Entre em contacto com a Cenwan Machine Company

Como avaliar a modernização de uma linha de impressão digital para caixas de cartão

Uma modernização de uma linha de impressão digital para caixas de cartão canelado começa com a pergunta: o que sai da impressora? O que acontece antes de uma caixa acabada ser aprovada? As impressoras digitais podem produzir folhas impressas. O corte, o vinco, a dobragem, a colagem e o empilhamento continuam a exigir equipamento, espaço e responsabilidade pelo sistema de controlo. Utilize este guia para avaliar quatro disposições alternativas para o mesmo conjunto de trabalhos e ensaios de aceitação definidos pelo comprador.
Neste caso, o âmbito é a transformação de cartão canelado em caixas. O filme para embalagem flexível, as bolsas e as linhas de enchimento de produtos têm interfaces diferentes. As impressoras digitais servem vários setores da indústria gráfica; no setor da embalagem, o formato da caixa determina as etapas de transformação necessárias. A linha de impressão, corte e vinco, dobragem e colagem publicada pela Cenwan descreve uma oferta integrada que inclui uma unidade de impressão flexográfica opcional. Essa página não descreve a compatibilidade com qualquer impressora digital. Solicite um estudo de interface específico para o modelo e um ensaio testemunhado antes de incluir qualquer alegação sobre uma linha combinada numa ordem de compra.
1. Trace o percurso da folha impressa à caixa aprovada
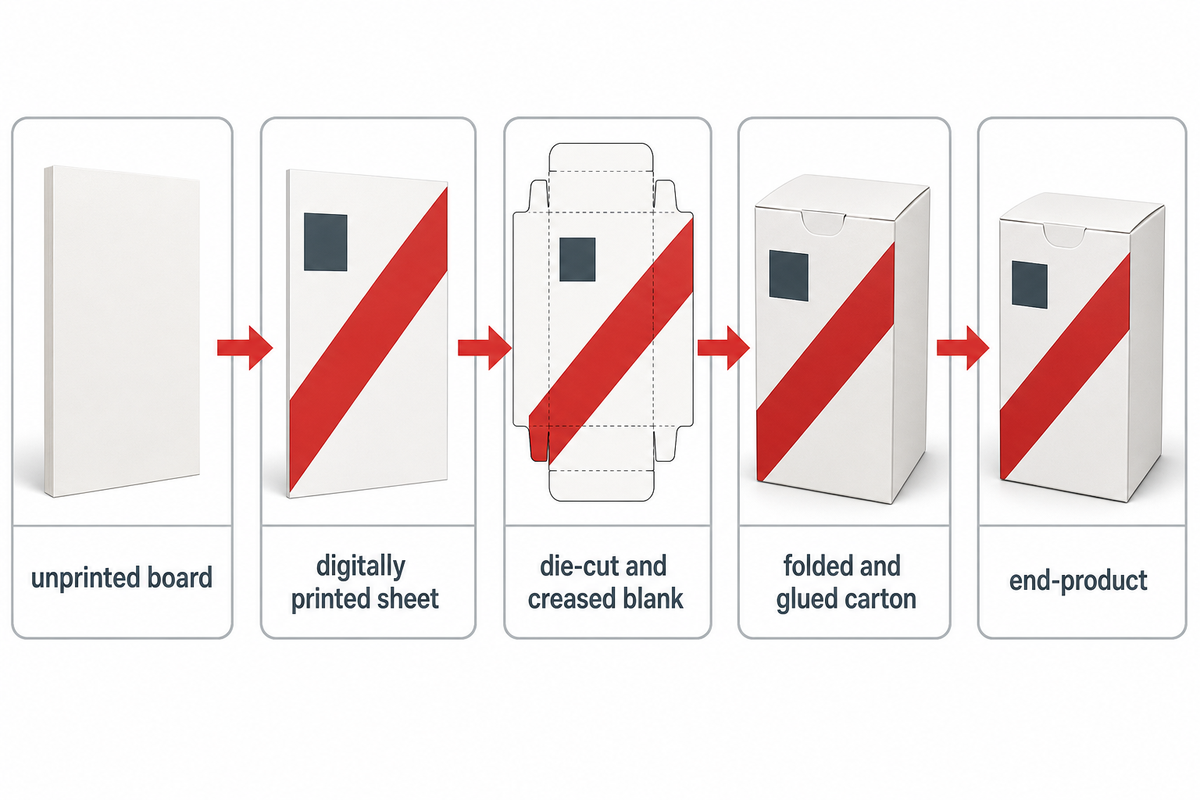
A modernização de uma impressora para produzir caixas liga mais do que duas estruturas. O comprador tem de identificar todas as alterações na forma do produto: cartão não impresso, folha impressa digitalmente, cartão cortado e vincado, caixa dobrada e colada e produto final. A descrição da produção da FEFCO identifica a impressão, o corte e vinco, a dobragem e a colagem como processos de transformação. Descreve o corte e vinco como o corte e a marcação dos vincos no cartão. Os processos podem ser realizados em máquinas distintas ou em equipamento combinado. Por isso, a especificação da impressora não pode substituir a descrição do processo completo.
Desenhe a disposição real da fábrica e identifique os responsáveis pelo alimentador, pela saída, pela secagem ou cura, pelo corte e remoção do refugo, pelo virador, pela alimentação da máquina de colagem, pelo contador e pelo empilhador. Em cada transferência, documente as dimensões, a orientação e a altura da folha ou dos cartões cortados, o estado da pilha e as condições de paragem permitidas. Por exemplo, a página do produto Domino X630i apresenta uma impressora digital para cartão canelado que inclui um alimentador, transporte por vácuo, secador e uma unidade de empilhamento ou acondicionamento em maços. É um exemplo de um sistema para folhas impressas, não uma prova de que esta impressora é compatível com o equipamento da Cenwan.
Os desenhos para a compra devem mostrar o balanço de materiais, desde as folhas impressas até aos cartões cortados utilizáveis e às caixas aprovadas à primeira passagem. Se a impressora produz uma folha e a máquina de dobrar e colar caixas recebe um cartão vincado, inclua no desenho a máquina de corte e vinco e o respetivo fluxo de aparas. Uma solução de impressão digital no sistema de impressão altera a formação da imagem; não elimina a etapa de produção do cartão cortado nas linhas de embalagem. A tecnologia de impressão digital, por si só, não determina a cadência de produção de caixas acabadas. A visão geral das linhas automáticas da Cenwan pode dar ao comprador uma ideia geral dos módulos; não é uma interface de controlo para impressoras digitais.
Ponto de decisão: Peça a cada fornecedor que assinale o último produto pelo qual assume a garantia e o primeiro produto que o fornecedor seguinte aceita. Um desenho assinado vale mais do que uma fotografia de catálogo com máquinas lado a lado.
Folha de verificação de 7 pontos da interface entre a impressora e a produção de caixas
- Saída da impressora: dimensões, altura e orientação da folha.
- Superfície impressa: secagem, abrasão e estado da zona de colagem.
- Corte e vinco: registo de impressão, vinco e remoção do refugo.
- Transferência dos cartões cortados: viragem, empilhamento e limites de separação.
- Alimentação da máquina de colagem: espessura, posição das abas e estabilidade da alimentação.
- Controlos: identificação do trabalho, estados de bloqueio ou falta de alimentação e reinício.
- Produção final: caixas aprovadas à primeira passagem e rastreabilidade das rejeições.
2. Selecione os trabalhos antes de comparar as máquinas
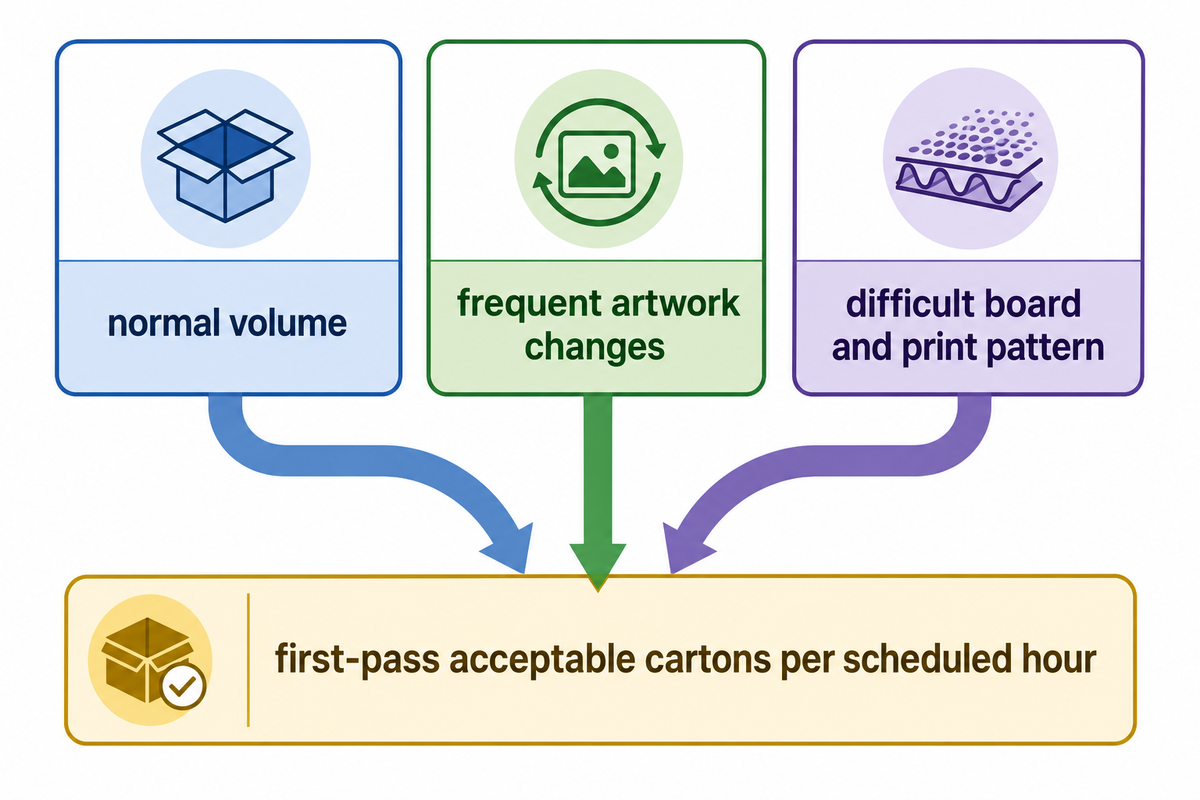
Escolha trabalhos representativos em cartão canelado e compare as folhas por hora da impressora com a velocidade da correia da máquina de dobrar e colar caixas. Um trabalho deve ter um volume normal e outro alterações frequentes de grafismo. Um terceiro deve utilizar cartão e padrões de impressão difíceis. Para cada uma das disposições propostas, registe o formato, as dimensões e a tiragem da caixa. O critério de comparação deve ser o número de caixas aprovadas à primeira passagem por hora programada, e não o melhor tempo obtido durante uma demonstração.
Para cada amostra, indique o tipo de canelura, a qualidade e a espessura do cartão, as dimensões da folha, a área impressa, a tinta ou o revestimento, o padrão de vincos, a localização da aba de colagem e as especificações da embalagem. Identifique o papel kraft se fizer parte do material efetivamente utilizado e indique a receita CMYK ou de tintas diretas se esta alterar a qualidade de impressão ou a secagem. Mantenha as amostras fornecidas pelo comprador para a linha atual. Se o novo trabalho digital utilizar outra tinta ou outra origem de cartão, isso constitui uma condição de ensaio distinta. Consulte o guia de comparação de cartões para conhecer a terminologia. Ainda assim, o registo de qualificação exige amostras medidas dos pedidos do comprador.
Como pode uma impressora digital para cartão canelado reduzir os custos?
Os métodos de impressão tradicionais podem exigir chapas de impressão e o seu fabrico para cada conjunto de grafismos. Uma impressora digital sem chapas pode eliminar o fabrico de chapas na pré-impressão em tiragens de produção curtas, mas continua a ser necessário efetuar a preparação mecânica. Os custos variam consoante a frequência das alterações de grafismo, o número de caixas aprovadas que passam pelo acabamento e a possibilidade de vender o tempo libertado ou reafetar a mão de obra. Para o método atual e o proposto, registe no mesmo registo de trabalho as tarefas relevantes para o mesmo trabalho. Registe a preparação da impressora, a mudança mecânica, o manuseamento, as rejeições e o tempo programado. Em seguida, compare o custo total por caixa aprovada para a combinação real de encomendas do comprador.
Um percurso mecanicamente eficiente pode ser mais adequado a uma tiragem longa; vários SKU com alterações frequentes de grafismo podem favorecer a impressão digital para embalagens, mas também revelar tempos de mudança da máquina de colagem. Acompanhe o tempo desde a aprovação do grafismo até à primeira caixa aprovada, e não desde o carregamento do ficheiro até à primeira folha impressa. Esse intervalo afeta o compromisso assumido perante o cliente na cadeia de abastecimento. Nenhum destes cenários permite chegar a uma conclusão definitiva sobre uma fábrica sem registos dos trabalhos. Para a proposta: Peça aos fornecedores que calculem os custos dos mesmos três trabalhos e indiquem os custos que não estão incluídos no âmbito da sua proposta.
3. Qualifique o cartão cortado e vincado à entrada da máquina de colagem
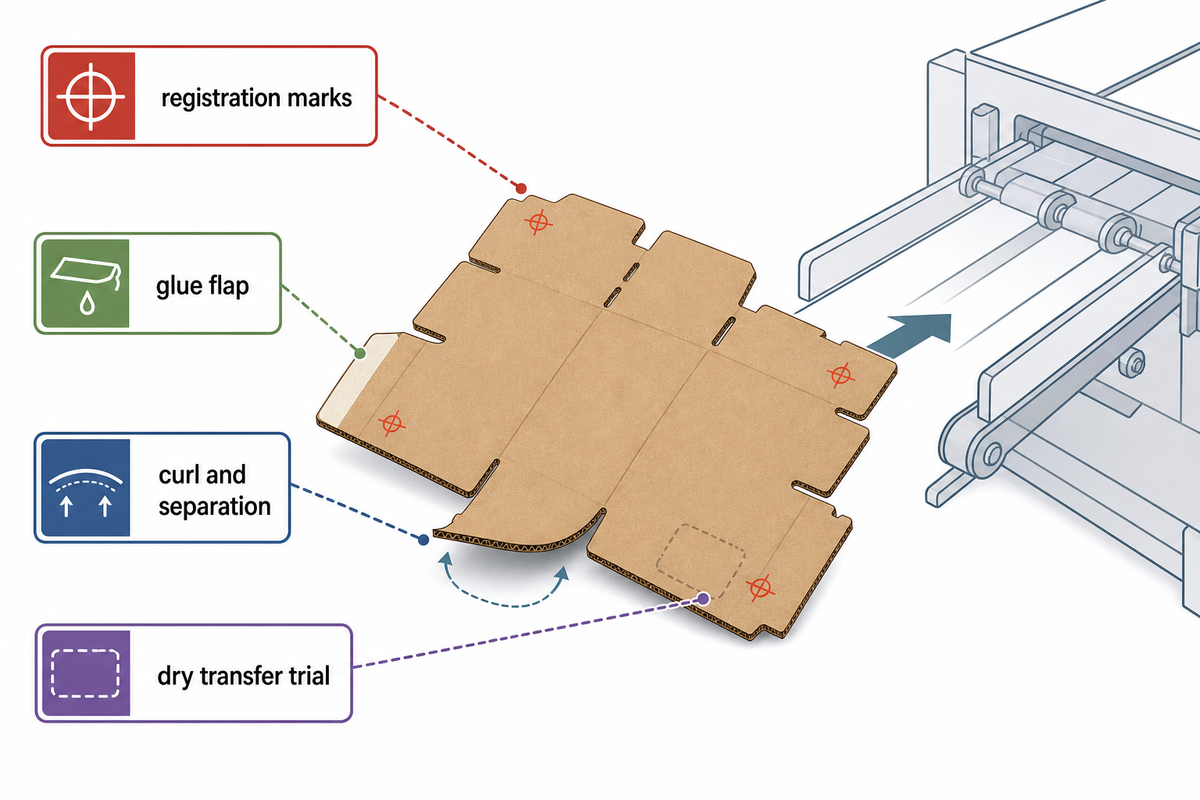
Uma folha impressa digitalmente só está pronta para dobragem e colagem depois de o corte, a marcação dos vincos e a remoção do refugo produzirem um cartão dentro dos limites de alimentação da máquina de colagem. Inspecione a face de entrada real, a margem dianteira e a orientação da aba de colagem. Confirme que as marcas de registo de impressão se mantêm após o percurso de corte selecionado e que a direção da canelura e a geometria dos vincos são adequadas ao formato da caixa.
Meça os cartões no ponto de alimentação, em vez de copiar para a especificação da máquina de colagem o tamanho máximo da folha indicado para a impressora. Verifique a esquadria, a curvatura e a separação das folhas cortadas e vincadas. Verifique a espessura e o desvio das folhas cortadas e vincadas. Certifique-se de que as margens e a impressão, se existir, ficam fora da zona de colagem. Registe a tolerância acordada entre o comprador e os fornecedores das máquinas; este artigo não pode definir um limite universal para o registo de impressão. Uma patente pública sobre transporte por vácuo ilustra a importância de fixar as folhas e de controlar as aberturas expostas no transporte de impressão digital, mas essa patente pertence a outra empresa e não prova a existência de qualquer funcionalidade da Cenwan.
Recomenda-se um ensaio de transferência a seco no arranque, durante o funcionamento estável, após uma paragem comandada e durante o reinício. Mantenha os cartões rejeitados separados dos aprovados. O virador ou o pulmão devem ser testados com a pilha máxima permitida e a caixa de menor dimensão. Uma compatibilidade mecânica demonstrada com um único cartão ideal é insuficiente para aprovar toda a combinação de trabalhos. Para a proposta: Indique os formatos de cartão qualificados e os limites medidos em cada transferência.
4. Compare quatro percursos físicos numa única matriz de avaliação
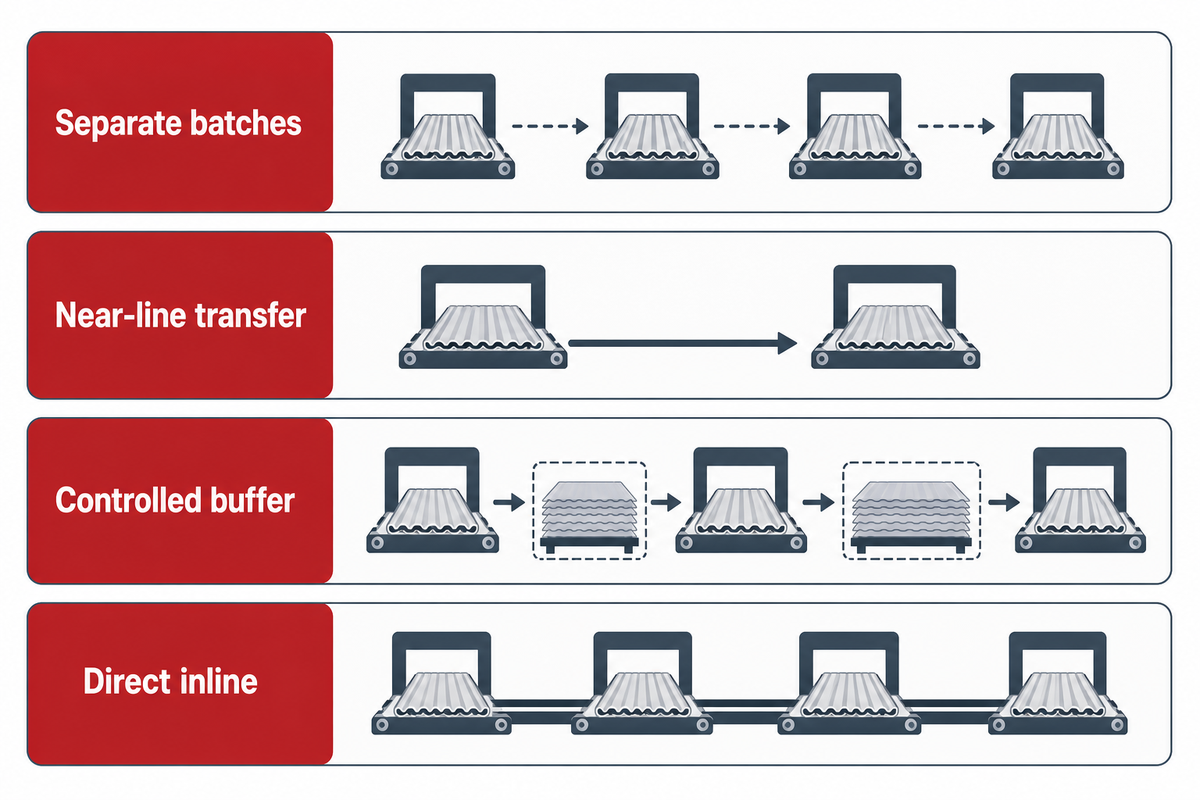
Os percursos separados, próximos da linha, com pulmão e diretamente em linha resolvem problemas diferentes num fluxo de produção digital. A ligação direta pode reduzir o manuseamento, mas uma paragem da impressora pode deixar o acabamento sem alimentação e uma paragem da máquina de colagem pode bloquear a impressão. O percurso próximo da linha oferece maior flexibilidade de programação, à custa de mais movimentações e de material em curso. Os pulmões absorvem pequenos desfasamentos, mas não aumentam a capacidade sustentada de uma máquina. As fábricas com encomendas variadas podem precisar de uma flexibilidade de encaminhamento que uma disposição diretamente em linha não permite.
O modelo de estados OPC PackML distingue as situações de bloqueio e de falta de alimentação. Esta terminologia é útil para definir as entradas do registo de aceitação; não significa que qualquer máquina identificada da Cenwan implemente o PackML. Uma entrevista comercial de 2025 sobre acabamento digital de cartão canelado também referiu o alimentador, o empilhador e o desfasamento de velocidades. Teste estas situações com as encomendas do comprador, em vez de escolher o percurso com base no aspeto da planta da fábrica.
| Tipo de percurso | Adequado quando | Aspetos a acompanhar | Prova de aceitação |
|---|---|---|---|
| Lotes separados | Programação distinta da impressora e do acabamento | Movimentações, pilhas mistas, rastreabilidade | Identificação do lote até à contagem das caixas acabadas |
| Transferência próxima da linha | Área partilhada com controlos independentes | Espaço no chão e deslocação dos operadores | Registo de transferência cronometrada e danos |
| Pulmão controlado | Paragem curta e medida ou desfasamento de cadência | Marcação do cartão, limites da pilha, FIFO | Ensaios com o pulmão cheio e vazio |
| Ligação direta em linha | Cadência estável e trabalhos compatíveis | Propagação das paragens e mudanças de trabalho | Ensaio conjunto de paragem e reinício |
| Alimentador junto à impressora | Separação fiável das folhas | Alimentação dupla e curvatura | Rejeições de alimentação registadas |
| Saída da impressora | Saída de folhas secas e com o registo de impressão correto | Abrasão e orientação | Amostras antes da transformação |
| Interface de corte e vinco | Cartão dentro dos limites medidos | Variação do refugo e dos vincos | Primeiros e últimos cartões medidos |
| Máquina de colagem e empilhador | Produção sustentável de caixas embaláveis | Aderência, encravamentos, quantidade por maço | Contagem de caixas acabadas aprovadas à primeira passagem |
| Decisão faseada | Uma interface ainda não foi comprovada | Custos futuros de controlos e espaço ocupado | Critério escrito para avançar para o próximo ensaio |
Calcule a dimensão do pulmão com base nas cadências medidas de entrada e saída, na duração e frequência das paragens e no limite seguro de acumulação de cartão. O que acontece quando está cheio, vazio ou contém uma combinação de dois grafismos diferentes? Um pulmão que acumula folhas danificadas ou perde a identificação do trabalho gera refugo de embalagem e outro problema de qualidade. Para a proposta: Defina o limite de acumulação e indique quem é responsável por resolver um encravamento.
5. Conte as caixas boas à primeira passagem por hora programada
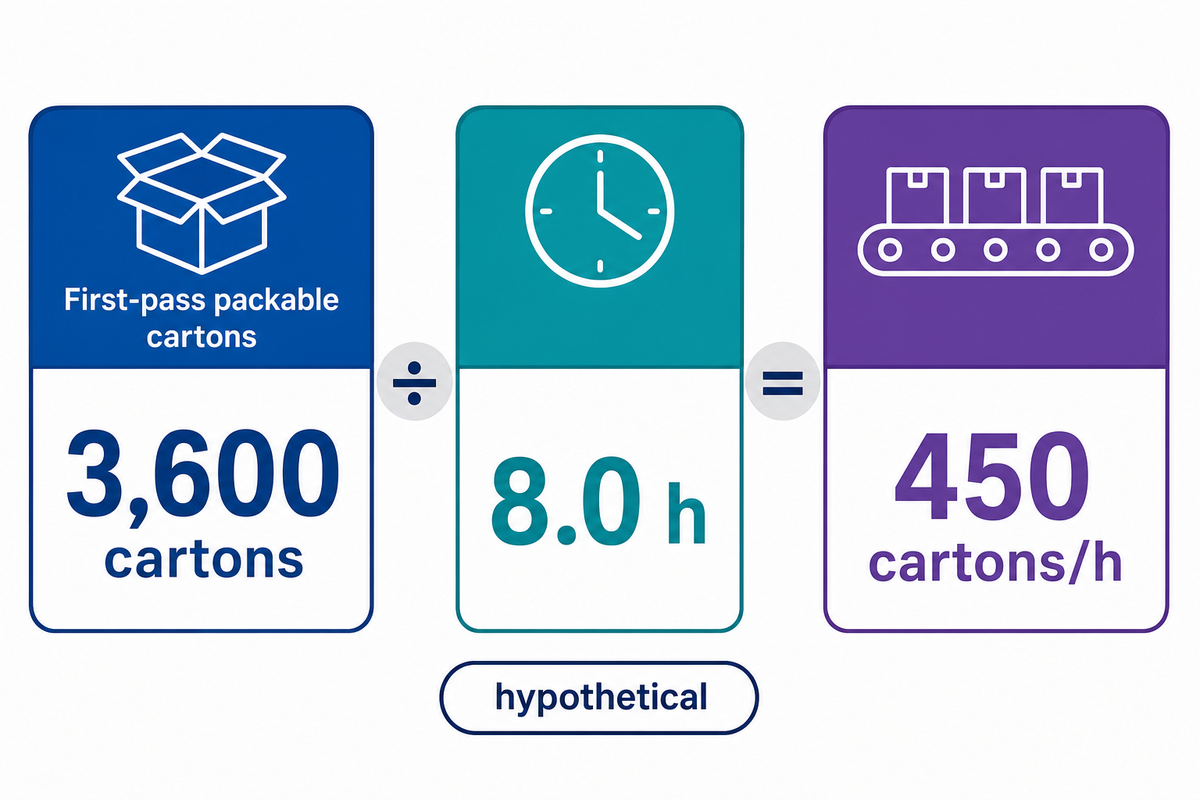
Utilize a mesma métrica para avaliar todas as disposições. Divida as caixas embaláveis aprovadas à primeira passagem pelas horas programadas de ensaio. Inclua o tempo de preparação e de mudança de trabalho no denominador. Exclua as caixas retrabalhadas do numerador de aprovação à primeira passagem e apresente o retrabalho em separado. Registe as rejeições de impressão, as aparas do corte e vinco, as falhas de colagem e as paragens por encravamento, alimentador ou empilhador, discriminadas por estação. Os metros por minuto ou as folhas por hora indicados pelo fornecedor continuam a ser especificações úteis da máquina, mas não correspondem à mesma unidade. Os requisitos de produção de grande volume continuam a exigir a mesma métrica de caixas aprovadas.
Uma página publicada da linha da Cenwan descreve um exemplo de caixa postal de canal duplo com uma velocidade «até 240 m/min». A página do produto X630i da Domino anuncia uma velocidade até 75 m/min (apresentada como «75m/m») ou 4 500 folhas/hora para folhas de 900 × 1 500 mm. Estas alegações dos fornecedores referem-se a uma linha de transformação e a uma impressora digital em condições diferentes; não representam a cadência combinada de caixas da linha. Solicite uma contagem específica para o formato e o rendimento de aprovação à primeira passagem.
| Item registado | Valor de exemplo | Como utilizar |
|---|---|---|
| Período de ensaio programado | 480 min | O denominador mantém-se em 8,0 h |
| Preparação e duas mudanças de trabalho | 55 min | Manter no tempo programado |
| Paragens do alimentador e do empilhador | 28 min | Registar por causa e responsável |
| Transferência bloqueada ou sem alimentação | 22 min | Testar a alegação relativa ao pulmão |
| Perdas no reinício e na limpeza | 15 min | Contar antes do funcionamento estável |
| Folhas impressas introduzidas | 4 200 folhas | Apenas a contagem de entrada |
| Rejeições na transformação | 240 caixas | Separar as causas do corte e vinco e da colagem |
| Caixas embaláveis aprovadas à primeira passagem | 3 600 caixas | Numerador |
| Produção comparável | 450 caixas/h | 3 600 ÷ 8,0 h programadas |
Este exemplo pressupõe que cada caixa corresponde a um cartão contado e que não há uma disposição de várias caixas por folha. Ajuste a conversão de folhas em caixas se a disposição de corte e vinco do comprador for diferente. Efetue esta análise para o sistema atual e para as configurações alternativas, usando os mesmos trabalhos e limites de turno. Não presuma que 450 caixas/hora constituem uma garantia do fornecedor. Um pulmão temporário pode ajudar a reduzir os 22 minutos de bloqueio ou falta de alimentação, mas não resolve um estrangulamento persistente depois de ficar cheio.
Mapa dos estrangulamentos ocultos
| Sintoma observado | Estação provável a testar | Prova a apresentar pelo comprador |
|---|---|---|
| Acumulação de folhas impressas | Máquina de corte e vinco ou transferência | Contagem de entrada e saída por trabalho |
| Pilhas de cartões cortados em espera | Entrada da máquina de colagem ou mudança de trabalho | Cronologia do arranque até à primeira unidade aprovada |
| Máquina de colagem à espera de folhas | Alimentador, impressão ou saída da impressora | Registo do estado de falta de alimentação |
| Paragem de todo o percurso | Controlos acoplados ou pulmão cheio | Registo do estado de bloqueio e do reinício |
| A produção parece elevada, mas as caixas são rejeitadas | Impressão, vincos ou junta de colagem | Contagem das rejeições à primeira passagem por causa |
Este mapa é um exemplo de plano de produção, NÃO um diagnóstico da Cenwan nem da fábrica de um comprador. A prática recomendada é utilizar a primeira estação que limite repetidamente o fluxo de trabalho para identificar possíveis opções de capacidade ou desacoplamento.
Que empresas beneficiam mais de uma impressora digital para caixas de cartão canelado?
Alterações frequentes no grafismo, tiragens pequenas ou produtos com variações podem beneficiar mais da impressão sem chapas, desde que os processos de acabamento sejam suficientemente flexíveis para lidar com essas variações. Um transformador que produz caixas de cartão canelado por encomenda para o comércio eletrónico pode preferir prazos de entrega mais curtos, mas é a composição real das encomendas que confirma essa preferência. Um transformador com tiragens longas e estáveis pode preferir capacidade de conversão. A resposta deve basear-se na distribuição dos trabalhos e no número de caixas aceites. [O estudo de caso do NIST sobre a eficácia dos equipamentos] oferece uma forma de analisar os equipamentos, os processos e as pessoas numa perspetiva mais ampla, centrada na melhoria da disponibilidade, do desempenho e da qualidade. Os exemplos relativos a processos de metalomecânica não são referências de comparação para o cartão canelado.
6. Teste separadamente a durabilidade da impressão e a junta de colagem da caixa acabada
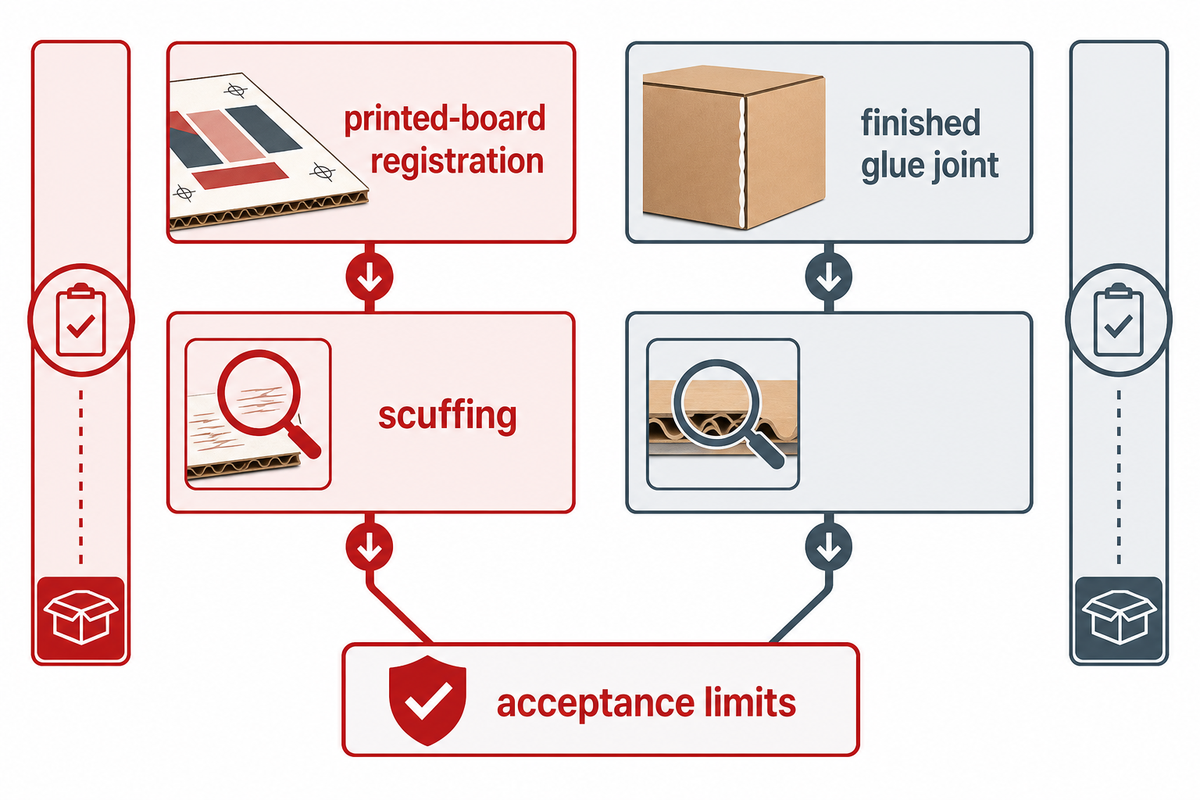
São necessárias duas vias de controlo de qualidade distintas para avaliar uma caixa de transporte. Primeiro, inspecione o registo de impressão, a abrasão, a cura ou secagem e as fissuras nos vincos, utilizando o cartão e a tinta do comprador. A qualidade da impressão a jato de tinta em caixas de cartão canelado personalizadas deve ser inspecionada antes da transformação; guarde materiais impressos tanto do arranque como do funcionamento normal. Uma amostra pode apresentar boa qualidade de impressão e, ainda assim, a junta de colagem final falhar. Em seguida, avalie o alinhamento das dobras, a aplicação da cola e a formação da união nas juntas das caixas acabadas, à velocidade proposta. Uma boa aderência da tinta ao papel de revestimento não garante uma ligação sólida entre a aba e a cola.
A descrição histórica TAPPI T 840 om-10 refere-se ao ensaio de adesivos em provetes preparados em laboratório e identifica a T 813 como um método diferente para ensaiar caixas acabadas. O aviso de retirada da TAPPI de 2015 declara que a T 840 om-10 foi retirada. O comprador não deve considerá-la um método oficial atual. Antes dos ensaios, acorde com a equipa de qualidade o método aplicável, o acondicionamento das amostras e os limites de aceitação.
Guarde todas as amostras reprovadas e indique em que etapa do processo começou cada falha: impressão, corte e vinco, alinhamento das dobras ou colagem. O guia de colagem de caixas de cartão canelado fornece um contexto mais amplo do processo; a aprovação da modernização exige um registo de amostras próprio. Um ensaio de colagem bem-sucedido num dia não deve apagar uma falha com outro cartão ou após um longo período de armazenamento. Na proposta, indique quem paga as amostras repetidas após uma falha de interface e anexe o plano de ensaio assinado.
7. Elabore um caso de retorno do investimento com base na produção aprovada
Calcule o preço do percurso instalado e, em seguida, modele a alteração da margem de contribuição gerada pelas caixas comercializáveis. Considere a impressora digital ou mantida, o equipamento de transformação, os dispositivos de transferência, os controlos, as proteções, as obras no chão da fábrica, os serviços, a instalação, a formação e a manutenção. Considere também a energia, os consumíveis, o desperdício de cartão e o financiamento. Mantenha visíveis os pressupostos relativos ao rendimento de aprovação à primeira passagem e à procura. Algumas propostas apresentam soluções de embalagem a preços competitivos, mas continuam a exigir um preço de instalação e um âmbito de aceitação definidos. A média do mercado da embalagem não permite calcular o preço para esta fábrica. As orientações do NIST sobre investimento de capital são úteis para analisar os fluxos de caixa descontados e a análise de sensibilidade; no entanto, não indicam um retorno universal da modernização.
Uma abordagem possível começa pelas caixas atualmente aprovadas pela fábrica, pelas caixas aprovadas propostas e pelas encomendas que a fábrica pode efetivamente vender. Multiplique apenas as caixas comercializáveis adicionais pela respetiva margem de contribuição e subtraia os custos operacionais adicionais. Só contabilize uma poupança de mão de obra se for realmente possível reafetar ou evitar horas de trabalho ou postos de trabalho. Não contabilize a mesma hora duas vezes: como poupança de mão de obra e como capacidade adicional da fábrica. Uma prestação de locação é uma saída de caixa e não deve servir de prova do retorno do investimento. A competitividade e a quota de mercado devem ser avaliadas mais tarde; não são receitas a incluir nesta folha de cálculo.
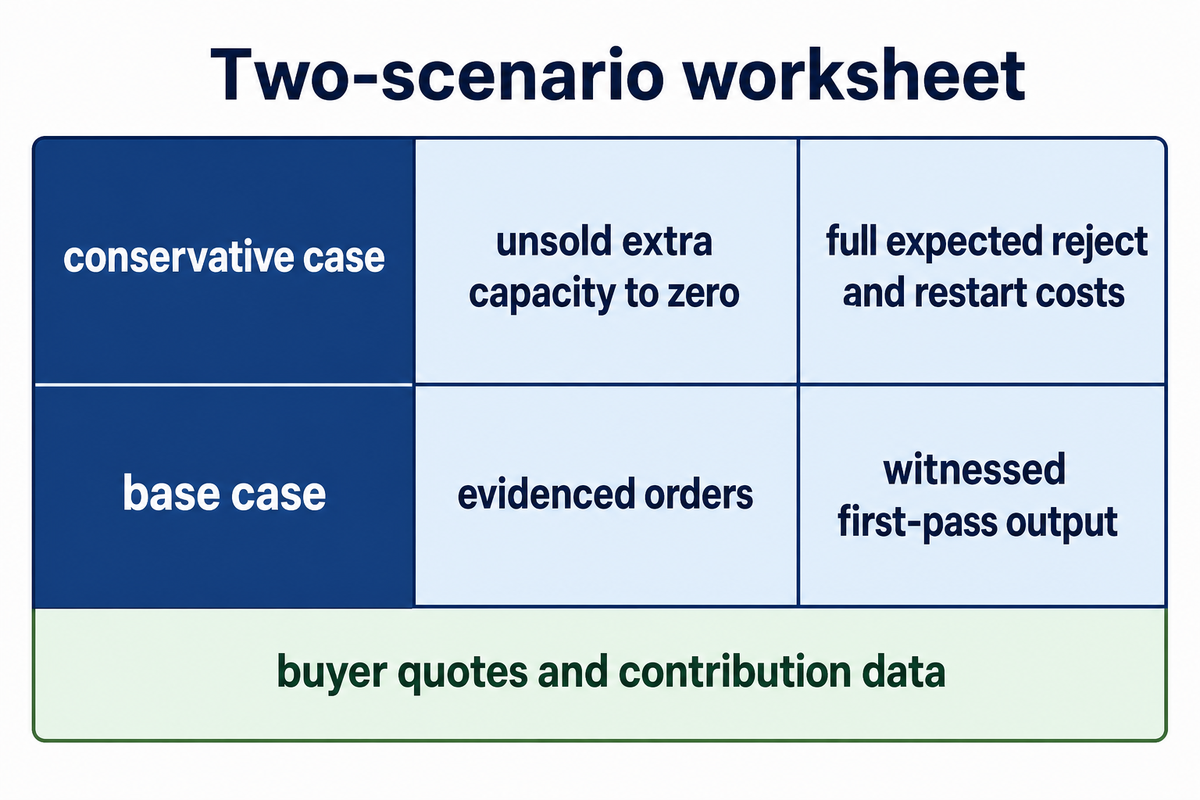
Folha de cálculo com dois cenários: No cenário conservador, a capacidade adicional não vendida é considerada nula e são incluídos os custos totais previstos de rejeições e reinícios. O cenário de base utiliza encomendas comprovadas e produção à primeira passagem testemunhada. Ambos os cenários exigem cotações do comprador e dados da margem de contribuição. Não se apresenta qualquer resultado monetário, uma vez que esses dados não foram fornecidos.
Peça aos fornecedores que discriminem na proposta o equipamento e os trabalhos de interface pelos quais são responsáveis. Uma máquina mais barata pode resultar num preço de instalação mais elevado se forem acrescentados controlos e proteções ou se uma etapa de corte e vinco em falta for incluída mais tarde. A lista de verificação de manutenção da máquina de dobrar e colar caixas apresenta tarefas de assistência a orçamentar. Para a proposta: Discrimine as exclusões junto dos preços, incluindo os cartões de ensaio, as modificações de software e os dias de colocação em serviço no local.
8. Atribua um responsável a cada interface
Cada contrato de modernização identifica um responsável pela transferência do produto, por cada ação de controlo e por cada função de segurança. As garantias identificadas para uma impressora e uma máquina de dobrar e colar caixas não esclarecem quem resolve um bloqueio na transferência ou um desacordo sobre uma paragem de emergência. Emita um mapa de interfaces antes de encomendar o equipamento e inclua-o nos testes de aceitação na fábrica e no local. Determine quais os controlos que assinalam a arte final aprovada ao longo da linha.
| Interface | Responsável a designar | Evidência de aceitação |
|---|---|---|
| Saída e orientação das folhas | Fornecedor da impressora / integrador | Amostra medida e desenho |
| Especificação do cartão cortado | Fornecedor do equipamento de transformação | Medidas aprovadas do cartão cortado |
| Alimentador, transferência e buffer | Integrador | Testes com buffer cheio/vazio e de encravamento |
| Receita de produção e identificação da arte final | Responsável pelos controlos | Teste de prevenção de mistura de trabalhos |
| Sinais de bloqueio/falta de alimentação | Responsável pelo sistema de controlo | Registo de estados e reinícios |
| Contagem de rejeições e rastreabilidade | Responsável pela qualidade / controlos | Contagem reconciliada do lote |
| Proteções e paragem de emergência | Responsável pela segurança | Análise de riscos e teste testemunhado |
| Utilidades e disposição do local | Comprador / responsável pela instalação | Levantamento da instalação conforme construída |
| Colocação em funcionamento e assistência | Responsável pelo contrato | Limites e condições de resposta assinados |
“A pessoa que constitui um conjunto de máquinas é considerada o fabricante desse conjunto de máquinas.”
Esta orientação do Reino Unido aplica-se a um conjunto de máquinas nas condições nela indicadas. Identifique o fabricante proposto para o conjunto e avalie a linha, a jurisdição e a modificação concretas antes de atribuir responsabilidades pelo dossier técnico e pela declaração de conformidade. A página pública da ISO 12643-4:2023 descreve o âmbito de segurança aplicável a equipamentos e sistemas de transformação; não comprova a conformidade desta instalação. O âmbito publicado exclui máquinas ou componentes fabricados antes da publicação; por isso, uma modernização de uma máquina existente exige uma análise de aplicabilidade. Exija que o responsável competente pela segurança defina no contrato os requisitos aplicáveis e as respetivas evidências.
Com que rapidez pode uma linha de embalagem de cartão alternar entre diferentes referências de produto?
Registe separadamente a alteração da arte final, a preparação mecânica e o tempo até à primeira caixa de cartão aceite. A mudança de ficheiro eletrónico pode ser rápida, mas formatos de dobragem ou cortantes diferentes e posições de colagem distintas exigem tempo. Durante o ensaio, inicie a contagem do tempo na última caixa de cartão boa do trabalho e termine-a quando a primeira caixa de cartão boa for aceite. Repita para os três trabalhos selecionados; consulte o guia de mudança de trabalho para uma lista de verificação mais abrangente da preparação.
9. Ensaio com trabalhos variados: avançar, preparar ou parar
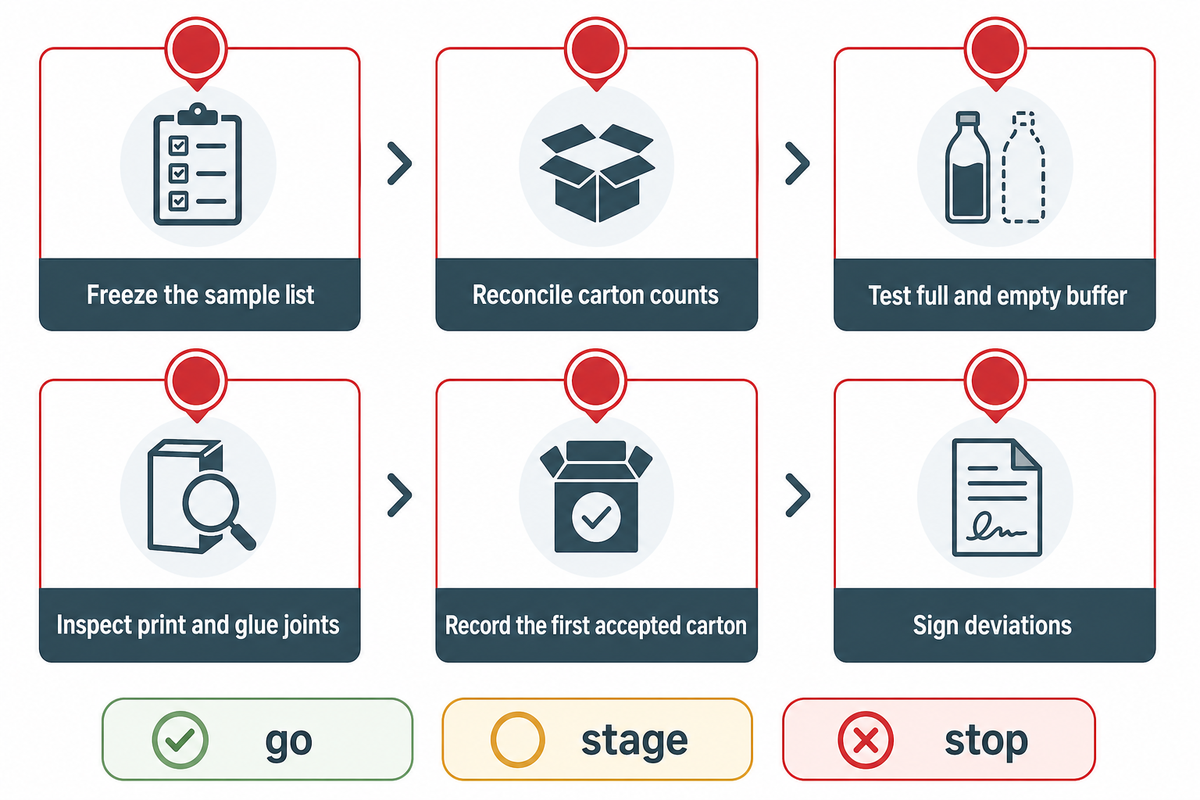
Um ensaio testemunhado deve revelar as interfaces que falham quando muda a combinação de trabalhos. Execute os trabalhos habituais do comprador, os trabalhos com muita arte final e os trabalhos em cartão difícil, pela sequência prevista. Defina o mesmo plano de produção para cada percurso e conte as caixas de cartão aptas para embalagem à primeira passagem. Registe cada paragem, a estação, a duração, a ação de recuperação e o material rejeitado. Acorde as tolerâncias e a entidade que assina cada resultado antes do início do ensaio.
- Fixe a lista de amostras, as versões do grafismo, a origem do cartão, o adesivo e os limites de aceitação.
- Confirme a correspondência entre as contagens de caixas de cartão acabadas, cartões cortados e folhas impressas.
- Teste as condições de buffer cheio e vazio, a remoção de encravamentos, as paragens de emergência e os reinícios controlados.
- Inspecione o registo de impressão, as marcas de abrasão, os vincos, as dobragens e as juntas coladas no arranque e a um ritmo estável.
- Mude de trabalho sem apagar o registo de perdas; registe a primeira caixa de cartão aceite após cada mudança de trabalho.
- Assine os desvios, as ações corretivas e as condições para repetir o ensaio caso uma interface crítica falhe.
Escolha “avançar” quando os trabalhos e a produção acordados forem aprovados e as verificações de segurança estiverem concluídas. Escolha “avançar por fases” quando um percurso separado ou com buffer estiver a funcionar, mas a ligação direta ainda não tiver sido comprovada; inclua o ensaio em falta na etapa seguinte do projeto. Escolha “parar” quando não for possível qualificar o cartão, o cartão cortado ou a interface de segurança dentro dos limites acordados. Assim, o comprador não parte do princípio de que uma demonstração pontual de velocidade máxima equivale à colocação em funcionamento.
Leve as sete verificações de interface a uma análise técnica. Se estiver a avaliar equipamento de acabamento da Cenwan para uma impressora digital específica, indique o modelo da impressora, três trabalhos representativos e o desenho atual da linha. Solicite uma análise das interfaces para as referências em causa. A compatibilidade e a produção continuam sujeitas a um ensaio testemunhado pelo comprador.
10. Reserve espaço para a próxima impressora sem investir com base numa previsão
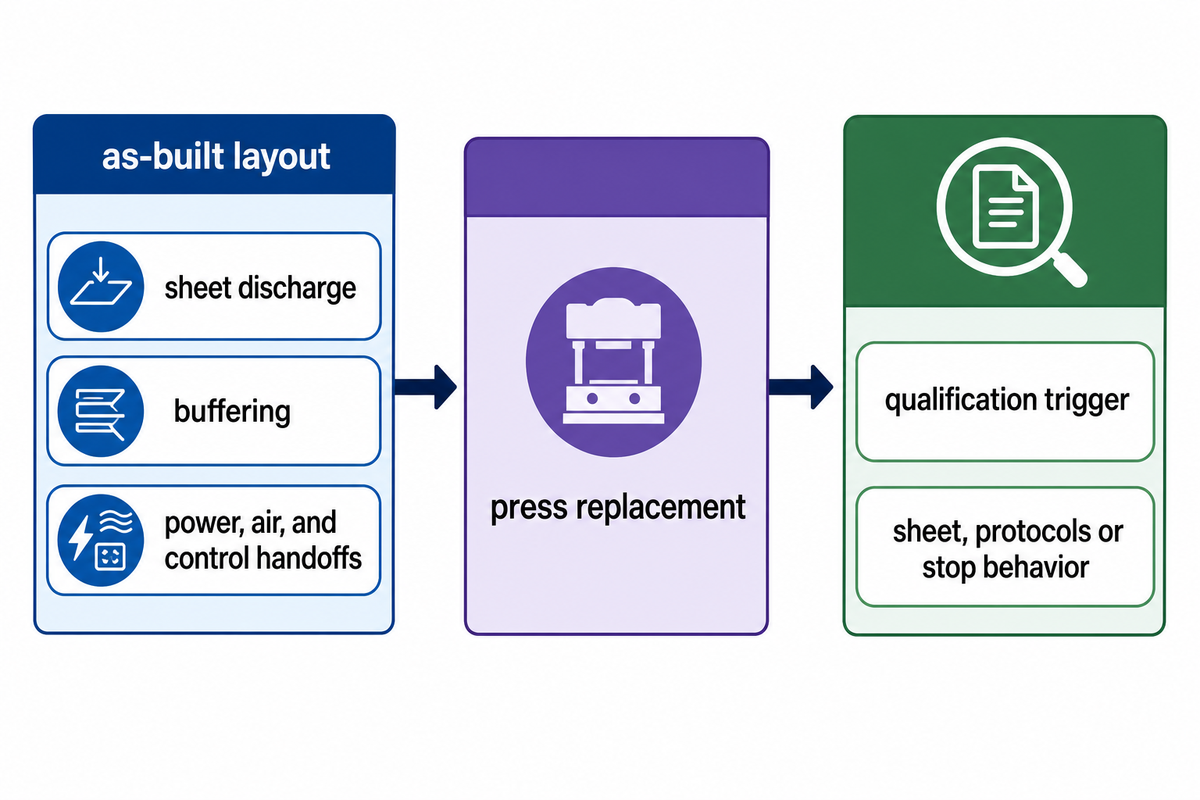
Guarde a disposição conforme construída e o mapa de interfaces para manter a flexibilidade futura. Mantenha o acesso à saída das folhas e ao buffer para operações de viragem, instalação de proteções, manutenção e ligações às utilidades. Registe alturas, orientações, alimentação elétrica, ar comprimido e transferências de controlo. Pergunte como mudaria cada elemento caso fosse utilizada outra impressora. Documente o registo de aceitação atual; poderá ser necessário se a impressora for substituída. Não parta do princípio de que um novo modelo de impressora utilizará as mesmas folhas, os mesmos protocolos ou o mesmo comportamento de paragem.
Baseie o investimento na combinação atual de trabalhos e nos critérios de aceitação. A opção de instalar uma impressora no futuro pode ser orçamentada como uma provisão documentada, com um requisito de qualificação. No pedido de cotação, exija desenhos editáveis da disposição e das interfaces para que o comprador possa avaliar uma futura impressora sem repetir todo o levantamento.
Perguntas frequentes
Quanto tempo demora a colocar uma linha automatizada de caixas de cartão em plena operação?
Não existe um prazo fixo. Proponha datas para o levantamento da instalação conforme construída, o projeto das interfaces, os ensaios com amostras, a aceitação na fábrica, a entrega, a instalação, a análise de segurança e a colocação em funcionamento com trabalhos do comprador. Um calendário é credível quando cada etapa tem um responsável, um elemento de entrada e uma aprovação. Se um ensaio de material ou de controlo falhar, deve indicar um intervalo para a nova tentativa.
Quanto custa uma máquina de impressão digital?
Uma cotação para uma impressora não inclui o preço de uma modernização que integre impressão e produção de caixas de cartão. Solicite preços de instalação separados para a impressora, o corte e vinco, a transferência ou o buffer, a máquina de dobrar e colar caixas, os controlos, as proteções, as utilidades e a colocação em funcionamento. Compare as propostas com base nas caixas de cartão aceites à primeira passagem e no âmbito do contrato, utilizando os mesmos trabalhos do comprador.
O que é uma impressora digital para cartão canelado?
Pode imprimir diretamente em cartão canelado ou em folhas a partir de dados de imagem digital. Ainda pode ser necessário secar, cortar e vincar, dobrar e colar para produzir uma caixa de cartão comercializável. Solicite ao fornecedor o formato e a orientação efetivos das folhas propostas.
Qualquer impressora digital pode ser ligada a uma linha existente de impressão flexográfica e colagem?
Não é possível afirmar a compatibilidade com base numa brochura genérica da linha. Para qualificar a impressora escolhida para o trabalho, é necessário comparar o tamanho das folhas, a altura de saída, a orientação, a secagem, os controlos e a velocidade sustentada com o percurso específico de transformação; depois, é necessário realizar um ensaio com trabalhos do comprador.
É sempre necessário um buffer entre a impressão e a dobragem e colagem?
Um buffer é útil quando consegue absorver com segurança paragens breves ou diferenças de ritmo medidas. A transferência direta pode ser adequada para trabalhos estáveis e sincronizados; lotes separados podem ser mais adequados a calendários independentes. É necessário avaliar os danos causados ao cartão durante o manuseamento e as dimensões do buffer.
Referências e fontes
- FEFCO: processo de produção de cartão canelado, limites do processo.
- OPC Foundation: modelo de estados PackML, terminologia de bloqueio e falta de alimentação.
- TAPPI: descrição histórica da T 840 om-10 e aviso de retirada de 2015; a página histórica distingue amostras de laboratório de recipientes acabados.
- NIST: análise do investimento de capital, método de avaliação.
- UK HSE. Máquinas montadas no local. Orientações sobre responsabilidades específicas do Reino Unido.
- ISO 12643-4:2023: página pública, âmbito de segurança publicado.
- Industrial Print Magazine: entrevista sobre acabamento de cartão canelado, informação do setor sobre disposição e manuseamento.
- NIST: estudo de caso sobre eficácia do equipamento, apenas o método de medição; os valores relativos à metalomecânica não são referências para cartão canelado.
Perfil do fabricante
A Cenwan Machine é um fabricante sediado em Wenzhou, China, de máquinas de dobrar e colar caixas, equipamento de colagem de caixas de cartão canelado e linhas integradas de embalagem. Há mais de 10 anos que apoiamos fabricantes de caixas de cartão e embalagens de cartão canelado em mais de 40 países, ajudando na seleção de equipamentos, configuração personalizada, instalação, fornecimento de peças sobresselentes e assistência pós-venda.
Os artigos do nosso blogue ajudam os compradores de equipamentos de embalagem, os responsáveis de fábrica e as equipas de aprovisionamento a compreender a tecnologia das máquinas de dobrar e colar caixas, a compatibilidade com formatos de caixa, a capacidade de produção, o ROI, a manutenção e a seleção de fornecedores antes de pedirem um orçamento.
- Mais de 10 anos de experiência em engenharia de máquinas de dobrar e colar caixas
- Fábrica em Ruian, Wenzhou, Zhejiang, China
- Máquinas de dobrar e colar caixas, máquinas de dobrar e colar caixas de cartão canelado e linhas automáticas de embalagem
- Referências de fabrico e qualidade CE / ISO 9001
- Diagnóstico remoto, assistência com peças sobresselentes e resposta técnica 24/7
- Experiência com equipamentos e assistência em mais de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de atividade
Fabricante de maquinaria B2B
Localização da fábrica
Ruian, Wenzhou, Zhejiang, China
Email
sales2@cenwanmachine.com
Telefone / WhatsApp
+86 139 0664 6788