Póngase en contacto con Cenwan Machine Company

Cómo evaluar la modernización de una línea de impresión digital para cajas de cartón

Una adaptación de una línea de impresión digital para cajas de cartón ondulado empieza por preguntarse: ¿qué sale de la prensa? ¿Qué ocurre antes de aceptar una caja terminada? Las prensas digitales pueden producir pliegos impresos. Para cortar, hendir, plegar, encolar y apilar siguen haciendo falta equipos, espacio y un responsable del sistema de control. Utilice esta guía para evaluar cuatro configuraciones alternativas con el mismo conjunto de trabajos y pruebas de aceptación definidos por el comprador.
En este caso, el alcance abarca la transformación de cartón ondulado en cajas. Las películas de embalaje flexible, las bolsas y las líneas de llenado de productos tienen interfaces diferentes. Las impresoras digitales se utilizan en muchos ámbitos de la industria gráfica; en el sector del embalaje, el diseño de la caja determina qué procesos de transformación se necesitan. La línea de impresión, troquelado, plegado y encolado publicada por Cenwan describe una oferta integrada que incluye una unidad de impresión flexográfica opcional. Esa página no describe la compatibilidad con ninguna prensa digital. Solicite un estudio de interfaces específico para el modelo y una prueba presenciada antes de incluir en un pedido de compra cualquier afirmación sobre una línea combinada.
1. Trace el recorrido desde el pliego impreso hasta la caja aceptada
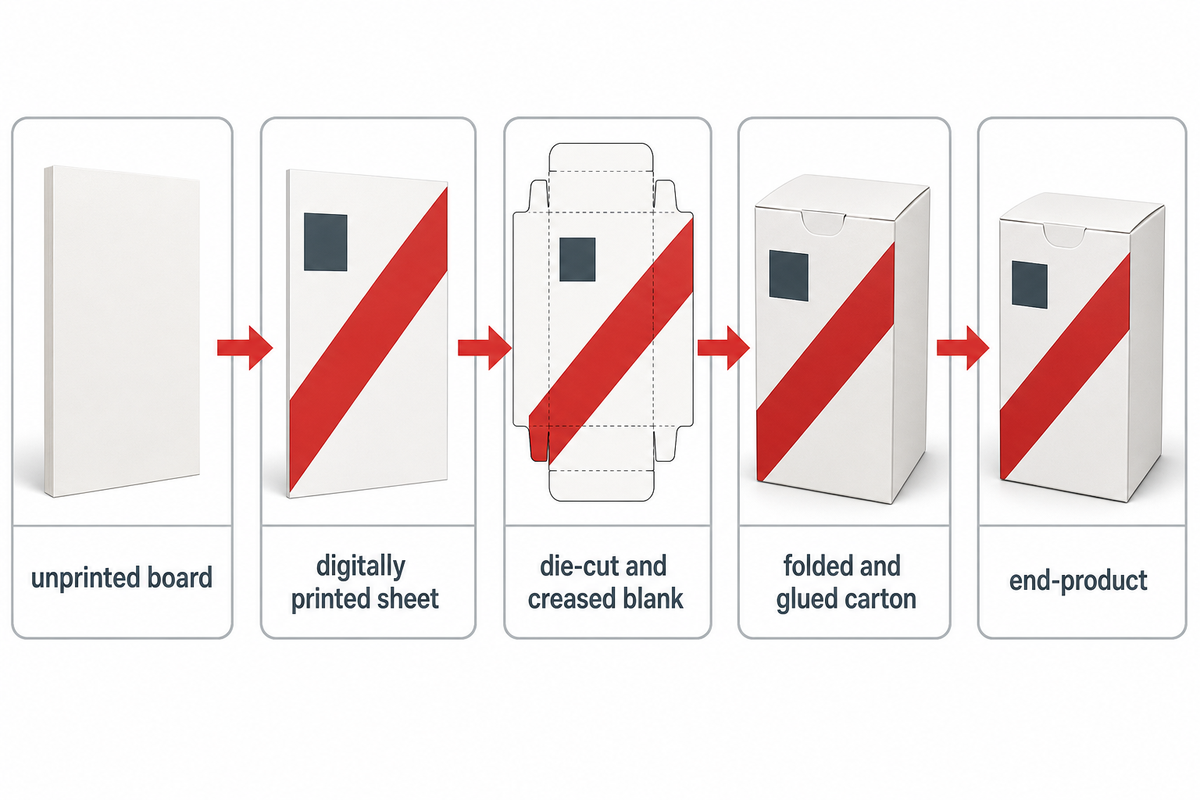
La adaptación entre una prensa y la producción de cajas conecta más de dos máquinas. El comprador debe identificar todos los cambios de forma del producto: cartón sin imprimir, pliego impreso digitalmente, plancha troquelada y hendida, caja plegada y encolada y producto final. La descripción del proceso de producción de FEFCO identifica la impresión, el troquelado, el plegado y el encolado como procesos de transformación. Describe el troquelado como el corte y hendido del cartón. Estos procesos pueden realizarse en máquinas distintas o en equipos combinados. Por tanto, las especificaciones de la prensa no sustituyen la descripción del proceso completo.
Dibuje la distribución real de la planta e identifique quién es responsable del alimentador, la salida, el secado o curado, el corte y la retirada de residuos, el volteador, la entrada de la encoladora, el contador y el apilador. En cada punto de transferencia, documente el tamaño, la orientación y la altura de los pliegos o las planchas troqueladas, el estado de la pila y las condiciones de parada permitidas. Por ejemplo, la página del producto Domino X630i presenta una prensa digital para cartón ondulado con alimentador, transporte por vacío, secador y una unidad de apilado o agrupación en paquetes. Es un ejemplo de sistema para pliegos impresos, no una prueba de que esta prensa sea compatible con los equipos de Cenwan.
Los planos de compra deben mostrar el balance de material desde los pliegos de la prensa hasta las planchas troqueladas aprovechables y las cajas aceptables a la primera. Si la prensa produce pliegos y la plegadora-encoladora recibe planchas hendidas, incluya en el plano la troqueladora y el flujo de recortes. Una solución de impresión digital modifica la formación de la imagen; no elimina la fase de fabricación de planchas troqueladas de las líneas de producción de embalajes. La tecnología de impresión digital, por sí sola, no determina el ritmo de producción de cajas terminadas. La descripción general de las líneas automáticas de Cenwan puede dar al comprador una idea general de los módulos, pero no describe una interfaz de control para una prensa digital.
Punto de decisión: Pida a cada proveedor que indique cuál es el último producto que garantiza y cuál es el primero que acepta el siguiente proveedor. Un plano firmado aporta más garantías que una fotografía de un folleto con las máquinas colocadas una junto a otra.
Hoja de trabajo: 7 comprobaciones de la interfaz entre prensa y caja
- Salida de la prensa: tamaño, altura y orientación del pliego.
- Superficie impresa: estado de secado, resistencia al roce y zona de encolado.
- Troquelado: registro, hendido y retirada de residuos.
- Transferencia de planchas troqueladas: límites de volteo, apilado y separación.
- Entrada de la encoladora: calibre, posición de las solapas y estabilidad de alimentación.
- Controles: identificación del trabajo, estados de bloqueo o falta de material y rearranque.
- Salida final: cajas aptas para embalar a la primera y trazabilidad de rechazos.
2. Seleccione los trabajos antes de comparar máquinas
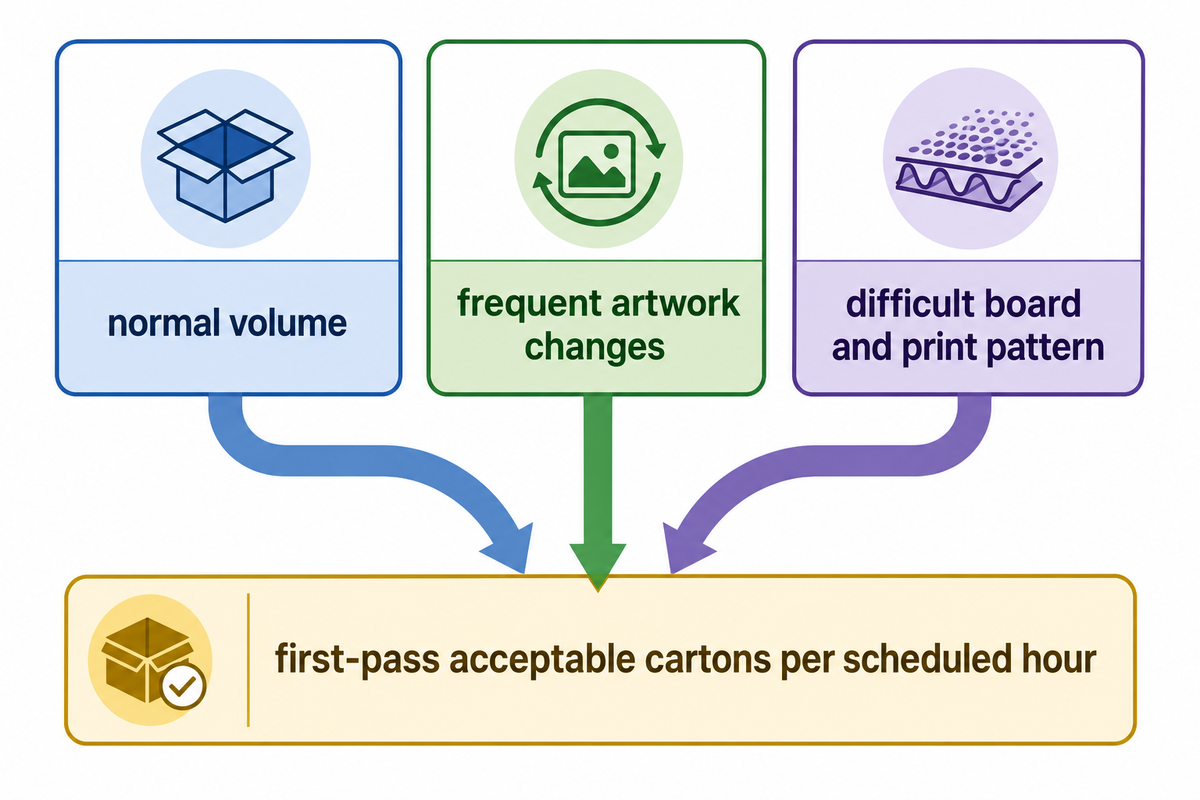
Elija trabajos representativos de cartón ondulado y compare los pliegos por hora de la prensa con la velocidad de la cinta de la plegadora-encoladora. Un trabajo debería tener un volumen normal; otro, cambios frecuentes de diseño gráfico. El tercero debería utilizar un cartón y un patrón de impresión difíciles. Para cada configuración propuesta, registre el modelo, las dimensiones y la tirada de la caja. El indicador de referencia deben ser las cajas aceptables a la primera por hora programada, no el mejor tiempo logrado durante una demostración.
Para cada muestra, indique el canal, la calidad y el calibre del cartón, las dimensiones del pliego, la cobertura de impresión, la tinta o el recubrimiento, el patrón de hendido, la ubicación de la solapa de encolado y las especificaciones del paquete. Indique si el papel kraft forma parte del material real y especifique la fórmula CMYK o de tintas directas si afecta a la calidad de impresión o al secado. Utilice las muestras que el comprador proporciona para la línea actual. Si el nuevo trabajo digital utiliza otra tinta o procede de otra fuente de cartón, será una condición de prueba aparte. Consulte la guía para comparar cartones para ver la terminología. No obstante, el registro de cualificación requiere muestras medidas de los pedidos del comprador.
¿Cómo reduce costes una máquina de impresión digital para cartón ondulado?
Los métodos de impresión tradicionales pueden requerir planchas de impresión y su fabricación para cada conjunto de diseños gráficos. Una prensa digital sin planchas puede eliminar la fabricación de planchas en preimpresión en tiradas cortas, pero sigue siendo necesario realizar ajustes mecánicos. Los datos variables o la personalización pueden cambiar el valor de los embalajes a medida sin modificar la geometría de la caja. Los costes dependerán de la frecuencia con que cambien los diseños gráficos, de cuántas cajas aceptables superen el acabado y de si se venden las horas liberadas o se reasigna el personal. Para el método actual y el propuesto, anote en el mismo registro del trabajo las tareas pertinentes para un mismo pedido. Registre la preparación de la prensa, los cambios mecánicos, la manipulación, los rechazos y el tiempo programado. A continuación, compare el coste total por caja aceptada para la combinación real de pedidos del comprador.
Un proceso mecánicamente eficiente puede ser más adecuado para una tirada larga; los productos con varias referencias y cambios frecuentes de diseño pueden favorecer la impresión digital para embalajes, pero también pueden poner de manifiesto los tiempos de cambio de la encoladora. Mida el tiempo desde la aprobación del diseño gráfico hasta la primera caja aceptada, no desde la carga del archivo hasta el primer pliego impreso. Esa diferencia afecta al compromiso de suministro con el cliente. Sin registros de producción, ninguno de estos casos permite dar una respuesta definitiva para una planta. Para el presupuesto: Pida a los proveedores que calculen el coste de los mismos tres trabajos e indiquen qué costes quedan fuera de su alcance.
3. Cualifique la plancha troquelada en la entrada de la encoladora
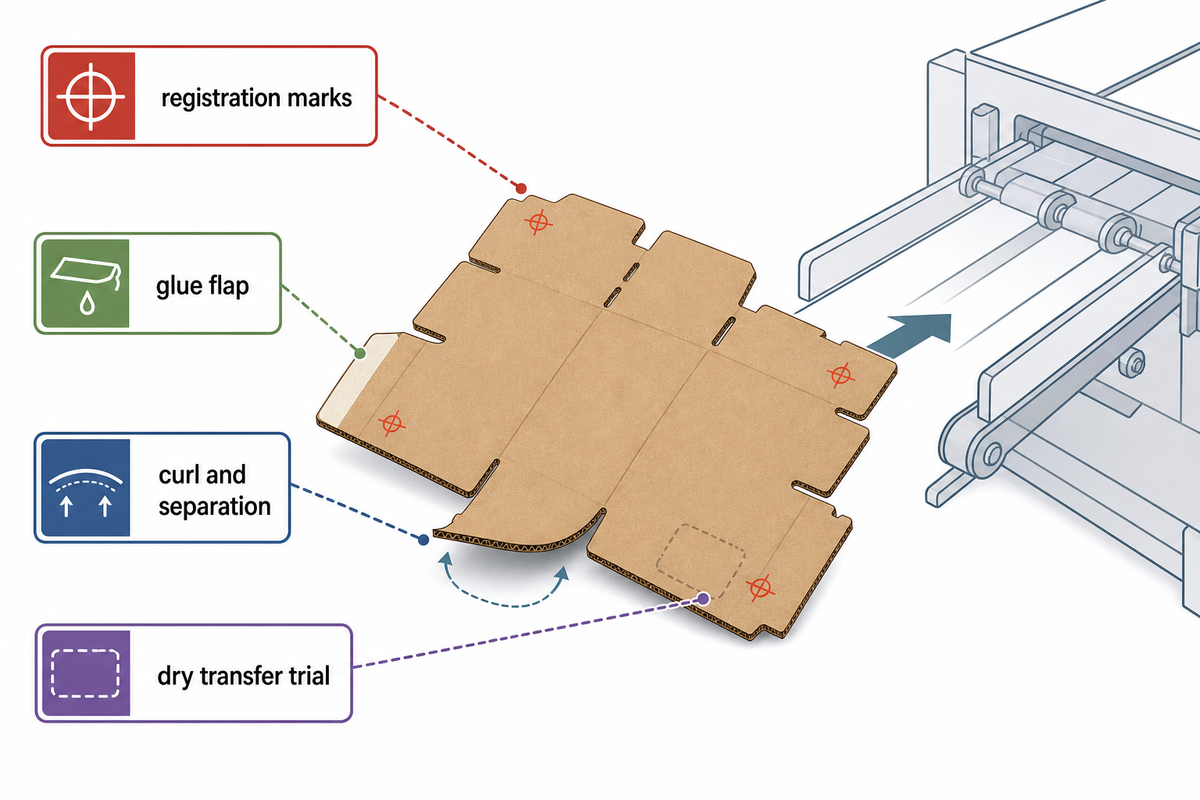
El pliego impreso digitalmente solo está listo para el plegado y el encolado cuando el corte, el hendido y la retirada de residuos necesarios han producido una plancha troquelada que se ajusta al rango de alimentación de la encoladora. Inspeccione la cara de entrada real, el borde delantero y la orientación de la solapa de encolado. Confirme que las marcas de registro se mantienen con el proceso de troquelado elegido y que la dirección del canal y la geometría del hendido son adecuadas para el modelo de caja.
Mida las planchas troqueladas en el punto de alimentación; no copie el tamaño máximo de pliego de la prensa en las especificaciones de la encoladora. Compruebe la escuadra, la curvatura y la separación de los bordes de las hojas troqueladas. Compruebe el calibre y el descuadre de las hojas troqueladas. Asegúrese de que los márgenes y, si la hay, la impresión quedan fuera de la zona de encolado. Registre la tolerancia acordada por el comprador y los proveedores de las máquinas; este artículo no puede establecer un límite de registro universal. Una patente pública sobre transporte por vacío ilustra por qué son importantes la sujeción de los pliegos y los orificios expuestos para el transporte de impresión digital, pero esa patente pertenece a otra empresa y no demuestra ninguna característica de Cenwan.
Se recomienda realizar una prueba de transferencia en seco al arrancar, durante el funcionamiento estable, ante una parada ordenada y al rearrancar. Mantenga separadas las planchas troqueladas aceptadas y rechazadas. Pruebe el volteador o el pulmón con la pila máxima permitida y la caja más pequeña. Que el ajuste mecánico funcione con un único cartón ideal no basta para autorizar toda la combinación de trabajos. Para el presupuesto: Enumere los modelos de plancha troquelada cualificados y los límites medidos en cada punto de transferencia.
4. Compare cuatro recorridos físicos en una misma tabla de evaluación
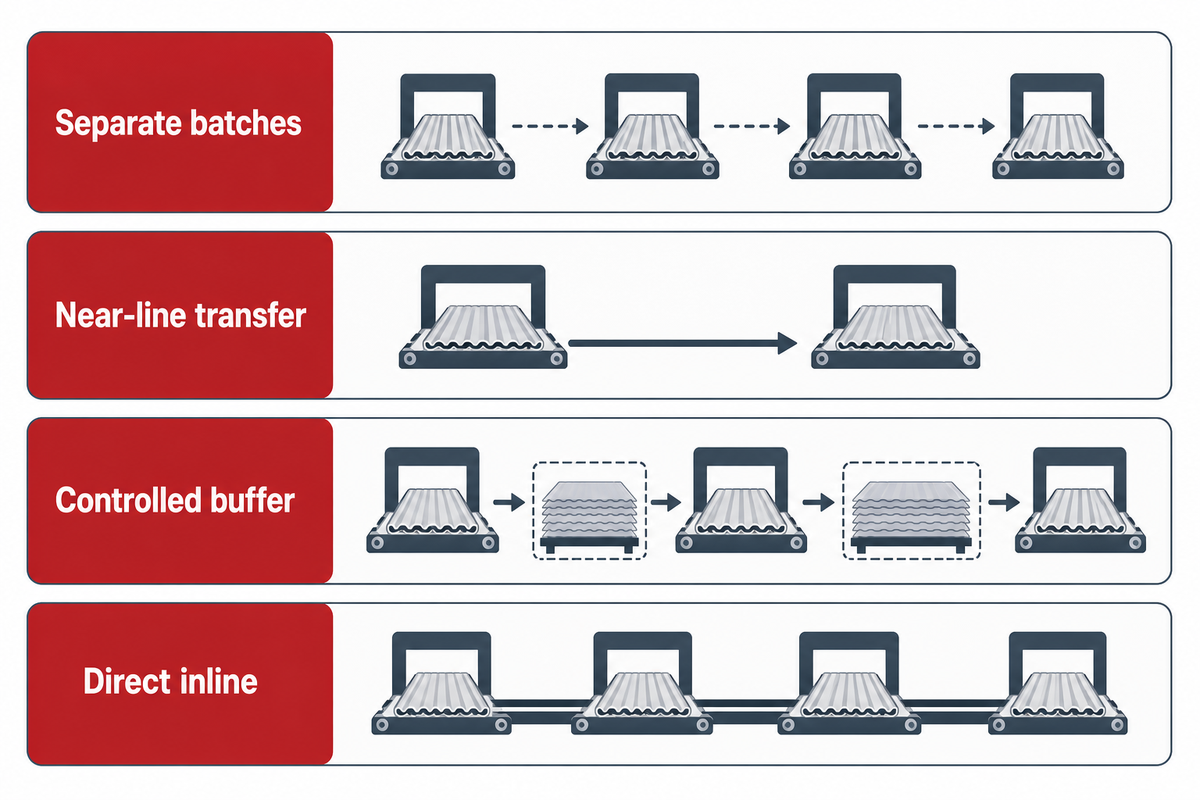
Los recorridos separados, próximos a la línea, con pulmón y en línea directa resuelven distintos tipos de problemas en un proceso de producción digital. La conexión directa puede reducir la manipulación, pero una parada de la prensa puede dejar sin material el acabado y una parada de la encoladora puede bloquear la impresión. El recorrido próximo a la línea ofrece más flexibilidad de planificación, a costa de más movimientos y material en curso. Los pulmones absorben pequeños desfases, pero no aumentan la capacidad sostenida de una máquina. En entornos de producción con pedidos variados puede hacer falta una flexibilidad de recorrido que una disposición en línea directa no ofrece.
El modelo de estados OPC PackML distingue entre estados de bloqueo y de falta de material. Esta terminología resulta útil al redactar los registros de aceptación; no significa que ninguna máquina concreta de Cenwan implemente PackML. En una entrevista del sector de 2025 sobre acabado digital de cartón ondulado también se mencionaron el alimentador, el apilador y los desfases de velocidad. Pruebe estas condiciones con los pedidos del comprador en lugar de elegir un recorrido por su aspecto en el plano de planta.
| Tipo de recorrido | Adecuado cuando | Aspectos que conviene vigilar | Prueba de aceptación |
|---|---|---|---|
| Lotes separados | La prensa y el acabado tienen programas distintos | Movimientos, pilas mezcladas y trazabilidad | Identificación del lote hasta el recuento de cajas terminadas |
| Transferencia próxima a la línea | Zona compartida con controles independientes | Espacio en planta y desplazamientos del operario | Registro de tiempos de transferencia y daños |
| Pulmón controlado | Parada breve y medida o desfase de ritmo | Marcado del cartón, límites de apilado y FIFO | Pruebas con el pulmón lleno y vacío |
| Conexión directa en línea | Ritmo estable y trabajos compatibles | Propagación de paradas y cambios de trabajo | Prueba conjunta de parada y rearranque |
| Alimentador junto a la prensa | Separación fiable de los pliegos | Doble alimentación y curvatura | Rechazos de alimentación registrados |
| Salida de impresión | Salida de pliegos secos y registrados | Roce y orientación | Muestras antes de la transformación |
| Interfaz de troquelado | Plancha troquelada dentro del rango medido | Variación de residuos y hendido | Primera y última plancha troquelada medidas |
| Encoladora y apilador | Se mantiene una producción apta para embalar | Adhesión, atascos y unidades por paquete | Recuento de cajas terminadas aceptables a la primera |
| Decisión por etapas | Queda una interfaz sin validar | Coste posterior de los controles y del espacio ocupado | Criterio definido por escrito para iniciar la siguiente prueba |
Calcule el tamaño del pulmón a partir de las velocidades medidas de entrada y salida, la duración y frecuencia de las paradas y el límite de acumulación segura del cartón. ¿Qué ocurre cuando está lleno, vacío o contiene una mezcla de dos diseños gráficos distintos? Un pulmón que acumula pliegos dañados o pierde la identificación del pedido genera residuos de embalaje y otro problema de calidad. Para el presupuesto: Defina el límite de acumulación y quién es responsable de despejar un atasco.
5. Cuente las cajas buenas a la primera por hora programada
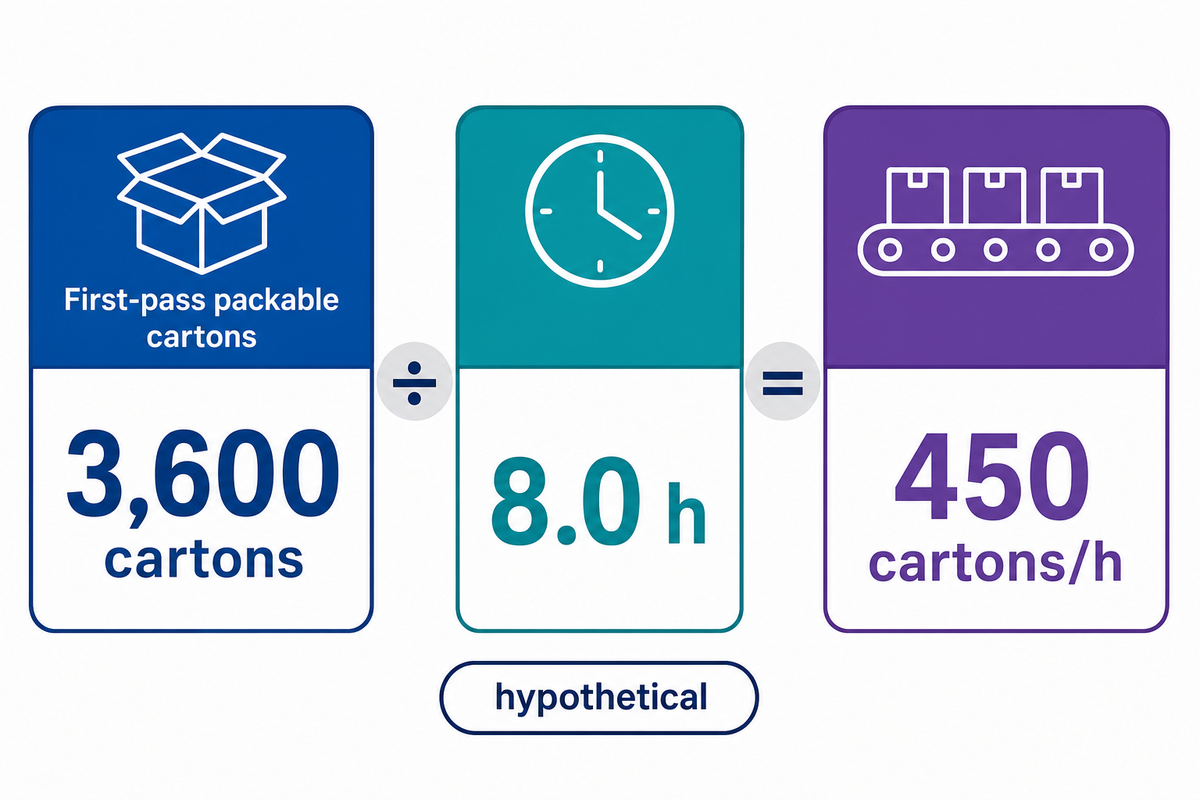
Utilice la misma medida para evaluar todas las configuraciones. Divida las cajas aptas para embalar a la primera entre las horas programadas de prueba. Incluya en el denominador el tiempo de preparación y los cambios de trabajo. Excluya del numerador de primera pasada las cajas repasadas y comunique aparte el repaso. Registre por estación los rechazos de impresión, los recortes de troquelado, los fallos de encolado, los atascos y las paradas del alimentador o del apilador. Los metros por minuto o los pliegos por hora de un proveedor siguen siendo especificaciones útiles de la máquina, pero no son la misma unidad. Las necesidades de producción de gran volumen requieren la misma medida de cajas aceptadas.
Una página publicada por Cenwan describe un ejemplo de caja postal de doble canal con una velocidad de «hasta 240 m/min». La página del producto X630i de Domino anuncia hasta 75 m/min (que aparece allí como «75m/m») o 4.500 pliegos/hora para pliegos de 900 × 1.500 mm. Estas afirmaciones de los proveedores corresponden a una línea de transformación y a una prensa digital en condiciones distintas, y no representan el ritmo de producción de cajas de una línea combinada. Solicite un recuento específico para cada formato y el rendimiento de aceptación a la primera.
| Dato registrado | Dato de ejemplo | Cómo utilizarlo |
|---|---|---|
| Periodo de prueba programado | 480 min | El denominador sigue siendo 8,0 h |
| Preparación y dos cambios de trabajo | 55 min | Mantener dentro del tiempo programado |
| Paradas del alimentador y del apilador | 28 min | Registrar la causa y el responsable |
| Transferencia bloqueada o sin material | 22 min | Probar la capacidad declarada del pulmón |
| Pérdida por rearranque y limpieza | 15 min | Contabilizar antes del funcionamiento estable |
| Pliegos impresos introducidos | 4.200 pliegos | Solo recuento de entrada |
| Rechazos de transformación | 240 cajas | Separar las causas de troquelado y encolado |
| Cajas aptas para embalar a la primera | 3.600 cajas | Numerador |
| Producción comparable | 450 cajas/h | 3.600 ÷ 8,0 h programadas |
Este ejemplo supone que a cada plancha troquelada contada le corresponde una caja y que no hay una disposición de varias cajas por pliego. Cambie la conversión de pliegos a cajas si la distribución de troquelado del comprador es distinta. Realice este análisis para el sistema actual y las configuraciones alternativas, con trabajos y límites de turno equivalentes. No suponga que 450 cajas/hora representan una garantía del proveedor. Un pulmón temporal puede ayudar a mitigar 22 minutos de bloqueo o falta de material. Sin embargo, no puede resolver un cuello de botella persistente una vez que se llena.
Mapa de cuellos de botella ocultos
| Síntoma observado | Estación probable que conviene probar | Prueba del comprador |
|---|---|---|
| Se acumulan pliegos impresos | Troqueladora o transferencia | Recuento de entrada y salida por trabajo |
| Las pilas de planchas troqueladas quedan en espera | Entrada de la encoladora o cambio de trabajo | Cronología desde el arranque hasta la primera caja buena |
| La encoladora espera los pliegos | Alimentador, impresión o salida de la prensa | Registro de estados sin material |
| Se detiene todo el recorrido | Controles acoplados o pulmón lleno | Registro de estados de bloqueo y rearranque |
| La producción parece elevada, pero fallan las cajas | Impresión, hendido o junta encolada | Recuento de rechazos a la primera por causa |
Este mapa es un plan de producción de ejemplo, NO un diagnóstico de Cenwan ni de la planta de un comprador. Lo recomendable es identificar las opciones de capacidad o desacoplamiento a partir de la primera estación que limite repetidamente el flujo de trabajo.
¿Qué empresas se benefician más de una impresora digital para cajas de cartón ondulado?
Los cambios frecuentes de diseño, los lotes pequeños o los productos con variaciones pueden gestionarse mejor con impresión sin planchas, siempre que los procesos de acabado sean lo bastante flexibles para admitir esas variaciones. Un transformador que produce cajas de cartón ondulado bajo demanda para comercio electrónico puede preferir plazos de entrega más cortos, pero la combinación real de pedidos es lo que demuestra esa preferencia. Un transformador con tiradas largas y estables puede preferir disponer de capacidad de conversión. La respuesta debe basarse en la distribución de trabajos y el número de cajas aceptadas. [El análisis de NIST sobre la eficacia de los equipos] ofrece una forma de examinar los equipos, los procesos y las personas desde una perspectiva más amplia, con el fin de centrarse en mejoras de disponibilidad, rendimiento y calidad. Sus ejemplos sobre procesos de mecanizado de metales no son referencias comparativas para el cartón ondulado.
6. Pruebe por separado la durabilidad de la impresión y la junta de encolado terminada
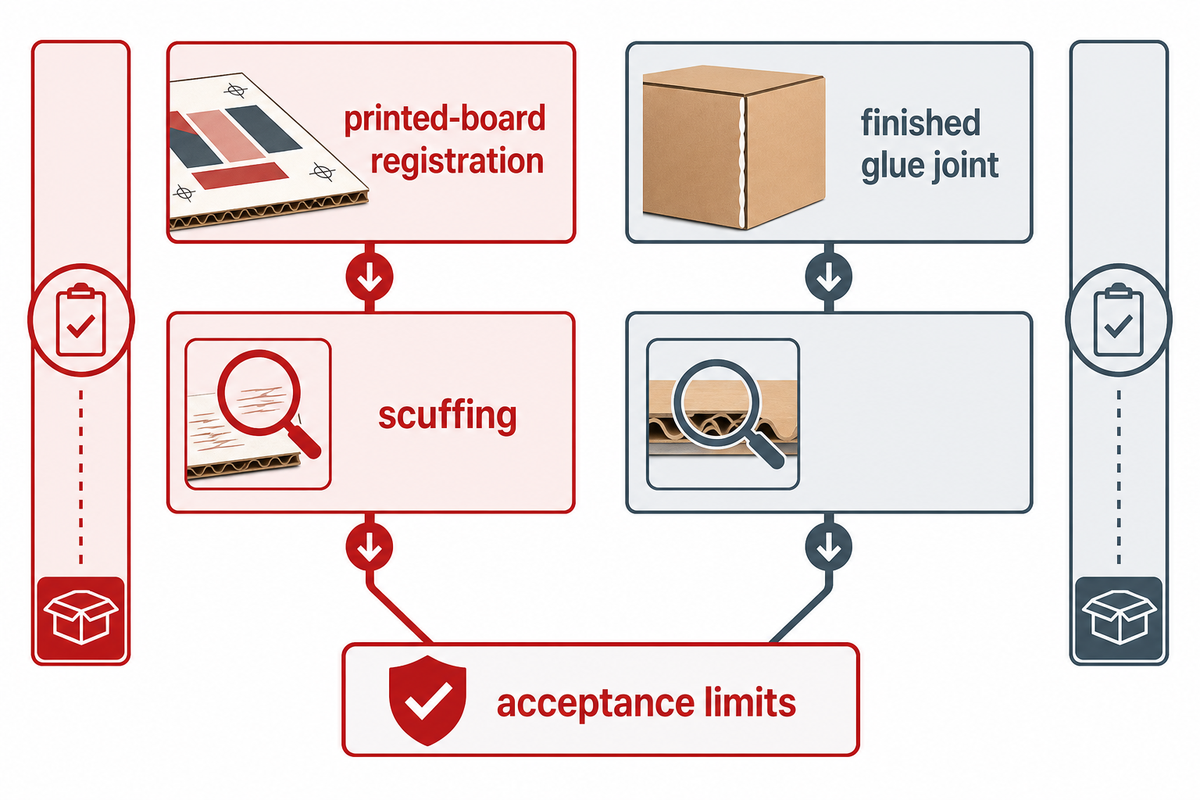
Para evaluar un embalaje de transporte hacen falta dos vías de control de calidad distintas. Primero, inspeccione el registro de impresión, el roce, el curado o secado y el agrietamiento del hendido con el cartón y la tinta del comprador. La calidad de impresión por inyección de tinta en cajas de cartón ondulado personalizadas debe inspeccionarse antes de la transformación; conserve muestras impresas tanto al arranque como durante la producción. Una muestra puede mostrar una buena calidad de impresión y, aun así, presentar fallos en la junta de encolado terminada. Después, evalúe la alineación de los pliegues, la posición del adhesivo y la formación de la unión en las juntas de las cajas terminadas a la velocidad propuesta. Que la tinta se adhiera bien al papel de cubierta no garantiza que la solapa quede bien encolada.
La descripción histórica de TAPPI T 840 om-10 se refiere a ensayos de adhesivos en muestras preparadas en laboratorio e identifica T 813 como un método distinto para ensayar embalajes terminados. El aviso de retirada de TAPPI de 2015 indica que se retiró T 840 om-10. El comprador no debe considerarlo un método oficial vigente. Acuerde con el equipo de calidad el método aplicable, el acondicionamiento de las muestras y los límites de aceptación antes de realizar las pruebas.
Conserve todas las muestras fallidas e indique en qué fase del proceso empezó cada fallo: impresión, troquelado, alineación del plegado o encolado. La guía de encolado de cajas de cartón ondulado ofrece un contexto más amplio del proceso; la aprobación de la adaptación requiere su propio registro de muestras. Un encolado satisfactorio durante un día no debe ocultar un fallo con otro cartón o tras un almacenamiento prolongado. Para el presupuesto, indique quién paga las muestras repetidas tras un fallo de interfaz y adjunte el plan de pruebas firmado.
7. Calcule la amortización a partir de la producción aceptada
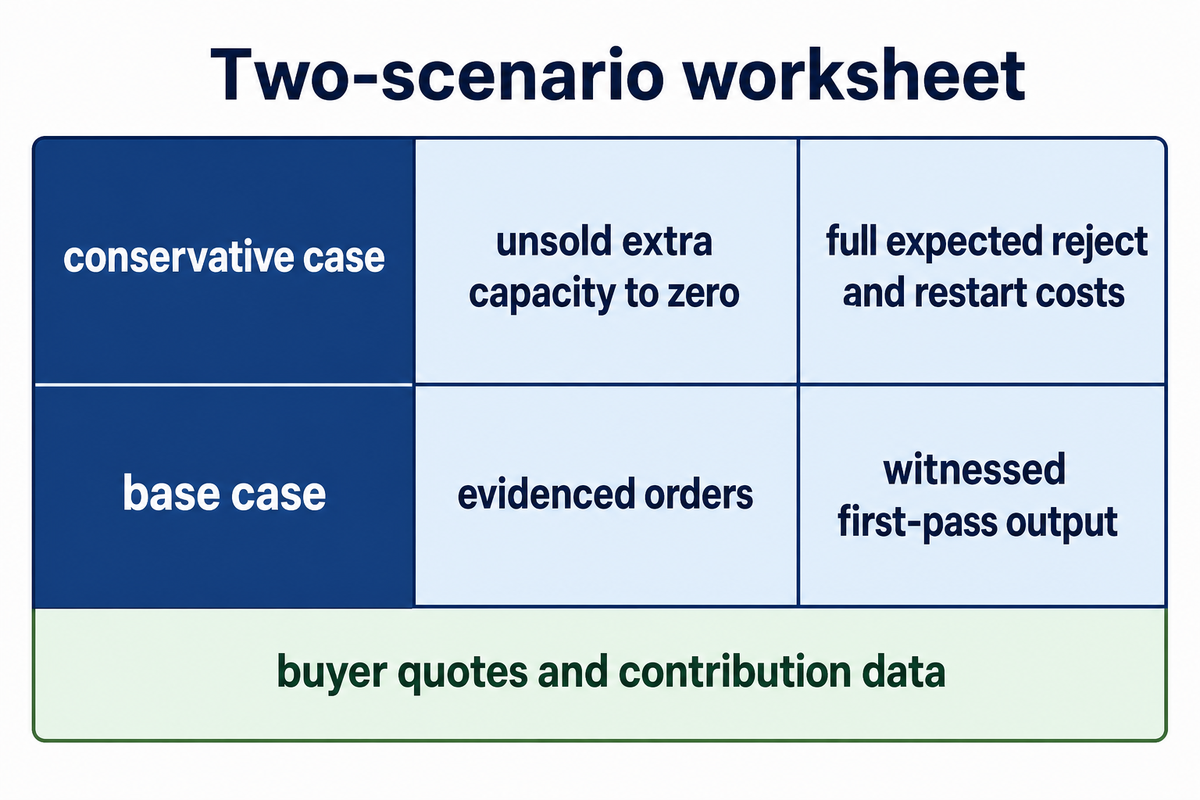
Calcule el coste del recorrido instalado y, después, modele el cambio en el margen de contribución derivado de las cajas comercializables. Tenga en cuenta la prensa digital o conservada, los equipos de transformación, los dispositivos de transferencia, los controles, las protecciones, las obras en planta, los suministros, la instalación, la formación y el mantenimiento. Considere también la energía, los consumibles, el desperdicio de cartón y la financiación. Deje visibles los supuestos de rendimiento a la primera y de demanda. Algunas ofertas con precios competitivos presentadas como soluciones de embalaje siguen requiriendo un precio instalado y un alcance de aceptación. La media del mercado del embalaje no permite fijar el precio para esta planta. Las directrices de NIST para la inversión de capital son útiles para considerar los flujos de caja descontados y el análisis de sensibilidad; sin embargo, no ofrecen un retorno universal para una adaptación.
Un método consiste en partir de las cajas que la planta acepta actualmente, las cajas aceptables propuestas y los pedidos que realmente puede vender. Multiplique solo el incremento de cajas comercializables por su margen de contribución y reste después los costes operativos incrementales. Cuente el ahorro de mano de obra únicamente si las horas o el personal pueden reasignarse o eliminarse de verdad. No contabilice la misma hora dos veces: una como ahorro de mano de obra y otra como capacidad adicional de la planta. El pago de un arrendamiento es una salida de caja y no debe utilizarse como prueba de amortización. La competitividad y la cuota de mercado deben evaluarse más adelante; no son ingresos que deban incluirse en esta hoja de cálculo.
Análisis de ambos escenarios: El escenario conservador considera nula la capacidad adicional no vendida e incluye todos los costes previstos de rechazo y reinicio. El escenario base utiliza pedidos documentados y resultados de primera pasada verificados. Ambos escenarios requieren presupuestos de compradores y datos de contribución. Aquí no se afirma ningún resultado económico, ya que no se han facilitado esos datos.
Pida a los proveedores que desglosen en su oferta los equipos y trabajos de interfaz de los que son responsables. Una máquina más barata puede encarecer la instalación si después hay que añadir controles y protecciones o incluir una fase de troquelado que faltaba. La lista de comprobación de mantenimiento de la plegadora-encoladora enumera tareas de servicio cuyo coste puede calcularse. Para el presupuesto: Incluya las exclusiones junto a los precios, como los cartones de prueba, las modificaciones de software y los días de puesta en marcha en las instalaciones.
8. Asigne un responsable a cada interfaz
Cada contrato de modernización debe asignar un responsable identificado a cada transferencia de producto, acción de control y función de seguridad. Las garantías nominativas de una prensa y una plegadora-encoladora no aclaran quién resuelve un bloqueo en la transferencia o un desacuerdo sobre una parada de emergencia. Emita una tabla de interfaces antes de hacer el pedido e inclúyala en las pruebas de aceptación en fábrica y en las instalaciones. Determine qué controles identifican la ilustración aprobada a lo largo de la línea.
| Interfaz | Responsable designado | Prueba de aceptación |
|---|---|---|
| Descarga y orientación de las hojas | Proveedor de la prensa / integrador | Muestra medida y plano |
| Especificación de la plancha troquelada | Proveedor de equipos de transformación | Medidas aprobadas de la plancha troquelada |
| Alimentador, transferencia y pulmón | Integrador | Pruebas con el pulmón lleno y vacío |
| Receta del trabajo e identificación de la ilustración | Responsable de controles | Prueba de prevención de mezcla de trabajos |
| Señales de bloqueo y falta de suministro | Responsable de control | Registro de estados y reinicios |
| Recuento de rechazos y trazabilidad | Responsable de calidad / controles | Recuento de lote conciliado |
| Resguardos y parada de emergencia | Responsable de seguridad | Evaluación de riesgos y prueba presenciada |
| Instalaciones y distribución de planta | Comprador / responsable de instalación | Levantamiento de la instalación ejecutada |
| Puesta en marcha y servicio | Responsable del contrato | Límites acordados y condiciones de respuesta, firmados |
«Se considera fabricante del conjunto de máquinas a la persona que constituye dicho conjunto».
Estas directrices del Reino Unido se aplican a un conjunto en las condiciones indicadas. Identifique al fabricante propuesto del conjunto y evalúe la línea real, la jurisdicción y la modificación antes de asignar las obligaciones relativas al expediente técnico y a la declaración de conformidad. La página pública de ISO 12643-4:2023 describe el alcance de seguridad de los equipos y sistemas de transformación; no acredita la conformidad de esta instalación. El alcance público excluye las máquinas o componentes fabricados antes de su publicación; por tanto, una modernización de una máquina existente requiere una revisión de aplicabilidad. Exija que el responsable competente de seguridad defina en el contrato los requisitos aplicables y las pruebas correspondientes.
¿Con qué rapidez puede una línea de embalaje de cajas de cartón cambiar entre distintas referencias de producto?
Registre por separado el cambio de ilustración, la puesta a punto mecánica y el tiempo hasta la primera caja de cartón aceptada. El cambio de archivo electrónico puede ser rápido, pero los distintos pliegues, troqueles y posiciones de encolado requieren tiempo. Durante la prueba, empiece a contar desde la última caja de cartón correcta del trabajo y detenga el cronómetro cuando se acepte la primera caja correcta. Repita el proceso para los tres trabajos seleccionados; consulte la guía de cambio de formato para una lista de comprobación más amplia de la puesta a punto.
9. Prueba con trabajos variados para decidir si seguir, avanzar por etapas o detenerse
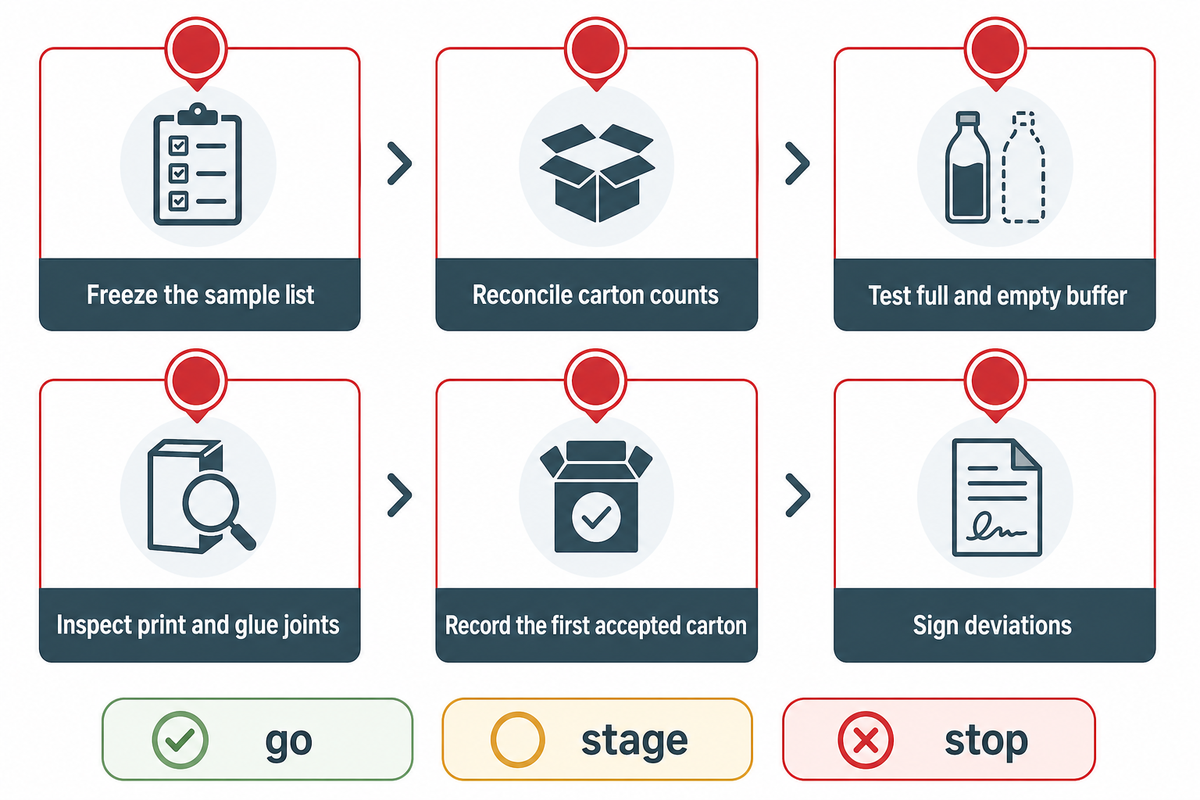
Una prueba presenciada debe revelar qué interfaces fallan cuando cambia la combinación de trabajos. Ejecute los trabajos habituales del comprador, los que exigen muchas ilustraciones y los que usan cartón difícil, en la secuencia prevista. Aplique a cada ruta la misma definición de producción programada y cuente las cajas de cartón que pueden embalarse correctamente a la primera. Registre cada parada, la estación afectada, su duración, la acción de recuperación y el material rechazado. Acuerde las tolerancias y quién firmará cada resultado antes de iniciar la prueba.
- Apruebe la lista de muestras, las versiones de las ilustraciones, el origen del cartón, el adhesivo y los límites de aceptación.
- Compruebe que los recuentos de cajas de cartón acabadas, planchas troqueladas y hojas impresas coincidan.
- Pruebe las condiciones del pulmón lleno y vacío, la retirada de atascos, las paradas de emergencia y los reinicios controlados.
- Inspeccione el registro, los roces, el hendido, los pliegues y las uniones encoladas durante la puesta en marcha y a velocidad estable.
- Cambie de trabajo sin borrar el registro de pérdidas; anote la primera caja de cartón aceptada después de cada cambio.
- Firme las desviaciones, las acciones correctivas y las condiciones para repetir la prueba si falla una interfaz crítica.
Elija «continuar» cuando los trabajos y la producción acordados cumplan los requisitos y se hayan superado las comprobaciones de seguridad. Elija «escalonar» cuando funcione una ruta separada o con pulmón, pero no se haya demostrado la conexión directa; incluya la prueba pendiente en el siguiente hito del proyecto. Elija «detener» cuando no sea posible validar el cartón, la plancha troquelada o la interfaz de seguridad dentro de los límites acordados. Así se evita que el comprador dé por hecho que una demostración puntual de velocidad máxima equivale a la puesta en marcha.
Lleve las siete comprobaciones de interfaz a una revisión técnica. Si está evaluando equipos de acabado Cenwan para una prensa digital concreta, comparta el modelo de la prensa, tres trabajos representativos y el plano actual de la línea. Solicite una evaluación de las interfaces para sus referencias. La compatibilidad y la producción quedan sujetas a una prueba presenciada por el comprador.
10. Prevea espacio para la próxima prensa sin comprar una previsión
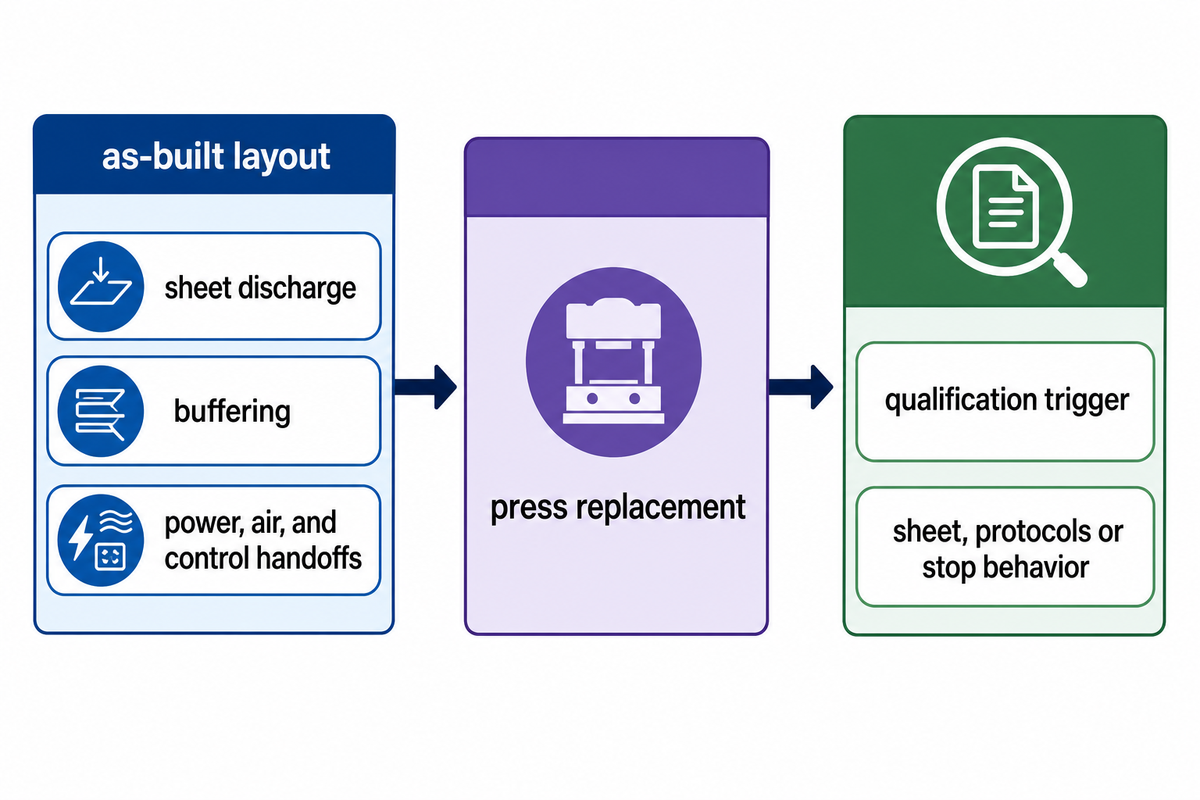
Conserve la distribución de la instalación ejecutada y la tabla de interfaces para mantener la flexibilidad futura. Mantenga el acceso a la descarga de hojas y al pulmón para poder girar, instalar resguardos, realizar el mantenimiento y conectar los servicios. Registre las alturas, orientaciones, conexiones eléctricas y neumáticas y transferencias de control. Pregunte cómo cambiaría cada aspecto si se utilizara otra prensa. Documente el registro de aceptación actual; podría necesitarse si se sustituye la prensa. No dé por hecho que un modelo nuevo de prensa utilizará las mismas hojas, protocolos o comportamiento de las paradas.
Base la inversión en la combinación de trabajos y los criterios de aceptación actuales. Puede presupuestar la opción futura de incorporar otra prensa como una partida documentada, sujeta a un requisito de validación. En la solicitud de presupuesto, exija planos editables de distribución e interfaces para que el comprador pueda evaluar otra prensa más adelante sin repetir todo el levantamiento.
Preguntas frecuentes
¿Cuánto se tarda en poner en plena marcha una línea automatizada de cajas de cartón?
No hay un plazo fijo. Proponga fechas para el levantamiento de la instalación ejecutada, el diseño de interfaces, las pruebas de muestras, la aceptación en fábrica, la entrega, la instalación, la revisión de seguridad y la puesta en marcha con los trabajos del comprador. Un calendario es creíble cuando cada etapa tiene un responsable, unos datos de entrada y una aprobación. Si falla una prueba de material o de control, debe indicarse el plazo para repetirla.
¿Cuánto cuesta una máquina de impresión digital?
El presupuesto de una prensa no incluye el coste de modernizar la línea para pasar de la prensa a la caja de cartón. Solicite precios de instalación desglosados para la prensa, el troquelado y hendido, la transferencia o el pulmón, la plegadora-encoladora, los controles, los resguardos, los servicios y la puesta en marcha. Compare las ofertas según las cajas de cartón aceptadas a la primera y el alcance contractual, utilizando los mismos trabajos del comprador.
¿Qué es una impresora digital para cartón ondulado?
Puede imprimir directamente sobre cartón ondulado u hojas a partir de datos de imagen digitales. Aun así, puede requerir secado posterior, troquelado, hendido, plegado y encolado para producir una caja de cartón comercializable. Pida al proveedor el formato y la orientación reales de las hojas que propone.
¿Se puede conectar cualquier prensa digital a una línea existente de impresión flexográfica y encolado?
Un folleto genérico de la línea no permite afirmar que exista compatibilidad. Para validar la máquina para el trabajo, hay que comparar el tamaño de hoja, la altura de salida, la orientación, el secado, los controles y la producción sostenida de la prensa elegida con la ruta de transformación concreta; después, se necesita una prueba con los trabajos del comprador.
¿Siempre hace falta un pulmón entre la impresión y el plegado y encolado?
Un pulmón resulta útil cuando puede absorber de forma segura las paradas breves o las diferencias de velocidad medidas. La transferencia directa puede ser adecuada para trabajos estables y sincronizados; los lotes separados pueden encajar mejor con calendarios independientes. También hay que evaluar los daños al manipular el cartón y el tamaño del pulmón.
Referencias y fuentes
- FEFCO: proceso de producción de cartón ondulado, límites del proceso.
- OPC Foundation: modelo de estados PackML, terminología de bloqueo y falta de suministro.
- TAPPI: descripción histórica de T 840 om-10 y aviso de retirada de 2015; la página histórica distingue las muestras de laboratorio de los envases acabados.
- NIST: análisis de inversión de capital, método de evaluación.
- UK HSE. Maquinaria ensamblada in situ. Directrices sobre responsabilidades específicas del Reino Unido.
- Página pública de ISO 12643-4:2023, alcance de seguridad publicado.
- Industrial Print Magazine: entrevista sobre acabado de cartón ondulado, información del sector sobre distribución y manipulación.
- NIST: caso sobre eficacia de los equipos, solo método de medición; sus cifras de mecanizado de metales no son referencias para cartón ondulado.
Trayectoria del fabricante
Cenwan Machine es un fabricante con sede en Wenzhou, China, de máquinas plegadoras-encoladoras, equipos de encolado de cajas de cartón ondulado y líneas integradas de embalaje. Desde hace más de 10 años, ayudamos a fabricantes de cajas de cartón ondulado y otros envases de cartón de más de 40 países a seleccionar equipos, configurar soluciones a medida y recibir asistencia para la instalación, repuestos y servicio posventa.
Nuestro blog ayuda a compradores de maquinaria para embalaje, responsables de planta y equipos de compras a conocer la tecnología de las plegadoras-encoladoras, la compatibilidad con formatos de caja, la capacidad de producción, el ROI, el mantenimiento y la selección de proveedores antes de solicitar presupuesto.
- Más de 10 años de experiencia en ingeniería de plegadoras-encoladoras
- Fábrica en Ruian, Wenzhou, Zhejiang, China
- Plegadoras-encoladoras, plegadoras-encoladoras para cartón ondulado y líneas automáticas de embalaje
- Referencias de fabricación y calidad CE / ISO 9001
- Diagnóstico remoto, asistencia con repuestos y respuesta técnica 24/7
- Experiencia con equipos y servicio en más de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de empresa
Fabricante de maquinaria B2B
Ubicación de la fábrica
Ruian, Wenzhou, Zhejiang, China
Correo electrónico
sales2@cenwanmachine.com
Teléfono / WhatsApp
+86 139 0664 6788