Entre em contacto com a Cenwan Machine Company


Atualizado em outubro de 2026 | Guia de engenharia de cartão canelado e caixas de cartão para o Regulamento (UE) 2025/40
De acordo com o quadro de embalagem ppwr ue ao abrigo do Regulamento (UE) 2025/40, os transformadores de caixas de cartão enfrentam três prazos rigorosos na fábrica. Primeiro, entra em vigor a 12 de agosto de 2026 um limite de 25 ppb para substâncias perfluoroalquílicas e polifluoroalquílicas (PFAS) em materiais de contacto alimentar. Segundo, as caixas de cartão têm de atingir uma pontuação de conceção para reciclagem (Grau C) de 70% até 2030. Terceiro, conforme documentado no Artigo 24, o limite máximo de 50% de espaço vazio aplica-se às embalagens agrupadas, de transporte e de comércio eletrónico. Entra em vigor a 1 de janeiro de 2030, ou três anos após a entrada em vigor dos atos de execução, consoante a data que for posterior. Embora o Artigo 29(4)(a) isente as caixas de cartão canelado da quota de reutilização de 40%, as fábricas de caixas de cartão produzem lotes mais curtos e mais frequentes ajustados à dimensão.
Resposta direta: De acordo com o Regulamento (UE) 2025/40, as regras de embalagem PPWR da UE aplicam-se a partir de 12 de agosto de 2026. Exigem ≥70% de reciclabilidade em peso em 2030 e um rácio de espaço vazio ≤50% a partir de 1 de janeiro de 2030 ou três anos após a entrada em vigor dos atos de execução. As caixas de cartão canelado estão isentas das metas de reutilização do Artigo 29 quando os transformadores eliminam o espaço vazio excessivo e os revestimentos não repulpáveis.
Pontos essenciais para fábricas de cartão canelado e caixas de cartão (2026–2030)
- De acordo com o Artigo 29(4)(a), as caixas de cartão canelado para transporte e comércio eletrónico estão isentas da quota reutilizável de 40% em 2030 e da meta de 70% em 2040.
- Conforme documentado no Artigo 24, o enchimento de papel kraft, as almofadas de ar e a espuma contam como espaço vazio e não reduzem o rácio de vazio calculado, impulsionando a procura de formatos de caixas de cartão FEFCO ajustados à dimensão.
- De acordo com o Artigo 6 e o Anexo II, as embalagens devem atingir pelo menos o Grau C (70%-79% reciclável em peso) em 2030 e o Grau B (80% em peso) a partir de 1 de janeiro de 2038.
- Com nove mudanças de formato por turno, reduzir uma mudança de formato completa de 18 para 3 minutos recupera 135 minutos; reduzi-la de 25 para 5 minutos recupera 180 minutos.
12 de agosto de 2026
Data de aplicação geral e limite de 25 ppb de PFAS em contacto alimentar de acordo com o Regulamento (UE) 2025/40
Data de aplicação geral e limite de 25 ppb de PFAS em contacto alimentar de acordo com o Regulamento (UE) 2025/40
50% máx. de vazio
Limite do rácio de espaço vazio do Artigo 24 para caixas de cartão agrupadas, de transporte e de comércio eletrónico conforme documentado no PPWR
Limite do rácio de espaço vazio do Artigo 24 para caixas de cartão agrupadas, de transporte e de comércio eletrónico conforme documentado no PPWR
≥70% / ≥80%
Reciclabilidade mínima em peso do Anexo II em 2030 (Grau C) e 2038 (Grau B) de acordo com o Artigo 6
Reciclabilidade mínima em peso do Anexo II em 2030 (Grau C) e 2038 (Grau B) de acordo com o Artigo 6
<60 segundos
Chamada de eixos por servomotor nas linhas Cenwan CW-W vs. 18–25 min nas preparações da máquina manuais
Chamada de eixos por servomotor nas linhas Cenwan CW-W vs. 18–25 min nas preparações da máquina manuais
Calendário de embalagem PPWR da UE: marcos obrigatórios de aplicação de 2026 a 2030
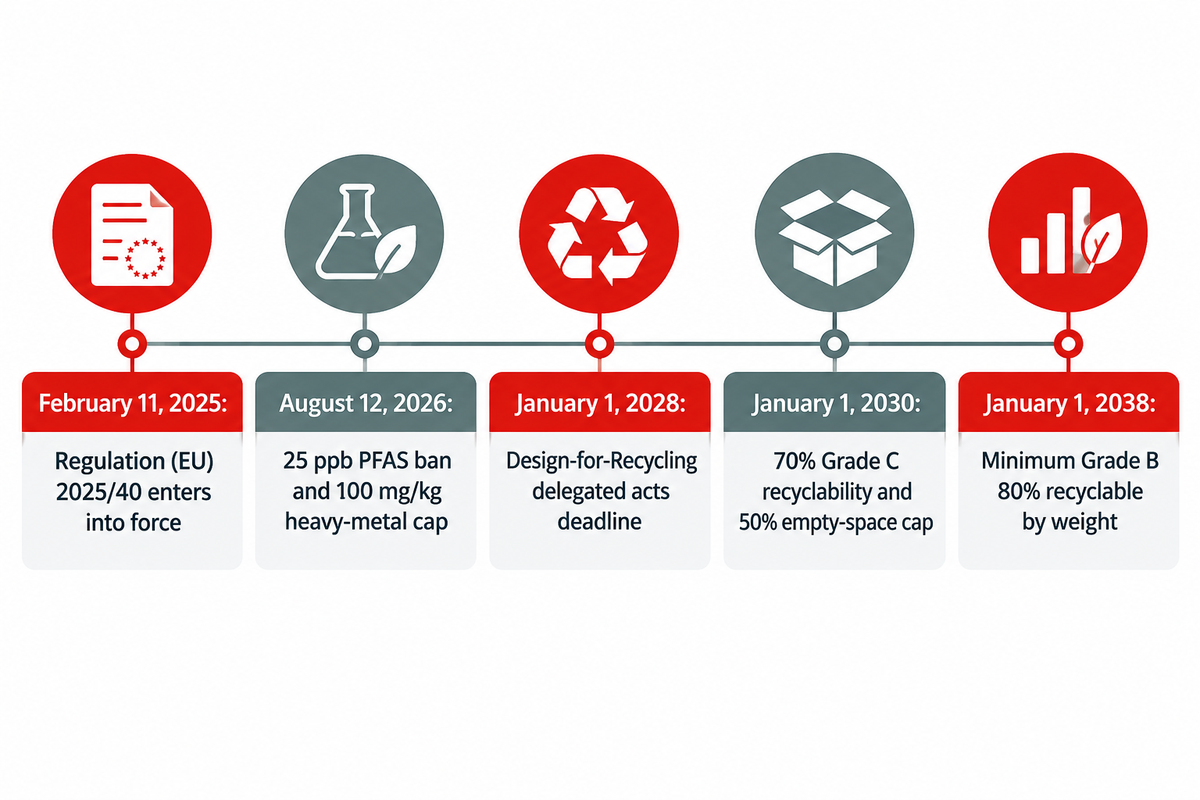
De acordo com o Regulamento (UE) 2025/40, o diploma entrou em vigor a 11 de fevereiro de 2025 e o PPWR aplica-se nos 27 Estados-Membros da UE a partir de 12 de agosto de 2026. Os graus obrigatórios de conceção para reciclagem (> 70% reciclável em peso) entram em vigor a 1 de janeiro de 2030. Conforme documentado no Artigo 24, o limite máximo de 50% de espaço vazio inicia-se a 1 de janeiro de 2030 ou três anos após a entrada em vigor dos atos de execução, consoante a data que for posterior. O dia 1 de janeiro de 2028 é o prazo para a adoção dos atos delegados de conceção para reciclagem, e não um prazo para as fábricas de caixas de cartão instalarem novos sistemas de colagem ou de acionamento por servomotor.
O texto do Jornal Oficial do Regulamento (UE) 2025/40 relativo a embalagens e resíduos de embalagens na UE é diretamente aplicável nos Estados-Membros da UE, ao passo que a Diretiva 94/62/EC permitia a transposição para a legislação nacional. Ambos são atos legislativos vinculativos da União Europeia. Este novo regulamento europeu de embalagens aplica-se diretamente em cada Estado-Membro sem atrasos de transposição nacional. O Pacto Ecológico Europeu e o plano de ação para a economia circular trouxeram esta regulamentação de embalagens para primeiro plano depois de o Eurostat ter publicado 186,5 kg de resíduos de embalagens per capita em 2022. O PPWR estabelece deveres específicos de sustentabilidade ao longo de todo o ciclo de vida das embalagens colocadas no mercado da UE. Os transformadores fornecem processos técnicos, enquanto as empresas devem alinhar as suas especificações de transformação e embalamento.
Quais os prazos do PPWR da UE que afetam os transformadores de cartão canelado em agosto de 2026 face a janeiro de 2030?
De acordo com o Regulamento (UE) 2025/40, o dia 12 de agosto de 2026 aciona limites químicos e documentais (a proibição de 25 ppb de PFAS em contacto alimentar, o limite de 100 mg/kg de metais pesados e os processos técnicos do Anexo VII), enquanto o dia 1 de janeiro de 2030 aciona ≥70% de Grau C de reciclabilidade. Para 2030, as obrigações de ≥70% de Grau C de reciclabilidade são aplicáveis. Nos termos do Artigo 24, o rácio de espaço vazio inferior a 50% aplica-se a partir de 1 de janeiro de 2030, ou três anos após a entrada em vigor dos atos de execução, consoante a data que for posterior. Até essas datas, o dia 12 de fevereiro de 2028 fixa o prazo para definir o método de cálculo de vazios.
De acordo com a nota informativa da Comissão Europeia para as partes interessadas sobre o Regulamento relativo a Embalagens e Resíduos de Embalagens, as obrigações do PPWR entram em vigor por fases desde a adoção em 2024 até 2038. Os marcos principais incluem a aplicação geral em 2026, os graus de reciclabilidade em 2030 e a eliminação do Grau C em 2038. Cada transformador, detentor de marca e importador deve acompanhar essas datas faseadas. Além disso, a Comissão Europeia emitiu a Comunicação da Comissão C(2026) 3702 em 5 de junho de 2026 para clarificar as regras transitórias para as existências em armazém. A tabela abaixo associa cada prazo legal dos novos requisitos da UE a ações concretas na linha de transformação.
| Data de aplicação | Artigo / Ato do PPWR | Limiar legal | Tipos de embalagem abrangidos | Ação de engenharia na fábrica de caixas de cartão |
|---|---|---|---|---|
| 11 de fev. de 2025 | Artigo 71 Entrada em vigor | O regulamento entra em vigor conforme documentado no EUR-Lex | Todas as embalagens colocadas no mercado da UE | Iniciar o plano plurianual de investimento de capital para linhas de transformação |
| 25 de fev. de 2026 | Decisão Delegada (UE) 2026/429 | Isenta filmes de paletização e cintas de arqueamento da reutilização a 100% segundo a norma | Unitização de paletes e cintagem B2B | Manter cintagem automática em linha e revestimento retrátil na secção de saída da linha |
| 12 de ago. de 2026 | Artigo 5(5) Restrição de PFAS | <25 ppb de PFAS individual; <50 ppm de PFAS totais conforme documentado no Artigo 5 | Embalagens em contacto alimentar e caixas de cartão para pronto-a-levar | Substituir barreiras antigordura fluoroquímicas por revestimentos de dispersão aquosa |
| 12 de ago. de 2026 | Artigo 5(2) Metais pesados | ≤100 mg/kg na soma de Pb, Cd, Hg e Cr(VI) segundo a norma | Todo o cartão canelado, tintas e colas | Auditar lotes de tintas flexográficas e certificados de fábrica de papel testliner reciclado |
| 1 de jan. de 2028 | Artigo 6(4) Atos delegados | Critérios de conceção para reciclagem e regras de graus de desempenho estabelecidos por atos delegados da Comissão | 30 categorias de embalagens no Anexo II | Avaliar a repulpabilidade de adesivos PVA a frio e revestimentos segundo a norma |
| 12 de fev. de 2028 | Artigo 24(2) e Artigo 24(4) | Ato de cálculo do rácio de vazio e minimização de caixas de cartão de venda | Caixas de cartão de venda primária e mangas de retalho | Eliminar fundos falsos e cavidades sobredimensionadas em caixas de cartão de retalho |
| 12 de ago. de 2028 (ou 2 anos após o ato) | Artigo 12 Sistema de rotulagem | Os rótulos harmonizados de triagem de materiais aplicam-se a partir de 12 de ago. de 2028 ou 2 anos após a entrada em vigor dos atos de execução, consoante o que for posterior | Caixas de cartão de consumo, agrupadas e de comércio eletrónico | Programar alterações de artes finais e clichés flexográficos de acordo com o calendário aplicável |
| 1 de jan. de 2030 | Artigo 6(2) e Anexo II Tabela 3 | Grau obrigatório A (≥95%), B (≥80%) ou C (≥70%) conforme documentado no Anexo II | Todas as embalagens colocadas no mercado da UE | Eliminar progressivamente o cartão impregnado com parafina e o cartão laminado com polietileno pesado |
| 1 de jan. de 2030 (ou 3 anos após o ato) | Artigo 24(1) Limite de espaço vazio | O rácio máximo de 50% de espaço vazio aplica-se a partir de 1 de jan. de 2030 ou 3 anos após a entrada em vigor dos atos de execução do Artigo 24(2), consoante o que for posterior | Caixas de cartão agrupadas, de transporte e de comércio eletrónico | Avaliar o equipamento face ao programa exigido de caixas de cartão FEFCO ajustadas à dimensão |
| 1 de jan. de 2038 | Artigo 6(2)(b) Fim do Grau C | Mínimo de Grau B (≥80% reciclável em peso) conforme documentado no Artigo 6 | Caixas de cartão e embalagens compósitas | A norma EN 643 classifica o papel e cartão recuperados; o método Cepi v3 avalia a repulpabilidade |
As fábricas que fornecem clientes na UE devem definir as especificações das máquinas para estes requisitos de embalagem pelo menos 18 meses antes de 1 de janeiro de 2030. Os detentores de marcas que adiam a reformulação das matrizes de corte até 2029 criam estrangulamentos nas fábricas de caixas de cartão ao comprimirem os prazos de entrega para modernizações de servomotores e matrizes de corte rotativas.
Limites do rácio de espaço vazio do Artigo 24: como o teto de 50% de vazio altera o dimensionamento das caixas de cartão
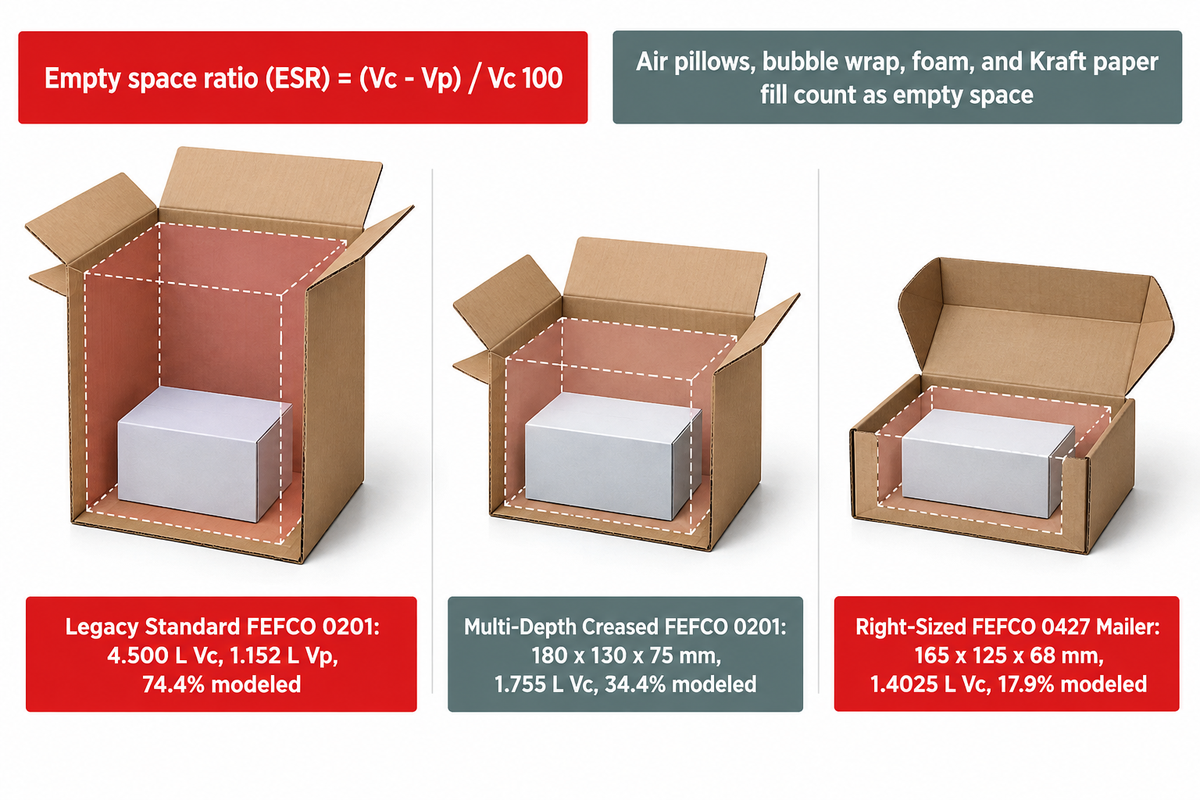
De acordo com o Artigo 24, o PPWR introduz uma fórmula rigorosa para o rácio de espaço vazio. É igual ao volume interno da caixa de cartão exterior menos o volume da embalagem de venda, dividido pelo volume interno da caixa de cartão exterior, limitado a 50%. A definição de espaço vazio estabelece que o rácio de espaço vazio deve ser igual ou inferior a 50%. As almofadas de ar, o plástico de bolhas, a espuma e o enchimento de papel kraft contam como espaço vazio.
O Artigo 24(1) fixa o calendário legal para esta percentagem máxima de 50%. Aplica-se até 1 de janeiro de 2030 ou 3 anos após a entrada em vigor dos atos de execução do Artigo 24(2), consoante a data que for posterior. A Comissão Europeia deve adotar essas regras de cálculo até 12 de fevereiro de 2028, tendo em conta os artigos frágeis em que o espaço suplementar é operacionalmente necessário. Tal como refere a análise da revista MHI Solutions Magazine sobre embalamento automatizado ajustado à dimensão, limitar o espaço vazio a 50% obriga os centros de distribuição a substituir caixas de cartão sobredimensionadas por formatos de cartão canelado à medida.
Como se calcula o rácio de 50% de espaço vazio para caixas de cartão canelado de expedição em comércio eletrónico?
Rácio de espaço vazio (ESR) = (Vc – Vp) / Vc 100 Onde Vp é o volume da embalagem de venda e Vc é o volume interno da caixa de cartão canelado de expedição. Assim que o limite do Artigo 24 entrar em vigor, as embalagens abrangidas que excedam 50% de espaço vazio estarão em incumprimento, salvo se for aplicável uma isenção ao abrigo do Artigo 24(2) ou do Artigo 24(5); os exemplos abaixo ilustram esse cálculo futuro do limiar. O exemplo abaixo mostra como o limiar será calculado.
Exemplo prático (ajuste dimensional de caixa de expedição FEFCO 0201 para comércio eletrónico): Dados assumidos: uma marca de cosmética expede duas caixas de cartão de sérum. Cada unidade mede 120 × 80 x 60 mm. Colocadas lado a lado ao longo das arestas de 80 mm, as duas caixas de cartão formam um conjunto de 160 x 120 x 60 mm com um volume combinado de embalagem de venda (Vp) de 1,152 L. Esse conjunto de 160 x 120 x 60 mm cabe fisicamente dentro das três caixas de cartão canelado comparadas abaixo.
| Configuração da caixa de cartão | Dimensões internas (L x W x H) | Volume interno (Vc) | Volume do produto (Vp) | Rácio de espaço vazio | Estado segundo o Artigo 24 |
|---|---|---|---|---|---|
| Caixa de cartão FEFCO 0201 padrão convencional + enchimento de papel kraft | 250 x 180 x 100 mm | 4,500 L | 1,152 L | 74,4% modelado no exemplo | Não conforme (>50% segundo a norma) |
| FEFCO 0201 com vincos de altura múltipla (dobrada a 75 mm) | 180 x 130 x 75 mm | 1,755 L | 1,152 L | 34,4% modelado no exemplo | Conforme (≤50% segundo a norma) |
| Caixa postal cortada por matriz de corte FEFCO 0427 ajustada à dimensão | 165 x 125 x 68 mm | 1,4025 L | 1,152 L | 17,9% modelado no exemplo | Conforme (≤50% segundo a norma) |
Conforme modelado nos dados de entrada, a caixa de cartão de 4,500 L deixa 3,348 L de espaço vazio (74,4%), mesmo quando se insere papel kraft. No exemplo prático, um volume de produto de 1,152 L e um volume interno da caixa postal de 1,4025 L resultam num rácio de espaço vazio calculado de 17,9%. Os divisores de canelura projetados à medida e o amortecimento de enchimento solto podem proteger o vidro durante o transporte.
Fundos falsos, paredes duplas e cintas de agrupamento sob as proibições de conceção do Anexo IV
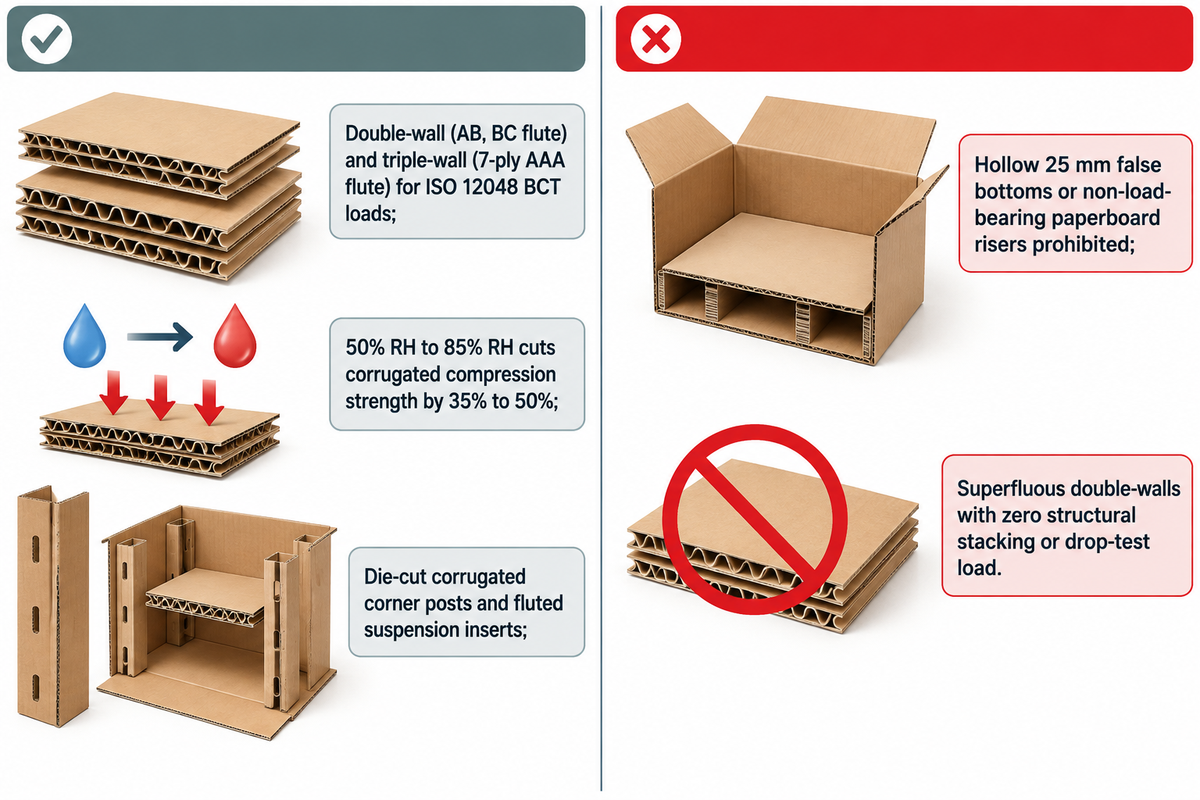
O Artigo 10 e o Anexo IV proíbem elementos de conceção da embalagem que apenas aumentem a dimensão aparente do produto. Os elementos proibidos incluem fundos falsos, paredes duplas supérfluas e mangas exteriores decorativas. O cartão canelado de parede dupla (canelura AB, BC) e de parede tripla (canelura AAA de 7 camadas) continua em conformidade quando utilizado para cargas estruturais de empilhamento documentadas com dados do ensaio de compressão de caixas de cartão (BCT) segundo a norma ISO 12048.
Esta regra distingue as caixas de cartão de cosmética enganadoras da engenharia estrutural de transporte. Pense nos perfis de canelura do cartão canelado como as treliças de aço de uma ponte. Adicionar uma camada suplementar de treliça é ilegal quando serve apenas para fins estéticos, mas é legal quando necessária para suportar uma palete de 600 kg. Ao abrigo do Ponto 1 do Anexo IV, as novas embalagens devem manter o peso e o volume no mínimo necessário para a segurança e a higiene.
Quando é que uma caixa de cartão canelado de parede dupla se qualifica como proteção mecânica necessária ao abrigo do Artigo 10?
Uma caixa de cartão de parede dupla com canelura BC ou AB qualifica-se ao abrigo do Artigo 10(2) sempre que o cartão de parede simples não suporte a carga de compressão exigida segundo a norma ISO 12048. Os transformadores comprovam essa necessidade associando os valores do ensaio de compressão de coluna (ECT) do cartão às alturas de empilhamento em palete no processo técnico do Anexo VII.
Na prática diária de transformação, os engenheiros estimam a resistência ao empilhamento através da equação empírica de McKee. O valor BCT é igual a k multiplicado pelo ECT e pela raiz quadrada da espessura do cartão (h) vezes o perímetro da caixa de cartão (Z). Contudo, as estimativas de McKee variam com a humidade do papel de cobertura. O aumento da humidade relativa do armazém de 50% RH para 85% RH reduz frequentemente a resistência à compressão do cartão canelado em 35% a 50%. Por conseguinte, as fábricas que produzem caixas de cartão de alta resistência numa dobradeira-coladora de caixas de cartão canelado devem registar curvas físicas de ensaio ISO 12048 antes de reduzirem a gramagem do cartão.
Tal como a Packaging Strategies noticiou sobre as análises do PPWR pela Confederation of Paper Industries, os transformadores de fibra devem equilibrar a redução de peso face aos danos no transporte. Reduzir 15% na gramagem do papel de cobertura pode provocar o colapso da palete durante o transporte para outro Estado-Membro e gerar mais resíduos de mercadorias danificadas do que a fibra poupada.
Conforme ao abrigo do Artigo 10 e do Anexo IV
- As caixas de cartão de expedição de parede dupla em canelura BC ou AB proporcionam proteção estrutural, com ensaios de empilhamento ISO 12048 a documentar o desempenho de compressão para cargas pesadas em palete.
- Os cantos de proteção em cartão canelado cortados por matriz de corte e os suportes de suspensão canelados substituem o plástico de bolhas solto enquanto protegem os cantos frágeis.
- As caixas de cartão de retalho de parede simples em microcanelura E ou F são habitualmente dimensionadas dentro de 15% das dimensões internas do produto para minimizar o volume vazio.
Proibido ao abrigo do Artigo 10 e do Anexo IV
- Os fundos falsos ocos de 25 mm ou os estrados elevatórios de cartão sem função de suporte de carga no interior de caixas de cartão de cosmética são proibidos ao abrigo do Anexo IV.
- As mangas cosméticas de parede dupla em que a parede exterior suporta zero carga estrutural de empilhamento ou de ensaio de queda violam as regras de minimização do Artigo 10.
- As caixas de cartão promocionais de oferta utilizadas como embalagens agrupadas, de transporte ou de comércio eletrónico ficam sujeitas ao limite de 50% de espaço vazio do Artigo 24, enquanto as caixas de cartão de venda devem minimizar o volume interno desnecessário.
Graus de conceção para reciclagem (DfR) e seleção de adesivos para linhas de cartão canelado
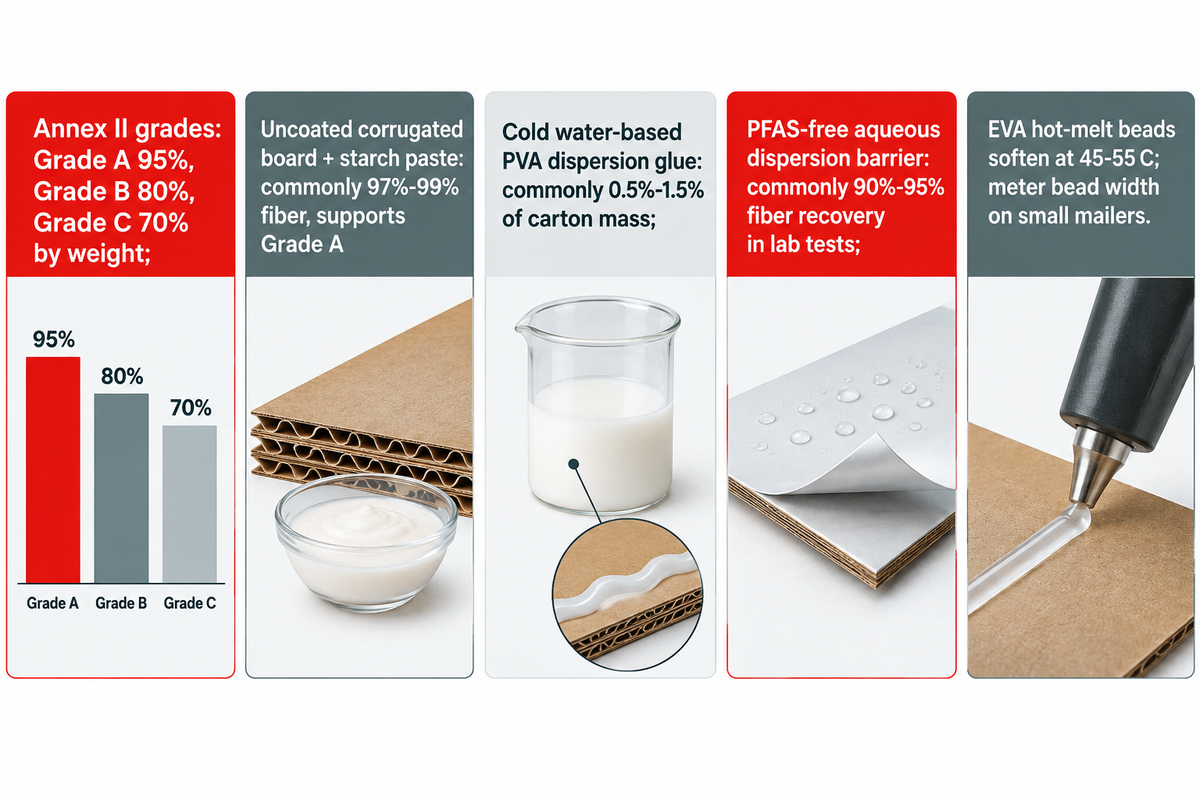
De acordo com o Artigo 6 e a Tabela 3 do Anexo II, as embalagens da UE feitas de papel e cartão devem atingir o Grau C de reciclabilidade (≥70% em peso) em 2030. A partir de 1 de janeiro de 2038, as caixas de cartão devem atingir o Grau B (≥80%). As colas de dispersão PVA aquosas a frio e as barreiras aquosas mantêm habitualmente o teor não fibroso abaixo de 5% para apoiar avaliações de Grau A (≥95%).
A classificação legal ao abrigo do Anexo II utilizará critérios harmonizados do Comité Europeu de Normalização (CEN) adotados por atos delegados até 1 de janeiro de 2028. Até 2028, as fábricas de papel e os transformadores baseiam-se no protocolo laboratorial Cepi Recyclability Test Method Version 3 e no protocolo de avaliação 4evergreen como referência de base. A norma EN 643 classifica o papel e o cartão para reciclagem. O ensaio de repulpabilidade avalia a libertação de fibras da caixa de cartão revestida, os rejeitos de crivagem e a adesão da folha. O Artigo 5 exige também que os transformadores minimizem as substâncias que suscitam preocupação no cartão, nas tintas e nos adesivos.
“O método Cepi e os valores que gera servem de base técnica ao protocolo 4evergreen para avaliar a reciclabilidade de embalagens à base de fibra em fábricas de reciclagem que operam processos convencionais de repulpagem e crivagem.”
Como é que o peso do adesivo da dobradeira-coladora e a cobertura de tinta afetam o grau de reciclabilidade PPWR de uma caixa de cartão?
O método Cepi v3 e o protocolo 4evergreen avaliam a recuperação de fibra, os rejeitos de crivagem grossa e fina e a adesão da folha na repulpagem laboratorial. O Artigo 6 e o Anexo II classificam a reciclabilidade da unidade de embalagem completa (Grau A ≥ 95%, Grau B ≥ 80%, Grau C ≥ 70%) e preveem a modulação das taxas de Responsabilidade Alargada do Produtor (EPR). O ensaio de repulpabilidade avalia se as partículas de adesivo separáveis são retidas de forma limpa na crivagem e não formam micropartículas pegajosas na pasta de papel.
Os ensaios laboratoriais publicados pela North Carolina State University BioResources sobre repulpabilidade e recuperação de fibra mostram que o papel kraft não laminado e as caixas de cartão canelado usadas proporcionam habitualmente 80% a 92% de recuperação de fibra. Inversamente, as laminações poliméricas pesadas retêm fibras de celulose nos rejeitos de crivagem. Os dados de um inquérito a 86 fábricas de papel no documento American Forest & Paper Association (AF&PA) Design Guidance for Recyclability confirmam que os cordões espessos de cola termofusível de etileno-acetato de vinilo (EVA) amolecem a 45–55 °C e colmatam os crivos finos das fábricas.
Erro comum de transformação (aplicação excessiva de cola termofusível): os operadores aumentam frequentemente a velocidade da dobradeira-coladora de 150 m/min para 300 m/min sem controlo de colagem em malha fechada. Os bicos da cabeça aplicadora de cola termofusível EVA são então alargados para reduzir a abertura da junta lateral da caixa em recortes de cartão de canelura B. A massa de adesivo não fibroso proveniente da cola termofusível EVA pode aumentar os rejeitos de crivagem ou a contaminação por adesivo durante o processo de repulpagem Cepi v3. O aumento dos rejeitos de crivagem pode reduzir as pontuações de reciclabilidade e resultar em taxas EPR mais elevadas para o detentor da marca.
| Componente da caixa de cartão / Química | Fração ponderal habitual | Comportamento de crivagem Cepi v3 / 4evergreen | Avaliação da embalagem completa segundo o Anexo II | Consideração de conceção para 2030 / 2038 |
|---|---|---|---|---|
| Cartão canelado não revestido + cola de amido de milho para canelar | Habitualmente 97%–99% de fibra; 1%–2% de amido | Habitualmente >96% de rendimento de fibra em ensaios laboratoriais | Suporta o Grau A (≥95% segundo a norma) | Estrutura de referência monomaterial em fibra |
| Cola de dispersão PVA aquosa a frio para junta lateral da caixa | Habitualmente 0,5%–1,5% da massa da caixa de cartão | Avaliada quanto à libertação de fibra e aos rejeitos de crivagem | Classificada na caixa de cartão completa ao abrigo do Anexo II | Dosear a gramagem de aplicação em dobradeiras-coladoras de alta velocidade |
| Tinta flexográfica de base aquosa | Habitualmente 0,3%–1,2% da massa da caixa de cartão | Avaliada quanto à lavagem e à adesão da folha | Classificada na caixa de cartão completa ao abrigo do Anexo II | Avaliar Pb + Cd + Hg + Cr(VI) ≤100 mg/kg nos componentes da embalagem |
| Revestimento de barreira de dispersão aquosa isento de PFAS | Habitualmente 2,0%–4,5% da massa da caixa de cartão | Habitualmente 90%–95% de recuperação de fibra em ensaios laboratoriais | Classificada na caixa de cartão completa ao abrigo do Anexo II | Substitui as barreiras restritas com PFAS para contacto alimentar |
| Cola termofusível EVA doseada (grau de remoção coesiva) | Habitualmente 1,5%–3,5% da massa da caixa de cartão | Habitualmente 82%–90% de rendimento se os grânulos forem retidos na crivagem | Classificada na caixa de cartão completa ao abrigo do Anexo II | Evitar largura excessiva do cordão de cola em caixas postais pequenas |
| Filme de polietileno (PE) extrudido numa face (<15%) | Habitualmente 8%–14% da massa da caixa de cartão | Camada de filme rejeitada no ensaio de crivagem grossa | Classificado segundo os critérios do ato delegado de 2028 | Deve atingir ≥70% em 2030 e ≥80% em 2038 segundo a norma |
| Janelas de filme plástico e fitas de abertura (>5% do peso da unidade) | Habitualmente 6%–18% da massa da caixa de cartão | Requer avaliação separada das regras de plástico e das perdas na crivagem | Grau determinado pela avaliação da embalagem completa | Avaliar a conceção completa face aos limiares de 2030 e 2038 |
| Cartão laminado com PE em ambas as faces / folha de alumínio | Habitualmente 20%–32% de massa não fibrosa | Habitualmente <65% de rendimento na repulpagem normal em fábrica de papel | Em risco de obter pontuação <70% segundo a norma | Requer fluxo dedicado de triagem de embalagens de cartão para bebidas |
| Caixas de cartão canelado para produtos agrícolas saturadas com cera de parafina | Habitualmente 15%–25% de impregnação de cera | Reprova na repulpagem normal; colmata as telas da máquina de papel | Obtém pontuação <70% segundo a norma | Substituir por cartão repulpável resistente à humidade até 2030 |
| Revestimentos antigordura fluorados com PFAS para contacto alimentar | ≥25 ppb de PFAS individual conforme documentado no Artigo 5 | Substância sujeita a restrições em cartão para contacto alimentar | Proibido ao abrigo do Artigo 5(5) | Proibido no mercado da UE a 12 de ago. de 2026 |
Multiplicação de tamanhos de caixas de cartão em tiragens curtas: física da mudança de formato na dobradeira-coladora vs. limites de vazio
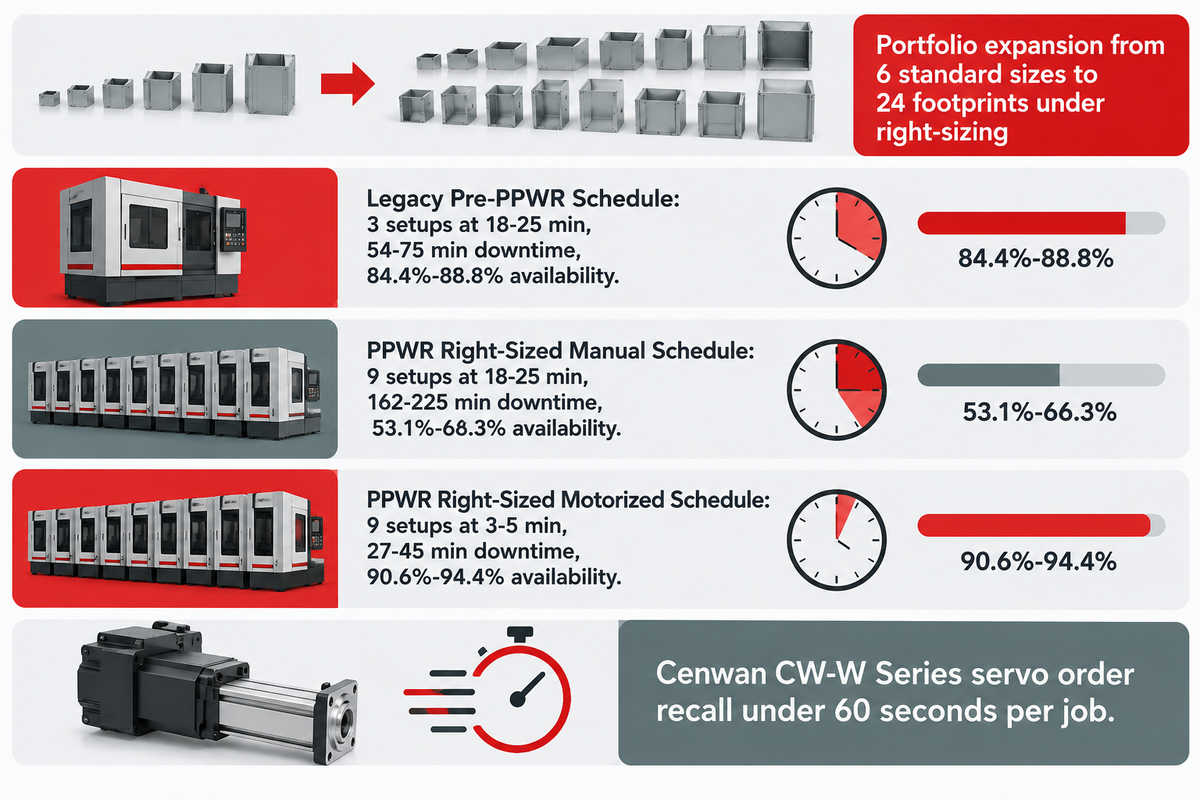
Num cenário ilustrativo de ajuste dimensional, uma marca de retalho ou de comércio eletrónico alarga o seu portefólio de caixas de cartão de 6 tamanhos padrão para 24 formatos para reduzir o espaço vazio. Esta transição pode também exigir a redução dos tempos de mudança de formato na fábrica de caixas de cartão. A chamada de encomendas por servomotor pode ser concluída em menos de 60 segundos, mas o planeamento da capacidade deve incluir o tempo total de mudança de formato para ser rigoroso.
Porque é que os limites de espaço vazio do Artigo 24 multiplicam as mudanças de formato diárias de SKU numa fábrica de caixas de cartão?
As marcas podem continuar a utilizar almofadas de ar ou papel kraft amarrotado para amortecimento, mas o Artigo 24 contabilizará esses enchimentos como espaço vazio e não ajustará o rácio de vazio calculado. Por exemplo, um expedidor pode dividir uma encomenda mensal de 30 000 caixas de cartão em seis tiragens de 5 000 caixas de cartão de dimensões diferentes. Sempre que um expedidor efetua essa divisão, acrescenta uma mudança de formato mecânica completa na máquina de corte e vinco e na dobradeira-coladora do transformador.
Matriz de Vazio para Mudança de Formato em Cartão Canelado (CVCM) para programas de produção de elevada variedade
A Matriz de Vazio para Mudança de Formato em Cartão Canelado (CVCM) é um modelo de capacidade de turno que relaciona os limites do rácio de vazio do Artigo 24 com o número diário de preparações da máquina e a disponibilidade da dobradeira-coladora.
Considere um turno de 480 minutos (8 horas) numa fábrica de cartão canelado que abastece centros logísticos europeus. Num programa convencional com 3 preparações da máquina por turno de 18 a 25 minutos (dentro de um intervalo habitual de 15 a 45 minutos para afinação manual por fuso roscado), os operadores perdem 54 a 75 minutos em tempo de paragem. Quando o ajuste dimensional eleva o turno de 3 preparações da máquina para 9 preparações da máquina (6 preparações da máquina adicionais), o ajuste manual acrescenta 108 a 150 minutos de tempo de paragem adicional. O tempo de paragem total em preparação da máquina atinge 162 a 225 minutos (2.7 a 3.75 horas) por turno.
Com nove mudanças de formato por turno numa dobradeira-coladora de alta velocidade motorizada, reduzir cada mudança de formato completa de 18 para 3 minutos recupera 135 minutos; reduzi-la de 25 para 5 minutos recupera 180 minutos. Na Série CW-W da Cenwan Machine, a chamada de encomendas por servomotor demora menos de 60 segundos por trabalho de produção, enquanto o tempo total de mudança de formato inclui também a alimentação de cartão manual e as verificações de colagem. A disponibilidade do turno é um dos fatores da Eficácia Global do Equipamento (OEE é igual a Disponibilidade vezes Desempenho vezes Qualidade). O mecanismo contador-ejetor documentado na patente Google Patents US20110268551A1 sobre contadores-ejetores de máquinas de fabrico de caixas de cartão corrige o encravamento e o desalinhamento de maços durante o agrupamento de caixas de cartão, enquanto o alinhamento das guias laterais por servomotor reforça o fator Qualidade durante a alimentação de cartão e a dobragem.
| Cenário de programa de turno (turno de 480 min) | Preparações da máquina diárias | Tempo por preparação da máquina | Tempo de paragem total em preparação | Tempo líquido de funcionamento | % de disponibilidade do turno |
|---|---|---|---|---|---|
| Programa convencional pré-PPWR (dobradeira-coladora manual) | 3 preparações da máquina | 18–25 min | 54–75 min | 405–426 min | 84,4%–88,8% modelado no turno |
| Programa ajustado à dimensão PPWR (dobradeira-coladora manual) | 9 preparações da máquina | 18–25 min | 162–225 min | 255–318 min | 53,1%–66,3% modelado no turno |
| Programa ajustado à dimensão PPWR (preparação completa motorizada de 3–5 min) | 9 preparações da máquina | 3–5 min | 27–45 min | 435–453 min | 90,6%–94,4% modelado no turno |
Arquitetura de equipamento de linha de cartão canelado: vias de modernização de canal simples vs. canal duplo
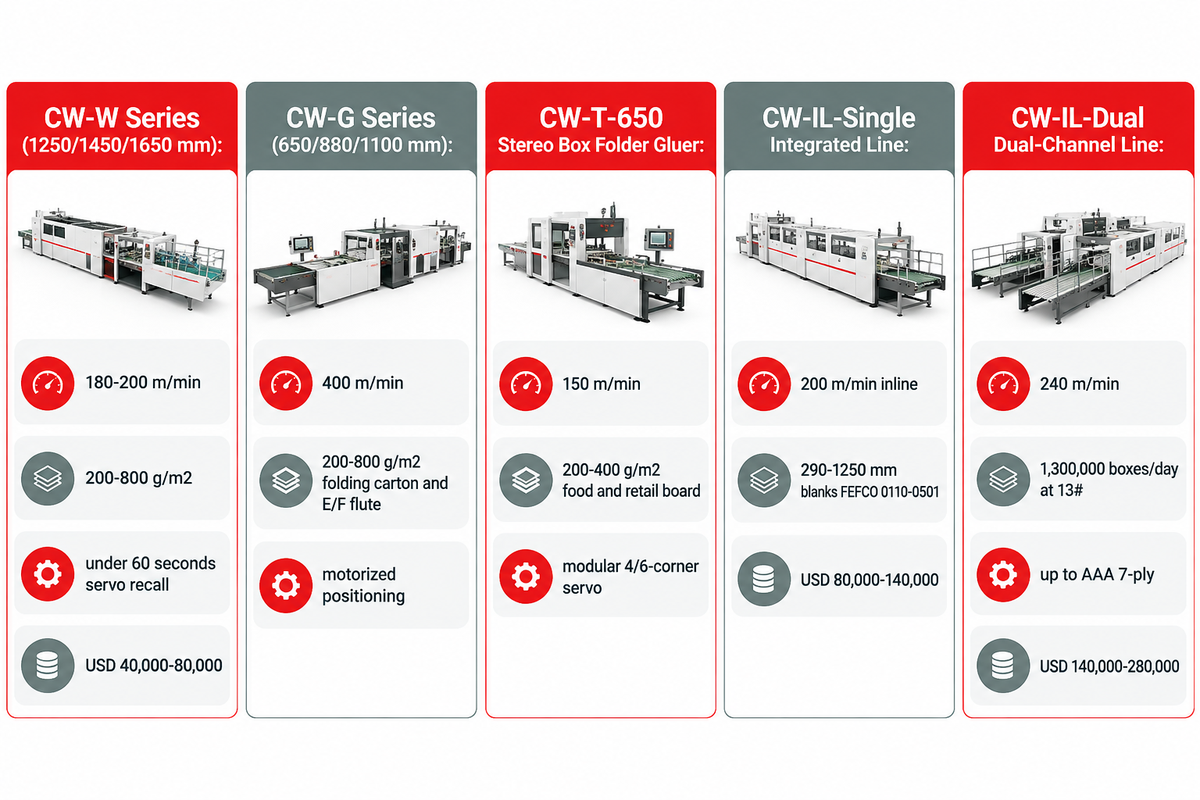
As fábricas de caixas de cartão que executam 5 a 15 mudanças de formato de SKU cortados por matriz de corte por turno devem optar por dobradeiras-coladoras servo autónomas como a Série CW-W da Cenwan Machine. As fábricas que produzem 500 000 a 1 300 000 caixas postais de comércio eletrónico ajustadas à dimensão por dia devem optar por linhas de embalamento integradas de canal duplo.
O Artigo 29(4)(a) isenta as caixas de cartão canelado das quotas obrigatórias de reutilização. A Decisão Delegada (UE) 2026/429 da Comissão isenta os filmes de paletização e as cintas da regra de reutilização B2B a 100%. São fixadas metas para sistemas de recarga nos setores de pronto-a-levar e as proibições do Anexo V relativas a determinados tipos de embalagens de plástico de utilização única na hotelaria e nos produtos hortofrutícolas frescos transferem milhões de unidades para caixas de cartão de fibra sustentável.
Deve uma fábrica de cartão canelado investir em dobradeiras-coladoras servo autónomas ou numa linha integrada de embalamento de canal duplo para cumprir as metas de 2030?
Escolha uma dobradeira-coladora servo autónoma (USD 40 000 a USD 80 000) quando o espaço disponível em fábrica for inferior a 50 m 2 e as encomendas abrangerem tipos de caixas de fundo automático e de 4 cantos. Para impressão, corte por matriz de corte, dobragem, colagem e cintagem em linha, opte por uma linha automática de embalamento (entre USD 80 000 e USD 280 000).
Para alinhar os orçamentos de investimento com as regras de reutilização e reciclagem do Regulamento (UE) 2025/40, os engenheiros fabris podem aplicar a Auditoria de Prontidão PPWR de 3 Portas para Fábricas de Caixas de Cartão :
Porta 1 — Verificação de reciclabilidade de fibra e adesivo (Artigo 6): O Grau A do Anexo II representa ≥95% de reciclabilidade em peso conforme documentado no PPWR; os efeitos dos adesivos e revestimentos na recuperação de fibra e nos rejeitos de crivagem também entram na avaliação.
Porta 2 — Gama de ajuste dimensional (Artigo 24): Confirme que a linha selecionada processa os tipos de caixas, as dimensões e os graus de cartão exigidos pelas encomendas reais da fábrica. Calcule o rácio de espaço vazio separadamente para cada configuração embalada.
Porta 3 — Mudança de formato por servomotor e auditoria de segurança CE: A norma EN 415-1:2014 abrange a terminologia e classificação de máquinas de embalamento, enquanto a norma EN ISO 12100:2010 fornece o enquadramento para a avaliação de riscos e redução de riscos.
Na Cenwan Machine (Zhejiang Chengwang Intelligent Packaging Equipment), a nossa fábrica em Ruian constrói linhas de transformação exportadas para mais de 40 países. As configurações selecionadas são fornecidas com documentação de conformidade CE para a Diretiva Máquinas 2006/42/EC e a Diretiva CEM 2014/30/EU. A norma ISO 9001:2015 rege os sistemas de gestão da qualidade, enquanto a norma EN 415-1:2014 abrange a terminologia e classificação de máquinas de embalamento. As fábricas que modernizam máquinas de colagem existentes podem também encomendar kits de modernização servo e conjuntos de cola fria através do nosso programa de peças sobresselentes e assistência para dobradeiras-coladoras. A tabela abaixo compara cinco modelos do nosso catálogo.
| Modelo Cenwan Machine | Velocidade máx. de correia e produção efetiva | Gama de cartão e canelura | Chamada servo / Preparação da máquina | Escalão de preço FOB e prazo de entrega |
|---|---|---|---|---|
| Máquina de dobrar e colar caixas Série CW-W (1250 / 1450 / 1650 mm) | 180–200 m/min | Cartão de 200–800 g/m2; cartão canelado de 3 e 5 camadas | <60 segundos para chamada de parâmetros servo (3–5 min de mudança de formato completa) | USD 40 000–80 000; 30–45 dias úteis conforme documentado no catálogo |
| Dobradeira-coladora de alta velocidade Série CW-G (650 / 880 / 1100 mm) | 400 m/min | Cartão para caixas de cartão de 200–800 g/m2; canelura E/F | Posicionamento motorizado com memória | Solicitar cotação de configuração; 30–45 dias úteis conforme documentado no catálogo |
| Dobradeira-coladora de caixas tridimensionais CW-T-650 | 150 m/min | Cartão para embalagens alimentares e retalho de 200–400 g/m2 | Preparação da máquina servo modular de 4/6 cantos | Solicitar cotação de configuração; 30–45 dias úteis conforme documentado no catálogo |
| Linha integrada de impressão, corte, colagem e embalamento CW-IL-Single | 200 m/min em linha | Recortes de cartão de 290–1250 mm; FEFCO 0110–0501 | Chamada de encomendas sincronizada por PLC | USD 80 000–140 000; 45–60 dias úteis conforme documentado no catálogo |
| Linha dobradeira-coladora de canal duplo CW-IL-Dual (17,5 x 4 x 1,8 m) | 240 m/min; 1 300 000 caixas/dia @ 13# | Postal 13#–7#; caneluras N, F, E, G até AAA de 7 camadas | Preparação da máquina servo independente de via dupla | USD 140 000–280 000; 45–60 dias úteis conforme documentado no catálogo |
Processos técnicos do PPWR, declarações de conformidade e regras de rotulagem harmonizada
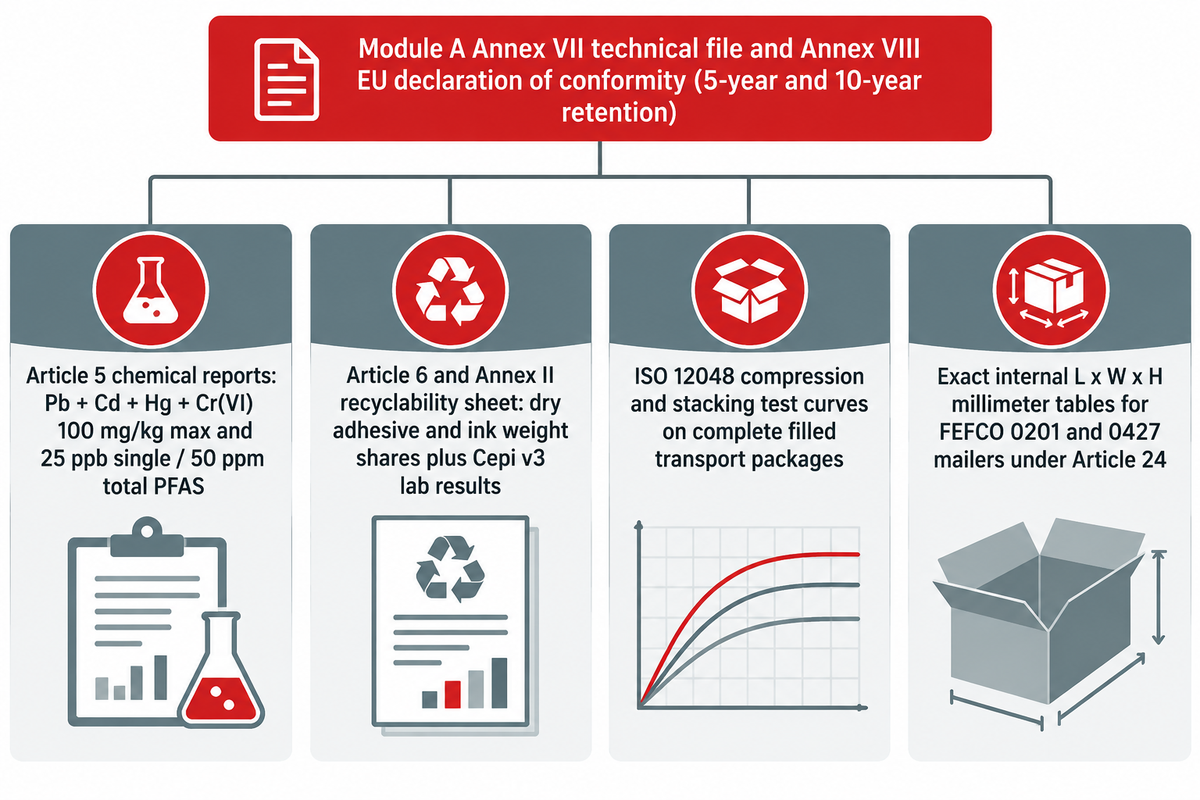
Nos termos dos Artigos 15, 35 e 39, os fabricantes de embalagens são obrigados a elaborar um processo técnico do Anexo VII ao abrigo do controlo interno da produção do Módulo A, bem como a emitir uma declaração UE de conformidade do Anexo VIII. Os registos devem ser conservados durante 5 anos para caixas de cartão de utilização única e 10 anos para formatos reutilizáveis.
O Considerando 109 clarifica uma regra importante para os produtos, incluindo as embalagens: as caixas de cartão acabadas não ostentam a marcação CE. Em vez disso, a conformidade é declarada através do documento do Anexo VIII, enquanto o Artigo 12 estabelece o sistema de rotulagem harmonizado. A partir de 12 de agosto de 2028 ou dois anos após a entrada em vigor do ato de execução, consoante o que for posterior, esses rótulos associam os pictogramas dos materiais das caixas de cartão aos contentores de gestão de resíduos em cada Estado-Membro. Inversamente, a maquinaria de transformação instalada numa fábrica da UE deve ostentar a marcação CE ao abrigo da Diretiva 2006/42/EC. Tal como salienta a análise regulamentar da Packaging World sobre as obrigações de EPR e do PPWR, os produtores devem manter a rastreabilidade dos lotes em toda a cadeia de abastecimento. O incumprimento acarreta um risco significativo de bloqueio de acesso ao mercado e de coima administrativa em cada Estado-Membro.
Que dados de conformidade deve um transformador de caixas de cartão incluir no processo técnico do Anexo VII para os detentores de marcas da UE?
O processo do Anexo VII de um transformador deve conter quatro registos: uma lista de materiais, relatórios de ensaios químicos do Artigo 5, a ficha de grau de reciclabilidade do Anexo II e curvas BCT segundo a norma ISO 12048. Especificamente, a lista de materiais indica as frações ponderais de papel de cobertura, canelura, cola e tinta, enquanto os relatórios laboratoriais comprovam Pb + Cd + Hg + Cr(VI) ≤100 mg/kg e os limites de PFAS do Artigo 5(5).
Lista de verificação de pedido de cotação (RFQ) e do Anexo VII para transformadores de caixas de cartão (consolidar antes da auditoria):
- Obter relatórios de análise elementar de metais pesados e de especiação de Cr(VI) para Pb + Cd + Hg + Cr(VI) ≤ 100 mg/kg juntamente com relatórios de ensaios analíticos específicos de flúor orgânico e PFAS para materiais de embalagem em contacto alimentar ao abrigo do Artigo 5.
- Registar as frações ponderais de adesivo seco e tinta juntamente com os resultados laboratoriais de repulpabilidade e de rejeitos de crivagem ao compilar as avaliações de reciclabilidade do Anexo II ao abrigo do Artigo 6.
- Os ensaios de compressão e empilhamento ISO 12048 em embalagens de transporte completas e cheias podem fundamentar a necessidade de proteção das caixas de cartão de parede dupla em canelura AB ou BC durante uma auditoria de embalagens. O ensaio de compressão de coluna mede o cartão separadamente.
- Fornecer tabelas exatas de dimensões internas L x W x H em milímetros para cada SKU de caixa de cartão FEFCO 0201 e caixa postal 0427. Esses dados permitem que o Sistema de Gestão de Armazém (WMS) do expedidor selecione uma caixa de cartão dentro do limite de 50% de espaço vazio conforme documentado no Artigo 24.
Perguntas frequentes sobre as regras de embalagem PPWR da UE
O PPWR da UE proíbe as caixas de cartão canelado de utilização única em 2030?
Não, o Regulamento (UE) 2025/40 não proíbe as caixas de cartão canelado de utilização única em 2030. De acordo com o Artigo 29(4)(a), as embalagens de transporte em cartão, as encomendas de comércio eletrónico e as caixas de cartão agrupadas estão isentas da quota de reutilização de 40% em 2030 e da meta de 70% em 2040. As caixas de cartão canelado de utilização única enfrentam, contudo, restrições de substâncias, deveres de minimização de peso e requisitos de documentação técnica. Nos termos do Artigo 24, as embalagens agrupadas, de transporte e de comércio eletrónico abrangidas não devem exceder 50% de espaço vazio. Esta regra aplica-se a partir de 1 de janeiro de 2030 ou três anos após os atos de execução, consoante o que for posterior, conforme documentado no PPWR.
As quotas de teor de reciclado pós-consumo (PCR) são obrigatórias para embalagens de papel e cartão ao abrigo do PPWR?
De acordo com o Artigo 7, as quotas obrigatórias aplicam-se apenas ao teor de reciclado em embalagens de plástico, tais como 30% para garrafas de bebidas de utilização única até 2030 e até 65% até 2040. O cartão kraftliner virgem e o testliner reciclado estão isentos de quotas legais de PCR. No entanto, as janelas de plástico ou fitas de abertura que excedam 5% do peso da caixa de cartão requerem uma avaliação separada, conforme documentado no Anexo II.
Como é que a restrição de PFAS de agosto de 2026 afeta as caixas de cartão de grau alimentar?
A partir de 12 de agosto de 2026, o Artigo 5(5) proíbe no mercado da UE as embalagens em contacto alimentar se os níveis de PFAS atingirem 25 ppb para qualquer substância individual visada ou 50 ppm de PFAS poliméricos e não poliméricos totais. Os transformadores de caixas de cartão têm vindo a substituir as barreiras antigordura fluoradas por revestimentos de dispersão aquosa isentos de PFAS. A norma EN 643 classifica o papel e o cartão para reciclagem. O ensaio de repulpabilidade avalia a libertação de fibra da caixa de cartão revestida e os rejeitos de crivagem e verifica a adesão da folha ao suporte.
Quem é legalmente responsável pelo rácio de 50% de espaço vazio: a fábrica de caixas de cartão ou o expedidor?
Nos termos do Artigo 24(1), a responsabilidade legal recai sobre o operador económico que enche a caixa de cartão agrupada, de transporte ou de comércio eletrónico. Os transformadores fornecem formatos FEFCO ajustados à dimensão e tabelas de volume.
Pode ser utilizada maquinaria fabricada fora da UE para produzir caixas de cartão conformes ao PPWR destinadas à exportação europeia?
Sim, a maquinaria fabricada fora da UE pode produzir caixas de cartão conformes exportadas para a Europa. A maquinaria instalada dentro de uma fábrica da UE deve cumprir a Diretiva 2006/42/EC; a norma EN 415-1:2014 abrange a terminologia e classificação de máquinas de embalamento.
Planeie a modernização da sua linha de cartão canelado para 2030 com a Cenwan Machine
Uma vez que o equipamento permite uma aplicação rigorosa de cola e um controlo preciso dos cordões de adesivo, considere as nossas arquiteturas integradas de linha automática de embalamento. A nossa equipa de engenharia em Ruian, China, pode ser contactada diretamente para realizar um estudo de tempo de ciclo com os seus desenhos FEFCO.
Nota metodológica editorial e de engenharia: Este guia foi elaborado pela equipa de engenharia de maquinaria de embalamento da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine). Todos os limiares legais citam o Regulamento (UE) 2025/40, a Decisão Delegada (UE) 2026/429 da Comissão e os métodos laboratoriais de repulpagem Cepi v3, combinados com registos de tempos de ciclo de instalações de dobradeiras-coladoras CW-W e CW-IL.
Referências e fontes
- Regulation (EU) 2025/40 of the European Parliament and of the Council on Packaging and Packaging Waste (PPWR) Jornal Oficial da União Europeia (EUR-Lex)
- Packaging and Packaging Waste Regulation (PPWR) Stakeholder Implementation Briefing Direção-Geral do Ambiente da Comissão Europeia
- Automated, Right-Sized Packaging and EU 50% Empty Space Rules MHI Solutions Magazine
- Análise da Confederação das Indústrias do Papel sobre as isenções para cartão no PPWR da UE e os ensaios de compressão ISO 12048 — revista de estratégias de embalamento
- Método de ensaio de reciclabilidade Cepi versão 3 para embalagens à base de fibra e classificação EN 643 — Confederação das Indústrias Europeias do Papel (Cepi)
- Assessing Repulpability and Fiber Properties in Recovered Paper Products North Carolina State University BioResources
- Orientações de conceção para a reciclabilidade de embalagens à base de papel — Associação Americana de Florestas e Papel (AF&PA)
- US20110268551A1: Counter Ejector of Cardboard Sheet Box-Making Machine (EN 415-1:2014, EN ISO 12100:2010, ISO 9001:2015) Google Patents / USPTO
- Pallet Wrapping and Straps Exempt from 100% Reuse Requirement Under PPWR Direção-Geral do Ambiente da Comissão Europeia
- Retrospetiva e perspetivas futuras sobre a Responsabilidade Alargada do Produtor e o PPWR — imprensa mundial de embalamento
Recursos relacionados sobre transformação de cartão canelado
- Linha automática integrada de embalamento (impressão, corte e vinco, dobragem-colagem e cintagem)
- Sistemas de dobradeira-coladora de caixas de cartão canelado para canelura E, F, C, B e AB
- Máquinas de dobrar e colar caixas de alta velocidade Séries CW-G e CW-W
- Kits de modernização para dobradeira-coladora servo, conjuntos de cola fria e peças sobresselentes
- Blogue técnico da Cenwan Machine: automação de fábricas de caixas de cartão e engenharia de linha