Entre em contacto com a Cenwan Machine Company


Atualizado em novembro de 2026 · por CYH · Revisto pela equipa técnica da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
O guia de manutenção da dobradeira-coladora constitui um plano técnico de fábrica para as linhas de transformação de caixas de cartão. O guia estrutura a limpeza ao nível do operador e as verificações de filtros e de tensão da correia, bem como outras inspeções periódicas de rolamentos, substituições de filtros de cola termofusível e revisões gerais com bloqueio de energia. Seguir esta estrutura escalonada nas sete estações de transformação evita o tempo de paragem não planeada, trava a vitrificação das correias e mantém as uniões das caixas de cartão dobradas em esquadria entre 180 e 400 m/min.
Operar uma dobradeira-coladora automática até que uma correia do alimentador patine ou uma válvula de extrusão entupa arruína a produtividade do turno. Um inquérito da NIST sobre manutenção de maquinaria industrial analisou várias estratégias de manutenção num conjunto de instalações industriais. As fábricas com uma estratégia preventiva e preditiva registaram menos 52,7% de tempo de paragem não planeada e menos 78,5% de defeitos de produto em comparação com fábricas reativas. Abaixo, apresentamos listas de verificação de manutenção, produtos químicos para limpeza de correias, purgas de cola fria e termofusível, lubrificação e conservação de sensores óticos e resolução de avarias pela causa-raiz.
Especificações rápidas: linha de base de manutenção preventiva da dobradeira-coladora
| Cadência de inspeção por turno e semanal | ~10 min de ronda diária pelo operador e purga de cola no fim do turno; ~30 min de verificações semanais; ~1 h mensal e ~2 h trimestral de auditorias técnicas. |
| Intervalos de manutenção de correias e rolamentos | 120 horas de funcionamento para inspeção de tensão da correia, desgaste da correia e rolamentos (linha de base BOBST). Armazenamento escuro e fresco segundo a norma ISO 2230:2026 para correias sobresselentes de borracha. |
| Limiares de adesivo e de sensores óticos | 500 horas de funcionamento para substituição do filtro em linha de cola termofusível. Distância de trabalho de 25 ± 5 mm e deteção de pontos de 1 × 1 mm a 20 kHz nos sensores de cola fria Baumer GDX 1000. |
| Valores nominais pneumáticos e elétricos | Pressão de ar de 6 bar com consumo de 10 m³/h; sistemas de acionamento servo de 13,5–25,5 kW (CW-G, com 13,5 kW no modelo CW-G-650PC e 21,5–25,5 kW nos modelos maiores) e de 22–25 kW (CW-W). |
| Enquadramentos regulamentares e de segurança | Bloqueio e etiquetagem de energia armazenada segundo a OSHA 29 CFR 1910.147, higiene de adesivos para embalagens alimentares segundo a US FDA 21 CFR 175.105 e Diretiva CE 2006/42/EC. |
Porque é que a manutenção estruturada da dobradeira-coladora evita tempos de paragem dispendiosos na transformação?
Implementar uma manutenção estruturada da dobradeira-coladora reduz o tempo de paragem não planeada em 52,7% e diminui os defeitos de produto em 78,5%, segundo os valores de referência estabelecidos pelo inquérito da NIST sobre maquinaria industrial. A falta de manutenção nas linhas de transformação aumenta o tempo de mudança de trabalho e eleva o refugo de caixas de fundo automático devido ao pó de papel, à cola curada e à vitrificação das correias.
Como se degradam as sete secções da dobradeira-coladora sem manutenção preventiva?
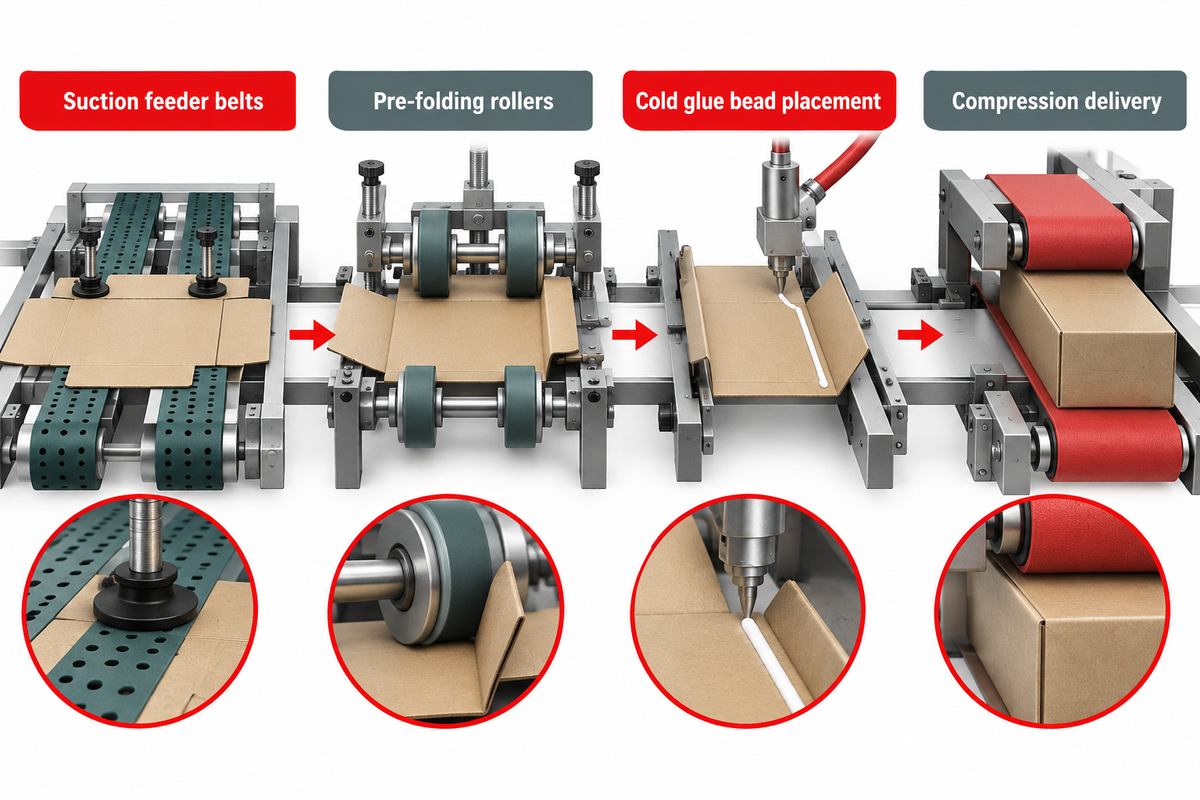
Os efeitos da negligência na conservação e manutenção das linhas de transformação são evidentes nas sete secções. As correias de sucção ficam vitrificadas com o pó de caulino e as lâminas de pré-dobragem ficam sulcadas. Os ganchos de fundo automático perdem a força de mola e os bicos de cola entopem. Os efeitos a jusante incluem codificadores de transferência sujos, tapetes de compressão que perdem pressão e alongamento desigual das correias.
Cada máquina de colagem de caixas de cartão funciona como uma cadeia mecânica sincronizada. Segundo o enquadramento de ensaio de uniões de cartão canelado da TAPPI (TAPPI T 840 om-10 e T 813), o fator crítico que influencia a integridade da união é a sequência de alimentação de cartão, execução do vinco, aplicação de adesivo, dobragem e secção de saída com compressão. À medida que um recorte de cartão passa por estas estações a velocidades de 180 a 400 metros por minuto, um defeito numa estação provoca problemas graves a jusante.
Considere como a negligência mecânica se propaga em cascata pela produção de embalagens. Quando o pó de papel reveste as correias da secção do alimentador, os recortes de cartão entram atrasados nos rolos de pré-dobragem. Essa falha de alimentação atrasa o cordão de cola fria, colocando-o sobre a linha de vinco. No interior da secção de dobragem, o excesso de cola escorre para as correias transportadoras e transfere cola seca para as caixas de cartão acabadas seguintes.
Suponhamos que uma linha de transformação produz 60 000 caixas de cartão de fundo automático num turno ao longo de duas mudanças de trabalho. Utilizando a linha de base publicada pela Cenwan de duas horas de mudança de trabalho e uma taxa de rejeição de 8% em caixas de fundo automático, duas preparações da máquina reativas consomem 240 minutos de um turno de 480 minutos. Uma taxa de defeitos de 8% em caixas de fundo automático inutiliza 4 800 caixas de cartão num turno. Se a manutenção preventiva e preditiva reduzir os defeitos em 78,5%, conforme indica a referência da NIST, o refugo desce de 4 800 para 1 032 caixas de cartão por turno. Trata-se de uma redução significativa face às 60 000 caixas de fundo automático produzidas. As poupanças reais variam consoante o custo do cartão e a qualificação da equipa de operadores.
O mesmo inquérito da NIST revela que é possível alcançar reduções adicionais nas paragens não planeadas mediante a aplicação de monitorização da condição preditiva. Do mesmo modo, a aplicação destas recomendações práticas apoia uma manutenção eficaz em todas as partes da máquina, protege a vida útil do equipamento e evita reparações dispendiosas.
O que deve incluir um plano de manutenção diária, semanal, mensal e anual de uma dobradeira-coladora?
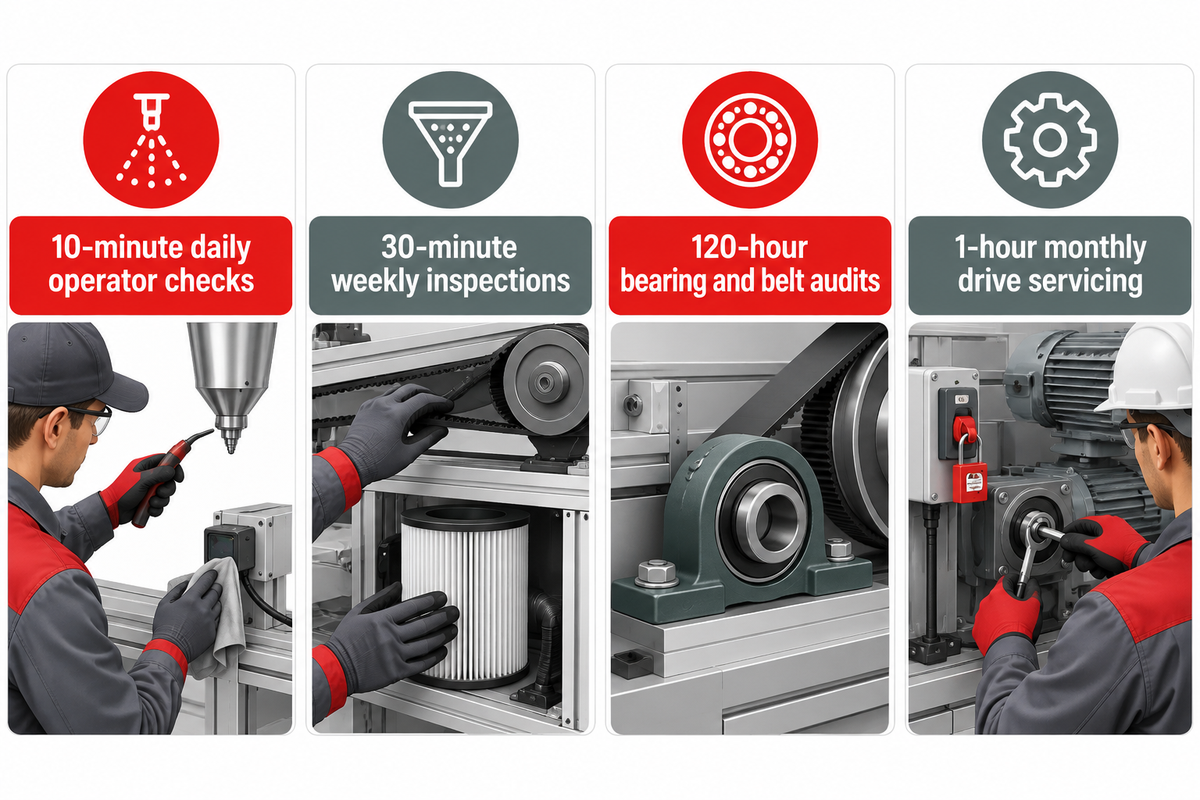
Um plano completo é composto por cinco níveis escalonados no tempo, bem como auditorias a cada 500 horas e trimestrais. Combina verificações diárias de 10 minutos pelo operador, inspeções semanais de tensão da correia e de filtros de 30 minutos, auditorias de rolamentos e correias a cada 120 horas, manutenção mensal de acionamentos de 1 hora e revisões gerais anuais com bloqueio de energia. Atribua a limpeza diária aos operadores e os ajustes com bloqueio de energia à equipa de manutenção.
O que pertence a cada nível de manutenção por turno, semanal, mensal e anual?
Cada turno começa com uma breve ronda de inspeção antes do arranque e termina com a purga de bicos, limpeza do reservatório de cola e remoção de pó dos sensores óticos. As verificações semanais incluem a tensão da correia, a folga dos rolos e o filtro pneumático. A cada marco de cinco dias de operação, os técnicos inspecionam rolamentos e correias, seguindo-se auditorias mecânicas e elétricas mensais de 1 hora e trimestrais de 2 horas.
As listas de verificação de manutenção genéricas falham frequentemente na fábrica porque misturam limpezas diárias com ajustes mecânicos complexos. Quando uma lista de verificação não define o responsável por cada tarefa, os operadores ou ignoram as tarefas de manutenção diária ou efetuam ajustes nos rolos sem resguardo e sem bloquear a alimentação elétrica. Segundo os valores de referência de manutenção preventiva de maquinaria industrial da Caddis Systems, as verificações diárias do operador demoram cerca de 10 minutos e as verificações semanais demoram 30 minutos. No mesmo estudo de referência, as auditorias mensais demoram 1 hora e as inspeções trimestrais demoram 2 horas.
Nas auditorias de colocação em serviço que realizámos em fábricas de cartão canelado e de caixas de cartão dobráveis, separar as tarefas de conservação do operador das rotinas de manutenção técnica evita a maioria dos atrasos no arranque de turno. Utilize a Matriz de Manutenção Preventiva do Turno ao Ano para Dobradeiras-Coladoras abaixo para atribuir responsabilidades claras, o estado exigido de isolamento de energia e critérios mensuráveis de aprovação para as suas máquinas dobradeiras-coladoras.
| Intervalo e duração | Secção-alvo da máquina | Procedimentos de manutenção e tarefa de inspeção | Responsável e estado de energia | Critério mensurável de aprovação |
|---|---|---|---|---|
| Pré-arranque do turno (~10 min) | Todas as estações com resguardo e alimentação de ar | Testar o botão de paragem de emergência, verificar os resguardos de segurança, comprovar o manómetro de ar a 6 bar e retirar ferramentas estranhas das correias transportadoras. | Operador (em tensão em vazio / ensaio por impulsos) | Paragem imediata do acionamento ao acionar a emergência; pressão estável de ar comprimido a 6 bar. |
| Fim do turno (~10 min) | Secção de colagem e reservatório de cola | Purgar os bicos de cola fria com água morna, colocar tampas húmidas ou colocar o reservatório de cola termofusível em redução térmica de espera; limpar o excesso de cola. | Operador (parada / acesso com resguardo) | Zero cola seca nas pontas dos bicos ou nas lâminas raspadoras das rodas; união de colagem limpa. |
| Diário (~10 min) | Secção de alimentação e sensores óticos | Aspirar o pó de papel solto com uma escova macia; limpar as células fotoelétricas e os detetores de cola Baumer com um pano seco sem fiapos. | Operador (parada / movimento zero) | Janela do sensor a 25 ± 5 mm desobstruída; zero disparos falsos do contador ou do ejetor. |
| Diário (~10 min) | Correias do alimentador e de dobragem | Limpar resíduos de cola e pó de revestimento de caulino da superfície da correia com um pano húmido e sabão neutro suave. | Operador (bloqueio OSHA 1910.147) | Aderência mate do elastómero restaurada; zero marcas de patinagem nos recortes de cartão. |
| Semanal (~30 min) | Bomba de vácuo e unidade pneumática FRL | Soprar os cartuchos do filtro de admissão da bomba de vácuo do alimentador, drenar a humidade dos copos FRL e inspecionar as tubagens pneumáticas. | Técnico (OSHA 1910.147 + purga de ar) | Copo FRL seco; zero fugas de ar audíveis a 6 bar (valor nominal de 10 m³/h). |
| A cada 120 horas | Rolamentos, rolos e correias transportadoras | Verificar a tensão da correia no alimentador e na dobragem, inspecionar os rolamentos dos rolos segundo o plano BOBST e comprovar o alinhamento das polias. | Técnico (bloqueio OSHA 1910.147) | Deflexão simétrica das correias esquerda/direita segundo o manual do fabricante; caixa de rolamento fria. |
| Mensal (~1 hora) | Correntes de acionamento e fusos das guias transportadoras | Limpar a seco o pó de papel dos fusos transversais e das guias lineares antes de aplicar massa lubrificante nova; lubrificar as correntes de acionamento. | Técnico (bloqueio OSHA 1910.147) | Movimento motorizado suave dos transportadores ao longo da largura de 290–1 650 mm sem sobrecarga do servo. |
| A cada 500 horas | Reservatório e mangueiras de adesivo termofusível | Substituir as redes filtrantes em linha de cola termofusível, inspecionar o desgaste dos orifícios dos bicos e remover resíduos carbonizados com ferramentas de latão. | Técnico (EPI térmico + bloqueio) | Malha do filtro limpa; gramagem do cordão de adesivo e temperatura da cola uniformes. |
| Trimestral (~2 horas) | Quadro elétrico e módulos de dobragem | Substituir as mantas filtrantes das ventoinhas do quadro servo, auditar os registos térmicos dos VFD e rever os conjuntos de molas dos ganchos de fundo automático e de 4/6 cantos. | Técnico (bloqueio elétrico total) | Zero códigos de erro térmico nos acionamentos de 13,5–25,5 kW (CW-G) e de 22–25 kW (CW-W). |
| Revisão geral anual | Estrutura completa, caixa redutora e PLC de segurança | Nivelar a laser os módulos da máquina, drenar o óleo da caixa redutora, substituir pares de correias gastas, efetuar cópia de segurança da memória do PLC e auditar os encravamentos dos resguardos. | Técnico / engenheiro do fabricante (LOTO total) | Nivelamento da estrutura e folga dos rolos dentro da especificação do fabricante; união com arrancamento total de fibras. |
Fontes: valores de referência de listas de manutenção preventiva da Caddis Systems, intervalo de rolamentos/correias da BOBST, regra de filtro de 500 horas da Applied Adhesives e OSHA 29 CFR 1910.147.
Suponhamos que uma fábrica de caixas de cartão dobráveis num único turno opera 40 horas por semana ao longo de 15 turnos de produção num ciclo de 3 semanas. Com base nos intervalos publicados de inspeção diária, semanal e de rolamentos, os operadores realizam 150 minutos de conservação diária ao longo dos 15 turnos. Adicionalmente, os técnicos realizam 90 minutos de manutenção distribuídos por três verificações semanais, mais uma auditoria de rolamentos e correias de 60 minutos. Isto perfaz 300 minutos (5.0 horas) de manutenção programada num período de 3 semanas. As durações programadas das listas de verificação refletem inspeções preventivas de base e não incluem tempos de reparação mecânica não programada.
Como limpar, tensionar e substituir as correias do alimentador e as correias transportadoras da dobradeira-coladora?
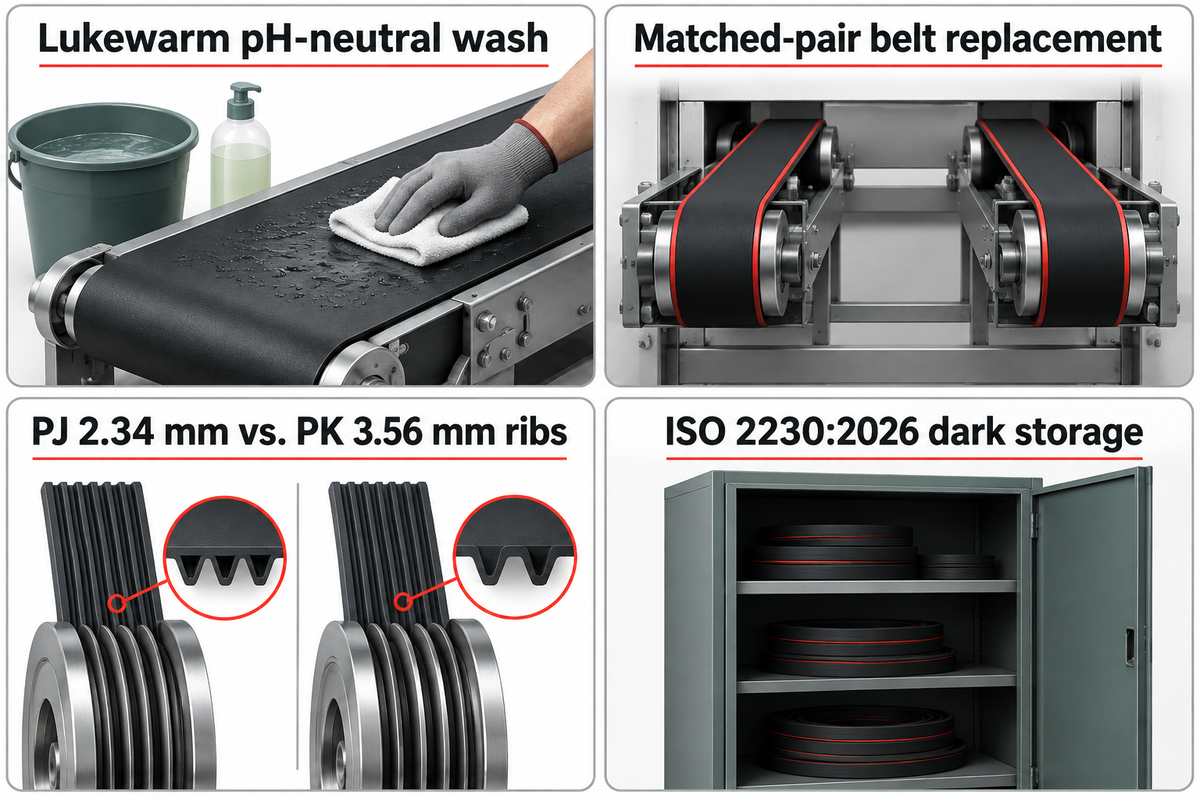
Limpe diariamente as correias do alimentador, de dobragem e de compressão com um pano húmido embebido em água morna e detergente de pH neutro, nunca com solventes petrolíferos agressivos. Substitua as correias transportadoras esquerda e direita (como par equivalente) segundo o plano de desgaste da correia e de tensão da correia do fabricante. Guarde as correias sobresselentes de borracha num local fresco e escuro, em conformidade com a ISO 2230:2026.
Que agentes de limpeza e regras de tensão protegem as correias do alimentador e as correias transportadoras?
Utilize água morna e um sabão suave de pH neutro para limpar as correias de borracha de elevado atrito do alimentador. Utilize também estas soluções para limpar as correias transportadoras de poliamida e as correias de compressão de esponja alveolar. Evite solventes aromáticos, diluentes cetónicos ou raspadores metálicos que façam inchar ou rasguem os revestimentos de elastómero. Respeite sempre o passo das estrias poly-V (PJ 2,34 mm vs. PK 3,56 mm) e substitua as correias opostas em conjunto.
Uma dobradeira-coladora utiliza inúmeras famílias de correias para puxar, vincar, dobrar e comprimir recortes de cartão. Na secção de alimentação, correias de sucção perfuradas e rolos de alimentação agarram o recorte de cartão inferior da pilha. Nas secções de pré-dobragem e dobragem, correias dentadas com núcleo de poliamida ou de poliuretano e correias de tecido transportam a caixa de cartão a velocidades até 400 m/min. Estas construções de correias são detalhadas na reportagem da Packaging Digest sobre maquinaria da Pack Expo e correias Habasit. Na secção de saída, uma correia de tapete de borracha esponjosa alveolar macia mantém uma pressão uniforme sobre a união de fabrico.
Erro comum n.º 1: sobretensionar uma correia vitrificada em vez de limpar o revestimento de elastómero
Quando o caulino do papel e os resíduos de cola polem a superfície de uma correia do alimentador, a correia patina porque o seu coeficiente de atrito diminuiu, e não por estar frouxa. Apertar o parafuso esticador para travar a patinagem sobrecarrega os rolamentos do veio. Conforme documentado em análises de campo sobre tensão de correias em dobradeiras-coladoras de caixas de cartão, um rolamento sujeito a uma carga radial excessiva provocada por uma correia sobretensionada avaria em semanas, em vez de meses.
Antes de encomendar ou instalar correias de substituição para dobradeira-coladora, verifique a construção do núcleo da correia e o perfil das estrias. Para correias de acionamento principal poly-V, comprove se as ranhuras da polia têm um perfil PJ (passo de estria de 2,34 mm) ou um perfil PK (passo de estria de 3,56 mm). As correias PK e PJ nunca são intermutáveis na mesma polia. Pode consultar a equivalência de planos de desgaste por modelo no nosso guia de intervalos de substituição de correias para dobradeira-coladora.
| Tipo de correia e secção da máquina | Material do núcleo e do revestimento | Método de limpeza aprovado | Produtos químicos agressivos e ferramentas proibidos | Regra de tensão da correia e substituição |
|---|---|---|---|---|
| Correias de sucção e de atrito do alimentador | Revestimento de borracha nitrílica carboxilada (XNBR) ou borracha natural; perfurações de vácuo. | Aspirar o pó; limpar com água morna e sabão suave de pH neutro num pano húmido. | Gasolina, diluentes cetónicos, solventes clorados, escovas de arame ou aerossóis aderentes para correias. | Substituir o jogo completo do alimentador em conjunto para manter a velocidade de tração da pilha simétrica em todas as comportas. |
| Correias transportadoras de pré-dobragem e dobragem | Núcleo de tração em poliamida ou correia dentada de poliuretano com revestimento aderente de elastómero. | Limpeza com água morna com a máquina bloqueada; levantar a cola PVA amolecida com raspador de plástico. | Ácidos/bases fortes, espátulas de aço ou limpeza com panos sem resguardo com as correias em movimento. | Tensionar até à percentagem de alongamento do fabricante; substituir sempre as correias transportadoras esquerda e direita como par. |
| Correias de acionamento principal e de secção Poly-V | Correia moldada com estrias longitudinais (perfil de estria PJ ou PK). | Escova macia seca para remover o pó de papel das ranhuras das polias; manter isenta de névoa de óleo. | Projeção de lubrificante, líquidos aderentes para correias ou mistura de perfis de estrias incompatíveis numa mesma polia. | Verificar o alinhamento das polias com uma régua de aço; evitar sobrecarga radial nos rolamentos. |
| Correias de compressão e de tapete da secção de saída | Borracha esponjosa alveolar ou correia transportadora de tecido texturado. | Pano sem fiapos ligeiramente humedecido para limpar a correia transportadora; evitar a saturação de água nos poros da espuma. | Jatos de água a alta pressão, imersão em solventes ou lâminas metálicas afiadas que rasguem a espuma alveolar. | Guiamento centrado nos rolos abaulados; combinar com verificações dos cilindros pneumáticos de compressão a 6 bar. |
| Inventário de correias sobresselentes nas instalações | Correias sobresselentes de borracha vulcanizada ou termoplástica em armazém. | Inspecionar e registar as datas de lote antes da entrada em serviço segundo a ISO 2230:2026. | Luz solar direta, lâmpadas UV, motores geradores de ozono, vincos de dobragem apertados ou pavimentos húmidos. | Pendurar em apoios de raio largo ou armazenar na horizontal em embalagem opaca; rodar o stock pelo método primeiro a entrar, primeiro a sair. |
Fontes: norma de armazenamento de borracha ISO 2230:2026, relatório sobre correias da Packaging Digest e guia técnico de correias PJ/PK da Sinosun. O manual técnico de correias PJ/PK da Sinosun descreve os vários tipos de correias.
Deve ter-se tanto cuidado no armazenamento das correias sobresselentes como na sua limpeza. Publicada em março de 2026, a norma ISO 2230:2026 define os procedimentos de inspeção, registo, acondicionamento e armazenamento para componentes de borracha vulcanizada e termoplástica antes da sua entrada em serviço. O armazenamento deve ser efetuado no escuro, num local fresco e seco.
Como devem os operadores manter as pistolas de extrusão de cola fria e os reservatórios de adesivo termofusível?
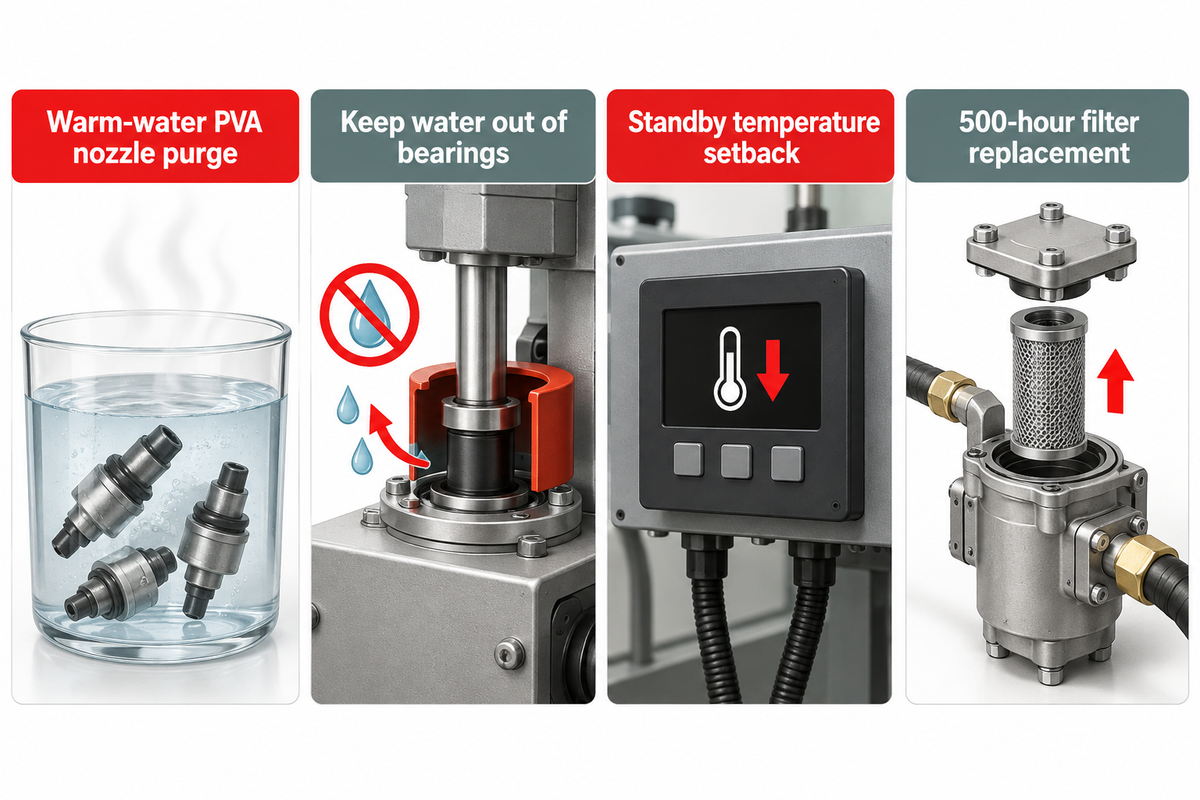
As correias dos alimentadores e dos transportadores devem ser limpas diariamente com água morna. As estações de adesivo devem ser purgadas de acordo com o tipo de adesivo utilizado. No fim do turno, o PVA deve ser purgado do sistema de extrusão e os bicos devem ser limpos. Os reservatórios de adesivo termofusível em espera devem ser regulados para o ponto de redução térmica e as rodas devem ser raspadas.
Extrusão de cola fria vs. reservatórios de cola termofusível: como diferem as rotinas diárias de purga?
A emulsão de cola fria PVA cura quando a água evapora, pelo que o cuidado diário se centra na purga com água morna, na colocação de tampas húmidas nos bicos e em impedir a entrada de água nos rolamentos do veio do reservatório de cola inferior. Os adesivos termofusíveis solidificam por arrefecimento e sofrem oxidação e degradação térmica. Exigem redução da temperatura em espera, substituição programada de filtros e remoção a seco de resíduos carbonizados com ferramentas não metálicas.
Rotinas de limpeza incorretas inutilizam válvulas e bombas do seu sistema de colagem em poucos dias. As pistolas de extrusão de cola fria e as rodas de colagem inferiores aplicam adesivo de dispersão aquosa de acetato de polivinilo (PVA). Assim que o ar entra em contacto com o PVA estagnado na ponta de um bico, a água evapora e forma uma película dura que desvia o jato de cola. Nunca utilize agulhas de aço ou arame fino não calibrado que risque a sede para desobstruir orifícios de precisão entupidos; mergulhe as pontas amovíveis em água morna para remover a cola em segurança. Pode comparar o equipamento aplicador no nosso guia do sistema de colagem para dobradeira-coladora.
O comportamento químico nos reservatórios e mangueiras de cola termofusível é o oposto. Imagine um reservatório de cola termofusível como uma frigideira de ferro fundido deixada ao lume forte. Enquanto o adesivo permanece estagnado e à temperatura máxima de aplicação durante mudanças de trabalho prolongadas, o polímero começa a degradar-se e a oxidar. Conforme explica a orientação técnica da Henkel Adhesives sobre prevenção de carbonização de cola termofusível, estabelecer uma rotina de redução de temperatura (modo de espera) durante períodos de inatividade evita a degradação térmica e o entupimento dos bicos. Por outro lado, o método de manutenção preventiva de cola termofusível da Applied Adhesives estabelece que, durante os períodos de paragem, é necessário verificar a acumulação de resíduos carbonizados e substituir os filtros em linha a cada 500 horas de funcionamento.
| Dimensão de manutenção | Pistola eletrónica de extrusão de cola fria (PVA) | Reservatório inferior de roda de cola fria (PVA) | Reservatório, mangueira e unidade de jato/roda de cola termofusível |
|---|---|---|---|
| Mecanismo principal de cura e incrustação | A evaporação da água cura a emulsão PVA no interior dos micro-orifícios. | A exposição ao ar engrossa a cola no reservatório aberto e mistura-a com pó de papel. | O calor prolongado oxida o polímero em partículas negras de carvão. |
| Ação em paragens curtas | Limpar a ponta do bico com um pano húmido e colocar uma tampa de esponja húmida sobre a cabeça aplicadora. | Manter a roda de cola a rodar lentamente ou tapar o reservatório para retardar a evaporação. | Ativar o modo de redução térmica / espera para baixar a temperatura da cola. |
| Rotina de encerramento no fim do turno | Lavar o distribuidor e os bicos de cola com água morna; verificar um padrão de pulverização limpo. | Drenar a cola restante para um recipiente fechado; lavar a roda e o raspador com água morna. | Limpar o carvão exterior do bico enquanto está quente; desligar os aquecedores segundo a sequência. |
| Ferramentas de limpeza aprovadas | Água morna, pano sem fiapos, banho de ultrassons para pontas de bico amovíveis. | Água morna, escova macia e raspador de plástico que não risque para a roda recartilhada. | Escova de latão, raspador de madeira/PTFE e cera/fluido de limpeza do fabricante. |
| Ações proibidas | Picotar as sedes das válvulas com arame de aço ou misturar químicas de adesivo incompatíveis. | Mergulhar os rolamentos do veio em água ou raspar rodas revestidas a crómio com lâminas de aço. | Introduzir água no reservatório de cola aquecido ou deixar o reservatório em espera à temperatura máxima. |
| Manutenção do filtro em linha | Enxaguar semanalmente os filtros de sucção e do distribuidor em aço inoxidável com água morna. | Retirar diariamente as películas de fibras de papel; coar o PVA reutilizado antes de reabastecer o reservatório. | Inspecionar semanalmente a rede do reservatório; substituir o filtro em linha da mangueira/pistola a cada 500 horas. |
| Inspeção de dosagem e vedantes | Verificar semanalmente a pressão do regulador pneumático e o tempo de resposta da eletroválvula. | Verificar a folga da lâmina raspadora e inspecionar os retentores de lábio do veio quanto a fugas de cola. | Inspecionar os acoplamentos das mangueiras aquecidas e os sensores de temperatura RTD quanto a desvios. |
| Monitorização ótica da cola | Limpar diariamente a lente do sensor Baumer GDX 1000; manter dentro da distância de trabalho calibrada. | Verificar a largura da linha de cola num recorte de cartão de ensaio antes de iniciar a tiragem a alta velocidade. | Limpar diariamente a janela do detetor de cordão IV/UV com um pano de microfibra seco. |
| Higiene para embalagens alimentares | Evitar limo microbiano nas linhas de lavagem com água; utilizar adesivos conformes à 21 CFR 175.105. | Higienizar semanalmente os reservatórios de cola drenados; manter lubrificantes não alimentares afastados da roda. | Manter a tampa do reservatório fechada para impedir que o pó em suspensão e flocos carbonizados contaminem a cola. |
Fontes: guia de prevenção de carbonização de cola termofusível da Henkel, protocolo de manutenção de filtros da Applied Adhesives, especificações de sensores da Baumer hhs e US FDA 21 CFR 175.105.
Na transformação de caixas de cartão para alimentos, bebidas ou produtos farmacêuticos, a higiene na aplicação de cola tem peso regulamentar. Ao abrigo da norma U.S. FDA 21 CFR 175.105 (Aditivos Alimentares Indiretos: Adesivos), os adesivos para embalagens devem ser formulados e aplicados em condições que impeçam a migração insegura através da união da caixa de cartão. Manter os reservatórios de cola tapados e lavar os distribuidores de cola fria evita a entrada de biofilmes bacterianos e de detritos carbonizados nas uniões de embalagens alimentares.
Que intervalos de lubrificação protegem os rolamentos, as caixas redutoras e os fusos da dobradeira-coladora?
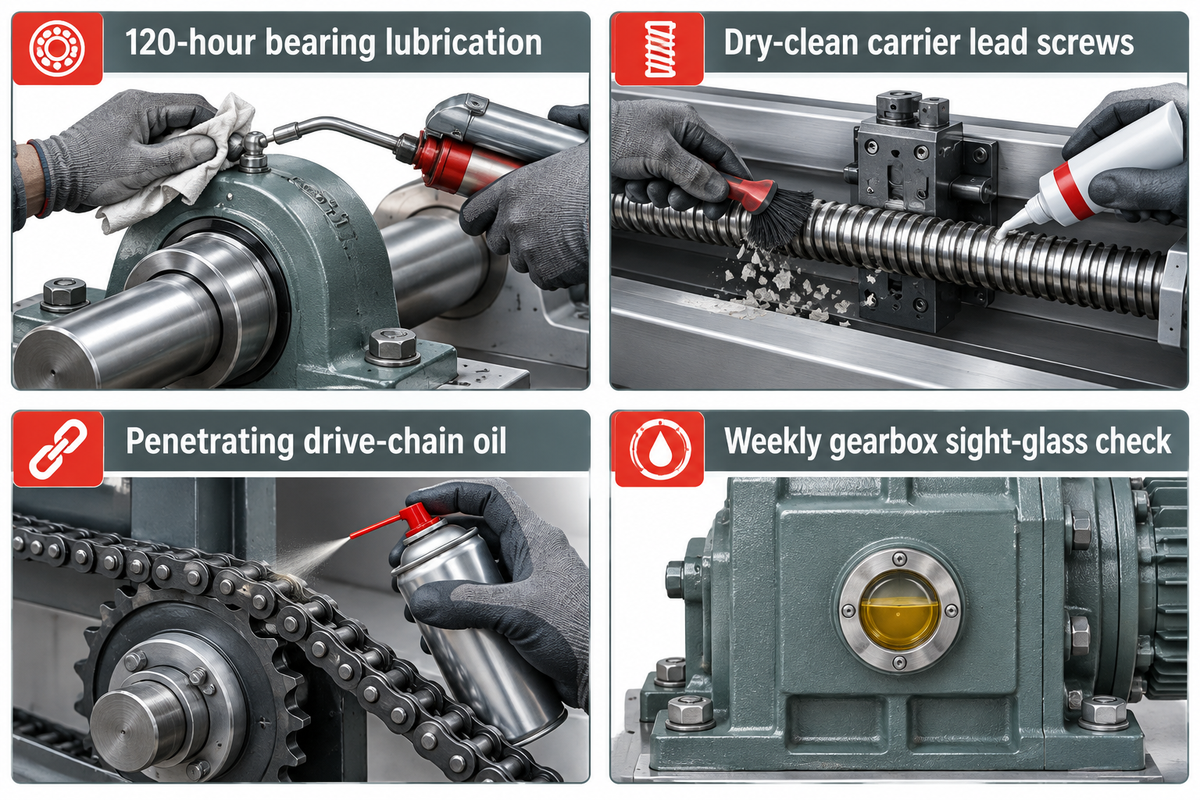
Inspecione e lubrifique os rolamentos dos rolos principais a cada 120 horas de funcionamento e efetue a manutenção mensal das correntes de acionamento e dos fusos transversais das guias transportadoras. Limpe sempre a seco o pó de papel acumulado nas roscas dos fusos antes de aplicar massa lubrificante. Selecione lubrificantes de qualidade alimentar NSF H1 sempre que as caixas de cartão entrem em contacto com linhas alimentares ou farmacêuticas.
Como lubrificar correntes de acionamento e fusos sem reter pó de papel?
Aspire e escove as fibras nos fusos motorizados, nas guias lineares e nas correntes de acionamento antes de lubrificar. O pó e a sujidade atraem a humidade. Bombear lubrificantes diretamente sobre roscas de fuso com pó cria uma pasta abrasiva que sulca as porcas de latão dos transportadores e dispara alarmes de sobrecarga nos servos durante as mudanças de largura.
As dobradeiras-coladoras de alta velocidade são constituídas por centenas de peças móveis, incluindo seguidores de came do alimentador, veios de vinco, rolamentos dos rolos de dobragem, juntas universais cardan e fusos transversais da estrutura. Manter estes conjuntos em bom estado exige combinar os intervalos corretos de lubrificação com uma remoção rigorosa do pó.
“É essencial realizar regularmente uma manutenção adequada nos rolamentos, seguindo os manuais de limpeza e lubrificação desenvolvidos pela BOBST, e inspecionar as correias a cada 120 horas de funcionamento.”
Erro comum n.º 2: adicionar massa lubrificante nova a fusos de transportadores não limpos
Os fusos transversais que deslocam os transportadores esquerdo e direito ao longo de uma estrutura de 290 a 1 650 mm situam-se diretamente por baixo do trajeto do cartão. Os fusos prendem e formam uma pasta abrasiva que sulca as porcas de latão dos transportadores e bloqueia a mudança automática de largura.
Siga quatro regras por zona durante as suas rotinas de rolamentos e lubrificação para prolongar a vida útil dos componentes e manter um funcionamento suave:
- Antes de acoplar a pistola de lubrificação, limpe os copos de lubrificação nos rolamentos de rolos reparáveis nos intervalos programados. Não encha excessivamente os rolamentos de alta velocidade. O excesso de massa lubrificante pode obstruir as pistas do rolamento. Pistas obstruídas aumentam o atrito e a temperatura. Isto pode provocar exsudação em redor dos vedantes e contaminar as correias transportadoras próximas.
- Remova mensalmente a massa lubrificante velha e escura dos fusos e dos rolamentos lineares com um pano sem fiapos e volte a lubrificar com massa de lítio ou de PTFE sintético. Movimente os transportadores ao longo de todo o curso para distribuir uniformemente a massa e limpe o excesso acumulado nas extremidades do curso.
- Inspecione mensalmente a folga da corrente de acionamento principal e os padrões de desgaste das rodas dentadas. Utilize um óleo penetrante para correntes, em vez de uma massa espessa, nas articulações de pinos e casquilhos, para evitar reter fibras de cartão em suspensão.
- Devem realizar-se verificações semanais dos níveis de óleo nos visores das caixas redutoras principais em máquinas com bombas de lubrificação centralizada. A drenagem e o reabastecimento das caixas redutoras principais devem ser efetuados durante as revisões gerais com óleos da viscosidade recomendada pelo fabricante.
Como evitar que o pó de papel e o calor danifiquem os sensores e os acionamentos servo da dobradeira-coladora?
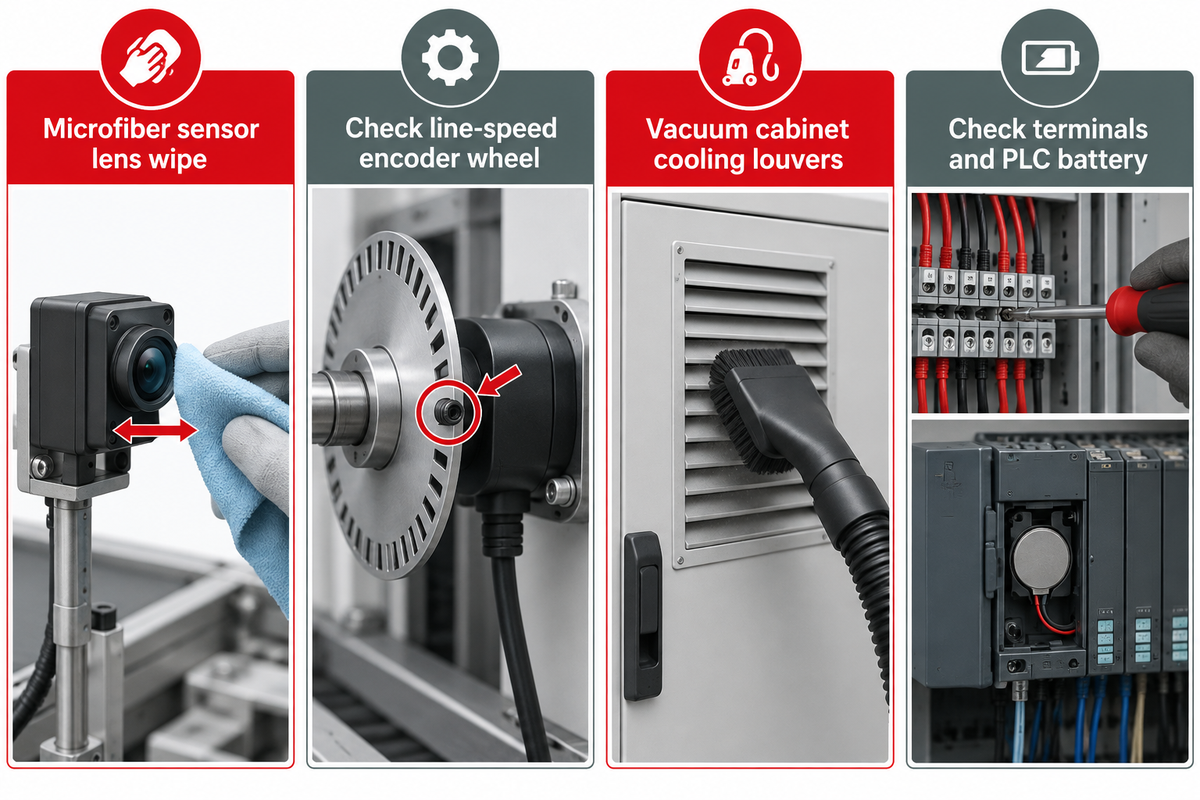
Limpe diariamente as células fotoelétricas óticas e os detetores de cola fria com um pano de microfibra seco. A limpeza diária da lente preserva a distância do sensor ao produto de 25 ± 5 mm e a deteção de pontos de 1 × 1 mm a 20 kHz de sensores como o Baumer hhs GDX 1000. Aspire semanalmente os filtros de admissão do quadro elétrico para evitar disparos térmicos nos acionamentos servo.
Como manter limpos as células fotoelétricas óticas, os detetores de cola e os quadros servo?
Limpe em cada turno as células fotoelétricas da comporta de alimentação, os sensores óticos de acerto de registo da cola e os sensores do contador da secção de saída com uma escova macia e um pano seco sem fiapos. Inspecione mensalmente os acoplamentos do codificador rotativo e aspire ou substitua semanalmente as mantas filtrantes das ventoinhas de arrefecimento do quadro elétrico para evitar o sobreaquecimento dos variadores de frequência (VFD) e dos amplificadores servo multieixo.
O pó de papel e a névoa de cola são as principais causas de falhas elétricas intermitentes nas linhas de transformação modernas. O acerto de registo da velocidade de uma dobradeira-coladora de alta velocidade depende do disparo de sensores óticos em microssegundos. A névoa de cola seca ou o pó de papel podem obstruir a janela ótica de um detetor de cola fria. Se um suporte embatido também deslocar o sensor para fora do seu alcance calibrado, o controlador dispara falsos alarmes de rejeição.
A acumulação de calor no interior do quadro de comando principal representa um risco igual para o desempenho da máquina. A série CW-G da Cenwan utiliza 13,5 kW no modelo CW-G-650PC e 21,5–25,5 kW nos modelos maiores, enquanto a série servo CW-W utiliza 22–25 kW. Esses acionamentos servo síncronos e VFD geram calor contínuo no quadro. Quando as fibras de cartão canelado em suspensão entopem as grelhas das ventoinhas de arrefecimento do quadro, a temperatura interna sobe até que os acionamentos apresentem códigos de erro de sobretemperatura e parem a linha a meio da tiragem.
Efetue as quatro verificações seguintes para proteger a sua arquitetura ótica e elétrica:
- Remova os fiapos e o pó das células fotoelétricas dos alimentadores, do disparo de cola e do ejetor do contador no fim do turno. Para o disparo de cola e os ejetores do contador, abra e feche a lâmina algumas vezes para remover o pó. Nos quadros servo, certifique-se de que as ventoinhas de arrefecimento rodam livremente e de que as portas do quadro permanecem fechadas e vedadas. Sopre os cartuchos de admissão de vácuo do alimentador numa programação semanal. Utilize um pano de microfibra para limpar as lentes das células fotoelétricas. Nunca pulverize limpa-vidros com solventes sobre lentes plásticas de fibra ótica.
- Verifique semanalmente o codificador da velocidade da linha principal. Um parafuso de pressão solto no codificador ou uma camada de cola na roda de medição faz com que as linhas de cola encurtem ou se desloquem à medida que a velocidade da correia acelera do modo de impulsos até 400 m/min.
- Aspire ou lave e seque completamente as grelhas todas as semanas. Verifique se as ventoinhas de arrefecimento rodam livremente enquanto as portas do quadro estão vedadas.
- Durante um bloqueio elétrico anual completo, verifique o binário de aperto dos terminais da fonte de alimentação quanto a afrouxamento por vibração e substitua as baterias de reserva do PLC segundo o calendário do fabricante para que as receitas de caixas guardadas nunca se percam.
Como manter as bombas de vácuo e as unidades de preparação de ar pneumático da dobradeira-coladora?
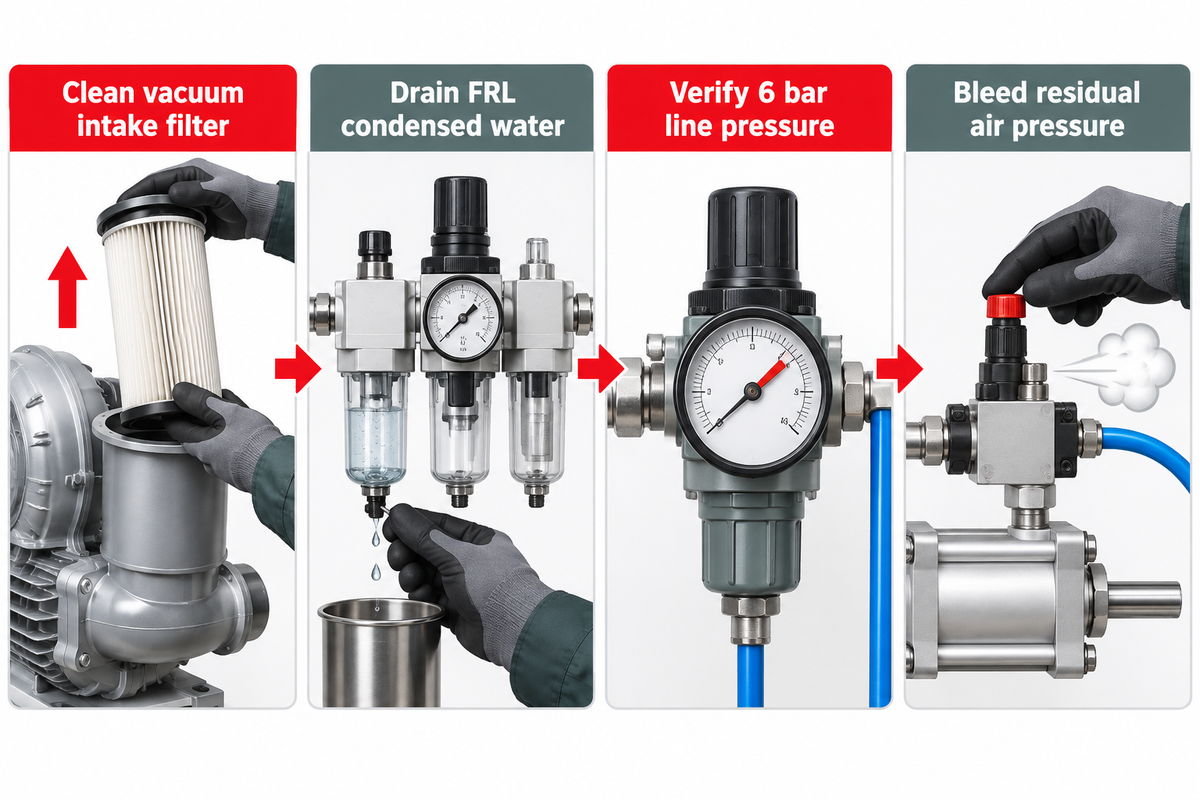
Mantenha o ar comprimido estável a 6 bar (0,6 MPa) e o caudal de 10 m³/h (valor nominal pneumático das séries CW-G/CW-W da Cenwan) drenando os separadores de água da unidade Filtro-Regulador-Lubrificador (FRL) e soprando semanalmente os cartuchos de admissão de vácuo do alimentador. Purgue a pressão pneumática residual, ao abrigo da OSHA 29 CFR 1910.147 (d) (5), antes de intervencionar os cilindros.
Que verificações semanais evitam perdas de vácuo no alimentador e fugas nos cilindros pneumáticos?
Todas as semanas, retire e limpe o cartucho do filtro de admissão na turbina de vácuo da secção de alimentação. Drene também a água condensada da unidade de preparação de ar FRL. Verifique se a pressão regulada da linha se mantém estável a 6 bar e escute eventuais fugas de ar nos cilindros pneumáticos de compressão e nas eletroválvulas do impulsor do contador de lotes.
Um circuito pneumático e de vácuo bem mantido mantém ambas as extremidades de uma dobradeira-coladora sincronizadas. Na entrada, uma turbina regenerativa de elevado caudal cria vácuo através das correias perfuradas do alimentador para separar o recorte de cartão inferior da pilha sem alimentação dupla. Na secção de saída, cilindros pneumáticos pressurizam uma correia transportadora de compressão e um impulsor do contador de lotes. Os desviadores de alta velocidade também são acionados pneumaticamente. As especificações publicadas das séries CW-G e CW-W da Cenwan dimensionam este circuito pneumático para uma pressão de trabalho de 6 bar e um consumo de ar de 10 m³/h.
O cartão canelado e o material (papel ou cartão) reciclado libertam uma grande quantidade de pó de papel. Em consequência, o filtro de admissão da turbina de vácuo entope com bastante rapidez. Um cartucho de filtro de admissão obstruído priva a turbina de ar, reduz a força de retenção por sucção em recortes de cartão empenados e aumenta a temperatura dos rolamentos. Combine a limpeza diária dos sacos de pó do alimentador com a limpeza regular dos cartuchos de admissão nestas várias partes da máquina.
O mesmo se aplica ao controlo da humidade no ar comprimido. As gotículas de água que ultrapassam um separador de humidade FRL cheio removem a massa lubrificante de fábrica dos cilindros, corroem os êmbolos das eletroválvulas nas pistolas de cola e nos impulsores e provocam uma pressão irregular no tapete de compressão. Durante as verificações semanais, drene o copo de água do FRL e inspecione a tubagem de ar de poliuretano de engate rápido quanto a roçaduras contra elementos móveis da estrutura.
Como difere a manutenção entre dobradeiras-coladoras de caixas de cartão canelado e de caixas de cartão dobráveis?
As dobradeiras-coladoras de cartão canelado que processam cartão de canelura E, F, C, B e AB exigem uma extração intensiva de pó das caneluras e verificações de desgaste das placas de esquadria. Esta classe inclui o modelo Cenwan CW-W-1250AC-S de 22 kW e 200 m/min. As linhas de caixas de cartão dobráveis que processam cartão de 200-800 g/m2 até 400 m/min (série CW-G) dão prioridade ao controlo térmico dos rolamentos de alta velocidade e à monitorização ótica fina da colagem.
Pó de canelura de cartão canelado vs. linhas de caixas de cartão de alta velocidade: onde se concentra o desgaste?
Nas linhas de cartão canelado (largura de 290-1 650 mm, 180-200 m/min), as fibras grossas de kraft não branqueado e o pó das cortadoras desgastam as comportas do alimentador, as placas de esquadria e os fusos motorizados. Nas linhas de caixas de cartão dobráveis (200–800 g/m², até 400 m/min), o pó do revestimento de caulino vitrifica as correias e as elevadas velocidades de rotação esforçam os rolamentos e os ganchos servo de 4/6 cantos.
Os diretores de fábrica que produzem tanto caixas de cartão canelado como embalagens de cartão compacto não podem aplicar a mesma cadência uniforme de limpeza. A massa física, a química de superfície e a velocidade linear da correia do substrato determinam onde se concentra o desgaste mecânico nas suas dobradeiras-coladoras.
O modelo robusto CW-W-1250AC-S pesa 8 000 kg e utiliza um motor de 22 kW para larguras até 1 250 mm. O modelo de 4/6 cantos CW-W-1250PCW, com um motor de 25 kW, opera a 180 m/min até 1 650 mm. A série CW-G utiliza um motor de 13,5 kW no modelo CW-G-650PC e motores de 21.5 a 25,5 kW nos modelos maiores, processando cartão de 200 a 800 g/m² até 400 m/min.
| Parâmetro operacional e zona de desgaste | Dobradeira-coladora para caixas de cartão canelado (linha de base série CW-W) | Dobradeira-coladora para caixas de cartão dobráveis (linha de base série CW-G) |
|---|---|---|
| Substrato e gama de velocidades | Cartão canelado de canelura E, F, C, B e AB; largura de 290–1 650 mm; velocidade máx. de 180–200 m/min; acionamento de 22–25 kW; estrutura de 8 000 kg. | Cartão revestido/não revestido de 200–800 g/m²; velocidade máx. até 400 m/min; acionamento de 13,5–25,5 kW; estrutura de 6 400–7 800 kg. |
| Pó e contaminação predominantes | Fibras grossas de kraft reciclado, flocos de adesivo de amido e aparas do corte por matriz acumulados nas calhas inferiores dos transportadores. | Pó fino de revestimento de caulino/carbonato de cálcio, pó de verniz UV e acumulação fina de tinta nas correias e sensores. |
| Ponto de desgaste no alimentador e na pré-dobragem | Elevada saturação do filtro da turbina de vácuo; sulcagem abrasiva nas comportas de alimentação, espadas de pré-dobragem e placas-guia superiores/inferiores. | Vitrificação rápida das correias de atrito do alimentador pelo revestimento de caulino; polimento da aresta das lâminas de abertura de vinco de precisão. |
| Calibração da folga dos rolos e da zona de aperto | É necessário calibrar a folga dos rolos para a espessura da canelura sem esmagar as caneluras. | Folgas submilimétricas na zona de aperto para vincar primeiras dobras a 180° e terceiras dobras a 165° em cartão elástico. |
| Conservação do mecanismo de esquadria e de 4/6 cantos | Verificar semanalmente as placas de esquadria de duplo estágio e os ganchos pesados de fundo automático; realizar revisão completa do conjunto de molas trimestralmente. | Inspecionar os ganchos servo rotativos de dobragem traseira de alta velocidade e as correias dentadas em cada intervalo de serviço dos rolamentos; rever trimestralmente. |
| Exigências de adesivo e de compressão | Maior gramagem de aplicação de cola + ponto opcional de cola termofusível para manter fechadas as abas caneladas pesadas à entrada da compressão pneumática a 6 bar. | Monitorização da extrusão de cola fria por micropontos e limpeza dos elétrodos do tratador de superfície UV/plasma. |
Fontes: catálogos técnicos das séries CW-W e CW-G da Cenwan e sensores Baumer hhs.
Como resolver encravamentos, enviesamento de recortes de cartão e desalinhamento em rabo de peixe na dobradeira-coladora?
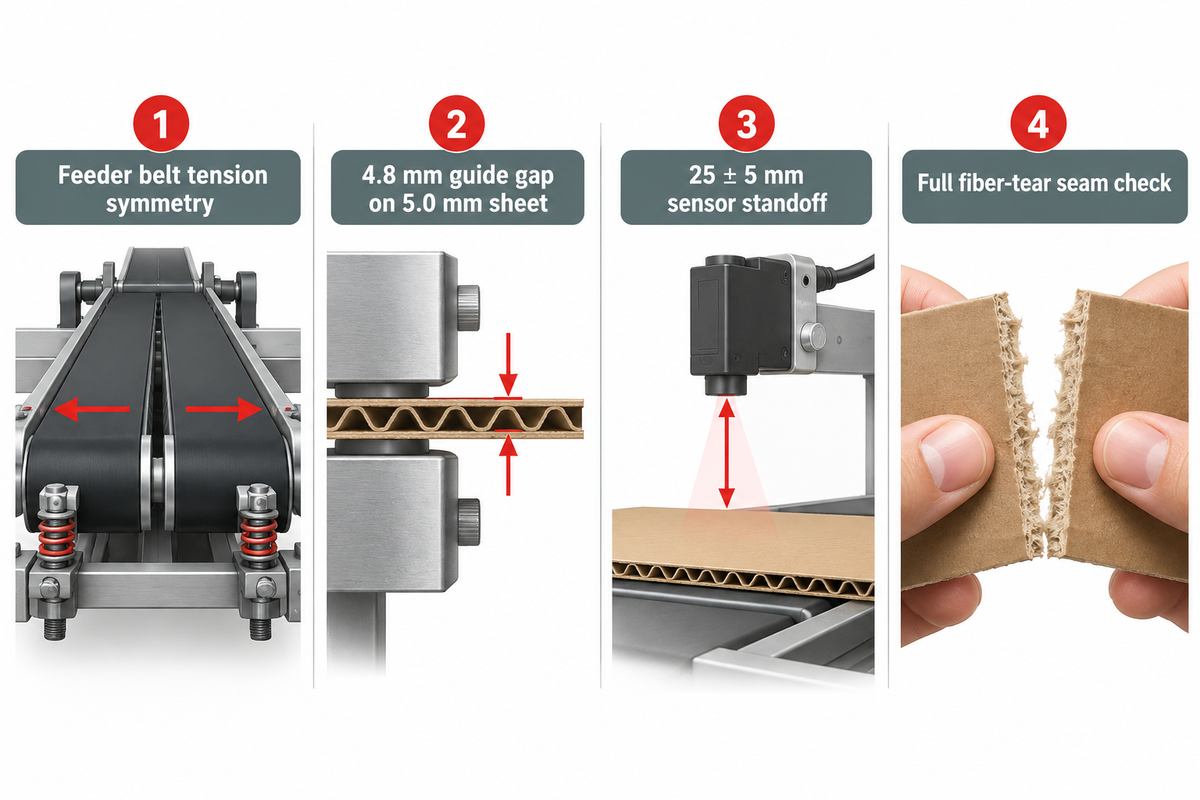
Verifique o desgaste dos componentes antes de efetuar quaisquer alterações nas posições de preparação da máquina para identificar enviesamento de recortes de cartão, efeito rabo de peixe, fissuras no vinco e abertura de uniões coladas. Comprove a simetria da velocidade e da tensão da correia do alimentador entre a esquerda e a direita, verifique as folgas das placas-guia superior e inferior e assegure o arrancamento total de fibras ao longo da união curada.
Que componentes gastos provocam enviesamento de recortes de cartão, efeito rabo de peixe e abertura de uniões coladas?
Uma correia do alimentador a patinar ou vitrificada provoca assimetria e inconsistências de tensão da correia nos transportadores, resultando no enviesamento do recorte de cartão. O efeito rabo de peixe no cartão canelado é causado por folga excessiva nas placas-guia ou por placas de esquadria gastas. Linhas de vinco mal abertas provocam dobras irregulares e fissuras no papel de face. As uniões de cola abertas resultam de baixa compressão, bicos de cola entupidos ou patinagem do codificador.
Quando as caixas de cartão acabadas saem da secção de saída com uniões em rabo de peixe ou abas enviesadas, os operadores reagem frequentemente deslocando as espadas de dobragem e as guias laterais, o que tira toda a preparação da máquina de esquadria. Verifique sempre a geometria de base da máquina utilizando a nossa lista de verificação de preparação da máquina dobradeira-coladora juntamente com a Matriz de Diagnóstico de Causa-Raiz entre Defeitos e Componentes abaixo.
Considere a física da folga das placas-guia documentada na patente norte-americana US8512803B2 (Dobradeira-Coladora e Método de Fabrico de Caixas de Cartão Canelado). Quando a espessura de uma folha de cartão canelado S é de 5,0 mm, a folga mais estreita entre as placas-guia superior e inferior é definida para 4,8 mm. Um cilindro pneumático compensa simultaneamente o peso próprio da pistola de colagem por contacto. O desgaste abrasivo provocado pela canelura ou parafusos de fixação soltos podem alargar essa folga-guia de 4,8 mm para além da espessura de 5,0 mm da folha, fazendo com que o recorte de cartão se desvie sob a cabeça aplicadora de cola. Do mesmo modo, se um detetor Baumer GDX 1000 se deslocar para fora da sua distância de trabalho de 25 ± 5 mm, deixa de detetar pontos de adesivo de 1 × 1 mm. Ambas as tolerâncias publicadas ilustram verificações de diagnóstico específicas de componentes, e não definições universais para todos os perfis de canelura.
| Defeito observado na caixa de cartão / avaria | Estação suspeita da máquina | Causa-raiz principal de manutenção / desgaste | Verificação rápida na fábrica | Ação corretiva de manutenção |
|---|---|---|---|---|
| 1. Alimentação dupla intermitente ou falhas de alimentação | Secção de alimentação | Correias de borracha do alimentador vitrificadas, ponta da comporta de alimentação gasta ou filtro da turbina de vácuo entupido. | Verificar a queda no manómetro de vácuo e inspecionar a superfície da correia do alimentador quanto a acumulação brilhante de caulino. | Limpar as correias do alimentador com água morna e sabão suave; limpar o cartucho do filtro de vácuo; definir a folga da comporta para a espessura de um único recorte de cartão. |
| 2. Enviesamento do recorte de cartão à entrada da pré-dobragem | Alimentador / guias laterais de entrada | Desgaste da correia desigual entre esquerda e direita (mistura de uma correia nova com uma usada) ou tensão da correia irregular. | Medir a deflexão das correias esquerda vs. direita e verificar o paralelismo das guias laterais de entrada com uma régua de aço. | Substituir as correias do alimentador ou transportadoras em pares equivalentes; igualar os parafusos esticadores esquerdo e direito. |
| 3. Efeito rabo de peixe em cartão canelado (conicidade irregular da união) | Secção de dobragem e esquadria | Correias desalinhadas, placas-guia superior/inferior gastas ou folga irregular dos rolos transportadores ao longo da espessura da canelura. | Medir a folga superior e inferior da união com uma régua; verificar a folga das guias com um apalpador (por exemplo, 4,8 mm em cartão de 5,0 mm). | Renivelar a guia lateral superior do transportador, limpar e lubrificar os fusos e calibrar a sincronização da secção de esquadria. |
| 4. Dobras irregulares ou fissuras do revestimento na linha de vinco | Secção de pré-dobragem | Ângulo de pré-abertura do primeiro vinco inferior a 180°, rolos de pré-dobragem sulcados ou cartão seco e quebradiço. | Passar um único recorte de cartão em modo de impulsos pela pré-dobragem e verificar a abertura completa do primeiro vinco a 180° e do terceiro vinco a 165°. | Remover a cola seca das espadas e rolos de pré-dobragem; reajustar a folga da zona de aperto para a gramagem/espessura da canelura do cartão. |
| 5. Abertura da união colada à saída da secção de saída | Secções de colagem e de compressão | Bicos de cola parcialmente obstruídos, filtro de cola termofusível carbonizado ou pressão de compressão inferior a 6 bar. | Separar uma união curada para comprovar o arrancamento total de fibras; verificar o manómetro de ar FRL (6 bar) e a temperatura da cola. | Purgar a pistola de PVA com água morna ou substituir o filtro em linha de cola termofusível; drenar a água do FRL e restaurar a pressão do tapete de compressão. |
| 6. Desvio da linha de cola para a frente/trás com a velocidade | Disparo de colagem e codificador | Acoplamento solto do codificador rotativo, roda do codificador suja de cola ou lente da célula fotoelétrica de disparo com pó. | Comparar a posição inicial da linha de cola em velocidade lenta por impulsos vs. alta velocidade de produção; inspecionar os parafusos de pressão do veio do codificador. | Apertar o acoplamento do codificador, limpar o aro da roda de medição e limpar o sensor ótico de disparo com um pano seco sem fiapos. |
| 7. Encravamento das abas de fundo automático ou falha de engate no gancho | Módulo de fundo automático / 4-6 cantos | Mola de retorno do gancho inferior fatigada, acumulação de cola no dedo do gancho ou desvio de fase da dobragem traseira servo. | Sob bloqueio LOTO, testar manualmente o retorno da mola do gancho e inspecionar a ponta do gancho quanto a acumulação de adesivo seco. | Limpar os dedos dos ganchos com água morna e raspador de plástico; substituir as molas fracas a partir do kit de peças sobresselentes de Nível 1. |
| 8. Falsas rejeições do ejetor por falta de cola | Inspeção ótica de qualidade | Lente do detetor de cola fria com pó ou suporte do sensor deslocado para fora da janela de deteção calibrada. | Medir a distância do sensor à folha com uma escala e inspecionar a face da lente quanto a névoa de adesivo. | Limpar a janela do sensor com um pano de microfibra seco e fixar o suporte de montagem à distância calibrada acima da aba de colagem. |
| 9. Riscos ou marcas na superfície impressa da caixa de cartão | Rolos transportadores e de transferência | Grumos de cola seca endurecida nas correias de dobragem, rolamento de rolo livre gripado ou rolos da zona de aperto excessivamente apertados. | Sob bloqueio LOTO, rodar manualmente todos os rolos livres e inspecionar a superfície da correia ao longo da linha da marca de atrito. | Remover os grumos de cola com água morna e ferramenta de plástico; substituir os rolamentos ásperos dos rolos livres; igualar a folga dos rolos. |
Fontes: normas de ensaio de uniões (TAPPI T 840 om-10 e T 813), patente USPTO US8512803B2, especificações de sensores Baumer hhs e diagnóstico de correias Sinosun.
Que procedimentos de bloqueio de segurança e peças sobresselentes críticas apoiam as revisões gerais anuais da dobradeira-coladora?
Qualquer tarefa de manutenção interna exige o isolamento total de energia e a purga da energia armazenada ao abrigo da OSHA 29 CFR 1910.147, nunca confiando apenas num botão de paragem de emergência. Juntamente com a conformidade de bloqueio, mantenha um inventário de peças sobresselentes em 3 níveis (Peças Críticas de Paragem de Turno, Peças de Desgaste Programado e Conjuntos de Revisão Anual) através do nosso apoio de peças sobresselentes e assistência técnica para dobradeiras-coladoras.
Como bloquear a energia armazenada (OSHA 1910.147) e constituir stock de peças de desgaste críticas?
Antes de intervir nas zonas de aperto, desligue e bloqueie com cadeado o seccionador elétrico principal e purgue o ar comprimido do coletor pneumático de 6 bar. Aguarde que os condensadores dos VFD e os aquecedores de cola termofusível descarreguem e arrefeçam e, em seguida, teste os botões de arranque para comprovar que não resta energia residual armazenada. Mantenha em stock na fábrica peças críticas de paragem de turno de Nível 1 para evitar atrasos de transporte.
Premir um botão de paragem de emergência ou abrir uma porta de resguardo interbloqueada interrompe o circuito de comando, mas não isola a alimentação elétrica principal nem purga a pressão de ar retida. Quando os técnicos desencravam caixas de cartão, raspam rolos de cola ou ajustam a tensão da correia no interior das zonas de aperto, devem executar um procedimento formal de Bloqueio/Etiquetagem (LOTO) ao abrigo da norma norte-americana OSHA 29 CFR 1910.147. Nas fábricas europeias, os encravamentos dos resguardos e a arquitetura de isolamento de energia seguem a Diretiva CE 2006/42/EC e a norma de maquinaria de embalagem EN 415-10.
“Após a aplicação de dispositivos de bloqueio ou etiquetagem aos dispositivos de isolamento de energia, toda a energia armazenada ou residual potencialmente perigosa deve ser aliviada, desligada, retida e de outro modo tornada segura.”
Durante as revisões gerais anuais, os diretores de fábrica também questionam se a substituição de correias, rolamentos ou acionamentos gastos exige uma nova certificação de conformidade da máquina. De acordo com a orientação do Health and Safety Executive (HSE) do Reino Unido sobre maquinaria recondicionada e modificada, a substituição de peças gastas por peças novas semelhantes (substituição equivalente) não exige nova marcação. A substituição de um comando da máquina por um comando diferente ou de um limitador de velocidade por uma velocidade superior exigiria uma nova avaliação de conformidade.
Os orçamentos anuais de manutenção e de substituição de peças de desgaste dependem da classe de largura do modelo da máquina (largura máxima de 650 a 1 650 mm, acomodando recortes de cartão de 290 a 1 650 mm). O número diário de turnos, a abrasividade do cartão e os custos laborais locais também influenciam estes orçamentos, pelo que devem ser solicitadas cotações para os números de série das máquinas instaladas na fábrica. Para evitar dias de tempo de paragem à espera de peças enviadas por via aérea quando uma peça de desgaste falha, estruture o armazém local de acordo com a tabela de stock de peças sobresselentes em 3 níveis abaixo.
| Nível de inventário / auditoria | Componentes específicos da dobradeira-coladora | Quantidade recomendada em stock local | Requisito de armazenamento e verificação |
|---|---|---|---|
| Nível 1: peças críticas de paragem imediata de turno | Pontas de bico e vedantes de cola fria, filtros em linha de cola termofusível, ganchos inferiores e molas de retorno de fundo automático, pontas das comportas de alimentação e células fotoelétricas. | 2–4 jogos completos por linha de máquina guardados no armário de manutenção junto à linha. | Manter os bicos e sensores óticos em tabuleiros selados e isentos de pó para substituição rápida sob bloqueio LOTO. |
| Nível 2: peças de desgaste programado | Jogos equivalentes de correias de sucção do alimentador, pares esquerdo/direito de correias transportadoras de poliamida, correias de acionamento poly-V PJ ou PK, filtros da turbina de vácuo e elementos FRL. | 1 jogo completo equivalente por classe de largura de máquina (650PC, 1100PC ou 1250AC-S). | Armazenar as correias de borracha e elastómero sem vincos em embalagem fresca e escura segundo a ISO 2230:2026; registar as datas de lote. |
| Nível 3: conjuntos de revisão anual e de acionamento | Rolamentos de rolos de alta velocidade, porcas de latão dos fusos dos transportadores, codificadores rotativos de velocidade, eletroválvulas do impulsor pneumático e ventoinhas de arrefecimento do quadro. | Manter 1–2 peças sobresselentes críticas em stock local ou confirmar expedição expresso em 48 horas a partir do centro de peças do fabricante. | Verificar as folgas dos rolamentos e os impulsos nominais dos codificadores face à lista de materiais (BOM) original do número de série. |
| Auditoria OEM 1: subcomponentes comerciais normalizados | Controladores PLC, acionamentos servo, contactores, válvulas pneumáticas e rolamentos nas linhas BOBST, Heidelberg, Signature folder gluer (AIM) e Cenwan. | Auditar a lista de materiais (BOM) elétrica e mecânica antes da aquisição da máquina. | Confirmar marcas industriais normalizadas com fornecimento global para que os técnicos locais possam adquirir peças sem dependência proprietária. |
| Auditoria OEM 2: acessibilidade para manutenção mecânica | Caixas de rolamentos exteriores, esticadores de correia de libertação rápida e fusos transversais abertos dos transportadores. | Inspecionar a geometria da estrutura durante o Ensaio de Aceitação em Fábrica (FAT). | Confirmar que os técnicos conseguem limpar os fusos e substituir rapidamente as correias do alimentador sem desmontar os bastidores laterais principais. |
| Auditoria OEM 3: diagnóstico remoto de PLC e apoio de peças | Gateway encriptado de diagnóstico remoto de PLC, esquemas elétricos em inglês e kits de peças de desgaste correspondentes ao número de série. | Incluído no apoio de peças sobresselentes e assistência técnica para dobradeiras-coladoras da Cenwan. | Verificar o diagnóstico remoto de alarmes servo e a compatibilidade garantida de peças sobresselentes pelo número de série da máquina. |
Nota de âmbito: as percentagens exatas de alongamento das correias, os graus de massa lubrificante para rolamentos, as folgas das lâminas raspadoras e os binários de aperto dos fixadores devem seguir o manual de Operação e Manutenção do fabricante da sua máquina.
Encomende peças sobresselentes correspondentes ao número de série ou agende uma auditoria técnica de manutenção Cenwan
Precisa de correias equivalentes para o alimentador e dobragem, kits de ganchos de fundo automático ou diagnóstico remoto de PLC e servos para a sua dobradeira-coladora CW-G ou CW-W? Envie à nossa equipa de engenharia o número de série da sua máquina, as dimensões do recorte de cartão aberto e o horário de turnos para receber um kit personalizado de peças de desgaste.
Solicitar kit de peças sobresselentes e consultoria de manutenção →Perguntas frequentes
Como testar e verificar a precisão de dobragem da dobradeira-coladora após uma substituição importante de correias ou rolos?
Realize um ensaio de produção a baixa velocidade por impulsos com 50 recortes de cartão, seguido de uma tiragem de amostra à velocidade de produção com o plano da caixa de cartão de tolerância mais apertada.
Meça o alinhamento das abas dobradas e a conicidade da união de fabrico com uma régua de aço calibrada e confirme o engate suave dos ganchos de fundo automático. Separe as uniões de amostra curadas e comprove o arrancamento total de fibras antes de dar autorização para produção em todo o turno.
Qual é o método mais seguro para remover adesivo curado dos rolos e das espadas de dobragem da dobradeira-coladora?
A norma OSHA 29 CFR 1910.147 exige que isole e bloqueie toda a energia elétrica e pneumática antes de entrar em contacto com qualquer rolo ou espada de dobragem.
Utilize água morna ou um agente desmoldante não corrosivo aprovado pelo fabricante do adesivo para amolecer o PVA de base aquosa. Levante o resíduo amolecido com um raspador de plástico ou de latão, em vez de lâminas de aço ou arame fino que riscam os rolos revestidos a crómio e as rodas de colagem recartilhadas.
Porque é que as correias de sucção do alimentador e as correias transportadoras esquerda/direita devem ser substituídas em pares equivalentes numa dobradeira-coladora?
Substitua as correias do alimentador e as correias transportadoras esquerda/direita em pares equivalentes para que ambos os lados do recorte de cartão se desloquem à mesma velocidade linear e com a mesma aderência por atrito.
Uma correia nova tem uma maior espessura da correia em elastómero e um coeficiente de atrito superficial superior em comparação com uma correia gasta que sofreu alongamento das cordas e polimento por caulino. Emparelhar uma correia nova com uma correia gasta faz com que as bordas do recorte de cartão prendam de forma desigual, provocando o enviesamento da caixa de cartão.
Que passos de manutenção são necessários antes de desligar uma dobradeira-coladora para férias de inverno ou um período de paragem de várias semanas?
Drene e lave com água morna os reservatórios, bombas, mangueiras e válvulas de extrusão de cola fria para evitar que a emulsão PVA residual congele ou cure no interior das tubagens.
Aspire o pó de papel de todos os fusos transversais e guias lineares e revista os veios de aço descobertos com óleo anticorrosivo. Drene os separadores de água FRL do ar comprimido, alivie a tensão da correia se tal for especificado pelo manual do fabricante e verifique a cópia de segurança dos parâmetros do PLC antes de desligar a alimentação elétrica principal.
A substituição de correias, rolamentos ou ganchos de dobragem gastos conta como uma modificação substancial da máquina segundo os regulamentos de segurança?
A substituição equivalente de correias, rolamentos ou ganchos de dobragem gastos durante a reabilitação de rotina de uma máquina não constitui uma modificação substancial da máquina.
De acordo com a orientação do HSE do Reino Unido sobre reabilitação de maquinaria, se as peças gastas forem substituídas por peças idênticas ou semelhantes, não é necessária uma nova certificação. Em contrapartida, adicionar novas estações motorizadas, aumentar a velocidade máxima de projeto ou alterar a lógica dos resguardos de segurança exige uma avaliação formal de conformidade.
Como deve uma fábrica de caixas de cartão armazenar correias sobresselentes de borracha do alimentador e correias transportadoras de poliuretano para evitar o envelhecimento prematuro?
As correias sobresselentes de borracha do alimentador e as correias transportadoras de elastómero devem ser armazenadas sem vincos num armário fresco, seco e escuro, de acordo com as diretrizes da norma ISO 2230:2026.
Mantenha as correias sobresselentes em embalagens opacas de proteção, afastadas da luz solar direta, de iluminação UV, de motores elétricos produtores de ozono e de pavimentos húmidos. Além disso, armazene-as respeitando um controlo de inventário em que o primeiro a entrar é o primeiro a sair.
Quando deve um transformador agendar uma auditoria profissional de alinhamento do fabricante em vez de depender apenas da manutenção interna?
Agende uma auditoria profissional de alinhamento do fabricante quando ocorrerem enviesamentos crónicos dos recortes de cartão, vibrações no acionamento principal ou alarmes de erro de seguimento do servo após a substituição normal de correias e a lubrificação.
Recorra aos engenheiros de assistência do fabricante quando deslocar uma dobradeira-coladora no pavimento da fábrica. As estruturas multimódulo exigem nivelamento ótico a laser e calibração de fase servo multieixo nas estações de fundo automático e de 4/6 cantos antes de retomar a produção a alta velocidade.
Porque escrevemos este guia
Combinamos esses valores de referência de fábrica com as regras de bloqueio OSHA 29 CFR 1910.147, as normas de armazenamento de borracha ISO 2230:2026 e os dados de manutenção da NIST para ajudar os transformadores a evitar tempos de paragem. Editado pela equipa técnica da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
Referências e fontes
- OSHA 29 CFR 1910.147: Controlo de Energia Perigosa (Bloqueio/Etiquetagem) e Alívio de Energia Armazenada U.S. Occupational Safety and Health Administration (OSHA)
- Custos de Manutenção e Técnicas Avançadas de Manutenção na Indústria Transformadora: Inquérito e Análise — National Institute of Standards and Technology (NIST)
- ISO 2230:2026 (Edição 3): Produtos de Borracha, Diretrizes para Armazenamento, Inspeção e Registo U.S. International Organization for Standardization (ISO)
- 21 CFR 175.105: Aditivos Alimentares Indiretos, Adesivos para Componentes de Embalagens Alimentares Electronic Code of Federal Regulations (eCFR / U.S. FDA)
- TAPPI T 840 om-10 & TAPPI T 813: Ensaio de Adesivos e Resistência à Tração em Uniões Coladas de Caixas de Cartão Canelado Technical Association of the Pulp and Paper Industry (TAPPI)
- Maquinaria Recondicionada e Modificada: Orientação sobre Substituição Equivalente vs. Modificação Substancial U.K. Health and Safety Executive (HSE)
- Conservação de Rolamentos e Correias para Otimizar o Processo de Dobragem e Colagem (Intervalo de Inspeção de 120 Horas) Bobst Group SA
- Especificações do Sensor de Cola Fria GDX 1000 (Distância de Trabalho de 25 ± 5 mm, Deteção de Pontos de 1 × 1 mm a 20 kHz) Baumer hhs GmbH
- Prevenção da Carbonização de Adesivos Termofusíveis Através da Redução Térmica e Limpeza Henkel Adhesives Technologies
- Guia de Manutenção Preventiva para Sistemas de Adesivo Termofusível (Substituição de Filtro a Cada 500 Horas) Applied Adhesives
- Lista de Verificação de Manutenção Preventiva de Máquinas: Valores de Referência de Duração Diária, Semanal, Mensal e Trimestral — Caddis Systems
- Patente dos EUA US8512803B2: Dobradeira-Coladora e Método de Fabrico de Caixas de Cartão Canelado (Folga de Guia de 4,8 mm em Folha de 5,0 mm) United States Patent and Trademark Office (USPTO)
- Relatório de Tecnologias de Embalagem da Pack Expo: Correias Dentadas de Poliuretano e Correias de Tecido para Dobradeiras-Coladoras Packaging Digest