Póngase en contacto con Cenwan Machine Company


Equipo técnico de Cenwan Machine · Guía de compra para la transformación del cartón ondulado
Una línea de impresión, troquelado, plegado y encolado puede integrar varias etapas de transformación, con la impresora y la troqueladora configuradas según la línea de corte y la forma de troquel de la caja. Las dimensiones publicadas de una máquina no permiten saber si una configuración completa y accesible para el mantenimiento cabe en su nave. Primero, revise los trabajos de cajas. Después, compruebe los módulos detallados en la oferta. Por último, solicite un plano de distribución con control de revisiones que muestre el acceso a los rodillos, una relación de suministros, un plan de control de calidad y una prueba de producción con el mismo trabajo. Así, los equipos de planta y compras podrán verificar estos aspectos antes de dar por definitiva una oferta.
Respuesta breve
Mida la superficie útil de la nave, marque los recorridos de las planchas y de las cajas terminadas, y solicite un plano de la configuración ofertada que muestre todos los accesos y suministros. La cifra de dimensiones exteriores de la máquina es un dato de partida para la comprobación, no el resultado. Si la estación de impresión, la troqueladora, la salida o el puesto de empaquetado son opcionales, averigüe qué estaciones abarca realmente la cifra publicada de dimensiones y potencia.
1. Empiece por los tipos de cajas y los límites de la línea
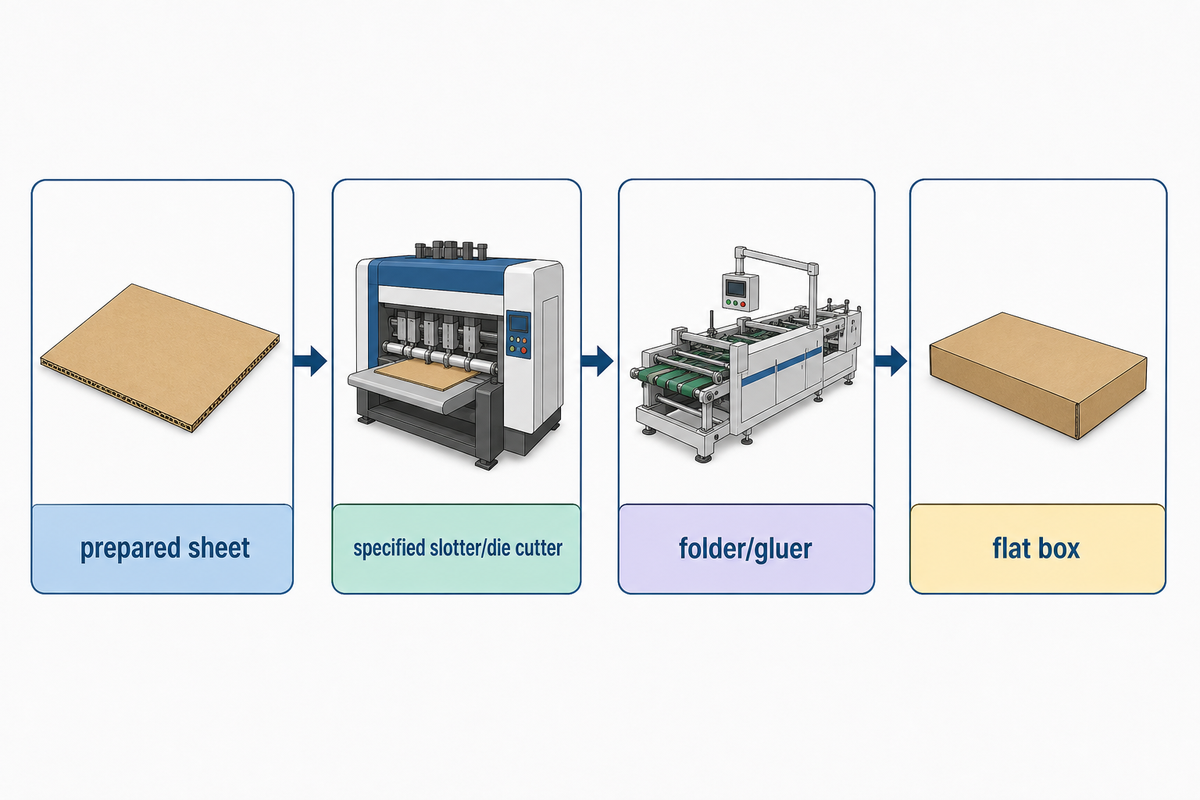
Defina el estado inicial y el estado final del material en la solicitud de oferta. En este caso, el estado inicial es una plancha de cartón ondulado plana y preparada, en el punto de entrada a la máquina, y el estado final es una caja plana plegada y encolada, lista para la siguiente operación. La descripción del proceso de producción de FEFCO indica que la fabricación de cartón ondulado y la transformación, impresión y unión del cartón son procesos distintos. Estos procesos de transformación pueden integrarse en una misma máquina o realizarse en máquinas separadas; en ambos casos, el diseño de la caja determina el proceso de corte. Por tanto, la onduladora anterior a la línea, la formadora de cajas y el embalaje del producto terminado deben figurar en partidas separadas del alcance, salvo que el proveedor los incluya expresamente.
¿Qué integra realmente una línea de impresión, troquelado, plegado y encolado?
La línea propuesta puede incluir módulos de alimentación de planchas, impresión flexográfica, ranurado o troquelado, hendido, plegado, encolado y salida. Al comparar opciones, compruebe si la impresión y el ranurado comparten un módulo, y si el ranurado y el troquelado comparten otro o requieren una troqueladora independiente. El orden de los módulos no indica cuáles están incluidos en la configuración presupuestada ni qué precisión ofrece el proceso de troquelado en una caja representativa. La página pública de productos de Cenwan indica que la impresión flexográfica en línea es opcional y que es compatible con una ranuradora con troquel rotativo. El empaquetado también es opcional. Solicite una lista de inclusiones módulo por módulo, vinculada a la configuración Single o Dual concreta. La descripción «línea completa» no define por sí sola sus límites físicos y comerciales.
Mapa de límites del proceso de transformación
Onduladora → plancha preparada → alimentador → impresión opcional → ranuradora/troqueladora especificada → plegadora-encoladora → salida → caja plana → empaquetado o montaje opcionales.
Leyenda del mapa: Los elementos en negrita son los marcadores de límites predeterminados que se utilizan aquí. En el contrato definitivo, debe especificarse qué parte es responsable de cada interfaz; las flechas son diagramas didácticos, no diagramas de configuración de Cenwan.
Prepare la lista de cajas antes de delimitar cualquier máquina, incluida una máquina para fabricar cajas incluida en la oferta. Debe incluir el formato de cada caja y el código FEFCO, el tamaño de la plancha, el canal y el calibre del cartón, los colores de impresión, las características de troquelado, estampado y hendido, las necesidades de troqueles de fleje de acero, las características de encolado, el tamaño de los paquetes y las tiradas largas y cortas. Una caja postal de 13#, una caja de solapas exteriores de mayor tamaño y una caja con fondo automático pueden requerir recorridos distintos de la plancha, posiciones diferentes para las líneas de plegado y las solapas de encolado, y distintos acabados. No dé por hecho que la gama indicada en un folleto admite todos los trabajos de la lista: pida al proveedor que identifique cuáles acepta, cuáles requieren pruebas y cuáles quedan excluidos, especialmente si varían la planitud del cartón o el recubrimiento.
2. Dibuje la línea de máquinas y el espacio necesario en la planta
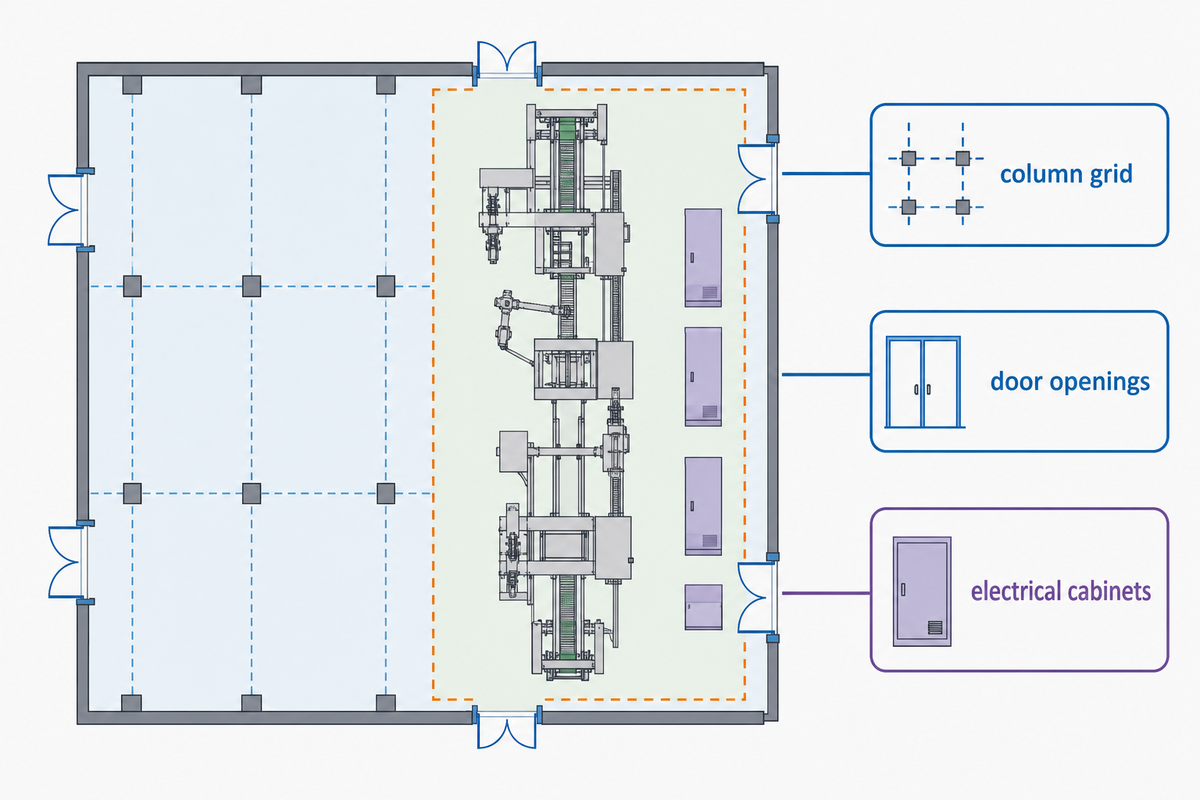
Utilice la capa fija del plano medido de la planta y el plano de la línea propuesta para representar los elementos móviles. En el plano de planta, marque la cuadrícula de columnas, los niveles de la solera y del suelo, las puertas, las instalaciones elevadas, las máquinas existentes, las vías de evacuación, los muelles de carga y la dirección de llegada de las planchas. El plano del proveedor debe mostrar cada estación, la dirección de transporte, la posición del alimentador y de la salida, los armarios eléctricos, el acceso al encolado, las protecciones y los módulos auxiliares. Feche ambos planos y asígneles un número de revisión. No firme una oferta basada en la revisión A si la distribución ha cambiado.
¿Qué debe marcarse en el plano de planta antes de que el proveedor dimensione la línea?
No marque los obstáculos a partir de las dimensiones nominales entre paredes: indique únicamente las dimensiones útiles. Muestre el paso más estrecho para introducir los módulos de la máquina, los recorridos de las cargas sobre palés completos y las zonas donde se retiran los paquetes terminados. Indique quién midió cada dimensión y en qué unidad. El proveedor solo debería modificar la distribución en torno a una línea o columna existente si el obstáculo estaba claramente indicado en el momento de preparar la oferta. Si la distribución propuesta cambia los cruces de los operarios o el acceso a los equipos existentes, el responsable de planta debe evaluar conjuntamente ambos cambios.
LAS DIMENSIONES PUBLICADAS DEL MODELO SON UN PUNTO DE PARTIDA. La página web de Cenwan indica unas dimensiones de 14,2 × 2,2 × 1,7 m para la CW-IL-Single y de 17,5 × 4 × 1,8 m para la CW-IL-Dual, junto con otros datos de modelos concretos. TENGA EN CUENTA QUE SON CIFRAS INDICADAS POR EL PROVEEDOR. La página pública no especifica si la impresión, el troquelado, la salida y el empaquetado opcionales están incluidos en las dimensiones exteriores, ni presenta un plano de accesos de su planta aprobado. Utilice estas cifras como referencia para solicitar aclaraciones.
Una guía de plegadoras-encoladoras de cartón ondulado puede ayudar a su equipo a identificar las funciones de plegado y encolado, pero el plano es la referencia definitiva para este pedido. Pida al proveedor que indique a qué configuración corresponde cada valor de longitud y anchura totales.
3. Calcule la superficie útil de la nave, no solo la huella de la máquina
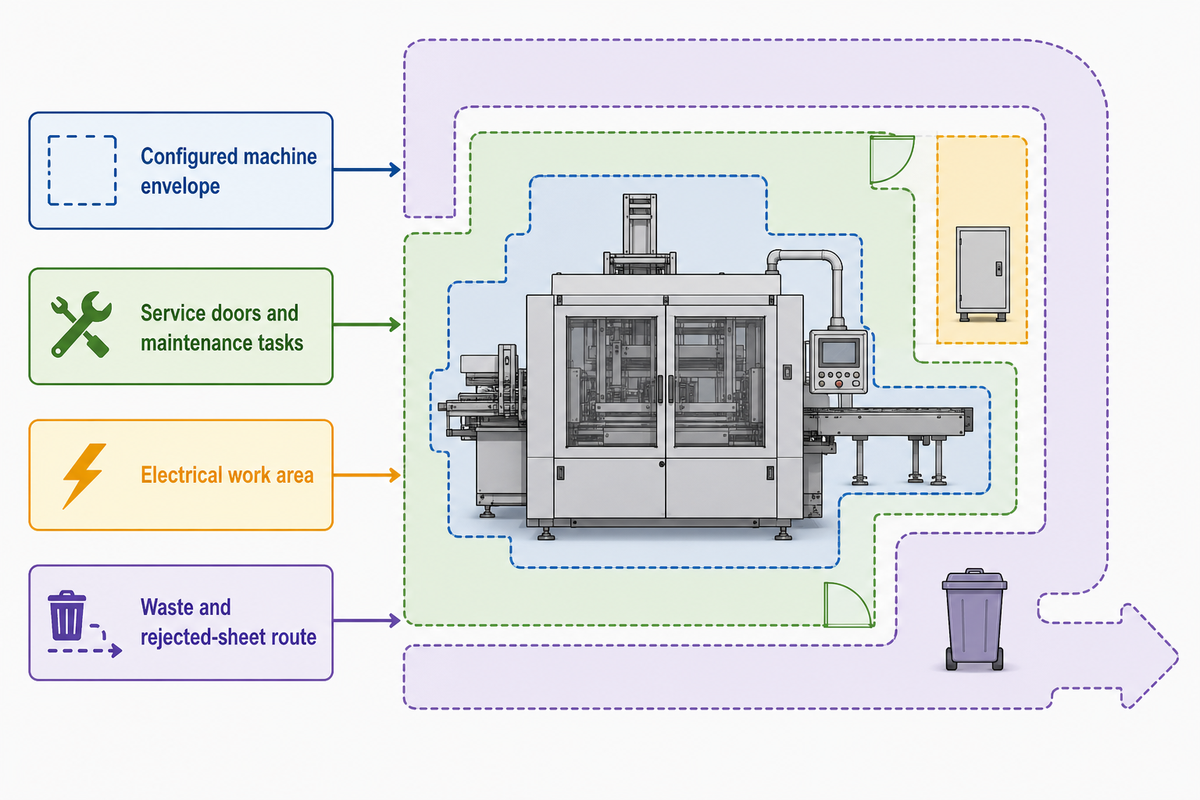
La decisión práctica consiste en determinar si la línea diseñada puede convivir con las zonas de trabajo de la nave medida. Separe las dimensiones exteriores de la máquina de las zonas de estacionamiento de planchas, salida de cajas terminadas, apertura de puertas de servicio, recorridos de los operarios, espacio de trabajo eléctrico, giros para la manipulación de materiales y áreas fijas excluidas. Añadir un margen alrededor de toda la máquina no garantiza un acceso despejado para manejar o mantener el equipo. La guía de mantenimiento del Ejecutivo de Salud y Seguridad del Reino Unido indica que el acceso y el uso seguros de los equipos deben ajustarse a las instrucciones del fabricante. La normativa de manipulación de materiales de la OSHA de Estados Unidos establece que el empleador debe asegurarse de que los pasillos, muelles, puertas y zonas de giro tengan espacio suficiente para mover materiales y equipos con seguridad. Ninguna de las dos fuentes establece una anchura universal de pasillo para Cenwan.
| Campo | Unidad / valor | Responsable y evidencia | Comprobación pendiente |
|---|---|---|---|
| Dimensiones exteriores de la máquina configurada | m: ____ × ____ | N.º de plano del proveedor / revisión: ____ | ¿Qué módulos están incluidos? |
| Entrada y carga de planchas | m: ____ | Proveedor y medición de la planta, fecha: ____ | ¿Recorrido para palés y traslado? |
| Salida y retirada de paquetes | m: ____ | Plano del proveedor / plan de manipulación: ____ | ¿Dirección de salida y giro? |
| Puertas de servicio y tareas de mantenimiento | tarea / m: ____ | Plano de mantenimiento del proveedor: ____ | ¿Puede abrirse la puerta por completo? |
| Zona de trabajo eléctrico | m: ____ | Revisión eléctrica de la planta: ____ | ¿Excluida de la zona de acopio? |
| Columnas, salidas y otras zonas excluidas | cuadrícula / m: ____ | Plano de planta medido / revisión: ____ | ¿Qué zonas no pueden utilizarse? |
| Altura libre y alcance de los servicios | m: ____ | Medición del techo de la planta / tarea de acceso del proveedor: ____ | ¿Hay conductos, luces o grúas? |
| Recorrido de residuos y planchas rechazadas | m / contenedor: ____ | Plan de manipulación en producción / fecha: ____ | ¿La retirada cruza la entrada? |
| Recorrido de instalación y entrada de módulos | m / puerta: ____ | Desglose de envío del proveedor / medición de la planta: ____ | ¿Puede entrar cada módulo en la nave? |
Sume las longitudes documentadas de la entrada, la máquina, la salida y el espacio necesario para tareas de servicio en los extremos, para obtener una primera estimación rectangular del espacio de trabajo. Sume la anchura de la estación más ancha y la de las zonas de acceso y cruce indicadas en los planos. Reste las columnas y otras áreas inutilizables o trace el recorrido alrededor de ellas. No cuente dos veces las mismas zonas. En las instalaciones de Estados Unidos a las que se aplique OSHA 1910.303(g)(1), el espacio de trabajo de los equipos eléctricos no puede utilizarse como almacén, por lo que no puede ocuparlo una zona de acumulación de cajas terminadas, aunque parezca que hay sitio. Para los equipos cubiertos por esa disposición, la anchura de trabajo debe ser como mínimo la anchura del equipo o 762 mm, la que sea mayor, y la puerta debe abrirse al menos 90°. Estas son condiciones para el trabajo eléctrico, no una distancia libre de 762 mm alrededor de una plegadora-encoladora. La aplicabilidad exacta y las dimensiones requieren una revisión competente de la planta.
Solo a efectos de cálculo ilustrativo: supongamos que el plano ficticio de un proveedor especifica una máquina configurada de 18 m, una entrada de 3 m, una salida de 4 m y 1 m de espacio específico para tareas en cada extremo. La longitud inicial estimada es 18 + 3 + 4 + 1 + 1 = 27 m. Supongamos que la documentación del mismo proyecto ficticio indica una estación más ancha de 3,2 m, un acceso de 1,5 m a un lado, 1,2 m al otro y un recorrido de cruce independiente de 2 m. La anchura inicial estimada es 3.2 + 1.5 + 1.2 + 2 = 7,9 m, y el rectángulo mide 27 × 7.9 = 213,3 m². Ninguna de estas distancias libres de ejemplo es una recomendación de Cenwan ni un mínimo normativo. Para obtener una respuesta real se necesita el plano de la configuración ofertada, medir la planta y evaluar la seguridad y el flujo de materiales.
4. Dimensione la entrada de planchas, la salida de cajas terminadas y las zonas de acumulación
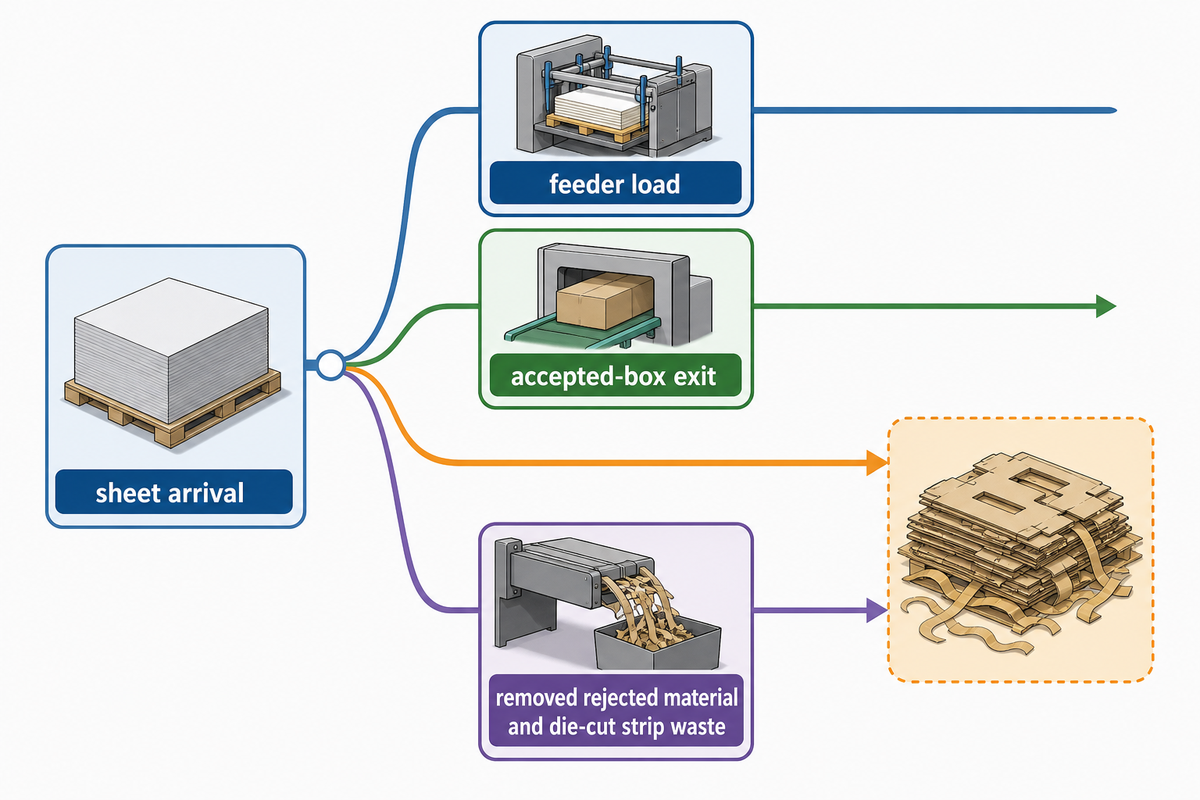
Una de las sorpresas más costosas al distribuir la línea puede ser un espacio que parece vacío en el plano de la máquina. Las planchas necesitan un recorrido de entrada y una posición segura para cargarlas. Las cajas plegadas necesitan un recorrido de salida y una zona temporal donde acumularse antes de formar paquetes o empaquetarlas. Una ficha de Packaging World sobre un acumulador de cajas muestra que la acumulación posterior es una estación definida; no demuestra el rendimiento ni las dimensiones de distribución de esta línea de cartón ondulado.
Para cada trabajo representativo, dibuje cuatro flechas: llegada de planchas, carga en el alimentador, salida de las cajas aceptadas y retirada de material rechazado y residuos del troquelado. Indique el tamaño del palé o del paquete en cada flecha. Si el operario de salida debe cruzar el recorrido de entrada de las planchas, el plano debe mostrar cuándo y cómo se realiza ese cruce. Una zona de acumulación situada en una vía de evacuación o en un espacio de trabajo eléctrico no se vuelve aceptable por presentar una superficie total atractiva en metros cuadrados.
Recorrido de los cuellos de botella ocultos
Las máquinas más rápidas expulsan más material hacia la salida. Si los paquetes no pueden retirarse al mismo ritmo que se producen las cajas aceptadas, se acumularán a la salida y la máquina tendrá que detenerse o trasladar el trabajo en curso a otro lugar. Compruébelo probando el recorrido con cajas y paquetes reales. La velocidad nominal de transporte publicada no aporta los datos necesarios sobre la producción aceptada ni la manipulación por parte del personal.
Una prueba práctica registra el trabajo, el tamaño de la plancha, la duración de la tirada, el equipo de operarios, los minutos de producción y de cambio de formato, las cajas aceptadas, los rechazos, el tamaño de los paquetes y las interrupciones en la salida. Para calcular el rendimiento de una prueba en planta, divida las cajas aceptadas entre las horas pagadas. La geometría real de los paquetes y palés determina el espacio de acopio necesario. Si no se dispone de una prueba, deje pendiente el tamaño de la zona de acumulación y pregunte cómo propone verificarlo el proveedor. La guía existente sobre los controles de calidad entre impresión y encolado ofrece más detalles sobre los defectos y los traspasos. Esta comprobación de la distribución utiliza una prueba documentada, sobre todo, para reservar un recorrido de materiales viable.
5. Compare las líneas integradas y los procesos por separado según los turnos de su planta
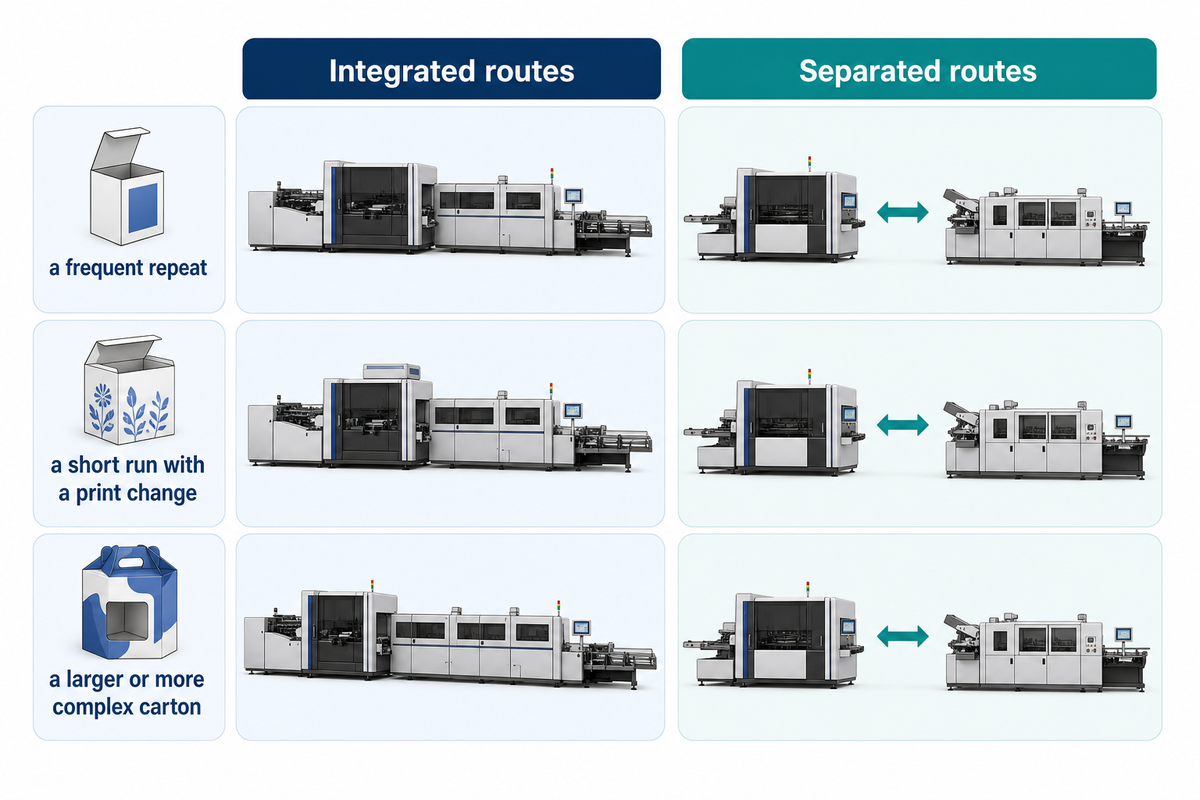
Las líneas integradas pueden reducir los traslados entre máquinas, pero eso no significa necesariamente que ofrezcan mejores resultados en todas las plantas. Los procesos por separado pueden ofrecer más opciones de programación, a cambio de añadir un traspaso y una tarea de coordinación. Para una empresa de embalaje, la comparación adecuada utiliza los mismos trabajos de cajas, criterios de aceptación, límites de equipo y horas pagadas. FEFCO contempla opciones de transformación tanto integradas como separadas. Un documento de SUN Automation sobre métodos de cambio de formato explica las ventajas de preparar el siguiente trabajo mientras aún se produce el primero. Se trata de la opinión de un proveedor: aporta ejemplos de tiempos y datos económicos, pero no refleja la situación de referencia de su fábrica. Los resultados de su fábrica pueden ser distintos.
¿Cuándo le conviene a un transformador con tiradas cortas mantener la impresión y el plegado en una misma línea?
Solo le conviene cuando la secuencia real del proceso completo mejora el indicador que le interesa, como las cajas aceptadas por turno pagado, el aprovechamiento de la superficie o la carga de trabajo del equipo. Elija tres trabajos representativos: uno frecuente y repetitivo, una tirada corta con cambio de impresión y una caja más grande o compleja. Realice una prueba de los procesos propuestos o solicite que se documenten. Registre el inicio y el final del cambio de formato, las cajas aceptadas tras la puesta a punto, los rechazos y los retrasos de manipulación. Si el proveedor solo demuestra uno de los procesos, mantenga la comparación como provisional y no complete los datos que faltan con velocidades estimadas de la documentación comercial.
La prueba ayudará a determinar si ambos procesos utilizan el mismo equipo y los mismos horarios de producción. Si la impresión se realiza antes en una máquina independiente, tenga en cuenta las colas, los palés intermedios y las comprobaciones de registro entre impresión y encolado. Si la producción se realiza en línea, tenga en cuenta el efecto que tiene una parada en toda la línea. Pregunte si se puede acumular el trabajo en curso sin bloquear un pasillo. Su guía sobre líneas automáticas de embalaje puede orientar las decisiones de automatización; esta prueba de tres trabajos puede orientar las decisiones sobre transformación y recorridos en la nave.
6. Incluya el mantenimiento, las protecciones y los desplazamientos del personal en la distribución
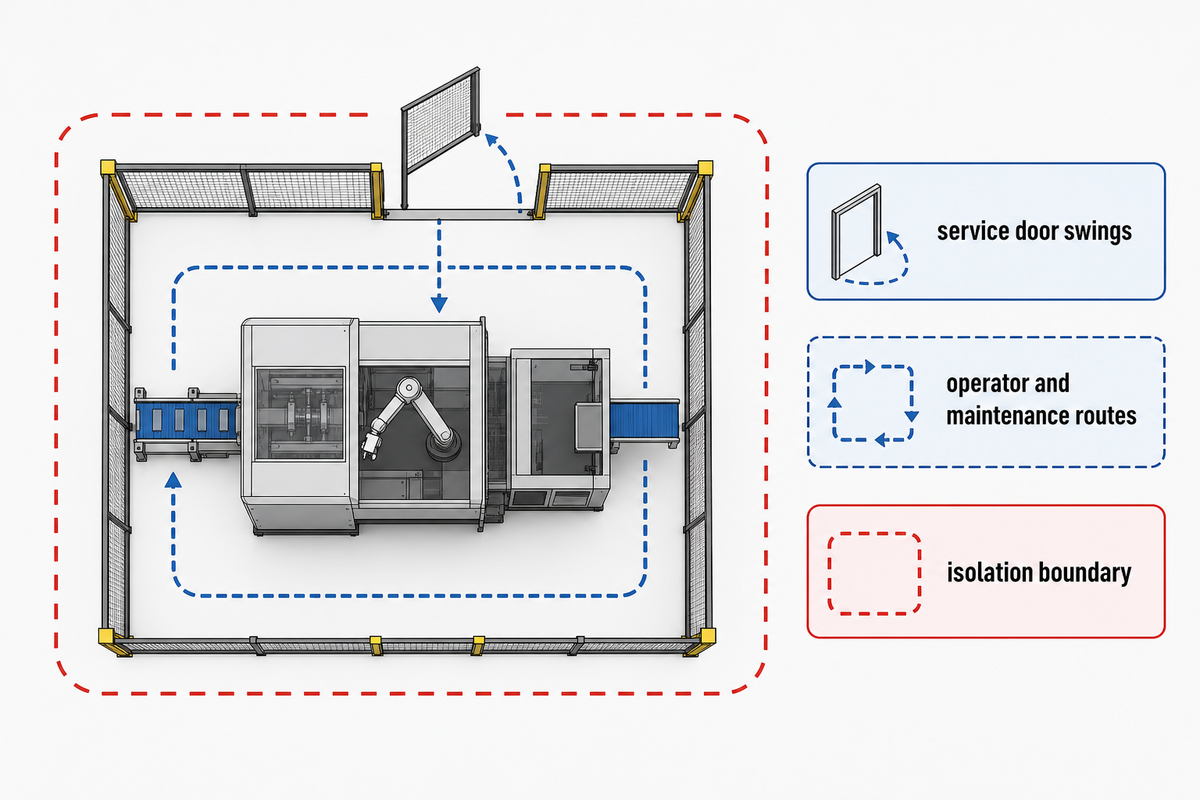
Algunos elementos, como una puerta de servicio, un punto de ajuste o una estación de encolado, pueden quedar inaccesibles cuando la línea se instala en la nave. Pida al proveedor que superponga en el mismo plano de comprobación de la nave la apertura de las puertas de servicio y las tareas de mantenimiento. Después, recorra los trayectos de los operarios y el personal de mantenimiento con quienes vayan a utilizarlos. La guía de selección de máquinas propone opciones de plegado y encolado. Las instrucciones de mantenimiento y los planos de distribución mostrarán dónde trabajará el personal.
¿Cómo se pueden comprobar las puertas de servicio y los recorridos de los operarios antes de instalar una línea?
Solicite el espacio necesario para abrir las puertas, las tareas de servicio habituales de cada estación y los límites de aislamiento para trabajar en máquinas conectadas. Incluya en un único plano marcado el alimentador, la unidad de impresión, la troqueladora, la plegadora-encoladora, la salida y los armarios eléctricos. El personal que realice el mantenimiento de la plegadora-encoladora puede estar expuesto a movimientos inesperados o energía almacenada en una estación interconectada. La guía de la OSHA sobre equipos interconectados define este tipo de exposición, y el equipo de seguridad cualificado de la planta debe establecer el procedimiento de control de energías correspondiente.
Las protecciones también requieren una revisión específica. La OSHA 1910.212 aborda los riesgos de las máquinas en los lugares de trabajo de la industria general de Estados Unidos a los que se aplica. Los resúmenes publicados de ISO 12643-2:2023 y ISO 12643-4:2023 distinguen entre equipos de preimpresión e impresión y equipos de transformación no cubiertos por otras partes. Esta distinción justifica solicitar una revisión de seguridad módulo por módulo; citar cualquiera de estas normas no demuestra que un modelo de Cenwan esté certificado. Compruebe la declaración suministrada, la evaluación de riesgos y los requisitos locales de instalación, en vez de considerar que la referencia a una norma equivale a una prueba de aceptación superada.
7. Envíe un paquete de datos de la planta que los proveedores puedan presupuestar
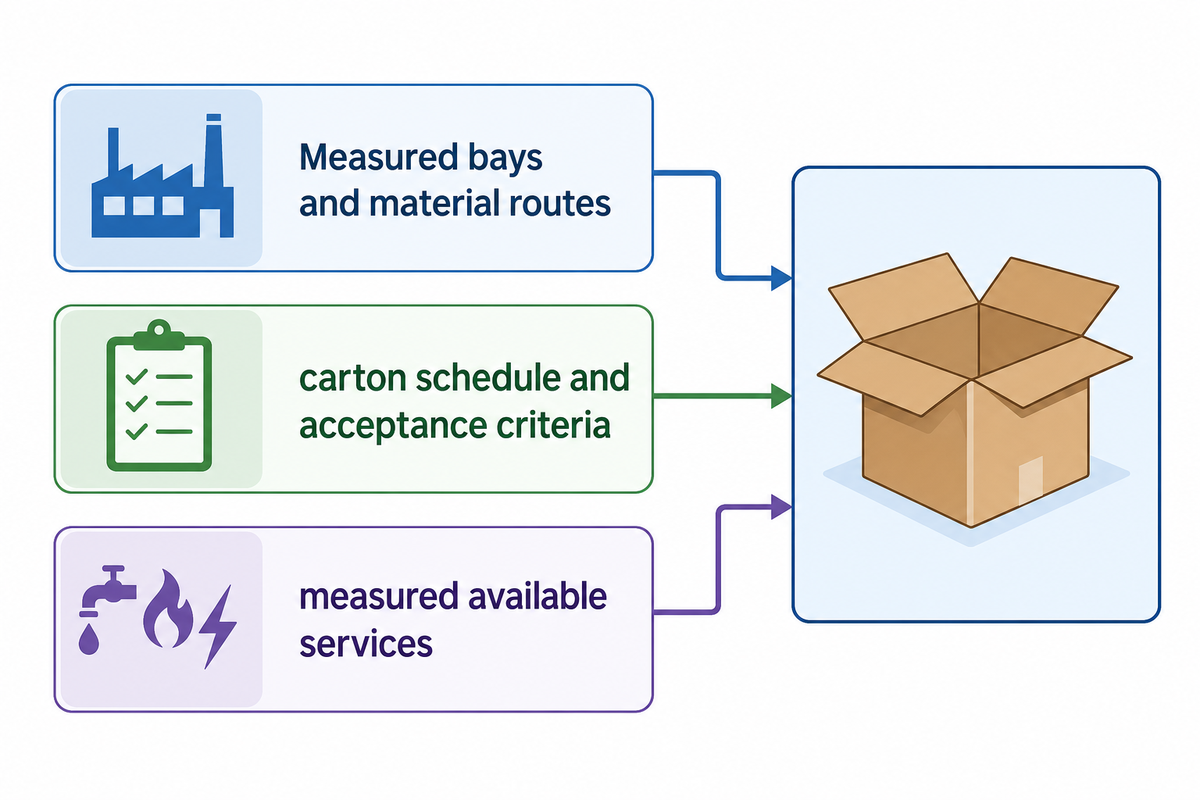
Todos los licitadores deben recibir la misma documentación de la planta y del producto para presupuestar con mayor coherencia los trabajos de embalaje a medida. El responsable de planta debe hacerse cargo de las dimensiones medidas de la nave y de los recorridos de materiales. Producción y calidad deben hacerse cargo de la lista de cajas y los criterios de aceptación. Los equipos eléctrico y de servicios deben hacerse cargo de medir los suministros disponibles. Compras debe distribuir un paquete controlado a todos los licitadores y registrar cada aclaración asociada a esa revisión. Esta distribución de responsabilidades evita que un plano útil acabe como un simple adjunto de correo electrónico sin dimensiones verificables ni responsables.
¿Qué planos y datos de producto debe enviar un comprador con la primera RFQ?
Envíe un plano de planta a escala con la cuadrícula, las puertas, las cotas de nivel y las zonas excluidas; una lista de trabajos de cajas representativos con las dimensiones de la plancha y de la caja terminada; las duraciones previstas de las tiradas y los cambios de formato; las características necesarias de impresión, troquelado y encolado; las direcciones preferidas de entrada y salida; y los límites previstos del empaquetado o montaje, además de una plantilla acotada de las cajas correspondientes a la combinación de trabajos ofertada. Incluya las condiciones medidas de las instalaciones eléctricas y del aire comprimido. Indique cualquier dato desconocido. Pida a cada licitador un plano general de distribución, una lista de estaciones incluidas, una relación de cargas y las responsabilidades de seguridad e instalación. Indique el método de prueba, las exclusiones y cualquier otra información pertinente.
Paquete de datos de la planta para el alcance de transformación
- Para los trabajos, indique el formato, el tamaño de la plancha, el cartón, los colores de impresión, el troquelado, el encolado y el tamaño del paquete de tres productos habituales.
- Para la nave, incluya un plano acotado con la cuadrícula de columnas y puertas, los equipos existentes, el recorrido de manipulación de materiales y la altura libre medida.
- Para los suministros, indique los datos de la acometida eléctrica y la calidad, presión y caudal del aire comprimido; si no se han medido, déjelos pendientes.
- Límites del contrato: estaciones identificadas, alimentador y salida, controles, protecciones, instalación, formación, puesta en marcha, empaquetado opcional y retirada de residuos.
- Aceptación: misma base de cálculo de la producción, definición de rechazo, equipo y condiciones de cambio de formato, con una persona designada para firmar el acta de prueba.
No pida al proveedor que garantice que la máquina cabe realmente en la planta basándose solo en este paquete. La documentación aporta información suficiente para que el proveedor proponga un plan que pueda verificarse. Si aún no se ha terminado el plano de la planta o la medición de los suministros, indique esta carencia en la lista de incidencias y obtenga la medida pendiente antes de decidir la compra.
8. Compare las ofertas de los proveedores con el mismo alcance y el mismo indicador de producción
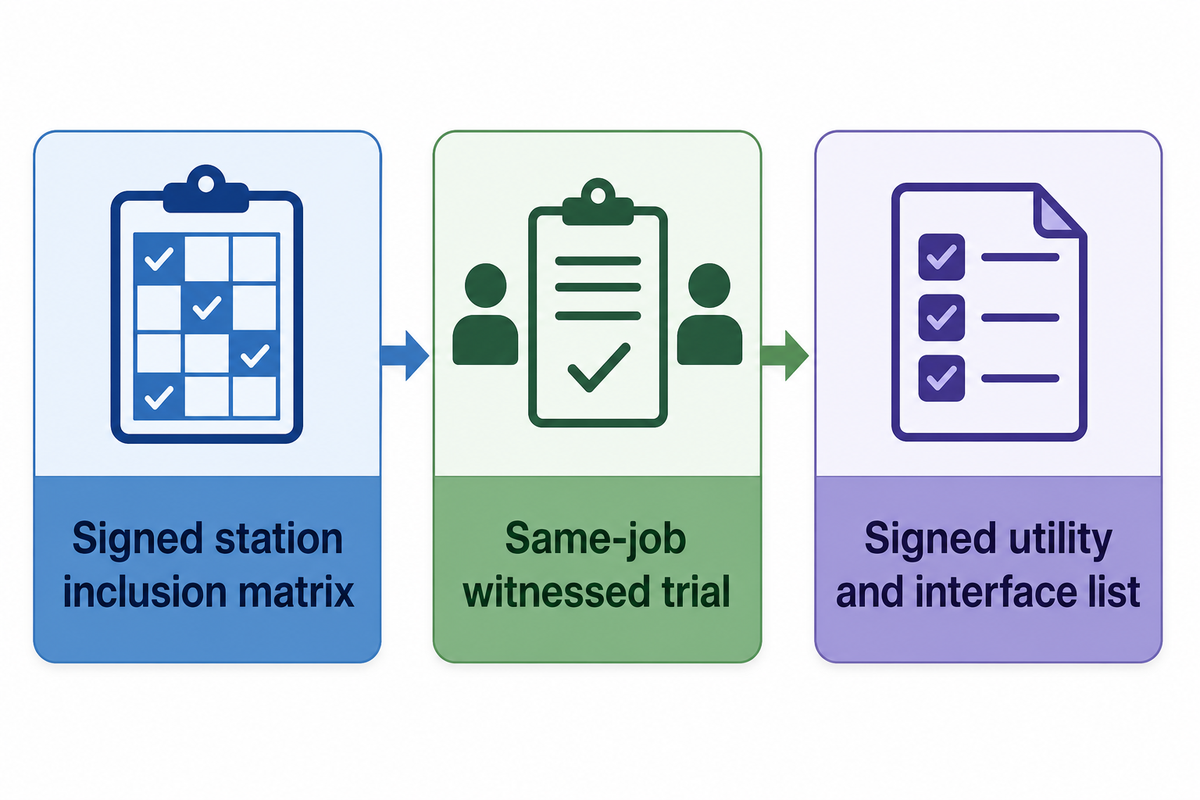
La comparación de presupuestos no es válida si una oferta incluye impresión y salida y otra solo contempla el cuerpo de una plegadora-encoladora. Tampoco lo es si un proveedor indica metros por minuto y otro cajas por hora sin equiparar el tamaño de las cajas, el número de líneas, el criterio de rechazo y el tiempo productivo pagado. Las velocidades máximas de los modelos Single y Dual de Cenwan se indican en metros por minuto. La página de producto de Macarbox publica la velocidad mecánica máxima de sus modelos en cajas por hora. Son especificaciones declaradas por los proveedores, con unidades y configuraciones distintas; no permiten establecer una clasificación de producción aceptada.
¿Cómo se comparan las velocidades de línea declaradas cuando los proveedores incluyen módulos distintos?
Empiece con el mismo programa de tres trabajos y los mismos límites contractuales para cada proveedor. Exija que cada oferta especifique qué modelo, número de líneas, unidad de impresión, troqueladora, plegadora-encoladora, salida y empaquetadora opcional cubren sus cifras de espacio, potencia y velocidad. Después, solicite el mismo protocolo de prueba: las mismas planchas, el mismo criterio de aceptación de calidad, los tiempos de producción y cambio registrados, las cajas aceptadas por hora pagada y las interrupciones observadas en la salida. Si falta un dato de la prueba, déjelo en blanco. El departamento de compras puede evaluar lo incluido y excluido en la oferta comercial, mientras que producción puede evaluar el proceso y determinar si el recorrido propuesto funcionará en la nave.
| Campo que se compara | Proveedor A | Proveedor B | Justificante requerido |
|---|---|---|---|
| Impresión, troquelado, plegado, encolado, salida y empaquetado | ____ | ____ | Matriz firmada de estaciones incluidas |
| Rango de planchas y cajas según el trabajo de muestra | ____ | ____ | Programa de muestras aceptado |
| Velocidad publicada y criterio de medición | ____ | ____ | Modelo, número de líneas, unidad y condiciones |
| Cajas aceptadas por hora pagada | ____ | ____ | Prueba presenciada con el mismo trabajo |
| Dimensiones de instalación y zonas de servicio | ____ | ____ | Número y revisión del plano |
| Electricidad, aire, extracción y secado | ____ | ____ | Lista firmada de servicios e interfaces |
| Instalación, formación y aceptación | ____ | ____ | Programa de responsabilidades y exclusiones |
El cuadro no afirma que a ninguno de los proveedores le falte una característica; indica qué aspectos todavía no ha acreditado el comprador. Esto es importante cuando una página de producto señala que una estación de impresión es opcional o que una troqueladora es compatible. Pida al proveedor que vincule cada espacio, velocidad nominal y potencia publicados con la matriz firmada de equipos incluidos. Así, el departamento financiero podrá comparar las ofertas de inversión con el mismo alcance de equipos y requisitos de la instalación.
Es más fácil utilizar mal las cifras cuando, al compararlas en una hoja de cálculo, se pierden sus etiquetas. La siguiente auditoría mantiene cada cifra junto a su fuente y sus límites. Los datos de Cenwan proceden de la página del modelo indicado y los de Macarbox, de su ficha técnica. La recomendación de acceso de SBL procede de su guía de instalación. Ninguna de estas fuentes aporta una prueba presenciada de producción aceptada con el mismo trabajo ni un plano firmado de la planta de Cenwan.
| Categoría de la cifra | Valor publicado | Qué permite establecer y qué no |
|---|---|---|
| Dimensiones del modelo Single de Cenwan | 14,2 × 2,2 × 1,7 m | Dato del modelo del proveedor; no indica el espacio total de la instalación. |
| Masa y potencia del modelo Single de Cenwan | aprox. 8 t; 22 kW | Datos del proveedor; no equivalen a un diseño firmado de la cimentación ni de la carga conectada. |
| Velocidad del modelo Single de Cenwan | hasta 200 m/min | Velocidad máxima de transporte, no cajas aceptadas por hora pagada. |
| Dimensiones del modelo Dual de Cenwan | 17,5 × 4 × 1,8 m | Dato del modelo del proveedor; debe confirmarse el alcance de las estaciones opcionales. |
| Masa y potencia del modelo Dual de Cenwan | aprox. 16 t; 20 kW | No permite deducir el consumo por caja ni la acometida eléctrica necesaria para la instalación. |
| Velocidad del modelo Dual de Cenwan | hasta 240 m/min | Velocidad máxima de transporte nominal, solo para la variante indicada. |
| Presión de aire indicada por Cenwan | 6 bar por cada variante indicada | La presión por sí sola no indica el caudal necesario ni la capacidad del depósito. |
| Variante 1 de Macarbox | 710 mm | Encabezado de columna de la tabla del proveedor; no indica la anchura de trabajo ni la anchura de la línea instalada. |
| Variante 2 de Macarbox | 970 mm | Encabezado de columna de la tabla del proveedor; no indica la anchura de trabajo ni la anchura de la línea instalada. |
| Variante 3 de Macarbox | 1300 mm | Encabezado de columna de la tabla del proveedor; no indica la anchura de trabajo ni la anchura de la línea instalada. |
| Variante 4 de Macarbox | 1676 mm | Encabezado de columna de la tabla del proveedor; no indica la anchura de trabajo ni la anchura de la línea instalada. |
| Variante 5 de Macarbox | 2185 mm | Encabezado de columna de la tabla del proveedor; no indica la anchura de trabajo ni la anchura de la línea instalada. |
| Velocidad mecánica de Macarbox | up to 24.000 boxes/h | Máximo de su gama; no corresponde a una prueba de producción aceptada con el mismo trabajo. |
| Ejemplo de instalación de SBL | 1 m delante/detrás; 60 cm a los lados | Guía de ese proveedor; no es una distancia universal ni una separación libre aplicable a Cenwan. |
9. Requisitos de integración y servicios
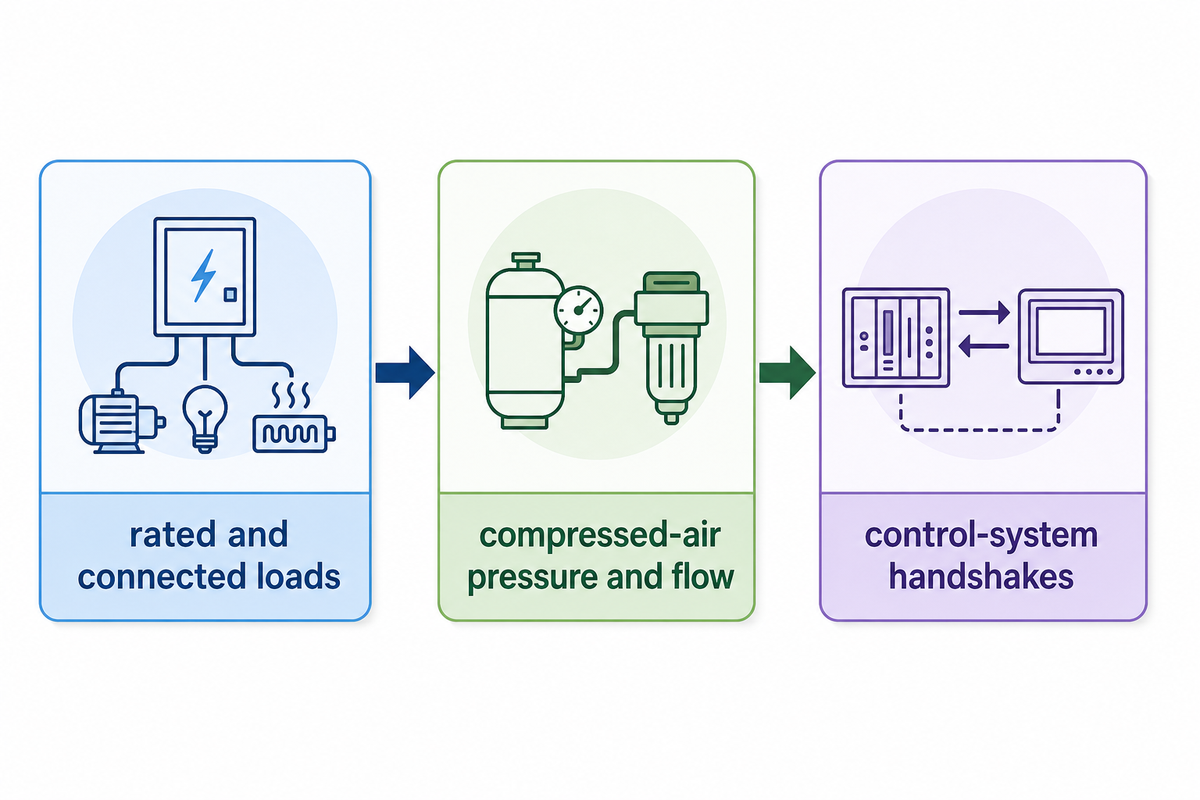
La orden de compra debe especificar quién suministra cada interfaz física y de control. La página pública de modelos de Cenwan indica valores nominales de kW y presión de aire de 6 bar. Son datos de catálogo declarados por el proveedor; no constituyen un programa firmado de cargas conectadas, una medición de la carga operativa de toda la línea ni un requisito de caudal de aire para el equipo seleccionado. La presión por sí sola no basta para dimensionar el compresor de la planta: una guía del Gobierno australiano sobre aire comprimido explica que el almacenamiento y las fluctuaciones de la demanda afectan al diseño del sistema. El método de análisis de motores de Oregon State University también diferencia los datos de placa de las mediciones en funcionamiento. Ninguna de estas fuentes verifica la demanda de un modelo de Cenwan para un proyecto concreto.
Solicite tensión, fases y frecuencia; número y ubicación de las acometidas; cargas nominales y conectadas para la configuración ofertada; demanda prevista durante el arranque y el funcionamiento simultáneo; presión y caudal del aire comprimido en las condiciones indicadas; calidad del aire; requisitos de extracción, secado y manipulación de cola, si los hubiera; y señales de intercambio entre los sistemas de control en los extremos de entrada y salida. El ingeniero de planta debe comparar la lista firmada con la capacidad de suministro comprobada y el recorrido real, y documentar las mejoras necesarias y quién se hará cargo de ellas. En las instalaciones eléctricas de Estados Unidos sujetas a la normativa aplicable, OSHA 1910.303 establece requisitos de acceso y protección eléctrica; un profesional eléctrico competente debe resolver las cuestiones relativas al suministro y a las protecciones. Este artículo no asigna un valor de corriente de cortocircuito a la línea.
Punto de control de la orden de compra
Si alguna estación incluida, espacio de acceso, servicio necesario o responsabilidad de instalación sigue sin tener un documento y un responsable identificados, considere provisional esa parte de la oferta. Solicite una revisión del plano y de los programas de cargas e interfaces. Una celda vacía en el cuadro indica una tarea de compras pendiente; no justifica usar un modelo parecido y especificar sus parámetros.
Cuando haya completado la solicitud y los formularios de oferta, envíelos al equipo de líneas de impresión, troquelado, plegado y encolado de Cenwan o a otro posible proveedor para obtener una respuesta específica sobre la configuración. Indique en la solicitud sus tres trabajos de cajas de cartón y la revisión del plano de la nave. Incluya sus preguntas. La respuesta comercial será más útil si incluye un plano de la configuración con anotaciones y una lista de los elementos incluidos.
Solicite una revisión de la configuración y la distribución
Preguntas frecuentes
¿Puede una línea trabajar con cajas postales de varios tamaños?
Aunque la máquina puede trabajar con cajas y planchas de varios tamaños, el rendimiento del modelo depende de la configuración específica que requieran sus necesidades y de los formatos de caja que quiera producir. Cuanto más representativos sean los tres trabajos de caja seleccionados, más útil será la comparación. Deben incluir el tipo de cartón, el tamaño de las planchas, la impresión y el troquelado, el patrón de encolado y la forma de atar los paquetes. Conviene que el proveedor indique si cada trabajo está aceptado, requiere una prueba o queda excluido. Un rango publicado o una lista de códigos FEFCO no sustituye a un programa de trabajos firmado ni confirma que todas las estaciones opcionales admitan todos los formatos. Incluya el trabajo repetitivo más pequeño y la caja más grande o más difícil de plegar; una máquina puede adaptarse a uno de ellos y aun así necesitar otra puesta a punto o un módulo distinto para el otro.
¿Qué plano de la planta se necesita para pedir presupuesto de una plegadora-encoladora?
Facilítenos un plano de la planta acotado y con control de revisiones, que muestre la anchura y la longitud útiles de la nave, las columnas, las puertas, las limitaciones de altura, los equipos actuales y las rutas de entrada de las planchas y salida de las cajas terminadas. Marque las rutas que no se pueden bloquear. Pida al proveedor que devuelva un plano de distribución de la configuración ofertada donde indique las rutas de entrada y salida, el recorrido de las puertas de servicio y la ubicación de los armarios eléctricos. Las dimensiones de catálogo sirven como punto de partida para hablar, pero no bastan para confirmar que la instalación, el funcionamiento y el mantenimiento caben en esa nave.
¿Una plegadora-encoladora flexográfica siempre incluye troquelado?
La denominación de un producto no garantiza que incluya una estación de troquelado ni determina cómo se integra exactamente. Las propuestas pueden incluir desde impresión lineal y ranurado hasta troquelado, plegado y encolado, o bien especificar equipos compatibles aguas arriba o módulos opcionales. Consultar la página pública de Cenwan puede ayudar a delimitar la configuración. Solicite la matriz de estaciones incluidas y un plano de distribución vinculado al modelo ofertado. Confirme los cortes y hendidos de las cajas de muestra mediante un plan de pruebas antes de comparar velocidades nominales o precios.
¿Qué diferencia hay entre la velocidad nominal de la máquina y las cajas aceptadas por hora?
La velocidad nominal corresponde a unas condiciones concretas de la máquina. Las cajas aceptadas por hora pagada cuentan las cajas utilizables durante una prueba documentada, con sus paradas y cambios de trabajo incluidos. Anote las condiciones junto a ambas cifras.
¿Se puede adaptar una línea a los equipos de producción existentes?
Es posible. Sitúe la línea configurada en el plano de columnas y maquinaria existentes y compruebe las rutas de material, los accesos, el espacio para trabajos eléctricos y de otro tipo y las salidas. Resuelva los cruces antes de aprobar la distribución.
Referencias y fuentes
Proceso del sector: FEFCO, Production Process. Alcance de seguridad: resumen de ISO 12643-2:2023 y resumen de ISO 12643-4:2023. Normativa y guías de Estados Unidos: OSHA 1910.176, 1910.212, 1910.303 y control de energía de equipos interconectados. Mantenimiento y servicios: guía de mantenimiento de HSE del Reino Unido, guía del Gobierno australiano sobre aire comprimido y método de análisis de motores de Oregon State University.
Las páginas web de proveedores citadas en el artículo reflejan sus propios datos y no son evaluaciones independientes de la producción, el espacio de instalación ni el cumplimiento normativo. El ejemplo numérico de distribución de la nave es hipotético. Para este artículo no se disponía de planos específicos del comprador, datos de carga, producción aceptada ni estudios de servicios.