Entre em contacto com a Cenwan Machine Company


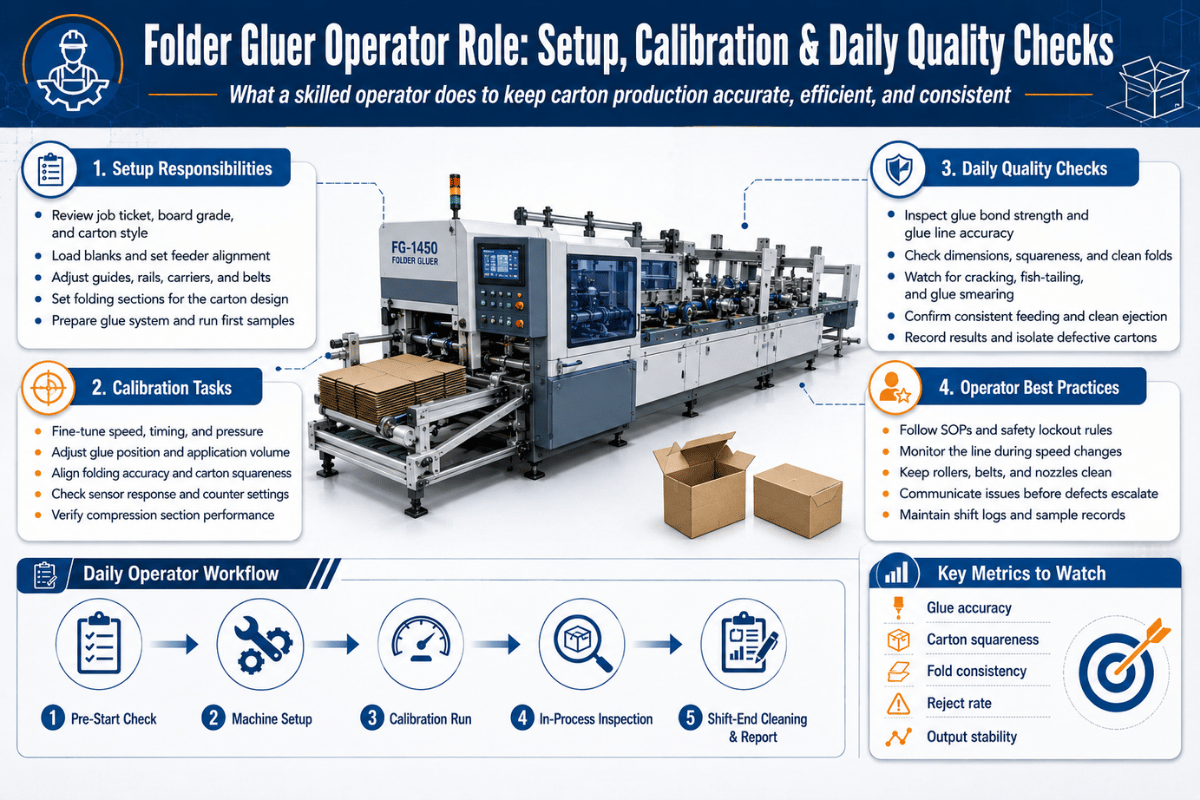
Resumo do turno: a função do operador de máquina de dobrar e colar caixas
| Principais funções | Preparação da máquina, calibração da cola, verificações da qualidade durante a produção, desobstrução de encravamentos e manutenção básica |
| Reporta a | Supervisor do departamento de dobragem e colagem; coordena o trabalho com a equipa de embalagem |
| Velocidade habitual da linha | As caixas de linha reta são produzidas a centenas de metros/min; os formatos especiais são produzidos a velocidades inferiores |
| Escolaridade inicial | Escolaridade secundária; competências adquiridas através de formação no posto de trabalho |
| Normas de segurança aplicáveis | Proteção de máquinas da OSHA (1910.212) e bloqueio e etiquetagem (1910.147); conceção de máquinas segundo ANSI B65 |
O que faz, na prática, um operador de máquina de dobrar e colar caixas
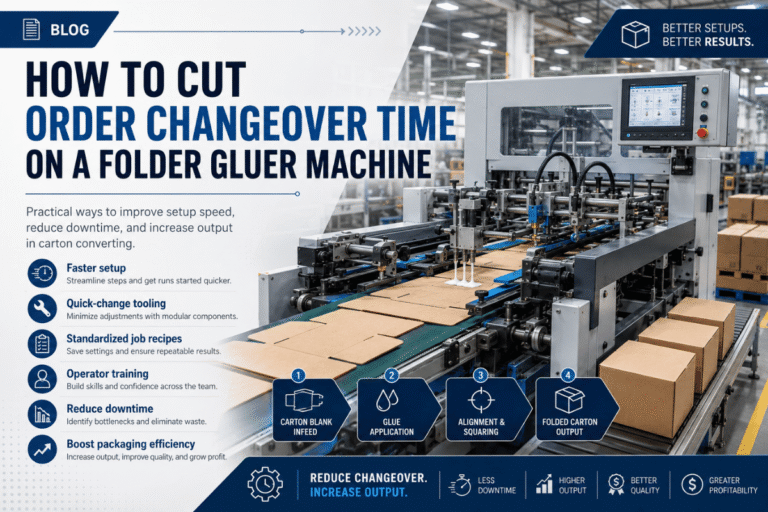
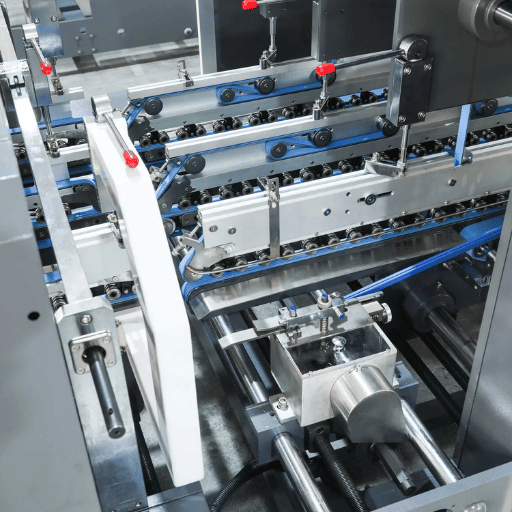 O operador prepara, utiliza e verifica a qualidade da máquina que dobra e cola cartões ou cartões canelados cortados e preparados para formar caixas. Esta função está no final da linha de transformação: primeiro, imprimem-se e cortam-se os cartões; depois, os cartões planos chegam à máquina de dobrar e colar caixas, onde o operador os transforma em caixas esquadrejadas e bem coladas à velocidade de produção, sem deixar que os defeitos avancem para as etapas seguintes.
Quais são as tarefas diárias de um operador de máquina de dobrar e colar caixas?
Ao longo de um turno, o trabalho divide-se em quatro etapas que se repetem. Primeiro, a preparação da máquina: ler a ordem de produção, ajustar a máquina ao novo cartão e produzir amostras até as caixas saírem corretamente. Segundo, a produção: alimentar a máquina com pilhas de cartões, acompanhar a qualidade da colagem e das dobras e manter a linha abastecida, para que a equipa de embalagem a jusante não fique sem trabalho. Terceiro, o controlo da qualidade: retirar amostras a intervalos definidos e verificar o esquadrejamento, a cobertura de cola e a resistência à abertura. Quarto, a resolução de problemas e a manutenção básica: desobstruir encravamentos, limpar as unidades de aplicação de cola e fazer pequenos ajustes antes que os desvios se transformem em refugo. Um bom operador também coordena o trabalho com a equipa de embalagem, porque o verdadeiro estrangulamento de uma máquina de dobrar e colar caixas está muitas vezes na embalagem ou na alimentação, e não na unidade de aplicação de cola.Qual é a diferença entre um operador de colagem e um operador de máquina de dobrar e colar caixas?
«Operador de colagem» ou «operador de máquina de colagem» são designações mais abrangentes, usadas na fábrica para qualquer pessoa que trabalhe com uma máquina industrial de colagem ou união. O operador de uma máquina de dobrar e colar caixas trabalha especificamente com caixas: a máquina dobra o cartão e aplica cola numa só passagem contínua. Quem trabalha com uma máquina flexográfica de dobrar e colar caixas de cartão canelado também opera a unidade de impressão e de corte e vinco, o que alarga as funções. Na maioria das fábricas de caixas de cartão, o operador está afeto a uma única linha e aos formatos de caixa que esta pode produzir, desde caixas simples com abas até uma máquina de dobrar e colar caixas de alta velocidade para trabalhos de linha reta.💡 Ideia principal
O operador não se limita a carregar em botões. É na capacidade de preparar a máquina, calibrar a cola e detetar defeitos atempadamente que está o valor da função — e é aí que um operador com formação insuficiente causa silenciosamente custos à fábrica, em refugo e reclamações.
Conheça a máquina: as cinco secções controladas pelo operador
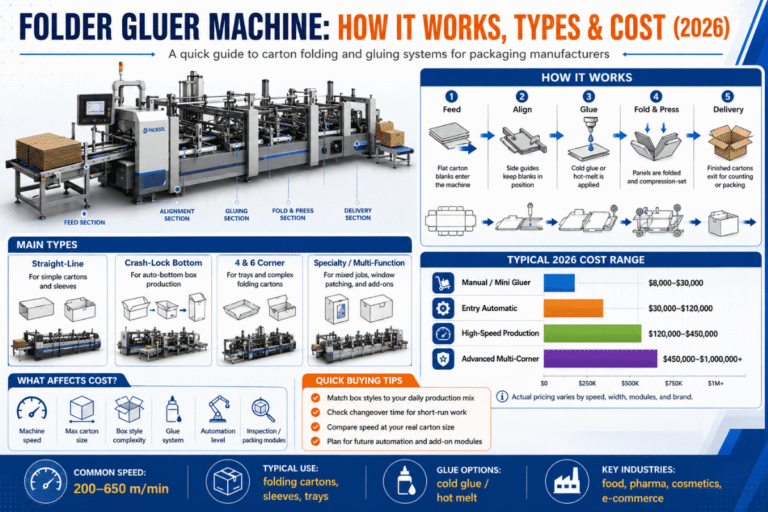
 Antes de preparar ou calibrar qualquer elemento, é preciso saber a função de cada parte da máquina. Quase todas as máquinas de dobrar e colar caixas, de linha reta ou para formatos especiais, fazem passar o cartão por cinco secções de trabalho. Uma avaria em cada secção manifesta-se num defeito diferente.
| Secção | Função | Avaria mais frequente |
|---|---|---|
| 1. Alimentador | Separa os cartões e alimenta-os na máquina, um de cada vez | Dupla alimentação, alimentação enviesada ou incorreta que provoca encravamentos |
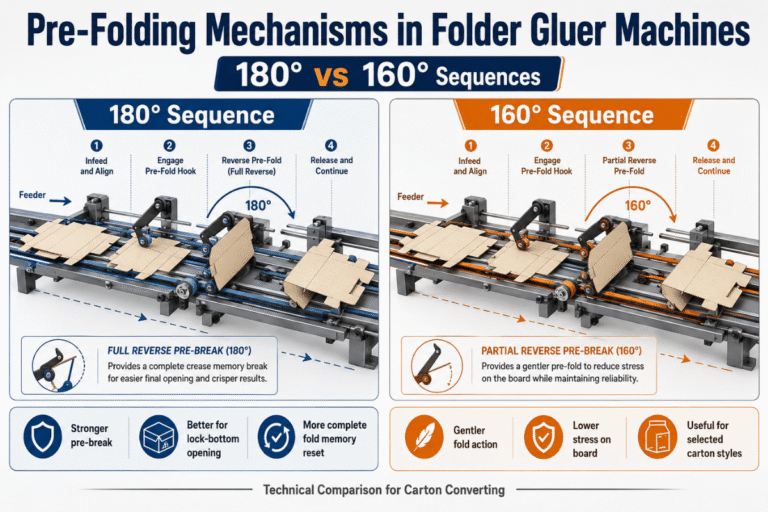
| 2. Pré-dobragem / dobragem | Marca as linhas de vinco e dobra os painéis a 180° | Dobra em cauda de peixe (painéis desalinhados), vincos rachados |
| 3. Colagem | Aplica cola fria ou termofusível na aba de colagem | Falhas na aplicação de cola, quantidade insuficiente, aplicação excessiva ou cordão de cola mal posicionado |
| 4. Transferência / compressão | Mantém a caixa dobrada sob pressão enquanto a cola seca | Colagem fraca, abertura espontânea ou aba de colagem torta |
| 5. Saída | Agrupa as caixas acabadas e encaminha-as para a embalagem, contabilizando-as | Marcas, encravamentos na saída ou contagem incorreta para a palete |
Preparação da máquina para um trabalho: da ordem de produção à primeira caixa aprovada
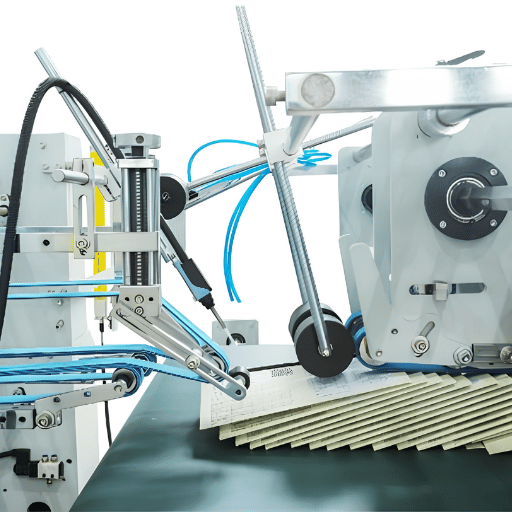 A preparação da máquina, também chamada afinação ou mudança de trabalho, é a competência que distingue uma linha produtiva de uma linha lenta. O objetivo é passar do trabalho anterior à primeira caixa aprovada do trabalho seguinte no menor tempo e com o mínimo de refugo possível. Cada minuto gasto na mudança de trabalho é um minuto em que a máquina não produz, por isso as fábricas comparam o tempo de mudança com o tempo de produção como indicador essencial de eficiência.
Quanto tempo demora a mudança de trabalho numa máquina de dobrar e colar caixas?
Depende muito do formato da caixa e da geração da máquina. Um trabalho repetido de linha reta, numa linha bem documentada, pode ser preparado em poucos minutos; uma caixa especial produzida pela primeira vez, como uma caixa com 4/6 cantos e vários pontos de colagem, pode demorar bastante mais, pois é necessário posicionar e validar mais transportadores, ganchos e unidades de aplicação de cola. A documentação é o principal fator que o operador pode controlar: um registo para cada formato de caixa, com as definições exatas de cada trabalho repetido, transforma uma busca de 45 minutos numa consulta de 10 minutos. As empresas que normalizam a preparação desta forma referem mudanças mais curtas e menos caixas de refugo resultantes de ajustes feitos por tentativa e erro.
Sequência de preparação da máquina em 8 passos
Um exemplo prático mostra por que razão esta sequência é importante. Ao mudar a máquina para um formato de caixa com fundo automático que não conhecia, um operador ignorou o teste a baixa velocidade e passou diretamente à produção. A dobra parecia correta, mas a aba de colagem ficava a 2 mm da extremidade do painel e, à velocidade de produção, o excesso de cola espalhava-se pela face impressa. Quando a equipa de embalagem deu pelo problema, várias centenas de caixas estavam contaminadas; dois minutos de testes a baixa velocidade teriam detetado o defeito. É uma lição repetida pelos operadores: valide a caixa a baixa velocidade antes de confiar nela à velocidade de produção.
- Consulte a ordem de produção e o cortante: formato da caixa, cartão, dimensões do cartão cortado, localização da aba de colagem e quantidade da tiragem.
- Consulte o registo do trabalho no livro de registo (ou abra um novo).
- Ajuste a abertura do alimentador e as guias laterais à largura do cartão.
- Posicione as placas de dobragem, os ganchos e as correias de dobragem de acordo com o formato da caixa.
- Posicione as unidades/rodas de aplicação de cola na localização da aba de colagem e ligue a cola (fria ou termofusível).
- Regule a pressão e o tempo de permanência na secção de compressão de acordo com a espessura do cartão.
- Produza 5–10 cartões de teste a baixa velocidade; verifique o esquadrejamento, a cola e a abertura espontânea.
- Aumente gradualmente até à velocidade de produção, volte a verificar e, depois de aprovar a primeira caixa, registe as definições.
Calibração e ajuste: esquadrejamento da caixa e afinação da aplicação de cola
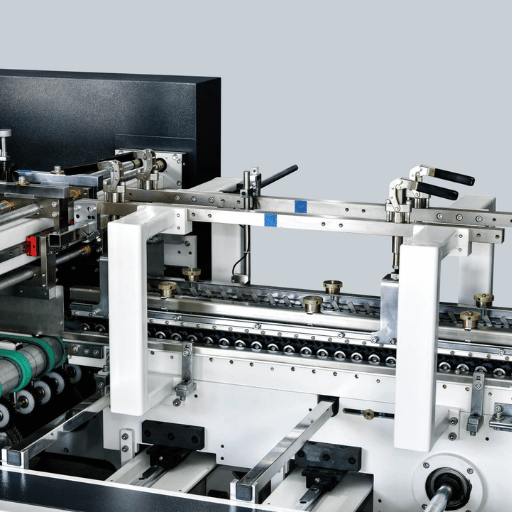 É na calibração que a preparação da máquina exige verdadeira perícia. Duas condições têm de se verificar ao mesmo tempo: a caixa tem de ficar bem esquadrejada e a cola tem de ser aplicada no local certo e na quantidade adequada. Se uma delas falhar, o produto continua a apresentar defeitos.
Esquadrejamento da caixa. Uma caixa está esquadrejada quando os painéis opostos ficam alinhados e a caixa acabada assenta sem oscilar. Para corrigir a dobra enviesada, em que um painel se adianta ao outro, o operador ajusta a sincronização das correias de dobragem e as guias dos transportadores, para que as duas metades cheguem ao mesmo tempo à aba de colagem. Uma velocidade de linha mais alta amplifica qualquer pequeno desalinhamento. Por isso, uma caixa que parece correta a baixa velocidade pode ficar enviesada à velocidade máxima; é por este motivo que a calibração tem sempre de ser validada à velocidade de produção, e não apenas à velocidade de preparação.
Afinação da aplicação de cola. O cordão de cola tem de ficar na aba de colagem, e não na face do painel, e tem de ser suficiente para colar sem transbordar. A escolha entre cola fria e termofusível determina a forma de configurar o sistema.
| Fator | Cola fria (PVA à base de água) | Cola termofusível (EVA) |
|---|---|---|
| Tempo de secagem | Mais lento; requer tempo de permanência sob compressão | Rápido; tempo de abertura geralmente inferior a ~10 segundos |
| Cartão mais indicado | Cartão poroso sem revestimento | Cartão revestido e linhas de alta velocidade |
| Aspeto a vigiar pelo operador | Deforma o cartão se for aplicada em excesso | Forma fios ou carboniza se o depósito aquecer demasiado |
| Utilização habitual | Caixas de cartão convencionais | Caixas Crash com fundo automático, fecho rápido |
📐 Nota técnica
Aplique o cordão de cola aproximadamente 3–5 mm para dentro da extremidade da dobra na aba de colagem, e não sobre a própria extremidade. Assim, o cordão pode espalhar-se sob compressão sem transbordar para o painel visível. Procure obter uma linha de colagem contínua que cubra a maior parte da aba; se a quantidade de cola for insuficiente, as extremidades colam, mas o centro abre-se. Valide a aplicação no produto real, porque a quantidade correta — «suficiente para colar por completo sem transbordar» — varia consoante o cartão, a cola e a velocidade, não sendo um valor fixo.
Qual é a quantidade de cola suficiente para uma caixa?
A maioria dos operadores responde com franqueza: o mínimo que passe no ensaio de colagem, sem mais. O excesso de cola desperdiça adesivo, deforma o cartão e transborda; a falta de cola provoca a abertura espontânea da caixa durante o transporte. Para determinar o mínimo, reduza o cordão por etapas e retire caixas para verificar se as fibras se rasgam, até chegar ao ponto em que as fibras se rasgam sempre durante o ensaio de colagem. Esse cordão é a quantidade mínima. É precisamente esta a pergunta que as equipas de produção testam — «quanta cola podemos usar no mínimo?» — porque o adesivo representa um custo real da linha quando produzido em grandes quantidades.Verificações diárias da qualidade: rotina de aprovação da primeira caixa e controlo durante a produção
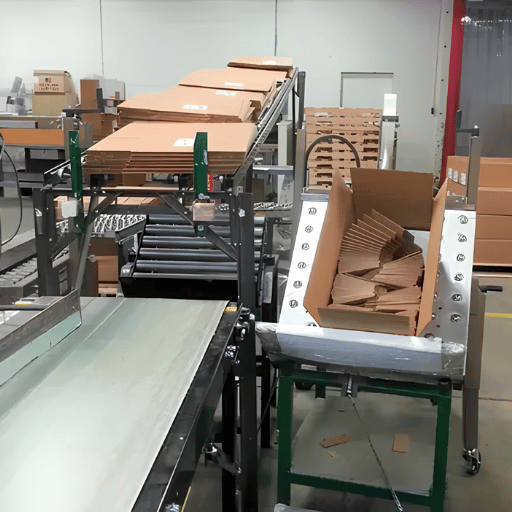 O controlo da qualidade numa máquina de dobrar e colar caixas não se limita à inspeção final: é uma rotina que começa na primeira caixa e se repete de hora a hora. A verificação do operador impede que um desvio na aplicação de cola ou na dobra origine milhares de caixas defeituosas antes de alguém nas etapas seguintes se aperceber. Os operadores mais fiáveis seguem sempre a mesma rotina breve, que convém definir para que a equipa a possa normalizar.
Verificação de 6 pontos da primeira caixa
A verificação da colagem é por vezes ignorada pelos operadores, apesar de ser a mais importante. Um método objetivo é o ensaio de rasgamento das fibras: separe a aba colada e observe a superfície de rutura. Se as fibras do cartão se rasgarem e ficarem agarradas à cola, a colagem é mais resistente do que o cartão e o ensaio é aprovado. Se a cola se descolar facilmente da superfície, a colagem falhou e a caixa abrir-se-á durante o transporte. As normas de transformação formalizam este procedimento em métodos de ensaio como o TAPPI T 840, que avalia os adesivos usados nas juntas coladas de embalagens de cartão canelado, e o método relacionado TAPPI/ANSI T 821 de adesão por pinos, que mede a resistência da união do cartão.
Há um truque menos conhecido que convém conhecer para caixas de cartão canelado coladas com amido: uma coloração com iodo escurece o adesivo de amido. Assim, ao aplicar iodo diluído numa junta separada, a cobertura de cola e as falhas tornam-se visíveis, princípio em que se baseia o método TAPPI T 610 para a distribuição do adesivo. É uma forma rápida de confirmar que se está a aplicar um cordão contínuo, em vez de confiar num cordão que só parece contínuo do posto do operador. A maioria dos guias dos concorrentes não refere este método, embora responda à pergunta diária de saber se a cobertura é real ou apenas presumida.
- Esquadrejamento: a caixa assenta sem oscilar, os painéis opostos estão alinhados e não há balanço.
- Colagem: separe a aba colada; as fibras devem rasgar-se, sem que a cola se descole facilmente (ensaio de rasgamento das fibras).
- Cobertura: a cola percorre toda a aba, sem falhas nem zonas com cola insuficiente.
- Qualidade da dobra: sem dobras enviesadas, vincos rachados ou esmagados.
- Limpeza: sem excesso de cola na face impressa.
- Contagem/palete: agrupamento e quantidade corretos à saída para a embalagem.
«Os operadores novos procuram a velocidade. Os que ficam aprendem que a verificação da primeira caixa é o que permite ganhar velocidade: detete o desvio na caixa seis e nunca perderá a caixa seis mil.»
Defeitos comuns nas máquinas de dobrar e colar caixas e como os operadores os corrigem
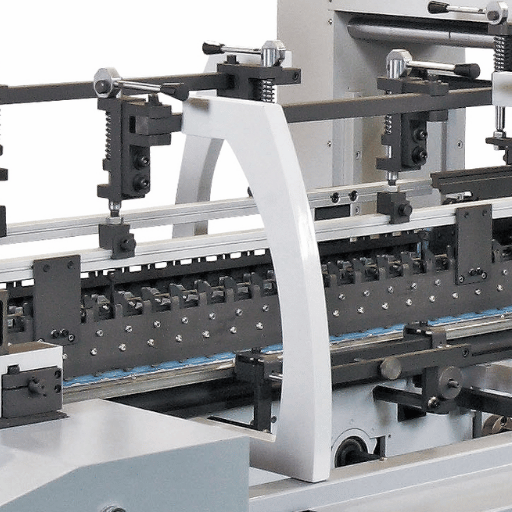 A maioria dos defeitos nas máquinas de dobrar e colar caixas tem causas previsíveis e uma primeira medida corretiva adequada. Os operadores experientes conhecem estas relações de cor; os novos operadores beneficiam de as ter por escrito. Segue-se uma referência prática de defeitos e correções: identifique o sintoma, comece por verificar a causa indicada e ajuste a partir daí.
| Defeito | Causa mais provável | Primeira correção pelo operador |
|---|---|---|
| Dobra em cauda de peixe (dobra enviesada) | Sincronização das correias de dobragem / guias dos transportadores desajustadas | Volte a sincronizar as correias; ajuste as guias à largura do cartão |
| Abertura espontânea / colagem fraca | Quantidade insuficiente de cola ou tempo de permanência sob compressão demasiado curto | Aumente o cordão de cola; aumente a pressão/tempo de compressão |
| Falhas na aplicação de cola | Bocal/roda obstruído ou sincronização incorreta da pistola | Limpe a unidade de aplicação; volte a sincronizar o acionamento da cola com a aba |
| Excesso de cola na face | Cordão demasiado grande ou demasiado próximo da extremidade do painel | Reduza o cordão; desloque-o 3–5 mm para dentro da aba |
| Dupla alimentação / encravamento | Abertura do alimentador demasiado larga; cartões deformados | Reduza a abertura do alimentador; verifique se a pilha de cartões está arqueada |
| Vincos rachados | Cartão seco ou vincos feitos contra a direção da fibra | Reduza a intensidade da pré-dobragem; verifique o acondicionamento do cartão |
Segurança, manuseamento de adesivos e organização do posto de trabalho
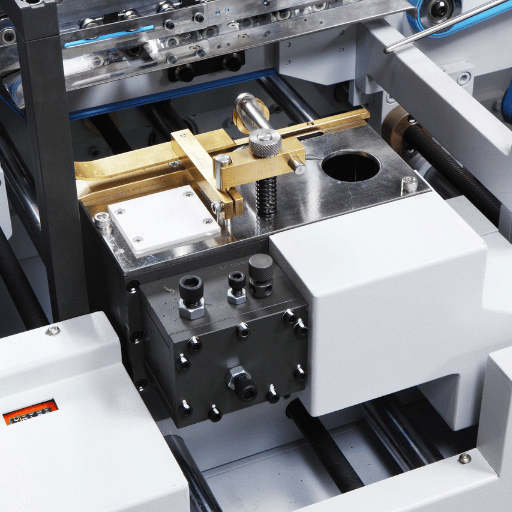 Uma máquina de dobrar e colar caixas é rápida, tem pontos de aperto e, nas linhas de cola termofusível, adesivo aquecido. A segurança dos operadores rege-se por normas efetivas, não por ideias transmitidas informalmente na fábrica. Nos Estados Unidos, o requisito geral de proteção de máquinas OSHA 1910.212 exige proteções nas peças móveis durante a produção normal. A norma de bloqueio e etiquetagem OSHA 1910.147 exige que as fontes de energia perigosa sejam bloqueadas antes de alguém introduzir as mãos na máquina para fazer manutenção ou desobstruir um encravamento profundo. A OSHA esclareceu especificamente como estas normas, em conjunto com as normas ANSI B65 de conceção de máquinas, se aplicam às máquinas de impressão e transformação.
Convém esclarecer dois mitos sobre segurança que surgem quando os operadores respondem a perguntas de pessoas alheias ao setor. O primeiro é o mito dos vapores da cola: a cola fria PVA à base de água tem pouco odor e poucos COV, pelo que o forte «cheiro a cola o dia todo» que as pessoas imaginam geralmente não se verifica. A cola termofusível EVA é aquecida, pelo que os riscos reais são as queimaduras e o controlo da temperatura do depósito; estes riscos são geridos com luvas e seguindo a ficha de dados de segurança do adesivo, e não com respiradores. Outro mito é o de que a cola representa o principal perigo. Na prática, os riscos graves são os pontos de aperto mecânicos e a tentação de desobstruir um encravamento com a máquina em funcionamento. Uma só prática evita os acidentes mais graves: bloquear a máquina antes de introduzir as mãos.
⚠️ Importante
O cenário mais comum de acidente grave com equipamento de transformação é introduzir as mãos numa máquina em funcionamento para desobstruir um encravamento ou limpar uma unidade de aplicação de cola. Se uma proteção estiver aberta ou se a mão ultrapassar o limite da proteção, a máquina deve ser bloqueada primeiro — sempre, por mais rápido que pareça ser o ajuste.
Competências, formação e progressão profissional do operador
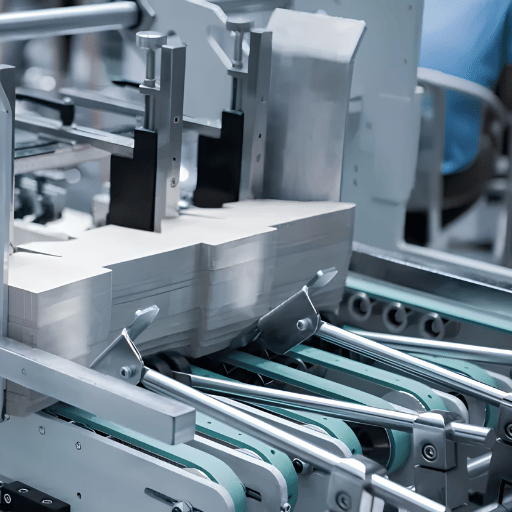 Os operadores de máquinas de dobrar e colar caixas integram a força de trabalho dos operadores de máquinas de impressão e transformação, que o U.S. Bureau of Labor Statistics inclui nas profissões da produção. Segundo o BLS Occupational Outlook Handbook, o salário anual mediano nas profissões da produção foi de $45 960 em maio de 2024; os operadores de máquinas de impressão aprendem normalmente a função através de formação no posto de trabalho, em vez de frequentarem um ensino formal. Os salários variam consoante a região e o turno; os operadores do turno da noite e de linhas especializadas recebem muitas vezes mais. O BLS prevê uma ligeira diminuição do emprego na produção até 2034, embora surjam cerca de 963 400 vagas por ano, sobretudo para substituir trabalhadores que saem.
É necessária uma certificação para trabalhar com uma máquina de dobrar e colar caixas?
Na maioria das fábricas, não é necessária uma certificação formal para se tornar operador de uma máquina de dobrar e colar caixas. A função aprende-se na prática, geralmente trabalhando ao lado de um operador experiente antes de assumir sozinho uma linha. Ainda assim, a qualidade da formação é o principal fator que determina se o operador consegue manter uma produção sem defeitos. Um problema recorrente é o das fábricas que trabalham 24/7, em que as equipas da noite nunca coincidem com o formador e têm de aprender sozinhas a trabalhar com novos formatos de caixa; nessas equipas, o resultado é mais refugo e mais reclamações. As competências que realmente permitem progredir são de diagnóstico: relacionar os defeitos com a secção que os causou, registar as preparações no livro de registo e conhecer bem o ensaio de colagem. São competências que se aplicam diretamente às funções de operador principal e supervisor. A pergunta «o trabalho é apenas repetitivo e sem pensar?» ignora a experiência de quem o faz bem. A produção de rotina tem um ritmo próprio, mas cada mudança de trabalho traz um novo problema de preparação, e uma linha que produz formatos novos mantém a variedade do trabalho. Os operadores que permanecem na profissão descrevem-na como um ofício que exige pequenos ajustes constantes, e não como um único movimento repetido.Perspetivas do setor: automatização, inspeção em linha e evolução da função do operador
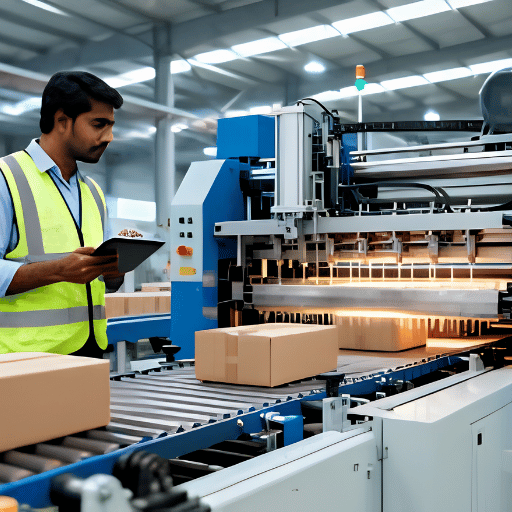 O trabalho de operador de uma máquina de dobrar e colar caixas não está a desaparecer, mas, em 2025–2026, está a passar dos ajustes manuais para a monitorização e a verificação. Três mudanças estão a impulsionar essa transformação, e os operadores que planeiam os próximos anos da sua carreira devem acompanhar as três.
Inspeção de qualidade em linha. As novas linhas incluem cada vez mais sistemas de visão, câmaras de alta resolução e sensores laser que verificam cada caixa em tempo real, detetam falhas na aplicação de cola, erros de dobragem e defeitos de impressão e, em seguida, rejeitam automaticamente as unidades com defeito sem parar a linha. Assim, a função do operador no controlo da qualidade passa de «retirar uma amostra por hora» para «gerir as exceções assinaladas pela câmara». Também aumenta o valor de um operador que compreende por que motivo surge um defeito, e não apenas que ocorreu um.
Memória de receitas de produção e preparação automática. As máquinas modernas guardam os dados de produção num ecrã tátil: basta introduzir as dimensões do cartão cortado para que o alimentador, a pré-dobragem, o disco de colagem e a secção de dobragem se posicionem automaticamente, em poucos minutos, nos locais guardados. As encomendas registadas também podem ser recuperadas e repetidas automaticamente. Isto reduz o tempo de mudança de trabalho, uma das competências historicamente mais exigentes para o operador, e transfere o valor dos ajustes manuais dos transportadores para o discernimento necessário para decidir que receita utilizar e quando a substituir. Uma máquina automática de dobrar e colar caixas com receitas guardadas permite que um operador menos experiente se torne produtivo mais depressa, mas não substitui o teste de colagem nem a verificação da primeira peça.
Como agir. Para os operadores e as fábricas que planeiam adquirir equipamento para 2026, a medida prática consiste em considerar o discernimento no controlo da qualidade e o registo da preparação da máquina como competências duradouras. As câmaras e a preparação automática com servomotores tratam das tarefas mecânicas repetitivas; o operador que sabe interpretar uma rejeição da inspeção, manter um registo organizado e avaliar pelo tato o resultado de um teste de arrancamento das fibras continua a ser valioso à medida que a linha automatiza as suas tarefas.
Do ponto de vista de um fabricante de máquinas, as fábricas que tiram maior partido da automação são as que a combinam com bons hábitos dos operadores, em vez de a tratarem como substituta desses hábitos. Uma receita guardada permite obter rapidamente a primeira caixa; continua a caber a um operador com formação confirmar que essa caixa está esquadriada e bem colada antes de libertar a produção.
Lista de verificação da formação de operadores de máquinas de dobrar e colar caixas: plano de competências de 30 dias
Um plano eficaz de formação de operadores de máquinas de dobrar e colar caixas deve terminar com validações observáveis, e não apenas com horas passadas junto da máquina. Utilize esta lista de verificação em quatro etapas para qualificar um novo operador antes de o deixar iniciar uma tiragem sem supervisão.
| Etapa da formação | O operador deve demonstrar | Validação do supervisor |
|---|---|---|
| Dias 1–3: segurança | Identificar todas as proteções e paragens de emergência; explicar o bloqueio e etiquetagem; eliminar um encravamento simulado sem introduzir as mãos numa máquina em funcionamento. | Sem acesso à produção até concluir com êxito todas as verificações de segurança. |
| Semana 1: preparação da máquina | Ler a ordem de trabalho, ajustar o alimentador e as guias, posicionar as secções de dobragem, carregar o adesivo correto e preencher a primeira folha de preparação. | Concluir um trabalho repetido sob supervisão direta. |
| Semana 2: qualidade | Efetuar verificações da primeira peça quanto à esquadria, à posição da cola, ao arrancamento das fibras, à compressão e à exatidão da quantidade; identificar desalinhamentos, abertura da caixa e falhas na aplicação de cola. | Três amostras consecutivas da primeira peça dentro dos limites da norma da fábrica. |
| Semanas 3–4: produção controlada | Manter a qualidade durante uma tiragem completa, registar os ajustes, gerir a comunicação com o embalador e concluir a limpeza no fim do turno. | Um trabalho de produção completo sem incidentes de segurança evitáveis nem falhas de qualidade que passem despercebidas. |
Lista diária de verificação de segurança: proteções fechadas, paragens de emergência testadas, temperatura da cola confirmada, chão e passagens desimpedidos e dispositivos de bloqueio disponíveis antes de alimentar o primeiro cartão cortado.
Perguntas frequentes
P: O que é uma máquina de dobrar e colar caixas?
Ver resposta
Uma máquina de dobrar e colar caixas é uma máquina de transformação que, numa só passagem, dobra e cola cartões cortados e planos para formar caixas acabadas — a etapa entre o corte e vinco e a embalagem.
P: Ser operador de uma máquina de dobrar e colar caixas é um trabalho difícil?
Ver resposta
É um trabalho fisicamente estável, mas exige atenção constante. Produzir caixas conhecidas é uma rotina, mas cada mudança de trabalho traz um novo desafio de preparação da máquina, e detetar cedo desvios na aplicação da cola ou na dobragem exige atenção. A maioria dos operadores descreve-o como um ofício que exige pequenos ajustes constantes, e não um único movimento repetido.
P: Qual é a diferença entre uma máquina de dobrar e colar caixas e uma máquina de dobrar, colar e embalar caixas?
Ver resposta
Uma máquina de dobrar e colar caixas dobra e cola a própria caixa. Uma embaladora a jusante, separada, recolhe e conta as caixas acabadas e coloca-as em caixas de expedição para paletização. Muitas fábricas descobrem que esta etapa de embalagem — ou a etapa de alimentação no início da linha — é o verdadeiro estrangulamento da produção, e não a unidade de colagem, a quem todos tendem a atribuir a culpa quando a produção fica aquém do esperado.
P: Os operadores de máquinas de dobrar e colar caixas fazem reparações mecânicas?
Ver resposta
Os operadores fazem ajustes de rotina, eliminam encravamentos, limpam a unidade de colagem e executam tarefas de manutenção simples. As avarias mecânicas ou elétricas importantes são normalmente tratadas por um técnico de manutenção, mas muitas vezes é o operador quem primeiro diagnostica o que falhou e porquê.
P: O que faz uma caixa abrir-se depois da colagem?
Ver resposta
A abertura da caixa indica uma falha de colagem, geralmente causada por falta de cola, por um cordão de cola mal posicionado na aba de sobreposição ou por um tempo de compressão insuficiente durante a secagem da cola. A verificação faz-se através do teste de arrancamento das fibras: uma colagem correta arranca fibras do cartão ao separar a junta, em vez de a abrir sem deixar resíduos.
P: É perigoso operar uma máquina de dobrar e colar caixas?
Ver resposta
Com as proteções instaladas e o procedimento de bloqueio e etiquetagem cumprido, trata-se de um trabalho industrial rotineiro, e não de uma atividade de alto risco. A maioria dos acidentes graves resulta de dois comportamentos: introduzir as mãos numa máquina em funcionamento para eliminar um encravamento ou limpar uma unidade de colagem, e manusear descuidadamente adesivo termofusível, causando queimaduras. Ambos podem ser controlados. As regras da OSHA relativas à proteção de máquinas (1910.212) e ao bloqueio e etiquetagem (1910.147) existem precisamente para eliminar esses perigos através de medidas de engenharia; um operador com formação que respeite a zona protegida e o procedimento de bloqueio trabalha em segurança todos os dias.
Procura uma máquina de dobrar e colar caixas que os operadores consigam realmente utilizar sem falhas?
Peça um orçamento para uma máquina de dobrar e colar caixas →Prefere começar em pequena escala? Solicite a lista de verificação imprimível de 6 pontos para a primeira peça e a folha de preparação da máquina em 8 etapas.
Por que escrevemos este artigo
A Cenwan Machine fabrica máquinas de dobrar e colar caixas e, nas fábricas de caixas de cartão que abastecemos em mais de 40 países, observamos o mesmo: a máquina é importante, mas o discernimento do operador na preparação e as verificações diárias da qualidade determinam se a linha funciona sem problemas. Escrevemos este artigo para reunir num só lugar a preparação, a calibração da cola e a rotina de verificação da primeira peça em que o operador se apoia, juntamente com as referências da OSHA, BLS e TAPPI que muitos guias para operadores omitem.
Referências e fontes
- 29 CFR 1910.147, Controlo de energias perigosas (bloqueio e etiquetagem)U.S. Occupational Safety and Health Administration
- 29 CFR 1910.212, Requisitos gerais para todas as máquinasU.S. Occupational Safety and Health Administration
- Aplicabilidade da proteção de máquinas e do bloqueio e etiquetagem às máquinas de impressão (ANSI B65)U.S. Occupational Safety and Health Administration
- Manual de perspetivas profissionais, profissões de produçãoU.S. Bureau of Labor Statistics (maio de 2024)
- Método de ensaio T 840, Adesivos em juntas coladas sobrepostas de embalagens de cartão caneladoTAPPI
- Método de ensaio TAPPI/ANSI T 821, Aderência por pinos do cartão caneladoTAPPI
Artigos relacionados
Revisto pela equipa de engenharia da Cenwan Machine.