Póngase en contacto con Cenwan Machine Company


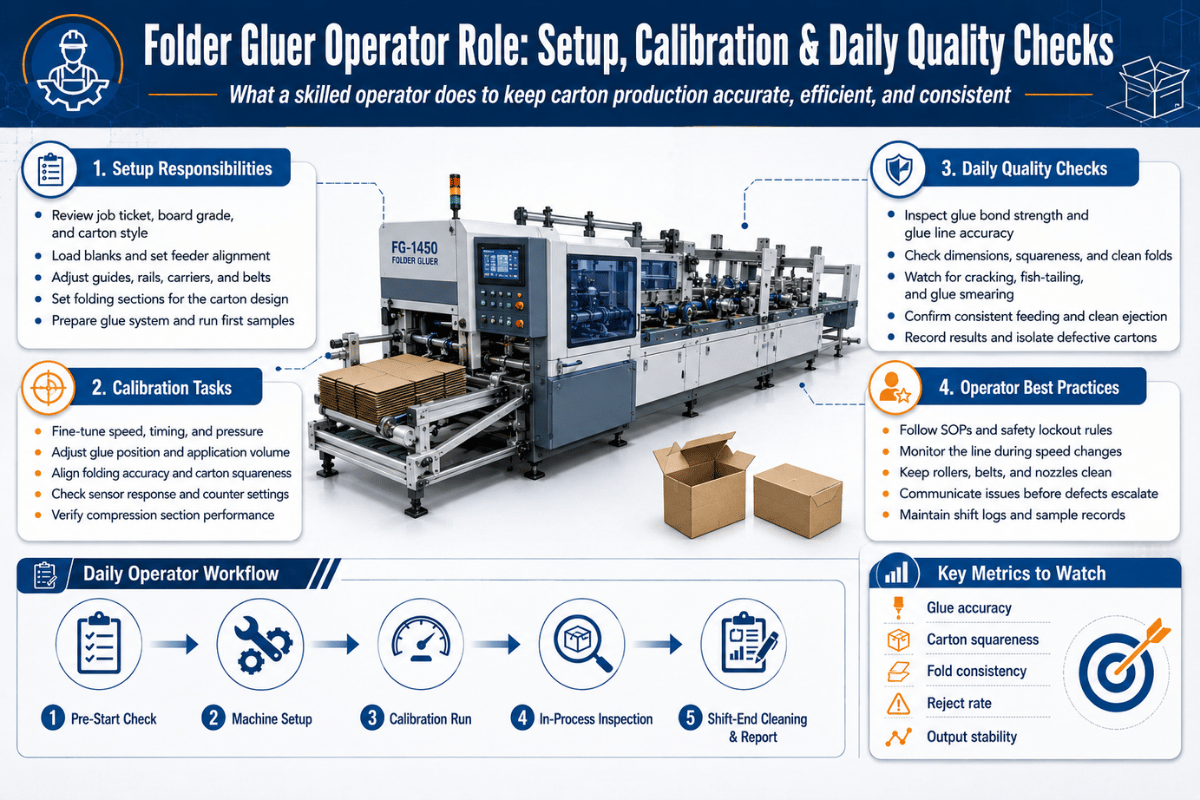
Resumen del turno: el puesto de operario de plegadora-encoladora
| Funciones principales | Puesta a punto y preparación, calibración del encolado, controles de calidad durante el proceso, resolución de atascos y mantenimiento básico |
| Depende de | El responsable del departamento de plegado y encolado; coordinación con el equipo de embalaje |
| Velocidad habitual de la línea | Las cajas lineales avanzan a cientos de metros/min; los formatos especiales funcionan a menor velocidad |
| Formación inicial | Estudios de secundaria; las habilidades se adquieren con formación en el puesto |
| Normas de seguridad aplicables | Resguardos de máquinas de OSHA (1910.212) y bloqueo y etiquetado (1910.147); diseño de máquinas ANSI B65 |
Qué hace realmente un operario de plegadora-encoladora
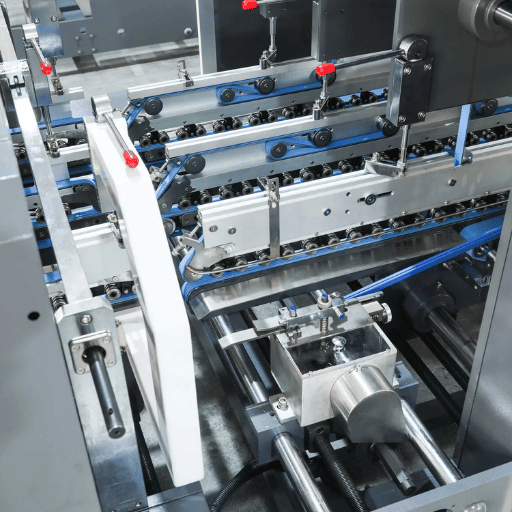 El operario de una plegadora-encoladora prepara, maneja y controla la calidad de la máquina que pliega y encola planchas de cartón o cartón ondulado para convertirlas en cajas. Este puesto está al final de la línea de transformación: primero se imprime y se troquela; después, las planchas llegan a la plegadora-encoladora, donde el operario las convierte en cajas rectangulares bien encoladas a velocidad de producción, sin que los defectos pasen a la siguiente fase.
¿Qué hace a diario un operario de plegadora-encoladora?
Durante un turno, el trabajo se divide en cuatro tareas recurrentes. Primero, la puesta a punto y la preparación: leer la orden de trabajo, ajustar la máquina a la nueva plancha y producir muestras hasta que las cajas salgan correctamente. Segundo, la producción: alimentar la máquina con pilas de planchas, vigilar la calidad del encolado y del plegado, y mantener la línea abastecida para que el equipo de embalaje no se quede sin trabajo. Tercero, el control de calidad: extraer muestras a intervalos regulares y comprobar la escuadra, la cobertura de cola y la resistencia a la apertura. Cuarto, la resolución de problemas y el mantenimiento básico: despejar atascos, limpiar los cabezales de encolado y hacer pequeños ajustes antes de que cualquier desviación genere desperdicio. Un buen operario también se coordina con el equipo de embalaje, porque el verdadero cuello de botella de una plegadora-encoladora suele estar en la fase de embalaje o de alimentación, y no en el propio cabezal de encolado.¿Qué diferencia hay entre un operario de encoladora y uno de plegadora-encoladora?
«Operario de encoladora» u «operario de máquina de encolado» son términos más generales que se usan en fábrica para referirse a cualquier persona que maneje una máquina industrial de encolado o unión. El operario de plegadora-encoladora es la versión especializada en cajas: la máquina pliega la plancha y aplica el adhesivo en una sola pasada continua. Si maneja una plegadora-encoladora flexográfica para cartón ondulado, también trabaja con la impresión y el troquelado en la misma unidad, lo que amplía sus funciones. En la mayoría de las plantas de cajas plegables, el operario se dedica a una sola línea y a los formatos de caja que esta puede producir, desde cajas sencillas con solapas hasta una plegadora-encoladora de alta velocidad que produce cajas lineales.💡 Idea clave
El operario no se limita a pulsar botones. El valor del puesto reside en el criterio para la puesta a punto, la calibración del encolado y la detección temprana de defectos; también es ahí donde un operario con formación insuficiente puede generar, sin que se note, costes por desperdicio y reclamaciones.
Conozca su máquina: las cinco secciones que controla el operario
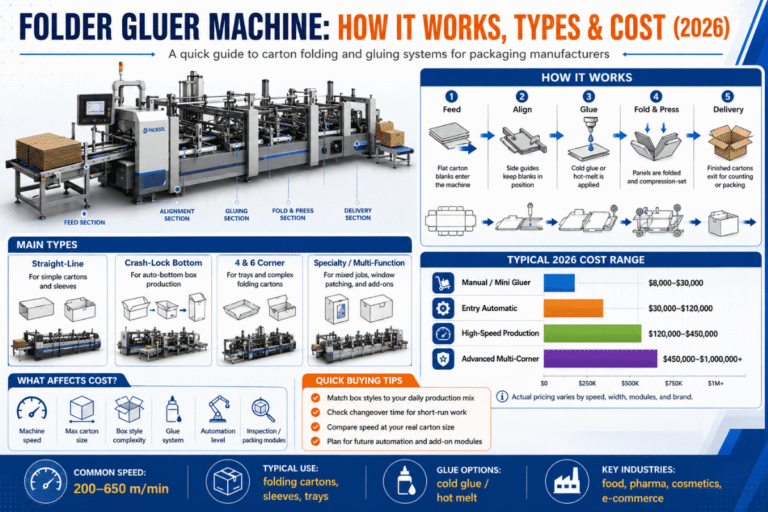
 Antes de preparar o calibrar nada, debe saber qué función cumple cada parte de la máquina. Casi todas las máquinas plegadoras-encoladoras, tanto lineales como especiales, desplazan la plancha por cinco secciones de trabajo, y una avería en cada una produce un defecto distinto.
| Sección | Función | Avería más habitual |
|---|---|---|
| 1. Alimentador | Separa las planchas y las introduce en la máquina de una en una | Doble alimentación, alimentación torcida o incorrecta que provoca atascos |
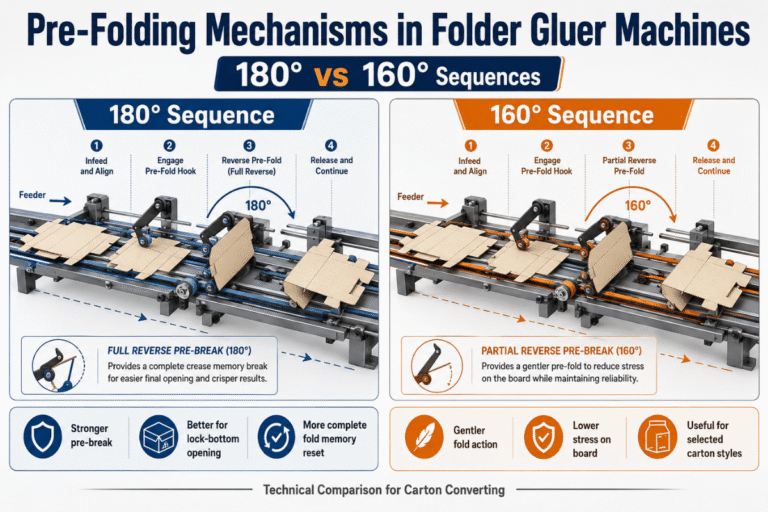
| 2. Preplegado y plegado | Marca los hendidos y pliega los paneles 180° | Plegado en cola de pez (paneles desalineados), hendidos agrietados |
| 3. Encolado | Aplica cola fría o adhesivo termofusible a la solapa de encolado | Falta de cola, aplicación insuficiente o excesiva, cordón mal colocado |
| 4. Transferencia y compresión | Mantiene la caja plegada bajo presión mientras fragua la cola | Unión débil, apertura espontánea o solapa de encolado torcida |
| 5. Salida | Apila las cajas terminadas en escalera y las cuenta para su envío al embalaje | Marcas, atascos y errores de recuento en el palé |
Puesta a punto y preparación del trabajo: de la orden de trabajo a la primera caja correcta
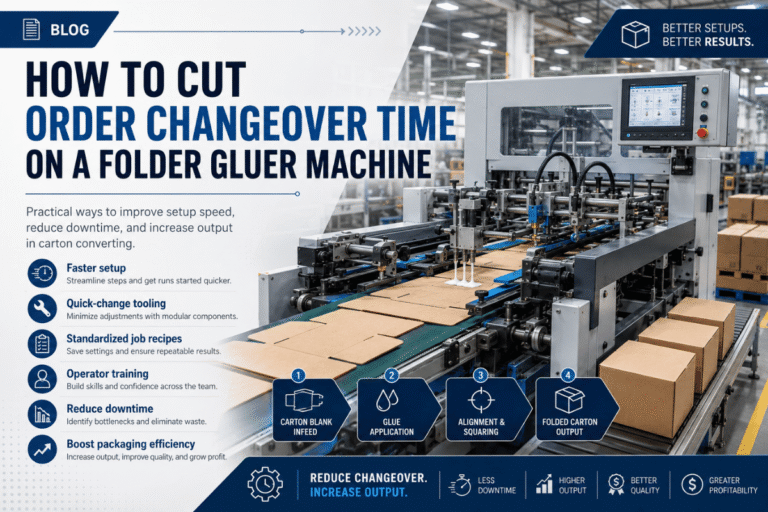
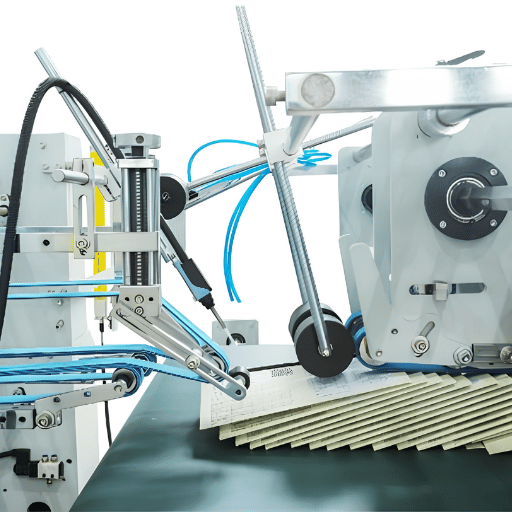 La puesta a punto, también llamada preparación o cambio de trabajo, es la habilidad del operario que distingue una línea productiva de una lenta. El objetivo es pasar del trabajo anterior a la primera caja correcta del siguiente en el menor tiempo y con el menor desperdicio posibles. Cada minuto de cambio de trabajo es un minuto en que la máquina no produce, por lo que las plantas controlan el tiempo de cambio en relación con el tiempo de producción como indicador clave de eficiencia.
¿Cuánto se tarda en cambiar de trabajo en una plegadora-encoladora?
Depende mucho del formato de caja y de la generación de la máquina. Un trabajo lineal repetido en una línea bien documentada puede prepararse en unos minutos; una caja especial nueva, como una caja de 4/6 esquinas con varios puntos de encolado, puede llevar mucho más tiempo, porque hay que colocar y comprobar más soportes, ganchos y cabezales de encolado. La documentación es la principal herramienta que controla el operario: una ficha por caja que registre los ajustes exactos de cada trabajo repetido puede convertir una búsqueda de 45 minutos en una consulta de 10 minutos. Las empresas que estandarizan así la puesta a punto informan de cambios de trabajo bastante más cortos y menos cajas desechadas por «ajustar hasta que funcione».
Secuencia de preparación en 8 pasos
Un ejemplo práctico muestra por qué importa seguir la secuencia. Al cambiar a una caja de fondo automático que no conocía, un operario se saltó la prueba a baja velocidad y pasó directamente a producción. El plegado parecía correcto, pero la solapa de encolado quedaba a 2 mm del borde del panel y, a velocidad de producción, el exceso de cola manchaba la cara impresa. Cuando el operario de embalaje lo detectó, ya había varios cientos de cajas contaminadas, un desperdicio que dos minutos de pruebas a baja velocidad habrían evitado. Es una lección que los operarios repiten: compruebe la caja despacio antes de confiar en ella a toda velocidad.
- Lea la orden de trabajo y revise el troquel: formato de caja, cartón, tamaño de la plancha, ubicación de la solapa de encolado y cantidad de la tirada.
- Consulte la ficha del trabajo (o abra una nueva).
- Ajuste la separación del alimentador y las guías laterales al ancho de la plancha.
- Coloque las placas de plegado, los ganchos y las correas de plegado según el formato de caja.
- Ajuste los cabezales o las ruedas de encolado a la ubicación de la solapa y active la cola (fría o termofusible).
- Ajuste la presión y el tiempo de permanencia en la sección de compresión al calibre del cartón.
- Procese 5–10 planchas de prueba a baja velocidad; compruebe la escuadra, el encolado y la resistencia a la apertura.
- Aumente la velocidad hasta la de producción, vuelva a comprobar y, cuando la primera caja sea correcta, dé la orden de producción y registre los ajustes.
Calibración y ajuste: escuadrar la caja y ajustar el encolado
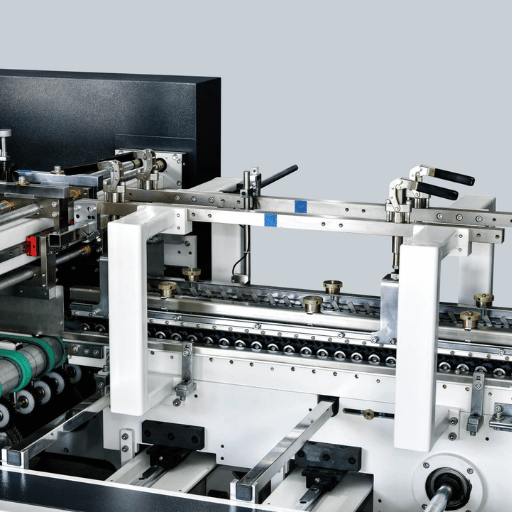 La calibración es donde la puesta a punto se convierte en oficio. Hay que acertar con dos cosas a la vez: la caja debe plegarse a escuadra y la cola debe aplicarse en el lugar adecuado y en la cantidad necesaria. Si una de las dos falla, se enviará un producto defectuoso.
Escuadrar la caja. Una caja está a escuadra cuando los paneles opuestos coinciden y la caja terminada queda plana, sin balancearse. Para corregir la desviación —el «plegado en cola de pez», en el que un panel se adelanta al otro—, el operario ajusta la sincronización de las correas de plegado y las guías de los soportes para que ambas mitades lleguen a la vez a la solapa de encolado. Cuanto mayor es la velocidad de la línea, más se amplifica cualquier pequeño desajuste; por eso, una caja que parece correcta a velocidad lenta puede presentar un plegado en cola de pez a toda velocidad. De ahí que la calibración siempre deba comprobarse a velocidad de producción, y no solo a la velocidad de preparación.
Ajustar el encolado. El cordón de cola debe quedar sobre la solapa de encolado, no sobre la cara del panel, y tiene que haber suficiente adhesivo para unir las superficies sin que rebose. La elección entre cola fría y adhesivo termofusible determina cómo debe ajustarse la máquina.
| Factor | Cola fría (PVA con base de agua) | Adhesivo termofusible (EVA) |
|---|---|---|
| Tiempo de fraguado | Más lento; requiere tiempo de permanencia en compresión | Rápido; el tiempo abierto suele ser inferior a ~10 segundos |
| Cartón más adecuado | Cartón poroso sin estucar | Material estucado y líneas de alta velocidad |
| Aspecto que debe vigilar el operario | Deforma el cartón si se aplica en exceso | Forma hilos o se carboniza si el depósito alcanza demasiada temperatura |
| Uso habitual | Cajas plegables estándar | Cajas con fondo Crash-lock, cierres rápidos |
📐 Nota de ingeniería
Aplique el cordón de cola aproximadamente 3–5 mm hacia dentro desde el borde de plegado de la solapa de encolado, no justo en el borde. Así queda espacio para que el cordón se extienda al comprimirlo sin rebosar sobre el panel visible. Procure que la línea de unión sea continua y cubra la mayor parte de la solapa: si el cordón es insuficiente, los bordes se unirán, pero el centro podrá abrirse. Compruébelo con el producto real, porque la cantidad adecuada es «la necesaria para lograr una unión completa sin rebose» y varía según el cartón, la cola y la velocidad, no se define con una única cifra fija.
¿Cuánta cola debe llevar una caja?
La mayoría de los operarios responde con sinceridad: la mínima cantidad que supere la prueba de unión, y ni una gota más. El exceso de cola desperdicia adhesivo, deforma el cartón y provoca reboses; una cantidad insuficiente hace que las cajas se abran durante el transporte. Para encontrar el mínimo, reduzca el cordón paso a paso y extraiga cajas para comprobar si se desgarra la fibra, hasta alcanzar el punto en que la unión siga desgarrando la fibra en todas las pruebas. Ese es el mínimo. Es justo la pregunta «¿cuánta menos cola podemos usar?» que ponen a prueba los equipos de producción, porque el adhesivo supone un coste real cuando se trabaja a gran volumen.Controles de calidad diarios: rutina de la primera caja y durante la producción
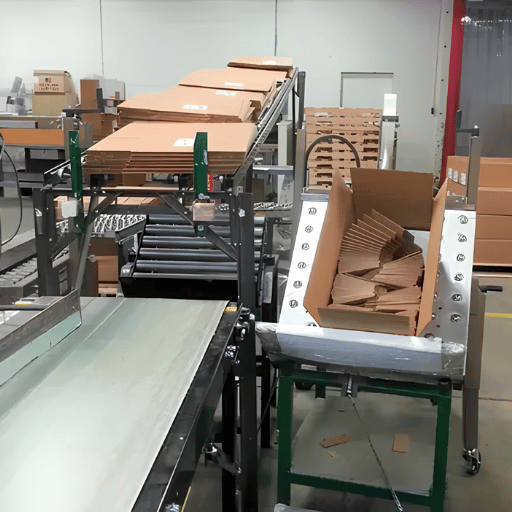 El control de calidad en una plegadora-encoladora no se limita a la inspección final: consiste en comprobar la primera caja y repetir la revisión cada hora. El control del operario evita que una desviación del encolado o un desplazamiento del plegado se conviertan en miles de cajas defectuosas antes de que alguien en la siguiente fase lo detecte. Los operarios más fiables siguen siempre la misma rutina breve; conviene definirla para que el equipo pueda estandarizarla.
Control de la primera caja en 6 puntos
La comprobación de la unión es la que algunos operarios se saltan, y también la más importante. Un método objetivo es la prueba de desgarro de fibra: separe la solapa encolada y observe la superficie de rotura. Si las fibras del cartón se desgarran y quedan adheridas a la cola, la unión es más resistente que el cartón: la prueba es satisfactoria. Si la cola se desprende limpiamente de la superficie, la unión ha fallado y la caja se abrirá durante el transporte. Las normas de transformación definen métodos de ensayo como TAPPI T 840, para probar adhesivos en las uniones encoladas de los envases de cartón ondulado, y el método relacionado TAPPI/ANSI T 821 de adhesión por clavija, para medir la resistencia de la unión del cartón.
Hay un truco menos conocido que conviene tener a mano cuando se trabaja con cartón ondulado encolado con almidón: una tinción con yodo oscurece el adhesivo de almidón. Al aplicar yodo diluido sobre una unión separada, la cobertura de cola y las zonas sin encolar quedan a la vista. Este es el principio del método TAPPI T 610 para evaluar la distribución del adhesivo. Es una forma rápida de confirmar que se aplica un cordón continuo de verdad y no uno que solo parece continuo desde el puesto del operario. La mayoría de las guías de la competencia no lo menciona, aunque permite responder a una duda cotidiana: si la cobertura es real o solo se da por supuesta.
- Escuadra: la caja queda plana, los paneles opuestos coinciden y no se balancea.
- Unión: separe la solapa encolada; la fibra debería desgarrarse, no desprenderse limpiamente (prueba de desgarro de fibra).
- Cobertura: el cordón recorre toda la solapa sin interrupciones ni falta de cola.
- Calidad del plegado: sin plegado en cola de pez ni hendidos agrietados o aplastados.
- Limpieza: no debe haber reboses de cola en la cara impresa.
- Recuento y palé: compruebe el apilado en escalera y el recuento correctos antes de enviar las cajas a embalaje.
«Los operarios nuevos persiguen la velocidad. Quienes perduran aprenden que la revisión de la primera caja es lo que da velocidad: detecte la desviación en la caja seis y no perderá la caja seis mil».
Defectos habituales de las plegadoras-encoladoras y cómo corregirlos
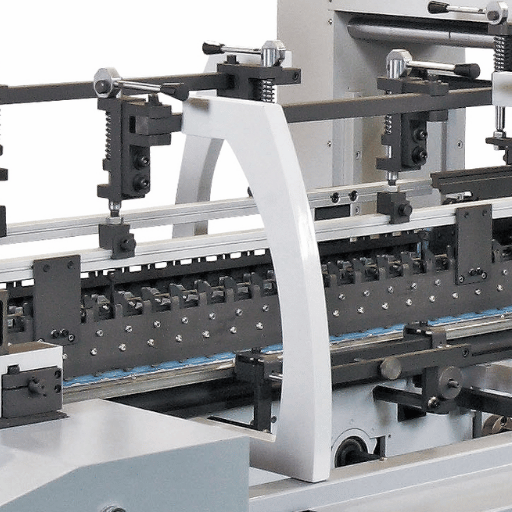 La mayoría de los defectos de una plegadora-encoladora tienen una causa previsible y una primera medida correctiva. Los operarios con experiencia conocen de memoria estas correspondencias; a los nuevos les ayuda tenerlas por escrito. A continuación se ofrece una referencia práctica de defectos y soluciones: diagnostique el síntoma, compruebe primero la causa indicada y ajuste a partir de ahí.
| Defecto | Causa más probable | Primera medida correctiva |
|---|---|---|
| Plegado en cola de pez (plegado torcido) | Desajuste entre la sincronización de las correas de plegado y las guías de los soportes | Vuelva a sincronizar las correas; ajuste las guías al ancho de la plancha |
| Apertura espontánea o unión débil | Falta de cola o tiempo de permanencia insuficiente en compresión | Aumente el cordón; suba la presión o el tiempo de compresión |
| Interrupciones en el cordón de cola | Boquilla o rueda obstruida, o sincronización incorrecta de la pistola | Limpie el cabezal; vuelva a sincronizar el disparo de cola con la solapa |
| Rebose en la cara | Cordón demasiado grueso o demasiado cerca del borde del panel | Reduzca el cordón; desplácelo 3–5 mm hacia el interior de la solapa |
| Doble alimentación o atasco | Separación del alimentador demasiado grande; planchas deformadas | Reduzca la separación de alimentación; compruebe si la pila de planchas está arqueada |
| Hendidos agrietados | Cartón seco o hendidos que se quiebran a contrafibra | Reduzca la fuerza del preplegado; compruebe el acondicionamiento del cartón |
Seguridad, manipulación de adhesivos y orden en el puesto
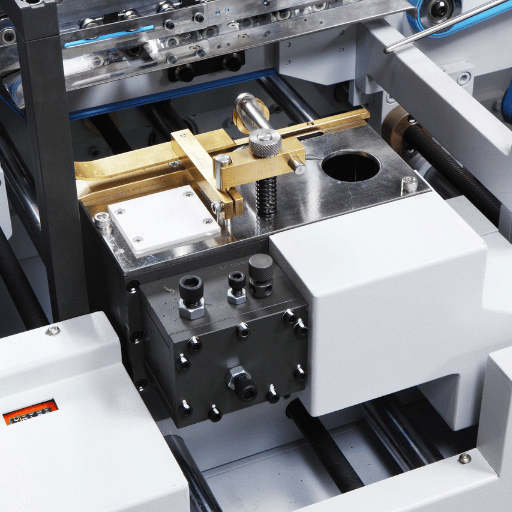 Una plegadora-encoladora es una máquina rápida con puntos de atrapamiento, correas en movimiento y, en las líneas de adhesivo termofusible, adhesivo caliente. La seguridad del operario se rige por normas oficiales, no por costumbres de fábrica. Según la normativa de EE. UU., el requisito general de protección de máquinas de OSHA 1910.212 exige resguardos en las partes móviles durante la producción normal. La norma de bloqueo y etiquetado OSHA 1910.147 exige aislar las fuentes de energía peligrosa antes de que nadie acceda a la máquina para realizar tareas de mantenimiento o despejar un atasco profundo. OSHA ha abordado específicamente la aplicación de estas normas, junto con las normas de diseño de máquinas ANSI B65, a las prensas de impresión y transformación.
Conviene corregir dos mitos sobre seguridad que suelen surgir cuando los operarios responden a preguntas de personas ajenas al sector. El primero es el mito de los vapores de cola: la cola fría PVA con base de agua desprende poco olor y tiene un bajo contenido de COV; el fuerte «olor a cola durante todo el día» que la gente imagina normalmente no existe. El adhesivo termofusible EVA se utiliza caliente, así que el riesgo real son las quemaduras y la gestión de la temperatura del depósito, que se controlan con guantes y siguiendo la ficha de datos de seguridad del adhesivo, en lugar de utilizar mascarillas. Otro mito es que el peligro está en la cola; en la práctica, los riesgos graves son los puntos de atrapamiento mecánico y la tentación de despejar un atasco con la máquina en marcha. Una sola medida puede evitar las lesiones más graves: bloquee la máquina antes de acceder a su interior.
⚠️ Importante
Uno de los accidentes graves más habituales en equipos de transformación se produce al acceder a una máquina en marcha para despejar un atasco o limpiar un cabezal de encolado. Si hay un resguardo abierto o introduce la mano más allá del límite del resguardo, primero debe bloquear la máquina, siempre, por muy rápido que parezca el arreglo.
Habilidades, formación y trayectoria profesional del operario
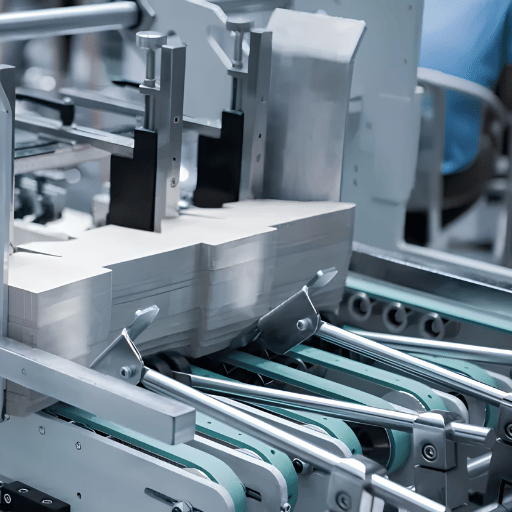 Los operarios de plegadoras-encoladoras forman parte del personal de manejo de máquinas de impresión y transformación, que la Oficina de Estadísticas Laborales de EE. UU. incluye en las ocupaciones de producción. Según el Occupational Outlook Handbook de BLS, el salario anual mediano de las ocupaciones de producción fue de $45.960 en May 2024. Los operarios de máquinas de impresión suelen aprender el oficio mediante formación en el puesto, en vez de con estudios reglados. Los salarios varían según la región y el turno; quienes trabajan de noche o en líneas especiales suelen cobrar más. BLS prevé que el empleo total en producción disminuya ligeramente hasta 2034, aunque cada año se prevén aproximadamente 963.400 vacantes, en su mayoría para sustituir a quienes dejan el puesto.
¿Hace falta una certificación para manejar una plegadora-encoladora?
En la mayoría de las plantas no se exige una certificación oficial para trabajar como operario de plegadora-encoladora. El puesto se aprende en la práctica, normalmente trabajando junto a un operario con experiencia antes de hacerse cargo de una línea en solitario. Aun así, la calidad de la formación es el principal indicador de que un operario trabajará correctamente. En el sector se repite un problema: en las plantas que trabajan 24/7, los turnos de noche nunca coinciden con los formadores, así que deben aprender solos los nuevos formatos de caja. El resultado es más desperdicio y más reclamaciones en esos turnos. Las habilidades que permiten progresar en el puesto son de diagnóstico: relacionar los defectos con la sección que los produce, documentar la puesta a punto en una ficha y conocer a fondo la prueba de unión. Son habilidades directamente aplicables a puestos de operario jefe y supervisor. La pregunta «¿es un trabajo simplemente repetitivo y mecánico?» que hacen las personas ajenas al sector pasa por alto lo que este trabajo significa para quienes lo hacen bien. La producción rutinaria tiene un ritmo constante, pero cada cambio de trabajo exige resolver un nuevo problema de puesta a punto, y una línea que fabrica formatos nuevos mantiene el trabajo variado. Los operarios que permanecen en el oficio lo describen como una labor artesanal de ajustes pequeños y constantes, más que como un único movimiento repetido.Perspectivas del sector: automatización, inspección en línea y evolución del puesto de operario
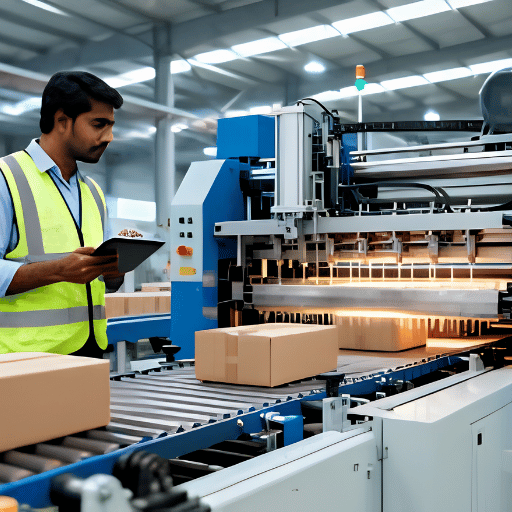 El trabajo de operador de una plegadora-encoladora no está desapareciendo, pero en 2025–2026 está pasando del ajuste manual a la supervisión y la verificación. Tres cambios impulsan esta transición, y quienes planifiquen su trayectoria para los próximos años deberían seguirlos de cerca.
Inspección de calidad en línea. Cada vez más líneas nuevas incorporan sistemas de visión, cámaras de alta resolución y sensores láser que supervisan cada caja en tiempo real para detectar faltas de cola, errores de plegado y defectos de impresión, y expulsan automáticamente las unidades defectuosas sin detener la línea. Esto hace que la función de calidad del operador pase de «extraer una muestra cada hora» a «gestionar las incidencias que detecta la cámara», y aumenta el valor de quienes entienden por qué se produce un defecto, no solo que se ha producido.
Memoria de recetas de trabajo y puesta a punto automática. Las máquinas modernas almacenan los datos del trabajo en una pantalla táctil: basta con introducir el tamaño de la plancha troquelada para que el alimentador, el preplegador, el disco de encolado y la sección de plegado se sitúen en las posiciones guardadas en cuestión de minutos; además, los pedidos almacenados se pueden recuperar y volver a ejecutar automáticamente. Esto acorta los cambios de trabajo, tradicionalmente la tarea más difícil para el operador, y desplaza el valor del ajuste manual de los portadores al criterio para decidir qué receta usar y cuándo anularla. Una plegadora-encoladora automática con recetas guardadas permite que un operador con menos experiencia sea productivo antes, pero no sustituye la prueba de adhesión ni la comprobación de la primera unidad.
Qué hacer al respecto. Si es operador o está planificando equipos para una planta en 2026, lo práctico es considerar el criterio de control de calidad y la documentación de la puesta a punto como competencias duraderas. Las cámaras y la puesta a punto automática con servomotores se encargan de las tareas mecánicas repetitivas; quien sepa interpretar un rechazo de inspección, mantener un registro ordenado y realizar una prueba de desgarro de fibras por tacto seguirá siendo valioso a medida que se automatiza la línea.
Desde la perspectiva de un fabricante de máquinas, las plantas que más provecho sacan de la automatización son las que la combinan con buenos hábitos de trabajo de los operadores, no las que la consideran un sustituto. Una receta guardada permite obtener rápidamente la primera caja; sigue siendo el operador formado quien debe confirmar que está escuadrada y bien encolada antes de autorizar la tirada.
Lista de formación para operadores de plegadoras-encoladoras: plan de competencias de 30 días
Un plan útil de formación para operadores de plegadoras-encoladoras debe terminar con evaluaciones observables, no limitarse a contar las horas junto a la máquina. Utilice esta lista de comprobación de cuatro etapas para capacitar a un nuevo operador sin asignarle demasiado pronto una tirada de producción sin supervisión.
| Etapa de formación | El operador debe demostrar | Validación del supervisor |
|---|---|---|
| Días 1–3: seguridad | Identificar todos los resguardos y paradas de emergencia; explicar el procedimiento de consignación y etiquetado; despejar un atasco simulado sin introducir las manos en una máquina en marcha. | No se permite acceder a producción hasta superar todas las pruebas de seguridad. |
| Semana 1: puesta a punto | Leer la orden de trabajo, ajustar el alimentador y las guías, colocar las secciones de plegado, cargar el adhesivo correcto y completar la primera hoja de puesta a punto. | Completar un trabajo repetido bajo supervisión directa. |
| Semana 2: calidad | Realizar las comprobaciones de la primera unidad: escuadrado, posición de la cola, desgarro de fibras, compresión y precisión del recuento; reconocer desviaciones, aperturas y discontinuidades en la cola. | Tres muestras consecutivas de la primera unidad dentro de los límites de calidad de la planta. |
| Semanas 3–4: producción controlada | Mantener la calidad durante una tirada completa, documentar los ajustes, coordinarse con el operario de embalaje y completar la limpieza al final del turno. | Un trabajo de producción completo sin incidencias evitables de seguridad ni defectos de calidad que lleguen al cliente. |
Lista diaria de comprobación de seguridad: resguardos cerrados, paradas de emergencia probadas, temperatura de la cola verificada, suelo y pasillos despejados, y dispositivos de consignación disponibles antes de alimentar la primera plancha troquelada.
Preguntas frecuentes
P: ¿Qué es una plegadora-encoladora?
Ver respuesta
Una plegadora-encoladora es una máquina de transformación que pliega y encola planchas troqueladas para convertirlas en cajas acabadas en una sola pasada: es el paso entre el troquelado y el embalaje.
P: ¿Es difícil trabajar como operador de una plegadora-encoladora?
Ver respuesta
Es un trabajo físicamente constante, pero exige atención mental. Procesar cajas conocidas es rutinario, pero cada cambio de trabajo plantea un nuevo reto de puesta a punto, y detectar a tiempo desviaciones en el plegado o la aplicación de cola requiere mucha atención. La mayoría de los operadores lo describen como un oficio que exige pequeños ajustes constantes, más que repetir un único movimiento.
P: ¿Qué diferencia hay entre una plegadora-encoladora y un equipo de empaquetado para plegadoras-encoladoras?
Ver respuesta
La plegadora-encoladora pliega y encola la propia caja. El equipo de empaquetado para plegadoras-encoladoras es una máquina independiente situada aguas abajo que recoge y cuenta las cajas acabadas, y las coloca en cajas de embalaje para paletizarlas. Muchas plantas descubren que esta etapa de embalaje, o la de alimentación al principio de la línea, es el verdadero cuello de botella de producción; no el cabezal de encolado, al que todos suelen culpar primero cuando la producción no alcanza lo previsto.
P: ¿Los operadores de plegadoras-encoladoras realizan reparaciones mecánicas?
Ver respuesta
Los operadores se encargan de los ajustes rutinarios, la eliminación de atascos, la limpieza del cabezal de encolado y el mantenimiento menor. Las averías mecánicas o eléctricas importantes suelen quedar a cargo de un técnico de mantenimiento, pero el operador suele ser quien primero diagnostica qué ha fallado y por qué.
P: ¿Por qué se abre una caja después del encolado?
Ver respuesta
La apertura indica un fallo de adhesión, normalmente por falta de cola, porque el cordón se ha aplicado en una posición incorrecta sobre la solapa o porque el tiempo de compresión ha sido insuficiente mientras fraguaba la cola. La comprobación consiste en realizar la prueba de desgarro de fibras: una unión correcta arranca fibras del cartón al despegarla, en vez de separarse limpiamente.
P: ¿Qué peligro tiene manejar una plegadora-encoladora?
Ver respuesta
Con los resguardos colocados y siguiendo el procedimiento de consignación y etiquetado, es un trabajo industrial rutinario, no uno de alto riesgo. La mayoría de los accidentes graves se deben a dos comportamientos: introducir las manos en una máquina en marcha para despejar un atasco o limpiar un cabezal de encolado, y manipular sin cuidado el adhesivo termofusible, que puede causar quemaduras. Ambos riesgos se pueden controlar. Las normas de OSHA sobre resguardos de máquinas (1910.212) y consignación y etiquetado (1910.147) existen precisamente para eliminar esos peligros mediante medidas de seguridad, y un operador formado que respeta los resguardos y los procedimientos de consignación trabaja de forma segura día tras día.
¿Busca una plegadora-encoladora que sus operadores puedan manejar correctamente?
Solicite un presupuesto para una plegadora-encoladora →¿Prefiere empezar poco a poco? Pídanos la lista imprimible de comprobación de 6 puntos de la primera unidad y la hoja de puesta a punto de 8 pasos.
Por qué escribimos este artículo
Cenwan Machine fabrica plegadoras-encoladoras, así que observamos lo mismo en las plantas de cajas de cartón a las que suministramos en más de 40 países: la máquina importa, pero el criterio del operador durante la puesta a punto y sus controles de calidad diarios determinan si la línea funciona correctamente. Hemos escrito este artículo para reunir en un solo lugar la puesta a punto, la calibración de la cola y el procedimiento de comprobación de la primera unidad que necesita el operador, junto con las referencias de OSHA, BLS y TAPPI que suelen faltar en las guías para operadores.
Referencias y fuentes
- 29 CFR 1910.147, Control de energías peligrosas (consignación y etiquetado)U.S. Occupational Safety and Health Administration
- 29 CFR 1910.212, Requisitos generales para todas las máquinasU.S. Occupational Safety and Health Administration
- Aplicación de los requisitos sobre resguardos de máquinas y consignación y etiquetado a las prensas de impresión (ANSI B65)U.S. Occupational Safety and Health Administration
- Manual de perspectivas ocupacionales, ocupaciones de producciónU.S. Bureau of Labor Statistics (mayo de 2024)
- Método de ensayo T 840, Adhesivos en uniones solapadas encoladas de envases de cartón onduladoTAPPI
- Método de ensayo TAPPI/ANSI T 821, Adhesión por puntos del cartón onduladoTAPPI
Artículos relacionados
Revisado por el equipo de ingeniería de Cenwan Machine.