Póngase en contacto con Cenwan Machine Company


Actualizado en junio de 2026 · Revisado por el equipo técnico de Cenwan Machine.
Una máquina encoladora de cajas de cartón ondulado es una máquina de transformación automatizada que pliega una plancha troquelada y une la junta del fabricante para formar una caja terminada. La unión encolada, y no el plegado, es lo primero que falla. La mayoría de las guías para compradores se obsesionan con la mecánica del plegado y la velocidad máxima. Esta se centra en lo que realmente determina si una caja resiste una pila sobre un palé: el adhesivo, cómo se aplica y cómo comprobar que la unión es sólida.
En resumen. Una máquina encoladora de cajas de cartón ondulado aplica adhesivo PVA en frío, termofusible o de almidón a la pestaña de encolado de una plancha plegada y prensa la unión hasta que fragua. La máquina adecuada es la que se ajusta al trabajo de encolado, el tipo de adhesivo, el cabezal aplicador, el formato de caja y el nivel de calidad de unión que necesita, no la que anuncia la mayor velocidad.
Datos rápidos: encoladora de cajas de cartón ondulado
| Función | Pliega y une la junta del fabricante en planchas troqueladas de cartón ondulado para formar cajas terminadas |
| Formatos de caja | RSC/HSC/FOL (FEFCO 0201–0204), fondo automático (serie 07), 4/6 esquinas, formatos especiales troquelados |
| Calidad del cartón | De pared simple a doble; canales A/B/C/E/F; 210–800 g/m² |
| Velocidad habitual | ~50–300 cajas/min en máquina independiente; FFG integrada 200–400+ m/min |
| Sistema de encolado | PVA en frío (base acuosa), EVA termofusible o almidón (fase de ondulado) |
| Control de calidad de la unión | Prueba de desgarro de fibras, cobertura de la solapa de encolado, adhesión de los canales (TAPPI T 821), ECT/BCT |
| Automatización | Manual, semiautomática, totalmente automática en línea |
Esta guía complementa nuestro análisis detallado de qué es una plegadora-encoladora de cartón ondulado y sus cinco secciones de trabajo; consúltelo para conocer la estructura de la máquina. Aquí profundizamos en el encolado y la unión.
Qué hace realmente una máquina encoladora de cajas de cartón ondulado y por qué la unión encolada lo es todo
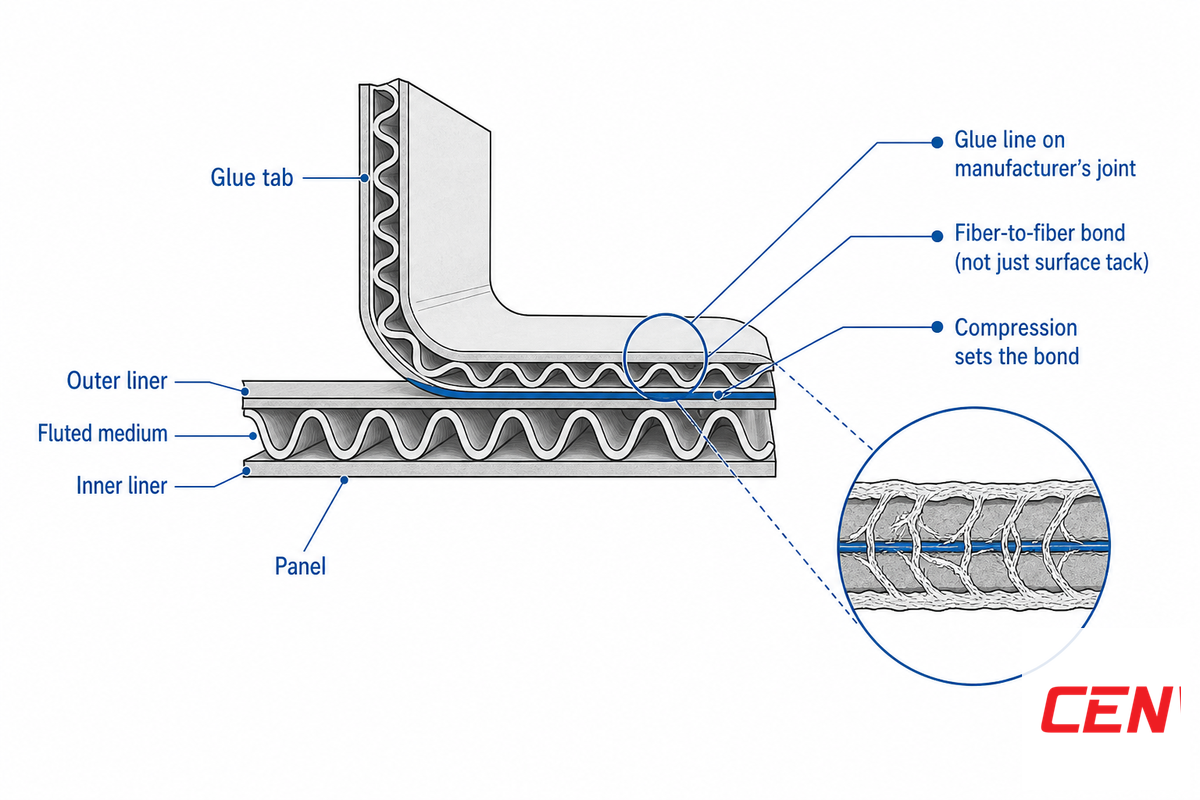
Una máquina encoladora de cajas de cartón ondulado recibe un flujo de planchas troqueladas y hendidas, aplica adhesivo a la pestaña de encolado, pliega los paneles y mantiene la unión bajo presión hasta que fragua; así, un proceso continuo de encolado hace salir cajas terminadas por el extremo de salida.
En esencia, una máquina encoladora automática es maquinaria de transformación de cartón diseñada para repetir una unión con regularidad y precisión durante una tirada de alta velocidad. Si dejamos a un lado la mecánica, queda una realidad: la junta del fabricante es la única unión entre una plancha plana y una caja capaz de proteger su contenido durante una cadena de suministro con apilamiento y humedad. Según la Fibre Box Association, la industria estadounidense del cartón ondulado envía unos 401 mil millones de pies cuadrados de cartón al año desde aproximadamente 1.145 plantas, y casi todas esas cajas dependen de esa unión.
Por eso los organismos de normalización someten la unión a pruebas específicas. TAPPI publica métodos específicos para la junta encolada: T 837 para la resistencia de la junta del fabricante y T 842 para la resistencia al cizallamiento en húmedo de la unión encolada, separados de cualquier prueba de plegado o aplastamiento. El resultado real de la encoladora no es una caja plegada, sino una unión. En una línea Cenwan, la unión es el primer indicador que vigilan nuestros técnicos de servicio, porque un defecto en ella obliga a desechar cartón cuyo coste de impresión y troquelado ya se ha asumido.
Pensemos en un transformador de tamaño medio de Ohio que pasó un programa de 40.000 cajas RSC al día de una máquina de sobremesa con alimentación manual a una encoladora de cajas de cartón ondulado en línea. En una semana, las quejas de un supermercado por cajas que se abrían se redujeron prácticamente a cero; no porque la nueva línea funcionara más rápido, sino porque un cabezal de encolado dosificado aplicaba por fin un cordón uniforme en cada junta del fabricante. La conclusión del responsable de planta fue tajante: la mejora estaba en una unión predecible, no en una velocidad llamativa. Ese patrón se repite en la mayoría de las mejoras: lo que realmente percibe el cliente es la unión, no la cifra de producción.
Lo que está en juego es sencillo: una junta débil del fabricante es el fallo más costoso de una línea de cajas. Una sola unión defectuosa puede obligar a desechar una plancha impresa y troquelada, retrasar un envío y elevar el coste de reprocesado por encima del 5 % del coste del trabajo. Por eso conviene eliminar primero el riesgo de la unión, no el del plegado.
💡 Idea clave: Elija la encoladora que produzca la unión que necesitan sus cajas y, después, compruebe esa unión. La velocidad es la cifra fácil; la unión es la que cuenta.
Tres formas de encolar una caja de cartón ondulado: máquina automática de encolado, plegadora-encoladora flexográfica o máquina plegadora-encoladora de cajas
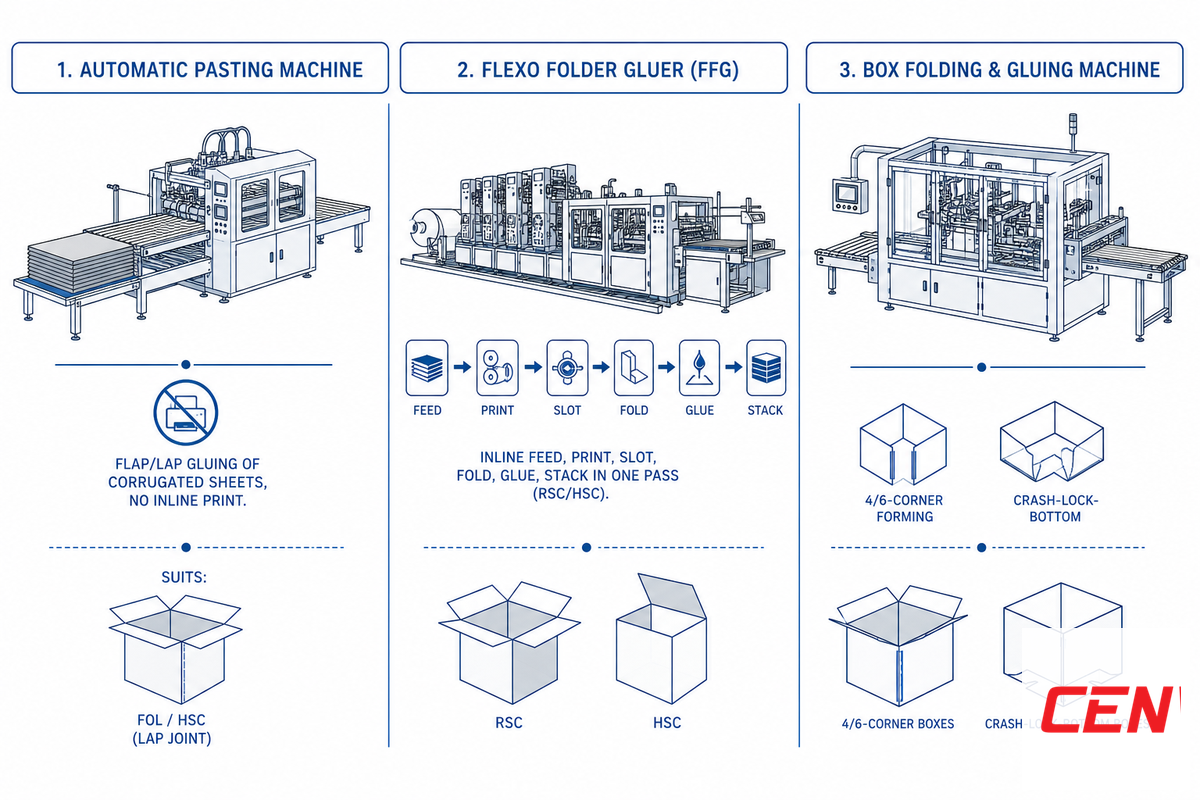
«Máquina encoladora de cajas de cartón ondulado» es un término general que engloba clases de máquinas destinadas a trabajos muy distintos. Primero elija la clase según el trabajo de encolado y, después, compare modelos y velocidades. Si elige una clase inadecuada, puede acabar con una máquina rápida que funciona bien con un solo formato de caja o con una versátil que no logra mantener el ritmo de su programa de producción de gran volumen.
| Clase de máquina | Entrada de cartón | Trabajo de encolado recomendado | Formatos de caja |
|---|---|---|---|
| Plegadora-encoladora independiente | Planchas troqueladas previamente | Tiradas variadas; encolado de la junta lateral en un punto | RSC y cajas sencillas encoladas |
| Plegadora-encoladora flexográfica (FFG) | Plancha de cartón sin cortar | Impresión, ranurado, plegado y encolado en línea para grandes volúmenes | Principalmente RSC/HSC |
| Máquina automática de encolado | Planchas/cartón ondulado | Encolado de solapas, cartón de varios canales, sin impresión | Cajas medianas y grandes |
| Plegadora-encoladora de cajas | Planchas troqueladas previamente | Encolado multipunto y plegados complejos | 4/6 esquinas, fondo automático |
| Línea integrada automática | Planchas, en línea | Impresión + troquelado + plegado + encolado + embalaje | RSC + formatos personalizados a 60.000+/día |
Una regla práctica de planta: el número de cabezales de encolado aumenta con la complejidad de la caja. Una bandeja o caja con compartimentos y una pestaña de encolado poco habitual necesita una máquina con varios cabezales. Los profesionales de los foros de embalaje recomiendan «al menos tres cabezales» para pestañas complejas. Según Global Market Insights, el segmento automático representa ahora alrededor del 42,2 % del mercado de plegadoras-encoladoras, con un valor aproximado de USD 286 millones; la automatización concentra cada vez más el encolado de cartón ondulado. Cada clase es una máquina de embalaje adaptada a un trabajo de encolado distinto, desde alimentadores de precisión accionados por servomotor hasta líneas con varios cabezales. Tanto si la ficha técnica la denomina máquina encoladora de cartón, máquina plegadora y encoladora de cajas o plegadora-encoladora flexográfica en línea, lo que determina la compatibilidad es la clase, no el nombre. La gama de cartón ondulado de Cenwan abarca tres de estas clases: la encoladora de cajas de cartón ondulado para cajas RSC lineales, la máquina automática de encolado para trabajos con varios canales y la plegadora-encoladora de cajas para formatos de 4/6 esquinas y fondo automático.
Cola fría, termofusible o almidón: cómo elegir el adhesivo y dónde está el punto de transición
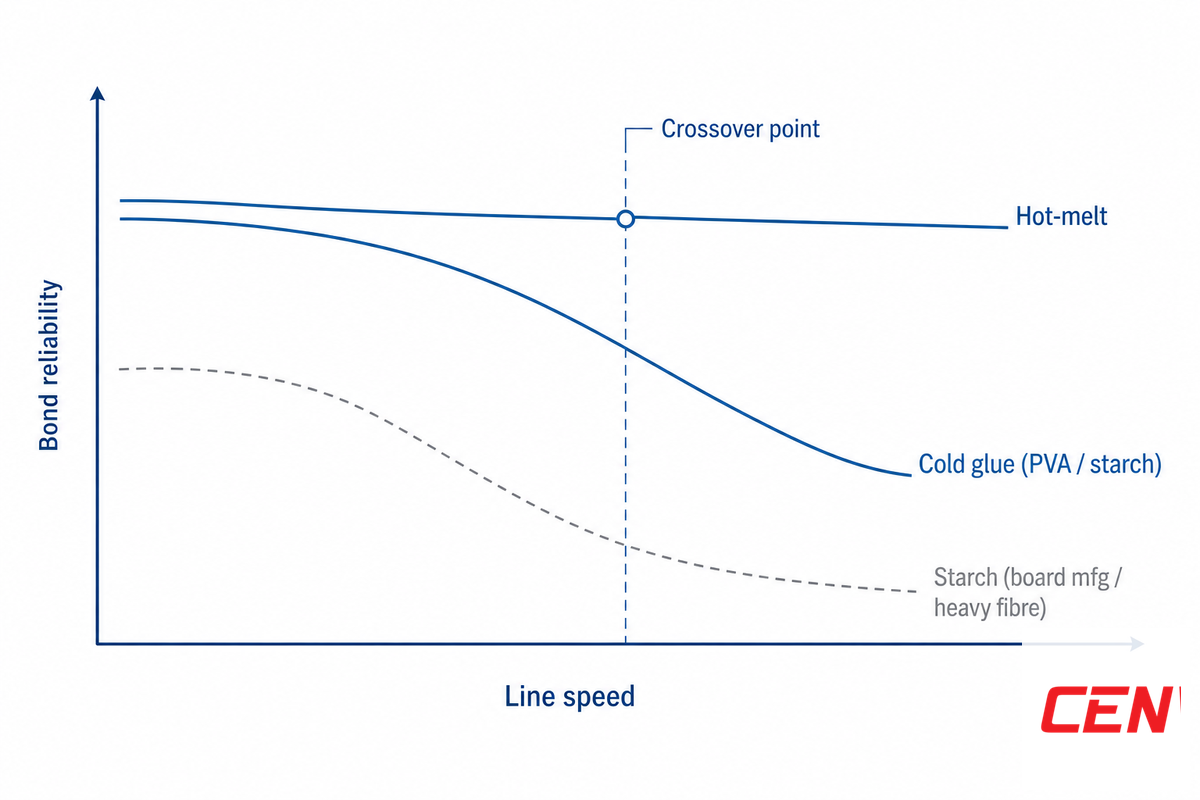
Esta es una decisión que casi ninguna página de la competencia aborda. En las líneas de cartón ondulado se utilizan tres familias de adhesivos, y la elección depende de la velocidad de línea, el recubrimiento del cartón, el tamaño de la tirada y la reciclabilidad: no se trata de una clasificación en la que un adhesivo sea siempre el mejor.
El almidón es el adhesivo de referencia en la onduladora que fabrica el cartón. Es la clase de adhesivo menos costosa y funciona con un contenido de sólidos del 15–35 %, según Adhesives & Sealants Magazine. El PVA en frío (base acuosa) es la opción habitual para plegar y cerrar cajas: penetra en el papel y ofrece una excelente adhesión con desgarro de fibras, cuesta poco y tolera los errores del operario. Sin embargo, fragua por evaporación, limita la velocidad de la plegadora-encoladora a unos 60 cajas por minuto y requiere tiempo de secado. El EVA termofusible fragua en unos dos segundos, permite producir más de 200 cajas por minuto sin fase de secado y se adhiere a cartón recubierto o de baja energía superficial. No obstante, cuesta más por unidad, requiere un sistema calentado a unos 100–200 °C y se carboniza si se sobrecalienta. Una fórmula de almidón patentada que incorpora alcohol polivinílico con un grado de hidrólisis del 92–98 % muestra cómo los formuladores ajustan la velocidad de fraguado de la unión inicial, según la patente US 5.093.393 (H.B. Fuller).
¿Dónde está el punto de transición entre la cola fría y la termofusible?
Punto de transición entre la cola fría y la termofusible: tamaño de tirada y velocidad de línea a partir de los cuales el fraguado instantáneo y la ausencia de secado de la termofusible compensan el menor coste y la mejor penetración de fibras del PVA en frío. En resumen, el PVA en frío es adecuado para trabajos de baja velocidad, tiradas cortas y requisitos de reciclabilidad; la termofusible, para tiradas de gran volumen a alta velocidad con cartón recubierto.
Como regla práctica del sector, no como umbral normalizado, la cola fría suele ser la mejor opción por debajo de unas 500.000 unidades al año, cuando importa poder cambiar de trabajo con flexibilidad y mantener baja la inversión; la termofusible suele convenir para volúmenes altos y constantes (por ejemplo, 5.000.000+ unidades al año), donde su coste total puede ser menor y el espacio de secado limita la producción. Use estos intervalos como punto de partida y valídelos con el perfil de sus propias tiradas; no son límites fijos. La corrección necesaria al mito de que «la termofusible siempre es mejor» es sencilla: el PVA en frío suele proporcionar una unión con mayor desgarro de fibras porque penetra en ellas, mientras que la termofusible sacrifica parte de esa penetración a cambio de velocidad.
| Condición del trabajo | Adhesivo recomendado | Motivo |
|---|---|---|
| Velocidad de línea <~60 cajas/min | PVA en frío | Hay tiempo de fraguado; menor coste por caja |
| Velocidad de línea >~200 cajas/min | EVA termofusible | El fraguado de ~2 s permite seguir el ritmo; sin fase de secado |
| Tirada <500,000 unidades/año | PVA en frío | Menor inversión; facilita los cambios de trabajo |
| Tirada >5.000.000 unidades/año | EVA termofusible | El coste total puede ser ~25–30 % menor |
| Cartón kraft sin recubrimiento y poroso | PVA en frío | Penetra en las fibras; máximo desgarro de fibras |
| Cartón recubierto, laminado o barnizado | EVA termofusible | Se adhiere a superficies de baja energía superficial |
| Taller frío (<20 °C) | EVA termofusible | El PVA en frío puede congelarse o espesarse antes de adherirse |
| Se exige reciclabilidad o repulpabilidad | PVA en frío o almidón | Evita los residuos pegajosos de termofusible en la pasta reciclada |
| Poco espacio disponible (sin sala de secado) | EVA termofusible | No requiere fase de secado |
| Unión en la fabricación del cartón (canal a cubierta) | Almidón | El más económico; opción estándar en la onduladora |
Intervalos de transición recopilados a partir de las prácticas del sector para elegir adhesivos; confirme la elección con su cartón, clima y perfil de tiradas.
✔ Ventajas del PVA en frío
- Penetra en las fibras → unión con alto desgarro de fibras
- Menor coste de adhesivo por caja
- No necesita depósito calefactado; fácil de utilizar
- Repulpable y apto para el reciclaje
⚠ Ventajas y limitaciones del EVA termofusible
- Fraguado de ~2 s; apto para líneas de 200+ cajas/min
- Se adhiere a cartón recubierto o laminado
- Sin fase de secado; ahorra espacio en planta
- Mayor coste; se carboniza si se sobrecalienta; puede dejar residuos pegajosos
Cómo se aplica el adhesivo al cartón: tipos de cabezales aplicadores
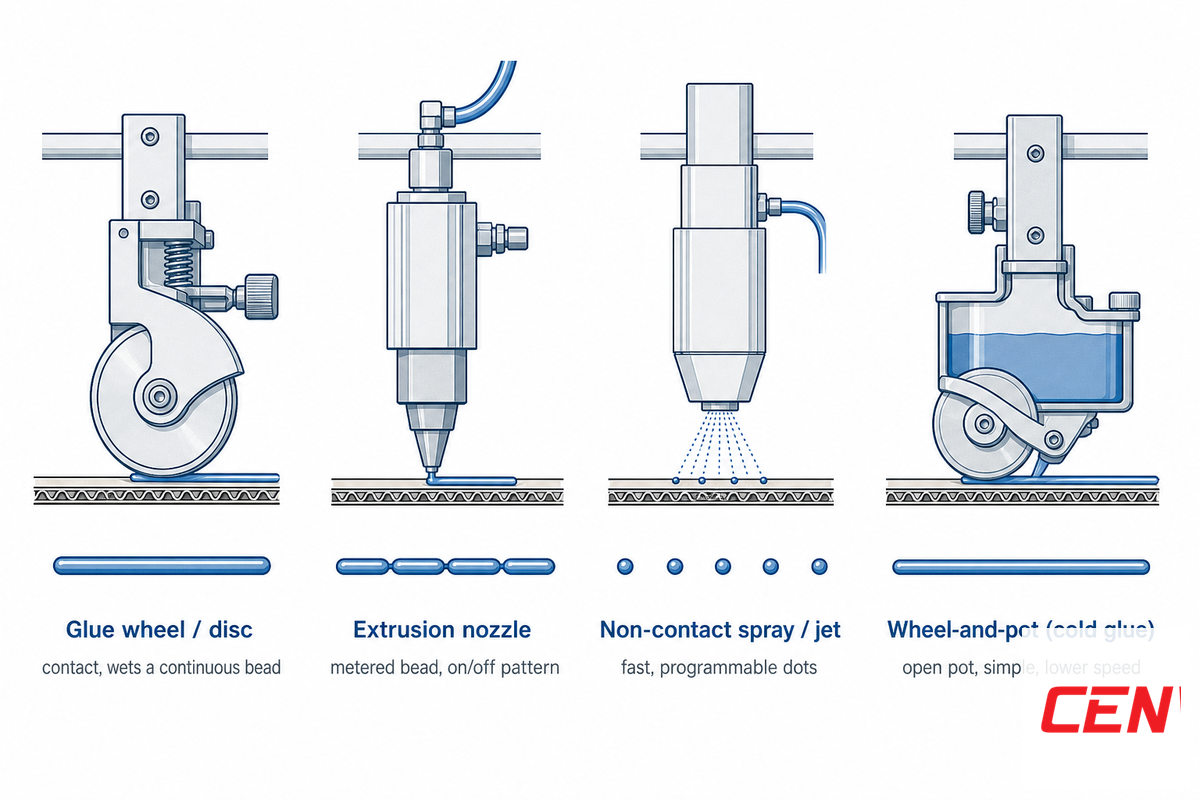
El adhesivo solo funciona si el cabezal lo aplica correctamente. La elección del cabezal depende del tiempo abierto —el periodo durante el cual el adhesivo sigue siendo trabajable antes de formar una película superficial—, no de las preferencias. Una rueda que aplica una película de termofusible demasiado fina puede hacer que esta solidifique antes del prensado; cambiar a una boquilla que aplique un cordón controlado y mantenga el calor lo soluciona.
Elegir mal el cabezal genera un problema costoso y difícil de detectar: una rueda que forma película superficial deja la unión sin suficiente adhesivo, mientras que una boquilla que fragua demasiado puede desperdiciarlo y elevar un 5-10 % la tasa de rechazo en cartón recubierto. La disyuntiva está entre el control de dosificación y el tiempo abierto, según la rapidez con que el adhesivo deba fraguar antes del prensado. Por eso, elegir el cabezal es una decisión de ingeniería, no una opción predeterminada.
| Tipo de cabezal | Adhesivo recomendado | Control de dosificación | Observaciones |
|---|---|---|---|
| Rueda/disco | PVA en frío | Bajo (ajustado con rasqueta) | Robusto y popular; puede formar película superficial a alta velocidad |
| Rodillo/transferencia | PVA en frío/almidón | Medio | Película uniforme en solapas anchas |
| Boquilla/válvula | Termofusible | Alto (dosificación automática) | Patrones programables de puntos o líneas; el más caro |
| Extrusión/ranura | Termofusible | Alto | Cordón controlado; según la patente US 4.256.526 |
| Rodillo ranurado de puntos | Almidón/cola fría | Alta (ranura de 0,1–0,3 mm) | Aplica puntos y reduce el uso de adhesivo y la deformación (patente US 3.688.736) |
| Sin contacto/chorro | Termofusible | Alto | No toca el cartón; adecuado para caras delicadas |
| Puntos/pespunte intermitentes | Termofusible | Alto | Puede reducir hasta ~50 % el consumo de termofusible |
| Aplicador de dedos | Frío | Bajo | En gran medida obsoleto |
| Conjunto de varios cabezales | Cola fría/termofusible | Alto | 3+ cabezales para cajas de 4/6 esquinas y pestañas complejas |
Las boquillas termofusibles se dimensionan con precisión: un orificio habitual mide 0,30–0,46 mm (0,012–0,018 in), y aumentarlo en un solo paso de ~0,05 mm eleva el consumo de adhesivo aproximadamente un 19–23 %. La prueba histórica de que una aplicación dosificada protege la unión procede de la patente US 3.688.736, cuyo rodillo ranurado aplica puntos separados expresamente para evitar que el exceso de adhesivo deforme el cartón.
¿Se ha mantenido la unión? Pruebas de desgarro de fibras, cobertura de la solapa de encolado y ECT/BCT
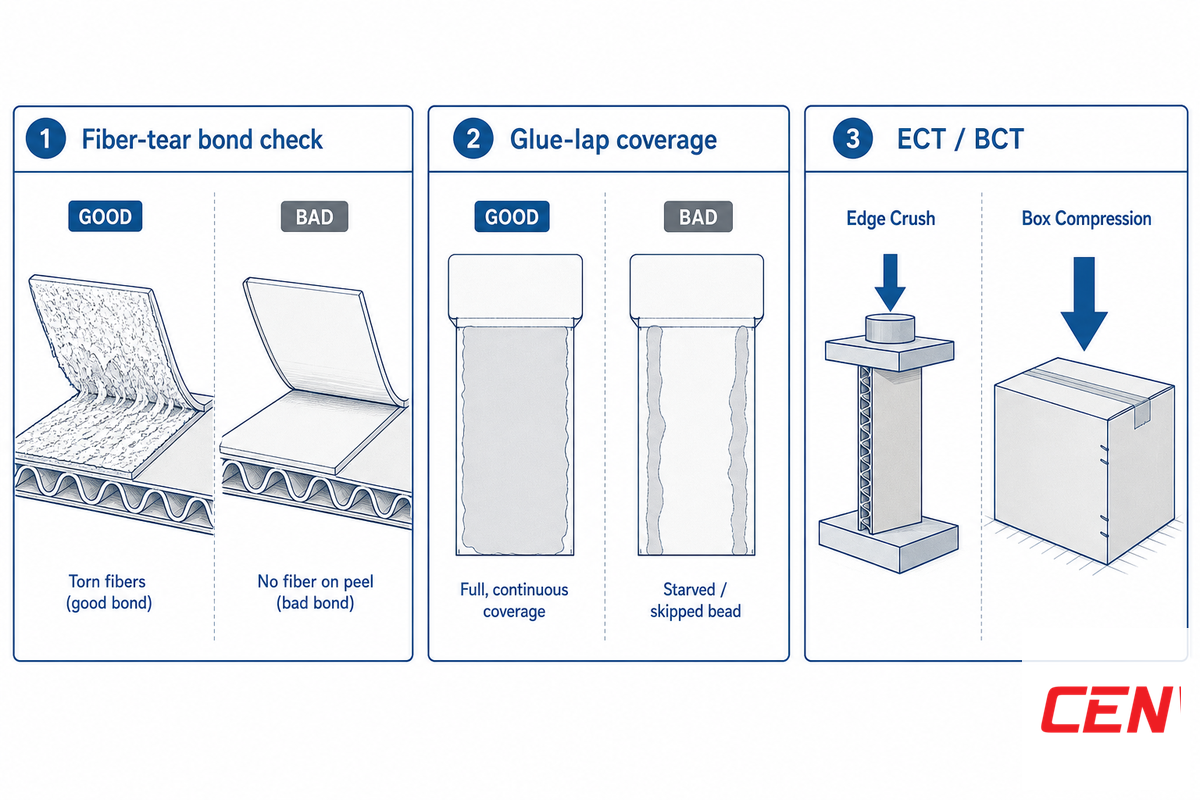
No se puede controlar una unión que no se mide. La buena noticia es que la prueba más fiable para una unión en cartón ondulado no requiere un laboratorio: basta con las manos.
¿Cómo se comprueba la resistencia de una unión encolada en una caja de cartón ondulado?
Realice una prueba de desgarro de fibras: corte la junta encolada en tiras de aproximadamente 20 mm, deje que se equilibren a temperatura ambiente y, después, separe cada tira lentamente. Si se desgarran las fibras del cartón y queda papel rasgado en ambas caras, la unión es sólida, porque el adhesivo es ahora más resistente que el material de soporte. Si la junta se separa limpiamente por la línea de encolado sin dañar las fibras, tiene poco adhesivo o se está usando uno inadecuado, y se abrirá durante el transporte.
El Forest Products Laboratory de US expone directamente el principio de ingeniería: por lo general, se prefiere que la unión sea más resistente que el material de soporte, de modo que el fallo se produzca por rotura de las fibras y no por separación de la línea de encolado.
Aunque parezca contradictorio, el mejor resultado de desgarro de fibras muestra menos adhesivo visible, no más. Si la unión desgarrada presenta adhesivo acumulado en grumos o cordones, se ha aplicado demasiado: está desperdiciando adhesivo, no reforzando la caja. Para obtener una referencia de laboratorio, la prueba de adhesión de los canales (TAPPI T 821 om-22) mide la fuerza en dirección Z necesaria para separar las puntas de los canales del papel de cubierta y permite determinar si un defecto se debe a una mala penetración del adhesivo o a un cartón débil.
📐 Nota de ingeniería: regla de cobertura frente a volumen.
La resistencia de la unión depende de que la película cubra de manera uniforme toda la solapa de encolado, no del volumen de adhesivo. El exceso hincha y ablanda el cartón, provoca burbujas y arrugas y alarga el secado; debilita la unión. Aplique una película fina y continua que produzca desgarro de fibras y deténgase ahí. Lo que realmente debe ajustar es la velocidad de fraguado, es decir, el tiempo que tarda el adhesivo en superar la resistencia del cartón. Si es demasiado lenta, las cajas se abrirán.
La resistencia del cartón está relacionada con la unión a través de la compresión de canto. La prueba de compresión de canto (ECT, ISO 3037 / TAPPI T 811 om-23) varía mucho según la calidad del cartón: suele ir de poco más de 20 a más de 60 lb/in, y un ECT más alto suele indicar una pila más resistente. La fórmula de McKee estima la resistencia a la compresión de la caja (BCT) así: BCT = 5,876 × ECT × √(U × d), donde U es el perímetro de la caja y d el grosor del cartón. Considérela una estimación: solo es válida cuando la relación entre la altura y el perímetro de la caja supera 1:7. Un estudio revisado por pares de 2023 halló que la fórmula simplificada tiene un margen de error aproximado del 18 % y no es válida para cajas con recortes, según Fehér et al. (2023). Hay una distinción importante: ECT y BCT miden el cartón y la caja montada, no la unión encolada. Utilícelas junto con las pruebas de desgarro de fibras y adhesión de los canales, que evalúan directamente la unión; una caja puede superar la prueba ECT y, aun así, abrirse por una junta débil.
«Una unión correcta debe ser más resistente que el material de soporte, de modo que el fallo se produzca por desgarro de las fibras del cartón, no en la línea de encolado. Si al separar una junta se desgarra el papel, el adhesivo está cumpliendo su función».
Cómo adaptar el sistema de encolado a la calidad del cartón y al formato de caja
¿Puede una sola encoladora de cajas de cartón ondulado trabajar con cartón de pared simple y doble?
Muchas pueden, pero no lo dé por hecho: compruebe el intervalo de calidades de cartón en la ficha técnica. El cartón de doble pared requiere mayor fuerza de plegado y un ajuste del adhesivo distinto, porque los canales, más gruesos y rígidos, se resisten al plegado y absorben el adhesivo de manera diferente a un papel de cubierta fino. Antes de comprar, confirme que tanto el cartón más fino como el más grueso estén dentro del intervalo de calibres de la máquina.
La geometría de los canales determina tanto la absorción del adhesivo como la resistencia al aplastamiento, por lo que los ajustes de alineación de las solapas y de alimentación del papel varían con cada calidad. El formato de caja determina el patrón de encolado y el número de cabezales. La referencia internacional es el código FEFCO, actualmente en su 12.ª edición: el 0201 corresponde al contenedor ranurado regular (RSC), mientras que las cajas con fondo automático de cierre por golpe pertenecen a la serie 07 (por ejemplo, 0711, fondo automático preencolado), no a la serie 0500, que corresponde a cajas telescópicas o de tipo funda. Las cajas ranuradas, incluidas las RSC, representan aproximadamente el 51 % de la cuota mundial por formato, así que el encolado lineal cubre la mayor parte del volumen. Aun así, una línea debe poder trabajar con distintos formatos de caja y proteger los productos durante el almacenamiento y el transporte.
| Canal | Grosor | Canales/pie | Observaciones de encolado |
|---|---|---|---|
| A | ~1/4 in | ~33 | Mayor acolchado; absorbe mucho, necesita cobertura uniforme |
| B | ~1/8 in | ~47 | Cara plana y rígida; líneas de encolado limpias |
| C | ~3/16 in | ~39 | El más habitual para transporte; versátil |
| E | ~1/16 in | ~90 | Canal fino; menos absorbente, controle el cordón |
| F | ~1/32 in | ~125 | Microcanal; solapa más pequeña, cabezales precisos |
Coste: precio de la máquina y cálculo del coste de adhesivo por cada 1000 cajas
Una máquina encoladora de cajas de cartón ondulado cuesta desde decenas de miles de dólares por una unidad semiautomática hasta bastante más de USD 1 millón por una línea integrada de alta velocidad. Sin embargo, el precio de compra es solo la mitad de la historia: el adhesivo, la mano de obra y los residuos determinan el coste real de propiedad.
¿Cuánto cuesta una máquina encoladora de cajas de cartón ondulado?
El precio de la máquina varía mucho según el grado de automatización y de integración. Según las estimaciones de estudios de mercado, las plegadoras-encoladoras usadas de gama alta cuestan aproximadamente entre USD 500.000 y 1,5 millones; se trata de un análisis del sector, no de un presupuesto cerrado. Las unidades FFG nuevas de entrada cuestan bastante menos, mientras que las líneas integradas de gama media rondan los cientos de miles.
Los precios de las máquinas nuevas han subido entre un 30–130 % en términos ajustados a la inflación durante las últimas tres décadas, porque ahora ofrecen muchas más prestaciones: más colores, recetas de trabajo guardadas y puestas a punto más rápidas, según la Association of Independent Corrugated Converters. Pero la máquina solo representa la mitad del coste.
Registro del coste de adhesivo por cada 1000 cajas
El adhesivo supone un coste recurrente que ningún folleto especifica. Calcule usted mismo: coste del adhesivo por cada 1.000 cajas = superficie de la pestaña de encolado (m²) × gramaje de aplicación (g/m²) × precio del adhesivo ($/kg). Ejemplo práctico para una caja RSC con una pestaña de 35 mm en una caja de 300 mm de altura (superficie de la pestaña ≈ 0,0105 m²):
- PVA en frío: 0,0105 m² × 18 g/m² = 0,19 g/caja; a ~$1.50/kg → aproximadamente $0,28 por 1.000 cajas (más el coste de la energía de secado).
- Adhesivo termofusible EVA: 0,0105 m² × 10 g/m² = 0,11 g/caja; a ~$6.60/kg ($3/lb) → aproximadamente $0,70 por 1.000 cajas (sin secado; pasar a puntos intermitentes puede reducir esta cantidad en ~50 %).
Son cifras orientativas: introduzca sus propias medidas de pestaña, gramaje de aplicación y precio local del adhesivo. La clave: la cola en frío reduce el coste del material; la termofusible aporta velocidad y ahorra espacio en planta.
Aplique el mismo razonamiento a la mano de obra y a los residuos antes de firmar. Un proyecto documentado en la sección de secado de una planta de cartón ondulado redujo los residuos del 1,9 % al 1,33 % —un ahorro de unos USD 50,000— únicamente mediante ajustes estandarizados y mantenimiento preventivo, según un estudio de caso Lean Six Sigma. En una instalación con un volumen de referencia de 55.000 cajas al día, una línea integrada redujo los residuos del 7,8 % al 2,9 % y el cambio de trabajo de 35 a 11 minutos, con un periodo de amortización declarado de unos 14.5 meses. Calcule sus propias cifras con la calculadora de amortización de plegadoras-encoladoras. Tanto si compara precios de plegadoras-encoladoras de cajas de cartón ondulado entre proveedores como si valora una máquina usada o dimensiona una máquina pequeña para una tirada piloto, incluya en el presupuesto el coste recurrente del adhesivo, no solo el precio de compra, antes de firmar. La solución de encolado adecuada aumenta la productividad y mantiene estable el proceso de embalaje; una línea duradera y bien gestionada mejora la eficiencia durante todo el ciclo de producción.
Defectos de encolado y cómo corregirlos desde el origen
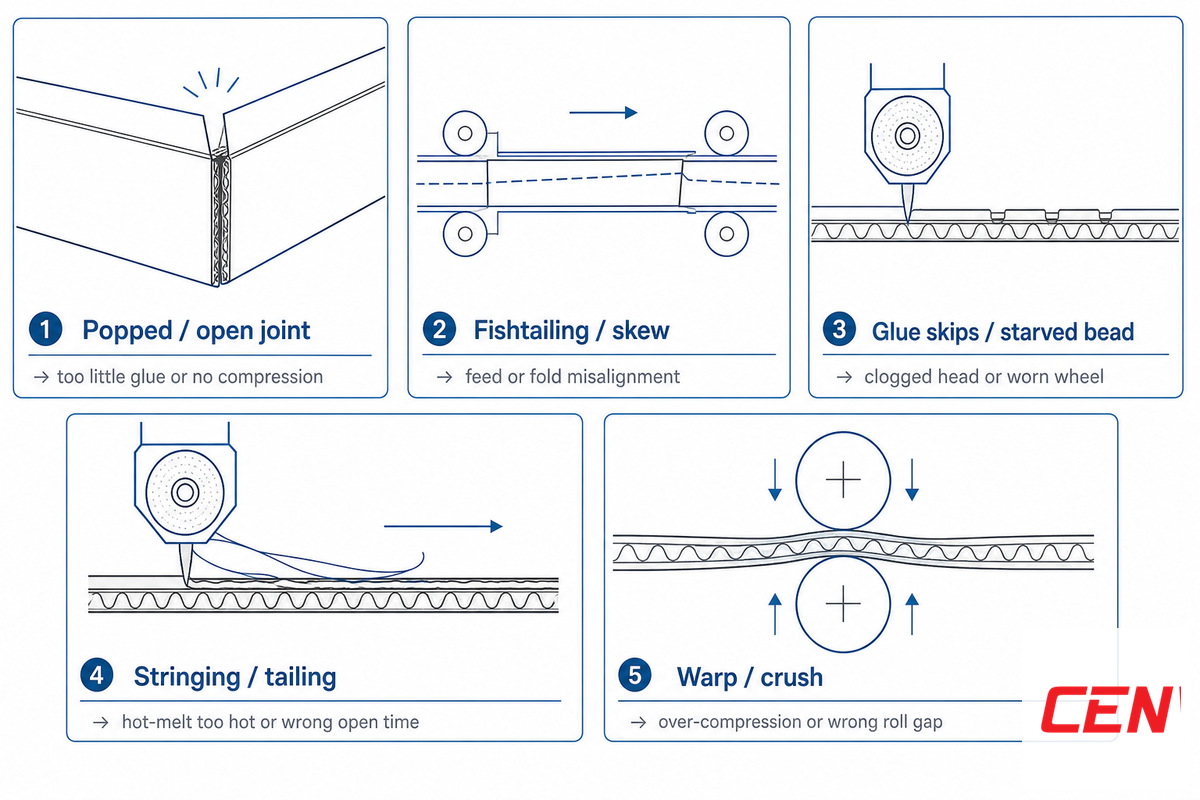
La mayoría de los fallos de unión se deben a unas pocas causas, y rara vez se solucionan con «más adhesivo». Analice el defecto hasta encontrar su origen.
Una planta de cajas de Texas cuyo rendimiento analizamos sufría aperturas recurrentes en una referencia con recubrimiento. Aumentaron tres veces el volumen de adhesivo y, con cada ajuste, el alabeo empeoró. La solución fue justo la contraria: reducir el gramaje de aplicación y recortar aproximadamente 1/32 inch de la pestaña de encolado para que el adhesivo hiciera contacto con el cartón sin recubrimiento. El desperdicio de ese trabajo bajó de aproximadamente el 6 % a menos del 2 % en un solo turno. La reacción instintiva fue añadir adhesivo; la solución fue aplicar menos y de manera uniforme: así se puso en práctica la regla de priorizar la cobertura sobre el volumen.
| Defecto | Causa probable | Solución |
|---|---|---|
| Saltos en el cordón de adhesivo / línea irregular | Boquilla obstruida; polvo de pulverización de la prensa anterior | Limpiar o sustituir el orificio; reducir el polvo de la prensa |
| Unión débil (adhesivo en una sola cara) | Poco adhesivo; presión baja; termofusible demasiado frío | Aumentar el gramaje de aplicación; ajustar el tiempo de compresión; subir la temperatura |
| La junta se abre (adhesivo en ambas caras) | Demasiado adhesivo; presión insuficiente; temperatura demasiado alta | Reducir la película de adhesivo; prolongar la presión; bajar la temperatura |
| Burbujas / arrugas / alabeo | El exceso de adhesivo hincha el cartón | Aplicar una película fina y uniforme (priorizar la cobertura sobre el volumen) |
| La junta se abre en cartón con recubrimiento | La baja energía superficial repele el adhesivo | Eliminar el recubrimiento o recortar ~1/32 in de la pestaña |
| No se forma la unión pese a que hay suficiente adhesivo | El taller está demasiado frío (<20 °C) | Calentar el taller y templar el adhesivo |
| Termofusible carbonizado / boquilla obstruida | El adhesivo se degrada cuando permanece inactivo | Activar el modo de espera tras ~15 min de inactividad |
| Desvío en cola de pez / junta desalineada | Hendido débil; velocidades desiguales de las cintas transportadoras | Aumentar la presión de hendido; equilibrar las cintas transportadoras |
| Las cajas quedan pegadas entre sí | El adhesivo rebosa; el cordón queda demasiado cerca del borde | Reducir el adhesivo; alejar el cordón del borde |
En todas las líneas deben tenerse presentes dos precauciones. Primero, las plantas con líneas en serie suelen registrar un desperdicio acumulado del 15–25 %, según PackIOT, por lo que un desvío que pase inadvertido puede arruinar una tirada entera. En cada cambio de trabajo, recoja una caja de muestra en el extremo de salida y realice una prueba de unión por desgarro de fibras. Segundo, los operarios pueden lesionarse al retirar atascos: introducir las manos más allá de una protección en la zona de operación exige aplicar el procedimiento completo de bloqueo y etiquetado conforme a OSHA 29 CFR 1910.147, y los puntos de atrapamiento y los rodillos de conformado deben permanecer protegidos según 1910.212.
⚠️ Importante: Una cola de pez o una desviación que pase inadvertida puede echar a perder toda la tirada, no solo unas pocas cajas: el defecto se repite en cada plancha hasta que alguien detiene la línea. Las comprobaciones de la primera caja de cada cambio de trabajo permiten detectarlo.
Hacia dónde se dirige el encolado de cajas de cartón ondulado en 2026
El mayor cambio en 2026 es que la reciclabilidad empieza a determinar el adhesivo, y no solo su precio. El Reglamento de la UE sobre envases y residuos de envases (PPWR 2025/40) entró en vigor el 11 de febrero de 2025 y se aplicará a partir del 12 de agosto de 2026; como parte de una normativa más amplia sobre diseño para el reciclaje, exige que todos los envases sean reciclables de forma económicamente viable para 2030, según la European Commission.
Como los adhesivos termofusibles convencionales se fragmentan en «stickies» que contaminan la pasta reciclada, la normativa y los requisitos de los minoristas están impulsando el sellado de cajas hacia sistemas de PVA en frío y de almidón que puedan volver a convertirse en pasta. El cartón ondulado ya representa el mayor segmento por volumen de bioadhesivos, con un «cambio de adhesivos termofusibles sintéticos a bioadhesivos a base de almidón», según IndexBox. Los estudios revisados por pares sobre adhesivos termofusibles a base de almidón de yuca confirman que los sustitutos biológicos están avalados por la investigación, y no son solo una estrategia de marketing, según Admase et al. (2024).
El segundo factor es la mano de obra. Escasean los operadores cualificados de plegadoras-encoladoras, lo que está llevando a los compradores a optar por máquinas con servomotores que guardan las configuraciones de cada trabajo y reducen los cambios de trabajo de decenas de minutos a menos de diez; la misma automatización permite procesar cajas con fondo automático y cajas de seis puntos a más de 400 m/min. Qué implica esto para su compra: si está especificando una máquina de encolado de cajas de cartón ondulado para un proyecto de 2026, valore la reciclabilidad del adhesivo y la automatización de los cambios de trabajo junto con la velocidad, y confirme que el adhesivo elegido seguirá cumpliendo las especificaciones de reciclabilidad que puedan exigir sus clientes minoristas. Como referencia, el mercado de las plegadoras-encoladoras ronda los USD 678 millones (2025) y sigue una trayectoria de crecimiento de aproximadamente el 6,8 %, aunque las estimaciones varían mucho de una empresa a otra y deben considerarse solo orientativas.
Matriz de adecuación de las máquinas encoladoras de cajas
Los compradores utilizan varios nombres para este equipo. La forma más segura de interpretar «máquina encoladora de cajas», «máquina encoladora de cajas de cartón» y «encoladora para cajas» es relacionar cada búsqueda con el tipo de cartón, el formato de caja y el proceso necesario.
| Término utilizado por el comprador | Requisito probable | Siguiente comprobación recomendada |
|---|---|---|
| Plegadora-encoladora de cajas de cartón ondulado | Plegado y encolado de planchas troqueladas de cartón ondulado con compresión controlada. | Compruebe el canal, la anchura de la plancha troquelada, la pestaña de encolado y la producción necesaria. |
| Encoladora de cajas | Categoría amplia que puede referirse al plegado y encolado o únicamente a la aplicación de adhesivo. | Pregunte si la máquina debe plegar, escuadrar y contar las cajas. |
| Encoladora de cajas de cartón | Puede referirse a cajas plegables de cartoncillo o a cajas de cartón ondulado ligero. | Confirme el espesor del cartón y el formato de caja antes de elegir la categoría de máquina. |
| Encoladora para cajas | A menudo se refiere a una necesidad de encolado o aplicación de adhesivo menos compleja. | Distinga las expectativas de producción para equipos manuales, semiautomáticos y totalmente automáticos. |
Si el trabajo requiere un control completo del plegado, consulte las especificaciones de la plegadora-encoladora de cajas de cartón ondulado. Si solo necesita aplicar adhesivo, compare la plegadora-encoladora automática.
Preguntas frecuentes
P: ¿Qué es una plegadora-encoladora de cajas de cartón ondulado?
Ver respuesta
Una plegadora-encoladora de cajas de cartón ondulado es un equipo de transformación automatizado que aplica adhesivo a la pestaña de encolado de una plancha troquelada de cartón ondulado, pliega los paneles y prensa la junta de unión del fabricante hasta que queda pegada y forma una caja terminada. Sustituye el encintado manual o el encolado a mano y se clasifica según el formato de caja y el sistema de encolado: PVA en frío, adhesivo termofusible o almidón.
P: Para las cajas de cartón ondulado, ¿qué es mejor: cola en frío o adhesivo termofusible?
Ver respuesta
Ninguna opción es siempre mejor: depende de las circunstancias. El PVA en frío penetra en las fibras, consigue una excelente unión con desgarro de fibras, cuesta menos y tolera mejor los errores, pero tarda en fraguar y limita la velocidad a unas 60 cajas/min. El adhesivo termofusible fragua en unos dos segundos, permite producir más de 200 cajas/min sin secado y se adhiere al cartón con recubrimiento, pero cuesta más y requiere equipos calefactados. Elija según la velocidad de la línea, el recubrimiento del cartón, el tamaño de la tirada y la reciclabilidad.
P: ¿Cuánto cuesta una plegadora-encoladora de cajas de cartón ondulado?
Ver respuesta
El precio varía mucho según el grado de automatización y de integración. Según estudios de mercado, las plegadoras-encoladoras usadas de gama alta cuestan aproximadamente entre USD 500.000 y 1,5 millones; las unidades FFG nuevas de entrada cuestan bastante menos, mientras que las líneas integradas de impresión, plegado y encolado alcanzan cientos de miles y más. Añada el coste recurrente del adhesivo —calcule el coste por cada 1.000 cajas a partir de la superficie de la pestaña, el gramaje de aplicación y el precio del adhesivo—, además de la mano de obra y los residuos. Después, compare el coste total de propiedad, no solo el precio de compra.
P: ¿A qué velocidad trabaja una plegadora-encoladora de cajas de cartón ondulado?
Ver respuesta
Las máquinas independientes suelen trabajar a 50–300 cajas/min; las plegadoras-encoladoras flexográficas integradas alcanzan 200–400+ m/min. La producción real siempre queda por debajo del máximo indicado en el folleto.
P: ¿Puede una sola máquina procesar cartón de pared simple y de pared doble?
Ver respuesta
Muchas pueden hacerlo, pero compruebe el intervalo de espesores en la ficha técnica. El cartón de pared doble requiere más fuerza de plegado y un ajuste distinto del encolado.
P: ¿Merece la pena comprar una plegadora-encoladora usada para cajas de cartón ondulado?
Ver respuesta
Una máquina usada puede reducir la inversión inicial entre un 40–60 %, pero tenga en cuenta los costes ocultos: piezas de repuesto ausentes u obsoletas, documentación CE/ISO caducada, incertidumbre sobre la reacondicionamiento y carencias en la formación de los operarios. Para un programa de gran volumen que busca amortizarse en menos de dos años, el ahorro en mano de obra y residuos que ofrece una línea nueva con buen servicio técnico suele compensar el menor precio de compra.
P: ¿Cómo puedo saber si la unión adhesiva es suficientemente resistente?
Ver respuesta
Realice la prueba de unión por desgarro de fibras: corte la junta en tiras de ~20 mm y sepárelas lentamente. Si se desgarra el cartón, la unión es más resistente que el sustrato y aguantará; si la junta se separa limpiamente por la línea de adhesivo, se ha aplicado poco adhesivo o se está utilizando uno inadecuado. Para documentar el control de calidad, el método de adhesión por pasadores TAPPI T 821 cuantifica la unión. Una aplicación excesiva —que se aprecia en los grumos de adhesivo— indica desperdicio, no mayor resistencia.
¿Está especificando una plegadora-encoladora de cajas de cartón ondulado para su tipo de cartón, formato de caja y perfil de tirada? Cenwan se encarga de todo el proceso de selección y diseño, y configura la línea de encolado según los requisitos de unión para toda la variedad de formatos de caja, no a partir de una ficha técnica estándar.
Solicite un presupuesto a medida → o encuentre un modelo con el selector de modelos de plegadoras-encoladorasNuestra visión sobre la calidad de la unión
Como socio de equipamiento de fabricantes de cajas de cartón ondulado, Cenwan Machine fabrica plegadoras-encoladoras para cartón ondulado y encoladoras de cajas en su planta de Wenzhou para la industria del embalaje de 40+ países, con configuraciones a medida para fabricar cajas de alta calidad. Hemos centrado esta guía en la unión adhesiva porque es la variable que determina si una caja de cartón ondulado soportará el transporte, y es un aspecto que la mayoría de las páginas sobre equipos pasan por alto. Las cifras de precio, residuos y cambios de trabajo citadas a partir de nuestras propias instalaciones corresponden a proyectos de referencia de 2025–2026; sus cifras variarán según el cartón, el clima y la longitud de la tirada. Revisado por el equipo técnico de Cenwan Machine.
Referencias y fuentes
- La industria del cartón onduladoFibre Box Association
- Listado numérico de normas (T 811 / T 804 / T 821)TAPPI
- GTR-196: Efectos de la humedad y la fluencia en el papel, el cartón y los envasesUSDA Forest Products Laboratory
- Ensayo de aplastamiento de canto (fórmula McKee, ISO 3037)Wikipedia
- Estimación de la resistencia a la compresión de cajas de cartón ondulado (Fehér et al., 2023)NIH/PMC
- Código FEFCO (12.ª edición)European Federation of Corrugated Board Manufacturers
- Patente de US 5,093,393, adhesivo para ondular a base de almidón con PVAUSPTO
- Patente de US 3,688,736, aplicador de adhesivo para máquina de papel onduladoUSPTO
- 29 CFR 1910.212 / 1910.147, resguardos de máquinas y bloqueo y etiquetadoOSHA
- Reglamento sobre envases y residuos de envases (PPWR 2025/40)European Commission
- Adhesivo termofusible a base de almidón de yuca (Admase et al., 2024)NIH/PMC
- Mercado de las máquinas plegadoras-encoladorasGlobal Market Insights
- Una mirada a la evolución de las plantas de cajasAICC
- Reducción de residuos en el embalaje de cartón onduladoThe Lean Six Sigma Company
- Previsión del mercado de bioadhesivos para embalajeIndexBox