Póngase en contacto con Cenwan Machine Company


Actualizado en agosto de 2026
La velocidad de la plegadora-encoladora frente a la calidad de las cajas se evalúa mejor contando las cajas correctas a la primera por minuto transcurrido, no fijándose en la cifra más alta del indicador de velocidad. El ajuste óptimo es la velocidad más alta, confirmada para cada trabajo, que mantiene la caja definida dentro de sus límites de aceptación y ofrece una producción de cajas correctas a la primera sólida y repetible.
La velocidad nominal es un límite de capacidad sujeto a las condiciones indicadas. No es un objetivo de producción automático para todas las cajas plegables, cajas de cartón ondulado, capas de acabado, adhesivos, formatos de caja o configuraciones de etapas posteriores. La misma lógica de ensayo se aplica a las máquinas descritas en la guía de selección y capacidades de alta velocidad de Cenwan, a una plegadora-encoladora flexográfica o a otras máquinas de embalaje utilizadas en el sector y conectadas a la automatización de línea. Una breve puesta en marcha a la velocidad máxima puede parecer productiva, mientras que los rechazos en inspección, los reprocesos, las microparadas y los problemas de recogida reducen discretamente la producción vendible.
Idea clave
Considere la primera pasada ascendente como una forma de localizar los límites, no como una prueba concluyente. Confirme la zona entre la última condición que supera la prueba y la primera que falla; después compare las pruebas de control con el ajuste estándar al principio y al final antes de aprobar una velocidad de producción.
Mida la producción de cajas correctas, no la velocidad indicada
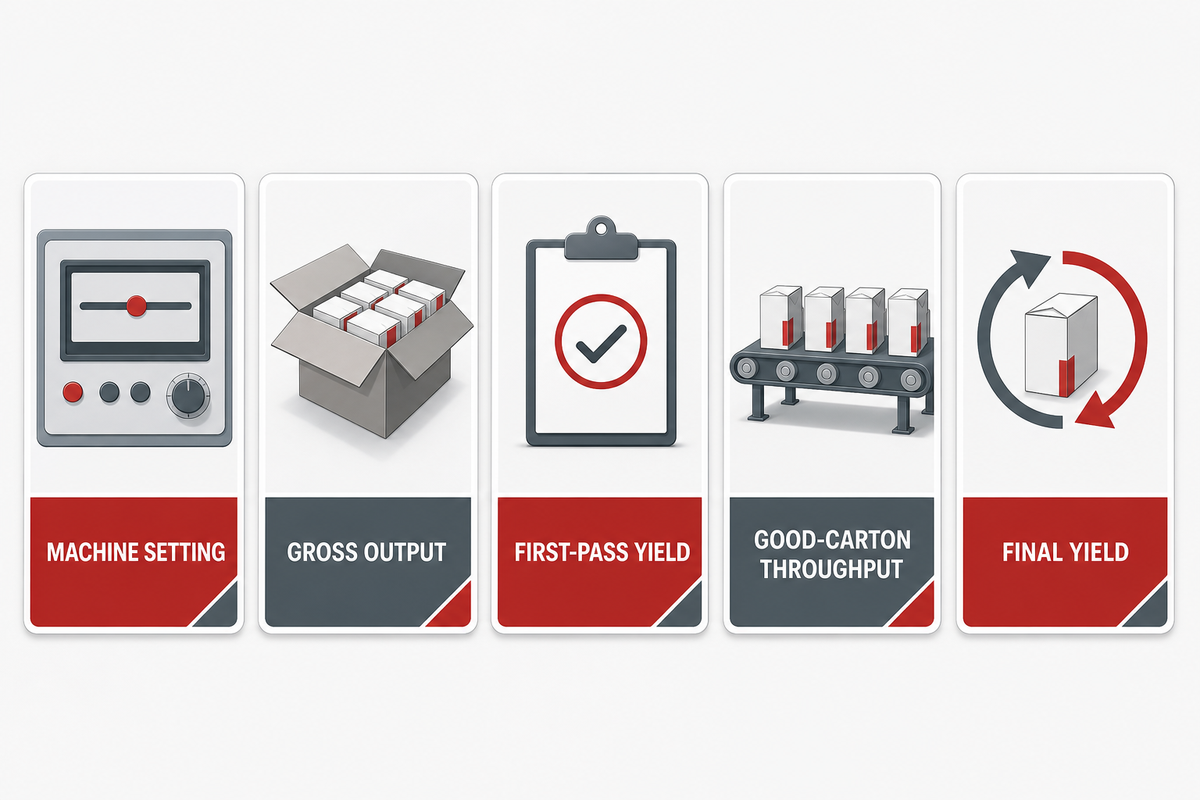
La producción de cajas correctas mide las cajas aceptadas a la primera durante el tiempo transcurrido del ensayo. Es distinta del ajuste de la máquina, la producción bruta, el rendimiento a la primera, el rendimiento final tras el reproceso y la producción medida solo mientras la plegadora-encoladora está en marcha. Mantener estos indicadores separados evita que un ajuste rápido pero inestable parezca mejor que una tirada más lenta y limpia.
En cualquier plegadora-encoladora automática, esta decisión entre velocidad y calidad debe tomarse para el trabajo de caja y los criterios de inspección definidos, no basándose únicamente en el indicador de velocidad.
La productividad y el rendimiento a la primera son resultados distintos. El estudio de caso de la Manufacturing Extension Partnership del NIST los presenta por separado, en lugar de tratar uno como sustituto del otro. Un artículo técnico de PostPress escrito por un proveedor también señala que ajustar la velocidad puede generar desperdicio y que las cajas defectuosas pueden ocasionar pérdidas en las etapas posteriores; aquí se utiliza como referencia del sector, no como prueba independiente de rendimiento.
- Producción bruta: todas las cajas contadas en la salida, antes de decidir su aceptación por calidad.
- Cajas aceptadas a la primera: cajas que superan los controles predefinidos sin corrección ni reproceso.
- Rendimiento a la primera: cajas aceptadas a la primera divididas entre el total de cajas evaluadas.
- Producción de cajas correctas: cajas aceptadas a la primera divididas entre el tiempo transcurrido del ensayo.
- Rendimiento final: cajas aceptadas tras el reproceso autorizado, contabilizadas por separado.
El tiempo transcurrido debe seguir la misma regla declarada en cada etapa comparable. Si las microparadas, inspecciones o intervenciones durante el ensayo se incluyen en el tiempo para una velocidad, también deben incluirse para las demás. Informar solo del tiempo en marcha puede ocultar precisamente las pérdidas que el ensayo pretende revelar.
Fije la caja y sus límites de calidad antes de cambiar la velocidad
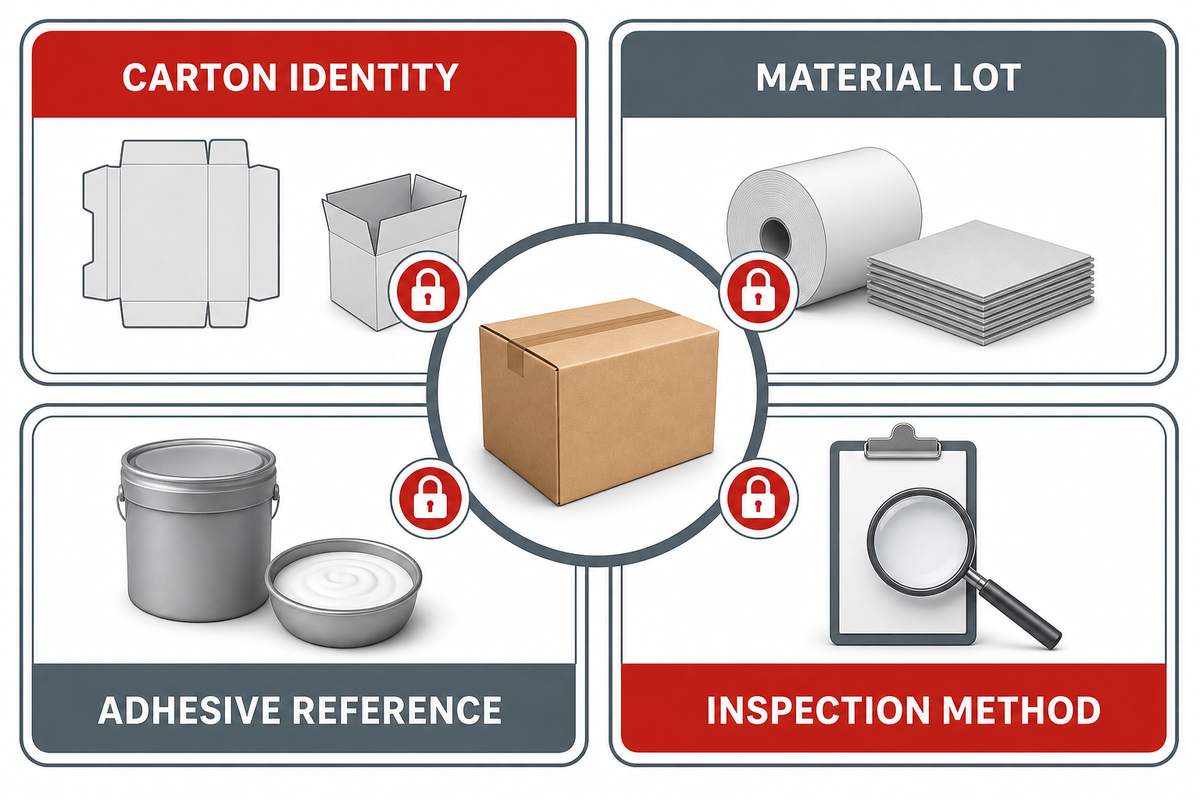
Una comparación justa de velocidades modifica la velocidad y mantiene constantes el trabajo definido y los criterios de inspección. La ficha de ensayo debe identificar la plancha troquelada, el lote de material, el acabado, la referencia del adhesivo, el formato de caja, cada etapa de plegado y encolado, el requisito de compresión, el método de inspección y los criterios de aceptación. Si algún elemento cambia durante el ensayo de plegado y encolado, registre la intervención y trate el resultado como una condición nueva.
«No se ha rechazado» no equivale a «se ha verificado que es correcto». Un artículo sobre control de calidad de PostPress escrito por un proveedor explica que los parámetros medidos y la forma en que el operario configura el sistema de inspección determinan qué significa una señal de aprobación. Aquí se utiliza como referencia del sector, no como prueba independiente de rendimiento. Anote la referencia del calibre, la prueba, el programa de cámara u otro identificador de inspección, así como la persona que evalúa, si su intervención influye en el resultado.
El estado del material también debe constar en la misma ficha. Anote el lote, las condiciones de almacenamiento o exposición y las condiciones ambientales que exijan la especificación del trabajo y la norma de acondicionamiento aprobada del centro; no invente para el ensayo valores universales de temperatura, humedad, cantidad de adhesivo, tiempo de compresión, resistencia de unión o tolerancia dimensional.
Haga
- Fije las definiciones del trabajo y de la inspección.
- Anote cada intervención en su fila de ensayo.
- Mantenga separadas las cajas aceptadas a la primera y las reprocesadas.
No haga
- Cambiar a la vez la velocidad, el adhesivo, la presión y la alineación.
- Relajar los límites de aceptación después de que aparezcan rechazos.
- Aplicar a otra plancha la velocidad aprobada para un trabajo.
Establezca una condición de referencia estable
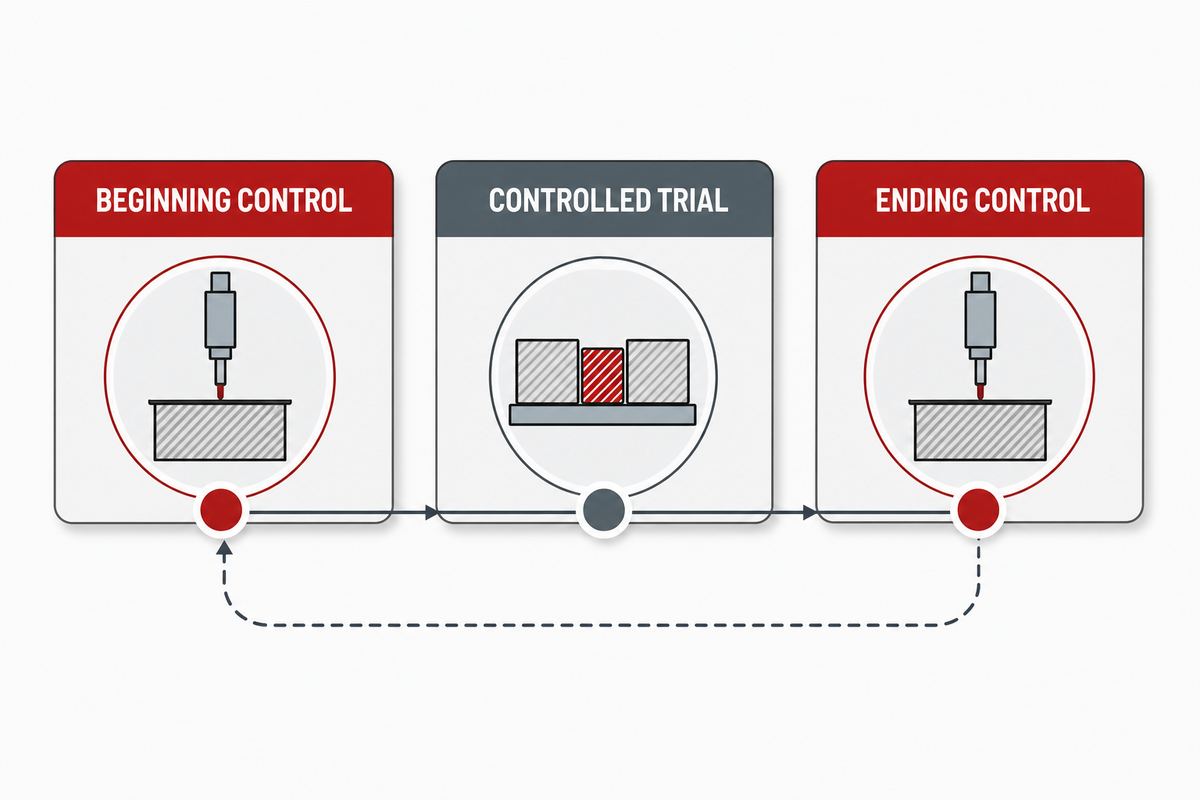
Una condición de referencia es una condición registrada con el ajuste estándar al principio y al final del ensayo, no una impresión rápida durante el arranque en frío. Cada fila de control debe identificar el trabajo, la máquina, el lote de material, la referencia de los ajustes aprobados, el tiempo transcurrido, el recuento bruto, las cajas aceptadas a la primera, las intervenciones y los defectos observados. Si el control final se ha desplazado, cualquier conclusión sencilla sobre la velocidad pierde solidez.
Un pasaje del manual de diseño de experimentos del NIST/SEMATECH resume por qué hacen falta los dos controles:
«Los ensayos experimentales deben incluir pruebas de control realizadas con los ajustes estándar del proceso».
Manual electrónico NIST/SEMATECH, mejora de procesos
Las filas del principio y del final no demuestran que todas las variables perturbadoras o las condiciones de la maquinaria se hayan mantenido constantes. Compararlas permite detectar si la condición estándar se ha desplazado durante el ensayo. Si el resultado final cambia de una forma que incumple los criterios de aceptación del centro, tenga en cuenta esa deriva antes de concluir que la causa es la velocidad.
Realice una rampa de velocidad controlada sin mezclar variables
Una rampa controlada sigue una secuencia acordada de antemano, modifica únicamente la velocidad, aplica la misma regla de observación definida para el trabajo en cada etapa comparable y registra todas las intervenciones. La primera pasada ascendente permite localizar un límite aproximado. Después, la confirmación vuelve a comprobar la zona entre la última condición que supera la prueba y la primera que falla, en orden alterno o en el orden aprobado por el centro, para detectar una posible deriva con el tiempo.
Los aumentos monótonos de velocidad pueden confundirse con una deriva del proceso, incluidos posibles cambios en la máquina, el material, la medición o la actuación del operario. Las directrices del NIST sobre el orden de los experimentos advierten de que los niveles secuenciales de las variables predictoras pueden ocultar una deriva. La aleatorización puede no ser aceptable en un proceso de embalaje en producción, pero la lección práctica sigue siendo la misma: no dé por sentada la causalidad a partir de una sola prueba ascendente.
Estas secciones del NIST son referencias consolidadas sobre diseño de experimentos. Respaldan el método de ensayo, no el rendimiento actual de las plegadoras-encoladoras ni un ajuste de producción universal.
Plantilla para una rampa de velocidad de una sola variable
Esta plantilla para una sola variable es un formato, no una instrucción de proceso. Los manuales de la máquina, los planes de control del trabajo y los procedimientos del centro determinan el intervalo de velocidades objetivo, cuándo puede ajustar la velocidad el personal autorizado, las condiciones de parada, las reglas de muestreo y quién puede intervenir. Registre la velocidad de línea en las unidades que muestra la máquina, ya sean cajas por minuto o metros por minuto.
| Categoría que debe registrarse | Qué debe registrarse | Por qué es importante | Límite |
|---|---|---|---|
| Fila de ensayo | Identificador único de fila | Evita mezclar resultados | No autoriza la producción |
| Identificación del trabajo | Plancha troquelada, lote de material, referencia del adhesivo | Vincula el resultado a una sola caja | No se debe aplicar a otros trabajos |
| Ajuste | Velocidad indicada y unidad | Identifica la condición ensayada | Se aplican los límites del manual y del centro |
| Tiempo transcurrido | Inicio, final y paradas incluidas | Permite comparar la producción | Aplique una única regla de cómputo del tiempo |
| Recuento bruto | Todas las cajas evaluadas | Proporciona el denominador del rendimiento | Evite duplicar recuentos |
| Cajas aceptadas a la primera | Cajas que superan la prueba sin corrección | Mide la producción útil a la primera | Los límites de aceptación se mantienen fijos |
| Clase de defecto | Primera etapa y síntoma que se repiten | Permite localizar el límite | No identifica el componente averiado |
| Identificación de la inspección | Calibre, prueba, programa de cámara, persona que evalúa | Permite detectar cambios en la medición | Utilice solo el método aprobado |
| Intervención | Parada, corrección, incidencia con el material | Evita ocultar tiempo y desperdicio | Una condición nueva puede requerir otra fila |
| Decisión | Aprobar, confirmar, detener o escalar | Vincula las pruebas con la siguiente decisión | Prevalece la autoridad del centro |
Base documental: directrices del NIST sobre el orden de los experimentos, directrices de la Flexographic Technical Association para plegadoras-encoladoras y el conjunto de pruebas de control del trabajo revisado.
Calcule la producción de cajas correctas a la primera
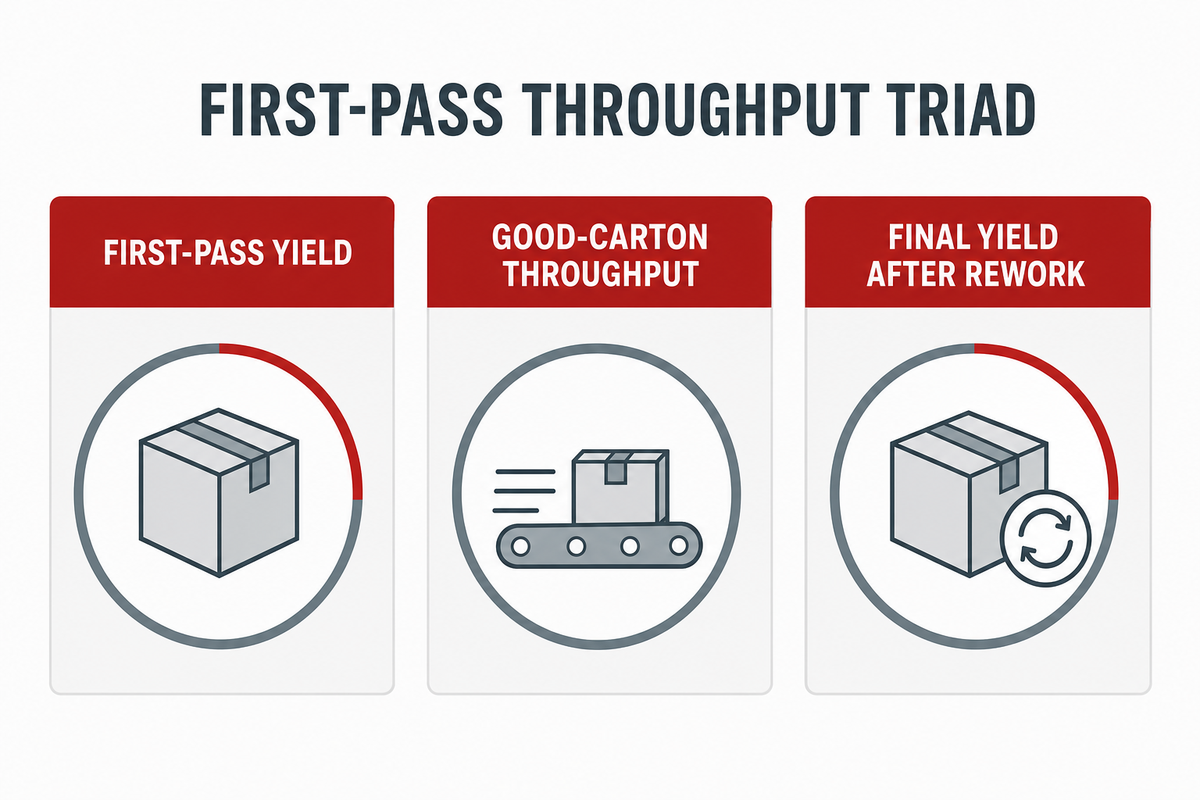
El rendimiento a la primera es una proporción; la producción de cajas correctas es una tasa, y el rendimiento final tras el reproceso es una tercera medida. La decisión sobre la velocidad necesita los tres indicadores porque dos tiradas pueden producir el mismo número de cajas aceptadas por minuto y, aun así, generar cargas de rechazo, trabajo de reproceso y pérdidas de tiempo muy distintas en la línea de embalaje.
Los tres indicadores de producción a la primera
Utilice estas tres definiciones fijas para los cálculos:
- Rendimiento a la primera = cajas aceptadas a la primera ÷ cajas evaluadas × 100 %.
- Producción de cajas correctas = cajas aceptadas a la primera ÷ minutos transcurridos.
- Rendimiento final tras el reproceso = cajas aceptadas al final ÷ cajas evaluadas × 100 %.
Solo cálculo ilustrativo: las cifras siguientes muestran el método y no son resultados de ensayos de Cenwan ni ajustes de velocidad recomendados.
| Ensayo | Ajuste ilustrativo | Periodo transcurrido | Interrupción incluida | Reproceso posterior | Recuento bruto | Aceptadas a la primera | Rendimiento a la primera | Producción de cajas correctas |
|---|---|---|---|---|---|---|---|---|
| A | 80 m/min | 15 min | 30 sec | 5 min | 1.200 cajas | 1.140 cajas | 95% | 76 cajas/min |
| B | 100 m/min | 15 min | 45 sec | 10 min | 1.500 cajas | 1.245 cajas | 83% | 83 cajas/min |
| C | 120 m/min | 15 min | 60 sec | 20 min | 1.800 cajas | 1.170 cajas | 65% | 78 cajas/min |
El ensayo B encabeza este ejemplo con 83 cajas aceptadas a la primera por minuto, aunque el ensayo C produce 300 cajas brutas más en los mismos 15 min. Los valores de 80 m/min, 100 m/min y 120 m/min son solo referencias para los cálculos, no velocidades ni incrementos recomendados. Toda recuperación posterior debe figurar en el rendimiento final y en los registros de reproceso; no modifica el resultado a la primera del ensayo C.
Localice el primer límite de defectos repetibles
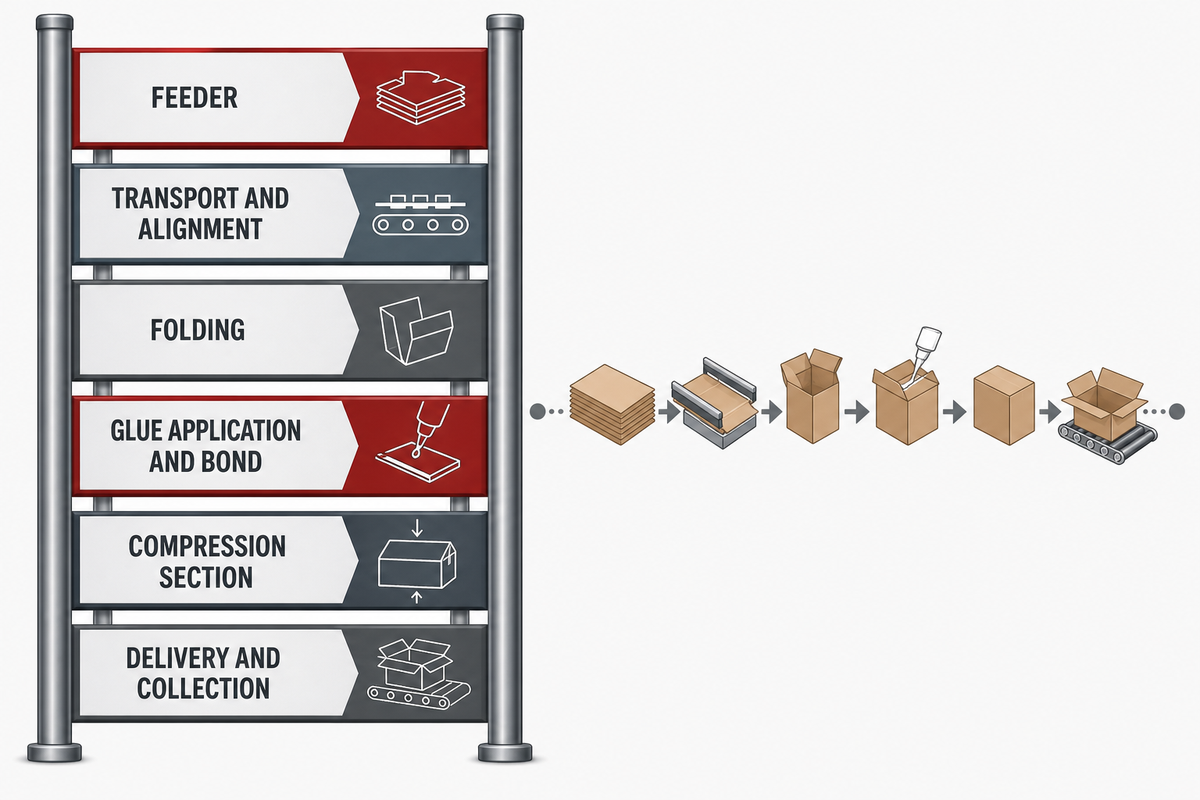
El primer límite de defectos repetibles es la condición ensayada más próxima en la que vuelve a aparecer un fallo definido con el mismo trabajo y los mismos criterios de inspección. Una caja defectuosa es una observación, no un límite. Clasifique dónde aparece primero el síntoma, conserve su contexto y confirme la zona entre la última condición que supera la prueba y la primera que falla antes de considerar que la velocidad es la causa probable.
Escala de localización del primer defecto
- Alimentador: entrada omitida, doble, tardía o irregular de la plancha troquelada.
- Transporte y alineación: desviación, deslizamiento, desplazamiento del registro o control inestable de la banda.
- Plegado: desviación del panel, el hendido previo, el fondo automático o el plegado de 4 o 6 esquinas.
- Aplicación del adhesivo y unión: fallo de colocación, presencia, transferencia, junta abierta o estado de la unión según el control aprobado para el trabajo.
- Sección de compresión: pérdida del resultado de cierre o mantenimiento definido para el trabajo.
- Salida y recogida: formación de solapas escalonadas, recuento, expulsión, embalaje o acumulación posterior que alteren la producción útil.
Los sistemas en línea pueden comprobar la presencia de adhesivo en los bordes y las irregularidades en la superficie de la pila durante la producción de cajas plegables. Una patente publicada sobre inspección de cajas plegables demuestra que estos controles son técnicamente viables, pero no prueba que Cenwan los haya adoptado, que sean precisos ni que sean de su propiedad. Las pruebas de inspección deben vincularse a la máquina real y al método de ensayo aprobado.
Utilice esta escala para orientar el análisis, no para diagnosticar piezas. La desviación de una caja puede deberse a la plancha troquelada, el alimentador, el transporte, el ajuste de plegado, el método de inspección u otra condición. Registre la repetición, el lote de material, la fila de ensayo, la intervención y una muestra o fotografía conservada, siempre que las normas del centro lo permitan.
Establezca reglas de parada antes de comenzar el ensayo
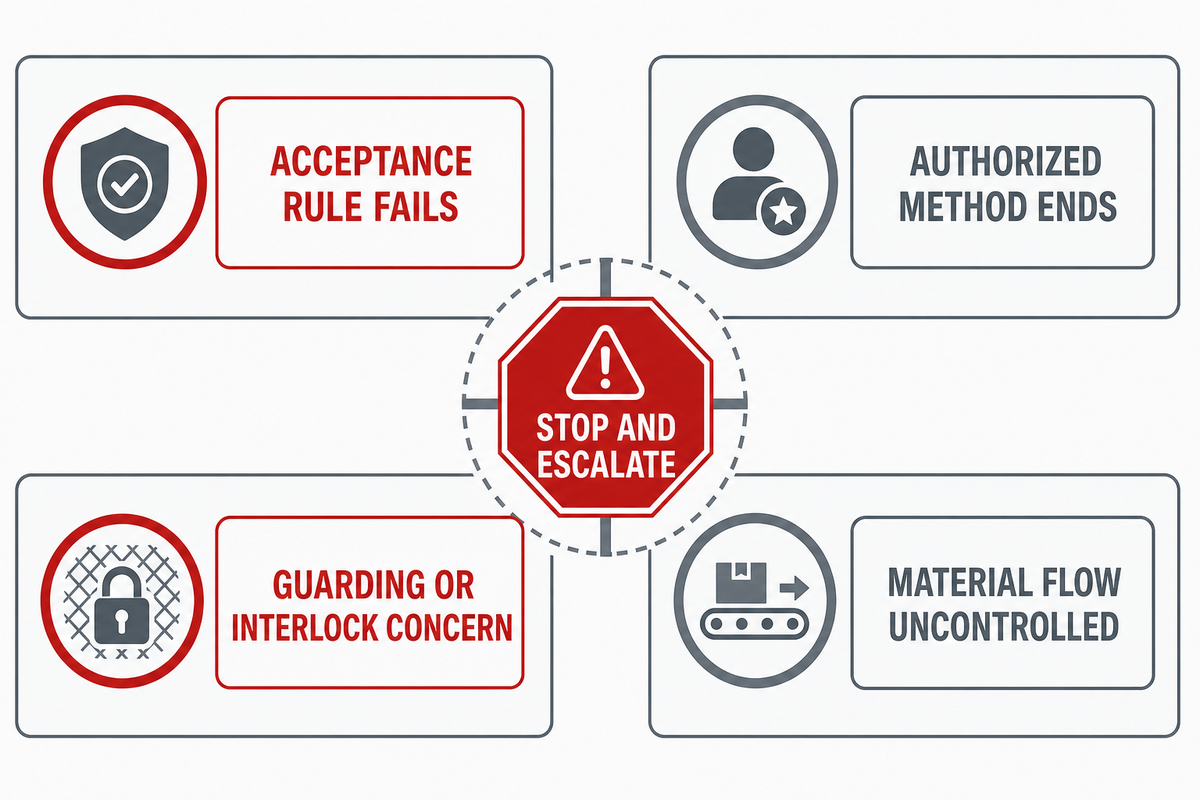
Las reglas de parada deben estar por escrito antes del primer cambio de velocidad. Cada etapa del ensayo termina cuando incumple su regla de aceptación, y el ensayo se escala si una observación se sale del método autorizado, surgen dudas sobre resguardos o enclavamientos, el flujo de material queda fuera de control o aparecen ruidos o movimientos anómalos. «Detener y escalar» es una etiqueta para tomar una decisión, no un procedimiento de parada.
Los límites definidos de antemano son importantes porque, tras la anomalía, surge la tentación de «comprobar una caja más», justo cuando la presión del calendario puede distorsionar más el criterio. La norma de OSHA sobre energías peligrosas distingue la producción normal de las tareas de mantenimiento, mientras que la ISO 12643-4:2023 aborda los riesgos significativos de los equipos de transformación. Ninguna de las dos fuentes establece una velocidad para las plegadoras-encoladoras.
⚠️ Límite del ensayo
No anule un resguardo ni un enclavamiento, no introduzca las manos en una plegadora-encoladora en movimiento, no acceda a una zona de peligro ni improvise ajustes con la máquina energizada. Siga el manual de la máquina, la formación recibida, las funciones autorizadas y el procedimiento aprobado del centro.
El registro de accidente de OSHA de 2020 relacionado con una plegadora-encoladora documenta una lesión en una máquina energizada con rodillos de arrastre sin resguardo. El caso respalda los estrictos límites del ensayo, pero no establece una tasa de accidentes del sector.
Cuantifique las cajas desperdiciadas y el coste real del ensayo
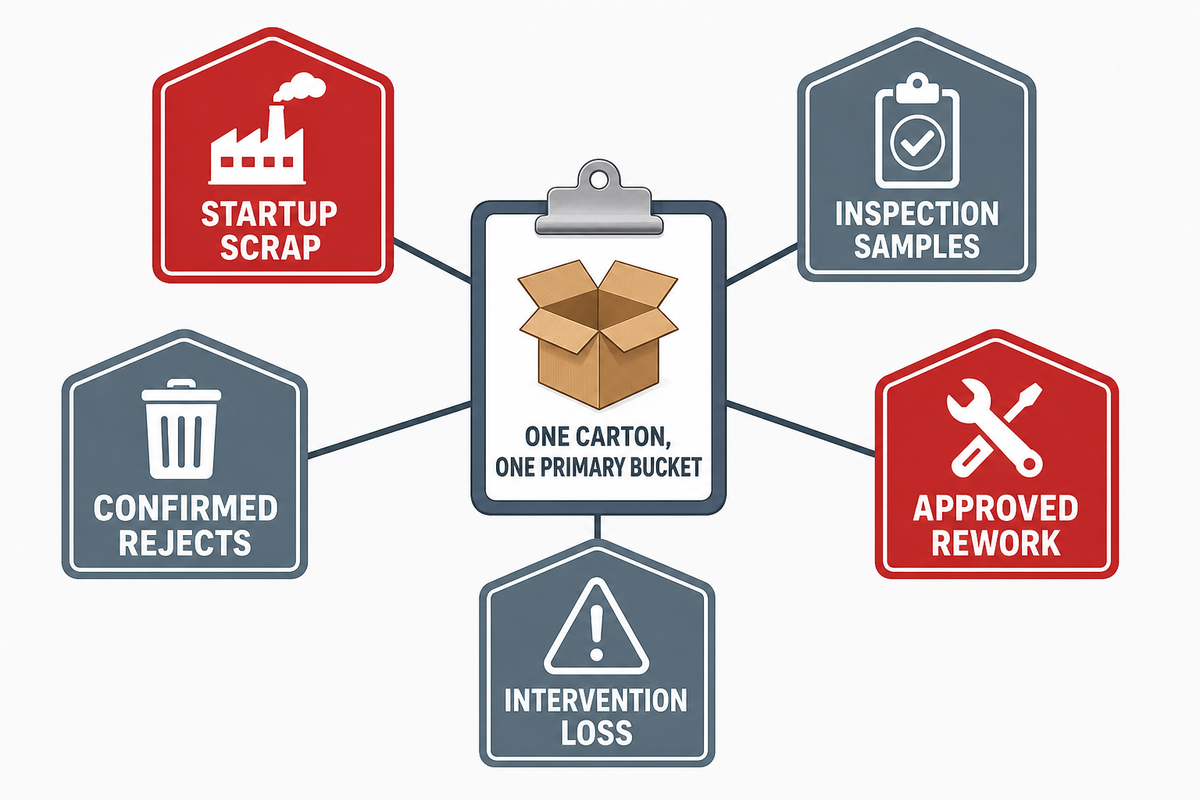
Antes de asignar un coste, clasifique el desperdicio del ensayo según su destino. Separe el material de descarte del arranque, las muestras de inspección, los rechazos confirmados, el reproceso autorizado y el material perdido durante las intervenciones. Cada caja debe figurar en una única categoría principal del registro del ensayo; cualquier decisión posterior debe vincularse a esa entrada para evitar contabilizar dos veces la misma pérdida.
El coste se calcula a partir de los datos específicos del centro sobre cartón, impresión, acabado, adhesivo, mano de obra, eliminación y reproceso. Ningún porcentaje genérico de desperdicio puede sustituir esas cifras. El informe de tendencias de 2026 de la Sustainable Packaging Coalition refleja el interés actual del sector por el desperdicio de embalajes, pero no proporciona una tasa de rechazo para plegadoras-encoladoras ni el coste de una planta.
El registro debe vincular cada categoría de desperdicio con la fila del ensayo, la clase de defecto, el ajuste de velocidad y la intervención. Así, el análisis de costes puede auditarse: el equipo de embalaje puede comprobar si un ajuste más rápido redujo el tiempo transcurrido, aumentó las muestras de inspección, trasladó los problemas de calidad al reproceso, añadió paradas o causó pérdidas en el embalaje posterior.
Utilice periodos transcurridos comparables antes de proyectar resultados por turno; un ensayo breve solo aporta pruebas de la condición registrada, no garantiza el total de un turno.
Fije el ajuste aprobado para el siguiente turno y para repetir el trabajo
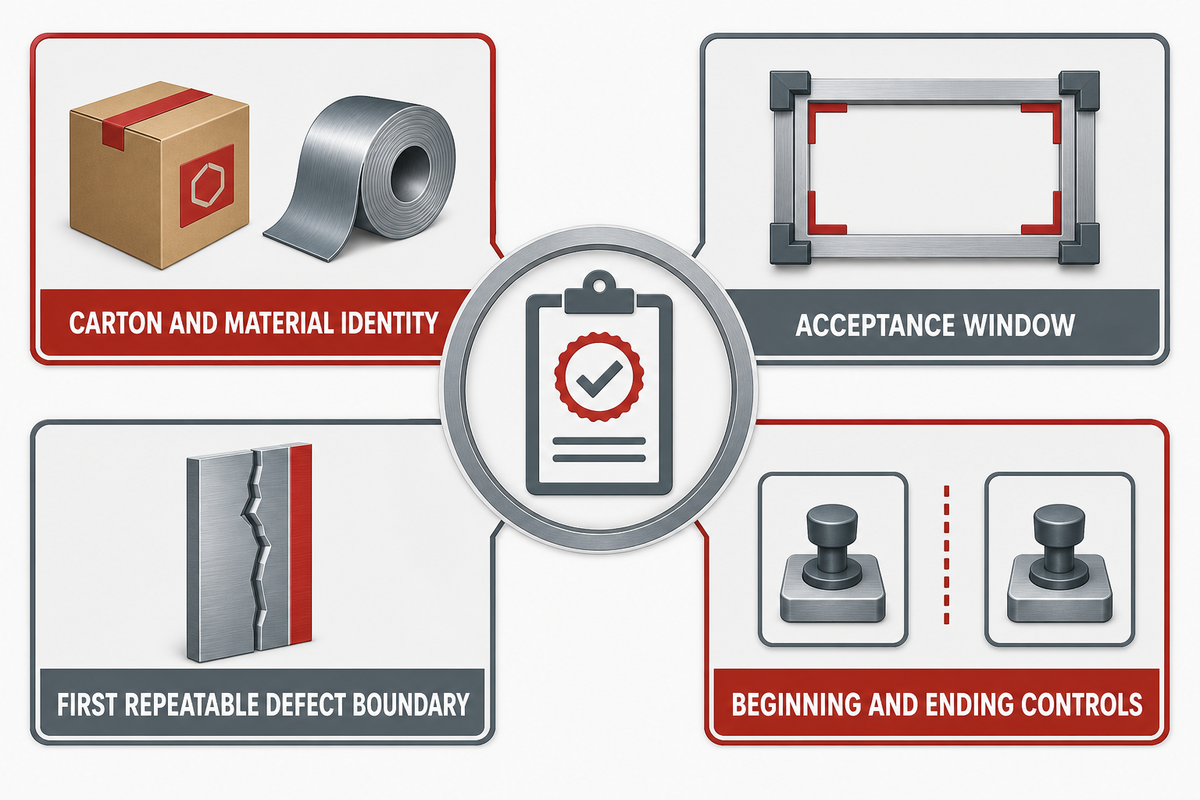
El registro reutilizable del ajuste vincula la velocidad a una caja concreta y a las pruebas que se utilizaron para aprobarla. Una cifra aislada no permite saber qué plancha troquelada, lote de material, método de inspección, límite de defectos, orden de ensayo o intervenciones produjeron el resultado. El siguiente turno necesita conocer el intervalo y sus límites, no copiar una velocidad de una pizarra.
Intervalo de velocidades específico del trabajo
Complete el registro con el intervalo de velocidades ensayado, el ajuste aprobado, la identificación de la caja y el material, la referencia del adhesivo, los límites de aceptación, la identificación de la inspección, el rendimiento a la primera, la producción de cajas correctas, el primer límite de defectos repetibles, los controles estándar inicial y final, las intervenciones, la persona responsable, la fecha y la referencia de aprobación.
El intervalo aprobado respalda la orden de trabajo y el plan de control, pero no sustituye ninguno de esos documentos, no autoriza a un operario ni transfiere un control de seguridad. Antes de repetir un trabajo o iniciar una tirada larga, compruebe que la identidad del trabajo y los criterios aprobados registrados siguen coincidiendo. Un cambio de plancha troquelada, cartón ondulado, acabado, patrón de plegado de la caja, proceso de encolado, requisito de compresión o línea posterior puede invalidar el intervalo anterior.
Los controles al principio y al final del ensayo, en 2 puntos, permiten comprobar la deriva, algo que no ofrece una única prueba breve a velocidad máxima. El ajuste aprobado sigue siendo específico del trabajo hasta que el método de aprobación del centro lo confirma en las condiciones de producción correspondientes.
Cuándo una pérdida de velocidad apunta a desgaste, piezas o mantenimiento
Una pérdida de velocidad recurrente puede derivarse a mantenimiento o servicio después de comprobar las variables aprobadas del trabajo y conservar las pruebas. El expediente de escalado debe identificar el trabajo, el material, el ajuste ensayado, la ubicación del defecto, su repetición, el método de inspección, las intervenciones y cualquier muestra o fotografía conservada que permitan las normas del centro.
La pérdida de velocidad por sí sola no identifica un rodillo, una banda, un servomotor, un componente del sistema de encolado u otra pieza desgastada de la máquina. El mismo síntoma puede deberse al material, la secuencia de plegado, el estado del ajuste, variaciones de medición, la presión de recogida o las condiciones anteriores y posteriores. Las decisiones de mantenimiento deben partir del registro, no de una pieza de recambio supuesta.
Cenwan afirma que ofrece asistencia posventa y suministro de recambios a los usuarios de plegadoras-encoladoras y máquinas encoladoras de cajas. Si un problema recurrente está documentado en el registro del ensayo, utilice el canal de servicio de Cenwan para enviar un informe documentado sobre la pérdida de velocidad y confirmar el paso siguiente adecuado.
Preguntas frecuentes
¿Debe funcionar siempre una plegadora-encoladora por debajo de su velocidad nominal?
No existe un porcentaje fijo por debajo de la velocidad nominal que sirva para todos los trabajos de cajas; utilice el intervalo de ensayo aprobado y elija el ajuste repetible con la mayor producción correcta a la primera.
La velocidad nominal describe la capacidad de la máquina en las condiciones indicadas. El ajuste utilizable también depende de la plancha troquelada, el cartón o el canal, el acabado, el adhesivo, el formato de caja, la secuencia de plegado, la compresión, los criterios de inspección y la manipulación posterior. Defina el intervalo de ensayo según el manual y el método aprobado del centro; después, elija el ajuste confirmado que ofrezca la mayor producción correcta a la primera de forma repetible.
¿Cuánto tiempo debe mantenerse cada etapa de velocidad?
Defina la condición de mantenimiento antes de iniciar la rampa de velocidad; las fuentes revisadas no establecen una duración ni un número de muestras universal, así que siga el plan de observación aprobado para cada trabajo.
Las fuentes revisadas no establecen un tiempo de mantenimiento ni un número de muestras universal; siga el plan de observación aprobado para cada trabajo. La frecuencia de los defectos, el método de inspección, el valor de las cajas, el plan de control, las necesidades de producción y el procedimiento del centro determinan qué observación es suficiente. Aplique la misma regla declarada a las etapas comparables y registre las interrupciones. Una tirada breve sin defectos puede pasar por alto fallos intermitentes de alimentación, plegado de las cajas, unión, compresión, salida o recogida. Cerca del límite aparente, repita las condiciones de la última prueba superada y la primera fallida en un orden definido de antemano; después, compare el control estándar final con el inicial antes de aprobar el resultado para la producción de cajas.
¿Qué se considera una caja correcta en un ensayo de producción?
Una caja correcta supera todos los controles de aceptación a la primera definidos previamente, sin corrección ni reproceso, tomando como referencia de calidad la especificación del trabajo y el método de inspección aprobado.
Los controles pueden abarcar dimensiones, alineación del plegado, colocación del adhesivo, estado de la unión, escuadría, estado de la impresión o la superficie y manipulación posterior. Los límites aplicables deben proceder de la especificación del trabajo y del método de inspección aprobado. Anote junto a cada recuento aceptado la identificación de la inspección. Defina los controles antes del ensayo para que una velocidad más alta no salga favorecida por relajar después los criterios de calidad de las cajas.
¿Deben contarse como producción correcta las cajas reprocesadas?
Las cajas reprocesadas se incluyen en el rendimiento final, no en la producción de cajas correctas a la primera; informe de ellas por separado para que una tirada rápida pero inestable no oculte el trabajo adicional de corrección posterior.
Informe por separado del reproceso para que la velocidad y la calidad sigan siendo visibles.
¿Cuándo debe derivarse a servicio un problema de velocidad del operario?
Escalone una pérdida recurrente cuando se hayan completado las comprobaciones aprobadas del trabajo o cuando la observación se salga del ámbito autorizado del operario; conserve el registro completo del ensayo para el servicio técnico.
Conserve el identificador del trabajo, el material, el ajuste ensayado, la etapa del defecto, su repetición, la identificación de la inspección, las intervenciones y las muestras o fotografías permitidas. Añada los resultados de los controles inicial y final para que el servicio técnico pueda comprobar si también se desplazó la condición estándar. Estas pruebas ofrecen a mantenimiento o al servicio técnico un punto de partida defendible, sin afirmar que un síntoma identifique una pieza averiada ni que una ficha técnica por sí sola demuestre la causa.
Referencias y fuentes
- NIST/SEMATECH e-Handbook: Mejora de procesos
- NIST/SEMATECH e-Handbook: Aleatorización y orden de ejecución
- NIST/SEMATECH e-Handbook: Muestreo de aceptación
- OSHA 29 CFR 1910.147: Control de energías peligrosas
- ISO 12643-4:2023: Registro de seguridad de los equipos de conversión
- Flexographic Technical Association: Recomendaciones para trabajos y cambios de formato en plegadoras-encoladoras
- PostPress: Sistemas de control de calidad y producción en plegadoras-encoladoras
- PostPress: Artículo sobre productividad en plegadoras-encoladoras elaborado por un proveedor
- Sustainable Packaging Coalition: Informe de tendencias de embalaje sostenible de 2026
Cómo se ha comprobado este método
La guía distingue entre la velocidad nominal de la plegadora-encoladora y la producción de cajas buenas a la primera, y explica los controles de las pruebas a partir de fuentes gubernamentales, organismos de normalización, asociaciones y publicaciones sectoriales revisadas. Las afirmaciones de Cenwan sobre la empresa y sus servicios se consideran información de primera parte, no pruebas independientes de rendimiento. Las afirmaciones metodológicas citadas se han contrastado con las fuentes enumeradas.