Póngase en contacto con Cenwan Machine Company


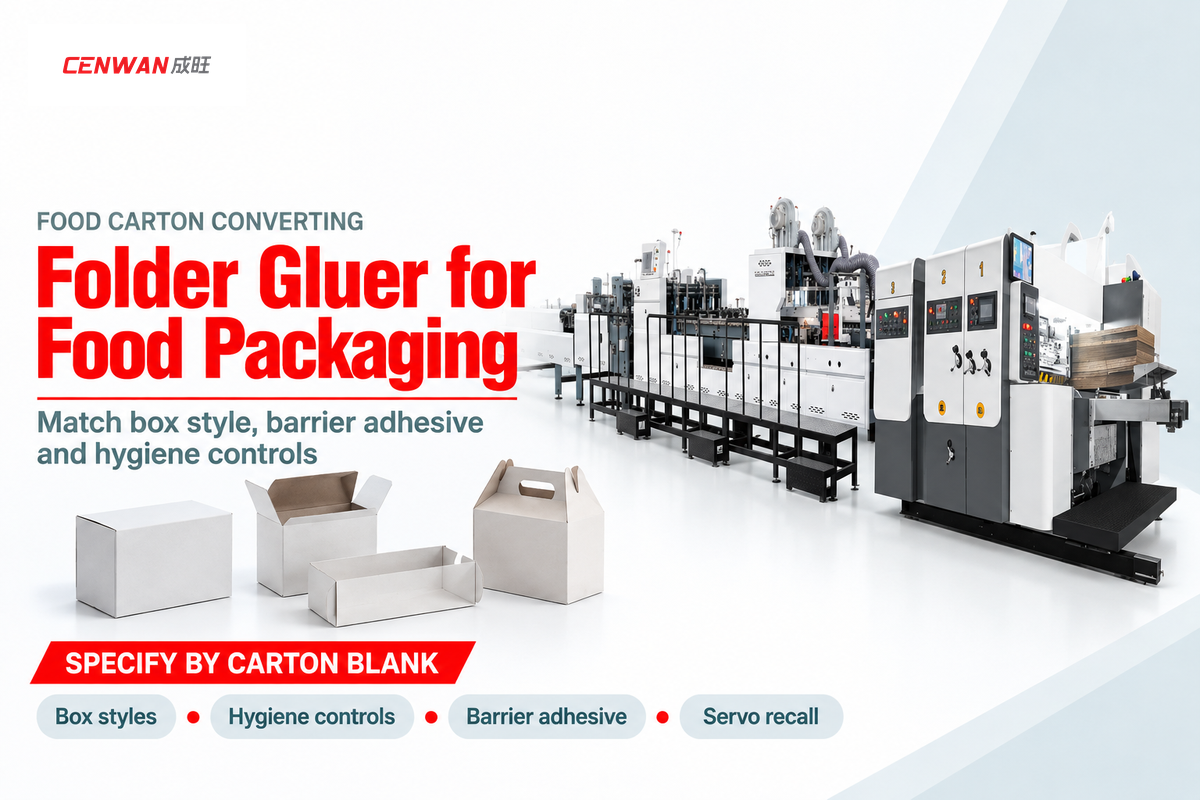
La elección de la plegadora-encoladora adecuada para envases alimentarios implica analizar la geometría de plegado de la caja de cartón, la rigidez del cartón y el tipo de adhesivo apto para uso alimentario. La mayoría de las máquinas automáticas estándar operan a 50-300 m/min en estuches plegables. Los modelos de alta velocidad procesan cartoncillo de 200-800 gsm y material de microonda E, F y N a 400-450 m/min.
Las líneas de cajas de cartón alimentarias también deben impedir el rebose de adhesivo conforme a la norma U.S. FDA 21 CFR 175.105 y la BRCGS Issue 7. Las auditorías de la norma BRCGS Issue 7 comenzaron en abril de 2025 en toda la industria mundial del envase. Según Packaging Digest, sustituir un disco de encolado de 20mm por un orificio de boquilla de 0,5mm reduce el consumo de cola a la mitad.
Respuesta directa: una plegadora-encoladora para envases alimentarios es una máquina automática de plegado y encolado para cartoncillo de 200-800 gsm y microonda E/F/N. Opera a 180-400 m/min con preplegado a 180 grados y posicionamiento mediante carros servo. Las válvulas cerradas de cola de 0,5 mm, los depósitos de cola de acero inoxidable y la expulsión óptica ayudan a mantener el cumplimiento de la norma FDA 21 CFR 175.105.
Conclusiones clave de ingeniería:
- La cola fría de base acuosa requiere una energía superficial de 38-42 mN/m. Según la guía técnica de Sinosun, los cartones alimentarios recubiertos de PE sin tratar suelen despegarse en el palé tres días después del envío.
- Sustituir un disco de encolado abierto de 20 mm por un orificio de extrusión de 0,5 mm reduce el consumo de adhesivo a la mitad (Packaging Digest). Un cordón más estrecho también evita el hilado interno de cola.
- Los sensores en línea de adhesivo termofusible (hot-melt) deben instalarse al menos a 30 mm de la boquilla del cabezal calefactado (PostPress Magazine). Montarlos más cerca hace que el calor radiante provoque falsas validaciones.
- Una recuperación de trabajo totalmente servocontrolada en la Cenwan CW-W-1250AC-S (cambio de formato del portador servo de doble pliegue en < 60 segundos) reduce la puesta a punto repetitiva a menos de 30 minutos. Las máquinas accionadas por levas necesitan 90-120 minutos para el mismo cambio de trabajo.
Especificaciones rápidas de ingeniería: plegadoras-encoladoras industriales para envases alimentarios
| Parámetro | Referencia estándar / alta velocidad | Condición de ingeniería y referencia |
|---|---|---|
| Velocidad nominal de la correa | 50–300 m/min (estándar); 400–450 m/min (alta velocidad) | Cajas de cartón de encolado lineal en cartoncillo de 250–400 gsm (Guía de Aceptación de SBL) |
| Cartón y onda compatibles | Cartoncillo de 200–800 gsm; cartón ondulado de onda E, F, N | SBS virgen, FBB, CUK y microonda (Serie Cenwan CW-G) |
| Producción efectiva en 4/6 esquinas | Hasta 28.000 cajas/hora | Bandejas de pastelería y comida para llevar multiesquina con ganchos servo (Packaging Strategies) |
| Umbral mínimo de energía superficial para cola fría | 38–42 mN/m (dinas/cm) | Necesario para la humectación por dispersión de PVA sobre cartón estucado (Guía Técnica de Sinosun) |
| Ángulo de preplegado y compensación | Rotura de hendido a 180°; compensación de longitud de 60–75 mm | Primera y tercera líneas de hendido para estuchadoras HFFS/VFFS (Patente EP1593482A2) |
| Puesta a punto servo en pedidos repetidos | Posicionamiento de portador servo de doble pliegue en <60 s; menos de 30 min en total | CW-W-1250AC-S (22 kW, ancho de 290–1250 mm) frente a 90–120 min manual (Especificaciones Cenwan) |
| Espacio libre en planta | ≥60 cm de espacio lateral; reserva frontal y trasera de 1,5–2 m | Paso de operarios y acopio de palés (Norma de Instalación SBL) |
¿Qué diferencia a una plegadora-encoladora para envases alimentarios de una encoladora de cajas de cartón estándar?
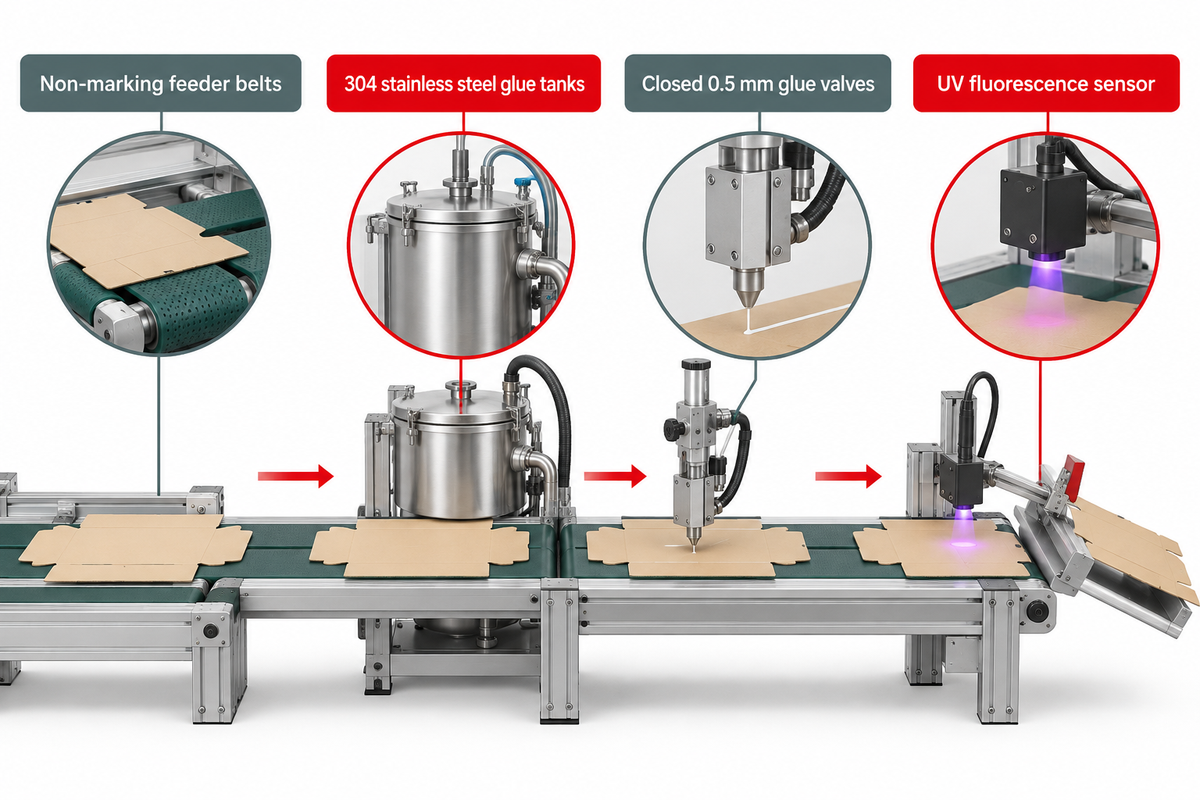
Una plegadora-encoladora para envases alimentarios combina mecanismos de cierre a 180-400 m/min con válvulas de cola cerradas de 0,5 mm y depósitos de cola de acero inoxidable. Las correas del alimentador que no dejan marcas y la expulsión óptica eliminan el rebose de adhesivo. Estas prestaciones permiten cumplir la norma FDA 21 CFR 175.105 y la BRCGS Issue 7.
“La cantidad de adhesivo que entre en contacto con alimentos secos envasados no deberá superar los límites de las buenas prácticas de fabricación.”
Contacto alimentario indirecto y contención de adhesivos de baja migración
De acuerdo con la norma 21 CFR 175.105(a)(2), los adhesivos para cajas de cartón alimentarias se consideran aditivos alimentarios indirectos. El adhesivo debe situarse detrás de una barrera funcional o mantenerse dentro de los límites de trazas de las buenas prácticas de fabricación (GMP) en los bordes de la unión. En mayo de 2022, la regla final 2022-10531 de la FDA eliminó 25 plastificantes en desuso de la normativa sobre contacto con alimentos.
Los transformadores europeos cumplen el Reglamento (CE) n.º 1935/2004 de la UE y el Reglamento (CE) n.º 2023/2006 sobre buenas prácticas de fabricación (GMP) durante el proceso productivo. Si la cola penetra en el interior de un estuche de cereales durante la compresión, la cara interna del cartón puede transferir pasta al formato troquelado siguiente. Ese repinte puede contaminar la superficie en contacto con los alimentos y provocar un rechazo en auditoría.
Depósitos de cola de acero inoxidable, válvulas de extrusión de 0,5 mm y controles de higiene
Los discos de encolado abiertos proyectan niebla de adhesivo cuando la máquina trabaja a 250 m/min. La cola de base acuosa también se dispersa en el aire y puede mezclarse con el polvo del cartón. En un caso práctico publicado en Packaging Digest, sustituir un orificio de cola de 20 mm por un orificio cerrado de 0,5 mm redujo el consumo de cola en un 50 %. El orificio más pequeño fraguó con mayor rapidez, frenando el rebose interno.
Con la publicación de la norma BRCGS Packaging Materials Issue 7 en octubre de 2024, las auditorías internacionales de higiene también se endurecieron. Las auditorías obligatorias de certificación comenzaron en abril de 2025. Más de 7.100 plantas en 94 países cuentan con certificación BRCGS, incluidas más de 500 plantas bajo la versión Issue 7. La norma Issue 7 exige despeje de línea documentado, alimentación de cola cerrada y grasa lubricante NSF H1 por encima del recorrido del cartón.
En la práctica de planta, los operarios de plegadoras-encoladoras de cajas y de estuches para alimentos congelados comprueban primero la escuadría del alimentador y el retranqueo de la cola. Diseñamos nuestra gama de máquinas plegadoras-encoladoras automáticas con depósitos de cola de acero inoxidable 304 y soportes para válvulas electrónicas. Estas superficies facilitan el lavado entre tiradas de impresión y envasado sensibles a alérgenos.
Protocolo de auditoría de higiene y migración para plegadoras-encoladoras de grado alimentario
Utilice el protocolo de auditoría de higiene y migración para plegadoras-encoladoras de grado alimentario para revisar cada estación antes de la producción de cajas.
| Estación de la máquina | Modo de fallo por contaminación o migración | Especificación del equipo | Objetivo de verificación | Norma reglamentaria / sectorial |
|---|---|---|---|---|
| 1. Alimentador por succión al vacío | Marcas de goma negra o abrasión de tinta en la cara interna del cartón en contacto con alimentos | Correas de vacío de nitrilo carboxilado (XNBR) o poliuretano que no dejan marcas | Cero marcas de roce de correa a 400 m/min de velocidad de alimentación de pliegos | BRCGS Packaging Issue 7 Cláusula 4.9 |
| 2. Desbarbado del alimentador y campana de aspiración de polvo | Fibras de papel sueltas y polvo de troquelado atrapados dentro de las cajas de cartón plegadas | Cepillo de registro lateral de alta velocidad + colector de aspiración de polvo al vacío | Presión negativa continua en los bordes del formato troquelado | Control de higiene GMP CE 2023/2006 |
| 3. Preplegado y guías transportadoras | Goteo de aceite mineral de rodamientos sobre las piezas troqueladas de cartoncillo | Rodamientos sellados lubricados exclusivamente con grasa de grado alimentario NSF H1 | Registro completo de lubricantes H1 en toda la zona de paso del producto | FDA 21 CFR 178.3570 / BRCGS Issue 7 |
| 4. Depósito inferior de disco de encolado | Proliferación bacteriana, costras secas o corrosión en la cola acuosa de PVA | Depósito cerrado de acero inoxidable 304 con cuchillas rascadoras de desmontaje rápido | Vaciado completo del depósito y enjuague con agua templada en cada turno | FDA 21 CFR 175.105(a)(2) GMP |
| 5. Válvula electrónica superior de encolado | Rebose interno de cola en contacto con alimentos secos, grasos o acuosos | Boquilla solenoide de chorro cerrado de 0,5 mm con compensación de velocidad por encoder | Mitad de volumen de cola que un orificio de 20 mm; cero desbordamiento interno | Referencia Packaging Digest / 21 CFR 175.105 |
| 6. Cabezal aplicador de adhesivo termofusible (hot-melt) | Degradación por adhesivo carbonizado o ceguera del sensor por calor radiante | Distribuidor controlado por PID con sensor óptico montado a ≥30 mm del cabezal | Separación térmica ≥30 mm; cero partículas carbonizadas | Norma de control de calidad PostPress / Baumer hhs |
| 7. Monitor óptico UV de cola | Cajas de cartón sin pegar o con exceso de cola que pasan a las cajas de expedición | Sensor de fluorescencia UV + cámara de patrón de cola fría de 16 canales | Comprobación continua de la unión lateral encolada a máxima velocidad de correa | Control de impresión y encolado BRCGS Issue 7 |
| 8. Expulsor neumático por cilindro | Cajas de cartón alimentarias defectuosas mezcladas en palés conformes durante el arranque | Cilindro neumático de expulsión individual de alta velocidad antes de la sección de prensado | Retirada automatizada de cada pieza troquelada defectuosa | ISO 9001 / Producto no conforme BRCGS |
| 9. Cinta transportadora de la sección de salida y compresión | Transferencia de adhesivo desde el borde de la unión hasta el interior del estuche contiguo en el flujo escalonado | Banda de prensado neumático regulada por servo con control independiente de tensión de la correa | Unión con desgarro de fibra y cero transferencia en los bordes | Límite de migración del Artículo 3 del Reglamento UE 1935/2004 |
Adecuación de los tipos de caja de cartón alimentaria a las configuraciones de la plegadora-encoladora
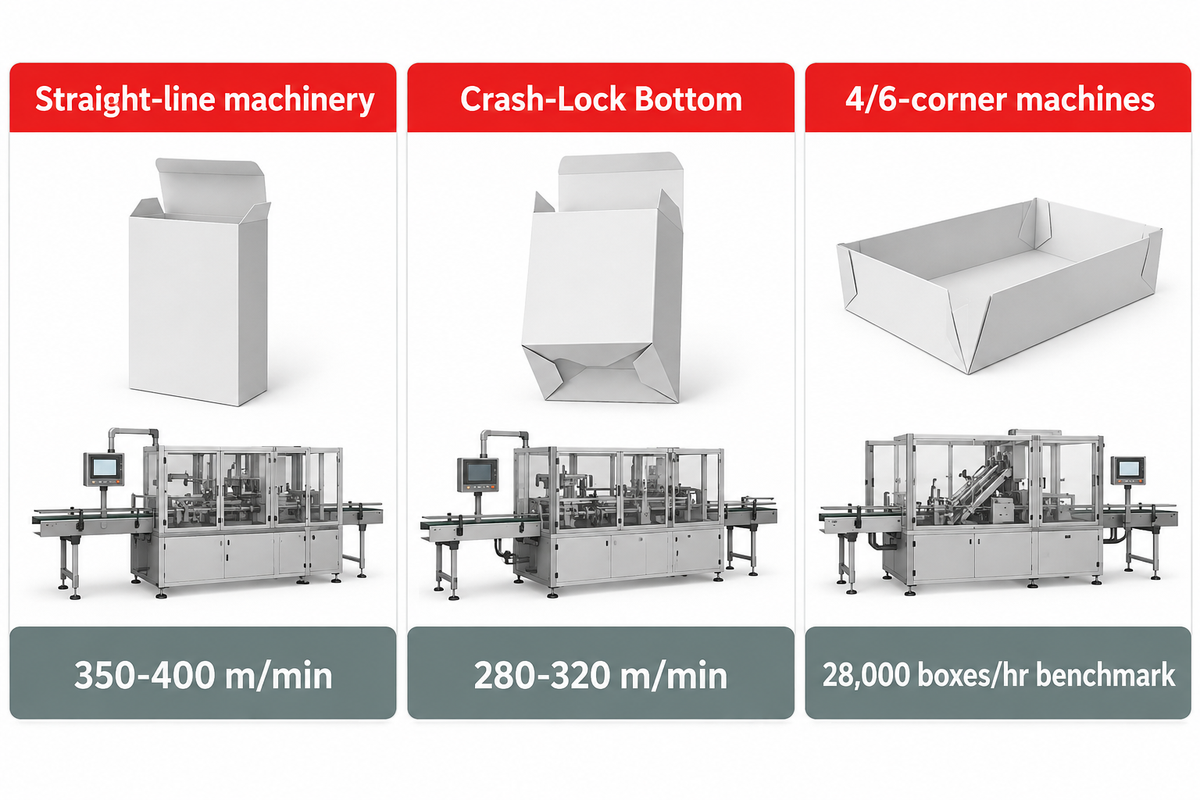
La correspondencia entre el tipo de caja de cartón alimentaria y la plegadora-encoladora parte de la geometría de plegado. Los equipos de encolado lineal procesan estuches de cereales y pasta hasta 400 m/min. Las máquinas de fondo automático fabrican cajas de cartón para aperitivos hasta 320 m/min, mientras que las máquinas de 4/6 esquinas forman bandejas de pastelería hasta 28.000 cajas por hora.
Según la guía de aceptación del comprador de SBL Machinery, las máquinas plegadoras-encoladoras automáticas estándar operan a velocidades de 50 a 300 m/min. Las plataformas de alta velocidad procesan piezas troqueladas planas a velocidades de hasta 400 m/min. Con cajas de cartón de encolado lineal, puede alcanzarse una velocidad de hasta 400 m/min con cartoncillo plano de 250-400 gsm. Sin embargo, las cajas de cartón de fondo automático (280-320 m/min) y de 4/6 esquinas operan a velocidades inferiores debido al tiempo de actuación de los ganchos.
Matriz de configuración de tipos de caja alimentaria y máquinas
La siguiente matriz de configuración de tipos de caja alimentaria y máquinas relaciona nueve tipos de cajas de cartón alimentarias con sus mecanismos de plegado, material compatible, potencia de motor y modelos de plegadora-encoladora de estuches de alta velocidad.
| Tipo de caja de cartón alimentaria | Aplicación alimentaria habitual | Secuencia de plegado y utillaje | Rango de sustratos | Modelo de máquina de referencia | Velocidad nominal y potencia de accionamiento |
|---|---|---|---|---|---|
| 1. Estuche de encolado lineal con solapas encontradas/tipo avión | Cereales secos, pasta, bolsitas de té, estuches de especias | Preplegado a 180° del 1.º y 3.º hendido + solapa de unión lateral encolada | SBS / FBB de 200–800 gsm | Cenwan CW-G-650 / 880 / 1100 | 350–400 m/min; 21,5–25,5 kW |
| 2. Fajín pesado de microonda de encolado lineal | Pizzas congeladas, fajines para platos preparados, formatos familiares | Cambio de formato del portador servo de doble pliegue en <60 segundos | Ancho de formato troquelado de 290–1250 mm; onda E/F | Cenwan CW-W-1250AC-S | 200 m/min máx.; accionamiento de 22 kW |
| 3. Fondo automático (auto-bottom) | Galletas, crackers, salsas embotelladas, platos congelados | Preplegado con ganchos inferiores + aplicación de cola en dos estaciones | Cartón de 250–800 gsm y onda E/F | Cenwan CW-G-650PC / Serie CW-G | 280–320 m/min; accionamiento de 13,5 kW |
| 4. Bandeja de pastelería de doble pliegue de 4 esquinas | Rosquillas, bollería, cajas tipo almeja para hamburguesas | Ganchos servo rotativos de contraplegado + inyectores de cola de 4 esquinas | FBB antigrasa de 250–600 gsm | Cenwan CW-G Four-Fold / CW-W-1250PCW | Correa hasta 400 m/min; referencia de 28.000 cajas/h |
| 5. Caja para tartas con tapa abatible de 6 esquinas | Pastelería selecta, surtidos de confitería, bandejas de catering | Ganchos servo de plegado delanteros y traseros + boquillas electrónicas de 6 puntos | FBB de 300–700 gsm / onda E | Cenwan CW-W-1250PCW | 180 m/min; accionamiento de 25 kW |
| 6. Envase cónico de comida para llevar para fideos y patatas fritas | Envases para patatas fritas de comida rápida, cajas tipo wok | Impresión, troquelado y plegado integrados de doble canal | Cartón para vasos recubierto de PE de 250–450 gsm (tamaño 13#) | Cenwan CW-IL-Dual Line | 240 m/min; 1.300.000 cajas/día |
| 7. Estuche de cartón con separadores multicompartimento | Separadores de bombones artesanales, estuches surtidos de aperitivos | Arados plegadores de lengüetas internas + al menos 3 cabezales de cola | SBS / FBB de 250–500 gsm | Cenwan CW-G-880 con 3+ pistolas HHS | 180–250 m/min según la longitud de la lengüeta |
| 8. Cesta portabotellas multipack para bebidas | Packs de 6 cervezas artesanas, portabotellas de agua con gas | Ganchos reforzados de fondo automático + hasta 16 líneas de cola fría | CUK resistente a la humedad de 400–800 gsm | Cenwan CW-W-1250PC Heavy-Duty | 150–220 m/min; prensa de alta presión |
| 9. Caja de envío alimentario para comercio electrónico (13#–7#) | Cajas de kits de comida a domicilio, envíos de suscripción de café | Impresión flexográfica en línea, troquelado, plegado y empaquetado | Onda de cartón ondulado E, N y F | Línea Consolidada Cenwan CW-IL-Dual | 240 m/min por canal |
Plegadoras-encoladoras de encolado lineal para estuches de cereales, pasta y alimentación seca
Una máquina plegadora-encoladora de encolado lineal es un equipo para alimentos secos de gran volumen. Su principio de funcionamiento es directo: el alimentador registra cada pieza troquelada, prepliega los hendidos 1 y 3, aplica un cordón en la unión lateral encolada y luego prensa el estuche en plano. Incluso una caja pequeña para bolsitas de té o sobres de especias requiere un registro exacto para plegarse y encolarse en plano sin descuadres. La plegadora-encoladora de encolado lineal Cenwan Machine CW-W-1250AC-S opera a 22 kW con un ancho de formato troquelado de 290 – 1250 mm y una velocidad máxima de correa de 200 m/min. Ofrece un cambio de formato del portador servo de doble pliegue en <60 segundos dentro de la franja de precios de USD 40.000 – 80.000.
Plegadoras-encoladoras de fondo automático para envases de aperitivos, bebidas y alimentos congelados
Las bases entrelazadas que se montan automáticamente en la línea de envasado se emplean en cajas de cartón más pesadas de aperitivos y alimentos congelados. Una plegadora-encoladora de fondo automático utiliza ganchos fijos y zapatas de plegado para quebrar los hendidos diagonales de la base. El modelo de fondo automático CW-G-650PC funciona con un accionamiento de 13,5 kW. La serie de alta velocidad CW-G-650, 880 y 1100 procesa cartoncillo compacto de 200 – 800 gsm y microonda E/F/N hasta 400 m/min. La transferencia de presión accionada por servo reduce a la mitad la tasa de rechazos de fondo automático entre 280 y 320 m/min. Puede consultar la geometría del plano en nuestra guía de estructura de cajas de fondo automático.
Plegadoras-encoladoras de 4 y 6 esquinas para bandejas de pastelería y envases tipo almeja
El plegado simultáneo de las solapas de esquina delanteras y traseras es indispensable en los tipos de caja empleados en pastelería y comida para llevar. Una plegadora-encoladora de 4 y 6 esquinas utiliza ganchos servo electrónicos de contraplegado sincronizados con el paso del formato troquelado. La plegadora-encoladora de 4/6 esquinas Cenwan Machine CW-W-1250PCW emplea un accionamiento de 25 kW y ganchos servo de contraplegado para alcanzar velocidades de hasta 180 m/min. Para volúmenes superiores, la línea de doble canal CW-IL-Dual alcanza velocidades de hasta 240 m/min y puede fabricar hasta 1.300.000 cajas del tamaño 13# al día (USD 140.000 – 280.000). En un caso práctico publicado en Packaging Strategies, se señala que las plegadoras-encoladoras flexibles de alta velocidad alcanzan velocidades de hasta 450 m/min. Pueden producir hasta 28.000 cajas por hora en estuches de cartón de 4 y 6 esquinas.
Cuando una caja de cartón alimentaria incorpora lengüetas divisorias internas, los especialistas del foro PackagingDesign recomiendan una configuración multipistola. Los estuches de solapas rectas con compartimentos internos requieren una encoladora con al menos 3 cabezales. Como señala PostPress Magazine, los portabotellas de bebidas pueden requerir hasta 16 pistolas de cola fría y 16 líneas de verificación.
¿Puede una sola plegadora-encoladora fabricar cajas alimentarias de encolado lineal, fondo automático y 4/6 esquinas?
Sí, una plegadora-encoladora modular de cuatro pliegues equipada con ganchos de fondo automático y módulos servo de contraplegado procesa cajas alimentarias de encolado lineal, fondo automático y 4 y 6 esquinas. Acoplar el módulo de 4/6 esquinas en la serie Cenwan CW-G (cartón de 200 – 800 gsm, onda E/F) reduce el tiempo de cambio entre tipos de caja de dos días a uno. Esta versatilidad estructural permite a los transformadores atender campañas estacionales de envases alimentarios sin adquirir líneas dedicadas por separado.
Caso práctico de transformador de cartón ondulado alimentario multiformato: Un fabricante de envases de cartón ondulado que procesaba cartón de 200 a 800 gsm y microonda E/F necesitaba una máquina para tres tipos de caja. La planta producía fajines de encolado lineal, cajas de fondo automático y bandejas de pastelería de cuatro esquinas. Su antigua plegadora de levas fijas requería dos días de ajuste mecánico manual para cambiar a bandejas de 4 esquinas. Su sustitución por una encoladora Cenwan CW-G Four-Fold, con velocidad nominal de 400 m/min, redujo los cambios de formato a un único turno diurno.
Procesamiento de cartoncillo de grado alimentario, recubrimientos barrera y sustratos de microonda
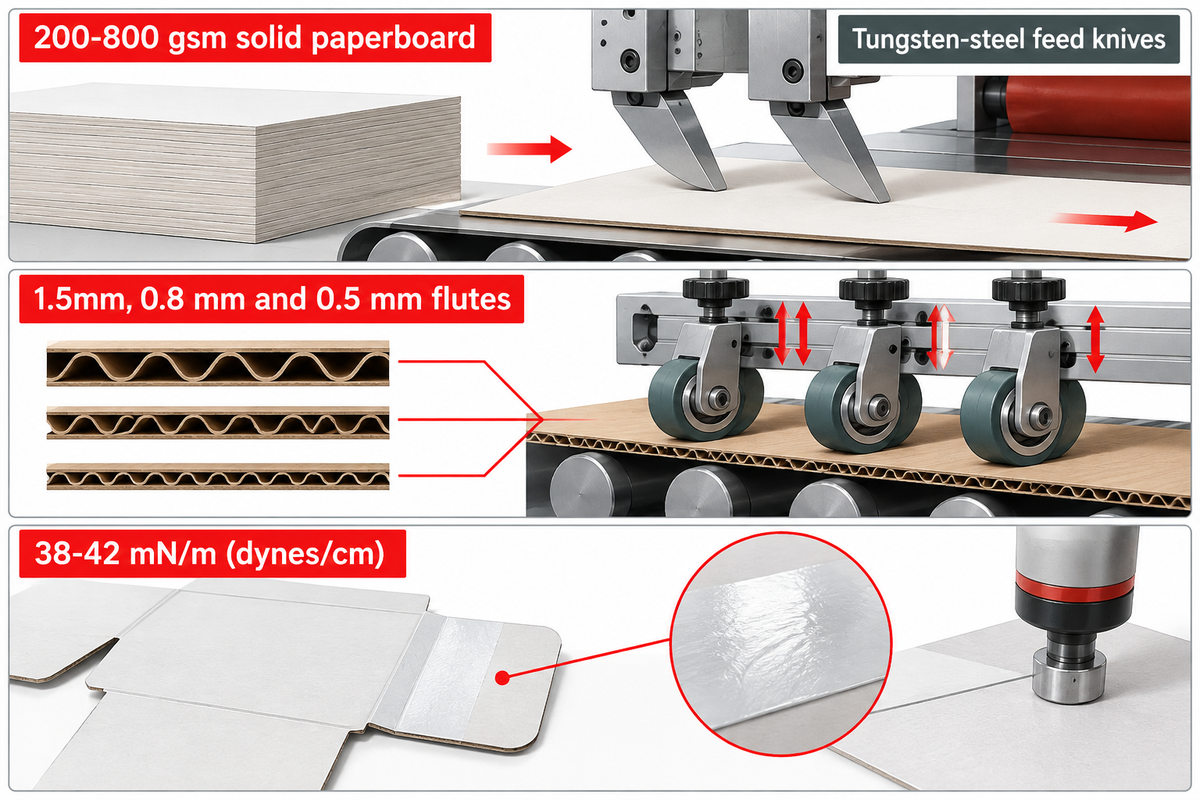
El procesamiento de cartoncillo de grado alimentario, recubrimientos barrera y sustratos de microonda exige adecuar el agarre del alimentador a la rigidez del cartón. Las líneas automáticas procesan cartoncillo compacto de 200-800 gsm (SBS, FBB, CUK) y microonda E, F y N. Las cuchillas de alimentación de acero al tungsteno y las correas servo de compresión evitan el aplastamiento de la onda y el retorno elástico en las líneas de hendido a velocidades de 180-400 m/min.
Las previsiones del Paperboard Packaging Council (PPC), recogidas por Paperbox.org, proyectan un crecimiento anual de la demanda de estuches plegables en los Estados Unidos del 1,3 %, hasta alcanzar 5,4 millones de toneladas en 2026. En el mismo periodo, se prevé que el valor total de los envíos en los Estados Unidos aumente de $9,5 mil millones en 2021 a $13,3 mil millones en 2026. La capacidad de calibre del cartón y de microonda (200-800 gsm y onda E/F/N) depende de la profundidad del hendido y de la dirección de fibra, lo que debe confirmarse con muestras reales de cajas alimentarias troqueladas.
Rigidez del cartoncillo SBS virgen, FBB y CUK resistente a la humedad
El cartoncillo SBS virgen y el Folding Boxboard (FBB) para estuches de lácteos, chocolates y pastelería abarcan de 200-500 gsm. Los estuches para congelados y los portabotellas de bebidas emplean cartón CUK (hasta 800 gsm) con resinas de resistencia en húmedo. Las fibras vírgenes aportan rigidez estructural, lo que opone resistencia al plegado de la caja y tiende a reabrir los pliegues a lo largo de las líneas de hendido.
Para mantener tolerancias estrictas en cartoncillo virgen denso, la serie Cenwan CW-G combina una cuchilla de alimentación de acero al tungsteno de clase Bobst con correas suizas Habasit. El conjunto de alimentación reforzado trabaja en regímenes de varios turnos con un desgaste mínimo. Las correas y las cuchillas se sustituyen periódicamente.
Cajas alimentarias de cartón ondulado de onda E, onda F y onda N: cómo evitar el aplastamiento de la onda
Los envases para comida caliente para llevar utilizan ondas de 1,5mm, 0,8 mm y 0,5 mm. Las cajas de cartón ondulado soportan carga y requieren un armazón rígido para evitar el pandeo. La falta de resistencia al apilamiento suele deberse al colapso de las ondas. El aplastamiento de las ondas anula la capacidad de carga vertical del médium y descuadra la solapa de unión.
Las plegadoras-encoladoras modernas evitan el aplastamiento de onda mediante carriles de rodillos ajustables y tensión servo en la banda de transferencia. Según se cita en Packaging Digest, sustituir el portador superior por un transportador de vacío de baja presión reduce el número de piezas móviles en un 80 % y puede aumentar la velocidad hasta 2.300 fpm.
¿Por qué los cartones alimentarios recubiertos de PE, con dispersión acuosa y antigrasa rechazan la cola fría estándar?
La cola fría estándar no se adhiere a los cartones recubiertos con dispersión acuosa o barrera para hostelería porque sus recubrimientos reducen la energía superficial a 38-42 mN/m (dinas/cm). El adhesivo formulado para fibras de celulosa por encima de 38 mN/m se desprende de los cartones recubiertos.
Tal como describen Lanco Adhesives y SBL Machinery, los recubrimientos de PE y los barnices UV crean una barrera antigrasa. Un sistema de cola fría estándar (que fragua por absorción de agua) no puede formar una unión con desgarro de fibra si no se escarifica antes la superficie.
Cola fría en dispersión frente a sistemas termofusibles (hot-melt) en cartón alimentario con recubrimiento barrera
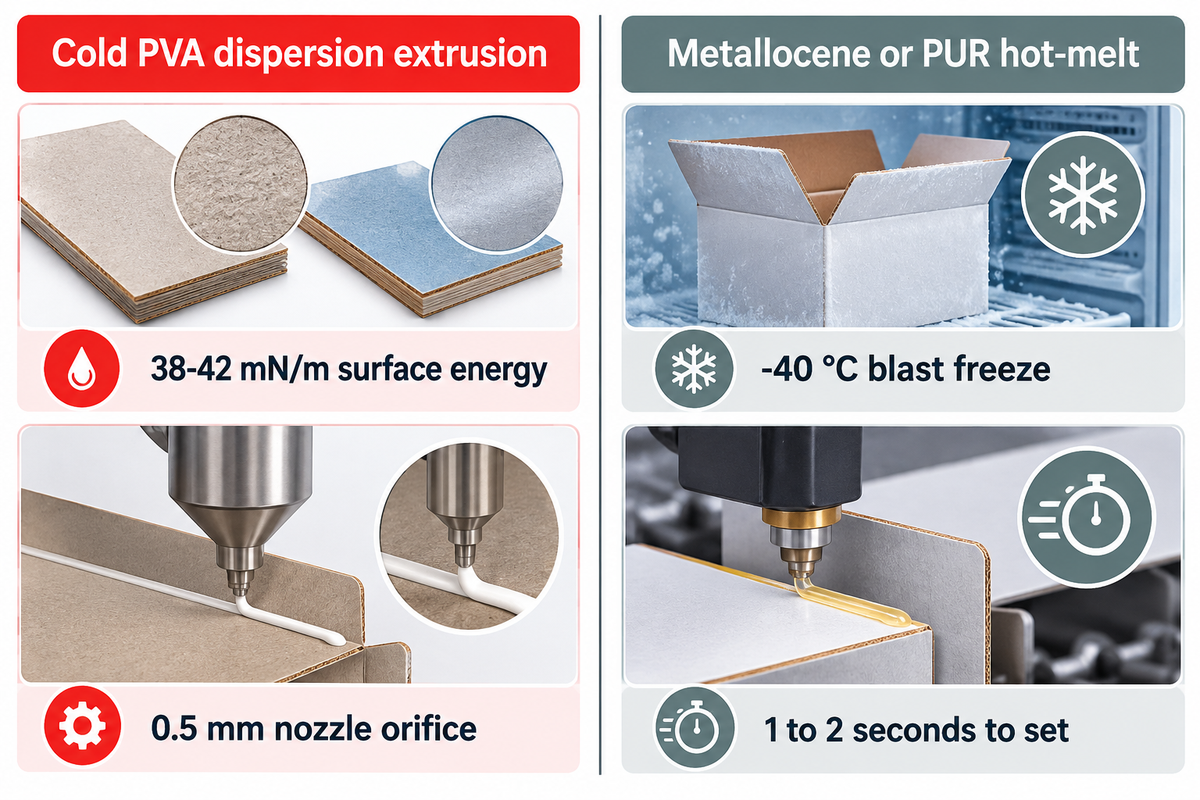
En los sistemas de dispersión en frío, la energía superficial resulta más determinante que la temperatura de congelación. La extrusión en frío de PVA/EVA de base acuosa ofrece el menor coste de adhesivo para cartón sin recubrir o ventanas de reserva de cola con energía superficial entre 38-42 mN/m. Por el contrario, los sistemas termofusibles basados en metaloceno o PUR se emplean en estuches alimentarios recubiertos de PE o sometidos a túneles de ultracongelación (-40 °C).
La cola fría acuosa de PVA solo pega con fiabilidad cuando la solapa de encolado carece de recubrimiento o se trata mediante corona/plasma hasta al menos 38-42 dinas/cm. Las cajas de cartón totalmente extruidas con PE o de ultracongelación (-40°C) requieren sistemas termofusibles de metaloceno o PUR. Para más información sobre inyectores frente a depósitos de disco, consulte nuestra guía de selección de sistemas de encolado para plegadoras-encoladoras.
Fallo de unión en cartón alimentario recubierto: Como advierte la guía de ingeniería de adhesivos de Sinosun, una elección errónea de cola en una plegadora-encoladora de cajas rara vez se detecta en la cinta de salida. Según el informe de campo de Sinosun, aparece tres días después en forma de palé rechazado. Cuando la cola fría se aplica sobre un laminado plástico por debajo de 38-42 mN/m, genera una película superficial débil que se abre en la cámara frigorífica.
Cuadro de calificación de adhesivos y energía superficial para cartones barrera
El siguiente cuadro de calificación de adhesivos y energía superficial para cartones barrera de nueve filas relaciona cada sustrato de cartón alimentario con su umbral mínimo de energía superficial y el sistema de aplicación de cola recomendado.
| Sustrato de cartón alimentario | Uso habitual en estuches alimentarios | Energía superficial sin tratar | Preparación necesaria de la solapa | Sistema de encolado recomendado | Rango de temperatura de servicio |
|---|---|---|---|---|---|
| 1. SBS virgen no estucado (200–500 gsm) | Estuches de cartón para pasta seca, harina, té y cereales | 44–50 mN/m | Ninguna (fibra de celulosa virgen expuesta) | Extrusión de dispersión fría de PVA (boquilla de 0,5 mm) | -10 °C a +45 °C |
| 2. FBB estucado con ventana de reserva de cola | Galletas, barritas energéticas, fajines de alimentación seca | 40–44 mN/m en la ventana sin barniz | Reserva de barniz en el plano de troquel sobre la solapa de encolado | Extrusión o disco de copolímero frío de PVA/EVA | -15 °C a +45 °C |
| 3. CUK resistente a la humedad (400–800 gsm) | Portabotellas de bebidas refrigeradas, envases frigoríficos | 38–42 mN/m | Dispersión de copolímero de alto contenido en sólidos o punto de fijación hot-melt | Emulsión de EVA de alto agarre inicial o doble sistema frío + hot-melt | 0 °C a +40 °C con alta humedad |
| 4. Cartón barrera por dispersión acuosa | Envases tipo almeja sin plástico para hamburguesas, bandejas de pastelería | 34–38 mN/m | Tratamiento corona en línea o plasma atmosférico hasta ≥42 mN/m | PVA formulado para barrera o adhesivo termofusible de metaloceno | -20 °C a +60 °C |
| 5. Cartón recubierto de PE por una cara | Verduras congeladas, helados individuales | 30–32 mN/m en la cara de PE | Fresado mecánico o tratamiento por plasma en la solapa de encolado | Inyección de adhesivo termofusible de poliolefina de metaloceno | -40 °C en túnel de ultracongelación a +30 °C |
| 6. Cartón para vasos extruido con PE por ambas caras | Envases de comida para llevar para fideos, tarrinas de sopa, estuches para fritos | 30–32 mN/m en ambas caras | Plasma atmosférico en línea + adhesivo termofusible térmico | Cabezal termofusible de metaloceno o PUR reactivo | -40 °C a +85 °C en llenado en caliente |
| 7. Cartón laminado con film PET metalizado | Confitería selecta, estuches de café de gama alta | 32–36 mN/m sobre el film PET | Tratamiento por plasma en línea o fresado mecánico por disco | PUR reactivo o adhesivo termofusible de metaloceno de alto pelado | -20 °C a +50 °C |
| 8. Cartón antigrasa para bandejas libre de PFAS | Bandejas de rosquillas, cajas de pollo frito, estuches de pastelería | 35–39 mN/m | Activación por plasma hasta ≥42 mN/m o ventana de reserva sin recubrimiento | Cola fría de copolímero en emulsión o punto de metaloceno | -10 °C a +65 °C con grasa caliente |
| 9. Cartón ondulado de microonda E/F/N | Cajas de pizza, cajas de envío de comida, formatos familiares | 40–46 mN/m (papel de cubierta kraft/blanco) | Holgura de compresión controlada para evitar el aplastamiento de la onda | Doble cabezal: punto de fijación hot-melt + cordón estructural frío de PVA | -20 °C a +50 °C |
Válvulas electrónicas de extrusión sin contacto frente a discos mecánicos de encolado
Los discos mecánicos de encolado resultan adecuados para estuches sencillos de encolado lineal, pero en las cajas de cartón alimentarias multiesquina se emplean válvulas electrónicas de extrusión (como Baumer hhs, Nordson o Valco Melton). Un orificio de boquilla de 0,5 mm reduce el volumen de adhesivo en un 50 % respecto a una configuración de 20 mm (Packaging Digest). Además, permite aplicar puntos sucesivos de cola hasta 400 m/min para lograr uniones laterales de alta precisión.
El mantenimiento diario de las boquillas evita paradas imprevistas. Según la lista de verificación de averías de Folder Gluer Inc., el tiempo de parada no planificada de una plegadora-encoladora cuesta entre $500 y $2.000 por hora. Sus registros de mantenimiento indican que una purga diaria de boquillas de 15 minutos previene el 80 % de las obstrucciones de adhesivo y mantiene un rendimiento óptimo.
Combinación de cola fría y fijación con adhesivo termofusible para cajas de cartón barrera a alta velocidad
A 300 m/min, la cola fría por sí sola sobre un cartón resistente a la humedad puede no fraguar antes de que la caja de cartón abandone la prensa. Un sistema de doble cabezal aplica un punto de adhesivo termofusible de agarre rápido para inmovilizar la solapa y un cordón de cola fría de PVA para consolidar una unión con desgarro de fibra. El punto termofusible tarda de 1 a 2 segundos en fijar, mientras que la cola fría tarda unos segundos en fraguar.
Preplegado de alta velocidad, cambio de formato servo e inspección de calidad en línea
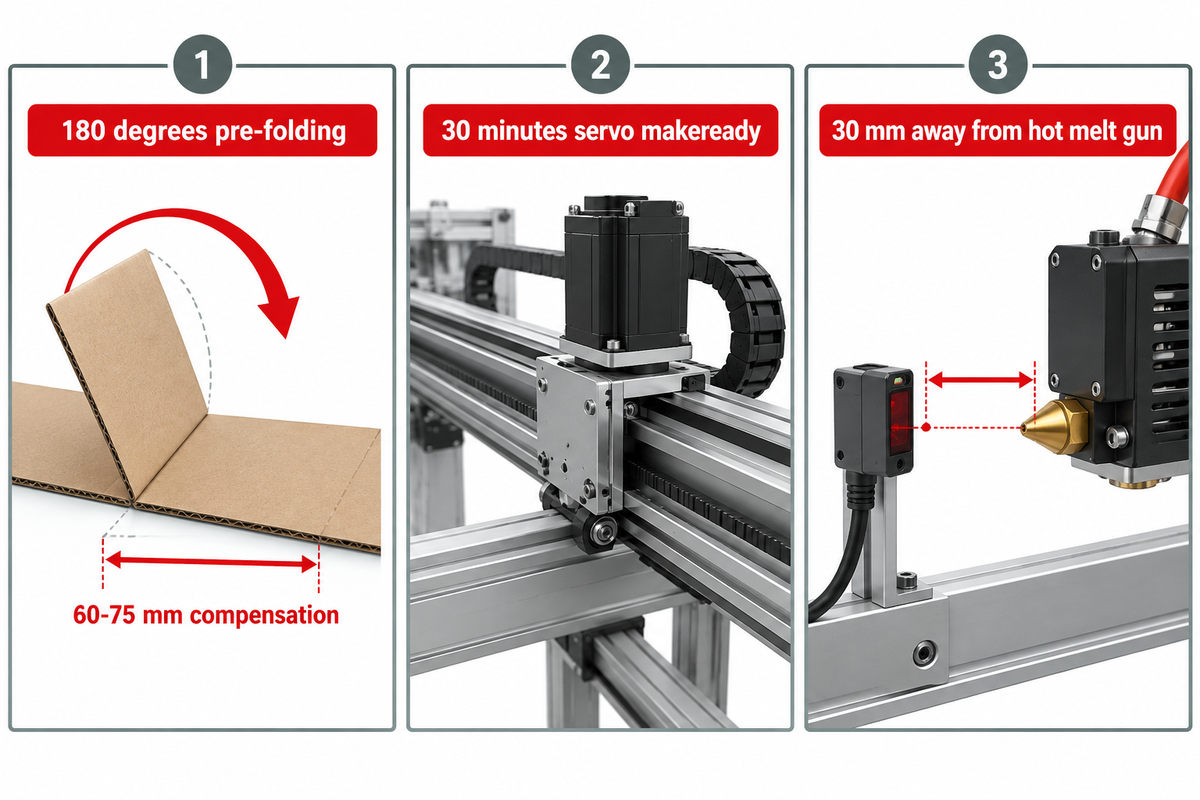
La producción continua de cajas de cartón alimentarias con recubrimiento barrera se apoya en el preplegado de alta velocidad, el cambio de formato por servo y la inspección de calidad en línea. Los estuches destinados a líneas automáticas de envasado exigen preplegar los hendidos 1 y 3 a 180 grados con una compensación de 60-75 mm. Asimismo, la puesta a punto en pedidos repetidos se reduce a menos de 30 minutos, y los sensores ópticos UV verifican la aplicación de cola antes de la expulsión neumática de la caja.
“Los sensores deben mantenerse al menos a 30 mm de distancia de la pistola calefactada de adhesivo termofusible para no afectar al funcionamiento del sensor de hot-melt.”
Ángulos de preplegado a 180 grados y fiabilidad de armado en estuchadoras
Las estuchadoras horizontales y verticales de formado, llenado y sellado (HFFS/VFFS) en las plantas de cereales y pizzas congeladas extraen las piezas troqueladas planas del cargador mediante ventosas de vacío. Si los hendidos 1 y 3 solo se prepliegan a 90 o 135 grados, la memoria elástica del cartón provoca atascos de la caja de cartón en la torreta de armado.
Para eliminar los atascos de armado, las plegadoras-encoladoras alimentarias de alta velocidad pliegan los hendidos 1 y 3 a 180 grados completos. Según la Patente Europea EP1593482A2, una estación de plegado a 180 grados requiere una compensación de longitud de 0 mm a 100 mm, preferentemente de 60 mm a 75 mm. La precisión de las placas resulta igualmente decisiva: Folder Gluer Inc. señala que unas placas de plegado desviadas tan solo 1 mm respecto a la cota del formato troquelado generan una holgura visible. Consulte nuestra guía de ajuste de estaciones de la plegadora-encoladora y comprobaciones de escuadría para la alineación.
Carros servo motorizados: reducción del cambio de formato en estuches alimentarios multi-SKU
La variedad de idiomas regionales y sabores en las marcas de alimentación suele generar múltiples referencias (SKU) dentro de un mismo pedido de cajas de cartón. En las plegadoras-encoladoras manuales, los operarios emplean entre 90 y 120 minutos en girar volantes manuales en cada barra de hendido y carril portador para completar el cambio de formato (Datos de Ingeniería de Alta Velocidad de Cenwan).
Este avance en el sistema de servocontrol reduce los tiempos de preparación para mejorar la productividad. En la plegadora-encoladora automática Cenwan CW-W-1250AC-S, un portador servo posiciona una barra de 2 pliegues en <60 segundos y recupera las coordenadas guardadas del trabajo de producción de forma automatizada en menos de 10 minutos, completando la puesta a punto total en menos de 30 minutos. La CW-W-1250AC-S incrementa la eficiencia operativa en plantas de varios turnos.
Caso práctico en planta – línea de estuches con 18 SKU semanales: Una planta de envases de tamaño medio que procesaba 18 SKU de cajas de cartón por semana perdía hasta 120 minutos en cada cambio de formato manual. Los operarios tenían que ajustar a mano las barras de la plegadora y las boquillas de cola en cada tirada. Al incorporar la recuperación de parámetros de trabajo por servo en una Cenwan CW-W-1250AC-S, la planta redujo el tiempo de puesta a punto a 30 minutos.
Monitorización óptica del cordón de cola y expulsión neumática de caja individual
La inspección visual a velocidades de 300-400 m/min resulta inviable. El análisis de control de calidad de PostPress Magazine explica que el mero hecho de que un envase no sea expulsado no garantiza que sea conforme. Si un sensor térmico se sitúa a 30 mm o menos de un cabezal de adhesivo termofusible, el calor radiante del cabezal distorsiona el sensor y provoca falsas validaciones.
Utilice un detector de adhesivo termofusible con la separación adecuada (distancia ≥30 mm) junto con un expulsor neumático de caja individual para evitar falsas validaciones. Ante la falta de un cordón de cola o un formato troquelado descuadrado, el expulsor retira esa única caja de cartón antes de la cinta de prensado.
Niveles de precio de las máquinas, producción efectiva por turno y economía del cambio de formato
Los plazos de amortización de las máquinas plegadoras-encoladoras automáticas para envases alimentarios vienen determinados por los niveles de precio, la producción efectiva por turno y la economía del cambio de formato. Las plegadoras-encoladoras automáticas industriales abarcan de USD 40.000-80.000 en unidades servo de encolado lineal. Las líneas de doble canal oscilan entre USD 140.000-280.000 (240 m/min y 1.300.000 cajas/día en tamaño 13#), mientras que las máquinas europeas nuevas de primer nivel (Tier 1) cuestan USD 400.000 – 900.000+.
Según Global Market Insights, el mercado mundial de máquinas plegadoras-encoladoras alcanzó un valor de USD 678,4 millones en 2025. Se prevé que crezca de USD 722 millones en 2026 a USD 1,30 mil millones en 2035, con una tasa de crecimiento anual compuesto (CAGR) del 6,8 %. Las franjas de precios de las máquinas excluyen fletes marítimos, aranceles de importación y adecuaciones locales. Los módulos opcionales como cámaras UV o unidades de plasma y los plazos de entrega concretos dependen de las especificaciones del equipo (requiere presupuesto).
Niveles de bienes de equipo y plazos de entrega de adquisición
Los compradores que buscan plegadoras-encoladoras evalúan cuatro niveles de equipamiento al comparar una máquina plegadora-encoladora nueva frente a una plegadora de segunda mano:
- Los sistemas de gama de entrada (por ejemplo, la serie Cenwan CW-M-650 / 880 / 1100) incorporan accionamientos en el rango de 21,5 – 25,5 kW y procesan gramajes de cartón de 200 – 800 gsm. Los formatos admitidos incluyen encolado lineal y fondo automático, así como tiradas de 4/6 esquinas. Estos equipos resultan idóneos para talleres de menor escala que prueban nuevos tipos de caja buscando una huella en planta reducida.
- Los modelos insignia (por ejemplo, la serie Cenwan CW-G-650 / 880 / 1100) alcanzan velocidades máximas de hasta 400 m/min (350 – 400 m/min en encolado lineal, 280 – 320 m/min en fondo automático). Cada bancada de 6.400 – 7.800 kg combina una cuchilla de alimentación de acero al tungsteno con correas Habasit (Suiza).
- Las plataformas inteligentes totalmente servocontroladas de Cenwan incluyen la CW-W-1250AC-S y la CW-W-1250PCW. La primera cuenta con un accionamiento de 22 kW, un ancho de 290-1250 mm y cuesta entre USD 40.000 y 80.000. La segunda incorpora un accionamiento de 25 kW y alcanza 180 m/min. Ambas ofrecen posicionamiento de portador servo de doble pliegue en <60 segundos y cambio de formato repetitivo en <30 minutos.
- La CW-IL-Dual integra tres procesos (impresión flexográfica, troquelado y empaquetado) en una sola línea a 240 m/min. Cada canal ofrece una capacidad de 1.300.000 cajas de tamaño 13# al día y cuesta entre USD 140.000 y 280.000.
Las máquinas de BOBST, Koenig & Bauer y Heidelberg/MK operan a una velocidad punta un 11 % superior a la de las máquinas europeas de segundo nivel (Tier-2). La máquina de menor precio citada en Global Market Insights / PMMI es la Bobst Expertfold (máquina automatizada para estuches plegables) en USD 500.000. Las máquinas europeas de segunda mano pueden adquirirse por entre USD 500.000 – 1,5 millones. Los sistemas antiguos de alimentación continua sin servocontrol carecen de enclavamientos CE. Los accionamientos servo tampoco están incluidos en dichas máquinas. En los Estados Unidos y Europa, algunos fabricantes (OEM) suministran máquinas con marcado CE por alrededor del 20-30 % del coste de un equipo de primer nivel (Tier-1). Esto es posible gracias a Zhejiang Zhongte Technology Co. Ltd (empresa matriz de Cenwan Machine). Esta compañía cuenta con capacidad industrial propia para fabricar máquinas plegadoras-encoladoras. La guía de instalación de SBL Machinery señala que la instalación en planta requiere entre 2 – 3 días y que la formación de los operarios toma de 3 – 5 días. Los plazos de entrega de fabricación dependen del modelo y las especificaciones (solicite presupuesto).
Cálculo práctico en un turno de 480 minutos: velocidad de correa frente a cajas de cartón alimentarias netas aceptadas
Cálculo práctico de producción efectiva por turno (cambio de formato manual frente a totalmente servo):
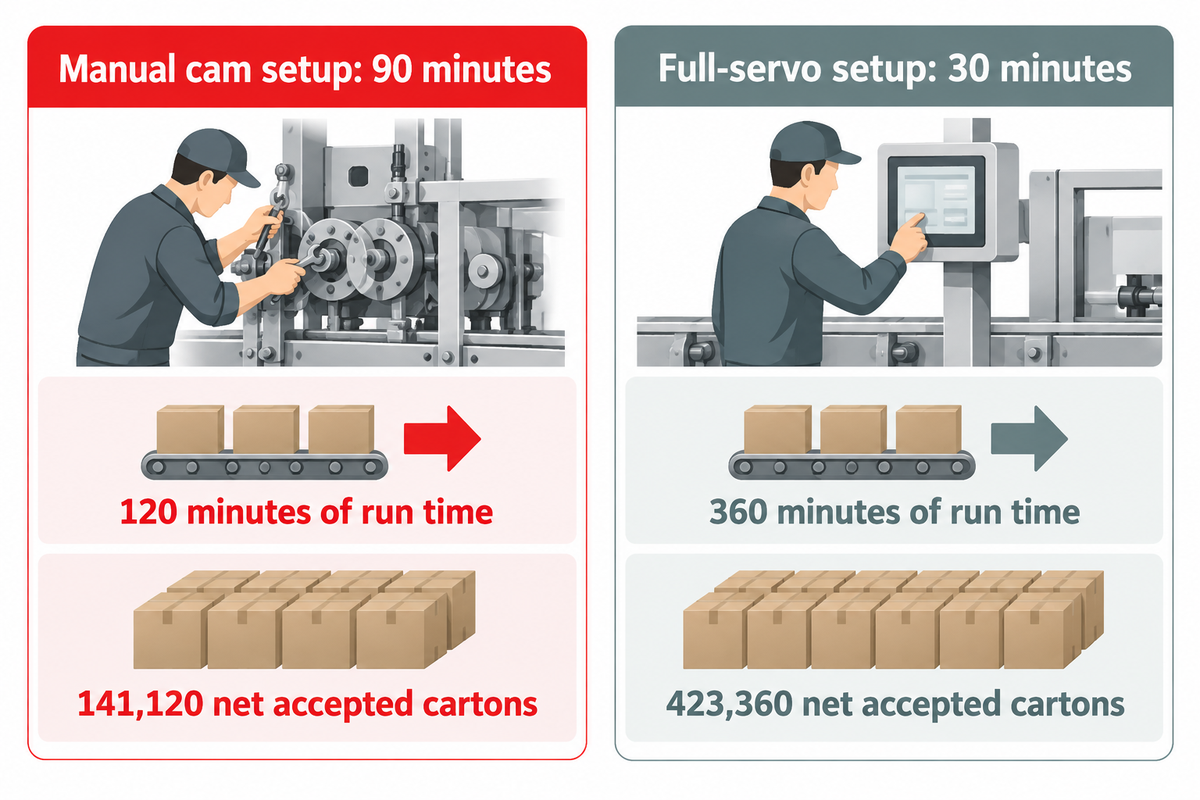
Datos de partida asumidos: Simulamos un turno de 8 horas con 4 cambios de formato de SKU de cajas de cartón alimentarias. La línea trabaja a 300 m/min con estuches de alimentación seca de encolado lineal con un paso de formato troquelado de 0,25m (250mm). Ese paso arroja 300 ÷ 0.25 = 1.200 cajas de cartón/min. El ajuste manual por levas requiere 90 minutos por cambio de formato (referencia Cenwan de 90–120 min), frente a los 30 minutos en la CW-W-1250AC-S totalmente servo, con una tasa de rechazo del 2 %.
Cálculo: En la máquina manual, 4 cambios de formato consumen 360 minutos, dejando 120 minutos de tiempo efectivo de marcha. La producción efectiva neta es de 120 min × 1200 cajas de cartón/min × 0.98 = 141.120 cajas de cartón netas aceptadas. En la CW-W-1250AC-S totalmente servo, 4 cambios de formato requieren 120 minutos, dejando 360 minutos de marcha. La producción efectiva neta es de 360 min × 1200 cajas de cartón/min × 0.98 = 423.360 cajas de cartón netas aceptadas. Con estos datos de entrada, la recuperación servo de trabajos triplica la producción efectiva neta por turno (+282.240 cajas de cartón/turno) a la misma velocidad de correa. Este cálculo compara únicamente el tiempo de ajuste; la producción efectiva también depende de la velocidad de la línea de envasado y del calibre del cartón.
¿Cuándo supera una plegadora-encoladora automatizada por servo a una máquina más económica de cambio de formato manual?
Una plegadora-encoladora automatizada por servo supera a una máquina de cambio de formato manual cuando una planta de estuches alimentarios realiza 3 o más cambios de formato de SKU por turno, o cambia de tipo de caja cada semana. Reducir cada cambio de formato de 90-120 minutos a menos de 30 minutos recupera entre 3-6 horas de producción por turno.
La transferencia de presión controlada por servo reduce a la mitad la tasa de rechazo de cajas de cartón de fondo automático frente a las encoladoras mecánicas de levas. Sustituir una línea semiautomática por una línea totalmente automática sincronizada en velocidad ahorra un operario por turno.
Comparativa de fabricantes de plegadoras-encoladoras y pruebas de aceptación en fábrica (FAT)
La comparación de proveedores de plegadoras-encoladoras y de pruebas de aceptación en fábrica (FAT) depende tanto de la evaluación de la construcción mecánica como de las pruebas de puesta en marcha con piezas troqueladas reales. En la transformación de cajas de cartón para alimentos, los fabricantes europeos Tier-1 (Bobst, Koenig & Bauer, Heidelberg / MK) se comparan frente a los fabricantes con certificación CE en Zhejiang, China (Cenwan Machine, Ruian, Wenzhou) y otros. El rendimiento se evalúa mediante una prueba FAT de tres etapas al 50 %, 75 % y 100 % de la velocidad de correa con piezas troqueladas alimentarias reales.
Según Global Market Insights, el mercado mundial de plegadoras-encoladoras alcanzó un valor de USD 678,4 millones en 2025. Entre los principales fabricantes figuran Bobst Group SA, Koenig & Bauer AG y Heidelberg. Las pruebas de aceptación en fábrica (FAT) evalúan la integridad de la unión lateral encolada y la velocidad sobre sustratos alimentarios reales.
Comparativa global de fabricantes OEM: sistemas europeos Tier-1 frente a plataformas directas de fábrica
Las plataformas europeas como la Bobst Expertfold alcanzan hasta 450 m/min y producen 28.000 cajas de 4/6 esquinas por hora (Packaging Strategies). Los sistemas Jagenberg y Diana (como la Diana 105-2 citada en EP1593482A2) dan servicio a plantas de gran volumen. Las líneas especializadas Bahmüller y HERMA aplican 250 etiquetas/min con cambios de bobina sobre carril deslizante en 15-20 minutos (Packaging Strategies). SBL Machinery, con sede en Taiwán, y los fabricantes industriales de Ruian y Wenzhou, en Zhejiang, suministran máquinas de alta velocidad a transformadores medianos y grandes.
Cenwan Machine cubre la brecha de precios entre las máquinas de precisión europeas Tier-1 y los precios directos de fábrica. Cada bastidor de máquina CW-G o CW-W cumple los requisitos de la Directiva de Máquinas 2006/42/CE y viene equipado con cuchilla de alimentación de acero al tungsteno y correas suizas Habasit. Se suministran recambios en más de 40 países.
Lista de verificación de 5 puntos para la prueba de aceptación en fábrica (FAT) y preparación de la planta
Ejecute esta lista de verificación de cinco puntos antes de autorizar el embarque y el pago del hito final.
- Siguiendo el protocolo de puesta en marcha de Folder Gluer Inc., procese sus piezas troqueladas alimentarias recubiertas a velocidades progresivas hasta alcanzar la velocidad nominal máxima del sistema. Compruebe el desgarro de fibra y el registro de la solapa de encolado (≤1 mm).
- Mida los ángulos de preplegado del hendido 1 y del hendido 3 en sus piezas troqueladas alimentarias de 600-800 gsm o de onda E/F. Verifique la compensación longitudinal de 60-75 mm conforme a la Patente EP1593482A2.
- Compruebe el corte limpio de cola fría con boquilla de chorro cerrado de 0,5 mm sin rebose interior. Pruebe la expulsión neumática de caja individual y confirme una separación mínima de ≥30 mm entre los sensores y los cabezales de adhesivo termofusible (PostPress Magazine).
- Tiempo para un cambio de formato completo del modo de encolado lineal al de fondo automático o de 4 esquinas. Logre un posicionamiento de portador servo de doble pliegue en <60 segundos y una puesta a punto de pedidos repetitivos en menos de 30 minutos.
- Reserve un espacio lateral libre mínimo de 60 cm y de 1.5 a 2 m en la parte frontal y trasera según la Guía de Instalación de SBL. Prevea de 2 a 3 días para la instalación y de 3 a 5 días para la formación del equipo de operarios, y realice una purga diaria de boquillas durante 15 minutos conforme a las pautas de SBL.
Preguntas frecuentes
1. ¿Qué cola es segura para utilizar en una plegadora-encoladora para envases alimentarios?
Los adhesivos termofusibles de EVA o metaloceno (MCT) y las dispersiones de PVA de grado alimentario son aptos para el envasado de alimentos. Su uso en envases alimentarios requiere certificación conforme a la norma FDA 21 CFR 175.105 y al Reglamento (CE) n.º 1935/2004 de la UE. Según el apartado 21 CFR 175.105(a)(2), el adhesivo debe situarse detrás de una barrera funcional o mantenerse dentro de los límites de las buenas prácticas de fabricación (GMP) en las uniones. Los transformadores aplican el adhesivo mediante válvulas de extrusión cerradas de 0,5 mm para eliminar el rebose interno.
2. ¿Qué velocidad de correa y producción horaria de cajas de cartón puede alcanzar una plegadora-encoladora para envases alimentarios?
Las plegadoras-encoladoras automáticas para cajas de cartón alimentarias operan de 50 a 300 m/min en líneas estándar y de 400 a 450 m/min en líneas de alta velocidad. Los estuches de alimentación seca de encolado lineal se procesan de 350 a 400 m/min en las series Cenwan CW-G-650, 880 y 1100 (cartón de 200 a 800 gsm y microonda E/F/N). Las cajas de cartón alimentarias de fondo automático operan de 280 a 320 m/min en el modelo CW-G-650PC de 13,5 kW. Las plegadoras-encoladoras flexibles de alta velocidad producen hasta 28.000 cajas por hora en bandejas de pastelería de 4 y 6 esquinas. La línea CW-IL-Dual de Cenwan opera dos flujos de salida paralelos a 240 m/min (hasta 1.300.000 cajas del tamaño 13# al día).
3. ¿Cómo se evitan el descuadre (cola de pescado) y el despegue de las uniones en cajas de cartón alimentarias con recubrimiento barrera?
El descuadre se corrige ajustando las placas de plegado con una tolerancia máxima de 1 mm respecto a las dimensiones exactas del formato troquelado y escuadrando la pila en el alimentador. Prepliegue los hendidos 1 y 3 a 180 grados con una compensación de longitud de 60-75 mm. La guía técnica de Sinosun indica que los recubrimientos sin tratar pueden provocar que la unión se abra a los tres días en cartones alimentarios recubiertos de PE o con dispersión acuosa. Para evitarlo, trate las solapas mediante descarga corona o plasma hasta 38-42 mN/m o cambie a un adhesivo termofusible de metaloceno o PUR.
4. ¿Debe un transformador de estuches alimentarios comprar una plegadora-encoladora europea usada o una máquina nueva equipada con servo?
Una plegadora-encoladora servo nueva supera a la mayoría de las máquinas europeas usadas en plantas de estuches alimentarios de alta variedad. Una plegadora-encoladora de segunda mano de gama alta cuesta entre USD 500.000 y USD 1,5 millones, según datos de PMMI en Global Market Insights. Los modelos antiguos no disponen de memorias de portador servo de doble pliegue en <60 segundos ni de válvulas de cola de chorro cerrado de 0,5 mm. Las nuevas máquinas servo Cenwan CW-G o CW-W cuestan un 20 %-30 % de la inversión europea de primer nivel (USD 40.000-80.000 para la CW-W-1250AC-S) y cumplen los requisitos de BRCGS Issue 7.
5. ¿Qué espacio en planta, rutina de mantenimiento y tiempo de instalación requiere una plegadora-encoladora de cajas de cartón alimentarias?
Según la guía de instalación de SBL Machinery, se requiere un espacio libre lateral mínimo de 60 cm y de 1.5 a 2 m de espacio libre frontal y trasero para instalar una plegadora-encoladora automática de cajas de cartón alimentarias. Conforme a la misma guía de SBL, la instalación en planta toma de 2-3 días y la formación del equipo de operarios requiere de 3-5 días. El cuidado diario ocupa 25 minutos por turno. Los operarios realizan una revisión de 10 minutos de correas, enclavamientos y sensores (manteniéndolos al menos a 30 mm de los cabezales de adhesivo termofusible) y una purga de boquillas de 15 minutos (Folder Gluer Inc.). El plazo de fabricación en planta y el transporte marítimo hasta destino varían según la configuración del modelo; solicite un presupuesto para confirmar disponibilidad y plazos de entrega.
Referencias y fuentes
- U.S. Food and Drug Administration (FDA) – 21 CFR 175.105: Aditivos Alimentarios Indirectos: Adhesivos (eCFR)
- Cornell Law School Legal Information Institute – Texto Normativo 21 CFR § 175.105 sobre Adhesivos
- U.S. Federal Register Documento 2022-10531: Aditivos Alimentarios Indirectos: Adhesivos y Componentes de Cartón
- BRCGS Revisión de la Norma BRCGS Packaging Materials Issue 7 (Publicada en octubre de 2024, Auditorías vigentes desde abril de 2025)
- Paperboard Packaging Council (PPC) Tendencias: Perspectivas del Mercado de Estuches Plegables en los Estados Unidos hasta 2026
- European Patent Office (EPO) — Patente EP1593482A2: Estación de Plegado en una Plegadora-Encoladora (Preplegado a 180° y Compensación de 60–75 mm)
- Packaging Digest — La Plegadora-Encoladora Aporta Beneficios a Gran Escala (Caso Práctico de Orificio de 0,5 mm y Reducción del 50 % de Cola)
- Packaging Strategies Caso Práctico: Producción de Cajas de Cartón de 4/6 Esquinas a Alta Velocidad de 450 m/min y 28.000 Cajas/Hora
- Packaging Strategies Ingeniería de Aplicadores en Línea en Plegadoras-Encoladoras Especializadas (250 Etiquetas/Min y Carriles Deslizantes)
- PostPress Magazine – Sistemas de Control de Calidad Clave para el Éxito en la Producción con Plegadoras-Encoladoras (Distancia de Sensor ≥30 mm)
- Global Market Insights — Tamaño, Cuota y Previsión del Mercado de Máquinas Plegadoras-Encoladoras 2026–2035
- Lanco Adhesives – Mejores Prácticas para Adhesivos de Estuches Plegables sobre Cartón Estucado y Laminado
- Sinosun Packaging Machinery — Adhesivo Termofusible frente a Cola Fría en Plegadoras-Encoladoras de Cajas de Cartón (Umbral de Energía Superficial de 38–42 mN/m)
- Folder Gluer Inc. Lista de Verificación de Averías y Mantenimiento de Plegadoras-Encoladoras (Purga de 15 Minutos y Tolerancia de Placa de 1 mm)
- SBL Machinery – Guía de Instalación y Aceptación de Máquinas Plegadoras-Encoladoras y 4 Fallos Comunes en Plegadoras-Encoladoras y Cómo Solucionarlos