تواصلوا مع Cenwan Machine Company


تُعد المقارنة بين آلة طي ولصق الكرتون الأوتوماتيكية وشبه الأوتوماتيكية نقطة انطلاق طبيعية لمعظم المشترين الجدد الذين يبحثون عن معدات تشكيل العلب الكرتونية.
آخر تحديث: يوليو 2026 · راجع المحتوى الفريق الفني في Cenwan Machine.
المواصفات السريعة
استنادًا إلى مجموعة منتجات Cenwan، ومقارنةً بسرعات الفئة الأوتوماتيكية المنشورة لدى شركات تصنيع آلات طي ولصق الكرتون الكبرى الأخرى (حتى 400-450 m/min).
| سرعة آلة طي ولصق الكرتون الأوتوماتيكية | 150–400 m/min لمختلف أنماط العلب (بمحركات مؤازرة) |
| سرعة آلة طي ولصق الكرتون شبه الأوتوماتيكية | 40–60 m/min (تغذية بمساعدة يدوية) |
| عدد مشغلي الآلة الأوتوماتيكية في الوردية | 1–2 |
| عدد مشغلي الآلة شبه الأوتوماتيكية في الوردية | 2–3 |
| فترة استرداد تكلفة الترقية المعتادة | 12–24 شهرًا |
لكن إذا كنتم تملكون آلة شبه أوتوماتيكية وتشغّلونها بالفعل، فالسؤال الأهم هو: ما المؤشرات المحددة التي تدل على أن وقت الترقية قد حان، بدلًا من الاكتفاء بمقارنة نظرية مع الآلات الأوتوماتيكية؟
باختصار
تتولى آلات طي ولصق الكرتون الأوتوماتيكية التغذية والطي واللصق والتكديس بسرعة 150-400m/min، ويشغّلها 1-2 مشغلين. أما الآلات شبه الأوتوماتيكية فتعمل بسرعة 40-60m/min، مع قيام 2-3 مشغلين بتغذية الفراغات الكرتونية ومحاذاتها يدويًا. فما العامل الذي يشير إلى ضرورة الترقية؟ ليس حجم الإنتاج بحد ذاته، بل معدل تكرار تغيير الإعدادات، وهو جانب نادرًا ما تتناوله أدلة الشراء المعتادة.
حقائق أساسية
- متوسط سرعة آلة طي ولصق الكرتون: 150-400 m/min (أوتوماتيكية)؛ 40-60 m/min (شبه أوتوماتيكية). *تجدر الإشارة إلى أن فارق السرعة يقل أهميةً في العلب المجسمة أو المتخصصة.
- عند اتخاذ قرار ترقية الآلة، ركّزوا على معدل تكرار تغيير الإعدادات بدلًا من حجم الإنتاج المجرد.
- يُعد النهج المرحلي، بتشغيل خط أوتوماتيكي واحد إلى جانب خط شبه أوتوماتيكي قائم، خيارًا عمليًا.
- ذكر العاملون في قطاع التعبئة والتغليف أن زيادة الأتمتة هي أولويتهم الاستثمارية للعام المقبل، بنسبة 65% وفقًا لاستطلاع Packaging World Annual Outlook، ويعود ذلك أساسًا إلى خفض تكاليف العمالة، حتى قبل زيادة الإنتاجية.
المواصفات السريعة: نظرة عامة على آلة طي ولصق الكرتون الأوتوماتيكية وشبه الأوتوماتيكية
يتجاوز نطاق الأتمتة خيارًا بسيطًا بين الأتمتة وعدمها؛ فالاختيار المناسب يعتمد على تشكيلة العلب وحجم الإنتاج بقدر اعتماده على سعر الآلة. فالخطوط اليدوية لا توفر أي أتمتة لعملية اللصق، بينما تتيح آلة طي ولصق الكرتون شبه الأوتوماتيكية، التي تُسمى أحيانًا آلة طي العلب أو آلة طي الكرتون، أتمتة الطي واللصق، لكنها تحتاج إلى مشغل لتغذية الفراغات الكرتونية ومحاذاتها، وأحيانًا لجمع العلب المكتملة. أما آلة طي ولصق الكرتون الأوتوماتيكية بالكامل، فتنجز العملية باستمرار من التغذية إلى وحدة الإخراج. وفي خط الإنتاج المتكامل، تُضم أيضًا العمليات السابقة، مثل الطباعة والتكسير بالقالب، إلى تدفق الإنتاج المؤتمت المستمر. وتغطي مجموعة Cenwan هذا النطاق، من Basic Series الأقرب إلى التشغيل شبه الأوتوماتيكي، إلى Mid-to-High Series وAuto Line للأتمتة الكاملة، بما يعكس تقسيم مستويات الأتمتة في سوق آلات التعبئة والتغليف الأوسع.
تُغذّى الفراغات الكرتونية المكسّرة بالقالب إلى آلة اللصق عبر نظام التغذية الأوتوماتيكي للورق، ثم تمر بمراحل الطي المسبق وتطبيق الغراء والضغط حتى يتماسك اللصق، وبعدها تُخرَج في تدفق مرصوص ومعدود. ويساعد فهم عمل كل جزء من الآلة على توضيح مصدر الفارق الفعلي في الأتمتة. ففي الخط شبه الأوتوماتيكي، يجب على المشغل تغذية الفراغات الكرتونية يدويًا، وعادةً جمع العلب عند رصة وحدة الإخراج. أما الخط الأوتوماتيكي بالكامل، فتتحكم مستشعراته ومحركاته المؤازرة في التغذية والطي واللصق والتكديس الأوتوماتيكي، ولا تلمس يدٌ الفراغ الكرتوني حتى يصبح علبة مكتملة. وهذا الفارق التشغيلي هو المهم، لا مجرد التسمية: فالخط شبه الأوتوماتيكي يتطلب انتباهًا مستمرًا من مشغل التغذية واعتمادًا كبيرًا على تقديره، بينما لا تحتاج الآلة الأوتوماتيكية إلا إلى إشراف من حين لآخر. ويُعد هذا التعامل اليدوي المتكرر والمستمر تحديدًا من عوامل الخطر العضلي الهيكلي التي تشير إليها تقييمات NIOSH للعوامل المريحة في خطوط التجميع اليدوية، وليس مجرد بند في تكاليف العمالة.
| مستوى الأتمتة | عدد المشغلين | السرعة | أنماط العلب الأنسب |
|---|---|---|---|
| شبه أوتوماتيكية | 2–3 | 40–60 m/min | علب الدفعات الصغيرة أو غير المنتظمة أو قصيرة التشغيل الإنتاجي |
| أوتوماتيكية (الخط المستقيم/قاع ذاتي القفل) | 1–2 | 200–400 m/min | علب كرتونية موحّدة المواصفات، بأحجام كبيرة من وحدات SKU |
| أوتوماتيكية (4/6 زوايا) | 1–2 | حتى 180 m/min | علب مستحضرات التجميل والأدوية والأغذية التي تتطلب تشكيل الزوايا |
| أوتوماتيكية (مجسمة/متخصصة) | 1–2 | حتى 150 m/min | علب صلبة ثلاثية الأبعاد، وعبوات الهدايا الفاخرة ومستحضرات التجميل |
💡 نصيحة من الخبراء
إذا لم تكونوا متأكدين من مستوى الأتمتة في آلتكم الحالية، فتحققوا أولًا من عدد المشغلين. فالآلة التي تتطلب وجود شخصين أو أكثر لتغذية الفراغات الكرتونية ومحاذاتها باستمرار تكون على الأرجح شبه أوتوماتيكية، مهما كانت مواصفاتها المدرجة.
الإنتاجية بحسب نمط العلبة: أين يظهر فارق السرعة فعليًا؟
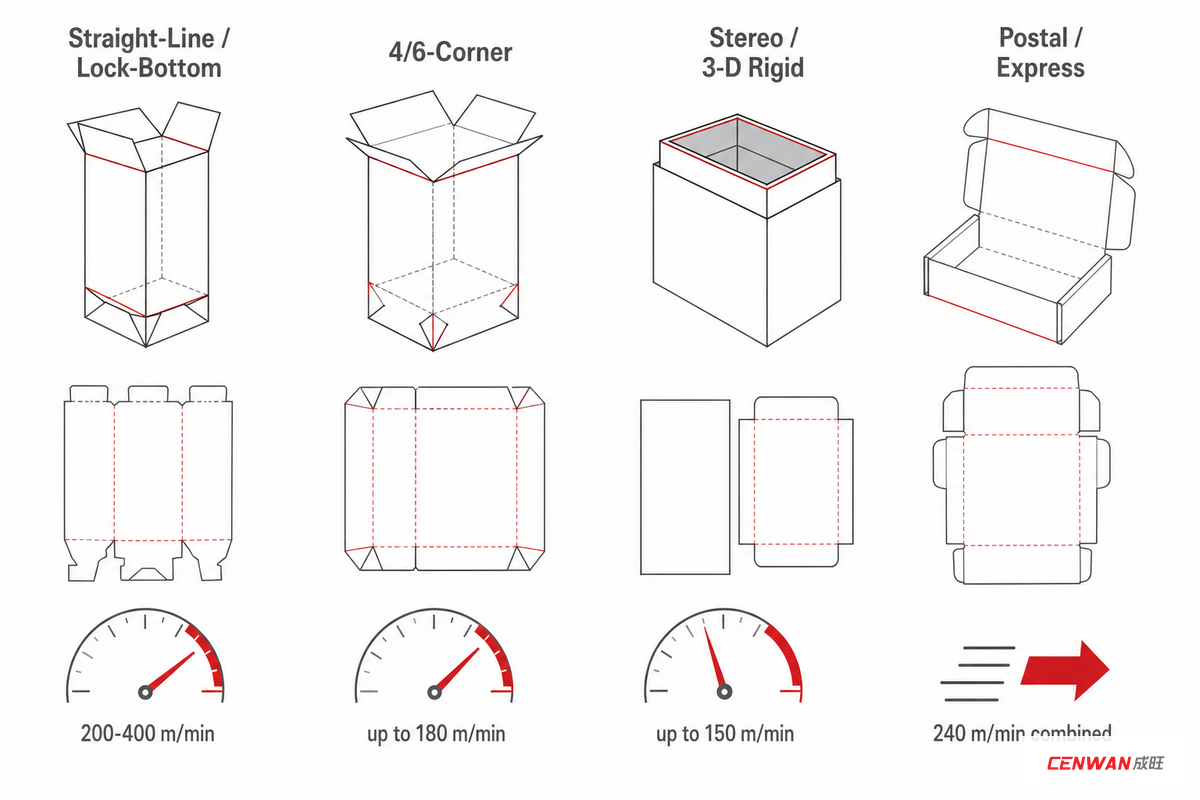
تورد معظم أدلة الشراء نطاقًا عامًا واحدًا للسرعة «الأوتوماتيكية» وآخر «شبه الأوتوماتيكية». وهذا تبسيط مخلّ؛ إذ تعتمد الفروق الفعلية كثيرًا على نمط العلبة، ومعرفة النمط الذي تنتجونه غالبًا تفيد أكثر بكثير من رقم متوسط واحد.
كم علبة في الدقيقة يمكن أن تنتج آلة طي ولصق الكرتون شبه الأوتوماتيكية؟
تقتصر سرعة آلات طي ولصق الكرتون شبه الأوتوماتيكية عمومًا على نحو 40-60 mpm، أو 60 إلى 150 علبة في الدقيقة، بحسب حجم العلبة وسرعة المشغل. كما يتفاوت الإنتاج من وردية إلى أخرى أكثر مما يتفاوت في الآلة الأوتوماتيكية بالكامل، لأن السرعة تعتمد على وتيرة المشغل وسرعة الآلة، لا على محرك مؤازر يحافظ على زمن دورة ثابت.
تُنتَج علب الخط المستقيم والعلب ذات القاع ذاتي القفل بأعلى سرعة على الآلات شبه الأوتوماتيكية، بينما تكون علب 4/6 زوايا والعلب المجسمة أبطأ، لأن المشغل يحتاج إلى وقت لمحاذاة زوايا كل قطعة. ويمكن لآلة طي ولصق الكرتون الأوتوماتيكية بالكامل المخصصة للخط المستقيم أو القاع ذاتي القفل أن تبلغ 200-400 mpm، محققةً أكبر زيادة لأي نمط من العلب، إذ تزيل أنظمة التغذية المؤازرة بالكامل عنق الزجاجة الناتج عن المشغل.
من المتوقع أن تتجاوز سرعة آلات طي ولصق الكرتون الأوتوماتيكية بالكامل القادرة على إنتاج تصاميم شديدة التعقيد، مثل العلب ذات القاع Crash ذاتي القفل والعلب ذات 6 زوايا، 400 mpm، وفقًا لتحليل Global Market Insights لسوق آلات طي ولصق الكرتون لعام 2025. أما علب 4/6 زوايا والعلب المجسمة، فالفارق أضيق، إذ تبلغ السرعة القصوى 180 mpm لعلب 4/6 زوايا و150 mpm للعلب المجسمة. ويعود ذلك إلى أن الأنظمة الأوتوماتيكية بالكامل تستخدم تشكيلًا مستقلًا للزوايا بمحركات مؤازرة وأقسامًا متخصصة للتشكيل المسبق، ما يضيف خطوات إلى عملية الطي لا تستطيع حتى أسرع الآلات تعويضها بالكامل. وإذا كانت العلب المجسمة وغيرها من العلب المتخصصة المصنوعة من خامة الكرتون المموج محورًا رئيسيًا لشركتكم، فقد تكون الجدوى الاقتصادية للترقية أضعف مما يوحي به ادعاء عام بأن «الإنتاج الأوتوماتيكي يزيد 3-5 مرات».
ملاحظة هندسية
تُظهر طرازات الخط المستقيم والقاع ذاتي القفل أعلى معامل لزيادة السرعة بين التشغيل الأوتوماتيكي وشبه الأوتوماتيكي (4-7x)، لأن الطي والتغذية يتحولان إلى عمليتين متواصلتين من مرور واحد، وينفذهما المحرك المؤازر أسرع بكثير من اليد البشرية. أما نمط 4/6 زوايا والعلب المجسمة، فتكون الزيادة أقل وضوحًا، إذ تحد الخطوات الميكانيكية اللازمة لتشكيل الزوايا كلٌّ على حدة والطي المسبق المتخصص من مكاسب سرعة المحرك المؤازر.
يوضح هذا التفصيل بحسب الطراز سبب إخفاء رقم واحد «للأوتوماتيكية» معلومات أكثر مما يكشفه. فمجموعة Cenwan الأوتوماتيكية وحدها تغطي نطاقًا من 150-400 m/min بحسب نمط العلبة وعرض الإطار، قبل احتساب الآلات شبه الأوتوماتيكية:
| الطراز/النوع | مستوى الأتمتة | نمط العلبة | السرعة |
|---|---|---|---|
| شبه أوتوماتيكية (تغذية يدوية) | شبه أوتوماتيكية | الخط المستقيم، دفعة صغيرة | 40 m/min |
| شبه أوتوماتيكية، من نوع المكبس | شبه أوتوماتيكية | علب غير منتظمة/ذات أشكال خاصة | 60 m/min |
| طي رباعي أوتوماتيكي بالكامل | أوتوماتيكية | الخط المستقيم، سرعة عالية | 400 m/min |
| سرعة متوسطة منخفضة | أوتوماتيكية | الخط المستقيم، إنتاج متوسط الحجم | 400 m/min |
| طي ثنائي متعدد الوظائف، للخدمة الشاقة | أوتوماتيكية | الخط المستقيم، تشغيل إنتاجي طويل | 400 m/min |
| طي ثنائي ذكي (بلمسة واحدة) | أوتوماتيكية | الكرتون المموج، تغييرات إعداد متكررة | 200 m/min |
| أوتوماتيكية بأربع وست زوايا (بمحركات مؤازرة) | أوتوماتيكية | علب 4/6 زوايا لمستحضرات التجميل والأدوية والأغذية | 180 m/min |
| قاع ذاتي القفل بمحركات مؤازرة بالكامل | أوتوماتيكية | قاع ذاتي القفل/قفل Crash | 180 m/min |
| آلة أوتوماتيكية بالكامل للعلب المجسمة | أوتوماتيكية | علب مجسمة/صلبة ثلاثية الأبعاد | 150 m/min |
| خط إنتاج متكامل ثنائي القناة | خط إنتاج متكامل | علب البريد السريع، من 13# إلى 7# | 240 m/min إجماليًا |
لا تنخدعوا بأرقام الإنتاجية «المتوسطة» العامة المتداولة في القطاع. فمكاسب الأتمتة أكبر بكثير في تشغيل الخط المستقيم منها في إنتاج العلب المجسمة أو غيرها من الأنواع المتخصصة. قارنوا الإنتاج استنادًا إلى أداء نمط علبكم في يوم عمل اعتيادي.
التغيّر الفعلي في العمالة والجودة عند الأتمتة
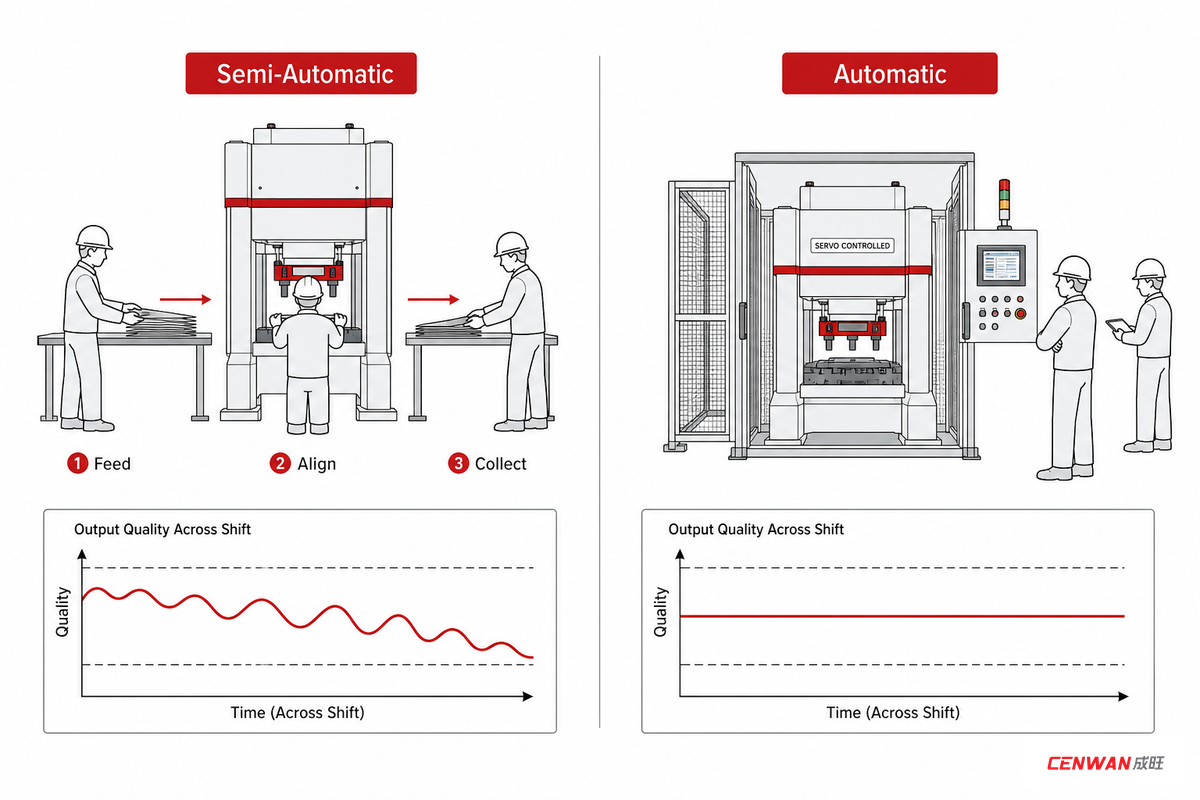
يُعد مدى مشاركة المشغلين، وعددهم تحديدًا، الرقم الأبرز الذي يتداوله الجميع. تحتاج الآلة شبه الأوتوماتيكية إلى 2 أو 3 مشغلين للتغذية والمحاذاة والفحص في كل وردية، بينما تحتاج الآلة الأوتوماتيكية إلى 1 إلى 2 للمراقبة وفحوص الجودة. هذا صحيح، لكنه لا يروي القصة كاملةً عن الوردية. أكثر ما يغيب عن النقاش هو ثبات الأداء طوال الوردية.
كثيرًا ما يخبرنا الفنيون الميدانيون بأن جودة الطي واللصق في خطوط الإنتاج شبه الأوتوماتيكية تتراجع خلال وردية المشغل، وتصبح الآلة أقل قابلية للتنبؤ مع بدء التعب؛ فتظهر المشكلة في تداخل غير منتظم للغراء، وطيّات منحرفة قليلًا عن الزوايا القائمة، وتوقفات متكررة لإزالة انحشار وحدة التغذية. أما في الخط الأوتوماتيكي، فتحافظ المستشعرات والطي المتحكم به بمحركات مؤازرة على مستوى الدقة نفسه من أول علبة إلى آخرها؛ فالآلة لا تتعب. وهنا يمكن أن تفيد الأبحاث العامة في العوامل المريحة أيضًا، بعيدًا عن تفاصيل بيئة آلات طي ولصق الكرتون نفسها: فقد وجد تقييم NIOSH للمخاطر الصحية لعام 2025 على خط تجميع الغاز لدى شركة مصنعة لسخانات المياه أن أعمال التجميع اليدوية المتكررة والسريعة تنطوي على مخاطر قابلة للقياس على الجهاز العضلي الهيكلي للعاملين خلال وردية كاملة. وهذا يماثل نوع التفاوت الناتج عن التعب الذي يظهر في عدم استقرار الطي واللصق على خط التغذية الأوتوماتيكية، مع أن ذلك التقييم لم يُجرَ في موقع لآلات طي ولصق الكرتون.
هناك جانب آخر أقل وضوحًا في معادلة العمالة، وهو اعتبارات السلامة المرتبطة بتغيير الإعدادات وإزالة الانحشار، إلى جانب أعمال التغذية المعتادة. ووفقًا للمعيار OSHA 1910.147، تشمل «الصيانة و/أو الخدمة» ضبط الآلة وإعدادها وإزالة انحشارها عندما يكون العامل معرضًا أو قد يتعرض لتشغيل غير متوقع. وهذا تحديدًا ما يحدث عندما يُدخل فني يده إلى آلة طي ولصق الكرتون لإزالة انحشار أو إعادة محاذاة جزء أثناء تغيير الإعدادات، سواء أكانت الآلة شبه أوتوماتيكية أم أوتوماتيكية. وبما أن الإعداد شبه الأوتوماتيكي يتطلب تغييرات أكثر، فالأمر لا يعني زيادة العمالة فحسب، بل زيادة الوقت الذي يُقضى في مهام تخضع لإجراءات القفل ووضع البطاقات.
«نادرًا ما ترتبط الأعطال التي نراها في الخطوط شبه الأوتوماتيكية بالآلة نفسها؛ بل تنتج عن تذبذب انتظام التغذية خلال وردية مدتها ثماني ساعات. وهذا بالضبط ما صُممت وحدة التغذية التي تعمل بمحرك مؤازر للتخلص منه.»
فريق الهندسة في Cenwan، مدينة رويان
لكل خيار مزايا وعيوب، والأتمتة لا تخلو من التنازلات:
✔ مزايا الأتمتة
- ثبات جودة الطي واللصق طوال الوردية، مع موازنة أفضل بين وقت الإنتاج وجودته مقارنةً بوتيرة العمل اليدوي
- انخفاض تكلفة العمالة لكل علبة، ولا سيما في دفعات الإنتاج الكبيرة
- إتاحة المجال للمشغلين للقيام بفحوص الجودة والإشراف بدلًا من اللصق والتغذية يدويًا، ما يساعد على الحد من اختناقات العمل اليدوي في الخط
- تساعد الآلات التي تعمل بمحركات مؤازرة على الحفاظ على ثبات إنتاج تعبئة العلب من وردية إلى أخرى
⚠ قيود الأتمتة
- تكلفة استثمار أولية أعلى ومساحة أكبر في المصنع
- قد يستغرق تغيير الإعدادات بين أنماط العلب المختلفة جدًا وقتًا أطول من إعادة تجهيز آلة يدوية
- تتطلب فنيين مدرّبين لمعايرة المحركات المؤازرة
لمعرفة المزيد عن طبيعة العمل اليومي الفعلي للمشغل في بيئة مؤتمتة، راجعوا دليل مشغل آلة طي ولصق الكرتون.
ما حجم الإنتاج وتشكيلة العلب اللذان لا يزالان يناسبان خطًا شبه أوتوماتيكي؟
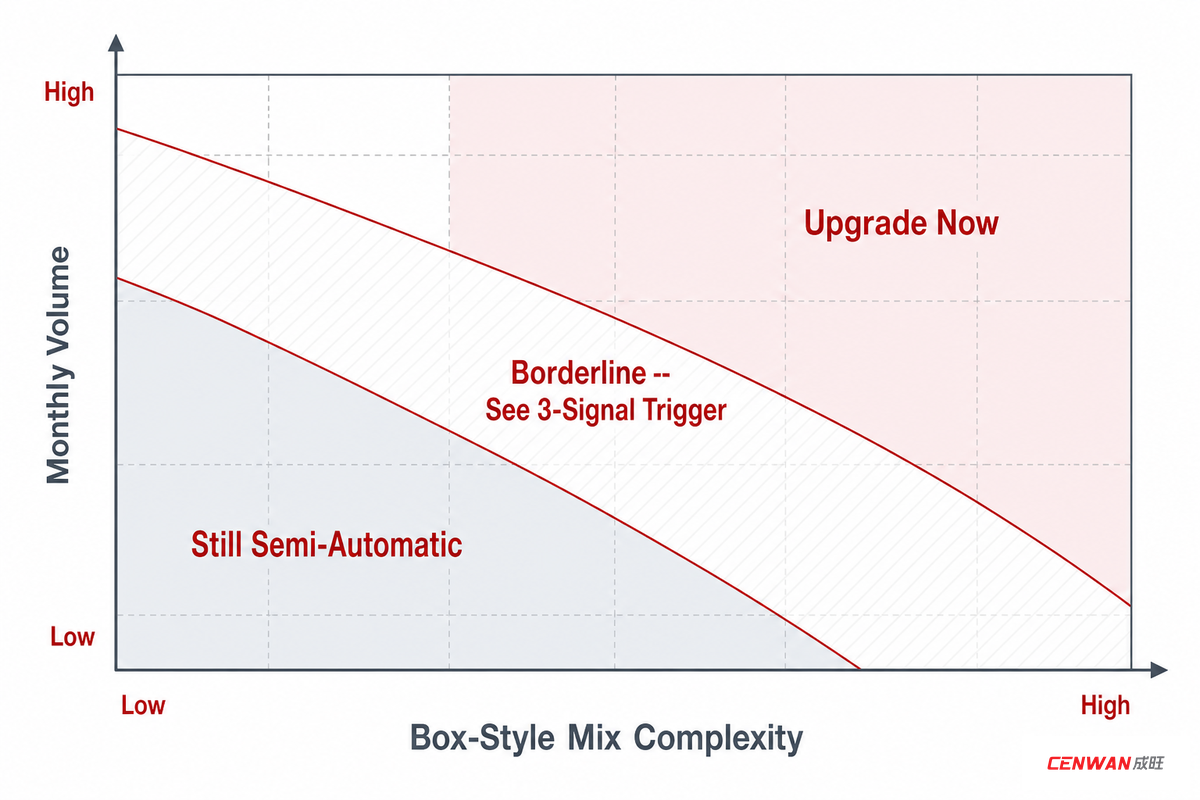
لا تزال احتياجات إنتاج كثير من شركات تحويل الكرتون قريبة من المستوى الذي يناسبه التشغيل اليدوي أو شبه الأوتوماتيكي. وقد يكون الإفراط في شراء تقنية أوتوماتيكية لا تحتاجون إليها بعدُ خطأً مكلفًا بالقدر نفسه. قيسوا حجم إنتاجكم الشهري وتشكيلة أنماط العلب معًا لتحديد وضعكم الفعلي.
| حجم الإنتاج الشهري | تشكيلة أنماط العلب | التوصية |
|---|---|---|
| منخفض، نمط واحد | نمط علبة واحد في الغالب، مع تغييرات إعداد قليلة | الاستمرار بالتشغيل شبه الأوتوماتيكي |
| متوسط، في نمو | 2–3 أنماط، وتغيير الإعدادات 2–3× في الوردية | قريب من حد الترقية — راجعوا مؤشرات الترقية الثلاثة أدناه |
| مرتفع ومستمر | أنماط متعددة أو عدد كبير من وحدات SKU، مع تغييرات إعداد متكررة | الترقية الآن |
تقر مجموعة منتجات Cenwan بذلك: صُممت Basic Series للطي واللصق لدى العمليات التي «تختبر إمكانات السوق» بحجم إنتاج أقل، بينما صُممت Mid-to-High Series للإنتاج متعدد الأنماط وكثير التغييرات. استكشفوا مجموعة آلات طي ولصق الكرتون للتعرّف على اختلاف الطرازات بحسب نمط العلبة وسرعة الإنتاج، والاطلاع على لمحة عن مجموعة آلات الكرتون لدى Cenwan.
تخيلوا شركة تحويل كرتون تنتج في الغالب نمط علبة واحدًا لمتجر واحد، باستخدام معدات شبه أوتوماتيكية وعمليات طي عادية للكرتون. حتى لو حققت الشركة حجم إنتاج شهريًا جيدًا، فإن تغييرات الإعداد لديها قليلة، ومن المرجح أن يواكب الخط شبه الأوتوماتيكي احتياجاتها. لكن تخيلوا حجم الإنتاج الشهري نفسه موزعًا على أربع وحدات SKU مختلفة لأربعة عملاء مختلفين في التجارة الإلكترونية، مع الحاجة إلى تغيير الإعدادات في منتصف كل وردية. لم يتغير رقم حجم الإنتاج، لكن تنوع العلب يرجّح خيار التشغيل شبه الأوتوماتيكي أو مستوى أعلى. فحجم الإنتاج ليس القصة كاملة. وُجدت Basic Series لدى Cenwan تحديدًا لأن هذه الفجوة شائعة؛ إذ صُممت الآلة لتناسب نمط الإنتاج ذي التغييرات القليلة والعلب ذات النمط الواحد، لا لتكون نسخة مخفّضة التجهيز من الخط الأوتوماتيكي.
مؤشرات الترقية الثلاثة
تعاملت كل أدلة المشترين التي راجعناها لهذا المقال مع الأتمتة الأوتوماتيكية وشبه الأوتوماتيكية باعتبارهما خيارين ثابتين، يُختار الأنسب منهما بحسب حجم الإنتاج والميزانية الحالية. ولم يشر أي منها إلى أن «توقيت الترقية» ليس لحظة واحدة محددة، بل فترة متدرجة. لذلك صممنا إطار مؤشرات الترقية الثلاثة، الذي يأخذ في الحسبان ثلاثة عوامل، لا عاملًا واحدًا، للمساعدة على تحديد الوقت الذي ترجّح فيه حسابات الأتمتة فعلًا استخدام معدات أوتوماتيكية.
مؤشرات الترقية الثلاثة
- مسار نمو حجم الإنتاج: ارتفع حجم إنتاجكم الشهري باطراد على مدى ربعين متتاليين، ولم تكن الزيادة مجرد ارتفاع موسمي.
- تعقيد تغييرات الإعدادات/وحدات SKU: تغيّرون حاليًا إعدادات الآلة بين أنماط العلب أو وحدات SKU ثلاث مرات أو أكثر في كل وردية.
- اتجاه تكلفة العمالة: ترتفع تكاليف العمالة المرتبطة بالتغذية والمحاذاة في كل وردية بوتيرة أسرع من نمو إنتاجكم على أساس سنوي.
إذا تحقق أي شرطان من هذه الشروط الثلاثة، فمن المستحسن أن تدرسوا الأتمتة بجدية. وإذا تحققت الشروط الثلاثة كلها، فأنتم تخسرون أموالًا في كل وردية بسبب تأخير الترقية.
لنتناول المؤشر رقم #2، أي وقت تغيير الإعدادات، إذ كثيرًا ما يغفل عنه المشترون، مع أنه بالغ الأهمية. والتركيز على التكلفة الإجمالية للنظام الأوتوماتيكي، لا السرعة وحدها، سببه أن تحليل جامعة ولاية كانساس لأتمتة خطوط التعبئة بالجملة بحث ما إذا كان التحول إلى الأتمتة سيخفض التكلفة ويحسن سرعة الخط ضمن فترة استرداد محددة، لا ما إذا كانت الآلات الأوتوماتيكية أسرع فحسب. كذلك، شدّد مصنعو آلات تعبئة الصناديق الأوتوماتيكية في مراجعة معدات تعبئة الصناديق التي نشرتها Packaging Strategies عام 2017 على تنافسية منتجاتهم من حيث سهولة الاستخدام. ويمكنهم الترويج لتغيير الإعدادات دون أدوات في مدة لا تتجاوز 10 دقائق، لأن وقت التغيير هو ما يحدد الإنتاج الإجمالي في الخطوط التي تشغّل أنماطًا متعددة من العلب، لا السرعة القصوى للآلة. فما الخلاصة؟ قد يصل الخط الأوتوماتيكي إلى سرعات أعلى، لكنه لن يحقق ذلك إذا استلزم تغيير الإعدادات بين أنواع العلب وقتًا طويلًا يتراوح بين 30 و60 دقيقة. وهذا يعني أن الخط شبه الأوتوماتيكي الذي يتيح تغيير الإعدادات خلال 10 دقائق قد يكون الحل الأمثل لخطوط الإنتاج ذات التشكيلة المتنوعة.
لفهم كيفية تراكم وقت تغيير الإعدادات خلال الوردية كاملة، راجعوا دليلنا الشامل عن وقت تغيير إعدادات آلة طي ولصق الكرتون.
هل يمكن تشغيل آلات شبه أوتوماتيكية وأوتوماتيكية بالكامل معًا؟ (تشغيل أسطول مختلط)
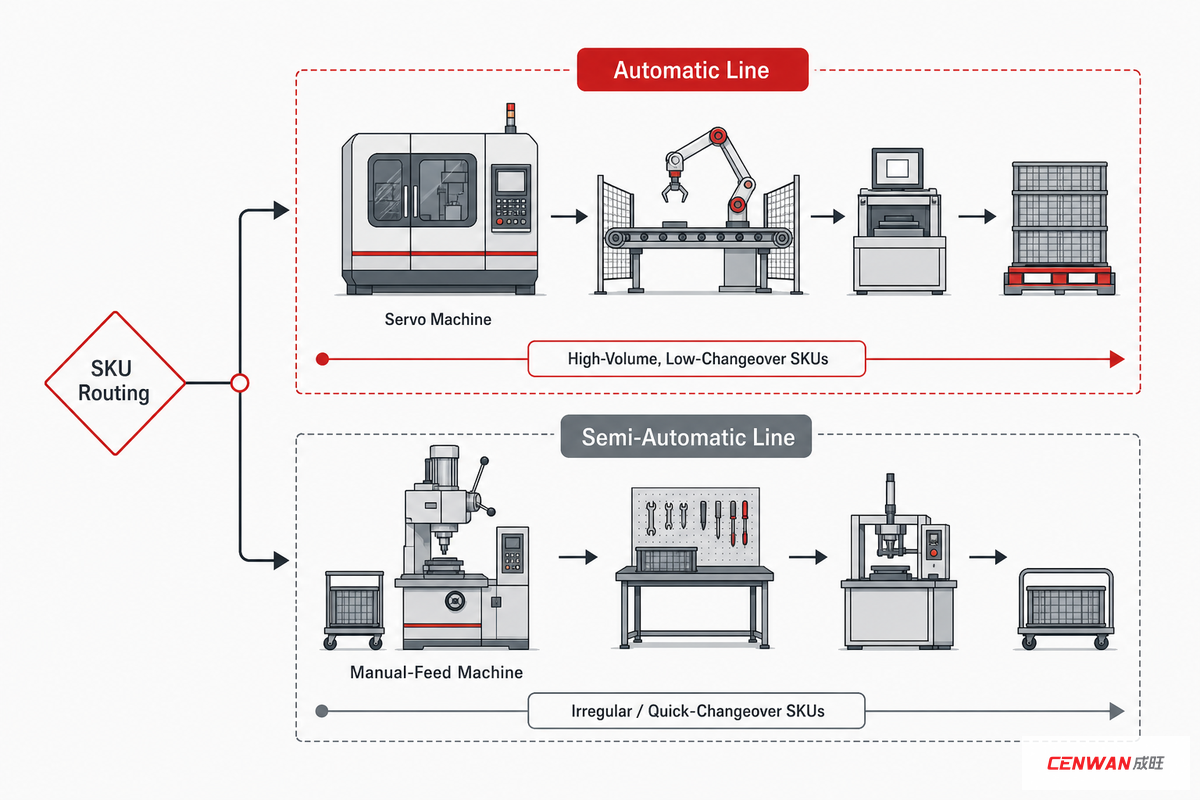
هذا ممكن، وربما يكون إعداد الآلات لتشغيل أسطول مختلط أكثر الأسئلة شيوعًا التي أغفلتها تمامًا أدلة المشترين التي اطلعنا عليها، مع أنه من أكثر الاعتبارات العملية للعمليات الآخذة في التوسع. بعد أن تقرر أن الخط الأوتوماتيكي ضروري، لا يوجد ما يلزمك بإخراج خطك الحالي نصف الأوتوماتيكي من الخدمة فورًا.
عند اعتماد نهج مرحلي للترقية، توزّعون المهام على المعدات وفقًا لاستراتيجية واضحة. يمكن تشغيل وحدات SKU ذات الأحجام الكبيرة التي تتطلب تغييرات قليلة على الخط الأوتوماتيكي الجديد، بينما تظل أنماط العلب غير المنتظمة التي تتطلب تغييرات سريعة أو تُستخدم في دفعات إنتاج أصغر على الخط نصف الأوتوماتيكي الحالي الأكثر مرونة. وهذا ضرورة تشغيلية، لأن كل فئة من المعدات تناسب نوعًا مختلفًا من التطبيقات. تتفوق الآلة الأوتوماتيكية في دفعات الإنتاج الكبيرة والموحدة، بينما توفر الآلة نصف الأوتوماتيكية حلًا أوتوماتيكيًا أكثر مرونة لاحتياجات آلات طي ولصق العلب المخصصة. ويسمح وجود الآلتين لكل منهما بأداء المهام الأنسب لها، بدلًا من محاولة تمرير جميع وحدات SKU عبر خط واحد.
الحد العملي لهذا الترتيب هو ما نسميه نقطة الانتقال من النصف أوتوماتيكي إلى الأوتوماتيكي، أي مستوى الإنتاج الذي تتجاوز عنده تكلفة تعقيد توجيه المهام بين الخطين من حيث أعباء الجدولة ما توفره المرونة. دون هذه النقطة، يشكل الأسطول المختلط حلًا وسطًا عمليًا. أما عند تجاوزها، فعادةً ما يكون توحيد الإنتاج على خط أوتوماتيكي واحد أعلى سعة (أو إضافة خط أوتوماتيكي ثانٍ) أجدى من مواصلة توزيع الإنتاج بين مستويات الأتمتة.
إضافة إلى ذلك، فإن تشغيل أسطول مختلط أكثر توحيدًا مما قد يتصوره كثير من العملاء. PackML هو معيار لحلول أتمتة الآلات، وضعته OMAC ثم اعتمدته ISA تحت الرمز TR88.00.02، بهدف توفير «مظهر وطريقة تشغيل موحدين وسلوكيات محددة ومتسقة لآلات التعبئة والتغليف، حتى إن كانت من شركات مصنعة مختلفة وتستخدم أنظمة تحكم مختلفة». واستهدف تحديث المعيار لعام 2022 هذا السيناريو تحديدًا (ANSI/ISA-TR88.00.02-2022)، إذ أشار رئيس OMAC نفسه إلى أن التحديث جاء «لمواكبة التوجه نحو إنتاج منتجات نهائية تضم وحدات SKU متنوعة»؛ وهو نمط الأسطول المختلط ووحدات SKU المتنوعة الذي يتناوله هذا القسم تحديدًا. فما صلة ذلك بمشكلتكم؟ يتيح لكم المعيار إضافة آلة لصق نصف أوتوماتيكية إلى خطكم من الآلات الأوتوماتيكية (أو حتى مزج العلامات التجارية، إذ إن أسس قابلية التشغيل البيني موضوعة على مستوى القطاع)، وتشغيل المعدات جميعها ضمن بنية التحكم نفسها.
⚠️ مهم
لكن العامل الحاسم في نهج الأسطول المختلط هو الانضباط في توجيه وحدات SKU، لا الارتجال. إذا اتخذتم قرارات يومية بشأن المنتج الذي يُشغّل على كل خط، فستخسرون مكاسب الجدولة وينتهي بكم الأمر إلى امتلاك آلتين لا تُستغلان بما يكفي.
في حالة الأسطول المختلط، يمكن اختصار قرار التوجيه إلى سؤال بسيط يُطرح عند استلام طلب جديد: «هل يجب أن يحقق هذا المنتج هدفًا صارمًا لسعر الوحدة، أم أن الأولوية للمرونة؟» إذا كانت الإجابة «السعر المستهدف»، فشغّلوه على الخط الأوتوماتيكي. وإذا كانت «المرونة»، فضعوه على الخط نصف الأوتوماتيكي. وعندما يكون هذا القرار صريحًا، بدلًا من اختيار الخط المتاح في تلك اللحظة تلقائيًا، يمكنكم الحفاظ على مزيج تشغيلي فعّال.
التكلفة الفعلية للترقية: الزيادة التدريجية، لا قائمة الأسعار كاملة
إذا كنتم تشغّلون بالفعل آلة طي ولصق الكرتون نصف أوتوماتيكية في منشأتكم، فالمهم ليس سعر آلة جديدة بالكامل، بل التكلفة الإضافية للترقية بعد احتساب ما ستحققونه من تحسن في كفاءة العمالة وثبات الأداء (فأنتم لا تبدؤون من الصفر).
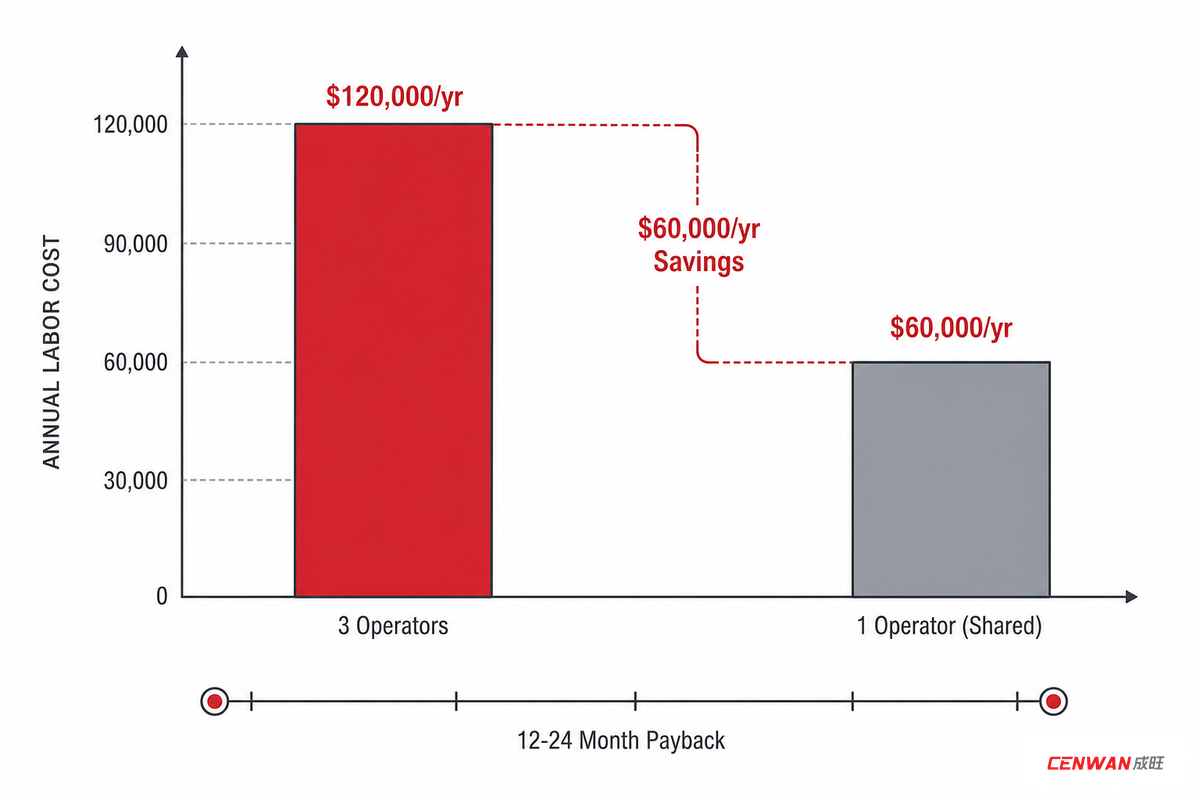
يكمن الخطر الحقيقي في هذه المقارنة في اعتماد نقطة مرجعية خاطئة: ففي المثال التطبيقي أدناه، يؤدي الانتقال من ثلاثة مشغلين للتغذية والمحاذاة إلى مشغل واحد إلى خفض تكلفة بند العمالة هذا بنحو 50% (من $120,000/year إلى $60,000/year)، لأن تكلفة الترقية الإضافية تُخفض عدد العاملين، لا تكلفة الآلة.
📐 ملاحظة هندسية — مثال تطبيقي لاسترداد التكلفة
إذا كانت منشأة تحويل تستخدم ثلاثة مشغلين للتغذية والمحاذاة على خطها نصف الأوتوماتيكي، بتكلفة سنوية إجمالية محمّلة قدرها $40,000/year لكل مشغل (أي $120,000/year للتغذية والمحاذاة)، ثم اختارت خطًا أوتوماتيكيًا يشغّله مشغل واحد في كل وردية (مشتركًا بين خطين أوتوماتيكيين) بتكلفة $60,000/year، فستوفر $60,000/year من تكاليف العمالة وحدها، فضلًا عن مكاسب الكفاءة الأخرى المذكورة في الخطوة 3. وعند احتساب هذا التوفير ضمن ترقية أوتوماتيكية قياسية لخطين في فئة Cenwan المتوسطة، يُفترض أن يحقق وحده فترة استرداد للتكلفة تتراوح بين 12 و24 شهرًا، وفق ما ترصده Cenwan لدى قاعدة عملائها، وذلك قبل احتساب الوفورات الناتجة عن خفض الهدر. احسبوا تكاليفكم باستخدام حجم فريقكم الفعلي ونظام الورديات عبر حاسبة توفير العمالة واسترداد التكلفة.
تتجنب الصياغة التدريجية هنا تناول الشرح الكامل للمستويات الثلاثة — الأساسي/شبه الأوتوماتيكي، والمتوسط/الأوتوماتيكي بالكامل، والمتقدم/المعتمد على المحركات المؤازرة — لأننا تناولنا ذلك بالتفصيل في دليل مشتري آلة طي ولصق الكرتون الأوتوماتيكية. إذا كنتم جددًا في مجال الإنتاج ولا تملكون خطًا قائمًا لترقيته، فابدؤوا بذلك. ويمكنكم أيضًا تقدير النطاق المحتمل باستخدام حاسبة العائد على الاستثمار في آلة طي ولصق الكرتون (ROI).
نظرة على القطاع: ما الذي يدفع منشآت تحويل الكرتون إلى الترقية الآن؟
تدفع الزيادة الكبيرة في عدد وحدات SKU المرتبطة بالتجارة الإلكترونية مزيدًا من منشآت تحويل الكرتون المموج ومصنّعي مواد التعبئة والتغليف في القطاع إلى إجراء 3 تغييرات أو أكثر في كل وردية. ووفق إطارنا المكوّن من 3 مؤشرات، فهذا تحديدًا هو المستوى الذي تبدأ عنده ميزة بساطة الآلات نصف الأوتوماتيكية بالتراجع لتتحول إلى اختناق في الإنتاج. وهذا، لا مجرد عبارة عامة مثل «السوق ينمو»، هو المحرك الأساسي لتجدد الاهتمام بالترقية في 2026. ويرصد مهندسو المبيعات لدى Cenwan هذا النمط مباشرةً في استفسارات العملاء: إذ تتزايد طلبات عروض الأسعار التي تذكر تكرار تغيير الإعدادات، لا حجم الإنتاج الشهري الخام، بوصفه سبب الترقية. ويعود هذا التحول إلى التزايد الكبير في وحدات SKU، الذي يخلق مخاطر فعلية على الجدولة لأي منشأة تحويل ما زالت تشغّل خطًا واحدًا نصف أوتوماتيكيًا بكامل طاقته، لا سيما حين يستغرق التغيير الواحد من 30 إلى 60 دقيقة من الوردية. وعلى سبيل المثال، أشار استطلاع حديث ضمن تقرير التوقعات السنوي لـ Packaging World إلى أن 65% من أصل 118 مشاركًا في مجال الأتمتة والروبوتات يخططون لشراء معدات مؤتمتة أو روبوتات تعاونية أو روبوتات خلال العام التالي؛ وكانت تكاليف العمالة ونقصها في مقدمة دوافع الشراء، متقدمةً على مخاوف معدل الإنتاج. وقد تفاقم نقص العمالة منذ نشر الاستطلاع، وأصبحت آلات طي ولصق العلب الكرتونية بندًا أكبر في ميزانيات رأس المال لدى منشآت التحويل نتيجةً لذلك.
أما من ناحية المعايير، فيخضع تصميم علب الكرتون المموج وتحديد أنماطها لـ رمز FEFCO، وهو نظام تصنيف تحتفظ به European Federation of Corrugated Board Manufacturers لتحديد أنواع بعينها من علب الكرتون المموج، بدءًا من العلبة المموجة الأساسية وصولًا إلى التصاميم المعقدة ذات 4/6 زوايا والتصاميم المجسمة. وسيكون هذا معيارًا أساسيًا لمقارنة إمكانات الآلة به عندما تحدد مؤسستكم أنواع العلب التي يجب أن تعالجها المعدات القابلة للترقية يوميًا. وللاطلاع على السياق العام فقط، يُتوقع أن ينمو سوق تعبئة العلب الكرتونية ككل من قيمة تقديرية تبلغ $225.38 billion في 2026 إلى $374.36 billion بحلول 2035، بمعدل نمو سنوي مركب قدره 5.8%، وفقًا لأبحاث Towards Packaging؛ وهذا يعكس التوجه العام، لا المحرك الأساسي لقرار أي شركة بعينها.
ومن الإنصاف الإقرار أيضًا بأن النقاش لا يدور حول عامل واحد. فقد تباطأ نمو شحنات الكرتون المموج ككل في بعض القطاعات، رغم تزايد الإقبال على الأتمتة؛ بل إن تباطؤ النمو هذا يعزز الحجة التي تركز على تغييرات الإعداد. فعندما يكون سوق العلب عمومًا أكثر استقرارًا، يزداد اهتمام منشآت التحويل بتكلفة الوحدة وعدد وحدات SKU، وهذا تحديدًا هو السياق الذي يصبح فيه عدد تغييرات الإعداد (المؤشر 2) مشكلة أكبر بكثير من إجمالي حجم الإنتاج وحده (المؤشر 1).
لذلك، إذا كنتم تفكرون في توسيع الإنتاج في 2026، فينبغي أن يكون معدل تغيير الإعدادات محور اهتمامكم الأساسي، لا النمو المتوقع وحده. وأي منشأة تضيف وحدات SKU بوتيرة أسرع من زيادة حجم إنتاجها ستحتاج على الأرجح إلى النظر في ترقية الآلة قبل بكثير مما توحي به أرقام عدد العلب وحدها. فعلى سبيل المثال، قد تؤدي إضافة ثلاثة عملاء للتجارة الإلكترونية خلال عام واحد في مصنع متوسط الحجم إلى الحاجة إلى الإنتاج بمستوى الأتمتة الكامل في وقت أقرب بكثير مما يوحي به إجمالي الإنتاج الشهري، مع تحسين كفاءة التعبئة والتغليف عند مستوى إنتاج يقلل معظم المشترين من تقديره.
الأسئلة الشائعة
س: ما الفرق الفعلي بين آلات طي ولصق الكرتون الأوتوماتيكية ونصف الأوتوماتيكية؟
عرض الإجابة
عمليًا، تؤتمت آلة طي ولصق الكرتون الأوتوماتيكية عمليات التغذية والطي واللصق والضغط والتكديس ضمن تدفق متواصل، مع حاجة محدودة إلى الإشراف البشري (فقط 1-2 مشغلين لمراقبة الخط). في المقابل، تؤتمت آلة طي ولصق الكرتون نصف الأوتوماتيكية العمليات نفسها باستثناء تغذية الفراغات الكرتونية المقصوصة ومهيأة للطي ومحاذاتها، وغالبًا جمع العلب النهائية يدويًا، وتتطلب 2-3 مشغلين. وينتج عن ذلك اختلاف في السرعة (إذ تعمل الآلات الأوتوماتيكية عمومًا بسرعة تتراوح بين 150 و400 m/min، بينما تعمل الطرز نصف الأوتوماتيكية بسرعة تتراوح بين 40 و60 m/min)، إلى جانب اختلاف في ثبات أداء العمالة، لا في عدد العاملين فحسب؛ إذ توفر آلة طي ولصق الكرتون الأوتوماتيكية بالكامل إنتاجية ومعدل إنتاج أكثر ثباتًا على امتداد الوردية من معظم البدائل التي تتطلب مساعدة يدوية.
س: هل آلة طي ولصق الكرتون نصف الأوتوماتيكية هي نفسها الآلة اليدوية؟
عرض الإجابة
لا. لا تتضمن الخطوط اليدوية أي عمليات طي أو لصق أوتوماتيكية إطلاقًا؛ إذ تُنفذ جميعها يدويًا. أما آلات طي ولصق الكرتون نصف الأوتوماتيكية فتؤتمت الطي وتطبيق الغراء، لكنها تتطلب من المشغل إدخال الفراغ الكرتوني المهيأ للطي إلى الآلة، وفي بعض الطرز جمع العلبة النهائية عند وحدة الإخراج. وهي تقع بوضوح في منتصف نطاق الأتمتة.
س: ما مزايا آلة طي ولصق الكرتون الأوتوماتيكية وعيوبها؟
عرض الإجابة
المزايا: معدل إنتاج وإنتاجية أعلى وأكثر ثباتًا؛ تكاليف عمالة أقل لكل علبة عند الإنتاج بكميات كبيرة؛ وثبات جودة الطي واللصق على امتداد الوردية، لأن المحركات المؤازرة لا تتعب كما يتعب الإنسان. العيوب: تكلفة استثمار أولية أعلى؛ مساحة مصنع أكبر؛ الحاجة إلى فنيين مدربين لضبط المحركات المؤازرة؛ واستغراق تغيير أنماط العلب المختلفة اختلافًا كبيرًا على بعض الآلات وقتًا أطول في الإعداد من إعادة ضبط خط نصف أوتوماتيكي يدويًا وتجهيزه بأدوات جديدة، مع الحاجة إلى مزيد من العمل اليدوي خلال مرحلة الانتقال.
س: كيف تؤدي الترقية إلى الأتمتة الكاملة فعليًا إلى خفض الهدر وإعادة العمل؟
عرض الإجابة
في الخط نصف الأوتوماتيكي، ينشأ معظم العمل المعاد وفضلات الإنتاج عن تفاوتات في التغذية: انزياح طفيف في موضع الفراغ الكرتوني؛ أو وضع الغراء بعيدًا قليلًا عن المركز؛ أو انحراف الطي مع التغير الطبيعي في وتيرة المشغل على مدار الوردية. وتزيل آلة طي ولصق الكرتون المؤتمتة هذه التفاوتات، لأن المستشعرات والطي المُدار بالمحركات المؤازرة يحافظان على التفاوت المسموح به نفسه من أول علبة إلى آخرها، بصرف النظر عن وقت الإنتاج خلال الوردية. ولا يعني ذلك مجرد انخفاض عدد العلب المرفوضة، بل يجعل حالات الرفض أقل تقلبًا أيضًا. ويكون معدل رفض الآلة الأوتوماتيكية قابلًا للتوقع بدرجة تسمح بجدولة الإنتاج على أساسه؛ فالهدف هو تحسين الجودة وتقليص الهامش الاحتياطي الذي ستضطرون بخلاف ذلك إلى إدراجه في خطة الإنتاج لمواجهة احتمال تباطؤ سير العمل في وقت متأخر من بعد الظهر.
س: ما وظيفة آلة الطباعة الفلكسوغرافية المدمجة مع الطي واللصق، وهل هي مماثلة لآلة طي ولصق الخط المستقيم؟
عرض الإجابة
لا. آلة الطباعة الفلكسوغرافية المدمجة مع الطي واللصق (FFG) هي منظومة متكاملة للطباعة والتخديد والتكسير بالقالب والطي واللصق، تُستخدم عادةً لعلب الشحن المصنوعة من الكرتون المموج. أما آلة طي ولصق الخط المستقيم فهي آلة لصق علب تنفذ عمليتي الطي واللصق النهائيتين على فراغات كرتونية سبق طبعها وتكسيرها بالقالب على معدات الطباعة السابقة في الخط.
س: ما نوع الغراء الذي يستخدمه خط آلة طي ولصق الكرتون الأوتوماتيكية مقارنةً بالخط نصف الأوتوماتيكي؟
عرض الإجابة
تستخدم الفئتان من آلات طي ولصق الكرتون المؤتمتة الغراء نفسه في معظم تطبيقات الورق المقوى والكرتون المموج: غراء PVA البارد ذو الأساس المائي. كما تستخدمان اللاصق المصهور الساخن نفسه عند الحاجة إلى مقاومة إضافية للماء أو زمن تثبيت سريع. يكمن الاختلاف في مستوى الأتمتة، لا في تركيبة الغراء.
مقالات ذات صلة
- دليل مشتري آلة طي ولصق الكرتون الأوتوماتيكية: 2026 — مقارنة شاملة لأنواع الآلات وفئات الأسعار والعلامات التجارية في السوق
- زمن تغيير إعداد آلة طي ولصق الكرتون — نظرة أعمق على المؤشر 2 من مؤشرات الترقية الثلاثة
- دور مشغل آلة طي ولصق الكرتون — طبيعة العمل على خط مؤتمت
- دليل آلة طي ولصق العلب ذات 4/6 زوايا — مبدأ التشغيل والاختيار بحسب نمط العلبة
- آلة طي ولصق الكرتون عالية السرعة: السرعة والعائد على الاستثمار (ROI) وكيفية الاختيار — نظرة أقرب إلى اقتصاديات معدل الإنتاج
لماذا كتبنا هذا المقال
بما أن Cenwan شركة لتصنيع آلات طي ولصق الكرتون وآلات تركيب العلب الكرتونية، وتبيع آلات نصف أوتوماتيكية وأوتوماتيكية وحلولًا للتعبئة والتغليف للعمليات الحديثة، فإننا غالبًا ما ننظر إلى القرار من منظور مُصنّع الآلات، وكذلك من منظور عملائنا الذين يسألون عن تنفيذ الترقية على مراحل بدلًا من التخلص من خط يعمل بكفاءة.
يستند إطارنا لمؤشرات الترقية الثلاثة، الموضح أدناه، إلى الأسئلة الفعلية التي يتلقاها مهندسو المبيعات لدينا من عملاء الآلات نصف الأوتوماتيكية الراغبين في معرفة «هل حان الوقت؟». وقد راجعه الفريق التقني لدى Cenwan Machine.
المراجع والمصادر
- التقييم المريح لعملية خط تجميع سخانات المياه لدى إحدى الشركات المصنّعة، تقرير HHE 2024-0006-3419 — المعهد الوطني للسلامة والصحة المهنية (NIOSH)، مراكز مكافحة الأمراض والوقاية منها (CDC)
- 1910.147، التحكم في الطاقة الخطرة (القفل ووضع البطاقات) — Occupational Safety and Health Administration
- تحليل أتمتة خط التعبئة والتغليف بالجملة — Kansas State University
- PackML، معيار أتمتة حالات الآلات والوحدات (ISA-TR88.00.02) — OMAC (منظمة أتمتة الآلات والتحكم فيها)
- صدور تحديث لمعيار PackML (ANSI/ISA-TR88.00.02-2022) — Control Engineering
- رمز FEFCO، المعيار الدولي لتصميم عبوات الكرتون المموج — European Federation of Corrugated Board Manufacturers
- تحليل سوق آلات طي ولصق الكرتون 2025 — Global Market Insights
- القوى العاملة والتكاليف تدفعان إلى التبني وتحدان منه — Packaging World
- إثبات جدوى الاستثمار في معدات الأتمتة — Packaging Strategies
- حجم سوق تعبئة العلب الكرتونية واتجاهاته حتى 2035 — Towards Packaging