تواصلوا مع Cenwan Machine Company


تحديث: أكتوبر 2026 · دليل اتخاذ القرار في تحويل الكرتون المموج
قد يقلل خط إنتاج العلب المتصل مناولة المواد يدويًا، لكن اتصال الآلات وزيادة سرعتها لا يعنيان تلقائيًا إنتاج مزيد من العلب القابلة للبيع. يعتمد قرار الاستثمار على مواضع استهلاك الوقت وظهور العيوب ضمن المزيج الفعلي لطلبات العملاء. يقدم هذا المستند سجلًا للقياس، وخريطة للاختناقات الخفية، وطلبًا يمكن لفرق المصنع والجودة والمالية إرفاق تجربة المسار به.
النطاق: طباعة ألواح الكرتون المموج، والتخديد أو التكسير بالقالب، والطي، واللصق، والتعبئة اللاحقة. تعبئة منتج داخل علبة عملية تغليف مختلفة. تصف Cenwan تكوينًا متكاملًا من الطباعة إلى اللصق integrated printing-to-gluing configuration؛ لكن وصفها المنشور لا يثبت النتائج التي سيحققها مصنعكم.
ابدأ بالقرار: هل تمثل نقطة التسليم بين المراحل عنق الزجاجة؟
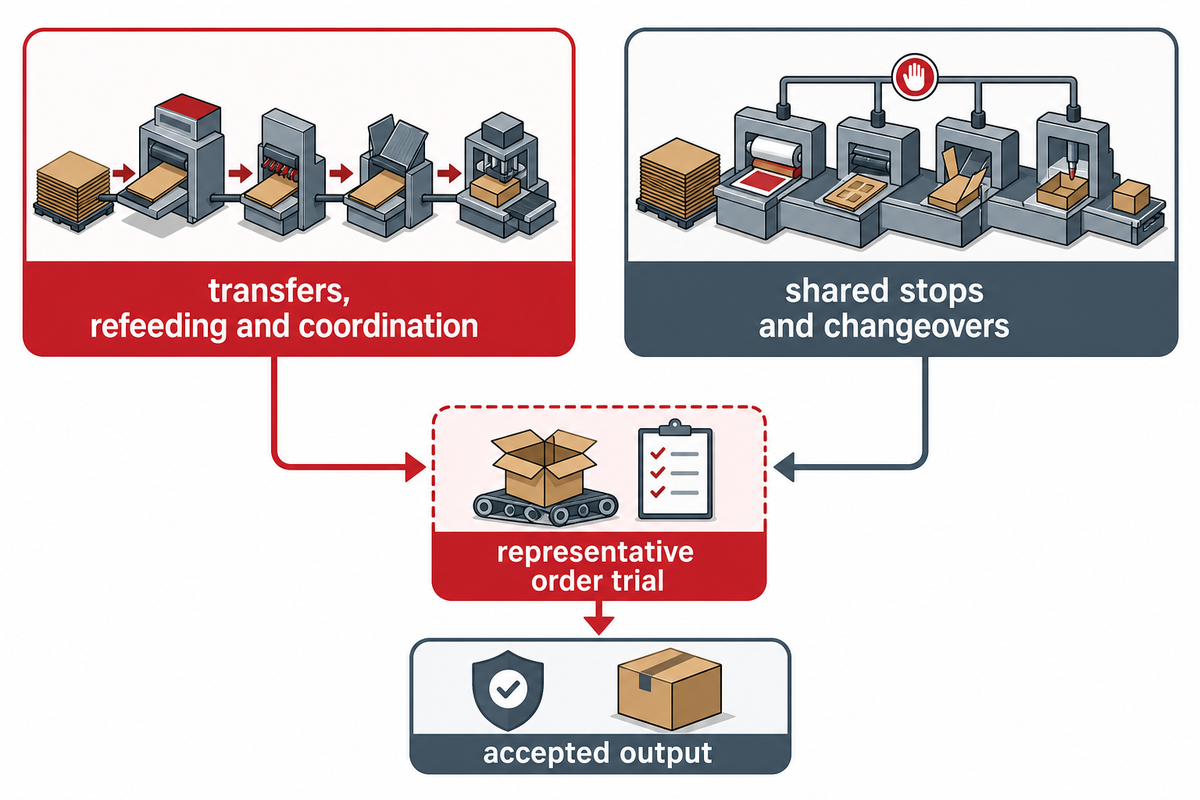
ادمج الطباعة والتكسير بالقالب والطي واللصق عندما تُظهر تجربة طلب تمثيلي أن النقل وإعادة التغذية والتنسيق تستهلك طاقة إنتاجية نافعة أكثر مما سيفقده الخط المترابط بسبب التوقفات المشتركة وتغيير الإعدادات. وإذا كان أثر هذه المناقلات محدودًا، فقد تعالج وحدة تغذية أو لصق أو تعبئة أفضل عنق الزجاجة الحقيقي مع اضطراب أقل.
اطلبوا من المشغلين تحديد آخر لوح مقبول في كل محطة، ووقت وصوله إلى المحطة التالية، وأول علبة مقبولة بعد كل تغيير. وقد يتسبب الخط المترابط أيضًا في توقف جميع الوحدات المتصلة عند تعطل إحداها؛ ويتناول نموذج NIST للخطوط التسلسلية المرنة NIST’s model of flexible serial lines أثر موثوقية الآلات والمخازن المؤقتة والجدولة على معدلات الإنتاج وفق افتراضاته المحددة. ويمكن اختبار فرضية «مناولة أقل» بمقارنتها بالإنتاج المقبول ومزيج المرفوضات وساعات العمل. لا تستطيع عروض أسعار المعدات الإجابة عن هذه الأسئلة.
نقطة التحقق من القرار: إذا كان طابور النقل المرصود أقصر من الوقت المهدور في إعداد قالب القص والتكسير أو تصحيح اللصق، فابدؤوا بفحص تلك المحطات. فالآلة المشتركة ما زالت تحتاج إلى رسم متوافق للعلبة، ودرجة مناسبة من الورق المقوى، ومسار موثوق إلى التعبئة.
ارسموا المسار الحالي قبل تحديد مواصفات الخط المتكامل
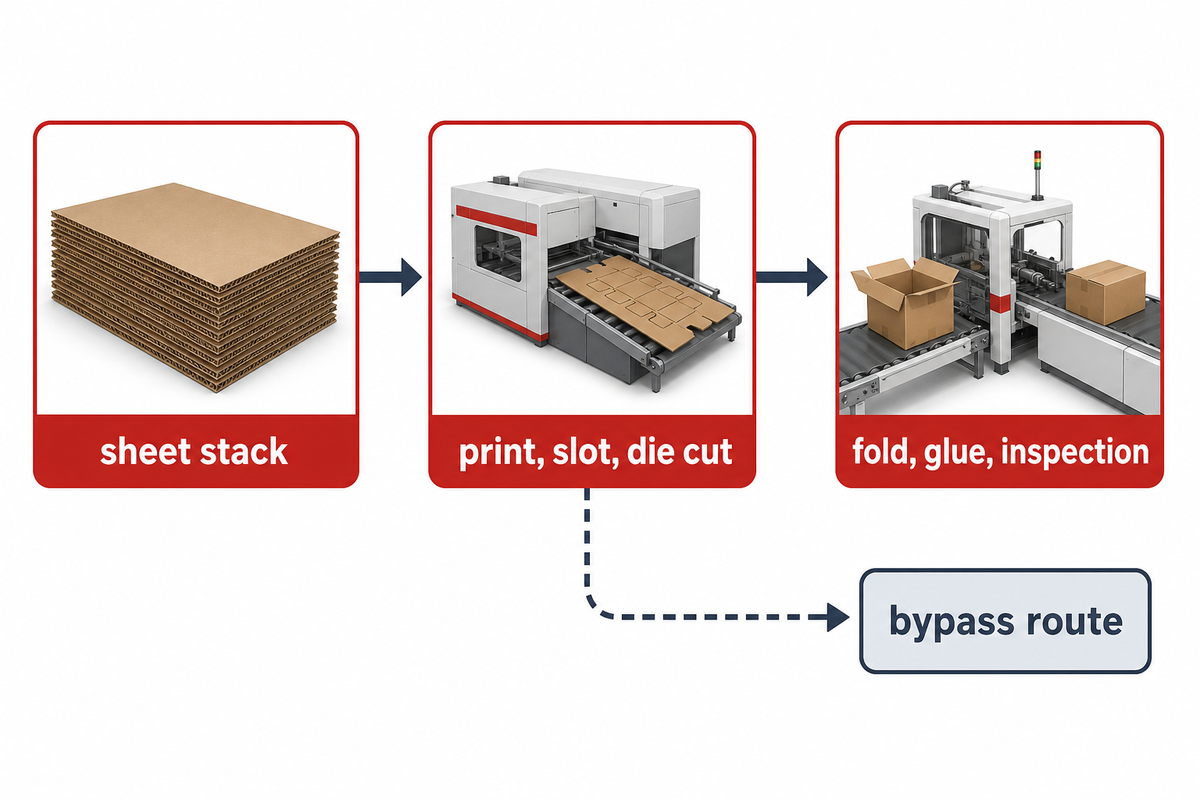
ارسموا مسار كل طلب من رصة ألواح الكرتون المموج إلى الحزمة المعبأة، موضحين خطوات الطباعة والتخديد والتكسير بالقالب والطي واللصق والفحص والتكديس، بحسب الحاجة. تذكر European Corrugated Packaging Association أن الطباعة قد تكون مدمجة أو منفصلة، وأن آلات الطي واللصق الفلكسوغرافية يمكن أن تجمع مراحل التحويل؛ كما يمكن تنفيذ العمليات نفسها على آلات مستقلة. ويحدد المسار الحالي عمليات النقل التي يمكن إلغاؤها.
لكل فئة من الطلبات، وضحوا مواضع انتظار الألواح، والمواضع التي يسوّي فيها المشغل الرصة أو يعيد توجيهها، وموضع إخراج الدفعة ونقلها إلى آلة أخرى. وحددوا مسؤول المحطة ونقطة فحص العلب المقبولة. تختلف آلة الطباعة الفلكسوغرافية على الكرتون المموج التي تغذي آلة تكسير دوارة منفصلة عن آلة الطي واللصق الفلكسوغرافية التي تضم وحدات طباعة وتخديد مدمجة. يشرح corrugated folder gluer overview مصطلحات المعدات؛ أما هذه الصفحة فتتناول توقيت دمج تلك الوظائف.
أثناء إنتاج العلب، قد تغذي آلة طباعة فلكسوغرافية لتغليف العلب آلة قص منفصلة؛ فقيسوا وقت التوقف والعمل عند نقطة التسليم هذه. وينبغي أن يبين رسم المسار موضع تسليم الطابعة الفلكسوغرافية الألواح إلى آلة القص، والموضع الذي تبدأ فيه تغذية الورق مجددًا. وفي طباعة العلب المموجة، حددوا أول طبعة مقبولة بعد كل مناولة. وينطبق الأمر نفسه على أي آلة أخرى للكرتون المموج قد تحل محلها.
يجب أن تستوفي العلبة المصنوعة من الورق المموج رسم العميل نفسه، سواء أُنتجت على خط متصل واحد أم في محطات متعددة. سمّوا كل آلة علب في رسم المسار بحسب العملية التي تنفذها، كي يمكن مقارنة الوحدة المعروضة بالمعدات الموجودة في المصنع.
يوضح رسم تدفق المواد أيضًا مسارًا بديلًا. إذا تعذر تمرير نمط معين من علب الطي أو لسان لصق غير مألوف عبر قسم مقترح في المصنع، فيلزم توثيق مسار بديل. لا تحكموا بعدم توافق العلبة استنادًا إلى فئة عامة للمنتج؛ اطلبوا من المورد إجابة مستندة إلى الرسم.
قيسوا العلب المقبولة في الساعة المدفوعة، لا الألواح الاسمية في الدقيقة
احسبوا العلب المقبولة من المحاولة الأولى خلال فترة الإنتاج المنقضية، ثم احسبوها بصورة منفصلة بحسب الساعات المدفوعة لجميع من يشغلون المسار ويغذونه وينقلون مواده ويعبئون إنتاجه. احتفظوا بكلا المقامين. تعرض شاشة الآلة معدل التشغيل، لكنها لا تحتسب الإعداد أو وقت نقص التغذية أو العلب المرفوضة. الإنتاج في الساعة المدفوعة مقياس للمصنع، وليس إحصاءً رسميًا لإنتاجية العمل ولا حسابًا كاملًا لفترة استرداد الاستثمار.
يميّز U.S. Bureau of Labor Statistics بين الساعات المدفوعة وساعات العمل الفعلية، ويفصل إنتاجية العمل عن المقاييس التي تشمل أيضًا رأس المال والمواد والطاقة. استخدموا هذا التمييز عند مقارنة المسارات ماليًا. فقد يتزامن تحسن ظاهري في إنتاجية العمل مع ارتفاع فاتورة المعدات أو المستهلكات. وسجل مشروع منشور للحد من هدر الكرتون المموج انخفاضًا خاصًا به عند آلة تمويج؛ ولا تصلح أرقامه لتقدير عائد مسار الطباعة إلى اللصق.
| الحقل | وحدة القياس | ما الذي يعزله القياس |
|---|---|---|
| 1. حجم الطلب | ألواح وعلب | مقياس قابل للمقارنة لحجم العمل |
| 2. من آخر قطعة جيدة إلى أول قطعة جيدة | دقائق لكل تغيير | الانتقال أثناء التوقف، لا التحضير المنجز أثناء التشغيل |
| 3. النقل وإعادة التغذية | دقائق لكل دفعة | المناولة بين المحطات المستقلة |
| 4. محطة ينقصها الإدخال أو يعوقها الإخراج | دقائق لكل محطة | انتقال عنق الزجاجة |
| 5. العلب المقبولة من المحاولة الأولى | علب لكل طلب | الإنتاج القابل للبيع |
| 6. المرفوضات بحسب السبب | علب لكل سبب | إخفاقات الطباعة والقص والتكسير واللصق والمتانة |
| 7. زمن الإنتاج المنقضي | ساعات الخط | العلب المقبولة لكل ساعة تشغيل للخط |
| 8. وقت عمل المشغل المدفوع | ساعات عمل الأفراد | العلب المقبولة لكل ساعة عمل مدفوعة للفرد |
| 9. تكاليف المعدات والتشغيل | العملة لكل 1,000 علبة سليمة | رأس المال والطاقة واللصق والصيانة والمناولة |
| 10. الأعمال قيد التنفيذ عند نهاية الوردية | ألواح وعلب | مخزون غير مكتمل يُرحّل إلى الفترة التالية |
طريقة الحساب: يقيس عدد العلب المقبولة من المحاولة الأولى مقسومًا على ساعات تشغيل الخط المنقضية معدل الإنتاج الفعلي، بينما يقيس العدد المقبول نفسه مقسومًا على مجموع ساعات العمل المدفوعة للفريق حجم مدخلات العمل. وحّدوا نافذة الوقت وقاعدة الفحص وطريقة احتساب إعادة العمل في جميع المسارات. وينبغي أن تشمل المقارنة المالية أيضًا تكاليف الشراء والتركيب والتدريب والصيانة والمرافق والمواد التالفة وتكلفة الاحتفاظ بالمخزون.
مثال توضيحي افتراضي بالكامل: يتلقى كل مسار الطلب نفسه المكوّن من 3,000 لوح. توضح هذه الأرقام طريقة الحساب؛ وهي ليست بيانات اختبار من Cenwan، ولا معايير منشورة، ولا وفورات مضمونة. استبدلوا كل خانة بقيم مرصودة في المصنع قبل اتخاذ قرار الاستثمار.
| المسار | دفعة الإنتاج | الإعداد | النقل | توقفات أخرى | الإجمالي | مرفوض | عمل مدفوع | مقبول |
|---|---|---|---|---|---|---|---|---|
| منفصل | 3.00 ساعات | 0.75 ساعات | 0.50 ساعات | 0.25 ساعات | 4.50 ساعات | 6% | 9.00 ساعات | 2,820 علبة |
| على مراحل | 3.25 ساعات | 0.50 ساعات | 0.25 ساعات | 0.25 ساعات | 4.25 ساعات | 5% | 8.50 ساعات | 2,850 علبة |
| متكامل | 3.50 ساعات | 0.25 ساعات | 0.00 ساعات | 0.75 ساعات | 4.50 ساعات | 4% | 9.00 ساعات | 2,880 علبة |
في هذا المثال المصطنع، ينتج المسار المرحلي نحو 671 علبة مقبولة في الساعة المنقضية؛ وينتج المسار المنفصل نحو 627، والمتكامل نحو 640. وعلى الرغم من أن المسار المتكامل يلغي 0.50 ساعة من النقل ويخفض نسبة المرفوضات الافتراضية من 6% إلى 4%، فإنه يتكبد أيضًا 0.75 ساعة من التوقفات المترابطة. وقد تحقق مجموعات فعلية أخرى نتائج معاكسة. إن الاستناد إلى 4.25 ساعات مقابل 4.50 ساعات من الزمن المنقضي، وإلى 8.50 ساعات مقابل 9.00 ساعات من العمل كمدخلين منفصلين، لا يبرر أي من المعدلين بمفرده شراء الآلة.
للدقة هنا معنى قابل للاختبار: يجب أن تبقى محاذاة الطباعة ومواضع التخديد واللصق ضمن الحدود المتفق عليها. ولا تُحتسب العلبة عالية الجودة إلا بعد اجتيازها اختبارات الأداء التي يطلبها العميل. وينبغي وضع أعمال علب الطي من الورق المقوى المصمت ضمن فئة عينات منفصلة، لا جمعها مع إنتاج علب الكرتون المموج.
يوضح النقاش المنفصل حول سرعة آلة الطي واللصق وجودتها سبب اختلاف قراءة شاشة الآلة عن عدد العلب القابلة للبيع. طبّقوا هذا السجل على مسار الإنتاج بأكمله من الطباعة إلى التعبئة، لا على عداد آلة واحدة.
اكتشفوا كيف تتحرك الطوابير ونقص التغذية بين منتجات SKU المختلفة
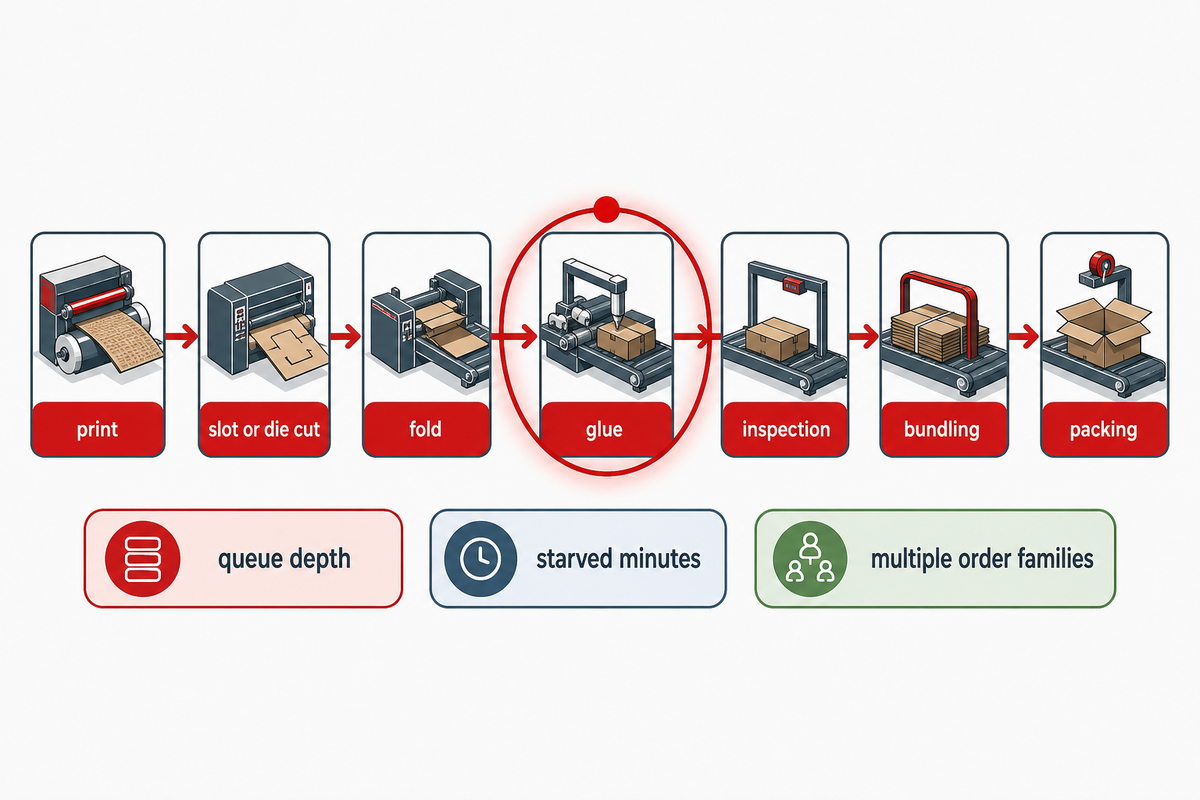
قد يزول عنق الزجاجة عند النقل، ثم ينتقل الاختناق إلى التكسير بالقالب أو معالجة اللصق أو العد أو التعبئة. قيسوا عمق الطابور ودقائق نقص التغذية في كل محطة ولعدة فئات من الطلبات. نشر U.S. National Institute of Standards and Technology بحثًا عن تغير مزيج المنتجات وأثره في الإنتاجية واختناقات التصنيع التسلسلي. تتعلق دراسة الحالة التطبيقية بصناعة السيارات؛ لذا فإن استنتاجها بشأن العلب فرضية معقولة.
«الإنتاجية والاختناقات بوصفها دوالًا لمزيج المنتجات»
أنشئوا خريطة بسيطة بأعمدة للطباعة والتخديد أو التكسير بالقالب والطي واللصق والفحص والتجميع والتعبئة. ولكل طلب، سجّلوا الطابور عند المحطة ووقت التشغيل الفعلي ووقت الانتظار. وقد يكشف تحليل الخرائط المكتملة عن رؤى مفيدة. مثلًا، قد تكشف آلات الطي عن اختناقات في تجميع الحزم بعد خفض إعادة التغذية. ويورد مقال كتبه موزع مثالًا على احتمال انتقال الاختناق إلى المراحل اللاحقة، لكنه لا يحدد مدى حدوث ذلك في مصانع أخرى.
اعتراض المشتريات: «تصنيف سرعة الطابعة أعلى من آلة الطي». لا تهم مقارنة السرعة إلا إذا كانت الطابعة تغذي الوحدة التالية باستمرار، مع أحجام ألواحكم الفعلية، وكانت محطة التعبئة النهائية تزيل العلب المقبولة. ويُفضّل إجراء تشغيل متزامن ومرصود على جمع الحدود القصوى الواردة في الكتيبات.
ينبغي أن يبدأ استكشاف الأعطال من آخر علبة سليمة. تشمل المشكلات الشائعة نقص تغذية آلة اللصق، وأخطاء العد في عداد العلب الأوتوماتيكي، وعجز محطة الربط أو التغليف بالأشرطة عن إخلاء العلب المكتملة. سجّلوا الحدث الذي أوقف تدفق الإنتاج الأوتوماتيكي، ومن أعاد تشغيله.
احتسبوا مزيج تغييرات الإعدادات ضمن مدخلات قرار الدمج
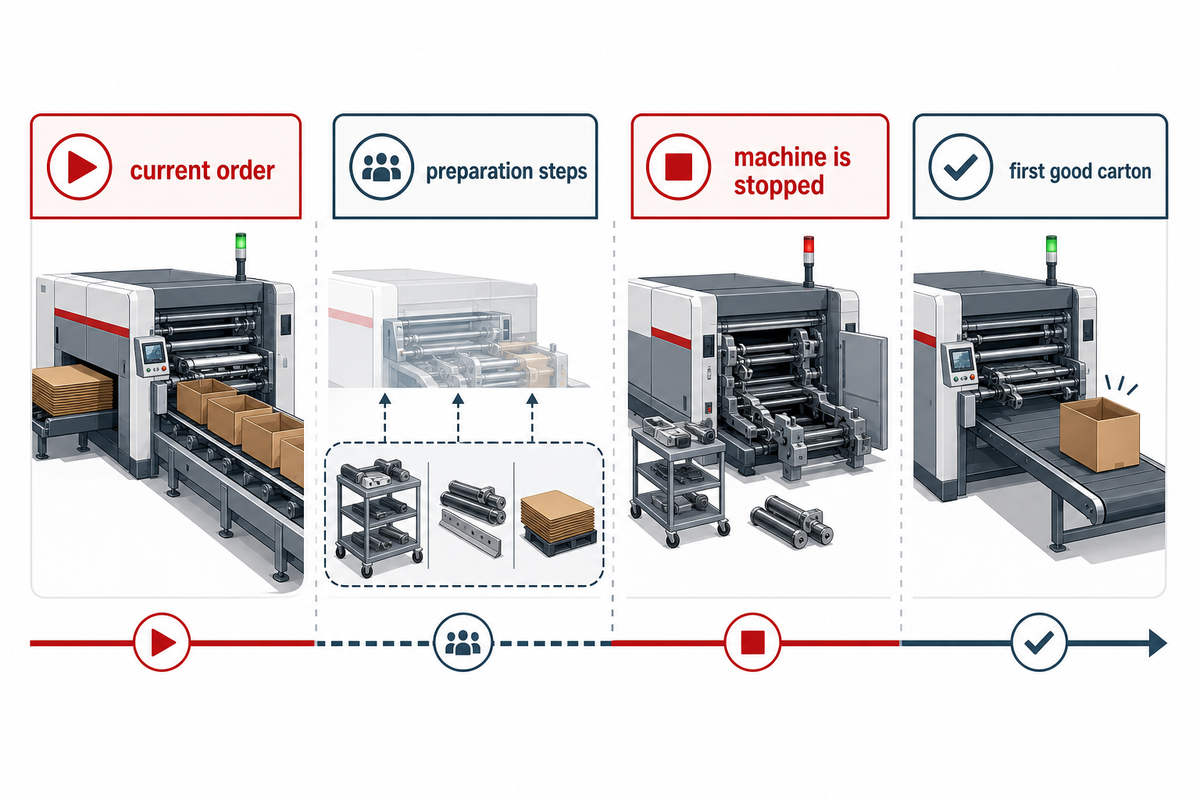
احسبوا عدد الانتقالات بين الطلبات في كل وردية، ومدة توقف الآلة لكل انتقال، وخطوات التحضير التي يمكن تنفيذها بأمان أثناء الطلب السابق. قد تختلف الجدوى الاقتصادية بين مصنعين ينتجان الحجم السنوي نفسه من العلب، بحسب معدل تغيير التصميمات وأبعاد العلب. وقد يتضمن الخط المتصل آليات سريعة لتغيير الإعداد؛ ويبين تحليل NIST للأنظمة متعددة المهام NIST’s multi-job systems analysis أن الإنتاجية واختناقات العمل قد تتباين مع مزيج المنتجات والجدول، وهي نتيجة عامة في التصنيع وليست معيارًا لخطوط العلب.
تتيح بعض التكوينات المتكاملة إعداد مهمة طباعة لاحقة أثناء إنتاج الطلب الحالي، فيما تتطلب تكوينات أخرى توقفًا كاملًا. ينبغي للمشتري طلب قائمة بالأنشطة الآمنة التي يمكن تنفيذها بالتزامن في كل محطة، ومشاهدة تغيير الإعداد. ولا يحدد زمن الإعداد الوارد في كتالوج أي مورد أداء مورد آخر أو الإنتاج النهائي المقبول لدى المشتري.
سجّلوا لكل انتقال بين الطلبات: آخر علبة سليمة من الطلب السابق، وأول علبة سليمة من الطلب التالي، ومدة توقف الآلة، ودقائق العمل التحضيري للأفراد. قيّموا تسلسل SKU نفسه في المسارات المرشحة. قد تخسر آلة طباعة «عالية السرعة» اسميًا لأعمال العلب جزءًا من وردية قصيرة بسبب التغييرات المتكررة؛ وقد يتفادى خط متكامل مجهز جيدًا هذه الخسارة. أما الاعتماد على الحجم السنوي كقاعدة عامة فيغفل هذه الحالات.
الحديث عن التكنولوجيا المتقدمة لا يقيس وقت الإعداد. إذا عرض المورد قفل ألواح الطباعة آليًا أو وصفات مخزنة، فتحققوا من الأنشطة التي يمكن تنفيذها بالتزامن أثناء الطلب السابق، والوقت اللازم لإنتاج أول علبة سليمة للطلب التالي. ينبغي أن يعرف المشغل تسلسل التوقف الفعلي وأن يشرحه من دون الرجوع إلى ادعاءات تغيير الإعداد الواردة في كتيب المورد.
قارنوا ثلاثة مسارات باستخدام طلبات الاختبار نفسها
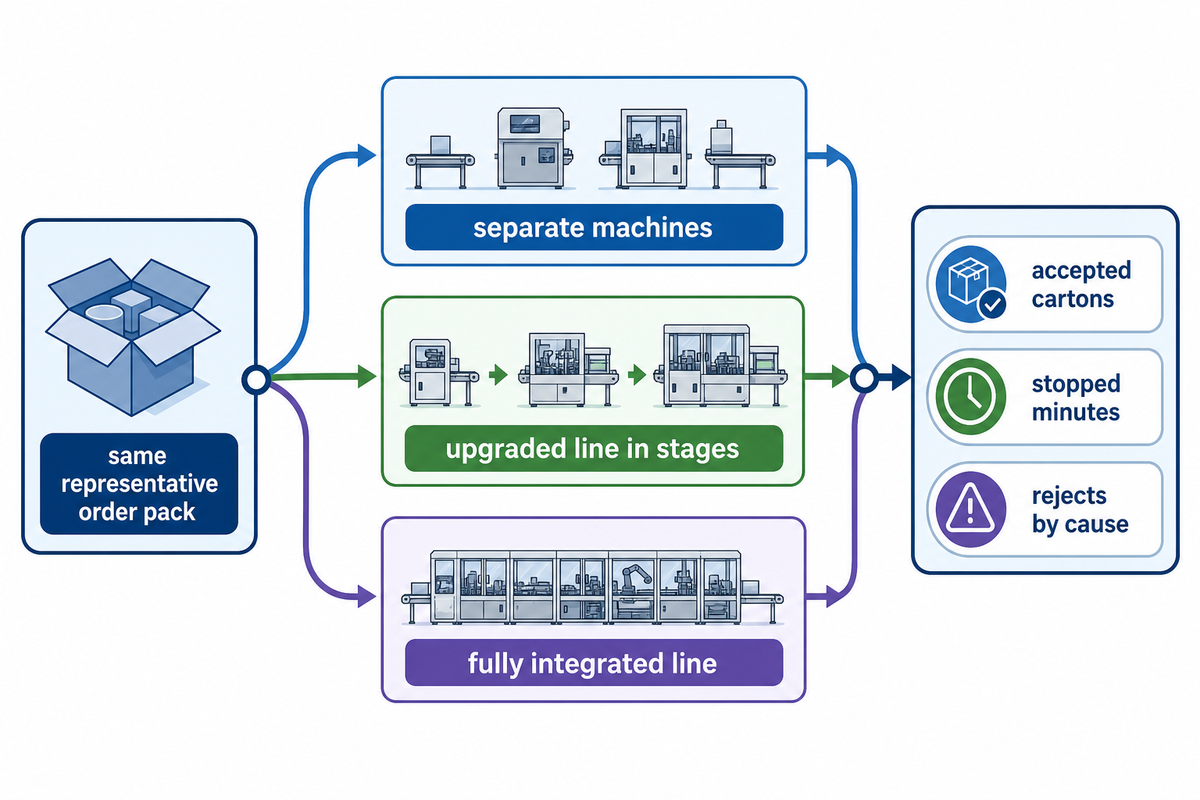
اختبروا الآلات المنفصلة، وخطًا مطورًا على مراحل، وخطًا متكاملًا بالكامل باستخدام حزمة الطلبات التمثيلية نفسها. يجب أن تستخدم المقارنة الرسومات ومواصفات الورق المقوى وتصميم الطباعة وقاعدة القبول وتسلسل الطلبات نفسها. وسجّلوا أيضًا اسم المشغل ودفعة الورق المقوى ووقت اليوم؛ فقد تؤثر هذه العوامل في النتائج. ويحدد National Institute of Standards and Technology المشغل ووقت الاختبار بوصفهما عاملين تجريبيين؛ أما تسجيل دفعة الورق المقوى فهو توصية هذا الدليل لتجربة العلب، وليس عاملًا ورد في المصدر.
| نوع الطلب / فئته | المسار | السؤال الذي ينبغي أن تجيب عنه التجربة |
|---|---|---|
| علبة طويلة ذات شقوق منتظمة | منفصل | ما مقدار الوقت المتبقي لإعادة التغذية والنقل؟ |
| علبة طويلة ذات شقوق منتظمة | على مراحل | هل تزيل التغذية أو اللصق الموجهان الطابور؟ |
| علبة طويلة ذات شقوق منتظمة | متكامل | هل يزيد الإنتاج المقبول بعد احتساب التوقفات المترابطة؟ |
| طلب قصير كثيف الطباعة | منفصل | هل يمكن أن يتزامن إعداد الطباعة مع أعمال التشطيب؟ |
| طلب قصير كثيف الطباعة | على مراحل | ما إجراءات الإعداد التي يمكن إعادة استخدامها؟ |
| طلب قصير كثيف الطباعة | متكامل | كم دقيقة توقف تبقى لكل تغيير؟ |
| ورق مقوى أو هندسة علبة صعبة | منفصل | أين تظهر مرفوضات التخديد أو اللصق؟ |
| ورق مقوى أو هندسة علبة صعبة | على مراحل | هل تحافظ محطة متخصصة يُحتفظ بها على الجودة؟ |
| ورق مقوى أو هندسة علبة صعبة | متكامل | هل يجتاز الخط المعروض مجموعة اختبارات القبول كاملة؟ |
قد يحتفظ المسار المرحلي بطابعة، مع إضافة آلة أوتوماتيكية لطي ولصق الكرتون أو معدات للتعبئة اللاحقة؛ وقد يربط المسار الكامل بين الطباعة الفلكسوغرافية والتخديد والتكسير بالقالب والطي وتطبيق اللصق. وبالنسبة إلى آلة الطباعة والتخديد والتكسير بالقالب، سجّلوا المحطات التي ستبقى مترابطة والموضع الذي ينتقل منه إنتاجها إلى الطي واللصق. قارنوا حدود الوحدات المعروضة، لا مسمياتها. ويتناول دليل الموقع الأوسع لتكاليف الخطوط الأوتوماتيكية وتخطيطها إعداد الميزانية عمومًا؛ أما هذه التجربة فتقدم الأدلة اللازمة لنموذج الميزانية.
سجّلوا العلب المقبولة لكل ساعة تشغيل للخط، وساعات عمل الأفراد، وأسباب الرفض، والتوقف، والتكلفة لكل 1,000 علبة مقبولة، في كل واحدة من الخلايا التسع. ولا يفوز المسار إلا وفق تعريف القبول الذي اختُبر باستخدام المزيج المقدم. وإذا تعذر على أحد المسارات إنتاج علبة اختبار، فأبلغوا عن المسار البديل والعمليات المرتبطة به بدلًا من استبعاد علبة الاختبار من المقارنة.
قارنوا مسارًا مرحليًا يستخدم مواصفات علبة الكرتون نفسها بخط إنتاج أوتوماتيكي بالكامل. قد تلغي التغذية الأوتوماتيكية عملية رفع واحدة، وقد تتيح خطوة طباعة منفصلة للآلة خدمة عدد من مسارات التشطيب. أبلغوا عن المناولة التي تم توفيرها وأي تنسيق إضافي للطباعة والتعبئة. فكلمة «متكامل» وحدها لا تصف العمليات التي ينفذها الخط.
أدرجوا توافق الورق المقوى والعلبة في تجربة القبول
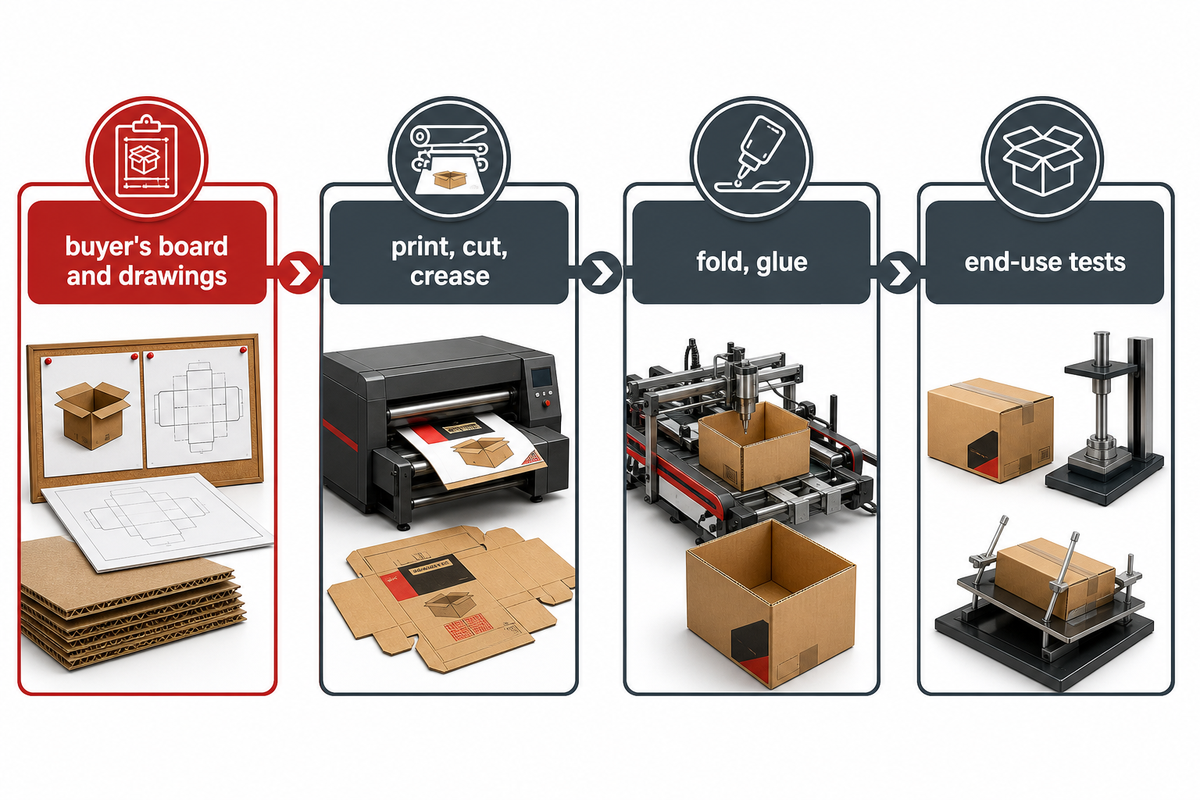
لا يُقبل الخط إلا إذا اجتاز ورق المشتري ورسوماته الفعلية اختبارات الطباعة والقص والتكسير والطي واللصق والاستخدام النهائي، بعد تسلسل الإنتاج المخطط. اختبروا أكبر وأصغر الفراغات الكرتونية المهيأة للطي، ودرجات الورق المقوى، واتجاه التموج، وألسنة اللصق الصعبة. وقد تبدو العلبة المموجة مربعة، لكنها مع ذلك قد تخفق في اختبار متانة مطلوب، إذا أضرت عملية التحويل بالورق المقوى مثلًا.
وجدت دراسة مختبرية على الكرتون المموج ذي الجدار الواحد، في ظروف سحق تراوحت بين 10% و70% من السمك الأصلي وبدقة 10 µm، انخفاضًا في الخواص الميكانيكية. وهذه ظروف مختبرية وليست معدل عيوب في مصنع أو نطاق تشغيل مستهدف. ولا تثبت الدراسة أن المعدات المتكاملة تسبب سحقًا أكبر من المعدات الأخرى. لكنها تبرر إدراج اختبار الضغط أو مقاومة الحافة المناسب للمشتري، إلى جانب الأبعاد والمظهر، عندما تكون العلبة مطالبة بحماية حمولة. كما يناقش دليل الورق المقوى من Iggesund مشكلات المحاذاة والتكسير المرتبطة بالرطوبة، لكنه يتناول الورق المقوى؛ لذا ينبغي الاستفادة منه في صياغة الأسئلة، لا نقل إعداداته إلى خامة الكرتون المموج.
ينبغي تدوين رموز العيوب قبل تشغيل المورد، لتشمل عدم تطابق الطباعة مع قالب القص والتكسير، وموضع القص أو الشق، وخط تكسير متشقق أو ضعيف، والطي المائل، وعدم محاذاة لسان اللصق، وفشل الالتصاق، وسحق التموج، وأخطاء العد. ينبغي للجودة أخذ عينات من بداية دفعة الإنتاج ووسطها ونهايتها، والاحتفاظ بالعينات غير المقبولة. للاطلاع على فحوص الطباعة إلى اللصق بالتفصيل، راجعوا دليل Cenwan للجودة في سبع مراحل؛ إذ يلزم تطبيق فحوصه على ورق المشتري وعلبته.
في أدوات القص المسطح، يجب أن تكون مصفوفة التخديد المقترحة مناسبة لورق الاختبار ورسمه. وبالنسبة إلى أدوات القص الدوارة، ينبغي طرح السؤال نفسه بشأن القالب والتخديد. وبعد القص، تحققوا مما إذا كانت زوائد القص ستنفصل وتترك لوحًا نظيفًا. ويجب إجراء هذه الفحوص باستخدام الأدوات المعروضة فعليًا.
استخدموا سجلًا لسبعة أيام قبل طلب عرض السعر
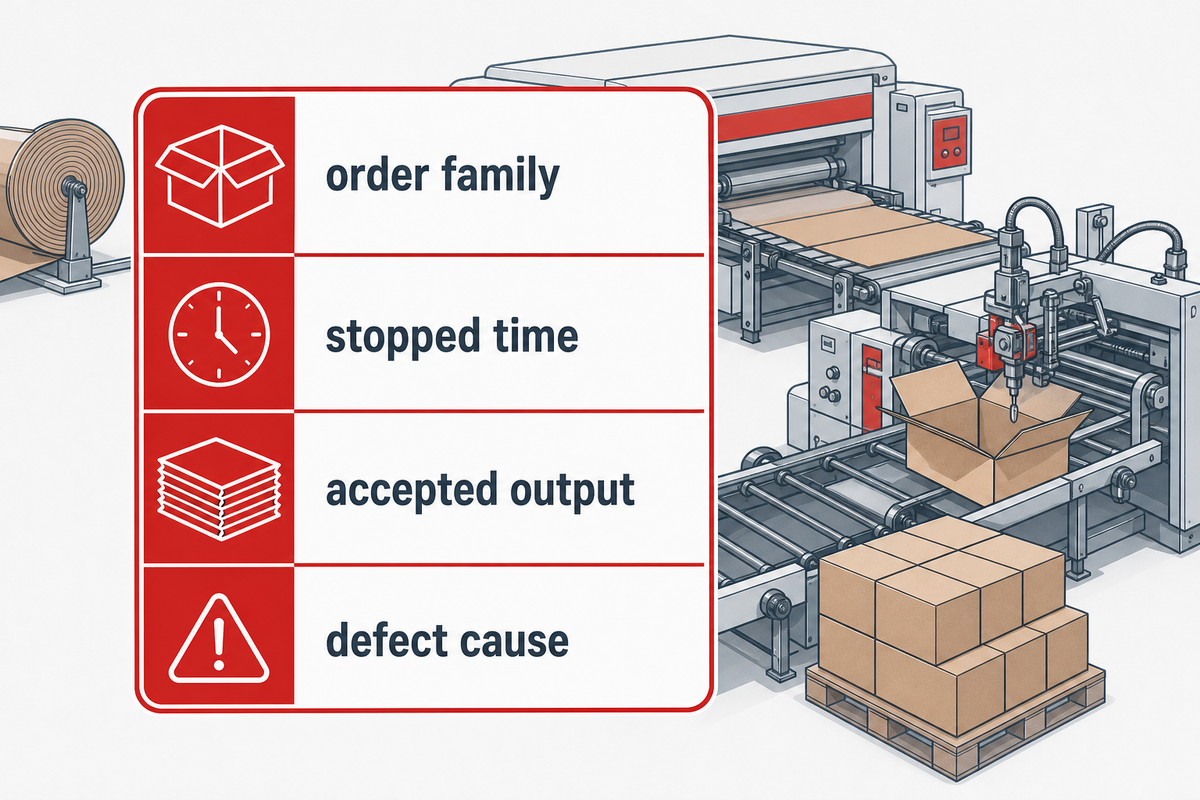
قد تكشف سبعة أيام مواضع ضياع الوقت في الطلبات، لكنها لا تضمن عينة تمثيلية لكل وردية أو دفعة ورق مقوى أو علبة موسمية. ابدأوا بسجل يومي يتضمن فئة الطلب والكمية المستهدفة ووقت الإعداد ووقت التوقف ووقت المناولة والإنتاج المقبول وسبب العيب. وإذا لم تشمل فترة الرصد المحددة منتجًا مهمًا أو حالة تشغيل حرجة، فمددوا فترة الرصد.
يختار مدير المصنع الطلبات الصعبة وذات الحجم الكبير التي تتكرر. ويحدد فريق الجودة حدود القبول وفق مواصفات العميل. وتوثق الإدارة المالية ساعات المشغلين والكهرباء واللصق والمواد التالفة والصيانة والمعدات وتكاليف الأعمال قيد التنفيذ. وتضيف المشتريات الرسومات وتصميمات الطباعة وعينات الورق المقوى إلى طلب عرض السعر. وإذا كان بالموقع ورديات تشغيل أخرى لم تُرصد في الأسبوع الأول، فأضيفوا تجربة خلال تلك الورديات قبل استخلاص نتيجة على مستوى المصنع. ولتقييم استقرار العملية، يقترح National Institute of Standards and Technology جمع المشاهدات عبر الزمن؛ أما الأيام التقويمية السبعة فهي نافذة التشخيص الأولية لهذا الدليل، وليست حجم عينة محددًا لمعدات الكرتون المموج.
دوّنوا القيمة المفقودة في السجل، واتركوا خانتها فارغة حتى قياسها. ينبغي للمورد أن يحدد أنماط العلب التي تتطلب مسارًا بديلًا، والوظائف التي يمكن تخصيصها أو تعديلها، وقيمة الأداء المطلوب قياسها. ويجب التعامل مع أي قيمة غير متوفرة في الموقع بوصفها تنبيهًا إلى ضرورة القياس، لا قيمة افتراضية آمنة.
يساعد السجل المتخصصين في التغليف على التمييز بين طلب زيادة السرعة وطلب تقليل مرات تغيير الإعداد. وينبغي أن يحدد كل طلب خسارة مقاسة وفئة العلبة المتأثرة. أما موجز شراء عام لمعدات تغليف العلب، من دون هذه الحقول، فيؤدي إلى عروض يتعذر مقارنتها.
يمكن أن تساعد قائمة التحقق لمشغل آلة الطي واللصق في تحديد المسؤول عن توثيق الإعدادات والتغذية وفحوص اللصق خلال فترة الرصد. عيّنوا مسؤول القياس قبل بدء الوردية، كي لا تتحول خانة السجل المفقودة إلى صفر تخميني.
اطلبوا إثبات القبول في المصنع والموقع باستخدام طلبات تمثيلية
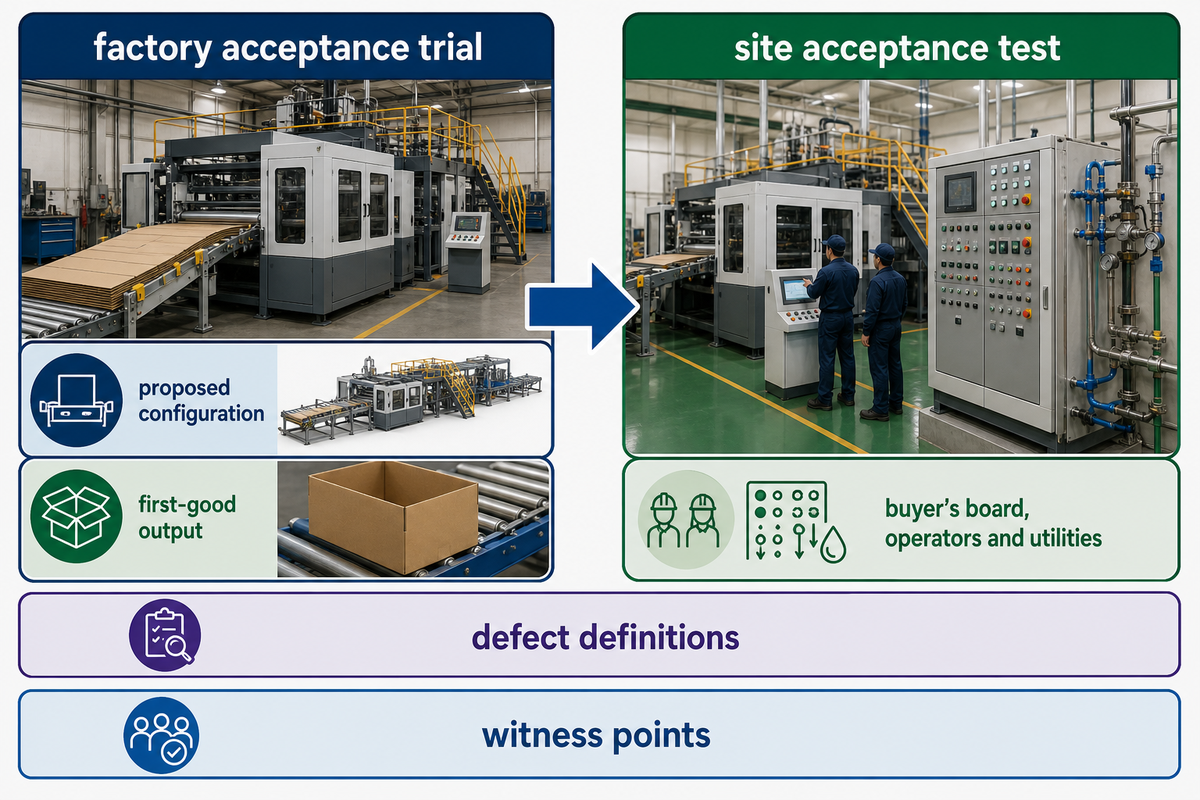
ينبغي تشغيل مجموعة الطلبات المتفق عليها خلال تجربة القبول في المصنع، وإثبات الإنتاج المطابق الأول، وفواقد تغيير الطلبات والمنتجات المرفوضة، وتسليم الإنتاج إلى المرحلة التالية، وفق التكوين المقترح. وينبغي أن يكرر اختبار القبول في الموقع الفحوص ذات الصلة بعد التركيب باستخدام الورق المقوى والمشغلين والمرافق التي يوفرها المشتري. اتفقوا على تعريفات العيوب ونقاط المعاينة ضمن شروط الشراء قبل أن يقدم أي طرف عرضًا يتضمن هدفًا للسرعة.
| البند | الأدلة المطلوب تقديمها | المسؤول |
|---|---|---|
| 1. الطلبات ونطاق مواصفات الورق المقوى | رسم معتمد وموقع، وقائمة بالدرجات والعينات المطلوب اختبارها | المشتريات / ضمان الجودة |
| 2. محاذاة الطباعة وقالب القص والتكسير | حدود التفاوت المقبولة مقاسة لكل رمز SKU | ضمان الجودة |
| 3. جودة الطي واللصق | رموز العيوب وطريقة اختبار قوة الالتصاق | ضمان الجودة |
| 4. قوة الورق المقوى | نتيجة اختبار القوة المعتمدة لدى العميل | ضمان الجودة / العميل |
| 5. الانتقال إلى أول منتج مطابق | دقائق التوقف والعمالة المسبقة لكل تغيير | مدير المصنع |
| 6. الإنتاج المقبول | عدد العلب الكرتونية لكل ساعة فعلية لكل طلب اختباري | المصنع / الشؤون المالية |
| 7. التعبئة والعد | الحزم المكتملة مع استثناءات العد | المصنع / ضمان الجودة |
| 8. الواجهات وأنظمة التحكم | الجهة المتكاملة، والتشابكات الوقائية، وملف المخاطر، ونطاق التسليم | المورد / المشتري |
| 9. الخدمة وقطع الغيار | قناة محددة للاستجابة، وقطع متوفرة، والاستثناءات | المشتريات |
لا تعتبروا مستندات الآلات المنفصلة دليلًا على إجراء مراجعة سلامة للتجميعة بأكملها. في UK، توضح Health and Safety Executive أن تجميعة الآلات التي تستوفي الشروط قد تُسند مسؤوليات المصنّع إلى الجهة التي أنشأت التجميعة، بما في ذلك مخاطر الواجهات. كما توضح إرشاداتها أن التركيبات التي تجمع بين معدات قديمة وجديدة تتطلب تقييمًا لكل حالة على حدة. وهذه الإرشادات خاصة بـ UK. اطلبوا من فريق المشروع تحديد الجهة المسؤولة عن تكامل المعدات ومسار المطابقة المحلي المعمول به. وبالنسبة إلى المعدات المطروحة في سوق EU، يذكر الملخص الرسمي للائحة الآلات في EU أن التطبيق العام سيبدأ في 20 يناير 2027، مع بدء تطبيق بعض الأحكام قبل ذلك؛ وهذه مسألة شراء تخص مشروعات EU.
تذكر Cenwan أنها تقدم خدمة ما بعد البيع وقطع الغيار، لكن على العميل تحديد الطرازات المشمولة في العقد، والنص على أوقات الاستجابة والالتزامات. ولا يُعد الإعلان العام عن الدعم دليلًا على زمن الاستجابة في الموقع المعني.
اطلبوا شروط الدعم الفني المهني مكتوبة، بما يشمل تسليم أنظمة التحكم، والتشخيص عن بُعد، والتدريب، والشحنة الأولى من قطع الغيار. وينبغي أن يحدد نموذج القبول الجهة المسؤولة عن التحقق من جاهزية واجهة الآلة بالكامل بعد التشغيل التجريبي.
ما الذي يتغير في 2026: تحققوا من المرونة قبل شراء الطاقة الإنتاجية
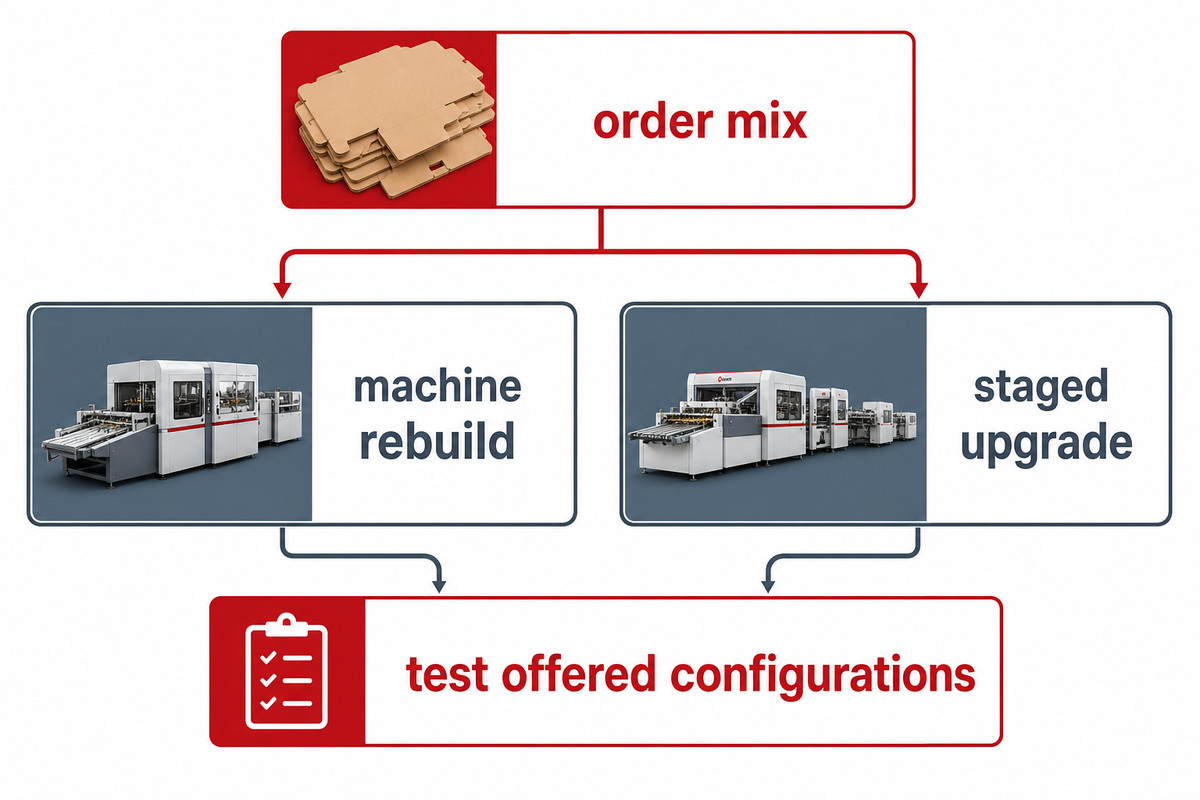
قد تزيد الطلبات الأقصر والتخصيص الأكبر من قيمة تغيير الطلبات بسرعة وبصورة قابلة للتكرار، لكنها لا تحدد موعدًا موحدًا لدمج خط إنتاج العلب. وقد تعالج إعادة بناء آلة محددة أو ترقية على مراحل القيد الفعلي. تعاملوا مع 2026 بوصفه موعدًا لتحديث مزيج الطلبات واختبار التكوينات المعروضة، لا موعدًا نهائيًا فرضته توقعات سوقية لم يتم التحقق منها.
تتضمن كتالوجات كثيرة تكوينات لخطوط إنتاج العلب عالية السرعة وإمكانية تغيير الطلبات بسرعة، لكن الحدود الاسمية تختلف حسب الطراز وظروف التشغيل. لا تخلطوا سرعة آلة طباعة لدى شركة بقدرة آلة تكسير بالقالب وطي ولصق لدى شركة أخرى لإثبات كفاءة مسار إنتاج متكامل. وستظل تجربة إنتاج العلبة المعتمدة الوسيلة الأساسية للاختيار.
لا حاجة إلى إثبات ملكية براءة اختراع أو رقم أداء خاص لاتخاذ قرار بشأن التكوين الذي يستوفي نموذج القبول لدى المشتري.
اتخذوا قرار الاستثمار وقدموا للموردين موجزًا واضحًا
اختاروا المسار الذي يحسن الإنتاج والجودة المقاسين والمعتمدين لمصنعكم وفق مزيج المنتجات المعني، بعد احتساب تكاليف الإعداد والعمالة والملكية. ينبغي أن تتضمن حزمة التسليم مخطط المسار الحالي، وسجل فواقد النقل المكتمل، وخريطة نقاط الاختناق الخفية، وطلبات الاختبار، ونموذج القبول ذي البنود التسعة. إذا كانت خانات أساسية في نموذج القبول فارغة، فاطلبوا إجراء قياس أو تشغيل عينة قبل الموافقة على الاستثمار.
أرسلوا إلى Cenwan رسومات العلب، ودرجات الورق المقوى المموج، وتصميم الطباعة، وتسلسل الطلبات المخطط له، وهدف الإنتاج المطابق، ورموز العيوب المستخدمة في العينات. اسألوا عن وحدات المعدات المناسبة لكل طلب، والمحطات التي يمكن تشغيلها بصورة مستقلة، والجهة المسؤولة عن واجهة أنظمة التحكم. واستفسروا عن كيفية إدراج التعبئة في التجربة. وبذلك يمكن أن يحدد عرض السعر آلة تصنيع العلب المقترحة بدلًا من آلة أوتوماتيكية عامة للطي واللصق. وقارنوا هذا الرد بالمسارات الأخرى المعروضة على الأساس نفسه.
الخطوة التالية: أحضروا حزمة طلبات مكتملة وسجل الفواقد إلى مراجعة فنية. يمكن لـ Cenwan أن توصي بخط إنتاج متكامل، أو آلة طي ولصق الكرتون، أو تكوين للتعبئة في نهاية الخط، استنادًا إلى تلك العينات. ناقشوا خطة تشغيل العينات
الأسئلة الشائعة
هل يمكن طباعة الكرتون المموج قبل وصوله إلى آلة طي ولصق منفصلة؟
نعم. يمكن طباعة الورق المقوى المموج خارج الخط أو ضمنه.
تصف European Corrugated Packaging Association كلا المسارين. ويمكن استخدام محطة منفصلة للطي واللصق عندما تستوفي محاذاة الطباعة مع قالب القص والتكسير، ومناولة النقل، وفحوص الجودة مواصفات الطلب. احصروا خطوات التكديس وإعادة التغذية الإضافية، وقارنوها بمسار متكامل مقترح باستخدام الورق المقوى والرسومات نفسيهما، بما في ذلك أول علبة مقبولة.
ما سرعة تغيير خط إنتاج العلب المتكامل بين رموز SKU المختلفة؟
لا يوجد زمن مستهدف موحد وموثوق يناسب كل مزيج من العلب.
تحدد أنظمة التحكم في الآلة، وألواح الطباعة، والحبر، والأبعاد، وإمكانية الوصول الآمن تسلسل الإعداد. اطلبوا من المورد تنفيذ تغيير يخضع للمراقبة، من آخر علبة مقبولة في الطلب السابق إلى أول علبة مقبولة في الطلب التالي. سجلوا دقائق التوقف بصورة منفصلة عن العمل الذي أُنجز أثناء استمرار تشغيل الطلب السابق. وقد لا يشمل زمن الإعداد الوارد في كتيب المنتج عددًا من هذه الأنشطة. كرروا التغيير بعد أن يتدرب عليه الفريق، واطلبوا نتائج التجربة الأولى والتجربة المتكررة. سجلوا من أجرى التعديلات، وما إذا كان الطلب التالي قد استوفى حدود القبول للطباعة والقص والطي واللصق قبل اعتبار التغيير مكتملًا.
ما المقصود بالتكسير بالقالب في خط طباعة العلب؟
يشكل التكسير بالقالب الورقة المطبوعة، وقد ينشئ قصات أو خطوط تكسير لازمة لتصميم العلبة.
يجب أن يتطابق موضع القص أو الشق مع التصميم المطبوع ومسار الطي اللاحق. ينبغي للمشتري فحص مواضع القص، وأداء خطوط التكسير، وقوة الورق المقوى في العينات النهائية. فقد تجتاز العلبة فحص الطباعة البصري، ثم تفشل عند طي الألواح أو عند وضع لسان اللصق في موضع غير صحيح خلال دفعة إنتاج كاملة.
كم يستغرق الانتقال من تقديم الطلب إلى التشغيل الكامل؟
اطلبوا جدولًا زمنيًا لمراحل التنفيذ من المورد، خاصًا بالتكوين والموقع المحددين.
ينبغي الاتفاق على موعد لكل من تثبيت التكوين، والرسومات، والمرافق، والتركيب، والتدريب، واختبارات القبول. اسألوا عن الجهة التي توفر عينات الورق المقوى وتصميم الطباعة وأي مستندات خاصة بالواجهات أو السلامة. لا تعتمدوا على مدة التوريد لمصنع آخر بوصفها وعدًا لهذا المشروع.
ما الذي ينبغي للمصنع توفيره لتجربة خط إنتاج متكامل؟
وفروا ورقًا مقوى فعليًا، ورسومات العلب، وتصميم الطباعة، وتسلسل الطلبات، وحدود القبول مكتوبة.
أضيفوا بيانات عدد المشغلين، وطريقة التعبئة المقصودة، وملاحظات الإنتاج المطابق الحالية، وفئات المنتجات المرفوضة. أدرجوا أصعب طلب متكرر إلى جانب الطلب السهل. إذا لم يتمكن المورد من تشغيل طلب على المسار المقترح، فاطلبوا مسارًا بديلًا واحتسبوا المناولة الإضافية عند المقارنة.
المراجع والمصادر
- عملية إنتاج عبوات الكرتون المموج FEFCO.
- أنظمة الإنتاج متعددة الطلبات ونقاط الاختناق الناتجة عن مزيج المنتجات بحث مستضاف لدى NIST، 2018.
- تصاميم الكتل العشوائية واستقرار العمليات دليل NIST للإحصاءات الهندسية.
- مفاهيم الإنتاجية ومنهجية ساعات العمل U.S. Bureau of Labor Statistics.
- انضغاط الكرتون المموج أحادي الجدار أثناء عمليات التحويل دراسة مخبرية محكّمة، 2021.
- التصنيع أو التجميع في الموقع لمعدات العمل والمنشآت UK Health and Safety Executive.
- متطلبات سلامة الآلات ملخص رسمي من EUR-Lex.