تواصلوا مع Cenwan Machine Company


الفريق الفني في Cenwan Machine · دليل مشتري معدات تحويل الكرتون المموج
يمكن لخط الطباعة والتكسير بالقالب والطي واللصق أن يجمع عدة مراحل من تحويل الكرتون، مع تهيئة الطابعة وآلة التكسير بالقالب وفق خط قص العلبة وخط القالب. ولا تكفي أبعاد الآلة المنشورة لتحديد ما إذا كان بالإمكان تركيب تكوين كامل قابل للصيانة من المعدات في المساحة المتاحة لديكم. ابدأوا بمراجعة أنواع العلب المطلوبة، ثم الوحدات المفصلة في عرض السعر. واطلبوا بعد ذلك مخطط توزيع مضبوطاً برقم مراجعة يوضح إمكانات الوصول إلى الأسطوانات، وجدول المرافق، وخطة مراقبة الجودة، وتجربة إنتاج للطلبية نفسها. يساعد ذلك فريقي المصنع والمشتريات على التحقق من هذه البنود قبل اعتماد عرض السعر نهائياً.
الإجابة المختصرة
قيسوا المساحة المتاحة، وحددوا مسارات دخول الألواح وخروج العلب الجاهزة، واطلبوا مخططاً للتكوين الوارد في عرض السعر يوضح جميع نقاط الوصول والمرافق. يُعدّ قياس المساحة الكلية للآلة مدخلاً لهذا التحقق، لا نتيجته. وإذا كانت محطة الطباعة أو آلة التكسير بالقالب أو وحدة الإخراج أو محطة التعبئة اختيارية، فتحققوا من المحطات التي تشملها فعلياً الأبعاد وقدرة الطاقة المنشورتان.
1. ابدأوا بتشكيلة العلب وحدود الخط
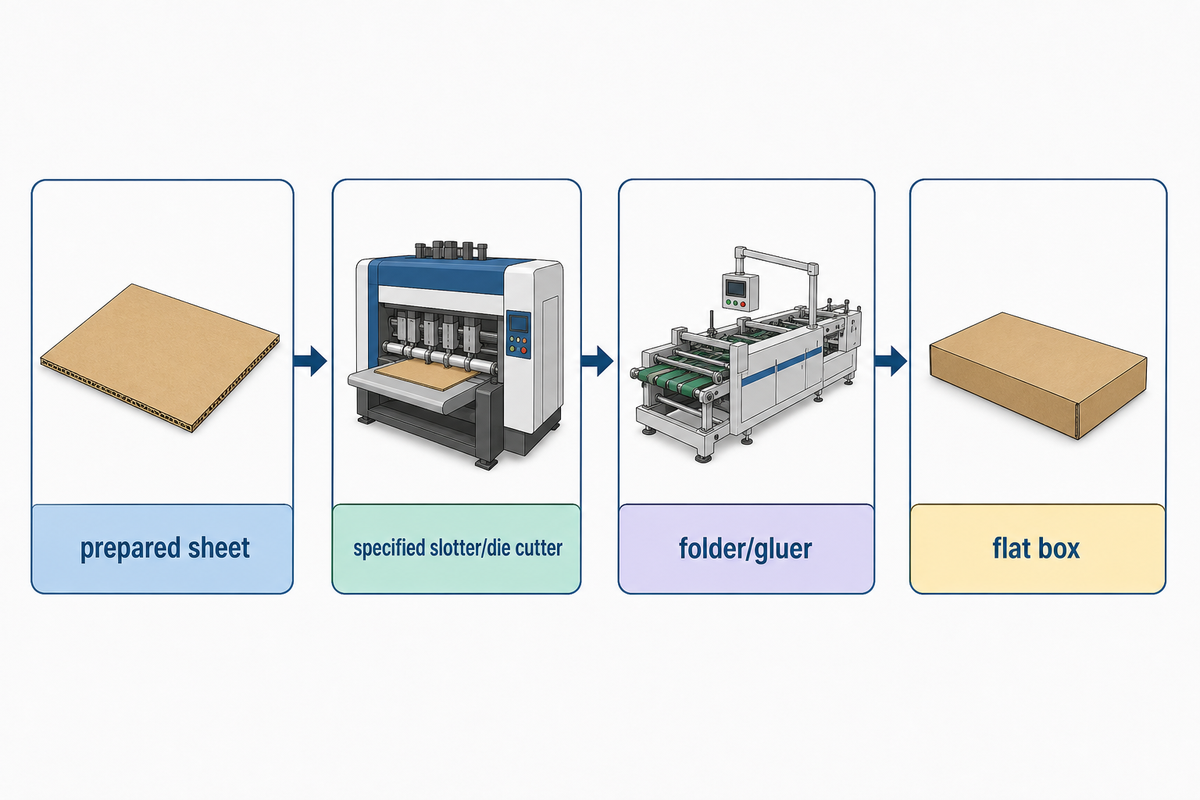
حددوا أول حالة للمادة وآخرها في طلب عرض السعر. في هذه الحالة، تكون المادة في بدايتها لوحاً مموجاً مسطحاً ومجهزاً عند نقطة تغذية الألواح، وفي نهايتها علبة مسطحة مطوية وملصقة وجاهزة للمرحلة التالية من المناولة. يوضح وصف عملية الإنتاج الذي تقدمه FEFCO أن تصنيع الورق المقوى وتمويجه منفصلان عن تحويله وطباعته ووصله. ويمكن دمج عمليات التحويل هذه في الآلة نفسها أو تنفيذها بآلات منفصلة، بينما يحدد تصميم العلبة عملية القص المناسبة لأي من المسارين. لذلك ينبغي إدراج آلة التمويج في المراحل السابقة، وآلة تشكيل العلب، وتعبئة المنتجات النهائية في بنود مستقلة ضمن النطاق، ما لم يذكر المورد صراحةً أنها مشمولة.
ما العمليات التي يجمعها فعلياً خط الطباعة والتكسير بالقالب والطي واللصق؟
قد يتضمن خط الآلات المقترح وحدات لتغذية الألواح والطباعة الفلكسوغرافية والتشقيب أو التكسير بالقالب والتخديد والطي واللصق والإخراج. وتتناول المقارنة ما إذا كانت الطباعة والتشقيب والتشقيب والتكسير بالقالب تشترك في وحدة واحدة أم تتطلب آلة مستقلة للتكسير بالقالب. ولا يوضح ترتيب الوحدات أيّاً منها مشمول في التكوين المسعّر، ولا دقة عملية التكسير بالقالب على علبة ممثلة للطلبية. تذكر صفحة منتجات Cenwan المنشورة أن الطباعة الفلكسوغرافية المباشرة اختيارية وأن آلة التشقيب الدوارة المزودة بوحدة تكسير بالقالب متوافقة. كما أن التعبئة خيار إضافي. اطلبوا قائمة تفصيلية بالوحدات المشمولة، مرتبطة بتكوين Single أو Dual المحدد. فوصف «خط كامل» من دون هذه القائمة لا يحدد الحدود المادية والتجارية.
خريطة حدود مسار التحويل
آلة التمويج → لوح مجهز → وحدة التغذية → طباعة اختيارية → آلة التشقيب أو التكسير بالقالب المحددة → آلة الطي واللصق → وحدة الإخراج → علبة مسطحة → التعبئة أو التشكيل الاختياري.
مفتاح الخريطة: تشير العناصر بالخط العريض إلى علامات الحدود الافتراضية المستخدمة هنا. ويجب في العقد الفعلي تحديد الطرف المسؤول عن كل نقطة اتصال؛ أما الأسهم فهي رسوم توضيحية لأغراض الشرح وليست مخططات لتكوينات Cenwan.
أعدّوا جدول العلب قبل تحديد مساحة أي آلة، بما فيها آلة تصنيع العلب الواردة في عرض السعر. ويجب أن يشمل الجدول نمط كل علبة ورمز FEFCO، ومقاس اللوح ونوع التمويج وسماكته، وألوان الطباعة، وخصائص التكسير بالقالب والنقش وخطوط التخديد، ومتطلبات قوالب القطع ذات السكاكين الفولاذية، وخصائص اللصق، وعدد القطع في الحزمة، والدفعات الطويلة والقصيرة. فقد تختلف مسارات الألواح وخطوط الطي ومواضع ألسنة اللصق ومتطلبات التشطيب بين علبة بريدية بوزن 13# وعلبة مشقوقة عادية أكبر حجماً وعلبة ذات قاع ذاتي القفل. لا تفترضوا أن نطاق المقاسات الوارد في الكتيب يشمل جميع الطلبيات في الجدول؛ واطلبوا من المورد تحديد الطلبيات المقبولة، والتي تتطلب تجربة، والمستثناة، ولا سيما عند تفاوت استواء الورق المقوى أو الطلاء.
2. ارسموا تجهيزات الآلات وحدود المساحة المناسبة للمصنع
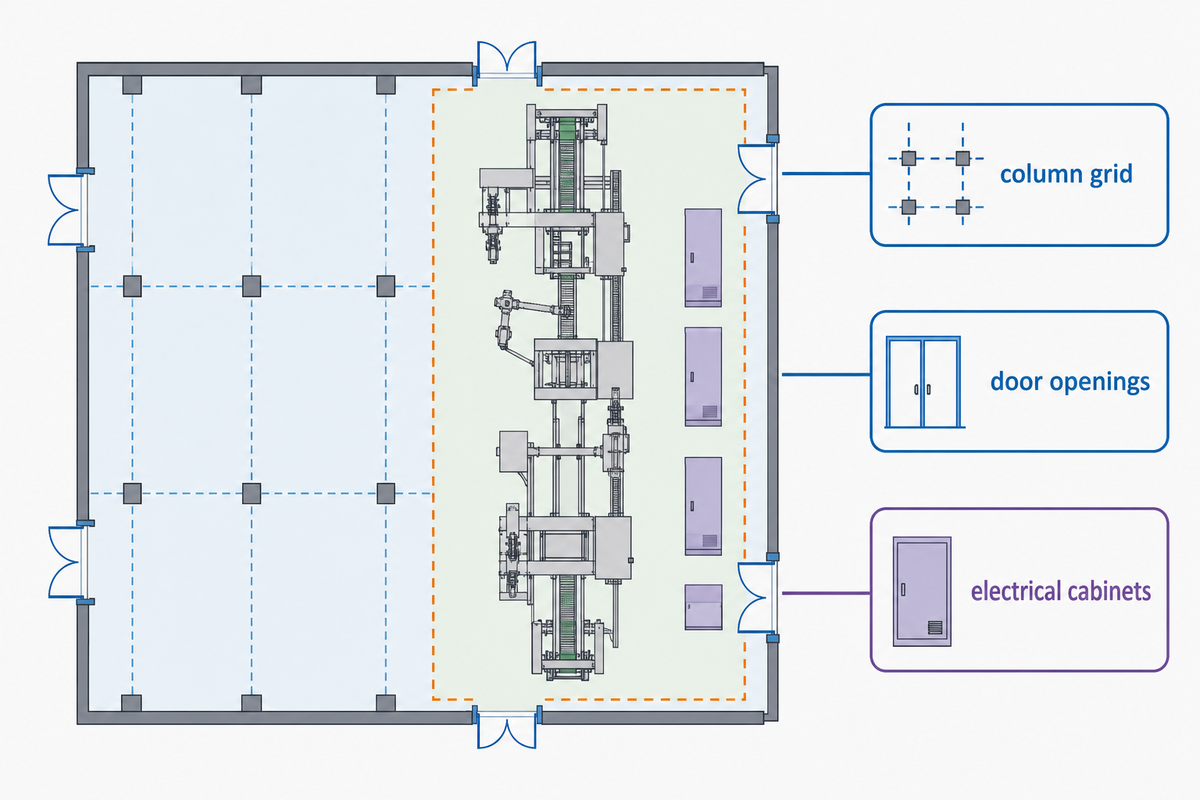
استخدموا مخطط الموقع المقاس لتمثيل العناصر الثابتة، ومخطط الخط المقترح لتمثيل العناصر القابلة للتحريك. حددوا على مخطط الموقع شبكة الأعمدة، ومناسيب الأرضية والقاعدة، وفتحات الأبواب، والخدمات العلوية، والآلات القائمة، ومسارات الإخلاء من الحريق، وأرصفة التحميل، واتجاه وصول الألواح. وينبغي أن يوضح رسم المورد كل محطة واتجاه النقل وموضع وحدة التغذية وطرف الإخراج والخزائن الكهربائية ونقاط الوصول إلى اللصق والحواجز والوحدات المساعدة. يجب تأريخ المخططين وإسناد رقم مراجعة لكل منهما. لا ينبغي توقيع عرض سعر يستند إلى المراجعة A إذا كان التخطيط مختلفاً.
ما الذي ينبغي تحديده على مخطط الموقع قبل أن يحدد المورد أبعاد الخط؟
لا تستخدموا الأبعاد الاسمية بين الجدران لتحديد العوائق؛ بل وضحوا الأبعاد القابلة للاستخدام فقط. أظهروا أضيق مسار لإدخال وحدات الآلة، ومسارات نقل المنصات المحملة بالكامل، والمساحات التي تُخرج منها الحزم الجاهزة. وبيّنوا من قاس كل بُعد ووحدة القياس المستخدمة. ولا ينبغي السماح للمورد بتعديل تخطيطه ليلتف حول خط قائم أو عمود إلا إذا كان العائق واضحاً له وقت تقديم العرض. وإذا غيّر التخطيط المقترح مسارات عبور المشغلين أو إمكانية الوصول إلى المعدات القائمة، فعلى مدير المصنع تقييم التغييرات المقترحة مجتمعة.
تقدم قيم الطرازات المنشورة نقطة بداية. تعرض صفحة Cenwan على الإنترنت الطراز CW-IL-Single بأبعاد 14.2 × 2.2 × 1.7 m والطراز CW-IL-Dual بأبعاد 17.5 × 4 × 1.8 m، إلى جانب بيانات أخرى مسماة للطرازات. لاحظوا أن هذه أرقام أبلغ بها المورد. ولا توضح الصفحة العامة ما إذا كانت وحدات الطباعة الاختيارية والتكسير بالقالب والإخراج والتعبئة مشمولة في المساحة الكلية لأي من الطرازين، كما لا تعرض مخطط وصول معتمداً لموقعكم. تعاملوا مع هذه الأرقام على أنها بيانات تستدعي طلب توضيح.
يمكن أن يساعد دليل آلة طي ولصق الكرتون المموج فريقكم على تحديد وظائف الطي واللصق، لكن المخطط هو المرجع المعتمد لهذا الطلب. اطلبوا من المورد أن يوضح التكوين الذي تصفه كل قيمة للطول والعرض الإجماليين.
3. احسبوا المساحة القابلة للاستخدام، لا مساحة الآلة وحدها
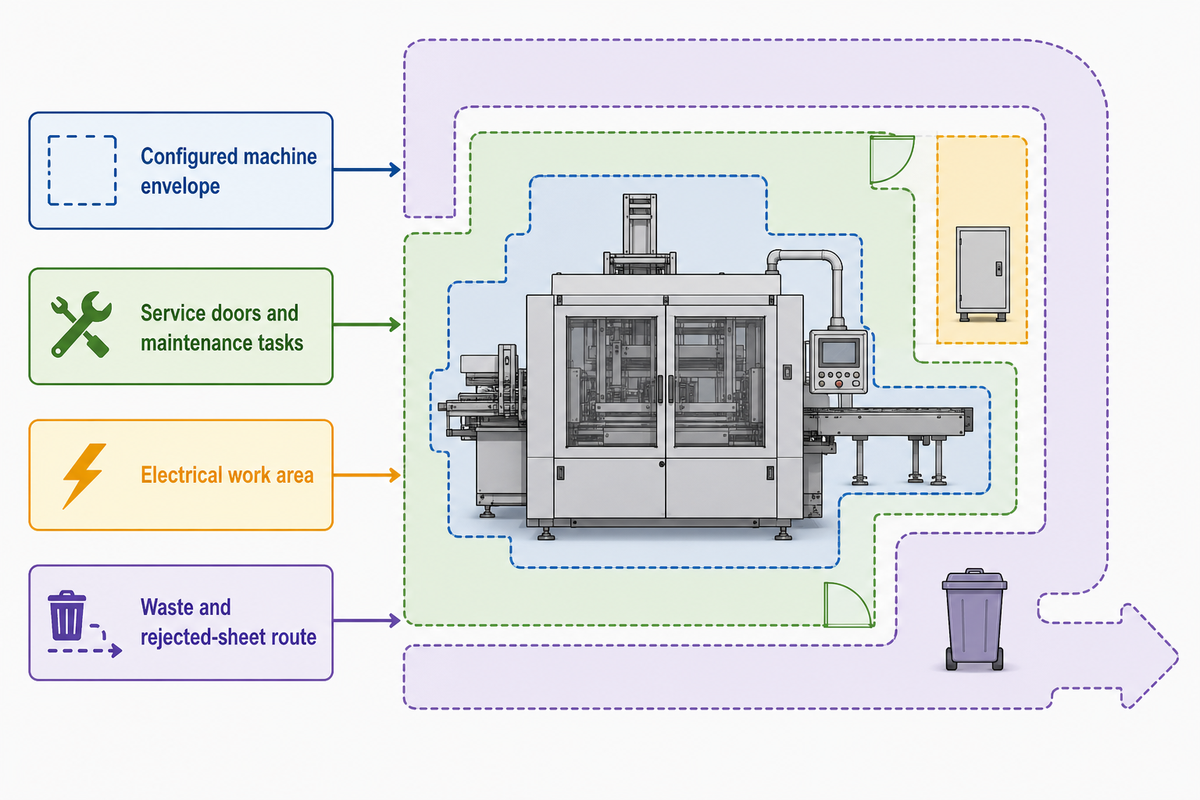
يتعلق القرار الفعلي بإمكان تشغيل الخط المصمم بالتوازي مع مناطق العمل داخل المساحة التي جرى مسحها. افصلوا مساحة الآلة عن مناطق تجهيز الألواح، وإخراج العلب الجاهزة، وفتح أبواب الصيانة، ومسارات المشغلين، ومساحة العمل الكهربائية، وممرات مناورة معدات مناولة المواد، والمناطق المستثناة الثابتة. فإضافة خلوص حول كل جانب من مساحة الآلة لا تضمن سهولة الوصول اللازمة لتشغيل المكونات و/أو صيانتها. تنص إرشادات الصيانة الصادرة عن هيئة الصحة والسلامة في المملكة المتحدة على أن الوصول إلى المكونات واستخدامها بأمان يجب أن يكونا وفق تعليمات الشركة المصنّعة. وتنص قاعدة مناولة المواد الصادرة عن إدارة السلامة والصحة المهنية الأمريكية على أن يضمن صاحب العمل اتساع الممرات وأرصفة التحميل والأبواب والمنعطفات بما يكفي لنقل المواد والمعدات بأمان. ولا يقدم أي من المصدرين عرضاً موحداً للممرات ينطبق على Cenwan.
| البند | الوحدة / القيمة | المسؤول والدليل | التحقق المطلوب |
|---|---|---|---|
| الأبعاد الكلية للآلة وفق التكوين المحدد | m: ____ × ____ | رقم رسم المورد / المراجعة: ____ | ما الوحدات المشمولة؟ |
| تغذية الألواح وتحميلها | m: ____ | مسح المورد والمصنع، التاريخ: ____ | مسار المنصة والنقل؟ |
| الإخراج وإزالة الحزم | m: ____ | رسم المورد / خطة المناولة: ____ | اتجاه الخروج والانعطاف؟ |
| أبواب الصيانة ومهامها | المهمة / m: ____ | رسم صيانة المورد: ____ | هل يُفتح الباب بالكامل؟ |
| منطقة العمل الكهربائية | m: ____ | المراجعة الكهربائية للمصنع: ____ | هل تُستثنى من مناطق تجهيز المواد؟ |
| الأعمدة والمخارج ومناطق الاستثناء الأخرى | الشبكة / m: ____ | مخطط الموقع المقاس / المراجعة: ____ | ما المناطق غير القابلة للاستخدام؟ |
| الارتفاع العلوي ومدى الوصول إلى الخدمات | m: ____ | مسح سقف المصنع / مهمة الوصول للمورد: ____ | هل توجد قنوات أو مصابيح أو رافعات؟ |
| مسار الزوائد والألواح المرفوضة | m / حاوية: ____ | خطة مناولة الإنتاج / التاريخ: ____ | هل يتقاطع مسار الإزالة مع مسار التغذية؟ |
| مسار التركيب وإدخال الوحدات | m / باب: ____ | تقسيم شحنة المورد / مسح الموقع: ____ | هل يمكن إدخال كل وحدة إلى المساحة؟ |
اجمعوا الأطوال الموثقة لوحدة التغذية والآلة ووحدة الإخراج ومساحة الصيانة عند الطرفين للحصول على تقدير أولي مستطيل لمساحة العمل. وأضيفوا عرض أكبر محطة، ومناطق الوصول والعبور الموضحة في المخططات. اطرحوا الأعمدة وغيرها من المناطق غير القابلة للاستخدام أو ارسموا مساراً يلتف حولها، مع تجنب احتساب المناطق مرتين. في مواقع التركيب الأمريكية التي تسري عليها OSHA 1910.303(g)(1)، لا يجوز استخدام مساحة العمل حول المعدات الكهربائية للتخزين، لذا لا يمكن وضع منطقة مؤقتة للعلب الجاهزة في مساحة تبدو متاحة. وبالنسبة إلى المعدات المشمولة بهذا البند، يجب ألا يقل عرض مساحة العمل عن عرض المعدات أو 762 mm، أيهما أكبر، وأن يُفتح الباب بزاوية لا تقل عن 90°. هذه أحكام مشروطة تخص العمل الكهربائي، ولا تعني اشتراط خلوص قدره 762 mm حول آلة طي ولصق الكرتون. ويتطلب تحديد انطباقها وأبعادها بدقة مراجعة مختص للموقع.
مثال حسابي توضيحي فقط: لنفترض أن رسماً افتراضياً من مورد يحدد آلة بطول 18 m وفق التكوين، ووحدة تغذية بطول 3 m، ووحدة إخراج بطول 4 m، ومساحة مخصصة لمهمة بطول 1 m عند كل طرف. يكون الطول الأولي 18 + 3 + 4 + 1 + 1 = 27 m. ولنفرض أن وثائق المشروع الافتراضي نفسه تحدد عرضاً قدره 3.2 m لأوسع محطة، ومساحة وصول قدرها 1.5 m من أحد الجانبين و1.2 m من الجانب الآخر، ومسار عبور مستقل بعرض 2 m. عندها يكون العرض الأولي 3.2 + 1.5 + 1.2 + 2 = 7.9 m، وتكون مساحة المستطيل 27 × 7.9 = 213.3 m². ولا تمثل أي من هذه الخلوصات الافتراضية توصية من Cenwan أو حداً أدنى منصوصاً عليه في القوانين. وتتطلب الإجابة الفعلية المخطط الوارد في عرض السعر، وقياس الموقع، وتقييماً للسلامة وتدفق المواد.
4. حددوا أبعاد تغذية الألواح وإخراج العلب الجاهزة ومناطق التجميع المؤقت
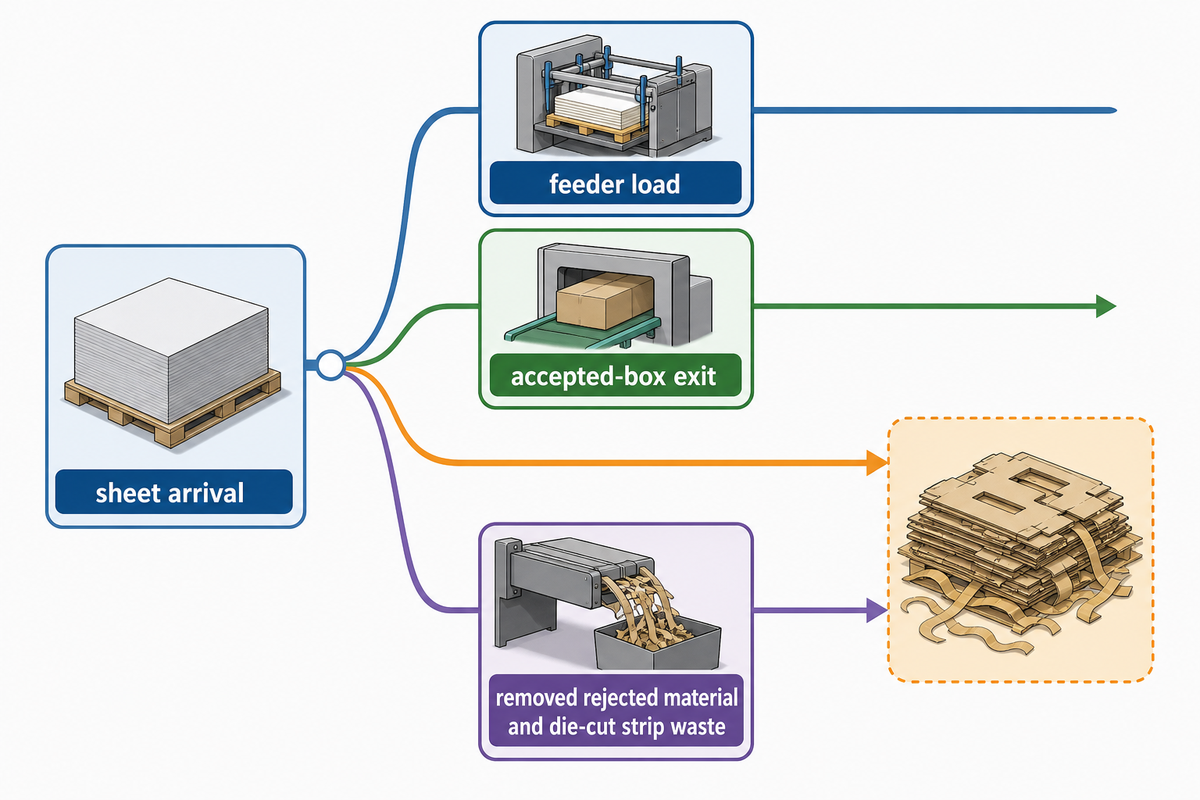
قد تكون مفاجأة التخطيط الأعلى تكلفة مساحةً تبدو خالية في رسم الآلة. فالألواح تحتاج إلى مسار وصول وموضع آمن للتحميل. كما تحتاج العلب المطوية إلى مسار إخراج ومساحة مؤقتة للتجميع قبل ربطها في حزم أو تعبئتها. يوضح إدراج آلة لتجميع العلب في مجلة Packaging World أن التجميع اللاحق محطة محددة؛ لكنه لا يثبت أداء هذا الخط للكرتون المموج أو أبعاد تخطيطه.
ارسموا لكل طلبية ممثلة أربعة أسهم: وصول الألواح، وتحميل وحدة التغذية، وخروج العلب المقبولة، وإزالة المواد المرفوضة وفضلات شرائط التكسير بالقالب. وحددوا على كل سهم مقاس المنصة أو الحزمة. وإذا كان على مشغل الإخراج عبور مسار نقل الألواح، فينبغي أن يوضح الرسم متى وكيف يجري هذا العبور. ولا تعالج المساحة الإجمالية المناسبة للموقع وضع منطقة التجميع المؤقت في مسار إخلاء الحريق أو مساحة العمل الكهربائية.
مسار الاختناق الخفي
تُخرج الآلات الأسرع كميات أكبر من المواد عند نقطة الإخراج. وإذا تعذر إخراج الحزم بالوتيرة نفسها التي تُنتج بها العلب المقبولة، يتزايد التراكم عند المخرج، ثم يتعين إيقاف الآلة مؤقتاً أو نقل المواد قيد الإنتاج إلى مكان آخر. تحققوا من ذلك باختبار المسار باستخدام علب وحزم فعلية. ولا توفر سرعة النقل الاسمية المنشورة معلومات كافية عن الإنتاج المقبول أو المناولة التي ينفذها العاملون.
تسجل التجربة العملية الطلبية ومقاس اللوح وطول دفعة الإنتاج وعدد أفراد الطاقم ودقائق الإنتاج وتغيير الإعدادات والعلب المقبولة والمرفوضة وحجم الحزمة وانقطاعات الإخراج. احسبوا عدد العلب المقبولة لكل ساعة مدفوعة الأجر في التجربة لتحديد مقياس إنتاج عملي على أرض المصنع. تحدد أبعاد الحزم والمنصات الفعلية المساحة اللازمة لتجهيز المواد. وإذا لم تتوفر تجربة، فأبقوا حجم منطقة التجميع المؤقت غير محدد، واسألوا المورد كيف يقترح التحقق منه. ويتناول دليل بوابة الجودة القائم لعملية الانتقال من الطباعة إلى اللصق تفاصيل العيوب ومراحل التسليم بين العمليات. ويستند هذا التحقق من التخطيط أساساً إلى تجربة موثقة لحجز مسار عملي للمواد.
5. قارنوا بين المسارين المتكامل والمنفصل وفق نمط الورديات لديكم
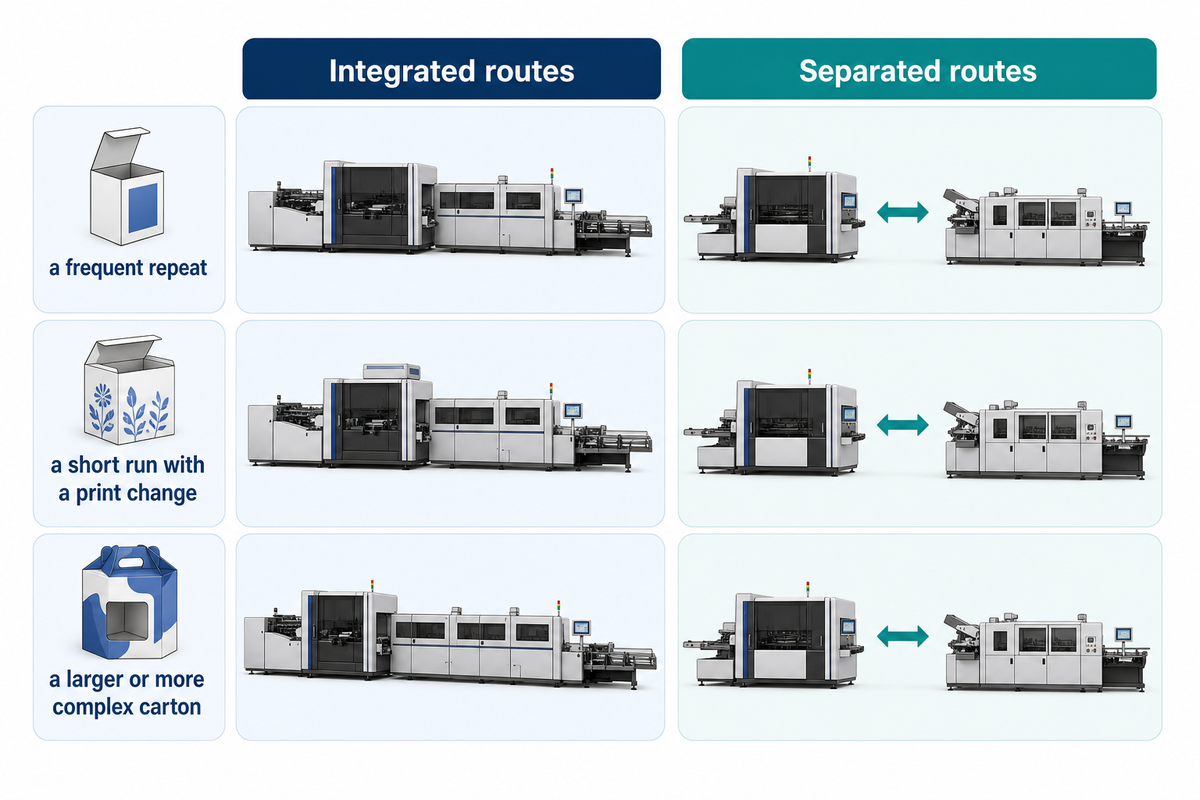
قد تعني المسارات المتكاملة تقليل عمليات النقل بين الآلات. لكن ذلك لا يؤدي بالضرورة إلى نتائج أفضل في جميع المصانع. وقد تتيح المسارات المنفصلة خيارات مختلفة للجدولة، مع إضافة خطوة لتسليم العمل والتنسيق. وبالنسبة إلى شركة تعبئة وتغليف، تستند المقارنة الصحيحة إلى مهام إنتاج العلب نفسها، ومعيار القبول نفسه، وحدود مسؤولية الفريق نفسها، ووقت العمل المدفوع نفسه. تشير FEFCO إلى فرص التحويل المتكاملة والمنفصلة على حد سواء. وتشرح ورقة من SUN Automation حول أساليب تغيير الإعداد أسباب تجهيز المهمة التالية بينما لا تزال المهمة الأولى قيد الإنتاج. هذا رأي أحد الموردين. ويورد بعض الأمثلة الزمنية والادعاءات المالية، لكنه لا يعكس خط الأساس في مصنعكم. فقد يختلف مصنعكم.
متى يستفيد محوّل الكرتون للدفعات القصيرة من إبقاء الطباعة والطي ضمن خط واحد؟
لا تتحقق الفائدة إلا عندما يحسن التسلسل الفعلي للمسار الكامل مقياس القرار الذي يهمكم، مثل عدد العلب المقبولة في الوردية المدفوعة، أو الاستفادة من مساحة الأرضية، أو عبء العمل على الطاقم. اختاروا ثلاث طلبيات ممثلة: طلبية متكررة، ودفعة قصيرة تتطلب تغيير الطباعة، وعلبة أكبر أو أكثر تعقيداً. نفذوا تجربة للمسارات المقترحة أو اطلبوا تجربة موثقة لها. وسجلوا بداية تغيير الإعدادات ونهايته، والعلب المقبولة بعد الإعداد، والمنتجات المرفوضة، وتأخيرات المناولة. وإذا أثبت المورد مساراً واحداً فقط، فأبقوا المقارنة مؤقتة ولا تستبدلوا بيانات المسارات الناقصة بسرعات تقديرية من منشورات المورد.
ستساعدكم التجربة على تحديد ما إذا كان المساران يستخدمان الطاقم نفسه وجداول الإنتاج نفسها. وإذا كانت الطباعة تسبق الخط على آلة طباعة منفصلة، فاحتسبوا وقت الانتظار والمنصات الوسيطة وفحوص محاذاة الطباعة مع اللصق. وإذا كان الإنتاج متصلاً ضمن الخط، فاحتسبوا أثر توقف محطة واحدة على خط الإنتاج كله. واسألوا ما إذا كان من الممكن تجميع المواد قيد الإنتاج مؤقتاً من دون إعاقة الممر. ويمكن أن يساعد دليلكم للخط الأوتوماتيكي للتعبئة والتغليف في قرارات الأتمتة، بينما يساعد هذا الاختبار للطلبيات الثلاث في قرارات التحويل واختيار المسار ضمن المساحة.
6. اتركوا في التخطيط مساحة للصيانة والحواجز وحركة العاملين
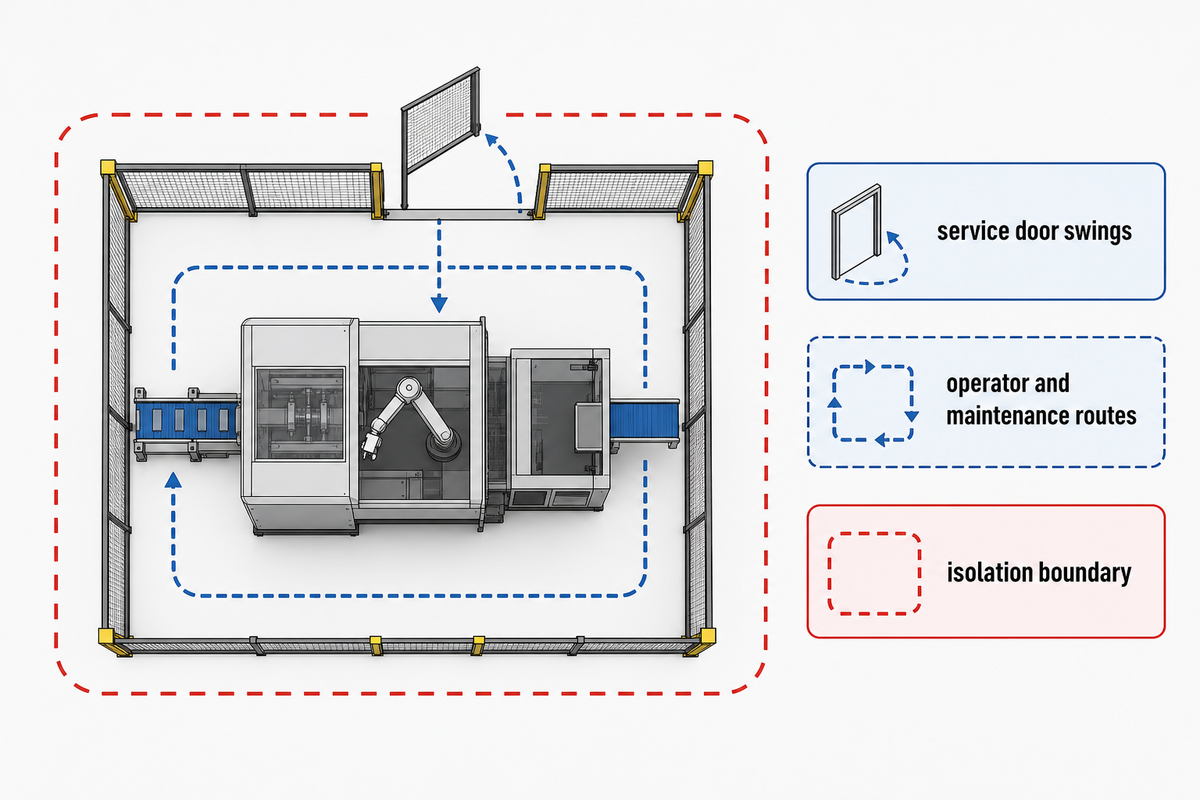
قد يتعذر الوصول إلى بعض المكونات، مثل باب الصيانة أو نقطة الضبط أو محطة اللصق، بعد تركيب الخط في المساحة. اطلبوا من المورد إظهار نطاق فتح أبواب الصيانة ومهام الصيانة على مخطط التحقق نفسه للمساحة. ثم راجعوا مسارات المشغلين والصيانة مع الأشخاص الذين سيستخدمونها. ويقترح دليل اختيار الآلة خيارات الطي واللصق. أما تعليمات الصيانة ومخططات التخطيط فستوضح مواقع عمل العاملين.
كيف يمكن التحقق من أبواب الصيانة ومسارات المشغلين قبل تركيب الخط؟
اطلبوا مخططاً يوضح حيز فتح الأبواب ومهام الصيانة الاعتيادية لكل محطة وحدود العزل عند العمل على الآلات المترابطة. ضعوا وحدة التغذية ووحدة الطباعة وآلة التكسير بالقالب وآلة الطي واللصق ووحدة الإخراج والخزائن الكهربائية على مخطط واحد محدد. وقد يتعرض العامل الذي يصون آلة الطي واللصق لحركة غير متوقعة أو طاقة مخزنة في محطة مترابطة. وتحدد إرشادات OSHA الأمريكية للمعدات المترابطة هذا النوع من التعرض؛ وعلى فريق السلامة المختص في الموقع وضع إجراء للتحكم في مصادر الطاقة ذات الصلة.
كما ينبغي إجراء مراجعة مستقلة للحواجز الواقية. يغطي OSHA 1910.212 مخاطر الآلات في أماكن العمل الأمريكية الخاضعة لأحكام الصناعة العامة. ويميز الملخصان المنشوران لكل من ISO 12643-2:2023 وISO 12643-4:2023 بين معدات ما قبل الطباعة والطباعة ومعدات التحويل التي لا تغطيها أجزاء أخرى من المعيار. ويبرر هذا التمييز طلب مراجعة سلامة لكل وحدة على حدة؛ لكن الاستشهاد بأي من المعيارين لا يثبت اعتماد طراز من Cenwan. تحققوا من الإقرار المقدم وتقييم المخاطر ومتطلبات التركيب المحلية، ولا تعتبروا رقم المعيار بديلاً عن اختبار قبول مكتمل.
7. أرسلوا حزمة بيانات الموقع التي تمكّن الموردين من تقديم عروض فعلية
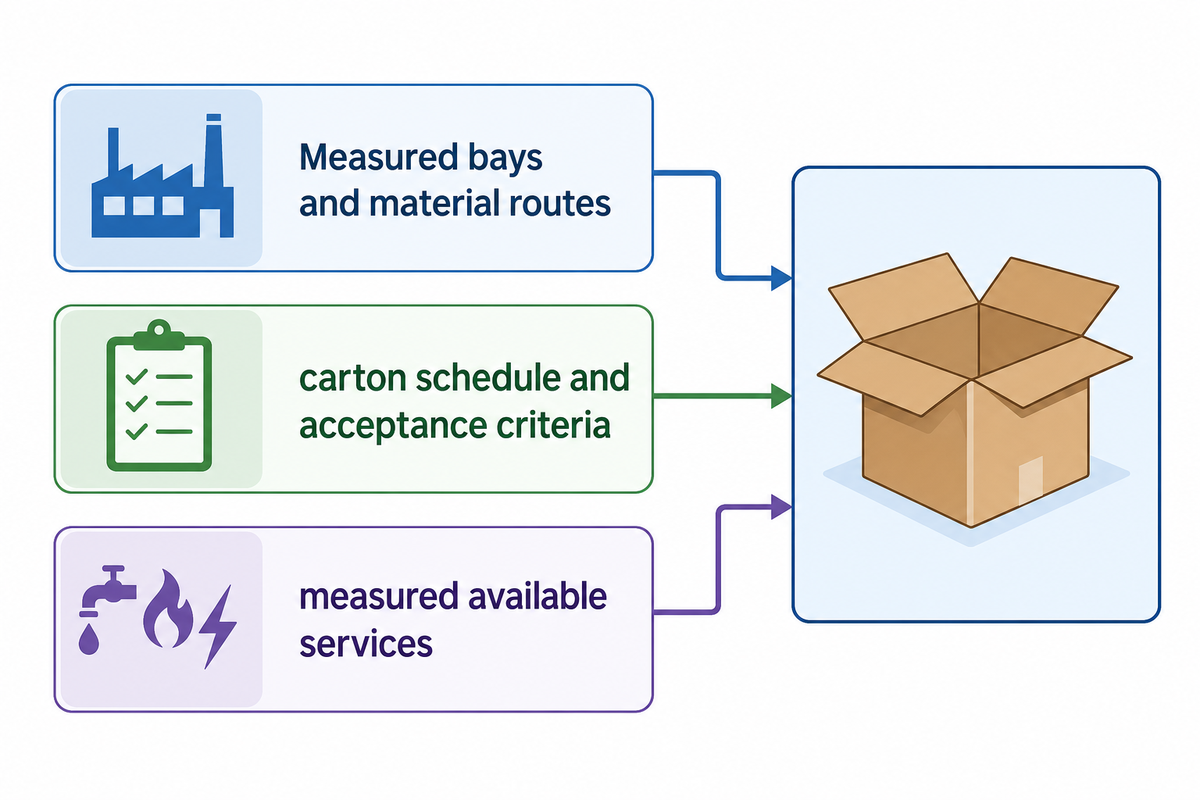
ينبغي تزويد جميع مقدمي العروض بحزمة الموقع والمنتجات نفسها حتى يسعّروا طلبيات العبوات المخصصة بصورة أكثر اتساقاً. ويتولى مدير المصنع مسؤولية قياس المساحات ومسارات المواد. ويتولى فريقا الإنتاج والجودة إعداد جدول العلب ومعايير قبولها. أما فرق الكهرباء والمرافق فتتولى تحديد الخدمات المتاحة وقياسها. وعلى المشتريات إصدار حزمة مضبوطة لكل مقدم عرض وتوثيق كل استفسار وتوضيح وفق رقم مراجعتها. ويمنع هذا التوزيع للمسؤوليات تحول المخطط المفيد إلى مرفق بريد إلكتروني غير رسمي يفتقر إلى أبعاد يتحمل أحد مسؤوليتها.
ما المخططات وبيانات المنتجات التي ينبغي للمشتري إرسالها مع أول طلب RFQ؟
أرسلوا مخططاً للموقع بمقياس محدد يوضح شبكة الأعمدة والأبواب والمناسيب والمناطق المستثناة، وقائمة بطلبيات العلب الممثلة تتضمن أبعاد الألواح والعلب الجاهزة، وأطوال دفعات الإنتاج المتوقعة وتغييرات الإعدادات، وخصائص الطباعة والتكسير بالقالب واللصق المطلوبة، والاتجاه المفضل للتغذية والإخراج، والحد المطلوب لعمليات التعبئة أو تشكيل العلب، إضافة إلى قالب علبة ذي أبعاد محددة لمزيج الطلبيات الواردة في عرض السعر. أدرجوا الظروف المقاسة للكهرباء والهواء المضغوط، وأشيروا إلى كل معلومة غير معروفة. واطلبوا من كل مقدم عرض إعادة مخطط توزيع عام، وقائمة بالمحطات المشمولة، وجدول الأحمال، وتحديد مسؤوليات السلامة والتركيب. واطلبوا أيضاً توضيح طريقة إجراء التجربة والاستثناءات وأي معلومات أخرى ذات صلة.
حزمة بيانات الموقع لنطاق التحويل
- للطلبيات، حددوا نمط العلبة ومقاس اللوح والورق المقوى وألوان الطباعة والتكسير بالقالب واللصق والحزمة لثلاثة منتجات نموذجية.
- للمساحة، أرفقوا مخططاً بأبعاد محددة يوضح شبكة الأعمدة والأبواب والمعدات القائمة ومسار مناولة المواد والارتفاع المتاح المقاس.
- للمرافق، حددوا تفاصيل مصدر التغذية الكهربائية وجودة الهواء المضغوط وضغطه وتدفقه؛ وإذا لم تُقَس هذه القيم، فاذكروا أنها غير محددة بعد.
- حدود العقد: المحطات المسماة، ووحدتا التغذية والإخراج، وأنظمة التحكم، والحواجز، والتركيب، والتدريب، والتشغيل التجريبي، والتعبئة الاختيارية، وإزالة الزوائد.
- القبول: مقياس الإنتاج للطلبية نفسها، وتعريف المنتجات المرفوضة، وظروف الطاقم وتغيير الإعدادات، مع تحديد الشخص المخول بالتوقيع على سجل التجربة.
لا تطلبوا من المورد ضمان ملاءمة الخط للمساحة الفعلية اعتماداً على هذه الحزمة وحدها؛ فهي توفر معلومات كافية كي يقترح المورد خطة قابلة للتحقق. وإذا لم يُستكمل مخطط الموقع أو مسح المرافق، فسجلوا هذه الفجوة في قائمة المسائل وأجروا القياس الناقص قبل اتخاذ قرار الشراء.
8. وحّدوا نطاق عروض الموردين ومقياس الإنتاج للمقارنة بينها
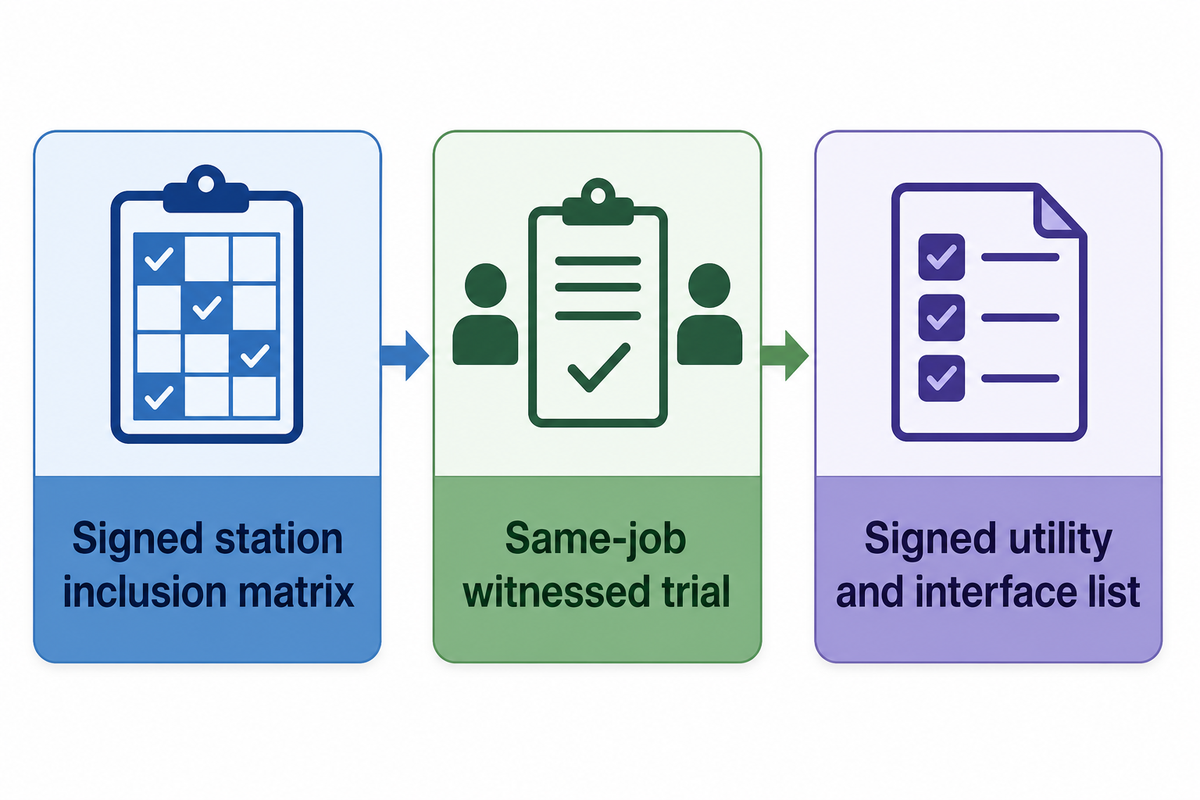
تفشل مقارنة عروض الأسعار عندما يشمل أحد العروض الطباعة ووحدة الإخراج، بينما يقتصر عرض آخر على هيكل آلة طي ولصق الكرتون. وتفشل أيضًا عندما يذكر أحد الموردين السرعة بالأمتار في الدقيقة، ويذكرها آخر بالعلب في الساعة، من دون توحيد حجم العلبة وعدد المسارات ومعيار رفض المنتج والوقت المدفوع. تذكر Cenwan السرعات القصوى المعلنة لطرازي Single وDual بالأمتار في الدقيقة. وتنشر صفحة منتجات Macarbox نفسها السرعة الميكانيكية القصوى لطرازاتها بالعلب في الساعة. هذه مواصفات يذكرها الموردون بوحدات وتكوينات مختلفة، ولا تكفي لإثبات ترتيب الإنتاج المقبول.
كيف تقارن ادعاءات سرعة الخط عندما يضمّن الموردون وحدات مختلفة؟
ابدأ بتقديم جدول الأعمال الإنتاجية الثلاثة نفسه وحدود التوريد التعاقدية نفسها لكل مورد. واطلب من كل عرض تحديد الطراز وعدد المسارات ووحدة الطباعة وقاطع القوالب وآلة طي ولصق الكرتون ووحدة الإخراج وآلة التعبئة الاختيارية التي تشملها أرقام المساحة والطاقة والسرعة. بعد ذلك، اطلب بروتوكول اختبار موحدًا يستخدم الصفائح نفسها ومعيار قبول الجودة نفسه، ويسجل أوقات التشغيل وتغيير الإعدادات، وعدد العلب المقبولة لكل ساعة مدفوعة، وانقطاعات الإخراج المرصودة. اترك خانة الاختبار التي ينقصها الدليل فارغة. يمكن لقسم المشتريات تقييم البنود التجارية المشمولة والمستثناة، بينما يقيّم قسم الإنتاج العملية ومدى ملاءمة مسار الإنتاج المقترح للمساحة المتاحة.
| البند القابل للمقارنة | المورد A | المورد B | الدليل المطلوب |
|---|---|---|---|
| الطباعة، والتكسير بالقالب، والطي، واللصق، والإخراج، والتعبئة | ____ | ____ | مصفوفة موقعة بالمحطات المشمولة |
| نطاق الصفائح والعلب لكل مهمة نموذجية | ____ | ____ | جدول المهام النموذجية المقبول |
| السرعة المنشورة وأساس احتسابها | ____ | ____ | الطراز، والمسارات، والوحدة، والظروف |
| عدد العلب المقبولة لكل ساعة مدفوعة | ____ | ____ | اختبار مراقب للمهمة نفسها |
| الأبعاد بعد التركيب ومناطق الخدمة | ____ | ____ | رقم الرسم ومراجعته |
| الكهرباء، والهواء، والاستخراج / التجفيف | ____ | ____ | قائمة موقعة بالخدمات والمنافذ البينية |
| التركيب، والتدريب، والقبول | ____ | ____ | جدول المسؤوليات والاستثناءات |
لا يشير الجدول إلى افتقار أي من الموردين إلى ميزة ما، بل يوضح ما لم يثبته المشتري حتى الآن. وهذا مهم عندما تذكر صفحة المنتج أن محطة الطباعة اختيارية أو أن قاطع القوالب متوافق. اطلب من المورد ربط كل مساحة وسرعة اسمية وقدرة منشورة بمصفوفة الإدراج الموقعة. عندئذٍ يمكن لقسم المالية تقييم عروض الاستثمار الرأسمالي وفق نطاق موحد للمعدات ومتطلبات الموقع.
يسهل إساءة استخدام الأرقام عندما تُحذف تسمياتها أثناء المقارنة في جدول بيانات. وقد أبقى التدقيق التالي كل رقم مرتبطًا بمصدره وحدوده. تستند بيانات Cenwan إلى صفحة الطراز المحدد، وتستند بيانات Macarbox إلى قائمتها الفنية. أما اقتراح SBL بشأن مساحة الوصول فيستند إلى إرشادات التركيب الخاصة بها. ولا يقدم أي منها اختبارًا مراقبًا للإنتاج المقبول على المهمة نفسها أو رسمًا موقعًا لمصنع Cenwan.
| فئة الرقم | القيمة المنشورة | ما الذي تثبته القيمة وما الذي لا تثبته |
|---|---|---|
| أبعاد آلة Cenwan Single | 14.2 × 2.2 × 1.7 m | قيمة خاصة بطراز المورد، ولا تمثل المساحة الإجمالية المطلوبة للتركيب في موقع الإنتاج. |
| كتلة وقدرة Cenwan Single | نحو 8 طن؛ 22 كيلوواط | بيانات المورد، ولا تتضمن تصميمًا موقعًا للأساسات أو للأحمال الكهربائية المتصلة. |
| سرعة Cenwan Single | حتى 200 متر/دقيقة | الحد الأقصى لسرعة النقل، وليس عدد العلب المقبولة لكل ساعة مدفوعة. |
| أبعاد آلة Cenwan Dual | 17.5 × 4 × 1.8 m | قيمة خاصة بطراز المورد، ويلزم تأكيد نطاق المحطات الاختيارية. |
| كتلة وقدرة Cenwan Dual | نحو 16 طن؛ 20 كيلوواط | لا يمكن استنتاج استهلاك الطاقة لكل علبة أو مواصفات التغذية الكهربائية بعد التركيب. |
| سرعة Cenwan Dual | حتى 240 متر/دقيقة | الحد الأقصى الاسمي للنقل للطراز المحدد فقط. |
| بيان ضغط الهواء لدى Cenwan | 6 bar لكل طراز مدرج | لا يكفي الضغط وحده لتحديد معدل التدفق المطلوب أو سعة خزان الهواء. |
| طراز Macarbox 1 | 710 mm | عنوان عمود في جدول المورد، وليس عرض التشغيل أو عرض الخط بعد تركيبه. |
| طراز Macarbox 2 | 970 mm | عنوان عمود في جدول المورد، وليس عرض التشغيل أو عرض الخط بعد تركيبه. |
| طراز Macarbox 3 | 1300 mm | عنوان عمود في جدول المورد، وليس عرض التشغيل أو عرض الخط بعد تركيبه. |
| طراز Macarbox 4 | 1676 mm | عنوان عمود في جدول المورد، وليس عرض التشغيل أو عرض الخط بعد تركيبه. |
| طراز Macarbox 5 | 2185 mm | عنوان عمود في جدول المورد، وليس عرض التشغيل أو عرض الخط بعد تركيبه. |
| السرعة الميكانيكية لـMacarbox | حتى 24,000 علبة/ساعة | الحد الأقصى لعائلة الطرازات، وليس نتيجة اختبار إنتاج مقبول على المهمة نفسها. |
| مثال SBL للتركيب | 1 m أمامًا وخلفًا؛ 60 cm جانبيًا | إرشادات ذلك المورد، وليست مسافة خلوص عامة أو خاصة بـCenwan. |
9. متطلبات التكامل والخدمات
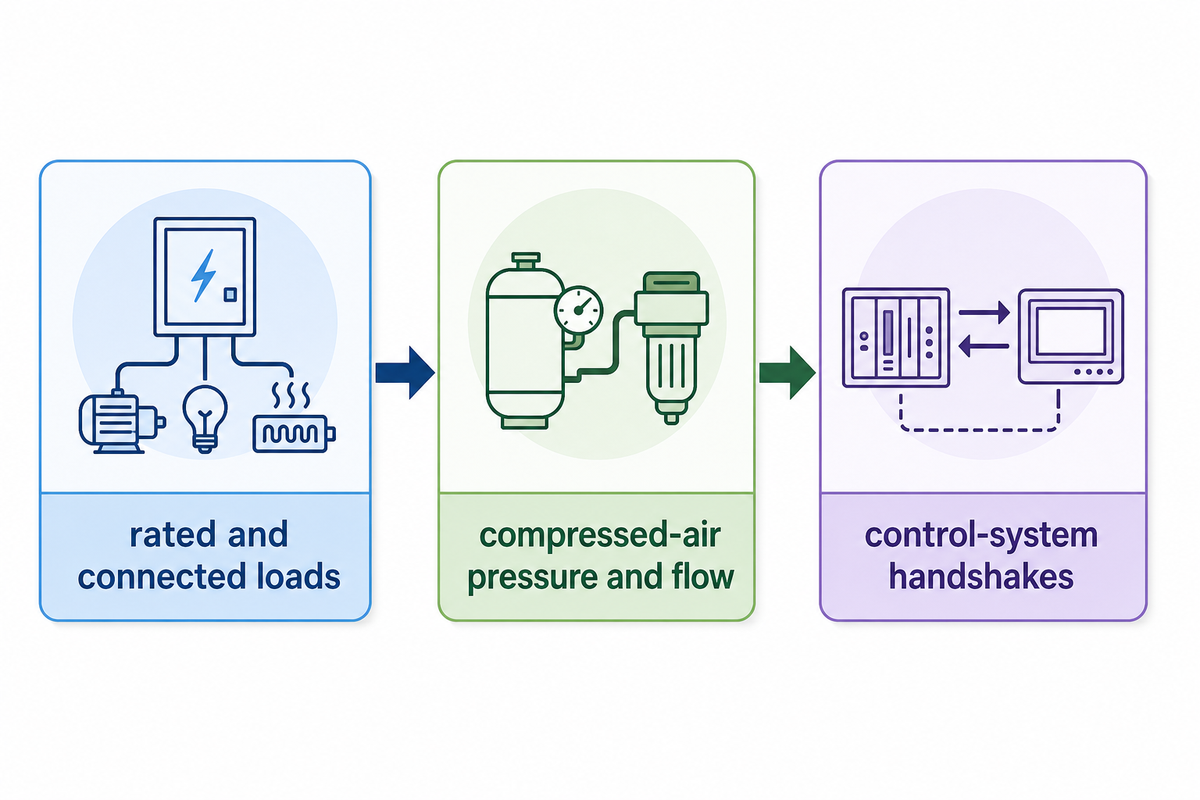
ينبغي أن يحدد أمر الشراء الجهة المسؤولة عن توريد كل واجهة مادية وتحكمية. تورد صفحة طرازات Cenwan العامة قيم القدرة الاسمية بالكيلوواط وضغط الهواء البالغ 6 bar. هذه بيانات منشورة من المورد، وليست جدولًا موقعًا للأحمال المتصلة أو قياسًا للحمل التشغيلي للخط بأكمله أو متطلبًا لمعدل تدفق الهواء للمعدات المختارة. ولا تكفي قيمة الضغط وحدها لتحديد سعة ضاغط المصنع؛ إذ يوضح دليل حكومي أسترالي للهواء المضغوط أن التخزين وتقلبات الطلب يؤثران في تصميم النظام. كما تميّز منهجية تحليل المحركات في جامعة ولاية أوريغون بين بيانات لوحة المحرك والقياسات التشغيلية المباشرة. ولا يتحقق أي من المصدرين من متطلبات طراز Cenwan لمشروع بعينه.
اطلب تحديد الجهد والطور والتردد، وعدد نقاط التغذية ومواقعها، والأحمال الاسمية والمتصلة للتكوين المعروض، ومتطلبات بدء التشغيل والطلب المتزامن، وضغط الهواء المضغوط ومعدل تدفقه في الظروف المحددة، وجودة الهواء، ومتطلبات الاستخراج والتجفيف ومناولة الغراء إن وجدت، وإشارات التوافق بين أنظمة التحكم عند طرفي التغذية والإخراج. على مهندس المصنع مقارنة القائمة الموقعة بسعة التغذية التي جرى مسحها ومسار التمديدات الفعلي، وتوثيق أي ترقيات والجهات المسؤولة عنها. وبالنسبة إلى التركيبات الكهربائية الخاضعة للأنظمة الأمريكية، تتناول OSHA 1910.303 متطلبات الوصول وخصائص الحماية الكهربائية؛ وينبغي أن تحسم مراجعة يجريها مختص مسائل التغذية والحماية. لا تحدد هذه المقالة تصنيف تيار العطل للخط.
نقطة إيقاف قبل إصدار أمر الشراء
إذا لم يكن للمحطة المشمولة أو نطاق الوصول أو الخدمة المطلوبة أو مسؤولية التركيب مستند محدد ومالك مسؤول، فاعتبر هذا الجزء من العرض مؤقتًا. واطلب مراجعة الرسم وجداول الأحمال والواجهات. إن غياب البيانات من إحدى الخانات يستدعي إجراءً من قسم المشتريات، ولا يبرر استخدام طراز مشابه وتحديد معاييره.
بعد استكمال نماذج الطلب والعرض، أرسلهما إلى فريق Cenwan المختص بخط الطباعة والتكسير بالقالب والطي واللصق أو إلى مصدر محتمل آخر لطلب رد خاص بالتكوين. اذكر مهام العلب الكرتونية الثلاث ومراجعة رسم مساحة الإنتاج في طلبك. وأدرج أسئلتك. وتكون الاستجابة التجارية أكثر فائدة عندما تتضمن رسمًا معلّمًا للتكوين وقائمة بمحتوياته.
الأسئلة الشائعة
هل يستطيع خط واحد معالجة أحجام متعددة من علب الشحن؟
قد يستطيع الخط معالجة أحجام متنوعة من العلب والصفائح، لكن أداء الطراز يتحدد وفق التكوين المصمم لمتطلباتكم وأنماط العلب التي ترغبون في إنتاجها. وكلما كانت مهام العلب الثلاث المختارة ممثلة للإنتاج الفعلي، تحسنت المقارنة. ينبغي أن تتضمن هذه المهام نوع الورق المقوى، وأبعاد الصفائح، والطباعة والتكسير بالقالب، ونمط اللصق، وطريقة ربط الحزم. ومن المفيد أن يحدد المورد لكل مهمة ما إذا كانت مقبولة أو تتطلب اختبارًا أو مستثناة. لا تحل قائمة النطاق المنشورة أو رموز FEFCO محل جدول مهام موقع، ولا تؤكد أن كل محطة اختيارية تدعم جميع الأنماط. أدرج أصغر مهمة متكررة وأكبر علبة أو أصعبها طيًا؛ فقد تلائم الآلة إحداهما، بينما تتطلب الأخرى إعدادًا أو وحدة مختلفة.
ما الرسم المطلوب للموقع للحصول على عرض آلة طي ولصق الكرتون؟
زوّد المورد بمخطط موقع ذي أبعاد ومضبوط المراجعات، يوضح العرض والطول المتاحين لمساحة الإنتاج، والأعمدة والأبواب والعوائق العلوية والمعدات الحالية ومسار دخول الصفائح وخروج العلب الجاهزة. وحدد المسارات التي يجب إبقاؤها مفتوحة. واطلب من المورد تقديم رسم تخطيطي خاص بالتكوين المعروض يوضح مسارات التغذية والإخراج وحركة أبواب الخدمة ومواقع الخزائن الكهربائية. تمثل أبعاد الآلة في الكتيب نقطة انطلاق للنقاش، لكنها لا تحسم ملاءمة التركيب والتشغيل والصيانة للمساحة.
هل تشمل آلة طي ولصق الكرتون الفلكسوغرافية دائمًا التكسير بالقالب؟
لا يضمن اسم المنتج وحده وجود محطة للتكسير بالقالب أو طريقة دمجها بالتحديد. تختلف العروض بين الطباعة والتشقيب في الخط المستقيم، والتكسير بالقالب والطي واللصق، وتحديد معدات متوافقة في المراحل السابقة أو وحدات اختيارية. يمكن الرجوع إلى صفحة Cenwan العامة لمعرفة حدود التكوين. اطلب مصفوفة المحطات المشمولة ورسمًا تخطيطيًا مرتبطًا بالطراز المعروض. وتحقق من القطوع وخطوط التكسير في عينات العلب وفق خطة اختبار قبل مقارنة السرعات الاسمية أو الأسعار.
ما الفرق بين السرعة الاسمية للآلة وعدد العلب المقبولة في الساعة؟
تعكس السرعة الاسمية ظروفًا محددة للآلة. أما عدد العلب المقبولة لكل ساعة مدفوعة فيحسب العلب الصالحة للاستخدام خلال اختبار موثق لمهمة إنتاجية، بما يشمل فترات التوقف وتغيير الإعدادات. سجّل الظروف إلى جانب كلا الرقمين.
هل يمكن تركيب خط حول معدات الإنتاج الحالية؟
قد يكون ذلك ممكنًا. ضع مخطط المعدات المقترحة على مخطط الأعمدة والآلات الحالية، وتحقق من مسارات المواد وإمكانية الوصول ومساحات العمل الكهربائية وغيرها ومخارج الموقع. وعالج نقاط التقاطع قبل اعتماد التخطيط.
المراجع والمصادر
عمليات القطاع: FEFCO، عملية الإنتاج. نطاق السلامة: ملخص ISO 12643-2:2023 وملخص ISO 12643-4:2023. القواعد والإرشادات الأمريكية: OSHA 1910.176، و1910.212، و1910.303، والتحكم في طاقة المعدات المترابطة. الصيانة والخدمات: إرشادات الصيانة الصادرة عن HSE في المملكة المتحدة، والدليل الحكومي الأسترالي للهواء المضغوط، ومنهجية تحليل المحركات في جامعة ولاية أوريغون.
تعكس صفحات الموردين المذكورة في متن المقالة وجهات نظرهم، ولا تمثل تقييمات مستقلة للإنتاج أو مساحة التركيب و/أو الامتثال. ومثال مساحة الإنتاج افتراضي. ولم تتوفر لهذه المقالة رسومات خاصة بالمشتري أو بيانات الأحمال والإنتاج المقبول أو مسوحات للخدمات.