Póngase en contacto con Cenwan Machine Company

Los intervalos de sustitución de las cintas transportadoras de las plegadoras-encoladoras deben ajustarse a los criterios de sustitución de la máquina y al estado de la cinta. Los pedidos de compra deben tramitarse antes de la ventana de mantenimiento aprobada. Es necesario confirmar la referencia y la asignación de las cintas de repuesto. Si una cinta se deteriora, hay que tomar una decisión de mantenimiento aunque falten muchos meses para la fecha de sustitución prevista.
Alcance de la planificación
Equipo: plegadoras-encoladoras de cajas de cartón. Decisión: evaluar el estado, programar la sustitución y garantizar la disponibilidad de repuestos. Registros: posición de la cinta, referencia de la pieza, horas de funcionamiento y motivo de retirada. Criterio de mantenimiento: las instrucciones de la máquina instalada y el personal cualificado.
El intervalo de sustitución de las cintas de una plegadora-encoladora combina los criterios de la máquina con la revisión de los registros de estado. Los repuestos compatibles deben planificarse antes de la ventana de mantenimiento aprobada; la fecha límite para disponer del material de cartón no debe justificar el uso de una cinta dañada.
Conclusiones principales
- Que una cinta se retire durante una parada conveniente no significa necesariamente que haya llegado al final de su vida útil.
- El recuento debe distinguir las cintas compatibles y disponibles de las piezas reservadas o cuya compatibilidad no se ha verificado.
- Cambiar una cinta sin abordar el motivo de su desgaste puede dejar sin resolver el problema de fondo.
- Calcule el coste del tiempo de espera a partir del margen de contribución neto perdido y contabilice por separado los cargos adicionales.
Actualizado en octubre de 2026
Fije el intervalo de sustitución de las cintas de la plegadora-encoladora a partir de datos
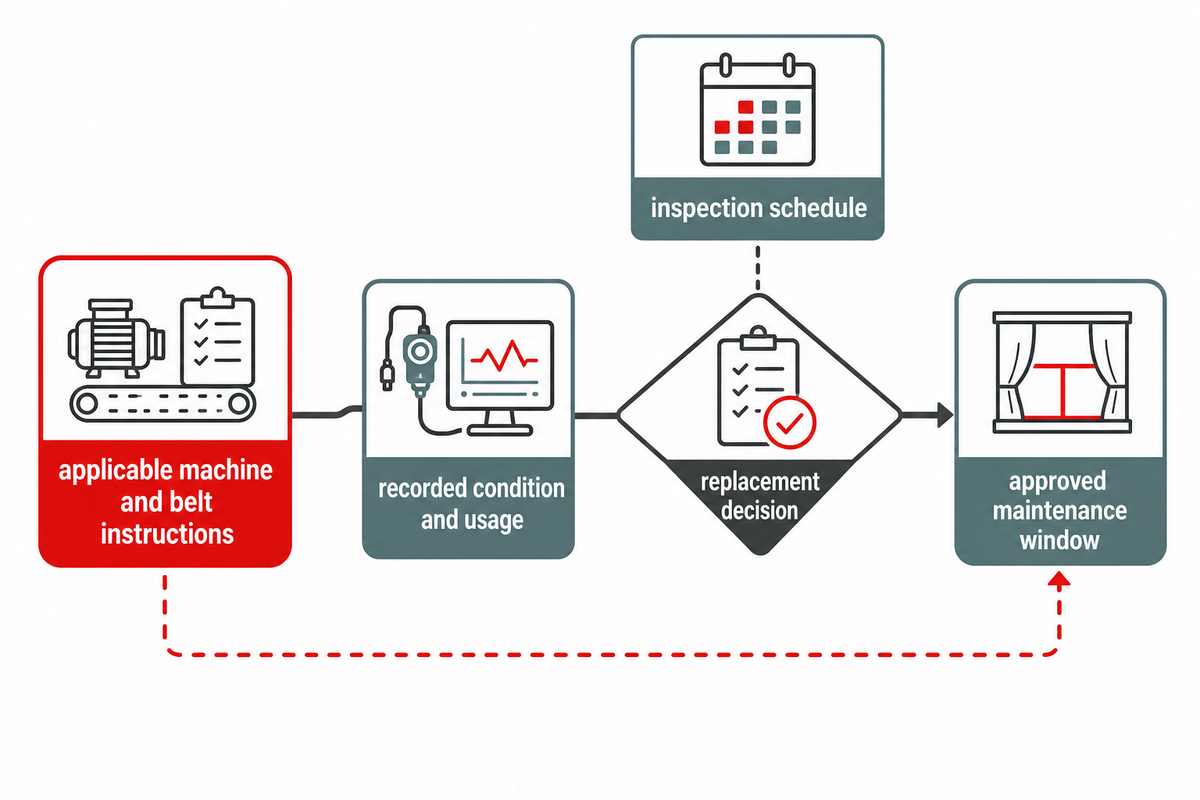
Fije el intervalo de sustitución según las instrucciones aplicables a la máquina y a la cinta. Contrástelas con los registros de estado y uso. Mantenga separado el calendario de inspecciones de la decisión de sustitución. Una fecha de mantenimiento prevista sirve para organizar al personal y las piezas; no determina cuánto tiempo puede seguir utilizándose una cinta dañada.
El Departamento de Energía de Estados Unidos distingue el mantenimiento preventivo basado en el tiempo o las horas de funcionamiento de la máquina del mantenimiento basado en el estado, en su guía sobre programas de mantenimiento. Aplicar esta distinción a una plegadora-encoladora plantea dos preguntas distintas: ¿cuándo debe revisarse el estado y qué resultado obliga a sustituir la cinta?
Anote junto al documento de referencia y su revisión el límite máximo de servicio prescrito o documentado para la cinta. Si no existe un límite específico para esa cinta, consulte al proveedor; no lo busque en internet. Adoptar como referencia el límite de una cinta con una construcción o unas condiciones de producción distintas crea una fecha límite falsa.
Registro del estado de la cinta y la ventana de mantenimiento
El registro del estado de la cinta y la ventana de mantenimiento vincula la referencia, el estado y el servicio de cada cinta con la ventana de mantenimiento y la decisión de asignar repuestos.
| Campo del registro | Qué debe anotarse | Decisión que permite tomar |
|---|---|---|
| Identificación de la máquina | Modelo y número de serie | Seleccionar la documentación correcta |
| Posición | Sección, lado y función de la cinta | Evitar que una pieza correcta llegue a la estación equivocada |
| Referencia de la pieza | Código y construcción aprobados | Identificar la pieza de sustitución correspondiente |
| Referencia de instalación | Fecha y lectura del contador | Distinguir la antigüedad en calendario del uso efectivo |
| Observación del estado | Hallazgo fechado e imagen obtenida de forma segura | Comparar observaciones equivalentes |
| Contexto de funcionamiento | Trabajo, sustrato y condiciones de producción | Explicar los cambios en el patrón de desgaste |
| Evaluación | Decisión autorizada y motivo | Escalar los casos de deterioro sin resolver |
| Asignación de repuestos | Material de cartón utilizable y reserva | Detectar una carencia de suministro |
| Ventana y autorización de puesta en marcha | Ventana de trabajo aprobada y responsable de la autorización | Vincular la planificación con la rendición de cuentas |
| Estado final | Averiada, retirada cuando aún funcionaba o todavía en funcionamiento | Evitar considerar cualquier retirada como una avería |
Ejemplo: para revisar una semana de 40h, hacen falta tanto la lectura actual del contador como la evaluación del estado. Programar una ventana de mantenimiento dentro de 2 semanas fija una fecha en el calendario, pero no determina la vida útil restante. Cualquier hallazgo de estado sin resolver debe remitirse al responsable de mantenimiento antes de que la programación se convierta en una premisa de producción.
Interprete las señales de desgaste antes de pedir otra cinta
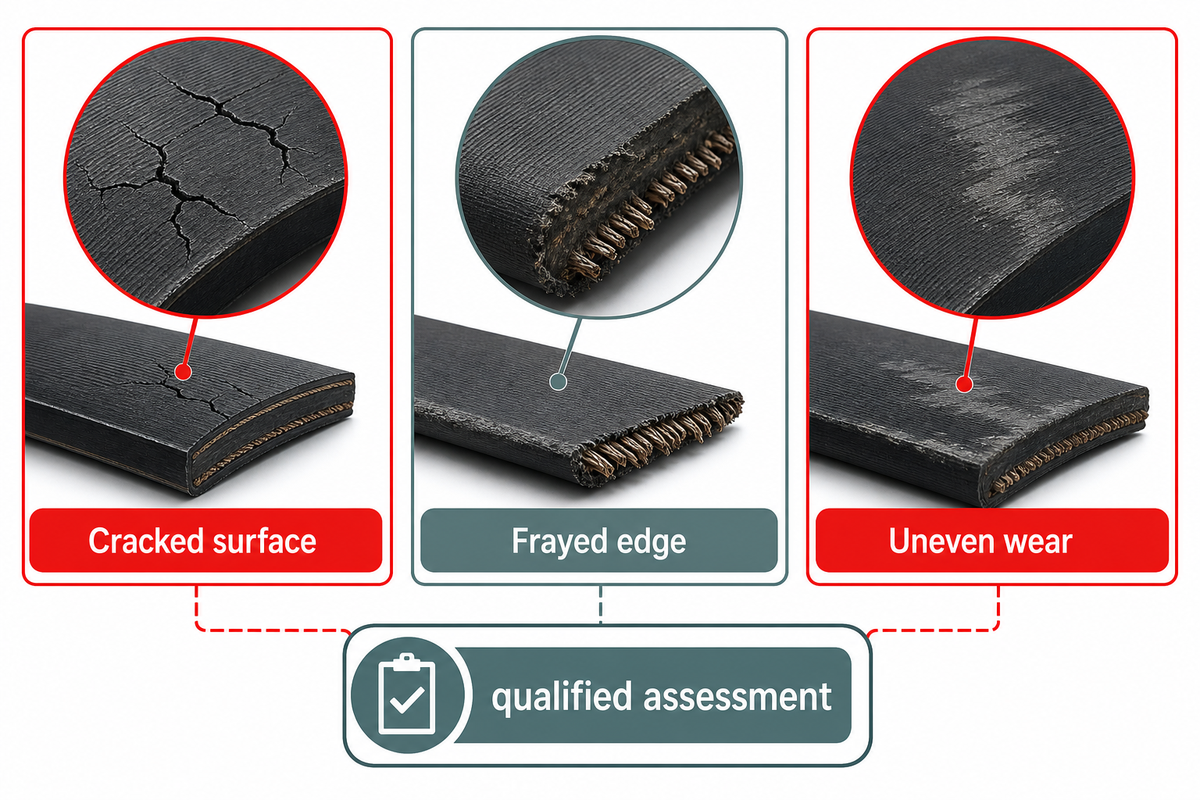
Use las grietas, los bordes deshilachados y el desgaste irregular de la superficie como datos para una evaluación de mantenimiento documentada. En cada caso, indique la posición de la cinta y el síntoma de producción asociado. Los problemas de deslizamiento o guiado también requieren buscar la causa, además de decidir sobre la pieza: cambiar la cinta puede no resolver el origen del desgaste repetido.
AIM señala en sus recomendaciones para fabricantes que una tensión excesiva en los transportadores superiores puede causar un desgaste prematuro de la cinta. Se trata de una hipótesis sobre una avería, no de un ajuste de tensión aplicable a otra máquina. El tensado, la alineación de las poleas, las comprobaciones de los rodamientos y la evaluación de los rodillos deben ajustarse a las instrucciones documentadas y al ámbito de trabajo del técnico cualificado. Si un operario informa de una menor eficiencia de la máquina, debe describir el síntoma observado en lugar de atribuirle una causa.
¿Cómo afecta la tensión de las cintas al funcionamiento de las plegadoras-encoladoras?
La tensión de las cintas afecta a la tracción y a las fuerzas que soporta el sistema. Una presión excesiva en los transportadores superiores puede acelerar el desgaste; una tracción insuficiente puede dificultar el control del sistema de cajas. La respuesta de mantenimiento adecuada consiste en identificar la estación afectada y evaluar la causa siguiendo las instrucciones de la máquina, en lugar de aumentar la tensión cada vez que empeora la calidad del plegado.
| Grupo de observaciones | Datos que deben anotarse | Pregunta para la evaluación cualificada |
|---|---|---|
| Superficie agrietada | Ubicación y fotografía fechada | ¿El criterio aplicable exige retirar la cinta? |
| Borde deshilachado | Lado y longitud afectada | ¿Hay contacto o desalineación? |
| Desgaste irregular | Posición y dirección | ¿Influye el patrón de carga? |
| Contaminación de la superficie | Restos visibles de cola o polvo de papel | ¿Qué procedimiento de limpieza o evaluación está aprobado? |
| Deslizamiento recurrente | Trabajo y estación | ¿La causa está en el estado de la cinta o en otro ajuste? |
| Cambio de guiado | Dirección observada | ¿Qué elementos de guiado o transmisión deben evaluarse? |
| Posible problema en el empalme | Identificación del empalme y cambios visibles | ¿Cumple el empalme los criterios de estado aplicables? |
| Marcas recurrentes | Muestra y lado afectado | ¿El defecto se reproduce en esta superficie de contacto? |
| Sustituciones repetidas | Motivos de retiradas anteriores | ¿Se resolvió la causa anterior? |
La guía de mantenimiento del Health and Safety Executive del Reino Unido señala que es fundamental contar con personal competente y con información de mantenimiento correcta. Las observaciones deben realizarse según los procedimientos de inspección aprobados en la planta, sin introducir las manos en la maquinaria. Para comparar materiales y rodillos en más detalle, consulte la guía de cintas y rodillos para plegadoras-encoladoras.
Cree un registro de cintas para cada zona de la máquina
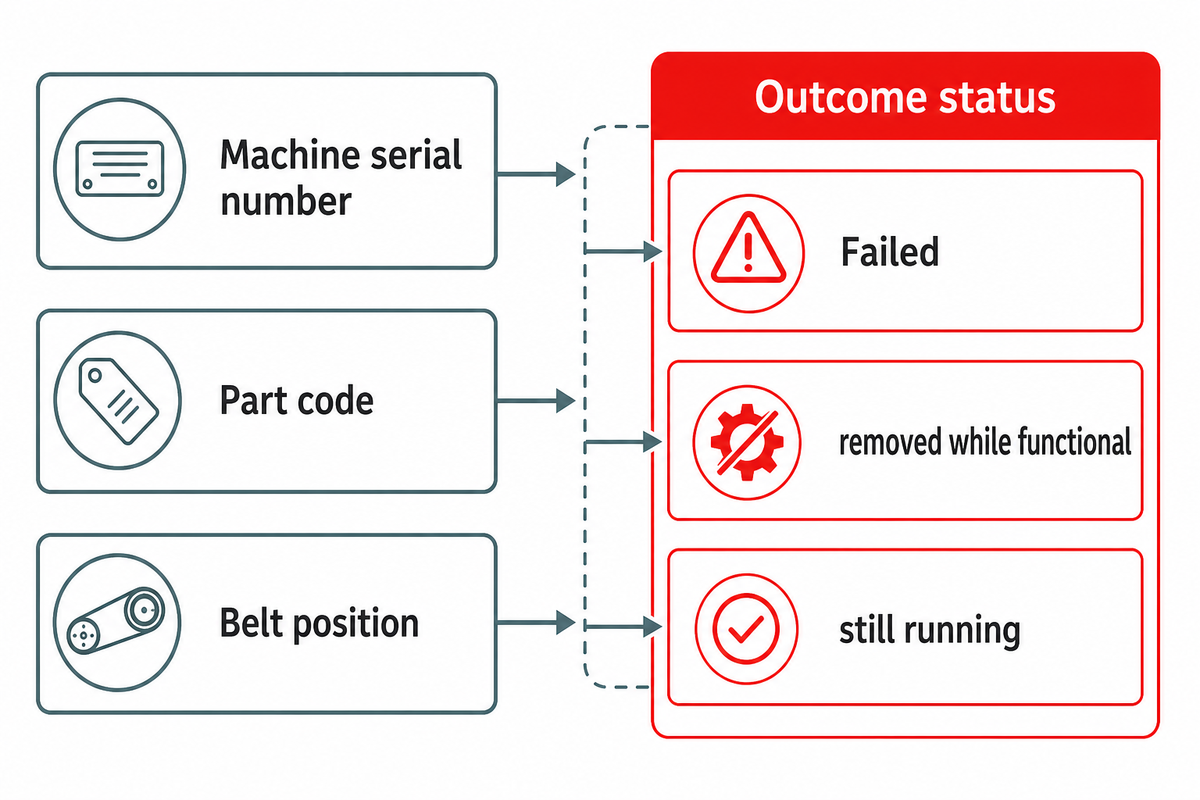
Cada posición de cinta debe tener su propio registro, aunque varias cintas parezcan iguales. Anote en cada registro el código de la pieza, el número de serie de la máquina, la construcción y los datos del empalme. Si una cinta falla o se sustituye, indique si el motivo fue una avería o una sustitución preventiva. Registre si la cinta retirada había fallado o aún funcionaba para que la planificación posterior no confunda una sustitución por conveniencia con una vida útil observada. Anótelo para evitar esa confusión.
Las cintas del alimentador y las de la sección de compresión cumplen funciones distintas. También debe asignarse una identificación diferente a cada posición de transporte, sección de plegado y sección de salida. El color de una cinta puede no indicar su función. La ruta de la caja permite identificarla; el color por sí solo no determina qué cinta de sustitución es compatible. Una etiqueta útil en el almacén relaciona la pieza con la zona exacta de la máquina. Registre por separado las averías imprevistas y las retiradas programadas.
Habasit explica que las cintas para plegadoras-encoladoras pueden llevar elementos tensores de poliamida o poliéster recubiertos de NBR. NBR significa caucho de acrilonitrilo-butadieno, también llamado caucho nitrílico o Buna-N. La cubierta y el núcleo cumplen funciones distintas. Considere descripciones como núcleo de nailon, resistencia a la abrasión o estabilidad dimensional como datos sobre la construcción que debe igualar, no como garantía de una mayor duración de la cinta.
Algunos productos Habasit Flexfold se ofrecen con espesores de 3 mm y 4 mm. Son opciones de producto, no recomendaciones intercambiables para una máquina Cenwan. Si el registro del almacén indica 3 mm y la solicitud pide 4 mm, debe comprobarse la compatibilidad antes de asignar la pieza; que dos cintas planas parezcan similares no es suficiente.
La guía de fiabilidad del NIST sobre observaciones censuradas distingue los tiempos reales hasta el fallo de los casos en los que una unidad se retira antes de fallar. Es importante reflejar esa diferencia incluso en un registro sencillo: distinga entre «sigue en funcionamiento» y «retirada programada». Analizar la fiabilidad requiere algo más que calcular el tiempo medio entre pedidos de compra. La guía de repuestos para plegadoras-encoladoras aborda el registro de pedidos con más detalle.
Compare la planificación por calendario, horas de funcionamiento y estado
Organización de las revisiones periódicas: utilice la planificación por calendario para organizarlas. Describa el uso en horas de funcionamiento. Determine cómo responder al deterioro mediante la evaluación del estado. Combine los registros en lugar de elegir una única cifra que represente toda la política. Los distintos turnos y trabajos de embalaje pueden generar niveles de uso muy diferentes durante el mismo mes natural.
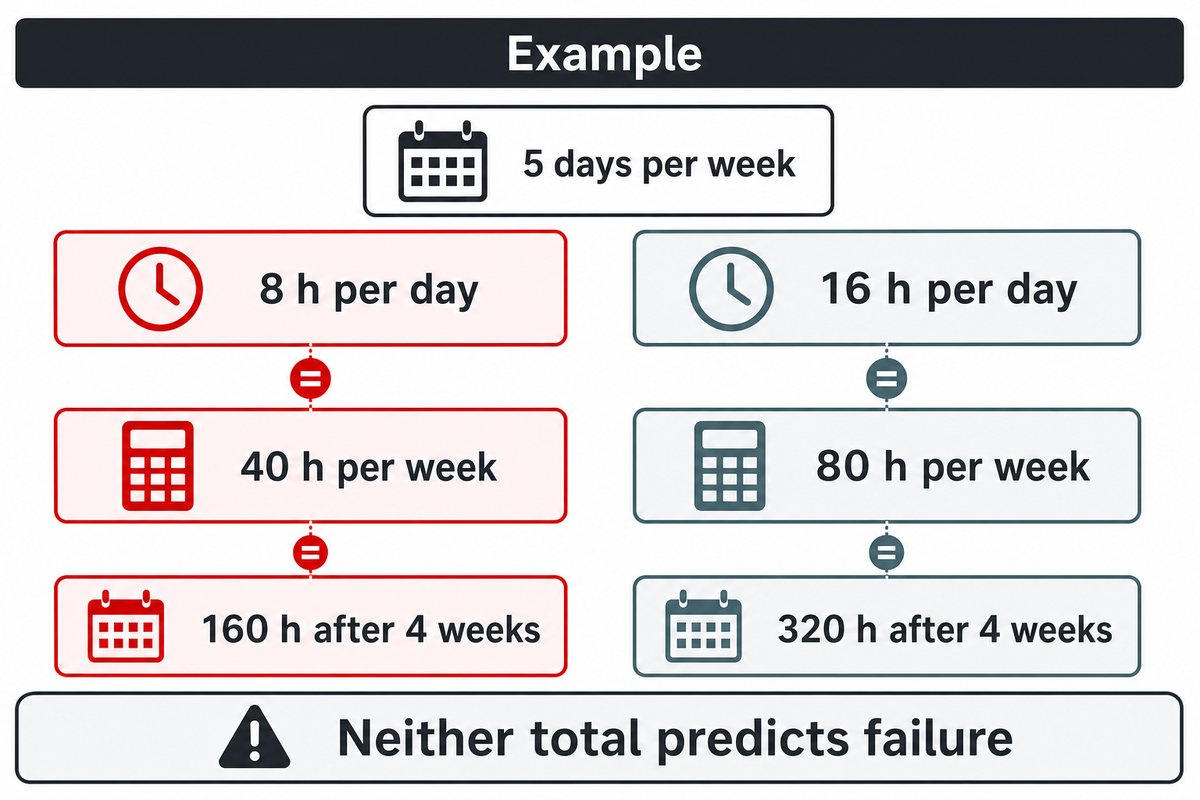
Ejemplo: dos líneas de embalaje funcionan 5 días a la semana. Una funciona 8 h al día y la otra, 16 h al día. Sus totales semanales son 40 h y 80 h, respectivamente. Después de 4 semanas, los totales son 160 h y 320 h. Sustituir ambas cintas en la misma fecha no significa que hayan tenido el mismo nivel de uso. Ninguno de esos totales predice una avería: la carga de trabajo, la referencia de la cinta y la evaluación de su estado también deben tenerse en cuenta. El responsable de planta puede usar esta comparación para asignar el esfuerzo de revisión y mejorar los registros, sin afirmar que la cinta de la línea con más actividad dure la mitad en el calendario.
| Criterio | Pregunta útil | Información que falta |
|---|---|---|
| Calendario | ¿Cuándo está prevista la próxima revisión? | Uso real y estado |
| Horas de funcionamiento | ¿Cuántas horas ha funcionado esta cinta instalada? | Dificultad del trabajo y estado actual |
| Estado | ¿Qué requiere la evaluación actual? | Un plan completo de producción y compras |
| Registro combinado | ¿Qué decisión respalda y están listos los repuestos? | Cualquier criterio específico de la máquina que siga sin resolverse |
Las clasificaciones de mantenimiento del Departamento de Energía ofrecen la distinción general, pero no establecen un límite de horas para las plegadoras-encoladoras. En los trabajos con cartón y cartón ondulado, anote en el registro la descripción real del sustrato y las condiciones de trabajo, en lugar de suponer un factor de ajuste por abrasión, humedad o velocidad elevada. El objetivo de velocidad de un trabajo no resuelve una decisión de mantenimiento pendiente. Las afirmaciones de que una sustitución mejorará el rendimiento deben evaluarse antes de cambiar el código de la pieza.
En un periodo de 4 semanas, el uso acumulado es distinto si la jornada es de 8 horas o de 16 horas. Esta comparación sirve para llevar registros, no para aplicar un multiplicador de desgaste. Modifique el intervalo de sustitución solo mediante el proceso de evaluación específico de la máquina y deje constancia del cambio en las condiciones de trabajo para que la próxima decisión cuente con una referencia comparable.
Planifique las cintas de repuesto según la fecha en que estarán disponibles para su uso
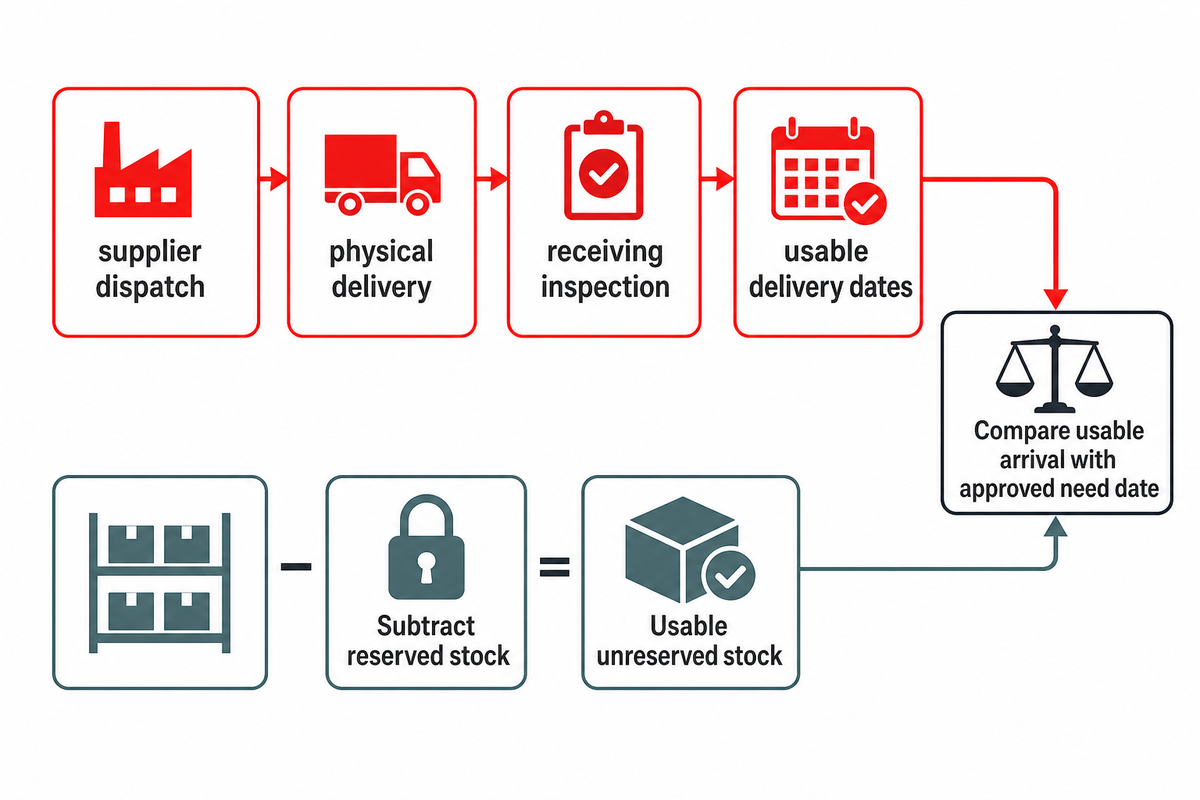
Planifique los repuestos según cuándo estará lista una cinta compatible para el trabajo asignado. Distinga entre el envío del proveedor, la entrega física y cualquier inspección de recepción necesaria. Descuente las reservas antes de decidir qué pedir. Una cinta disponible en el almacén no puede cubrir dos necesidades de mantenimiento simultáneas solo porque ambas solicitudes tengan la misma descripción.
Cronograma de cobertura de repuestos
El cronograma de cobertura de repuestos muestra las fechas de necesidad aprobadas frente al material de cartón compatible y sin asignar, así como las fechas confirmadas de entrega en condiciones de uso.
El caso de los kits de mantenimiento de Novo Nordisk publicado por Packaging World describe las ventajas de tener listas las piezas necesarias para las paradas. El caso se centra en equipos farmacéuticos. Su principio de preparación es útil aquí; sus calendarios de horas de servicio no son intervalos de sustitución para plegadoras-encoladoras.
«Tener a mano todas las piezas necesarias nos permite realizar las paradas de forma mucho más fluida que antes».
Ejemplo: la próxima ventana de mantenimiento requiere 1 cinta. Compras ha añadido una reserva adicional de 1 cinta y el almacén tiene 1 cinta compatible sin asignar. La necesidad de compra es 1 + 1 – 1 = 1 cinta. La reserva adicional es un criterio de la planta, no una norma universal. Si la cinta almacenada está reservada para otro trabajo, la necesidad aumenta a 2 cintas. En este caso, compras debe comparar la fecha requerida con una vía de suministro confirmada. Mantenimiento, por su parte, determina cómo responder al estado de la máquina. Comprar más material aumenta la cobertura de suministro; no hace aceptable seguir utilizando la máquina.
Reserve tiempo para la recepción solo si las comprobaciones de la planta realmente lo requieren. La ISO 2230:2026 incluye inspección, registros, embalaje y almacenamiento en el alcance de su guía pública sobre productos de caucho. Por tanto, al evaluar un repuesto con cubierta de caucho, tenga en cuenta el estado durante el almacenamiento y la identificación, además de la cantidad; incluya en la solicitud de compra las instrucciones de almacenamiento aplicables al producto.
| Disponibilidad aparente | Cuello de botella pendiente | Siguiente decisión del responsable |
|---|---|---|
| La pieza aparece en existencias | No se han resuelto la referencia, el estado o la reserva para otro trabajo | El almacén resuelve la asignación de material utilizable |
| El proveedor ha enviado el pedido | Pendientes la entrega y las comprobaciones de recepción necesarias | Compras confirma la fecha de llegada en condiciones de uso |
| La cinta correcta está disponible | No hay personal cualificado o no están aprobadas las condiciones de acceso | Mantenimiento organiza el alcance del trabajo |
| La instalación queda registrada | Pendientes la autorización de puesta en marcha y la aprobación de calidad para el siguiente trabajo | Los responsables de la planta completan el proceso de autorización |
Calcule el coste de esperar una cinta
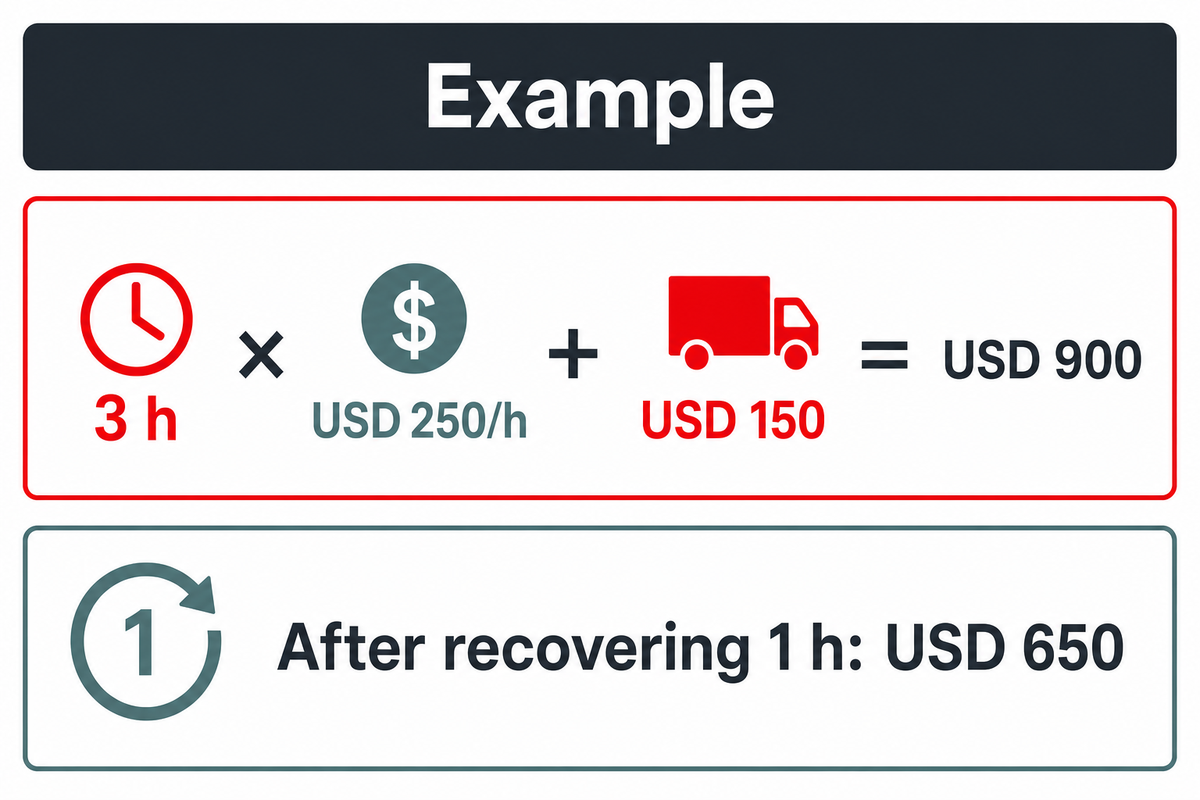
Calcule el coste de espera a partir del margen de contribución neto de producción que no pueda recuperarse, más los costes adicionales causados por el retraso. Separe el transporte urgente, la mano de obra adicional y los residuos cuya cantidad se haya verificado. Descuente la producción recuperada mediante existencias intermedias o fabricada más adelante para compensar las pérdidas antes de contabilizarlas. No impute a una misma producción tanto el valor de las ventas perdidas como el margen de contribución perdido.
¿Cuánto debería costar una cinta para plegadora-encoladora?
Compare el precio ofertado de la cinta con el coste de obtener una pieza compatible y utilizable antes de la fecha requerida. Incluya en la comparación la preparación del empalme, el transporte y cualquier servicio acordado. Un precio unitario más bajo puede suponer un mayor coste total de compra si excluye una pieza o un servicio que ya está incluido en la oferta alternativa.
Ejemplo: un equipo financiero estima un retraso de línea de 3 h no recuperables, con un margen de contribución de USD 250/h, más USD 150 de transporte urgente adicional. El coste del incidente es 3 × USD 250 + USD 150 = USD 900. Si se puede recuperar 1 h de producción sin incurrir en costes adicionales que lo compensen, el cálculo del margen de contribución debe considerar solo 2 h, lo que da USD 650. Los costes fijos ya incurridos no se convierten en un segundo gasto en efectivo por el mero hecho de que la línea esté parada. Compras puede comparar ahora una opción urgente con el retraso que evitaría realmente, usando la oferta vigente en vez de tratar USD 900 como presupuesto para la cinta.
El estudio de mantenimiento de 2021 de Thomas y Weiss para el NIST considera el tiempo de parada y los defectos como resultados separados. Aplique esta distinción al registro del incidente. Una línea puede seguir fabricando cajas de cartón y, aun así, generar rechazos o reprocesos verificados; no dé por hecho que todos los defectos se debieron a la cinta ni contabilice dos veces el mismo margen de contribución perdido.
Para un retraso de 3 h, la pregunta útil para finanzas es cuántas horas seguirán sin poder recuperarse tras reprogramar la producción. Con el supuesto de USD 250/h, recuperar 1 h modifica la estimación en USD 250, antes de contabilizar los costes adicionales de recuperación. Convierta la pérdida de productividad en margen de contribución solo después de considerar las posibilidades de recuperación. El modelo de costes sirve para decidir la compra; nunca establece un umbral de seguridad de la máquina.
Prepare la parada y autorice el siguiente trabajo
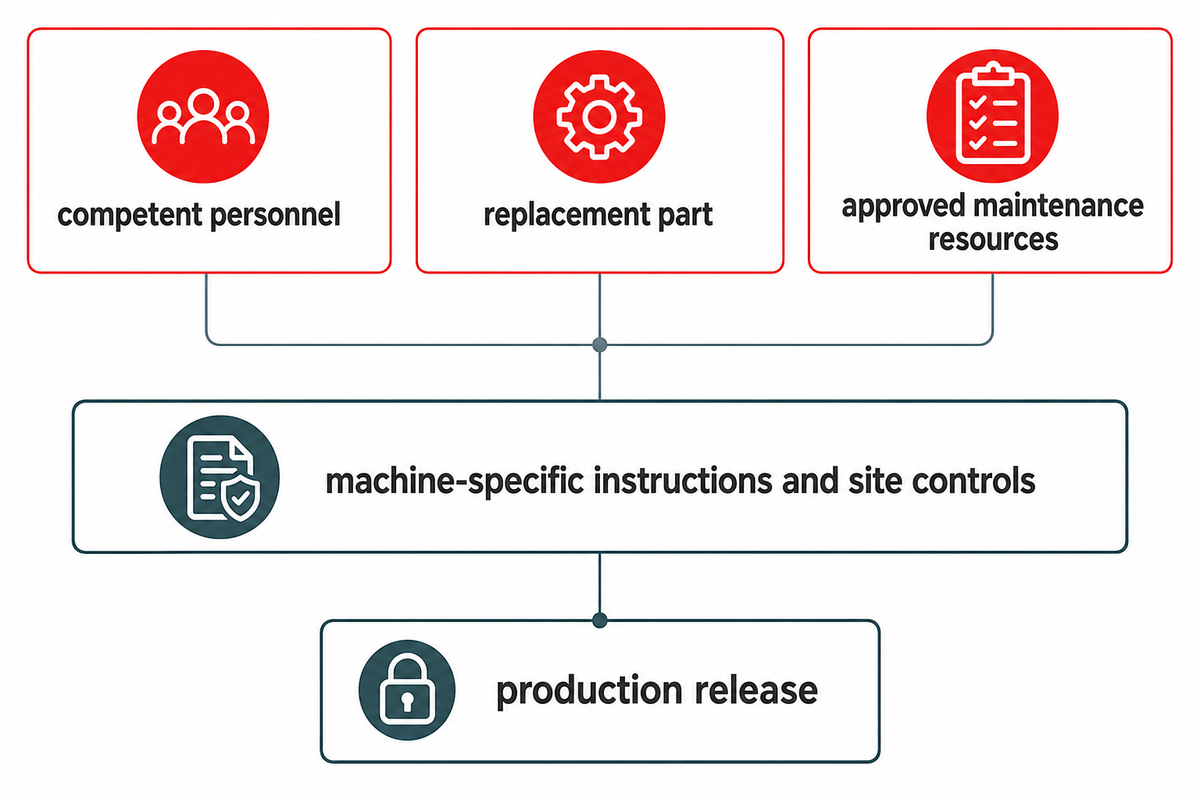
Antes de la parada, asigne personal competente para organizar el mantenimiento, obtener la pieza de sustitución y preparar los recursos de mantenimiento aprobados. La autorización para reanudar la producción debe seguir el procedimiento autorizado de la planta. La entrega de una cinta o la tramitación de un pedido de compra no dan por terminado el trabajo. Los responsables correspondientes deben completar los registros de mantenimiento y calidad del trabajo.
En un debate anónimo sobre mantenimiento de Bobst Pacifica, un trabajador explica que tuvo dificultades para acceder durante la sustitución de una cinta y que no había más personal de mantenimiento disponible hasta el turno de mañana. Lo más adecuado es elaborar un plan para resolver los problemas de personal y acceso. Las sugerencias improvisadas para desmontar piezas en un hilo de debate no son instrucciones de servicio.
El Health and Safety Executive del Reino Unido exige planificar el mantenimiento y disponer de personal competente. Su guía señala que el acceso para el mantenimiento puede no haberse previsto en el diseño de la maquinaria antigua. Por tanto, el tiempo estimado de parada para un equipo concreto no debe basarse en la experiencia de sustitución de otro equipo en otra planta.
Preparar
- Asigne personal cualificado de mantenimiento.
- Asigne la pieza de sustitución identificada.
- Registre los documentos de trabajo y autorización aplicables.
Evitar
- Dar por hecho que la fecha de entrega garantiza un turno de instalación.
- Copiar los ajustes de otra máquina.
- Usar una fecha límite de compras para decidir sobre el estado de la cinta.
La lista de comprobación de mantenimiento de plegadoras-encoladoras facilita el traspaso de información. Los procedimientos de parada, aislamiento, reparación y puesta en marcha deben seguir las instrucciones específicas de la máquina y los controles de la planta. Estas recomendaciones de mantenimiento se refieren a la preparación, no al mantenimiento de maquinaria en movimiento.
Confirme la compatibilidad con su proveedor de repuestos
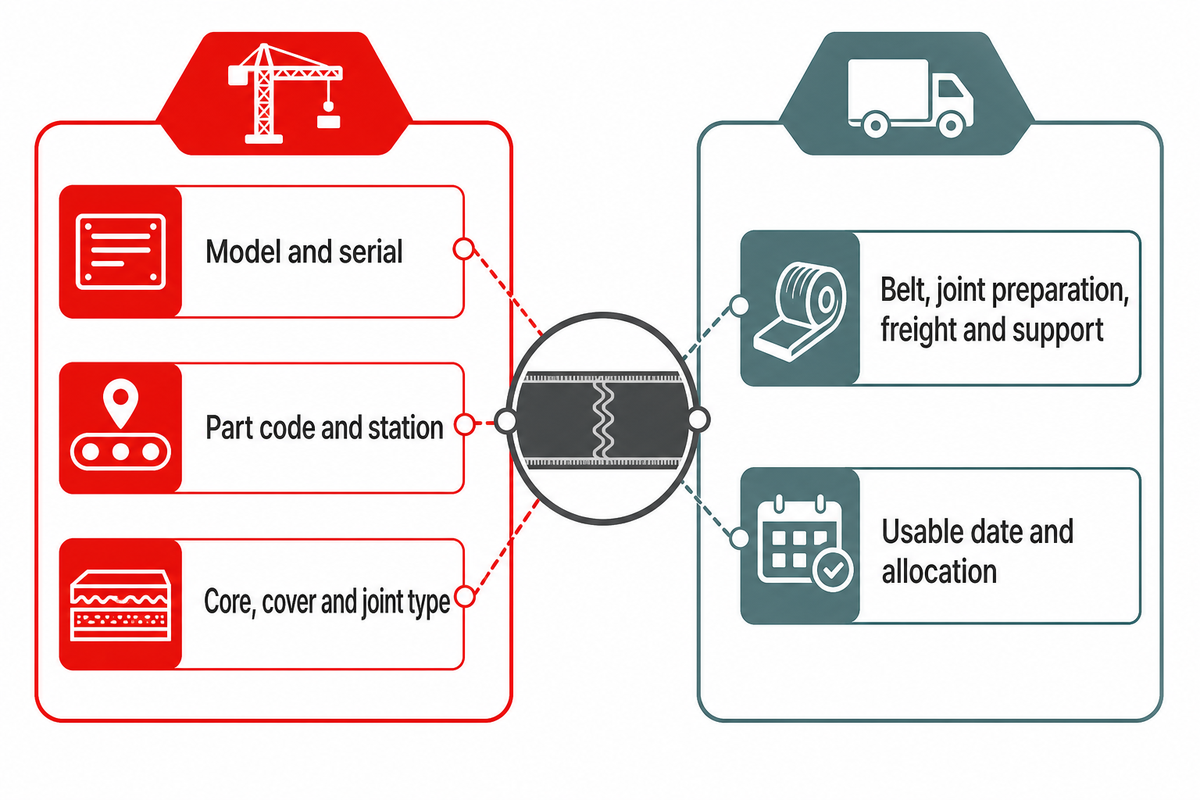
Envíe al proveedor una solicitud específica para la máquina, indicando la referencia de la cinta, su posición y la fecha en que debe estar disponible. Compare ofertas con el mismo alcance y la misma pieza de sustitución antes de adjudicar el pedido. El código del fabricante original, las dimensiones y la descripción del empalme aportan más información útil sobre la compatibilidad que pedir una cinta resistente al desgaste o de alta resistencia sin definir su aplicación.
¿Puede encontrar una cinta compatible con mi plegadora-encoladora?
Identifique la solicitud mediante el número de serie de la máquina, la posición de la cinta y la especificación aprobada de la pieza. Indique el código de la cinta instalada e incluya los detalles de la unión en la misma solicitud. Así, el proveedor podrá detectar cualquier dato que falte antes de considerar el presupuesto como una sustitución confirmada para esa posición.
Envíe en un solo mensaje la siguiente información al equipo de repuestos y servicio de Cenwan. Confirme conjuntamente la identificación de la pieza, los criterios de sustitución y el alcance del suministro, en lugar de enviar mensajes por separado, ya que podría perderse la relación entre la máquina y la cinta.
Lista de comprobación para la solicitud al proveedor
| Parámetro | Detalle solicitado | Importancia | Cómo verificarlo |
|---|---|---|---|
| Máquina | Modelo y número de serie | Identifica la configuración instalada | Placa de características y registro de la máquina |
| Cinta transportadora | Código de pieza y estación | Define la posición de sustitución | Lista de repuestos y etiqueta del almacén |
| Dimensiones | Longitud, anchura y grosor especificados en mm | Evita dar por válida una pieza solo por su tamaño | Plano aprobado de la pieza |
| Construcción | Núcleo, cubierta y tipo de unión | Mantiene el diseño requerido de la cinta | Especificación aplicable del proveedor |
| Criterios de estado | Indicaciones documentadas de sustitución o retirada | Permite diferenciar la planificación de la evaluación del estado | Documentación de la máquina o de la cinta |
| Alcance del suministro | Cinta, preparación de la unión, transporte y asistencia | Permite comparar precios en condiciones equivalentes | Presupuesto por escrito |
| Fecha requerida | Fecha en que estará lista para su uso y asignación | Pone de manifiesto las carencias de entrega y recepción | Compromiso del proveedor y plan de recepción |
Los proveedores de cintas transportadoras y la gama Siegling de Forbo utilizan sus propias denominaciones de producto. Mantenga el código de la cinta instalada al valorar las opciones, ya que conocer una marca no garantiza que la pieza sea compatible. Un presupuesto de piezas OEM debe incluir el código de pieza correspondiente y el alcance del suministro. Las recomendaciones del HSE respaldan la conservación de la información pertinente del fabricante para el mantenimiento. La presentación de la empresa de Cenwan ofrece una descripción general de sus servicios.
Perspectivas del sector: haga útiles los registros de cintas y los repuestos almacenados
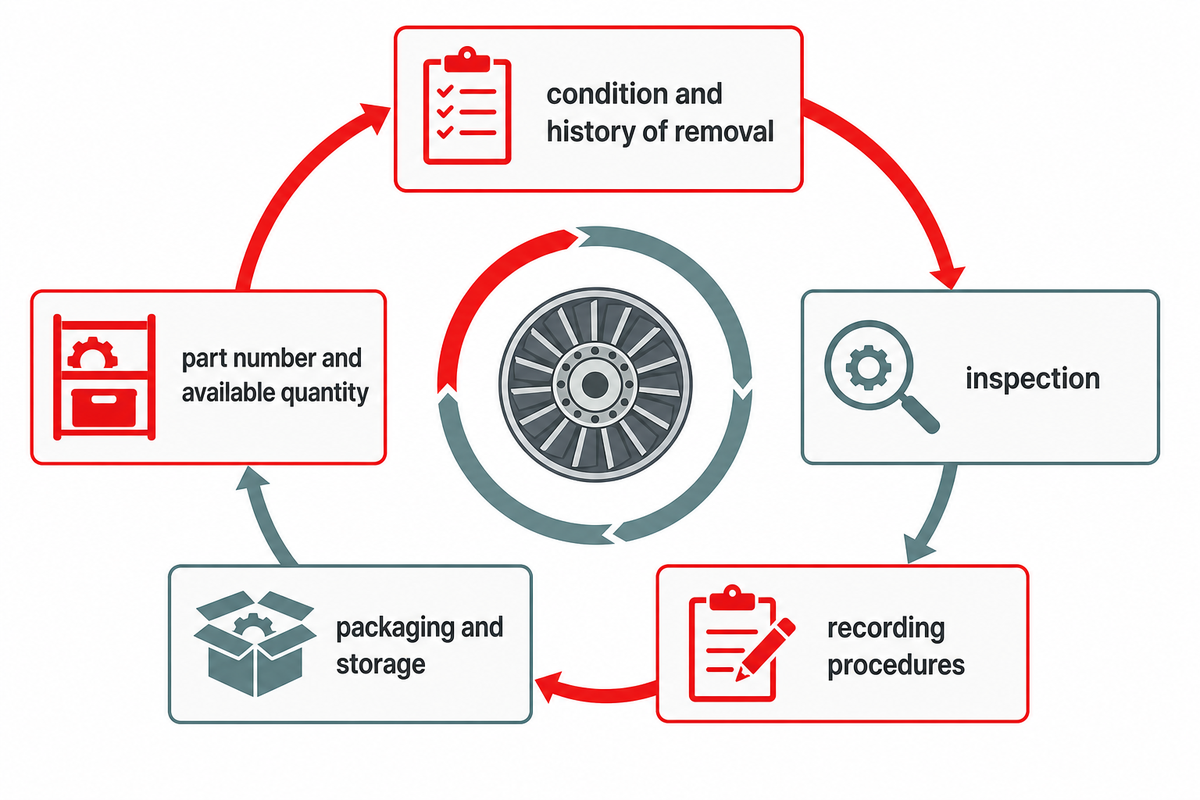
Al revisar el próximo plan de cintas, conserve el estado y el historial de retirada. La edición de marzo de 2026 de ISO 2230 ofrece una referencia actualizada sobre las recomendaciones de almacenamiento de productos de caucho. Para quien gestiona las compras de la planta, el cambio práctico consiste en considerar el estado de las existencias como parte de la preparación, junto con el número de pieza y la cantidad disponible.
La ISO 2230:2026, edición 3, abarca la inspección, los procedimientos de registro, el embalaje y el almacenamiento de productos de caucho vulcanizado o termoplástico antes de su distribución. Consulte las instrucciones del producto correspondiente para determinar los requisitos de recepción y almacenamiento en la planta. No asigne una vida útil de almacenamiento a todas las cintas para plegadoras-encoladoras basándose únicamente en su cubierta de caucho.
El anuncio de octubre de 2025 de Habasit sobre una nueva generación de plegadoras-encoladoras destaca la durabilidad y la reducción del mantenimiento. Una nueva construcción justificaría revisar las opciones de producto, pero una etiqueta que indique resistencia al desgaste no determina la próxima fecha de sustitución de la cinta instalada. Cualquier cambio en los materiales de la cinta debe constar en el registro de la pieza para evitar comparar productos distintos.
Conserve el estado y el motivo de retirada de las cintas retiradas, por ejemplo, durante una parada. El análisis del NIST sobre fallos y observaciones sin fallo explica por qué una retirada planificada es distinta de un fallo medido. En los entornos de envasado de gran volumen y automatización, llevar registros ordenados resulta útil, pero acumular más registros no basta para establecer un modelo de vida útil fiable.
Conclusión principal
Reduzca el riesgo de tiempos de inactividad vinculando la evaluación del estado con repuestos utilizables y recursos de mantenimiento cualificados. Una anotación de existencias de 1 cinta solo cuenta cuando se han confirmado su identidad, su estado y su asignación.
Antes de la próxima revisión, facilite a Cenwan el registro de la cinta y la fecha en que se necesita el servicio. Así, la solicitud de repuestos podrá centrarse en la posición instalada y en las necesidades de suministro, mientras que el responsable de mantenimiento conservará la decisión sobre el estado.
Preguntas frecuentes
¿Con qué frecuencia deben sustituirse las cintas de una plegadora-encoladora?
Siga los criterios de sustitución aplicables y tenga en cuenta el estado evaluado de la cinta.
Distinga el calendario de inspecciones de la decisión de sustitución. Registre las horas de funcionamiento, la posición en la máquina y el motivo de retirada para que las revisiones posteriores comparen condiciones de servicio similares. Un intervalo de calendario puede servir para organizar las compras y el mantenimiento, pero no puede prevalecer sobre una evaluación del estado ni sobre las instrucciones aplicables a la máquina instalada. Incluya en la solicitud al proveedor cualquier criterio específico de la cinta que falte antes de considerar aprobado un intervalo provisional.
¿Qué señales indican que la cinta de una plegadora-encoladora está desgastada?
Las grietas, los bordes deshilachados y el desgaste irregular requieren una evaluación de mantenimiento.
Registre la posición afectada y el síntoma de producción asociado siguiendo los procedimientos de inspección aprobados en la planta. Los deslizamientos repetidos o los cambios de guiado también requieren un diagnóstico, ya que la cinta podría no ser la única causa. Una evaluación cualificada relaciona esos hallazgos con los criterios aplicables. No use una fotografía de internet, un porcentaje de desgaste genérico ni el valor de tensión de otra máquina como umbral de sustitución.
¿Cuántas cintas de repuesto debería tener una planta para su plegadora-encoladora?
Cubra la demanda aprobada y el margen de contingencia de la planta, descontando las existencias utilizables que no estén reservadas.
Cuente las existencias según la pieza compatible exacta y su posición en la máquina. Una cinta ya reservada para otro trabajo no cubre dos veces el mismo plazo. Incluya en el calendario los compromisos del proveedor y las comprobaciones de recepción. Determine el margen de contingencia según la exposición de la planta a interrupciones y las condiciones de suministro, en lugar de tratar un juego de repuesto o un porcentaje fijo como una política de inventario válida para todos los casos.
¿Una cinta más cara dura siempre más?
No. Antes de comparar precios, compare la construcción especificada y su adecuación a la aplicación.
El precio de compra, por sí solo, no determina la vida útil de la cinta. La decisión de sustitución depende de que el producto sea compatible, de la causa del desgaste anterior y de las condiciones reales de funcionamiento.
¿Deben sustituirse todas las cintas durante la misma parada?
No. Agrupe los trabajos solo cuando la evaluación aprobada y el alcance del trabajo lo permitan.
Una ventana de trabajo común puede simplificar la planificación de recursos, pero cada cinta sigue necesitando una identificación propia y un motivo de retirada. Mantenga la distinción entre las piezas averiadas y las cintas funcionales retiradas como parte de un cambio planificado.
Prepare la próxima solicitud de repuestos. Para solicitar la pieza, facilite a Cenwan el número de serie de la máquina y la posición de la cinta. Adjunte el registro de estado cumplimentado. Confirme la pieza necesaria y la fecha en que estará disponible antes de realizar el pedido.
Este artículo ofrece ejemplos de compras y mantenimiento de registros; no proporciona instrucciones para reparar maquinaria. Los ejemplos de planificación utilizan datos supuestos. El mantenimiento de la maquinaria y la autorización para reanudar la producción requieren seguir las instrucciones aplicables de la máquina, contar con personal cualificado y aplicar los controles de la planta.
Referencias y fuentes
- Departamento de Energía de EE. UU.: tipos de programas de mantenimiento
- Health and Safety Executive del Reino Unido: mantenimiento de equipos de trabajo
- Instituto Nacional de Estándares y Tecnología: modelos empíricos de fiabilidad y datos censurados
- Packaging World: los kits de mantenimiento preventivo ayudan a Novo Nordisk
- Organización Internacional de Normalización: ISO 2230:2026, productos de caucho: recomendaciones para el almacenamiento
- Instituto Nacional de Estándares y Tecnología: costes de mantenimiento y técnicas avanzadas de mantenimiento en maquinaria de fabricación, 2021