Póngase en contacto con Cenwan Machine Company

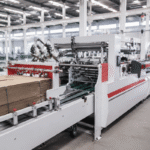
El ajuste de una plegadora-encoladora comienza con el plano aprobado de la caja de cartón y termina con una muestra identificada, un resultado registrado y la autorización para iniciar la tirada. Entre ambos momentos, la alimentación, el plegado, la aplicación de adhesivo y la manipulación posterior deben funcionar de forma coordinada. Una caja de cartón que parece escuadrada en la sección de salida aún puede ocultar una línea de adhesivo mal situada o una unión que se abra más adelante.
Actualizado en octubre de 2026
Resumen del ajuste del trabajo de producción
Utilice el modelo real de máquina, los útiles instalados, la revisión de la pieza troquelada, el cartón y su recubrimiento, así como el grado de adhesivo. Siga el procedimiento de ajuste seguro aprobado. Autorice el trabajo de producción según las comprobaciones acordadas para las muestras y, después, continúe con el plan de inspección de producción.
El ajuste de la plegadora-encoladora debe corresponder al trabajo de producción, los útiles y los materiales; después, hay que revisar la alimentación, el plegado, el encolado, la compresión y la salida. Registre dónde aparece el primer defecto y apruebe las muestras identificadas antes de iniciar la producción.
- Un botón de parada no aísla las fuentes de energía peligrosas.
- Revise el alimentador antes de corregir un defecto que aparece primero en esa sección.
- Adapte el adhesivo y las condiciones de comprobación al sustrato real.
- Mantenga separadas la aprobación de la primera pieza, la aceptación del lote y la inspección continua.
Secuencia de ajuste de la plegadora-encoladora y datos del trabajo
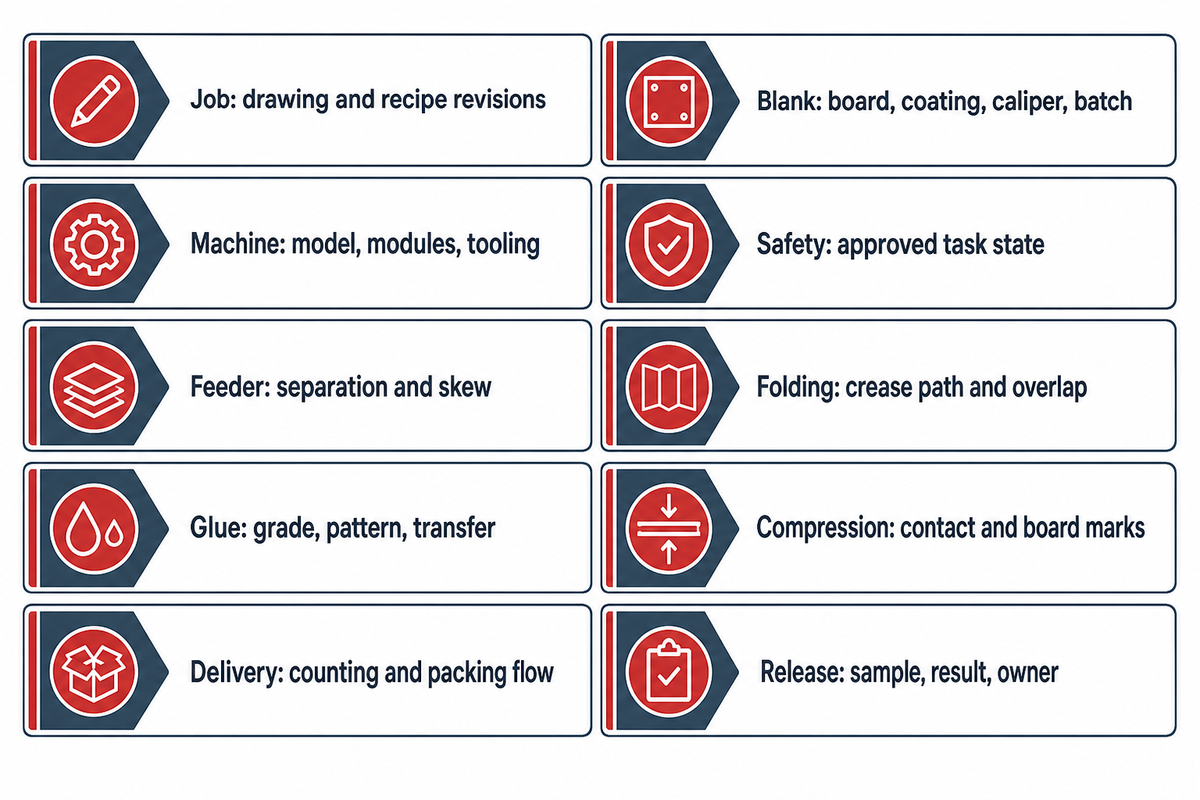
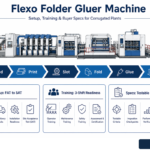
La secuencia de ajuste de una plegadora-encoladora comienza con la identificación del trabajo de producción, sigue el recorrido de los materiales instalados y termina con la aprobación de las muestras. Antes de cargar una receta guardada, compruebe qué plano, sustrato y adhesivo debe utilizar el operario. Las comprobaciones de las secciones siguientes corresponden a las funciones requeridas para el trabajo; los módulos y el orden de plegado reales varían según la máquina y el tipo de caja. Por ejemplo, Heidelberg describe los módulos de preplegado y fondo de cierre automático de Bestfold para distintos tipos de plegado y de caja.
Utilice este registro paso a paso para preparar la plegadora-encoladora de cajas para el trabajo aprobado. Incluya en el expediente del trabajo un plano aprobado del formato desplegado. Identifique la unión que debe encolarse, la orientación de impresión, las líneas de hendido y la dirección de apertura de la caja montada. Una plegadora encoladora puede transportar correctamente una pieza troquelada y, aun así, utilizar una revisión incorrecta. Detectar la discrepancia antes de la prueba de producción evita utilizar el proceso de ajuste para corregir una geometría equivocada.
Ficha de datos de funcionamiento por sección
Una ficha de datos de funcionamiento por sección vincula cada comprobación de ajuste con la referencia del trabajo, el estado de seguridad de la tarea, la observación de la muestra y el responsable de autorizar la producción.
| Comprobación | Registrar o inspeccionar | Detener el trabajo si |
|---|---|---|
| Identificación del trabajo | Revisiones del plano y de la receta; tipo de caja | Las versiones no coinciden |
| Pieza troquelada de entrada | Calidad del cartón, recubrimiento, calibre y lote | El material no coincide con el aprobado |
| Configuración de la máquina | Modelo, módulos instalados y utillaje | Falta el dispositivo de plegado requerido |
| Estado de seguridad de la tarea | Procedimiento de ajuste y control de energía aplicable | No se ha establecido un acceso seguro |
| Salida del alimentador | Separación, orientación y desviación observada | Continúan los fallos de alimentación o el registro es inestable |
| Preplegado y plegado principal | Recorrido de los hendidos, solapamiento de paneles y apertura | El agrietamiento o la geometría no son aceptables |
| Aplicación de adhesivo | Grado, patrón y transferencia a la unión prevista | La aplicación no cubre la zona aprobada |
| Compresión | Contacto, condiciones registradas de la línea y marcas en el cartón | La unión se abre o el cartón está dañado |
| Sección de salida | Apilado escalonado, recuento, separación y flujo hacia el embalaje | La manipulación afecta a la unión |
| Autorización de la producción | Identificadores de las muestras, condiciones de ensayo, resultado y responsable | La aceptación o la decisión sobre el material no están resueltas |
Utilice un único registro para toda la línea de envasado, en lugar de notas separadas que pierdan la conexión entre secciones. Un ajuste adecuado mantiene registrados los cambios de lote de cartón o de grado de adhesivo junto a los parámetros de la máquina. Si el presupuesto solo contempla una plegadora-encoladora básica de cajas, el expediente del trabajo debe indicar cualquier función adicional de plegado de fondos o inspección que haya que realizar antes de programar una prueba de producción.
Comprobaciones de seguridad antes de ajustar la máquina
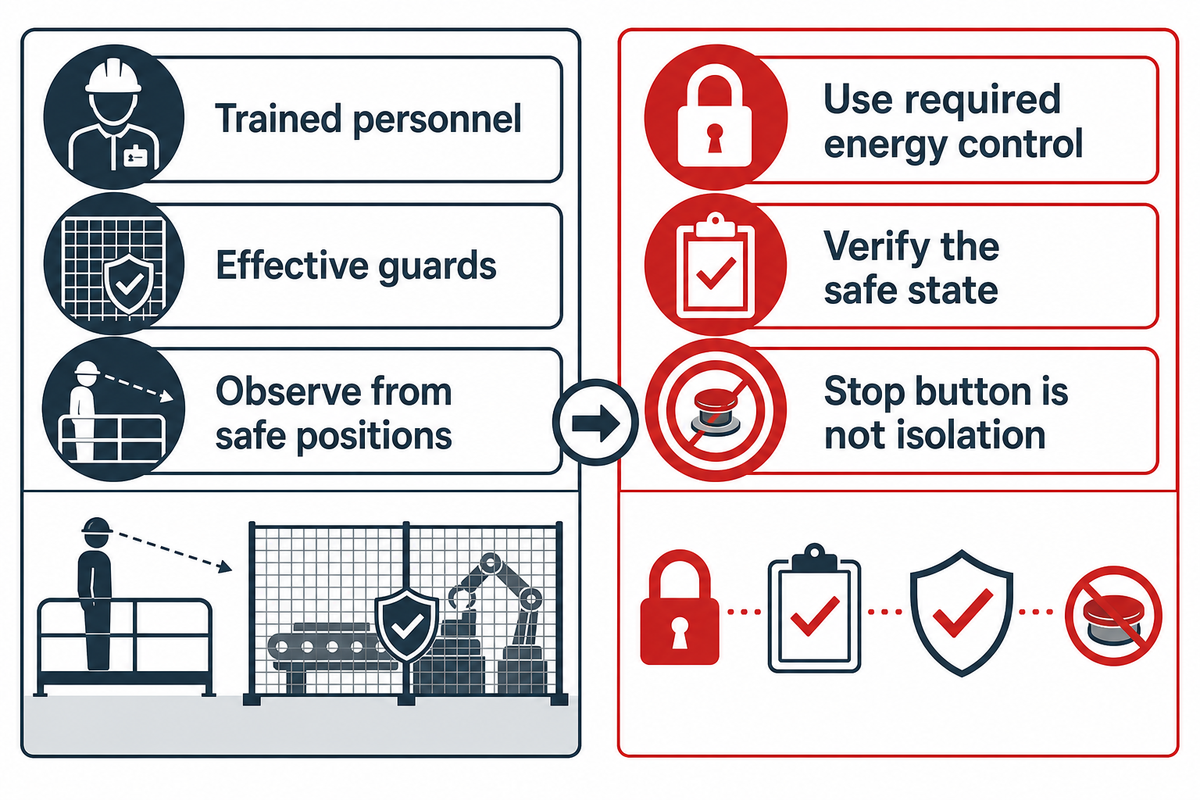
El ajuste seguro de una plegadora-encoladora separa la observación del acceso a piezas móviles, calientes o peligrosas por otros motivos. Identifique la tarea y siga el procedimiento de máquina aprobado por la empresa antes de ajustar el equipo o retirar un atasco. Las funciones del panel de control, los resguardos y los puntos de aislamiento de energía varían; el operario debe conocer la configuración de la máquina que utiliza.
¿Cómo utilizar una plegadora-encoladora de forma segura?
Utilice la plegadora-encoladora con personal formado, resguardos eficaces y procedimientos aprobados de puesta en marcha, ajuste y parada. Observe la producción desde las posiciones seguras designadas. Antes de realizar tareas que expongan a una persona a movimientos peligrosos o energía acumulada, aplique el procedimiento de control de energía requerido y compruebe que el estado de la máquina es seguro. Nunca considere que la marcha lenta o una transmisión parada autorizan a introducir las manos.
«Los pulsadores, selectores y otros dispositivos de tipo circuito de control no son dispositivos de aislamiento de energía».
En Estados Unidos, las normas de OSHA aplicables a las tareas de mantenimiento incluyen la exposición a una puesta en marcha inesperada o a energía acumulada. La excepción para tareas menores de mantenimiento exige que sean rutinarias, repetitivas e integradas en la producción normal, y que existan medidas de protección eficaces frente a una activación o puesta en marcha inesperadas o a la liberación de energía acumulada. Esta excepción no permite realizar cualquier ajuste o retirar cualquier atasco con la máquina en marcha. Los pulsadores de parada de emergencia son controles de emergencia y no deben considerarse dispositivos de aislamiento de la máquina.
Por ejemplo, si una pieza troquelada plegada se atasca junto a un punto de atrapamiento de la correa, hay que seguir el procedimiento aprobado para retirar atascos, no intentar alcanzar la siguiente caja de cartón con la mano. Las conexiones eléctricas, las comprobaciones de puesta a tierra y los trabajos de instalación deben quedar a cargo de personal cualificado, conforme al procedimiento de puesta en servicio correspondiente. Esta guía trata del ajuste habitual de los trabajos de producción después de instalar la máquina.
La documentación de seguridad debe incluir la fecha de fabricación de la máquina y los requisitos pertinentes. ISO 12643-4:2023 se refiere a los equipos y sistemas de transformación. Su ámbito de aplicación está limitado por una fecha de fabricación. Al modificar el equipo o realizar una visita de aceptación del proveedor, se debe aplicar la evaluación del ingeniero responsable junto con las instrucciones del equipo real.
Alimentador y alineación: empiece con una pieza troquelada estable
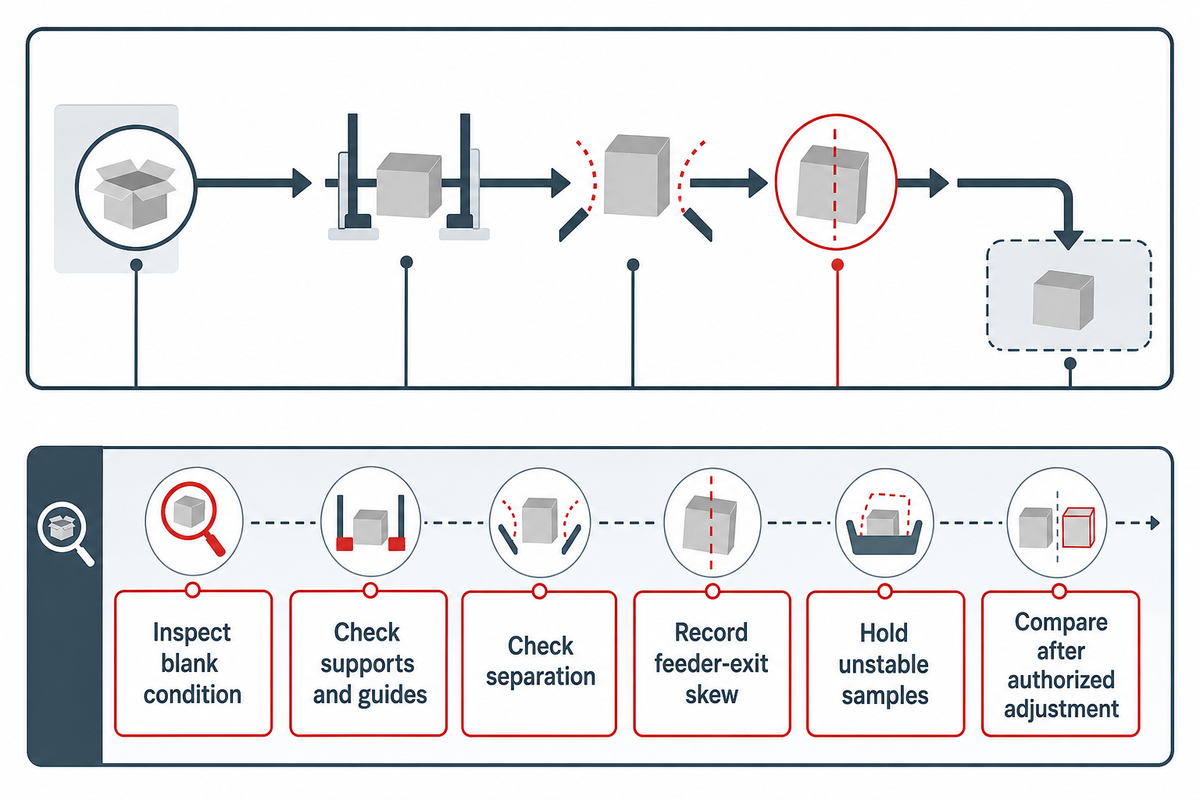
Compruebe la orientación prevista de la pieza troquelada, así como su separación y alineación estables antes de iniciar el plegado. Empiece por evaluar el estado de la pieza troquelada y la configuración de alimentación. Las dobles alimentaciones, las vacilaciones o las desviaciones en la salida del alimentador dejan a la sección siguiente una posición inicial irregular, por lo que los ajustes posteriores de plegado pueden ocultar un problema previo.
Compruebe que los soportes y las guías del trabajo se adaptan a la forma y las dimensiones de la pieza troquelada, incluidas las secciones estrechas y los recortes. Consulte las instrucciones del equipo para verificar la holgura del tope de alimentación, la posición de los soportes, el guiado de la correa y el sistema de vacío. Las indicaciones de AIM para el alineador Signature señalan la configuración de alimentación, las fuerzas de alineación contrapuestas y la presión de transferencia como variables de diagnóstico. Estas indicaciones se limitan al conjunto que se está alineando y no establecen un ajuste universal para plegadoras encoladoras.
Ejemplo: Una caja estrecha por el centro entra en la línea con desviaciones intermitentes, pero sus paneles se pliegan correctamente cuando está alineada. El operario observa la misma desviación en la salida del alimentador y en las muestras terminadas. Aumentar la presión de un transportador posterior puede hacer que algunas muestras parezcan más rectas, pero también puede dejar marcas en otras. Lo más adecuado es retener las muestras desviadas, determinar en qué punto del alimentador aparece primero la desviación y volver a las comprobaciones aprobadas de ajuste del alimentador, con la tarea en el estado de seguridad correcto. Tras un ajuste autorizado, compare muestras en las mismas condiciones de funcionamiento. No vuelva a ajustar las secciones posteriores hasta que la alimentación sea estable. Así se evita convertir un problema de transporte previo en múltiples ajustes de plegado.
En los trabajos repetidos, incluya en las notas de la receta las condiciones observadas en la salida. Una alineación precisa significa ajustarse a la geometría acordada para el trabajo, no obtener una pila que parezca recta en la sección de salida.
Preplegado y plegado principal: ajuste según el tipo de caja
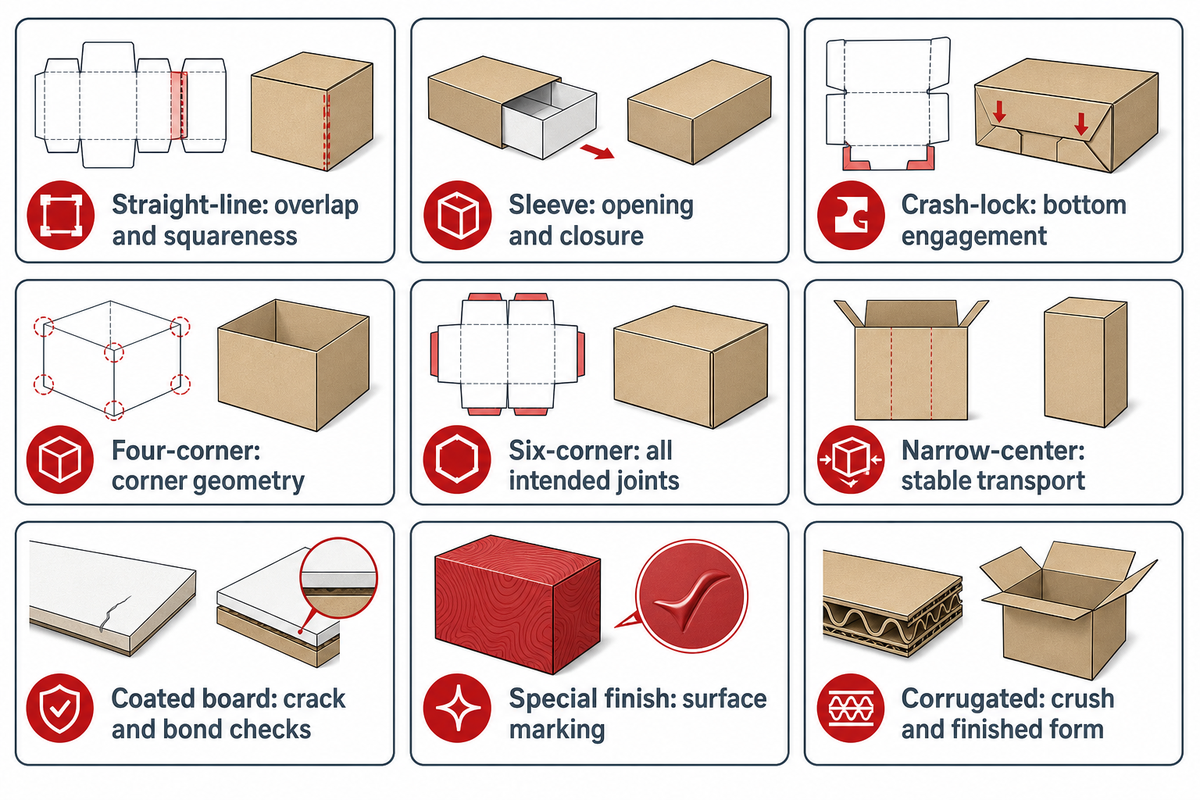
Siga el patrón de hendidos de la caja para ajustar tanto el preplegado como el plegado principal. El ajuste del plegado principal debe tener en cuenta el comportamiento del material y los dispositivos de plegado instalados. Una unión lateral de encolado lineal, un fondo automático y una caja con plegado de esquinas requieren operaciones distintas. Antes de dar por válido el ajuste, compruebe que la muestra puede abrirse y adoptar la forma prevista, además del solapamiento y el aspecto de los paneles.
| Característica del trabajo | Aspecto que debe ajustarse | Datos de la muestra |
|---|---|---|
| Unión lateral de encolado lineal | Recorrido del plegado en la unión lateral | Solapamiento y escuadría |
| Funda | Cierre y apertura de los paneles | Funda montada y funcional |
| Fondo automático | Dispositivos instalados para el plegado del fondo | Cierre correcto del fondo |
| Caja de 4 esquinas | Secuencia especificada de plegado de las esquinas | Geometría y apertura de las esquinas |
| Caja de 6 esquinas | Operaciones adicionales en paneles y esquinas | Todas las uniones y pliegues previstos |
| Pieza troquelada estrecha por el centro | Transporte con soporte durante el plegado | Registro estable |
| Cartoncillo recubierto | Respuesta al hendido y superficie de la unión | Agrietamiento y comportamiento de la unión |
| Acabado especial o con relieve | Puntos de contacto | Daños o marcas en la superficie |
| Cajas de cartón ondulado | Tipo de onda, calibre y utillaje instalado | Aplastamiento, plegado y forma final |
Tanto para los envases de cartón ondulado como para los estuches plegables, adapte la aplicación a la configuración real de la plegadora-encoladora de encolado lineal, la plegadora-encoladora con fondo automático o la plegadora-encoladora para cajas de 4 y 6 esquinas. El cierre del fondo depende de la construcción especificada y del patrón de adhesivo, no solo de añadir presión a un trabajo de unión lateral.
Mantenga constantes los tiempos de observación al comparar la recuperación elástica. El experimento de laboratorio de Nagasawa y sus colegas de 2019 sobre cartoncillo blanco recubierto de 0,3 mm observó una recuperación dependiente del tiempo después del plegado. Registre el historial de plegado o reposo previo y el tiempo transcurrido desde que se retiró la sujeción. Los ángulos y tiempos del experimento describen sus muestras; los ajustes de máquina deben seguir la receta aprobada para el trabajo.
Sistema de encolado: compruebe el patrón en el sustrato real
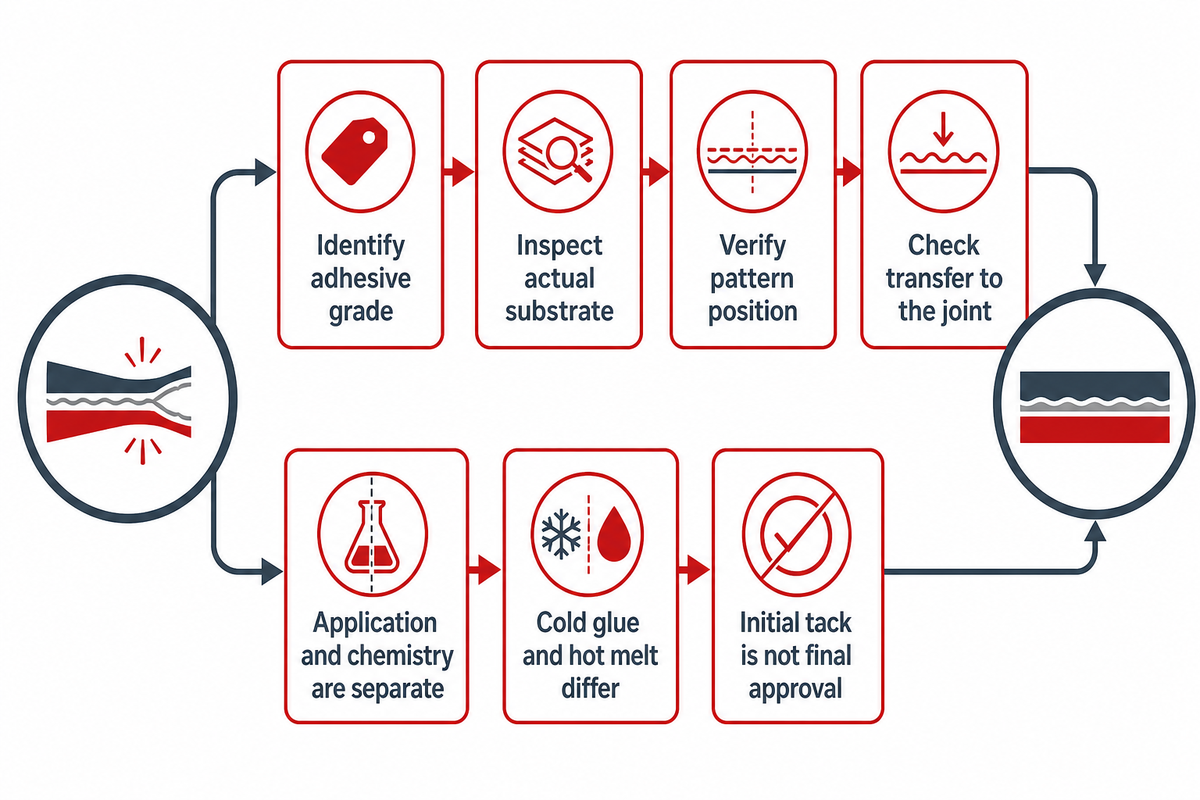
El sistema de encolado debe aplicar el adhesivo en la zona de unión especificada y en el punto requerido del recorrido de plegado. Antes de ajustar el sistema de aplicación, identifique el grado de adhesivo y el equipo de aplicación, e inspeccione la superficie del sustrato. La posición del patrón, su transferencia y el estado de la unión deben evaluarse conjuntamente; el agarre inicial no debe considerarse una comprobación de la unión final.
Para la cola fría, siga las instrucciones de manipulación y aplicación del producto. Para consultar la influencia de la viscosidad y la temperatura de la cola en la dosificación, así como el adhesivo sobrante que puede provocar adherencias internas y externas, consulte el análisis de Intercol sobre el encolado de estuches. Los sistemas termofusibles tienen sus propios intervalos de temperatura de aplicación, tiempo abierto y requisitos de fraguado. Una rueda encoladora y un sistema de boquillas no comparten una única receta de ajuste.
Ejemplo: Una caja de cartón recubierta se mantiene cerrada en la sección de salida, pero la unión se abre durante la comprobación posterior de muestras acordada. El trabajo ha cambiado a otro cartón recubierto, aunque se haya mantenido el mismo nombre de receta. En lugar de aumentar la cantidad de adhesivo, conserve la muestra fallida e identifique el adhesivo, la superficie, la ubicación y las condiciones de comprobación. Examine si el adhesivo llegó a ambas superficies previstas y si la apertura se produjo antes o después de la manipulación. Revise el resultado con el especialista responsable del adhesivo o de la máquina. Después, compare el ajuste de la receta con las condiciones originales. El registro debe indicar qué cambió y qué muestra superó la comprobación, en vez de tomar un mayor agarre en húmedo como decisión para autorizar la producción.
Cuando la aplicación del adhesivo sea irregular, mantenga siempre separados el comportamiento de aplicación y la compatibilidad química. Una boquilla obstruida o inadecuada, una dosificación inestable o un patrón desplazado requieren un análisis distinto al de una unión que recibe correctamente el adhesivo, pero falla en las condiciones previstas. En la prueba de producción, el departamento de compras debe incluir el recubrimiento y la identificación exacta del adhesivo, no solo las dimensiones de la caja.
Compresión: compruebe el contacto, el tiempo y el estado del cartón
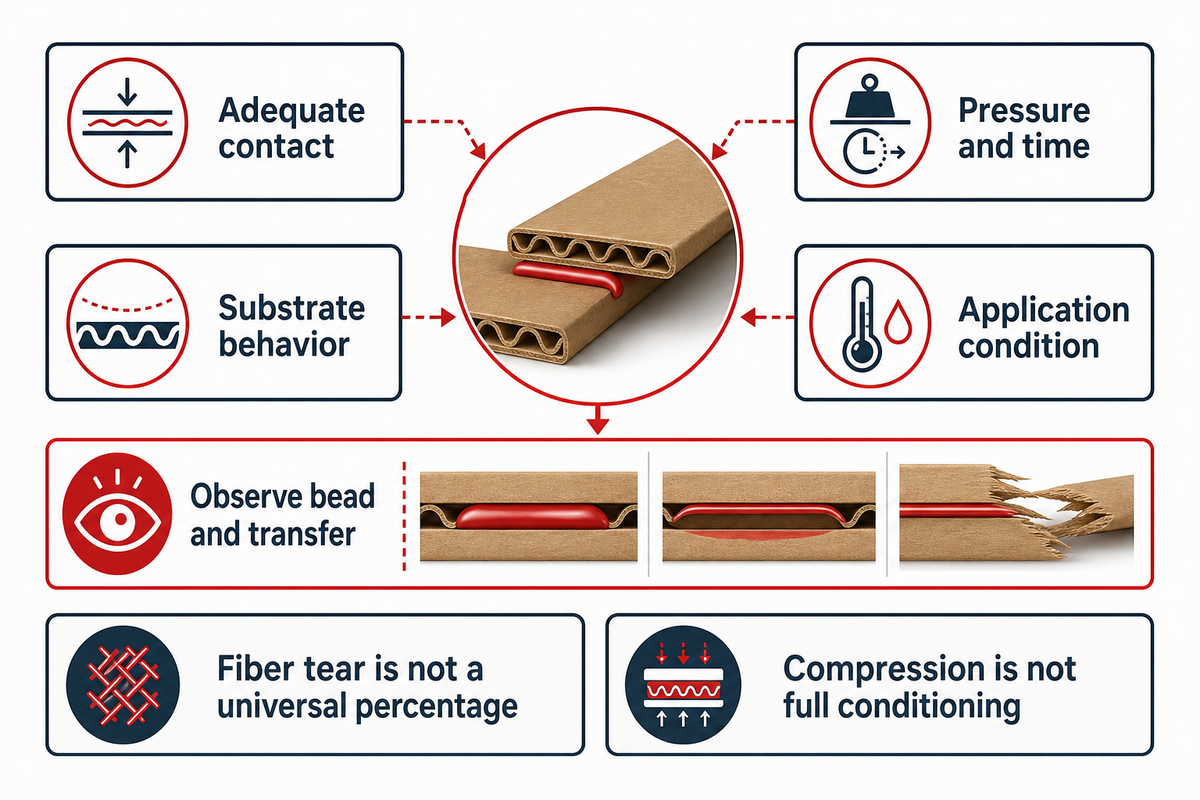
El ajuste de compresión debe proporcionar el contacto adecuado para el proceso de unión aprobado, sin causar daños ni deformaciones inaceptables en el cartón. Evalúe la unión teniendo en cuenta el estado de la línea y siga las instrucciones del adhesivo. La aplicación, el comportamiento del sustrato, la presión y el tiempo interactúan. Si una unión se abre, evalúe todo el proceso de encolado antes de recurrir por defecto a aumentar la presión.
Según la guía de diagnóstico de adhesivos termofusibles de Henkel, pueden producirse ajustes previos incorrectos, compresión deficiente y fallos relacionados con la temperatura. La guía describe la transferencia irregular, la forma del cordón y el arrancamiento de fibras como observaciones útiles para el análisis. Para autorizar la producción, utilice el método de ensayo de unión y las condiciones de acondicionamiento acordadas; no convierta la observación de fibras arrancadas en un criterio porcentual universal.
Inspeccione las muestras retiradas de forma segura para comprobar si se abre la unión, hay desplazamientos, rebosa la cola o quedan marcas en el cartón. Compare materiales equivalentes a la velocidad de producción registrada. Si cambia la velocidad, siga los procedimientos aprobados para cualquier ajuste relacionado con la compresión o la aplicación de cola, y revise nuevas muestras en las condiciones de producción previstas. Compruebe las muestras en las condiciones de producción exigidas y mantenga constantes las condiciones de observación al compararlas.
Diferencie la función de compresión de la plegadora-encoladora del acondicionamiento completo del adhesivo. Al evaluar la eficiencia de producción, registre las cajas aceptadas y rechazadas durante la prueba acordada, así como el resultado de la comprobación de la unión tras el acondicionamiento acordado. La velocidad máxima por sí sola aporta poca información sobre el resultado.
Sección de salida: evite que la inspección y el embalaje afecten a la unión
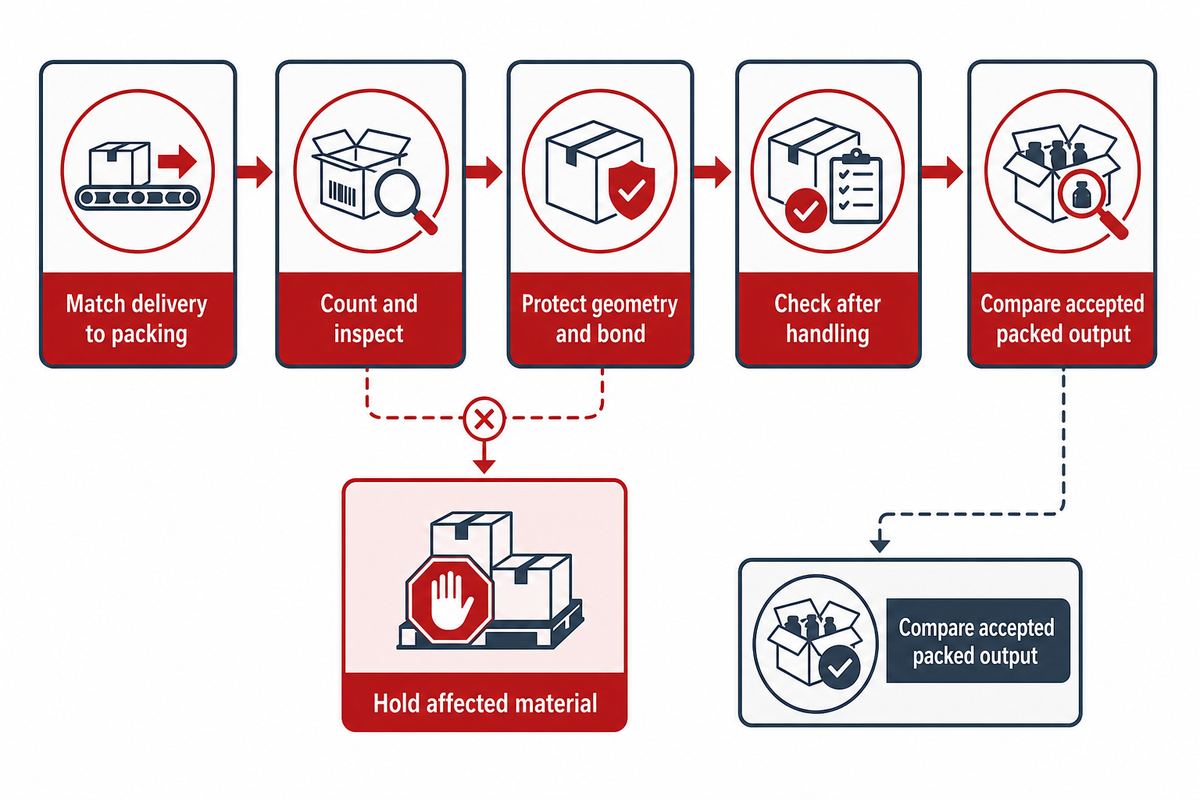
Transporte las cajas plegadas por las operaciones de recuento, inspección y embalaje sin alterar su geometría ni sus uniones. Ajuste el transportador y la sección de salida al ritmo de trabajo posterior. Observe el flujo del material terminado desde las posiciones seguras designadas y revise las muestras retiradas después de manipularlas, en lugar de evaluar la calidad únicamente a la salida de la plegadora-encoladora. No evalúe la calidad únicamente a la salida de la plegadora-encoladora.
La configuración Bestfold de Heidelberg permite ajustar la velocidad de salida para adaptarla al embalaje. Esta conexión es importante: una máquina de alta velocidad puede suministrar cajas más deprisa de lo que el equipo de operarios puede descargarlas y embalarlas. Para mantener una producción fluida, debe haber espacio para descargar las cajas aceptadas. La congestión en el embalaje debe revisarse como parte de la línea, no corregirse aumentando la presión de encolado.
Ejemplo: Las muestras de la prueba de producción salen de la compresión escuadradas y cerradas, pero las cajas empiezan a acumularse mientras el equipo de embalaje cambia una caja exterior. En el siguiente grupo inspeccionado aparecen bordes doblados y uniones afectadas. El operario registra que el defecto aparece por primera vez después de la acumulación, retiene el material afectado y sigue la respuesta aprobada para restablecer una salida ordenada. La prueba se repite con la disposición de embalaje, la dotación de personal y el método de recuento reales. Los ajustes del adhesivo son variables independientes, salvo que los datos de las muestras indiquen lo contrario. El objetivo de producción debe evaluarse según las cajas embaladas y aceptadas, no según el indicador aguas arriba que ignora el cuello de botella.
Diagnóstico de problemas: localice la primera sección defectuosa
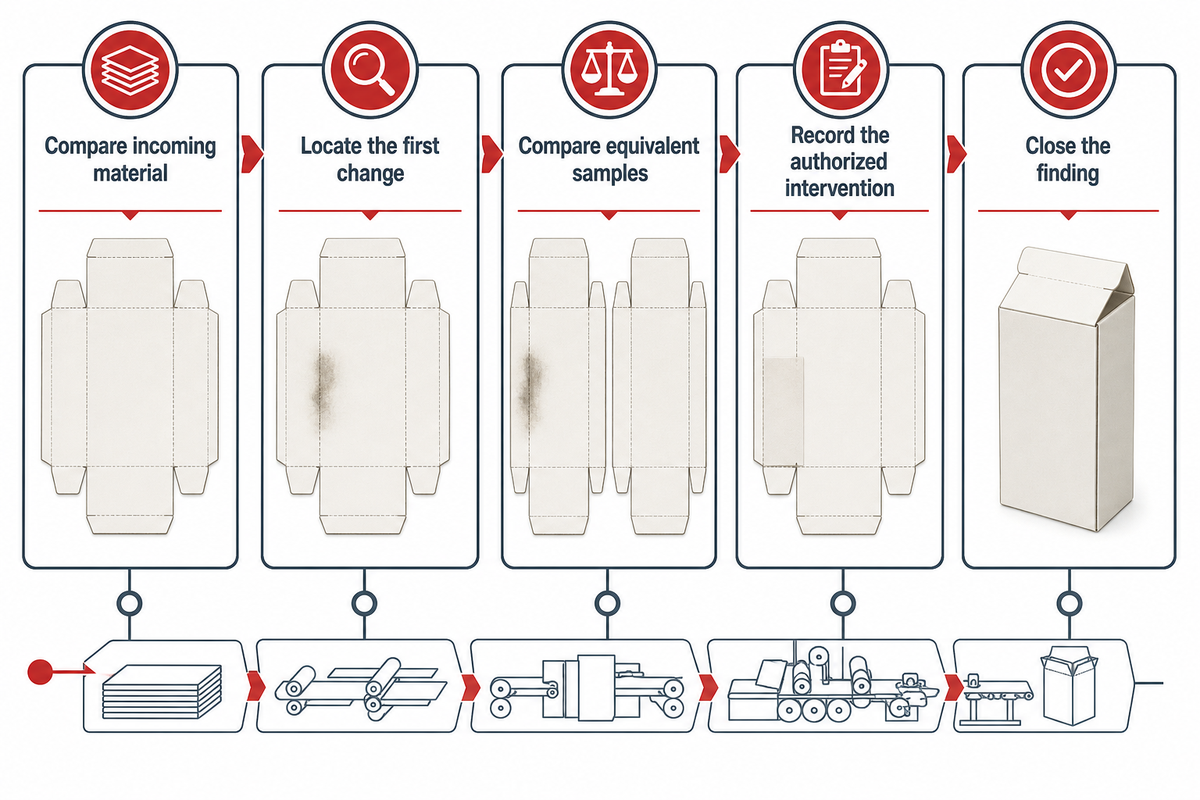
El diagnóstico de problemas de una plegadora-encoladora comienza por localizar el defecto observable más temprano y compararlo con la pieza troquelada de entrada y las condiciones aprobadas para el trabajo. Siga una muestra desalineada mediante datos de funcionamiento que puedan obtenerse de forma segura en las secciones de alimentación, plegado, encolado y manipulación. Modifique una sola variable autorizada cada vez y conserve muestras de comparación. Documente el resultado de cada cambio antes de pasar al siguiente.
Seguimiento de la primera sección defectuosa
El seguimiento de la primera sección defectuosa registra el defecto observado más temprano, las condiciones comparables de las muestras y la siguiente comprobación controlada.
¿Cuáles son los problemas más habituales de una plegadora-encoladora durante la producción?
Los problemas habituales de una plegadora-encoladora son los fallos de alimentación, los problemas de alineación, el agrietamiento en los hendidos, los patrones incorrectos de adhesivo, las uniones débiles y los atascos en la sección de salida. Antes de tomar medidas correctivas, localice el primer punto en el que se origina cada síntoma. Una caja terminada desviada puede haberse desalineado durante la alimentación; una unión abierta puede deberse al sustrato, al adhesivo, al contacto o a las condiciones de manipulación posteriores. Un mismo síntoma puede tener varias causas.
- Empiece por el material de entrada. Compare la identificación del lote, la deformación, la geometría del troquelado y el estado de los hendidos con la pieza troquelada aprobada.
- Localice el primer cambio. Registre si la desviación o el daño ya están presentes antes de que intervenga la sección siguiente.
- Compare muestras equivalentes. Mantenga constantes la velocidad, el material y el tiempo de observación; al comprobar la recuperación elástica, incluya el tiempo transcurrido desde que se liberó la muestra.
- Registre la intervención. Identifique el ajuste autorizado y a la persona responsable de repetir la comprobación.
- Cierre el hallazgo. Registre la aceptación, la necesidad de seguir investigando o la retención del material, según los requisitos del trabajo.
Si la desalineación sigue un patrón de desgaste repetible, el técnico responsable debe investigarla. Utilice los hallazgos para iniciar una tarea de mantenimiento, según corresponda. No recurra a un ajuste de la máquina para evitar evaluar correas o rodillos dañados. Nuestra guía para coordinar el mantenimiento de correas y rodillos de plegadoras encoladoras trata por separado su inspección e identificación.
Aprobación de la primera pieza y coordinación con el proveedor
La aprobación de la primera pieza registra si las muestras de ajuste identificadas cumplen las comprobaciones acordadas para el trabajo antes de iniciar la producción habitual. Indique quién las aprueba, las condiciones de las muestras y los siguientes puntos de inspección. Mantenga esta decisión separada de la aceptación estadística del lote y de la monitorización continua del proceso: que unas muestras iniciales seleccionadas superen la comprobación no garantiza que todas las cajas posteriores sigan siendo aceptables.
Las directrices del NIST sobre muestreo de aceptación distinguen las decisiones puntuales sobre lotes del control de calidad continuo. Estructure el plan de inspección de la producción según las definiciones de defectos del pedido y las estrategias de muestreo y respuesta. Debe existir una ruta clara de revisión para los reinicios, los cambios de material y los ajustes de parámetros.
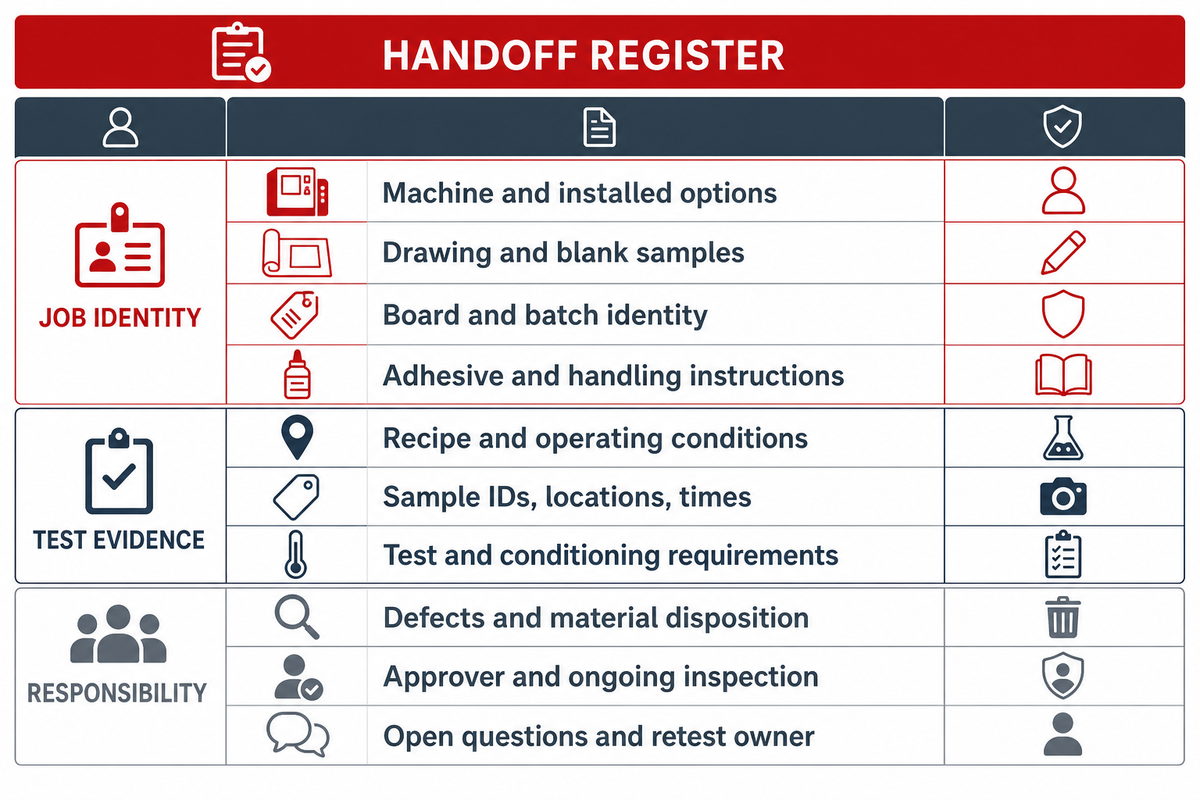
Autorización del trabajo y coordinación con el proveedor
- Modelo de máquina, número de serie y opciones instaladas.
- Tipo de caja, revisión del plano y muestras representativas de piezas troqueladas.
- Calidad del cartón, calibre en mm, recubrimiento e identificación del lote.
- Producto adhesivo, lote e instrucciones de manipulación aplicables.
- Revisión de la receta y condiciones de funcionamiento pertinentes registradas.
- Identificadores de las muestras, puntos de recogida y tiempos de observación.
- Método de ensayo, acondicionamiento y requisitos de aceptación acordados.
- Población inspeccionada, defectos y decisión sobre el material afectado.
- Responsable de la aprobación, hora de autorización y responsabilidad de la inspección continua.
- Preguntas para el proveedor, hallazgos sin resolver y responsable de repetir el ensayo.
Compare las pruebas con el mismo material, el mismo alcance de inspección y la misma definición de producción aceptada. Incluya los tiempos de parada en la comparación. La mano de obra de ajuste, los desperdicios y el personal necesario en las secciones posteriores pueden cambiar la rentabilidad aunque las velocidades nominales sean similares. Incluya estas condiciones en el acuerdo de la prueba, en vez de aceptar promesas sin respaldo sobre el cambio de formato o el rendimiento.
En Máquina Cenwan, fabricamos plegadoras encoladoras y configuramos los equipos según los tipos de caja y los requisitos de la línea. Envíenos el expediente del trabajo para evaluar las máquinas plegadoras-encoladoras de Cenwan teniendo en cuenta la pieza troquelada real, el plegado y las limitaciones de producción.
La gestión de recetas facilita la repetición de trabajos, pero la decisión sigue dependiendo de las muestras
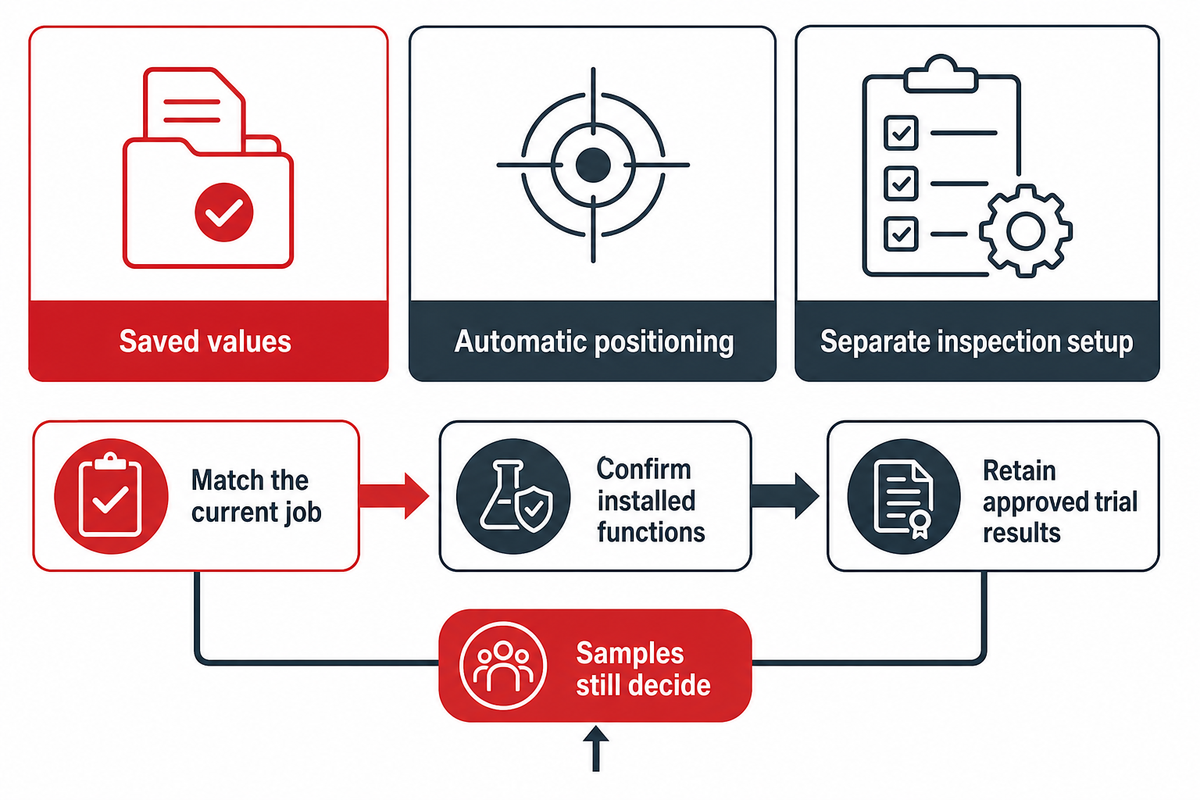
La gestión de recetas permite conservar los valores aprobados y dejar constancia de los cambios realizados por los operarios. Antes de utilizar una receta guardada, compruebe que corresponde al plano, el material de cartón, el adhesivo y los útiles actuales. Los parámetros almacenados en la memoria deben distinguirse de las recetas de posicionamiento automático y de inspección. En una plegadora encoladora automática, estas funciones dependen del equipamiento instalado.
En su anuncio del 2 de octubre de 2025, BOBST mencionó SPHERE HMI y Job and Recipe Management para EXPERTFOLD 145/165 y SPEEDPACK, además de un alineador automático de piezas troqueladas. Se trata de un flujo de trabajo específico de BOBST. Una máquina con memoria de recetas puede seguir necesitando posicionamiento manual y una configuración de inspección independiente. Esta guía aborda las comprobaciones de cada estación en distintas configuraciones de máquina instaladas; para consultar el procedimiento de recuperación de recetas, posicionamiento automático y comprobación de sensores de calidad en equipos servo, vea nuestro procedimiento de verificación de recetas servo y comprobación de sensores.
Guarde los resultados aprobados de las pruebas de producción, incluidos los cambios autorizados y sus motivos. Identifique los resultados sustituidos por versiones posteriores. Al solicitar un presupuesto de una plegadora encoladora automática, determine qué ajustes se guardan, qué ejes se reposicionan automáticamente y qué comprobaciones siguen correspondiendo al operario. Para evaluar la repetibilidad en la práctica, aporte el resultado de una muestra correspondiente a un trabajo de producción identificado.
Preguntas frecuentes
¿Cuál es el primer paso para configurar una plegadora encoladora?
Comience por identificar el trabajo de producción aprobado.
Empiece por comprobar que el plano aprobado de la caja de cartón, el material y el adhesivo corresponden a la máquina y los útiles instalados. Anote las revisiones del plano y de la receta antes de cargar el alimentador. Una configuración correcta de la plegadora encoladora proporciona al operario una referencia clara para cada trabajo de producción. Revise el procedimiento de configuración segura aplicable y, después, compruebe la línea instalada estación por estación. Un nombre de trabajo conocido puede ocultar un cambio en las especificaciones del revestimiento, la pieza troquelada o la cola.
¿Cómo se solucionan los problemas de plegado en una plegadora encoladora?
Localice el primer defecto visible.
Rastree el defecto hasta la primera estación en la que aparece mediante muestras retiradas de forma segura y en condiciones comparables. Compruebe la calidad de las piezas troqueladas de entrada y la alineación del alimentador antes de modificar los ajustes de plegado. Examine la posición del hendido, el solape y el comportamiento al abrir la caja. Tras un ajuste autorizado, conserve las muestras de comparación y repita las comprobaciones acordadas antes de autorizar la producción.
¿Por qué es importante mantener constante la aplicación de cola durante el funcionamiento?
Una aplicación estable facilita la evaluación de las uniones encoladas.
Una aplicación uniforme ayuda a mantener el patrón de encolado previsto y la transferencia de cola a la unión. Los cambios en la dosificación o en el estado del adhesivo pueden dejar zonas sin cola, provocar manchas de cola o producir uniones de calidad variable. Utilice el producto especificado y siga sus instrucciones de aplicación; después, inspeccione las muestras en las condiciones de comprobación acordadas. La cola fría y el adhesivo termofusible requieren sus respectivos controles de proceso.
¿Por qué es importante formar a los operarios de las plegadoras encoladoras?
La formación vincula las tareas seguras con las decisiones correctas para cada trabajo de producción.
La formación proporciona a los operarios los procedimientos específicos de la máquina para el arranque, los ajustes, la inspección y la respuesta ante averías. También establece quién puede intervenir en zonas expuestas y quién autoriza las muestras para mantener una calidad constante. Incluso un operario experimentado necesita formación sobre los controles, los útiles y los dispositivos de protección de una plegadora encoladora diferente.
¿Cómo procesa una caja de cartón una plegadora encoladora automática?
Los módulos instalados transportan, pliegan y encolan la pieza troquelada preparada.
Una plegadora encoladora automática introduce una pieza troquelada preparada y plegada en plano, la hace pasar por las funciones instaladas de alineación, plegado, encolado y compresión y, después, la conduce a la sección de salida para su inspección y manipulación. Los módulos adicionales permiten realizar las operaciones especificadas para el fondo o las esquinas. Siga el recorrido real de la máquina: una encoladora de estuches de cartón plegables no necesariamente abre todas las cajas hasta darles su forma tridimensional definitiva en esa pasada. Las comprobaciones de las muestras incluyen su posterior apertura y el uso previsto de la caja de cartón.
¿Puede una receta guardada sustituir la aprobación de la primera pieza?
No. Compruebe las muestras actuales antes de autorizar la producción.
No. Una receta almacenada sirve de referencia para repetir un trabajo de producción, mientras que la aprobación verifica el material, el plano, el adhesivo y el estado actuales de la máquina. Examine muestras recientes e identificadas, documente los cambios autorizados y conserve la versión aprobada. Mantenga el plan de inspección acordado durante la tirada.
¿Cómo deben comparar los compradores las pruebas de configuración de distintos proveedores?
Utilice el mismo trabajo de producción y la misma definición de producción aceptada.
Compare las pruebas con piezas troqueladas representativas de la producción, los mismos requisitos para las cajas de cartón terminadas y un plan acordado de pruebas e inspección. Registre las horas de trabajo de configuración, los desperdicios, la producción aceptada y las condiciones de manipulación posteriores, además de la velocidad. Distinga la aprobación de las muestras iniciales de la aceptación del lote y de las comprobaciones durante la producción. Un informe útil del proveedor identifica la configuración de la máquina, los cambios realizados, las muestras rechazadas y los resultados de las nuevas pruebas, de modo que la comparación refleje la aplicación real y no una velocidad nominal declarada. Incluya la versión de la receta y el procedimiento de manipulación utilizado después de la compresión. Si las ofertas emplean equipos de operarios de empaquetado o condiciones de inspección diferentes, aísle esos efectos antes de comparar las tasas de producción aceptada o las horas de trabajo de los operarios.
Prepare su próxima prueba de configuración
Traiga el plano, piezas troqueladas representativas, los datos del adhesivo y las comprobaciones exigidas para las cajas de cartón terminadas. Comente con nuestro equipo la configuración de la línea y el plan de muestreo antes de programar la prueba.
Los casos utilizados en los ejemplos ilustrativos son hipotéticos. Para manejar la máquina, siga las instrucciones del equipo instalado y los procedimientos aprobados en sus instalaciones. Elaborado a partir de guías de fabricantes y artículos sobre adhesivos, así como de resúmenes y referencias de organismos públicos consultados en octubre de 2026.
Referencias y fuentes
- El control de las energías peligrosas, 29 CFR 1910.147 OSHA.
- ISO 12643-4:2023: equipos y sistemas de transformación Organización Internacional de Normalización, resumen público.
- Efectos de la velocidad de rotación y el tiempo de retención en el comportamiento de liberación del cartoncillo hendido Nagasawa, Kaneko y Adachi, 2019, resumen de investigación.
- ¿Qué es el muestreo de aceptación? Manual de estadística aplicada a la ingeniería de NIST/SEMATECH.