تواصلوا مع Cenwan Machine Company


تم التحديث في نوفمبر 2026 · بقلم CYH · تمت المراجعة بواسطة الفريق التقني لشركة Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
يُعدّ دليل صيانة آلة طي ولصق العلب الكرتونية جدولاً هندسياً تشغيلياً لخطوط عمليات تحويل الكرتون. وينظّم الدليل مهام التنظيف على مستوى مشغّل الآلة وفحوصات المرشحات وشدّ السير، إضافةً إلى الفحوصات الدورية للمحامل واستبدال مرشحات اللاصق المنصهر بالحرارة والعَمرات الشاملة مع عزل الطاقة. ويُسهم اتباع هذا الهيكل المتدرج عبر محطات التحويل السبع في منع التوقف غير المخطط له ووقف تزجّج السيور والحفاظ على استقامة وصلات العلب الكرتونية المطوية عند سرعات تتراوح بين 180 و 400 m/min.
إن تشغيل آلة طي ولصق العلب الكرتونية الآلية حتى ينزلق سير وحدة التغذية أو ينسد صمام البثق يدمّر إنتاجية الوردية. وقد فحصت دراسة مسحية للمعهد الوطني للمعايير والتقنية NIST حول صيانة آلات التصنيع استراتيجيات الصيانة المختلفة في مجموعة من المنشآت الصناعية. وسجّلت المصانع التي تطبق استراتيجية الصيانة الوقائية والتنبؤية انخفاضاً بنسبة 52.7% في التوقف غير المخطط له وانخفاضاً بنسبة 78.5% في عيوب المنتجات مقارنةً بالمصانع التفاعلية. ونعرض فيما يلي قوائم فحص الصيانة وكيمياء تنظيف السيور وتطهير أنظمة الغراء البارد واللاصق المنصهر بالحرارة وتشحيم الحساسات الضوئية والعناية بها وتشخيص الأسباب الجذرية للأعطال.
المواصفات السريعة: خط الأساس للصيانة الوقائية لآلة طي ولصق العلب الكرتونية
| وتيرة الفحص لكل وردية وأسبوعياً | ~10 min جولة فحص يومية لمشغّل الآلة وتطهير الغراء في نهاية الوردية؛ ~30 min فحوصات أسبوعية؛ ~1 hr شهرياً و ~2 hr ربع سنوياً لتدقيق الفنيين. |
| فترات خدمة السيور والمحامل | 120 ساعة تشغيل لفحص شدّ السير وتآكل السير والمحامل (خط أساس BOBST). وتخزين مظلم وبارد وفق معيار ISO 2230:2026 للسيور الاحتياطية المطاطية. |
| حدود المادة اللاصقة والحساسات الضوئية | 500 ساعة تشغيل لاستبدال مرشح اللاصق المنصهر بالحرارة على الخط. ومسافة عمل 25 ± 5 mm واكتشاف نقاط 1 × 1 mm عند تردد 20 kHz في حساسات الغراء البارد Baumer GDX 1000. |
| المقننات الهوائية والكهربائية | ضغط هواء 6 bar بمعدل استهلاك 10 m³/h؛ وأنظمة قيادة سيرفو بقدرة 13.5–25.5 kW (سلسلة CW-G، بقدرة 13.5 kW في طراز CW-G-650PC و 21.5–25.5 kW في الطرازات الأكبر) و 22–25 kW (سلسلة CW-W). |
| الأطر التنظيمية ومعايير السلامة | عزل الطاقة المخزنة ووضع أقفال وبطاقات التحذير وفق OSHA 29 CFR 1910.147، ونظافة المواد اللاصقة لتغليف الأغذية وفق US FDA 21 CFR 175.105، وتوجيه الاتحاد الأوروبي CE Directive 2006/42/EC. |
لماذا تمنع الصيانة الوقائية المنظمة لآلة طي ولصق العلب الكرتونية توقف عمليات تحويل الكرتون المكلف؟
يؤدي تطبيق الصيانة المنظمة لآلة طي ولصق العلب الكرتونية إلى خفض التوقف غير المخطط له بنسبة 52.7% وتقليل عيوب المنتجات بنسبة 78.5%، وفقاً للمعايير المرجعية التي حددتها الدراسة المسحية لآلات التصنيع الصادرة عن NIST. أما إهمال صيانة خطوط التحويل فيزيد من زمن تغيير إعدادات التشغيل ويرفع نسبة هدر علب القاع ذاتي القفل بسبب غبار الورق والغراء المتصلب وتزجّج السيور.
كيف تتدهور أقسام آلة طي ولصق العلب الكرتونية السبعة دون الصيانة الوقائية؟
تظهر آثار إهمال العناية والصيانة في خطوط التحويل بوضوح عبر الأقسام السبعة. إذ تتزجّج سيور الشفط بفعل غبار الكاولين، وتتشكل أخاديد في سكاكين الطي المسبق. وتفقد خطافات القاع ذاتي القفل مرونة نوابضها، وتنسد فوهات الغراء. وتشمل الآثار اللاحقة اتساخ مرمّزات النقل وفقدان الضواغط الحزامية للضغط وتمدد السيور بشكل غير متساوٍ.
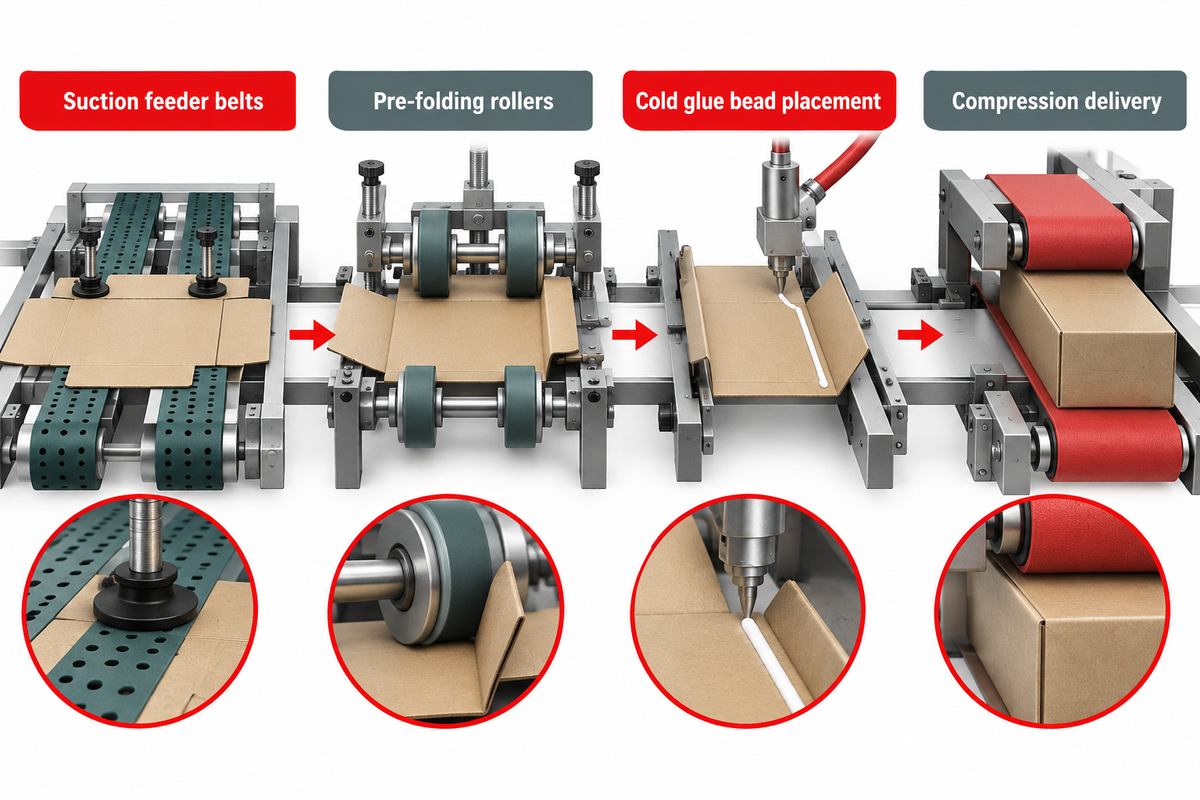
تعمل كل آلة لصق العلب الكرتونية كسلسلة ميكانيكية متزامنة. وباستخدام إطار اختبار وصلات الكرتون المموج الصادر عن TAPPI (TAPPI T 840 om-10 و T 813)، فإن العامل الحاسم الذي يؤثر في سلامة الوصلة هو التتابع المتسلسل لتغذية الألواح وتخديد خطوط الثني وتطبيق المادة اللاصقة والطي ووحدة إخراج العلب بالكبس. وعند مرور مسطح العلبة الكرتونية عبر هذه المحطات بسرعات تتراوح بين 180 و 400 متر في الدقيقة، فإن أي خلل في محطة واحدة يتسبب في مشكلات جسيمة في المحطات التالية.
تأمّلوا كيف يتسلسل الإهمال الميكانيكي عبر إنتاج التعبئة والتغليف. فعندما يغطي غبار الورق سيور قسم التغذية، تدخل القطع الكرتونية المسطّحة إلى أسطوانات الطي المسبق متأخرة. ويؤدي هذا الخلل في التغذية إلى تأخير خط الغراء البارد فينزل على خط التخديد. وداخل قسم الطي، ينعصر الغراء الزائد على سيور النقل وينقل الغراء الجاف إلى العلب الكرتونية النهائية اللاحقة.
لنفترض أن خط تحويل ينتج 60,000 علبة كرتونية ذات قاع ذاتي القفل في الوردية عبر عمليتين لتغيير إعدادات التشغيل. وباستخدام خط الأساس المنشور من Cenwan لمواطن الهدر التقليدية البالغ ساعتين لتغيير إعدادات التشغيل ونسبة رفض 8% في علب القاع ذاتي القفل، تستهلك عمليتا الضبط التفاعليتان 240 دقيقة من وردية مدتها 480 دقيقة. كما أن نسبة العيوب البالغة 8% في علب القاع ذاتي القفل تتلف 4,800 علبة كرتونية في الوردية. وإذا خفّضت الصيانة الوقائية والتنبؤية العيوب بنسبة 78.5% كما يفيد معيار NIST المرجعي، ينخفض الهدر من 4,800 إلى 1,032 علبة كرتونية لكل وردية. ويمثل ذلك انخفاضاً كبيراً من إجمالي 60,000 علبة ذات قاع ذاتي القفل تم إنتاجها. وتختلف الوفورات الفعلية باختلاف تكلفة الكرتون ومهارة مشغّلي الآلة.
وتكشف الدراسة المسحية ذاتها الصادرة عن NIST أنه يمكن تحقيق مزيد من الخفض في التوقفات غير المخطط لها من خلال تطبيق مراقبة حالة المعدّات التنبؤية. وبالمثل، يدعم تطبيق نصائح الصيانة العملية هذه صيانةً فعّالة في جميع أجزاء الآلة، ويحمي العمر التشغيلي للآلة، ويجنّب الإصلاحات المكلفة.
ماذا يجب أن يتضمن جدول الصيانة اليومي والأسبوعي والشهري والسنوي لآلة طي ولصق العلب الكرتونية؟
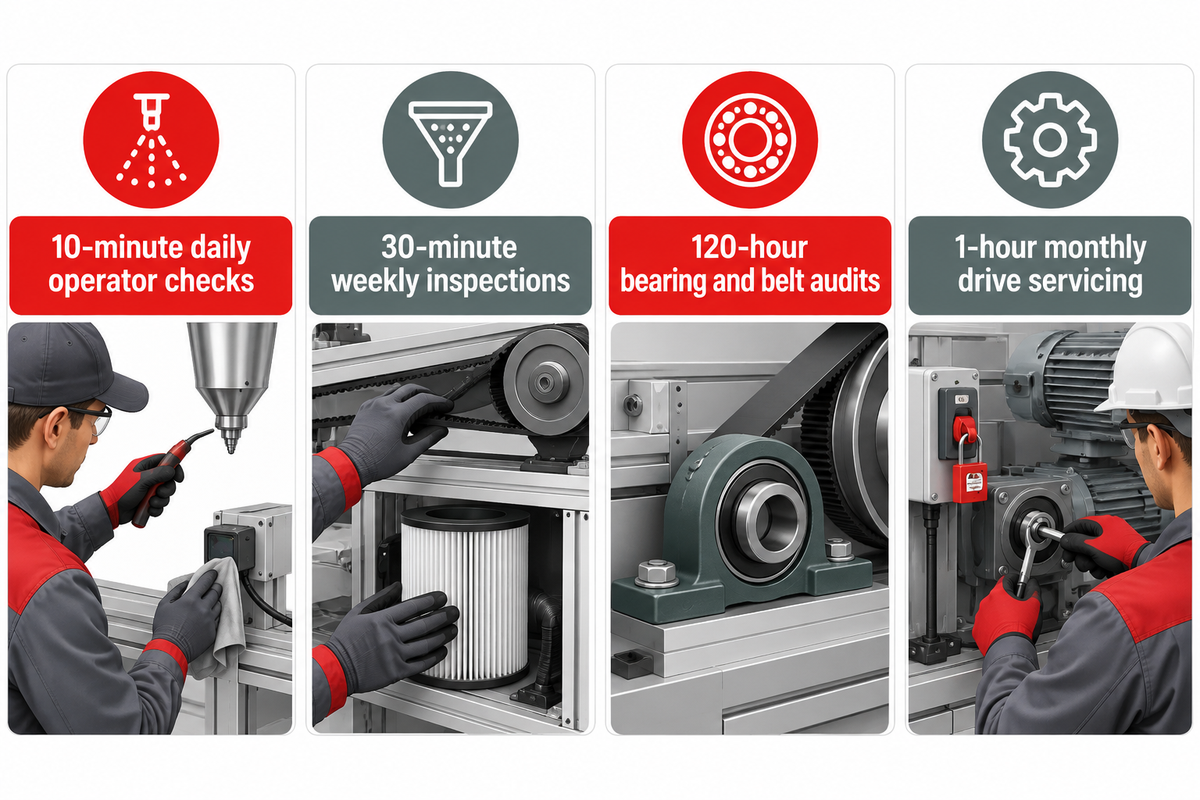
يتألف الجدول الكامل من خمسة مستويات متدرجة زمنياً، بالإضافة إلى عمليات تدقيق كل 500 ساعة وربع سنوية. وهو يجمع بين فحوصات يومية لمشغّل الآلة مدتها 10 دقائق، وفحوصات أسبوعية لشدّ السير والمرشحات مدتها 30 دقيقة، وتدقيق للمحامل والسيور كل 120 ساعة، وخدمة شهرية لنظام القيادة مدتها 1 ساعة، وعَمرات سنوية مع عزل الطاقة. ويجب إسناد التنظيف اليومي إلى مشغّلي الآلة وإسناد عمليات الضبط التي تتطلب عزل الطاقة إلى فنيي الصيانة.
ما المهام المدرجة في كل مستوى صيانة للوردية والأسبوع والشهر والسنة؟
تبدأ كل وردية بجولة فحص سريعة قبل التشغيل وتنتهي بتطهير الفوهات ومسح حوض الغراء وإزالة الغبار عن الحساسات الضوئية. وتشمل الفحوصات الأسبوعية شدّ السير وفجوة الأسطوانات ومرشح الهواء المضغوط. وعند كل محطة تشغيل مدتها خمسة أيام، يفحص الفنيون المحامل والسيور، تليها عمليات تدقيق ميكانيكية وكهربائية شهرية لمدة 1 ساعة وربع سنوية لمدة 2 ساعة.
غالباً ما تفشل قوائم فحص الصيانة العامة في أرضية المصنع لأنها تخلط بين المسح اليومي وعمليات الضبط الميكانيكية المعقدة. وعندما لا تحدد قائمة الفحص المسؤول عن كل مهمة، فإن مشغّلي الآلة إما يتخطون مهام الصيانة اليومية أو يحاولون ضبط الأسطوانات دون واقيات ودون فصل مصدر الطاقة وقفل القاطع. ووفقاً للمعايير المرجعية للصيانة الوقائية للآلات الصناعية الصادرة عن Caddis Systems، تستغرق الفحوصات اليومية لمشغّل الآلة نحو 10 دقائق وتستغرق الفحوصات الأسبوعية 30 دقيقة. وفي الدراسة المرجعية ذاتها، تستغرق عمليات التدقيق الشهرية 1 ساعة والفحوصات ربع السنوية 2 ساعة.
في عمليات تدقيق التشغيل التجريبي التي أجريناها في مصانع الكرتون المموج والعلب الكرتونية المطوية، تبيّن أن فصل مهام عناية مشغّل الآلة عن إجراءات الصيانة الخاصة بالفنيين يمنع غالبية حالات التأخير في بداية الوردية. استخدموا مصفوفة الصيانة الوقائية من الوردية إلى السنة لآلة طي ولصق العلب الكرتونية أدناه لتحديد المسؤوليات بوضوح وحالة عزل الطاقة المطلوبة ومعايير القبول القابلة للقياس لآلات طي ولصق العلب الكرتونية لديكم.
| الفترة والمدة | قسم الآلة المستهدف | إجراءات الصيانة ومهمة الفحص | المسؤول وحالة الطاقة | معيار القبول القابل للقياس |
|---|---|---|---|---|
| قبل بدء الوردية (~10 min) | جميع المحطات المحمية بواقيات وإمداد الهواء | اختبار زر إيقاف الطوارئ، والتحقق من واقيات السلامة، وفحص مقياس ضغط الهواء عند 6 bar، وإزالة الأدوات الغريبة من سيور النقل. | مشغّل الآلة (متصلة بالطاقة في وضع السكون / اختبار النبض البطيء) | توقف فوري لنظام القيادة عند ضغط إيقاف الطوارئ؛ وضغط هواء مضغوط مستقر عند 6 bar. |
| نهاية الوردية (~10 min) | قسم اللصق وحوض الغراء | تطهير فوهات الغراء البارد بالماء الدافئ ووضع أغطية رطبة أو ضبط حوض اللاصق المنصهر بالحرارة على وضع الخفض الحراري بالانتظار؛ ومسح الغراء الزائد. | مشغّل الآلة (متوقفة / وصول محمي بواقيات) | عدم وجود أي غراء جاف على أطراف الفوهات أو شفرات كشط الأقراص؛ ووصلة لصق نظيفة. |
| يومياً (~10 min) | قسم التغذية والحساسات الضوئية | شفط غبار الورق السائب بفرشاة ناعمة؛ ومسح الخلايا الضوئية وكواشف الغراء Baumer بقطعة قماش جافة خالية من الوبر. | مشغّل الآلة (متوقفة / انعدام الحركة) | نافذة الحساس عند مسافة 25 ± 5 mm صافية؛ وانعدام الإشارات الخاطئة للعداد أو وحدة اللفظ. |
| يومياً (~10 min) | سيور وحدة التغذية والطي | مسح بقايا الغراء وغبار طلاء الكاولين عن سطح السير بقطعة قماش مبللة بالماء الفاتر وصابون متعادل لطيف. | مشغّل الآلة (عزل الطاقة وفق OSHA 1910.147) | استعادة تماسك السطح المطاطي غير اللامع؛ وانعدام آثار انزلاق السير على القطع الكرتونية المسطّحة. |
| أسبوعياً (~30 min) | مضخة التفريغ ووحدة تحضير الهواء FRL | نفخ خراطيش مرشح سحب الهواء في منفاخ التفريغ بوحدة التغذية، وتصريف الرطوبة من أوعية FRL، وفحص خراطيم الهواء المضغوط. | فني صيانة (OSHA 1910.147 + تفريغ الهواء) | وعاء FRL جاف؛ وانعدام تسريبات الهواء المسموعة عند 6 bar (مقنن 10 m³/h). |
| كل 120 ساعة | المحامل والأسطوانات وسيور النقل | فحص شدّ السير في وحدة التغذية والطي، وفحص محامل الأسطوانات وفق جدول BOBST، والتحقق من محاذاة البكرات. | فني صيانة (عزل الطاقة وفق OSHA 1910.147) | تطابق انحراف السير الأيسر والأيمن وفق دليل المصنّع الأصلي؛ وبرودة مبيت المحمل. |
| شهرياً (~1 hour) | سلاسل القيادة والأعمدة الملولبة لحوامل السيور | تنظيف جاف لغبار الورق من الأعمدة الملولبة العرضية والأدلة الخطية قبل وضع شحم جديد؛ وتزييت سلاسل القيادة. | فني صيانة (عزل الطاقة وفق OSHA 1910.147) | حركة آلية سلسة لحوامل السيور عبر عرض 290–1,650 mm دون حمل زائد على محرك السيرفو. |
| كل 500 ساعة | حوض وخراطيم اللاصق المنصهر بالحرارة | استبدال مصافي المرشحات الخطية للاصق المنصهر بالحرارة، وفحص تآكل فتحات الفوهات، وإزالة الرواسب المتفحمة بأدوات نحاسية. | فني صيانة (معدات وقاية حرارية + عزل الطاقة) | شبكة مرشح نظيفة؛ وثبات وزن خط المادة اللاصقة ودرجة حرارة الغراء. |
| ربع سنوي (~2 hours) | الخزانة الكهربائية ووحدات الطي | استبدال حصائر مرشحات مراوح تبريد خزانة السيرفو، ومراجعة سجلات الحرارة لمغيرات التردد VFD،وصيانة مجموعات نوابض خطافات القاع ذاتي القفل و 4/6 زوايا. | فني صيانة (عزل كهربائي كامل) | انعدام رموز الخطأ الحراري في محركات القيادة بقدرة 13.5–25.5 kW (CW-G) و 22–25 kW (CW-W). |
| العَمرة السنوية الشاملة | الهيكل الكامل وصندوق التروس ووحدة PLC للسلامة | ضبط استواء وحدات الآلة بالليزر، وتصريف زيت صندوق التروس، واستبدال أزواج السيور المتآكلة، والنسخ الاحتياطي لذاكرة PLC، وتدقيق أقفال الواقيات. | فني صيانة / مهندس المصنّع الأصلي (عزل LOTO كامل) | استواء الهيكل وفجوة الأسطوانات ضمن مواصفات المصنّع الأصلي؛ وترابط وصلة اللصق مع تمزق كامل للألياف. |
المصادر: المعايير المرجعية لقوائم الصيانة الوقائية من Caddis Systems، وفترة فحص المحامل والسيور من BOBST، وقاعدة مرشح 500 ساعة من Applied Adhesives، ومعيار OSHA 29 CFR 1910.147.
لنفترض أن مصنعاً للعلب الكرتونية المطوية يعمل بنظام وردية واحدة لمدة 40 ساعة أسبوعياً عبر 15 وردية إنتاج في دورة مدتها 3 أسابيع. واستناداً إلى فترات الفحص اليومية والأسبوعية وفحوصات المحامل المنشورة، ينفذ مشغّلو الآلة 150 دقيقة من العناية اليومية عبر الورديات الـ 15. وبالإضافة إلى ذلك، ينفذ الفنيون 90 دقيقة من الصيانة موزعة على ثلاثة فحوصات أسبوعية، فضلاً عن تدقيق واحد للمحامل والسيور مدته 60 دقيقة. ويصل مجموع ذلك إلى 300 دقيقة (5.0 ساعات) من الصيانة المجدولة خلال فترة 3 أسابيع. وتعكس المدد المجدولة لقوائم الفحص عمليات الفحص الوقائي الأساسية ولا تشمل مدد الإصلاحات الميكانيكية غير المجدولة.
كيف تنظفون وتشدّون وتستبدلون سيور وحدة التغذية وسيور النقل في آلة طي ولصق العلب الكرتونية؟
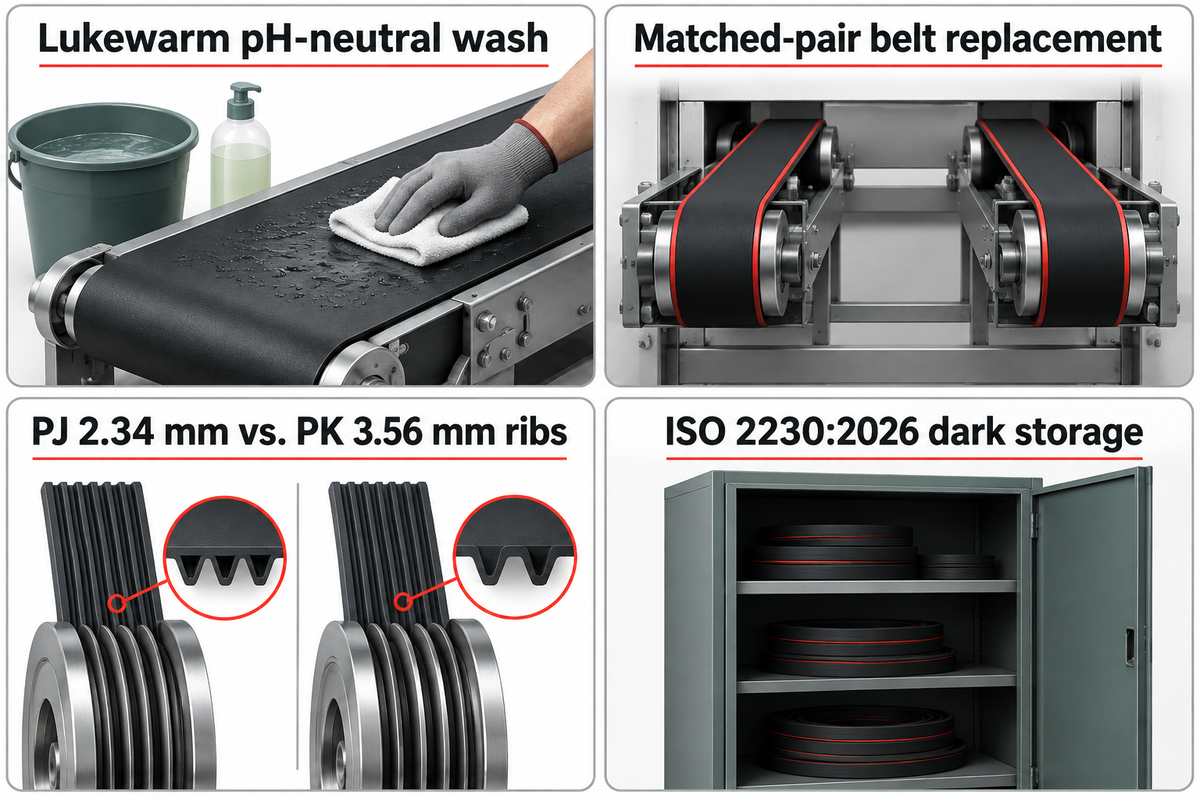
نظّفوا سيور وحدة التغذية والطي والكبس يومياً بقطعة قماش مبللة بماء فاتر ومنظف متعادل الحموضة، ولا تستخدموا أبداً المذيبات البترولية القاسية. واستبدلوا سيري النقل الأيسر والأيمن (كزوج متطابق) وفق جدول المصنّع الأصلي لتآكل السير وشدّ السير. وخزّنوا السيور الاحتياطية المطاطية في مكان بارد ومظلم وفق معيار ISO 2230:2026.
ما مواد التنظيف وقواعد الشدّ التي تحمي سيور وحدة التغذية وسيور النقل؟
استخدموا الماء الفاتر وصابوناً لطيفاً متعادل الحموضة لتنظيف سيور التغذية المطاطية عالية الاحتكاك. واستخدموا هذه المحاليل أيضاً لتنظيف سيور النقل المصنوعة من البولي أميد وسيور الكبس الإسفنجية المسامية. وتجنبوا المذيبات العطرية أو مخففات الكيتون أو الكاشطات المعدنية التي تسبب انتفاخ أو خدش الطبقات المطاطية. وطابقوا دائماً خطوة مضلعات سيور poly-V (PJ 2.34 mm مقابل PK 3.56 mm) واستبدلوا السيور المتقابلة معاً.
تستخدم آلة طي ولصق العلب الكرتونية فئات متعددة من السيور لسحب القطع الكرتونية المسطّحة وتخديدها وطيها وكبسها. ففي قسم التغذية، تمسك سيور الشفط المثقبة وأسطوانات التغذية بمسطح العلبة الكرتونية السفلي من الرصة. وخلال قسمي الطي المسبق والطي، تنقل السيور المسننة ذات قلب البولي أميد أو البولي يوريثان والسيور النسيجية العلبة الكرتونية بسرعات تصل إلى 400 m/min. وتفصّل تغطية مجلة Packaging Digest لآلات معرض Pack Expo وسيور Habasit هذه التراكيب الخاصة بالسيور. وعند وحدة إخراج العلب، يحافظ سير حزامي من المطاط الإسفنجي المسامي الناعم على ضغط منتظم على وصلة اللصق.
الخطأ الشائع #1: الإفراط في شدّ سير متزجّج بدلاً من تنظيف الطبقة المطاطية
عندما يصقل طين الورق وبقايا الغراء سطح سير وحدة التغذية، ينزلق السير لأن معامل احتكاكه قد انخفض، وليس لأن السير مرتخٍ. ويؤدي تدوير برغي الشدّ لإيقاف انزلاق السير إلى تحميل محامل العمود فوق طاقتها. وكما هو موثق في التحليلات الميدانية لشدّ سيور آلات طي ولصق العلب الكرتونية، فإن المحمل الذي يعمل تحت حمل شعاعي مفرط ناتج عن سير مشدود بإفراط يتعطل في غضون أسابيع بدلاً من أشهر.
قبل طلب أو تركيب سيور بديلة لآلة طي ولصق العلب الكرتونية، تحققوا من بنية قلب السير وشكل المضلعات. وبالنسبة لسيور القيادة الرئيسية من نوع poly-V، افحصوا ما إذا كانت أخاديد البكرة ذات مقطع PJ (خطوة الضلع 2.34 mm) أو مقطع PK (خطوة الضلع 3.56 mm). فسيور PK و PJ غير قابلة للتبادل أبداً على البكرة نفسها. ويمكنكم مراجعة جداول التآكل حسب الطراز في دليل دورية استبدال سير آلة طي ولصق العلب الكرتونية.
| نوع السير وقسم الآلة | مادة القلب والطبقة السطحية | طريقة التنظيف المعتمدة | المواد الكيميائية والأدوات القاسية المحظورة | قاعدة شدّ السير والاستبدال |
|---|---|---|---|---|
| سيور الشفط والاحتكاك في وحدة التغذية | طبقة من مطاط النتريل الكربوكسيلي (XNBR) أو المطاط الطبيعي؛ مع ثقوب تفريغ. | شفط الغبار؛ والمسح بماء فاتر وصابون لطيف متعادل الحموضة على قطعة قماش مبللة. | البنزين أو مخففات الكيتون أو المذيبات المكلورة أو الفرش السلكية أو بخاخات تلميع السيور. | استبدال طقم وحدة التغذية بالكامل معاً ليبقى سحب الرصة متماثلاً عبر جميع البوابات. |
| سيور النقل في قسمي الطي المسبق والطي | قلب سحب من البولي أميد أو سير مسنن من البولي يوريثان مع طبقة إمساك مطاطية. | المسح بماء دافئ أثناء عزل طاقة الآلة؛ وإزالة غراء PVA المليّن بكاشطة بلاستيكية. | الأحماض أو القلويات القوية أو سكاكين المعجون الفولاذية أو المسح بخرق دون واقيات أثناء دوران السيور. | الشدّ وفق نسبة الاستطالة المحددة من المصنّع الأصلي؛ واستبدال سيري النقل الأيسر والأيمن دائماً كزوج متطابق. |
| سيور القيادة الرئيسية والفرعية Poly-V | سير مقولب ذو أضلاع طولية (مقطع ضلع PJ أو PK). | فرشاة ناعمة جافة لإزالة غبار الورق من أخاديد البكرات؛ والحفاظ عليها خالية من رذاذ الزيت. | رذاذ الزيوت أو سوائل معالجة السيور أو خلط مقاطع أضلاع غير متوافقة على بكرة واحدة. | التحقق من محاذاة البكرات بمسطرة فولاذية مستقيمة؛ وتجنب الحمل الشعاعي الزائد على المحامل. |
| سيور الكبس والحزام في وحدة إخراج العلب | مطاط إسفنجي مسامي أو سير ناقل من نسيج محبب. | قطعة قماش خالية من الوبر مبللة قليلاً لتنظيف السير الناقل؛ ومنع تشبّع مسام الإسفنج بالماء. | نفثات الماء عالية الضغط أو النقع في المذيبات أو الشفرات المعدنية الحادة التي تمزق الإسفنج المسامي. | ضبط مسار السير في منتصف الأسطوانات المحدبة؛ والاقتران بفحص أسطوانات الكبس الهوائية عند 6 bar. |
| مخزون السيور الاحتياطية في الموقع | سيور احتياطية من المطاط المفلكن أو اللدن حرارياً في المستودع. | فحص وتسجيل تواريخ الدفعات قبل الاستخدام وفق معيار ISO 2230:2026. | أشعة الشمس المباشرة أو مصابيح الأشعة فوق البنفسجية أو المحركات المولدة للأوزون أو ثنيات الطي الحادة أو الأرضيات الرطبة. | التعليق على حوامل ذات نصف قطر عريض أو الوضع مسطحاً في عبوات معتمة؛ وتدوير المخزون بقاعدة الوارد أولاً يصرف أولاً. |
المصادر: معيار تخزين المطاط ISO 2230:2026، وتقرير السيور في مجلة Packaging Digest، والدليل الهندسي لسيور PJ/PK من Sinosun. ويصف الدليل الهندسي لسيور PJ/PK من Sinosun الأنواع المختلفة للسيور.
تجب مراعاة القدر نفسه من العناية عند تخزين السيور الاحتياطية كما في تنظيفها. ويحدد معيار ISO 2230:2026 الصادر في مارس 2026 إجراءات الفحص والتسجيل والتغليف والتخزين للمكونات المصنوعة من المطاط المفلكن واللدن حرارياً قبل دخولها الخدمة. ويجب أن يتم التخزين في مكان مظلم وبارد وجاف.
كيف يجب على مشغّلي الآلة صيانة مسدسات بثق الغراء البارد وأحواض اللاصق المنصهر بالحرارة؟
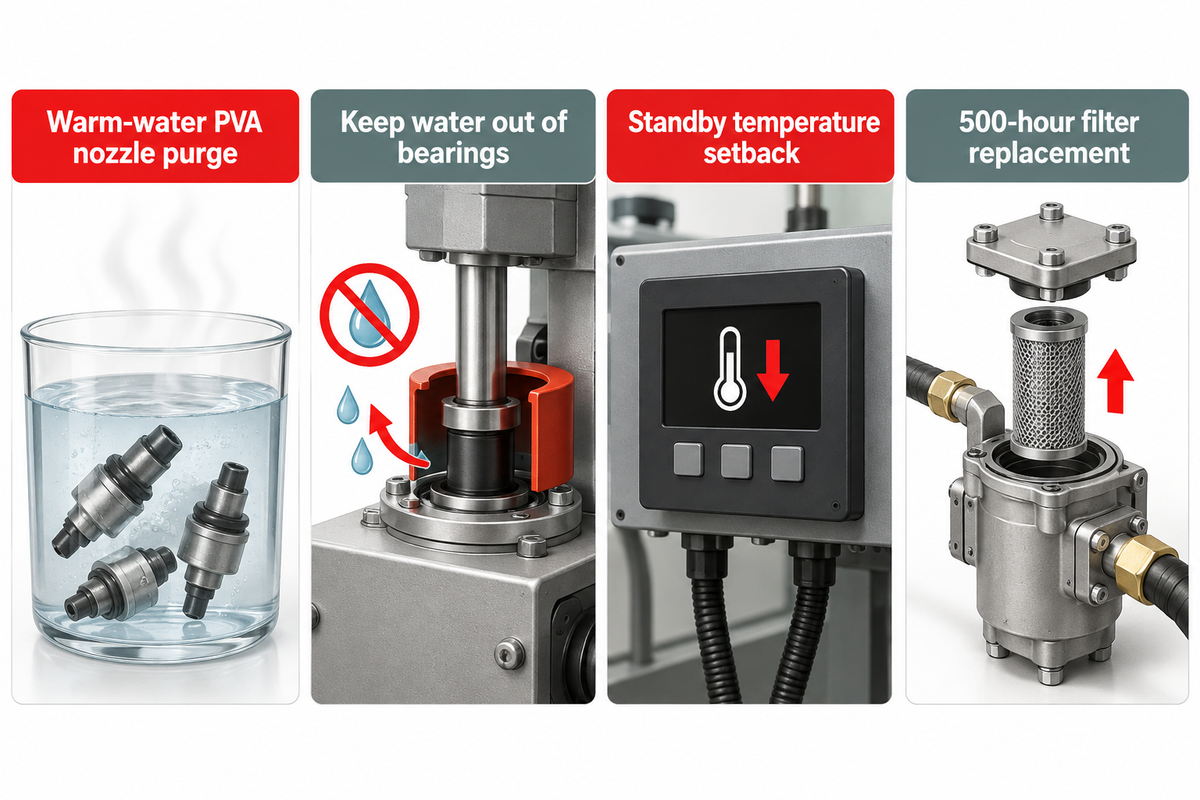
يجب تنظيف سيور وحدات التغذية وحوامل السيور يومياً بالماء الدافئ. كما يجب تطهير محطات المادة اللاصقة بناءً على نوع اللاصق المستخدم. وفي نهاية الوردية، ينبغي غسل غراء PVA من نظام البثق وتنظيف الفوهات. أما أحواض اللاصق المنصهر بالحرارة المتوقفة في وضع الانتظار فيجب خفض حرارتها إلى نقطة التهدئة الحرارية مع كشط الأقراص.
مسدسات بثق الغراء البارد مقابل أحواض اللاصق المنصهر بالحرارة: كيف تختلف إجراءات التطهير اليومية؟
يتصلب مستحلب الغراء البارد PVA عندما يتبخر الماء، ولذلك تتركز العناية اليومية على التطهير بالماء الدافئ وتغطية الفوهات بأغطية رطبة ومنع دخول الماء إلى محامل عمود حوض الغراء السفلي. أما المواد اللاصقة المنصهرة بالحرارة فتتصلب بالتبريد وتتأكسد وتتحلل بالحرارة. وهي تتطلب خفض درجة الحرارة في وضع الانتظار، واستبدال المرشحات وتغييرها وفق جدول زمني، وإزالة الرواسب المتفحمة جافاً بأدوات غير معدنية.
تؤدي إجراءات التنظيف الخاطئة إلى إتلاف الصمامات والمضخات في نظام اللصق خلال أيام قليلة. وتضخ مسدسات بثق الغراء البارد وأقراص الغراء السفلية مادة لاصقة مائية الأساس من مستحلب أسيتات البولي فينيل (PVA). وبمجرد ملامسة الهواء لغراء PVA الراكد على طرف الفوهة، يتبخر الماء ويشكّل قشرة صلبة تحرف مسار الغراء. لا تستخدموا أبداً الإبر الفولاذية أو الأسلاك الرفيعة غير المعايرة التي تخدش مقعد الصمام لتسليك الفتحات الدقيقة المسدودة؛ بل انقعوا الأطراف القابلة للفك في ماء دافئ لإزالة الغراء بأمان. ويمكنكم مقارنة أجهزة التطبيق في دليل نظام اللصق لآلة طي ولصق العلب الكرتونية.
أما التفاعل الكيميائي في أحواض وخراطيم اللاصق المنصهر بالحرارة فهو على النقيض من ذلك تماماً. تخيّلوا حوض اللاصق المنصهر بالحرارة كمقلاة من الحديد الزهر تُركت على نار عالية. فبينما يركد اللاصق عند درجة حرارة التطبيق الكاملة أثناء عمليات تغيير إعدادات التشغيل الطويلة، يبدأ البوليمر في التحلل والتأكسد. وكما يوضح الدليل التقني لشركة Henkel Adhesives حول منع تفحّم اللاصق المنصهر بالحرارة، فإن اعتماد إجراء خفض درجة الحرارة (وضع الانتظار) خلال فترات التوقف يمنع التحلل الحراري وانسداد الفوهات. ومن ناحية أخرى، ينص منهج الصيانة الوقائية للاصق المنصهر بالحرارة من Applied Adhesives على أنه خلال فترات التوقف يلزم فحص تراكم التفحّم واستبدال المرشحات الخطية بعد كل 500 ساعة تشغيل.
| بُعد الصيانة | مسدس البثق الإلكتروني للغراء البارد (PVA) | حوض قرص الغراء البارد السفلي (PVA) | حوض وخرطوم ووحدة نفث/قرص اللاصق المنصهر بالحرارة |
|---|---|---|---|
| آلية التصلب والاتساخ الأساسية | تبخر الماء يصلّب مستحلب PVA داخل الفتحات المجهرية. | التعرض للهواء يكثف غراء الحوض المفتوح ويمزجه بغبار الورق. | الحرارة المطولة تؤكسد البوليمر إلى جزيئات فحم سوداء متفحمة. |
| إجراء التوقف القصير | مسح طرف الفوهة بقطعة قماش مبللة ووضع غطاء إسفنجي رطب فوق رأس تطبيق الغراء. | إبقاء قرص الغراء يدور ببطء أو تغطية الحوض لإبطاء التبخر. | تفعيل وضع الخفض الحراري / الانتظار لخفض درجة حرارة الغراء. |
| إجراء الإيقاف في نهاية الوردية | غسل الموزع وفوهات الغراء بالماء الدافئ؛ والتحقق من نظافة نمط الرش. | تصريف الغراء المتبقي في وعاء محكم الإغلاق؛ وغسل القرص والكاشطة بالماء الدافئ. | مسح التفحّم الخارجي للفوهة وهي دافئة؛ وإيقاف السخانات وفق التسلسل المحدد. |
| أدوات التنظيف المعتمدة | ماء دافئ، وقطعة قماش خالية من الوبر، وحمام موجات فوق صوتية لأطراف الفوهات القابلة للفك. | ماء دافئ، وفرشاة ناعمة، وكاشطة بلاستيكية غير خادشة للقرص المحزز. | فرشاة نحاسية، وكاشطة خشبية أو من مادة PTFE، وشمع أو سائل تنظيف معتمد من المصنّع الأصلي. |
| الإجراءات المحظورة | وخز مقاعد الصمامات بسلك فولاذي أو خلط تركيبات كيميائية غير متوافقة للمواد اللاصقة. | غمر محامل العمود في الماء أو كشط الأقراص المطلية بالكروم بشفرات فولاذية. | إدخال الماء إلى حوض الغراء الساخن أو ترك الحوض في وضع السكون بأقصى حرارة. |
| خدمة المرشح الخطي | شطف مصافي السحب والموزع المصنوعة من الفولاذ المقاوم للصدأ أسبوعياً بالماء الدافئ. | إزالة قشور ألياف الورق يومياً؛ وتصفية غراء PVA المعاد تدويره قبل إعادة ملء الحوض. | فحص مصفاة الحوض أسبوعياً؛ واستبدال المرشح الخطي للخرطوم/المسدس وفق جدول 500 ساعة. |
| فحص المعايرة ومانعات التسرب | التحقق أسبوعياً من ضغط المنظم الهوائي وزمن استجابة الصمام اللولبي. | فحص فجوة شفرة الكشط وفحص مانعات التسرب الشفوية للعمود للكشف عن تسرب الغراء. | فحص وصلات الخراطيم المسخنة وحساسات الحرارة RTD للكشف عن أي انحراف. |
| المراقبة الضوئية للغراء | مسح عدسة حساس Baumer GDX 1000 يومياً؛ والحفاظ عليه ضمن مسافة العمل المعايرة. | التحقق من عرض خط الغراء على مسطح علبة كرتونية للاختبار قبل بدء التشغيل عالي السرعة. | تنظيف نافذة كاشف خط الغراء بالأشعة تحت الحمراء/فوق البنفسجية يومياً بقطعة قماش جافة من الألياف الدقيقة. |
| اشتراطات النظافة لتغليف الأغذية | منع تكون الطبقة الميكروبية اللزجة في خطوط الغسل بالماء؛ واستخدام مواد لاصقة متوافقة مع 21 CFR 175.105. | تعقيم أحواض الغراء المفرغة أسبوعياً؛ وإبعاد مواد التشحيم غير الغذائية عن القرص. | إبقاء غطاء الحوض مغلقاً لمنع الغبار المحمول جواً والرقائق المتفحمة من تلويث الغراء. |
المصادر: دليل منع تفحّم اللاصق المنصهر بالحرارة من Henkel، وبروتوكول صيانة المرشحات من Applied Adhesives، ومواصفات حساسات Baumer hhs، ومعيار US FDA 21 CFR 175.105.
عند تحويل العلب الكرتونية الخاصة بالأغذية أو المشروبات أو المستحضرات الصيدلانية، تكتسب نظافة تطبيق الغراء أهمية تنظيمية ملزمة. فبموجب لائحة إدارة الغذاء والدواء الأمريكية U.S. FDA 21 CFR 175.105 (المضافات الغذائية غير المباشرة: المواد اللاصقة)، يجب تركيب المواد اللاصقة للتغليف وتطبيقها في ظروف تمنع الانتقال غير الآمن عبر وصلة اللصق في العلبة الكرتونية. ويؤدي إبقاء أحواض الغراء مغطاة وغسل موزعات الغراء البارد إلى منع الأغشية الحيوية البكتيرية والشوائب المتفحمة من الدخول إلى وصلات عبوات الأغذية.
ما فترات التشحيم التي تحمي المحامل وصناديق التروس والأعمدة الملولبة في آلة طي ولصق العلب الكرتونية؟
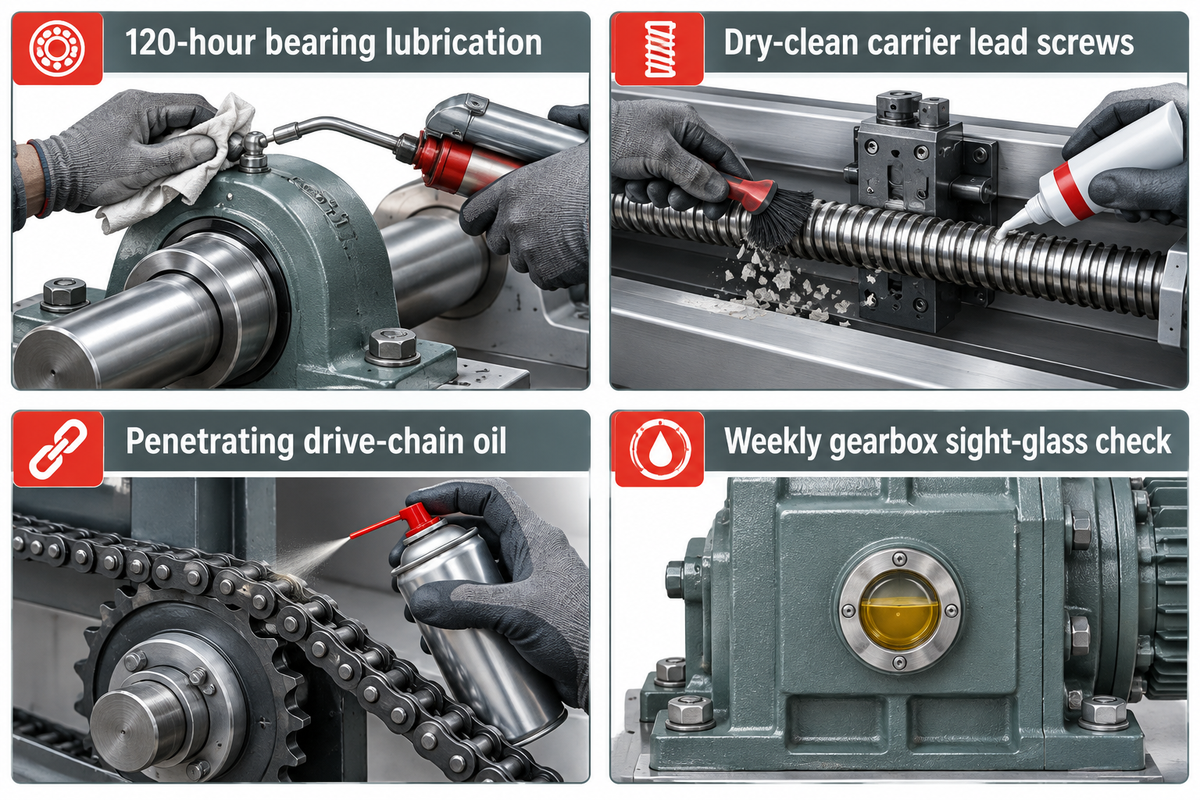
افحصوا وشحّموا محامل الأسطوانات الرئيسية كل 120 ساعة تشغيل، ونفّذوا الصيانة الشهرية لسلاسل القيادة والأعمدة الملولبة العرضية لحوامل السيور. ونظّفوا دائماً تنظيفاً جافاً غبار الورق المتراكم على سنون الأعمدة الملولبة قبل وضع الشحم. واختاروا مواد تشحيم غذائية معتمدة وفق NSF H1 حيثما تلامس العلب الكرتونية خطوط إنتاج الأغذية أو المستحضرات الصيدلانية.
كيف تزيّتون سلاسل القيادة والأعمدة الملولبة دون احتجاز غبار الورق؟
اشفطوا الغبار ونظّفوا الألياف بالفرشاة عن الأعمدة الملولبة الآلية والأدلة الخطية وسلاسل القيادة قبل التشحيم. فالغبار والأوساخ يجذبان الرطوبة. ويؤدي ضخ مواد التشحيم مباشرة فوق سنون الأعمدة الملولبة المغطاة بالغبار إلى تكوين معجون كاشط يخدش صواميل النحاس الأصفر لحوامل السيور ويطلق إنذارات الحمل الزائد في محركات السيرفو أثناء تغيير إعدادات العرض.
تتكون آلات طي ولصق العلب الكرتونية عالية السرعة من مئات الأجزاء المتحركة، بما في ذلك توابع الكامات في وحدة التغذية، وأعمدة التخديد، ومحامل أسطوانات الطي، والوصلات المفصلية الكردانية، والأعمدة الملولبة العرضية للهيكل. ويتطلب الحفاظ على هذه المجموعات في حالة جيدة الجمع بين فترات التشحيم المناسبة والإزالة الصارمة للغبار.
“من الضروري إجراء الصيانة المناسبة للمحامل بانتظام، باتباع أدلة التنظيف والتشحيم التي طورتها شركة BOBST، وفحص السيور كل 120 ساعة تشغيل.”
الخطأ الشائع #2: إضافة شحم جديد إلى الأعمدة الملولبة لحوامل السيور دون تنظيفها
تقع الأعمدة الملولبة العرضية التي تحرك حاملي السيور الأيسر والأيمن عبر هيكل بعرض 290 إلى 1,650 mm مباشرةً أسفل مسار الكرتون. وعندئذٍ تتعثر الأعمدة الملولبة وتكوّن معجوناً كاشطاً يخدش صواميل النحاس الأصفر لحوامل السيور ويعطّل التغيير الآلي للعرض.
اتبعوا أربع قواعد حسب المنطقة أثناء إجراءات العناية بالمحامل والتشحيم لإطالة العمر التشغيلي للمكونات والحفاظ على سلاسة التشغيل:
- قبل توصيل مضخة الشحم، امسحوا حلمات التشحيم جيداً في محامل الأسطوانات القابلة للخدمة وفق الفترات المجدولة. ولا تفرطوا في تعبئة المحامل عالية السرعة بالشحم. فالشحم الزائد قد يسد مجاري تدحرج المحمل. وتؤدي المجاري المسدودة إلى زيادة الاحتكاك ودرجة الحرارة، مما قد يسبب رشح الشحم حول مانعات التسرب وتلويث سيور النقل المجاورة.
- امسحوا الشحم القديم الداكن عن الأعمدة الملولبة والمحامل الخطية شهرياً بقطعة قماش خالية من الوبر وأعيدوا تشحيمها بشحم الليثيوم أو شحم PTFE الصناعي. وحرّكوا حوامل السيور عبر كامل شوط حركتها لتوزيع الشحم بالتساوي وامسحوا الشحم المدفوع إلى نهايات الشوط.
- افحصوا ارتخاء سلسلة القيادة الرئيسية وأنماط تآكل العجلات المسننة كل شهر. واستخدموا زيت سلاسل متغلغلاً، بدلاً من الشحم الكثيف، لوصلات البنوز والجلب لتجنب احتجاز ألياف الكرتون المتطايرة في الهواء.
- يجب إجراء فحوصات أسبوعية لمستويات الزيت عبر زجاجات البيان في صناديق التروس الرئيسية للآلات المزودة بمضخات تزييت مركزية. كما يجب تصريف وإعادة ملء صناديق التروس الرئيسية أثناء العَمرات الشاملة باستخدام زيوت باللزوجة الموصى بها من المصنّع الأصلي.
كيف تمنعون غبار الورق والحرارة من إتلاف حساسات ومحركات السيرفو في آلة طي ولصق العلب الكرتونية؟
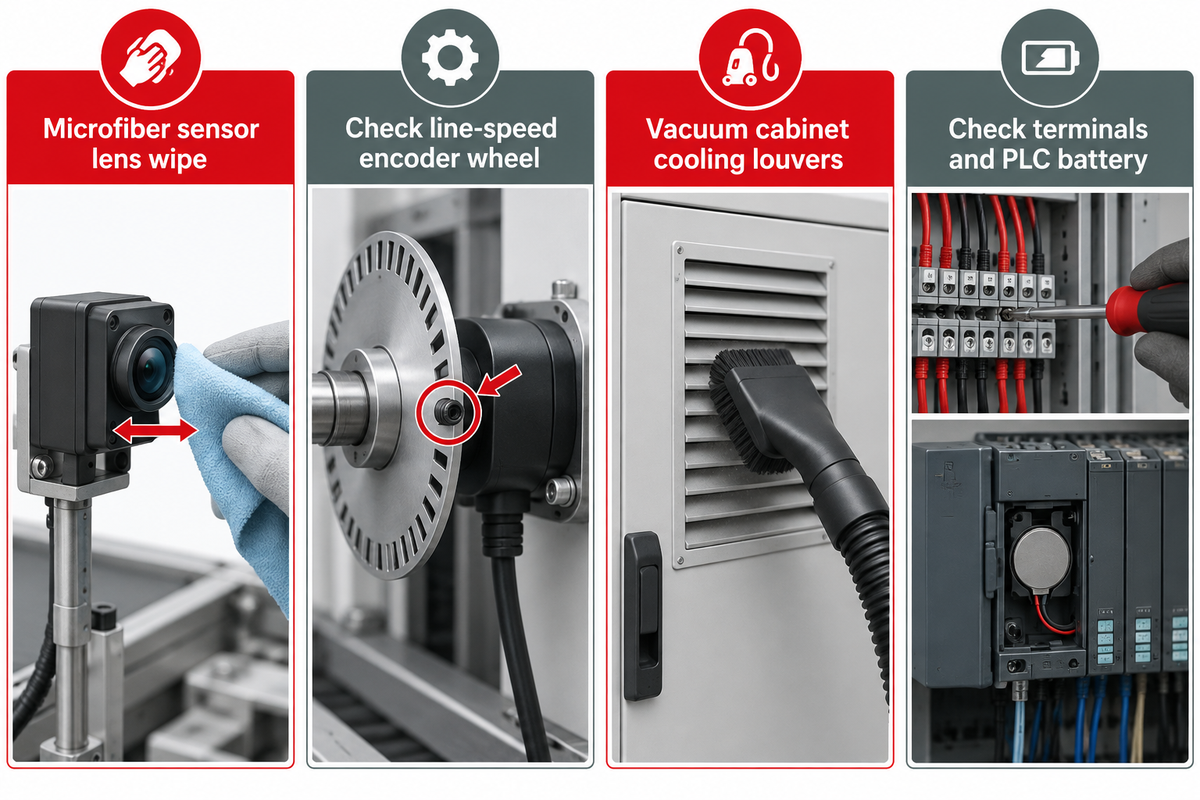
نظّفوا الخلايا الضوئية وكواشف الغراء البارد بقطعة قماش جافة من الألياف الدقيقة يومياً. فالتنظيف اليومي للعدسات يحافظ على مسافة الحساس إلى المنتج البالغة 25 ± 5 mm واكتشاف النقاط بحجم 1 × 1 mm عند تردد 20 kHz في حساسات مثل Baumer hhs GDX 1000. واشفطوا الغبار عن مرشحات سحب الهواء في الخزانة الكهربائية أسبوعياً لمنع الفصل الحراري لمحركات السيرفو.
كيف تحافظون على نظافة الخلايا الضوئية وكواشف الغراء وخزائن السيرفو؟
نظّفوا الخلايا الضوئية لبوابة التغذية وعيون ضبط المحاذاة للغراء وحساسات عداد وحدة إخراج العلب في كل وردية بفرشاة ناعمة وقطعة قماش جافة خالية من الوبر. وافحصوا قارنات المرمّز الدوار شهرياً، واشفطوا الغبار أو استبدلوا حصائر مرشحات مراوح تبريد الخزانة الكهربائية أسبوعياً لمنع فرط سخونة مغيرات التردد (VFDs) ومضخمات السيرفو متعددة المحاور.
يُعدّ غبار الورق ورذاذ الغراء السببين الرئيسيين للأعطال الكهربائية المتقطعة في خطوط التحويل الحديثة. إذ يعتمد ضبط المحاذاة لسرعة آلة طي ولصق العلب الكرتونية عالية السرعة على استجابة الحساسات الضوئية خلال أجزاء من المليون من الثانية. وقد يحجب رذاذ الغراء الجاف أو غبار الورق النافذة الضوئية لكاشف الغراء البارد. وإذا أدى ارتطام الحامل أيضاً إلى إزاحة الحساس خارج نطاق المسافة المعايرة، يطلق المتحكم إنذارات رفض كاذبة.
يشكّل تراكم الحرارة داخل خزانة التحكم الرئيسية خطراً مماثلاً على أداء الآلة. تستخدم سلسلة CW-G من Cenwan قدرة 13.5 kW في طراز CW-G-650PC و 21.5–25.5 kW في الطرازات الأكبر، بينما تستخدم سلسلة السيرفو CW-W قدرة 22–25 kW. وتولّد محركات السيرفو المتزامنة ومغيرات التردد VFDs هذه حرارة مستمرة داخل الخزانة. وعندما تسد ألياف الكرتون المموج المتطايرة فتحات مراوح تبريد الخزانة، ترتفع درجات الحرارة الداخلية حتى تطلق محركات القيادة رموز خطأ تجاوز الحرارة وتوقف الخط في منتصف التشغيل.
نفّذوا الفحوصات الأربعة التالية لحماية البنية الضوئية والكهربائية لديكم:
- أزيلوا الوبر والغبار عن الخلايا الضوئية لوحدات التغذية وزناد الغراء ولفّاظ العداد في نهاية الوردية. وبالنسبة لزناد الغراء ولفّاظات العداد، افتحوا الشفرة وأغلقوها عدة مرات لإزالة الغبار. وفي خزائن السيرفو، تأكدوا من دوران مراوح التبريد بحرية ومن بقاء أبواب الخزانة مغلقة ومحكمة الإغلاق. وانفخوا خراطيش سحب التفريغ في وحدة التغذية وفق جدول أسبوعي. واستخدموا منشفة من الألياف الدقيقة لتنظيف عدسات الخلايا الضوئية. ولا ترشوا أبداً منظفات الزجاج المذيبة على عدسات الألياف الضوئية البلاستيكية.
- افحصوا مرمّز سرعة الخط الرئيسي أسبوعياً. فارتخاء برغي التثبيت في المرمّز أو تراكم طبقة من الغراء على عجلة القياس يؤدي إلى قِصر خطوط الغراء أو انزياحها مع تسارع سرعة السير من التشغيل النبضي البطيء إلى 400 m/min.
- اشفطوا الغبار عن فتحات التهوية أو اغسلوها وجففوها تماماً كل أسبوع. وتحققوا من حرية دوران مراوح التبريد بينما أبواب الخزانة محكمة الإغلاق.
- أثناء العزل الكهربائي السنوي الكامل، افحصوا عزم ربط أطراف توصيل مصدر الطاقة تحسباً لارتخائها بفعل الاهتزاز، واستبدلوا البطاريات الاحتياطية لوحدة PLC وفق تقويم المصنّع الأصلي لضمان عدم فقدان وصفات العلب المخزنة.
كيف تصونون مضخات التفريغ ووحدات تحضير الهواء المضغوط في آلة طي ولصق العلب الكرتونية؟
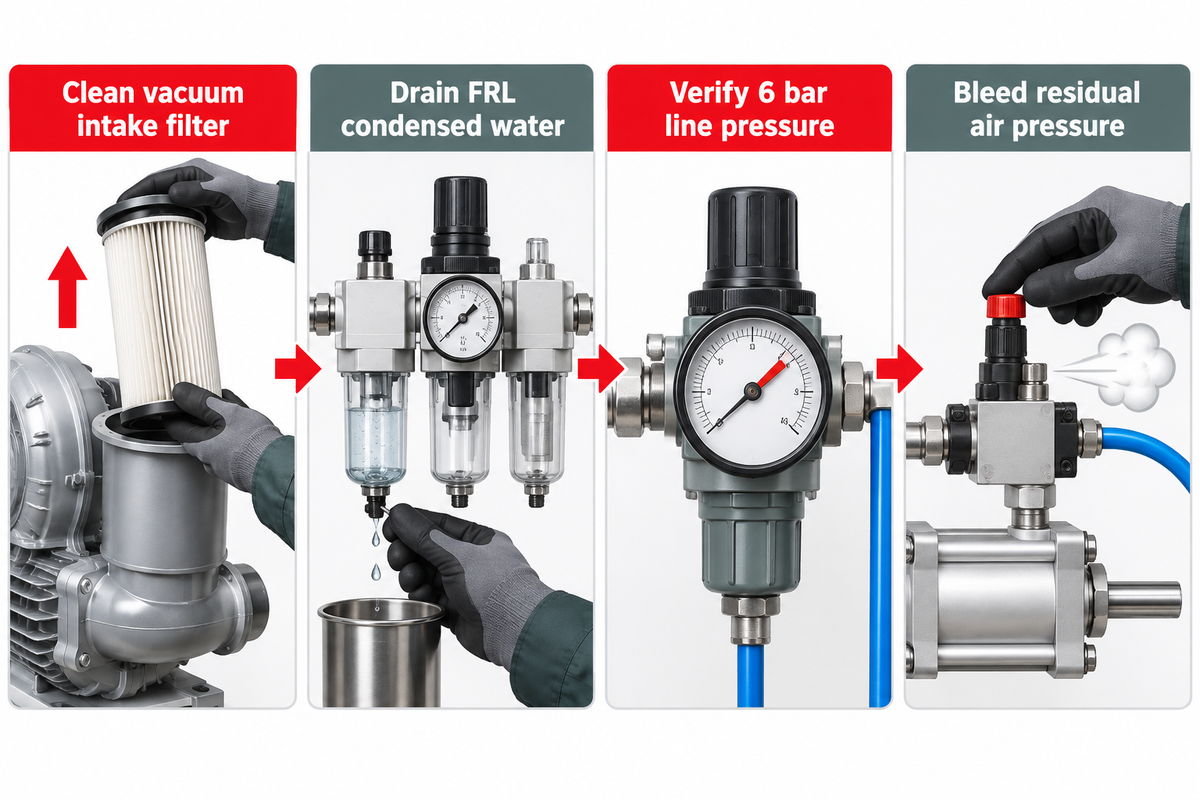
حافظوا على استقرار ضغط الهواء المضغوط عند 6 bar (0.6 MPa) وتدفق 10 m³/h (المقنن الهوائي لسلسلتي CW-G/CW-W من Cenwan) عبر تصريف مصائد المياه في وحدة المرشح والمنظم والمزيتة (FRL) ونفخ خراطيش سحب التفريغ في وحدة التغذية أسبوعياً. وفرّغوا ضغط الهواء المتبقي، بموجب معيار OSHA 29 CFR 1910.147 (d) (5)، قبل صيانة الأسطوانات.
ما الفحوصات الأسبوعية التي تمنع فقدان التفريغ في وحدة التغذية وتسريبات الأسطوانات الهوائية؟
في كل أسبوع، فكّوا ونظّفوا خرطوشة مرشح السحب في منفاخ التفريغ بقسم التغذية. وصرّفوا أيضاً الماء المتكاثف من وحدة تحضير الهواء FRL. وتحققوا من ثبات ضغط الخط المنظم عند 6 bar واستمعوا لأي تسريبات هواء عبر أسطوانات الكبس الهوائية والصمامات اللولبية لدافع عداد الدفعات.
تحافظ الدائرة الهوائية ودائرة التفريغ المصانتان جيداً على تزامن طرفي آلة طي ولصق العلب الكرتونية. فعند المدخل، يسحب منفاخ تجديدي عالي التدفق الهواء عبر سيور التغذية المثقبة لفصل مسطح العلبة الكرتونية السفلي عن الرصة دون تغذية مزدوجة. وعند وحدة إخراج العلب، تضغط الأسطوانات الهوائية سير الكبس ودافع عداد الدفعات. كما يتم تشغيل القلّابات عالية السرعة. وتحدد المواصفات المنشورة لسلسلتي CW-G و CW-W من Cenwan هذه الدائرة الهوائية عند ضغط تشغيل 6 bar واستهلاك هواء 10 m³/h.
ينبعث من الكرتون المموج والخامة الورقية المعاد تدويرها قدر كبير من غبار الورق. ونتيجةً لذلك، ينسد مرشح السحب في منفاخ التفريغ بسرعة كبيرة. وتؤدي خرطوشة مرشح السحب المسدودة إلى حرمان المنفاخ من الهواء، وخفض قوة التثبيت بالشفط على القطع الكرتونية المسطّحة المقوسة، ورفع درجة حرارة المحامل. اجمعوا بين التنظيف اليومي لأكياس الغبار في وحدة التغذية والتنظيف المنتظم لخراطيش السحب عبر هذه الأجزاء المختلفة من الآلة.
وينطبق الأمر نفسه على التحكم في الرطوبة داخل الهواء المضغوط. فقطرات الماء التي تتجاوز مصيدة الرطوبة الممتلئة في وحدة FRL تجرف شحم المصنع من الأسطوانات، وتسبّب تآكل بكرات الصمامات اللولبية في مسدسات الغراء والدوافع، وتؤدي إلى عدم انتظام ضغط حزام الكبس. وخلال الفحوصات الأسبوعية، صرّفوا وعاء الماء في وحدة FRL وافحصوا أنابيب الهواء المصنوعة من البولي يوريثان سريعة التوصيل للتحقق من عدم احتكاكها بأجزاء الهيكل المتحركة.
كيف تختلف الصيانة بين آلات طي ولصق صناديق الكرتون المموج وآلات العلب الكرتونية المطوية؟
تتطلب آلات طي ولصق علب الكرتون المموج التي تشغّل ألواح التمويج E و F و C و B و AB شفطاً كثيفاً لغبار التمويج وفحوصات لتآكل ألواح ضبط استقامة العلبة. وتشمل هذه الفئة طراز Cenwan CW-W-1250AC-S بقدرة 22 kW وسرعة 200 m/min. أما خطوط العلب الكرتونية المطوية التي تشغّل ورقاً مقوّى بوزن 200-800 g/m2 وبسرعة تصل إلى 400 m/min (سلسلة CW-G) فتعطي الأولوية للتحكم الحراري في المحامل عالية السرعة والمراقبة الضوئية الدقيقة للغراء.
غبار تموّجات الكرتون المموج مقابل خطوط العلب الكرتونية عالية السرعة: أين يتركز التآكل؟
في خطوط الكرتون المموج (عرض 290-1,650 mm، وسرعة 180-200 m/min)، تتسبب ألياف الكرافت غير المبيضة الخشنة وغبار القطع في تآكل بوابات وحدة التغذية وألواح ضبط استقامة العلبة والأعمدة الملولبة الآلية. وفي خطوط العلب الكرتونية المطوية من الورق المقوّى (200–800 g/m²، وحتى 400 m/min)، يؤدي مسحوق طلاء الكاولين إلى تزجّج السيور وتُجهد سرعات الدوران العالية المحامل وخطافات السيرفو ذات 4/6 زوايا.
لا يستطيع مديرو المصانع الذين ينتجون كلاً من صناديق الكرتون المموج والعلب الكرتونية المصنوعة من الورق المقوّى تطبيق وتيرة التنظيف الموحدة نفسها. فالكتلة الفيزيائية وكيمياء السطح والسرعة الخطية للسير الخاصة بالخامة تحدد مواضع تركز التآكل الميكانيكي عبر آلات طي ولصق العلب الكرتونية.
يزن الطراز الخدمي الشاق CW-W-1250AC-S نحو 8,000 kg ويستخدم محركاً بقدرة 22 kW لعروض تصل إلى 1,250 mm. ويعمل طراز 4/6 زوايا CW-W-1250PCW المزود بمحرك بقدرة 25 kW بسرعة 180 m/min لعروض تصل إلى 1,650 mm. وتستخدم سلسلة CW-G محركاً بقدرة 13.5 kW في طراز CW-G-650PC ومحركات بقدرة 21.5 إلى 25.5 kW في الطرازات الأكبر لتشغيل ورق مقوّى بوزن 200 إلى 800 g/m² بسرعة تصل إلى 400 m/min.
| معامل التشغيل ومنطقة التآكل | آلة طي ولصق صناديق الكرتون المموج (خط أساس سلسلة CW-W) | آلة طي ولصق العلب الكرتونية المطوية (خط أساس سلسلة CW-G) |
|---|---|---|
| نطاق الخامة والسرعة | كرتون مموج من فئات التمويج E و F و C و B و AB؛ عرض 290–1,650 mm؛ سرعة قصوى 180–200 m/min؛ قيادة 22–25 kW؛ هيكل بوزن 8,000 kg. | ورق مقوّى مطلي/غير مطلي بوزن 200–800 g/m²؛ سرعة قصوى حتى 400 m/min؛ قيادة 13.5–25.5 kW؛ هيكل بوزن 6,400–7,800 kg. |
| الغبار والتلوث السائد | ألياف كرافت معاد تدويرها خشنة، ورقائق غراء النشا، وبقايا تقطيع قوالب القطع المتراكمة في المسارات السفلية لحوامل السيور. | مسحوق طلاء الكاولين/كربونات الكالسيوم الناعم، وغبار ورنيش الأشعة فوق البنفسجية، وتراكم الحبر الدقيق على السيور والحساسات. |
| نقطة التآكل في وحدة التغذية والطي المسبق | تشبّع سريع لمرشح منفاخ التفريغ؛ وتخديد كاشط في بوابات التغذية وسيوف الطي المسبق وألواح التوجيه العلوية/السفلية. | تزجّج سريع لسيور الاحتكاك في وحدة التغذية بفعل طلاء الكاولين؛ وانصقال حافة سكاكين كسر خطوط التخديد الدقيقة. |
| معايرة فجوة الأسطوانات ومنطقة الضغط بين البكرتين | يلزم معايرة فجوة الأسطوانات وفق سماكة التمويج دون سحق تموّجات الكرتون. | فجوات دقيقة دون الملليمتر في منطقة الضغط بين البكرتين لكسر الطيات الأولى بزاوية 180° والطيات الثالثة بزاوية 165° في الورق المقوّى المرن. |
| العناية بآلية ضبط استقامة العلبة و 4/6 زوايا | فحص ألواح ضبط الاستقامة ثنائية المرحل وخطافات القاع ذاتي القفل الثقيلة أسبوعياً؛ وإجراء عمرة كاملة لمجموعة النوابض كل ربع سنة. | فحص خطافات السيرفو الدوارة للطي الخلفي عالية السرعة والسيور المسننة عند كل فترة خدمة للمحامل؛ وإجراء عمرة كل ربع سنة. |
| متطلبات المادة اللاصقة والكبس | وزن طبقة غراء أعلى + تثبيت اختياري باللاصق المنصهر بالحرارة لإبقاء ألسنة الكرتون المموج الثقيلة مغلقة عند دخول الكبس الهوائي بضغط 6 bar. | مراقبة بثق الغراء البارد بالنقاط المجهرية وتنظيف أقطاب معالج الأسطح بالأشعة فوق البنفسجية/البلازما. |
المصادر: الكتالوجات التقنية لسلسلتي CW-W و CW-G من Cenwan وحساسات Baumer hhs.
كيف تشخّصون وتصلحون انحشار الألواح، وانحراف القطع الكرتونية المسطّحة، وظاهرة ذيل السمكة في آلة طي ولصق العلب الكرتونية؟
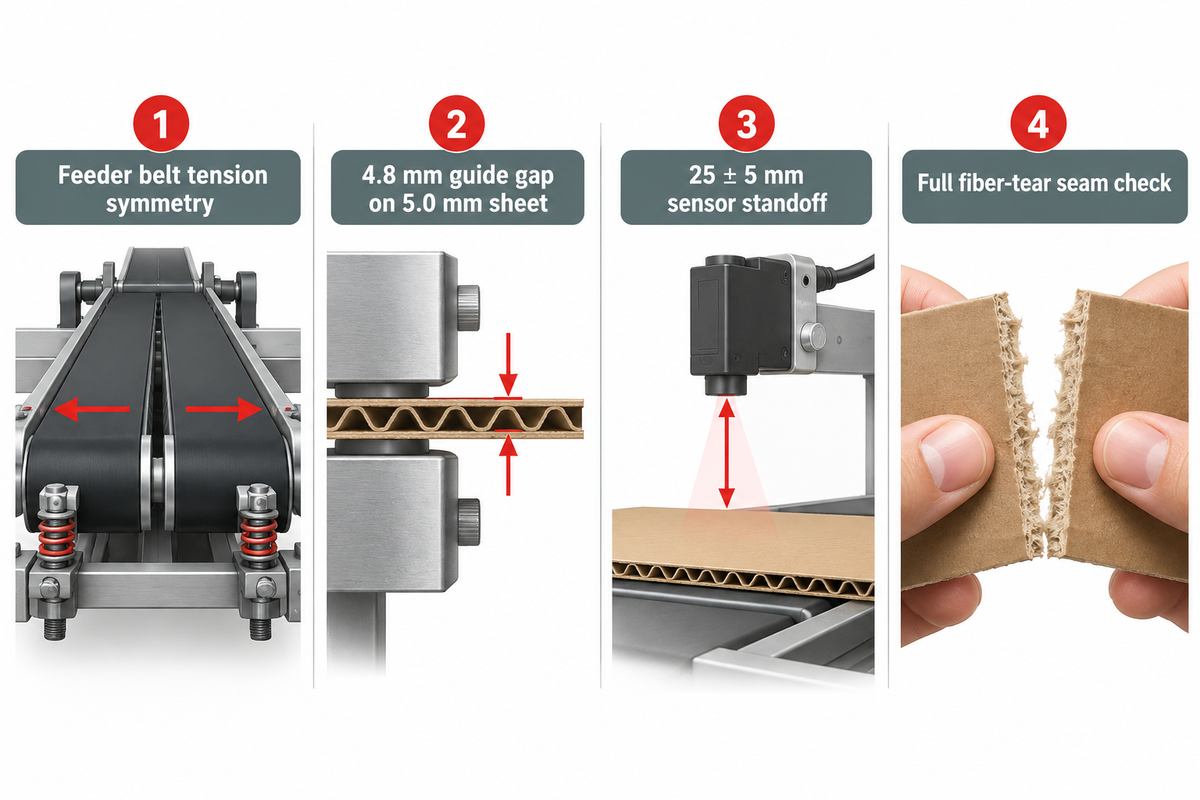
افحصوا تآكل المكونات قبل إجراء أي تغييرات على مواضع ضبط إعدادات الآلة لتحديد أسباب انحراف القطع الكرتونية المسطّحة وظاهرة ذيل السمكة وتشقق خط التخديد وانفتاح وصلات اللصق. وتحققوا من تماثل سرعة وشدّ سير وحدة التغذية بين الجانبين الأيسر والأيمن، وافحصوا فجوات ألواح التوجيه العلوية والسفلية، وتأكدوا من حدوث تمزق كامل للألياف عبر وصلة اللصق المتصلبة.
ما المكونات المتآكلة التي تسبب انحراف القطع الكرتونية المسطّحة وظاهرة ذيل السمكة وانفتاح وصلات اللصق؟
يؤدي انزلاق سير وحدة التغذية أو تزجّجه إلى عدم التماثل وتفاوت الشدّ على حوامل السيور، مما ينتج عنه انحراف مسطح العلبة الكرتونية. وتحدث ظاهرة ذيل السمكة في الكرتون المموج بسبب الخلوص الزائد في ألواح التوجيه أو تآكل ألواح ضبط استقامة العلبة. وتسبب خطوط التحزيز للثني غير المكسورة طيات غير متساوية وتشقق طبقة الورق المبطنة للكرتون المموج. أما وصلات الغراء المفتوحة فتنتج عن انخفاض ضغط الكبس أو انسداد فوهات الغراء أو انزلاق المرمّز.
عندما تخرج الصناديق النهائية من سير وحدة إخراج العلب بوصلات على شكل ذيل السمكة أو ألسنة منحرفة، غالباً ما يتفاعل مشغّلو الآلة بتحريك سيوف الطي والأدلة الجانبية، مما يخلّ باستقامة ضبط إعدادات الآلة بالكامل. تحقّقوا دائماً من الهندسة الأساسية للآلة باستخدام قائمة فحص ضبط إعدادات آلة طي ولصق العلب الكرتونية إلى جانب مصفوفة تشخيص الأسباب الجذرية بين العيوب والمكونات أدناه.
تأمّلوا فيزياء خلوص ألواح التوجيه الموثقة في براءة الاختراع الأمريكية US8512803B2 (آلة طي ولصق وطريقة تصنيع صندوق كرتون مموج). فعندما تكون سماكة لوح كرتون مموج S مساوية لـ 5.0 mm، تُضبط أضيق فجوة بين لوحي التوجيه العلوي والسفلي على 4.8 mm. وفي الوقت نفسه، توازن أسطوانة هوائية الوزن الذاتي لمسدس الغراء التلامسي. ويمكن أن يؤدي التآكل الكاشط الناتج عن التمويج أو ارتخاء مسامير التثبيت إلى توسيع فجوة التوجيه البالغة 4.8 mm لتتجاوز سماكة اللوح البالغة 5.0 mm، مما يجعل مسطح العلبة الكرتونية ينحرف أسفل رأس تطبيق الغراء. وبالمثل، إذا انزاح كاشف Baumer GDX 1000 خارج مسافة عمله البالغة 25 ± 5 mm، فإنه يفشل في رصد نقاط المادة اللاصقة بحجم 1 × 1 mm. وتوضح كلتا السماحيتين المنشورتين فحوصات تشخيصية خاصة بالمكونات وليستا إعدادات شاملة لكل فئات التمويج.
| عيب العلبة الكرتونية الملاحظ / العطل | محطة الآلة المشتبه بها | السبب الجذري الأساسي للصيانة / التآكل | فحص التحقق السريع في أرضية المصنع | إجراء الصيانة التصحيحي |
|---|---|---|---|---|
| 1. تغذية مزدوجة متقطعة أو فشل في تغذية الألواح | قسم التغذية | تزجّج سيور التغذية المطاطية، أو تآكل طرف بوابة التغذية، أو انسداد مرشح منفاخ التفريغ. | فحص هبوط مؤشر مقياس التفريغ وفحص سطح سير وحدة التغذية للكشف عن تراكم الكاولين اللامع. | مسح سيور التغذية بماء فاتر وصابون لطيف؛ وتنظيف خرطوشة مرشح التفريغ؛ وضبط فجوة البوابة على سماكة مسطح علبة كرتونية واحد. |
| 2. انحراف مسطح العلبة الكرتونية عند دخول قسم الطي المسبق | وحدة التغذية / قضبان التوجيه عند المدخل | عدم تطابق تآكل السير الأيسر والأيمن (خلط سير جديد مع سير قديم) أو عدم تساوي شدّ السير. | قياس انحراف السير الأيسر مقابل الأيمن والتحقق من توازي قضبان المدخل بمسطرة فولاذية مستقيمة. | استبدال سيور وحدة التغذية أو سيور النقل في أزواج متطابقة؛ وموازنة براغي الشدّ اليسرى واليمنى. |
| 3. ظاهرة ذيل السمكة في الكرتون المموج (تفاوت استدقاق الوصلة) | قسم الطي وضبط استقامة العلبة | عدم محاذاة السيور، أو تآكل ألواح التوجيه العلوية/السفلية، أو تفاوت فجوة أسطوانات حوامل السيور عبر سماكة التمويج. | قياس فجوة الوصلة من الأعلى إلى الأسفل بمسطرة مستقيمة؛ وفحص فجوة التوجيه بمقياس خلوص (مثل 4.8 mm على كرتون بسماكة 5.0 mm). | إعادة ضبط استواء قضيب حامل السيور العلوي، وتنظيف وتشحيم الأعمدة الملولبة، ومعايرة توقيت قسم ضبط استقامة العلبة. |
| 4. طيات غير منتظمة أو تشقق الطبقة المبطنة عند خط التحزيز للثني | قسم الطي المسبق | عدم كفاية زاوية الكسر المسبق لخط التخديد الأول عند 180°، أو تآكل أسطوانات الطي المسبق، أو جفاف الكرتون وهشاشته. | تمرير مسطح علبة كرتونية واحد بالتشغيل النبضي عبر قسم الطي المسبق والتحقق من كسر خط التخديد الأول بزاوية 180° والثالث بزاوية 165°. | إزالة الغراء الجاف عن سيوف وأسطوانات الطي المسبق؛ وإعادة ضبط فجوة منطقة الضغط بين البكرتين وفق وزن المتر المربع أو سماكة تمويج الكرتون. |
| 5. انفتاح وصلة اللصق عند مخرج وحدة إخراج العلب | قسما اللصق والكبس | انسداد جزئي في فوهات الغراء، أو تفحّم مرشح اللاصق المنصهر بالحرارة، أو انخفاض ضغط الكبس دون 6 bar. | فصل وصلة متصلبة للتحقق من التمزق الكامل للألياف؛ وفحص مقياس هواء وحدة FRL (6 bar) ودرجة حرارة الغراء. | تطهير مسدس غراء PVA بالماء الدافئ أو استبدال المرشح الخطي للاصق المنصهر بالحرارة؛ وتصريف الماء من وحدة FRL واستعادة ضغط حزام الكبس. |
| 6. انزياح خط الغراء للأمام/الخلف مع تغير السرعة | زناد اللصق والمرمّز | ارتخاء قارنة المرمّز الدوار، أو اتساخ عجلة المرمّز بالغراء، أو تراكم الغبار على عدسة الخلية الضوئية للزناد. | مقارنة موضع بداية خط الغراء عند التشغيل النبضي البطيء مقابل سرعة الإنتاج العالية؛ وفحص براغي تثبيت عمود المرمّز. | شدّ قارنة المرمّز، وتنظيف حافة عجلة القياس، ومسح حساس الزناد الضوئي بقطعة قماش جافة خالية من الوبر. |
| 7. انحشار ألسنة القاع ذاتي القفل أو إفلاتها من الخطاف | وحدة القاع ذاتي القفل / 4-6 زوايا | إجهاد نابض إرجاع الخطاف السفلي، أو تراكم الغراء على إصبع الخطاف، أو انحراف طور الطي الخلفي لمحرك السيرفو. | تحت عزل الطاقة LOTO، اختبار ارتداد نابض الخطاف يدوياً وفحص طرف الخطاف للكشف عن تراكم اللاصق الجاف. | تنظيف أصابع الخطافات بالماء الدافئ وكاشطة بلاستيكية؛ واستبدال النوابض الضعيفة من طقم قطع الغيار من المستوى 1. |
| 8. رفض كاذب من وحدة اللفظ بدعوى غياب الغراء | الفحص الضوئي للجودة | تراكم الغبار على عدسة كاشف الغراء البارد أو انزياح حامل الحساس خارج نافذة الكشف المعايرة. | قياس المسافة بين الحساس ولوح الكرتون بمسطرة قياس وفحص سطح العدسة للكشف عن رذاذ المادة اللاصقة. | مسح نافذة الحساس بقطعة قماش جافة من الألياف الدقيقة وتثبيت حامل التركيب عند المسافة المعايرة فوق لسان العلبة المخصص للغراء. |
| 9. خدوش أو علامات احتكاك على السطح المطبوع للعلبة الكرتونية | أسطوانات حوامل السيور والنقل | كتل غراء جاف متصلبة على سيور الطي، أو تصلب محمل أسطوانة حرة، أو شدّ مفرط لأسطوانات منطقة الضغط بين البكرتين. | تحت عزل الطاقة LOTO، تدوير جميع الأسطوانات الحرة باليد وفحص سطح السير على طول خط أثر الاحتكاك. | إزالة كتل الغراء بالماء الدافئ وأداة بلاستيكية؛ واستبدال محامل الأسطوانات الحرة الخشنة؛ وموازنة فجوة الأسطوانات. |
المصادر: معايير اختبار الوصلات (TAPPI T 840 om-10 و T 813)، وبراءة اختراع مكتب البراءات الأمريكي USPTO US8512803B2، ومواصفات حساسات Baumer hhs، وتشخيصات السيور من Sinosun.
ما إجراءات عزل الطاقة للسلامة وقطع الغيار الحرجة التي تدعم العَمرات السنوية الشاملة لآلة طي ولصق العلب الكرتونية؟
تتطلب كل مهمة صيانة داخلية عزلاً كاملاً للطاقة وتفريغاً للطاقة المخزنة بموجب معيار OSHA 29 CFR 1910.147، وعدم الاعتماد مطلقاً على زر إيقاف الطوارئ وحده. وإلى جانب الالتزام بعزل الطاقة، احتفظوا بمخزون قطع غيار من 3 مستويات (قطع الطوارئ المانعة لتوقف الوردية، وقطع التآكل المجدولة، ومجموعات العَمرة السنوية) عبر دعم قطع الغيار والخدمة لآلات طي ولصق العلب الكرتونية لدينا.
كيف تعزلون الطاقة المخزنة (OSHA 1910.147) وتخزنون قطع التآكل الحرجة؟
قبل إدخال اليد إلى مناطق الضغط بين البكرتين، افصلوا القاطع الكهربائي الرئيسي وأقفلوه بقفل سلامة وفرّغوا الهواء المضغوط من الموزع الهوائي ذي ضغط 6 bar. واتركوا مكثفات مغيرات التردد VFD وسخانات اللاصق المنصهر بالحرارة لتفرغ شحنتها وتبرد، ثم اختبروا أزرار التشغيل للتحقق من عدم بقاء أي طاقة متبقية مخزنة. واحتفظوا بقطع المستوى 1 المانعة لتوقف الوردية في أرضية المصنع لتجنب تأخيرات الشحن.
إن ضغط زر إيقاف الطوارئ أو فتح باب واقٍ متشابك يقطع دائرة التحكم لكنه لا يعزل مصدر الطاقة الرئيسي ولا يفرّغ ضغط الهواء المحبوس. وعندما يزيل الفنيون انحشار الألواح أو يكشطون أسطوانات الغراء أو يضبطون شدّ السير داخل مناطق الضغط بين البكرتين، يجب عليهم تنفيذ إجراء رسمي لعزل الطاقة ووضع الأقفال والبطاقات التحذيرية (LOTO) بموجب معيار إدارة السلامة والصحة المهنية الأمريكية U.S. OSHA 29 CFR 1910.147. وفي المصانع الأوروبية، تتوافق أقفال الواقيات وبنية عزل الطاقة مع توجيه الاتحاد الأوروبي CE Directive 2006/42/EC ومعيار آلات التعبئة والتغليف EN 415-10.
“عقب وضع أجهزة القفل أو البطاقات التحذيرية على أجهزة عزل الطاقة، يجب تفريغ جميع الطاقات المخزنة أو المتبقية التي قد تشكل خطراً أو فصلها أو تقييدها أو جعلها آمنة بأي وسيلة أخرى.”
أثناء العَمرات السنوية الشاملة، يتساءل مديرو المصانع أيضاً عما إذا كان استبدال السيور أو المحامل أو محركات القيادة المتآكلة يستدعي شهادة مطابقة جديدة للآلة. ووفقاً لإرشادات هيئة الصحة والسلامة البريطانية (HSE) بشأن الآلات المجددة والمعدلة، فإن استبدال القطع المتآكلة بقطع جديدة مماثلة (الاستبدال بالمثل) لا يتطلب إعادة وضع علامة المطابقة. أما استبدال وحدة تحكم الآلة بوحدة تحكم مختلفة أو استبدال محدد السرعة بسرعة أعلى فيتطلب تقييماً جديداً للمطابقة.
تعتمد ميزانيات الصيانة السنوية واستبدال قطع التآكل على فئة عرض طراز الآلة (أقصى عرض من 650 إلى 1,650 mm، لاستيعاب قطع كرتونية مسطّحة من 290 إلى 1,650 mm). كما يؤثر عدد الورديات اليومية ودرجة كشط الكرتون وتكاليف العمالة المحلية في هذه الميزانيات، ولذلك ينبغي طلب عروض أسعار حسب الأرقام التسلسلية للآلات العاملة في المصنع. ولتجنب أيام من وقت توقف التشغيل في انتظار قطع الغيار المشحونة جواً عند تعطل إحدى قطع التآكل، نظّموا مستودع الموقع وفق جدول تخزين قطع الغيار ذي المستويات الـ 3 أدناه.
| مستوى المخزون / التدقيق | مكونات آلة طي ولصق العلب الكرتونية المحددة | الكمية الموصى بتخزينها في الموقع | متطلبات التخزين والتحقق |
|---|---|---|---|
| المستوى 1: قطع الطوارئ الفورية المانعة لتوقف الوردية | أطراف فوهات الغراء البارد ومانعات التسرب، والمرشحات الخطية للاصق المنصهر بالحرارة، وخطافات القاع ذاتي القفل ونوابض الإرجاع، وأطراف بوابات التغذية، وعيون الخلايا الضوئية. | 2–4 أطقم كاملة لكل خط آلة تُحفظ في خزانة الصيانة المجاورة للخط. | حفظ الفوهات والحساسات الضوئية في صوانٍ محكمة الإغلاق خالية من الغبار للاستبدال السريع تحت عزل الطاقة LOTO. |
| المستوى 2: قطع التآكل المجدولة | أطقم متطابقة لسيور الشفط في وحدة التغذية، وأزواج سيور النقل اليسرى/اليمنى من البولي أميد، وسيور القيادة poly-V بمقطع PJ أو PK، ومرشحات منفاخ التفريغ، وعناصر وحدة FRL. | 1 طقم آلة متطابق كامل لكل فئة عرض (650PC أو 1100PC أو 1250AC-S). | تخزين السيور المطاطية والمرنة دون ثني في عبوات باردة ومظلمة وفق معيار ISO 2230:2026؛ وتسجيل تواريخ الدفعات. |
| المستوى 3: مجموعات العَمرة السنوية ونظام القيادة | محامل الأسطوانات عالية السرعة، وصواميل النحاس الأصفر للأعمدة الملولبة لحوامل السيور، ومرمّزات السرعة الدوارة، والصمامات اللولبية للدافع الهوائي، ومراوح تبريد الخزانة. | تخزين 1–2 من قطع الغيار الحرجة في الموقع أو تأكيد الشحن السريع خلال 48 ساعة من مركز قطع غيار المصنّع الأصلي. | التحقق من خلوصات المحامل ومعدلات نبضات المرمّزات مقابل قائمة المواد (BOM) الخاصة بالرقم التسلسلي للمعدات الأصلية. |
| تدقيق المصنّع الأصلي 1: المكونات الفرعية القياسية المتوفرة تجارياً | متحكمات PLC، ومحركات قيادة السيرفو، والملامسات الكهربائية، والصمامات الهوائية، والمحامل عبر خطوط BOBST و Heidelberg و Signature folder gluer (AIM) و Cenwan. | تدقيق قائمة المواد (BOM) الكهربائية والميكانيكية قبل شراء الآلة. | التأكد من استخدام علامات تجارية صناعية قياسية متوفرة عالمياً ليتمكن الفنيون المحليون من تأمين القطع دون احتكار خاص. |
| تدقيق المصنّع الأصلي 2: سهولة الوصول للصيانة الميكانيكية | مبيتات المحامل الخارجية، وشدادات السيور سريعة الفك، والأعمدة الملولبة العرضية المكشوفة لحوامل السيور. | فحص هندسة الهيكل أثناء اختبار القبول في المصنع (FAT). | التأكد من قدرة الفنيين على تنظيف الأعمدة الملولبة واستبدال سيور وحدة التغذية بسرعة دون تفكيك الإطارات الجانبية الرئيسية. |
| تدقيق المصنّع الأصلي 3: التشخيص عن بُعد لوحدة PLC ودعم قطع الغيار | بوابة تشخيص عن بُعد مشفرة لوحدة PLC، ومخططات كهربائية باللغة الإنجليزية، وأطقم قطع تآكل مطابقة للرقم التسلسلي. | مشمول في دعم قطع الغيار والخدمة لآلات طي ولصق العلب الكرتونية من Cenwan. | التحقق من تشخيص إنذارات السيرفو عن بُعد وضمان توافق قطع الغيار حسب الرقم التسلسلي للآلة. |
ملاحظة النطاق: يجب أن تتبع النسب المئوية الدقيقة لاستطالة السيور، ودرجات شحم المحامل، وخلوصات شفرات الكشط، وقيم عزم ربط المثبتات دليل التشغيل والصيانة الصادر عن المصنّع الأصلي لآلتكم.
اطلبوا قطع غيار مطابقة للرقم التسلسلي أو احجزوا تدقيق صيانة تقني من Cenwan
هل تحتاجون إلى سيور متطابقة لوحدة التغذية والطي، أو أطقم خطافات القاع ذاتي القفل، أو تشخيص عن بُعد لوحدة PLC ومحركات السيرفو لآلة طي ولصق العلب الكرتونية CW-G أو CW-W لديكم؟ أرسلوا إلى فريقنا الهندسي الرقم التسلسلي لآلتكم وأبعاد مسطح العلبة الكرتونية غير المطوي وجدول الورديات للحصول على طقم مخصص لقطع التآكل.
اطلبوا طقم قطع غيار واستشارة صيانة ←الأسئلة الشائعة
كيف تختبرون وتتحققون من دقة الطي في آلة طي ولصق العلب الكرتونية بعد استبدال رئيسي للسيور أو الأسطوانات؟
نفّذوا تجربة تشغيل نبضي بطيء بـ 50 مسطح علبة كرتونية يتبعها تشغيل عينة بسرعة الإنتاج الفعلية على مخطط قالب العلبة الكرتونية ذي السماحية الأشد دقة لديكم.
قيسوا محاذاة ألسنة العلبة المطوية واستدقاق وصلة اللصق بمسطرة فولاذية معايرة وتأكدوا من سلاسة تعشيق خطافات القاع ذاتي القفل. وافصلوا وصلات العينات المتصلبة وتحققوا من التمزق الكامل للألياف قبل اعتماد تشغيل آلة طي ولصق العلب الكرتونية لإنتاج الوردية الكاملة.
ما الطريقة الأكثر أماناً لإزالة المادة اللاصقة المتصلبة عن أسطوانات وسيوف الطي في آلة طي ولصق العلب الكرتونية؟
يُلزم معيار OSHA 29 CFR 1910.147 بعزل وقفل جميع مصادر الطاقة الكهربائية والهوائية قبل ملامسة أي أسطوانة أو سيف طي.
استخدموا الماء الدافئ أو عامل فصل غير مسبب للتآكل معتمداً من مصنّع المادة اللاصقة لتليين غراء PVA المائي. وارفعوا البقايا المليّنة بكاشطة بلاستيكية أو نحاسية بدلاً من الشفرات الفولاذية أو الأسلاك الرفيعة التي تخدش الأسطوانات المطلية بالكروم وأقراص الغراء المحززة.
لماذا يجب استبدال سيور الشفط في وحدة التغذية وسيري النقل الأيسر/الأيمن في أزواج متطابقة في آلة طي ولصق العلب الكرتونية؟
استبدلوا سيور وحدة التغذية وسيري النقل الأيسر/الأيمن في أزواج متطابقة بحيث يتحرك جانبا مسطح العلبة الكرتونية بالسرعة الخطية وقوة الإمساك الاحتكاكي ذاتهما.
يتميز السير الجديد بسُمك أكبر لطبقة المطاط المرن ومعامل احتكاك سطحي أعلى مقارنةً بالسير المتآكل الذي تعرض لاستطالة الحبال الداخلية وانصقال السطح بفعل الكاولين. ويؤدي إقران سير جديد بسير متآكل إلى إمساك حواف مسطح العلبة الكرتونية بشكل غير متساوٍ مما يسبب انحراف العلبة الكرتونية.
ما خطوات الصيانة المطلوبة قبل إيقاف آلة طي ولصق العلب الكرتونية لعطلة الشتاء أو لفترة توقف تمتد لعدة أسابيع؟
صرّفوا واغسلوا أحواض الغراء البارد والمضخات والخراطيم وصمامات البثق بالماء الدافئ لمنع تجمد مستحلب PVA المتبقي أو تصلبه داخل الخطوط.
اشفطوا غبار الورق عن جميع الأعمدة الملولبة العرضية والأدلة الخطية، واطلوا الأعمدة الفولاذية المكشوفة بزيت مقاوم للتآكل. وصرّفوا مصائد المياه في وحدة تحضير الهواء المضغوط FRL، وأرخوا شدّ السير إذا نص على ذلك دليل المصنّع الأصلي، وتحققوا من النسخة الاحتياطية لمعاملات PLC قبل فصل الطاقة الكهربائية الرئيسية.
هل يُعدّ استبدال السيور أو المحامل أو خطافات الطي المتآكلة تعديلاً جوهرياً للآلة بموجب لوائح السلامة؟
لا يُعدّ الاستبدال بالمثل للسيور أو المحامل أو خطافات الطي المتآكلة أثناء التجديد الروتيني للآلة تعديلاً جوهرياً للآلة.
وفقاً لإرشادات هيئة الصحة والسلامة البريطانية UK HSE الخاصة بتجديد الآلات، إذا استُبدلت القطع المتآكلة بقطع مطابقة أو مماثلة، فلا يلزم إصدار شهادة مطابقة جديدة. وفي المقابل، فإن إضافة محطات آلية جديدة أو رفع السرعة التصميمية القصوى أو تعديل منطق واقيات السلامة يتطلب تقييماً رسمياً للمطابقة.
كيف يجب أن يخزن مصنع العلب الكرتونية سيور التغذية المطاطية الاحتياطية وسيور النقل المصنوعة من البولي يوريثان لمنع التقادم المبكر؟
يجب تخزين سيور التغذية المطاطية الاحتياطية وسيور النقل المرنة دون ثني في خزانة باردة وجافة ومظلمة وفقاً لإرشادات معيار ISO 2230:2026.
احفظوا السيور الاحتياطية في عبوات واقية معتمة بعيداً عن أشعة الشمس المباشرة وإضاءة الأشعة فوق البنفسجية والمحركات الكهربائية المولدة للأوزون والأرضيات الرطبة. وخزّنوها أيضاً بطريقة تلتزم بقاعدة مراقبة المخزون القاضية بأن الوارد أولاً يصرف أولاً.
متى يجب على مصنع التحويل حجز تدقيق محاذاة احترافي لدى المصنّع الأصلي بدلاً من الاعتماد فقط على الصيانة الداخلية؟
احجزوا تدقيق محاذاة احترافياً لدى المصنّع الأصلي عند استمرار الانحراف المزمن للقطع الكرتونية المسطّحة أو اهتزاز نظام القيادة الرئيسي أو إنذارات خطأ تتبّع السيرفو بعد استبدال السيور والتشحيم القياسيين.
استعينوا بمهندسي خدمة المصنّع الأصلي عند نقل آلة طي ولصق العلب الكرتونية داخل أرضية المصنع. فالهياكل متعددة الوحدات تتطلب ضبط استواء بصري بالليزر ومعايرة طور السيرفو متعدد المحاور عبر محطات القاع ذاتي القفل و 4/6 زوايا قبل استئناف الإنتاج عالي السرعة.
لماذا نكتب هذا الدليل
نجمع بين تلك المعايير المرجعية المصنعية وقواعد عزل الطاقة OSHA 29 CFR 1910.147 ومعايير تخزين المطاط ISO 2230:2026 وبيانات الصيانة الصادرة عن NIST لمساعدة مصانع التحويل على منع وقت توقف التشغيل. تم التحرير بواسطة الفريق التقني لشركة Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
المراجع والمصادر
- OSHA 29 CFR 1910.147: التحكم في الطاقة الخطرة (القفل/وضع البطاقات التحذيرية) وتفريغ الطاقة المخزنة U.S. Occupational Safety and Health Administration (OSHA)
- تكاليف الصيانة وتقنيات الصيانة المتقدمة في آلات التصنيع: دراسة مسحية وتحليل — National Institute of Standards and Technology (NIST)
- ISO 2230:2026 (الإصدار 3): المنتجات المطاطية، إرشادات التخزين والفحص والتسجيل U.S. International Organization for Standardization (ISO)
- 21 CFR 175.105: المضافات الغذائية غير المباشرة، المواد اللاصقة لمكونات تغليف الأغذية Electronic Code of Federal Regulations (eCFR / U.S. FDA)
- TAPPI T 840 om-10 & TAPPI T 813: اختبار المواد اللاصقة ومقاومة الشد في الوصلات المتراكبة الملصوقة لحاويات الكرتون المموج Technical Association of the Pulp and Paper Industry (TAPPI)
- الآلات المجددة والمعدلة: إرشادات الاستبدال بالمثل مقابل التعديل الجوهري U.K. Health and Safety Executive (HSE)
- العناية بالمحامل والسيور التي تعزز عملية الطي واللصق (فترة الفحص كل 120 ساعة) Bobst Group SA
- مواصفات حساس الغراء البارد GDX 1000 (مسافة عمل 25 ± 5 mm، واكتشاف نقاط 1 × 1 mm عند 20 kHz) Baumer hhs GmbH
- منع تفحّم اللاصق المنصهر بالحرارة من خلال الخفض الحراري والنظافة Henkel Adhesives Technologies
- دليل الصيانة الوقائية لأنظمة اللاصق المنصهر بالحرارة (استبدال المرشح كل 500 ساعة) Applied Adhesives
- قائمة فحص الصيانة الوقائية للآلات: المعايير المرجعية للمدد اليومية والأسبوعية والشهرية وربع السنوية — Caddis Systems
- براءة الاختراع الأمريكية US8512803B2: آلة طي ولصق وطريقة تصنيع صندوق كرتون مموج (فجوة توجيه 4.8 mm على لوح بسماكة 5.0 mm) United States Patent and Trademark Office (USPTO)
- تقرير تقنيات التعبئة والتغليف من معرض Pack Expo: سيور البولي يوريثان المسننة والسيور النسيجية لآلات الطي واللصق Packaging Digest