Póngase en contacto con Cenwan Machine Company


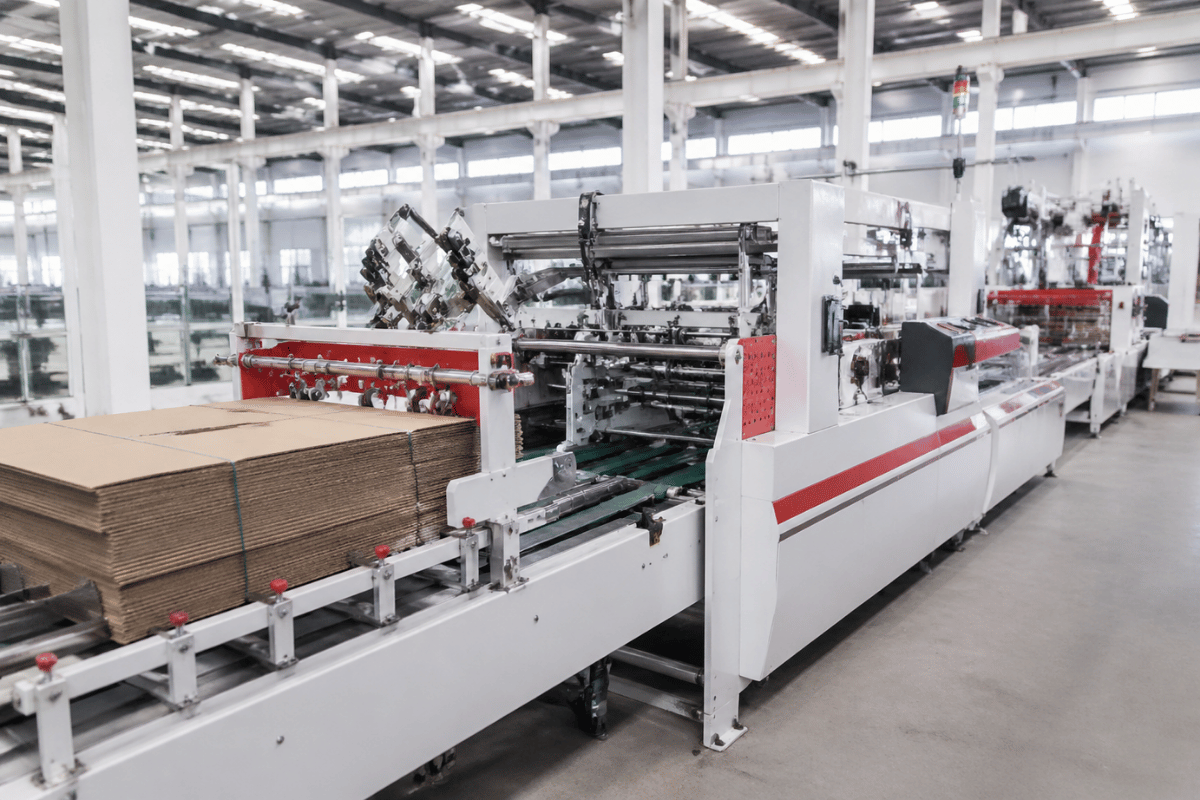
Especificaciones rápidas — ficha de referencia de la plegadora-encoladora Crash Lock Bottom
| Velocidad de producción | 80–300 cajas/min en equipos básicos y de gama media; 450–800 cajas/min en líneas FFG de alta gama (por ejemplo, Bobst EXPERTFOLD y la planta de referencia de Sun Automation) |
| Longitud máxima de caja | 800–2.500 mm |
| Anchura máxima de caja | 600–1.650 mm (por ejemplo, 1.000 mm suele ser lo habitual en la clase ZH-1200G) |
| Formatos de caja compatibles | Fondo Crash Lock Bottom, fondo automático, caja lineal y prefabricado; variantes de 4 y 6 puntos |
| Sistema de encolado | Adhesivo termofusible EVA (aplicación estándar a 350°F / 177°C; formulaciones de baja temperatura a 275°F / 135°C) o adhesivo PVA en frío |
| Consumo eléctrico | 5–18 kW |
| Superficie ocupada en planta | 6–14 m de longitud × 1,5–2,5 m de anchura |
| Operarios necesarios | 1–2 con alimentador automático |
| Gama de materiales | Cartoncillo de 200 gsm hasta cartón ondulado de 7 mm |
| Inversión en maquinaria | USD 25k–250k en equipos básicos y de gama media; hasta USD 3–8 millones en líneas totalmente automáticas sin operarios (Mordor Intelligence, 2025) |
Fuente: especificaciones de maquinaria recopiladas del sector, de Bobst y Sun Automation, del informe de Mordor Intelligence sobre el mercado de equipos para cartón ondulado (octubre de 2025) y de las fichas técnicas de adhesivos de HB Fuller y Bostik.
¿Qué es una plegadora-encoladora Crash Lock Bottom?
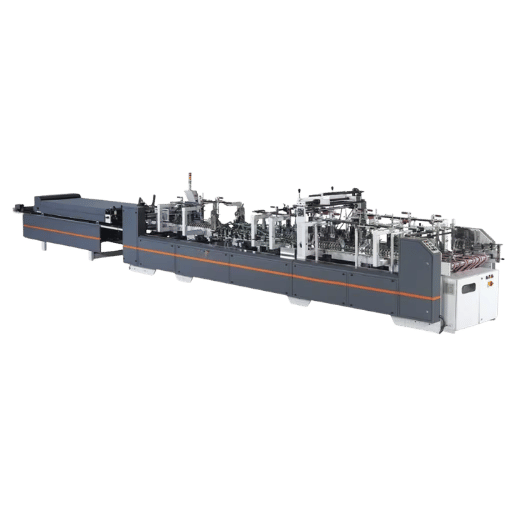
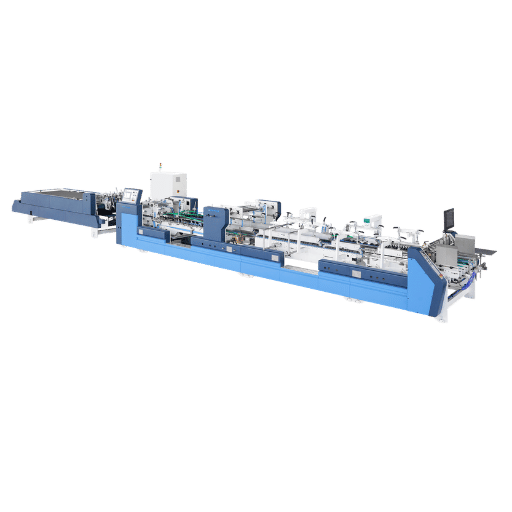 Una plegadora-encoladora para cajas con fondo automático es una máquina de transformación de movimiento continuo que pliega y encola planchas de cartoncillo o cartón ondulado impresas y troqueladas para formar cajas cuyos paneles inferiores encajan automáticamente al cuadrar la caja. No hace falta montar una base por separado, añadir cinta en el fondo ni preparar la caja manualmente en el puesto de embalaje. Desde el punto de vista mecánico, se sitúa al final del proceso de impresión y troquelado, y alimenta las cajas terminadas a las etapas posteriores de apilado, flejado y paletizado.
Un matiz terminológico suele sorprender a los compradores: «crash lock» es una expresión de uso habitual en las plantas de transformación. La nomenclatura técnica emplea otros términos. El código FEFCO, el sistema internacional de diseño de envases de cartón ondulado desarrollado originalmente a finales de la década de 1960 y que actualmente está en su 12.ª edición (adoptada por la International Corrugated Case Association), clasifica los formatos de caja con fondo autoblocante dentro de las familias de las series 0200 y 0700, con nuevos diseños para comercio electrónico incorporados en la revisión más reciente. Los programas de ingeniería de impresión y embalaje —por ejemplo, el plan de estudios de B.E. Printing & Packaging Technology de Anna University— enseñan esas mismas geometrías con los nombres «fondo automático», «fondo snap-lock» y «caja lineal». La mayoría de la documentación comercial de los transformadores los agrupa bajo el término «fondo automático» porque describe lo que los operarios ven al cuadrar la caja.
¿Qué hace una plegadora-encoladora?
La plegadora-encoladora recibe una plancha troquelada y hendida de cartoncillo o cartón ondulado, aplica adhesivo en las zonas inferiores siguiendo trayectorias precisas, pliega los paneles laterales 180 grados para alinear los bordes y, durante la compresión, permite que se complete la unión. A continuación, expulsa una caja terminada, lista para el embalaje. En una configuración con fondo automático, los hendidos del fondo permiten que, al abrir la caja en el puesto de embalaje, las cuatro solapas encajen entre sí y se bloqueen sin una segunda operación de cierre. La máquina debe garantizar que esas zonas de encaje queden dentro de la tolerancia y mantengan la unión durante el llenado. Esto también nos permite establecer una guía para el apilado de planchas, el formato de caja y el flujo de trabajo. La máquina es una plegadora-encoladora; el formato de caja tiene fondo automático (también llamado fondo autoblocante, snap-lock o caja lineal); y la máquina se sitúa después del troquelado y antes del embalaje. Una misma plegadora-encoladora puede procesar varios formatos de caja mediante el cambio de guías o raíles; por eso, una plegadora-encoladora automática configurada para esa geometría se denomina, en su forma desarrollada, plegadora-encoladora automática para cajas con fondo automático. Esa denominación indica que la máquina está configurada específicamente para formar un fondo que se monta al abrir la caja, y no para cualquier línea de plegado y encolado. En el proceso general de maquinaria de impresión, la plegadora-encoladora es la última estación que añade valor antes de que la caja se embale y se expida.Cómo funciona una plegadora-encoladora Crash Lock Bottom — las 4 estaciones principales
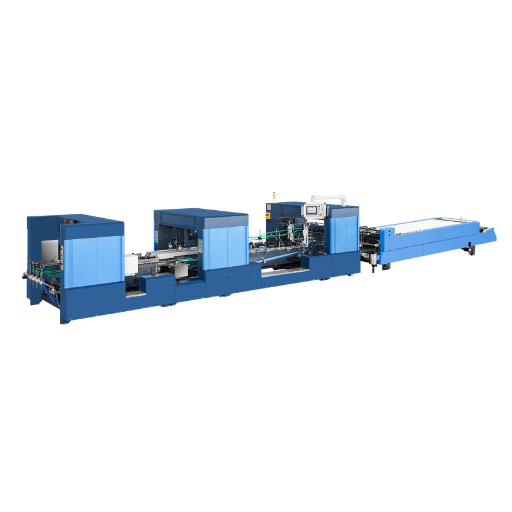 Una plegadora-encoladora moderna para cajas con fondo automático trabaja en una secuencia de 4 estaciones: alimentador, preplegado, aplicación de adhesivo y encaje del fondo, y cinta de compresión. Cada estación funciona de forma independiente desde el punto de vista mecánico, pero la velocidad de la estación más lenta determina la velocidad de toda la línea. Por eso, las plegadoras-encoladoras de alta velocidad concentran gran parte de la inversión en la fiabilidad del alimentador y la precisión del encolado.
Sección de alimentación y preplegado
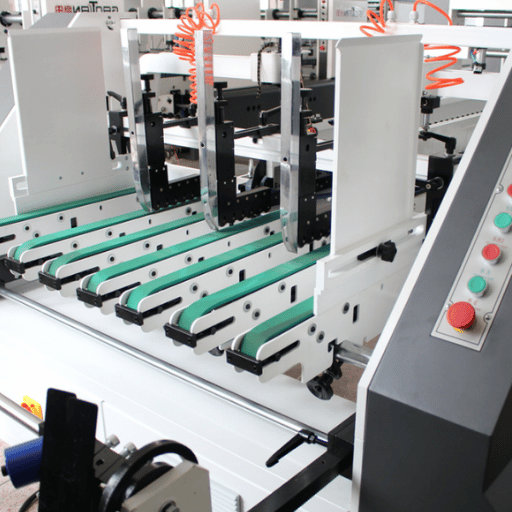
Un alimentador por vacío o por fricción separa una plancha de la pila y la acelera sobre unos raíles con cintas que alinean los paneles. Los raíles de preplegado (a veces llamados «estaciones de preplegado») levantan suavemente las líneas de hendido longitudinales y las pliegan hasta 120 grados. Así, la plancha queda parcialmente plegada y la estación de encolado siguiente puede aplicar el adhesivo en la cara correcta de la solapa. En equipos de gran formato, como los de la clase YUSH ZH-1200G, la anchura de alimentación alcanza 1.000 mm y una cinta superior con ajuste independiente evita el defecto de boca de trompeta en el cartón ondulado de canal E, que aparece cuando las planchas salen con la solapa inferior abierta en vez de quedar a ras.Aplicación de adhesivo: curado termofusible frente a curado en frío (PVA)
En la mayoría de las líneas actuales para cajas con fondo automático se utilizan pistolas electrónicas que aplican adhesivo termofusible EVA en trayectorias definidas sobre las líneas de plegado de las solapas inferiores. El adhesivo termofusible EVA estándar se aplica a aproximadamente 350F (177C); las formulaciones de baja temperatura, como Advantra LT PHC-9202 de HB Fuller, se aplican uniformemente a 275F (135C), lo que ahorra energía y reduce la acumulación de residuos carbonizados en las boquillas. La pasta PVA en frío sigue siendo la opción preferida en operaciones con cartoncillo ligero, cuando las especificaciones del tiempo de fraguado son más amplias y las superficies gráficas necesitan recubrimientos aislantes del calor. Además, los sistemas de pasta PVA suelen tener un coste de explotación inferior al de los depósitos de adhesivo termofusible. La anchura y el patrón del cordón (continuo, discontinuo o «aplicación intermitente», como explican los ingenieros de embalaje para comercio electrónico de Bostik) determinan tanto la resistencia de la unión como el consumo de adhesivo por caja.Geometría de acoplamiento Crash Lock
Esta es la estación que da nombre al formato de caja. Los raíles de plegado inclinados cierran los paneles laterales desde los bordes, y el troquelado de las solapas inferiores hace que las dos solapas de los lados cortos queden debajo de las de los lados largos al juntarse los paneles: ese es el encaje que caracteriza al fondo automático. Los cordones de adhesivo aplicados unos milisegundos antes en las zonas de contacto crean la unión y, con el adhesivo termofusible, inician el fraguado de inmediato; con PVA, lo hacen de forma gradual. Las desalineaciones aguas abajo se manifiestan como huecos entre las solapas inferiores y son una de las principales causas de fallos de calidad.Cinta de compresión y salida al apilador
Una vez cerradas las solapas inferiores, la caja plegada pasa entre dos cintas de compresión alargadas, que mantienen presión estática sobre las uniones encoladas durante varios segundos hasta que se forman. La combinación de la velocidad y la longitud de las cintas determina el tiempo de compresión disponible. Las máquinas de alta gama, como la Bobst EXPERTFOLD 50/80/110, pueden alcanzar velocidades de hasta 450 m/minuto con los formatos adecuados, mientras que un caso práctico de Sun Automation citado en la prensa del sector describe una línea flexográfica de plegado y encolado que alcanza 800 cajas/min. Después de la compresión, un apilador situado aguas abajo cuenta y agrupa las cajas terminadas para flejarlas y paletizarlas; en esta etapa, muchos transformadores integran una máquina de embalaje en línea para introducir las cajas directamente en cajas de transporte.
📐 Nota de ingeniería
Ángulo de aplicación del adhesivo: 30-45 desde el borde de alimentación; anchura del cordón: 6-8 mm; distancia entre la boquilla y la banda: 2-4 mm; temperatura estándar de aplicación del adhesivo termofusible EVA: 160-180C (intervalo de 350F) para trabajos estándar con cajas; 135C (intervalo de 275F) para formulaciones de baja temperatura. Aumente la temperatura en 5-10C si el gramaje del cartoncillo supera 400 gsm o si el aire ambiente en la estación de encolado está por debajo de la temperatura habitual de una sala. Consulte siempre la ficha técnica del proveedor del adhesivo: el tiempo abierto y la resistencia de la unión dependen de la formulación y no son valores genéricos.
Crash Lock Bottom, fondo automático o fondo con solapas — ¿qué formato de caja se adapta a su producto?
 Los compradores suelen agrupar 3 variantes de fondos de caja y asumir que todas son equivalentes: fondo autoblocante, fondo automático (también llamado fondo auto-lock o snap-lock) y fondo con solapas (sin adhesivo ni montaje automático). Se diferencian por la forma de montar la caja en el puesto de embalaje y por la superficie de adhesivo que queda dentro de la caja. Esta práctica tabla comparativa le ayudará a decidir.
| Criterio | Fondo Crash Lock | Fondo automático (auto-lock / snap-lock) | Fondo con solapas | Caja lineal |
|---|---|---|---|---|
| Modo de montaje | Se abre de un golpe con una mano; el fondo se bloquea mediante el solapamiento de las piezas | Se abre de un golpe con una mano; las solapas se pliegan y quedan bloqueadas por la presión de los paneles | Plegado manual de las solapas; sin cierre automático | Solo lleva la unión lateral preencolada; tubo rectangular con fondo por separado |
| Adhesivo en la caja montada | Solapas inferiores solapadas y encoladas durante la conversión | Solapamiento de las solapas inferiores encolado durante la transformación | Ninguno en el fondo (montaje manual) | Solo en la unión lateral |
| Familia FEFCO / académica | Variantes con fondo de montaje automático en las series FEFCO 0200/0700 | Formatos auto-lock / snap-lock (plan de estudios de impresión de Anna University) | Cajas de cartoncillo con cierre de solapas invertido o recto | Cajas lineales (plan de estudios de impresión de Anna University) |
| Canal más adecuado | Comercio electrónico y venta minorista de productos de peso medio (cosmética, cajas farmacéuticas y electrónica) | Expositores para comercios y productos ligeros o de peso medio | Venta minorista de bajo volumen; productos acabados a mano | Producción de gran volumen de un solo SKU; expedición de cartón ondulado |
| Gama de materiales | Cartoncillo de 200–500 gsm; algunos cartones ondulados de canal E/F | Cartoncillo de 200–400 gsm | Cartoncillo de 200–350 gsm | Desde cartoncillo hasta cartón ondulado de 7 mm |
| Principal factor de coste | Adhesivo y tiempo de plegado-encolado durante la conversión | Adhesivo de transformación + tiempo de plegado y encolado | Mano de obra en la línea de embalaje | Aprovechamiento del material y velocidad de línea |
Regla práctica para decidir
- Si la línea expide >30 cajas/minuto de forma manual y el producto tiene un peso medio y no es frágil (por ejemplo, cosméticos o unidades para comercio electrónico): elija fondo autoblocante.
- Si la caja debe llegar montada automáticamente al lineal de la tienda y el producto es ligero: elija fondo automático / snap-lock.
- Si el volumen es <5,000 cajas al mes y la línea de acabado se monta a mano: elija fondo con solapas.
- Si la tirada consiste en cajas de cartón ondulado de un solo SKU que se entregan con funda: elija cajas lineales.
Industrias de cajas plegables que utilizan plegadoras-encoladoras Crash Lock Bottom
 Según el informe de Mordor Intelligence sobre el mercado de equipos para embalaje con cajas de cartón ondulado (octubre de 2025), el sector de alimentación y bebidas mantuvo en 2024 la mayor cuota de usuarios finales de estos equipos, con un 33,97 % de los ingresos. El comercio electrónico y la preparación de pedidos para el comercio minorista fueron los segmentos de mayor crecimiento, con una tasa de crecimiento anual compuesto del 16,23 % hasta 2030. Las plegadoras-encoladoras Crash Lock Bottom respondían a la coincidencia de esas dos tendencias: por un lado, cajas secundarias para productos alimentarios listas para exponer en el lineal; por otro, cajas de envío para comercio electrónico que se montan en la línea de embalaje con una sola mano.
En una planta de transformación típica, la combinación de actividades es la siguiente:
- Sector farmacéutico: cajas pequeñas y medianas (5080120 mm es una medida habitual), con requisitos estrictos de registro de impresión y limpieza; la verificación de códigos de barras se integra cada vez más en la línea.
- Alimentación y bebidas: cajas secundarias para aperitivos, alimentos congelados, complementos alimenticios y bebidas; tiradas largas (la cuota líder del 33,97 % de Mordor refleja esta realidad).
- Cosmética y cuidado personal: cajas con abundantes gráficos, impresas con láminas metálicas y relieves; tolerancias estrictas de registro; lotes más pequeños y cambios de formato frecuentes.
- Envíos de comercio electrónico: el segmento de mayor crecimiento; las exigencias de embalaje adaptado al producto y los recargos por peso volumétrico aumentan la demanda de cajas de tamaño variable y de producción bajo pedido (el segmento de embalaje adaptado al producto de Mordor alcanza una tasa compuesta de crecimiento anual del 14,83 %).
- Papelería y electrónica de consumo: tiradas de volumen medio de cajas de cartoncillo; la geometría de fondo autoblocante resulta especialmente adecuada para cajas que se abren y se cierran repetidamente.
- Logística urgente: expedición exterior en cartón ondulado con impresión de etiquetas por separado; tanto las cajas lineales como las de fondo autoblocante pueden ser adecuadas, según la rotación de los SKU del cliente.
Cómo elegir la plegadora-encoladora Crash Lock Bottom adecuada — criterios de selección en 7 puntos
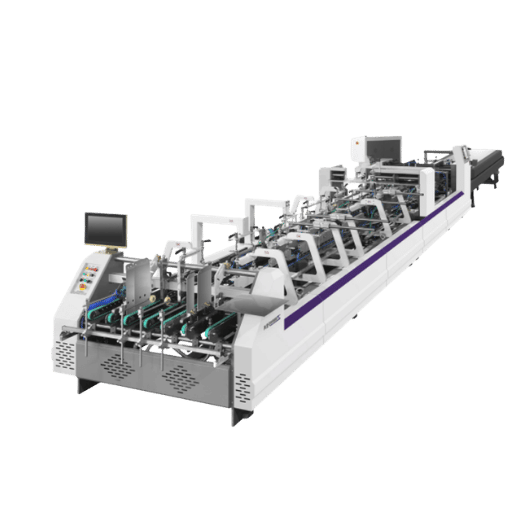 La mayoría de las decisiones de compra de plegadoras-encoladoras se basan únicamente en la velocidad (cajas/min) y la inversión en maquinaria. Más tarde se descubre que el verdadero límite era la velocidad de cambio de formato, la flexibilidad del sistema de encolado o el servicio posventa. Estos 7 criterios le ayudarán a comparar proveedores.
- Capacidad de producción (cajas/min y rango de tamaños de caja). No se fije únicamente en la velocidad máxima. Pida al proveedor la velocidad sostenida con los tamaños de caja y el gramaje de cartón que utiliza. Una línea de 300 cajas/min que promedia 180 cajas/min con su combinación real de SKU presenta un déficit de productividad del 40 %.
- Flexibilidad de formatos de caja. Asegúrese de que la máquina pueda producir todos los formatos que necesitará para sus productos durante los próximos cinco años: fondo autoblocante, fondo automático, caja lineal y cajas de 4 y 6 puntos, sin costosos kits posventa. Según las referencias de Bobst EXPERTfold, sus máquinas producen «más de 3.000 variantes de caja»; los equipos de gama media pueden limitarse a unas pocas familias.
- Velocidad de cambio de formato. El coste de cada cambio se traduce en minutos perdidos de producción en cada turno. Las plegadoras-encoladoras automáticas de última generación para cajas con fondo automático, con ajustes de un solo toque y raíles accionados por servomotores, pueden reducir el cambio de formato de 60-90 minutos (manual) a 5-15 minutos. Solicite un vídeo de un cambio de formato real en las instalaciones de un cliente, no una demostración comercial.
- Compatibilidad de los sistemas de encolado. ¿Adhesivo termofusible EVA, adhesivo termofusible a menor temperatura, PVA en frío o sistema híbrido? Si produce para comercio electrónico y venta minorista en una misma planta, los sistemas híbridos pueden amortizar la inversión; si utiliza el mismo tipo de adhesivo para todos los SKU, un sistema único reduce la inversión. Los ingenieros de aplicaciones de Bostik suelen citar la consolidación de SKU de adhesivos entre los tres factores que más aceleran la transformación de cajas.
- Coste total de propiedad (TCO). La inversión en maquinaria es un factor; la energía es otro. La inversión de 2024 de DS Smith, de EUR10 millones en una línea combinada Bahmller-Goepfert, se justificó —según Mordor Intelligence— principalmente por un ahorro energético del 40-70 % frente a las líneas antiguas, no por mejoras en la velocidad máxima. Solicite datos de kWh por cada mil cajas, no solo la potencia nominal en kW.
- Integración del control de calidad. Los sistemas de visión en línea (por ejemplo, ACCUCHECK de Bobst) detectan fallos en los cordones de adhesivo y desviaciones del borde inferior antes de que la caja llegue al apilado. La incorporación de IoT y visión citada por Mordor ha reducido las paradas imprevistas desde un nivel de referencia del 15-20 % hasta menos del 5 %. En una línea de 300 cajas/min, esa diferencia por sí sola justifica el ROI del módulo de inspección.
- Cobertura posventa. La maquinaria accionada por servomotores y diseñada para funcionar sin operarios requiere conocimientos electromecánicos especializados, poco habituales. Mordor destaca que los programas de capacitación de operarios de 6-12 meses son una práctica estándar. Pregunte dónde está el técnico de servicio más cercano, cuál es el plazo medio de entrega de un repuesto y si los diagnósticos remotos están incluidos o se cobran aparte. El modelo de suscripción Helpline Plus de Bobst, cuyos ingresos crecieron según el informe anual de 2024, muestra que el sector avanza hacia servicios de pago durante todo el ciclo de vida.
Matriz de niveles: adapte la clase de maquinaria al volumen y la complejidad
| Nivel | Tramo de inversión (USD) | Velocidad sostenida | Aplicación idónea |
|---|---|---|---|
| Básico | 25,000–60,000 | 80–150 cajas/min | Menos de 100k cajas/año, tiradas de un solo formato, transformadores en crecimiento |
| Medio | 60,000–150,000 | 150–300 cajas/min | 100k–500k cajas/año, producción de varios formatos, 1–2 turnos |
| Alta gama | 150,000–250,000+ | 300–800 cajas/min | 500k+ cajas/año, combinación de fondos autoblocantes, automáticos y cajas lineales, 3 turnos |
| Sin operarios | 3M–8M (línea completa) | 450 m/min con formatos de producción continua | Plantas con varias líneas, funcionamiento 24/7 y automatización para comercio electrónico (Mordor 2025) |
La regla 80/20 para invertir en una plegadora-encoladora. De las siete dimensiones anteriores, cuatro —capacidad de producción, flexibilidad de formatos de caja, tiempo de cambio de formato y cobertura posventa— determinan la mayor parte de la decisión de compra de un transformador. Las otras tres (TCO, integración del control de calidad y sistema de encolado) sirven para desempatar. Si está valorando comprar un equipo de nivel básico o medio, analice la combinación real de SKU según esas cuatro dimensiones principales; puede comparar las configuraciones completas de las máquinas y las opciones posventa de proveedores de más de 40 países para fundamentar su análisis.
Principales marcas de plegadoras-encoladoras Crash Lock Bottom — fabricantes europeos, japoneses y asiáticos
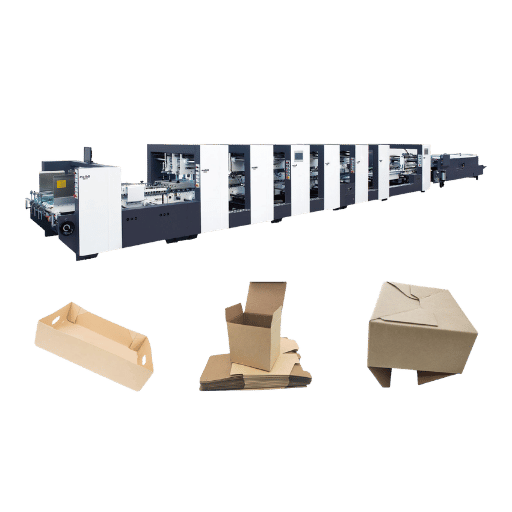 La fabricación de plegadoras-encoladoras es un mercado mundial con tres niveles. La lista de líderes mejor clasificados de Mordor Intelligence de 2025 incluye a Bobst Group SA, BW Papersystems (Barry-Wehmiller), Mitsubishi Heavy Industries printing & Packing, BHS Corrugated y Dongfang Precision (Fosber) como principales referentes nacionales del sector de equipos de embalaje para cajas de cartón ondulado. Bahmller, Sun Automation, EMBA, ISOWA, Masterwork, Packsize y CMC, junto con numerosos integradores regionales, completan el resto de la matriz de proveedores.
| Nivel | Ejemplos | Tramo de precios (USD) | Plazo de entrega habitual | Cobertura posventa |
|---|---|---|---|---|
| Gama alta europea | Bobst (EXPERTFOLD, MASTERFOLD), Bahmüller, BHS, EMBA | 200.000–3M+ (una línea) | 6–12 meses | Cobertura mundial; modelos de asistencia remota por suscripción (por ejemplo, Bobst Helpline Plus) |
| Gama media japonesa / coreana | Mitsubishi (Evol, COMPOX), ISOWA, Shinko | 150,000–800,000 | 4–8 meses | Gran presencia en Asia-Pacífico; servicio sobre el terreno mediante agentes locales |
| Gama media y económica asiática | Dongfang/Fosber, Masterwork y fabricantes del clúster de Wenzhou (Cenwan, entre otros) | 25,000–250,000 | 2–4 meses | Los exportadores de gama media suelen tener presencia en más de 40 países; los diagnósticos remotos y la asistencia técnica 24/7 son cada vez más habituales |
Problemas operativos habituales y protocolo para manipular adhesivos en frío
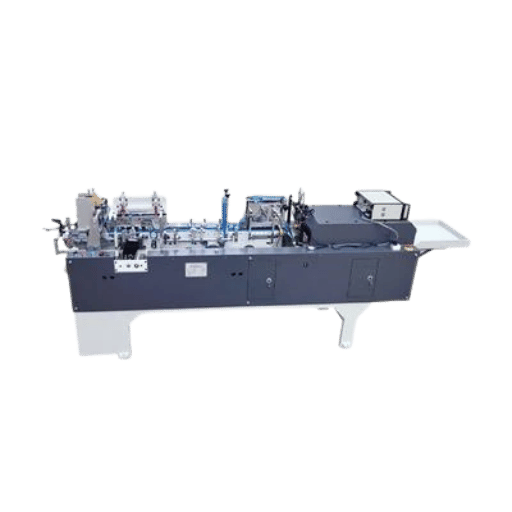 De hecho, el fallo que más se notifica en una plegadora-encoladora para cajas de cuatro y seis puntos es la falta de un punto de cola. En una línea de alta velocidad, un solo cordón de cola que no se aplica correctamente no solo produce una caja defectuosa: también estropea las 30 cajas siguientes en la cinta de compresión antes de que el operario pare la línea. Los ingenieros de embalaje para comercio electrónico de Bostik señalan las aperturas espontáneas como el motivo más habitual por el que los transformadores cambian de adhesivo; en este caso, la causa es la misma.
La siguiente tabla resume las causas de los problemas y sus soluciones, y recoge la mayoría de las dificultades operativas.
| Síntoma | Causa probable | Primera solución |
|---|---|---|
| Falta de cordones de cola o cajas que se abren más adelante | Boquilla de cola carbonizada, temperatura baja del depósito o desgaste de la junta de la bomba | Limpiar la boquilla; comprobar que el ajuste del depósito coincide con la ficha técnica; si la junta de la bomba tiene más de 6 meses, programar su sustitución (Shinko indica que el intervalo habitual es de 6–24 meses) |
| Apertura en forma de «boca de trompeta» de la solapa inferior en canal E | La presión de la cinta de compresión superior no se ajusta de forma independiente para cartón más fino | Reducir la presión de la cinta superior al procesar canal E; comprobar las primeras 50 cajas de cada turno |
| Solapamiento desviado de las solapas inferiores | La sincronización del carril de preplegado está desajustada o el alimentador recoge dos hojas a la vez | Volver a sincronizar el preplegado; comprobar los ajustes de vacío y fricción del alimentador |
| Hilos de cola en la cara exterior de la caja | Demasiada cola en cada aplicación; la boquilla está demasiado alejada | Reducir el volumen de cada aplicación un 10–15 %; acercar la boquilla hasta 2–3 mm; limpiar el soplador de hilos de cola |
| Paradas aleatorias de la línea, con una pérdida de >15 min por turno | Interruptores mecánicos de fin de carrera desgastados y sin instrumentación IoT | Programar una modernización: Mordor indica que las actualizaciones con IoT y ML reducen las paradas imprevistas del 15–20 % de referencia a <5 % |
Protocolo de manipulación de cola en tiempo frío (5 pasos)
Si la temperatura ambiente en la estación de encolado cae por debajo de la temperatura habitual de una sala —algo frecuente en plantas de transformación con cámaras frigoríficas o en almacenes sin calefacción durante el invierno—, aumenta la viscosidad del EVA termofusible, disminuye el tiempo abierto y se reduce la resistencia de la unión antes de que la cinta de compresión realice su función. Los ingenieros de adhesivos de HB Fuller observan lo mismo en el sector de las cubiertas: «las temperaturas más bajas pueden espesar los productos, ralentizar el curado y afectar al rendimiento general de la unión». Carlisle SynTec confirma esta recomendación: «Durante los meses de invierno, es fundamental que los materiales estén a la temperatura adecuada».- Acondicionar los cubos de adhesivo durante 24 horas a la temperatura ambiente de la estación de encolado antes de llenar el depósito. Los cubos enfriados tardan 30-45 minutos más en alcanzar la temperatura de consigna, y se forma una película en la superficie del depósito mientras permanece en reposo.
- Si va a producir en invierno, cambie a una configuración para bajas temperaturas. Advantra LT PHC-9202 de HB Fuller se aplica a 275F (135C), frente a unos 75F en una configuración estándar de EVA; así, el depósito alcanza antes la temperatura de consigna, se reduce la carbonización y la fórmula mantiene una viscosidad más estable con las variaciones de temperatura ambiente.
- Precalentar el material. Si las cajas llegan de un muelle a 0-10C, dejarlas 30 minutos en el alimentador antes de procesarlas. Bostik ha identificado la temperatura del material como uno de los tres factores principales para lograr una buena unión en el comercio electrónico.
- Reducir la velocidad de la línea un 15-20 % durante la primera hora de cualquier turno de invierno. El tiempo de formación de la unión está limitado por el tiempo de permanencia en la cinta de compresión. Trabajar más despacio da más tiempo.
- Inspeccionar visualmente las primeras 100 cajas terminadas y hacer pruebas de tracción a 5 elegidas al azar. Los fallos de unión que pasen inadvertidos en la inspección del primer día provocarán aperturas espontáneas de las cajas 7-14 días después, cuando ya estén en un centro de distribución sometido a cambios de temperatura.
Con el aumento de las referencias de comercio electrónico, la causa más habitual para cambiar de adhesivo son las cajas que se abren en la línea de producción. Esto suele deberse al alto contenido de fibras cortas en los sustratos de cartón reciclado para revestimiento y al menor tiempo de compresión en las líneas de alta velocidad. El adhesivo adecuado debe funcionar en un amplio intervalo de temperaturas y unir correctamente sustratos difíciles.
Perspectivas del sector de las plegadoras-encoladoras Crash Lock Bottom para 2025–2030
 Según el informe de Mordor Intelligence de octubre de 2025, se prevé que el mercado de equipos para embalaje de cajas de cartón ondulado —que incluye las plegadoras-encoladoras para cajas de cuatro y seis puntos (HBB) y la familia más amplia de plegadoras-encoladoras flexográficas (FFG)— crezca entre 2025 (USD 9,87 b) y 2030 (USD 13,57 b). La tasa CAGR es del 6,57 % y las plegadoras-encoladoras flexográficas representan el 38,21 % de esa cuota de 2024. El principal motor de crecimiento no es la transición de equipos totalmente automáticos frente a manuales —un proceso que lleva diez años en marcha—, sino la evolución hacia líneas bajo demanda adaptadas al producto, que Mordor prevé que crezcan a una tasa CAGR del 14,83 % hasta 2030.
Hay tres factores concretos que impulsarán la inversión en bienes de equipo en el mercado durante los próximos cinco años.
1. El volumen de paquetes del comercio electrónico impulsa la demanda de tamaños variables
La proyección de Mordor de que los usuarios finales de comercio electrónico y preparación de pedidos minoristas crecerán a una tasa CAGR del 16,23 % es el factor de demanda más convincente del sector. El sistema de fabricación de cajas de tamaño variable COMPOX de Mitsubishi —que Mordor cita como ejemplo destacado de esta aplicación— produce 600 cajas/hour y ahorra hasta un 30 % de material. El coste supone un argumento económico a favor de los recargos por peso dimensional que aplican las empresas de paquetería.2. Incentivos a la inversión en bienes de equipo vinculados a la sostenibilidad
La inversión de DS Smith en una línea única, por valor de EUR 10m (~USD 10,8m), en una línea combinada de Bahmüller-Goepfert —analizada en la revisión de los avances del sector de Mordor de 2025— se basó principalmente en un ahorro energético del 40–70 % frente a la línea antigua. En Europa, la normativa sobre envases y residuos de envases y las reglas de responsabilidad ampliada del productor (EPR) están acelerando la renovación de equipos. Los operadores que retrasen la decisión más allá de 2027 se enfrentarán tanto a dificultades de cumplimiento como a un escenario energético desfavorable.3. Modernización para la Industria 4.0
Según el análisis de los factores impulsores de Mordor, la instrumentación IoT y el análisis mediante aprendizaje automático reducen las paradas imprevistas de las líneas existentes del nivel de referencia del 15-20 % a menos del 5 %. Es una mejora de productividad que no exige sustituir la máquina completa: permite que las plegadoras-encoladoras de gama media adquiridas en los últimos 7-10 años sigan siendo útiles durante otros 10 años, con una modernización de seis cifras en lugar de una inversión de siete cifras en bienes de equipo. Asia-Pacífico representó el 52,21 % de los ingresos de 2024 y se prevé que crezca a una tasa CAGR del 8,71 % hasta 2030, el crecimiento regional más rápido del mercado de equipos. La cuestión competitiva de aquí a 2030 no es si los proveedores chinos seguirán reduciendo la brecha tecnológica —algo que, según Mordor, ya está ocurriendo—, sino si las marcas europeas prémium podrán convertir su ventaja tecnológica en ingresos estables por servicios —la suscripción Helpline Plus de Bobst sirve de precedente— antes de que la brecha entre precio y prestaciones se reduzca aún más. Nota para los compradores que estén valorando inversiones en bienes de equipo para 2026-2027. Si su línea actual tiene <7 años y está en buenas condiciones estructurales, una modernización con IoT y visión artificial ofrece un mejor retorno que una sustitución completa en las actuales condiciones de austeridad (USD 3-8 mln para una línea nueva totalmente automática, más un 20-30 % de infraestructura auxiliar). Si su línea tiene >10 años, el ahorro energético favorece la sustitución. Solicite pronto un presupuesto para 2026 de una línea configurada de plegado y encolado de cajas con fondo automático, dentro de su ciclo presupuestario, para obtener plazos de entrega realistas para equipos asiáticos de gama media.Preguntas frecuentes
P: ¿Qué es una caja con fondo automático?
Ver respuesta
Una caja con fondo automático es una caja plegable cuyos paneles inferiores se troquelan y preencolan durante su fabricación, de modo que se encajan automáticamente al montar la caja para el embalaje. El operario no tiene que plegar ni precintar la base: la geometría se bloquea por sí sola al presionar los paneles.
P: ¿Qué diferencia hay entre un fondo automático y una caja con cierre automático de fondo?
Ver respuesta
Ambos son fondos de caja que se montan automáticamente, con adhesivo aplicado durante la transformación; esta es la especificación convencional que se encuentra en el sector. Más concretamente, el término «fondo automático» se ha asociado a la geometría predominante, en la que varias solapas se entrelazan al aplicar presión sobre el panel o a través de él (el «chasquido» que se oye al hacerlo). En sentido estricto, «cierre automático de fondo» —al igual que «cierre automático» o «cierre a presión»— designa una familia de fondos de caja de montaje automático que no necesariamente tiene esta geometría y que utiliza mecanismos de encaje por fricción.
En el ámbito académico, el temario de impresión de Anna University clasifica los fondos con cierre automático y los fondos con cierre a presión por separado. En el mercado, sin embargo, los transformadores suelen agrupar los fondos con cierre automático y con cierre a presión bajo la categoría de fondos automáticos.
P: ¿A qué velocidad suele funcionar una plegadora-encoladora para cajas de cuatro y seis puntos con fondo automático?
Ver respuesta
La velocidad habitual de las máquinas de gama básica y media con geometría de fondo automático es de 80-300 cajas/min. Las líneas FFG de alta velocidad, en modelos prémium como Bobst EXPERTFOLD, alcanzan hasta 450 m/min. Una referencia de producción de plegadoras-encoladoras flexográficas en la prensa especializada del sector es de 800 cajas/min. La velocidad sostenible para su formato suele ser el 60-80 % de la velocidad máxima nominal.
P: ¿Puede una plegadora-encoladora para cajas de cuatro y seis puntos con fondo automático procesar cartón ondulado?
Ver respuesta
La mayoría de las plegadoras-encoladoras de gama media y prémium procesan cartón ondulado de canal E y F, además de cartón para plegar, si se cambian las guías para adaptarlas al mayor grosor. Muchos cartones ondulados de doble pared y hasta 7 mm quedan fuera de las posibilidades de una línea para cajas con fondo automático; para procesarlos, es preferible utilizar una plegadora-encoladora específica para cajas de cartón ondulado, equipada con una sección de compresión más ancha.
P: ¿Qué dimensiones de caja puede procesar una plegadora-encoladora para cajas de cuatro y seis puntos con fondo automático?
Ver respuesta
Dimensiones habituales de una máquina de gama media: longitud máxima de 800-2.500 mm y anchura máxima de 600-1650 mm. El tamaño mínimo de caja suele ser 8060 mm, según el diseño del alimentador. Los formatos de mayor tamaño, como la clase ZH-1200G (anchura del alimentador de 1.000 mm), permiten procesar tanto cajas para el comercio minorista como cajas exteriores de cartón ondulado para envíos en una sola línea.
P: ¿Cuánto dura una máquina plegadora-encoladora?
Ver respuesta
La vida útil mecánica de una máquina plegadora-encoladora bien mantenida suele ser de 15-25 años. Shinko Machinery indica que el intervalo habitual para sustituir la junta de la bomba de cola es de 6-24 meses, según el adhesivo elegido y el tiempo de ciclo. Después, los componentes que suelen desgastarse son las cintas de compresión, las ventosas de vacío del alimentador y los interruptores de fin de carrera. La mayoría de los transformadores sustituyen los equipos por motivos de eficiencia energética o por el retraso en automatización, no por fatiga mecánica.
P: ¿Es adecuada una plegadora-encoladora para cajas de cuatro y seis puntos con fondo automático para tiradas pequeñas?
Ver respuesta
Por encima de unas 100.000 cajas al año sumando todas las referencias, la transformación por encargo puede ofrecer a menudo un mejor retorno que la compra de equipos. Para volúmenes inferiores, una plegadora-encoladora de gama básica con un tiempo de cambio de formato de 15 minutos o menos puede gestionar tiradas pequeñas y proyectos con varios formatos, sin obligar a las empresas a invertir en equipos de gama media. En tiradas pequeñas, el tiempo de cambio de formato, y no la producción nominal, es el factor que limita el número de referencias que se pueden procesar.
P: ¿Por qué baja el rendimiento de la cola con frío y cómo se puede controlar?
Ver respuesta
A una temperatura algo superior a la ambiente, el EVA termofusible pierde viscosidad, el tiempo abierto se reduce drásticamente y la unión puede fallar antes de que termine el tiempo de permanencia en la cinta de compresión; en ese caso, las cajas pueden abrirse durante el transporte, días después. Para controlarlo, siga el Protocolo de manipulación de cola en tiempo frío indicado anteriormente en este documento: acondicione los cubos durante 24 horas, cambie a una formulación para bajas temperaturas (como Advantra LT PHC-9202 de HB Fuller, aplicada a 275F / 135C), precaliente el material en el alimentador, reduzca la velocidad de la línea un 15-20 % al inicio de los turnos con frío e inspeccione las primeras 100 cajas terminadas.
¿Está pensando en comprar una plegadora-encoladora para cajas de cuatro y seis puntos con fondo automático?
Concordant machine fabrica plegadoras-encoladoras nuevas y líneas integradas para transformadores de más de 40 países, desde configuraciones básicas hasta prémium, con ajustes con un solo toque y asistencia técnica global 24/7.
Ver todas las configuraciones de máquinas →Sobre este análisis de plegadoras-encoladoras Crash Lock
Esta guía de compra reúne datos públicos del sector —el informe de Mordor Intelligence de octubre de 2025 sobre el mercado de equipos para embalaje con cajas de cartón ondulado, el código de diseño de la 12.ª edición de FEFCO y los recursos de ingeniería de adhesivos de HB Fuller, Bostik y Carlisle— con un análisis operativo basado en la práctica de la transformación de cajas de cartón. Cuando las páginas de productos de la competencia incluían cifras de mercado que no pudimos verificar con estudios de nivel 2 (como la cifra atípica de crecimiento anual compuesto del 15 % para plegadoras-encoladoras que circula en sitios de agregación sindicados), nos basamos en la cifra del 6,57 % de Mordor. Revisado por el equipo de ingeniería de Cenwan Machine —más de 10 años de experiencia exportando plegadoras-encoladoras a más de 40 países.
Referencias y fuentes
- Código FEFCO (12.ª edición) — Federación Europea de Fabricantes de Cartón Ondulado, adoptado por ICCA
- Plan de estudios de tecnología de impresión y embalaje B.E. — Anna University, College of Engineering Guindy
- Análisis del tamaño y la cuota de mercado de equipos para embalaje de cajas de cartón ondulado (2025–2030) — Mordor Intelligence, octubre de 2025
- Informe del sector sobre el tamaño y la cuota de mercado de cajas de cartón ondulado 2033 — Grand View Research
- Descripción general del método de ensayo de compresión de cajas ASTM D642 — Referencia de ingeniería de Powell Systems
- Ficha técnica del adhesivo termofusible para bajas temperaturas Advantra LT PHC-9202 de HB Fuller — H.B. Fuller / hotmelt.com
- 3 formas de mejorar la preparación de pedidos de comercio electrónico con los adhesivos adecuados — Bostik (Arkema)
- Consejos de invierno para utilizar adhesivos: notas de aplicación en tiempo frío — Blog Glue Talk de H.B. Fuller
- Efectos del frío en los adhesivos de doble depósito FLEXIBLE FAST — TecTopics de Carlisle SynTec
- Especificaciones de las plegadoras-encoladoras EXPERTFOLD 50 / 80 / 110 — Bobst Group
- Corrugated Today, julio/agosto de 2021: estudio de caso sobre mantenimiento preventivo y referencia de 800 cajas/min para FFG — Sun Automation Group
Artículos relacionados
- —Más manuales técnicos sobre cajas con fondo automático y plegadoras-encoladoras, a medida que crezca el blog de ingeniería de Cenwan machine.