Póngase en contacto con Cenwan Machine Company

Mecanismos de preplegado en plegadoras-encoladoras: secuencias de 180° frente a 160°

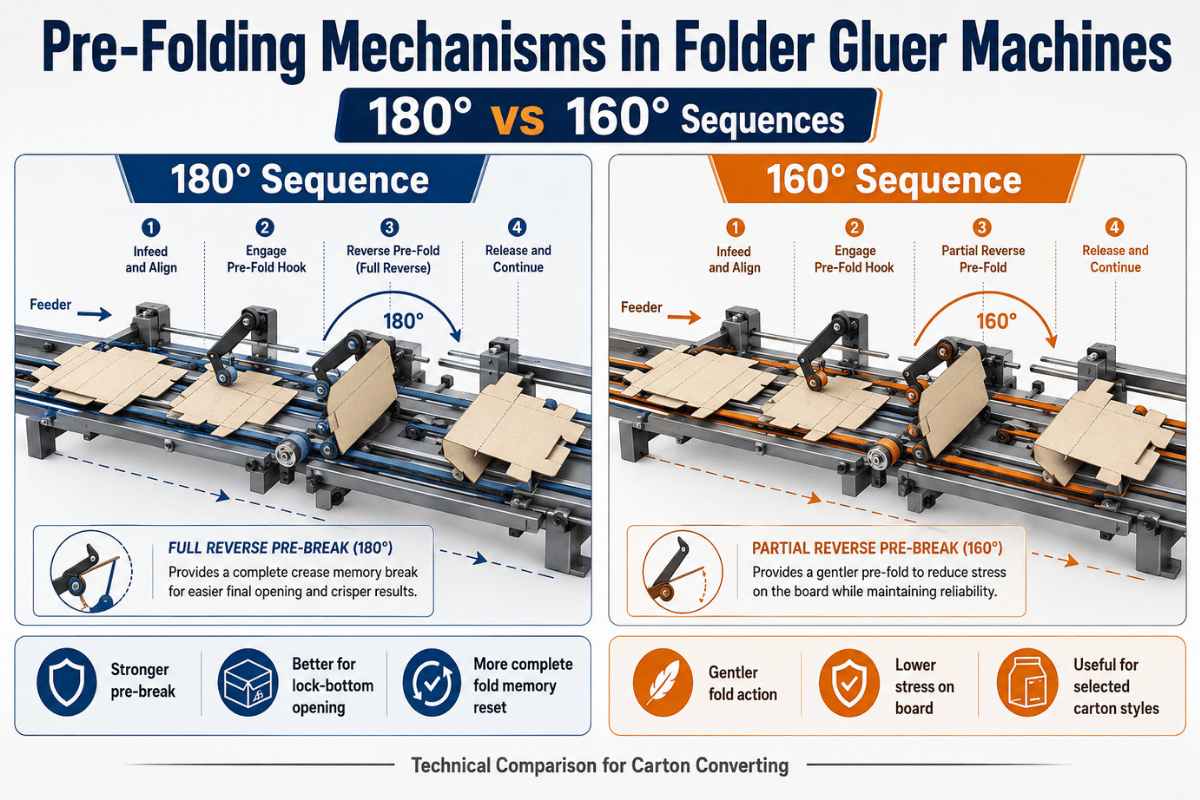
Los mecanismos de preplegado de las plegadoras-encoladoras: las secuencias de 180° frente a 160° son importantes cuando una plancha de caja debe llegar al plegado principal con suficiente memoria de hendido, pero sin grietas, desviaciones ni desplazamientos de la línea de encolado.
Esta guía explica qué hace cada ángulo de preplegado, cómo se adaptan las secuencias de 180° y 160° a distintos formatos de caja y qué conviene preguntar al comprar una plegadora-encoladora.
Datos básicos
Preplegado habitual de la primera línea
180° cuando el primer hendido necesita un prequebrado marcado antes del plegado lateral.
Referencia de secuencia de Cenwan
La página de plegadoras-encoladoras de Cenwan describe trabajos con 180° en la primera línea y 160° en la tercera.
Precaución con las especificaciones públicas
La documentación pública de otros equipos también indica valores de 135° y 165° para la tercera línea, por lo que los 160° deben especificarse según la máquina y las necesidades de la caja.
La mejor prueba para el RFQ
Envíe el plano de la plancha troquelada, el formato FEFCO, el gramaje del cartón, el canal o el gramaje del papel, la velocidad objetivo y el tipo de adhesivo.
Qué hace la sección de preplegado antes del plegado principal
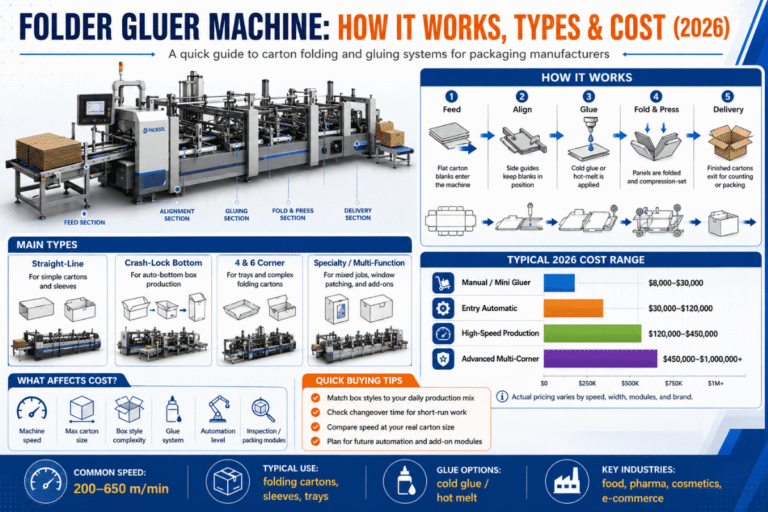
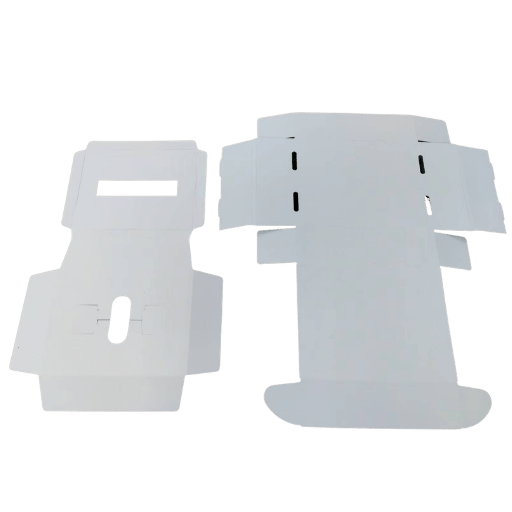 En una plegadora-encoladora, una plancha troquelada y hendida pasa por una sección de alimentación, guías de alineación, dispositivos de preplegado, aplicación de adhesivo, plegado principal, compresión, conteo y salida a la apiladora. Al principio de ese recorrido, la sección de preplegado abre determinadas líneas de hendido lo suficiente para que el plegado posterior pueda formar la caja con menos resistencia.
Ese movimiento inicial crea memoria de plegado. Cuando es correcta, la plancha avanza bien escuadrada, la pestaña de encolado llega a su posición y la banda de compresión mantiene la unión mientras fragua el adhesivo. Cuando no lo es, la caja puede recuperar su forma inicial, desviarse, arrugarse, agrietarse en el hendido o llegar a la rueda de encolado en el momento equivocado.
La secuencia importa porque cada hendido cumple una función distinta. Las cajas lineales suelen necesitar que se preparen el primer y el tercer hendidos antes del plegado principal de los laterales. Las cajas con fondo automático Crash-lock añaden movimientos de los ganchos del fondo y más riesgos de sincronización. Las cajas de 4/6 puntos incorporan más brazos de plegado y una secuencia diferente. En esos trabajos, el ángulo por sí solo no basta: la máquina debe aplicar cada ángulo en la secuencia correcta.
Si está comparando plegadoras-encoladoras, empiece por el tipo de caja y la plancha troquelada. El rendimiento de una plegadora-encoladora para cajas lineales se evalúa de forma distinta al de una plegadora-encoladora Crash-lock de fondo automático o una plegadora-encoladora para cajas de 4/6 puntos. Un preplegado correcto ayuda a que la plancha llegue al encolado, al plegado de los laterales, al plegado principal y a la compresión con el mínimo ajuste.
Preplegado de 180° en la primera línea: por qué el primer quiebro es marcado
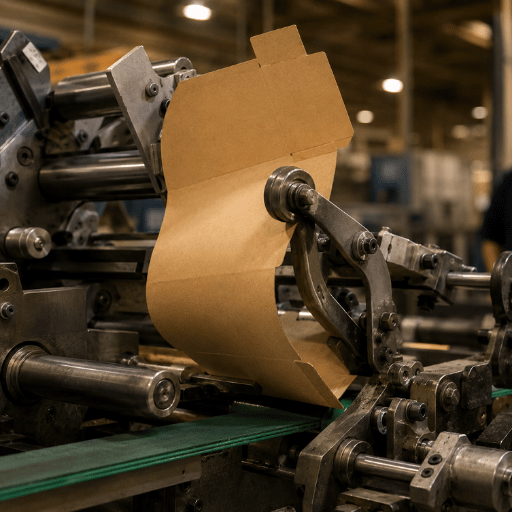 En un preplegado de 180° en la primera línea, el primer hendido se acerca a un movimiento inverso completo antes de que la plancha llegue a la sección de plegado posterior. Este prequebrado marcado puede ser útil en una plegadora-encoladora de cajas cuando el primer panel debe regresar de forma predecible y alinearse con la solapa de encolado durante el plegado principal.
Las especificaciones públicas de los equipos suelen indicar una capacidad de preplegado o prequebrado de 180° para el primer hendido. Desde el punto de vista mecánico, la primera línea de plegado suele necesitar una memoria marcada porque interviene en el escuadrado final de la caja. Si el hendido ofrece resistencia al plegado posterior, la plancha puede presionar contra las guías laterales o desplazar la línea de encolado.
Ventajas
- Genera una memoria de plegado más marcada en el primer hendido.
- Puede reducir la resistencia durante el plegado principal.
- Ayuda a que la solapa de encolado vuelva a una trayectoria uniforme.
- Es útil en trabajos de mayor velocidad cuando el ajuste es estable.
Limitaciones
- Puede forzar los hendidos de cartones estucados o frágiles si el hendido inicial es débil.
- Puede ocultar errores de alimentación o de las guías laterales hasta la compresión.
- Requiere ajustar con cuidado la presión de las cintas y los transportadores cuando se trabaja con cartón fino.
- No corrige problemas de troquelado, hendido o sincronización del adhesivo.
Secuencia de 160° en la tercera línea: por qué un quiebro menos marcado puede ser más seguro
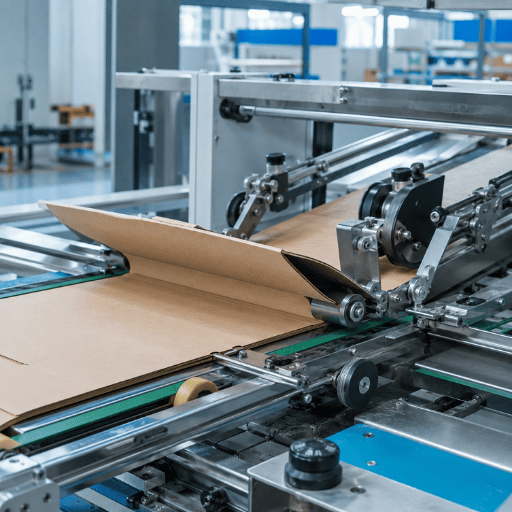 El preplegado de la tercera línea suele requerir un ajuste distinto del de la primera porque prepara un movimiento diferente. En algunas configuraciones de plegadoras-encoladoras, un ángulo cercano a 160° en la tercera línea puede dar al hendido suficiente memoria sin forzar el cartón tanto como un movimiento completo de 180°.
La información de producto facilitada por Cenwan describe trabajos con 180° en la primera línea y 160° en la tercera para la disposición de cuchillas de preplegado de sus plegadoras-encoladoras. Es una referencia útil para los compradores sobre las capacidades de Cenwan, pero no debe interpretarse como una norma universal aplicable a todas las plegadoras-encoladoras del mercado.
Los valores de preplegado de la tercera línea varían en la documentación pública de los equipos. Algunas páginas de maquinaria indican 135°, otras 165° y otras describen prequebrados de 180° en el primer y el tercer hendido. En la práctica, el ajuste de la tercera línea depende de la forma de la plancha, el comportamiento del cartón y el formato de caja requerido.
Un quiebro menos marcado en la tercera línea puede ser más seguro si el cartón está estucado, laminado, impreso digitalmente, tiene mucha carga de tinta o muestra sensibilidad en los hendidos. Este ajuste también puede ayudar a lograr un acabado limpio en el plegado principal sin arrastrar la tercera línea de hendido demasiado pronto. En trabajos con plegadoras-encoladoras para cajas pequeñas, el margen de tolerancia puede ser estrecho, porque los paneles cortos dejan ver rápidamente cualquier pequeño desvío.
Los transportadores motorizados modernos y la memoria de trabajos pueden hacer que la puesta a punto sea más repetible, pero el criterio del operario sigue siendo importante cuando cambian el formato de caja, el material o el comportamiento del hendido.
Matriz de 4 ángulos de preplegado: 180°, 160°, 165° y 135°
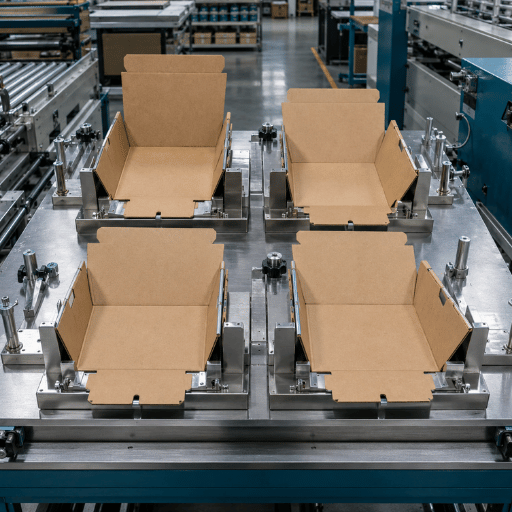 Utilice la matriz de preplegado de 4 ángulos para comparar los ajustes angulares sin tratar ningún valor como infalible. Separa la memoria del primer hendido, el control del tercer hendido, la tensión del cartón y las pruebas para el comprador antes de un ensayo de máquina o un RFQ.
| Tipo de ángulo o secuencia | Función habitual | Aplicación más adecuada | Riesgo que debe vigilarse | Prueba antes de la aprobación |
|---|---|---|---|---|
| 180° en la primera línea | Memoria marcada del hendido antes del plegado lateral | Cajas lineales, cartón estable y trabajos repetidos | Grietas si el hendido o la dirección de la fibra no son adecuados | Revisar 20 planchas troqueladas después de la alimentación, el encolado y la compresión |
| 160° en la tercera línea | Apertura controlada del tercer hendido | Trabajos que requieren menos tensión en la tercera línea | Plegado insuficiente si el cartón recupera mucho su posición | Muestra aprobada a la velocidad objetivo y con el ajuste de adhesivo previsto |
| 165° en la tercera línea | Memoria casi completa en la tercera línea | Cartón que requiere más quiebro del que proporciona 160° | Torsión del panel si la presión del transportador es desigual | Medir la posición de la solapa de encolado después del plegado principal |
| 135° en la tercera línea | Prequebrado moderado del tercer hendido | Material sensible y determinados trabajos con cajas plegables | Memoria insuficiente a mayor velocidad de producción | Comprobar la recuperación de la plancha tras el tiempo de compresión |
| 180° en la primera línea y 160° en la tercera | Primer quiebro marcado y tercer quiebro más suave | Especificaciones del tipo de las que se plantean para Cenwan | El comprador da por hecho que sirve para todas las cajas | Prueba con la plancha troquelada y el adhesivo reales del comprador |
| 180° en la primera línea y 165° en la tercera | Memoria marcada en las dos líneas principales de hendido | Trabajos en los que el tercer hendido se resiste al cierre | Blanqueamiento del hendido o levantamiento del panel | Comprobar la cara visible del hendido con la iluminación de producción |
| 180° en la primera línea y 135° en la tercera | Primer quiebro marcado y tercer quiebro moderado | Cartón con riesgo de agrietarse o con mucha carga de tinta | Mayor carga de trabajo en el plegado principal posterior | Comparar las muestras antes y después de la compresión |
| Sin preplegado de la tercera línea | El plegado principal asume más trabajo | Planchas sencillas y pruebas de puesta a punto a baja velocidad | Desvío o recuperación de la plancha después del encolado | Realizar una prueba comparativa con dos planchas |
| Secuencia ajustable | Ajuste del ángulo, el transportador, la cinta y las guías para cada trabajo | Formatos de caja variados y cambios frecuentes | Variaciones de puesta a punto entre turnos que no quedan registradas | Guardar los ajustes, las fotos de las muestras y las notas del operario |
Comprobaciones de puesta a punto que determinan si la secuencia funciona
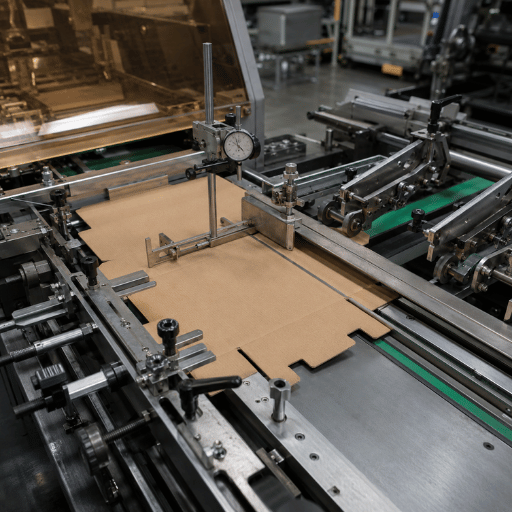 Antes de cualquier prueba de puesta a punto, las protecciones de la máquina deben cubrir la zona de operación, los puntos de atrapamiento en la entrada, las piezas giratorias y otros riesgos de contacto. Las cuchillas de preplegado, las cintas, los transportadores y las secciones de compresión son elementos de producción; no son zonas para hacer ajustes manuales mientras la máquina está en movimiento.
Para trabajos con cartón ondulado, pida al comprador que indique el formato FEFCO o facilite un plano. La nomenclatura de los códigos FEFCO ofrece a ambas partes una referencia común para los diseños habituales de embalajes de cartón ondulado, pero la prueba de máquina sigue requiriendo la plancha real, ya que la calidad del cartón, el canal, la cobertura de impresión y la calidad del hendido cambian el resultado.
Lista de comprobación de la puesta a punto
- Confirme la anchura de la plancha, la longitud de la caja, el gramaje del papel o el canal del cartón ondulado, la dirección de la fibra y el tipo de caja.
- Compruebe que la plancha entra a escuadra en la sección de alimentación antes de tocar los ajustes del ángulo de preplegado.
- Ajuste las guías laterales para que la plancha avance sin rozar ni pellizcar la superficie impresa.
- Ajuste el preplegado de 180° en la primera línea y anote la posición del transportador.
- Ajuste la secuencia de 160° en la tercera línea solo si la máquina y la prueba con la plancha admiten ese valor.
- Procese de 20 a 50 planchas sin adhesivo y repita después con el adhesivo aplicado.
- Inspeccione la cara del hendido, la posición de la solapa de encolado, la precisión del plegado lateral, las marcas de compresión y la salida del apilador.
- Guarde la muestra y anote la velocidad, la presión de las cintas, el adhesivo, las condiciones ambientales y las observaciones del operario.
Nota de ingeniería: registre la prueba de preplegado con valores medidos
Mantenga separadas las normas de protección y los ajustes de calidad: los operarios no deben introducir las manos en las cuchillas, los transportadores, las cintas, los puntos de atrapamiento ni las secciones de compresión mientras la máquina esté en movimiento. En los trabajos con cartón ondulado, incluya el formato FEFCO o el plano junto con un registro de puesta a punto basado en medidas para que el siguiente turno pueda repetir el mismo recorrido de la plancha.
| Tipo de registro de puesta a punto | Datos que deben anotarse en la hoja de prueba | Por qué es importante |
|---|---|---|
| Comprobación del intervalo de anchura de la plancha | Intervalo de 60 mm a 1650 mm en las series Cenwan indicadas | Confirma que la caja es compatible con la familia de plegadoras-encoladoras prevista. |
| Comprobación de la velocidad publicada | 150 m/min, 180 m/min, 200 m/min o 400 m/min, según la serie | Distingue la selección inicial según el catálogo de la velocidad segura de la prueba real. |
| Aumento gradual de la velocidad de prueba | Puntos de control a 50 m/min, 100 m/min, 150 m/min y después 200 m/min, cuando lo permita la política de la planta | Permite comprobar si la recuperación de la plancha o el desvío aparecen solo al aumentar la velocidad. |
| Desplazamiento de las guías | Cambios en incrementos de 0,5 mm, anotando por separado las posiciones de las guías izquierda y derecha | Evita que una corrección del ángulo oculte desviaciones en la alimentación o las guías laterales. |
| Medición del desvío | Desviación de entrada hasta el milímetro más próximo y desviación de salida hasta el milímetro más próximo: 1 mm y 1 mm | Indica si el problema empieza antes del preplegado o después del plegado principal. |
| Desplazamiento de la solapa de encolado | Desplazamiento registrado en unidades de 1 mm después del encolado y de la compresión | Relaciona la memoria de plegado con la alineación real de la unión. |
| Inspección de la cara del hendido | Comprobación del 100 % de las primeras 10 cajas con la iluminación de producción | Detecta blanqueamiento, grietas o daños de impresión antes de aumentar la producción. |
| Recorrido de la cinta de compresión | Si es posible, compare los defectos visibles después de 1 m, 3 m y 5 m de recorrido de la cinta | Distingue los problemas de memoria de plegado de los relacionados con el fraguado del adhesivo o la presión. |
| Posición de la rueda encoladora | Anote los pasos de ajuste de 0,5 mm junto al tipo de adhesivo y la observación sobre su viscosidad | Evita confundir los cambios en la sincronización del encolado con los cambios de ángulo. |
| Banda de tolerancia definida por la planta | Use los límites de control de calidad de la planta, como aviso a 0,5 mm, revisión a 1 mm y parada a 2 mm, solo si el comprador los ha aprobado | Mantiene visibles los criterios locales de aceptación o rechazo en lugar de dejarlos en la memoria del operario. |
| Escala para las pruebas fotográficas | Coloque una escala de 10 mm, 20 mm y 50 mm junto a las muestras del primer hendido, el tercero y la solapa de encolado | Permite al comprador comparar los escenarios de referencia de 0 mm y de desviación de 1 mm, 2 mm y 3 mm sin tener que estimar las medidas en las fotos. |
¿Qué normas deben incluirse en el expediente de puesta a punto?
Las normas no determinan por usted el ángulo de 180° o 160°. Proporcionan al expediente del proyecto un vocabulario más seguro para las protecciones, la evaluación de riesgos, los sistemas de control y los registros repetibles. Use OSHA 1910.212 como referencia para la zona de operación y la protección de máquinas, ISO 12100 para la terminología de evaluación de riesgos, ISO 14120 al tratar la selección de protecciones, ISO 13849-1 cuando la oferta incluya sistemas de control relacionados con la seguridad y las directrices de seguridad de máquinas de CDC/NIOSH como apoyo en lenguaje claro para las notas de formación.
El expediente de normas debe guardarse junto a la muestra de la caja, no sustituirla. El comprador sigue necesitando planchas firmadas, notas de velocidad y la medición de la solapa de encolado. Las referencias a normas solo evitan que la puesta a punto dependa de la memoria de un operario.
| Tipo de escenario | Referencia de norma o código | Qué debe registrarse antes de la aprobación |
|---|---|---|
| Escenario de puesta a punto con protecciones abiertas | Revisión de las protecciones de la zona de operación según OSHA y terminología de evaluación de riesgos de ISO 12100 | Quién puede ajustar las cuchillas, cuándo debe estar aislada la alimentación eléctrica y qué protecciones deben permanecer cerradas durante la prueba. |
| Escenario de atrapamiento en las cintas | Terminología de protección de máquinas de OSHA y notas de formación sobre seguridad de máquinas de NIOSH | Recorrido de la cinta, ubicación del punto de atrapamiento y condición exacta para detener la máquina si se atasca una plancha. |
| Escenario con protección fija o móvil | Terminología de diseño y selección de protecciones de ISO 14120 | Qué transportador, cuchilla o zona de compresión cubre la protección y cómo se facilita el acceso para el mantenimiento. |
| Escenario de sistemas de control de seguridad | Terminología de sistemas de control relacionados con la seguridad de ISO 13849-1 | Parada de emergencia, enclavamiento, restablecimiento y comportamiento durante el rearranque que se solicitan en la oferta. |
| Escenario de calidad para pedidos repetidos | Terminología de registro de calidad de ISO y notas sobre muestras aprobadas por el comprador | Número de memoria del trabajo, posición del transportador, resultado de 180° en la primera línea y resultado de 160° en la tercera. |
| Escenario de formación | Directrices de seguridad de máquinas de NIOSH en lenguaje claro y terminología de protecciones de OSHA | Qué pasos de puesta a punto puede realizar a solas un operario nuevo y cuáles requieren la aprobación de un supervisor. |
| Escenario de auditoría del proveedor | Referencias a ISO 12100, ISO 14120 e ISO 13849-1 en el expediente técnico | Si el proveedor puede explicar las decisiones sobre protecciones, riesgos y sistemas de control en el mismo expediente que la prueba de la caja. |
| Escenario de producción | Terminología de registros de calidad ISO vinculada a las notas sobre el resultado de producción | Velocidad objetivo, producción real, cajas rechazadas, tasa de reprocesado y referencia de la muestra final. |
Utilice esta tabla como anexo del RFQ cuando un proyecto tenga más de un turno, más de un operario o un pedido repetido que deba ajustarse a la referencia aprobada. El registro del ensayo debe mostrar la primera caja aceptada, la primera caja rechazada, si la hubiera, la producción objetivo, la tasa de retrabajo y el resultado final de producción. Ese archivo proporciona al comprador y al proveedor un registro común cuando la misma plancha troquelada vuelve semanas después con una carga de tinta, un lote de cartón o unas condiciones del adhesivo diferentes.
Cómo resolver problemas de memoria de plegado, recuperación, desvíos y grietas
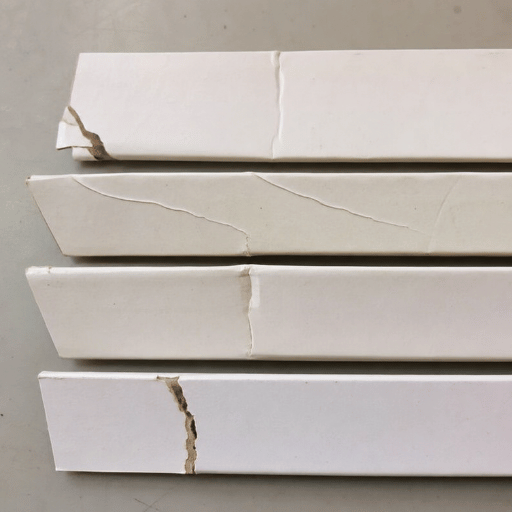 Los estudios sobre cajas plegables consideran que la calidad del hendido va más allá del aspecto. Unos hendidos bien formados facilitan un plegado recto, limitan los daños en los bordes y reducen la energía acumulada que haría retroceder el panel después del plegado. Por esa energía acumulada, un problema de preplegado puede manifestarse más adelante durante la compresión o el apilado.
Los debates de imprenta sobre las grietas después del hendido apuntan a una precaución útil: el tipo de material, la dirección de la fibra, la calidad del hendido, la trayectoria de plegado, la presión y la velocidad de plegado pueden cambiar el resultado. Ni un ajuste de 180° ni uno de 160° pueden corregir por sí solos un hendido deficiente.
| Síntoma | Causa probable | Primera comprobación | Medida correctiva |
|---|---|---|---|
| El primer panel se abre de nuevo | Memoria débil en la primera línea o tiempo de compresión insuficiente | Muestra de preplegado de la primera línea antes del encolado | Revise el contacto a 180°, la presión de las cintas y el ajuste de compresión |
| Grietas en la tercera línea | Daño en el hendido, problema con la dirección de la fibra o tensión excesiva en la tercera línea | Comparación de una plancha sin imprimir y otra impresa | Pruebe un ángulo más suave en la tercera línea y modifique el hendido |
| La solapa de encolado no alcanza su posición | Desvío de la plancha o rozamiento con las guías laterales | Sección de alimentación y guías laterales | Corrija la escuadra de entrada antes de modificar el preplegado |
| Arruga cerca de la solapa de encolado | Presión del transportador o recorrido de la placa de plegado demasiado ajustado | Marcas de presión con la iluminación de producción | Reduzca la presión, compruebe el recorrido de las cintas y vuelva a probar la velocidad |
| La unión se abre después del apilador | Sincronización del adhesivo, compresión o recuperación de la plancha | Sistema de aplicación de adhesivo y cinta de compresión | Ajuste conjuntamente el adhesivo, la compresión y la memoria de plegado |
Decisión de compra: cuándo especificar capacidad 180/160 en un RFQ
 Especifique la capacidad 180/160 cuando lo justifiquen el diseño de la caja, el cartón y el objetivo de producción. No la añada como requisito genérico sin exigir una muestra. Los proveedores necesitan saber qué formatos de caja utiliza, cuántos cambios de trabajo se hacen por turno, qué tipo de adhesivo se usa y si la misma máquina debe procesar cajas lineales, con fondo automático, de cartón ondulado o plegables especiales.
| Punto de control del RFQ | Qué preguntar al proveedor | Tipo de máquina |
|---|---|---|
| Caja lineal | ¿Puede la máquina preplegar la primera y la tercera línea y mantener la precisión de la solapa de encolado a la velocidad objetivo? | Plegadora-encoladora para cajas lineales |
| Cajas pequeñas | ¿Cuál es el tamaño mínimo de la plancha y cómo se controla el desvío? | Plegadora-encoladora para cajas pequeñas |
| Fondo automático Crash-lock | ¿Cómo se sincronizan los ganchos de plegado del fondo con la memoria de los hendidos preplegados? | Plegadora-encoladora Crash-lock de fondo automático |
| Cajas de 4/6 puntos | ¿Pueden la memoria de trabajo y los brazos de plegado repetir la puesta a punto en tiradas cortas? | Plegadora-encoladora para cajas de cuatro y seis puntos |
| Caja de cartón ondulado | ¿Qué canales y calidades de cartón admite y qué longitud de compresión requiere? | Encoladora de cajas de cartón ondulado |
| Producción variada | ¿Qué ajustes se guardan para cada trabajo y con qué rapidez pueden reajustarse los transportadores? | Series de plegadoras-encoladoras |
¿Qué cambios se están produciendo en el preplegado de las plegadoras-encoladoras en 2026?
 En 2026, la señal de compra más clara no es un único ángulo nuevo. La cuestión es lograr resultados repetibles con tiradas más cortas y más cambios de trabajo. Las directrices de Flexographic Technical Association señalan que la reducción de las tiradas y la presión por gestionar más referencias convierten el tiempo de cambio en un factor real de compra, sobre todo cuando los PLC, los servomotores, la memoria de trabajos y los utillajes reducen los ajustes del operario.
PostPress también describe el paso de los hábitos de puesta a punto con manivela a los portadores motorizados, los ordenadores industriales y unas posiciones más repetibles. Ese cambio afecta al preplegado porque el ángulo es solo una parte de la puesta a punto. La posición de los portadores, la presión de las bandas, la posición de los carriles de plegado y los registros de trabajo guardados determinan si el siguiente turno puede repetir la caja aprobada.
Para los RFQ de 2026, solicite pruebas en tres áreas:
- Memoria de trabajos o valores de puesta a punto registrados para repetir pedidos.
- Ajuste mediante servomotores o motorizado cuando la frecuencia de los cambios de trabajo justifique el coste.
- Formación de los operarios, aprobación de muestras y asistencia con repuestos para todo el proceso de plegado y encolado.
Preguntas frecuentes
¿Qué es una máquina plegadora-encoladora?
En producción, una máquina plegadora-encoladora alimenta una plancha troquelada, aplica adhesivo, pliega la caja, comprime la unión, cuenta las unidades producidas y las envía a un apilador.
¿Cómo funciona una plegadora-encoladora flexográfica?
Las líneas de plegado y encolado flexográficas combinan impresión, ranurado o corte, plegado, encolado y salida en un único flujo de producción. Como el cartón ondulado se imprime y se conforma en una línea más larga, la comprobación del plegado previo debe incluir la dirección del canal, las marcas de aplastamiento, la cobertura de tinta, la humedad del cartón, el momento de aplicación del adhesivo y el comportamiento de la plancha troquelada entre la impresión y la compresión.
¿Es siempre mejor el plegado previo a 180° que a 160°?
No. El plegado previo a 180° en la primera línea puede generar una memoria de plegado marcada, pero la tercera línea puede requerir 160°, 165° o 135°, según la máquina y la plancha troquelada. Acepte el ajuste solo después de inspeccionar una muestra a velocidad de producción.
¿Qué causa las grietas después del plegado previo?
Las grietas pueden deberse a un hendido débil, a la dirección de la fibra, al papel estucado o quebradizo, a una cobertura de tinta elevada, a una presión excesiva, a un recorrido de plegado demasiado cerrado, a una velocidad alta o a una secuencia de plegado previo incorrecta. Pruebe primero planchas impresas y sin imprimir. Si la plancha sin imprimir se pliega limpiamente, pero la impresa se agrieta, revise el estucado, la cobertura de tinta, el secado y la geometría del hendido antes de culpar a la maquinaria. Si se agrietan ambas, pruebe un quiebro más suave en la tercera línea, un recorrido de plegado más lento o un cambio en el hendido.
¿Qué debo enviar antes de solicitar un presupuesto?
Envíe el plano, las dimensiones de la plancha troquelada, el gramaje y tipo de cartón, el tipo de adhesivo, la velocidad prevista, el tipo de caja y fotos de cualquier problema de plegado.
Artículos y herramientas relacionados
Referencias y fuentes
- OSHA 1910.212, Requisitos generales para todas las máquinas
- FEFCO Code para diseños de embalajes de cartón ondulado
- Coffin y Nygårds, hendido y plegado, BioResources / PDF de NCSU
- Flexographic Technical Association, componentes para la compra de plegadoras-encoladoras
- PostPress, una perspectiva sobre las plegadoras-encoladoras: ayer y hoy
- Debate en PrintPlanet: grietas en masas de tinta después del hendido y el plegado
Trayectoria del fabricante
Cenwan Machine es un fabricante con sede en Wenzhou, China, de máquinas plegadoras-encoladoras, equipos de encolado de cajas de cartón ondulado y líneas integradas de embalaje. Desde hace más de 10 años, ayudamos a fabricantes de cajas de cartón ondulado y otros envases de cartón de más de 40 países a seleccionar equipos, configurar soluciones a medida y recibir asistencia para la instalación, repuestos y servicio posventa.
Nuestro blog ayuda a compradores de maquinaria para embalaje, responsables de planta y equipos de compras a conocer la tecnología de las plegadoras-encoladoras, la compatibilidad con formatos de caja, la capacidad de producción, el ROI, el mantenimiento y la selección de proveedores antes de solicitar presupuesto.
- Más de 10 años de experiencia en ingeniería de plegadoras-encoladoras
- Fábrica en Ruian, Wenzhou, Zhejiang, China
- Plegadoras-encoladoras, plegadoras-encoladoras para cartón ondulado y líneas automáticas de embalaje
- Referencias de fabricación y calidad CE / ISO 9001
- Diagnóstico remoto, asistencia con repuestos y respuesta técnica 24/7
- Experiencia con equipos y servicio en más de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de empresa
Fabricante de maquinaria B2B
Ubicación de la fábrica
Ruian, Wenzhou, Zhejiang, China
Correo electrónico
sales2@cenwanmachine.com
Teléfono / WhatsApp
+86 139 0664 6788