Póngase en contacto con Cenwan Machine Company


Actualizado en noviembre de 2026 · por CYH · Revisado por el equipo técnico de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
Una plegadora encoladora para envases de comercio electrónico es una máquina de transformación que alimenta piezas troqueladas planas de cartón ondulado o cartoncillo a velocidades nominales de 70 a 450 m/min según el modelo y el módulo acoplado. Prepliega los hendidos a 180°, aplica cola fría o adhesivo termofusible con cinta adhesiva de tirador y pliega cajas de envío con fondo automático o de devolución. Especifique su línea de producción según el ancho de trabajo (650 a 1650 mm) y las estaciones servo para los tipos de caja FEFCO 0201, 0701 y 0427. Con estas configuraciones, el espacio vacío del paquete se mantendrá dentro del límite del 50 % de espacio vacío del Reglamento UE 2025/40 para 2030.
Los centros logísticos que envían directamente al consumidor no procesan un único tamaño de caja de expedición durante toda la semana. Los transformadores deben adaptarse con rapidez a los cambios de pedido de cajas de envío con fondo automático, cajas retornables de doble cinta y bandejas de altura múltiple en la industria del envase. Evaluar la maquinaria por la velocidad de correa de catálogo resulta engañoso, ya que los cambios de formato en máquinas de encolado lineal por levas mecánicas requieren entre 120-240 minutos por cambio de pedido. Los aplicadores de cinta de corte y colocación acoplados también limitan la velocidad lineal a 70-80 m/min. Este documento aborda las especificaciones de caja, los ajustes de presión según la onda, los sistemas de adhesivo, el cálculo de producción efectiva por turno y los procedimientos de prueba de aceptación en fábrica (FAT).
Especificaciones rápidas: base de ingeniería de la plegadora encoladora para comercio electrónico
| Rango admitido de material de cartón y tipo de onda | Cartoncillo de 180–800 gsm (serie Cenwan CW-G). Onda E, F, C, B y AB (cartón ondulado de 3 capas y 5 capas). |
| Clases de ancho de pieza troquelada desplegada | 130–650 mm (650PC), 140–880 mm (880PC/1100PC), 290–1250 mm (1250AC-S) y hasta 1650 mm (1650PCW). |
| Velocidades de línea determinantes por módulo | 200–450 m/min de capacidad nominal en encolado lineal. 180 m/min de capacidad nominal servo en 4/6 esquinas. 70–80 m/min con los cabezales KY-20T y KY-35T de cinta. |
| Ajustes de preplegado y guías | Primer plegado a 180° y tercer plegado a 165°. Holgura de guía cónica de 4,8 mm sobre un ejemplo de pliego de cartón de 5,0 mm (US8512803B2). |
| Valores de referencia publicados de cambio de formato en encolado lineal | 5–15 min en encoladoras lineales Cenwan totalmente servomotorizadas por motor y biela (<5 min dimensional) frente a 120–240 min en encoladoras lineales tradicionales de levas mecánicas. |
¿Qué hace realmente una plegadora encoladora para envases de comercio electrónico?
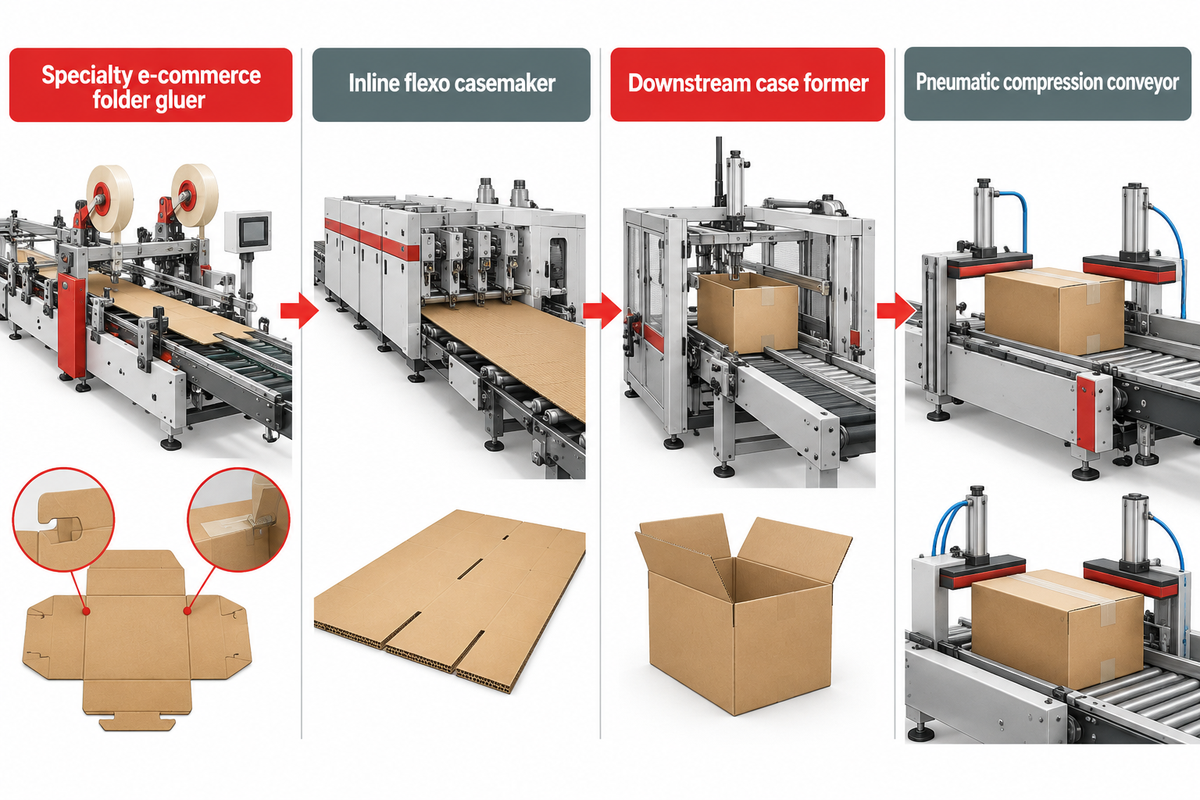
Las plegadoras encoladoras especializadas transforman piezas troqueladas e impresas planas de cartoncillo o cartón ondulado en cajas de envío preencoladas y agrupadas en plano a velocidades de 70 a 450 m/min, según el modelo y el módulo acoplado. Se diferencian de las impresoras flexográficas plegadoras-encoladoras (FFG) en línea que imprimen, ranuran y encolan cajas FEFCO 0201 a partir de pliegos de cartón en bruto. También se diferencian de los equipos posteriores de preparación de pedidos que arman las cajas antes de la carga del producto y el precintado superior.
¿Qué hace realmente una plegadora encoladora para envases de comercio electrónico?
Las plegadoras encoladoras especializadas para comercio electrónico procesan piezas troqueladas en troqueladora rotativa o plana y ejecutan el preplegado de hendidos, el plegado de fondo automático, la unión con adhesivo y la colocación de cinta con protector desprendible. En cambio, las líneas flexográficas plegadoras-encoladoras fabrican cajas estándar FEFCO 0201 de ranurado normal (RSC) en una sola pasada. Las formadoras de cajas posteriores en los centros logísticos arman las cajas antes de la carga y el cierre por separado, como se observa en la formadora de cajas OCME Line 4 de 18 cases/min.
Los compradores que visitan plantas de fabricación de cajas de cartón ondulado suelen confundir estas tres máquinas situadas en la línea de envasado. Como elemento central de la producción de envases, una plegadora encoladora de cajas recibe piezas troqueladas de cartón ondulado y ejecuta operaciones de plegado y encolado en múltiples estaciones. Al igual que las estuchadoras especializadas, sus estaciones prepliegan las líneas de hendido, acoplan los ganchos de cierre del fondo y aplican cinta con protector desprendible. A continuación, una cinta transportadora de compresión neumática mantiene sujeta la unión mientras fragua la cola y se enfría el adhesivo termofusible.
La variedad estructural en el envío de paquetería se ha ampliado con rapidez. Según la norma técnica del Código FEFCO 12.ª versión, la última clasificación de cartón ondulado incorporó más de cien nuevos diseños, incluida una serie para comercio minorista y comercio electrónico. Las normas reglamentarias también están definiendo las soluciones de envase para múltiples referencias. Conforme al Reglamento (UE) 2025/40 de EUR-Lex sobre los envases y residuos de envases, los operadores económicos deben mantener el espacio vacío en los envases colectivos, de transporte y de comercio electrónico en el 50 % o menos para 2030.
La maquinaria posterior de preparación de pedidos gestiona una etapa distinta de la producción una vez que las cajas de cartón salen del transformador. En plantas de bebidas y paquetería, una formadora de cajas abre una caja de cartón plegada en plano y sella las solapas del fondo. Después, un cargador introduce el producto y una cerradora superior sella las solapas superiores. Los ensayos publicados por Packaging World sobre una formadora de cajas OCME Line 4 documentan una velocidad de 18 cases/min (1.080 cases/hour). Esa línea aplica entre 4.95 y 9,9 g de adhesivo termofusible por caja de 18 botellas. De igual modo, el informe de maquinaria de Pack Expo de Packaging Digest describe una cerradora superior de cajas compacta de 10-ft L con módulos intercambiables de adhesivo termofusible y cinta.
| Parámetro | Plegadora encoladora especializada para comercio electrónico | Impresora flexográfica plegadora-encoladora en línea (FFG) | Formadora de cajas posterior para preparación de pedidos |
|---|---|---|---|
| Material de entrada principal | Pieza troquelada e impresa de cartón ondulado o cartoncillo. | Pliego de cartón ondulado rectangular sin imprimir. | Caja de cartón preencolada plegada en plano (productos cargados posteriormente). |
| Estructuras de caja objetivo | Fondo automático FEFCO 0701, caja de envío 0427, bandeja de 4/6 esquinas y caja RSC 0201. | Cajas de ranurado normal (RSC) FEFCO 0201. | Cajas de expedición con fondo sellado listas para el llenado posterior. |
| Estaciones principales integradas | Alimentador, preplegadora a 180°, ganchos de fondo automático, cabezal de cinta, escuadrado y compresión. | Alimentador de borde de ataque, grupos de impresión flexográfica, ranuradora rotativa, plegadora y contador-expulsor. | Armador de piezas troqueladas por vacío y encoladora de solapas de fondo con adhesivo termofusible (la carga y el cierre superior de 10-ft L son unidades posteriores independientes). |
| Velocidad operativa habitual | Velocidad lineal de correa de 70–450 m/min según el modelo y el módulo. | Producción efectiva continua en encolado lineal de cajas RSC a 300–400 m/min. | 18 cases/min (1.080 cases/hour) en el ensayo de la formadora de cajas OCME Line 4. |
| Propietario del equipo | Transformador de cartón ondulado y planta de producción de estuches de cartón. | Planta alimentadora de pliegos de cajas de cartón ondulado de gran volumen. | Almacén 3PL, planta embotelladora o centro logístico D2C. |
Fuentes: Código FEFCO 12.ª versión, artículo de Packaging World sobre la formadora de cajas OCME Line 4, artículo de Packaging Digest sobre Pack Expo y catálogos técnicos de Cenwan Machine.
¿Qué tipos de caja de comercio electrónico requieren módulos de fondo automático o de 4/6 esquinas?
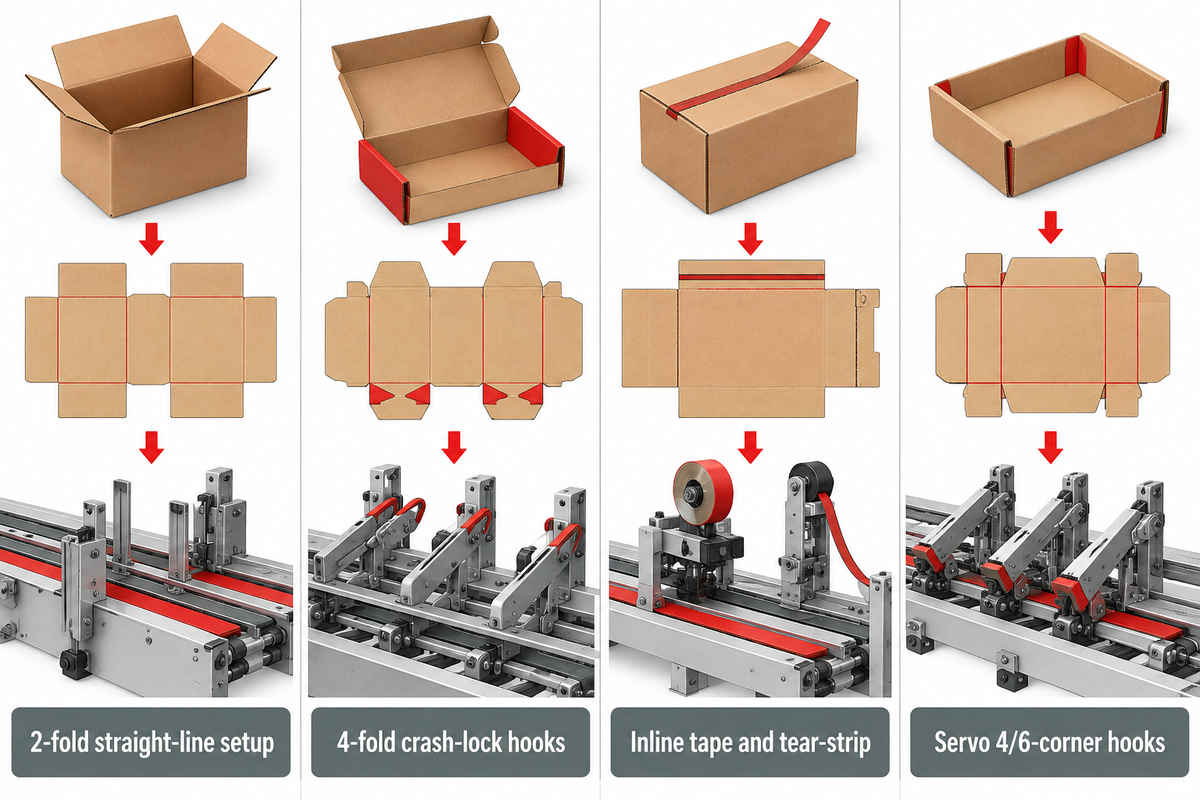
Las cajas de cartón de expedición estándar FEFCO 0201 solo requieren una configuración de encolado lineal de 2 pliegues, mientras que las cajas de envío con fondo automático FEFCO 0701 requieren preplegado de 4 pliegues y ganchos de bloqueo del fondo. Cuando las cajas de envío troqueladas FEFCO 0427 incorporan cierres autoadhesivos, los transformadores añaden cabezales en línea de cinta con protector desprendible y tira de rasgado con capacidad nominal de 70 a 80 m/min. Las bandejas multipanel de 4/6 esquinas requieren ganchos de retroplegado accionados por servocontrol, limitados a 180 m/min.
¿Qué tipos de caja de comercio electrónico requieren módulos de fondo automático o de 4/6 esquinas?
Las cajas de envío con fondo automático FEFCO 0701 requieren una sección de preplegado de 4 pliegues y ganchos inferiores con resorte. Las cajas de envío retornables FEFCO 0427 especificadas con cierres autoadhesivos y tiras de rasgado utilizan aplicadores en línea de cinta y tira de rasgado (como los cabezales KY-35T de 80 m/min y KY-20T de 70 m/min).
Especificar una máquina básica de doble plegado deja al transformador fuera de los contratos de comercio electrónico con fondo automático. Cuando los centros logísticos empaquetan miles de pedidos por hora, los operarios necesitan cajas con fondo autobloqueante que se armen sin plegado manual ni precintado inferior. En nuestras especificaciones publicadas de la plegadora-encoladora para cartón ondulado de encolado lineal, la Cenwan CW-W-1250AC-S admite anchos de caja desplegada de 290 a 1250 mm. Esta máquina utiliza un accionamiento servo de 22 kW y un bastidor de 8.0 T para procesar cartón ondulado de onda E, F, C, B y AB hasta 200 m/min. Añadir un módulo de fondo automático permite que la sección de plegado doble las solapas diagonales del fondo sobre ganchos antes de cerrar los paneles laterales.
Para el procesamiento de cajas de envase y cartoncillo de microonda más ligero, los transformadores agrupan clases de ancho más estrechas con velocidades de correa superiores. Los modelos de la serie de plegadoras encoladoras de cuádruple plegado de alta velocidad y de la línea de plegadoras encoladoras de fondo automático CW-G procesan cartoncillo de 180 a 800 gsm a velocidades de hasta 400 m/min. Los anchos cubiertos por la caja desplegada se sitúan entre 130 y 650 mm en la 650 PC de 13,5 kW. Se sitúan entre 140 y 880 mm en la 880 PC y la 1100 PC en bastidores de 2 pliegues (15 m) y 4 pliegues (17,5 m), respectivamente. La geometría de los ganchos puede consultarse en nuestra guía de estructura y empaquetado de cajas de fondo automático.
Las bandejas de múltiples esquinas y los bastidores modulares fijan un segundo límite mecánico. En la serie Cenwan CW-W-1250/1450/1650 PCW para cajas de 4/6 esquinas (ancho de 290 a 1650 mm, motor de 25 kW), 180 m/min es la velocidad real de encolado limitada por servocontrol en trabajos de 4/6 esquinas. Las velocidades anunciadas de 300 a 400 m/min reflejan la capacidad de alimentación en encolado lineal y no la producción efectiva en 4/6 esquinas. Las recientes innovaciones en módulos integrados de fondo automático y de 4/6 esquinas en la BOBST EXPERTFOLD 110 A3 (velocidad máxima de correa de 450 m/min) también reducen el tiempo de preparación durante los cambios de formato en cuatro quintas partes.
Matriz de configuración de tipos de caja de comercio electrónico por estación
| Tipo de caja y categoría de aplicación | Estaciones de transformación requeridas | Nivel de máquina y modelo de referencia | Clase de ancho y material de cartón | Techo de velocidad determinante |
|---|---|---|---|---|
| 1. Caja RSC de cartón ondulado FEFCO 0201 (clase de encolado lineal) | Alimentador por vacío, correas de 2 pliegues, inyector de cola fría/termofusible y unidad de escuadrado. | Cenwan CW-W-1250AC-S (22 kW, 8.0 T). | 290–1250 mm; onda E/F/C/B/AB y cartón de hasta 800 gsm. | Velocidad de encolado lineal servo de hasta 200 m/min. |
| 2. Caja de cartoncillo FEFCO 0201 (nivel de alta velocidad de 2 pliegues) | Alimentador por fricción, sección portadora de 2 pliegues (15 m), disco o inyector de cola fría. | Cenwan CW-G-650PC / 880PC (configuración de 2 pliegues). | 130–650 mm (650PC) o 140–880 mm (880PC); 180–800 gsm. | Velocidad de correa en encolado lineal de hasta 400 m/min. |
| 3. Caja de envío compacta con fondo automático FEFCO 0701 (clase 650) | Preplegadora de 4 pliegues a 180°/165°, ganchos de fondo automático e inyectores de cola dobles. | Cenwan CW-G-650PC (13,5 kW, bastidor de 4 pliegues de 17,5 m). | Ancho desplegado de 130–650 mm; cartoncillo de 180–800 gsm y onda E/F. | Tirada habitual en fondo automático de 150–250 m/min (máximo de 400 m/min). |
| 4. Caja de envío de formato medio con fondo automático FEFCO 0701 (clase 880/1100) | Preplegado de 4 pliegues (17,5 m), bloqueo de fondo multiganchos y correa de compresión. | Nivel insignia Cenwan CW-G-880PC / CW-G-1100PC. | Ancho desplegado de 140–880 mm; cartón de 180–800 gsm y microonda. | Ventana operativa en fondo automático de 150–250 m/min. |
| 5. Fondo automático de cartón ondulado pesado FEFCO 0701 (clase 1250) | Alimentador por vacío de alta resistencia, viga de ganchos de fondo automático y escuadrado de doble etapa. | Cenwan CW-W-1250AC-S con módulo de fondo automático (22 kW). | Ancho de 290–1250 mm; onda B, C y AB de 3 capas y 5 capas. | Capacidad nominal de bastidor de hasta 200 m/min (procesar a velocidad moderada para precisión del cierre). |
| 6. Caja de envío autoadhesiva FEFCO 0427 (clase de cinta única con protector) | Puente de alineación y aplicador en línea de cinta de doble cara con protector KY-35T. | Bastidor CW-G o CW-W + cabezal Kylin KY-35T (15 W). | Ancho de cinta de 5–35 mm aplicado sobre cajas de envío troqueladas de cartón ondulado. | Hasta 80 m/min con tolerancia longitudinal/lateral de ±2 mm. |
| 7. Caja de envío retornable FEFCO 0427 (clase de doble cinta + tira de rasgado) | Cabezal en línea de cinta con protector KY-35T combinado con cabezal de tira de rasgado KY-20T. | Bastidor CW-G o CW-W + KY-35T (15 W) y KY-20T (15 W). | Cinta de 5–35 mm más tira de rasgado de 3–20 mm en cajas de envío retornables. | Techo de línea combinado de 70 m/min (determinado por el KY-20T) a ±2 mm. |
| 8. Bandeja autoarmable de 4 esquinas para comercio electrónico (clase de esquinas servo) | Preplegadora a 180°/165°, ganchos rotativos de retroplegado por servocontrol electrónico e inyectores de cola. | Cenwan CW-W-1250PCW / 1450PCW / 1650PCW (25 kW). | Ancho de 290–1650 mm; altura de pila en el alimentador de 400 mm. | Velocidad real de plegado de esquinas limitada por servocontrol de 180 m/min. |
| 9. Caja expositora de 6 esquinas con tapa abisagrada (nivel multiesquina) | Módulos de plegado servo de 4/6 esquinas de dedo plegador único, fondo automático y doble pared. | Koenig & Bauer Duran Omega Allpro 90 o BOBST EXPERTFOLD 110 A3. | Envases multiesquina de cartoncillo compacto y microonda. | Capacidad nominal máxima de correa de 400–450 m/min (determinada por el brazo de esquina servo). |
| 10. Caja de envío compleja girada en una pasada (nivel de doble canal) | Girador/rotador de piezas troqueladas en línea (de izquierda a derecha o de derecha a izquierda) y plegado en dos pasadas. | BOBST EXPERTFOLD 165 GYROBOX o línea de doble canal Cenwan. | Cajas de envío multipanel complejas para comercio electrónico transformadas en una sola pasada. | Hasta 250 m/min (GYROBOX) o 240 m/min (doble canal Cenwan). |
Fuentes: especificaciones de producto Cenwan Machine CW-W y CW-G, informe de TLMI sobre BOBST EXPERTFOLD 165, informe de WhatTheyThink sobre Omega Allpro 90 y datos técnicos de Kylin KY-35T/KY-20T.
¿Cómo modifican los perfiles de onda y el papel de cubierta reciclado los ajustes del alimentador y del transporte?
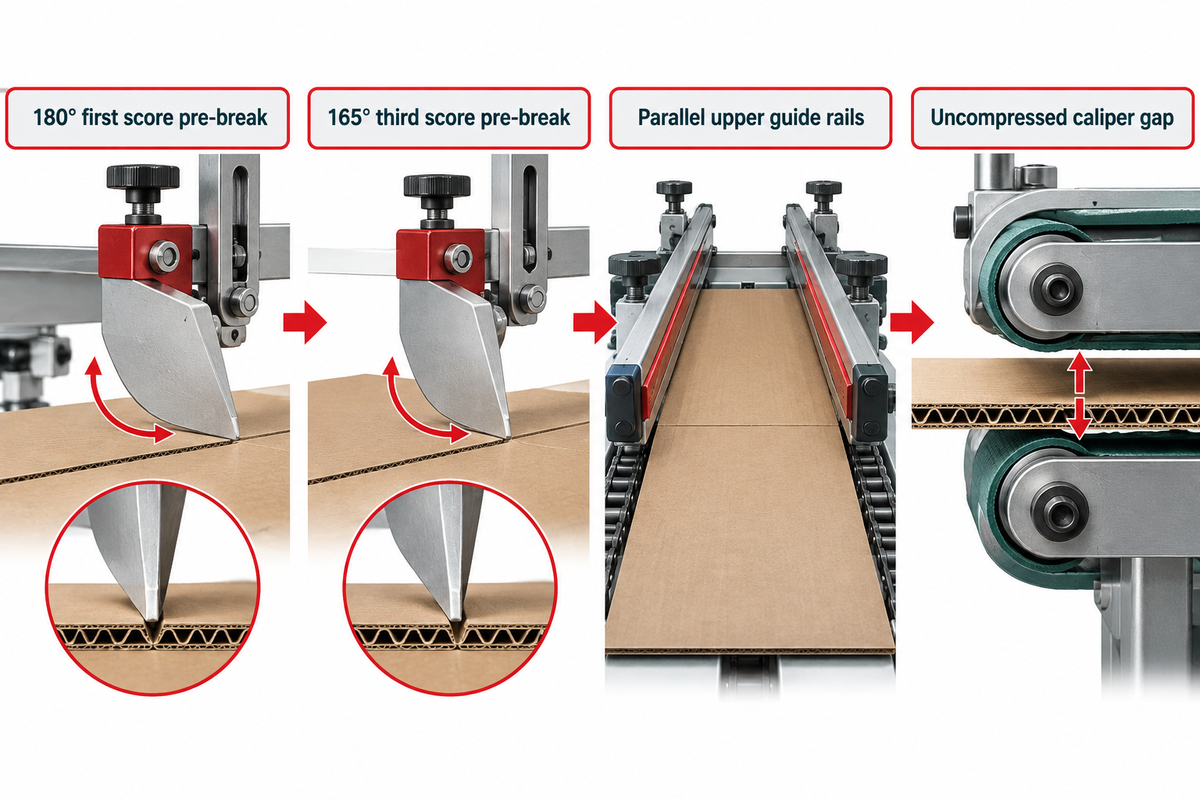
Procesar cartón ondulado reciclado de onda E, B, C o EB requiere preplegar el primer hendido a 180° y el tercer hendido a 165° (pila de 400 mm en la Cenwan CW-W PCW). Asimismo, los operarios alinean los carriles guía de la correa superior en paralelo al eje central y evitan sobretensar las correas portadoras.
¿Cómo modifican los perfiles de onda y el papel de cubierta reciclado los ajustes del alimentador y del transporte?
Las piezas troqueladas de microonda (E y F) y de cartón ondulado pesado (B, C y AB) requieren ángulos de preplegado de 180° en el primer hendido y de 165° en el tercer hendido para reducir la recuperación elástica del hendido. Los operarios combinan estos ángulos con holguras sincronizadas entre las correas portadoras superior e inferior ajustadas al espesor del pliego de cartón sin comprimir. Sobretensar las correas portadoras superiores aplasta la onda y acelera el desgaste de la correa.
La producción de envases para comercio electrónico emplea papel testliner y papel para ondular con alto contenido reciclado. En comparación con el cartoncillo kraft virgen, el cartón ondulado reciclado absorbe la humedad de forma irregular, lo que provoca alabeo en S en la pila y mayor desprendimiento de polvo de papel en el tope de alimentación. En una plegadora-encoladora para cartón ondulado como la serie Cenwan CW-W PCW (altura de pila en el alimentador de 400 mm), el preplegado se realiza en dos etapas. Preplegar el primer hendido a 180° y el tercer hendido a 165° reduce la memoria elástica del hendido en el cartón ondulado grueso. Así, las cajas de cartón correctamente troqueladas se abren con mayor fiabilidad en las líneas automatizadas de preparación de pedidos.
La geometría de las correas portadoras y la presión de apriete determinan la escuadría de la caja y la retención de la resistencia a la compresión sobre el canto (ECT) en las operaciones de plegado y encolado. Según la guía de calibración de FoldingGluing.com, una falta de paralelismo de tan solo 0,3 mm por cada 1 metro de longitud de la correa de plegado superior genera cajas descuadradas y 3.000 cajas rechazadas por cada 100.000 cajas por turno. Las recomendaciones técnicas de American International Machinery también advierten contra el sobretensado de las correas portadoras superiores para frenar el deslizamiento del pliego de cartón. Una presión excesiva de la correa aplasta la onda del cartón ondulado, obliga a sustituir la correa con frecuencia e impide un rendimiento óptimo.
Los cambios de espesor entre piezas troqueladas de microonda y de doble pared pesada también desplazan la ventana de velocidad segura. Al transformar cartón ondulado pesado de entre 600 y 800 gsm en una encoladora de fondo automático, las plantas moderan la velocidad de línea por debajo de los ajustes para cartoncillo ligero. Este flujo de producción controlado evita el desgarro de las solapas e impide la recuperación elástica del cierre del fondo. Dicha recuperación del cierre se produce durante los cambios de humedad, que también afectan a las fibras del cartón. Por ello, la mayoría de los operarios verifican las holguras finales de apriete sobre pliegos de cartón alabeados de onda E, B o EB en lugar de hacerlo sobre pliegos kraft vírgenes.
| Material de cartón y perfil de onda | Ángulos de hendido en preplegado | Ajuste de correa portadora y guía | Ventana de velocidad operativa |
|---|---|---|---|
| Cartoncillo compacto (180–500 gsm) | Primer plegado a 180° y tercer plegado a 135°–165°. | Mantener los carriles de plegado superiores paralelos al eje central e igualar la tensión de la correa. | Hasta 400 m/min en la serie CW-G de encolado lineal. |
| Cartón ondulado de microonda E y F | Preplegado del primer plegado a 180° y del tercer plegado a 165°. | Ajustar la holgura al calibre sin comprimir. Evitar sobretensar las correas portadoras. | 150–250 m/min en cajas de envío con fondo automático. |
| Onda pesada B, C y AB (600–800 gsm) | Primer plegado a 180° y tercer plegado a 165° (altura de pila de 400 mm). | En el ejemplo de guía cónica de la patente USPTO US8512803B2, holgura mínima de 4,8 mm sobre un pliego de cartón de 5,0 mm. | Hasta 200 m/min en encolado lineal; moderar la velocidad en fondo automático frente a la recuperación elástica. |
Cola fría frente a extrusión de adhesivo termofusible: ¿qué sistema de adhesivo evita que se abran las uniones en el comercio electrónico?
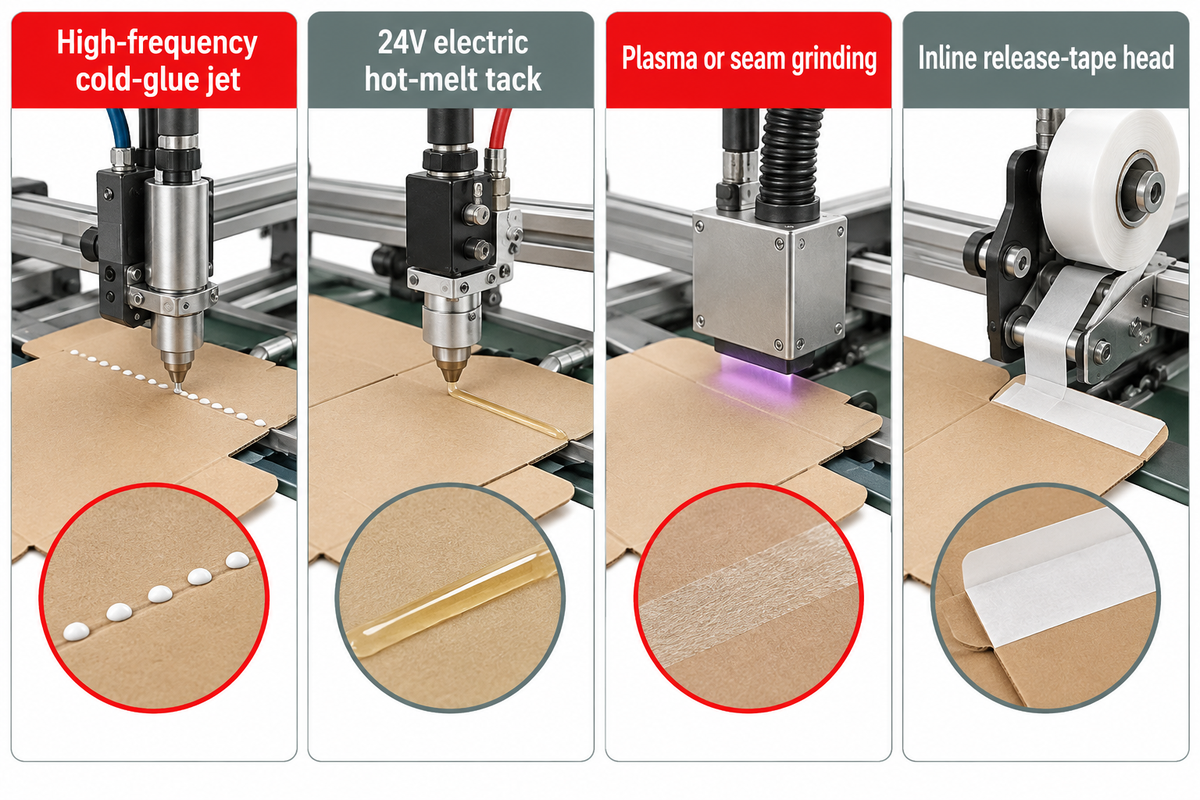
Los sistemas dobles de cola fría y adhesivo termofusible eléctrico evitan la apertura de las uniones en cajas de envío de cartón ondulado y cajas D2C. El adhesivo termofusible a la salida de compresión aporta fijación instantánea, mientras que la unión definitiva la proporciona la cola fría de 500-1000 cps, que fragua con el tiempo.
¿Cuándo conviene combinar cola fría y adhesivo termofusible en una línea de comercio electrónico?
Utilice un inyector eléctrico de adhesivo termofusible junto con un sistema de cola fría de acetato de polivinilo (PVA) durante los cambios de formato frecuentes (5-15 min en encoladoras lineales Cenwan totalmente servomotorizadas frente a 120-240 min en unidades de levas, o 10-15 min en ajuste manual lineal frente a 25-35 min en ajuste manual de fondo automático en la comparativa sectorial de Sinosun) para contrarrestar la recuperación elástica en cartón ondulado o estucado D2C. En piezas troqueladas con barniz acuoso o plastificadas, el doble encolado puede lograrse mediante una franja de reserva sin barnizar, tratamiento por plasma en línea y fresado de la unión.
Emplear únicamente un sistema de cola fría en cajas de cartón con fondo automático puede provocar uniones abiertas en cajas gruesas de onda B. Aplicar adhesivo termofusible en cada unión puede reblandecer el adhesivo e incrementar los costes de expedición. Combinar un sistema de cola fría y un inyector de adhesivo termofusible resuelve este problema durante el proceso de plegado y encolado. En este proceso continuo, un cabezal de inyección de cola fría de alta frecuencia trabaja junto a una válvula eléctrica de fijación de adhesivo termofusible. Puede consultar ejemplos de disposición de boquillas en nuestra guía de selección de sistemas de adhesivo y cola para plegadora encoladora.
Se logra un uso más eficiente del adhesivo mediante la inyección de precisión frente al empleo de discos abiertos o electroválvulas neumáticas. Los cabezales de cola fría como el Baumer hhs PX 1000 pueden procesar adhesivos con viscosidades de hasta 4500 mPaS a ciclos de conmutación de 750 Hz. Cuando la cola se aplica en puntos discontinuos en lugar de una línea continua por disco (que trabaja de 500 a 1000 cps), las plantas reducen de forma notable el volumen de cola fría. En el estudio de la formadora de cajas Line 4 de Packaging World, el uso de válvulas eléctricas de 24V redujo el consumo de adhesivo termofusible de 9,9 g/case a 4,95 g/case y se amortizó en menos de 6 meses.
“En los ensayos realizados en la formadora de cajas OCME Line 4, que opera a una velocidad de 18 cases/min (1.080 cases/hour), las válvulas neumáticas consumieron una media de 1.65 gramos de adhesivo por válvula, sumando un total de 9.9 gramos por caja con seis válvulas.”
Packaging World, Topo Chico de Coca-Cola innova en el encolado y sellado de cajas
En esa misma comparativa de seis válvulas en la Line 4, el cambio a válvulas eléctricas Valco Melton EcoStitch de 24V redujo el consumo registrado por caja a 4,95 g/case, lo que supone una reducción del 50 % respecto a la base neumática de 9,9 g/case. Si su planta utiliza electroválvulas neumáticas de adhesivo termofusible, el proveedor de adhesivos H.B. Fuller especifica mantener la presión de aire de entrada a la electroválvula por encima de 50 psi para evitar retardos de válvula y aperturas de unión. Para cajas de envío retornables que requieren cinta en línea, el aplicador de cinta KY-35T (ancho de 5 a 35 mm) trabaja hasta 80 m/min. El cabezal de tira de rasgado KY-20T (ancho de 3 a 20 mm, 15 W) trabaja hasta 70 m/min con una tolerancia de colocación de ±2 mm.
| Sistema de unión / sellado | Parámetro operativo y capacidad nominal | Consumo y precisión documentados | Aplicación óptima en cajas de comercio electrónico |
|---|---|---|---|
| Inyección de cola fría de alta frecuencia (Baumer hhs PX 1000) | Viscosidad de hasta 4500 mPaS y ciclos de conmutación de 750 Hz (disco estándar: 500–1000 cps). | Aplica puntos discontinuos de cola fría a alta frecuencia sobre la solapa de encolado. | Cajas RSC kraft sin estucar, solapas de encolado en fondo automático y tiradas de estuches de cartón a alta velocidad. |
| Válvula eléctrica de adhesivo termofusible de 24V (Valco Melton EcoStitch) | Accionamiento eléctrico de 24V (ensayo Line 4). Las electroválvulas neumáticas requieren aire a >50 psi. | Total registrado de 4,95 g/case frente a 9,9 g/case de base neumática (1,65 g/válvula en 6 válvulas; reducción del 50 %). | Fijación instantánea en fondo automático de onda B/EB con alta recuperación elástica y uniones de doble encolado. |
| Cabezales en línea de cinta y tira de rasgado (KY-35T / KY-20T) | KY-35T: ancho de 5–35 mm, 80 m/min. KY-20T: ancho de 3–20 mm, 70 m/min, 15 W. | Tolerancia de colocación longitudinal y lateral de ±2 mm en todo el rango de velocidad. | Sobres y cajas de envío retornables autoadhesivas FEFCO 0427 para comercio electrónico. |
¿Cómo evitan las estaciones de alimentador, preplegado y escuadrado el descuadre en cola de pescado?
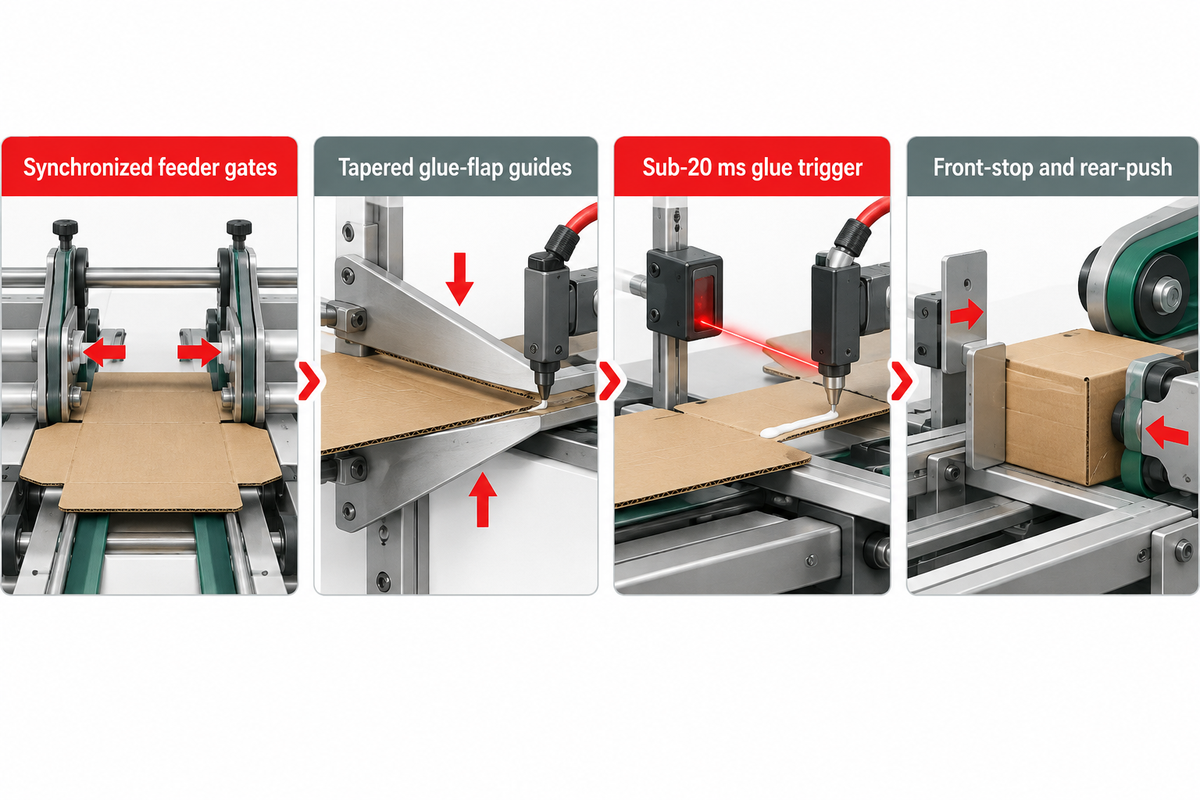
Las placas guía cónicas de la solapa de encolado (como la holgura mínima de 4,8 mm sobre un pliego de cartón ondulado de 5,0 mm en la patente USPTO US8512803B2) eliminan el efecto de cola de pescado durante la aplicación de cola. Las estaciones de escuadrado de doble acción frontal y trasera mantienen una alineación de ± 0,5 mm, y los sensores fotoeléctricos de disparo de cola por debajo de 20 ms evitan uniones descuadradas a 300 boxes/min.
¿Cómo evitan las estaciones de alimentador, preplegado y escuadrado el descuadre en cola de pescado?
Los topes de alimentación sincronizados, las guías cónicas de la solapa de encolado (como la holgura de 4,8 mm para un pliego de cartón de 5,0 mm en US8512803B2) y las estaciones de escuadrado de doble acción eliminan el giro de la pieza troquelada antes de la compresión. Mantener la viscosidad de la cola fría entre 500 y 1000 cps y el retardo de disparo del sensor por debajo de 20 ms evita uniones sin encolar a 300 boxes/min.
Cuando las cajas de cartón ondulado para comercio electrónico presentan una holgura mayor en la parte superior de la unión que en el fondo (“cola de pescado”), los operarios suelen culpar al troquelado. En la práctica, la mayor parte de la desviación comienza dentro de la encoladora entre el tope de alimentación, la estación de encolado y la unidad de escuadrado. Según la patente USPTO US8512803B2 (Mitsubishi Heavy Industries), el contacto inferior de un inyector de cola genera una fuerza de reacción que desvía el pliego de cartón ondulado. Para evitar la torsión, se emplean una placa guía superior y otra inferior. En la configuración de la patente, cuando el espesor del pliego de cartón ondulado es de 5,0 mm, la holgura más estrecha entre las placas guía superior e inferior se establece en 4,8 mm.
La sincronización electrónica en la estación de encolado origina una segunda clase de productos defectuosos. En el caso de calibración citado, un retardo de 20 ms en el sensor fotoeléctrico a una cadencia de 300 boxes/min correspondió a un desplazamiento de 3 mm en el patrón de cola en el cabezal. Ese desplazamiento de 3 mm provoca uniones débiles o rebose interno de cola que pega el interior de la caja de cartón. La viscosidad estándar en una plegadora encoladora automática (cola fría) debe situarse entre 500 y 1000 cps para equilibrar la resistencia de la unión y evitar arrugas en el papel de cubierta más fino.
Al final del proceso de producción, el cartón ondulado conserva mucha tensión elástica. Una sola pasada de escuadrado no suele bastar para mantener +- 0,5 mm a lo largo de la zona de compresión. La mejor forma de mantener escuadradas las cajas de envío pesadas consiste en combinar el escuadrado de tope frontal y empuje trasero con la cinta transportadora de compresión neumática. Nuestro proceso de verificación y ajuste estación por estación de la plegadora encoladora ayuda a los operarios a sincronizar la velocidad de la correa, los sistemas de inspección y la presión de compresión para obtener un producto uniforme.
| Defecto observado en la caja de cartón | Estación de máquina de origen | Mecanismo de fallo medido | Objetivo cuantitativo de calibración |
|---|---|---|---|
| Cola de pescado (unión del fabricante cónica) | Carriles de la correa de plegado superior y placas guía de la solapa de encolado. | La fuerza de reacción del inyector de cola de contacto inclina la solapa de encolado de cartón ondulado sin sujeción. | Mantener los carriles superiores dentro de un paralelismo de 0,3 mm/m; en el ejemplo de guía cónica US8512803B2, holgura de 4,8 mm sobre pliego de cartón de 5,0 mm. |
| Rebose de cola o borde de ataque sin encolar | Sensor fotoeléctrico de disparo y disco o inyector de cola. | En el ejemplo publicado de la guía de calibración, un retardo de disparo de 20 ms a 300 boxes/min desplaza el patrón de cola en 3 mm. | Compensar el tiempo de anticipación del codificador y mantener la viscosidad de la cola fría en 500–1000 cps. |
| Cuerpo plegado descuadrado en cartón grueso | Sección de escuadrado y entrada de compresión neumática. | Una sola pasada de escuadrado no logra mantener ±0,5 mm bajo la fuerte recuperación elástica del cartón ondulado. | Activar el escuadrado de tope frontal más empuje trasero antes de la zona de compresión neumática. |
Plegadora encoladora especializada autónoma frente a impresora flexográfica plegadora-encoladora en línea: ¿cuál se adapta a su combinación de pedidos?
Las impresoras flexográficas plegadoras-encoladoras en línea se adaptan a tiradas de un solo tamaño FEFCO 0201 superiores a 100.000 cajas por turno, mientras que las plegadoras encoladoras especializadas autónomas con servocontrol se adaptan a cajas de envío troqueladas multirreferencia con fondo automático y retornables. La automatización totalmente servo reduce el cambio de formato en encolado lineal de 120–240 minutos en unidades de levas mecánicas a 5–15 minutos.
¿Cómo determinan el tiempo de preparación, los límites de empaquetado y la configuración el coste y la producción efectiva por turno?
Unos cambios de formato más cortos y el flejado automatizado en la sección de salida incrementan las cajas de cartón aceptadas netas por turno de 480 minutos y reducen los costes laborales unitarios. El ancho de la pieza troquelada (650–1650 mm) y los módulos de plegado determinan el precio de la máquina desde $45.000–$180.000 en líneas Cenwan autónomas hasta $350.000–$600.000 en líneas de doble canal. El retorno de la inversión de la máquina completa se calcula a partir de los minutos por turno recuperados y la merma evitada, mientras que la actualización a válvulas eléctricas de adhesivo termofusible se amortizó en menos de 6 meses en el ensayo Line 4 de Packaging World.
Los directores de planta que evalúan una plegadora encoladora automática suelen centrarse demasiado en la velocidad de catálogo de la máquina. En la práctica real, las cajas de cartón aceptadas netas por turno de 480 minutos dependen de tres variables: el tiempo de parada por cambio de formato entre tiradas, las tasas de defectos a alta velocidad y los cuellos de botella de mano de obra en la sección de salida. Los ajustes manuales tradicionales con llave y el empaquetado manual lento anulan las ventajas de la velocidad nominal. Consulte nuestro calendario de cumplimiento del reglamento europeo PPWR para plantas de cartón para conocer cómo el límite del 50 % de espacio vacío para 2030 transformará los pedidos de cajas. A medida que las marcas adopten formatos más ajustados al producto, aumentarán los cambios de formato en planta.
Según los datos de ingeniería en encolado lineal de Cenwan sobre métodos y eficiencia de producción, las plegadoras encoladoras de encolado lineal por levas mecánicas tardan entre 120 y 240 minutos en completar un cambio de formato. Los sistemas totalmente servomotorizados por motor y biela comprimen esa ventana a entre 5 y 15 minutos y reducen los cambios dimensionales a menos de 5 minutos. Las encoladoras de encolado lineal estándar utilizan de 3 a 4 estaciones con cambios de formato manuales de 10 a 15 minutos, velocidades de correa de 300 a 400 m/min y una producción efectiva superior a 100.000 cajas de cartón por turno. Las encoladoras de fondo automático utilizan de 6 a 8 estaciones con cambios de formato manuales de 25 a 35 minutos, velocidades de correa de 150 a 250 m/min y de 40.000 a 80.000 cajas de cartón por turno.
Exprimir al máximo la velocidad de catálogo de una encoladora de fondo automático incrementa los defectos en las solapas y los reprocesos en las operaciones de plegado y encolado. Las encoladoras de fondo automático se operan por debajo de la velocidad máxima para permitir que los operarios controlen los enclavamientos. Al trabajar a velocidad máxima, aumentan los defectos y se requiere más clasificación manual. El giro de piezas troqueladas en una sola pasada puede suponer un problema cuando las cajas requieren estructuras integradas de comercio electrónico. El módulo GYROBOX, según recoge el informe de TLMI sobre la plataforma para comercio electrónico BOBST EXPERTFOLD 165, puede girar piezas troqueladas hasta 250 m/min. La línea integrada de doble canal de Cenwan puede procesar cajas de comercio electrónico hasta 240 m/min.
Modelo de cruce de cajas aceptadas netas en turno de 480 minutos (programación de 5 trabajos en fondo automático)
compare el ajuste manual con llave frente a la recuperación de memoria totalmente servo en un turno de 480 minutos procesando 5 trabajos de fondo automático (4 cambios de pedido) a 150 cartons/min:
- Línea A (ajuste manual de fondo automático a 30 min/cambio): 4 cambios de pedido x 30 min de cambio de formato manual (punto medio de referencia de 25-35 min) = 120 min de tiempo de parada por preparación. Esto deja 360 minutos netos de funcionamiento. A 150 cartons/min (54.000 cajas de cartón brutas) – 5.400 rechazos por exceso de velocidad, la Línea A rinde 48.600 cajas de cartón aceptadas netas por turno.
- Línea B (uso de recuperación de memoria servo totalmente automática a 10 min/cambio): 4 cambios de pedido x 10 min de cambio de formato servo (punto medio totalmente servo de 5-15 min) = 40 min de tiempo de parada por preparación. Esto deja 440 minutos netos de funcionamiento (+80 minutos extra de producción). A 150 cartons/min (66.000 cajas de cartón brutas) – 1.650 rechazos a velocidad controlada, la Línea B rinde 64.350 cajas de cartón aceptadas netas por turno (+15.750 cajas de cartón aceptadas por turno).
| Parámetro del turno | Línea estándar de encolado lineal | Línea A: fondo automático manual | Línea B: fondo automático totalmente servo |
|---|---|---|---|
| Estaciones y arquitectura de ajuste | 3–4 estaciones; ajuste de carriles manual o servo. | 6–8 estaciones; ajuste manual con llave. | 6–8 estaciones más recuperación motorizada de ejes servo. |
| Tiempo de cambio de formato por cambio de pedido | 10–15 min manual (120–240 min en levas tradicionales). | 25–35 min de ajuste manual en fondo automático (modelo de 30 min). | 5–15 min totalmente servo (modelo de 10 min; <5 min dimensional). |
| Tiempo neto de funcionamiento (4 cambios / turno de 480 min) | 420–440 min (a 10–15 min por cambio). | 360 min (120 min de tiempo de parada por ajuste en 4 cambios). | 440 min (40 min de tiempo de parada por ajuste en 4 cambios). |
| Producción bruta a la referencia de 150 cartons/min | Tirada continua en encolado lineal a 300–400 m/min. | 54.000 cajas de cartón brutas (360 min × 150 cartons/min). | 66.000 cajas de cartón brutas (440 min × 150 cartons/min). |
| Producción efectiva aceptada neta y volumen de rechazos | >100.000 cajas de cartón por turno. | 48.600 cajas de cartón aceptadas (tras 5.400 rechazos por exceso de velocidad). | 64.350 cajas de cartón aceptadas (tras 1.650 rechazos; +15.750 de ganancia neta). |
Nota de alcance: este modelo de turno de 480 minutos utiliza valores de referencia publicados de cambio de formato para una programación de 5 trabajos a 150 cartons/min. La producción efectiva por turno en planta varía según el paso de la pieza troquelada, la cantidad diaria de referencias y la capacidad del equipo de operarios de empaquetado o de la flejadora automática en la sección de salida.
¿Cómo deben evaluar los compradores a los fabricantes y verificar el rendimiento en la FAT?
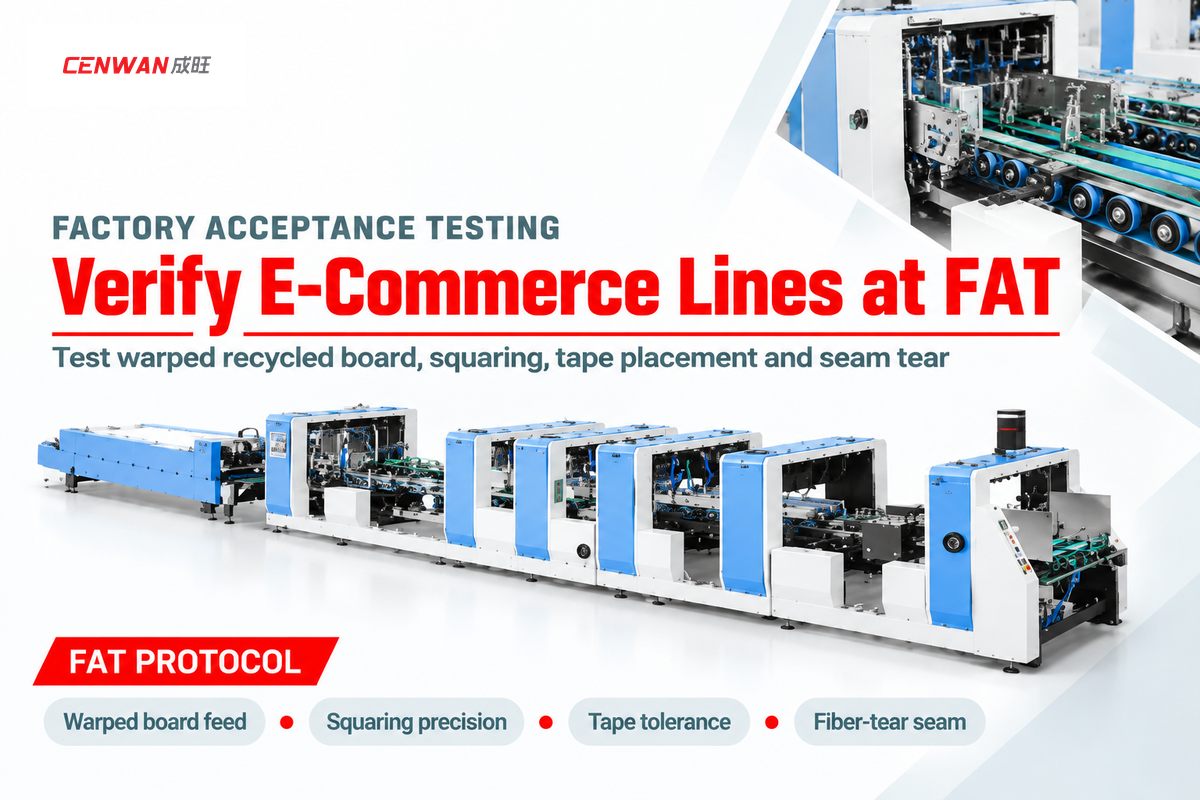
BOBST, Heidelberg, Koenig & Bauer Duran, American International Machinery y Cenwan Machine suministran plegadoras encoladoras para comercio electrónico. Las bandas de precios FOB Ningbo/Shanghái publicadas por Cenwan abarcan de $45.000 a $180.000 para máquinas autónomas y de $350.000 a $600.000 para líneas de doble canal. Exija una prueba de aceptación en fábrica (FAT) de 5 puertas que verifique la alimentación de piezas troqueladas alabeadas, el escuadrado de ±0,5 mm, la colocación de cinta de ±2 mm, las uniones encoladas con desgarro total de fibra y la recuperación de cambio de formato lineal totalmente servo en 5–15 minutos.
¿Qué fabricantes se adaptan a los perfiles de comercio electrónico y qué debe incluir su lista de comprobación FAT?
Los fabricantes globales de nivel 1 (BOBST, Heidelberg, Koenig & Bauer Duran y AIM Signature) se adaptan a plantas de varios turnos que buscan líneas cotizadas a medida de 400–450 m/min. Cenwan Machine ($45.000–$180.000 autónoma; $350.000–$600.000 doble canal) se adapta a transformadores que buscan precios FOB documentados. Nuestra lista de comprobación FAT de 5 puertas evalúa la alimentación de piezas troqueladas alabeadas, el escuadrado de ±0,5 mm, la colocación de cinta de ±2 mm, el desgarro total de fibra según TAPPI T 840 om-10 / T 813 y la recuperación lineal totalmente servo en 5–15 minutos.
Al evaluar a los mejores fabricantes para la transformación de cartón ondulado destinado al comercio electrónico, los clientes ajustan los niveles de inversión al volumen y comprueban los productos recomendados por cada fabricante según la clase de ancho y módulo. Las plegadoras encoladoras de BOBST y Heidelberg/MK Diana, Koenig & Bauer Duran y American International Machinery (AIM) Signature son los principales proveedores europeos y norteamericanos. B & R Moll Inc. es el proveedor principal de encoladoras especializadas para carpetas y sobres de envío, mientras que Alliance Machine Systems es el proveedor principal de prealimentadores y flejadoras para producción automatizada de gran volumen. El informe de WhatTheyThink sobre la Koenig & Bauer Duran Omega Allpro 90 menciona la producción en encolado lineal, doble pared, fondo automático y 4/6 esquinas servo de dedo plegador único a 400 m/min.
En el nivel de fabricantes OEM chinos, el catálogo de plegadoras encoladoras de alta velocidad de Cenwan Machine organiza las máquinas autónomas en el nivel de entrada CW-M, el nivel automático insignia de alta velocidad CW-G y el nivel servo inteligente CW-W. En esa misma página de especificaciones de la serie de alta velocidad de Cenwan, las líneas integradas de doble canal diseñadas a medida cubren la transformación multimódulo en una sola pasada. Las bandas de precios FOB publicadas cubren configuraciones base según anchos de trabajo (650 a 1650 mm), cantidad de ejes servo, cabezales de cola/cinta y norma eléctrica del país de destino. El plazo de amortización de la máquina completa no viene fijado por una única constante, sino que se calcula a partir del ahorro diario en cambios de formato y los costes laborales de su planta.
No debería aceptar un vídeo de fábrica grabado con cartoncillo kraft virgen plano si su planta procesa cajas de comercio electrónico de cartón ondulado reciclado. Envíe sus propias piezas troqueladas de cartón ondulado a la planta del fabricante y ejecute el Protocolo de verificación FAT de 5 puertas para cajas de comercio electrónico que figura a continuación. El protocolo de validación comprende la realización de los ensayos TAPPI T 840 om-10 (para evaluar adhesivos en uniones solapadas encoladas) y TAPPI T 813 (ensayo de tracción para la unión del fabricante terminada) . Completar las pruebas de producción antes de la fecha de aplicación general del reglamento europeo PPWR del 12 de agosto de 2026 (en vigor desde el 11 de febrero de 2025) demuestra la capacidad de su línea para el cambio de formato multirreferencia.
Protocolo de verificación FAT de 5 puertas para cajas de comercio electrónico
| Puerta de verificación FAT | Pieza troquelada de prueba y condición operativa | Objetivo de aceptación medido |
|---|---|---|
| Puerta 1: alimentación y preplegado de cartón reciclado alabeado | Pila en el alimentador de 400 mm con piezas troqueladas recicladas de onda E, B y AB del comprador. | Alimentación de pliegos continua sin atascos. Primer plegado a 180° y tercer plegado a 165° sin aplastamiento de onda. |
| Puerta 2: escuadría en fondo automático y 4/6 esquinas | Tirada de fondo automático FEFCO 0701; tirada de bandeja de 4/6 esquinas a velocidad servo de 180 m/min. | Mantener una precisión de escuadrado de ±0,5 mm en la zona de compresión mediante escuadrado de doble etapa. |
| Puerta 3: cinta autoadhesiva con protector y tira de rasgado en línea | Caja de envío retornable FEFCO 0427 con KY-35T (80 m/min) y KY-20T (70 m/min). | Tolerancia de colocación longitudinal y lateral de ±2 mm. Protector desprendible intacto. |
| Puerta 4: unión con cola fría/termofusible e integridad de unión TAPPI | Cola fría de 500–1000 cps más fijación con adhesivo termofusible eléctrico (>50 psi de aire si es neumático). | Mantener el retardo de disparo <20 ms (evitando el desplazamiento de patrón de 3 mm citado a 300 boxes/min); verificar el 100 % de desgarro de fibra según TAPPI T 840 om-10 y TAPPI T 813. |
| Puerta 5: recuperación cronometrada de cambio de formato multirreferencia | Cambio de pedido en vivo en encolado lineal sobre configuración totalmente servo por motor y biela. | Cambio de formato en encolado lineal totalmente servo de 5–15 min (<5 min de recuperación dimensional) hasta la primera caja de cartón escuadrada. |
Valide sus planos técnicos de comercio electrónico en vivo en una plegadora encoladora Cenwan
Envíenos sus planos CAD desplegados, perfiles de onda (E, F, B, C o EB) y objetivos diarios de cambio de formato por referencia. Nuestro equipo de ingeniería configurará la estación exacta CW-G o CW-W y ejecutará una prueba de producción documentada en vídeo con sus piezas troqueladas.
Solicitar una prueba de producción de cajas de comercio electrónico y evaluación de línea →Preguntas frecuentes
¿Cómo verifico si una plegadora encoladora de segunda mano puede procesar cajas de envío modernas con fondo automático para comercio electrónico antes de comprarla?
Realice una prueba de producción con 500 piezas troqueladas recicladas y alabeadas de onda E y onda B con fondo automático en la máquina usada antes de comprarla.
Durante la prueba de producción en vivo, verifique la alineación de los carriles de plegado superiores (dentro de 0,3 mm por metro) y compruebe que la sección de escuadrado mantenga ±0,5 mm. Revise en el bastidor la holgura de montaje para añadir cabezales de cinta con protector de 80 m/min. Asimismo, verifique si los ajustes tradicionales por levas requerirán de 120 a 240 minutos por cambio de formato.
¿Qué limita la velocidad neta de línea al aplicar en línea cinta adhesiva con protector y tiras de rasgado en una plegadora encoladora?
Los aplicadores de corte y colocación como el KY-35T y el KY-20T limitan las cajas de envío retornables para comercio electrónico a una velocidad de 70-80 m/min.
Aunque el bastidor base de una plegadora-encoladora trabaja de 200 a 400 m/min en cajas de cartón de encolado lineal, el aplicador de cinta de doble cara con protector KY-35T (ancho de 5 a 35 mm) tiene una capacidad nominal de hasta 80 m/min. El aplicador de tira de rasgado KY-20T (ancho de 3 a 20 mm, 15 W) alcanza 70 m/min. Ambos aplicadores mantienen una tolerancia de colocación longitudinal y lateral de ± 2 mm a esa velocidad. Por tanto, los transformadores fijan la producción efectiva por turno en 70 m/min según el límite combinado de los aplicadores y no según la velocidad de correa en vacío.
¿Cómo modifica el Reglamento de la UE sobre los envases y residuos de envases (PPWR) los requisitos de las plegadoras encoladoras para las plantas de cajas de comercio electrónico?
El Reglamento (UE) 2025/40 limita el espacio vacío en los envases de comercio electrónico, colectivos y de transporte al 50 % para 2030.
El reglamento entrará en vigor el 11 de febrero de 2025 y se aplicará a partir del 12 de agosto de 2026, tras un periodo transitorio de 18 meses. Cuando las marcas logísticas encarguen más formatos de caja ajustados al producto para reducir el relleno de huecos, los cambios de formato en encolado lineal totalmente servo de 5 a 15 minutos protegerán el tiempo productivo del turno.
¿Cuántos operarios se necesitan en la sección de salida de una plegadora encoladora automática para comercio electrónico?
La recogida manual, el giro y el flejado en la cinta transportadora de la sección de salida de una plegadora encoladora automática requieren de 2 a 3 operarios de empaquetado para un turno de 40.000 a 80.000 cajas de cartón con fondo automático.
Cuando una línea de alta velocidad procesa cajas de encolado lineal por encima de 100.000 cajas de cartón por turno, el empaquetado manual se convierte en el principal cuello de botella. Al ser el empaquetado la limitación principal, los operarios reducen la velocidad de la correa por debajo de la capacidad de la máquina. El empaquetado puede automatizarse combinando un girador de cajas totalmente automático, un contador-expulsor y una flejadora de paquetes en línea a la salida de compresión. De ese modo, los operarios de empaquetado no tendrán que girar ni flejar los paquetes a mano.
¿Puede una plegadora encoladora procesar cajas de suscripción D2C con barniz acuoso o plastificadas sin fallos en la unión encolada?
Sí, siempre que la solapa de encolado disponga de una franja de reserva sin barnizar o de preparación superficial en línea.
Si los planos técnicos carecen de ventana de encolado sin barnizar, equipe la sección de preplegado con un fresador mecánico de uniones para desgastar el recubrimiento o con un equipo de tratamiento por plasma atmosférico para elevar la energía superficial. Combine esa preparación con un cordón de fijación de adhesivo termofusible eléctrico y una línea de cola fría de 500 a 1000 cps ensayada conforme a TAPPI T 840 om-10 y TAPPI T 813.
¿Qué información debe incluirse en el paquete de solicitud de cotización (RFQ) enviado a un proveedor de plegadoras encoladoras?
Incluya planos técnicos CAD desplegados a escala 1:1 de sus tipos de caja FEFCO más pequeño, más grande y más complejo, junto con los calibres de onda, el rango de gramaje del cartón en gsm y la frecuencia diaria de cambio de formato por referencia. Especifique si sus cajas de envío para comercio electrónico requieren ganchos de fondo automático o brazos servo de 4/6 esquinas (techo servo de 180 m/min).
Indique si necesita cabezales en línea de cinta autoadhesiva con protector y tira de rasgado (techo de 70 a 80 m/min en las unidades KY-20T y KY-35T). Facilite también la tensión eléctrica de la planta, el aire comprimido (mínimo 50 psi para las electroválvulas de cola), la disposición deseada de flejado en la sección de salida, piezas troqueladas alabeadas y el alcance de su prueba FAT de 5 puertas.
¿Cuándo debe añadir un transformador una cosedora en línea a una línea de plegadora-encoladora para cartón ondulado de comercio electrónico?
Añada una cosedora en línea para contenedores a granel de doble pared pesada o especificaciones que exijan uniones grapadas con alambre.
Las cajas de envío estándar de paquetería D2C en onda E, F o B (de 180 a 800 gsm) utilizan unión por adhesivo de cola fría o termofusible para evitar las grapas de alambre metálico. Una encoladora-cosedora en línea se emplea para cajas de expedición industrial a granel y de automoción de alta resistencia, que requieren cosido mecánico con alambre.
Por qué escribimos esta guía
Esta guía de especificación integra datos de ingeniería mecánica procedentes de nuestros registros de puesta en marcha de plegadoras encoladoras CW-G y CW-W en plantas de cajas de envío de cartón ondulado para comercio electrónico. Comparamos esos valores de referencia de fábrica con las normas estructurales FEFCO, los métodos de ensayo de unión TAPPI y la legislación europea PPWR. Nuestro objetivo es permitir que los transformadores de cajas de cartón evalúen los anchos de máquina, los tiempos de cambio de formato servo y las velocidades de cinta en línea con cálculos lo más transparentes posible. Editado y revisado por el equipo técnico de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
Referencias y fuentes
- Código FEFCO 12.ª versión: código internacional de cajas de cartón para comercio minorista y comercio electrónico Federación Europea de Fabricantes de Cartón Ondulado (FEFCO)
- Reglamento (UE) 2025/40 sobre los envases y residuos de envases (regla del 50 % de proporción de espacio vacío) EUR-Lex / Diario Oficial de la Unión Europea
- Topo Chico de Coca-Cola innova en el encolado y sellado de cajas (estudio de válvulas de adhesivo termofusible eléctricas frente a neumáticas) Packaging World
- Informe de tecnologías de envasado de Pack Expo: cerradoras de cajas compactas con adhesivo termofusible y cinta – Packaging Digest
- Patente de EE. UU. US8512803B2: plegadora encoladora y método para fabricar cajas de cartón ondulado – Oficina de Patentes y Marcas de Estados Unidos (USPTO) / Mitsubishi Heavy Industries
- BOBST lanza la nueva versión para comercio electrónico de la plegadora-encoladora EXPERTFOLD 165 Tag and Label Manufacturers Institute (TLMI)
- Koenig & Bauer Duran instala la primera plegadora encoladora Omega Allpro 90 en Norteamérica WhatTheyThink
- TAPPI T 840 om-10 y TAPPI T 813: ensayo de adhesivos y resistencia a la tracción en uniones solapadas encoladas de contenedores de cartón ondulado Asociación Técnica de la Industria de la Celulosa y el Papel (TAPPI)
- Reglamento de la UE sobre los envases y residuos de envases: nuevos requisitos de cumplimiento para el comercio electrónico – Greenberg Traurig LLP