Póngase en contacto con Cenwan Machine Company


Comparar una plegadora-encoladora automática con una semiautomática es el punto de partida habitual para quienes investigan equipos para fabricar cajas de cartón.
Actualizado en julio de 2026 · Revisado por el equipo técnico de Cenwan Machine.
Especificaciones rápidas
Basado en la gama del catálogo de Cenwan y contrastado con las velocidades publicadas de plegadoras-encoladoras automáticas de otros fabricantes importantes (hasta 400-450 m/min).
| Velocidad de la plegadora-encoladora automática | 150–400 m/min para distintos formatos de caja (accionamiento por servomotor) |
| Velocidad de la plegadora-encoladora semiautomática | 40–60 m/min (alimentación asistida manualmente) |
| Operarios por turno en una línea automática | 1–2 |
| Operarios por turno en una línea semiautomática | 2–3 |
| Plazo de amortización habitual (actualización) | 12–24 meses |
Sin embargo, si ya tiene y utiliza una máquina semiautomática, la pregunta debería ser qué señales concretas indican que toca actualizarla, en lugar de limitarse a comparar con una automática en teoría.
En resumen
Las plegadoras-encoladoras automáticas alimentan, pliegan, encolan y apilan a 150-400m/min con 1-2 operarios. Las semiautomáticas trabajan a 40-60m/min y requieren 2-3 operarios para alimentar y alinear las planchas troqueladas manualmente. ¿Qué indica que ha llegado el momento de actualizar? No tanto el volumen de producción como la frecuencia de los cambios de formato, un factor que rara vez se aborda en las guías de compra habituales.
Datos clave
- Velocidad media de las plegadoras-encoladoras: 150-400 m/min (automáticas); 40-60 m/min (semiautomáticas). *Tenga en cuenta que la diferencia de velocidad es menos significativa para cajas estereoscópicas o especiales.
- Al decidir si actualizar la máquina, céntrese en la frecuencia de los cambios de formato, no solo en el volumen.
- Una estrategia por fases —una línea automática y otra semiautomática ya existente— es una opción viable.
- En una encuesta anual de perspectivas de Packaging World, el 65 % de los operadores de embalaje señaló el aumento de la automatización como su principal inversión para el próximo año, motivada sobre todo por el ahorro en costes laborales, incluso por encima del aumento de la producción.
Especificaciones rápidas: comparación de un vistazo entre plegadoras-encoladoras automáticas y semiautomáticas
El nivel de automatización abarca más opciones que un simple sí o no, y la elección adecuada depende tanto de la variedad de cajas y el volumen como del precio de la máquina. Las líneas manuales no automatizan en absoluto el encolado. Una plegadora-encoladora semiautomática —a veces llamada plegadora de cajas o máquina plegadora de cajas de cartón— automatiza el plegado y el encolado, pero requiere que un operario alimente y alinee las planchas troqueladas y, en ocasiones, recoja las cajas terminadas. En cambio, una plegadora-encoladora totalmente automática realiza un proceso continuo desde la alimentación hasta la salida. En una línea integrada, también se incorporan al flujo automatizado continuo procesos anteriores, como la impresión y el troquelado. La gama de Cenwan abarca distintas opciones, desde Basic Series (más próxima a la semiautomática) hasta Mid-to-High Series y Auto Line (totalmente automáticas), lo que refleja la segmentación por niveles de automatización del mercado general de maquinaria de embalaje.
Las planchas troqueladas se introducen en la encoladora mediante un sistema automático de alimentación de papel, pasan por el plegado previo y la aplicación de adhesivo, se comprimen para que se fije la unión y, por último, salen apiladas y contadas. Entender el funcionamiento de cada sección ayuda a explicar de dónde procede realmente la diferencia de automatización. En una línea semiautomática, un operario debe introducir manualmente las planchas de cartón y normalmente recoger las cajas en la pila de salida. En una línea totalmente automática, unos sensores y servomotores controlan la alimentación, el plegado, el encolado y el apilado automático; nadie toca una plancha hasta que se convierte en una caja terminada. Esa diferencia operativa, y no solo la etiqueta, es lo que cuenta: una línea semiautomática exige la atención constante de un operario de alimentación que depende en gran medida de su criterio, mientras que una máquina automática solo requiere supervisión ocasional. La manipulación manual repetitiva y sostenida es precisamente el tipo de exposición que las evaluaciones ergonómicas de NIOSH señalan como factor de riesgo musculoesquelético en las líneas de montaje manuales, más allá de su impacto en los costes laborales.
| Nivel | Operarios | Velocidad | Formatos de caja más adecuados |
|---|---|---|---|
| Semiautomática | 2–3 | 40–60 m/min | Cajas de cartón de lotes pequeños, irregulares o de tirada corta |
| Automática (lineal/fondo automático) | 1–2 | 200–400 m/min | Cajas de cartón estandarizadas, gran volumen de referencias |
| Automática (4/6 puntos) | 1–2 | hasta 180 m/min | Cajas de cosmética, farmacia y alimentación que requieren formar las esquinas |
| Automática (estereoscópica/especial) | 1–2 | hasta 150 m/min | Cajas rígidas 3-D y embalajes prémium para regalos y cosmética |
💡 Consejo profesional
Si no sabe qué nivel de automatización tiene su máquina actual, fíjese primero en el número de operarios. Si hacen falta dos o más personas para alimentar y alinear planchas troqueladas en todo momento, lo más probable es que sea una máquina semiautomática, independientemente de las especificaciones del equipo.
Producción según el formato de caja: dónde se nota realmente la diferencia de velocidad
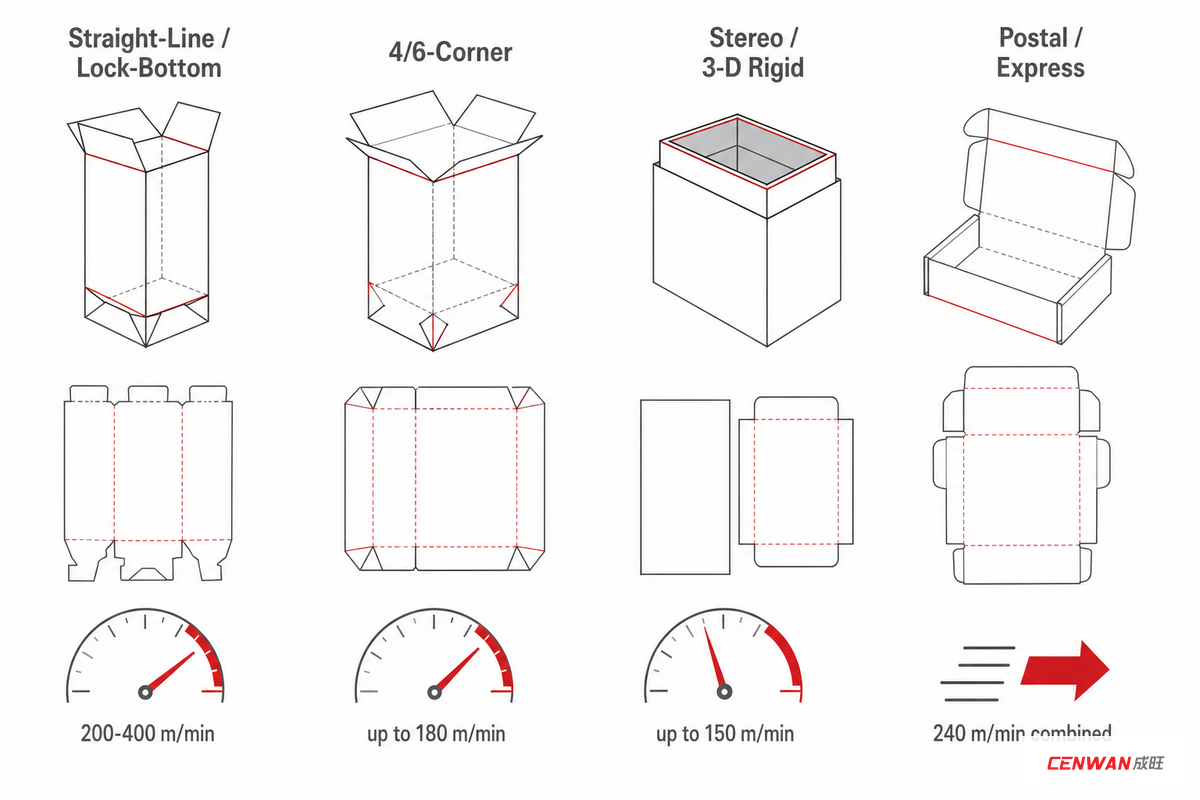
La mayoría de las guías de compra indican un único intervalo general de velocidad para las máquinas «automáticas» y otro para las «semiautomáticas». Es una simplificación. La diferencia real depende mucho del formato de caja; saber cuál produce con más frecuencia aporta mucha más información que una sola cifra media.
¿Cuántas cajas por minuto puede producir una plegadora-encoladora semiautomática?
Por lo general, las plegadoras-encoladoras semiautomáticas están limitadas a unos 40-60 mpm, o entre 60 y 150 cajas por minuto, según el tamaño de la caja y la velocidad del operario. La producción varía más de un turno a otro que en una máquina totalmente automática, porque depende del ritmo del operario y de la velocidad de la máquina, en lugar de un tiempo de ciclo fijo controlado por un servomotor.
Las cajas lineales y con fondo automático se producen más rápido en una máquina semiautomática; las de 4/6 puntos y las estereoscópicas van más despacio porque el operario necesita tiempo para alinear las esquinas de cada unidad. Una plegadora-encoladora totalmente automática para cajas lineales o con fondo automático puede alcanzar 200-400 mpm (la mayor mejora para cualquier tipo de caja), ya que los alimentadores totalmente controlados por servomotor eliminan el cuello de botella que supone el operario.
Se prevé que las plegadoras-encoladoras totalmente automáticas capaces de producir diseños de caja muy complejos, como cajas con fondo automático y cajas de 6 puntos, superen los 400 mpm, según el análisis del mercado de plegadoras-encoladoras de 2025 de Global Market Insights. En las cajas de 4/6 puntos y las cajas estereoscópicas, la ventaja es menor: las velocidades máximas alcanzan los 180 mpm en las de 4/6 puntos y los 150 mpm en las estereoscópicas, ya que los sistemas totalmente automáticos incorporan formación independiente de las esquinas mediante servomotores y secciones especiales de preformado, lo que añade pasos al proceso de plegado que ni siquiera las máquinas más rápidas pueden compensar por completo. Si las cajas estereoscópicas y otras cajas especiales fabricadas con cartón ondulado son una prioridad para su empresa, el argumento económico a favor de una actualización podría ser menos sólido de lo que sugiere la afirmación general de que la producción automática es «3-5 veces mayor».
📐 Nota técnica
Los modelos lineales y de fondo automático presentan el mayor multiplicador de velocidad entre la opción automática y la semiautomática (4-7x), porque tanto la alimentación como el plegado se realizan en una sola pasada y el servomotor lo hace mucho más rápido que una persona. En los formatos de 4/6 puntos y los estereoscópicos, el multiplicador es menor: los pasos mecánicos necesarios para formar las esquinas por separado y realizar el preplegado especializado reducen la mejora que aporta la velocidad del servomotor.
Este desglose por modelo muestra por qué una única cifra para las máquinas «automáticas» oculta más de lo que revela. Solo la gama automática de Cenwan abarca de 150-400 m/min, según el formato de caja y la anchura del bastidor, sin contar aún las opciones semiautomáticas:
| Modelo/tipo | Nivel de automatización | Formato de caja | Velocidad |
|---|---|---|---|
| Semiautomática (alimentación manual) | Semiautomática | Lineal, lote pequeño | 40 m/min |
| Semiautomática de prensa | Semiautomática | Cajas irregulares o con formas especiales | 60 m/min |
| Four-fold totalmente automática | Automática | Lineal, alta velocidad | 400 m/min |
| Velocidad media baja | Automática | Lineal, volumen medio | 400 m/min |
| Two-fold multifunción de servicio pesado | Automática | Lineal, tirada larga | 400 m/min |
| Two-fold inteligente (un clic) | Automática | Cartón ondulado, cambios de formato frecuentes | 200 m/min |
| 4 & 6 Corner automática (servomotor) | Automática | Cajas de 4/6 puntos para cosmética, farmacia y alimentación | 180 m/min |
| Fondo automático con servomotor completo | Automática | Fondo automático/fondo automático con cierre | 180 m/min |
| Caja estereoscópica totalmente automática | Automática | Cajas estereoscópicas/rígidas 3-D | 150 m/min |
| Línea integrada de doble canal | Línea integrada | Cajas de correo exprés, 13#–7# | 240 m/min en conjunto |
No se deje engañar por cifras genéricas de producción «media» para cajas de toda la industria. Las mejoras de automatización son mucho mayores en una tirada lineal que en una estereoscópica u otra especialidad. Base sus comparaciones en el rendimiento habitual actual de su formato de caja.
El cambio real en mano de obra y calidad al automatizar
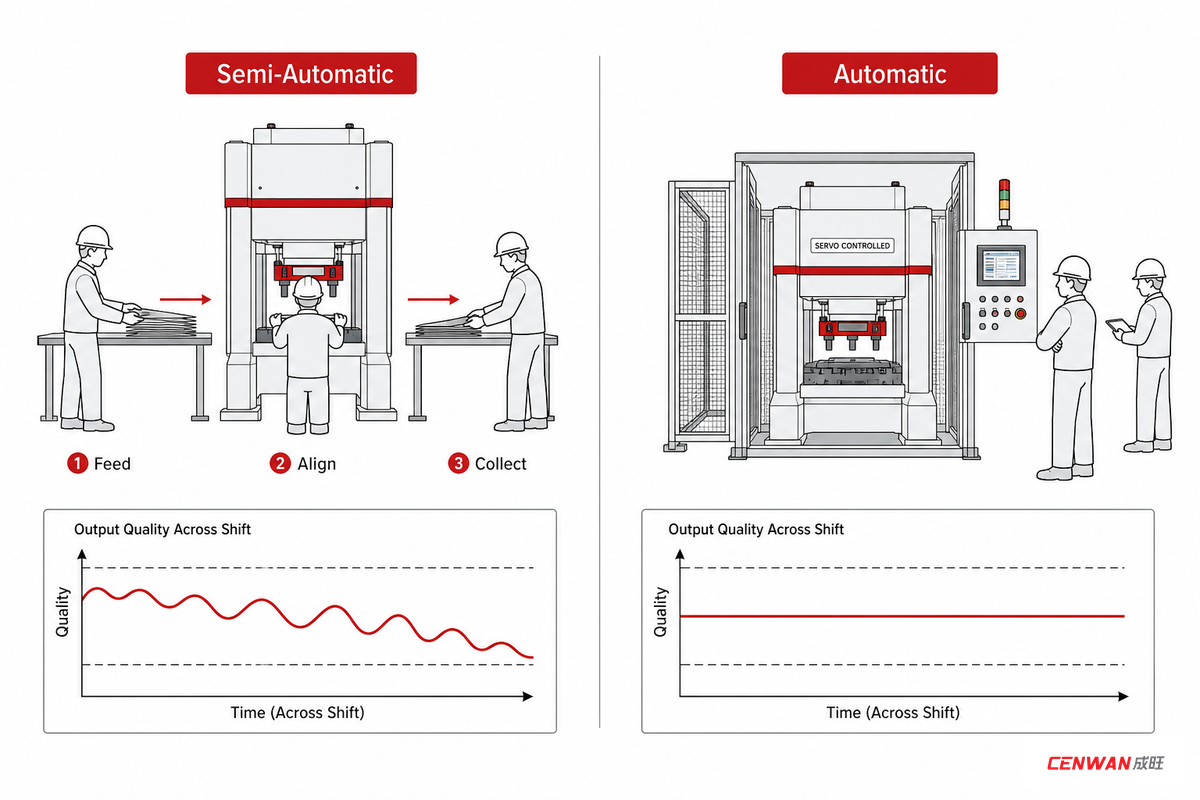
La participación de los operarios, y en concreto su número, es la cifra más citada. Una línea semiautomática requiere 2 o 3 operarios por turno para alimentar, alinear e inspeccionar; una automática necesita 1 o 2 para supervisar y realizar controles de calidad. Es cierto, pero no cuenta toda la historia del turno. Lo que suele pasarse por alto es el cambio en la uniformidad a lo largo de todo el turno.
Los técnicos de campo suelen contarnos que, en las líneas semiautomáticas, la calidad del plegado y el encolado va variando a lo largo del turno del operario. Cuando aparece el cansancio, la plegadora-encoladora pierde regularidad: el solape del adhesivo se vuelve irregular, los pliegues quedan ligeramente descuadrados y hay que detener la máquina con frecuencia para desatascar el alimentador. En una línea automática, en cambio, los sensores y el plegado controlado por servomotor mantienen la misma tolerancia desde la primera caja hasta la última: la máquina no se cansa. También resulta útil consultar estudios ergonómicos más generales, más allá del entorno específico de las plegadoras-encoladoras: una evaluación de riesgos para la salud realizada por NIOSH en 2025 en una línea de montaje de equipos de gas de un fabricante de calentadores de agua detectó que el montaje manual, repetitivo y rápido suponía un riesgo cuantificable para el sistema musculoesquelético de los trabajadores durante un turno completo. Es el tipo de variación provocada por el cansancio que se observa en la inestabilidad del plegado y el encolado de una línea con alimentación automática, aunque esa evaluación concreta no se llevó a cabo en una planta de plegadoras-encoladoras.
Hay otro aspecto menos evidente en la ecuación de la mano de obra: la seguridad durante los cambios de formato y la resolución de atascos, además de las tareas habituales de alimentación. Según OSHA 1910.147, las «operaciones de servicio y/o mantenimiento» incluyen preparar y ajustar una máquina, así como desatascarla, cuando un empleado está o podría estar expuesto a una puesta en marcha inesperada. Es justo lo que ocurre cuando un técnico introduce la mano en una plegadora-encoladora para retirar un atasco o volver a alinear una pieza durante un cambio de formato, tanto en equipos semiautomáticos como automáticos. Como las configuraciones semiautomáticas conllevan más cambios de formato, no solo aumenta la mano de obra: también se dedica más tiempo a tareas sujetas a procedimientos de bloqueo y etiquetado.
«Los fallos que vemos en las líneas semiautomáticas rara vez se deben a la propia máquina. El problema suele ser la pérdida de uniformidad en la alimentación a lo largo de un turno de ocho horas. Eso es precisamente lo que elimina un alimentador accionado por servomotor».
Equipo de ingeniería de Cenwan, ciudad de Ruian
Sin embargo, ambas opciones tienen ventajas e inconvenientes, y la automatización también implica ciertas contrapartidas:
✔ Ventajas de la automatización
- Calidad uniforme de plegado y encolado durante todo el turno, con un mejor equilibrio entre tiempo y calidad que al trabajar a ritmo manual
- Menor coste laboral por caja, sobre todo en tiradas de gran volumen
- Libera a los operarios para realizar controles de calidad y supervisión en lugar de encolar y alimentar manualmente, lo que ayuda a reducir los cuellos de botella en la línea
- Las máquinas con servomotor ayudan a mantener una producción uniforme de cajas de cartón en todos los turnos
⚠ Limitaciones de la automatización
- Mayor inversión inicial y más espacio ocupado en fábrica
- El cambio de formato entre cajas muy distintas puede requerir más tiempo de preparación que un reajuste manual
- Requiere técnicos cualificados para calibrar los servomotores
Para saber más sobre las tareas cotidianas de un operario en un entorno automatizado, consulte nuestra guía para operarios de plegadoras-encoladoras.
Qué volumen y variedad de cajas siguen siendo adecuados para una línea semiautomática
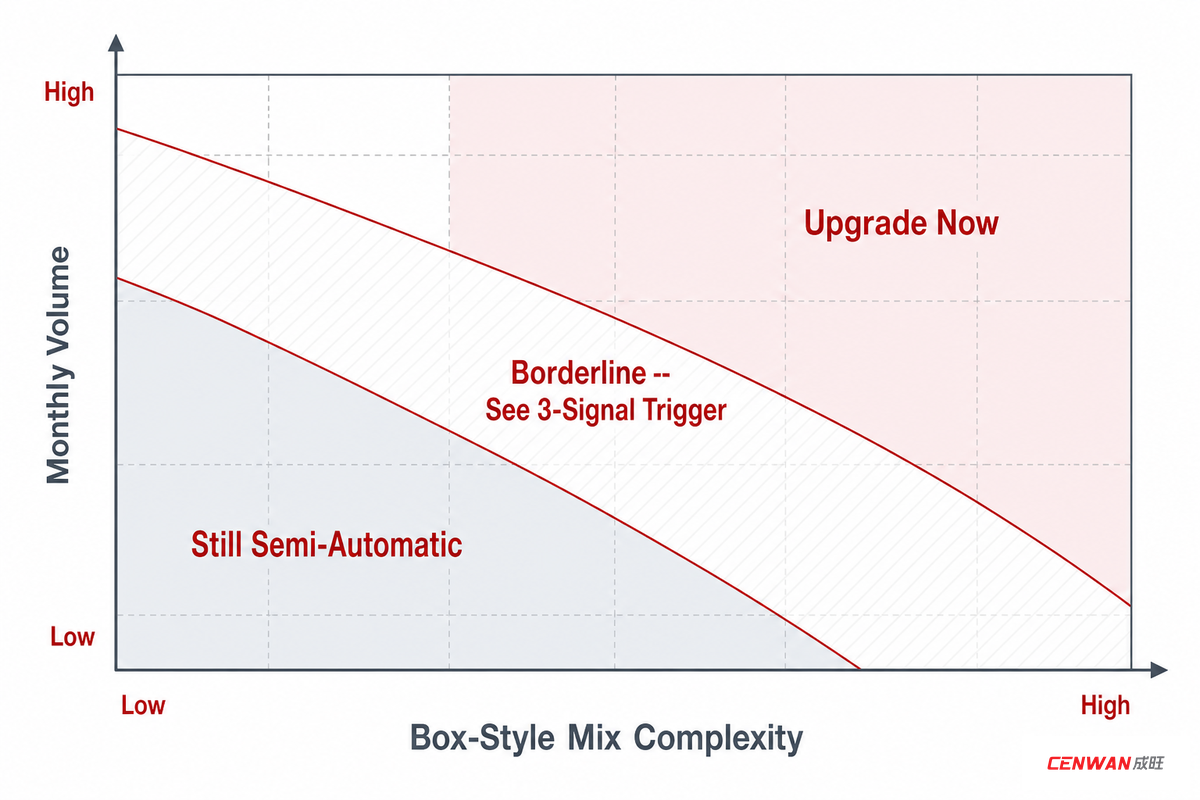
Muchos transformadores no han superado por mucho el nivel de producción para el que siguen siendo adecuadas las operaciones manuales y semiautomáticas. Comprar tecnología automática costosa que todavía no necesitan puede ser igual de perjudicial. Mida tanto el volumen mensual como la variedad de formatos de caja para determinar su situación real.
| Volumen mensual | Variedad de formatos de caja | Recomendación |
|---|---|---|
| Bajo, un solo formato | Principalmente un formato de caja, pocos cambios de formato | Seguir con una semiautomática |
| Medio, en crecimiento | 2–3 formatos, cambio de formato 2–3×/turno | Situación límite: consulte los 3 indicadores para actualizar que se detallan a continuación |
| Alto y sostenido | Varios formatos o muchas referencias, con cambios frecuentes | Actualizar ya |
El propio catálogo de Cenwan lo reconoce: Basic Series está diseñada para operaciones de menor volumen que están «probando el potencial del mercado», mientras que Mid-to-High Series está pensada para producciones con varios formatos y cambios frecuentes. Consulte la gama de plegadoras-encoladoras para comparar los modelos por formato de caja y velocidad de producción; es una muestra de la gama de maquinaria para cajas de cartón de Cenwan.
Imagine una empresa transformadora que fabrica principalmente un formato de caja para un único distribuidor, utiliza equipos semiautomáticos y trabaja con formatos estándar: aunque alcance un volumen mensual considerable, los cambios de formato son poco frecuentes y una línea semiautomática probablemente podrá seguir el ritmo. Ahora imagine ese mismo volumen mensual repartido entre cuatro referencias distintas para cuatro clientes de comercio electrónico, cada una con un cambio de formato a mitad de turno. El volumen no cambia, pero la variedad de cajas orienta la decisión hacia una línea semiautomática o de mayor automatización. El volumen no lo es todo. Basic Series de Cenwan existe precisamente porque este tipo de situación es habitual: está diseñada para producir un solo formato con pocos cambios, y no es una versión simplificada de la línea automática.
Los 3 indicadores para actualizar
Las guías de compra que consultamos para este artículo presentan las opciones automática y semiautomática como dos alternativas fijas: la más adecuada dependería del volumen actual y el presupuesto. Ninguna reconoce que el momento de actualizar no es un instante concreto, sino un periodo que va cambiando. Hemos creado los 3 indicadores para actualizar como un marco que considera tres factores, no uno, para ayudar a determinar cuándo los cálculos realmente favorecen la compra de equipos automáticos.
La señal de 3 factores para dar el paso
- Evolución del volumen: el volumen mensual ha aumentado de forma sostenida durante dos trimestres consecutivos y no se debe solo a picos estacionales.
- Complejidad de los cambios de formato y las referencias: actualmente cambia de formato de caja o de referencia tres veces o más por turno.
- Evolución de los costes laborales: los costes laborales por turno asociados a la alimentación y la alineación aumentan más deprisa que los niveles de producción de un año a otro.
Si se cumplen dos de estas tres condiciones, conviene estudiar seriamente la automatización. Si se cumplen las tres, está perdiendo dinero en cada turno al aplazar la actualización.
Analicemos el indicador n.º 2 —el tiempo de cambio de formato—, que los compradores suelen pasar por alto, y veamos por qué es tan importante. Nos centramos en el coste total de un sistema automático, no solo en la velocidad, porque un análisis de Kansas State University sobre la automatización de líneas de embalaje a granel examinó si la automatización reduciría los costes y mejoraría la velocidad de línea dentro de un periodo de amortización determinado, no solo si las máquinas automáticas eran más rápidas. Además, en una evaluación de equipos para el embalaje en cajas de Packaging Strategies de 2017, los fabricantes de encajadoras automáticas destacaron su facilidad de uso y anunciaron cambios de formato sin herramientas en tan solo 10 minutos. El tiempo de cambio determina la producción total en las líneas que trabajan con varios formatos de caja, no la velocidad máxima de la máquina. ¿Qué conclusión podemos sacar? Aunque una línea automática alcance una velocidad mayor, se quedará corta si requiere entre 30 y 60 minutos para cambiar de formato. Por eso, una línea semiautomática con un cambio de formato de 10 minutos podría ser la mejor solución para sus líneas con una gran variedad de cajas.
Para entender cómo se acumula el tiempo de cambio de formato a lo largo de un turno completo, consulte nuestra guía sobre el tiempo de cambio de formato en plegadoras-encoladoras.
¿Se pueden utilizar juntas máquinas semiautomáticas y totalmente automáticas? (Flota mixta)
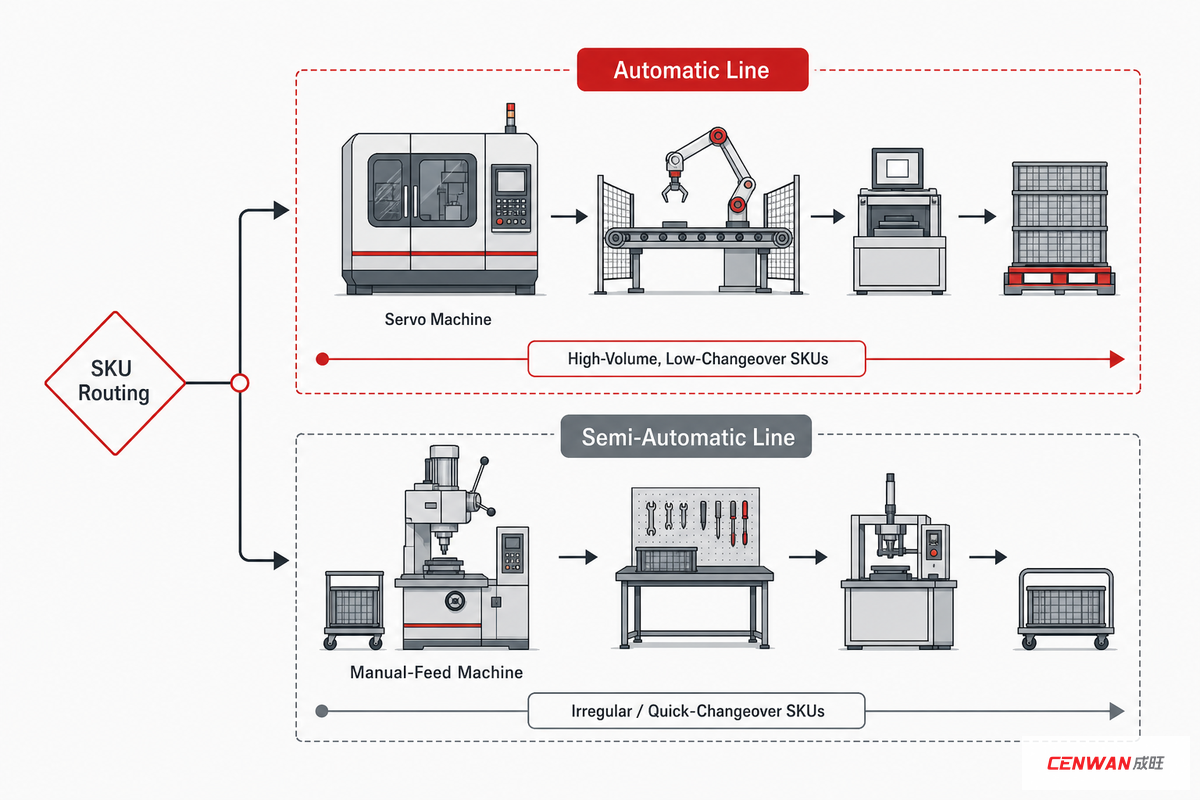
Es posible, y la configuración de una línea con máquinas de distintos niveles de automatización es quizá la pregunta más habitual que no responde ninguna de las guías de compra que hemos consultado, pese a ser una de las consideraciones más prácticas para las empresas en crecimiento. Una vez que decida que necesita una línea automática, no hay motivo para retirar de inmediato su línea semiautomática actual.
Al abordar la mejora por fases, puede asignar cada trabajo al equipo más adecuado. Las referencias de gran volumen que requieren pocos cambios de formato pueden procesarse en la nueva línea automática, mientras que los formatos de caja menos habituales que exigen cambios rápidos o se destinan a tiradas más pequeñas pueden seguir produciéndose en la línea semiautomática existente, más flexible. Es una necesidad operativa, porque cada tipo de equipo se adapta mejor a unas aplicaciones distintas. Una máquina automática destaca en las tiradas de gran volumen y formato estandarizado, mientras que una semiautomática ofrece más flexibilidad para las necesidades de plegado y encolado de cajas personalizadas. Disponer de ambas permite que cada máquina realice las tareas para las que resulta más adecuada y evita la tentación de procesar todas las referencias en una sola línea.
El límite práctico de esta configuración es lo que denominamos punto de cruce de semiautomática a automática: el nivel de volumen a partir del cual la complejidad de asignar trabajos entre las dos líneas genera más carga de planificación de la que ahorra en flexibilidad. Por debajo de ese punto, combinar ambos tipos de máquina es una solución intermedia viable. Por encima, suele tener más sentido concentrar la producción en una sola línea automática de mayor capacidad —o en una segunda línea automática— que seguir repartiendo el volumen entre distintos niveles de automatización.
Además, el funcionamiento con máquinas de distintos niveles de automatización está más estandarizado de lo que muchos clientes imaginan. PackML, una solución de estandarización para máquinas de automatización creada por OMAC y aprobada posteriormente por ISA como TR88.00.02, se diseñó para que las máquinas de envasado ofrecieran «una interfaz común y comportamientos definidos coherentes, aunque procedan de distintos fabricantes y utilicen sistemas de control diferentes». La revisión de 2022 de la norma (ANSI/ISA-TR88.00.02-2022) se centró específicamente en este escenario. El presidente de OMAC señaló que se había actualizado para «adaptarse a la tendencia de crear productos finales con referencias mixtas», justo el patrón de máquinas y referencias mixtas que describimos en esta sección. ¿Qué tiene que ver esto con su problema? La norma permite añadir una encoladora semiautomática a su línea de máquinas automáticas —o incluso combinar marcas, ya que las bases de interoperabilidad se establecen a escala sectorial— y gestionar los equipos desde la misma arquitectura de control.
⚠️ Importante
Sin embargo, el factor clave al combinar máquinas de distintos niveles de automatización es asignar las referencias con criterios claros, no de forma improvisada. Si decide cada día qué producto se procesa en cada línea, perderá las ventajas de planificación y acabará con dos máquinas infrautilizadas.
En una configuración mixta, la decisión puede reducirse a una pregunta sencilla al recibir un pedido nuevo: «¿Este producto debe ajustarse a un precio unitario estricto o requiere flexibilidad?». Si la respuesta es «precio objetivo», procéselo en la automática. Si es «flexibilidad», asígnelo a la semiautomática. Cuando esta decisión se toma de forma explícita, en lugar de enviar cada trabajo a la línea que esté libre en ese momento, es posible mantener una combinación eficiente.
El coste real de la mejora: el incremento necesario, no toda la lista de precios
Si su empresa ya utiliza una plegadora-encoladora semiautomática, lo relevante no es el precio de una máquina completamente nueva, sino el coste adicional de la mejora, compensado por el aumento de la eficiencia laboral y la uniformidad de los resultados. No parte de cero.
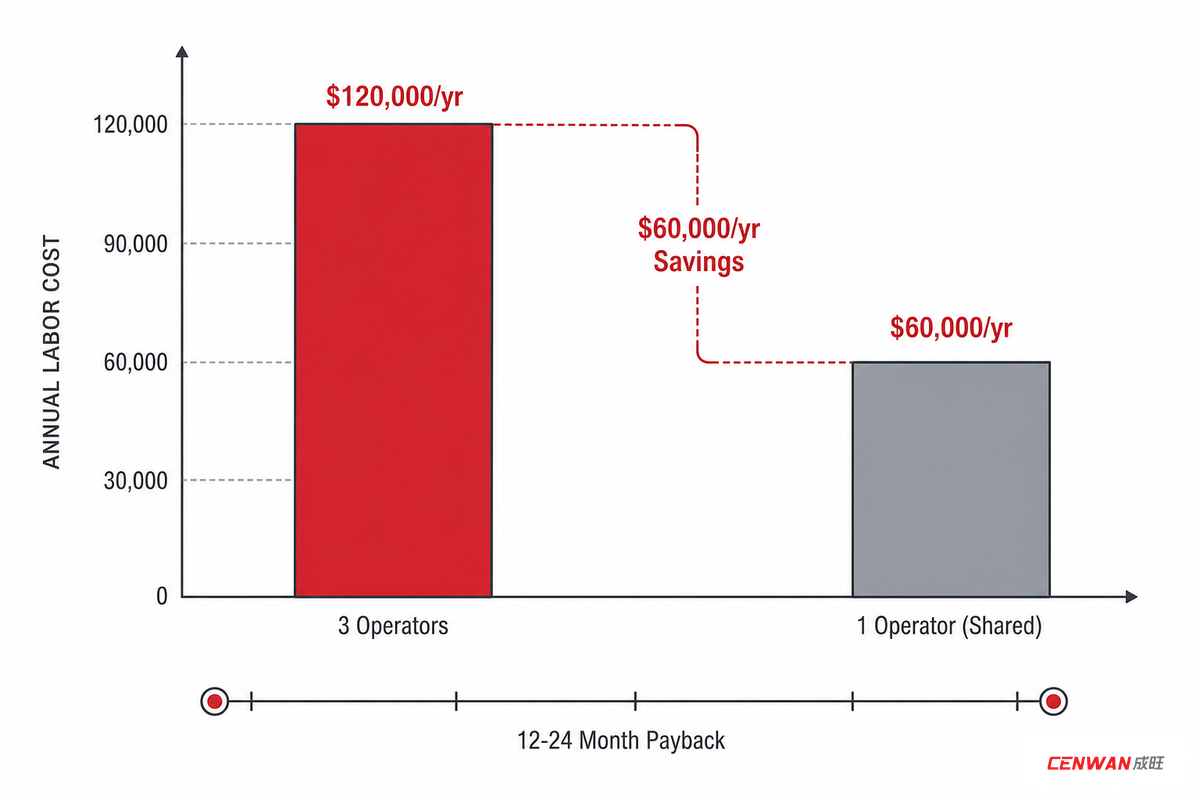
El verdadero riesgo de esta comparación es tomar como referencia una base equivocada. En el ejemplo práctico siguiente, pasar de tres operarios de alimentación y alineación a uno reduce esa partida de mano de obra concreta en aproximadamente un 50 % (de $120,000/year a $60,000/year), porque la mejora marginal elimina puestos de trabajo, no el coste de la máquina.
📐 Nota de ingeniería: ejemplo práctico de amortización
Una empresa transformadora que asigna tres operarios a la alimentación y la alineación de su línea semiautomática, con un coste total de $40,000/year por persona ($120,000/year en alimentación y alineación), y opta por una máquina automática que funciona con un operario por turno (compartido entre dos líneas automáticas, por $60,000/year), ahorra $60,000/year solo en mano de obra, además de las demás mejoras indicadas en el Paso 3. En una mejora estándar a una línea automática de dos líneas de la categoría media de Cenwan, este ahorro por sí solo debería permitir amortizar la inversión en un plazo de 12 a 24 meses, según los plazos que Cenwan observa entre sus clientes, incluso antes de considerar la reducción de desperdicio. Calcule sus propias cifras con el tamaño real de su equipo y la estructura de turnos usando la calculadora de ahorro en mano de obra y amortización.
Esta formulación gradual evita repasar toda la explicación de los 3 niveles —básico/semiautomático, gama media/totalmente automático y gama alta/accionamiento por servomotores—, ya que se aborda en profundidad en nuestra guía de compra de plegadoras-encoladoras automáticas. Si está empezando en producción y no tiene una línea existente que actualizar, ese debería ser su primer paso. También puede hacerse una idea del rango probable con nuestra calculadora de ROI para plegadoras-encoladoras.
Perspectivas del sector: qué impulsa a las empresas transformadoras a mejorar sus equipos ahora
El aumento explosivo del número de referencias de comercio electrónico está obligando a muchas más empresas transformadoras de cartón ondulado y fabricantes de envases de todo el sector a realizar 3 o más cambios de formato por turno. En nuestro marco de los 3 indicadores, este es precisamente el punto en el que la sencillez de las máquinas semiautomáticas empieza a convertirse en un cuello de botella de producción. Este fenómeno, y no un genérico «el mercado está creciendo», es el principal motivo del renovado interés por las mejoras de equipos de cara a 2026. Los ingenieros comerciales de Cenwan observan directamente esta tendencia en las consultas de los clientes: cada vez más solicitudes de presupuesto mencionan la frecuencia de los cambios de formato, y no el volumen mensual bruto, como motivo para mejorar los equipos. El cambio se debe a la proliferación de referencias, que genera un riesgo real de planificación para cualquier empresa transformadora que siga utilizando una sola línea semiautomática a plena capacidad, sobre todo cuando un cambio de formato puede consumir entre 30 y 60 minutos de un turno. Como ejemplo, una encuesta reciente del informe anual de perspectivas de Packaging World señaló que, de los 118 participantes que trabajaban en automatización y robótica, el 65 % tenía previsto adquirir equipos automatizados, robots colaborativos o robots durante el año siguiente. Los costes y la escasez de mano de obra encabezaban la lista de motivos, por delante de las preocupaciones por la productividad. La escasez de mano de obra no ha hecho más que agravarse desde la publicación de la encuesta, y, como resultado, las máquinas para cajas plegables ocupan una partida cada vez mayor en los presupuestos de inversión de las empresas transformadoras.
En cuanto a las normas, el diseño de cajas de cartón ondulado y la identificación de sus formatos siguen rigiéndose por el código FEFCO, el sistema de clasificación que mantiene la European Federation of Corrugated Board Manufacturers para definir tipos concretos de cajas de cartón ondulado, desde las cajas más sencillas hasta los complejos diseños de 4/6 puntos y estereotipados. Esta norma será fundamental para comparar las capacidades de las máquinas cuando su empresa decida qué cajas deberá procesar a diario el equipo que se pueda actualizar. Como referencia adicional, se prevé que el mercado global de envases de cartón crezca de un valor estimado de $225,38 billion en 2026 a $374,36 billion en 2035, lo que representa una tasa de crecimiento anual compuesta del 5,8 %, según un estudio de Towards Packaging. Se trata de una tendencia general, no del principal motor de decisión para una empresa concreta.
También conviene reconocer con franqueza que no se trata de una conversación centrada en una sola velocidad. El crecimiento del conjunto de los envíos de cartón ondulado se ha ralentizado en algunos segmentos, mientras aumenta el interés por la automatización. De hecho, esa ralentización refuerza el argumento centrado en los cambios de formato. Cuando el mercado de cajas en general se estanca, las empresas transformadoras prestan mucha más atención al coste por unidad y a las referencias. En ese entorno, el número de cambios de formato (indicador 2) cobra mucha más importancia que el volumen total de producción (indicador 1).
Por tanto, si está considerando ampliar la producción en 2026, su principal preocupación debería ser la frecuencia de los cambios de formato, no solo el crecimiento previsto. Cualquier operación que aumente sus referencias más rápido que su volumen de producción probablemente tendrá que plantearse una mejora de la máquina mucho antes de lo que sugieren las cifras brutas de cajas. Por ejemplo, una planta mediana que incorpore tres clientes de comercio electrónico en un año puede necesitar producción con un nivel de automatización mayor mucho antes de lo que indicaría su producción mensual total, lo que permite mejorar la eficiencia del envasado justo en un nivel de volumen que muchos compradores subestiman.
Preguntas frecuentes
P: ¿Cuál es la diferencia real entre las plegadoras-encoladoras automáticas y las semiautomáticas?
Ver respuesta
En la práctica, una plegadora-encoladora automática automatiza la alimentación, el plegado, el encolado, el prensado y el apilado en un flujo continuo que requiere una supervisión humana mínima (solo 1-2 operarios para controlar la línea). En una plegadora-encoladora semiautomática, todas esas operaciones, salvo la alimentación y alineación de las planchas troqueladas y, a menudo, la recogida manual de las cajas terminadas, están automatizadas, y se necesitan 2-3 operarios. La diferencia se aprecia tanto en la velocidad —las máquinas automáticas suelen funcionar entre 150 y 400 m/min, mientras que los modelos semiautomáticos funcionan entre 40 y 60 m/min— como en la uniformidad de la mano de obra, no solo en el número de operarios. Durante un turno completo, una plegadora-encoladora totalmente automática ofrece una productividad y un rendimiento más uniformes que la mayoría de las alternativas que requieren asistencia manual.
P: ¿Una plegadora-encoladora semiautomática es lo mismo que una manual?
Ver respuesta
No. Las líneas manuales no automatizan en absoluto el plegado ni el encolado: todo se hace a mano. Las plegadoras-encoladoras semiautomáticas automatizan el plegado y la aplicación de adhesivo, pero el operario debe introducir la plancha troquelada en la máquina y, en algunos modelos, recoger la caja terminada en la salida. Ocupan un lugar intermedio claro dentro de los distintos niveles de automatización.
P: ¿Qué ventajas e inconvenientes tiene una plegadora-encoladora automática?
Ver respuesta
Ventajas: mayor productividad y rendimiento uniformes; menor coste de mano de obra por caja en volúmenes altos; calidad uniforme de plegado y encolado durante todo el turno, ya que los servomotores no se cansan como una persona. Inconvenientes: mayor inversión inicial; más espacio en planta; necesidad de técnicos cualificados para calibrar los servomotores; y, en algunas máquinas, más tiempo de puesta a punto para cambiar entre formatos de caja muy distintos que para reajustar y adaptar manualmente una línea semiautomática, lo que exige más trabajo manual durante la transición.
P: ¿Cómo reduce realmente los desperdicios y los retrabajos la mejora a una máquina totalmente automática?
Ver respuesta
En una línea semiautomática, la mayoría de los retrabajos y los descartes se deben a variaciones durante la alimentación: un ligero desplazamiento al colocar la plancha troquelada, una aplicación de adhesivo apenas descentrada o un plegado que se desvía al cambiar de forma natural el ritmo del operario a lo largo del turno. Una plegadora-encoladora automática elimina estas variaciones, ya que los sensores y el plegado accionado por servomotores mantienen la misma tolerancia desde la primera caja hasta la última, sea cual sea el momento del turno. Esto no solo implica menos cajas de cartón rechazadas, sino también menos rechazos imprevisibles. La tasa de rechazo de una máquina automática es lo bastante previsible como para planificar la producción en función de ella. El objetivo es mejorar la calidad y reducir el margen adicional que, de otro modo, habría que incluir en la producción para compensar las posibles ralentizaciones del trabajo al final de la tarde.
P: ¿Qué hace una plegadora-encoladora flexográfica? ¿Es lo mismo que una plegadora-encoladora lineal?
Ver respuesta
No. Una plegadora-encoladora flexográfica (FFG) es un sistema en línea de impresión, ranurado, troquelado, plegado y encolado que suele utilizarse para fabricar cajas de cartón ondulado para envíos. En cambio, una plegadora-encoladora lineal es una máquina que realiza únicamente las operaciones finales de plegado y encolado de planchas troqueladas que ya se han impreso y troquelado en equipos de impresión anteriores del proceso.
P: ¿Qué adhesivo utiliza una línea de plegadoras-encoladoras automáticas frente a una semiautomática?
Ver respuesta
En la mayoría de las aplicaciones con cartulina y cartón ondulado, ambos niveles de plegadoras-encoladoras automatizadas utilizan los mismos adhesivos PVA fríos con base acuosa. Ambas pueden utilizar también los mismos adhesivos termofusibles cuando se necesita mayor resistencia al agua o un fraguado rápido. La diferencia está en el nivel de automatización, no en la composición química del adhesivo.
Artículos relacionados
- Máquina plegadora-encoladora automática: guía de compra de 2026 — comparación completa de tipos de máquinas, gamas de precios y marcas
- Tiempo de cambio de formato de una plegadora-encoladora — análisis más detallado del indicador 2 del detonante de mejora de los 3 indicadores
- Funciones del operario de una plegadora-encoladora — en qué consiste el trabajo en una línea automatizada
- Guía de máquinas plegadoras-encoladoras para cajas de 4/6 puntos — principio de funcionamiento y selección según el formato de caja
- Plegadora-encoladora de alta velocidad: velocidad, ROI y cómo elegir — un análisis más detallado de la rentabilidad de la producción
Por qué escribimos este artículo
Como empresa fabricante de plegadoras-encoladoras y máquinas estuchadoras, Cenwan vende tanto plegadoras-encoladoras semiautomáticas como automáticas, además de soluciones de envasado para operaciones modernas. Por eso, solemos abordar esta decisión desde el punto de vista del fabricante y desde la perspectiva de nuestros clientes, que nos preguntan cómo planificar una mejora en lugar de retirar una línea que todavía funciona perfectamente.
Nuestro detonante de mejora basado en 3 indicadores, que detallamos a continuación, parte de las preguntas reales que nuestros ingenieros comerciales reciben de clientes con máquinas semiautomáticas que quieren saber «si ha llegado el momento». Revisado por el equipo técnico de Cenwan Machine.
Referencias y fuentes
- Evaluación ergonómica del proceso de una línea de montaje de gas en un fabricante de calentadores de agua, informe HHE 2024-0006-3419 — National Institute for Occupational Safety and Health (NIOSH), CDC
- 1910.147, control de energías peligrosas (bloqueo y etiquetado) — Occupational Safety and Health Administration
- Análisis de la automatización de una línea de embalaje a granel — Kansas State University
- PackML, norma de automatización para estados de máquinas y unidades (ISA-TR88.00.02) — OMAC (Organization for Machine Automation and Control)
- Publicación de la norma PackML actualizada (ANSI/ISA-TR88.00.02-2022) — Control Engineering
- Código FEFCO, norma internacional para el diseño de envases de cartón ondulado — European Federation of Corrugated Board Manufacturers
- Análisis del mercado de máquinas plegadoras-encoladoras de 2025 — Global Market Insights
- La adopción y sus obstáculos: factores relacionados con la mano de obra y los costes — Packaging World
- Ganar terreno con equipos de automatización — Packaging Strategies
- Tamaño y tendencias del mercado de envases de cartón en 2035 — Towards Packaging