Póngase en contacto con Cenwan Machine Company


Actualizado en agosto de 2026
Esta puesta a punto de la plegadora-encoladora con servomotores es un proceso controlado que consiste en recuperar una receta aprobada, confirmar el estado físico resultante, comprobar los sensores de calidad necesarios, inspeccionar las primeras cajas y registrar una decisión de liberación con un alcance definido. Que la receta se haya cargado no basta para liberar la producción: también cuentan la caja real, el estado del cartón, el adhesivo, el alimentador, los pliegues, la ruta de rechazo, la compresión, la salida y la transferencia a la línea conectada.
En la práctica, la secuencia es sencilla: identificar el trabajo, cargar la receta aprobada, validar el resultado físico, comprobar los sensores de calidad necesarios, verificar las primeras cajas en condiciones controladas, registrar el estado observado y dejar que la persona responsable de producción o calidad decida si hay que parar, ajustar, escalar o liberar.
Límite esencial de la puesta a punto
La automatización con servomotores puede repetir las posiciones programadas. Solo una comprobación aprobada de la caja y del proceso completo puede justificar la liberación en las condiciones registradas.
Qué cambia con la automatización y qué no demuestra
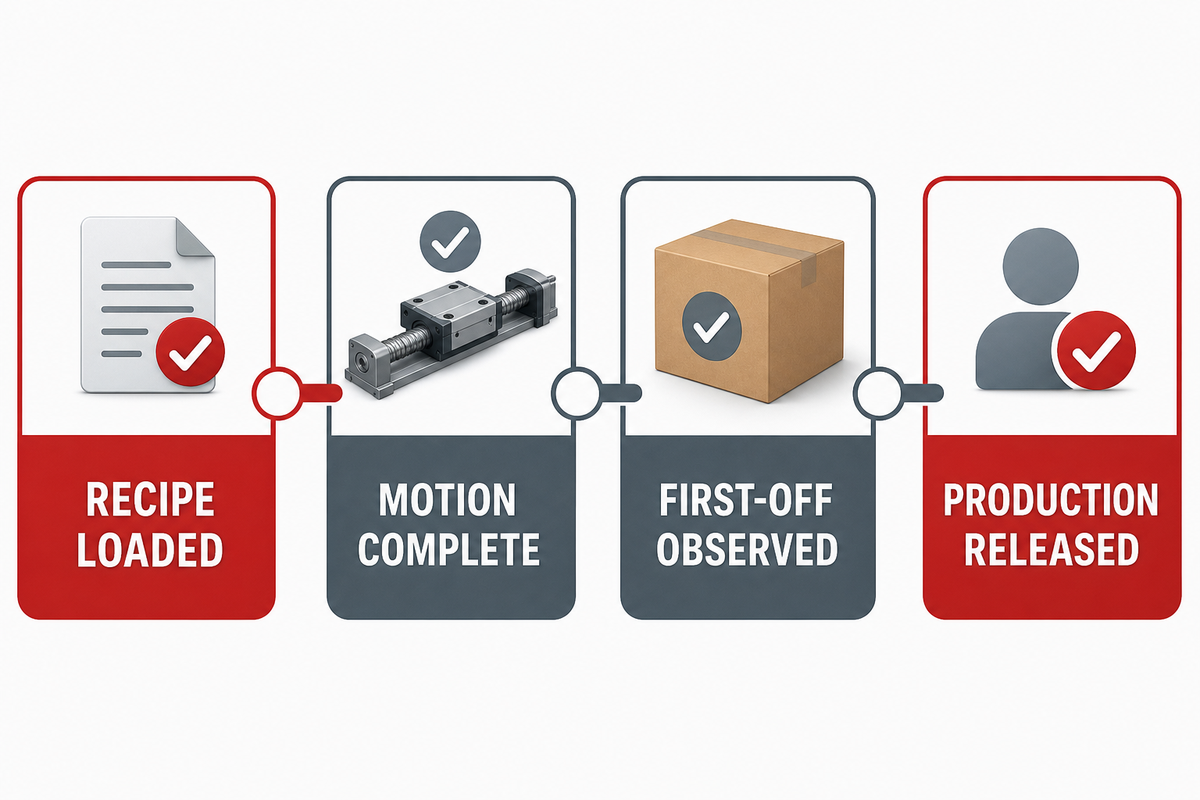
Los servomotores, los carros motorizados y los ajustes guardados pueden reducir los posicionamientos manuales repetidos y mejorar la uniformidad de los trabajos repetidos. No identifican la plancha troquelada correcta, no verifican el uso del adhesivo, no demuestran la calidad del plegado, no confirman la segregación de rechazos ni indican si los equipos anteriores y posteriores están preparados. Por tanto, recuperar una receta demuestra que se ha ordenado un estado, pero no que la caja sea correcta.
El artículo técnico firmado de PostPress informa de que los carros motorizados y los ordenadores industriales mejoraron la repetibilidad, aunque los operarios siguieron ajustando las cajas, el alimentador y la salida. Esto permite extraer una conclusión concreta: la automatización cambia en qué aspectos se centra la puesta a punto. No establece un tiempo de cambio universal ni demuestra que todas las arquitecturas con servomotores guarden los mismos parámetros.
En la práctica, las limitaciones pendientes pueden pasar a depender más de quién controla las recetas, los ajustes de la caja, las variaciones del material, el estado de los sensores, la confirmación de los rechazos y la transferencia a la línea. Se trata de una pauta operativa editorial elaborada a partir de las pruebas revisadas, no del resultado de un estudio controlado que demuestre que la automatización con servomotores siempre desplaza el cuello de botella de la misma manera. Por separado, la síntesis de ANSI sobre seguridad de maquinaria de envasado respalda la asignación de responsabilidades de integración, validación y registro; no aporta datos sobre el rendimiento de los servomotores.
| Estado | Qué se sabe | Qué falta por confirmar |
|---|---|---|
| 1. Receta cargada | El conjunto de datos seleccionado está activo | Revisión correcta, autorización y resultado físico |
| 2. Movimiento completado | Los ejes programados indican que han alcanzado su posición final | Confirmaciones manuales y comportamiento real de la caja |
| 3. Primeras cajas inspeccionadas | Las cajas inspeccionadas han superado o no las comprobaciones indicadas | Decisión autorizada sobre su aceptación y alcance no comprobado |
| 4. Producción liberada | La persona responsable identificada ha aceptado el estado registrado | El control durante la producción sigue sujeto al plan de trabajo |
Cierre los datos del trabajo antes de mover la máquina
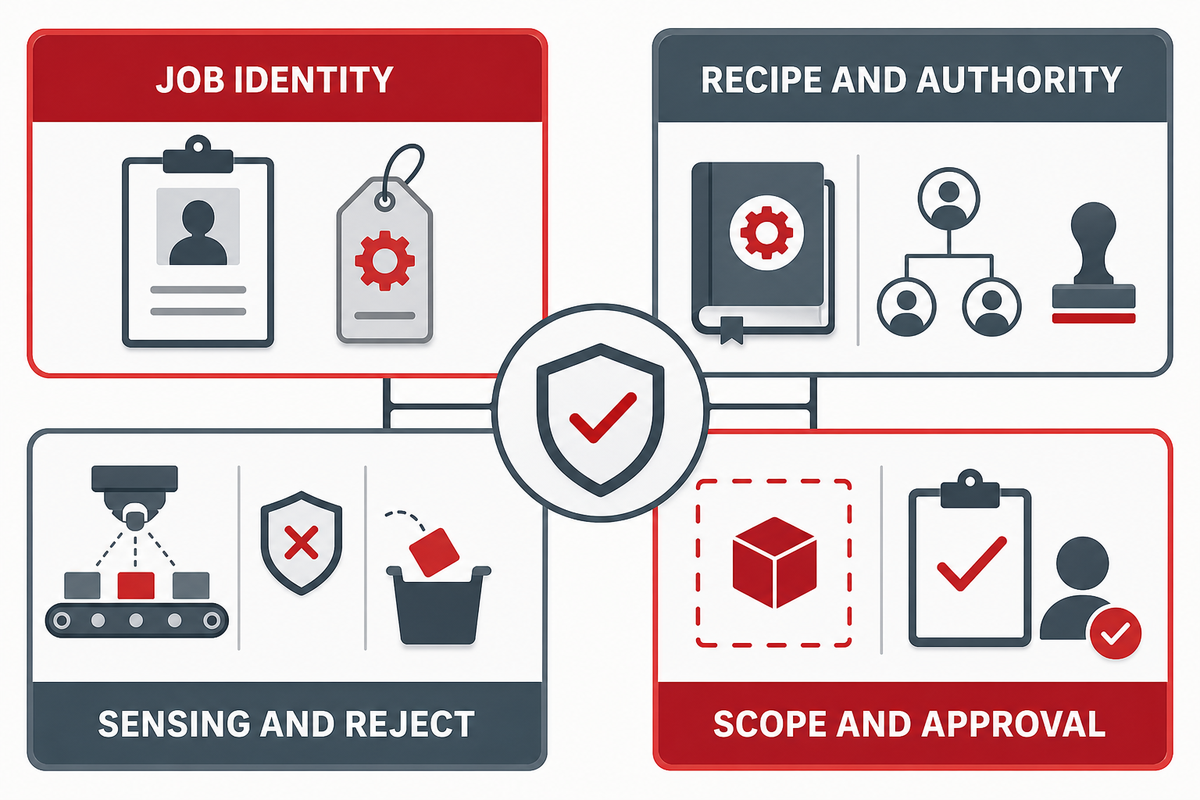
Empiece por identificar el trabajo, no por pulsar el botón para recuperar la receta. Vincule el registro de puesta a punto al número de trabajo o SKU, el plano o la muestra aprobados, el formato de caja, las dimensiones de la plancha, la calidad del cartón o el canal, el estado del lote, la orientación de impresión y troquelado, el adhesivo, la secuencia de plegado, los requisitos de compresión, el nombre de la receta y su revisión.
A continuación, determine quién controla el proceso. ¿Quién puede cambiar la receta? ¿Qué sensores de calidad son necesarios? ¿Qué respuesta se espera? ¿Adónde debe ir una caja rechazada? ¿Qué estaciones anteriores y posteriores intercambian señales de preparación, parada, fallo, recuento o rechazo? La síntesis de ANSI/PMMI B155.1-2023 describe las responsabilidades de integración, validación y documentación en los límites entre máquinas de envasado. Si los ajustes guardados pueden editarse a distancia, la planta también necesita una persona responsable del acceso, el historial de cambios, las copias de seguridad y la restauración. Son cuestiones de integridad de la configuración que corresponden a los controles de tecnología operativa de la planta; no justifican publicar un procedimiento genérico de ciberseguridad.
Si una decisión de liberación depende de una medición cuantitativa, registre el método, la identificación del instrumento, su estado de calibración y la resolución exigida por el sistema de calidad de la planta. Una comprobación visual de la ubicación del adhesivo no requiere necesariamente un análisis metrológico, pero un valor dimensional de aceptación sin un método definido y un instrumento adecuado puede no ser comparable entre operarios o turnos.
Delimite el alcance de la máquina, la caja y la línea conectada
Incluya en el registro suficiente terminología para distinguir la máquina en uso, sin convertir el artículo en una guía de selección de máquinas. Una plegadora-encoladora automática o una máquina plegadora-encoladora puede procesar cajas plegables, cartón ondulado o cajas de cartón ondulado. La puesta a punto de una plegadora-encoladora de cajas configurada para cajas lineales no es la misma que la de una plegadora-encoladora de cajas plegables con fondo automático, fondo de montaje automático, solapa de encolado u otra secuencia compleja. Anote el formato de caja, el ancho de la plancha y los límites de ancho en mm indicados en las especificaciones y en el último trabajo aceptado.
En cuanto a la arquitectura de la máquina, indique las secciones motorizadas y las interfaces relevantes para el trabajo. Un diseño con servomotores en todas las secciones puede usar varios servomotores y control por sección, mientras que otra máquina de plegado y encolado puede automatizar menos ejes. Registre el estado del alimentador, los rodillos, la cinta transportadora, las secciones de plegado, el sistema de encolado, la compresión, la salida y la interfaz persona-máquina (HMI) durante el funcionamiento. No deduzca precisión de plegado, capacidad de producción, fiabilidad ni velocidad elevada a partir de la expresión «con servomotores en todas las secciones».
En una línea de embalaje integrada, identifique el producto troquelado de origen o la máquina de troquelado posterior, la alimentación lateral aguas abajo y los diseños CAD que definen la orientación aprobada de la plancha de la caja. Esto es importante en la fabricación de cajas de cartón y en el encolado de cajas de cartón ondulado, porque un cambio de trabajo en un equipo anterior o posterior puede alterar el estado del material que llega a la encoladora. Anote si se comprobó dimensionalmente la caja plegable y si la prueba corresponde a cartoncillo o cartón ondulado. Registre el tiempo de puesta a punto, el tiempo de inactividad, la intervención del operario y la asistencia técnica como datos del trabajo, no como garantías aplicables a cualquier configuración de alta velocidad para cajas.
Esta definición del alcance también evita confusiones terminológicas. «Plegado y encolado», «plegado-encolado», «encolado de cajas», «embalaje de cartón ondulado», «embalaje integrado» y «soluciones de embalaje» pueden referirse a distintos ámbitos comerciales. Los fabricantes de embalajes para alimentación, productos farmacéuticos, cosmética, logística u otros bienes de consumo necesitan la misma disciplina probatoria: definir el producto de la plegadora-encoladora, las interfaces de producción de embalajes, los criterios de calidad y las personas responsables antes de afirmar que se mejora la eficiencia del embalaje. Para consultar cuestiones de compra ajenas a la puesta a punto, vea la guía de selección de encoladoras de cajas de Cenwan.
| Categoría del registro | Preguntas mínimas | Valor para la liberación |
|---|---|---|
| Identificación del trabajo | ¿Qué SKU, plano, muestra y revisión corresponden? | Evita una puesta a punto correcta para el trabajo equivocado |
| Estado del material | ¿Qué plancha troquelada, lote de cartón, superficie, canal y adhesivo se usan? | Mantiene visibles las variaciones del material |
| Receta y autorización | ¿Qué receta y versión se han cargado y quién puede modificarlas? | Permite seguir los cambios |
| Confirmación física | ¿Qué estados del alimentador, las guías, el plegado, el encolado, la compresión y la salida se comprobaron? | Distingue el estado programado del observado |
| Detección y rechazo | ¿Qué condición de calidad se comprobó y adónde fue el rechazo? | Vincula la detección con una respuesta observada |
| Sistema de medición | Si se mide cuantitativamente, ¿qué método, instrumento, estado de calibración y resolución se requieren? | Permite comparar los resultados |
| Calidad de las primeras cajas | ¿Qué comprobaciones de adhesivo, plegado, dimensiones, compresión y salida se realizaron? | Define qué significa «aprobado» |
| Línea conectada | ¿Qué interfaces de preparación, parada, fallo, recuento y rechazo se observaron? | Conserva las condiciones de transferencia |
| Alcance y aprobación | ¿Qué estado se observó, qué quedó sin comprobar y quién lo liberó? | Evita presentar un resultado limitado como universal |
Realice el cambio automático en una secuencia controlada
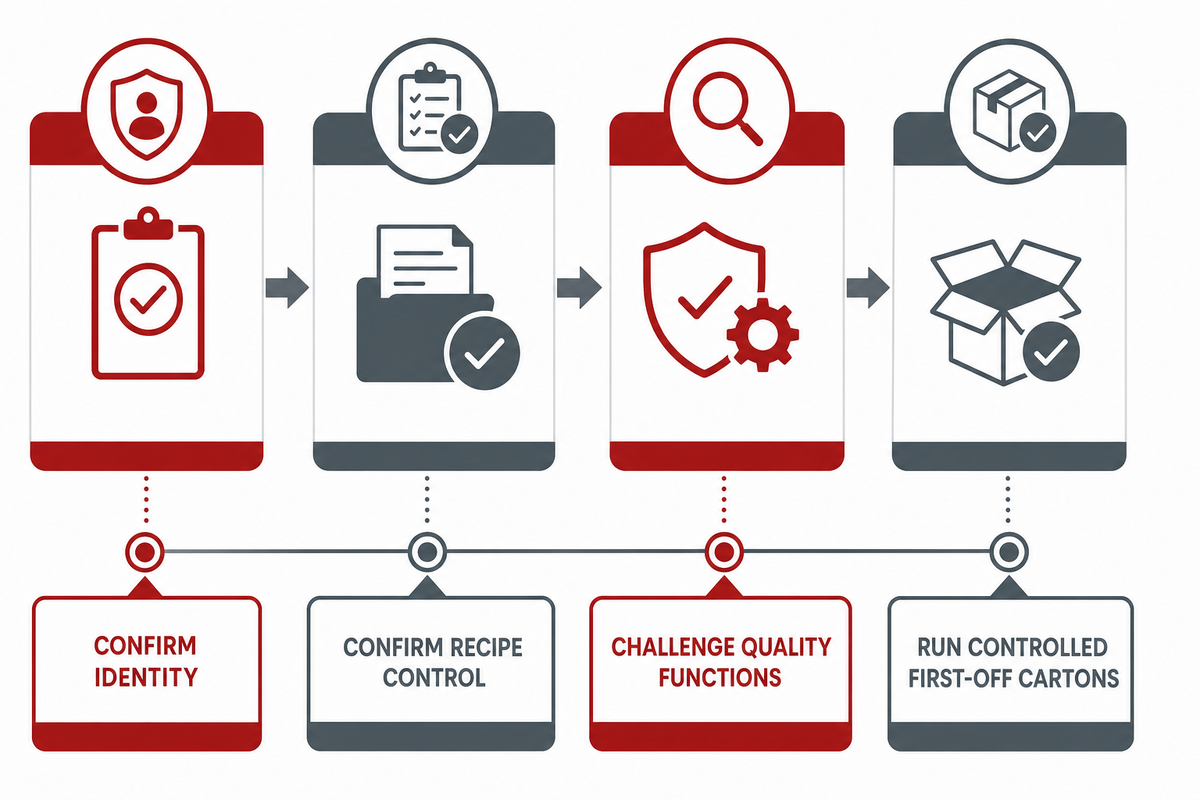
Use la secuencia siguiente como marco para controlar la documentación, no como procedimiento de funcionamiento específico de una máquina. Los pasos reales de movimiento, protección, acceso y ajuste se rigen por el manual correspondiente, el procedimiento validado de la planta, la función de la persona formada y su autorización.
Marco de puesta a punto en 7 pasos
- Confirme la identificación. Compruebe el trabajo, la caja, el material, el adhesivo, el plano o la muestra aprobados y el alcance de la línea conectada.
- Clasifique la tarea. Determine si el trabajo previsto forma parte de la producción normal, es un ajuste rutinario menor autorizado o constituye una intervención de servicio o mantenimiento.
- Confirme el control de la receta. Cargue el nombre y la revisión aprobados; registre quién autorizó el cambio.
- Observe el movimiento automatizado. Compruebe que las secciones alcanzan el estado previsto sin considerar que una pantalla en verde aprueba la caja.
- Complete las confirmaciones manuales. Revise el alimentador, el registro, el preplegado, el adhesivo, el plegado, la compresión, la salida y las interfaces de línea según lo requieran el modelo y el trabajo.
- Compruebe las funciones de calidad. Pruebe los sensores del proceso necesarios y la ruta de rechazo conforme al método aprobado en la planta.
- Procese las primeras cajas en condiciones controladas. Inspecciónelas y documente el estado registrado antes de liberar la producción.
«La puesta en marcha o energización inesperada de las máquinas o los equipos, o la liberación de energía almacenada, podría causar lesiones a los empleados».
Esta es una referencia de Estados Unidos. La normativa de OSHA también establece límites condicionales para las operaciones de producción normal y las tareas de mantenimiento menor, por lo que un artículo genérico no puede clasificar el trabajo de una planta. Fuera de Estados Unidos, aplique la normativa correspondiente a la jurisdicción, la persona responsable de seguridad, el manual de la máquina y el procedimiento de la planta. La clave es clasificar la tarea antes de exponerse al riesgo, no copiar de Internet una secuencia universal de control de energías.
Configure y compruebe los sensores de calidad
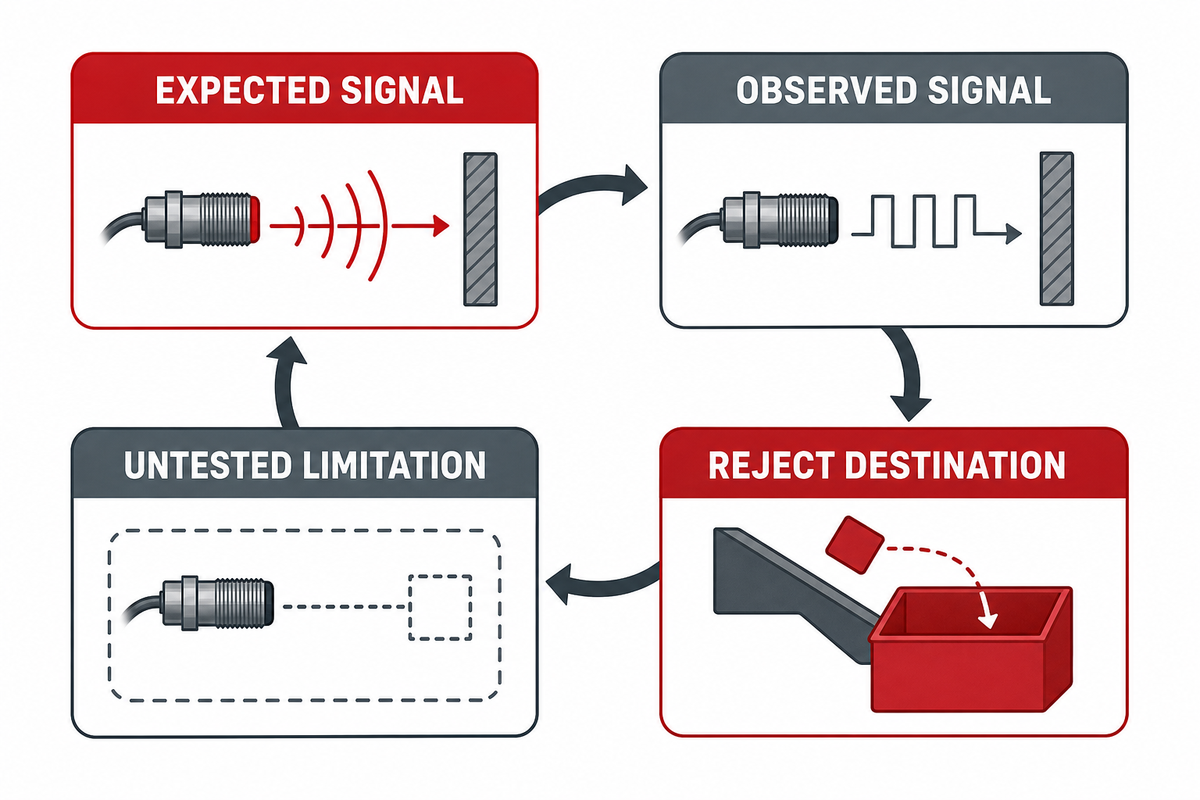
Un indicador normal del sensor muestra el estado detectado en ese momento. No demuestra que la detección cubra todas las condiciones. Para cada función de calidad necesaria, el registro de puesta a punto debe indicar el objetivo, la referencia o el estado de aprendizaje, la comprobación autorizada, la señal esperada, la señal observada, la respuesta de la máquina o del rechazo, el destino del rechazo, quién puede restablecer el sistema y cualquier limitación no comprobada.
Agrupe los sensores por función: presencia de la plancha o detección en la alimentación, registro, presencia o aplicación del adhesivo, estado de la caja o del plegado, atasco o estado de la línea y confirmación del rechazo. La tecnología concreta del sensor importa, porque un objetivo fotoeléctrico, un sistema de detección de adhesivo, una respuesta de fuerza o un recuento aguas abajo pueden fallar de forma distinta por el polvo, los reflejos, el color del material, la humedad, los cambios de montaje o el movimiento del producto.
No convierta estos ejemplos en un método universal de obstrucción o calibración. Las patentes y los artículos del sector muestran que existen distintos sistemas de detección; no demuestran su implantación comercial general, su uso por Cenwan ni que una comprobación sea válida para otro modelo. Consulte la documentación de la máquina elegida y la condición de prueba segura aprobada por la planta.
Comprobación de los sensores de calidad
- Define una condición del producto o del proceso
- Registra el comportamiento esperado y observado del rechazo
- Aplica el método de configuración y comprobación aprobado para el modelo
Fuera del alcance de esta guía
- Validación de las funciones de seguridad
- Determinación del nivel de prestaciones de los enclavamientos
- Anulación de protecciones o pruebas en zonas peligrosas con la máquina en marcha
Los sensores de calidad del proceso y los dispositivos de protección relacionados con la seguridad plantean problemas de validación distintos. Una comprobación de presencia de adhesivo no valida una función de seguridad, y esta guía no proporciona un procedimiento de prueba de seguridad funcional. La síntesis de ANSI sobre seguridad de maquinaria de envasado resulta útil para delimitar responsabilidades, pero cualquier cuestión sobre protecciones, enclavamientos de seguridad o dispositivos de protección corresponde a la persona competente de la planta y al proceso aplicable de seguridad de máquinas.
Del mismo modo, la presencia de protecciones de seguridad o botones de parada de emergencia no demuestra que una tarea de puesta a punto concreta esté bien clasificada o validada. Su inspección y prueba se rigen por la documentación aplicable de la máquina y el proceso de seguridad a cargo de personal cualificado, por separado de la ficha de comprobación de los sensores de calidad utilizada para evaluar el plegado y el encolado.
Compruebe el adhesivo, el plegado y la compresión como un único sistema
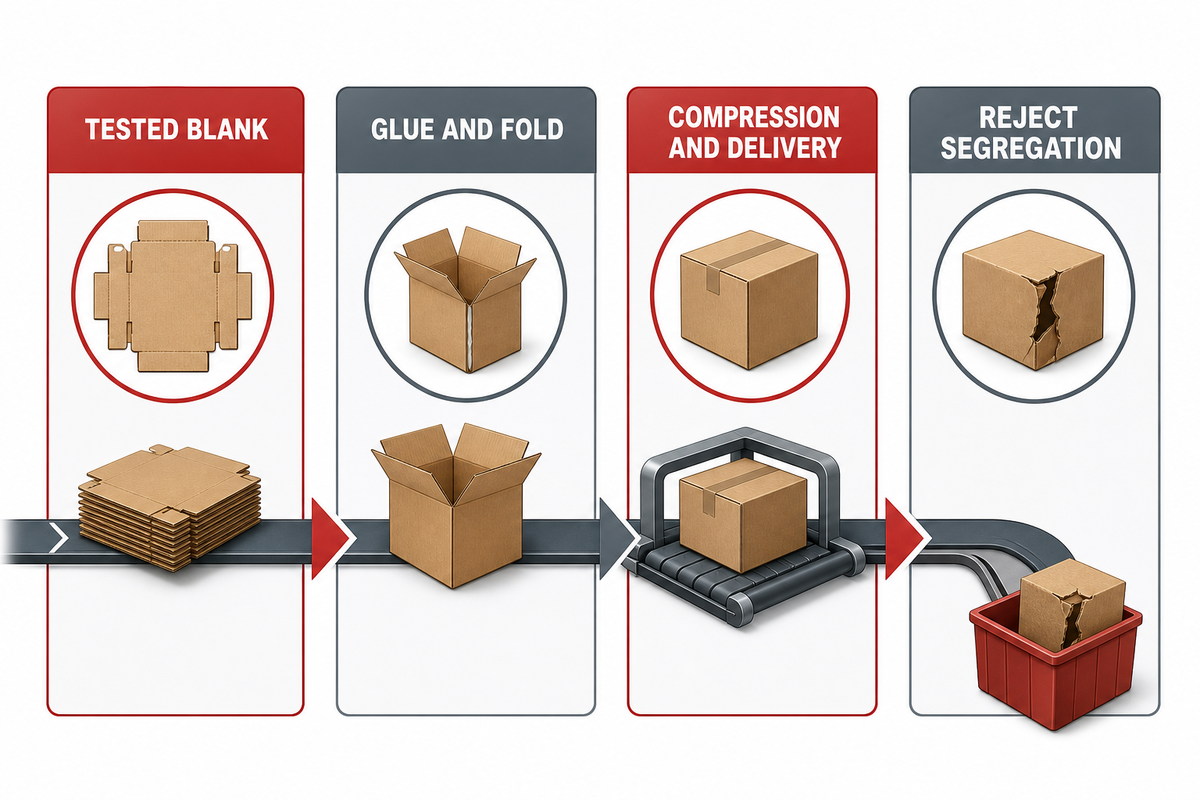
Una plegadora-encoladora produce una caja acabada mediante una cadena de operaciones, no en una sola estación. El cordón de adhesivo puede parecer correcto, pero un desplazamiento del pliegue puede sacarlo de la zona de unión. El plegado puede parecer escuadrado antes de que una compresión insuficiente o una salida inestable alteren el resultado. Un detector puede identificar un fallo, pero la ruta de rechazo puede no separar la caja. Esta visión del sistema conectado coincide con las responsabilidades de integración y validación resumidas en la síntesis de ANSI sobre seguridad de maquinaria de envasado.
Utilice una cadena de comprobación de las primeras cajas: confirme la plancha troquelada y el estado del cartón probados; inspeccione la alimentación y el registro; revise la ubicación y continuidad del adhesivo con el método aprobado; observe el seguimiento del plegado; compruebe las dimensiones especificadas o la escuadra; verifique la compresión y la salida; confirme la segregación de rechazos de calidad y conserve el estado de la línea conectada. Si una intervención modifica la comparación, por ejemplo, al ajustar una guía, cambiar el adhesivo, volver a configurar un sensor o editar una receta, regístrela y repita las comprobaciones afectadas.
Piense en un trabajo repetido cuya receta se recupera con un lote nuevo de cartón. Las posiciones de los servomotores pueden reproducirse a la perfección, pero la rigidez, la deformación, la superficie, la impresión, el estado del troquelado o la humedad de la plancha pueden cambiar la alimentación, el plegado, el comportamiento del adhesivo y la respuesta del sensor. Recuperar la receta evita errores al volver a introducir los ajustes, pero no elimina las variaciones del material. Por eso sigue siendo útil comprobar las primeras cajas tras recuperar la receta.
Observar una unión correcta tampoco demuestra que el adhesivo esté autorizado por la normativa para un uso concreto o en contacto con alimentos. Consulte las cuestiones de formulación y cumplimiento con la persona responsable del adhesivo y el proceso normativo correspondiente.
Libere el trabajo con pruebas, no con una pantalla en verde
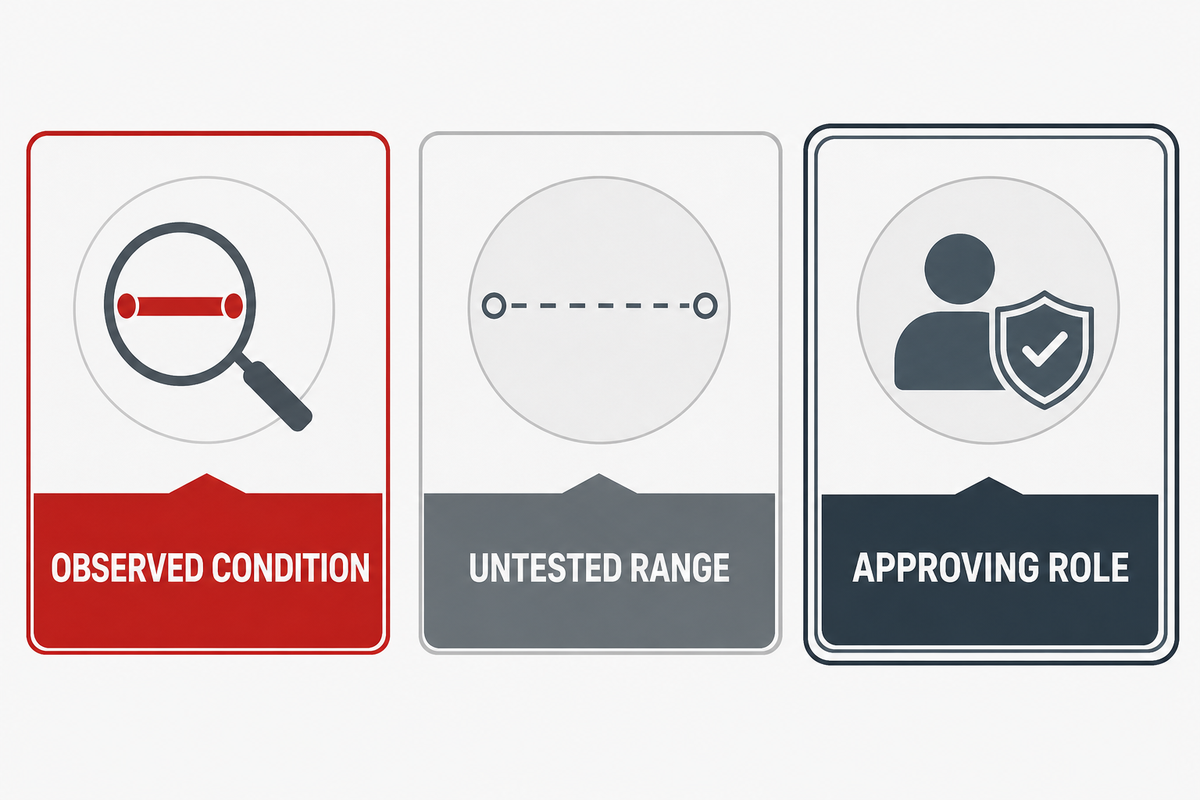
El registro de liberación debe indicar el trabajo, el estado observado, las comprobaciones realizadas, los defectos encontrados, los ajustes efectuados, el alcance no comprobado y la función de quien aprueba. El estado que muestra la máquina es una prueba del estado del equipo; no es la decisión de calidad sobre la caja. Mantenga clara esta distinción para el siguiente turno y el siguiente pedido repetido.
La síntesis histórica del NIST sobre muestreo de aceptación distingue la decisión de aceptación de un lote basada en muestras del control de calidad a largo plazo. Aplicado de forma estricta a este caso, significa que observar las primeras cajas no constituye automáticamente un plan de muestreo definido, una decisión de aceptación aleatoria del lote ni una prueba de capacidad del proceso. El plan de control de la planta determina la selección de muestras, los criterios de aceptación, las medidas de respuesta y las comprobaciones periódicas.
| Puede registrar | No lo deduzca sin pruebas independientes |
|---|---|
| Las cajas identificadas superaron las comprobaciones indicadas en las condiciones de puesta a punto registradas | Todas las cajas del lote superarán las comprobaciones |
| El sensor de calidad y la ruta de rechazo comprobados respondieron como se observó | El detector cubre todos los fallos, materiales, velocidades y posiciones |
| Se identificaron la receta y el estado del material | Otra revisión o lote de cartón es equivalente |
| Se completaron las confirmaciones manuales necesarias | Una sección o configuración sin comprobar es aceptable |
| Se utilizaron el método de medición y el instrumento indicados | Otro método o instrumento permite tomar una decisión equivalente |
| Se observaron las señales y la transferencia de la línea conectada | Se validaron todos los estados anteriores y posteriores de la línea |
| Se registró un ajuste y se repitieron las comprobaciones afectadas | Las comprobaciones de aceptación no relacionadas siguieron siendo válidas automáticamente |
| Se indicaron el alcance no comprobado y las limitaciones pendientes | Se ha demostrado que todo el rango de funcionamiento es válido |
| La persona responsable identificada liberó el trabajo conforme al plan de la planta | Este marco genérico es un protocolo de liberación universal |
Parar, ajustar, escalar o liberar: matriz de decisión
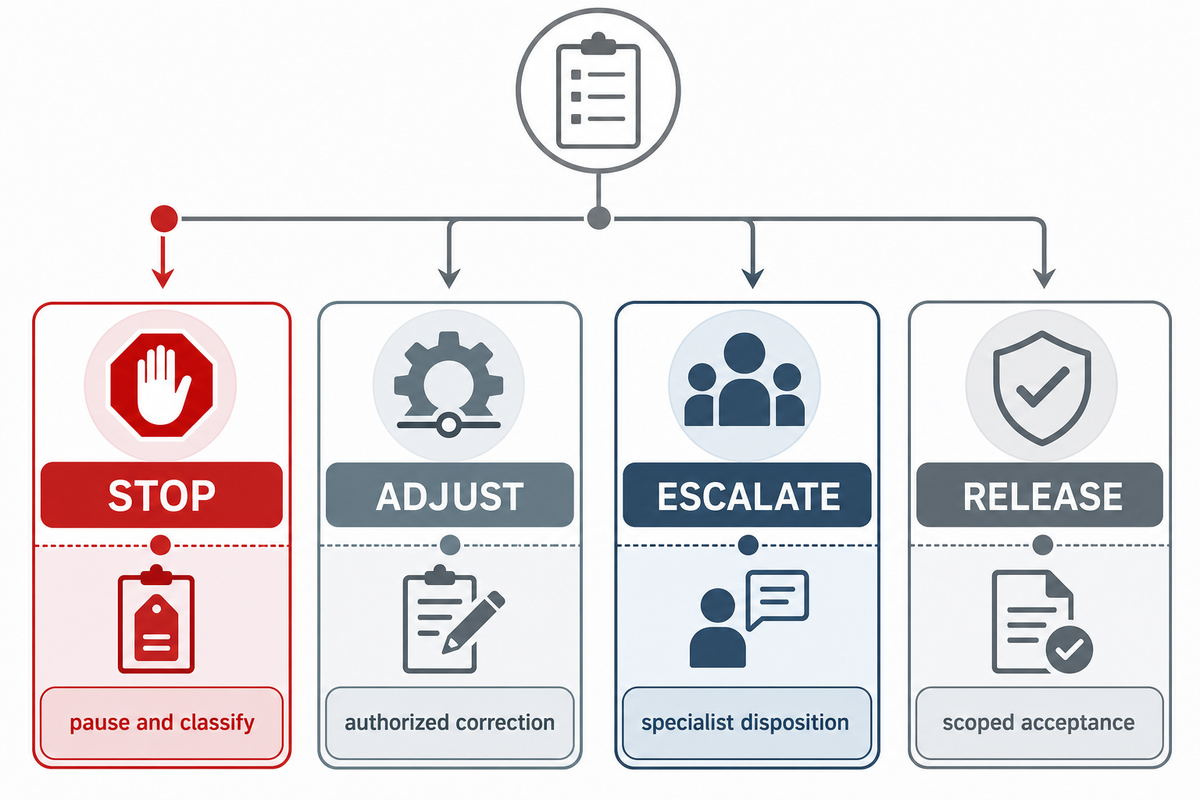
Esta matriz de decisión mantiene al operario dentro de los límites de su autoridad. Evita los ajustes interminables cuando hay que parar el trabajo y que un único problema corregido se confunda con pruebas completas para la liberación. En los centros de trabajo de Estados Unidos, el límite para clasificar la tarea se basa en OSHA 29 CFR 1910.147; en otras jurisdicciones se requiere la normativa aplicable y el procedimiento propio de la planta. Las condiciones clasificadas como tareas exclusivas de servicio pueden derivarse al canal de repuestos y servicio para plegadoras-encoladoras de Cenwan junto con el paquete de pruebas registrado.
| Decisión | Estado observado | Siguiente responsable y pruebas |
|---|---|---|
| Parar | Trabajo que no coincide, exposición de seguridad sin clasificar, problema con una protección o un enclavamiento, material o movimiento sin controlar, falta de datos aprobados o rechazo sin confirmar | La persona responsable de producción y la persona responsable de seguridad o calidad deben clasificar la situación antes de continuar |
| Ajustar | Corrección autorizada dentro de los límites de la receta validada, la función y el alcance del trabajo | Registre el cambio y repita las comprobaciones afectadas de las primeras cajas |
| Escalar | Deriva repetida, estado del sensor poco claro, receta dañada, fallo de interfaz, duda sobre el adhesivo o su cumplimiento normativo, o tarea exclusiva de servicio | El personal de calidad o mantenimiento, el integrador, la persona responsable del adhesivo o el proveedor determina qué hacer para ese modelo |
| Liberar | Las observaciones necesarias son satisfactorias para el trabajo identificado y el estado registrado | La persona responsable identificada de producción o calidad acepta el alcance y los aspectos no comprobados |
Qué no revelan los datos de tendencias disponibles
Las búsquedas de datos para la expresión exacta y términos relacionados, como puesta a punto de una plegadora-encoladora automática, cambio de trabajo de una plegadora-encoladora y sensores de plegadora-encoladora, arrojaron métricas inexistentes o escasas en la serie mensual disponible. El riesgo es presentar esa falta de datos como una tendencia del mercado, ya que unos datos escasos no revelan la demanda, el crecimiento, el descenso ni la estacionalidad. Esto limita las conclusiones que pueden extraerse de este conjunto de datos.
El avance revisado de FprEN 415-7:2025 apunta a una norma emergente para maquinaria de embalaje secundario y agrupado, pero la página indicaba que estaba en fase de borrador o aprobación formal. Aquí no se considera una norma publicada definitiva. Por tanto, este artículo no pronostica el crecimiento de su adopción ni afirma cuál es la «mejor velocidad» o un tiempo de cambio universal.
Cómo encaja Cenwan en un programa de puesta a punto repetible
Cenwan afirma ser un fabricante de plegadoras-encoladoras y encoladoras de cajas con sede en Wenzhou, con más de diez años de experiencia en ingeniería y clientes en más de cuarenta países. La empresa describe opciones de ajuste con un solo clic en determinadas configuraciones de gama media-alta, ingeniería de líneas integradas, asistencia técnica remota, atención posventa continuada y suministro de repuestos.
Son declaraciones de capacidades de la propia empresa, no pruebas independientes de resultados de puesta a punto. Confirme el modelo seleccionado, los parámetros guardados, las funciones de los sensores de calidad, la integración del rechazo, los límites del acceso remoto, el país de instalación, la formación, los repuestos y el alcance del servicio en la oferta y el acuerdo técnico. Las responsabilidades de integración resumidas por ANSI refuerzan la necesidad de identificar a las personas responsables en el acuerdo técnico, en lugar de tratar varias máquinas conectadas como una simple conexión. Para comparar configuraciones y consultar los tipos de caja, el nivel de automatización y la asistencia, visite la sección de máquinas plegadoras-encoladoras de Cenwan.
Preguntas frecuentes
¿Cuál es el primer paso para poner a punto una plegadora-encoladora con servomotores?
Respuesta
Confirme la identificación del trabajo antes de pulsar el botón para recuperar la receta. Compruebe el SKU, el plano o la muestra aprobados, la construcción de la caja, las dimensiones de la plancha, el estado del cartón, el adhesivo, los requisitos de plegado y encolado, la revisión de la receta, los sensores de calidad necesarios, el destino del rechazo y el estado de la línea conectada. Confirme también quién puede modificar la receta y quién es responsable de la decisión de liberación. Si falta un dato necesario o la tarea puede exponer a alguien a una puesta en marcha inesperada o a energía almacenada, deténgase y consulte a la persona responsable de la planta antes de iniciar el movimiento. Empezar por la identificación evita que el equipo prepare con esmero la caja o la revisión equivocadas.
¿Una receta guardada elimina las comprobaciones manuales durante el cambio de trabajo?
Respuesta
No. Una receta guardada puede programar posiciones de los ejes reproducibles y reducir los posicionamientos manuales repetidos, pero no puede verificar la plancha real, el adhesivo, el seguimiento del plegado, la compresión, la salida, la respuesta de los sensores de calidad ni el destino del rechazo. Los operarios formados siguen teniendo que completar las confirmaciones manuales y las comprobaciones de las primeras cajas que exigen la documentación de la máquina y el plan de calidad de la planta. Considere que recuperar una receta establece un punto de partida controlado y libere la producción solo cuando disponga de pruebas registradas de las cajas y de la línea.
¿Cómo deben comprobarse los sensores de calidad después de un cambio automático?
Respuesta
Compruebe cada sensor de calidad necesario según su función y mediante una prueba autorizada; no se limite a buscar un indicador en verde. Registre el objetivo, el estado normal esperado, la prueba aprobada, la señal observada, la respuesta de la máquina o del rechazo, el destino del rechazo, quién puede restablecer el sistema y las limitaciones. Los métodos exactos de configuración, calibración, tolerancia y anulación dependen del modelo. Mantenga esta tarea separada de la validación de seguridad funcional de los dispositivos de protección.
¿Cuántas cajas deben comprobarse antes de la liberación?
Respuesta
No existe un tamaño de muestra universal. Siga el plan de control aprobado para el trabajo y registre exactamente qué se ha comprobado; una observación de la primera pieza no demuestra la capacidad a largo plazo.
¿Por qué puede fallar un trabajo recuperado al cambiar de lote de cartón?
Respuesta
La recuperación de una receta repite las órdenes guardadas de la máquina, pero no iguala los materiales. La rigidez, el alabeo, la humedad, la superficie y la impresión del cartón, así como el estado del troquelado, el canal y la geometría de la plancha troquelada, pueden afectar a la alimentación, el plegado, el comportamiento del adhesivo, la compresión y la respuesta de los sensores. Anote el nuevo lote y su estado en el registro de puesta a punto y repita las comprobaciones afectadas.
¿Cuándo debe derivarse el problema a mantenimiento o al proveedor de la máquina?
Respuesta
Derive el problema cuando la situación quede fuera del alcance autorizado de la puesta a punto: desviaciones repetidas, comportamiento inexplicable de los sensores, discrepancias o corrupción de la receta, problemas con los resguardos o enclavamientos, fallos en la confirmación del rechazo, fallos en las señales de la línea conectada, defectos recurrentes de encolado o plegado tras aplicar las correcciones aprobadas, o cualquier tarea reservada al servicio técnico. El responsable adecuado puede ser calidad, mantenimiento, el integrador, el responsable del adhesivo o el proveedor de la máquina; la página de Cenwan sobre repuestos y servicio técnico ofrece el canal de contacto con el proveedor.
Haga que la repetibilidad sea auditable
Identificar → recuperar → confirmar → poner a prueba → inspeccionar → registrar → decidir. La automatización repite los movimientos; un conjunto de pruebas acotado permite exigir responsabilidades por la autorización de la producción.
Referencias y fuentes
- OSHA 29 CFR 1910.147, Control de energías peligrosas (alcance de las tareas de servicio y mantenimiento en Estados Unidos y exclusiones sujetas a condiciones).
- ANSI: ANSI/PMMI B155.1-2023, Seguridad de la maquinaria de envasado (visión general del alcance público, la responsabilidad de integración, la validación y la documentación).
- Manual electrónico de NIST/SEMATECH: muestreo de aceptación (distinción histórica entre muestreo y calidad a largo plazo; no es una norma para plegadoras-encoladoras).
- PostPress: una perspectiva sobre las plegadoras-encoladoras, ayer y hoy (opinión de un profesional firmada sobre los carros motorizados, la repetibilidad y los ajustes de puesta a punto que aún quedan por hacer).
- PostPress: los sistemas de control de calidad, clave para el éxito de la producción con plegadoras-encoladoras (información sobre las condiciones de inspección y las limitaciones de detección).
- Flexographic Technical Association: compra de plegadoras-encoladoras, cinco aspectos que evaluar (contexto para evaluar la combinación de trabajos y los cambios de formato).
- Vista previa pública de FprEN 415-7:2025 (indicio de que la norma está en fase de borrador o aprobación formal; no se presenta como definitiva).