تواصلوا مع Cenwan Machine Company

آليات الطي المسبق في آلات طي ولصق الكرتون: تسلسلا 180° و160°

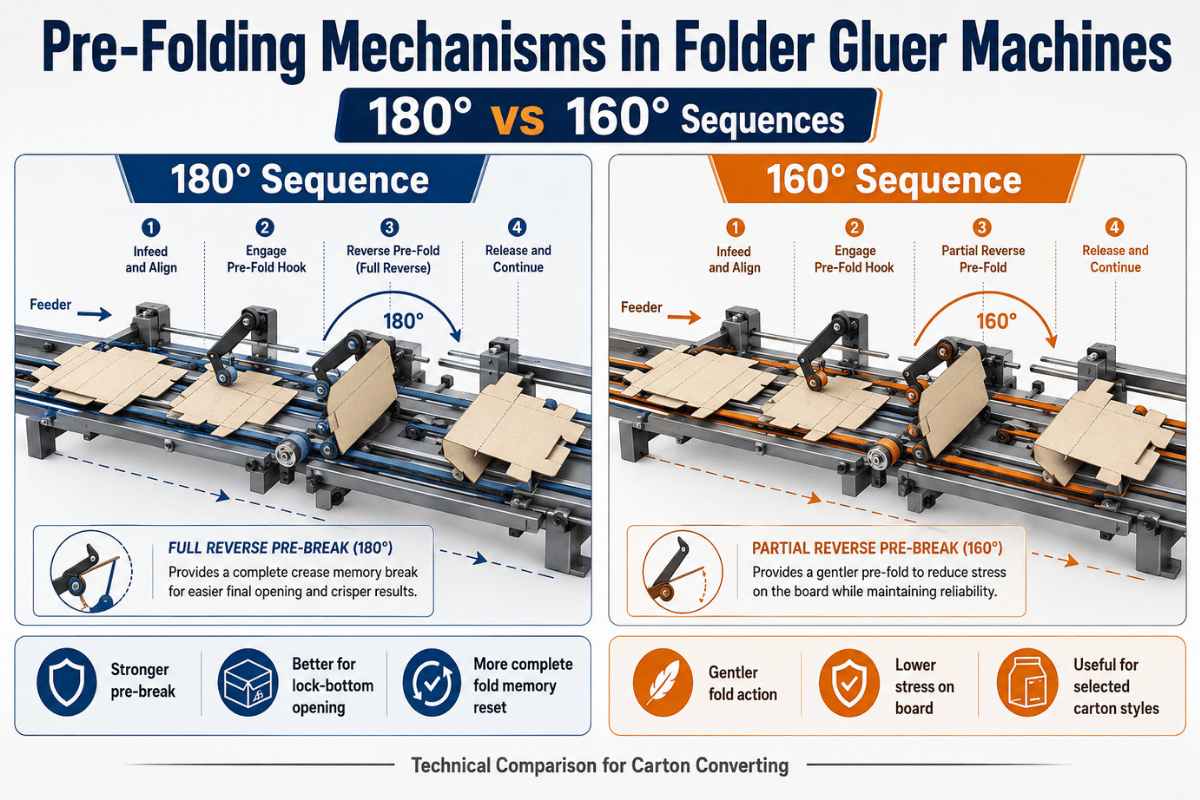
تؤثر آليات الطي المسبق في آلات طي ولصق الكرتون، وتسلسلات 180° مقابل 160°، في قدرة فراغ العلبة على دخول مرحلة الطي الرئيسي بذاكرة تخديد كافية، من دون تشققات أو انحراف أو انزياح في خط الغراء.
يوضح هذا الدليل وظيفة كل زاوية من زوايا الطي المسبق، وكيفية ملاءمة تسلسلي 180° و160° لأنماط العلب المختلفة، وما ينبغي الاستفسار عنه عند شراء آلة طي ولصق الكرتون.
مواصفات سريعة
الطي المسبق الشائع للخط الأول
180° عندما يحتاج خط التخديد الأول إلى تهيئة أولية قوية قبل طي الجوانب.
مرجع تسلسل Cenwan
توضح صفحة آلة طي ولصق الكرتون لدى Cenwan استخدام 180° للخط الأول و160° للخط الثالث.
تنبيه بشأن المواصفات المنشورة
تُظهر منشورات المعدات المتاحة أيضًا قيمًا قدرها 135° و165° للخط الثالث، لذا ينبغي تحديد 160° بما يتناسب مع الآلة ومتطلبات العلبة.
أفضل مستندات إثبات RFQ
أرسلوا رسم الفراغ الكرتوني، ونمط FEFCO، ودرجة الورق المقوى، ونوع التموج أو وزن الورق، والسرعة المستهدفة، ونوع الغراء.
وظيفة قسم الطي المسبق قبل الطي الرئيسي
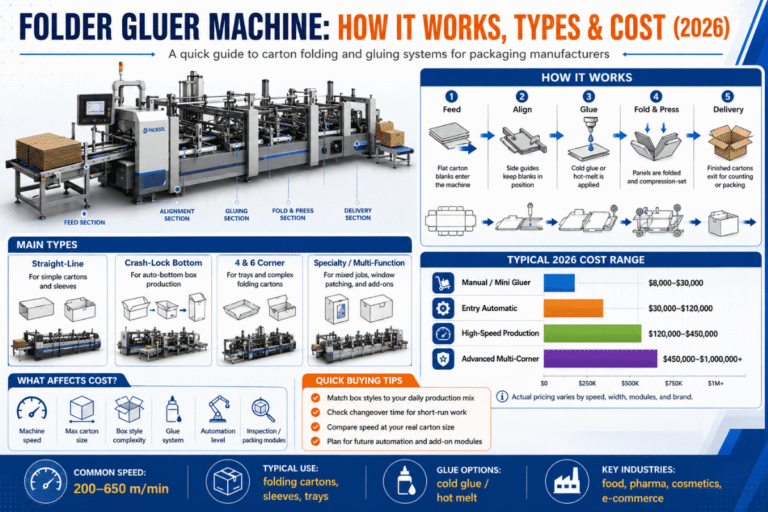
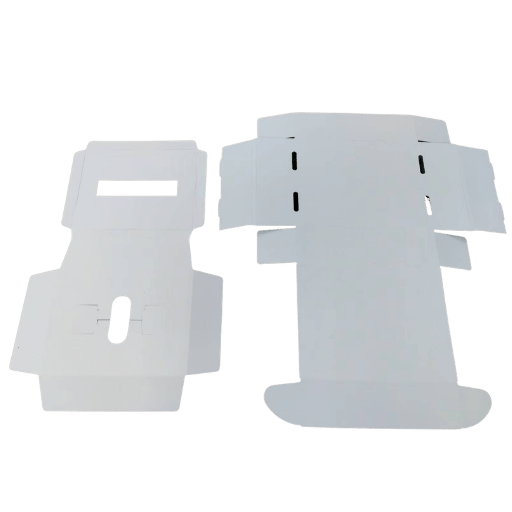 في آلة طي ولصق الكرتون، ينتقل الفراغ الكرتوني المقطوع والمخدّد عبر قسم التغذية، وموجّهات المحاذاة، وأجهزة الطي المسبق، وتطبيق الغراء، والطي الرئيسي، والضغط، والعد، ووحدة الإخراج إلى المكدس. وفي مرحلة مبكرة من هذا المسار، تفتح وحدة الطي المسبق خطوط تخديد محددة بالقدر اللازم، بحيث تتمكن عملية الطي اللاحقة من تشكيل العلبة بمقاومة أقل.
وتنشأ عن هذه الحركة المبكرة ذاكرة الطي. عندما تكون ذاكرة الطي مناسبة، يتحرك الفراغ الكرتوني بمحاذاة صحيحة، ويلتقي لسان اللصق بموضعه المستهدف، ويثبت سير الضغط الوصلة أثناء تماسك المادة اللاصقة. أما إذا لم تكن مناسبة، فقد ترتد العلبة أو تنحرف أو تتجعد أو تتشقق عند خط التخديد، أو تلامس عجلة الغراء في توقيت غير صحيح.
ويكتسب التسلسل أهمية لأن خطوط التخديد تؤدي وظائف مختلفة. تحتاج علب الخط المستقيم عادةً إلى تهيئة خطي الطي الأول والثالث قبل بدء طي الجانب الرئيسي. وتضيف علب القاع Crash ذاتي القفل حركات خطافات القاع ومخاطر إضافية تتعلق بالتوقيت. أما علب الزوايا 4/6 فتتطلب أذرع طي أكثر وخريطة توقيت مختلفة. وفي هذه التطبيقات، لا تكفي الزاوية وحدها؛ بل يجب أن تضبط الآلة الزاوية ضمن التسلسل الصحيح.
إذا كنتم تقارنون آلات طي ولصق الكرتون، فابدؤوا بنوع العلبة والفراغ الكرتوني. يختلف تقييم الأداء في آلة طي ولصق علب الخط المستقيم عنه في آلة طي ولصق علب القاع Crash ذاتي القفل أو آلة طي ولصق علب الزوايا 4/6. ويساعد الطي المسبق الصحيح على انتقال الفراغ الكرتوني إلى مراحل اللصق وطي الجوانب والطي الرئيسي والضغط بأقل قدر من التصحيح.
الطي المسبق للخط الأول بزاوية 180°: لماذا تكون التهيئة الأولى قوية؟
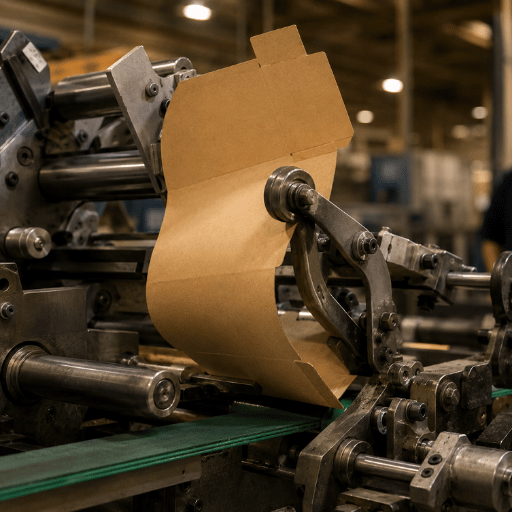 في الطي المسبق للخط الأول بزاوية 180°، يتحرك خط التخديد الأول ليقترب من حركة عكسية كاملة قبل وصول الفراغ إلى قسم الطي اللاحق. ويمكن لهذه التهيئة الأولية القوية أن تساعد آلة طي ولصق العلب الكرتونية عندما يتعين أن تعود اللوحة الأولى إلى موضعها بشكل متوقع وأن تصطف مع لسان اللصق أثناء الطي الرئيسي.
تُظهر مواصفات المعدات المنشورة عادةً قدرة الطي أو التهيئة المسبقة بزاوية 180° لخط التخديد الأول. ومن الناحية الميكانيكية، يحتاج خط الطي الأول غالبًا إلى ذاكرة قوية لأنه يشارك في تشكيل العلبة المربعة النهائية. وإذا قاوم خط التخديد الطي اللاحق، فقد يشد الفراغ باتجاه الموجّهات الجانبية أو يزيح خط اللصق.
المزايا
- تعزز ذاكرة الطي على خط التخديد الأول.
- قد تقلل المقاومة أثناء الطي الرئيسي.
- تساعد لسان اللصق على العودة إلى مسار متكرر.
- مناسبة لدفعات الإنتاج الأعلى سرعةً عند استقرار الإعداد.
القيود
- قد تجهد خطوط التخديد المطلية أو الهشة إذا كان التخديد ضعيفًا.
- قد تخفي أخطاء وحدة التغذية أو الموجّه الجانبي حتى مرحلة الضغط.
- تتطلب ضبطًا دقيقًا لضغط الأحزمة والحاملات عند استخدام ورق مقوى رقيق.
- لا تعالج سوء التكسير بالقالب أو التخديد أو توقيت وضع اللاصق.
تسلسل الخط الثالث بزاوية 160°: لماذا قد تكون التهيئة الأخف أكثر أمانًا؟
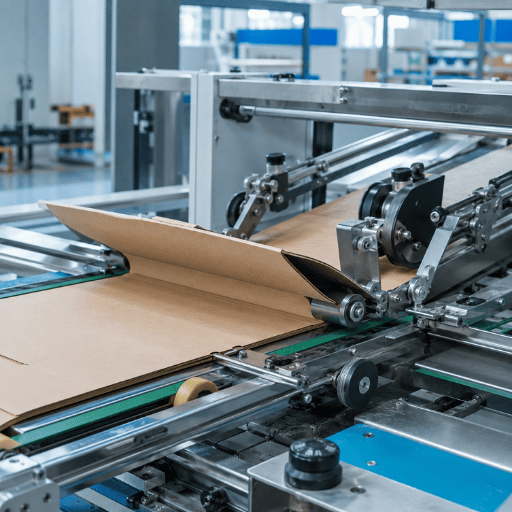 غالبًا ما يحتاج الطي المسبق للخط الثالث إلى إعداد يختلف عن إعداد الخط الأول، لأن كلًا منهما يدعم حركة مختلفة. وفي بعض تصميمات آلات طي ولصق الكرتون، قد تمنح زاوية تقارب 160° للخط الثالث خط التخديد ذاكرة كافية من دون الضغط على الورق المقوى بقوة حركة 180° كاملة.
تصف الأدلة المقدمة من صفحة منتجات Cenwan استخدام 180° للخط الأول و160° للخط الثالث في ترتيب سكين الطي المسبق بآلة طي ولصق الكرتون لديها. وهذا دليل مفيد للمشتري على قدرات Cenwan، لكنه لا يُعد معيارًا عامًا لكل آلة طي ولصق كرتون في السوق.
تختلف قيم الطي المسبق للخط الثالث في منشورات المعدات المتاحة؛ إذ تذكر بعض صفحات الآلات 135°، وأخرى 165°، فيما تصف صفحات أخرى تهيئة خطوط التخديد الأول والثالث بزاوية 180°. عمليًا، يُعد إعداد الخط الثالث قرارًا متعلقًا بالتسلسل، وينبغي أن يلائم شكل الفراغ الكرتوني وسلوك الورق المقوى ونمط العلبة المطلوب.
قد تكون التهيئة الأخف للخط الثالث أكثر أمانًا عندما يكون الورق المقوى مطليًا أو مصفحًا أو مطبوعًا رقميًا أو ذا تغطية حبر كثيفة أو تظهر عليه حساسية في خطوط التخديد. وقد يساعد هذا الإعداد أيضًا عندما تتطلب العلبة إنهاءً نظيفًا للطي الرئيسي من دون سحب خط التخديد الثالث مبكرًا. وفي دفعات آلة طي ولصق العلب الكرتونية الصغيرة، قد يكون هامش التفاوت ضيقًا لأن الألواح القصيرة تكشف الانحراف البسيط بسرعة.
تساعد الحاملات الحديثة المزودة بمحركات وذاكرة المهام على تكرار الإعداد، لكن تقدير المشغّل يظل مهمًا عند تغير نمط العلبة أو الخامة أو سلوك خطوط التخديد.
مصفوفة زوايا الطي المسبق الأربع: 180 و160 و165 و135 درجة
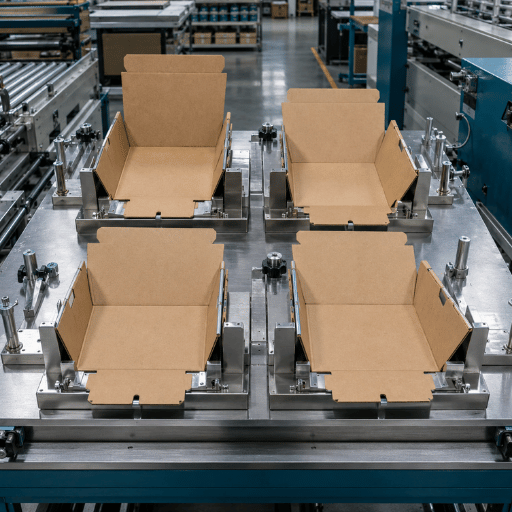 استخدموا مصفوفة الطي المسبق ذات الزوايا الأربع لمقارنة إعدادات الزوايا من دون التعامل مع أي قيمة على أنها مثالية دائمًا. فهي تفصل بين ذاكرة خط الطي الأول، والتحكم في خط الطي الثالث، وإجهاد الورق المقوى، ومستندات إثبات المشتري قبل تجربة الآلة أو طلب RFQ.
| نوع الزاوية / التسلسل | الدور المعتاد | الأنسب لـ | المخاطر الواجب مراقبتها | الإثبات المطلوب قبل الاعتماد |
|---|---|---|---|---|
| الخط الأول 180° | ذاكرة قوية لخط التخديد قبل طي الجوانب | علب الخط المستقيم، والورق المقوى المستقر، والمهام المتكررة | التشقق إذا كان التخديد أو اتجاه الألياف غير مناسب | فحص 20 فراغًا بعد التغذية واللصق والضغط |
| الخط الثالث 160° | تحكم في فتح خط التخديد الثالث | المهام التي تتطلب إجهادًا أقل للخط الثالث | طي غير كافٍ إذا كان ارتداد الورق المقوى قويًا | عينة معتمدة عند السرعة المستهدفة وإعداد الغراء |
| الخط الثالث 165° | ذاكرة شبه كاملة للخط الثالث | الورق المقوى الذي يحتاج إلى تهيئة أقوى مما توفره 160° | التواء اللوحة إذا كان ضغط الحاملات غير متساوٍ | قياس موضع لسان اللصق بعد الطي الرئيسي |
| الخط الثالث 135° | تهيئة معتدلة لخط التخديد الثالث | الخامة الحساسة، وبعض تطبيقات علب الطي | ذاكرة غير كافية عند سرعة إنتاج أعلى | فحص الارتداد بعد فترة الثبات تحت الضغط |
| الخط الأول 180° + الخط الثالث 160° | تهيئة قوية للخط الأول وأخف للخط الثالث | مناقشة مواصفات على نمط Cenwan | افتراض المشتري أن الإعداد يلائم كل علبة | تجربة باستخدام الفراغ الكرتوني والغراء الفعليين لدى المشتري |
| الخط الأول 180° + الخط الثالث 165° | ذاكرة قوية على مساري خطي التخديد الرئيسيين | المهام التي يقاوم فيها خط التخديد الثالث الإغلاق | ابيضاض خط التخديد أو ارتفاع اللوحة | افحصوا سطح خط التخديد الظاهر تحت إضاءة الإنتاج |
| الخط الأول 180° + الخط الثالث 135° | تهيئة قوية للخط الأول وحذرة للخط الثالث | الورق المقوى المعرض للتشقق أو ذو التغطية الحبرية الكثيفة | حمل أكبر على الطي الرئيسي في مرحلة لاحقة من الآلة | قارنوا العينات قبل الضغط وبعده |
| من دون طي مسبق للخط الثالث | يتحمل الطي الرئيسي عبئًا أكبر | فراغات بسيطة وتجارب إعداد بطيئة | انحراف أو ارتداد بعد وضع الغراء | أجروا اختبارًا مقارنًا للفراغات جنبًا إلى جنب |
| تسلسل قابل للضبط | ضبط الزاوية والحامل والحزام والموجّه بحسب المهمة | أنماط علب متنوعة وتغييرات متكررة في الإعداد | اختلاف الإعداد بين الورديات من دون تسجيله | احفظوا الإعدادات وصور العينات وملاحظات المشغّل |
فحوص الإعداد التي تحدد نجاح التسلسل
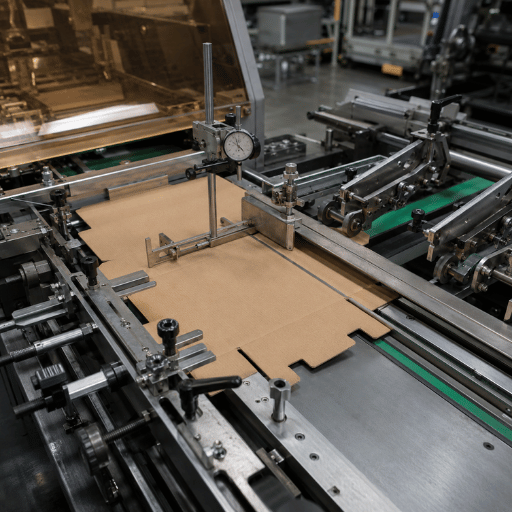 قبل أي تجربة إعداد، يجب أن تراعي وسائل الحماية في الآلة نقطة التشغيل ونقاط السحب بين الأجزاء المتقاربة والأجزاء الدوارة وغيرها من مخاطر التلامس. سكاكين الطي المسبق والأحزمة والحاملات وأقسام الضغط أدوات إنتاج، وليست مواضع للضبط اليدوي أثناء حركة الآلة.
في أعمال الكرتون المموج، اطلبوا من المشتري تحديد نمط FEFCO أو تقديم رسم. توفر رموز FEFCO مرجعًا مشتركًا لتصميمات التغليف المموج الشائعة، لكن تجربة الآلة لا تزال تتطلب الفراغ الفعلي، لأن درجة الورق المقوى ونوع التموج وتغطية الطباعة وجودة خطوط التخديد تغير النتيجة.
قائمة فحص الإعداد
- تحققوا من عرض الفراغ وطول العلبة ووزن الورق أو نوع تموج الكرتون المموج واتجاه الألياف ونوع العلبة.
- افحصوا دخول الفراغ بشكل مستقيم في قسم التغذية قبل ضبط زوايا الطي المسبق.
- اضبطوا الموجّهات الجانبية بحيث يتحرك الفراغ من دون خدش السطح المطبوع.
- اضبطوا الطي المسبق للخط الأول على 180° وسجلوا موضع الحامل.
- اضبطوا تسلسل الخط الثالث على 160° فقط إذا كانت الآلة وتجربة الفراغ تدعمان هذه القيمة.
- شغّلوا من 20 إلى 50 فراغًا قبل وضع الغراء، ثم كرروا التجربة بعد وضعه.
- افحصوا سطح خط التخديد وموضع لسان اللصق ودقة طي الجوانب وآثار الضغط ومخرجات وحدة التكديس.
- احفظوا العينة والسرعة وضغط الحزام واللاصق وظروف الغرفة وملاحظات المشغّل.
ملاحظة هندسية: سجلوا تجربة الطي المسبق بوحدات قياس
افصلوا قواعد الحماية عن إعداد الجودة: ينبغي ألا يمد المشغلون أيديهم إلى السكاكين أو الحاملات أو الأحزمة أو نقاط السحب أو أقسام الضغط أثناء حركة الآلة. في مهام الكرتون المموج، أرفقوا نمط FEFCO أو الرسم بسجل إعداد قائم على وحدات القياس كي تتمكن الوردية التالية من تكرار مسار الفراغ نفسه.
| نوع سجل الإعداد | ما يُسجل في ورقة التجربة | أهمية التسجيل |
|---|---|---|
| فحص عرض الفراغ | نطاق من 60 mm إلى 1650 mm عبر سلاسل Cenwan المدرجة | يؤكد ملاءمة العلبة لعائلة آلات طي ولصق الكرتون المخطط لها. |
| فحص السرعة المنشورة | 150 m/min أو 180 m/min أو 200 m/min أو 400 m/min بحسب السلسلة | يفصل بين فحص الكتالوج والسرعة الآمنة الفعلية للتجربة. |
| تدرج سرعة التجربة | نقاط تحقق عند 50 m/min ثم 100 m/min ثم 150 m/min ثم 200 m/min، إذا سمحت سياسة المصنع | يوضح ما إذا كان الارتداد أو الانحراف لا يظهر إلا بعد زيادة السرعة. |
| حركة الموجّهات | زيادات تغيير قدرها 0.5 mm، مع تسجيل موضعي الموجّه الأيسر والأيمن كل على حدة | يمنع تصحيح الزاوية من إخفاء انحراف وحدة التغذية أو الموجّه الجانبي. |
| قياس الانحراف | انحراف الدخول إلى أقرب 1 mm وانحراف الخروج إلى أقرب 1 mm | يحدد ما إذا كان الخلل يبدأ قبل الطي المسبق أو بعد الطي الرئيسي. |
| انزياح لسان اللصق | تسجيل الانزياح بوحدات 1 mm بعد وضع الغراء وبعد الضغط | يربط ذاكرة الطي المسبق بمحاذاة الوصلة الفعلية. |
| فحص سطح خط التخديد | فحص 100% لأول 10 علب تحت إضاءة الإنتاج | يكشف الابيضاض والتشققات وتلف الطباعة قبل زيادة حجم دفعة الإنتاج. |
| مسافة حركة حزام الضغط | قارنوا العيوب الظاهرة بعد حركة الحزام لمسافة 1 m و3 m و5 m، إن أمكن | يفصل مشكلات ذاكرة الطي المسبق عن مشكلات تماسك اللاصق أو الضغط. |
| موضع عجلة الغراء | سجلوا خطوات الضبط البالغة 0.5 mm بجانب نوع اللاصق وملاحظة لزوجته | يمنع الخلط بين تغييرات توقيت الغراء وتغييرات الزاوية. |
| نطاق التفاوت الذي يحدده المصنع | استخدموا نطاقات ضبط الجودة في المصنع، مثل تنبيه عند 0.5 mm ومراجعة عند 1 mm وإيقاف عند 2 mm، بعد اعتمادها من المشتري فقط | يبقي قواعد القبول والرفض المحلية واضحة بدل تركها لذاكرة المشغّل. |
| مقياس أدلة الصور | ضعوا مقياسًا بطول 10 mm و20 mm و50 mm بجوار عينة خط التخديد الأول والثالث ولسان اللصق | يتيح للمشتري مقارنة خط الأساس 0 mm وحالات الانحراف 1 mm و2 mm و3 mm من دون التخمين اعتمادًا على الصور. |
ما المعايير التي ينبغي أن يتضمنها ملف الإعداد؟
لا تحدد المعايير زاوية 180° أو 160° نيابةً عنكم. لكنها توفر لملف المشروع مصطلحات أدق للحماية ومراجعة المخاطر وأنظمة التحكم والسجلات القابلة للتكرار. استخدموا OSHA 1910.212 مرجعًا لنقطة التشغيل وحماية الآلات، وISO 12100 لمصطلحات تقييم المخاطر، وISO 14120 عند مناقشة اختيار الحواجز، وISO 13849-1 عندما تشمل قائمة الأسعار أنظمة تحكم مرتبطة بالسلامة، وإرشادات CDC/NIOSH لسلامة الآلات عندما تحتاج ملاحظات التدريب إلى دعم بلغة واضحة.
ينبغي أن يكون ملف المعايير بجوار عينة العلبة، لا أن يحل محلها. فلا يزال المشتري بحاجة إلى فراغات معتمدة وملاحظات السرعة وقياس لسان اللصق. وتساعد مراجع المعايير ببساطة على ألا يقتصر توثيق إعداد التشغيل على ذاكرة مشغّل واحد.
| نوع الحالة | إشارة المعيار أو الرمز | ما ينبغي تسجيله قبل الاعتماد |
|---|---|---|
| حالة إعداد مع حاجز مفتوح | مراجعة حواجز نقطة التشغيل وفق OSHA وصياغة المخاطر وفق ISO 12100 | من يحق له ضبط السكاكين، ومتى تُعزل الطاقة، وأي الحواجز تبقى مغلقة أثناء التجربة. |
| حالة الحزام عند نقطة السحب | مصطلحات OSHA لحماية الآلات وملاحظات NIOSH للتدريب على سلامة الآلات | مسار الحزام وموقع نقطة القرص وشرط الإيقاف المحدد عند انحشار فراغ. |
| حالة الحاجز الثابت أو المتحرك | مصطلحات تصميم الحواجز واختيارها وفق ISO 14120 | تحديد الحامل أو السكين أو منطقة الضغط التي يغطيها الحاجز وكيفية إتاحة الوصول للصيانة. |
| حالة أنظمة التحكم بالسلامة | مصطلحات أنظمة التحكم المرتبطة بالسلامة وفق ISO 13849-1 | الإيقاف الطارئ والتشابك وإعادة الضبط وسلوك إعادة التشغيل المطلوب إدراجها في عرض السعر. |
| حالة جودة الطلبات المتكررة | مصطلحات حفظ السجلات وفق ISO وملاحظات العينات المعتمدة من المشتري | رقم ذاكرة المهمة وموضع الحامل ونتيجة الخط الأول بزاوية 180° ونتيجة الخط الثالث بزاوية 160°. |
| حالة التدريب | إرشادات NIOSH لسلامة الآلات بلغة واضحة ومصطلحات OSHA للحواجز | خطوات الإعداد التي يمكن للمشغّل الجديد تنفيذها بمفرده وتلك التي تتطلب موافقة المشرف. |
| حالة تدقيق المورّد | مراجع ISO 12100 وISO 14120 وISO 13849-1 في الملف الفني | قدرة المورّد على توضيح اختيارات الحواجز والمخاطر وأنظمة التحكم في الملف نفسه الذي يوثق تجربة العلبة. |
| حالة معدل الإنتاج | مصطلحات سجلات الجودة وفق ISO المرتبطة بملاحظات نتائج الإنتاج | السرعة المستهدفة ومعدل الإنتاج الفعلي والعلب المرفوضة ومعدل إعادة العمل وخط الأساس للعينة النهائية. |
استخدموا هذا الجدول مرفقًا بطلب RFQ عندما يتضمن المشروع أكثر من وردية، أو أكثر من مشغّل، أو طلبًا متكررًا يجب أن يطابق خط الأساس المعتمد. ينبغي أن يوضح سجل السيناريو أول علبة مقبولة، وأول علبة مرفوضة إن ظهرت، ومعدل الإنتاج المستهدف، ومعدل إعادة العمل، والنتيجة النهائية للإنتاج. ويوفر هذا الملف للمشتري والمورّد سجلًا مشتركًا عند عودة الفراغ الكرتوني نفسه بعد أسابيع، مع اختلاف حمل الحبر أو دفعة الورق المقوى أو حالة المادة اللاصقة.
استكشاف مشكلات ذاكرة الطي والارتداد والانحراف والتشقق وإصلاحها
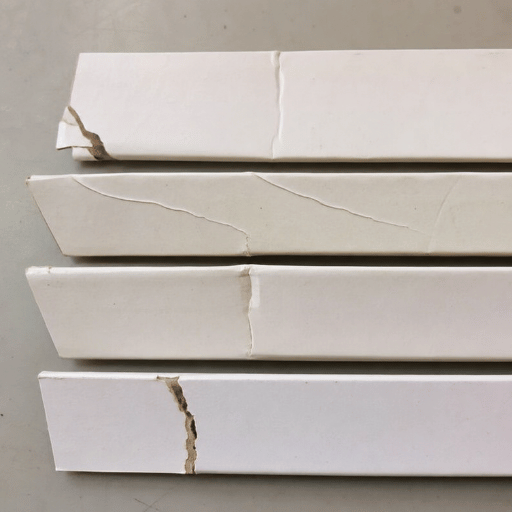 تتعامل أبحاث علب الطي مع جودة خطوط التخديد باعتبارها أكثر من مجرد مظهر. فخطوط التخديد المتشكلة جيدًا تدعم الطي المستقيم وتحد من تلف الحواف وتقلل الطاقة المخزنة التي تدفع اللوحة إلى الارتداد بعد الطي. وبسبب هذه الطاقة المخزنة، قد تظهر مشكلة الطي المسبق لاحقًا أثناء الضغط أو التكديس.
تشير مناقشات غرف الطباعة حول التشقق بعد التخديد إلى تنبيه مفيد: فنوع الخامة واتجاه الألياف وجودة خط التخديد ومسار الطي والضغط وسرعة الطي قد تغير النتيجة. ولا يمكن لإعداد 180° أو 160° بمفرده معالجة خط تخديد رديء.
| العَرَض | السبب المحتمل | أول ما ينبغي فحصه | خطوات الضبط |
|---|---|---|---|
| ارتداد اللوحة الأولى وانفتاحها | ضعف ذاكرة الخط الأول أو قِصر مدة الضغط | عينة الطي المسبق للخط الأول قبل وضع الغراء | راجعوا التلامس عند 180° وضغط الحزام وإعداد الضغط |
| تشقق الخط الثالث | تلف خط التخديد أو مشكلة في اتجاه الألياف أو إجهاد مفرط للخط الثالث | مقارنة بين فراغ غير مطبوع وآخر مطبوع | اختبروا زاوية أخف للخط الثالث وتغييرًا في التخديد |
| عدم وصول لسان اللصق إلى موضعه المستهدف | انحراف الفراغ أو احتكاكه بالموجّه الجانبي | قسم التغذية والموجّهات الجانبية | صححوا استقامة الدخول قبل تغيير إعدادات الطي المسبق |
| تجعد بالقرب من لسان اللصق | ضغط الحامل أو ضيق مسار لوحة الطي | آثار الضغط تحت إضاءة الإنتاج | خففوا الضغط، وتحققوا من مسار الحزام، ثم أعيدوا اختبار السرعة |
| انفتاح الوصلة بعد المكدس | توقيت اللاصق أو الضغط أو الارتداد | نظام تطبيق الغراء وحزام الضغط | اضبطوا الغراء والضغط وذاكرة الطي المسبق معًا |
قرار الشراء: متى تحددون قدرة 180/160 في طلب RFQ؟
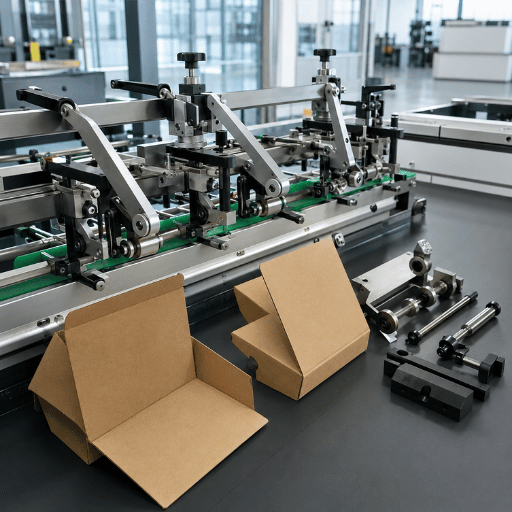 حددوا قدرة 180/160 عندما يبررها تصميم العلبة والورق المقوى وهدف الإنتاج. ولا تضيفوها كبند عام من دون اشتراط تقديم عينة. يحتاج المورّدون إلى معرفة أنماط العلب التي تنتجونها وعدد مرات تغيير الإعداد في الوردية ونوع الغراء المستخدم وما إذا كان يتعين على الآلة نفسها معالجة مهام علب الخط المستقيم والقاع ذاتي القفل والكرتون المموج والطي الخاص.
| بوابة RFQ | اسألوا المورّد | وجّهوا إلى |
|---|---|---|
| علبة بخط مستقيم | هل تستطيع الآلة إجراء الطي المسبق للخطين الأول والثالث والحفاظ على دقة لسان اللصق عند السرعة المستهدفة؟ | آلة طي ولصق علب الخط المستقيم |
| علب صغيرة | ما الحد الأدنى لحجم الفراغ، وكيف يجري التحكم في الانحراف؟ | آلة طي ولصق العلب الكرتونية الصغيرة |
| قاع Crash ذاتي القفل | كيف تُضبط توقيتات خطافات طي القاع بما يتوافق مع ذاكرة خطوط التخديد الناتجة عن الطي المسبق؟ | آلة طي ولصق علب القاع Crash ذاتي القفل |
| علب الزوايا 4/6 | هل تستطيع ذاكرة المهمة وأذرع الطي تكرار الإعداد في دفعات الإنتاج القصيرة؟ | آلة طي ولصق العلب ذات الزوايا 4/6 |
| علبة من الكرتون المموج | ما أنواع التموج ودرجات الورق المقوى وأطوال الضغط التي تدعمها الآلة؟ | آلة لصق علب الكرتون المموج |
| إنتاج متنوع | ما الإعدادات المحفوظة لكل مهمة، وما سرعة إعادة ضبط الحاملات؟ | سلسلة آلات طي ولصق الكرتون |
ما التغييرات التي يشهدها الطي المسبق في آلات طي ولصق الكرتون في 2026؟
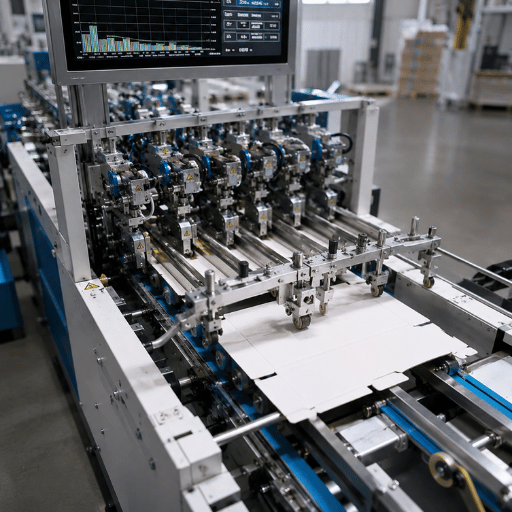 في 2026، لا تتمثل إشارة الشراء الأقوى في زاوية جديدة واحدة، بل في إمكانية تكرار النتائج مع قِصر دفعات الإنتاج وزيادة مرات تغيير التجهيز. وقد أشارت إرشادات Flexographic Technical Association إلى أن قِصر دفعات الإنتاج والضغط الناتج عن تعدد وحدات SKU يجعلان زمن تغيير التجهيز عاملًا حقيقيًا في قرار الشراء، ولا سيما عندما تسهم وحدات PLC ومحركات السيرفو وذاكرة المهام وأدوات التجهيز في تقليل تعديلات المشغل.
وتصف PostPress أيضًا الانتقال من أساليب الضبط اليدوي بالمقبض إلى الحوامل المزودة بمحركات والحواسيب الصناعية والمواضع الأكثر قابلية للتكرار. ويؤثر هذا التحول في الطي المسبق، لأن الزاوية ليست سوى جزء من عملية التجهيز. فموضع الحامل وضغط السيور وموضع سكة الطي وسجلات المهام المحفوظة هي ما يحدد قدرة الوردية التالية على تكرار إنتاج العلبة المعتمدة.
وعند طلب عروض الأسعار لعام 2026، اطلبوا ما يثبت الكفاءة في ثلاثة مجالات:
- ذاكرة للمهام أو قيم إعداد مسجلة للطلبات المتكررة.
- ضبط بالسيرفو أو بمحركات عندما تبرر كثرة تغييرات التجهيز التكلفة.
- تدريب للمشغلين واعتماد للعينات ودعم لقطع الغيار يشمل عملية الطي واللصق كاملة.
الأسئلة الشائعة
ما آلة طي ولصق الكرتون؟
في الإنتاج، تُغذّي آلة طي ولصق الكرتون فراغًا كرتونيًا مقصوصًا ومهيأً للطي، وتطبق الغراء، وتطوي العلبة، وتضغط الوصلة، وتحصي الإنتاج، ثم ترسل العلب إلى وحدة التكديس.
كيف يعمل خط طي ولصق الكرتون بالطباعة الفلكسوغرافية؟
تجمع خطوط الطباعة الفلكسوغرافية وطي ولصق الكرتون بين الطباعة والتشقيق أو التكسير، والطي، واللصق، والإخراج ضمن مسار إنتاج واحد. وبما أن الكرتون المموج يُطبع ويُشكّل على خط أطول، فينبغي أن يشمل فحص الطي المسبق اتجاه التموجات، وعلامات الانضغاط، ومساحة تغطية الطباعة، ورطوبة الورق المقوى، وتوقيت تطبيق الغراء، وسلوك الفراغ الكرتوني بين الطباعة والضغط.
هل تكون زاوية الطي المسبق 180° أفضل دائمًا من 160°؟
لا. يمكن للطي المسبق بزاوية 180° في الخط الأول أن يرسخ ذاكرة الطي، لكن الخط الثالث قد يتطلب زاوية 160° أو 165° أو 135° بحسب الآلة والفراغ الكرتوني. ولا تعتمدوا الإعداد إلا بعد فحص العينة عند سرعة الإنتاج.
ما أسباب التشقق بعد الطي المسبق؟
قد ينتج التشقق عن ضعف خط التخديد، أو اتجاه ألياف الورق، أو الورق المطلي أو الهش، أو كثافة تغطية الحبر، أو الضغط الزائد، أو ضيق مسار الطي، أو السرعة العالية، أو تسلسل الطي المسبق غير المناسب. اختبروا أولًا فراغات كرتونية مطبوعة وأخرى غير مطبوعة. إذا طُوي الفراغ غير المطبوع بسلاسة بينما تشقق المطبوع، فافحصوا الطلاء وتغطية الحبر والتجفيف وهندسة خط التخديد قبل إلقاء اللوم على الآلة. وإذا تشقق كلاهما، فجرّبوا تخفيف كسر الطي في الخط الثالث، أو إبطاء مسار الطي، أو تعديل التخديد.
ما المعلومات التي ينبغي إرسالها قبل طلب عرض سعر؟
أرسلوا الرسم ومقاس الفراغ الكرتوني ودرجة الورق المقوى ونوع الغراء والسرعة المستهدفة ونوع العلبة وصورًا لأي مشكلة في الطي.
مقالات وأدوات ذات صلة
المراجع والمصادر
- OSHA 1910.212، المتطلبات العامة لجميع الآلات
- مدونة FEFCO لتصميمات عبوات الكرتون المموج
- Coffin وNygårds، التخديد والطي، BioResources / ملف PDF من NCSU
- Flexographic Technical Association، مكونات شراء آلة طي ولصق الكرتون
- PostPress، وجهة نظر حول آلات طي ولصق الكرتون: الأمس واليوم
- نقاش PrintPlanet حول تشقق المساحات المصمتة بعد التخديد والطي
نبذة عن الشركة المصنّعة
Cenwan Machine شركة مصنّعة مقرها في Wenzhou، China، وتنتج آلات طي ولصق الكرتون ومعدات لصق صناديق الكرتون المموج وخطوط التعبئة والتغليف المتكاملة. على مدى أكثر من 10 سنوات، دعمنا مصنّعي علب الكرتون والتغليف المموج في أكثر من 40 دولة، من خلال المساعدة في اختيار المعدات وتخصيص تكوينها ودعم التركيب وتوفير قطع الغيار وخدمات ما بعد البيع.
نكتب محتوى مدونتنا لمساعدة مشتري معدات التعبئة والتغليف ومديري المصانع وفرق المشتريات على فهم تقنية آلات طي ولصق الكرتون، وتوافق أنماط العلب الكرتونية، والطاقة الإنتاجية، وROI، والصيانة، واختيار المورد قبل طلب عرض سعر.
- خبرة تزيد على 10 سنوات في هندسة آلات الطي واللصق
- قاعدة التصنيع في Ruian، Wenzhou، Zhejiang، China
- آلات طي ولصق الكرتون، وآلات طي ولصق الكرتون المموج، وخطوط تعبئة وتغليف أوتوماتيكية
- مراجع التصنيع والجودة CE / ISO 9001
- التشخيص عن بُعد، ودعم قطع الغيار، والاستجابة الفنية على مدار 24/7
- خبرة في المعدات والخدمات في أكثر من 40 دولة
العلامة التجارية
آلة سينوان
الشركة
Zhejiang Chengwang Intelligent Packaging Equipment
نوع النشاط
مصنّع معدات B2B
مقر المصنع
Ruian، Wenzhou، Zhejiang، China
البريد الإلكتروني
sales2@cenwanmachine.com
الهاتف / WhatsApp
+86 139 0664 6788