Entre em contacto com a Cenwan Machine Company


Atualizado em novembro de 2026 · por CYH · Revisto pela equipa técnica da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
Uma dobradeira-coladora para embalagens de comércio eletrónico é uma máquina de transformação que alimenta recortes de cartão canelado ou cartolina cortados por matriz a velocidades nominais de 70 a 450 m/min consoante o modelo e o módulo acoplado. Pré-vinca os vincos a 180°, aplica cola fria ou cola termofusível com fita adesiva destacável e dobra caixas de envio de fundo automático ou de devolução. Especifique a sua linha de produção com base na largura útil (650 a 1650 mm) e nas estações servo relativamente aos modelos de caixa FEFCO 0201, 0701 e 0427. Com estas configurações, o espaço vazio da encomenda ficará dentro do limite de 50% de espaço vazio do Regulamento UE 2025/40 até 2030.
Os centros de expedição que enviam diretamente ao consumidor não processam um único tamanho de caixa de transporte durante toda a semana. Os transformadores têm de se adaptar rapidamente às mudanças de encomenda para caixas de envio de fundo automático, caixas retornáveis de fita dupla e tabuleiros de altura múltipla na indústria de embalagem. Avaliar o equipamento pela velocidade de correia de catálogo é enganador, pois as mudanças de formato em máquinas em linha reta por cames mecânicas demoram 120-240 minutos por troca de trabalho de produção. Os aplicadores de fita de corte e colocação adaptados também limitam a velocidade linear a 70-80 m/min. Este documento abrange especificações de caixa, ajustes de pressão de canelura, sistemas de adesivo, cálculo de produção efetiva por turno e procedimentos de ensaio de aceitação em fábrica (FAT).
Especificações rápidas: base de engenharia da dobradeira-coladora para comércio eletrónico
| Gama suportada de material de cartão e perfil de canelura | Cartolina de 180–800 gsm (série Cenwan CW-G). Canelura E, F, C, B e AB (cartão canelado de 3 camadas e 5 camadas). |
| Classes de largura do recorte de cartão aberto | 130–650 mm (650PC), 140–880 mm (880PC/1100PC), 290–1250 mm (1250AC-S) e até 1650 mm (1650PCW). |
| Velocidades de linha determinantes por módulo | 200–450 m/min de capacidade nominal de colagem em linha reta. 180 m/min de capacidade nominal servo de 4/6 cantos. 70–80 m/min com as cabeças aplicadoras KY-20T e KY-35T de fita. |
| Definições de pré-dobragem e guias | Primeira dobra a 180° e terceira dobra a 165°. Folga de guia cónica de 4,8 mm num exemplo de folha de cartão de 5,0 mm (US8512803B2). |
| Valores de referência publicados para mudança de trabalho em linha reta | 5–15 min em coladoras em linha reta Cenwan totalmente servomotorizadas por motor e biela (<5 min dimensional) vs. 120–240 min em coladoras em linha reta tradicionais de cames mecânicas. |
O que faz realmente uma dobradeira-coladora para embalagens de comércio eletrónico?
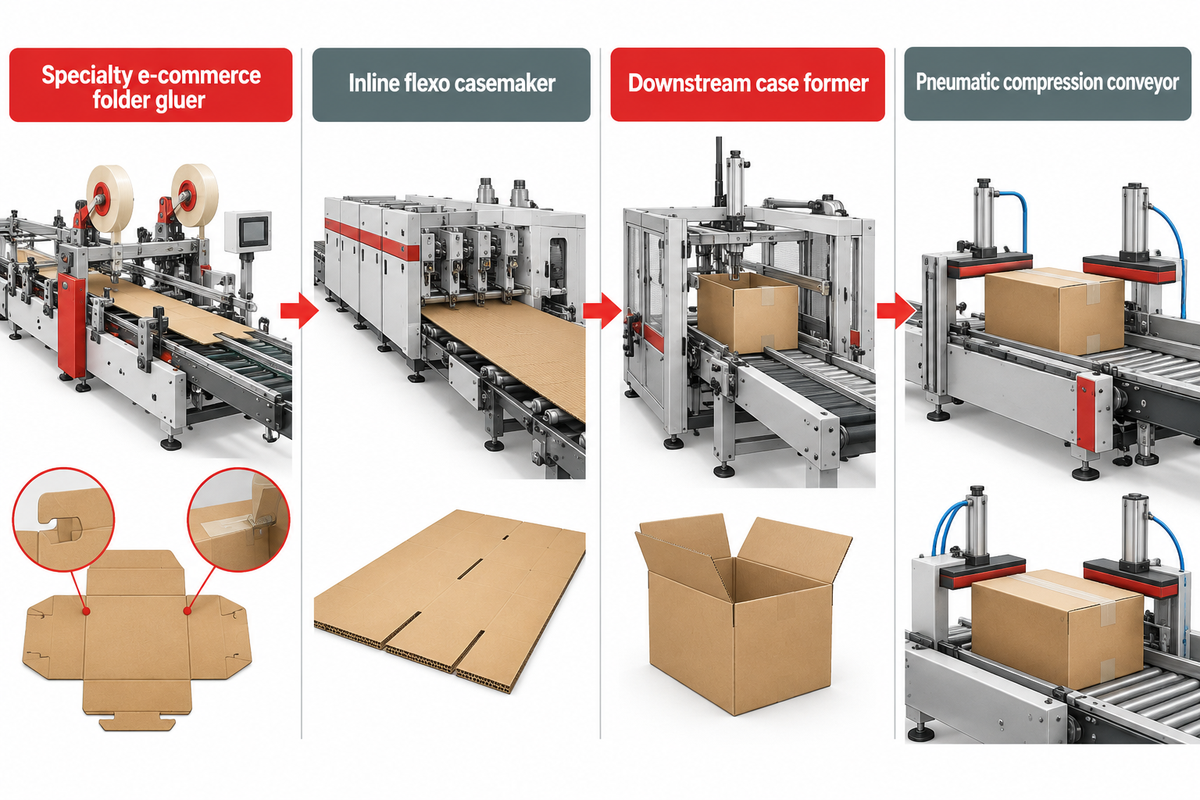
As dobradeiras-coladoras especializadas transformam recortes de cartão canelado ou cartolina impressos e cortados por matriz em caixas de envio pré-coladas e agrupadas a plano a velocidades de 70 a 450 m/min, consoante o modelo e o módulo acoplado. Distinguem-se das linhas flexográficas dobradeiras-coladoras (FFG) que imprimem, ranhuram e colam caixas FEFCO 0201 a partir de folhas de cartão em bruto. Distinguem-se também do equipamento de expedição a jusante que arma as caixas antes do carregamento do produto e da selagem superior.
O que faz realmente uma dobradeira-coladora para embalagens de comércio eletrónico?
As dobradeiras-coladoras especializadas para comércio eletrónico utilizam recortes de cartão produzidos em matriz de corte rotativa ou plana e executam a pré-quebra de vincos, a dobragem de fundo automático, a colagem por adesivo e a colocação de fita com película destacável. Em contrapartida, as linhas flexográficas dobradeiras-coladoras fabricam caixas padrão FEFCO 0201 ranhuradas normais (RSC) numa única passagem. As formadoras de caixas de expedição a jusante armam as caixas antes do carregamento e da selagem em separado, como se verifica na formadora de caixas OCME Line 4 de 18 cases/min.
Os compradores que visitam fábricas de caixas de cartão canelado confundem frequentemente estas três máquinas instaladas na linha de embalagem. Como parte central da produção de embalagens, uma dobradeira-coladora de caixas recebe recortes de cartão canelado cortados por matriz e executa operações de dobragem e colagem em várias etapas. Tal como nas máquinas especializadas de cartolina, as suas estações pré-quebram as linhas de vinco, engatam os ganchos de bloqueio do fundo e aplicam fita com película destacável. De seguida, um transportador de compressão pneumática mantém a junta sob pressão enquanto a cola cura e o adesivo termofusível arrefece.
A variedade estrutural no envio de encomendas expandiu-se rapidamente. De acordo com a norma técnica do Código FEFCO 12.ª versão, a mais recente classificação de cartão canelado adicionou mais de cem novos desenhos, incluindo uma série para retalho e comércio eletrónico. As regras regulamentares estão também a moldar as soluções de embalagem multirreferência. Ao abrigo do Regulamento (UE) 2025/40 do EUR-Lex relativo a embalagens e resíduos de embalagens, os operadores económicos devem manter o espaço vazio em embalagens agrupadas, de transporte e de comércio eletrónico igual ou inferior a 50% até 2030.
O equipamento de expedição a jusante gere uma etapa distinta da produção depois de as caixas de cartão saírem do transformador. Em fábricas de bebidas e centros de encomendas, uma formadora de caixas abre uma caixa de cartão plana e sela as abas inferiores. Depois, um carregador introduz o produto e uma seladora superior fecha as abas de topo. Os ensaios divulgados pela Packaging World numa formadora de caixas OCME Line 4 documentam uma velocidade de 18 cases/min (1 080 cases/hour). Essa linha aplica entre 4.95 e 9,9 g de adesivo termofusible por caixa de 18 garrafas. Do mesmo modo, o relatório de equipamento da Pack Expo da Packaging Digest descreve uma seladora superior de caixas compacta de 10-ft L com módulos permutáveis de cola termofusível e fita.
| Parâmetro | Dobradeira-coladora especializada para comércio eletrónico | Linha flexográfica dobradeira-coladora integrada (FFG) | Formadora de caixas de expedição a jusante |
|---|---|---|---|
| Material de entrada principal | Recorte de cartão canelado ou cartolina impresso e cortado por matriz. | Folha retangular de cartão canelado sem impressão. | Caixa de cartão plana pré-colada (produtos carregados a jusante). |
| Estruturas de caixa alvo | Fundo automático FEFCO 0701, caixa de envio 0427, tabuleiro de 4/6 cantos e caixa RSC 0201. | Caixas ranhuradas normais (RSC) FEFCO 0201. | Caixas de transporte com fundo selado prontas para enchimento a jusante. |
| Estações principais integradas | Alimentador, pré-dobradora a 180°, ganchos de fundo automático, cabeça aplicadora de fita, esquadria e compressão. | Alimentador de bordo de ataque, grupos de impressão flexográfica, ranhuradora rotativa, dobradora e contador-ejetor. | Armador de recortes de cartão por vácuo e coladora de abas inferiores por cola termofusível (o carregamento e a selagem superior de 10-ft L são unidades separadas a jusante). |
| Velocidade típica de funcionamento | Velocidade linear de correia de 70–450 m/min consoante o modelo e o módulo. | Produção efetiva contínua em linha reta de caixas RSC a 300–400 m/min. | 18 cases/min (1 080 cases/hour) no ensaio da formadora de caixas OCME Line 4. |
| Utilizador do equipamento | Transformador de cartão canelado e fábrica de produção de caixas de cartolina. | Fábrica alimentadora de folhas de caixas de cartão canelado de grande volume. | Armazém 3PL, fábrica de bebidas ou centro de expedição D2C. |
Fontes: Código FEFCO 12.ª versão, artigo da Packaging World sobre a formadora de caixas OCME Line 4, artigo da Packaging Digest sobre a Pack Expo e catálogos técnicos da Cenwan Machine.
Que tipos de caixa de comércio eletrónico requerem módulos de fundo automático ou de 4/6 cantos?
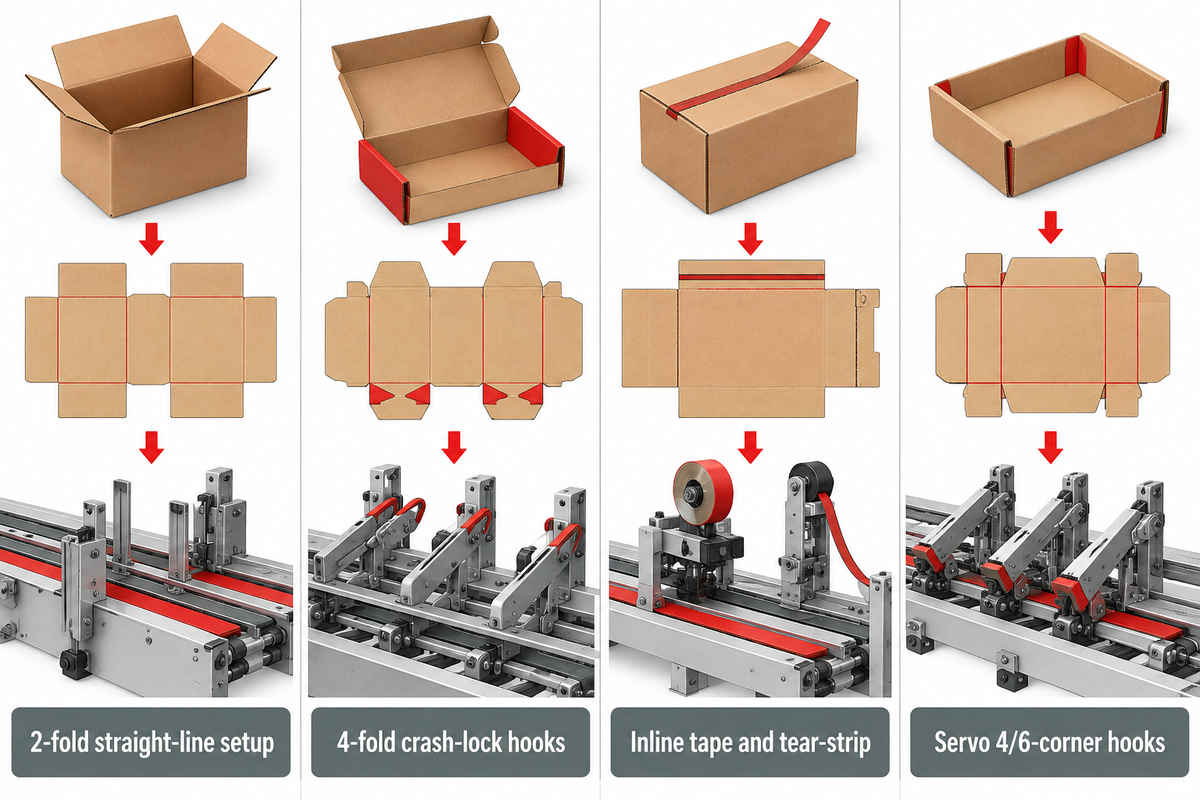
As caixas de cartão de expedição padrão FEFCO 0201 requerem apenas uma configuração em linha reta de 2 dobras, ao passo que as caixas de envio de fundo automático FEFCO 0701 exigem pré-quebra de 4 dobras e ganchos de bloqueio do fundo. Quando as caixas de envio cortadas por matriz FEFCO 0427 utilizam fechos autocolantes, os transformadores adicionam cabeças aplicadoras em linha de fita destacável e tira de abertura com capacidade nominal de 70 a 80 m/min. Os tabuleiros multipainel de 4/6 cantos requerem ganchos de dobragem traseira controlados por servomotor, limitados a 180 m/min.
Que tipos de caixa de comércio eletrónico requerem módulos de fundo automático ou de 4/6 cantos?
As caixas de envio de fundo automático FEFCO 0701 requerem uma secção de pré-dobragem de 4 dobras e ganchos inferiores com mola. As caixas de envio retornáveis FEFCO 0427 especificadas com fechos autocolantes e tiras de abertura utilizam aplicadores em linha de fita e tira de abertura (como as cabeças aplicadoras KY-35T de 80 m/min e KY-20T de 70 m/min).
Especificar uma máquina básica de dupla dobra exclui o transformador dos contratos de comércio eletrónico com fundo automático. Quando os centros de expedição embalam milhares de encomendas por hora, os operadores precisam de caixas de fundo autobloqueante que se armem sem dobragem manual nem fita adesiva no fundo. Nas nossas especificações publicadas de dobradeira-coladora em linha reta para cartão canelado, a Cenwan CW-W-1250AC-S processa larguras de caixa aberta de 290 a 1250 mm. Esta máquina utiliza um acionamento servo de 22 kW e uma estrutura de 8.0 T para processar cartão canelado de canelura E, F, C, B e AB até 200 m/min. A adição de um módulo de fundo automático permite que a secção de dobragem dobre as abas diagonais inferiores sobre ganchos antes do fecho dos painéis laterais.
Para o processamento de caixas de embalagem e cartolina microcanelada mais leve, os transformadores combinam classes de largura mais estreitas com velocidades de correia mais elevadas. Os modelos da série de dobradeiras-coladoras de quádrupla dobra de alta velocidade e da linha de dobradeiras-coladoras de fundo automático CW-G processam cartolina de 180 a 800 gsm a velocidades até 400 m/min. As larguras abrangidas pela caixa aberta situam-se entre 130 e 650 mm na 650 PC de 13,5 kW. Situam-se entre 140 e 880 mm na 880 PC e na 1100 PC em estruturas de 2 dobras (15 m) e 4 dobras (17,5 m), respetivamente. A geometria dos ganchos pode ser consultada no nosso guia de estrutura e embalamento de caixas de fundo automático.
Os tabuleiros de múltiplos cantos e as estruturas modulares estabelecem um segundo limite mecânico. Na série Cenwan CW-W-1250/1450/1650 PCW de 4/6 cantos (largura de 290 a 1650 mm, motor de 25 kW), 180 m/min é a velocidade real de colagem limitada por servomotor em trabalhos de 4/6 cantos. As velocidades anunciadas de 300 a 400 m/min refletem a capacidade de alimentação de cartão em linha reta e não a produção efetiva em 4/6 cantos. As recentes inovações em módulos integrados de fundo automático e de 4/6 cantos na BOBST EXPERTFOLD 110 A3 (velocidade máxima de correia de 450 m/min) também reduzem o tempo de preparação durante as mudanças de trabalho em quatro quintos.
Matriz de configuração de modelos de caixa de comércio eletrónico por estação
| Modelo de caixa e categoria de aplicação | Estações de transformação necessárias | Gama de máquina e modelo de referência | Classe de largura e material de cartão | Limite de velocidade determinante |
|---|---|---|---|---|
| 1. Caixa RSC de cartão canelado FEFCO 0201 (classe em linha reta) | Alimentador por vácuo, correias de 2 dobras, injetor de cola fria/termofusível e unidade de esquadria. | Cenwan CW-W-1250AC-S (22 kW, 8.0 T). | 290–1250 mm; canelura E/F/C/B/AB e cartão até 800 gsm. | Velocidade em linha reta servo até 200 m/min. |
| 2. Caixa de cartolina FEFCO 0201 (gama de alta velocidade de 2 dobras) | Alimentador por fricção, secção transportadora de 2 dobras (15 m), disco ou injetor de cola fria. | Cenwan CW-G-650PC / 880PC (configuração de 2 dobras). | 130–650 mm (650PC) ou 140–880 mm (880PC); 180–800 gsm. | Velocidade de correia em linha reta até 400 m/min. |
| 3. Caixa de envio compacta de fundo automático FEFCO 0701 (classe 650) | Pré-dobradora de 4 dobras a 180°/165°, ganchos de fundo automático e injetores de cola duplos. | Cenwan CW-G-650PC (13,5 kW, estrutura de 4 dobras de 17,5 m). | Largura aberta de 130–650 mm; cartolina de 180–800 gsm e canelura E/F. | Tiragem típica em fundo automático de 150–250 m/min (máximo de 400 m/min). |
| 4. Caixa de envio de formato médio com fundo automático FEFCO 0701 (classe 880/1100) | Pré-quebra de 4 dobras (17,5 m), bloqueio de fundo multiganchos e correia de compressão. | Gama principal Cenwan CW-G-880PC / CW-G-1100PC. | Largura aberta de 140–880 mm; cartão de 180–800 gsm e microcanelado. | Janela de funcionamento em fundo automático de 150–250 m/min. |
| 5. Fundo automático de cartão canelado pesado FEFCO 0701 (classe 1250) | Alimentador por vácuo de elevada resistência, trave de ganchos de fundo automático e esquadria de dupla etapa. | Cenwan CW-W-1250AC-S com módulo de fundo automático (22 kW). | Largura de 290–1250 mm; canelura B, C e AB de 3 camadas e 5 camadas. | Capacidade nominal da estrutura até 200 m/min (operar a velocidade moderada para precisão do fecho). |
| 6. Caixa de envio autocolante FEFCO 0427 (classe de fita única destacável) | Ponte de alinhamento e aplicador em linha de fita de dupla face destacável KY-35T. | Estrutura CW-G ou CW-W + cabeça aplicadora Kylin KY-35T (15 W). | Largura de fita de 5–35 mm aplicada em caixas de envio de cartão canelado cortadas por matriz. | Até 80 m/min com tolerância longitudinal/lateral de ±2 mm. |
| 7. Caixa de envio retornável FEFCO 0427 (classe de fita dupla + tira de abertura) | Cabeça aplicadora em linha de fita destacável KY-35T combinada com cabeça aplicadora de tira de abertura KY-20T. | Estrutura CW-G ou CW-W + KY-35T (15 W) e KY-20T (15 W). | Fita de 5–35 mm mais tira de abertura de 3–20 mm em caixas de envio retornáveis. | Limite de linha combinado de 70 m/min (determinado pelo KY-20T) a ±2 mm. |
| 8. Tabuleiro rápido de 4 cantos para comércio eletrónico (classe de cantos servo) | Pré-dobradora a 180°/165°, ganchos rotativos de dobragem traseira por servocontrolo eletrónico e injetores de cola. | Cenwan CW-W-1250PCW / 1450PCW / 1650PCW (25 kW). | Largura de 290–1650 mm; altura de pilha no alimentador de 400 mm. | Velocidade real de dobragem de cantos limitada por servomotor de 180 m/min. |
| 9. Caixa expositora de 6 cantos com tampa articulada (gama multicanto) | Módulos de dobragem servo de 4/6 cantos de dedo único, fundo automático e parede dupla. | Koenig & Bauer Duran Omega Allpro 90 ou BOBST EXPERTFOLD 110 A3. | Embalagens multicanto em cartolina compacta e microcanelado. | Capacidade nominal máxima de correia de 400–450 m/min (determinada pelo braço de canto servo). |
| 10. Caixa de envio complexa rodada numa passagem (gama de canal duplo) | Virador/rotador de recortes de cartão em linha (da esquerda para a direita ou da direita para a esquerda) e dobragem em duas passagens. | BOBST EXPERTFOLD 165 GYROBOX ou linha de canal duplo Cenwan. | Caixas de envio multipainel complexas para comércio eletrónico transformadas numa única passagem. | Até 250 m/min (GYROBOX) ou 240 m/min (canal duplo Cenwan). |
Fontes: especificações de produto Cenwan Machine CW-W e CW-G, relatório da TLMI sobre a BOBST EXPERTFOLD 165, relatório da WhatTheyThink sobre a Omega Allpro 90 e dados técnicos da Kylin KY-35T/KY-20T.
Como é que os perfis de canelura e as capas recicladas alteram as definições do alimentador e do transporte?
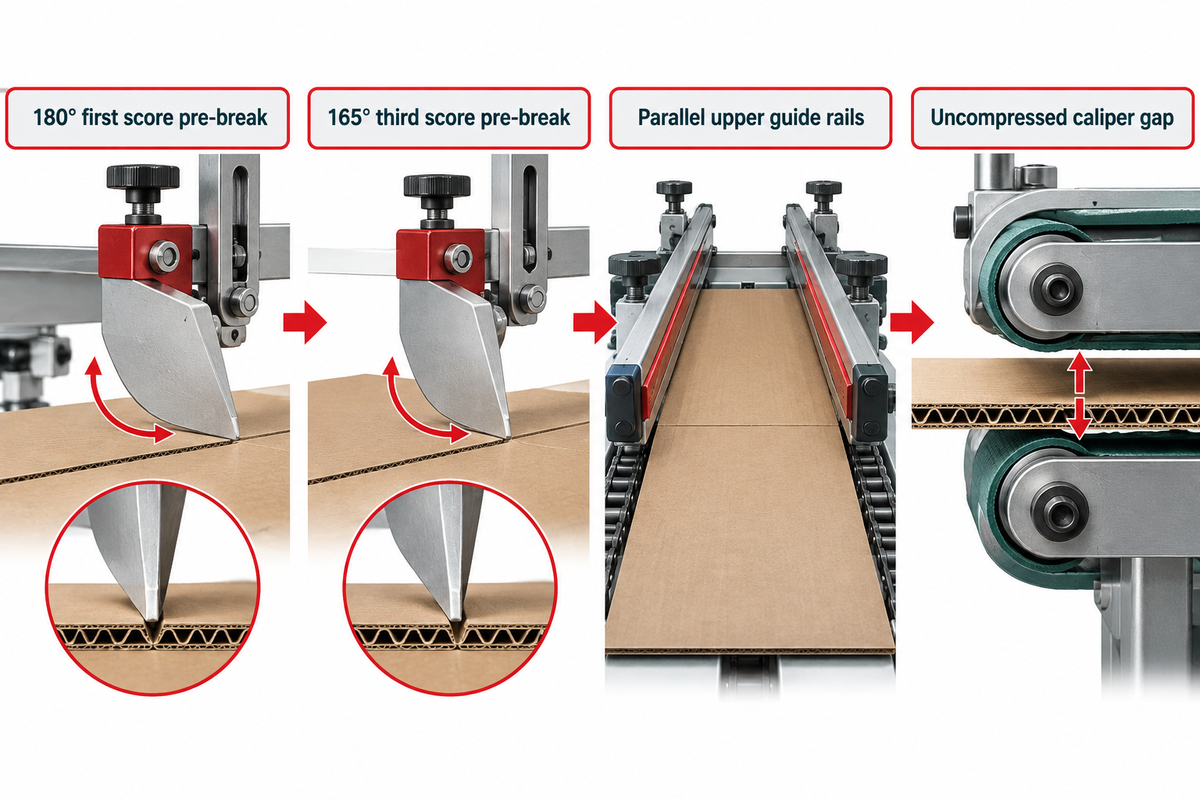
O processamento de cartão canelado reciclado de canelura E, B, C ou EB exige pré-quebrar o primeiro vinco a 180° e o terceiro vinco a 165° (pilha de 400 mm na Cenwan CW-W PCW). Os operadores também alinham as calhas de guia da correia superior paralelamente ao eixo central e evitam o aperto excessivo das correias transportadoras.
Como é que os perfis de canelura e as capas recicladas alteram as definições do alimentador e do transporte?
Os recortes de cartão microcanelado (E e F) e de cartão canelado pesado (B, C e AB) exigem ângulos de pré-dobragem de 180° no primeiro vinco e de 165° no terceiro vinco para reduzir a recuperação elástica do vinco. Os operadores combinam estes ângulos com folgas sincronizadas entre as correias transportadoras superior e inferior definidas para a espessura da folha sem compressão. Apertar excessivamente as correias transportadoras superiores esmaga as caneluras e acelera o desgaste da correia.
A produção de embalagens para comércio eletrónico utiliza testliner e papel de miolo com elevado teor reciclado. Em comparação com a cartolina kraft virgem, o cartão canelado reciclado absorve a humidade de forma irregular, originando empeno em S na pilha e maior libertação de pó de papel na comporta do alimentador. Numa dobradeira-coladora para cartão canelado como a série Cenwan CW-W PCW (altura de pilha no alimentador de 400 mm), a pré-dobragem decorre em duas etapas. Pré-quebrar o primeiro vinco a 180° e o terceiro vinco a 165° reduz a memória elástica do vinco em cartões canelados espessos. Deste modo, as caixas de cartão corretamente cortadas por matriz abrem-se com maior fiabilidade nas linhas automatizadas de expedição.
A geometria das correias transportadoras e a pressão de aperto determinam a esquadria da caixa e a retenção da resistência à compressão vertical (ECT) nas operações de dobragem e colagem. Segundo o guia de calibração da FoldingGluing.com, um desvio de paralelismo de apenas 0,3 mm por cada 1 metro de comprimento da correia de dobragem superior gera caixas fora de esquadria e 3 000 caixas rejeitadas por cada 100 000 caixas por turno. As orientações técnicas da American International Machinery também alertam contra o aperto excessivo das correias transportadoras superiores para travar o deslizamento da folha. Uma pressão excessiva da correia esmaga as caneluras do cartão canelado, obriga à substituição frequente da correia e impede um desempenho ótimo.
As variações de espessura entre recortes de cartão microcanelado e de parede dupla pesada também alteram a janela de velocidade segura. Ao transformar cartão canelado pesado entre 600 e 800 gsm numa coladora de fundo automático, as fábricas moderam a velocidade de linha abaixo das definições para cartolina mais leve. Este fluxo de produção controlado evita o rasgamento das abas e impede a recuperação elástica do fecho do fundo. Essa abertura do fecho ocorre durante variações de humidade, que também afetam as fibras do cartão. É por isso que a maioria dos operadores verifica as folgas finais de aperto em folhas empenadas de canelura E, B ou EB em vez de o fazer em folhas kraft virgens.
| Material de cartão e perfil de canelura | Ângulos de vinco na pré-dobragem | Definição da correia transportadora e guia | Janela de velocidade de funcionamento |
|---|---|---|---|
| Cartolina compacta (180–500 gsm) | Primeira dobra a 180° e terceira dobra a 135°–165°. | Manter as calhas de dobragem superiores paralelas ao eixo central e igualar a tensão da correia. | Até 400 m/min na série CW-G em linha reta. |
| Cartão canelado de microcanelura E e F | Pré-quebra da primeira dobra a 180° e da terceira dobra a 165°. | Definir a folga para a espessura sem compressão. Evitar apertar excessivamente as correias transportadoras. | 150–250 m/min em caixas de envio de fundo automático. |
| Canelura pesada B, C e AB (600–800 gsm) | Primeira dobra a 180° e terceira dobra a 165° (altura de pilha de 400 mm). | Não exemplo de guia cónica da patente USPTO US8512803B2, folga mínima de 4,8 mm numa folha de 5,0 mm. | Até 200 m/min em linha reta; moderar a velocidade em fundo automático contra a recuperação elástica. |
Cola fria vs. extrusão termofusível: que sistema de adesivo evita a abertura de juntas no comércio eletrónico?
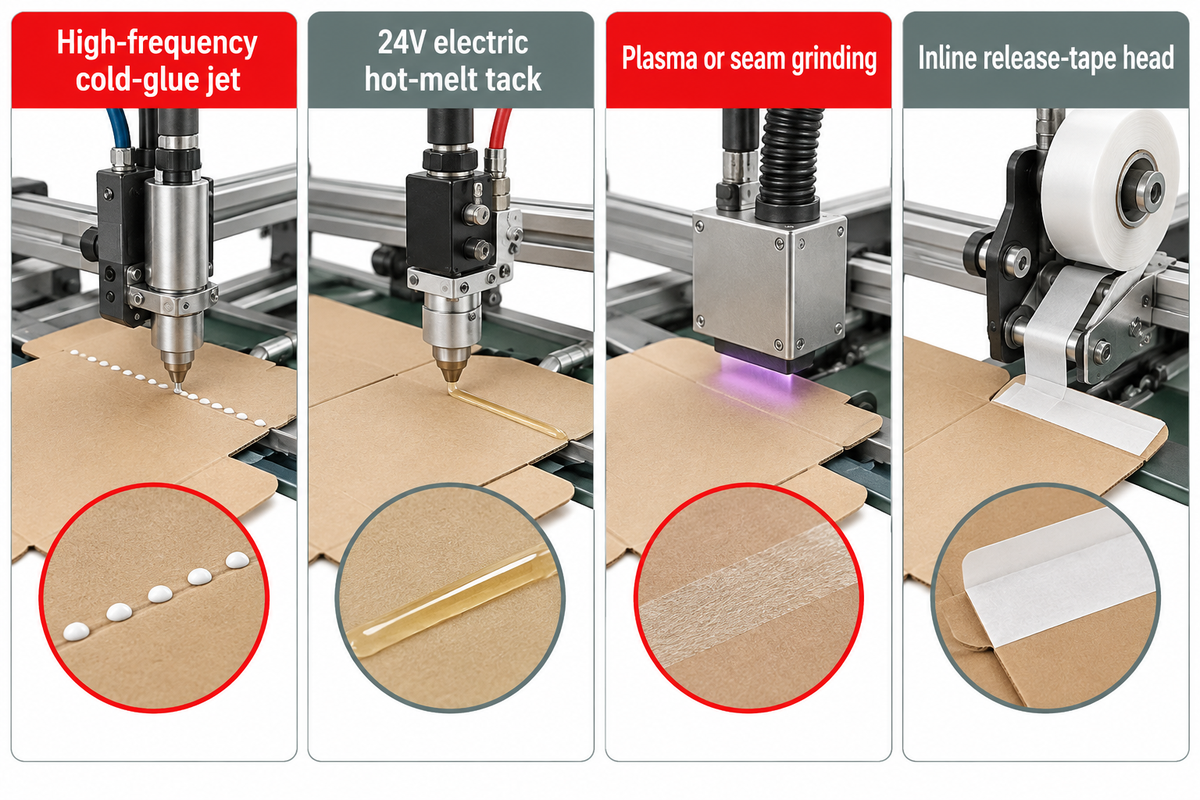
Os sistemas duplos de cola fria e cola termofusível elétrica evitam a abertura das juntas em caixas de envio de cartão canelado e caixas D2C. A cola termofusível à saída da compressão assegura aderência imediata, enquanto a ligação final é garantida pela cola fria de 500-1000 cps, que cura ao longo do tempo.
Quando deve combinar cola fria e cola termofusível numa linha de comércio eletrónico?
Utilize um injetor elétrico de cola termofusível em conjunto com um sistema de cola fria de acetato de polivinilo (PVA) durante mudanças de trabalho frequentes (5-15 min em coladoras em linha reta Cenwan totalmente servomotorizadas vs. 120-240 min em unidades de cames, ou 10-15 min de ajuste manual em linha reta vs. 25-35 min de ajuste manual de fundo automático na comparação setorial da Sinosun) para combater a recuperação elástica em cartão canelado ou revestido D2C. Em recortes de cartão com verniz aquoso ou plastificados, a colagem dupla pode ser obtida com uma faixa de reserva sem verniz, tratamento por plasma em linha e fresagem da junta.
Utilizar apenas um sistema de cola fria em caixas de cartão de fundo automático pode originar juntas abertas em caixas espessas de canelura B. Aplicar cola termofusível em todas as juntas pode amolecer o adesivo e aumentar os custos de expedição. A combinação de um sistema de cola fria com um injetor de cola termofusível resolve este problema durante o processo de dobragem e colagem. Neste processo contínuo, uma cabeça aplicadora de jato de cola fria de alta frequência funciona em paralelo com uma válvula elétrica de fixação de cola termofusível. Pode consultar exemplos de disposição de bicos no nosso guia de seleção de sistemas de adesivo e cola para dobradeira-coladora.
É possível uma utilização mais eficiente do adesivo através da injeção de precisão em vez do uso de discos abertos ou eletroválvulas pneumáticas. Cabeças aplicadoras de cola fria como a Baumer hhs PX 1000 conseguem processar adesivos com viscosidades até 4500 mPaS a ciclos de comutação de 750 Hz. Quando a cola é aplicada em pontos descontínuos em vez de uma linha contínua por disco (que opera entre 500 e 1000 cps), as fábricas reduzem significativamente o volume de cola fria. No estudo da formadora de caixas Line 4 da Packaging World, a utilização de válvulas elétricas de 24V reduziu o consumo de cola termofusível de 9,9 g/case para 4,95 g/case e amortizou o investimento em menos de 6 meses.
“Nos ensaios realizados na formadora de caixas OCME Line 4, que opera a uma velocidade de 18 cases/min (1 080 cases/hour), as válvulas pneumáticas consumiram em média 1.65 gramas de adesivo por válvula, totalizando 9.9 gramas por caixa com seis válvulas.”
Packaging World, Topo Chico da Coca-Cola inova na colagem e selagem de caixas
Nessa mesma comparação de seis válvulas na Line 4, a mudança para válvulas elétricas Valco Melton EcoStitch de 24V baixou o consumo registado por caixa para 4,95 g/case, uma redução de 50% face ao valor de referência pneumático de 9,9 g/case. Se a sua fábrica utilizar eletroválvulas pneumáticas de cola termofusível, o fornecedor de adesivos H.B. Fuller especifica manter a pressão de ar de entrada na eletroválvula acima de 50 psi para evitar atrasos da válvula e aberturas de junta. Para caixas de envio retornáveis que requerem fita em linha, o aplicador de fita KY-35T (largura de 5 a 35 mm) opera até 80 m/min. A cabeça aplicadora de tira de abertura KY-20T (largura de 3 a 20 mm, 15 W) opera até 70 m/min com tolerância de colocação de ±2 mm.
| Sistema de colagem / selagem | Parâmetro de funcionamento e capacidade nominal | Consumo e precisão documentados | Melhor aplicação em caixas de comércio eletrónico |
|---|---|---|---|
| Jato de cola fria de alta frequência (Baumer hhs PX 1000) | Viscosidade até 4500 mPaS e ciclos de comutação de 750 Hz (disco padrão: 500–1000 cps). | Aplica pontos descontínuos de cola fria a alta frequência ao longo da patilha de colagem. | Caixas RSC kraft não revestidas, patilhas de colagem de fundo automático e tiragens de caixas de cartolina a alta velocidade. |
| Válvula elétrica de cola termofusível de 24V (Valco Melton EcoStitch) | Acionamento elétrico de 24V (ensaio Line 4). As eletroválvulas pneumáticas exigem ar a >50 psi. | Total registado de 4,95 g/case vs. 9,9 g/case de referência pneumática (1,65 g/válvula em 6 válvulas; redução de 50%). | Aderência imediata em fundo automático de canelura B/EB com elevada recuperação elástica e juntas de colagem dupla. |
| Cabeças aplicadoras em linha de fita e tira de abertura (KY-35T / KY-20T) | KY-35T: largura de 5–35 mm, 80 m/min. KY-20T: largura de 3–20 mm, 70 m/min, 15 W. | Tolerância de colocação longitudinal e lateral de ±2 mm em toda a gama de velocidade. | Bolsas e caixas de envio retornáveis autocolantes FEFCO 0427 para comércio eletrónico. |
Como é que as estações de alimentador, pré-dobragem e esquadria evitam o efeito de rabo de peixe?
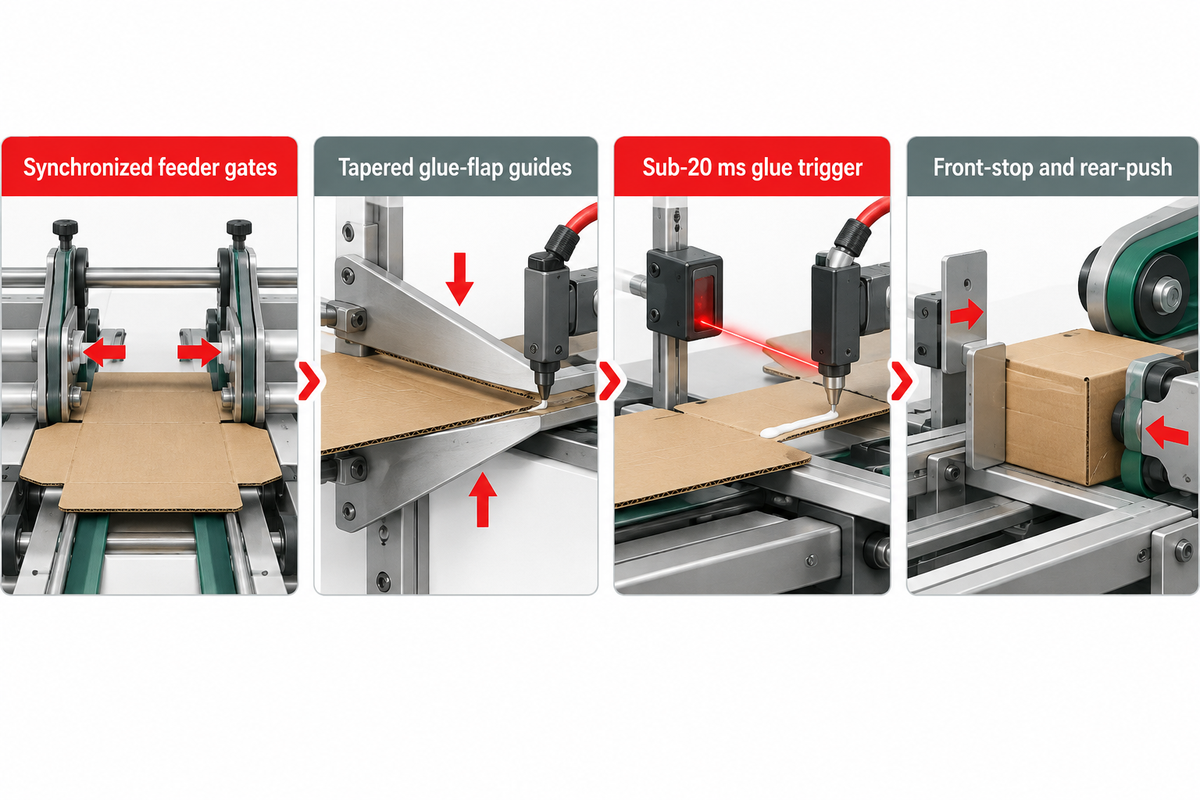
As placas de guia cónicas da patilha de colagem (como a folga mínima de 4,8 mm numa folha de cartão canelado de 5,0 mm na patente USPTO US8512803B2) eliminam o efeito de rabo de peixe durante a aplicação de cola. As estações de esquadria de dupla ação frontal e traseira mantêm um alinhamento de ± 0,5 mm, e os sensores fotoelétricos de disparo de cola abaixo de 20 ms evitam juntas fora de esquadria a 300 boxes/min.
Como é que as estações de alimentador, pré-dobragem e esquadria evitam o efeito de rabo de peixe?
Comportas de alimentador sincronizadas, guias cónicas da patilha de colagem (como a folga de 4,8 mm para uma folha de 5,0 mm na US8512803B2) e estações de esquadria de dupla ação eliminam a torção do recorte de cartão antes da compressão. Manter a viscosidade da cola fria entre 500 e 1000 cps e o atraso de disparo do sensor abaixo de 20 ms evita juntas sem cola a 300 boxes/min.
Quando as caixas de cartão canelado para comércio eletrónico apresentam uma folga mais larga no topo da junta do que na base (“rabo de peixe”), os operadores culpam frequentemente o corte por matriz. Na prática, a maior parte do enviesamento começa dentro da máquina de colar entre a comporta do alimentador, a estação de colagem e a unidade de esquadria. De acordo com a patente USPTO US8512803B2 (Mitsubishi Heavy Industries), o contacto inferior de um injetor de cola cria uma força de reação que flete a folha de cartão canelado. Para evitar a torção, são utilizadas uma placa de guia superior e uma inferior. Na configuração da patente, quando a espessura da folha de cartão canelado é de 5,0 mm, a folga mais estreita entre as placas de guia superior e inferior é definida para 4,8 mm.
A temporização eletrónica na estação de colagem origina uma segunda classe de produtos defeituosos. No caso de calibração citado, um atraso de 20 ms no sensor fotoelétrico a uma cadência de 300 boxes/min correspondeu a um desvio de 3 mm no padrão de cola na cabeça aplicadora. Esse desvio de 3 mm provoca juntas fracas ou extravasamento interno de cola que cola o interior da caixa de cartão. A viscosidade padrão numa dobradeira-coladora automática (cola fria) deve situar-se entre 500 e 1000 cps para equilibrar a resistência da junta e evitar o enrugamento das capas mais finas.
No final do processo de produção, o cartão canelado ainda conserva muita energia elástica. Uma única passagem de esquadria não é muitas vezes suficiente para manter +- 0,5 mm ao longo da zona de compressão. A melhor forma de manter em esquadria as caixas de envio pesadas consiste em combinar a esquadria de batente frontal e impulso traseiro com a correia de compressão pneumática. O nosso processo de verificação e ajuste estação por estação da dobradeira-coladora ajuda os operadores a sincronizar a velocidade da correia, os sistemas de inspeção e a pressão de compressão para obter um produto consistente.
| Defeito observado na caixa de cartão | Estação da máquina de origem | Mecanismo de falha medido | Alvo quantitativo de calibração |
|---|---|---|---|
| Rabo de peixe (junta do fabricante cónica) | Calhas da correia de dobragem superior e placas de guia da patilha de colagem. | A força de reação do injetor de cola por contacto inclina a patilha de colagem de cartão canelado sem apoio. | Manter as calhas superiores dentro de um paralelismo de 0,3 mm/m; no exemplo de guia cónica US8512803B2, folga de 4,8 mm em folha de 5,0 mm. |
| Extravasamento de cola ou bordo de ataque sem cola | Sensor fotoelétrico de disparo e disco ou injetor de cola. | No exemplo publicado do guia de calibração, um atraso de disparo de 20 ms a 300 boxes/min desloca o padrão de cola em 3 mm. | Compensar o tempo de avanço do codificador e manter a viscosidade da cola fria em 500–1000 cps. |
| Corpo dobrado fora de esquadria em cartão espesso | Secção de esquadria e entrada de compressão pneumática. | Uma única passagem de esquadria não consegue manter ±0,5 mm sob forte recuperação elástica do cartão canelado. | Ativar a esquadria de batente frontal mais impulso traseiro antes da zona de compressão pneumática. |
Dobradeira-coladora especializada autónoma vs. linha flexográfica dobradeira-coladora integrada: qual se adapta ao seu perfil de encomendas?
As linhas flexográficas dobradeiras-coladoras integradas adaptam-se a tiragens de tamanho único FEFCO 0201 superiores a 100 000 caixas por turno, ao passo que as dobradeiras-coladoras especializadas autónomas com servocontrolo se adaptam a caixas de envio cortadas por matriz multirreferência de fundo automático e retornáveis. A automatização totalmente servo reduz a mudança de trabalho em linha reta de 120–240 minutos em unidades de cames mecânicas para 5–15 minutos.
Como é que o tempo de preparação, os limites de embalamento e a configuração determinam o custo e a produção efetiva por turno?
Mudanças de trabalho mais curtas e a cintagem automatizada na secção de saída aumentam as caixas de cartão aceites líquidas por turno de 480 minutos e reduzem os custos unitários de mão de obra. A largura do recorte de cartão (650–1650 mm) e os módulos de dobragem determinam o preço da máquina desde $45 000–$180 000 em linhas autónomas Cenwan até $350 000–$600 000 em linhas de canal duplo. O retorno do investimento da máquina completa é calculado a partir dos minutos de turno recuperados e do desperdício evitado, enquanto a adaptação de válvulas elétricas de cola termofusível foi amortizada em menos de 6 meses no ensaio Line 4 da Packaging World.
Os diretores de fábrica que avaliam uma dobradeira-coladora automática concentram-se muitas vezes demasiado na velocidade de catálogo da máquina. No mundo real, as caixas de cartão aceites líquidas por turno de 480 minutos dependem de três variáveis: o tempo de paragem para mudança de trabalho entre tiragens, as taxas de defeitos a alta velocidade e os estrangulamentos de mão de obra na secção de saída. Os ajustes manuais tradicionais com chave e o embalamento manual lento anulam as vantagens da velocidade nominal. Consulte o nosso calendário de conformidade do regulamento europeu PPWR para fábricas de cartão para saber como o limite de 50% de espaço vazio até 2030 irá reformular as encomendas de caixas. À medida que as marcas adotarem formatos mais ajustados ao produto, as mudanças de trabalho dentro da fábrica irão aumentar.
De acordo com os dados de engenharia em linha reta da Cenwan sobre métodos e eficiência de produção, as dobradeiras-coladoras em linha reta por cames mecânicas demoram entre 120 e 240 minutos a concluir uma mudança de trabalho. Os sistemas totalmente servomotorizados por motor e biela comprimem essa janela para 5 a 15 minutos e reduzem as alterações dimensionais para menos de 5 minutos. As coladoras em linha reta padrão utilizam 3 a 4 estações com mudanças de trabalho manuais de 10 a 15 minutos, velocidades de correia de 300 a 400 m/min e produção efetiva superior a 100 000 caixas de cartão por turno. As coladoras de fundo automático utilizam 6 a 8 estações com mudanças de trabalho manuais de 25 a 35 minutos, velocidades de correia de 150 a 250 m/min e 40 000 a 80 000 caixas de cartão por turno.
Levar ao limite a velocidade de catálogo de uma coladora de fundo automático aumenta os defeitos nas abas e o retrabalho nas operações de dobragem e colagem. As coladoras de fundo automático são operadas abaixo da velocidade máxima para permitir que os operadores controlem os engates. Quando operadas à velocidade máxima, os defeitos aumentam, exigindo maior triagem de retrabalho. As rotações de recortes de cartão numa única passagem podem constituir um problema quando as caixas requerem estruturas integradas do tipo comércio eletrónico. O módulo GYROBOX, conforme referido no relatório da TLMI sobre a plataforma de comércio eletrónico BOBST EXPERTFOLD 165, consegue rodar recortes de cartão até 250 m/min. A linha integrada de canal duplo da Cenwan consegue processar caixas de comércio eletrónico até 240 m/min.
Modelo de cruzamento de caixas aceites líquidas em turno de 480 minutos (planeamento de 5 trabalhos de fundo automático)
compare o ajuste manual com chave face à recuperação de memória totalmente servo num turno de 480 minutos a processar 5 trabalhos de produção de fundo automático (4 trocas de encomenda) a 150 cartons/min:
- Linha A (ajuste manual de fundo automático a 30 min/troca): 4 trocas de encomenda x 30 min de mudança de trabalho manual (ponto médio de referência de 25-35 min) = 120 min de tempo de paragem para preparação. Isto deixa 360 minutos líquidos de funcionamento. A 150 cartons/min (54 000 caixas de cartão brutas) – 5 400 rejeições por excesso de velocidade, a Linha A produz 48 600 caixas de cartão aceites líquidas por turno.
- Linha B (utilização de recuperação de memória servo totalmente automática a 10 min/troca): 4 trocas de encomenda x 10 min de mudança de trabalho servo (ponto médio totalmente servo de 5-15 min) = 40 min de tempo de paragem para preparação. Isto deixa 440 minutos líquidos de funcionamento (+80 minutos extra de produção). A 150 cartons/min (66 000 caixas de cartão brutas) – 1 650 rejeições a velocidade controlada, a Linha B produz 64 350 caixas de cartão aceites líquidas por turno (+15 750 caixas de cartão aceites por turno).
| Parâmetro do turno | Linha padrão em linha reta | Linha A: fundo automático manual | Linha B: fundo automático totalmente servo |
|---|---|---|---|
| Estações e arquitetura de preparação | 3–4 estações; ajuste de calhas manual ou servo. | 6–8 estações; ajuste manual com chave. | 6–8 estações mais recuperação motorizada de eixos servo. |
| Tempo de mudança de trabalho por troca de encomenda | 10–15 min manual (120–240 min em cames tradicionais). | 25–35 min de ajuste manual em fundo automático (modelo de 30 min). | 5–15 min totalmente servo (modelo de 10 min; <5 min dimensional). |
| Tempo líquido de funcionamento (4 trocas / turno de 480 min) | 420–440 min (a 10–15 min por troca). | 360 min (120 min de tempo de paragem para preparação em 4 trocas). | 440 min (40 min de tempo de paragem para preparação em 4 trocas). |
| Produção bruta à referência de 150 cartons/min | Tiragem contínua em linha reta a 300–400 m/min. | 54 000 caixas de cartão brutas (360 min × 150 cartons/min). | 66 000 caixas de cartão brutas (440 min × 150 cartons/min). |
| Produção efetiva aceite líquida e volume de rejeições | >100 000 caixas de cartão por turno. | 48 600 caixas de cartão aceites (após 5 400 rejeições por excesso de velocidade). | 64 350 caixas de cartão aceites (após 1 650 rejeições; +15 750 de ganho líquido). |
Nota de âmbito: este modelo de turno de 480 minutos utiliza valores de referência publicados de mudança de trabalho para um planeamento de 5 trabalhos de produção a 150 cartons/min. A produção efetiva por turno na fábrica varia consoante o passo do recorte de cartão, o número diário de referências e a capacidade da equipa de operadores de embalamento ou da cintadora automática na secção de saída.
Como devem os compradores avaliar os fabricantes e verificar o desempenho no ensaio FAT?
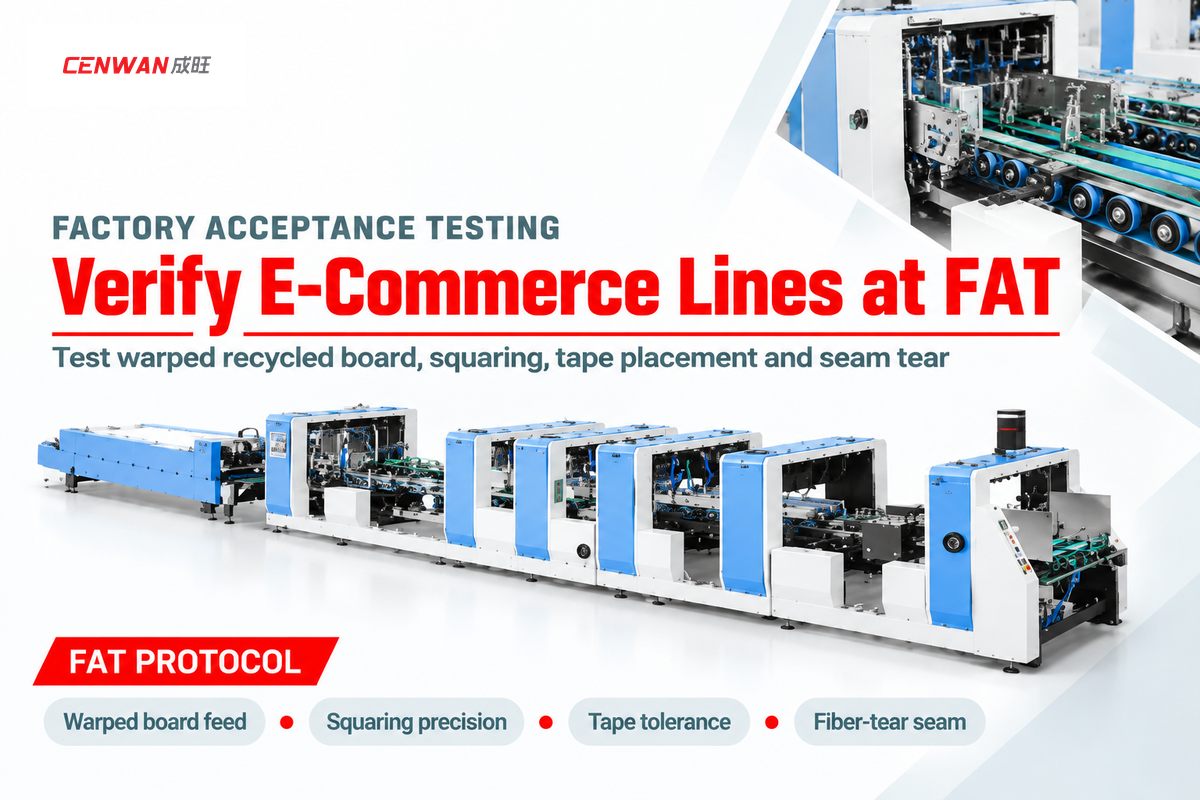
A BOBST, a Heidelberg, a Koenig & Bauer Duran, a American International Machinery e a Cenwan Machine fornecem dobradeiras-coladoras para comércio eletrónico. As faixas de preços FOB Ningbo/Xangai publicadas pela Cenwan situam-se entre $45 000 e $180 000 para máquinas autónomas e entre $350 000 e $600 000 para linhas de canal duplo. Exija um ensaio de aceitação em fábrica (FAT) de 5 etapas que verifique a alimentação de recortes de cartão empenados, a esquadria de ±0,5 mm, a colocação de fita de ±2 mm, as juntas coladas com arrancamento total de fibra e a recuperação de mudança de trabalho em linha reta totalmente servo em 5–15 minutos.
Que fabricantes se adequam aos perfis de comércio eletrónico e o que deve constar da sua lista de verificação FAT?
Os fabricantes globais de nível 1 (BOBST, Heidelberg, Koenig & Bauer Duran e AIM Signature) adequam-se a fábricas de vários turnos que procuram linhas orçamentadas à medida de 400–450 m/min. A Cenwan Machine ($45 000–$180 000 autónoma; $350 000–$600 000 canal duplo) adequam-se a transformadores que procuram preços FOB documentados. A nossa lista de verificação FAT de 5 etapas testa a alimentação de recortes de cartão empenados, a esquadria de ±0,5 mm, a colocação de fita de ±2 mm, o arrancamento total de fibra segundo TAPPI T 840 om-10 / T 813 e a recuperação de colagem em linha reta totalmente servo em 5–15 minutos.
Ao avaliar os melhores fabricantes para a transformação de cartão canelado destinado ao comércio eletrónico, os clientes ajustam os escalões de investimento ao volume e verificam os produtos sugeridos por cada fabricante segundo a classe de largura e módulo. As dobradeiras-coladoras da BOBST e Heidelberg/MK Diana, Koenig & Bauer Duran e American International Machinery (AIM) Signature são os principais fornecedores europeus e norte-americanos. A B & R Moll Inc. é o principal fornecedor de coladoras especializadas para bolsas e envelopes de envio, enquanto a Alliance Machine Systems é o principal fornecedor de pré-alimentadores e cintadoras para produção automatizada de grande volume. O relatório da WhatTheyThink sobre a Koenig & Bauer Duran Omega Allpro 90 menciona a produção em linha reta, parede dupla, fundo automático e 4/6 cantos servo de dedo único a 400 m/min.
No escalão de fabricantes OEM chineses, o catálogo de dobradeiras-coladoras de alta velocidade da Cenwan Machine organiza as máquinas autónomas na gama de entrada CW-M, na gama automática principal de alta velocidade CW-G e na gama servo inteligente CW-W. Nessa mesma página de especificações da série de alta velocidade da Cenwan, as linhas integradas de canal duplo projetadas à medida asseguram a transformação multimódulo numa única passagem. As faixas de preços FOB publicadas abrangem configurações base consoante as larguras úteis (650 a 1650 mm), o número de eixos servo, as cabeças aplicadoras de cola/fita e a norma elétrica do país de destino. O período de retorno do investimento da máquina completa não é fixado por uma única constante, sendo estimado a partir da poupança diária em mudanças de trabalho e dos custos de mão de obra da sua fábrica.
Não deve aceitar um vídeo de fábrica filmado com cartolina kraft virgem plana se a sua fábrica processa caixas de comércio eletrónico em cartão canelado reciclado. Envie os seus próprios recortes de cartão canelado cortados por matriz para as instalações do fabricante e execute o Protocolo de verificação FAT de 5 etapas para caixas de comércio eletrónico abaixo. O protocolo de validação inclui a realização dos ensaios TAPPI T 840 om-10 (para avaliar adesivos em juntas sobrepostas coladas) e TAPPI T 813 (ensaio de tração para a junta do fabricante acabada) . A conclusão dos ensaios de produção antes da data de aplicação geral do regulamento europeu PPWR de 12 de agosto de 2026 (em vigor desde 11 de fevereiro de 2025) demonstra a capacidade da sua linha para a mudança de trabalho multirreferência.
Protocolo de verificação FAT de 5 etapas para caixas de comércio eletrónico
| Etapa de verificação FAT | Recorte de cartão de ensaio e condição de funcionamento | Alvo de aceitação medido |
|---|---|---|
| Etapa 1: alimentação de cartão reciclado empenado e pré-quebra | Pilha no alimentador de 400 mm com recortes de cartão reciclado de canelura E, B e AB do comprador. | Alimentação de cartão contínua sem encravamentos. Primeira dobra a 180° e terceira dobra a 165° sem esmagamento de canelura. |
| Etapa 2: esquadria em fundo automático e 4/6 cantos | Tiragem de fundo automático FEFCO 0701; tiragem de tabuleiro de 4/6 cantos a velocidade servo de 180 m/min. | Manter a precisão de esquadria de ±0,5 mm ao longo da zona de compressão através de esquadria de dupla etapa. |
| Etapa 3: fita autocolante destacável e tira de abertura em linha | Caixa de envio retornável FEFCO 0427 com KY-35T (80 m/min) e KY-20T (70 m/min). | Tolerância de colocação longitudinal e lateral de ±2 mm. Película destacável intacta. |
| Etapa 4: junta de cola fria/termofusível e integridade da junta TAPPI | Cola fria de 500–1000 cps mais fixação por cola termofusível elétrica (>50 psi de ar se pneumática). | Manter o atraso de disparo <20 ms (evitando o desvio de padrão de 3 mm citado a 300 boxes/min); verificar 100% de arrancamento de fibra segundo TAPPI T 840 om-10 e TAPPI T 813. |
| Etapa 5: recuperação cronometrada de mudança de trabalho multirreferência | Troca de encomenda ao vivo em linha reta numa configuração totalmente servo por motor e biela. | Mudança de trabalho em linha reta totalmente servo de 5–15 min (<5 min de recuperação dimensional) até à primeira caixa de cartão em esquadria. |
Valide os seus desenhos técnicos de comércio eletrónico ao vivo numa dobradeira-coladora Cenwan
Envie-nos os seus desenhos CAD abertos, perfis de canelura (E, F, B, C ou EB) e objetivos diários de mudança de trabalho por referência. A nossa equipa de engenharia configurará a estação exata CW-G ou CW-W e executará um ensaio de produção documentado em vídeo com os seus recortes de cartão.
Solicitar um ensaio de produção de caixas de comércio eletrónico e avaliação de linha →Perguntas frequentes
Como posso verificar se uma dobradeira-coladora usada consegue processar caixas de envio modernas de fundo automático para comércio eletrónico antes da compra?
Execute um ensaio de produção com 500 recortes de cartão reciclado empenados de canelura E e canelura B com fundo automático na máquina usada antes de comprar.
Durante o ensaio de produção ao vivo, verifique o alinhamento das calhas de dobragem superiores (dentro de 0,3 mm por metro) e confirme que a secção de esquadria mantém ±0,5 mm. Verifique na estrutura a folga de montagem para adicionar cabeças aplicadoras de fita destacável de 80 m/min. Além disso, confirme se os ajustes tradicionais por cames irão demorar 120 a 240 minutos por mudança de trabalho.
O que limita a velocidade líquida da linha ao aplicar em linha fita adesiva destacável e tiras de abertura numa dobradeira-coladora?
Os aplicadores de corte e colocação como o KY-35T e o KY-20T limitam as caixas de envio retornáveis para comércio eletrónico a uma velocidade de 70-80 m/min.
Embora a estrutura base de uma dobradeira-coladora opere entre 200 e 400 m/min em caixas de cartão em linha reta, o aplicador de fita destacável de dupla face KY-35T (largura de 5 a 35 mm) tem capacidade nominal até 80 m/min. O aplicador de tira de abertura KY-20T (largura de 3 a 20 mm, 15 W) atinge 70 m/min. Ambos os aplicadores mantêm uma tolerância de colocação longitudinal e lateral de ± 2 mm a essa velocidade. Por conseguinte, os transformadores definem a produção efetiva por turno a 70 m/min com base no limite combinado dos aplicadores e não na velocidade da correia em vazio.
Como é que o Regulamento da UE relativo a embalagens e resíduos de embalagens (PPWR) altera os requisitos das dobradeiras-coladoras para as fábricas de caixas de comércio eletrónico?
O Regulamento (UE) 2025/40 limita o espaço vazio em embalagens de comércio eletrónico, agrupadas e de transporte a 50% até 2030.
O regulamento entrará em vigor em 11 de fevereiro de 2025 e será aplicado a partir de 12 de agosto de 2026, após um período transitório de 18 meses. Quando as marcas de expedição encomendarem mais formatos de caixa ajustados ao produto para reduzir o enchimento de vazios, as mudanças de trabalho em linha reta totalmente servo de 5 a 15 minutos protegerão o tempo produtivo do turno.
Quantos operadores são necessários na secção de saída de uma dobradeira-coladora automática para comércio eletrónico?
A recolha manual, a viragem e a cintagem no transportador da secção de saída de uma dobradeira-coladora automática exigem 2 a 3 operadores de embalamento para um turno de 40 000 a 80 000 caixas de cartão de fundo automático.
Quando uma linha de alta velocidade processa caixas em linha reta acima de 100 000 caixas de cartão por turno, o embalamento manual torna-se o principal estrangulamento. Como o embalamento passa a ser a principal restrição, os operadores reduzem a velocidade da correia abaixo da capacidade da máquina. O embalamento pode ser automatizado utilizando uma combinação de um virador de caixas totalmente automático, um contador-ejetor e uma cintadora de fardos em linha à saída da compressão. Deste modo, os operadores de embalamento não precisarão de virar e cintar os fardos manualmente.
Pode uma dobradeira-coladora processar caixas de subscrição D2C com verniz aquoso ou plastificadas sem falha na junta colada?
Sim, desde que a patilha de colagem utilize uma faixa de reserva sem revestimento ou preparação de superfície em linha.
Se os desenhos técnicos não tiverem uma janela de colagem sem verniz, equipe a secção de pré-dobragem com uma fresadora mecânica de juntas para desgastar o revestimento ou com uma unidade de tratamento por plasma atmosférico para aumentar a energia superficial. Combine essa preparação com um cordão de fixação de cola termofusível elétrica e uma linha de cola fria de 500 a 1000 cps ensaiada ao abrigo das normas TAPPI T 840 om-10 e TAPPI T 813.
Que informações devem ser incluídas no processo de pedido de cotação (RFQ) enviado a um fornecedor de dobradeiras-coladoras?
Inclua desenhos técnicos CAD abertos à escala 1:1 para os seus modelos de caixa FEFCO mais pequeno, maior e mais complexo, juntamente com as espessuras de canelura, a gama de gramagem do cartão em gsm e a frequência diária de mudança de trabalho por referência. Especifique se as suas caixas de envio para comércio eletrónico requerem ganchos de fundo automático ou braços servo de 4/6 cantos (limite servo de 180 m/min).
Indique se necessita de cabeças aplicadoras em linha de fita autocolante destacável e tira de abertura (limite de 70 a 80 m/min nas unidades KY-20T e KY-35T). Forneça também a tensão elétrica da fábrica, o ar comprimido (mínimo de 50 psi para eletroválvulas de cola), a disposição pretendida de cintagem na secção de saída, recortes de cartão empenados e o âmbito do seu ensaio FAT de 5 etapas.
Quando deve um transformador adicionar uma agrafadora em linha a uma linha de dobradeira-coladora para cartão canelado de comércio eletrónico?
Adicione uma agrafadora em linha para contentores a granel de parede dupla pesada ou especificações que exijam juntas agrafadas com arame.
As caixas de envio padrão de encomendas D2C em canelura E, F ou B (180 a 800 gsm) utilizam colagem por adesivo de cola fria ou termofusível para evitar agrafos de arame metálico. Uma coladora-agrafadora em linha é utilizada para caixas de transporte industrial a granel e do setor automóvel de elevada resistência, que exigem agrafagem mecânica com arame.
Porque escrevemos este guia
Este guia de especificação integra dados de engenharia mecânica provenientes dos nossos registos de entrada em serviço de dobradeiras-coladoras CW-G e CW-W em fábricas de caixas de envio de cartão canelado para comércio eletrónico. Comparamos esses valores de referência de fábrica com as normas estruturais FEFCO, os métodos de ensaio de juntas TAPPI e a legislação europeia PPWR. O nosso objetivo é permitir que os transformadores de caixas de cartão avaliem as larguras de máquina, os tempos de mudança de trabalho servo e as velocidades de fita em linha com base em cálculos o mais transparentes possível. Editado e revisto pela equipa técnica da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
Referências e fontes
- Código FEFCO 12.ª versão: código internacional de caixas de cartão para retalho e comércio eletrónico Federação Europeia de Fabricantes de Cartão Canelado (FEFCO)
- Regulamento (UE) 2025/40 relativo a embalagens e resíduos de embalagens (regra do rácio de 50% de espaço vazio) EUR-Lex / Jornal Oficial da União Europeia
- Topo Chico da Coca-Cola inova na colagem e selagem de caixas (estudo de válvulas de cola termofusível elétricas vs. pneumáticas) Packaging World
- Relatório de tecnologias de embalagem da Pack Expo: seladoras de caixas compactas de cola termofusível e fita – Packaging Digest
- Patente dos EUA US8512803B2: dobradeira-coladora e método de fabrico de caixas de cartão canelado – Instituto de Patentes e Marcas dos Estados Unidos (USPTO) / Mitsubishi Heavy Industries
- BOBST lança nova versão para comércio eletrónico da dobradeira-coladora EXPERTFOLD 165 Tag and Label Manufacturers Institute (TLMI)
- Koenig & Bauer Duran instala a primeira dobradeira-coladora Omega Allpro 90 na América do Norte WhatTheyThink
- TAPPI T 840 om-10 e TAPPI T 813: ensaio de adesivos e resistência à tração em juntas sobrepostas coladas de contentores de cartão canelado Associação Técnica da Indústria da Pasta e do Papel (TAPPI)
- Regulamento da UE relativo a embalagens e resíduos de embalagens: novos requisitos de conformidade para o comércio eletrónico – Greenberg Traurig LLP