Póngase en contacto con Cenwan Machine Company


Actualizado en noviembre de 2026 · por CYH · Revisado por el equipo técnico de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
La guía de mantenimiento de la plegadora-encoladora es un programa técnico de planta para las líneas de transformación de cajas de cartón. La guía estructura la limpieza por parte del operario y las comprobaciones de filtros y de tensión de la correa, así como otras inspecciones periódicas de rodamientos, sustituciones de filtros de adhesivo termofusible y revisiones generales con bloqueo de energía. Seguir esta estructura escalonada en las siete estaciones de transformación evita el tiempo de parada no planificada, frena el cristalizado de las correas y mantiene en escuadra las uniones de las cajas de cartón plegadas entre 180 y 400 m/min.
Operar una plegadora-encoladora automática hasta que patine una correa del alimentador o se obstruya una válvula de extrusión arruina la productividad del turno. Una encuesta de la NIST sobre mantenimiento de maquinaria industrial analizó distintas estrategias de mantenimiento en diversas instalaciones industriales. Las plantas con una estrategia preventiva y predictiva registraron un 52,7 % menos de tiempo de parada no planificada y un 78,5 % menos de defectos de producto en comparación con las plantas reactivas. A continuación, mostramos listas de verificación de mantenimiento, productos químicos para la limpieza de correas, purgas de cola fría y termofusible, lubricación y cuidado de sensores ópticos y diagnóstico de averías por causa raíz.
Especificaciones rápidas: base de referencia de mantenimiento preventivo para plegadora-encoladora
| Cadencia de inspección por turno y semanal | ~10 min de ronda diaria del operario y purga de cola al final del turno; ~30 min de comprobaciones semanales; ~1 h mensual y ~2 h trimestral de auditorías técnicas. |
| Intervalos de servicio de correas y rodamientos | 120 horas de funcionamiento para la inspección de tensión de la correa, desgaste de la correa y rodamientos (referencia BOBST). Almacenamiento oscuro y fresco según ISO 2230:2026 para correas de recambio de caucho. |
| Umbrales de adhesivo y sensores ópticos | 500 horas de funcionamiento para la sustitución del filtro en línea de adhesivo termofusible. Distancia de trabajo de 25 ± 5 mm y detección de puntos de 1 × 1 mm a 20 kHz en sensores de cola fría Baumer GDX 1000. |
| Valores nominales neumáticos y eléctricos | Presión de aire de 6 bar con un consumo de 10 m³/h; sistemas de accionamiento servo de 13,5–25,5 kW (CW-G, con 13,5 kW en el modelo CW-G-650PC y 21,5–25,5 kW en los modelos mayores) y de 22–25 kW (CW-W). |
| Marcos normativos y de seguridad | Bloqueo y etiquetado de energía acumulada según OSHA 29 CFR 1910.147, higiene de adhesivos para envases alimentarios según US FDA 21 CFR 175.105 y Directiva CE 2006/42/EC. |
¿Por qué el mantenimiento estructurado de la plegadora-encoladora evita costosos tiempos de parada en la transformación?
Implantar un mantenimiento estructurado de la plegadora-encoladora reduce el tiempo de parada no planificada en un 52,7 % y disminuye los defectos de producto en un 78,5 %, según las referencias establecidas por la encuesta sobre maquinaria industrial de la NIST. La falta de mantenimiento en las líneas de transformación aumenta el tiempo de cambio de formato e incrementa el desperdicio de cajas de fondo automático debido al polvo de papel, la cola curada y el cristalizado de las correas.
¿Cómo se degradan las siete secciones de la plegadora-encoladora sin mantenimiento preventivo?
Los efectos de descuidar el cuidado y el mantenimiento en las líneas de transformación son evidentes en las siete secciones. Las correas de succión se cristalizan con el polvo de caolín y las cuchillas de preplegado se acanalan. Los ganchos de fondo automático pierden tensión de muelle y las boquillas de cola se obstruyen. Los efectos aguas abajo incluyen codificadores de transferencia sucios, mantas de compresión que pierden presión y estiramiento desigual de las correas.
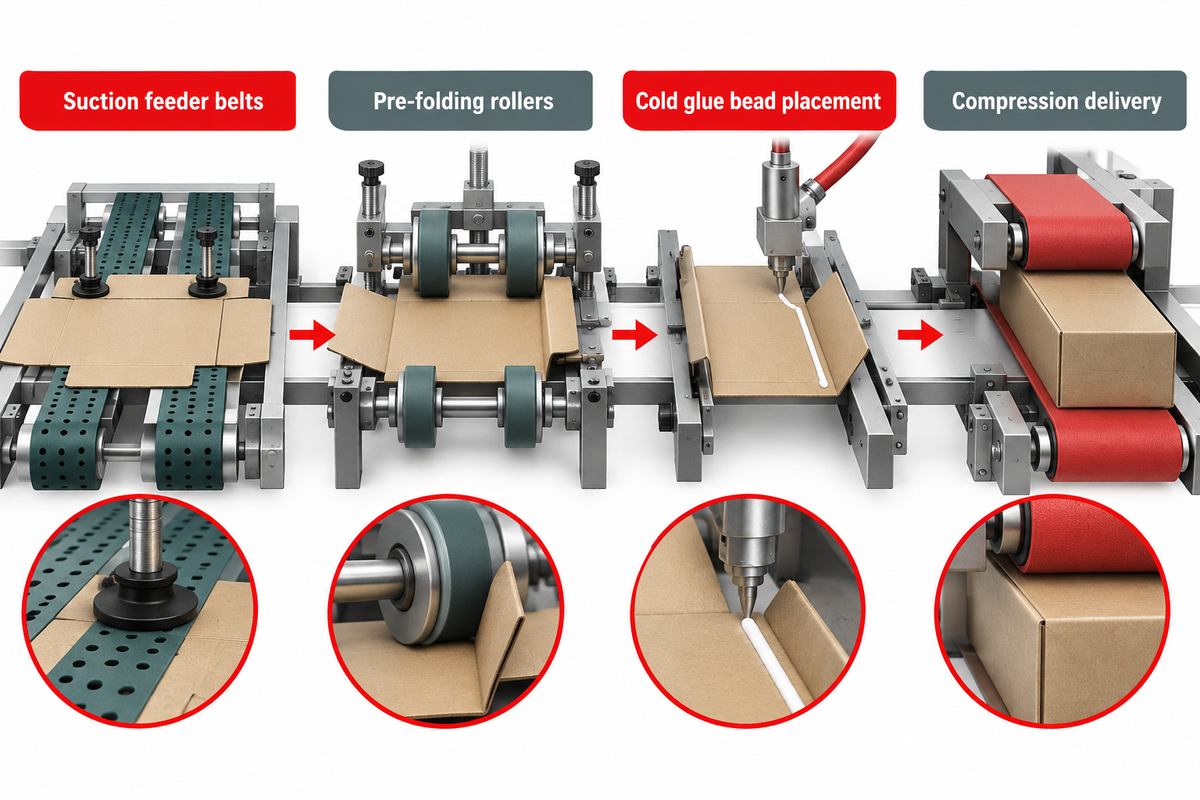
Cada encoladora de cajas de cartón funciona como una cadena mecánica sincronizada. Según el marco de ensayo de uniones de cartón ondulado de TAPPI (TAPPI T 840 om-10 y T 813), el factor crítico que influye en la integridad de la unión es la secuencia de alimentación de pliegos, hendido, aplicación de adhesivo, plegado y sección de salida con compresión. A medida que un formato troquelado pasa por estas estaciones a velocidades de 180 a 400 metros por minuto, un defecto en una estación provoca problemas graves aguas abajo.
Considere cómo el descuido mecánico se propaga en cascada por la producción de envases. Cuando el polvo de papel recubre las correas de la sección del alimentador, las piezas troqueladas entran con retraso en los rodillos de preplegado. Ese fallo de alimentación retrasa el cordón de cola fría y lo sitúa sobre la línea de hendido. En el interior de la sección de plegado, el exceso de cola rebosa hacia las cintas de transporte y transfiere cola seca a las siguientes cajas de cartón terminadas.
Supongamos que una línea de transformación fabrica 60.000 cajas de cartón de fondo automático en un turno con dos cambios de formato. Utilizando la base de referencia publicada por Cenwan de dos horas por cambio de formato y una tasa de rechazo del 8 % en cajas de fondo automático, dos puestas a punto reactivas consumen 240 minutos de un turno de 480 minutos. Una tasa de defectos del 8 % en cajas de fondo automático desecha 4.800 cajas de cartón en un turno. Si el mantenimiento preventivo y predictivo reduce los defectos en un 78,5 %, según indica la referencia de la NIST, el desperdicio baja de 4.800 a 1.032 cajas de cartón por turno. Se trata de una reducción significativa respecto a las 60.000 cajas de fondo automático fabricadas. El ahorro real varía según el coste del cartón y la destreza del equipo de operarios.
La misma encuesta de la NIST revela que pueden lograrse reducciones adicionales en las paradas imprevistas mediante la aplicación de la monitorización del estado predictiva. Asimismo, aplicar estas recomendaciones prácticas respalda un mantenimiento eficaz en todas las partes de la máquina, protege la vida útil del equipo y evita reparaciones costosas.
¿Qué debe incluir un programa de mantenimiento diario, semanal, mensual y anual de una plegadora-encoladora?
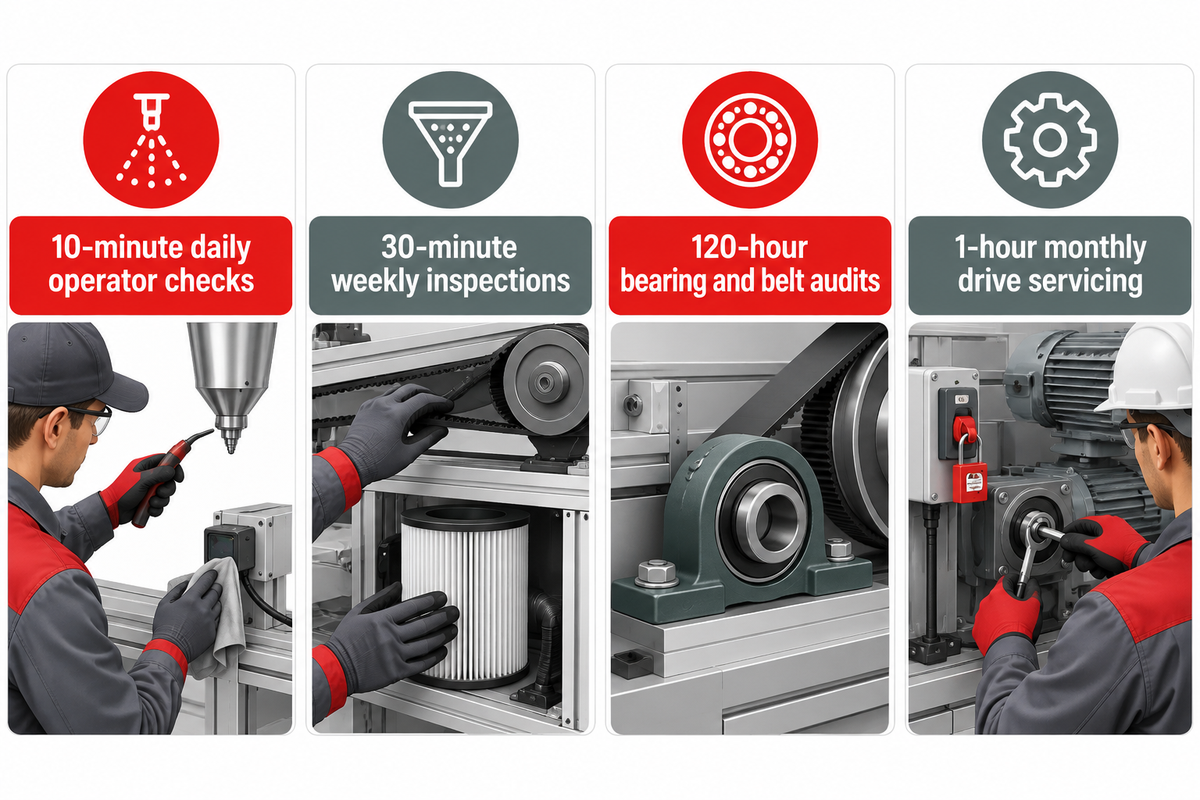
Un programa completo consta de cinco niveles escalonados en el tiempo, además de auditorías cada 500 horas y trimestrales. Combina comprobaciones diarias de 10 minutos por el operario, inspecciones semanales de tensión de la correa y filtros de 30 minutos, auditorías de rodamientos y correas cada 120 horas, mantenimiento mensual de accionamientos de 1 hora y revisiones generales anuales con bloqueo de energía. Asigne la limpieza diaria a los operarios y los ajustes con bloqueo de energía al personal de mantenimiento.
¿Qué corresponde a cada nivel de mantenimiento por turno, semanal, mensual y anual?
Cada turno comienza con una breve ronda previa al arranque y termina con la purga de boquillas, la limpieza del depósito de cola y el desempolvado de los sensores ópticos. Las comprobaciones semanales incluyen la tensión de la correa, la holgura de los rodillos y el filtro neumático. En cada hito de cinco días de funcionamiento, los técnicos inspeccionan rodamientos y correas, seguidos de auditorías mecánicas y eléctricas mensuales de 1 hora y trimestrales de 2 horas.
Las listas de verificación de mantenimiento genéricas suelen fallar en planta porque mezclan limpiezas diarias con ajustes mecánicos complejos. Cuando una lista de verificación no define al responsable de cada tarea, los operarios o bien omiten las tareas de mantenimiento diario o bien realizan ajustes en los rodillos sin resguardo y sin bloquear el suministro eléctrico. Según las referencias de mantenimiento preventivo de maquinaria industrial de Caddis Systems, las comprobaciones diarias del operario llevan unos 10 minutos y las comprobaciones semanales llevan 30 minutos. En el mismo estudio de referencia, las auditorías mensuales llevan 1 hora y las inspecciones trimestrales llevan 2 horas.
En las auditorías de puesta en marcha que hemos realizado en plantas de cartón ondulado y de estuches de cartoncillo, separar las tareas de cuidado del operario de las rutinas de mantenimiento de los técnicos evita la mayoría de los retrasos al inicio del turno. Utilice la Matriz de Mantenimiento Preventivo del Turno al Año para Plegadoras-Encoladoras que figura a continuación para asignar responsabilidades claras, el estado requerido de aislamiento de energía y criterios medibles de aceptación para sus máquinas plegadoras-encoladoras.
| Intervalo y duración | Sección objetivo de la máquina | Procedimientos de mantenimiento y tarea de inspección | Responsable y estado de energía | Criterio medible de aceptación |
|---|---|---|---|---|
| Prearranque del turno (~10 min) | Todas las estaciones con resguardo y suministro de aire | Probar el botón de parada de emergencia, verificar los resguardos de seguridad, comprobar el manómetro de aire a 6 bar y retirar herramientas ajenas de las cintas de transporte. | Operario (con tensión en reposo / prueba a impulsos) | Detención inmediata del accionamiento al pulsar la parada de emergencia; presión estable de aire comprimido a 6 bar. |
| Fin del turno (~10 min) | Sección de encolado y depósito de cola | Purgar las boquillas de cola fría con agua tibia, colocar capuchones húmedos o situar el depósito de adhesivo termofusible en reducción térmica de espera; limpiar el exceso de cola. | Operario (detenida / acceso con resguardo) | Cero cola seca en las puntas de las boquillas o en las rasquetas de los discos; unión encolada limpia. |
| Diario (~10 min) | Sección de alimentación y sensores ópticos | Aspirar el polvo de papel suelto con un cepillo suave; limpiar las fotocélulas y los detectores de cola Baumer con un paño seco sin pelusa. | Operario (detenida / movimiento cero) | Ventana del sensor a 25 ± 5 mm despejada; cero disparos falsos del contador o del expulsor. |
| Diario (~10 min) | Correas del alimentador y de plegado | Limpiar los restos de cola y el polvo del estucado de caolín de la superficie de la correa con un paño húmedo y jabón neutro suave. | Operario (bloqueo OSHA 1910.147) | Agarre mate del elastómero restablecido; cero marcas de deslizamiento en las piezas troqueladas. |
| Semanal (~30 min) | Bomba de vacío y unidad neumática FRL | Soplar los cartuchos del filtro de aspiración de la bomba de vacío del alimentador, purgar la humedad de los vasos FRL e inspeccionar las tuberías neumáticas. | Técnico (OSHA 1910.147 + purga de aire) | Vaso FRL seco; cero fugas de aire audibles a 6 bar (valor nominal de 10 m³/h). |
| Cada 120 horas | Rodamientos, rodillos y correas portadoras | Comprobar la tensión de la correa en el alimentador y el plegado, inspeccionar los rodamientos de los rodillos según el plan de BOBST y verificar la alineación de las poleas. | Técnico (bloqueo OSHA 1910.147) | Flecha simétrica de las correas izquierda/derecha según el manual del fabricante; alojamiento del rodamiento frío. |
| Mensual (~1 hora) | Cadenas de transmisión y husillos de los bastidores portacorreas | Limpiar en seco el polvo de papel de los husillos transversales y las guías lineales antes de aplicar grasa nueva; lubricar las cadenas de transmisión. | Técnico (bloqueo OSHA 1910.147) | Desplazamiento motorizado suave de los portacorreas en el ancho de 290–1.650 mm sin sobrecarga del servo. |
| Cada 500 horas | Depósito y mangueras de adhesivo termofusible | Sustituir las mallas filtrantes en línea de adhesivo termofusible, inspeccionar el desgaste de los orificios de las boquillas y retirar la carbonilla con útiles de latón. | Técnico (EPI térmico + bloqueo) | Malla del filtro limpia; gramaje del cordón de adhesivo y temperatura de la cola constantes. |
| Trimestral (~2 horas) | Armario eléctrico y módulos de plegado | Sustituir las mantas filtrantes de los ventiladores del armario servo, auditar los registros térmicos de los VFD y revisar los conjuntos de muelles de los ganchos de fondo automático y de 4/6 esquinas. | Técnico (bloqueo eléctrico completo) | Cero códigos de error térmico en los accionamientos de 13,5–25,5 kW (CW-G) y de 22–25 kW (CW-W). |
| Revisión general anual | Bancada completa, reductor y PLC de seguridad | Nivelar por láser los módulos de la máquina, vaciar el aceite del reductor, sustituir pares de correas desgastadas, hacer copia de seguridad de la memoria del PLC y auditar los enclavamientos de los resguardos. | Técnico / ingeniero del fabricante (LOTO completo) | Nivelación de la bancada y holgura de rodillos dentro de la especificación del fabricante; unión con desgarro total de fibra. |
Fuentes: referencias de listas de mantenimiento preventivo de Caddis Systems, intervalo de rodamientos/correas de BOBST, regla de filtro de 500 horas de Applied Adhesives y OSHA 29 CFR 1910.147.
Supongamos que una planta de estuches de cartoncillo a un solo turno trabaja 40 horas semanales durante 15 turnos de producción en un ciclo de 3 semanas. Basándose en los intervalos publicados de inspección diaria, semanal y de rodamientos, los operarios dedican 150 minutos de cuidado diario a lo largo de los 15 turnos. Además, los técnicos realizan 90 minutos de mantenimiento repartidos en tres comprobaciones semanales, más una auditoría de rodamientos y correas de 60 minutos. Esto suma 300 minutos (5.0 horas) de mantenimiento programado en un periodo de 3 semanas. Las duraciones programadas de las listas de verificación reflejan inspecciones preventivas de referencia y no incluyen tiempos de reparación mecánica imprevista.
¿Cómo limpiar, tensar y sustituir las correas del alimentador y las correas portadoras de la plegadora-encoladora?
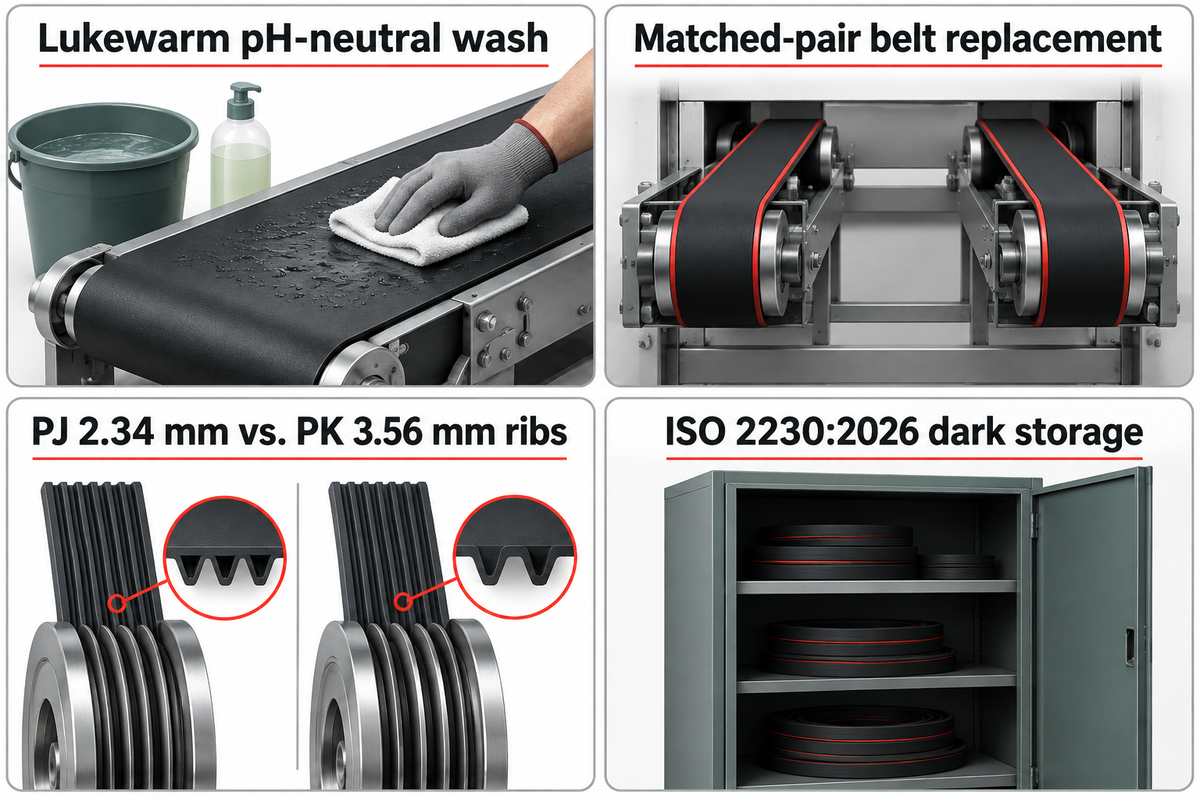
Limpie a diario las correas del alimentador, de plegado y de compresión con un paño húmedo empapado en agua tibia y un detergente de pH neutro, nunca con disolventes derivados del petróleo agresivos. Sustituya las correas portadoras izquierda y derecha (como par equivalente) según el calendario de desgaste de la correa y de tensión de la correa del fabricante. Guarde las correas de recambio de caucho en un lugar fresco y oscuro, conforme a la norma ISO 2230:2026.
¿Qué agentes de limpieza y reglas de tensado protegen las correas del alimentador y las correas portadoras?
Utilice agua tibia y un jabón suave de pH neutro para limpiar las correas de caucho de alta fricción del alimentador. Emplee también estas soluciones para limpiar las correas portadoras de poliamida y las correas de compresión de esponja alveolar. Evite los disolventes aromáticos, los diluyentes cetónicos o las rasquetas metálicas que hinchan o dañan los recubrimientos de elastómero. Seleccione siempre una correa compatible con el paso de nervadura poly-V (PJ 2,34 mm frente a PK 3,56 mm) y sustituya las correas opuestas al mismo tiempo.
Una plegadora-encoladora emplea numerosas familias de correas para arrastrar, hendir, plegar y comprimir piezas troqueladas de cartón. En la sección de alimentación, las correas de succión perforadas y los rodillos de alimentación sujetan el formato troquelado del fondo de la pila. En las secciones de preplegado y plegado, las correas dentadas con alma de poliamida o de poliuretano y las cintas textiles transportan la caja de cartón a velocidades de hasta 400 m/min. Estas construcciones de correas se detallan en el informe de Packaging Digest sobre maquinaria de Pack Expo y correas Habasit. En la sección de salida, una correa de manta de caucho esponjoso alveolar suave mantiene una presión uniforme sobre la unión de fabricación.
Error común n.º 1: sobretensar una correa cristalizada en lugar de limpiar el recubrimiento de elastómero
Cuando el caolín del papel y los residuos de cola pulen la superficie de una correa del alimentador, la correa patina porque ha disminuido su coeficiente de fricción, no porque esté floja. Apretar el husillo tensor para frenar el deslizamiento sobrecarga los rodamientos del eje. Tal como se documenta en los análisis de campo sobre tensado de correas en plegadoras-encoladoras de cajas de cartón, un rodamiento sometido a una carga radial excesiva por una correa sobretensada falla en cuestión de semanas en lugar de meses.
Antes de pedir o instalar correas de recambio para plegadora-encoladora, verifique la construcción del alma de la correa y el perfil de las nervaduras. En las correas de transmisión principal poly-V, compruebe si las ranuras de la polea tienen un perfil PJ (paso de nervadura de 2,34 mm) o un perfil PK (paso de nervadura de 3,56 mm). Las correas PK y PJ nunca son intercambiables en una misma polea. Puede contrastar los calendarios de desgaste por modelo en nuestra guía de intervalos de sustitución de correas para plegadora-encoladora.
| Tipo de correa y sección de la máquina | Material del alma y del recubrimiento | Método de limpieza aprobado | Productos químicos agresivos y útiles prohibidos | Regla de tensión de la correa y sustitución |
|---|---|---|---|---|
| Correas de succión y fricción del alimentador | Recubrimiento de caucho de nitrilo carboxilado (XNBR) o caucho natural; perforaciones de vacío. | Aspirar el polvo; limpiar con agua tibia y jabón suave de pH neutro en un paño húmedo. | Gasolina, diluyentes cetónicos, disolventes clorados, cepillos de alambre o aerosoles adherentes para correas. | Sustituir el juego completo del alimentador a la vez para que la velocidad de arrastre de la pila sea simétrica en todos los topes de alimentación. |
| Correas portadoras de preplegado y plegado | Alma de tracción de poliamida o correa dentada de poliuretano con recubrimiento adherente de elastómero. | Limpieza con agua tibia con la máquina bloqueada; levantar la cola PVA reblandecida con rasqueta de plástico. | Ácidos/álcalis fuertes, espátulas de acero o limpieza con trapos sin resguardo con las correas en marcha. | Tensar hasta el porcentaje de alargamiento del fabricante; sustituir siempre las correas portadoras izquierda y derecha como par. |
| Correas de transmisión principal y de sección Poly-V | Correa moldeada con nervaduras longitudinales (perfil de nervadura PJ o PK). | Cepillo suave en seco para eliminar el polvo de papel de las ranuras de las poleas; mantener libre de niebla de aceite. | Pulverización de lubricante, líquidos adherentes para correas o mezcla de perfiles de nervadura incompatibles en una misma polea. | Verificar la alineación de las poleas con una regla de acero; evitar la sobrecarga radial de los rodamientos. |
| Correas de compresión y de manta de la sección de salida | Caucho esponjoso alveolar o cinta transportadora de tejido texturizado. | Paño sin pelusa ligeramente humedecido para limpiar la cinta transportadora; evitar la saturación de agua en los poros de la espuma. | Chorros de agua a alta presión, inmersión en disolventes o cuchillas metálicas afiladas que desgarren la espuma alveolar. | Guiado centrado sobre rodillos bombeados; combinar con comprobaciones de los cilindros neumáticos de compresión a 6 bar. |
| Inventario de correas de recambio en planta | Correas de recambio de caucho vulcanizado o termoplástico en almacén. | Inspeccionar y registrar las fechas de lote antes de su puesta en servicio según ISO 2230:2026. | Luz solar directa, lámparas UV, motores generadores de ozono, dobleces cerrados o suelos húmedos. | Colgar en soportes de radio amplio o depositar en plano en envase opaco; rotar las existencias según el criterio primero en entrar, primero en salir. |
Fuentes: norma de almacenamiento de caucho ISO 2230:2026, informe sobre correas de Packaging Digest y guía técnica de correas PJ/PK de Sinosun. El manual técnico de correas PJ/PK de Sinosun describe los distintos tipos de correas.
Debe ponerse tanto cuidado en el almacenamiento de las correas de recambio como en su limpieza. Publicada en marzo de 2026, la norma ISO 2230:2026 define los procedimientos de inspección, registro, envasado y almacenamiento para componentes de caucho vulcanizado y termoplástico antes de su entrada en servicio. El almacenamiento debe realizarse a oscuras, en un lugar fresco y seco.
¿Cómo deben mantener los operarios las pistolas de extrusión de cola fría y los depósitos de adhesivo termofusible?
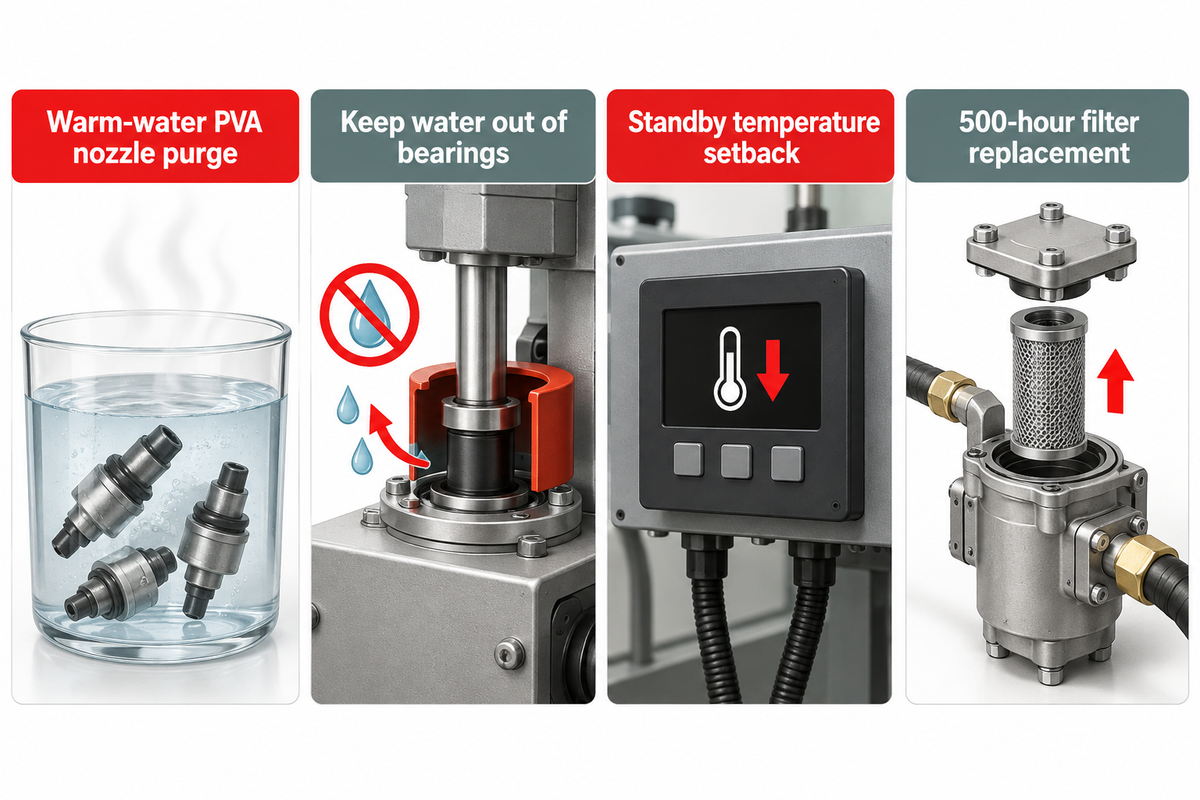
Las correas de los alimentadores y de los portacorreas deben limpiarse a diario con agua tibia. Las estaciones de adhesivo deben purgarse según el tipo de adhesivo empleado. Al final del turno, debe purgarse el PVA del sistema de extrusión y deben limpiarse las boquillas. Los depósitos de adhesivo termofusible en espera deben ajustarse al punto de reducción térmica y deben rasparse los discos.
Extrusión de cola fría frente a depósitos de adhesivo termofusible: ¿en qué difieren las rutinas diarias de purga?
La emulsión de cola fría PVA cura al evaporarse el agua, por lo que el cuidado diario se centra en la purga con agua tibia, la colocación de capuchones húmedos en las boquillas y el aislamiento frente al agua de los rodamientos del eje del depósito de cola del fondo. Los adhesivos termofusibles solidifican al enfriarse y se oxidan y degradan térmicamente. Exigen reducción de temperatura en espera, sustitución programada de filtros y eliminación en seco de la carbonilla con útiles no metálicos.
Unas rutinas de limpieza incorrectas arruinan las válvulas y bombas de su sistema de encolado en pocos días. Las pistolas de extrusión de cola fría y los discos de encolado del fondo aplican adhesivo de dispersión acuosa de acetato de polivinilo (PVA). En cuanto el aire entra en contacto con el PVA estancado en la punta de una boquilla, el agua se evapora y forma una película dura que desvía el chorro de cola. Nunca utilice agujas de acero ni alambre fino sin calibrar que raye el asiento para desatascar orificios de precisión obstruidos; sumerja las puntas desmontables en agua tibia para retirar la cola con seguridad. Puede comparar los equipos aplicadores en nuestra guía del sistema de encolado para plegadora-encoladora.
El proceso químico en los depósitos y mangueras de adhesivo termofusible es el opuesto. Imagine un depósito de adhesivo termofusible como una sartén de hierro fundido dejada a fuego fuerte. Mientras el adhesivo permanece estancado y a plena temperatura de aplicación durante cambios de formato prolongados, el polímero empieza a degradarse y oxidarse. Tal como explica la guía técnica de Henkel Adhesives para evitar la carbonización del adhesivo termofusible, establecer una rutina de reducción de temperatura (modo de espera) durante los periodos de inactividad evita la degradación térmica y los bloqueos de las boquillas. Por otra parte, el método de mantenimiento preventivo de adhesivo termofusible de Applied Adhesives establece que, durante los tiempos de parada, es necesario comprobar la acumulación de carbonilla y sustituir los filtros en línea cada 500 horas de funcionamiento.
| Dimensión de mantenimiento | Pistola electrónica de extrusión de cola fría (PVA) | Depósito de disco de cola fría del fondo (PVA) | Depósito, manguera y unidad de chorro/disco de adhesivo termofusible |
|---|---|---|---|
| Mecanismo principal de curado y ensuciamiento | La evaporación del agua cura la emulsión de PVA dentro de los microorificios. | La exposición al aire espesa la cola del depósito abierto y la mezcla con polvo de papel. | El calor prolongado oxida el polímero formando partículas negras de carbonilla. |
| Acción en paradas breves | Limpiar la punta de la boquilla con un paño húmedo y colocar un capuchón de esponja húmeda sobre el cabezal. | Mantener el disco de cola girando lentamente o tapar el depósito para frenar la evaporación. | Activar el modo de reducción térmica / espera para reducir la temperatura de la cola. |
| Rutina de apagado al final del turno | Purgar el distribuidor y las boquillas de cola con agua tibia; verificar un patrón de aplicación limpio. | Vaciar la cola restante en un recipiente cerrado; lavar el disco y la rasqueta con agua tibia. | Limpiar la carbonilla exterior de la boquilla en caliente; apagar los calentadores según la secuencia. |
| Útiles de limpieza aprobados | Agua tibia, paño sin pelusa y baño de ultrasonidos para puntas de boquilla desmontables. | Agua tibia, cepillo suave y rasqueta de plástico que no deje marcas sobre el disco moleteado. | Cepillo de latón, rasqueta de madera/PTFE y cera/fluido de purga del fabricante. |
| Acciones prohibidas | Pinchar los asientos de las válvulas con alambre de acero o mezclar formulaciones de adhesivo incompatibles. | Sumergir los rodamientos del eje en agua o raspar discos cromados con cuchillas de acero. | Introducir agua en el depósito de cola caliente o dejar el depósito en espera a temperatura máxima. |
| Servicio del filtro en línea | Enjuagar semanalmente los tamices de aspiración y del distribuidor de acero inoxidable con agua tibia. | Retirar a diario las películas de fibra de papel; colar el PVA recuperado antes de rellenar el depósito. | Inspeccionar semanalmente el tamiz del depósito; sustituir el filtro en línea de manguera/pistola según el plan de 500 horas. |
| Inspección de dosificación y retenes | Verificar semanalmente la presión del regulador neumático y el tiempo de respuesta de la electroválvula. | Comprobar la holgura de la rasqueta dosificadora e inspeccionar los retenes labiales del eje por si hay fugas de cola. | Inspeccionar los racores de las mangueras calefactadas y las sondas de temperatura RTD por si presentan deriva. |
| Supervisión óptica de la cola | Limpiar a diario la lente del sensor Baumer GDX 1000; mantenerlo dentro de la distancia de trabajo calibrada. | Verificar el ancho del cordón de cola en un formato troquelado de prueba antes de pasar a alta velocidad. | Limpiar a diario la ventana del detector de cordón IR/UV con un paño de microfibra seco. |
| Higiene en envases alimentarios | Evitar el biofilm microbiano en las líneas de lavado con agua; emplear adhesivos conformes a 21 CFR 175.105. | Higienizar semanalmente los depósitos de cola vaciados; mantener los lubricantes no alimentarios alejados del disco. | Mantener cerrada la tapa del depósito para que el polvo en suspensión y las escamas de carbonilla no contaminen la cola. |
Fuentes: guía de prevención de carbonilla en adhesivos termofusibles de Henkel, protocolo de mantenimiento de filtros de Applied Adhesives, especificaciones de sensores de Baumer hhs y US FDA 21 CFR 175.105.
Al transformar cajas de cartón para alimentos, bebidas o productos farmacéuticos, la higiene en la aplicación de cola tiene carácter reglamentario. Con arreglo a la norma U.S. FDA 21 CFR 175.105 (Aditivos Alimentarios Indirectos: Adhesivos), los adhesivos para envases deben formularse y aplicarse en condiciones que impidan una migración insegura a través de la unión de la caja de cartón. Mantener tapados los depósitos de cola y purgar los distribuidores de cola fría evita que entren biopelículas bacterianas y restos carbonizados en las uniones de los envases alimentarios.
¿Qué intervalos de lubricación protegen los rodamientos, los reductores y los husillos de la plegadora-encoladora?
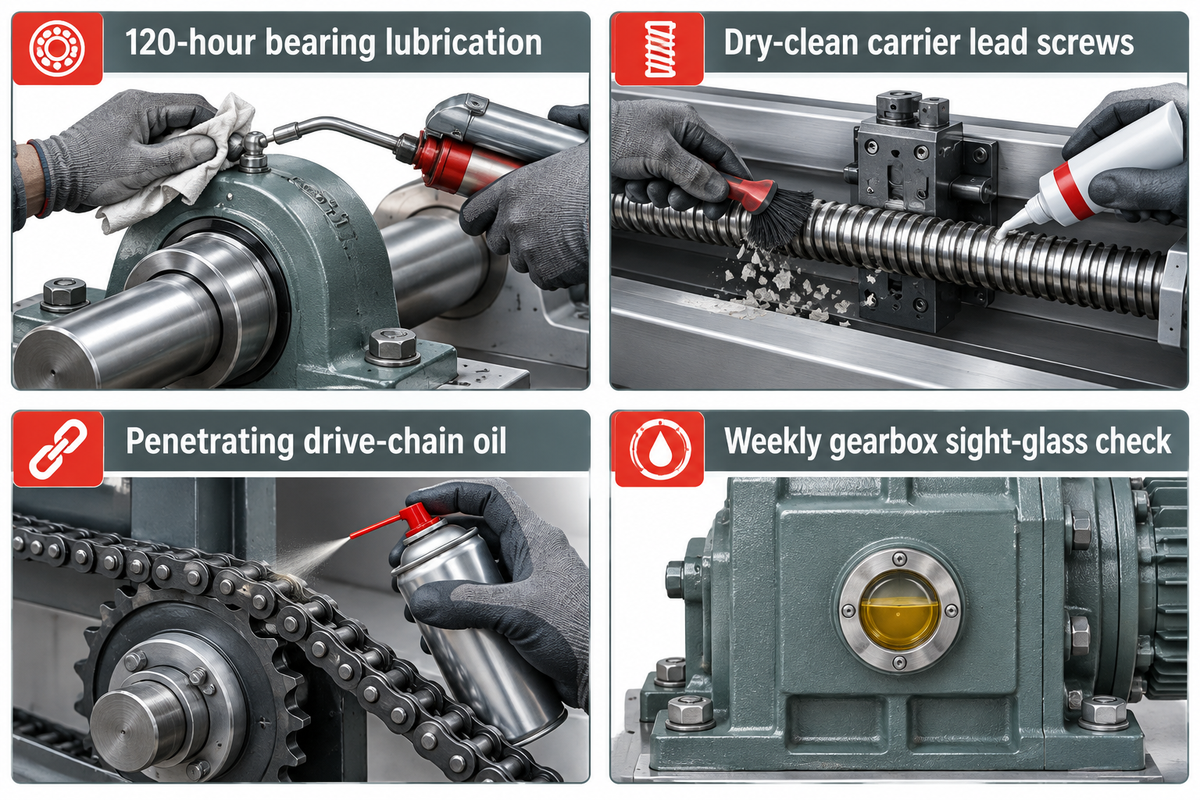
Inspeccione y lubrique los rodamientos de los rodillos principales cada 120 horas de funcionamiento y realice el mantenimiento mensual de las cadenas de transmisión y de los husillos transversales de los portacorreas. Limpie siempre en seco el polvo de papel acumulado en las roscas de los husillos antes de aplicar grasa. Seleccione lubricantes de grado alimentario NSF H1 cuando las cajas de cartón entren en contacto con líneas alimentarias o farmacéuticas.
¿Cómo lubricar cadenas de transmisión y husillos sin atrapar polvo de papel?
Aspire y cepille las fibras de los husillos motorizados, las guías lineales y las cadenas de transmisión antes de lubricar. El polvo y la suciedad atraen la humedad. Bombear lubricantes directamente sobre roscas de husillo con polvo crea una pasta abrasiva que raya las tuercas de latón de los portacorreas y dispara alarmas de sobrecarga en los servos durante los cambios de ancho.
Las plegadoras-encoladoras de alta velocidad constan de cientos de piezas móviles, incluidos seguidores de leva del alimentador, ejes de hendido, rodamientos de rodillos de plegado, juntas universales cardán y husillos transversales de la bancada. Mantener estos conjuntos en buen estado exige combinar los intervalos de lubricación adecuados con una eliminación rigurosa del polvo.
“Es esencial realizar periódicamente un mantenimiento adecuado de los rodamientos, siguiendo los manuales de limpieza y lubricación elaborados por BOBST, e inspeccionar las correas cada 120 horas de funcionamiento.”
Error común n.º 2: añadir grasa nueva a husillos de portacorreas sin limpiar
Los husillos transversales que desplazan los portacorreas izquierdo y derecho a lo largo de una bancada de 290 a 1.650 mm se sitúan directamente debajo del paso del cartón. Los husillos se agarrotan y forman una pasta abrasiva que raya las tuercas de latón de los portacorreas y bloquea el cambio automático de ancho.
Siga cuatro reglas por zona durante sus rutinas de rodamientos y lubricación para prolongar la vida útil de los componentes y mantener un funcionamiento suave:
- Antes de acoplar la pistola engrasadora, limpie los engrasadores de los rodamientos de rodillos engrasables en los intervalos programados. No sobrecargue de grasa los rodamientos de alta velocidad. El exceso de grasa puede obstruir las pistas del rodamiento. Las pistas obstruidas provocan un aumento de la fricción y de la temperatura. Esto puede causar rezumes alrededor de los retenes y contaminar las cintas de transporte cercanas.
- Retire mensualmente la grasa vieja y oscura de los husillos y los rodamientos lineales con un paño sin pelusa y vuelva a lubricar con grasa de litio o de PTFE sintético. Desplace los portacorreas a lo largo de toda su carrera para distribuir la grasa de manera uniforme y limpie la grasa acumulada en los extremos del recorrido.
- Inspeccione cada mes la flecha de la cadena de transmisión principal y los patrones de desgaste de los piñones. Utilice un aceite penetrante para cadenas, en lugar de una grasa espesa, en las uniones de pasadores y casquillos para evitar atrapar fibras de cartón en suspensión.
- Deben realizarse comprobaciones semanales de los niveles de aceite en las mirillas de los reductores principales en máquinas con bombas de lubricación centralizada. El vaciado y rellenado de los reductores principales debe efectuarse durante las revisiones generales con aceites de la viscosidad recomendada por el fabricante.
¿Cómo evitar que el polvo de papel y el calor dañen los sensores y los servoaccionamientos de la plegadora-encoladora?
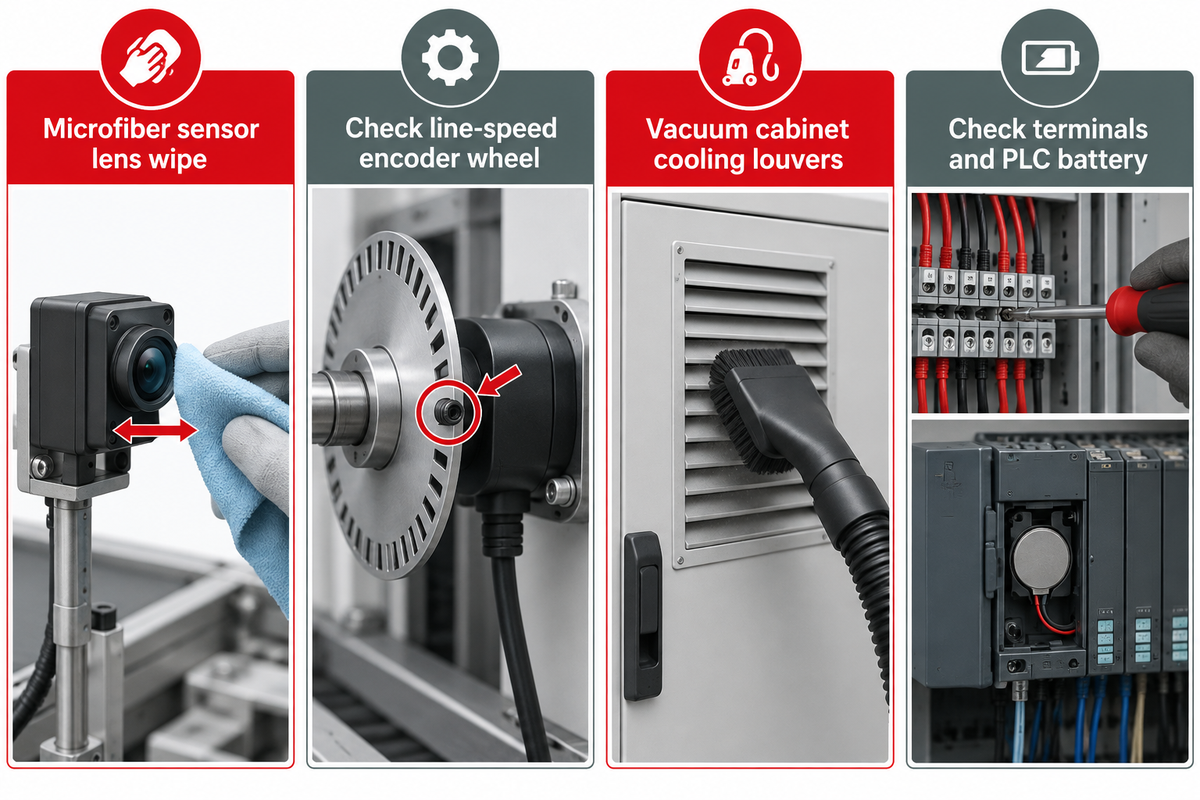
Limpie a diario las fotocélulas ópticas y los detectores de cola fría con un paño de microfibra seco. La limpieza diaria de la lente preserva la distancia del sensor al producto de 25 ± 5 mm y la detección de puntos de 1 × 1 mm a 20 kHz de sensores como el Baumer hhs GDX 1000. Aspire semanalmente los filtros de admisión del armario eléctrico para evitar disparos térmicos en los servoaccionamientos.
¿Cómo mantener limpios las fotocélulas ópticas, los detectores de cola y los armarios servo?
Limpie en cada turno las fotocélulas del tope de alimentación, los sensores ópticos de registro de cola y los sensores del contador de la sección de salida con un cepillo suave y un paño seco sin pelusa. Inspeccione mensualmente los acoplamientos del codificador rotativo y aspire o sustituya semanalmente las mantas filtrantes de los ventiladores de refrigeración del armario eléctrico para evitar el sobrecalentamiento de los variadores de frecuencia (VFD) y los servoamplificadores multieje.
El polvo de papel y la niebla de cola son las causas principales de los fallos eléctricos intermitentes en las líneas de transformación modernas. El registro de la velocidad de una plegadora-encoladora de alta velocidad depende de la activación de sensores ópticos en microsegundos. La niebla de cola seca o el polvo de papel pueden obstruir la ventana óptica de un detector de cola fría. Si un golpe en la escuadra de fijación desplaza además el sensor fuera de su rango calibrado, el controlador activa falsas alarmas de rechazo.
La acumulación de calor dentro del armario de control principal supone un riesgo similar para el rendimiento de la máquina. La serie CW-G de Cenwan emplea 13,5 kW en el modelo CW-G-650PC y 21,5–25,5 kW en los modelos mayores, mientras que la serie servo CW-W emplea 22–25 kW. Esos servoaccionamientos síncronos y VFD generan calor continuo en el armario. Cuando la fibra de cartón ondulado en suspensión obstruye las rejillas de los ventiladores de refrigeración del armario, la temperatura interna sube hasta que los accionamientos arrojan códigos de error por sobretemperatura y detienen la línea en plena tirada.
Realice las cuatro comprobaciones siguientes para proteger su arquitectura óptica y eléctrica:
- Elimine las pelusas y el polvo de las fotocélulas de los alimentadores, del disparo de cola y del expulsor del contador al final del turno. En el disparo de cola y los expulsores del contador, abra y cierre la cuchilla varias veces para desprender el polvo. En los armarios servo, asegúrese de que los ventiladores de refrigeración giren libremente y de que las puertas del armario permanezcan cerradas y estancas. Sople los cartuchos de aspiración de vacío del alimentador según un calendario semanal. Utilice un paño de microfibra para limpiar las lentes de las fotocélulas. Nunca pulverice limpiacristales con disolventes sobre lentes plásticas de fibra óptica.
- Compruebe semanalmente el codificador de la velocidad de la línea principal. Un prisionero flojo en el codificador o una película de cola en la rueda medidora hace que los cordones de cola se acorten o se desplacen a medida que la velocidad de la correa acelera desde el modo a impulsos hasta 400 m/min.
- Aspire o lave y seque por completo las rejillas todas las semanas. Verifique que los ventiladores de refrigeración giren libremente mientras las puertas del armario están cerradas.
- Durante un bloqueo eléctrico anual completo, compruebe el par de apriete de los bornes de la fuente de alimentación por si se han aflojado con las vibraciones y sustituya las baterías de respaldo del PLC según el calendario del fabricante para no perder nunca las recetas de cajas memorizadas.
¿Cómo mantener las bombas de vacío y las unidades de preparación de aire neumático de la plegadora-encoladora?
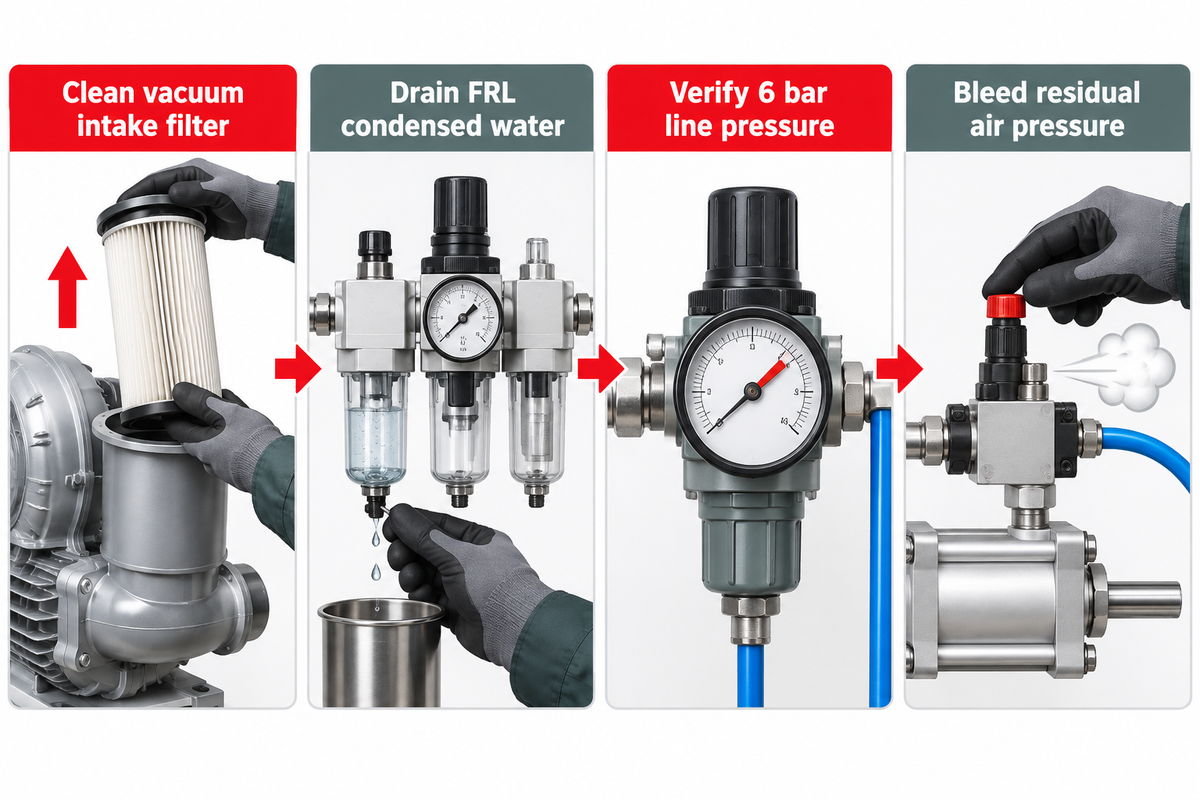
Mantenga estable el aire comprimido a 6 bar (0,6 MPa) y un flujo de 10 m³/h (valor nominal neumático de las series CW-G/CW-W de Cenwan) purgando los colectores de agua de la unidad Filtro-Regulador-Lubricador (FRL) y soplando semanalmente los cartuchos de aspiración de vacío del alimentador. Purgue la presión neumática residual, conforme a la norma OSHA 29 CFR 1910.147 (d) (5), antes de intervenir en los cilindros.
¿Qué comprobaciones semanales evitan la pérdida de vacío en el alimentador y las fugas en los cilindros neumáticos?
Cada semana, desmonte y limpie el cartucho del filtro de aspiración de la soplante de vacío de la sección de alimentación. Purgue también el agua condensada de la unidad de preparación de aire FRL. Compruebe que la presión regulada de la línea se mantenga estable en 6 bar y escuche posibles fugas de aire en los cilindros neumáticos de compresión y en las electroválvulas del marcador de lotes.
Un circuito neumático y de vacío en buen estado mantiene sincronizados ambos extremos de una plegadora-encoladora. En la entrada, una soplante regenerativa de alto flujo genera vacío a través de las correas perforadas del alimentador para separar el formato troquelado del fondo de la pila sin doble alimentación. En la sección de salida, los cilindros neumáticos presurizan una cinta transportadora de compresión y un marcador de lotes. También se accionan los volteadores de alta velocidad. Las especificaciones publicadas de las series CW-G y CW-W de Cenwan dimensionan este circuito neumático para una presión de trabajo de 6 bar y un consumo de aire de 10 m³/h.
El cartón ondulado y el material de cartón reciclado desprenden una gran cantidad de polvo de papel. En consecuencia, el filtro de aspiración de la soplante de vacío se obstruye con bastante rapidez. Un cartucho de filtro de aspiración restringido priva de aire a la soplante, reduce la fuerza de sujeción por vacío sobre las piezas troqueladas alabeada y eleva la temperatura de los rodamientos. Combine la limpieza diaria de las bolsas de polvo del alimentador con la limpieza periódica de los cartuchos de aspiración en estas distintas partes de la máquina.
Lo mismo ocurre con el control de la humedad en el aire comprimido. Las gotas de agua que superan un colector de humedad FRL lleno arrastran la grasa de fábrica de los cilindros, corroen las correderas de las electroválvulas en las pistolas de cola y los marcadores y provocan una presión desigual en la manta de compresión. Durante las comprobaciones semanales, vacíe el vaso de agua del FRL e inspeccione los tubos de aire de poliuretano de conexión rápida por si rozan contra elementos móviles de la bancada.
¿En qué difiere el mantenimiento entre las plegadoras-encoladoras para cajas de cartón ondulado y para estuches de cartoncillo?
Las plegadoras-encoladoras para cartón ondulado que procesan cartón de onda E, F, C, B y AB requieren una extracción intensiva del polvo de onda y comprobaciones del desgaste de las placas de escuadrado. Esta categoría incluye el modelo Cenwan CW-W-1250AC-S de 22 kW y 200 m/min. Las líneas de estuches de cartoncillo que procesan cartoncillo de 200-800 g/m2 hasta 400 m/min (serie CW-G) priorizan el control térmico de los rodamientos de alta velocidad y la supervisión óptica fina del encolado.
Polvo de onda de cartón ondulado frente a líneas de estuches de alta velocidad: ¿dónde se concentra el desgaste?
En las líneas de cartón ondulado (ancho de 290-1.650 mm, 180-200 m/min), las fibras gruesas de kraft crudo y el polvo de las cortadoras desgastan los topes de alimentación, las placas de escuadrado y los husillos motorizados. En las líneas de estuches de cartoncillo (200–800 g/m², hasta 400 m/min), el polvo del estucado de caolín cristaliza las correas y las altas velocidades de giro someten a esfuerzo los rodamientos y los ganchos servo de 4/6 esquinas.
Los directores de planta que fabrican tanto cajas de cartón ondulado como estuches de cartoncillo no pueden aplicar la misma cadencia uniforme de limpieza. La masa física, la química superficial y la velocidad lineal de la correa del sustrato determinan dónde se concentra el desgaste mecánico en sus plegadoras-encoladoras.
El modelo reforzado CW-W-1250AC-S pesa 8.000 kg y emplea un motor de 22 kW para anchos de hasta 1.250 mm. El modelo de 4/6 esquinas CW-W-1250PCW, con un motor de 25 kW, trabaja a 180 m/min hasta 1.650 mm. La serie CW-G emplea un motor de 13,5 kW en el modelo CW-G-650PC y motores de 21.5 a 25,5 kW en los modelos mayores, procesando cartoncillo de 200 a 800 g/m² hasta 400 m/min.
| Parámetro operativo y zona de desgaste | Plegadora-encoladora para cajas de cartón ondulado (base de referencia serie CW-W) | Plegadora-encoladora para estuches de cartoncillo (base de referencia serie CW-G) |
|---|---|---|
| Sustrato y rango de velocidades | Cartón ondulado de onda E, F, C, B y AB; ancho de 290–1.650 mm; velocidad máx. de 180–200 m/min; accionamiento de 22–25 kW; bancada de 8.000 kg. | Cartoncillo estucado/no estucado de 200–800 g/m²; velocidad máx. hasta 400 m/min; accionamiento de 13,5–25,5 kW; bancada de 6.400–7.800 kg. |
| Polvo y contaminación predominantes | Fibras gruesas de kraft reciclado, escamas de adhesivo de almidón y recortes del troquelado acumulados en las guías del fondo de los portacorreas. | Polvo fino de estucado de caolín/carbonato cálcico, polvo de barniz UV y acumulación fina de tinta en correas y sensores. |
| Punto de desgaste en alimentador y preplegado | Alta saturación del filtro de la soplante de vacío; acanalado abrasivo en topes de alimentación, espadas de preplegado y placas guía superiores/del fondo. | Cristalizado rápido de las correas de fricción del alimentador por el estucado de caolín; pulido del filo de las cuchillas abridoras de hendido de precisión. |
| Calibración de holgura de rodillos y zona de apriete | Debe calibrarse la holgura de los rodillos al calibre de la onda sin aplastar las ondas. | Holguras submilimétricas en la zona de apriete para hendir primeros pliegues a 180° y terceros pliegues a 165° en cartoncillo con recuperación elástica. |
| Cuidado del mecanismo de escuadrado y de 4/6 esquinas | Comprobar semanalmente las placas de escuadrado de doble etapa y los ganchos pesados de fondo automático; revisar trimestralmente el conjunto completo de muelles. | Inspeccionar los ganchos servo rotativos de plegado trasero de alta velocidad y las correas dentadas en cada intervalo de servicio de rodamientos; revisar trimestralmente. |
| Exigencias de adhesivo y compresión | Mayor gramaje de cola + punto opcional de adhesivo termofusible para mantener cerradas las solapas onduladas pesadas al entrar en la compresión neumática a 6 bar. | Supervisión de extrusión de cola fría por micropuntos y limpieza de electrodos del tratador superficial UV/plasma. |
Fuentes: catálogos técnicos de las series CW-W y CW-G de Cenwan y sensores Baumer hhs.
¿Cómo diagnosticar atascos, descuadre de piezas troqueladas y efecto cola de pescado en la plegadora-encoladora?
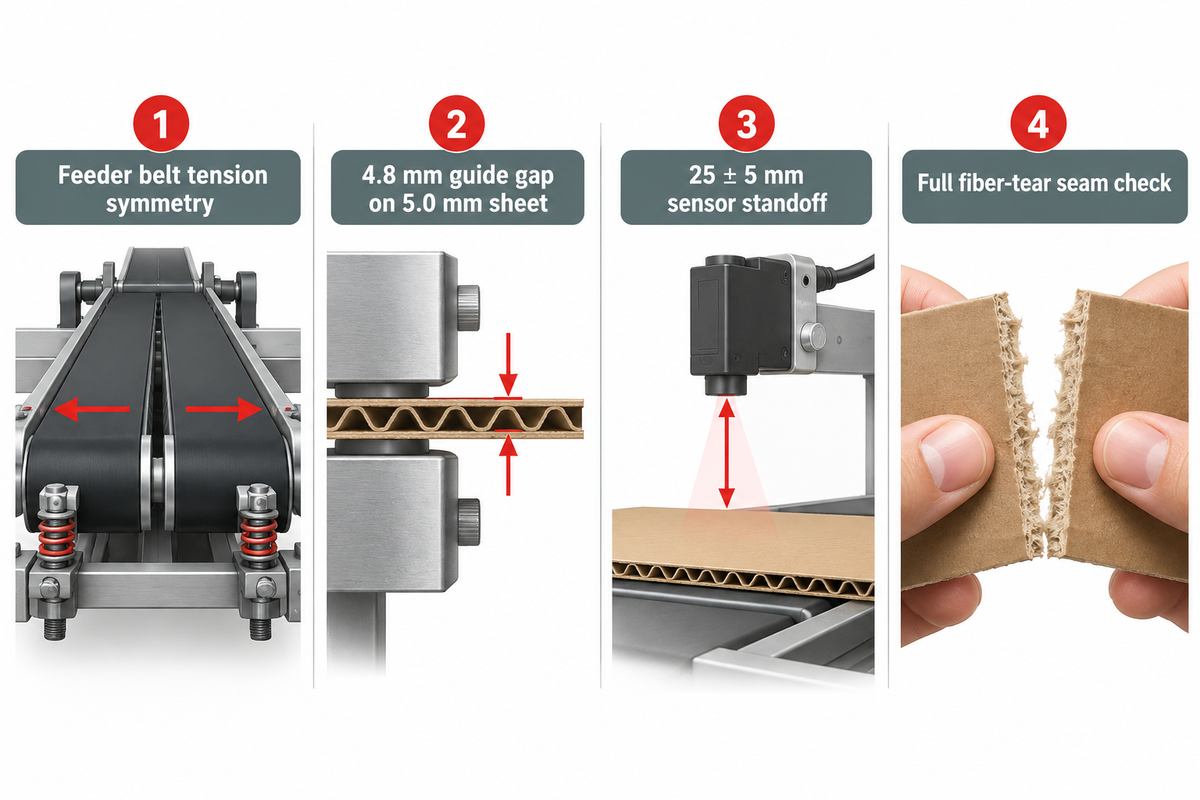
Compruebe el desgaste de los componentes antes de modificar las posiciones de ajuste para identificar el descuadre de piezas troqueladas, el efecto cola de pescado, el agrietamiento del hendido y la apertura de las uniones encoladas. Verifique la simetría de velocidad y tensión de la correa del alimentador entre izquierda y derecha, compruebe las holguras entre las placas guía superior e inferior y asegúrese de que exista un desgarro total de fibra a lo largo de la unión curada.
¿Qué componentes desgastados provocan el descuadre de piezas troqueladas, el efecto cola de pescado y la apertura de las uniones encoladas?
Una correa del alimentador que patina o está cristalizada provoca asimetría e irregularidades de tensión de la correa en los portacorreas, lo que origina el descuadre del formato troquelado. El efecto cola de pescado en el cartón ondulado se debe a un exceso de holgura en las placas guía o al desgaste de las placas de escuadrado. Las líneas de hendido sin preabrir causan pliegues irregulares y agrietamiento del papel de cubierta. Las uniones de cola abiertas se deben a una baja compresión, boquillas de cola obstruidas o deslizamiento del codificador.
Cuando las cajas de cartón terminadas salen de la sección de salida con uniones en cola de pescado o solapas descuadradas, los operarios suelen reaccionar moviendo las espadas de plegado y las guías laterales, lo que descuadra toda la puesta a punto. Compruebe siempre la geometría de base de la máquina utilizando nuestra lista de verificación de puesta a punto de la plegadora-encoladora junto con la Matriz de Diagnóstico de Causa Raíz entre Defectos y Componentes que figura a continuación.
Considere la física de la holgura de las placas guía documentada en la patente estadounidense US8512803B2 (Plegadora-Encoladora y Método de Fabricación de Cajas de Cartón Ondulado). Cuando el espesor de un pliego de cartón ondulado S es de 5,0 mm, la holgura más estrecha entre las placas guía superior y del fondo se establece en 4,8 mm. Simultáneamente, un cilindro neumático equilibra el peso propio de la pistola de encolado por contacto. El desgaste abrasivo de la onda o unos pernos de fijación flojos pueden ensanchar esa holgura de guía de 4,8 mm por encima del espesor de 5,0 mm del pliego de cartón, haciendo que el formato troquelado se desvíe bajo el cabezal de cola. Del mismo modo, si un detector Baumer GDX 1000 se desplaza fuera de su distancia de trabajo de 25 ± 5 mm, deja de detectar puntos de adhesivo de 1 × 1 mm. Ambas tolerancias publicadas ilustran comprobaciones de diagnóstico específicas de componentes y no ajustes universales para cualquier perfil de onda.
| Defecto observado en la caja de cartón / avería | Estación sospechosa de la máquina | Causa raíz principal de mantenimiento / desgaste | Comprobación rápida en planta | Acción correctiva de mantenimiento |
|---|---|---|---|---|
| 1. Doble alimentación intermitente o fallos de alimentación | Sección de alimentación | Correas de caucho del alimentador cristalizadas, punta del tope de alimentación desgastada o filtro de la soplante de vacío obstruido. | Comprobar la caída en el vacuómetro e inspeccionar la superficie de la correa del alimentador por si presenta acumulación brillante de caolín. | Limpiar las correas del alimentador con agua tibia y jabón suave; limpiar el cartucho del filtro de vacío; establecer la holgura del tope de alimentación al espesor de un único formato troquelado. |
| 2. Descuadre del formato troquelado al entrar en el preplegado | Alimentador / guías de entrada | Desgaste desigual de las correas izquierda/derecha (mezclar una correa nueva y una usada) o tensión de la correa desigual. | Medir la flecha de la correa izquierda frente a la derecha y comprobar el paralelismo de las guías de entrada con una regla de acero. | Sustituir las correas del alimentador o portadoras por pares emparejados; igualar los husillos tensores izquierdo y derecho. |
| 3. Efecto cola de pescado en cartón ondulado (conicidad desigual de la unión) | Sección de plegado y escuadrado | Correas desalineadas, placas guía superior/del fondo desgastadas o holgura desigual de los rodillos portacorreas a lo largo del espesor de la onda. | Medir la holgura superior e inferior de la unión con una regla; comprobar la holgura de las guías con una galga de espesores (por ejemplo, 4,8 mm en cartón de 5,0 mm). | Renivelar la guía superior del portacorreas, limpiar y engrasar los husillos y calibrar la sincronización de la sección de escuadrado. |
| 4. Pliegues irregulares o agrietamiento del papel de cubierta en la línea de hendido | Sección de preplegado | Ángulo de preapertura del primer hendido inferior a 180°, rodillos de preplegado acanalados o cartón seco y quebradizo. | Pasar un único formato troquelado a impulsos por el preplegado y verificar la apertura completa del primer hendido a 180° y del tercer hendido a 165°. | Eliminar la cola seca de las espadas y rodillos de preplegado; reajustar la holgura de los rodillos de apriete al gramaje/calibre de onda del cartón. |
| 5. Apertura de la unión encolada a la salida de la sección de salida | Secciones de encolado y compresión | Boquillas de cola parcialmente obstruidas, filtro de adhesivo termofusible carbonizado o presión de compresión inferior a 6 bar. | Separar una unión curada para verificar el desgarro total de fibra; comprobar el manómetro de aire FRL (6 bar) y la temperatura de la cola. | Purgar con agua tibia la pistola de PVA o sustituir el filtro en línea de adhesivo termofusible; purgar el agua del FRL y restablecer la presión de la manta de compresión. |
| 6. El cordón de cola se desplaza hacia delante/atrás con la velocidad | Disparo de encolado y codificador | Acoplamiento flojo del codificador rotativo, rueda del codificador manchada de cola o lente de la fotocélula de disparo con polvo. | Comparar la posición de inicio del cordón de cola a baja velocidad a impulsos frente a alta velocidad de producción; inspeccionar los prisioneros del eje del codificador. | Apretar el acoplamiento del codificador, limpiar el aro de la rueda medidora y limpiar el sensor óptico de disparo con un paño seco sin pelusa. |
| 7. Las solapas de fondo automático se atascan o no enganchan | Módulo de fondo automático / 4-6 esquinas | Muelle de retorno del gancho de fondo fatigado, acumulación de cola en el dedo plegador del gancho o deriva de fase del plegado trasero servo. | Bajo bloqueo LOTO, comprobar manualmente el retorno del muelle del gancho e inspeccionar la punta del gancho por si tiene adhesivo seco acumulado. | Limpiar los dedos plegadores de los ganchos con agua tibia y rasqueta de plástico; sustituir los muelles vencidos con el kit de recambios de Nivel 1. |
| 8. Falsos rechazos del expulsor por falta de cola | Inspección óptica de calidad | Lente del detector de cola fría con polvo o escuadra del sensor desplazada fuera de la ventana de detección calibrada. | Medir la distancia del sensor al pliego de cartón con una regla e inspeccionar la cara de la lente por si presenta niebla de adhesivo. | Limpiar la ventana del sensor con un paño de microfibra seco y fijar la escuadra de montaje a la distancia calibrada sobre la solapa de encolado. |
| 9. Rozaduras o marcas en la superficie impresa de la caja de cartón | Rodillos portacorreas y de transferencia | Grumos de cola seca endurecida en las correas de plegado, rodamiento de rodillo loco agarrotado o rodillos de apriete demasiado apretados. | Bajo bloqueo LOTO, girar a mano todos los rodillos locos e inspeccionar la superficie de la correa a lo largo de la línea de rozadura. | Retirar los grumos de cola con agua tibia y un útil de plástico; sustituir los rodamientos ásperos de los rodillos locos; igualar la holgura de los rodillos. |
Fuentes: normas de ensayo de uniones (TAPPI T 840 om-10 y T 813), patente USPTO US8512803B2, especificaciones de sensores Baumer hhs y diagnóstico de correas Sinosun.
¿Qué procedimientos de bloqueo de seguridad y recambios críticos respaldan las revisiones generales anuales de la plegadora-encoladora?
Toda tarea de mantenimiento interno exige el aislamiento total de la energía y el alivio de la energía acumulada conforme a la norma OSHA 29 CFR 1910.147, sin confiar nunca únicamente en un botón de parada de emergencia. Junto con el cumplimiento del bloqueo, mantenga un inventario de recambios en 3 niveles (Recambios Críticos de Parada de Turno, Piezas de Desgaste Programado y Conjuntos de Revisión Anual) a través de nuestro servicio de recambios y asistencia técnica para plegadoras-encoladoras.
¿Cómo bloquear la energía acumulada (OSHA 1910.147) y almacenar piezas de desgaste críticas?
Antes de acceder a los puntos de atrapamiento, desconecte y bloquee con candado el seccionador eléctrico principal y purgue el aire comprimido del colector neumático de 6 bar. Deje que los condensadores de los VFD y los calentadores de adhesivo termofusible se descarguen y enfríen y, a continuación, pruebe los botones de arranque para verificar que no queda energía residual acumulada. Mantenga en planta recambios críticos de parada de turno de Nivel 1 para evitar retrasos de transporte.
Pulsar un botón de parada de emergencia o abrir una puerta de resguardo enclavada interrumpe el circuito de mando, pero no aísla la alimentación eléctrica principal ni ventea la presión de aire atrapada. Cuando los técnicos desatascan cajas de cartón, raspan rodillos de cola o tensan correas dentro de las zonas de atrapamiento, deben ejecutar un procedimiento formal de Bloqueo/Etiquetado (LOTO) conforme a la norma estadounidense OSHA 29 CFR 1910.147. En las plantas europeas, los enclavamientos de los resguardos y la arquitectura de aislamiento eléctrico se ajustan a la Directiva CE 2006/42/EC y a la norma de maquinaria de envase y embalaje EN 415-10.
“Tras la aplicación de dispositivos de bloqueo o etiquetado a los dispositivos de aislamiento de energía, toda energía acumulada o residual potencialmente peligrosa deberá aliviarse, desconectarse, retenerse y dejarse segura de cualquier otro modo.”
Durante las revisiones generales anuales, los directores de planta también se preguntan si sustituir correas, rodamientos o accionamientos desgastados obliga a una nueva certificación de conformidad de la máquina. Según la guía del Health and Safety Executive (HSE) del Reino Unido sobre maquinaria reacondicionada y modificada, sustituir piezas desgastadas por piezas nuevas similares (sustitución equivalente) no requiere un nuevo marcado. La sustitución de un control de la máquina por un control distinto o de un limitador de velocidad por otro de mayor velocidad sí exigiría una nueva evaluación de la conformidad.
Los presupuestos anuales de mantenimiento y sustitución de piezas de desgaste dependen de la clase de ancho del modelo de máquina (ancho máximo de 650 a 1.650 mm, admitiendo piezas troqueladas de 290 a 1.650 mm). El número de turnos diarios, la abrasividad del cartón y los costes laborales locales también influyen en estos presupuestos, por lo que deben solicitarse presupuestos indicando los números de serie de las máquinas instaladas en la planta. Para evitar días de tiempo de parada esperando recambios por transporte aéreo cuando falla una pieza de desgaste, estructure el almacén de planta conforme a la tabla de existencias de recambios en 3 niveles que figura a continuación.
| Nivel de inventario / auditoría | Componentes específicos de la plegadora-encoladora | Cantidad recomendada en almacén de planta | Requisito de almacenamiento y verificación |
|---|---|---|---|
| Nivel 1: recambios críticos de parada inmediata de turno | Puntas de boquilla y juntas de cola fría, filtros en línea de adhesivo termofusible, ganchos de fondo y muelles de retorno de fondo automático, puntas de topes de alimentación y fotocélulas. | 2–4 juegos completos por línea de máquina guardados en el armario de mantenimiento a pie de línea. | Conservar las boquillas y sensores ópticos en bandejas selladas libres de polvo para un cambio rápido bajo bloqueo LOTO. |
| Nivel 2: piezas de desgaste programado | Juegos emparejados de correas de succión del alimentador, pares izquierdo/derecho de correas portadoras de poliamida, correas de transmisión poly-V PJ o PK, filtros de la soplante de vacío y elementos FRL. | 1 juego completo emparejado por clase de ancho de máquina (650PC, 1100PC o 1250AC-S). | Almacenar las correas de caucho y elastómero sin dobleces en envases frescos y oscuros según ISO 2230:2026; registrar las fechas de lote. |
| Nivel 3: conjuntos de revisión anual y accionamiento | Rodamientos de rodillos de alta velocidad, tuercas de latón de los husillos de los portacorreas, codificadores rotativos de velocidad, electroválvulas del marcador neumático y ventiladores de refrigeración del armario. | Mantener 1–2 recambios críticos en planta o confirmar el envío urgente en 48 horas desde el centro de recambios del fabricante. | Verificar las holguras de los rodamientos y el número de pulsos de los codificadores con la lista de materiales (BOM) original del número de serie. |
| Auditoría OEM 1: subcomponentes comerciales estándar | Autómatas PLC, servoaccionamientos, contactores, válvulas neumáticas y rodamientos en líneas BOBST, Heidelberg, Signature folder gluer (AIM) y Cenwan. | Auditar la lista de materiales (BOM) eléctrica y mecánica antes de comprar la máquina. | Confirmar marcas industriales estándar de suministro mundial para que los técnicos locales puedan adquirir recambios sin bloqueo propietario. |
| Auditoría OEM 2: accesibilidad para el mantenimiento mecánico | Soportes de rodamientos exteriores, tensores de correa de liberación rápida y husillos transversales abiertos de los portacorreas. | Inspeccionar la geometría de la bancada durante la Prueba de Aceptación en Fábrica (FAT). | Confirmar que los técnicos puedan limpiar los husillos y cambiar las correas del alimentador con rapidez sin desmontar los bastidores laterales principales. |
| Auditoría OEM 3: diagnóstico remoto de PLC y soporte de recambios | Pasarela cifrada de diagnóstico remoto de PLC, esquemas eléctricos en inglés y kits de piezas de desgaste asociados al número de serie. | Incluido en el servicio de recambios y asistencia técnica para plegadoras-encoladoras de Cenwan. | Verificar el diagnóstico remoto de alarmas de servo y la compatibilidad garantizada de los recambios según el número de serie de la máquina. |
Nota de alcance: los porcentajes exactos de alargamiento de las correas, los grados de grasa para rodamientos, las holguras de las rasquetas dosificadoras y los pares de apriete de la tornillería deben ajustarse al manual de Operación y Mantenimiento del fabricante de su máquina.
Solicite recambios asociados al número de serie o programe una auditoría técnica de mantenimiento con Cenwan
¿Necesita correas emparejadas para el alimentador y el plegado, kits de ganchos de fondo automático o diagnóstico remoto de PLC y servos para su plegadora-encoladora CW-G o CW-W? Envíe a nuestro equipo de ingeniería el número de serie de su máquina, las dimensiones del formato troquelado desplegado y su régimen de turnos para recibir un kit personalizado de piezas de desgaste.
Solicitar un kit de recambios y consulta de mantenimiento →Preguntas frecuentes
¿Cómo se prueba y verifica la precisión de plegado de una plegadora-encoladora tras una sustitución importante de correas o rodillos?
Realice una prueba de producción a baja velocidad a impulsos con 50 piezas troqueladas seguida de una tirada de muestra a velocidad de producción con el plano de caja de cartón de tolerancia más exigente.
Mida la alineación de las solapas plegadas y la conicidad de la unión de fabricación con una regla de acero calibrada y confirme el acoplamiento suave de los ganchos de fondo automático. Separe las uniones de muestra curadas y compruebe el desgarro total de fibra antes de liberar la plegadora-encoladora para la producción de todo el turno.
¿Cuál es el método más seguro para eliminar el adhesivo curado de los rodillos y las espadas de plegado de la plegadora-encoladora?
La norma OSHA 29 CFR 1910.147 exige aislar y bloquear toda la energía eléctrica y neumática antes de entrar en contacto con cualquier rodillo o espada de plegado.
Utilice agua tibia o un agente desmoldeante no corrosivo aprobado por el fabricante del adhesivo para reblandecer el PVA de base acuosa. Levante el residuo reblandecido con una rasqueta de plástico o de latón en lugar de cuchillas de acero o alambre fino que rayan los rodillos cromados y los discos de encolado moleteados.
¿Por qué deben sustituirse por pares emparejados las correas de succión del alimentador y las correas portadoras izquierda/derecha en una plegadora-encoladora?
Sustituya las correas del alimentador y las correas portadoras izquierda/derecha por pares emparejados para que ambos lados del formato troquelado avancen a idéntica velocidad lineal y con el mismo agarre por fricción.
Una correa nueva tiene un mayor espesor de elastómero y un coeficiente de fricción superficial más alto que una correa desgastada que ha sufrido alargamiento de las cuerdas y pulido por caolín. Emparejar una correa nueva con una desgastada hace que los bordes del formato troquelado se frenen de forma desigual y provoca el descuadre de la caja de cartón.
¿Qué pasos de mantenimiento se requieren antes de parar una plegadora-encoladora por vacaciones de invierno o un periodo de inactividad de varias semanas?
Vacíe y purgue con agua tibia los depósitos, bombas, mangueras y válvulas de extrusión de cola fría para evitar que la emulsión de PVA residual se congele o cure dentro de las tuberías.
Aspire el polvo de papel de todos los husillos transversales y guías lineales y recubra los ejes de acero desnudo con aceite anticorrosivo. Purgue los colectores de agua FRL de aire comprimido, destense las correas si así lo especifica el manual del fabricante y verifique la copia de seguridad de los parámetros del PLC antes de desconectar la alimentación eléctrica principal.
¿Sustituir correas, rodamientos o ganchos de plegado desgastados cuenta como una modificación sustancial de la máquina según la normativa de seguridad?
La sustitución equivalente de correas, rodamientos o ganchos de plegado desgastados durante el reacondicionamiento rutinario de una máquina no constituye una modificación sustancial de la máquina.
Según la guía del HSE del Reino Unido sobre reacondicionamiento de maquinaria, si las piezas desgastadas se sustituyen por piezas idénticas o similares, no se requiere una nueva certificación. Por el contrario, añadir nuevas estaciones motorizadas, aumentar la velocidad máxima de diseño o modificar la lógica de los resguardos de seguridad exige una evaluación formal de la conformidad.
¿Cómo debe almacenar una planta de envases las correas de recambio de caucho del alimentador y las correas portadoras de poliuretano para evitar su envejecimiento prematuro?
Las correas de recambio de caucho del alimentador y las correas portadoras de elastómero deben almacenarse sin dobleces en un armario fresco, seco y oscuro conforme a las directrices de la norma ISO 2230:2026.
Conserve las correas de recambio en un embalaje opaco protector, alejadas de la luz solar directa, la iluminación UV, los motores eléctricos generadores de ozono y los suelos húmedos. Asimismo, almacénelas siguiendo un control de inventario en el que lo primero en entrar sea lo primero en salir.
¿Cuándo debe programar un transformador una auditoría profesional de alineación con el fabricante en lugar de recurrir únicamente al mantenimiento interno?
Programe una auditoría profesional de alineación con el fabricante cuando persistan el descuadre crónico de las piezas troqueladas, las vibraciones en la transmisión principal o las alarmas de error de seguimiento del servo tras la sustitución normal de correas y la lubricación.
Recurra a los ingenieros de servicio del fabricante cuando reubique una plegadora-encoladora en la nave de producción. Las bancadas multimódulo requieren nivelación óptica por láser y calibración de fase servo multieje en las estaciones de fondo automático y de 4/6 esquinas antes de reanudar la producción a alta velocidad.
Por qué escribimos esta guía
Combinamos esas referencias de fábrica con las normas de bloqueo OSHA 29 CFR 1910.147, las normas de almacenamiento de caucho ISO 2230:2026 y los datos de mantenimiento de la NIST para ayudar a los transformadores a evitar tiempos de parada. Editado por el equipo técnico de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
Referencias y fuentes
- OSHA 29 CFR 1910.147: Control de la Energía Peligrosa (Bloqueo/Etiquetado) y Alivio de la Energía Acumulada U.S. Occupational Safety and Health Administration (OSHA)
- Costes de Mantenimiento y Técnicas Avanzadas de Mantenimiento en Maquinaria de Fabricación: Encuesta y Análisis — National Institute of Standards and Technology (NIST)
- ISO 2230:2026 (Edición 3): Productos de Caucho, Directrices de Almacenamiento, Inspección y Registro U.S. International Organization for Standardization (ISO)
- 21 CFR 175.105: Aditivos Alimentarios Indirectos, Adhesivos para Componentes de Envases Alimentarios Electronic Code of Federal Regulations (eCFR / U.S. FDA)
- TAPPI T 840 om-10 & TAPPI T 813: Ensayo de Adhesivos y Resistencia a la Tracción en Uniones Solapadas Encoladas de Cajas de Cartón Ondulado Technical Association of the Pulp and Paper Industry (TAPPI)
- Maquinaria Reacondicionada y Modificada: Guía sobre Sustitución Equivalente frente a Modificación Sustancial U.K. Health and Safety Executive (HSE)
- Cuidado de Rodamientos y Correas para Optimizar su Proceso de Plegado y Encolado (Intervalo de Inspección de 120 Horas) Bobst Group SA
- Especificaciones del Sensor de Cola Fría GDX 1000 (Distancia de Trabajo de 25 ± 5 mm, Detección de Puntos de 1 × 1 mm a 20 kHz) Baumer hhs GmbH
- Prevención de la Carbonización de Adhesivos Termofusibles mediante Reducción Térmica y Limpieza Henkel Adhesives Technologies
- Guía de Mantenimiento Preventivo para Sistemas de Adhesivo Termofusible (Sustitución de Filtro cada 500 Horas) Applied Adhesives
- Lista de Verificación de Mantenimiento Preventivo de Maquinaria: Referencias de Duración Diaria, Semanal, Mensual y Trimestral — Caddis Systems
- Patente de EE. UU. US8512803B2: Plegadora-Encoladora y Método de Fabricación de Cajas de Cartón Ondulado (Holgura de Guía de 4,8 mm en Pliego de 5,0 mm) United States Patent and Trademark Office (USPTO)
- Informe de Tecnologías de Envase de Pack Expo: Correas Dentadas de Poliuretano y Cintas Textiles para Plegadoras-Encoladoras Packaging Digest