Póngase en contacto con Cenwan Machine Company


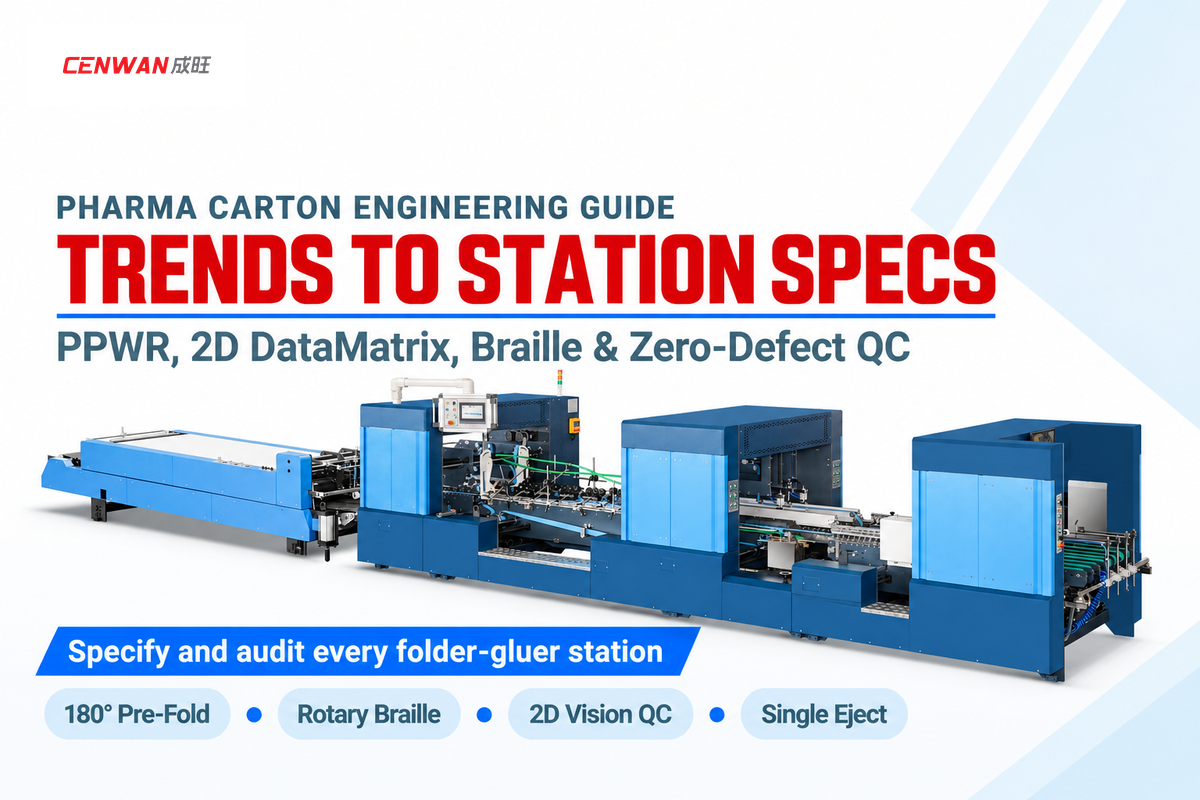
Las tendencias de producción de estuches de cartón farmacéuticos de 2026 muestran cambios en el diseño de envases vinculados con los equipos del transformador. Las marcas farmacéuticas están adoptando cartoncillo monomaterial reciclable junto con las normas de reciclabilidad del Reglamento (UE) 2025/40 (PPWR), que mantienen exenciones específicas para medicamentos. También se gestiona la serialización 2D por unidad conforme a la DSCSA de Estados Unidos y la FMD de la UE. Aplicación de la DSCSA y normas de la FMD de la UE, prospectos electrónicos QR opcionales o en fase piloto, cierres con desgarro de fibra, Braille táctil y separadores para cadena de frío. Los requisitos normativos legales, los acuerdos de calidad con el cliente y las tendencias del mercado influyen en las configuraciones de la plegadora-encoladora. A lo largo de la línea, estaciones específicas mantienen la alineación del formato troquelado y prequiebran los hendidos indicados, como 180 grados en el Hendido 1 y el Hendido 3 para estuchadoras automáticas. Los requisitos de los clientes especifican el grabado en relieve de Braille Marburg Medium hasta una altura nominal de punto de 0,20 mm y el transporte plano para la clasificación de códigos de barras conforme a la norma ISO/IEC 15415 Grado C (1.5). Los módulos opcionales en la maquinaria de transformación de estuches de cartón plegables añaden la expulsión de estuche único y la supervisión de cola UV.
Actualizado en octubre de 2026
Alcance de la guía de ingeniería y contacto comercial
Esta guía técnica examina cómo los cambios normativos y de formato de medicamentos de 2025 y 2026 rigen el alimentador, el preplegado, la codificación, el encolado, la inspección y las Pruebas de Aceptación en Fábrica (FAT) en las líneas de estuches de cartón de medicamentos. Para consultar especificaciones comerciales de máquinas, comparativas de modelos y presupuestos de equipos, visite nuestra página de soluciones de plegadora-encoladora automática.
Las tendencias de producción de estuches de cartón farmacéuticos en 2026 incluyen diseños de cartoncillo reciclable, serialización para medicamentos aplicables, cierres con precinto de inviolabilidad, Braille para envases de medicamentos e inspección en línea. Los transformadores respaldan estas especificaciones en el proceso de producción mediante el prequiebre calibrado del hendido y el transporte estable del formato troquelado bajo los cabezales de impresión y visión. Las opciones específicas según el trabajo de producción incluyen la supervisión de cola UV y la expulsión de estuche de cartón único controlada por encóder.
- Separe el despeje de línea previo al uso exigido por la normativa de envasado de medicamentos respecto de la ingeniería de sensores y expulsión en marcha del transformador.
- Respete las exenciones específicas para medicamentos del Reglamento (UE) 2025/40 mientras se prepara para el uso de materiales reciclables en bandejas secundarias.
- Distinga la clasificación de impresión de códigos de barras ISO/IEC 15415 de la verificación del contenido de datos de serialización GS1.
- Valide el preplegado del hendido, la uniformidad de punto Braille de 0,20 mm y el rechazo de fallos de estuche de cartón único sobre el cartón real durante las pruebas FAT.
¿Qué tendencias normativas y de mercado están transformando la producción de estuches de cartón farmacéuticos en 2026?
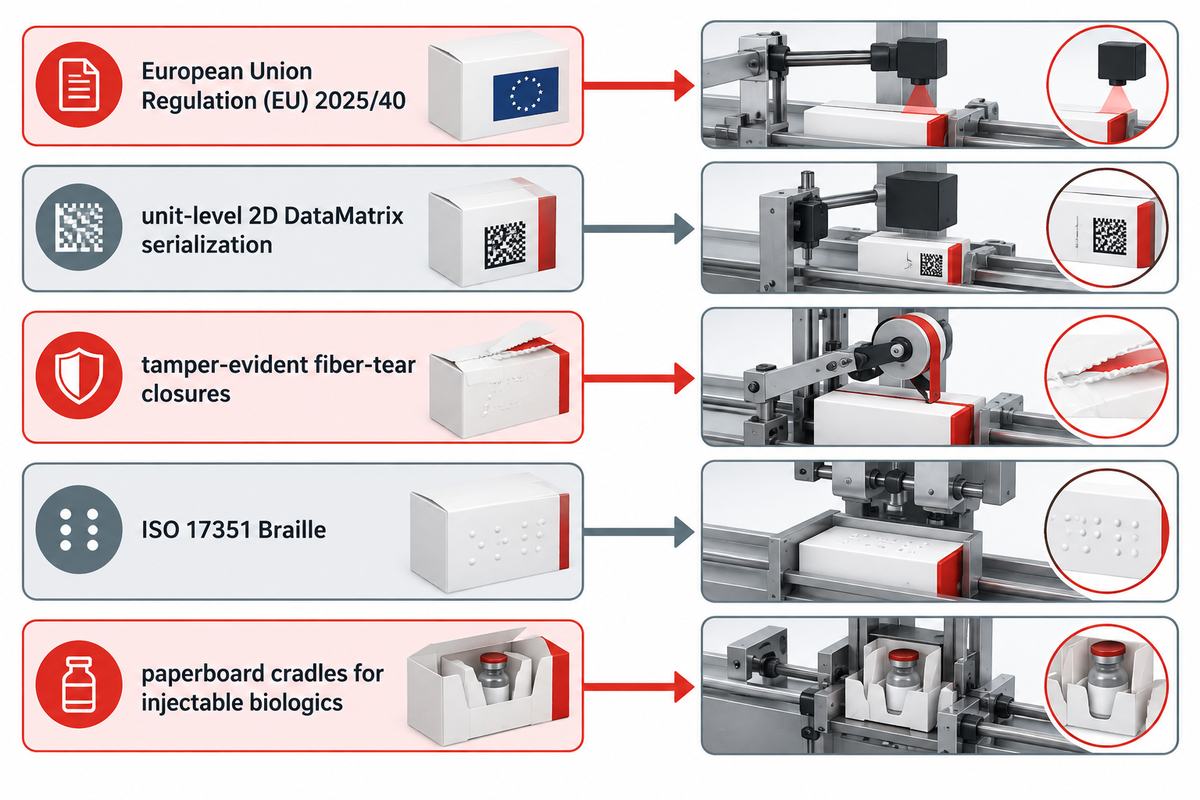
Cinco tendencias normativas y de mercado transforman la producción de estuches de cartón farmacéuticos en 2026. Entre ellas figuran el Reglamento (UE) 2025/40 de la Unión Europea sobre residuos de envases (con exenciones específicas para medicamentos) y la serialización 2D DataMatrix por unidad conforme a la aplicación escalonada de la DSCSA de Estados Unidos y la FMD de la UE. Los transformadores también abordan los cierres inviolables con desgarro de fibra, el Braille ISO 17351, los prospectos electrónicos QR opcionales o en fase piloto y las cunas de cartoncillo para medicamentos biológicos inyectables.
Según el informe sectorial de 2026 de PMMI, el 78 % de los fabricantes de medicamentos ya está aplicando cambios hacia envases sostenibles para cumplir sus objetivos corporativos de sostenibilidad. El mismo informe prevé que el sector mundial de maquinaria de envasado crezca a una tasa de crecimiento anual compuesto (CAGR) del 7,8 % hasta 2028. El análisis de mercado de Towards Packaging valora el mercado mundial global de envases farmacéuticos en USD 148,65 mil millones en 2025. Según esa previsión de mercado, se proyecta que los ingresos mundiales alcancen los USD 354,69 mil millones para 2035 durante el periodo previsto, tras la expansión de base registrada desde 2022.
El aumento de la inversión sanitaria y un acceso más amplio a la atención médica están acelerando el crecimiento regional tanto en Asia-Pacífico como en América Latina. Una mayor prevalencia de enfermedades crónicas y el incremento de aprobaciones de fármacos impulsan una demanda creciente de envases de medicamentos en dosis unitarias. Sin embargo, la mayoría de los estudios sobre tamaño y crecimiento del mercado mezclan los envases primarios con las cajas de cartón secundarias. Agrupan a empresas clave como Amcor plc y Schott AG, que suministran viales, envases flexibles, formatos de bolsa, envases blíster de lámina de aluminio y jeringas precargadas, junto con los transformadores de estuches de cartón.
Dentro de la industria farmacéutica, los fabricantes de estuches de cartón secundarios deben responder a una realidad de ingeniería específica. Las empresas farmacéuticas esperan que cada solución de envasado secundario proteja la vida útil del producto, favorezca la adherencia del paciente al tratamiento y se procese con limpieza en estuchadoras de alta velocidad. Los informes sectoriales de Smurfit Westrock destacan los materiales ecológicos, el diseño centrado en el paciente y los envases inteligentes en toda la cadena de suministro. Los ingenieros de planta de los transformadores traducen estas soluciones de envasado sostenible en especificaciones para las estaciones de la plegadora-encoladora, frente a las descripciones genéricas de bienes de consumo. La Matriz de Requisitos Tendencia-Estación y la Barrera de Despeje de Línea Farmacéutica Cero-Defectos sintetizan el PPWR de la UE (Reglamento 2025/40), la norma 21 CFR 211.130, el Braille ISO 17351 y la ingeniería OEM de plegadoras-encoladoras en dos herramientas de decisión originales y multifuncionales para el transformador.
Matriz de Requisitos Tendencia-Estación
La Matriz de Requisitos Tendencia-Estación relaciona diez factores normativos y de formato de medicamentos actuales con su alcance normativo, su impacto en una estación de la plegadora-encoladora y sus comprobaciones de verificación en línea.
| Tendencia de Producción o Exigencia Normativa | Alcance Normativo o de Mercado | Estación de la Plegadora-Encoladora Afectada | Control en Línea o Comprobación de Verificación |
|---|---|---|---|
| Envase secundario reciclable y transición voluntaria a cartoncillo monomaterial | Objetivos de sostenibilidad de las marcas y normas de reciclabilidad del Reglamento (UE) 2025/40 (PPWR) (se aplican exenciones específicas para medicamentos, sin imposición general de monomaterial) | Tope de alimentación y estación de preplegado | Holgura calibrada del tope de alimentación y prequiebre del hendido sin grietas en el estucado |
| Envases blíster de cartoncillo y separadores para viales | Sustitución voluntaria por las marcas de bandejas secundarias de PVC/PET no exentas | Plegado de separadores de encolado lineal o ganchos rotativos condicionales de 4/6 esquinas | Ganchos de plegado sincronizados cuando se especifican cunas internas de retención multipanel |
| Serialización 2D DataMatrix por unidad | DSCSA de Estados Unidos y FMD de la UE (Reglamento Delegado 2016/161) | Cinta transportadora y mesa de codificación | Registro estable del formato troquelado y comprobación del grado de impresión ISO/IEC 15415 (mínimo Grado C / 1.5) |
| Prospectos electrónicos digitales (ePI) y desgloses multi-SKU | Proyecto piloto ePI de la EMA y marco QR para profesionales sanitarios de Swissmedic (diciembre de 2025) | Ejes servo y HMI de gestión de recetas | Recuperación motorizada de carros y verificación física documentada del despeje de línea |
| Extremos de estuches de cartón encolados con precinto de inviolabilidad | Desgarro visible de fibra al abrir, según lo descrito por CCL Healthcare | Geometría de solapas de extremo y elementos troquelados de rasgado compatibles con el sellado en la estuchadora posterior | Adhesión entre adhesivo y cartón que produce un deterioro visible al abrir |
| Braille táctil en estuches de cartón de medicamentos | ISO 17351 y especificación Marburg Medium (base de 1,3 mm a 1,6 mm, separación entre puntos de 2,5 mm, separación entre celdas de 6,0 mm, altura nominal de punto de 0,20 mm) | Unidad rotativa de grabado Braille en relieve (cuando se graba en línea) | Registro de herramientas macho/hembra hasta 200 m/min sin aplastamiento de puntos bajo compresión |
| Cajas de pequeño formato para viales y ampollas | Presentaciones de dosis unitarias de alta potencia y de ensayos clínicos | Alimentador de correa estrecha y carros de preplegado | Verificación del ancho mínimo de pieza troquelada abierta sobre los planos técnicos reales de producción |
| Estuches de cartón para productos biológicos y biosimilares de cadena de frío | Cadena de frío refrigerada frente a almacenamiento a temperatura ambiente según el etiquetado de estabilidad del medicamento | Boquillas de cola fría en dispersión (PVA) y de adhesivo termofusible (hot-melt) | Verificación de la unión adhesiva y del desgarro de fibra según los protocolos de acondicionamiento especificados por el cliente |
| Prevención de mezclas cGMP y despeje de línea | Normas de envasado de medicamentos 21 CFR 211.130(e) y acuerdos de calidad del transformador | Inspección física previa al uso y lector opcional de código farmacode en línea | Despeje previo a la tirada documentado junto con lectura de código farmacode y de cola UV especificada para el trabajo de producción |
| Eliminación cero-defectos de fallos de estuche de cartón único | Acuerdos de calidad del transformador para estuches de cartón de medicamentos | Compuerta opcional de expulsión de alta velocidad antes de la compresión | Expulsión de pieza troquelada única seguida por encóder con confirmación por fotocélula en el cajón de rechazos |
Los límites normativos requieren una cuidadosa atención de ingeniería. Según el resumen del Reglamento (UE) 2025/40 en EUR-Lex, el Reglamento sobre los envases y residuos de envases entró en vigor el 11 de febrero de 2025. Se aplica con carácter general a partir del 12 de agosto de 2026 y establece objetivos de reciclabilidad para 2030 y 2035. El PPWR contempla exenciones específicas de los requisitos de reciclabilidad para el acondicionamiento primario de medicamentos y para el embalaje exterior de medicamentos necesario para preservar la calidad del producto. El PPWR no impone un material único para todas las cajas de medicamentos. Aun así, muchas marcas están cambiando voluntariamente las bandejas y estuches de cartón secundarios no exentos hacia cartoncillo monomaterial reciclable, manteniendo al mismo tiempo la protección de barrera para los productos farmacéuticos sensibles.
¿Cómo afectan el PPWR y el paso al cartoncillo monomaterial a la rigidez y al hendido de las piezas troqueladas?
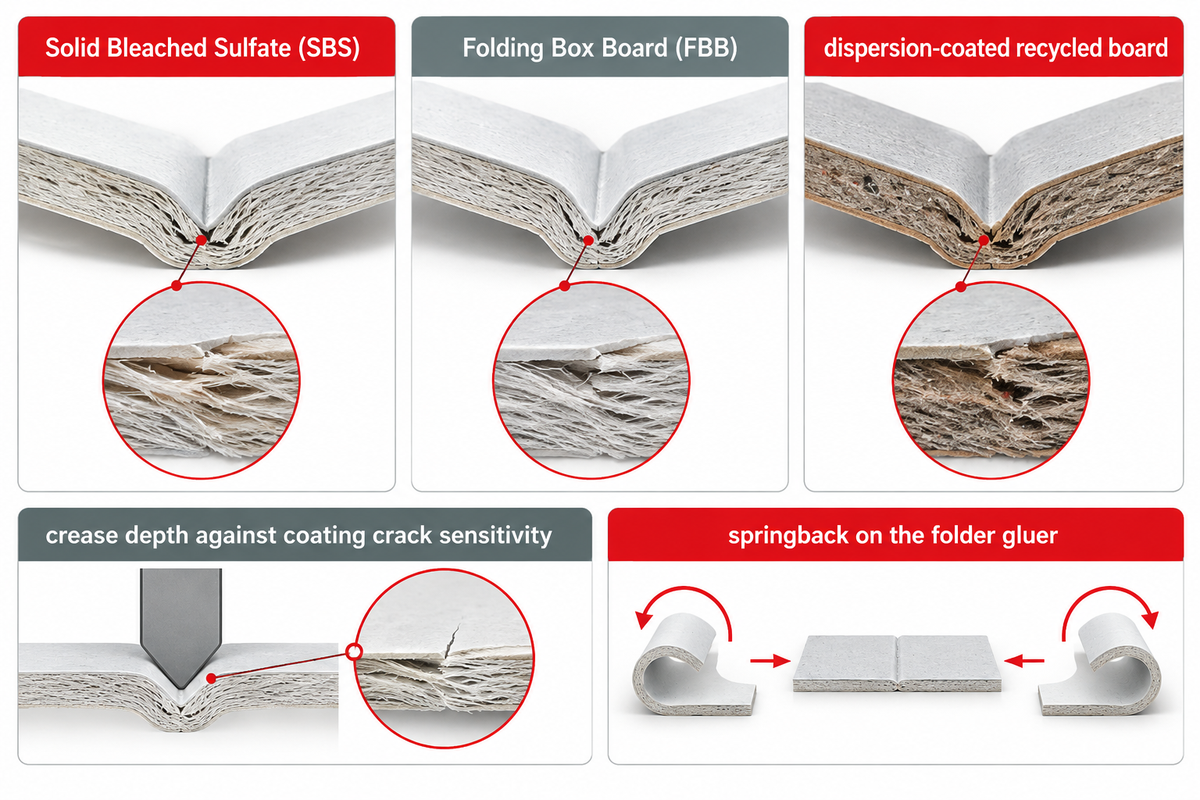
El uso de diferentes calidades de cartoncillo, así como de cartoncillo con un mayor contenido de fibra reciclada, puede influir en la rigidez de las piezas troqueladas, la delaminación y la recuperación elástica en la plegadora-encoladora. Cuando las marcas pasan al cartón sólido blanqueado al sulfato (SBS), al cartoncillo folding (FBB) o al cartón reciclado con recubrimiento en dispersión, los transformadores equilibran la profundidad del hendido frente a la sensibilidad al agrietamiento del estucado y calibran las correas de preplegado según las variaciones de rigidez del cartón.
El creciente énfasis en la sostenibilidad corporativa está impulsando la sustitución por cartoncillo en el envasado secundario de medicamentos. Un artículo revisado por pares sobre la mecánica del hendido por troquel en la revista BioResources Journal de NC State University analiza cómo el hendido delamina internamente el cartoncillo a nivel de las fibras, reduciendo así la rigidez al plegado. Si un hendido no tiene la profundidad suficiente para delaminar las fibras, el cartoncillo FBB rígido o el cartón reciclado puede oponer resistencia al plegado y abrirse por recuperación elástica durante el encolado. El agrietamiento de los recubrimientos de barrera durante el hendido debilita la protección frente a la humedad durante el transporte.
No existe una profundidad de hendido ni una anchura de canal universal para todas las calidades de cartón. Los transformadores establecen los patrones de troquelado y preplegado a partir de los datos de fábrica del cartón, como el calibre del cartón, el contenido de humedad y la dirección de fibra. El cartón SBS virgen utiliza pasta química. La dirección de fibra y la humedad del cartón influyen en el agrietamiento del hendido y en el comportamiento de plegado. El cartoncillo FBB multicapa (GC1 y GC2) emplea una capa intermedia de pasta mecánica que incrementa el volumen y la rigidez por gramo. Sin embargo, el FBB presenta mayor elasticidad y una mayor recuperación elástica tras el plegado. Los cartones con contenido reciclado y sus distintas longitudes de fibra y estructuras de capas afectan al rendimiento de plegado. El utillaje de hendido y el apoyo de los carros deben ajustarse a cada calidad de cartón y nivel de humedad.
Caso práctico: Un transformador cambia un estuche de cartón de comprimidos para enfermedades crónicas de un cartón laminado con PET a un formato troquelado de FBB con recubrimiento en dispersión. Durante las pruebas de producción a alta velocidad, los estuches de cartón terminados muestran microfisuras a lo largo de la cuarta línea de hendido y una alineación irregular en la unión lateral encolada. En lugar de aumentar la presión del rodillo de compresión, el técnico revisa muestras a la salida del alimentador y a la entrada del hendido. La comprobación revela que el recubrimiento en dispersión incrementa la fricción superficial contra la espada de plegado. Se verifica la delaminación del hendido antes de cada pliegue, lo que elimina el agrietamiento del papel de cubierta.
¿Qué exigen las normativas de serialización y códigos 2D DataMatrix en la línea de la plegadora-encoladora?
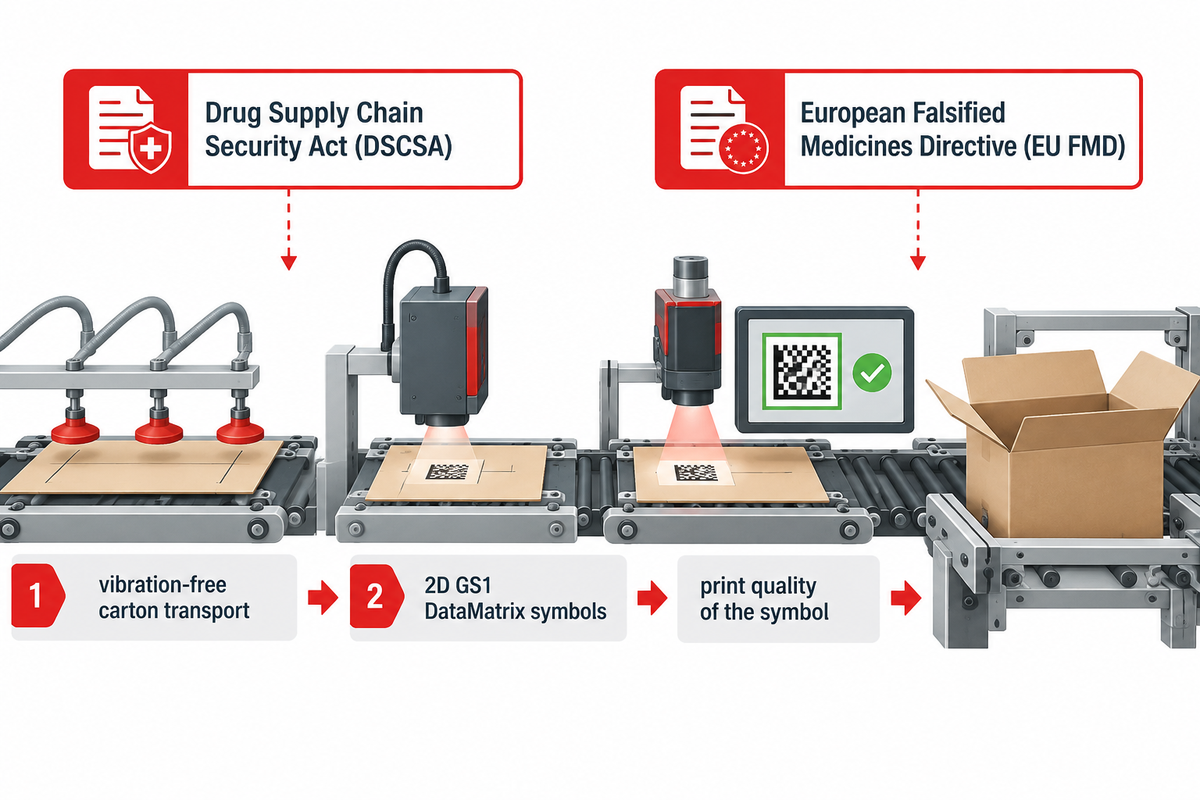
La serialización de medicamentos por unidad conforme a la Drug Supply Chain Security Act (DSCSA) de Estados Unidos y la Directiva sobre Medicamentos Falsificados (EU FMD) requiere un transporte estable y sin vibraciones del estuche de cartón durante la impresión y la verificación por cámara. Mantener plana la solapa del estuche de cartón permite que los símbolos 2D GS1 DataMatrix alcancen al menos una calificación de calidad de impresión ISO/IEC 15415 Grado C (1.5).
Los ingenieros de planta deben distinguir dos requisitos de serialización diferentes. El primero es la calidad de impresión del símbolo, determinada por verificadores de cámara. Según la guía de verificación ISO/IEC 15415 de Certified Labeling Solutions, los verificadores de cámara evalúan los símbolos 2D DataMatrix en una escala de 0.0 a 4.0. Los requisitos del sector suelen estipular un mínimo de Grado C (1.5) en el escaneado. Los transformadores buscan obtener un Grado B (2.5) o Grado A (3.5) durante la transformación para compensar el desgaste admisible de la impresión.
La validación de los identificadores de aplicación GS1 y de la unicidad del número de serie exige una evaluación independiente de la superación del ensayo óptico ISO/IEC 15415. Los requisitos de identificador de producto de la DSCSA resultaron aplicables a los fabricantes desde 2017 y a los reenvasadores desde 2018. Las políticas de cumplimiento se aplicaron de forma escalonada. El identificador legal incluye el NDC y un número de serie único, además del número de lote y la fecha de caducidad, mientras que las implementaciones GS1 codifican el NDC dentro de un GTIN. Cuando los transformadores imprimen códigos 2D serializados en línea en una plegadora-encoladora, el registro estable del formato troquelado y una distancia de trabajo controlada favorecen la calidad de impresión. Las correas de transporte por vacío constituyen un buen método para estabilizar el formato troquelado. La desviación rotacional puede hacer que la impresión salga de la ventana de aceptación de la cámara, provocando el rechazo del código.
Tal como documenta el informe de Healthcare Packaging sobre Keystone Folding Box, los transformadores que gestionan pedidos serializados y antifalsificación están combinando plegadoras-encoladoras de alta velocidad con flujos de trabajo específicos de inspección y CAD. Mantener el panel de codificación libre de neblina de adhesivo o de rozaduras de las correas ayuda a proteger la lectura posterior de los códigos.
¿Cómo están cambiando los envases conectados, los prospectos electrónicos QR y los lotes de tirada corta las exigencias de cambio de formato?
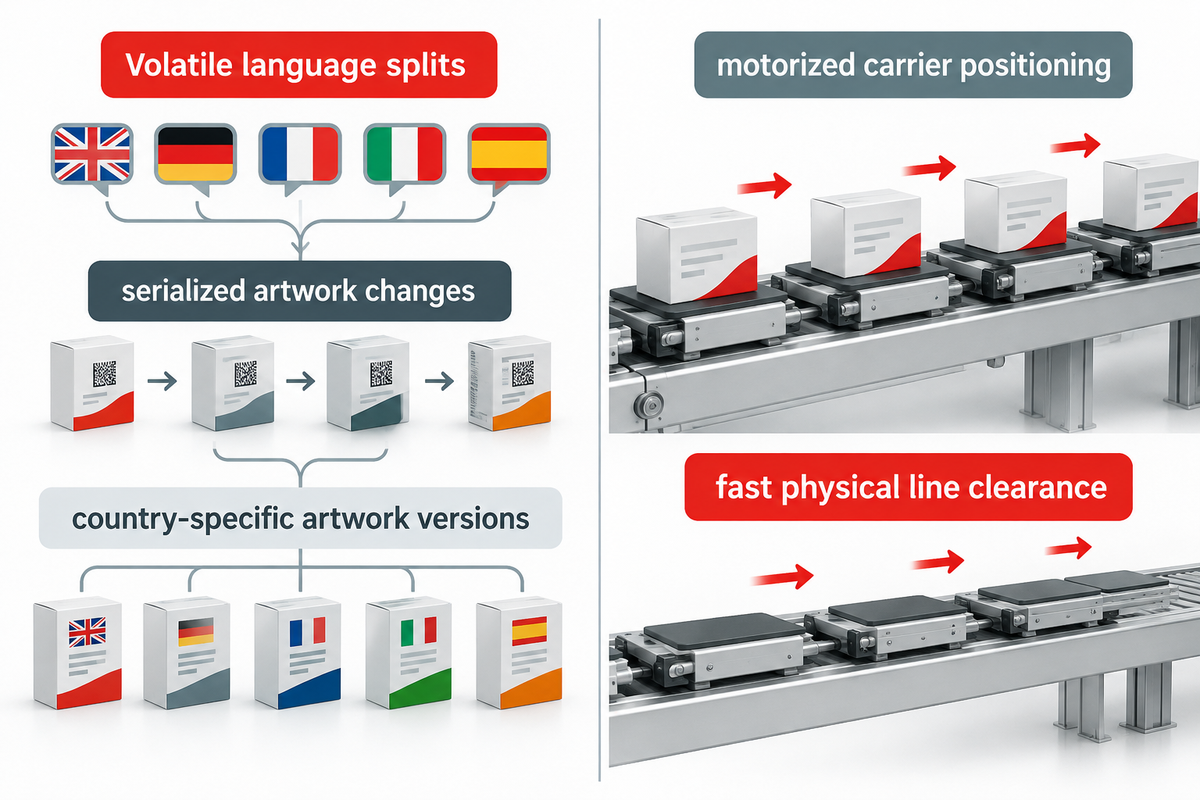
Los desgloses variables por idiomas, la medicina personalizada, los biosimilares y los cambios de artes finales serializados están fragmentando los grandes pedidos de estuches de cartón en múltiples pedidos pequeños. Los transformadores están procesando pedidos reducidos con eficiencia mediante el posicionamiento motorizado de los carros y un rápido despeje físico de la línea. Mientras que la serialización obligatoria impulsa la documentación por lote, los códigos QR opcionales o en fase piloto de información electrónica para el paciente (ePI) añaden versiones de arte final específicas para cada país que exigen cambios de formato rápidos y sin errores.
Se prevé que el aumento de la investigación y el desarrollo en fármacos dirigidos y en envases especializados incremente el número de referencias (SKU) en los próximos años. Las autoridades reguladoras tratan de manera distinta los códigos QR comerciales o de prospecto electrónico y los símbolos legales de serialización. La EMA está realizando actualmente pruebas piloto de información electrónica de producto (ePI) en Europa. Por su parte, la instrucción de trabajo de diciembre de 2025 de Swissmedic permite códigos QR en los envases de medicamentos únicamente para información dirigida a profesionales sanitarios, manteniendo obligatorios los prospectos impresos para el paciente. Al mismo tiempo, los medicamentos biológicos huérfanos, las dosificaciones de concentraciones específicas y las presentaciones regionales para mercados emergentes requieren tamaños de lote más reducidos.
La serialización extensiva y las variaciones de lote generan un elevado número de referencias (SKU) y un importante cuello de botella operativo. Los operarios deben conciliar las versiones de arte final serializadas con las recetas del trabajo de producción. También se requiere un despeje físico de la línea antes de fabricar el siguiente pedido de estuches de cartón. Algunas plantas de fabricación de medicamentos consolidan los lotes de llenado para compensar ese tiempo de parada. Sin embargo, los transformadores de estuches de cartón asumen la proliferación de SKU mientras trabajan para mantener la rentabilidad. Para más información, consulte nuestro informe técnico sobre la reducción del tiempo de cambio de formato en la plegadora-encoladora para lotes de tirada corta.
La plegadora-encoladora utiliza la memoria de recetas almacenadas para restablecer las posiciones recurrentes de carros, correas y boquillas de cola en trabajos de producción repetitivos. Esta automatización ayuda a mejorar la repetibilidad entre turnos. La recuperación de recetas restablece los ajustes guardados de la máquina, pero los operarios aún deben retirar las piezas troqueladas residuales y completar el despeje físico de la línea entre referencias SKU para que ningún estuche de cartón ajeno pase al siguiente lote.
¿Cómo se comparan en producción los estuches de cartón encolados inviolables con los cierres de solapa insertable?
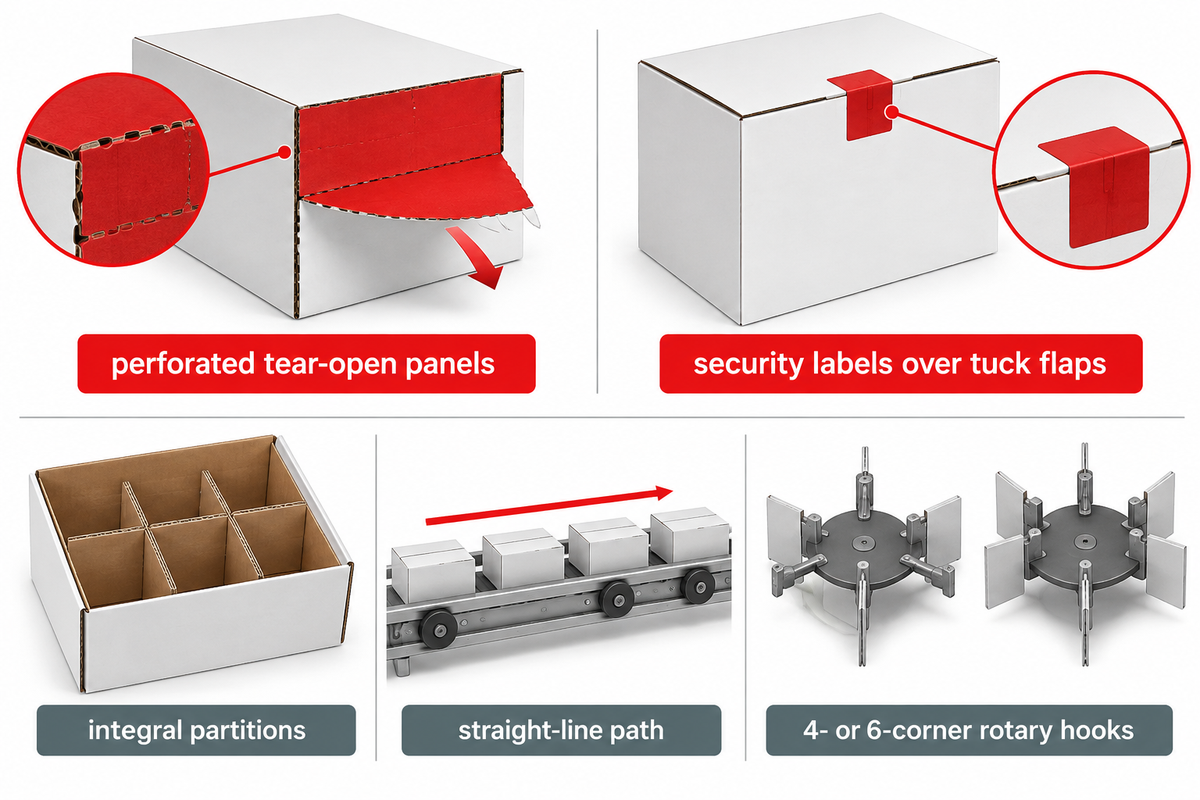
En el envasado, los estuches de cartón de extremos encolados utilizan cierres encolados con paneles de apertura perforados, y los estuches de cartón de solapa insertable emplean etiquetas de seguridad sobre las solapas de cierre. El transformador sella y encola lateralmente las piezas troqueladas, y la estuchadora en la línea del envasador completa el cierre. En los estuches de cartón de cartoncillo con separadores integrados, el diseño del formato troquelado y el tipo de equipo utilizado por el transformador varían. Las fundas separadoras de paneles sencillos se procesan en un recorrido de encolado lineal, y para las cunas multipanel complejas se emplean ganchos rotativos de 4 o 6 esquinas.
CCL Healthcare ha facilitado información adicional (a menudo ilustrada) sobre las soluciones adoptadas por las marcas para lograr evidencia de manipulación, seguridad e integridad en cumplimiento de los requisitos contra la manipulación de la FMD de la UE. Los estuches de cartón de solapa insertable utilizan etiquetas de seguridad, o bien las marcas especifican estuches de cartón de extremos encolados con paneles de apertura perforados que, al abrirse, muestran un desgarro visible de fibra o un daño irreversible en la tira de apertura. Asimismo, la Patente de Estados Unidos US7121991B2 describe un formato troquelado de estuche de cartón multipanel que puede integrar paredes de plegado auxiliares y/o separadores para crear compartimentos individuales dentro del estuche de cartón.
| Tipo Estructural de Estuche de Cartón | Operaciones en la Plegadora-Encoladora del Transformador | Operaciones en la Estuchadora Posterior | Riesgo Principal de Fallo de Calidad |
|---|---|---|---|
| Estuche de Cartón Estándar de Solapas Invertidas | Prequiebre en el Hendido 1 y el Hendido 3. Unión lateral encolada longitudinal con cola fría y preplegado de solapas de cierre por ranura o fricción | Armado rotativo o por ventosa, introducción de blíster o frasco y cierre mecánico de solapa (más etiqueta de seguridad si se requiere) | Alta resistencia a la apertura o desgarro de la ranura de cierre si la recuperación elástica del Hendido 1 y el Hendido 3 es excesiva |
| Estuche de Cartón Inviolable de Extremos Encolados | Encolado de la unión lateral encolada, transporte de precisión de microperforaciones troqueladas sin rotura prematura y zonas de reserva sin cola en las solapas de extremo | Aplicación de adhesivo hot-melt en las solapas de extremo y sellado por compresión para un cierre adherido que muestre desgarro visible de fibra al separarse | Apertura accidental de las solapas de extremo si el barniz UV invade las zonas de reserva de encolado o si las microperforaciones debilitan el transporte del formato troquelado |
| Estuche de Cartón con Separador Multipanel / Cuna Interna | Configurado según la geometría real de la caja: plegado de separadores de encolado lineal para fundas sencillas, o alimentación de pliegos asimétrica ancha condicional y ganchos rotativos de 4/6 esquinas para cunas multipanel | Colocación de carga superior o lateral de viales, jeringas o autoinyectores en compartimentos de cartoncillo preformados | Colapso del separador interno o formación de hilos de adhesivo sobre los compartimentos del dispositivo durante el plegado a alta velocidad |
El transformador debe mantener el barniz, el recubrimiento acuoso y los agentes desmoldeantes de silicona fuera de las solapas de encolado al fabricar estuches de cartón inviolables de extremos encolados. Esa exclusión es válida tanto en la solapa de la unión lateral encolada del transformador como en las zonas de las solapas de extremo reservadas para el sellado con hot-melt del envasador. Un solo caucho de barnizado desalineado puede provocar aperturas accidentales en destino después de que el producto abandone la línea de envasado.
¿Qué especificaciones de la plegadora-encoladora admiten el grabado Braille ISO 17351 y los estuches de cartón de pequeño formato?
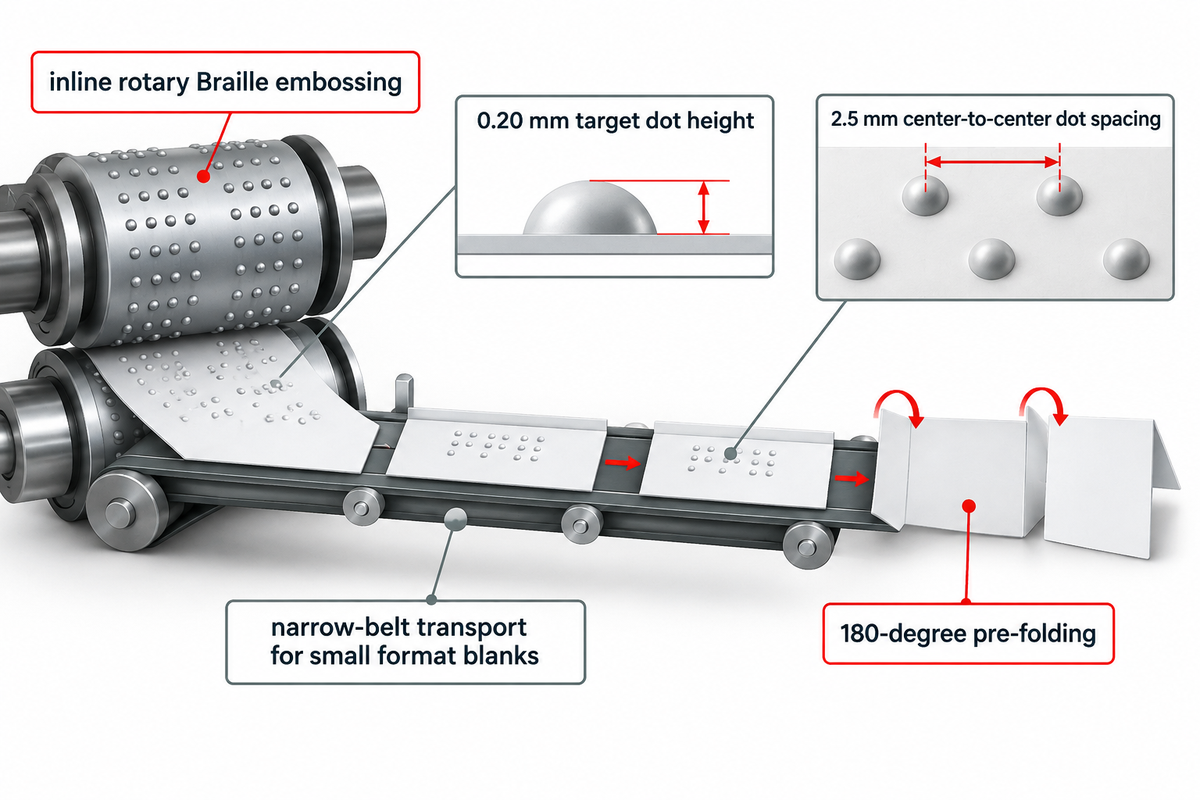
El módulo Diana Braille de Heidelberg ofrece grabado rotativo de Braille en línea para estuches de cartón de medicamentos que siguen la norma ISO 17351 y la geometría Marburg Medium, incluida una altura nominal de punto de 0,20 mm. También admite el transporte con correa estrecha para piezas troqueladas de pequeño formato. Para reducir la fuerza de apertura en las estuchadoras automáticas de blísteres, los transformadores especifican un preplegado a 180 grados en la primera y la tercera línea de hendido cuando así lo requiere el tipo de caja.
Según la especificación técnica Marburg Medium de PharmaBraille, el Braille farmacéutico requiere un diámetro de base de punto de 1,3 mm a 1,6 mm. La norma especifica una separación entre centros de puntos de 2,5 mm, una separación entre celdas de 6,0 mm y una altura nominal de punto de 0,20 mm conforme a la norma ISO 17351. Cuando los transformadores graban el Braille en línea en la plegadora-encoladora en lugar de hacerlo en la troqueladora, el utillaje rotativo conforma los puntos de 0,20 mm a velocidad de transformación. El módulo Diana Braille de Heidelberg, por ejemplo, especifica un registro de grabado rotativo a velocidades de hasta 200 m/min (hasta 85.000 estuches de cartón por hora). Tras el grabado en relieve, las correas de los carros posteriores y los rodillos de compresión deben salvar el panel Braille para que los rodillos de presión no aplasten los puntos en relieve de 0,20 mm.
Los estuches de cartón de pequeño formato para viales, ampollas y colirios plantean un reto mecánico específico debido a los requisitos de ancho mínimo de formato troquelado abierto y de geometría de prequiebre. La física del papel demuestra que la delaminación del hendido rige la resistencia al plegado. En la práctica de transformación, el preplegado a 180 grados del primer hendido (lado de la solapa de encolado) y del tercer hendido (panel principal opuesto) es una especificación OEM consolidada para líneas automáticas de estuchado. Cuando el primer y el tercer hendido giran los 180 grados completos alrededor de las espadas y los rodillos, el estuche de cartón plegado en plano se abre con limpieza bajo las ventosas rotativas de vacío. Puede consultar la geometría mecánica de correas y espadas en nuestro artículo específico sobre el diseño del mecanismo de preplegado de la plegadora-encoladora.
Para estuches de cartón miniatura de dosis unitaria, priorice el kit de alimentador de pila estrecha de la máquina y un ancho de cinta transportadora central que permita la entrada de la correa en paneles estrechos del estuche de cartón sin chocar con los ganchos de plegado.
¿Cómo cambian los medicamentos biológicos de cadena de frío y los estuches de cartón para autoinyectores los requisitos de adhesivo y plegado?
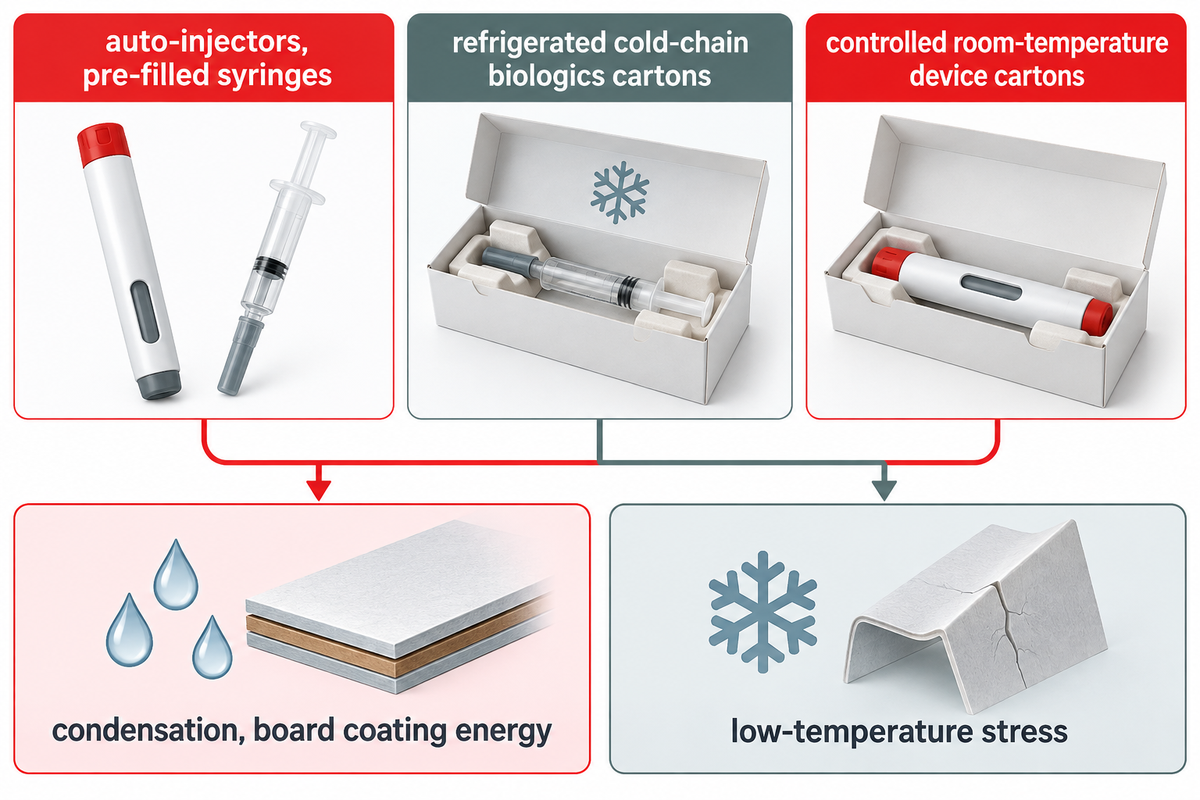
Las cunas estructurales de cartoncillo para autoinyectores, jeringas precargadas y dispositivos de autoadministración deben diseñarse para mantener la resistencia del adhesivo en las condiciones de almacenamiento especificadas y proteger los cilindros de vidrio. Los transformadores deben distinguir los estuches de cartón para medicamentos biológicos refrigerados en cadena de frío de los estuches de cartón para dispositivos almacenados a temperatura ambiente controlada según el perfil de estabilidad del fármaco. Los equipos ensayan las uniones adhesivas frente a la condensación, la energía superficial del estucado del cartón y el esfuerzo a baja temperatura.
La creciente demanda de dispositivos de inyección domiciliaria y el auge de los medicamentos biológicos han convertido las cunas multipanel de cartoncillo en un segmento esencial de transformación. Estos estuches de cartón con separadores integrados están libres de plástico y sustituyen a las bandejas termoformadas. Varían notablemente según la formulación. Los estuches de cartón para medicamentos biológicos refrigerados, como las plumas de anticuerpos monoclonales y los estuches de cartón para vacunas, se conservan en la cadena de frío para proteger la dosis dentro del estuche de cartón original frente a la luz y el choque térmico. Por el contrario, varios autoinyectores de emergencia se conservan a temperatura ambiente controlada y no deben refrigerarse. Por ello, los ingenieros de envasado adaptan el cartón y el adhesivo al perfil de estabilidad del fármaco en lugar de dar por sentado que toda caja de inyectables entra en una cámara frigorífica.
En la plegadora-encoladora, la selección de adhesivos de alto rendimiento equilibra el tiempo abierto, la penetración en la fibra y la resistencia térmica. La cola en dispersión de acetato de polivinilo penetra en el cartoncillo no estucado y desarrolla su resistencia a medida que se evapora el agua de la cola. El desgarro de fibra se produce cuando la resistencia de la unión del adhesivo supera la resistencia del cartoncillo. Las plegadoras-encoladoras de alta velocidad utilizan adhesivos hot-melt. Sin embargo, la guía de resolución de problemas de apertura de uniones hot-melt de Henkel advierte que los recubrimientos de baja energía superficial, un tiempo abierto inadecuado o una compresión insuficiente hacen que las uniones se abran durante el almacenamiento en frío o los ciclos de humedad. Los transformadores modifican el equipamiento de boquillas y discos inyectores, así como el protocolo de acondicionamiento, según se describe en nuestra guía de configuración del sistema de encolado de la plegadora-encoladora.
Caso práctico: Un transformador fabrica un estuche de cartón de 6 esquinas con fondo automático y cuna integrada de cartoncillo para una jeringa precargada refrigerada. Durante las primeras tiradas de producción, las muestras superaron los ensayos de tracción a temperatura ambiente. Sin embargo, tras el acondicionamiento refrigerado, las uniones laterales del estuche de cartón se abrieron. La inspección de las uniones fallidas revela cordones de adhesivo lisos y brillantes depositados sobre un reverso estucado con caolín sin penetración en la fibra. Mediante la aplicación de un tratamiento por plasma en la solapa de encolado antes del chorro de cola fría y el aumento del tiempo de contacto de la correa de compresión, el transformador logró restablecer el desgarro total de fibra en condiciones de refrigeración.
¿Cómo evitan la inspección por visión cero-defectos y la expulsión de estuche de cartón único los fallos de despeje de línea?
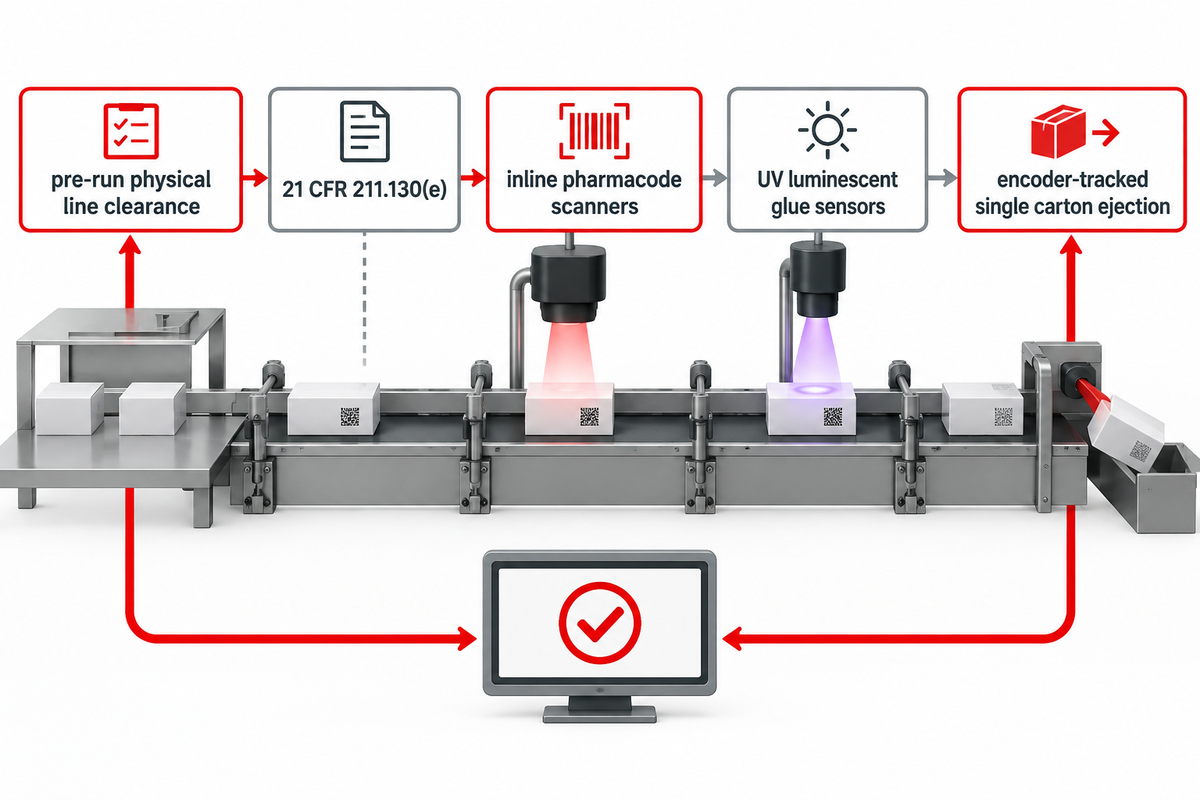
La prevención de mezclas de envases combina el despeje físico de la línea previo a la tirada y la inspección automatizada en marcha con la expulsión de estuche de cartón único. En las operaciones de envasado de medicamentos bajo la norma 21 CFR 211.130(e), las instalaciones inspeccionan y documentan las líneas de envasado antes de su uso. En la plegadora-encoladora, los transformadores refuerzan el despeje de línea con lectores de código farmacode en línea, cámaras de visión 2D, sensores de cola luminiscente UV y compuertas de expulsión de estuche de cartón único seguidas por encóder y verificadas mediante una fotocélula en el cajón de rechazos.
La ingeniería de cumplimiento normativo comienza con una lectura precisa de las normas federales. Conforme a la norma 21 CFR 211.130(e), las instalaciones de envasado y etiquetado de medicamentos se inspeccionan inmediatamente antes de su uso. Esta comprobación garantiza que se han retirado los productos farmacéuticos anteriores y los materiales de envasado o etiquetado inadecuados, y los resultados de la inspección se documentan en los registros de producción del lote. Los sensores en línea de la plegadora-encoladora de un transformador no sustituyen al despeje físico de la línea previo a la tirada. En cambio, proporcionan una defensa de ingeniería en tiempo real frente a piezas troqueladas extraviadas, líneas de cola ausentes y defectos de impresión durante la transformación a alta velocidad.
Proveedores de equipos como Baumer hhs y Heidelberg (Diana Inspection) han desarrollado sistemas de seguimiento en lazo cerrado para estuches de cartón plegables. La cola fría de base acuosa es incolora, por lo que los transformadores utilizan adhesivos aditivados con un blanqueante óptico que emite fluorescencia bajo luz UV. De este modo, la presencia del adhesivo se detecta mediante un sensor de luminiscencia UV y la longitud de la línea de cola se mide mediante un encóder. Detectar la anchura y la posición de la línea de cola requiere una inspección con resolución espacial. Simultáneamente, un lector de código farmacode o una cámara de visión 2D verifica la identidad de la referencia SKU antes de que se cierre la unión lateral encolada.
Barrera de Despeje de Línea Farmacéutica Cero-Defectos
La Barrera de Despeje de Línea Farmacéutica Cero-Defectos consta de nueve barreras de verificación previas a la tirada y en marcha. Esta secuencia se utiliza para auditar la detección de fallos y la retirada de estuches de cartón individuales durante las Pruebas de Aceptación en Fábrica (FAT) y la producción habitual.
| Etapa de la Barrera | Objetivo de Verificación | Mecanismo de Control o Sensor | Disposición a Prueba de Fallos y Ensayo de Desafío FAT |
|---|---|---|---|
| 1. Despeje de Línea Previo al Uso | Retirada de piezas troqueladas, etiquetas y materiales inadecuados del lote anterior antes de iniciar un nuevo pedido (alineada con los principios de inspección de 21 CFR 211.130(e)) | Revisión física por dos personas del alimentador, las guías, las zonas bajo los resguardos y el cajón de rechazos | Registro firmado de despeje de línea antes de cargar el nuevo palé |
| 2. Bloqueo de Receta y Utillaje | Correspondencia de la revisión del plano técnico, línea de troquel, rueda de Braille y tolerancias de sensores | Verificación de la receta en HMI frente al paquete aprobado de estándares de calidad | Retener la puesta en marcha si la revisión del plano técnico o la disposición del Braille difiere de la orden de trabajo |
| 3. Control de Doble Pliego en el Alimentador | Evitar que piezas troqueladas solapadas oculten un estuche de cartón sin encolar o sin inspeccionar | Detector ultrasónico o de calibre mecánico de doble pliego a la salida del alimentador | Parada inmediata del embrague del alimentador o expulsión controlada del par solapado |
| 4. Identidad Pharmacode / 2D en Línea | Detectar piezas troqueladas de referencias SKU ajenas o mezclas de idiomas en el arte final | Lector de código farmacode de alta velocidad o cámara 2D DataMatrix sobre el formato troquelado plano | Activar el registro de seguimiento del encóder para el rechazo posterior del estuche de cartón único |
| 5. Visión de Impresión y Superficie | Detectar ventanas de lote/caducidad ausentes, motas de impresión o defectos superficiales | Cámara de inspección de impresión para defectos gráficos, combinada con inspección de relieve mediante iluminación oblicua cuando se especifican controles de Braille | Marcar el identificador del formato troquelado defectuoso en el registro de desplazamiento sin detener el accionamiento principal |
| 6. Sensor de Cola Luminiscente UV | Verificar la presencia de adhesivo en la unión lateral encolada y la longitud de la línea de cola vinculada al encóder (con visión de resolución espacial cuando se especifican controles de anchura o desplazamiento) | Sensor óptico de luminiscencia UV que lee el trazador fluorescente en la cola fría | Rechazar piezas troqueladas con líneas de cola cortas o ausentes antes del plegado |
| 7. Expulsión Individual Seguida por Encóder | Retirar únicamente el formato troquelado defectuoso a velocidad de línea antes de la correa de compresión | Aleta deflectora neumática o servo de alta velocidad sincronizada con los pulsos del encóder de la correa | Desviar el formato troquelado defectuoso hacia la caja cerrada de recogida de rechazos |
| 8. Fotocélula de Confirmación de Rechazo | Demostrar que el formato troquelado defectuoso ha entrado físicamente en el conducto cerrado de rechazos | Sensor óptico en lazo cerrado dentro de la boca de rechazo sincronizado con la carrera del expulsor | Parada controlada de la máquina si un rechazo previsto no corta el haz dentro de la ventana de seguimiento, seguida de la puesta en cuarentena de los estuches de cartón posteriores |
| 9. Parada de Línea por Fallos Consecutivos | Evitar el desperdicio continuo si se obstruye una boquilla de cola o se desplaza una guía | Contador del PLC que supervisa la frecuencia de rechazos consecutivos o por ventana de muestreo | Parada automática del alimentador tras alcanzar un umbral configurado de rechazos consecutivos para que el operario verifique la causa raíz |
La octava etapa de la barrera, la fotocélula de confirmación de rechazo, actúa como el paso final de control de calidad. Por ejemplo, si una válvula neumática pierde presión y no desvía un estuche de cartón defectuoso, ese estuche de cartón defectuoso avanzaría hacia la correa de compresión sin ser detectado. Con la confirmación de rechazo en lazo cerrado configurada para detener la línea, el PLC inicia una parada cuando falta la señal esperada del sensor de la boca de rechazo al final de la ventana de seguimiento. La plegadora-encoladora desacelera entonces hasta detenerse.
¿Cómo deben los transformadores de envases especificar y auditar una plegadora-encoladora para estuches de cartón farmacéuticos?
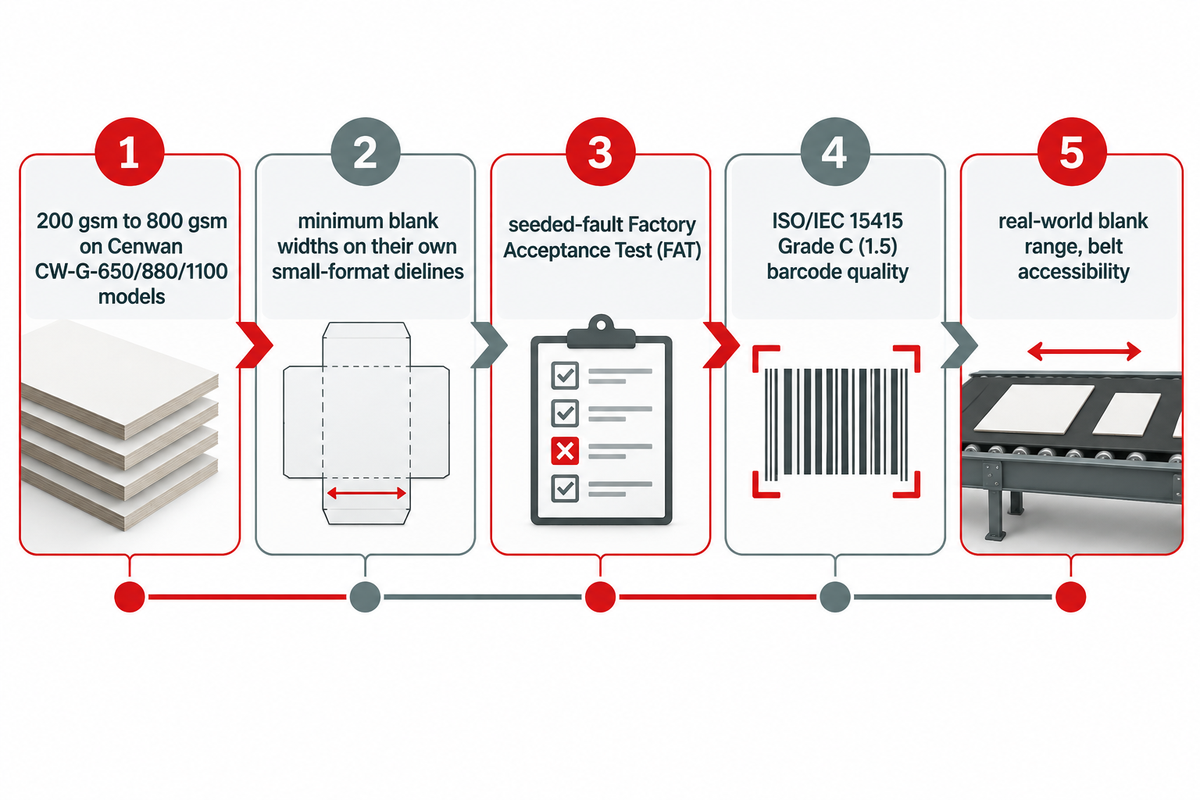
Especificar una plegadora-encoladora para estuches de cartón de medicamentos alinea los departamentos de ingeniería, calidad y compras con los planos técnicos reales y los rangos de gramaje de cartón propios de cada modelo, por ejemplo, de 200 gsm a 800 gsm en los modelos Cenwan CW-G-650/880/1100. Se recomienda al personal de compras validar los anchos mínimos de pieza troquelada sobre sus propios planos técnicos de pequeño formato y mantener los despejes físicos de línea previos a la tirada. Cuando así se especifica, una Prueba de Aceptación en Fábrica (FAT) con fallos inducidos audita el preplegado a 180 grados, la altura de punto Braille Marburg Medium de 0,20 mm, la calidad de código de barras ISO/IEC 15415 Grado C (1.5) y la expulsión de estuche de cartón único.
Las experiencias compartidas por transformadores veteranos en el foro de ingeniería de plegadoras-encoladoras de PrintPlanet destacan la importancia de evaluar el rango real de piezas troqueladas de una máquina, la accesibilidad de las correas y la asistencia técnica posventa con cartones dúplex estucados, SBS y reciclados. Los parámetros verificados del catálogo público de Cenwan Machine (CW-W-1250AC-S con ancho de 290-1250 mm hasta 200 m/min; CW-G-650/880/1100 para cartón de 200-800 gsm hasta 400 m/min; CW-G-650PC de 13,5 kW para fondo automático; CW-W-1250PCW de 180 m/min para 4/6 esquinas) respaldan la matriz RFQ/FAT del transformador con límites explícitos entre catálogo y validación. Cuando un transformador elabora una solicitud de oferta (RFQ), puede establecer restricciones de diseño basadas en los parámetros certificados del catálogo público del equipo de ingeniería de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
- Rango de Encolado Lineal y Preplegado (CW-W-1250AC-S): La especificación del catálogo público indica un rango de ancho de formato troquelado abierto de 290 mm a 1250 mm, velocidad de correa de hasta 200 m/min y potencia de motor de 22 kW para cajas exteriores y envases múltiples.
- Rango de Estuches de Cartón de 4 Pliegues de Alta Velocidad (CW-G-650 / 880 / 1100): La especificación del catálogo público abarca las clases de ancho de 650 mm, 880 mm y 1100 mm y admite cartoncillo de 200 gsm a 800 gsm a velocidades de diseño de hasta 400 m/min.
- Rango de Fondo Automático (CW-G-650PC): La especificación del catálogo público indica una clase de ancho de 650 mm y una configuración de accionamiento de 13,5 kW para estuches de cartón plegables de fondo automático.
- Rango Multipanel de 4/6 Esquinas (CW-W-1250PCW): La especificación del catálogo público indica una clase de ancho de 1250 mm, velocidades de hasta 180 m/min y 25 kW de potencia con ganchos rotativos para bandejas de dispositivos con separadores de 4 esquinas y 6 esquinas.
| Perfil Responsable | Datos de Especificación para la RFQ | Método de Verificación en la Prueba de Aceptación en Fábrica (FAT) | Límite de Alcance y Documentación Generada |
|---|---|---|---|
| Ingeniería de Planta | Planos técnicos de producción más pequeños y más grandes, rango de cartón específico del modelo (como 200 gsm a 800 gsm en las CW-G-650/880/1100), ángulos de preplegado del Hendido 1 y el Hendido 3 y puertos para Braille/plasma | Realizar pruebas de producción continuas con el estuche de cartón para vial más pequeño y el cartón más rígido a la velocidad objetivo, verificando la recuperación del hendido a 180 grados y la altura de punto Braille Marburg Medium de 0,20 mm | Los límites de ancho de pieza troquelada del catálogo y las velocidades máximas específicas del modelo son rangos mecánicos. La velocidad real de fabricación depende de la geometría del formato troquelado y del tiempo de fijación del adhesivo. |
| Aseguramiento de la Calidad (QA) | Lector de código farmacode, verificador 2D (mínimo ISO/IEC 15415 Grado C / 1.5), sensor de cola UV, expulsor de estuche de cartón único y fotocélula de rechazo | Completar el despeje físico previo a la tirada, introducir piezas troqueladas con fallos acordados con el cliente en una tirada real y verificar la recogida de estuche de cartón único | La prueba FAT de la máquina verifica las funciones acordadas del equipo. La cualificación del proceso del transformador se rige por su sistema de calidad y los acuerdos con el cliente, mientras que el fabricante farmacéutico es responsable de la cualificación de sus operaciones de envasado de medicamentos. |
| Compras y Operaciones | Potencia total instalada específica del modelo incluidos los módulos de inspección y auxiliares, kit de correas de recambio y boquillas, esquemas eléctricos y acuerdo de nivel de servicio (SLA) de escalado | Verificar los números de serie de los componentes entregados, los enclavamientos de los resguardos de seguridad, la copia de seguridad de recetas del PLC y la documentación de mantenimiento del operario antes de la liberación final | Los precios unitarios y los plazos de entrega no están estandarizados públicamente y requieren una oferta formal de ingeniería basada en los periféricos de inspección instalados. |
Mantener diferenciados los límites máximos del catálogo público respecto de las validaciones específicas de cada trabajo de producción protege al transformador y al equipo responsable. Las pruebas FAT validan las funciones acordadas del equipo. La forma en que se valida la cualificación de proceso de un transformador está sujeta a su sistema de calidad y a los acuerdos con el cliente. Es responsabilidad del fabricante farmacéutico validar la cualificación de proceso de las operaciones de envasado. Que un transformador fabrique cajas miniatura de dosis unitaria para ampollas junto con productos médicos más anchos no constituye en sí mismo un problema. El equipo de ingeniería debe especificar el utillaje de carros de formato estrecho durante la revisión del presupuesto de soluciones de plegadora-encoladora automática, en lugar de suponer que un bastidor de formato ancho procesa piezas troqueladas miniatura sin carros especiales.
Preguntas Frecuentes
¿Cuáles son las tendencias de producción de estuches de cartón farmacéuticos más importantes para los transformadores de envases en 2026?
Cinco cambios normativos y estructurales dominan la producción en 2026.
Las marcas están adoptando diseños de cartoncillo monomaterial reciclable alineados con los objetivos de reciclabilidad del PPWR de la UE, junto con la serialización GS1 2D DataMatrix por unidad para los medicamentos aplicables conforme a la DSCSA de Estados Unidos y la FMD de la UE. Las opciones de producción de estuches de cartón farmacéuticos incluyen cierres encolados con desgarro de fibra, grabado Braille Marburg Medium en línea, supervisión de cola UV y expulsión de estuche de cartón único. CCL Healthcare también describe estructuras de seguridad con apertura rasgable, mientras que las cunas multipanel de cartoncillo sustituyen cada vez más a las bandejas secundarias de plástico.
¿Por qué es fundamental el preplegado a 180 grados en los estuches de cartón plegables farmacéuticos?
El prequiebre completo reduce la resistencia a la apertura en las estuchadoras de blísteres.
El preplegado acondiciona mecánicamente los hendidos para reducir la resistencia a la apertura del estuche de cartón en el estuchado posterior. Cuando se especifica a 180 grados en el primer y el tercer hendido, los estuches de cartón plegados en plano se abren con suavidad bajo la succión por vacío en las estuchadoras de blísteres horizontales o verticales. Sin un prequiebre uniforme del hendido, las piezas troqueladas rígidas monomateriales o de fibra reciclada presentan una recuperación elástica que provoca atascos en la alimentación de pliegos y paradas de línea.
¿Cómo evitan las plegadoras-encoladoras las mezclas de estuches de cartón y las uniones sin cola en la producción farmacéutica?
Los sensores sincronizados en línea activan la expulsión controlada de estuche de cartón único.
Las plegadoras-encoladoras actuales combinan lectores de código farmacode en línea, cámaras de códigos de barras 2D y detectores de cola luminiscente UV antes de la correa de compresión. Cuando cualquier sensor detecta una referencia SKU mezclada, un cordón de cola ausente o un formato troquelado desviado, el encóder realiza el seguimiento de ese estuche de cartón exacto hasta una aleta expulsora de alta velocidad situada antes de la compresión. A continuación, una fotocélula en la boca de rechazo verifica su retirada física hacia un cajón de recogida cerrado con llave.
¿Pueden los insertos de cartoncillo monomaterial sustituir a las bandejas de plástico termoformado en los estuches de cartón farmacéuticos?
Sí, las cunas multipanel de cartoncillo sustituyen a las bandejas secundarias de plástico.
Los separadores troquelados de cartoncillo y las cunas de 4 esquinas o 6 esquinas sustituyen cada vez más a las bandejas secundarias de PVC y PET no exentas para blísteres o viales. Según la geometría real de la caja, las fundas separadoras sencillas se pliegan en estaciones de encolado lineal, mientras que las cunas multipanel complejas utilizan alineación de pliego ancho en el alimentador, registro de encolado multipunto y ganchos rotativos de plegado sincronizados.
¿Qué debe verificar un transformador durante una Prueba de Aceptación en Fábrica (FAT) de una plegadora-encoladora farmacéutica?
Ensaye piezas troqueladas con fallos inducidos sobre las calidades reales de cartón de producción.
Durante una Prueba de Aceptación en Fábrica, los transformadores deben ensayar sus planos técnicos de producción más pequeños, más grandes y más rígidos, incluidos los cartones con barniz UV y solapas de reserva de encolado sin barnizar. Cuando así se especifica, la auditoría verifica la recuperación del hendido a 180 grados, la altura de punto Braille Marburg Medium de 0,20 mm, la calidad de código de barras ISO/IEC 15415 Grado C (1.5) y el rechazo de fallos de estuche de cartón único. Por último, confirme que la ausencia de señal en la fotocélula de la boca de rechazo activa una parada controlada.
¿Sustituye la inspección por visión en línea de una plegadora-encoladora al despeje de línea previo al uso exigido por las normas cGMP?
No, la inspección física de despeje de línea previa a la tirada sigue siendo imprescindible.
Conforme a la norma 21 CFR 211.130(e), las instalaciones de envasado y etiquetado de medicamentos se inspeccionan inmediatamente antes de su uso. Esta comprobación garantiza que se han retirado los productos farmacéuticos anteriores y los materiales de envasado o etiquetado inadecuados, y los resultados de la inspección se documentan en los registros de producción del lote. Los sensores de código farmacode y de cola en línea proporcionan una eliminación de defectos durante el funcionamiento, pero nunca sustituyen al despeje físico de la línea previo a la tirada.
Especifique la Configuración de Su Plegadora-Encoladora de Estuches de Cartón
Envíe sus planos técnicos de estuches de cartón más pequeños y más grandes, el rango de gramajes de cartón, los requisitos de Braille y la lista de comprobación de inspección en línea a nuestro equipo de ingeniería. Revisaremos la geometría de las estaciones, los ángulos de preplegado y los criterios de aceptación FAT para su línea de transformación.
Elaborado a partir de textos normativos de la Unión Europea y de la FDA de Estados Unidos, investigaciones revisadas por pares sobre transformación de cartoncillo, datos sectoriales de PMMI y especificaciones técnicas de fabricantes revisados en octubre de 2026. Los casos prácticos son ejemplos ilustrativos de ingeniería. Siga siempre los protocolos de validación cGMP específicos de cada planta y las instrucciones de seguridad de los equipos instalados.
Referencias y Fuentes
- Envases y residuos de envases (a partir de 2026): Resumen del Reglamento (UE) 2025/40 EUR-Lex, Diario Oficial de la Unión Europea.
- 21 CFR 211.130: Operaciones de envasado y etiquetado Electronic Code of Federal Regulations (eCFR), U.S. Food and Drug Administration.
- La transformación y sus efectos sobre las propiedades de barrera de los materiales de envasado recubiertos: Una revisión BioResources, North Carolina State University.
- Infografía farmacéutica de PMMI: Retos normativos y de fabricación y tendencias futuras de envasado PMMI, The Association for Packaging and Processing Technologies.
- US7121991B2: Método y aparato para producir un estuche de cartón plegable United States Patent and Trademark Office (vía Google Patents).