Póngase en contacto con Cenwan Machine Company

Un sistema de encolado para plegadora-encoladora debe aplicar el adhesivo adecuado a la pestaña de encolado, mantener el patrón mientras avanza la pieza troquelada y formar una unión que resista el uso previsto. Un cordón de aspecto limpio es solo un indicador. Los ajustes de inspección, el mecanismo de rechazo y el ensayo de la caja de cartón terminada necesitan cada uno sus propios criterios de aceptación.
Actualizado en octubre de 2026
Guía rápida de aplicación
- Cola fría: valide el cartón, el recubrimiento y el intervalo de compresión reales.
- Hot melt: adapte el grado de adhesivo, el equipo calefactado y las condiciones de servicio.
- Control del patrón: compruebe por separado el seguimiento de posición, la respuesta de la válvula y la cantidad de adhesivo.
- Inspección: elija el método de detección según el adhesivo y el fondo.
- Comprobaciones de liberación: verifique el rechazo físico y ensaye la unión terminada.
Un sistema de encolado para plegadora-encoladora combina el suministro de adhesivo, los cabezales de aplicación y el control del patrón. Los sensores supervisan características de aplicación seleccionadas; un dispositivo de rechazo retira los defectos identificados. Los ensayos de la unión terminada comprueban si la caja de cartón cumple los requisitos de encolado acordados.
En el caso de los estuches plegables, esta guía sigue las piezas troqueladas antes del troquelado a través de la operación de encolado. Una impresora flexográfica plegadora-encoladora puede incluir impresión, hendido, ranurado y troquelado, como se explica en el curso de TAPPI sobre impresoras flexográficas plegadoras-encoladoras. Esta distinción entre equipos ayuda a determinar los cabezales de aplicación y las señales que debe intercambiar una modernización.
Antes de seleccionar el equipo
- Algunos sistemas de inspección de cola fría funcionan sin trazador fluorescente.
- Cambiar el recubrimiento puede afectar al encolado y a la detección óptica.
- El número de canales de un controlador indica las salidas, no la cantidad de tipos de caja validados.
- Una alarma del detector, una caja de cartón rechazada y una unión aceptable son resultados distintos.
Sistema de encolado para plegadora-encoladora: siga toda la cadena de aplicación
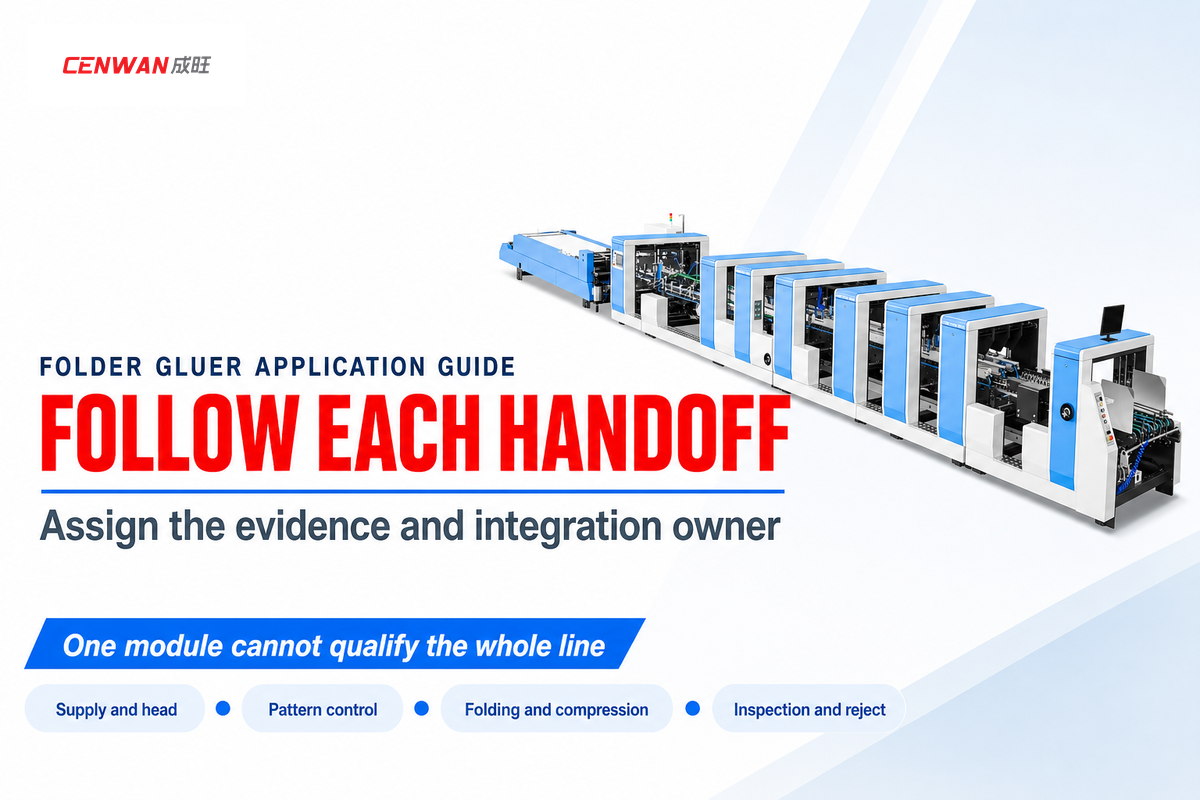
Un sistema de encolado para plegadora-encoladora conecta el almacenamiento y suministro del adhesivo con el aplicador, el controlador del patrón, los dispositivos de inspección y el mecanismo de rechazo. La sección de plegado pone en contacto las dos superficies, y la compresión mantiene la unión mientras fragua. Cada transferencia puede introducir un fallo distinto, por lo que elegir solo una bomba o una boquilla deja sin resolver requisitos importantes de producción.
En el sistema de Valco Melton para estuches plegables, las válvulas, bombas, reguladores y filtros se diferencian de los controles de patrón, la detección, la visión y los expulsores. Esto permite estructurar una oferta. Enumere primero las funciones necesarias, identifique después qué módulo realiza cada una y quién lo integra en la máquina completa.
| Transferencia | Función | Datos de producción |
|---|---|---|
| Envase del adhesivo | Contiene el grado y el lote especificados | Etiqueta, vida útil y registro de almacenamiento |
| Bomba o suministro a presión | Suministra adhesivo al circuito | Suministro estable durante la tirada acordada |
| Filtro y manguera | Conducen el adhesivo hasta el cabezal de aplicación | Registro del estado y la compatibilidad |
| Válvula y boquilla | Inician, forman e interrumpen la aplicación | Muestra de cordón o punto |
| Detección de la pieza troquelada | Detecta la referencia de producto entrante | Ubicación de activación repetible |
| Controlador del patrón | Coloca el patrón programado | Posiciones de inicio y final durante los cambios de velocidad |
| Plegado y compresión | Juntan y mantienen unidas las superficies de la unión | Muestra de caja de cartón cerrada y de la unión |
| Sensor o cámara | Evalúa la característica de aplicación configurada | Muestras correctas conocidas y muestras defectuosas preparadas deliberadamente |
| Dispositivo de rechazo | Retira la caja de cartón identificada | Recuperación y recuento de rechazos físicos |
Al recorrer el proceso, siga una pieza troquelada desde el alimentador hasta la sección de salida. Un patrón de cola que empieza en el lugar correcto puede fallar si la pieza pierde la alineación antes del cierre. A la inversa, una unión sólida no resuelve la mezcla de códigos de impresión ni un atasco en el embalaje posterior. Registre estos resultados por separado en los datos de producción.
Una plegadora-encoladora de encolado lineal puede tener una pestaña principal de encolado, mientras que una tirada multipunto puede necesitar un patrón para cada zona de unión. Mantenga esas ubicaciones visibles en el plano de la pieza troquelada. La especificación de una plegadora-encoladora de cajas debe identificarlas antes de seleccionar la disposición de los cabezales de aplicación.
Decisión de compra: Especifique conjuntamente las funciones de aplicación e inspección necesarias. Si la oferta de una plegadora-encoladora de cajas incluye un aplicador pero excluye el rechazo, debe especificar quién se ocupará de la integración.
Cola fría y hot melt: valide conjuntamente el cartón y la unión
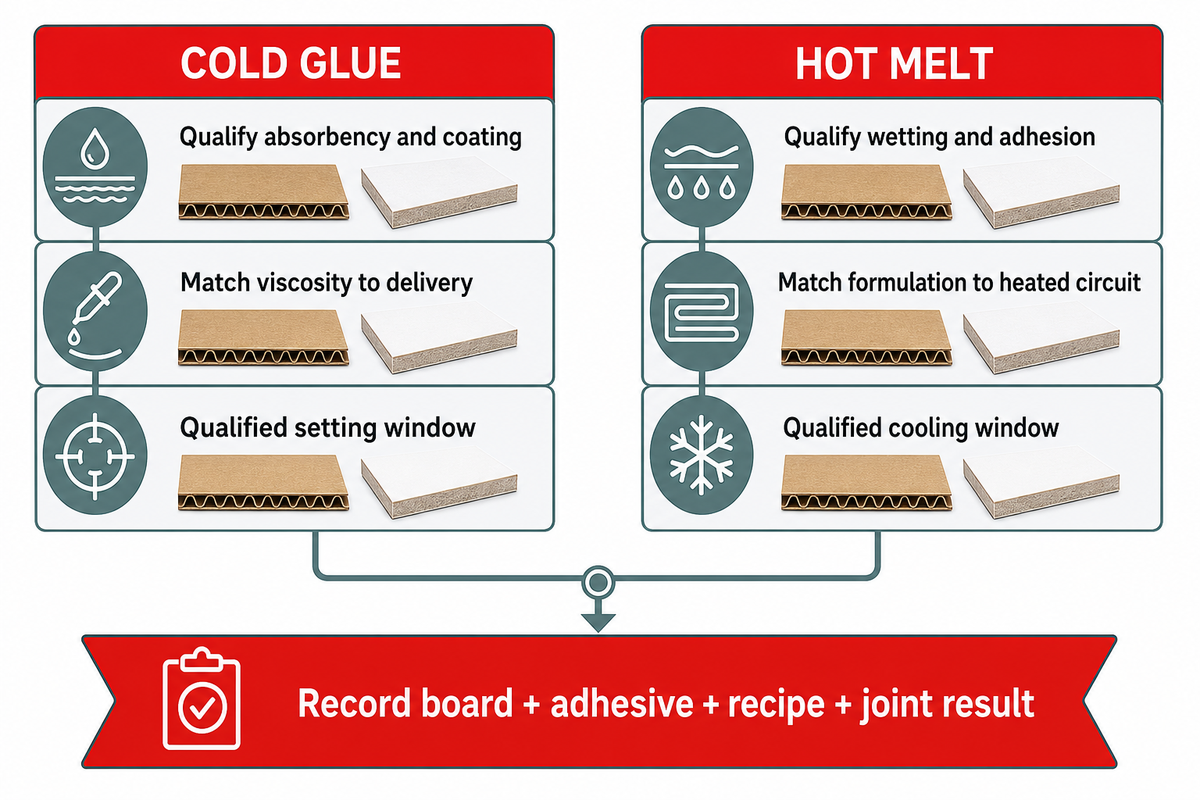
La elección entre cola fría y hot melt debe basarse en la superficie real de la pestaña de encolado y las condiciones de uso de la caja de cartón terminada. Los adhesivos en dispersión acuosa y los adhesivos termofusibles termoplásticos fraguan mediante mecanismos distintos, por lo que cambiar de adhesivo afecta al equipo de aplicación y al intervalo de proceso. La validación debe mantener constantes el cartón, el recubrimiento, el plegado y las condiciones de ensayo, en lugar de clasificar las dos familias de forma aislada.
En un estudio de 2025 sobre cartoncillo, Mubarak Khlewee, William Desisto y Douglas W. Bousfield observaron que tanto la penetración como la resistencia del recubrimiento contribuían a alcanzar fuerzas de pelado elevadas. Por ejemplo, un adhesivo más fuerte puede seguir dejando una capa de recubrimiento débil como superficie de fallo. Examine dónde se separa la unión, no solo cuánta fuerza resiste la caja de cartón.
Cola fría
- Evalúe la absorbencia y el recubrimiento reales.
- Adapte la viscosidad al sistema de suministro y boquillas.
- Mantenga el cierre y la compresión dentro del intervalo de ajustes validado.
Hot melt
- Evalúe la humectación y la adhesión sobre la superficie real.
- Adapte la formulación al circuito calefactado.
- Mantenga el cierre y la compresión dentro del intervalo de enfriamiento validado.
Los adhesivos termofusibles termoplásticos convencionales desarrollan su resistencia al enfriarse, según explica H.B. Fuller en su información técnica. Factores como la temperatura de servicio y la exposición a sustancias químicas afectan a su rendimiento y aplicación. Un adhesivo reactivo requiere instrucciones propias de curado y equipo; no debe utilizar la receta de un adhesivo termofusible convencional.
¿Qué sistema de encolado debería utilizar en mi plegadora-encoladora?
Utilice un sistema de cola fría cuando el adhesivo acuoso seleccionado produzca una unión aceptable dentro del intervalo disponible de aplicación, plegado y compresión. Si una formulación de hot melt validada y un circuito calefactado cumplen mejor los requisitos de producción y de la unión, elija hot melt. En ambos casos, base la decisión en los resultados de muestras para las condiciones de uso definidas, no en una regla supuesta sobre el recubrimiento.
Matriz de validación del adhesivo y la unión
La matriz de validación del adhesivo y la unión resulta útil cuando se comparan en la misma prueba el material, la aplicación y los criterios de aceptación de la unión terminada.
| Campo | Registro | Decisión que permite tomar |
|---|---|---|
| Identificación del cartón | Calidad, proveedor, calibre en mm y lote | Mantener equivalentes las comparaciones de sustrato |
| Superficie de la pestaña de encolado | Impresión, barniz, película o cartón expuesto | Elegir el adhesivo para la cara de unión |
| Identificación del adhesivo | Código exacto del producto y lote | Evitar sustituciones por productos de la misma familia |
| Receta de aplicación | Cabezal/boquilla, patrón y ajustes aprobados | Repetir la aplicación de prueba |
| Intervalo de cierre | Secuencia de aplicación a contacto a la velocidad de prueba | Mantener el adhesivo trabajable hasta el cierre |
| Compresión | Disposición de contacto y condiciones de sujeción | Evitar que se abra mientras fragua la unión |
| Condiciones de ensayo | Tiempo, temperatura y método de acondicionamiento | Comparar de forma equitativa los resultados de la unión terminada |
| Condiciones de uso final | Temperatura de servicio, carga y exposición durante el almacenamiento | Validar la durabilidad más allá de la apertura inmediata |
| Envases alimentarios, cuando proceda | Mercado, tipo de alimento, vía de contacto y declaración del adhesivo | Evaluar por separado la idoneidad para el uso previsto |
| Decisión de liberación | Criterio de aceptación, resultado y responsable | Aprobar una combinación definida de cartón y receta |
Para las aplicaciones de envases alimentarios en EE. UU., 21 CFR 175.105 establece restricciones sobre la composición del adhesivo y su separación de los alimentos o el contacto limitado con estos. La resistencia de la unión y la idoneidad alimentaria deben evaluarse por separado. Una caja de cartón cosmética o una caja de cartón ondulado pueden tener usos distintos, y no debe copiarse una declaración para envases alimentarios en un grado de adhesivo sin relación con ese uso.
Ejemplo: En una tirada de estuches plegables se pasa de una pestaña de encolado de cartoncillo expuesto a una cara barnizada. La receta anterior sigue dejando un cordón limpio, pero la solapa se abre después del embalaje. El equipo de producción mantiene sin cambios el tipo de caja y compara las superficies anterior y nueva con el mismo lote de adhesivo. Calidad registra la superficie de fallo y repite el ensayo de la unión tras el periodo de acondicionamiento acordado. En una segunda prueba se utiliza un adhesivo compatible con la nueva superficie, con su propia receta de aplicación. El resultado útil es una combinación validada de superficie, adhesivo y condiciones de máquina. Aumentar la cantidad de cola antes de identificar la superficie de fallo introduciría otra variable y dificultaría la interpretación de la comparación.
En una caja de cartón ondulado, dibuje el perfil de las ondas y la estructura del cartón ondulado junto con el plano de la pestaña. Incluya el rendimiento previsto a largo plazo en la validación de la unión. Una tirada de sobres también debe tener su propio registro de superficie y patrón, en lugar de heredar la receta de los estuches.
Elección del material: considere la sustitución de un recubrimiento o un adhesivo como una nueva condición de validación. La guía de plegadoras-encoladoras para cartón ondulado explica el contexto más amplio de la máquina para otra estructura de cartón.
Boquillas y válvulas: adapte el caudal, el patrón y el corte
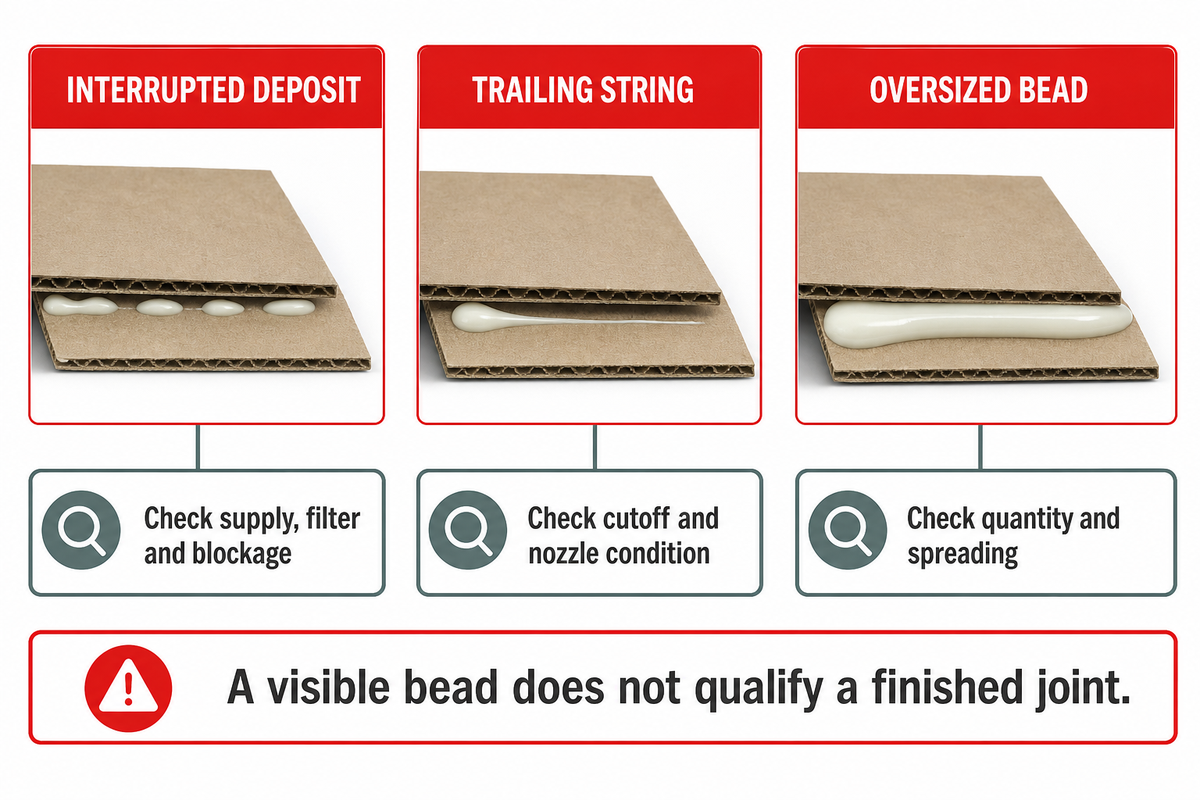
La boquilla determina la forma de la aplicación junto con la válvula, las propiedades del adhesivo y la presión de suministro. Una abertura mayor puede cambiar la cantidad y el corte, pero no corregirá todas las uniones débiles ni todos los cordones ausentes. Seleccione el cabezal y la boquilla como un conjunto de aplicación compatible y compare la aplicación con un patrón de referencia validado.
La guía de boquillas de Robatech indica que la cantidad de adhesivo aplicada depende de la geometría de la boquilla y de la presión de la bomba. También señala la viscosidad y la sensibilidad a la temperatura como factores de selección. Si hay una unión débil, intentar corregirla con una boquilla mayor puede generar otras limitaciones del proceso o de los tiempos durante el plegado y la compresión.
- Aplicación ausente o interrumpida: compruebe el suministro, el estado del filtro y las obstrucciones antes de cambiar el patrón.
- Hilo al final del cordón: compare el corte con la referencia; revise el estado de la boquilla y la válvula y el estado del adhesivo.
- Cordón demasiado grande: examine la cantidad aplicada y su extensión al cerrar.
- Cordón correcto, unión débil: vuelva a comprobar la superficie, el cierre y los datos de la unión terminada.
Una muestra útil para el mantenimiento preventivo debe incluir el inicio y el final del cordón. A veces solo se toma una muestra del centro, lo que puede ocultar un hilo final o una apertura tardía de la válvula. Anote el número de pieza de la boquilla retirada y consúltelo al sustituirla por otra con una abertura similar. El mismo enfoque sirve cuando se usa una pestaña de encolado más estrecha o una máquina de plegado y encolado para manipular piezas troqueladas de cartón.
Aumentar la presión de forma general no es una solución autorizada para diagnosticar problemas del proceso. Decisión de sustitución: utilice la boquilla especificada con los componentes de válvula validados. Mantenga la presión del adhesivo y la temperatura del hot melt dentro de los límites indicados por las instrucciones del equipo instalado y del adhesivo.
Controladores y encóderes: mantenga el adhesivo en su posición al cambiar la velocidad
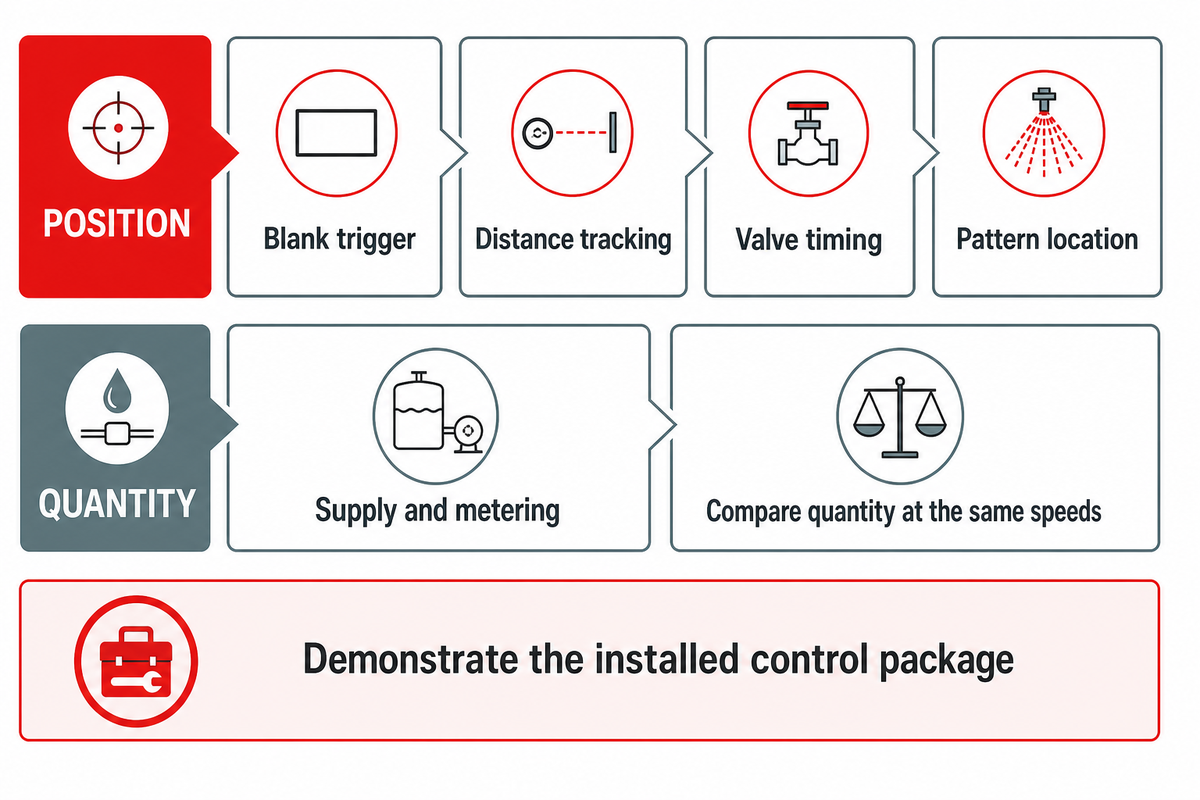
El control del patrón debe mantener alineadas las posiciones de inicio y parada del adhesivo con la pieza troquelada en movimiento en todo el intervalo de velocidades de producción. También intervienen la detección del producto, el seguimiento de la distancia y el accionamiento de la válvula. La etiqueta «controlador programable» no define estas funciones. La oferta y la prueba deben indicar qué funciones incluye el paquete de control.
La página del producto Z2 de Glue Machinery indica funcionamiento mediante encóder o temporizador, dos entradas de fotocélula, una entrada de encóder y una salida independiente de válvula proporcional de 0–20 mA. La versión de dos canales y el almacenamiento de 99 programas son características del modelo. No validan una velocidad, una receta ni una precisión para otra línea de encolado.
El ejemplo de usuario de control de movimiento de PLCopen crea una función de registro específica para la aplicación a partir de TouchProbe y otros bloques de función. Esto explica por qué la especificación del control debe detallar más que «PLC incluido». La pantalla táctil debe permitir al operario identificar el trabajo de producción activo, las dimensiones del patrón, la referencia de activación y el historial de fallos sin borrar la receta guardada.
Mapa de cuellos de botella de la línea de encolado
El mapa de cuellos de botella de la línea de encolado separa la posición del patrón, la cantidad aplicada, el fraguado de la unión y las limitaciones del embalaje antes de aumentar la velocidad.
| Restricción observada | Primera comparación | Pregunta sobre la modernización |
|---|---|---|
| El cordón se desplaza durante la aceleración | Referencia de activación y seguimiento de posición | ¿Qué función de control compensa los tiempos de aplicación? |
| La posición se mantiene, pero cambia la cantidad | Suministro y dosificación a las mismas velocidades | ¿Cómo se ajusta la cantidad al cambiar la velocidad? |
| La unión se abre tras aumentar la velocidad | Condiciones de cierre y compresión | ¿Sigue siendo adecuado el adhesivo para el nuevo intervalo? |
| Las cajas de cartón correctas se acumulan en la sección de salida | Capacidad de acumulación y embalaje | ¿La restricción está aguas abajo del sistema de encolado? |
Ejemplo: Una plegadora encoladora automática produce cajas de cartón correctas durante la preparación. Al acelerar, el cordón empieza a retrasarse. Primero, mantenimiento compara el patrón guardado con la activación de la pieza troquelada y la disposición del encóder, sin cambiar el grado de adhesivo. En una segunda comprobación, compara la cantidad del cordón en las mismas condiciones de funcionamiento. Si el patrón se desplaza mientras la cantidad se mantiene, la investigación debe centrarse en el control de posición. Si la ubicación se mantiene, pero el cordón se vuelve intermitente, hay que revisar el suministro y la aplicación. Para producción, ambas comprobaciones se realizan durante la misma prueba y la investigación puede centrarse en la transferencia dentro del sistema de encolado.
Selección del control: exija una demostración en todo el intervalo de funcionamiento acordado y una copia de seguridad recuperable de las recetas. Una tirada de alta velocidad requiere las mismas comprobaciones de posición y cantidad que la preparación. El número de canales y el tamaño de la pantalla son especificaciones útiles, pero la prueba confirma la idoneidad operativa.
Sensores y cámaras: compruebe qué mide cada dispositivo
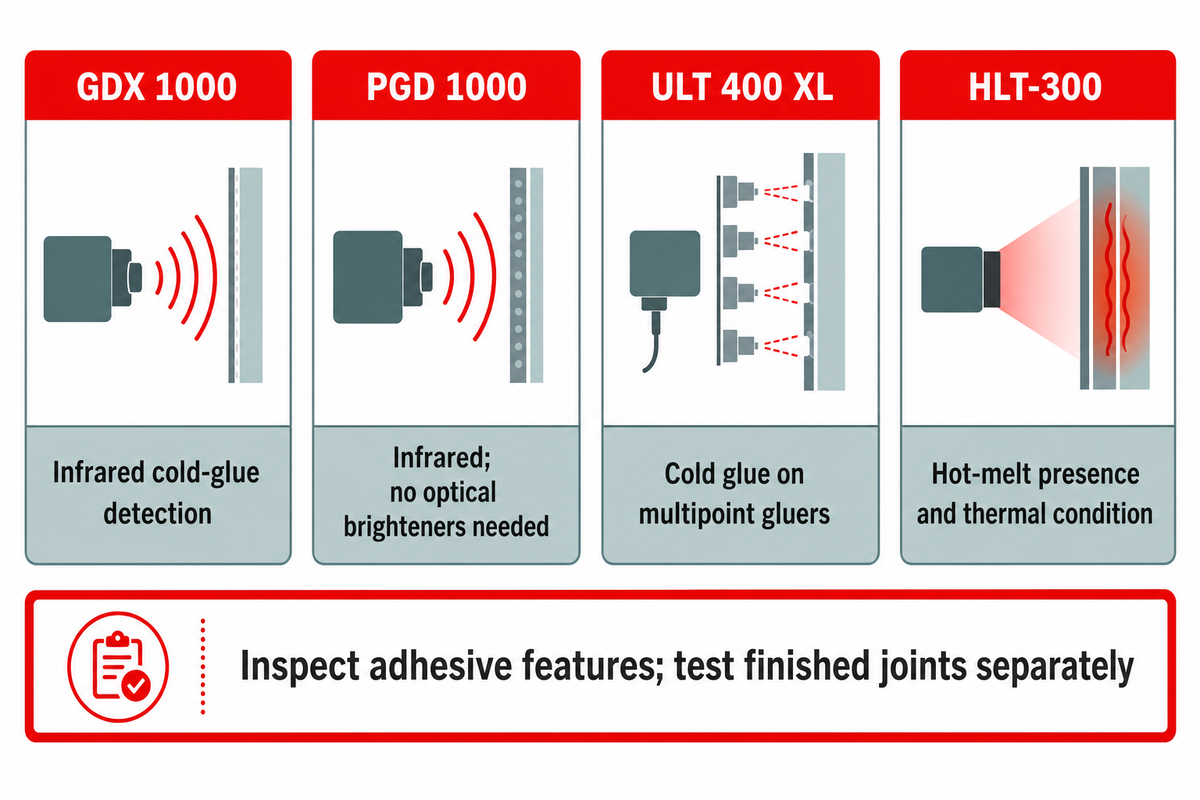
Los sensores y las cámaras de cola pueden evaluar características como la presencia y la ubicación del adhesivo y su estado térmico. Elija el método de detección según el adhesivo y el fondo impreso reales. Para detectar cola fría se pueden emplear métodos distintos de la fluorescencia, mientras que la inspección de hot melt puede evaluar el calor. La resistencia final de la unión debe evaluarse por separado.
Baumer hhs publica los siguientes datos de los modelos. GDX 1000 utiliza una medición infrarroja a 20 kHz, con un punto mínimo monitorizable de 1 × 1 mm y una distancia al producto de 25 ± 5 mm. PGD 1000 también utiliza medición infrarroja y no requiere abrillantadores ópticos en el adhesivo.
| Modelo | Aplicación | Frecuencia publicada | Distancia de medición al producto | Geometría óptica seleccionada |
|---|---|---|---|---|
| GDX 1000 | Detección infrarroja de cola fría | 20 kHz | 25 ± 5 mm | Punto de 5 × 1,6 mm |
| PGD 1000 | Detección infrarroja de cola fría | 10 kHz | 25 ± 5 mm | Ancho de visión aproximado de 55 mm |
| ULT 400 XL | Cola fría en encoladoras multipunto | 20 kHz | 62.5 ± 12,5 mm | Punto de 12 × 2 mm |
| HLT-300 | Presencia y estado térmico del hot melt | 10 kHz | 20 ± 5 mm | Punto de 8 × 2 mm |
La geometría óptica es importante cuando una solapa estrecha pasa bajo el cabezal de detección. La distancia de medición publicada se refiere a la superficie del producto que se va a medir, no a una separación universalmente definida respecto a los componentes calefactados adyacentes. Instale el modelo seleccionado según sus propias instrucciones de montaje y valídelo con la pieza troquelada impresa de producción.
En un artículo técnico de PostPress de 2020, Richard Pallante, directivo de Baumer hhs, explicó cómo un fondo húmedo o el uso de tintas y recubrimientos activos a los rayos UV pueden afectar a algunos métodos de detección. Esto también puede dar a los equipos de calidad otro motivo para volver a comprobar un cambio de cartón. La misma superficie nueva puede afectar tanto a la unión como a la señal de inspección.
Ejemplo: Un diseño de caja de cartón cambia a un recubrimiento UV y empieza a generar alarmas de cola irregulares. La muestra de aplicación sigue coincidiendo con el patrón aprobado. Calidad compara una pieza troquelada limpia sin encolar, otra encolada que se sabe correcta y una muestra defectuosa preparada deliberadamente, usando el diseño impreso. Esto ayuda a diferenciar la respuesta del fondo de la falta de adhesivo. Un sensor basado en otro principio de detección podría ser una opción mejor, pero el equipo repite la misma prueba de muestras antes de aprobarlo. Borrar las alarmas ampliando el intervalo de aceptación ocultaría la diferencia entre el nuevo fondo y un defecto real de aplicación. El material y la receta del detector se aprueban conjuntamente.
Selección de la inspección: compare el campo de visión, el número de líneas de cola, el trabajo de preparación y la trazabilidad. Una cámara resulta más útil cuando su disposición de visión cubre el patrón necesario; un sensor puntual necesita una ubicación adecuada para realizar la medición.
Controles de calidad: siga un defecto desde el cabezal de cola hasta el contenedor de rechazos
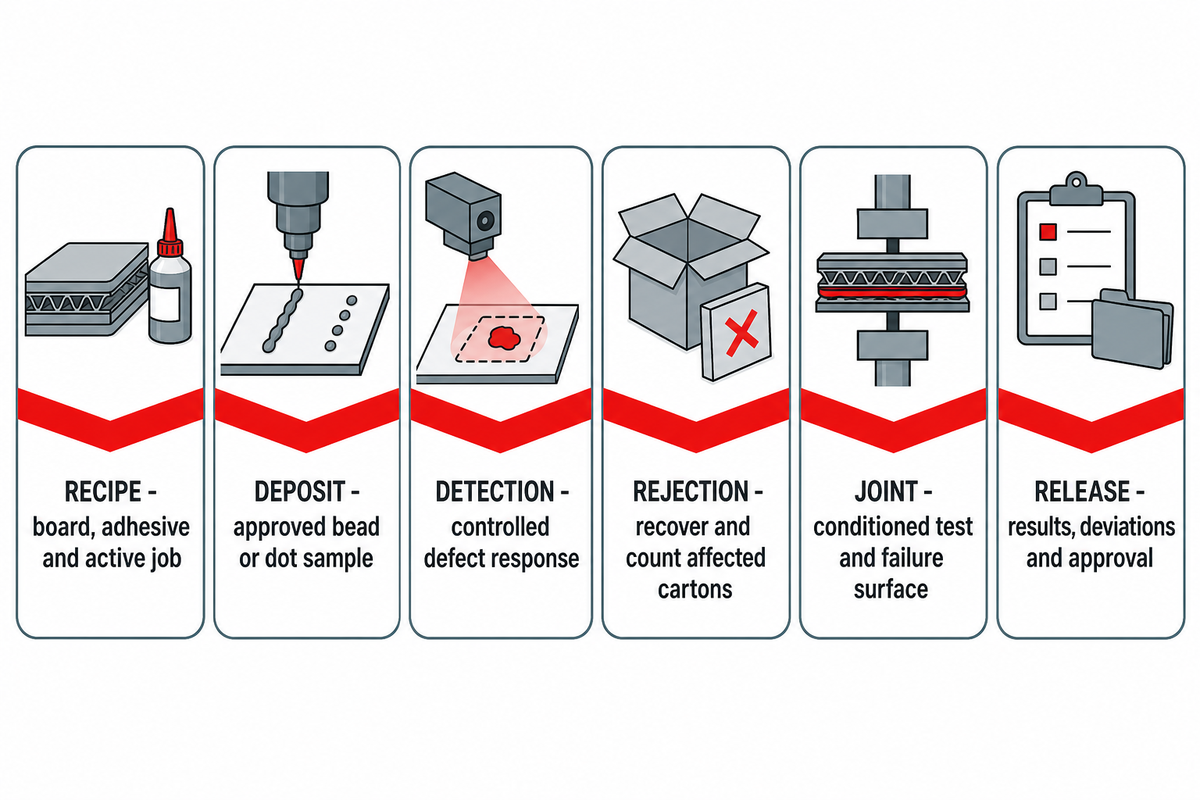
Los controles de calidad deben seguir la caja de cartón durante la aplicación, la detección, el rechazo físico y el ensayo de la unión terminada. Empiece con la receta aprobada y la muestra de referencia; provoque defectos de aplicación controlados mediante el método de prueba seguro del proveedor y contabilice las cajas afectadas. Libere el trabajo de producción según los criterios acordados para la unión, tras el acondicionamiento especificado y las comprobaciones de uso final.
Trazabilidad de la aplicación al rechazo
La trazabilidad de la aplicación al rechazo determina si se retira un producto con un defecto de aplicación y si queda conciliado con el registro de producción.
| Comprobación | Datos que deben conservarse | Responsable |
|---|---|---|
| 1. Receta correcta | Cartón, adhesivo, patrón e identificación del trabajo activo | Producción |
| 2. Aplicación de referencia | Ubicaciones aprobadas de cordones o puntos y muestra real | Calidad y producción |
| 3. Detección de defectos deliberados | Muestra de prueba segura, respuesta ante fallos y ajustes registrados | Calidad e integrador |
| 4. Rechazo físico | Cajas defectuosas recuperadas, destino y recuento | Integrador y mantenimiento |
| 5. Rendimiento de la unión terminada | Método de ensayo, acondicionamiento, resultado de aceptación y superficie de fallo | Calidad |
| 6. Liberación de producción firmada | Revisión de la receta, resultados, desviaciones y aprobación | Responsable autorizado de producción/calidad |
La exposición de Pallante en PostPress sobre la verificación aborda los parámetros medidos, la preparación y la trazabilidad. En la aceptación, la pregunta clave es: ¿adónde fue la caja de cartón de prueba después de la alarma? El mecanismo de rechazo debe expulsar la caja identificada a la velocidad de producción prevista, y el flujo de salida debe quedar contabilizado después de la prueba.
Ensaye el producto terminado en el momento de acondicionamiento acordado. Registre si la separación se produce en el adhesivo, en la superficie o en el cartón o recubrimiento. Indique, cuando corresponda, la temperatura de servicio, la carga sostenida y los requisitos del envase. El estudio de TAPPI sobre cartoncillo muestra la importancia de examinar las probetas y la superficie de fallo.
La aceptación debe incluir el reinicio y el cambio de formato, además del funcionamiento estable. Una receta guardada que cargue una referencia de activación incorrecta puede producir un patrón distinto, incluso con el mismo adhesivo. Conserve una caja de cartón física de referencia con el registro del trabajo, sobre todo si se utilizan tipos de caja con nombres similares.
Criterio de liberación: apruebe la combinación definida de cartón, adhesivo y receta tras las seis comprobaciones, asignando las desviaciones pendientes. Un simple recuento de alarmas no constituye un registro de liberación.
Defectos de encolado: encuentre la causa antes de cambiar la receta
Diagnostique los defectos de encolado evaluando por separado la ubicación, la cantidad, el cierre y el rendimiento de la unión. Conserve la receta actual y tome una muestra antes de cambiar un ajuste. También deben investigarse los defectos que pueda causar un cambio de condiciones (por ejemplo, de la correa de compresión).
¿Por qué no funciona el sistema de encolado de mi plegadora-encoladora?
Localice primero el primer defecto en el proceso: suministro del adhesivo, aplicación, registro del patrón, cierre o inspección. Después, compare esa fase con una muestra de referencia correcta en las mismas condiciones, cambie una sola variable y repita la comprobación. Si falta un cordón, la investigación será distinta que si el cordón está presente pero la unión se separa tras el acondicionamiento.
| Defecto observado | Posible tipo de causa | Siguiente comprobación |
|---|---|---|
| Sin adhesivo | Suministro, obstrucción o ausencia de señal de activación | Compruebe la sección de salida y el accionamiento de la válvula |
| Cordón interrumpido | Aplicación restringida o inestable | Compare el suministro y el estado de la boquilla |
| El cordón empieza tarde | Desajuste entre el disparo, el seguimiento o la respuesta | Compare la posición del patrón en todo el rango de velocidades |
| Formación de hilos tras el corte | Estado de la boquilla o la válvula, o estado del adhesivo | Inspeccione el extremo final del depósito |
| El adhesivo rebosa fuera de la solapa | Desajuste de cantidad, posición o cierre | Compare el depósito antes del cierre con la unión cerrada |
| La solapa se abre | Fraguado de la unión o tensión durante el plegado | Compare el preplegado, el cierre y la compresión |
| La unión se separa en cartón estucado | Problema de superficie o formulación, o fallo del estucado | Identifique la superficie donde se ha producido el fallo |
| Las muestras correctas activan alarmas | Desajuste entre el fondo y la receta del detector | Compare piezas troqueladas de producción con y sin adhesivo |
| Una caja de cartón con alarma llega a la sección de salida | Fallo de seguimiento, temporización del rechazo o mecanismo | Recupere y rastree la pieza con defecto controlado |
Las recomendaciones de Lanco sobre adhesivos para estuches de cartoncillo relacionan las uniones débiles en superficies estucadas y la formación de hilos con distintas variables del proceso. En vez de recomendar que se aumente la temperatura ante cualquier hilo y se aplique más presión ante cualquier unión débil, la matriz plantea esas opciones como vías de investigación.
En cajas de cartón de cuatro o seis esquinas, compruebe cada solapa encolada tras la operación con el gancho plegador. Un defecto que aparece en una esquina puede quedar oculto si se aplastan las muestras al apilarlas. La guía de plegadoras-encoladoras para cajas de 4 y 6 esquinas explica cómo encaja este tipo de máquina en esas operaciones adicionales de plegado.
Regla de ajuste: conserve la muestra original, documente un único cambio y compare el mismo defecto. Una caja de cartón de calidad debe tener una unión aceptable y un aspecto exterior limpio.
Limpieza y cambio de formato: controlar los residuos y la energía almacenada
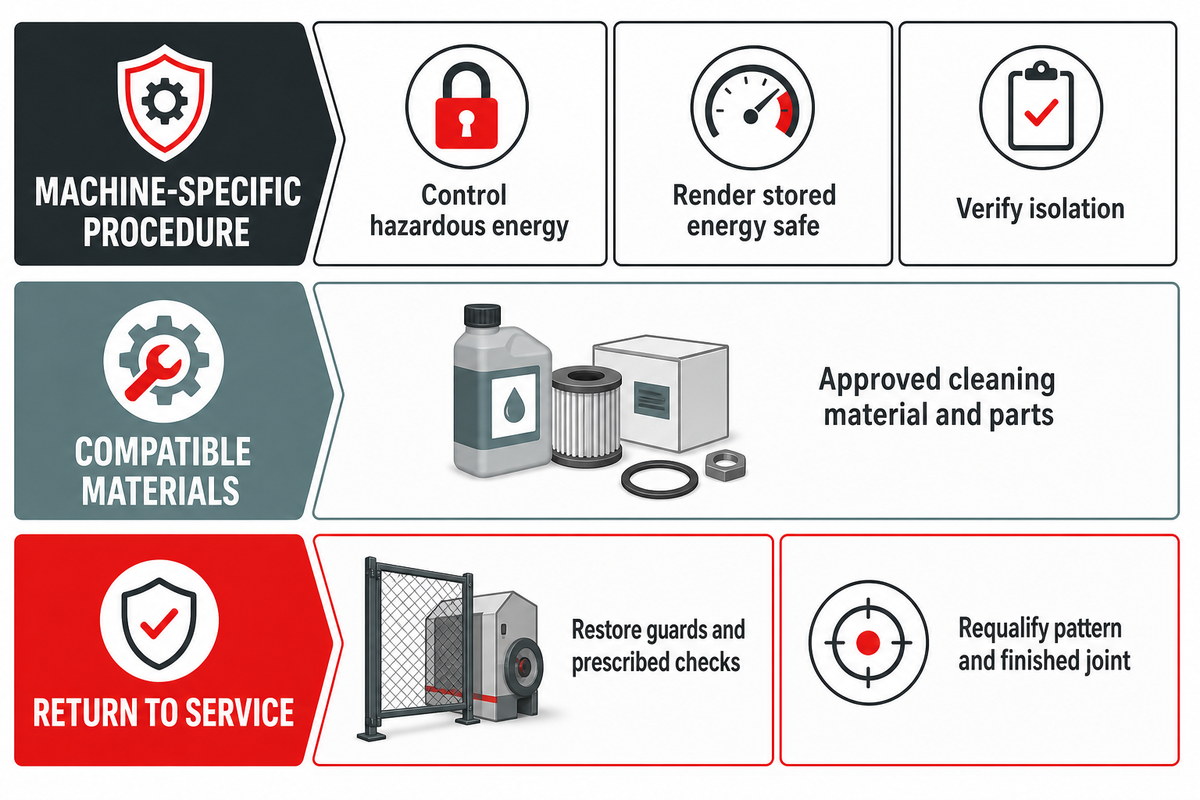
La limpieza debe eliminar la contaminación sin dañar el circuito de adhesivo ni exponer al personal a presión almacenada, calor o movimiento de la máquina. Siga las instrucciones de manipulación del adhesivo y el procedimiento de mantenimiento preventivo del equipo. El material, la secuencia y la frecuencia de limpieza dependen de esa combinación de equipo, adhesivo y proceso; no deben adoptarse de un procedimiento o manual ajeno.
«La contaminación y los depósitos en el sistema de aplicación de adhesivo son las causas más habituales de averías».
Si la contaminación permanece aguas arriba, sustituir la boquilla puede ser solo una solución temporal. Durante un cambio de formato, el mantenimiento debe identificar el origen de la obstrucción y comprobar que el material de limpieza aprobado sea compatible. Aumentar la presión o el calor para forzar el paso a través de una obstrucción puede dejar intacto el problema de fondo.
En las intervenciones en Estados Unidos sujetas a OSHA 1910.147, el personal autorizado debe controlar las energías peligrosas, neutralizar de forma segura la energía almacenada y verificar el aislamiento. El procedimiento específico de la máquina determina los puntos de aislamiento y la secuencia segura. Que el transportador esté parado o que un manómetro marque cero no basta, por sí solo, para descartar todos los riesgos de presión atrapada o temperatura en un circuito de adhesivo.
ISO 12643-4:2023 aborda peligros pertinentes para los equipos y sistemas de transformación. Mantenga la documentación de seguridad de la máquina junto con las instrucciones del sistema de aplicación y no trate la limpieza de boquillas como una tarea aislada en el banco de trabajo.
- Identifique el cabezal, la manguera, la bomba y el grado de adhesivo instalados.
- Siga la secuencia aprobada de aislamiento y despresurización.
- Utilice los materiales de limpieza y recambios especificados.
- Registre el estado de la pieza desmontada y el posible origen de la contaminación.
- Vuelva a colocar las protecciones y complete las comprobaciones de seguridad prescritas antes de poner de nuevo el equipo en servicio.
- Vuelva a cualificar el patrón de aplicación y la unión antes de liberar el trabajo de producción.
Decisión de mantenimiento: incluya recambios compatibles y asistencia técnica en el plan de cambio de formato. La página de recambios y servicio para plegadoras encoladoras de Cenwan ofrece el canal para solicitar asistencia.
Presupuestos para modernizaciones: confirmar interfaces, pruebas y responsabilidades
Un presupuesto para modernizar el sistema de adhesivo debe definir claramente la gama de cajas de cartón, los circuitos de aplicación y las interfaces de control, así como la prueba de inspección y aceptación. También debe asignar la responsabilidad de la instalación, la integración de seguridad y la formación de los operarios. Comparar esos aspectos entre ofertas de servicios equivalentes evita que el proyecto quede incompleto al llegar a la puesta en marcha.
La configuración de control debe integrar las señales de activación, el encoder, las salidas de válvula y la interfaz de rechazo. Los soportes ajustables también deben dejar espacio suficiente para el recorrido real de las piezas troqueladas. Las ofertas de proveedores y distribuidores deben especificar quién se responsabiliza de la interfaz final con la máquina y quién prestará asistencia tras una instalación de exportación.
La fabricación de cajas de cartón comprende operaciones que van más allá del depósito de adhesivo. En la industria del cartón, trasladar un defecto a la fase de embalaje no elimina su coste. Vincule la aceptación del sistema de adhesivo con la caja terminada.
En el Reino Unido, la guía del HSE sobre maquinaria modificada distingue entre una sustitución equivalente y los cambios que alteran sustancialmente el diseño, la función o la seguridad. Documente el alcance previsto de la modificación y asigne su evaluación a una persona competente conforme a la normativa aplicable en el lugar de instalación.
Introduzca la información solicitada a continuación. Especifique los rangos de funcionamiento según los trabajos previstos y la documentación de la máquina instalada. Anote la frecuencia y la tensión de alimentación que figuran en el esquema eléctrico aprobado, no en una ficha genérica de la gama de productos.
Lista de comprobación para la solicitud de oferta
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Caja de cartón y sustrato | Tamaño real de las piezas troqueladas y calibre en mm | Acceso para la aplicación y adaptación a la superficie | Piezas troqueladas de producción y planos |
| Velocidad de producción | Rango requerido desde la configuración hasta la producción en m/min | Estabilidad del patrón y de la unión | Prueba en los puntos de funcionamiento acordados |
| Patrón de adhesivo | Dimensiones de cada solapa, línea o punto en mm | Distribución de cabezales y cobertura de inspección | Pieza troquelada de referencia marcada |
| Grado de adhesivo | Grado exacto y rango de formulación permitido | Adecuación al circuito y al uso final | Instrucciones del proveedor y muestras de uniones |
| Servicios y señales | Alimentación real en V/Hz y valores nominales de las interfaces | Integración eléctrica y de control | Esquemas aprobados y lista de interfaces |
| Inspección y rechazo | Cada solapa y tipo de defecto especificados | Defina el alcance de la aceptación | Trazabilidad controlada desde el defecto hasta el rechazo |
| Entrega | Copia de seguridad de recetas, manuales, formación y recambios | Asegure que el conjunto sea fácil de mantener | Entrega documentada y lista de responsabilidades |
Un artículo de PostPress firmado por Stefan Badertscher de IMPACK da prioridad a la calidad del plegado y el encolado frente a la automatización del embalaje posterior. Ese orden evita que una inversión en un embalaje más rápido herede uniones inestables. Al comparar una modernización de una plegadora-encoladora de cajas con maquinaria nueva para fabricar cajas de cartón, una fábrica debe fijar como objetivo una producción terminada aceptable, no el ajuste máximo del accionamiento principal.
Idea clave
Apruebe el sistema de adhesivo de una plegadora encoladora para una caja de cartón, un adhesivo y una receta definidos, con registros independientes de la aplicación, la detección, el rechazo físico y el rendimiento de la unión terminada.
Al estudiar una nueva línea de producción o una modernización, compare la gama de plegadoras encoladoras de Cenwan con los requisitos de las cajas de cartón y de integración especificados en la consulta. Indique el modelo del equipo actual y adjunte una pieza troquelada marcada para centrar la conversación en los requisitos del trabajo en cuestión.
Preguntas frecuentes sobre sistemas de adhesivo para plegadoras encoladoras
¿Se pueden utilizar adhesivo en frío y adhesivo termofusible en la misma plegadora encoladora?
Se pueden utilizar adhesivo en frío y adhesivo termofusible en una plegadora encoladora equipada con circuitos de aplicación compatibles y especificados por separado.
La máquina necesita espacio de montaje, controles y servicios adecuados para cada circuito. Cada adhesivo debe ser compatible con su propia bomba, manguera, cabezal y requisitos de limpieza. Mantenga separados los grados de adhesivo y los patrones en el registro de recetas y cualifique la unión prevista en la caja de cartón real. El nombre de una familia de adhesivos no garantiza que un cabezal para adhesivo en frío sea intercambiable con un aplicador térmico de adhesivo termofusible.
¿Cómo funciona el sistema de adhesivo de una plegadora encoladora?
El sistema de adhesivo de una plegadora encoladora suministra adhesivo a un aplicador y sincroniza su depósito con el movimiento de la pieza troquelada.
La señal de la pieza troquelada proporciona una referencia del producto, mientras que la configuración de control del patrón determina el lugar de aplicación. La sección de plegado cierra las superficies encoladas y la compresión mantiene la unión mientras fragua. Si la máquina dispone de sensores o cámaras, estos comprueban las características de aplicación configuradas y un dispositivo de rechazo retira los defectos detectados. A continuación, calidad evalúa la unión terminada según las pruebas y los requisitos de acondicionamiento acordados para el trabajo de producción.
¿Puede una plegadora-encoladora de cajas automatizar el proceso de embalaje?
Una plegadora-encoladora de cajas puede alimentar una operación de embalaje automatizada si se controlan la calidad de las cajas de cartón y la transferencia a la fase posterior.
Antes de aumentar la producción de embalaje, deben estabilizarse el plegado, la aplicación del adhesivo y el fraguado de la unión. La configuración de la sección de salida también debe permitir una acumulación, orientación y gestión de rechazos adecuadas. De lo contrario, las cajas defectuosas o un flujo irregular pueden trasladar el cuello de botella a la máquina de embalaje. Evalúe conjuntamente la máquina plegadora y encoladora y los equipos posteriores, utilizando en la aceptación los tipos de caja requeridos y el rango de funcionamiento previsto.
¿Una boquilla de adhesivo más grande siempre soluciona una unión débil?
Una boquilla de adhesivo más grande solo soluciona una unión débil cuando el proceso cualificado requiere un depósito distinto y la pieza de recambio es compatible con el sistema de aplicación.
La incompatibilidad de superficies, el fallo del estucado, el cierre tardío y una compresión insuficiente requieren correcciones diferentes. Un exceso de adhesivo puede extenderse más allá de la solapa encolada o alargar el tiempo de sujeción necesario. Identifique la superficie donde se ha producido el fallo antes de aumentar la cantidad.
¿Qué debe comprobarse tras sustituir una boquilla o cambiar de adhesivo?
Vuelva a comprobar el patrón, la receta de inspección, la función de rechazo físico y la unión terminada antes de devolver el sistema de adhesivo modificado a producción.
Empiece por el procedimiento aprobado de mantenimiento y puesta de nuevo en servicio del equipo instalado. Anote el número de referencia de la pieza de recambio o el grado exacto del adhesivo para que el cambio sea trazable. Compare el primer depósito con la pieza troquelada de referencia, incluidos el inicio, el final y cualquier punto separado. Repita la comparación en los puntos de funcionamiento acordados para el trabajo, sin basarse únicamente en la velocidad de configuración. A continuación, calidad debe utilizar las muestras especificadas, tanto las correctas como las de defecto controlado, para comprobar la detección y recuperar las cajas afectadas del destino de rechazo. Pruebe la unión cerrada tras el periodo de acondicionamiento definido y en las condiciones de servicio pertinentes. Conserve las observaciones junto con la revisión de la receta y la decisión de aprobación. Si el adhesivo nuevo requiere otro material de limpieza, método de detección o rango de funcionamiento, actualice esas instrucciones antes del siguiente cambio de formato.
¿Todos los sensores para adhesivo en frío necesitan adhesivo fluorescente?
No todos los sensores para adhesivo en frío necesitan adhesivo fluorescente; existen opciones de detección por infrarrojos y otros métodos.
El PGD 1000 de Baumer es un ejemplo publicado de tecnología infrarroja que no requiere blanqueadores ópticos en el adhesivo. Seleccione el método según el adhesivo real y la superficie impresa y cualifique el fondo de producción con muestras con y sin adhesivo.
Consulte con Cenwan sobre su aplicación de adhesivo
Envíe el plano de la caja de cartón, los detalles del cartón y del estucado, el modelo actual de la máquina y las condiciones de producción requeridas. Incluya fotografías de la solapa encolada y de cualquier defecto recurrente.
Solicite una consulta sobre la aplicación en una plegadora-encoladora
Base técnica: esta guía reúne documentación de equipos, recomendaciones sobre adhesivos e investigaciones publicadas disponibles públicamente. Las tablas de cualificación y trazabilidad organizan las decisiones del comprador; los procedimientos de la máquina instalada y la especificación acordada de las cajas de cartón definen los requisitos de funcionamiento y aprobación. Sobre Cenwan Machine.
Referencias y fuentes
- Penetración de adhesivos con base acuosa en cartoncillo y cartoncillo estucado, TAPPI Journal, enero de 2025, resumen público.
- Cursos sobre envases de cartón ondulado: secciones de impresión flexográfica y plegado-encolado, TAPPI.
- Directrices para usuarios de sistemas de control de movimiento, PLCopen.
- Control de energías peligrosas, 29 CFR 1910.147, US OSHA.
- Adhesivos, 21 CFR 175.105, eCFR.
- ISO 12643-4:2023: equipos y sistemas de transformación, catálogo público de ISO.
- Maquinaria reacondicionada y modificada, UK HSE.
- Sistemas de control de calidad para la producción en plegadoras encoladoras, Richard Pallante, PostPress, 2020.
- Productividad de las plegadoras encoladoras e inversiones en las fases posteriores, Stefan Badertscher, PostPress, 2021.