Póngase en contacto con Cenwan Machine Company


Actualizado en octubre de 2026. Revisado por el equipo técnico de CENWAN.
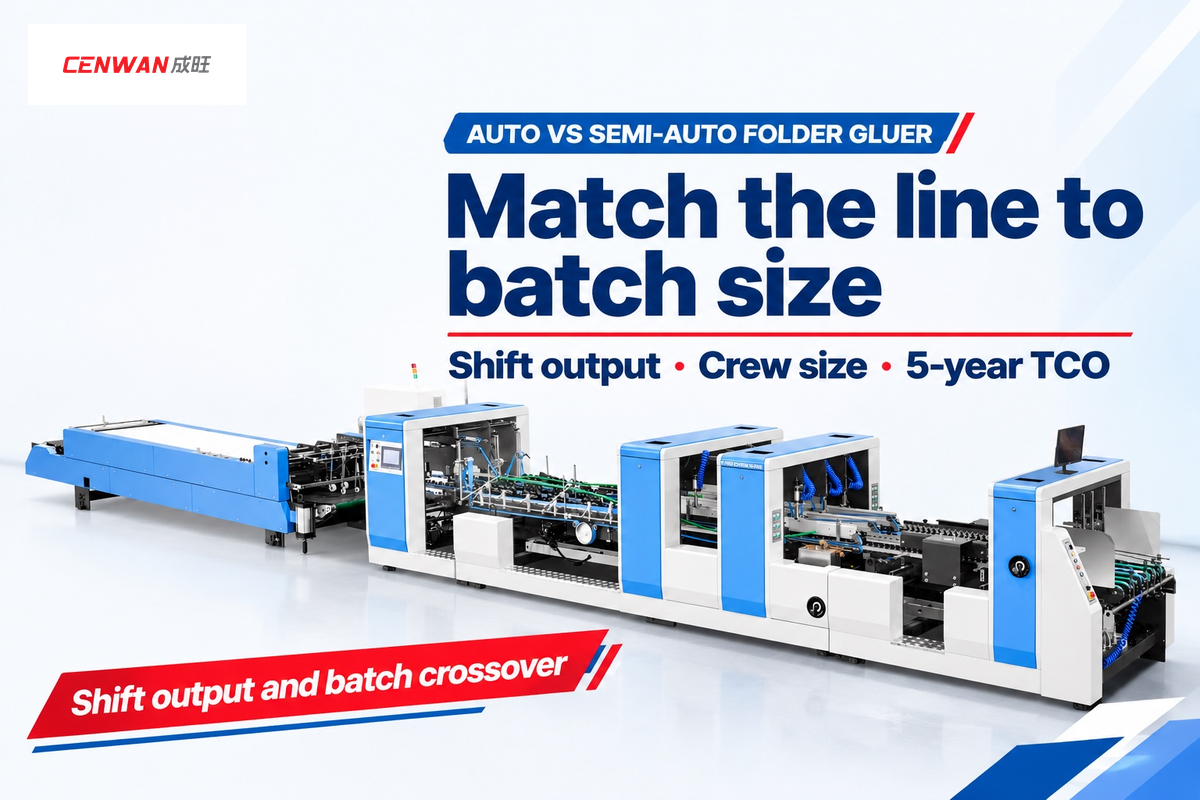
Una comparativa entre plegadora-encoladora automática y semiautomática evalúa cómo se mecanizan las estaciones de alimentación, preplegado, encolado y compresión. Una máquina plegadora-encoladora automática alimenta, pliega, encola y comprime piezas troqueladas de cajas de cartón de forma continua. Los modelos de alta velocidad alcanzan velocidades máximas de correa de 300 a 400 metros por minuto según la configuración. El equipamiento específico, como el preplegado a 180 grados, los sistemas de encolado multipistola y la compresión neumática, depende del modelo seleccionado y del formato de caja. Una plegadora-encoladora semiautomática mecaniza la aplicación de adhesivo y el prensado. Sin embargo, los operarios siguen introduciendo pliegos, plegando solapas o apilando paquetes a mano, con una producción de entre 8.000 y 12.000 cajas terminadas por turno de 8 horas (Sinosun). Ajustar la automatización del plegado de cajas a la producción de gran volumen o a la flexibilidad en tiradas cortas impulsa un embalaje eficaz, la eficiencia productiva y el rendimiento global en la industria del envase y embalaje. En el sector mundial del embalaje, analizar informes sectoriales, estudios recientes o cualquier informe de mercado actual siempre remite a alinear una plegadora-encoladora automática con los tamaños reales de lote de producción de cajas.
Resumen de comparación directa: Cuando el ahorro de tiempo en marcha de una máquina encoladora de cajas automática supera el tiempo adicional de preparación, el lote se completa antes que en una máquina semiautomática. Los tiempos de cambio en máquinas semiautomáticas implican ajustes manuales breves frente a una preparación inicial multiestación más larga en líneas automáticas con portacorreas manuales, salvo que las memorias preprogramadas reduzcan el ajuste en pedidos repetitivos (Ouye). Aunque las guías de tiradas cortas sitúan los pedidos medios inferiores a entre 3.000 y 5.000 cajas en el terreno semiautomático, nuestros dos ejemplos prácticos de tiempo en cajas lineales arrojan puntos de cruce de 488 y 1.543 cajas. Las tiradas largas y repetitivas favorecen al equipo automático cuando el ahorro plurianual de mano de obra justifica la inversión. Las tiradas cortas, los cambios frecuentes diarios y las piezas troqueladas gigantes de cartón ondulado de dos piezas favorecen al equipo semiautomático.
Resumen rápido de decisión: plegadora-encoladora automática frente a semiautomática
| Clase de máquina y nivel de comparación | Plegadora-encoladora semiautomática | Plegadora-encoladora totalmente automática |
|---|---|---|
| Cadencia activa en marcha (en producción) | 2.000–4.000 cajas/h (excluye preparación y paradas) | 8.000–20.000 cajas/h estándar (hasta 300–400 m/min de velocidad máxima de correa) |
| Producción neta por turno (turno de 8 horas) | 8.000–12.000 cajas/turno (media por turno de 1.000–1.500 cajas/h) | 60.000–100.000+ cajas/turno (media por turno de 7.500–12.500+ cajas/h) |
| Dotación de operarios por línea | 4–8 operarios/turno (cubriendo alimentación y preplegado/fajado manual) | 1 operario principal + 1 operario de empaquetado en salida (con recogida/fajado automático) |
| Cambio de formato habitual | Ajuste manual rápido de guías y rodillo encolador | Ajuste manual más largo en caja lineal / fondo automático (5–15 min con memoria servo) |
| Base de cruce temporal frente a económico | Termina antes por debajo del umbral de cruce temporal del lote | Termina antes por encima de Q*; cuesta menos cuando el ahorro laboral supera la brecha de CapEx |
| Formatos de caja compatibles | Cajas lineales (FEFCO 0201) y de dos piezas; las cajas complejas requieren pasos manuales | Cajas lineales, de fondo automático (0711), de 4 puntos y de 6 puntos |
| Rango de sustratos y ondas | Pliegos de cartón ondulado de simple pared y doble pared AB/BC combados | Cartón compacto de 200–800 gsm y ondas de cartón ondulado N, F, E, B, C y AB |
| Rango de ancho de modelos CENWAN | No es una máquina encoladora semiautomática (todos los modelos son totalmente automáticos) | 130–650 mm (CW-G-650) hasta 290–1.450 mm (CW-W-1450PCW) |
| Superficie en planta y potencia publicadas | Bastidor compacto; verifique longitud exacta y potencia en kW en la ficha técnica | 14,4–16,4 m de longitud, 6.400–7.800 kg de peso, 21,5–25,5 kW (serie CW-G) |
| Precio del equipo y base de amortización | Varía según ancho de pieza troquelada y accionamiento de alimentación (solicite presupuesto) | Varía según módulos de estación y opciones servo (solicite presupuesto) |
Plegadora-encoladora automática frente a semiautomática de un vistazo: matriz de límites de automatización en 4 estaciones
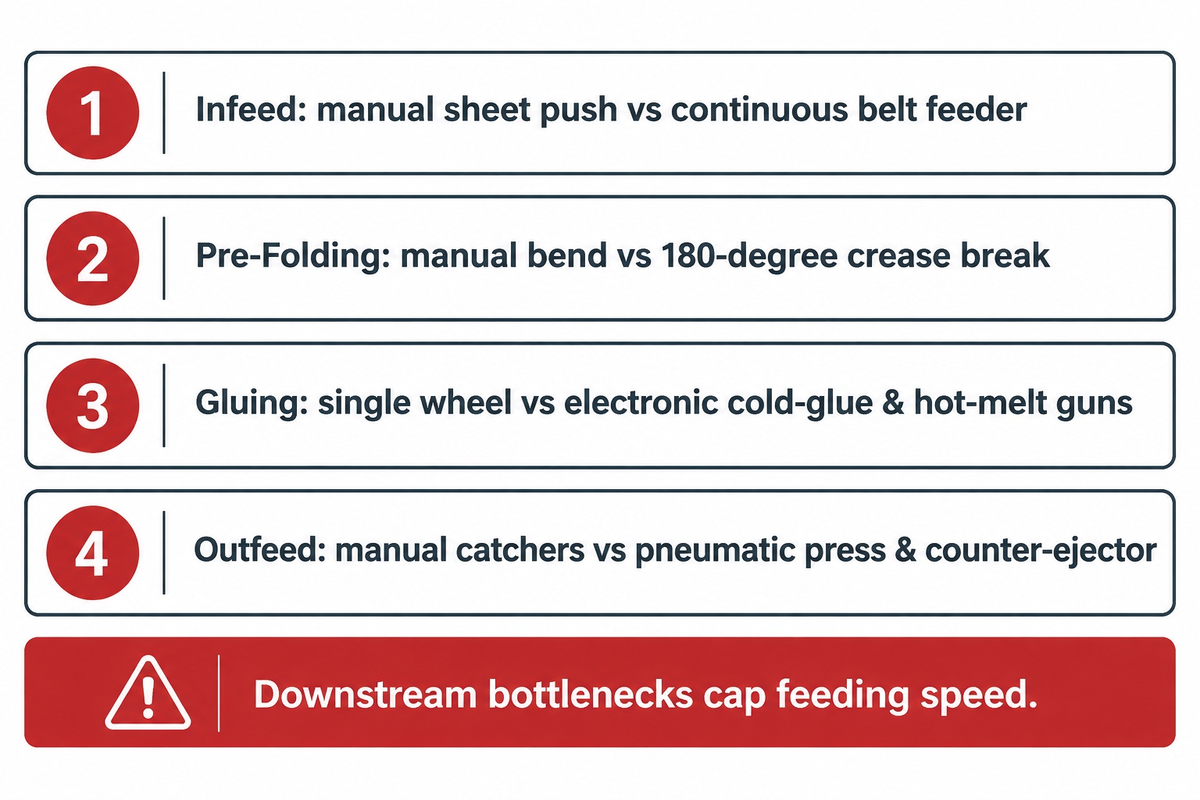
Una plegadora-encoladora automática automatiza la alimentación, el plegado, el encolado y la compresión en un bastidor continuo. Los modelos de alta velocidad para envases de cartón alcanzan velocidades de correa de varios cientos de metros por minuto (Pulp & Paper Technology), y de hasta 400 metros por minuto en los modelos CENWAN CW-G. El equipamiento específico de cada máquina, como el preplegado a 180 grados, el encolado multipistola y la compresión neumática, varía según la configuración elegida. Una plegadora-encoladora semiautomática mecaniza la aplicación de adhesivo y el prensado. No obstante, la alimentación de pliegos, el plegado de solapas o la recogida de paquetes permanecen bajo control del operario.
Los compradores suelen confundirse por la nomenclatura de los proveedores, que denominan «semiautomáticas» a tres clases distintas de máquinas. Un subtipo es una encoladora de rodillo de sobremesa o con alimentación por correa en la que los operarios pliegan manualmente cada caja de cartón. El segundo subtipo es una encoladora para cartón ondulado que alimenta pliegos de simple pared y depende de la recogida manual. El tercer subtipo es una encoladora de dos piezas para cajas grandes de doble pared. Incluso al comparar primeras marcas con tecnología avanzada, conviene contrastar cada oferta con nuestra matriz de límites de automatización en 4 estaciones.
Las plegadoras-encoladoras autónomas para cartón compacto y cartón ondulado también se diferencian de las líneas integradas de impresión flexográfica, ranurado y plegado-encolado (FFG). Una FFG en línea integra impresión flexográfica, ranurado, plegado y encolado en una línea continua de cajas de cartón ondulado. También puede incorporar una unidad de troquelado rotativo. Las plegadoras-encoladoras autónomas reciben piezas troqueladas preimpresas procedentes de una troqueladora plana situada aguas arriba. En US Patent 8.418.834 B2 se ilustran mecanismos representativos para prealimentar y orientar pilas de cartón ondulado. Pulp & Paper Technology aporta criterios técnicos sobre maquinaria plegadora-encoladora para plegar piezas troqueladas prehendidas hasta obtener una caja plegada en plano.
| Estación | Encoladora semiautomática de plegado manual | Encoladora semiautomática de correa para cartón ondulado | Plegadora-encoladora totalmente automática (serie CENWAN CW) |
|---|---|---|---|
| 1. Alimentación y alineación | El operario introduce pliegos individuales a mano hacia el rodillo encolador | Carga manual de pila; alimentación intermitente por correa o asistida por vacío | Correas de alimentación continua por fricción o asistidas por vacío con guía de puesta en registro |
| 2. Preplegado y rotura de hendidos | Ninguno; el operario dobla las líneas de hendido manualmente | Pliega en plano dos líneas principales de hendido (~180 grados); sin sección de preplegado | Preplegado del primer hendido a 180 grados y del tercer hendido de 135 a 180 grados (según modelo) |
| 3. Encolado y formación de fondo automático | Rueda única de cola fría o aplicador de adhesivo termofusible | Rueda encoladora o boquilla de cola fría para solapa lateral | Rueda inferior de cola fría o pistolas electrónicas de cola fría y termofusible |
| 4. Compresión y salida | Compresión mediante prensa independiente o sección de correas | Sección de correas de prensado; los operarios de salida cuentan y fajan a mano | Secciones de transferencia y compresión neumática con contador-expulsor de paquetes |
Al evaluar configuraciones de plegadora-encoladora automática, determine la capacidad de cada estación en la oferta técnica. La alimentación automática generará un cuello de botella aguas abajo en el plegado, la compresión o la salida si dicha capacidad es inferior a la cadencia de alimentación.
Velocidad de correa frente a producción neta por turno: por qué los valores en m/min difieren de las cajas reales por hora
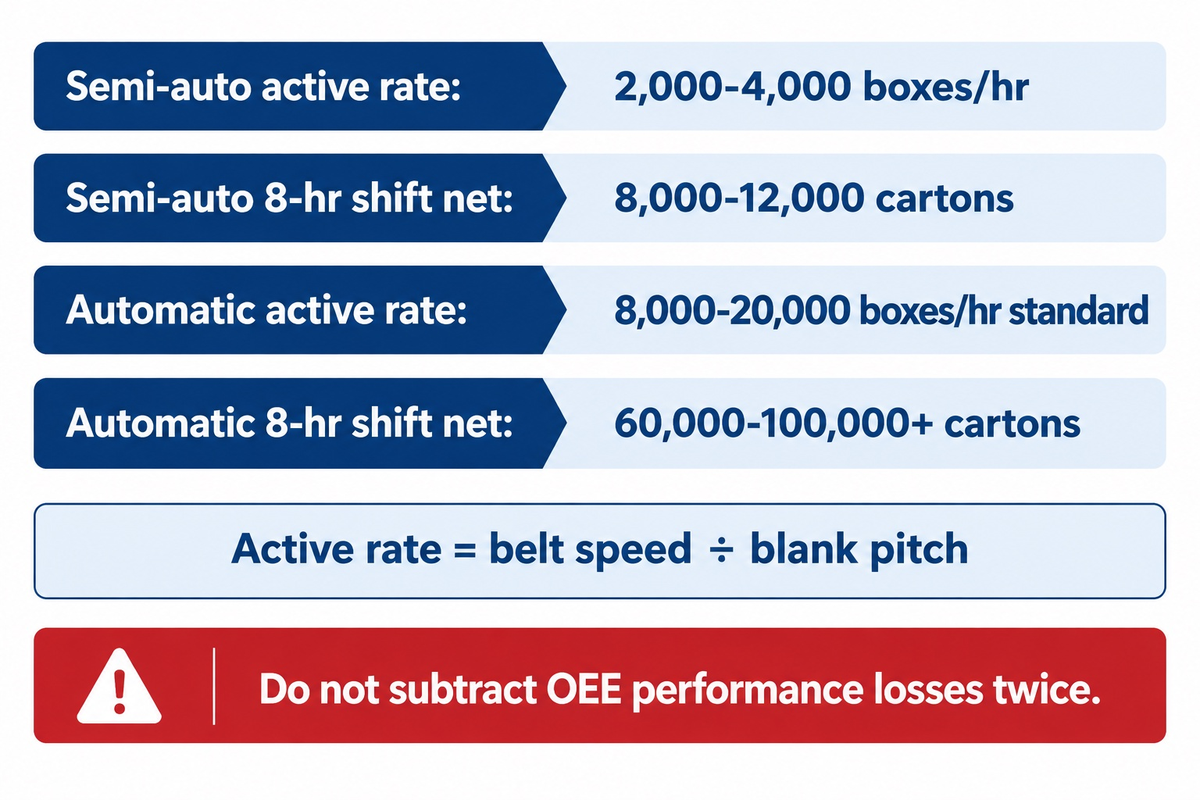
Las plegadoras-encoladoras semiautomáticas trabajan a una cadencia activa en marcha de 2.000 a 4.000 cajas por hora durante la producción (Ouye). Descontando cambios de formato y paradas, la producción neta se sitúa entre 8.000 y 12.000 cajas por turno de 8 horas (Sinosun). Esto equivale a un rendimiento medio por turno de 1.000 a 1.500 cajas por hora. Las plegadoras-encoladoras totalmente automáticas alcanzan en marcha de 8.000 a 20.000 cajas por hora en pedidos estándar (Ouye), y cifras superiores en estuches pequeños. Con salida automatizada, las líneas continuas multiplican de tres a cuatro veces la producción semiautomática (FoldingGluing) y permiten planificar en torno a 100.000 cajas diarias.
Los valores en metros por minuto (m/min) miden la velocidad lineal de la correa y no la producción de cajas terminadas. Adecuar la velocidad de trabajo a las necesidades reales de su línea de producción protege tanto la calidad final como la eficiencia operativa. Para convertir la velocidad de correa en cadencia activa en marcha, divida la velocidad de correa entre el paso entre piezas (longitud de la pieza troquelada abierta más la separación de alimentación entre pliegos). Dado que el paso entre piezas aumenta con la longitud de la caja, los estuches cortos logran mayores producciones horarias que las piezas troqueladas largas de cartón ondulado a idéntica velocidad de correa (Pulp & Paper Technology).
En un turno de 8 horas, la producción neta conforme equivale a la cadencia horaria ideal multiplicada por 8 horas y por la eficacia global del equipo (OEE). En cambio, si utiliza la cadencia real en marcha, multiplíquela únicamente por las horas efectivas de marcha y la tasa de calidad. No reste dos veces las pérdidas de velocidad. Según comparativas de proveedores de FoldingGluing, la alimentación manual limita a los operarios a un ritmo de 30 a 40 pliegos por minuto. La fatiga, la reposición de pilas y las paradas de ajuste suelen situar la producción semiautomática entre 8.000 y 12.000 cajas en un turno de 8 horas (Sinosun).
| Clase de máquina y formato de caja | Velocidad nominal | Cadencia activa en marcha (Excl. ajuste) | Producción neta por turno de 8 horas (Incl. paradas) |
|---|---|---|---|
| Semiautomática de plegado manual (RSC de cartón ondulado) | Hasta 70 m/min | 25–35 cajas/min (1,500–2.100/h) | 8.000–10.000 cajas/turno (media de 1,000–1.250/h) |
| Encoladora semiautomática por correa (caja mediana) | Hasta 120 m/min | 35–58 cajas/min (2,100–3.500/h) | 8.000–12.000 cajas/turno (media de 1,000–1.500/h) |
| Modo automático de fondo automático (caja 0711) | Hasta 250 m/min | 200–350 cajas/min (12,000–21.000/h) | 60.000–85.000 cajas/turno (media de 7,500–10.625/h) |
| Modo automático lineal (estuche pequeño) | 300–400 m/min | 400–600 cajas/min (24.000–35.000+/h) | 85.000–100.000+ cajas/turno (media de 10.625–12.500+/h) |
¿Cómo se comparan en datos reales los resultados de una máquina encoladora automática frente a las mesas manuales?
Una máquina encoladora automática puede producir de 8.000 a 20.000 cajas terminadas por hora en tiradas de producción estándar (Ouye), es decir, de tres a cuatro veces la producción semiautomática (FoldingGluing). Emplea 1 operario principal y 1 operario de empaquetado en salida cuando un equipo automatizado de recogida y fajado gestiona la descarga. Las mesas de encolado manual rinden de 300 a 800 cajas por hora y operario. Las unidades semiautomáticas producen de 8.000 a 12.000 cajas por turno de 8 horas con entre 4 y 8 trabajadores al contabilizar alimentación, apoyo de plegado y fajado fuera de línea (Sinosun).
Para obtener palés terminados, una alta velocidad de marcha exige una salida dimensionada en consecuencia. La inspección manual, el apilado de paquetes y el traslado a mano en la salida limitan el rendimiento horario en formatos pequeños (ME-Industry). Las previsiones de alta producción en línea requieren fajado automático o personal adicional en salida. Cuando la capacidad de empaquetado aguas abajo es inferior a la de la plegadora-encoladora, los operarios reducen la velocidad de línea para acompasarla. Las interrupciones en la prealimentación aguas arriba de pilas de cartón ondulado (US Patent 8.418.834 B2) o en la introducción de piezas troqueladas en modelos de plegadoras-encoladoras de alta velocidad también reducen la producción neta.
Dotación de operarios, ergonomía y coste laboral anual por cada 1.000 cajas
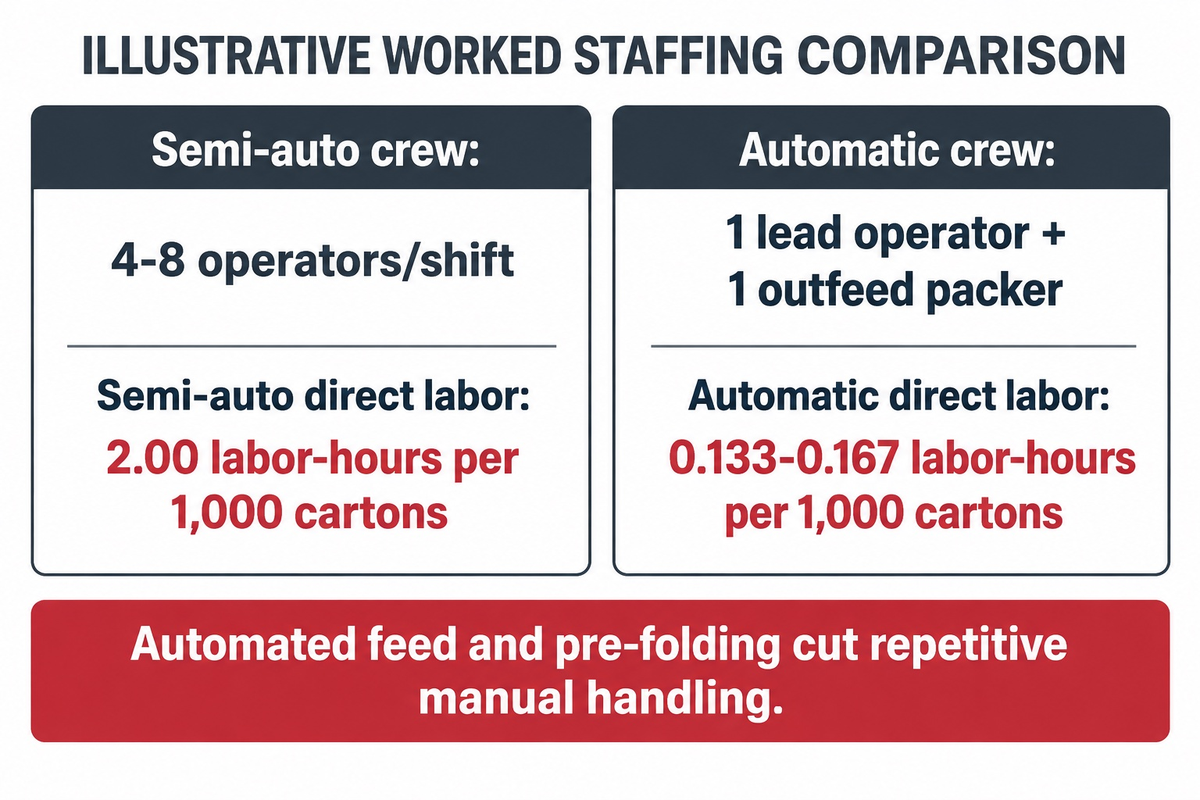
Una plegadora-encoladora semiautomática suele requerir de 4 a 8 operarios por turno (cubriendo alimentación, preplegado manual, vigilancia de cola y fajado fuera de línea) para introducir piezas troqueladas, doblar solapas, escuadrar uniones y formar paquetes (Sinosun). Bajo los supuestos de personal y producción de la Tabla 4, una plegadora-encoladora totalmente automática trabaja con 1 operario principal y 1 operario de salida con fajado automático. Este cambio reduce la mano de obra directa de 2.00 a aproximadamente 0.133 horas-hombre por cada 1.000 cajas.
En una línea semiautomática, el ritmo físico del personal limita la producción de la plegadora-encoladora. Un operario de alimentación levanta pilas troqueladas, dos operarios doblan solapas hacia la rueda encoladora y de uno a tres operarios en salida cuentan y atan paquetes. Implantar una plegadora-encoladora automática aporta mayor flexibilidad de plantilla en planta, eleva la productividad y mejora la eficiencia y la precisión mediante un manejo sencillo.
La fatiga ergonómica también limita la producción manual por turno. El plegado manual repetitivo, las posturas forzadas y el giro del tronco constituyen factores de riesgo laboral de trastornos musculoesqueléticos según la Administración de Seguridad y Salud Ocupacional de Estados Unidos. En cambio, la norma ISO/DIS 3153 (Catálogo ISO 79507) aborda únicamente la evaluación postural de trabajadores industriales sentados expuestos a vibraciones de cuerpo entero, y no la de equipos de encolado que trabajan de pie. Las estaciones automatizadas de alimentación y preplegado reducen la manipulación repetitiva. Aun así, deben mantenerse resguardos con enclavamiento en la encoladora durante la limpieza y el desatasco.
“En el lugar de trabajo, el número y la gravedad de los trastornos musculoesqueléticos derivados del sobreesfuerzo físico, así como sus costes asociados, pueden reducirse sustancialmente aplicando principios ergonómicos.”
| Indicador de personal y productividad | Línea semiautomática (equipo de 4 personas) | Línea automática (equipo de 2 personas + fajado automático) |
|---|---|---|
| Operarios activos por turno | 4 trabajadores (1 alimentador, 2 plegadores, 1 fajador; hasta 6–8 en formatos complejos) | 2 trabajadores (1 operario principal, 1 empaquetador en salida con fajado automático) |
| Plantilla activa en dos turnos (4.000 h/año) | 8 operarios de puesto repartidos en 2 turnos | 4 operarios de puesto repartidos en 2 turnos |
| Producción neta horaria asumida | 2.000 cajas/hora | 12.000 a 15.000 cajas/hora |
| Horas de mano de obra directa por cada 1.000 cajas | 2.00 horas-hombre por cada 1.000 cajas (4 / 2.000 × 1.000) | 0.167 horas-hombre (a 12.000/h) a 0.133 horas-hombre (a 15.000/h) |
| Coste de mano de obra directa por cada 1.000 cajas | 2,00 × coste salarial horario local con cargas | 0.133 a 0,167 × coste salarial horario local con cargas |
Nuestra guía sobre dotación de operarios y flujo de trabajo en plegadoras-encoladoras detalla las funciones por puesto y las listas de relevo de turno.
Tiempo de cambio de formato y ecuación de cruce temporal por lote en tiradas cortas frente a largas
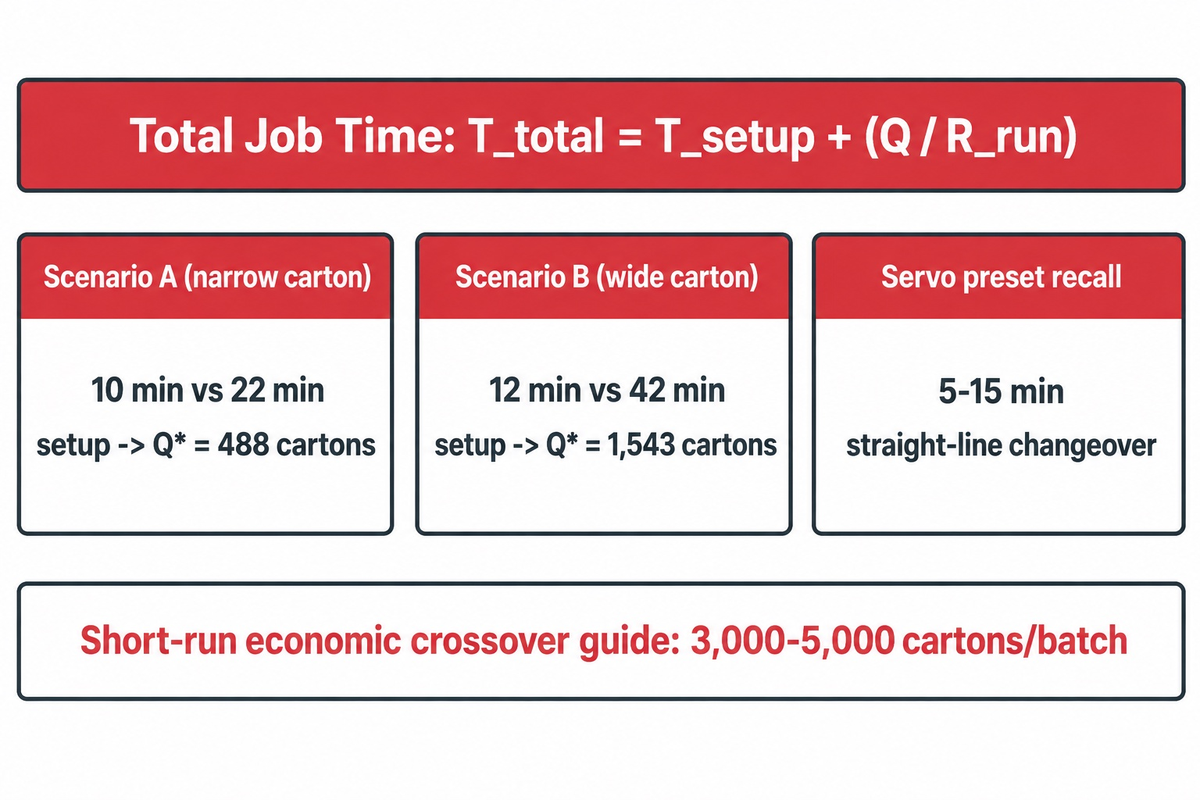
Una plegadora-encoladora semiautomática se ajusta mediante breves reglajes manuales (Ouye). Por el contrario, una plegadora-encoladora automática de ajuste manual requiere una preparación multiestación más prolongada para cajas lineales y formatos de fondo automático, salvo que las memorias servo acorten los cambios repetitivos. Aunque las guías de costes en tiradas cortas asignan los pedidos medios por debajo de 3.000 a 5.000 cajas por lote a máquinas semiautomáticas, nuestros dos ejemplos prácticos detallados a continuación arrojan cruces temporales por lote único de 488 y 1.543 cajas.
Los transformadores de tiradas cortas suelen plantearse si los lotes pequeños justifican una máquina totalmente automática. La rapidez en el reglaje de guías ayuda a contener costes en programaciones fragmentadas. No obstante, el comprador debe distinguir entre cruce temporal y cruce económico. El cruce temporal indica qué máquina termina un lote en menos minutos reales de reloj. El cruce económico determina qué equipo genera mayor ahorro a lo largo de su vida útil al integrar tiempos de cambio, mano de obra e inversión en maquinaria. Para calcular el tamaño de lote en el que se igualan los minutos totales de orden, aplique la ecuación de cruce temporal por lote.
Ecuación de cruce temporal por lote (base de cadencia activa en marcha):
Tiempo total del trabajo: Ttotal = Tsetup + (Q / Rrun)
Cantidad de lote de cruce: Q* = (Tsetup,auto − Tsetup,semi) / [ (1 / Rrun,semi) − (1 / Rrun,auto) ]
Donde Tsetup es el tiempo de preparación y prueba de primera pieza (minutos), y Rrun es la cadencia activa en marcha (cajas/minuto) durante la producción estable (excluyendo paradas de ajuste).
Analice dos ejemplos prácticos de planta para caja lineal que amplían los criterios cualitativos de cambio expuestos en el análisis de tiradas cortas de Ouye:
- En el Escenario A, para un estuche lineal estrecho, la preparación semiautomática dura 10 min a 35 cajas/min (2.100/h). El ajuste automático con portacorreas manual requiere 22 min a 250 cajas/min (15.000/h). La diferencia de 12 minutos en preparación y de 0.02457 min/caja en tiempo inverso de ciclo arroja un cruce temporal de Q* = 12 / 0.02457 ≈ 488 cajas.
- En el Escenario B, para una caja lineal ancha que exige reposicionar por completo los portacorreas y los raíles de preplegado, la preparación automática toma 42 min a 180 cajas/min (10.800/h) frente a 12 min a 40 cajas/min (2.400/h) en semiautomática sobre idéntica caja lineal. Esa diferencia de 30 minutos arroja un cruce temporal de Q* = 30 / (1/40 − 1/180) ≈ 1.543 cajas. Si su planta compara una caja de fondo automático entre ambas vías, la alternativa semiautomática solo es comparable cuando se suman todos los pasos manuales de preplegado y puntos de cola, el personal adicional, el tiempo de preparación y la menor cadencia manual.
Los actuadores que posicionan transversalmente los pares de correas en estaciones individuales de trabajo, tal como describe US Patent 8.926.485 B2 (Heidelberger Druckmaschinen AG), reducen el esfuerzo manual de reglaje de guías. En combinación con la recuperación de recetas servo memorizadas, los sistemas totalmente servomotorizados acortan los cambios en cajas lineales al rango de 5 a 15 minutos.
| Tamaño de lote del pedido (Q) | Semiautomática (12 min preparación, 40 uds/min) | Automática estándar (42 min preparación, 180 uds/min) | Automática con memoria servo (15 min preparación, 220 uds/min) |
|---|---|---|---|
| 500 cajas | 24.5 minutos en total | 44.8 minutos en total | 17.3 minutos en total (la más rápida) |
| 1.500 cajas | 49.5 minutos en total | 50.3 minutos en total (cerca del cruce de 1.543) | 21.8 minutos en total |
| 3.000 cajas | 87.0 minutos en total | 58.7 minutos en total | 28.6 minutos en total |
| 5.000 cajas | 137.0 minutos en total | 69.8 minutos en total | 37.7 minutos en total |
| 25.000 cajas | 637.0 minutos (10.6 horas) | 180.9 minutos (3.0 horas) | 128.6 minutos (2.1 horas) |
¿Cuándo supera una máquina encoladora de cajas automática a los procesos manuales?
Una máquina encoladora de cajas automática completa un lote antes que una semiautomática cuando el ahorro de tiempo en marcha supera el tiempo adicional de cambio, y reduce el coste de propiedad cuando el ahorro salarial compensa la mayor inversión.
Aunque las líneas automáticas con portacorreas manuales terminan antes lotes lineales individuales en cuanto el ahorro en marcha compensa la preparación, las guías económicas de tiradas cortas sitúan el cruce de rentabilidad entre 3.000 y 5.000 cajas por lote. En microtiradas sin posicionamiento motorizado de portacorreas, los ajustes consumen gran parte del tiempo ganado en producción (Ouye). En tiradas largas y repetitivas, la alimentación continua y el conteo automático liberan de 2 a 4 operarios por turno.
Rangos de gramaje de cartón compacto y ondas de cartón ondulado: estuchería frente a ondulado pesado
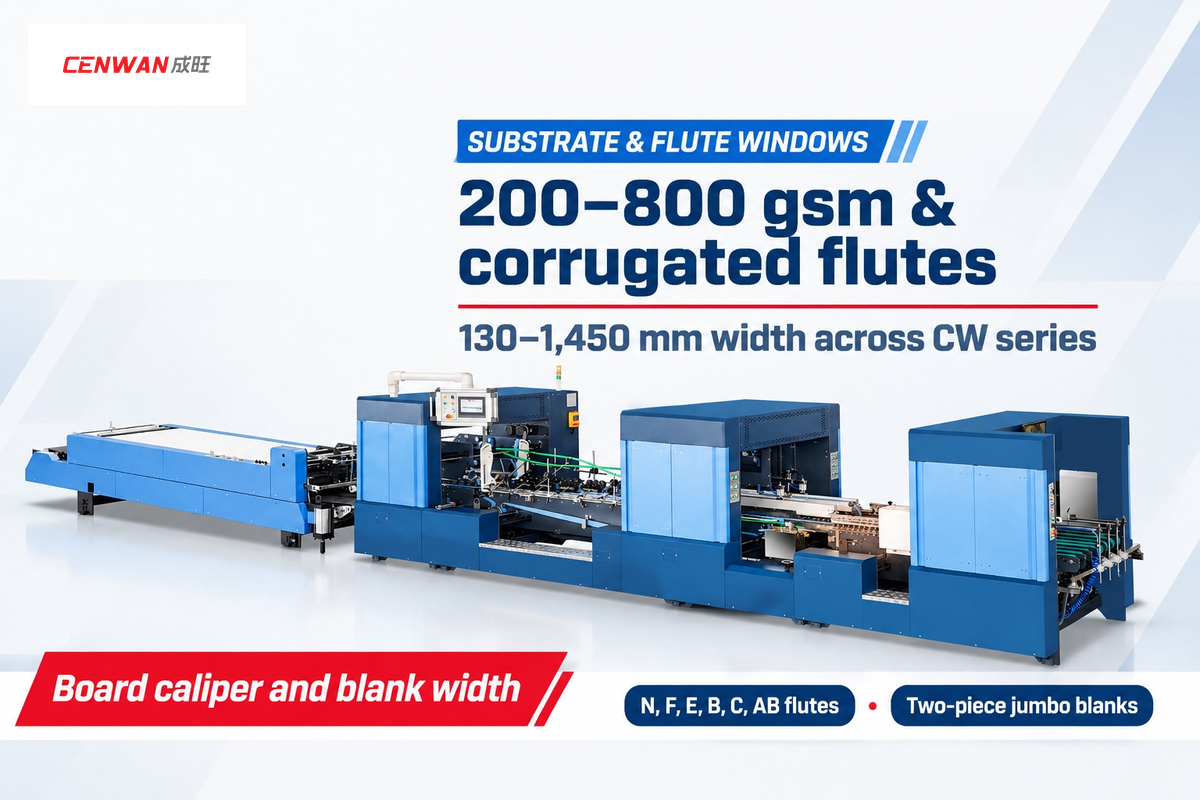
Las plegadoras-encoladoras automáticas de alta velocidad procesan cartón compacto de 200 a 800 gsm y ondas de cartón ondulado N, F, E, B, C y AB. Los anchos de pieza troquelada abarcan de 130 mm a 1.450 mm en toda la serie CENWAN CW. Las encoladoras semiautomáticas de gran formato para 2 piezas o líneas especiales gigantes se emplean cuando las piezas troqueladas sobredimensionadas de 2 piezas superan el límite del alimentador de pliego único.
Al evaluar distintos materiales de cartón, el ancho de pieza troquelada abierta y el espesor del cartón son parámetros decisivos. Las plantas de estuchería que trabajan cartón compacto de 200 a 600 gsm emplean alimentadores de fricción con cuchillas dosificadoras regulables. Las plegadoras-encoladoras para cartón ondulado utilizan alimentación por fricción o asistida por vacío. Una holgura de entrada y una presión de contacto adecuadas protegen las ondas E, B, C y AB durante la introducción cuando la planta especifica equipamiento especializado de plegado-encolado (TAPPI proceedings).
Las especificaciones publicadas por el fabricante para la gama CENWAN y los niveles semiautomáticos comparables muestran cómo escalan los rangos de sustrato y ancho en 10 categorías de equipos:
| Modelo / clase de máquina y nivel | Rango publicado de ancho de pieza troquelada | Sustrato principal y rango de ondas | Aplicaciones habituales de embalaje |
|---|---|---|---|
| Nivel 1: Mesa de encolado manual / rodillo encolador | Manipulación manual de pliegos sin límite fijo | Pliegos de cartón ondulado de simple y doble pared | Tiradas de muestras, prototipos y microlotes |
| Nivel 2: Plegadora-encoladora semiautomática de sobremesa | Ancho estrecho a medio según modelo | Cartón compacto grueso y onda simple E/B/C | Cajas de envío RSC lineales en tiradas cortas |
| Nivel 3: Encoladora semiautomática por correa para ondulado | Ondulado de pliego único de formato medio a ancho | Cartón ondulado E, B, C y doble pared AB | Cajas ranuradas estándar (FEFCO 0201) |
| Nivel 4: Encoladora semiautomática gigante de dos piezas | Configuraciones sobredimensionadas de doble pliego | Cartón ondulado de doble pared AB/BC combado | Cajas para electrodomésticos, mobiliario y envases de dos piezas |
| Nivel 5: CENWAN CW-G-650 (automática de alta velocidad) | 130–650 mm | Cartón compacto de 200–800 gsm (cartulina hasta 800 gsm) | Estuches farmacéuticos, cosméticos y envases plegables pequeños |
| Nivel 6: CENWAN CW-G-880 (automática de alta velocidad) | 140–880 mm | Cartón compacto de 200–800 gsm (cartulina hasta 800 gsm) | Envases alimentarios, sobres de comercio electrónico y cajas comerciales |
| Nivel 7: CENWAN CW-G-1100 (automática de alta velocidad) | 140–1.100 mm | Cartón compacto de 200–800 gsm (cartulina hasta 800 gsm) | Agrupadores de bebidas y cajas medianas de cartón ondulado con fondo automático |
| Nivel 8: CENWAN CW-W-1250AC-S (automática servo lineal) | Desde 290 hasta 1.250 mm | Cartón hasta 800 g y cartón ondulado de simple/doble pared E, F, C, B y AB | Cajas lineales multirreferencia de gran formato |
| Nivel 9: CENWAN CW-W-1450PCW (automática de 4/6 puntos) | 290–1.450 mm | Cartón pesado y cartón ondulado E/B/C/AB | Bandejas grandes multipunto, cajas hortofrutícolas y expositores |
| Nivel 10: Línea FFG integrada (impresión, ranurado y plegado-encolado) | Rango de ancho integrado de impresora-ranuradora | Cartón ondulado de transporte E, B, C y AB | Cajas impresas ranuradas estándar de gran volumen |
Para identificar el tipo de alimentador acorde al espesor del cartón y la geometría de la pieza troquelada, consulte nuestra serie de plegadoras-encoladoras para cartón ondulado.
Compatibilidad con formatos de caja: cajas lineales, fondo automático y 4/6 puntos
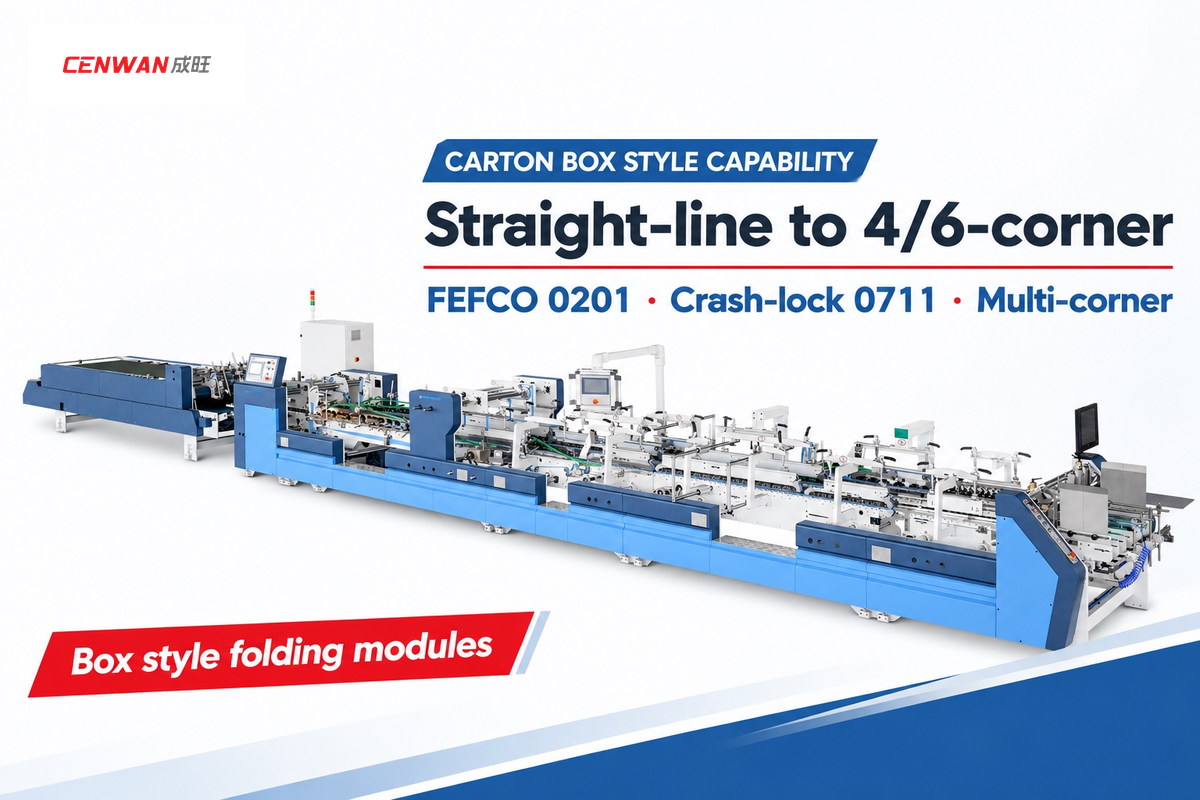
Las encoladoras semiautomáticas básicas de una sola junta procesan cajas lineales y de dos piezas; los formatos de fondo automático y multipunto exigen operaciones adicionales de plegado y encolado realizadas a mano o mediante módulos específicos. La producción automatizada de fondo automático emplea mecanismos de plegado y encolado inferior, mientras que las bandejas de 4 y 6 puntos utilizan sistemas de plegado de esquinas. El preplegado de hendidos laterales facilita el armado posterior en líneas automáticas de encajado.
Los compradores internacionales de envases especifican la geometría de caja mediante el Código FEFCO (edición 12). Una caja ranurada estándar (FEFCO 0201) se fabrica plegando en plano la pieza troquelada aproximadamente 180 grados sobre dos líneas de hendido para encolar la solapa de unión del fabricante. Tanto las máquinas semiautomáticas como las automáticas ofrecen un cierre preciso y eficaz en cajas 0201.
Los diseños estructurales complejos incorporan dos operaciones mecánicas que las encoladoras semiautomáticas básicas de una unión no automatizan en línea:
- Cuando los estuches alimentan una encajadora automática aguas abajo, conviene romper previamente los hendidos laterales. Según la geometría del envase, las estaciones de preplegado doblan previamente las líneas de hendido del primer y tercer panel para que las piezas troqueladas abran con limpieza (Pulp & Paper Technology), alcanzando hasta 180 grados en los preplegadores automáticos CENWAN.
- La fabricación automatizada de fondos automáticos FEFCO 0711 pliega las pestañas inferiores mediante ganchos, aplica adhesivo en el fondo y cierra la costura lateral en una sola pasada. En bandejas de 4 y 6 puntos, los ganchos electrónicos motorizados de retroplegado sin sincronismo mecánico fijo de las máquinas plegadoras-encoladoras para cajas de 4/6 puntos abaten las solapas traseras en fase con cada pieza troquelada.
| Formato de caja (clase FEFCO / ECMA) | Geometría de plegado y preplegado | Semiautomática básica de una junta | Plegadora-encoladora automática multisección |
|---|---|---|---|
| Lineal / RSC (FEFCO 0201) | Plegado en plano (~180° sobre dos líneas de hendido) | Sí (aplicación principal de una sola costura) | Sí (hasta 300–400 m/min de velocidad máxima de correa) |
| Fondo automático (FEFCO 0701 / 0711) | Plegado por ganchos de pestañas inferiores; ángulo de preplegado según diseño | Requiere preplegado manual fuera de línea y puntos de cola | Sí, con módulo específico de plegado y encolado de fondo automático |
| Estructuras multipanel con separadores internos | Rotura de hendidos multipanel específica según diseño | Requiere evaluar pasos de plegado manual y utillaje | Sí, con arados de plegado especializados adecuados |
| Bandejas de 4 y 6 puntos | Plegado de solapas de esquina delanteras y traseras | Requiere plegado manual de esquinas o útil específico | Sí, con ganchos de retroplegado mecánicos o servo (CW-W-1450PCW) |
| Cajas AB sobredimensionadas de dos piezas | Puesta en registro de doble pliego y plegado de solapa de unión | Sí, en encoladora semiautomática específica de dos piezas | Requiere línea gigante especializada de dos piezas |
¿Por qué elegir una máquina plegadora-encoladora semiautomática para su empresa?
Utilice una máquina plegadora-encoladora semiautomática cuando su planta transforme embalajes de cartón ondulado sobredimensionados de dos piezas o cajas combadas de doble pared en onda AB. Este equipo también resulta adecuado para lotes cortos inferiores a entre 3.000 y 5.000 cajas, donde la rapidez del cambio manual y la menor inversión inicial compensan frente a la automatización integral (Ouye).
Para la producción automatizada de estuches comerciales de cierre automático o envases de comercio electrónico, una plegadora-encoladora de fondo automático emplea utillaje de plegado inferior y aplicación de adhesivo adaptados a la disposición de solapas de la pieza troquelada.
Sistemas de encolado, control del descuadre (cola de pescado) y reducción de merma
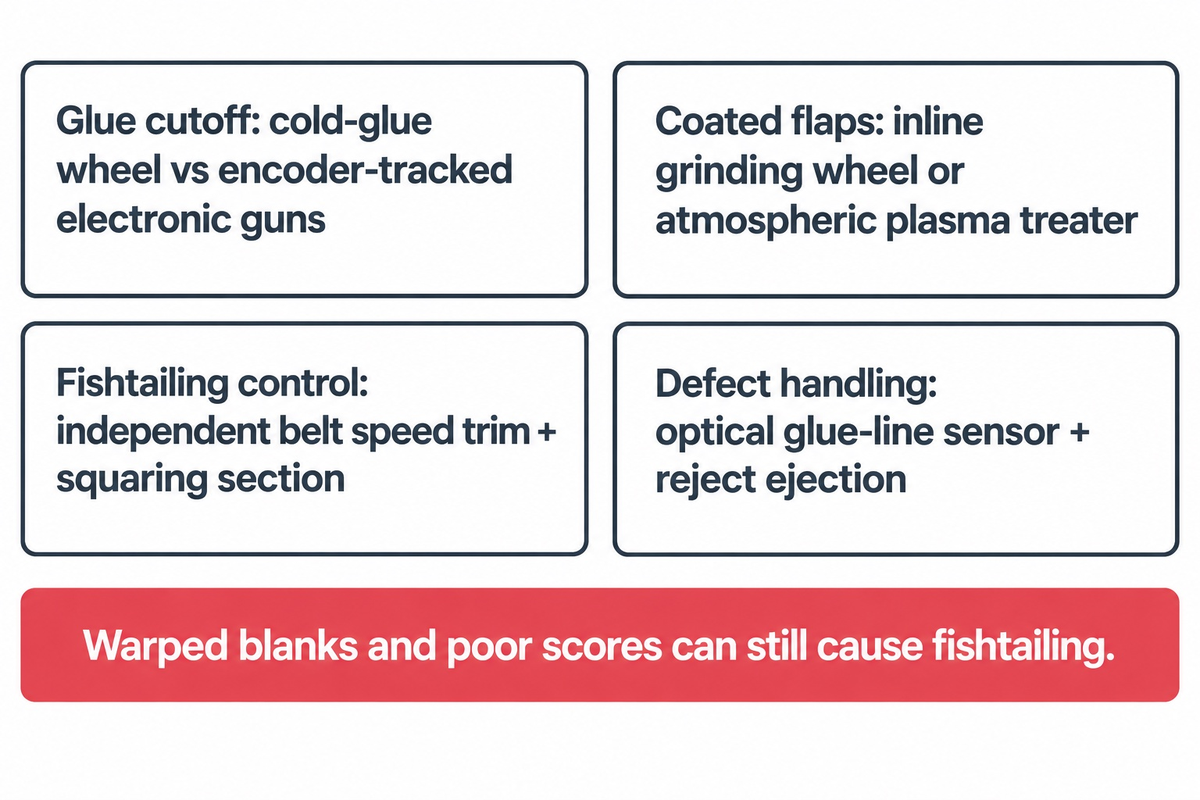
Mediante ruedas de cola fría o pistolas electrónicas, las plegadoras-encoladoras automáticas aplican el adhesivo de manera uniforme. La tensión equilibrada de las correas transportadoras y los dispositivos de escuadrado ayudan a controlar la alineación de los paneles. Esto minimiza el descuadre tipo cola de pescado en cartón ondulado.
En las plantas transformadoras, el proceso de encolado determina si las cajas mantienen esquinas a escuadra durante el apilado en palé. Las cuatro causas principales de retrabajo en la plegadora-encoladora son el fallo de la costura de cola, el descuadre dimensional de la caja, los defectos de plegado y los atascos en la línea de producción. Estos modos de fallo y el efecto cola de pescado en ondulado se detallan en las notas de diagnóstico de SBL y en los análisis de modernización de Suba.
El efecto cola de pescado aparece cuando los paneles izquierdo y derecho de una caja de cartón ondulado avanzan por las correas de plegado a distinta velocidad o doblan sobre hendidos poco profundos. Las encoladoras semiautomáticas básicas dependen de que el operario apoye a mano la pieza troquelada plegada contra una guía lateral antes del prensado. Las plegadoras-encoladoras automáticas para cartón ondulado combinan puesta en registro en entrada, velocidades independientes de correa y estación de escuadrado para minimizar el descuadre antes de la compresión. Con todo, las piezas troqueladas combadas y los hendidos deficientes pueden seguir provocando cola de pescado.
| Dimensión de control de calidad | Plegadora-encoladora semiautomática | Plegadora-encoladora totalmente automática (con módulos opcionales) |
|---|---|---|
| Aplicador principal de adhesivo | Rueda mecánica de acero inoxidable para cola fría (costura única) | Rueda inferior de cola fría o pistolas electrónicas de cola fría y termofusible |
| Control de caudal y corte de cola | Regulación manual de la holgura de rasqueta | Cordón intermitente guiado por encóder y sincronizado con la velocidad de correa |
| Preparación de solapa con barniz UV / plastificado | Habitualmente abrasión externa o manual | Muela fresadora en línea o tratamiento por plasma atmosférico opcionales |
| Corrección de cola de pescado y descuadre | Escuadrado manual contra guía lateral | Ajuste fino independiente de velocidad en correas de plegado y sección de escuadrado |
| Gestión de cajas defectuosas | Selección visual por los operarios de salida | Sensor óptico de cordón de cola y expulsión de rechazo opcionales |
Al transformar estuches con barniz UV o laminación plástica, a la cola fría PVA de base acuosa le cuesta penetrar recubrimientos no porosos. En estos casos, la solapa de encolado puede tratarse con plasma o fresarse para mejorar la adherencia. Por su parte, un adhesivo termofusible puede volverse quebradizo y abrirse en cámaras frigoríficas. Nuestra guía de selección de sistemas de encolado para plegadoras-encoladoras describe cómo elegir ruedas, boquillas y tratadores superficiales según su combinación de materiales de cartón.
Niveles de inversión, coste total de propiedad a 5 años y plazo de amortización
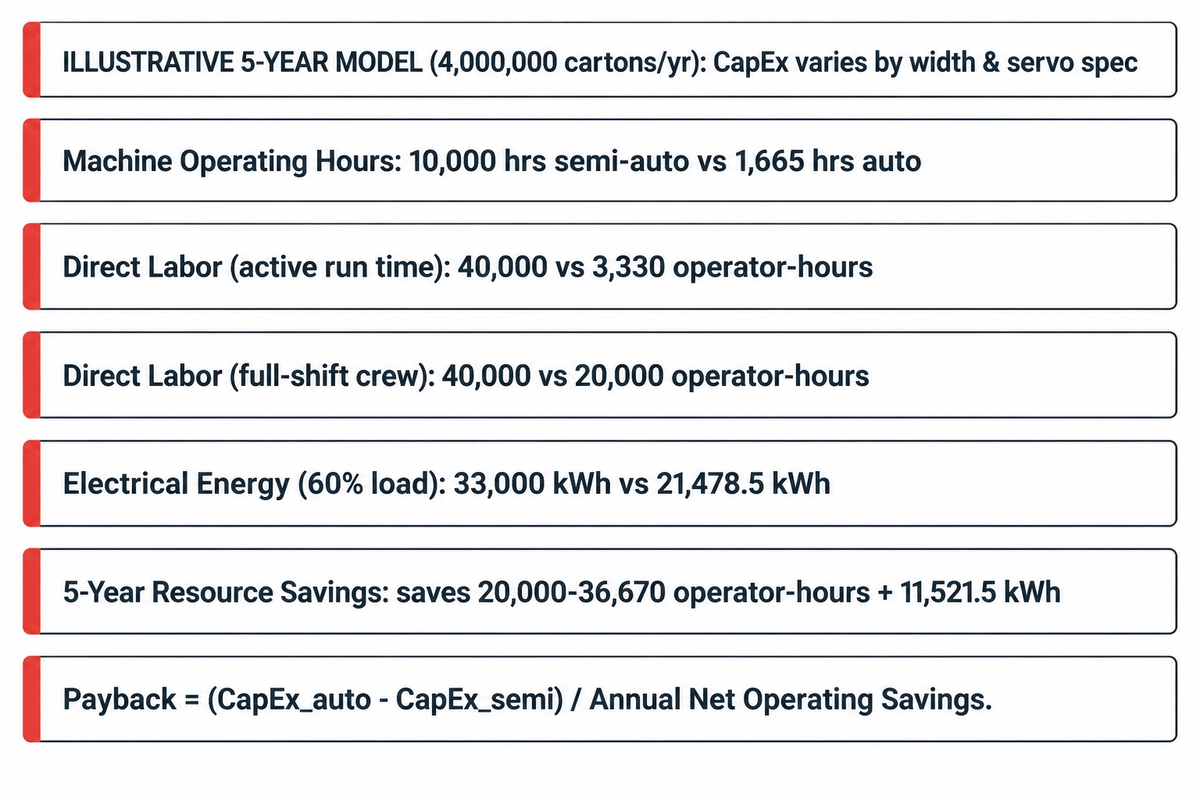
El precio de las plegadoras-encoladoras autónomas semiautomáticas y automáticas varía según el ancho máximo de pieza troquelada, la configuración de estaciones y el grado de automatización servo. Se recomienda solicitar un presupuesto formal ajustado a los planos de sus cajas. En un horizonte de cinco años, el coste total de propiedad y el retorno de la inversión dependen de las horas acumuladas de operarios, el consumo eléctrico, la merma de adhesivo y el mantenimiento preventivo.
Comparar ofertas de maquinaria sin contemplar las horas operativas distorsiona el presupuesto de capital. Las horas directas de plantilla, la demanda eléctrica, el mantenimiento y la merma de arranque condicionan cualquier análisis plurianual de propiedad del equipo (Ouye; Pulp & Paper Technology). Un cuidado diario adecuado reduce las averías y las paradas frecuentes por mantenimiento. CENWAN declara una potencia instalada en placa de 21.5 a 25,5 kW para estos modelos automáticos. El dimensionamiento del interruptor automático depende de la tensión de red, la corriente nominal y la curva de arranque de la máquina. Este modelo energético asume una carga media en marcha del 60 por ciento de la potencia instalada.
Modelo práctico de recursos de coste total de propiedad (TCO) a 5 años (producción idéntica de 4.000.000 cajas/año)
Datos de partida de la tabla: Junto con nuestra guía de actualización por volumen y los marcos de coste-beneficio, este modelo orientativo contempla un volumen de 4.000.000 de cajas al año (20.000.000 en 5 años). A 2.000 cajas/hora netas, la línea semiautomática trabaja 2.000 horas operativas/año (10.000 horas-máquina en 5 años) con 4 operarios. A 12.000 cajas/hora netas, la línea automática completa 4.000.000 de cajas en aproximadamente 333 horas operativas/año (redondeado a horas enteras, o 1.665 horas-máquina en 5 años) con 2 operarios y fajado automático. A modo de referencia de capacidad, alcanzar 12.000.000 de cajas/año a 2.000 cajas/hora exigiría 6.000 horas-máquina anuales repartidas en tres turnos de 2.000 horas.
| Componente de TCO a 5 años (igualdad en 4.000.000 cajas/año) | Línea semiautomática (2.000 h/año, 4 operarios) | Línea automática (333 h/año, 2 operarios) |
|---|---|---|
| 1. CapEx del equipo (FOB + puesta en marcha) | Varía según ancho y especificación del alimentador (solicite presupuesto) | Varía según módulos de estación y paquete servo (solicite presupuesto) |
| 2. Horas operativas de máquina en 5 años | 10.000 horas-máquina (2.000 h/año) | 1.665 horas-máquina (333 h/año; deja 1.667 h/año libres) |
| 3. Mano de obra directa en 5 años (imputada por tiempo activo) | 40.000 horas-operario (4 trabajadores × 10.000 h) | 3.330 horas-operario (2 trabajadores × 1.665 h; ahorra 36.670 h) |
| 4. Mano de obra directa en 5 años (con plantilla fija a turno completo) | 40.000 horas-operario (4 trabajadores a turno completo) | 20.000 horas-operario (2 trabajadores a turno completo; ahorra 20.000 h) |
| 5. Energía eléctrica en 5 años (carga asumida del 60 por ciento) | 33.000 kWh (5,5 kW asumidos → 3,3 kW × 10.000 h) | 21.478,5 kWh (21,5 kW CW-G-650 → 12,9 kW × 1.665 h) |
| Ahorro de recursos en 5 años (automática frente a semiautomática) | Base de referencia | Ahorra 20.000–36.670 horas-operario + 11.521,5 kWh |
| Ecuación de amortización incremental | Base de referencia | (CapEx_auto − CapEx_semi) / Ahorro operativo neto anual |
Para estimar el plazo de recuperación de su planta con nuestra calculadora de amortización por ahorro laboral, multiplique su coste salarial horario con cargas por las horas anuales de operario ahorradas (4.000 horas/año con plantilla dedicada al turno, o 7.334 horas/año si reasigna al personal). Sume el ahorro eléctrico anual (2.304,3 kWh/año × tarifa local por kWh) y la reducción de merma, y descuente el mayor recambio de piezas de desgaste. Por último, divida la diferencia de inversión en capital (CapEx) ofertada entre dicho ahorro neto anual.
¿Qué deben priorizar los fabricantes al presupuestar inversiones en una plegadora-encoladora automática?
Al elaborar presupuestos para invertir en una plegadora-encoladora automática, los fabricantes deben valorar el ahorro de horas de operario a cinco años, el utillaje de fondo automático y preplegado, y los cambios motorizados para tiradas cortas. Asimismo, conviene incluir en la decisión el fajado automático en salida y la acometida eléctrica trifásica en lugar de comparar únicamente precios de máquinas básicas.
Solicite presupuestos desglosados que detallen pistolas de cola fría, aplicadores de termofusible, correas de alimentación de repuesto y formación de operarios para que todas las ofertas compartan un alcance técnico equivalente.
Cómo elegir: filtro de actualización de planta en 4 etapas y combinación de línea híbrida
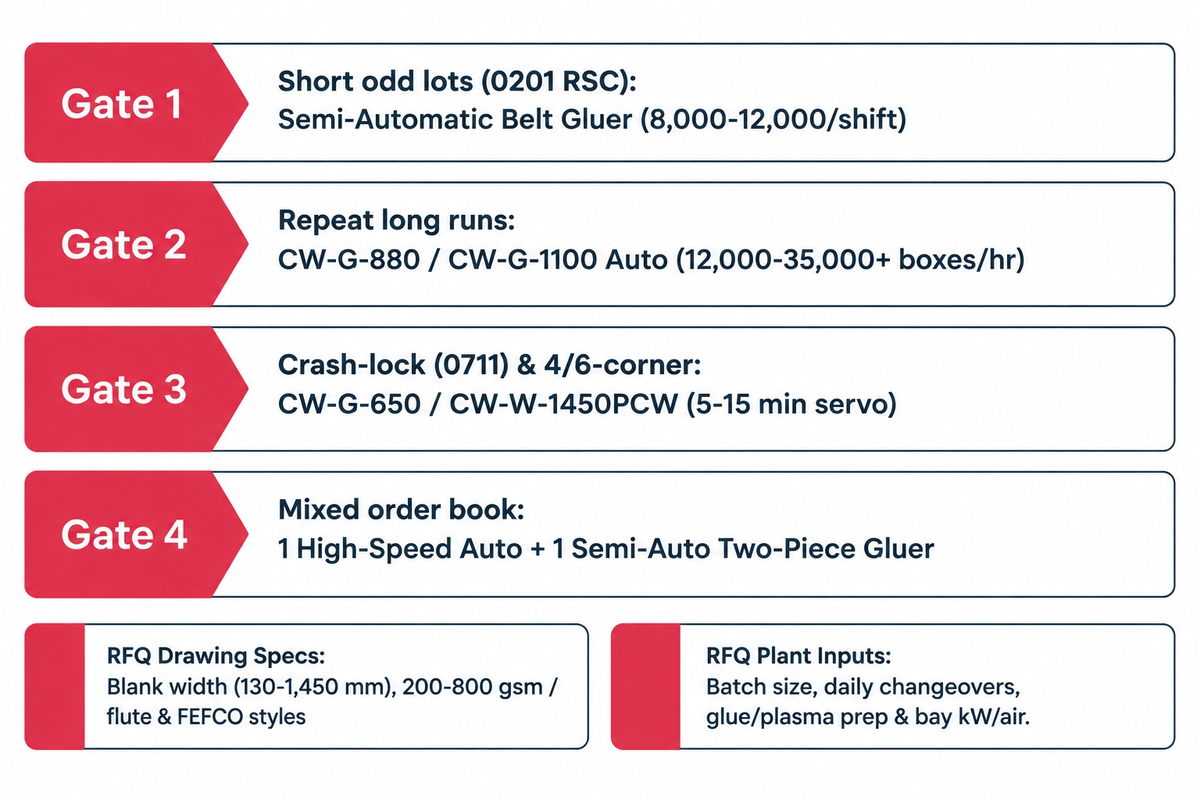
Las tiradas de producción largas y repetitivas favorecen a la plegadora-encoladora automática cuando el ahorro salarial y de horas de marcha justifica la inversión (Suba). Las tiradas cortas, los cambios frecuentes diarios y las piezas troqueladas gigantes de dos piezas pueden inclinar la balanza hacia equipos semiautomáticos. Las cajas de fondo automático también pueden fabricarse con plegado y encolado manuales, aunque los pedidos recurrentes de volumen se benefician de un módulo dedicado de fondo automático.
Incorporar una plegadora-encoladora automática no implica retirar la máquina semiautomática. Tal como muestran los debates técnicos del foro de embalaje de PrintPlanet, las hojas de ruta de modernización gradual (Ouye; Suba) y las notas técnicas de TAPPI sobre encoladoras especiales, muchas plantas aplican una combinación de línea híbrida. El equipo automático de alta velocidad asume los pedidos repetitivos lineales y de fondo automático. Entretanto, una unidad semiautomática absorbe urgencias cortas y cajas sobredimensionadas de doble pared.
| Etapa de decisión y perfil de planta | Configuración recomendada | Justificación de ingeniería | Límite operativo y contrapartida |
|---|---|---|---|
| Etapa 1: Lotes cortos irregulares bajo el cruce de lote (RSC 0201) | Plegadora-encoladora semiautomática de correa | El cambio manual rápido y la menor inversión inicial se adaptan a tiradas cortas | La unidad básica de una costura produce 8.000–12.000 cajas por turno de 8 horas |
| Etapa 2: Tiradas largas repetitivas sobre el cruce temporal y económico | Plegadora-encoladora automática de alta velocidad (CENWAN CW-G-880 / 1100) | Reduce la dotación de 4–6 operarios a 2 (con fajado automático) a 12.000–35.000+ cajas/h | Los modelos CW-G-880 y CW-G-1100 miden 16,4 m de largo y requieren 25,5 kW instalados |
| Etapa 3: Producción automatizada de fondo automático (0711) o 4/6 puntos | Plegadora-encoladora automática de fondo automático / multipunto (CW-G-650 / CW-W-1450PCW) | Mecanismos de plegado y encolado adaptados a la geometría de caja con dispositivos mecánicos o servo | Exige mayor preparación inicial (o 5–15 min con memoria servo) y operarios cualificados |
| Etapa 4: Cartera mixta (tiradas estándar repetitivas + cajas gigantes de 2 piezas / urgencias) | Combinación híbrida: 1 línea automática de alta velocidad + 1 encoladora semiautomática de dos piezas | Protege la disponibilidad de la línea automática desviando lotes cortos y piezas troqueladas de 2 piezas a la semiautomática | Requiere superficie en nave para ambas líneas y personal polivalente |
Lista de especificaciones técnicas para solicitud de oferta (adjuntar con sus planos)
- Indique el ancho y el largo mínimos y máximos de pieza troquelada abierta, por ejemplo 130–650 mm frente a 290–1.450 mm.
- Detalle su rango de gramaje en cartón compacto (200–800 gsm) y las ondas en cartón ondulado (N, F, E, B, C o doble pared AB).
- Desglose sus formatos FEFCO o ECMA entre cajas lineales (0201), fondo automático (0701/0711), 4 puntos, 6 puntos y dos piezas.
- Aporte su lote medio por referencia, el tamaño mínimo de tirada corta y el número diario de cambios de formato.
- Confirme sus requisitos de adhesivos y tratamiento superficial para ruedas inferiores de cola fría, pistolas electrónicas y fresadoras o unidades de plasma en línea.
- Especifique la longitud libre de nave, la resistencia de solera, la tensión y potencia trifásica en kW y el suministro de aire comprimido.
Integración y suministros industriales: longitud en planta, carga en kW, aire comprimido y flejado final
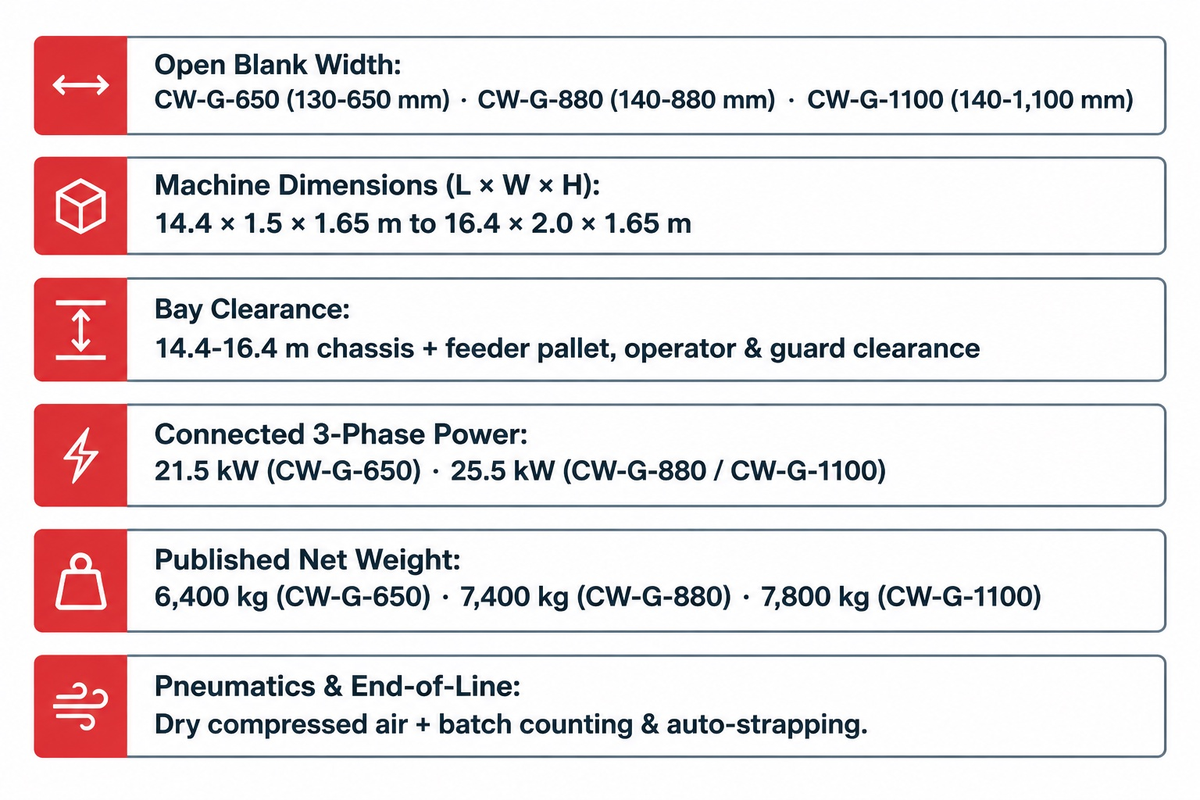
CENWAN publica longitudes de máquina de 14.4 a 16.4 metros, pesos netos de 6.400 a 7.800 kg y potencias eléctricas trifásicas instaladas de 21.5 a 25,5 kW en los modelos CW-G-650, CW-G-880 y CW-G-1100. El cálculo de carga sobre solera contempla el peso instalado del equipo, el reparto de apoyos y las cargas dinámicas en servicio.
Antes de adquirir nueva maquinaria para su sección de transformación, debe verificarse la adecuación de la nave. Las unidades semiautomáticas de estación única ocupan menos superficie que las líneas automáticas multiestación. Contraste siempre las dimensiones del equipo y los kW instalados con la ficha técnica oficial del fabricante. Una plegadora-encoladora automática multiestación con fondo automático integra secciones de alimentación, preplegado, fondo automático, plegado principal, transferencia y compresión. Compruebe la distancia entre pilares, la capacidad del transformador y los pasillos de seguridad antes de cursar el pedido.
| Parámetro de instalación y suministros | Encoladora semiautomática habitual | CENWAN CW-G-650 | CENWAN CW-G-880 | CENWAN CW-G-1100 |
|---|---|---|---|---|
| Rango de ancho de pieza troquelada abierta | Ancho de una o dos piezas según modelo | 130–650 mm | 140–880 mm | 140–1.100 mm |
| Dimensiones publicadas de máquina (L × An × Al) | Bastidor compacto (verificar en ficha técnica del modelo) | 14,4 × 1,5 × 1,65 m | 16,4 × 1,7 × 1,65 m | 16,4 × 2,0 × 1,65 m |
| Planificación de espacio libre en nave | Longitud de máquina + acceso de alimentador y palés | Bastidor de 14,4 m + pasillos de operario y palés | Bastidor de 16,4 m + pasillos de operario y palés | Bastidor de 16,4 m + pasillos de operario y palés |
| Potencia eléctrica instalada (3 fases) | Verificar potencia en kW en la ficha técnica | 21,5 kW | 25,5 kW | 25,5 kW |
| Peso neto publicado de la máquina | Verificar peso neto en la ficha técnica | 6.400 kg | 7.400 kg | 7.800 kg |
| Suministro de aire comprimido (neumática) | Necesario solo si incorpora prensa neumática | Aire comprimido seco para prensa neumática y marcador de lotes | Aire comprimido seco para prensa neumática y marcador de lotes | Aire comprimido seco para prensa neumática y marcador de lotes |
Sincronice la capacidad de los equipos finales de embalaje con la salida de su encoladora. Modernizar la plegadora-encoladora sin añadir conteo de lotes, escuadrado y flejado automático traslada el cuello de botella al transportador de salida (ME-Industry). Valore las soluciones integradas de línea automática de embalaje de CENWAN para automatizar el final de línea mediante conteo, flejado y encajado.
Preguntas frecuentes
P: ¿Pueden trabajar juntas una plegadora-encoladora automática y una semiautomática en la misma planta?
Sí, combinar ambas máquinas en una misma planta es una práctica habitual en las fábricas transformadoras.
Una plegadora-encoladora automática de alta velocidad asume los lotes repetitivos lineales y de fondo automático que superan el umbral de cruce de preparación. Mientras tanto, una unidad semiautomática absorbe pedidos cortos urgentes, troquelados irregulares y cajas grandes de cartón ondulado de dos piezas sin interrumpir la línea principal ni obligar a largos cambios de guías en la unidad automática.
P: ¿Qué gramaje mínimo de cartón compacto y qué espesores de onda admite una plegadora-encoladora automática?
Las plegadoras-encoladoras automáticas de alta velocidad CENWAN serie CW-G procesan cartón compacto plegable de 200 a 800 gsm con un ancho de pieza troquelada de 130 a 1.100 mm.
Los modelos servo CENWAN CW-W también trabajan ondas de simple pared E, F, C y B y doble pared AB, además de cartón de hasta 800 g, ajustando las cuchillas de entrada, las correas transportadoras y los rodillos de compresión al espesor del cartón.
P: ¿Cómo deben gestionar los operarios el desgaste de las correas de alimentación y compresión en líneas de alta velocidad?
Las correas de goma de alta fricción del alimentador se desgastan antes que las de plegado o compresión debido a la abrasión del polvo de papel y al esfuerzo cortante de aceleración sobre el cartón durante la entrada continua.
Los operarios prolongan la vida útil de las correas aspirando el polvo de papel en cada cambio de turno, limpiando los restos de cola fría PVA con agua tibia y equilibrando la tensión entre los ramales derecho e izquierdo.
P: ¿Admiten las plegadoras-encoladoras semiautomáticas sistemas de adhesivo termofusible para envases estucados o barnizados?
Las encoladoras semiautomáticas básicas montan rueda de cola fría, pero pueden equiparse con pistolas autónomas de termofusible y fresadoras de borde en línea para cartones recubiertos.
P: ¿Qué funciones de automatización y diseños de mantenimiento reducen las paradas en plegadoras-encoladoras automáticas?
La lubricación centralizada, las correas de alimentación de cambio rápido y los depósitos de cola estancos figuran entre las soluciones técnicas clave.
El posicionamiento motorizado de los portacorreas con diagnóstico por PLC también agiliza los cambios de turno al evaluar equipos de fabricantes integrados en asociaciones técnicas de maquinaria de envase y embalaje.
P: ¿Qué longitud libre de planta se necesita para instalar una plegadora-encoladora automática de alta velocidad?
Una plegadora-encoladora automática autónoma de la serie CENWAN CW-G-650 a CW-G-1100 mide entre 14.4 y 16.4 metros de longitud neta de bastidor.
Las plantas deben añadir espacio perimetral para la entrada de palés en el alimentador, los pasillos de circulación de operarios y los equipos de flejado aguas abajo.
Nota editorial y alcance de ingeniería
CENWAN fabrica plegadoras-encoladoras automáticas de alta velocidad, encoladoras de fondo automático para cartón ondulado y líneas de transformación de 4/6 puntos para plantas de embalaje en todo el mundo. Las dimensiones de máquina, los anchos de pieza troquelada, los pesos netos y las potencias instaladas en kW de los modelos CW-G-650, CW-G-880, CW-G-1100, CW-W-1250AC-S y CW-W-1450PCW corresponden a especificaciones publicadas por CENWAN. Las producciones por turno, las ecuaciones de cruce de lote y las tablas de recursos de TCO a 5 años sintetizan referencias públicas de proveedores y supuestos explícitos de cálculo. Los resultados reales en planta varían según la geometría de la pieza troquelada, el espesor del cartón, la destreza operativa y las tarifas locales de suministros. Revisado por el equipo técnico de CENWAN.
Referencias y fuentes
- Ergonomía — Soluciones para controlar riesgos y trastornos musculoesqueléticos — Administración de Seguridad y Salud Ocupacional de Estados Unidos (OSHA).
- US Patent 8.926.485 B2: Plegadora-encoladora y método para controlar estaciones individuales de procesamiento — Heidelberger Druckmaschinen AG / USPTO, 2015.
- US Patent 8.418.834 B2: Prealimentación de planchas de cartón ondulado hacia máquinas de acabado de cajas — Sun Automation Inc / USPTO, 2013.
- Actas de la Conferencia de Envases de Cartón Ondulado TAPPI (COR9301: Plegadoras-encoladoras especiales) — Technical Association of the Pulp and Paper Industry (TAPPI).
- ISO/DIS 3153 (Catálogo 79507): Vibraciones mecánicas — Postura en entornos de vibración de cuerpo entero — Organización Internacional de Normalización (ISO).
- Código Internacional para Cajas de Cartón (Código FEFCO, edición 12: Series 0201 y 0701/0711) — Federación Europea de Fabricantes de Cartón Ondulado (FEFCO).
- Máquinas plegadoras-encoladoras en el embalaje de papel: arquitectura de estaciones y preplegado — Pulp & Paper Technology.
- Plegadora-encoladora automática frente a semiautomática: cuándo dar el salto — Sinosun Packaging Machinery.
- Cuándo pasar de una plegadora-encoladora semiautomática a una automática — FoldingGluing.
- Encoladora semiautomática frente a plegadora-encoladora totalmente automática: análisis coste-beneficio para tiradas cortas — Ouye Carton Machine.
- 4 fallos habituales en plegadoras-encoladoras y cómo solucionarlos — SBL Machinery.
- Comparativa entre máquinas de plegado y encolado semiautomáticas y totalmente automatizadas — SBL Machinery.
- Razones para actualizar a una máquina plegadora-encoladora automática — Suba Solutions.
- Cuándo necesitan mejoras de automatización las líneas de plegadora-encoladora para acelerar la producción — ME-Industry.