تواصلوا مع Cenwan Machine Company


يدفع الانتقال العالمي نحو التغليف من البلاستيك إلى الورق مصانع عمليات تحويل الكرتون إلى إعادة هندسة طرق تصميم وطي ولصق علب التجزئة الكرتونية. يسعى أصحاب العلامات التجارية إلى تقليص النفايات البلاستيكية واستبدال الصواني أحادية الاستخدام والعبوات المفصلية والأغلفة المتعددة بالألياف الكرتونية. ورغم أن الأمر قد يبدو مجرد استبدال للخامات، فإن تشغيل الكرتون المطلي بطبقة حاجزة على معدات الطي واللصق الحالية يُعد أكثر تعقيدًا بكثير. إذ تؤثر طلاءات التشتت سلبًا في امتصاص المواد اللاصقة ذات الأساس المائي. كما تزيد درجات الكرتون الليفي الأثقل من الارتداد المرن لخط التخديد ووزن الشحن مقارنةً بالأغشية البوليمرية الخفيفة. وتعتمد المكاسب البيئية لدورة الحياة على ضبط هدر الأغذية وحمولة النقل وإعادة التدوير البلدية. ويُعد تنسيق اختيار الخامة الورقية وكيمياء المادة اللاصقة مع الطي المسبق بزاوية 180° والكبس أمرًا حاسمًا للحفاظ على سرعات خطوط الإنتاج العالية.
تم التحديث في أكتوبر 2026 | مراجعة فنية بواسطة فريق هندسة عمليات تحويل الكرتون في Cenwan Machine
أبرز الخلاصات الهندسية لمصانع عمليات تحويل الكرتون
- الجدول الزمني التنظيمي: دخلت لائحة الاتحاد الأوروبي (EU) 2025/40 حيز النفاذ في 11 فبراير 2025. وستُطبَّق قواعدها العامة اعتبارًا من 12 أغسطس 2026 على جميع مواد التعبئة والتغليف.
- بلغ سوق التغليف الورقي العالمي 448.9 مليار USD في عام 2025 و461.8 مليار USD في عام 2026. وتستحوذ العلب الكرتونية القابلة للطي على حصة فئوية قدرها 45.2%، وفقًا لتقرير السوق الصادر عن IMARC Group.
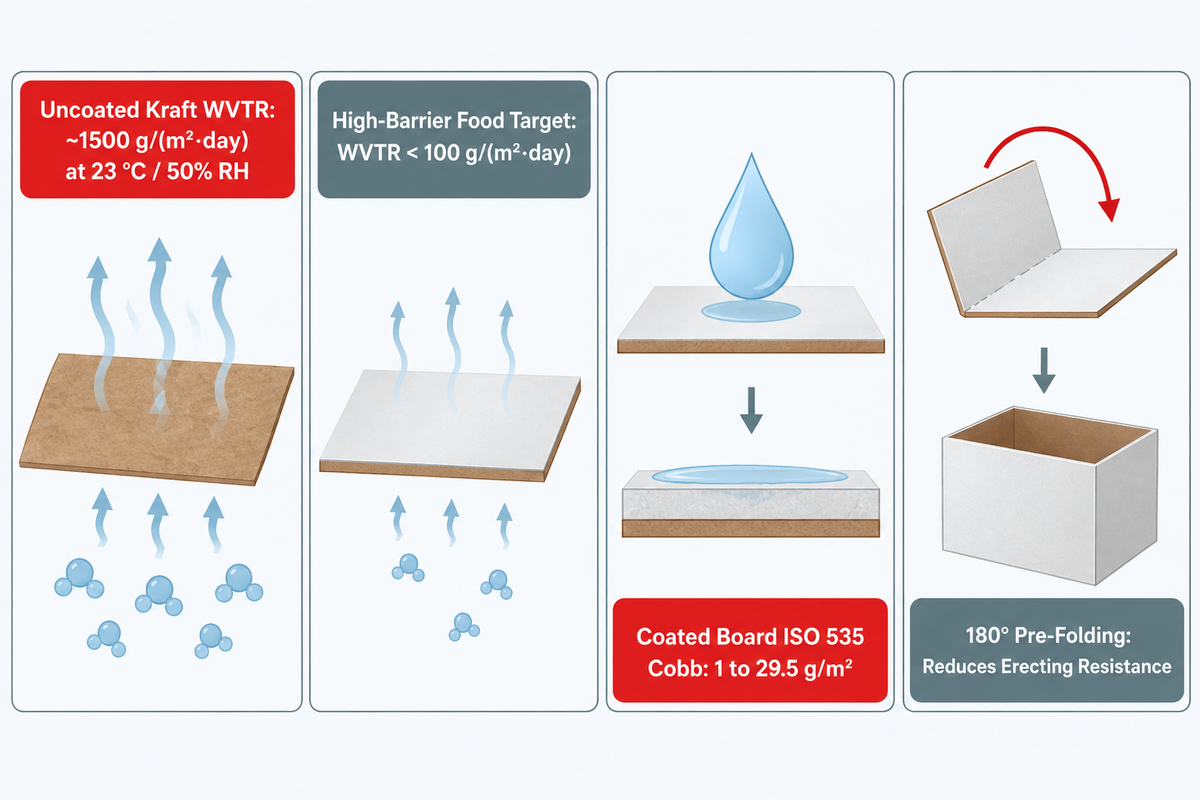
- تشير مراجعة طلاءات الحواجز في ScienceDirect لعام 2026 إلى أن ورق الكرافت غير المطلي عند 23 °C ورطوبة نسبية 50% RH يسجّل معدل نفاذية بخار ماء WVTR يقارب 1500 g/(m²·day). وغالبًا ما تتطلب تطبيقات تغليف الأغذية عالية الأداء معدل WVTR أقل من 100 g/(m²·day)، تبعًا لحساسية المنتج وفترة الصلاحية.
- تمثّل أخطاء اختيار المادة اللاصقة واختلالات الضغط وإغفال ضبط السرعة نسبة 70% من عيوب لصق العلب الكرتونية القابلة للطي وفقًا لتقرير عيوب آلات الطي واللصق الصادر عن Sinosun.
- تستطيع آلات طي ولصق العلب الكرتونية عالية السرعة مثل Cenwan CW-G لصق الكرتون بوزن 200 إلى 800 gsm، فضلاً عن التمويج الدقيق E/F/N، بسرعات تصل إلى 400 m/min.
يتعيّن على مصانع العلب الكرتونية القابلة للطي دمج أربعة متغيرات مختلفة عند الانتقال نحو التغليف من البلاستيك إلى الورق. إذ يجب على القائمين بعمليات تحويل الكرتون مواءمة الوزن الأساسي للورق المقوّى (200 إلى 700 gsm على CW-W أو 200 إلى 800 gsm على CW-G) مع هياكل الأحمال والنشرات الفنية لمصانع الورق. وتُقرن طلاءات الحواجز بالتشتت المائي بمواد لاصقة متوافقة. كما تضبط الخطوط الارتداد المرن لخط التخديد عبر هندسة خط التحزيز للثني والطي المسبق، وتضيف أدوات تشكيل متعددة الزوايا حيثما تتطلب هندسة الصينية ذلك.
لماذا يعيد انتقال التغليف من البلاستيك إلى الورق هندسة إنتاج العلب الكرتونية القابلة للطي
عند الانتقال من التغليف البلاستيكي إلى الورق المقوّى، تتغير عمليات الإنتاج وفيزياء الآلات. فبينما يتطلب تشكيل الأوعية البلاستيكية ثلاثية الأبعاد دورة تشكيل حراري واحدة، يستلزم استبدال تلك الأوعية على خط عمليات تحويل الكرتون للقطع المسطّحة علبًا كرتونية مقصوصة متعددة الأوجه، وخطافات طي متعددة الزوايا، وطلاءات حاجزة، وضبطًا أدق للكبس.
تقود القواعد التنظيمية والتزامات قطاع التجزئة هذا الانتقال في الخامات عبر صناعة التعبئة والتغليف العالمية. ففي الاتحاد الأوروبي، دخلت لائحة التعبئة والتغليف ونفايات التغليف (Regulation (EU) 2025/40) حيز النفاذ في 11 فبراير 2025. وستسري أحكامها العامة اعتبارًا من 12 أغسطس 2026، كما يؤكد دليل المصدّرين للائحة EU PPWR الصادر عن حكومة المملكة المتحدة. ومن المهم أن اللائحة Regulation (EU) 2025/40 تشمل جميع مواد التغليف وليس البلاستيك فحسب. وفي لائحة EU PPWR، ستُطبَّق حدود مركبات PFAS لمواد التغليف الملامسة للأغذية اعتبارًا من 12 أغسطس 2026. ومن المقرر تطبيق متطلبات تصنيف قابلية إعادة التدوير لكل شركة وشكل عبوة خاضع للتنظيم بدءًا من عام 2030.
تعكس بيانات السوق حجم هذا الطلب على عمليات تحويل الكرتون. ووفقًا لتقرير سوق التغليف الورقي الصادر عن IMARC Group، نما التغليف الورقي العالمي من 448.9 مليار USD في عام 2025 إلى 461.8 مليار USD في عام 2026. ومن المتوقع أن يصل القطاع إلى 552.0 مليار USD بحلول عام 2034 بمعدل نمو سنوي مركب قدره 2.25%. وضمن هذا السوق العالمي القائم، تمثّل العلب الكرتونية القابلة للطي والصناديق أكبر فئة من المنتجات بنسبة 45.2%. ويقدّر تحليل صناعي منفصل صادر عن Grand View Research قيمة سوق التغليف الورقي في عام 2025 بنحو 416.1 مليار USD. كما يتوقع وصولها إلى 611.7 مليار USD بحلول عام 2033 مع تسارع طلب المستهلكين على حلول التغليف الليفي.
يشير تقرير تغليف الأغذية الصادر عن مبادرة UNEP Life Cycle Initiative إلى أن تقييمات دورة الحياة يجب أن تقيّم العبوة جنبًا إلى جنب مع المنتج الغذائي الذي تحميه. وبالإضافة إلى ذلك، يتعيّن تقييم وزن النقل للقطع الكرتونية المسطّحة الأثقل وزنًا. ونظرًا لأن نسبة كبيرة من البلاستيك المنتج عالميًا تُستخدم في أوعية الأغذية قصيرة العمر، فإن الحواجز سيئة التصميم قد تخلق مشكلة جديدة تتمثل في هدر الغذاء. فعندما تنتقل العلامات التجارية من البلاستيك إلى الورق دون تطوير حاجز مناسب، يمكن أن يفوق تلف الأغذية وارتفاع وزن الشحن وفورات الخامات. كما يتحقق المصنّعون المسؤولون من أن ألياف الخشب البكر تأتي من ممارسات حراجية مستدامة. وتدعم شهادات الغابات الإدارة المسؤولة للغابات من خلال متطلبات التوريد وحماية التنوع البيولوجي والتدقيق. وبالنسبة لسلاسل الحيازة، توجد معايير موثوقة تعزز الإدارة المسؤولة للغابات و/أو تساعد في الحد من إزالة الغابات وحماية الغابات القديمة. ويسهم استخدام اللب المعتمد (الورق) الذي يمكن للأسر إعادة تدويره في المسارات البلدية في تقليل الاعتماد على الوقود الأحفوري. ويمكن للمنتج الورقي أحادي الاستخدام أن يقلل انبعاثات الكربون خلال دورة الحياة المرتبطة بتغير المناخ عندما يؤدي إنتاج الألياف والطلاء ووزن الشحن وحماية المنتج مجتمعةً إلى بصمة بيئية أقل. ويلزم الجمع الفعلي وإعادة التدوير للعبوات لإبقاء النفايات خارج المطامر.
ما المفاضلات الميكانيكية والمتعلقة بحاجز الرطوبة التي تنشأ عند الانتقال نحو التغليف من البلاستيك إلى الورق؟
يتطلب استبدال البلاستيك بالورق المقوّى طلاءات حاجزة لضبط نفاذية الغازات وامتصاص الماء. وفي الوقت نفسه، تزيد الألواح الكرتونية الأثقل من الارتداد المرن لخط التخديد ووزن الشحن ومتطلبات التحكم في الطي. وكما هو موثق في دراسة مرجعية لطلاءات الحواجز في ScienceDirect لعام 2026، يُظهر ورق الكرافت غير المطلي عند 23 °C ورطوبة نسبية 50% (RH) معدل نفاذية بخار ماء (WVTR) يقارب 1500 g/(m²·day). ويتجاوز معدل نفاذية الأكسجين (OTR) لديه 5000 cm³/(m²·day) تحت شروط الاختبار ذاتها عند 23 °C و50% RH. وتفيد المراجعة المرجعية في ScienceDirect بأن تطبيقات تغليف الأغذية عالية الأداء تتطلب غالبًا معدل WVTR أقل من 100 g/(m²·day) ومعدل OTR أقل من 100 cm³/(m²·day). وتختلف مستهدفات الحاجز الدقيقة باختلاف حساسية الغذاء وفترة الصلاحية ومساحة سطح العبوة ومتطلبات التنفس للمنتجات الطازجة. وللخامة نفسها عند حرارة ثابتة، يؤدي ارتفاع فرق ضغط بخار الماء عمومًا إلى زيادة WVTR. كما يمكن للرطوبة العالية أن تزيد من OTR في الحواجز الحساسة للرطوبة بفعل تليين الطبقة الحاجزة.
يستلزم سد فجوة الحاجز هذه طلاءات وظيفية أو طبقات تصفيح تغيّر سلوك آلات الطي واللصق. وتلاحظ مقارنة تجارية بين تغليف الأغذية الورقي والبلاستيكي أن العلب الكرتونية متعددة الطبقات أو المزوّدة بنافذة أعلى تكلفة في عمليات تحويل الكرتون من الصناديق العادية. ومع كل طبقة حاجزة مضافة، تتغير تفاوتات تخديد خطوط الثني واللصق.
| معيار الأداء | البلاستيك الصلب / المرن (PET, PP, PE) | ورق كرافت / ورق مقوّى غير مطلي | ورق مقوّى مطلي بالتشتت | الأثر على خط آلة الطي واللصق |
|---|---|---|---|---|
| WVTR | نفاذية منخفضة لبخار الرطوبة | قرابة 1500 g/(m²·day) عند 23 °C / 50% RH (مراجعة 2026) | أقل من 100 g/(m²·day) كمستهدف غذائي مرجعي؛ وسجّلت دراسة تشتت منفصلة 240 g/(m²·day) | قارن النتائج فقط عند تطابق شروط الاختبار؛ وقيّم امتصاص ماء المادة اللاصقة بصورة منفصلة |
| نفاذية الأكسجين | عند السماكة المتماثلة، يوفر PET عمومًا حاجز أكسجين أقوى من PE أو PP غير المطلي | > 5000 cm³/(m²·day) عند 23 °C / 50% RH (مراجعة 2026) | غالبًا < 100 cm³/(m²·day) في المعايير الغذائية عالية الحاجز (يتفاوت حسب حساسية المنتج) | تعمل طبقات الحاجز المتصلة على تحسين الأداء، في حين يمكن لتشققات خط التخديد أن تضعفه |
| قابلية امتصاص الماء | تقيس المواصفة ISO 535 امتصاص الماء في الورق والكرتون | امتصاص ماء أعلى من الدرجات المطلية عند تساوي زمن التعرض | توثّق مراجعة الحواجز لعام 2026 قيم Cobb للورق المقوّى المطلي بين 1 و29.5 g/m² | تحتاج المادة اللاصقة بالتشتت المائي إلى مسار لتصريف الماء؛ ويتصلب اللاصق الحراري بالتبريد؛ ويتطلب التماسك ترطيب الطلاء |
| تشكيل الزوايا ثلاثي الأبعاد 3D | تجويف مقولب من قطعة واحدة | ألسنة مقصوصة بقالب القطع ذات لصق جانبي مستقيم | صوانٍ ذات 4 زوايا / 6 زوايا بأركان غشائية أو سحب عميق | تستخدم الصواني المطوية متعددة الزوايا خطافات طي عكسي وفوهات مادة لاصقة متزامنة |
| ذاكرة خط التخديد والارتداد المرن | يثبت الشكل بتبريد قالب التشكيل الحراري | يمكن لألياف الورق المقوّى أن ترتد بعد الطي | صلابة انحناء مرتفعة في الدرجات ذات السماكة العالية | تصف Holmen Iggesund الطي المسبق بزاوية 180° كوسيلة لتقليل مقاومة نصب العلبة |
| الحساسية للرطوبة المحيطة | امتصاص رطوبة ضئيل للغاية | يمتص السليلوز الرطوبة ويطلقها | يقلل التجفيف المفرط من قابلية طي الورق المقوّى | تؤثر هندسة خط التخديد واتجاه الألياف والتفكك الطبقي الداخلي أيضًا في الطي والتشقق |
| احتكاك السطح في وحدة التغذية | لا يُغذّى على آلات لصق العلب الكرتونية | تُحكم قوة الجر بمركّب السير والقوة العمودية | يمكن للطبقات السطحية الحاجزة الملساء أن تغيّر الاحتكاك في وحدة التغذية | تزيد المساعدة بالشفط الهوائي من قوة التلامس عندما تنزلق القطع الكرتونية المسطّحة المطلية |
| مسارات وتقييم إعادة التدوير | تُفرز المواد البلاستيكية حسب نوع البوليمر | تصنّف المواصفة EN 643 درجات الورق والكرتون المسترجع | يقيّم بروتوكول 4evergreen لعام 2025 العبوات القائمة على الألياف لمصانع الورق التقليدية ومصانع إزالة الأحبار والمصانع المتخصصة | يشمل التقييم الكرتون والطلاء والمادة اللاصقة معًا |
مواءمة الأشكال البلاستيكية مع الورق المقوّى: اختيار درجات SBS وFBB وCUK وWLC والتمويج الدقيق
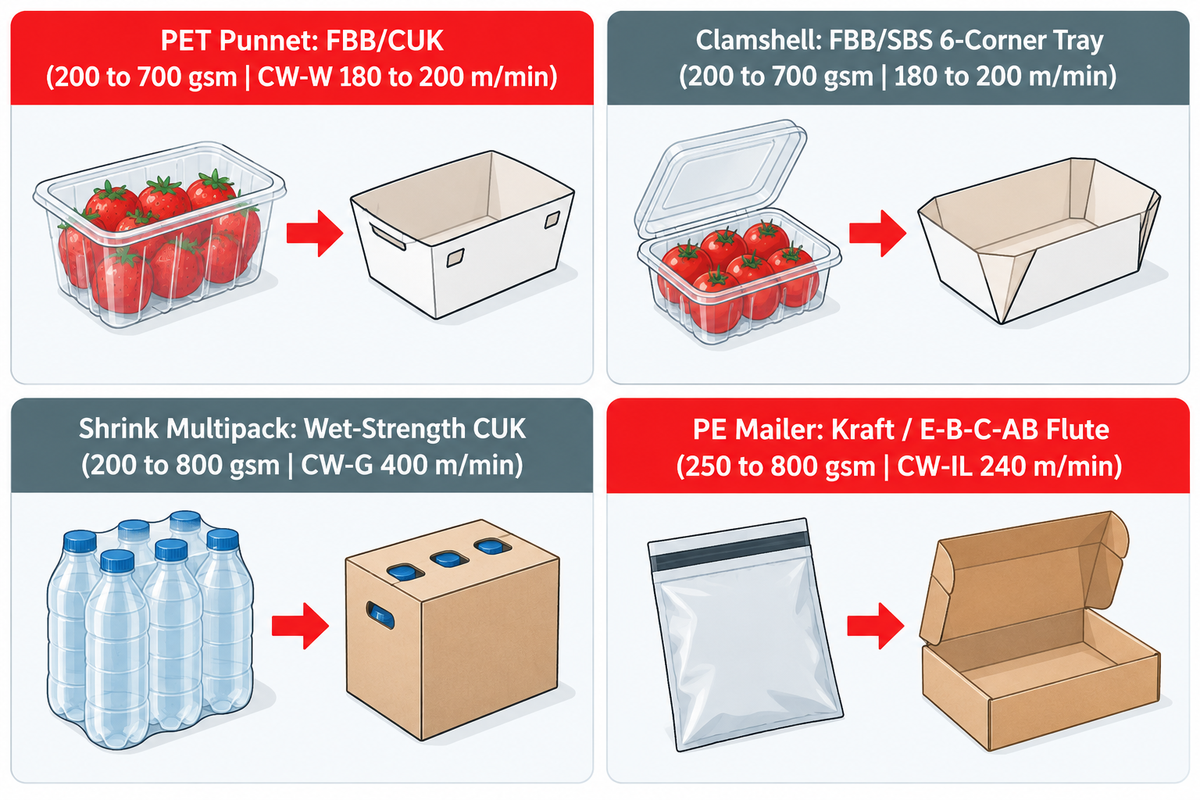
تتمثل الخطوة الأولى للاستبدال الناجح للبلاستيك في مطابقة الأداء الميكانيكي المطلوب للوعاء البوليمري الأصلي مع نطاق الوزن الأساسي المعتمد للورق المقوّى، والتأكد من قدرة آلة عمليات تحويل الكرتون على إنجاز المهمة. ويستخدم المختصون في عمليات تحويل الكرتون مصفوفة الانتقال من الخامة إلى السرعة (SSTM) لربط الصواني المشكّلة حراريًا والعبوات المفصلية وأغلفة الانكماش بالورق المقوّى (200 إلى 700 gsm على CW-W أو 200 إلى 800 gsm على CW-G) والكرتون المموج ذي التمويج الدقيق E/F/N.
لا تتحول كل عبوة بلاستيكية إلى علبة كرتونية قابلة للطي مقصوصة بقالب القطع. فبالنسبة للصواني ثلاثية الأبعاد الضحلة، تستخدم بعض المصانع اللب المقولب أو السحب العميق ثلاثي الأبعاد 3D للورق المقوّى باستخدام ماسكات قطع مقسمة. غير أنه عندما تحتاج العلامات التجارية إلى طباعة تسويقية عالية الدقة، وكفاءة شحن للقطع الكرتونية المسطّحة، وتغيير إعدادات التشغيل سريعًا بين أصناف SKU، تهيمن العلب الكرتونية القابلة للطي والصواني متعددة الزوايا من الورق المقوّى على الإنتاج الكثيف. وقد أوردت الصحافة الصناعية المتخصصة مثل Packaging Strategies وPackaging World كيف يستبدل مصنّعو عمليات تحويل الكرتون سلال الفاكهة البلاستيكية وأطواق الانكماش وعبوات البليستر بالورق المقوّى الهندسي.
يطوّر مورّدو الخامات تقنيات طلاء الحواجز خصيصًا لخطوط عمليات تحويل الكرتون هذه. وتوفّر مصانع الورق الفردية توليفات متنوعة من الدرجات تشمل كرتون السلفات المبيّض المصمت (SBS)، وكرتون العلب القابلة للطي (FBB)، وكرتون الكرافت غير المبيّض المطلي (CUK)، والكرتون الرمادي المطلي ذي الوجه الأبيض (WLC). ولذلك يطلب المصنّعون النشرات الفنية الخاصة بملامسة الأغذية وخصائص الحاجز من مصنع الورق، مثل تشكيلة الورق المقوّى المطلي بالحواجز من Stora Enso. ثم يتحقق المهندسون من توافق الوزن الأساسي وسماكة التمويج للخامة المختارة مع القدرة الميكانيكية المعتمدة لآلة الطي واللصق (200 إلى 700 gsm على CW-W أو 200 إلى 800 gsm على CW-G).
كيف ينبغي لمصانع عمليات تحويل الكرتون الاختيار بين SBS وFBB وCUK والتمويج الدقيق E/F/N عند استبدال الصواني البلاستيكية الصلبة؟
اختر SBS أو FBB لأسطح الطباعة الناعمة، وCUK لمقاومة التمزق العالية، والكرتون المموج ذا التمويج الدقيق E/F/N لمقاومة كبس التكديس الأعلى والصلابة الإنشائية. وتحقق من نافذة السماكة المعتمدة والوزن الأساسي لآلة الطي واللصق مقابل النشرة الفنية لمصنع الورق. واختبر حمل التكديس والتعرض للرطوبة ومتطلبات الحاجز (مثل الرطوبة أو الدهون)، واضبط سرعة السيور لعينات الاختبار.
فيما يلي مصفوفة الانتقال من الخامة إلى السرعة (SSTM)، التي تربط ثمانية أشكال شائعة لاستبدال البلاستيك بعائلات الورق المقوّى المستهدفة ونطاقات آلات طي ولصق العلب الكرتونية المعتمدة من Cenwan.
| نوع الشكل البلاستيكي المستبدل | عائلة الورق المقوّى المرشحة (تحقق من نشرة مصنع الورق) | نافذة الوزن الأساسي / التمويج للآلة | نمط العلبة الكرتونية البديلة | أدوات آلة الطي واللصق ونافذة التشغيل المعتمدة |
|---|---|---|---|---|
| سلة خضروات وفاكهة من PET | FBB أو CUK مع حاجز للرطوبة | 200 إلى 700 gsm (نافذة CW-W) | صينية مطوية متعددة الزوايا أو صينية بالسحب العميق | خطافات طي عكسي؛ CW-W بسرعة معتمدة 180 إلى 200 m/min |
| وعاء مفصلي من نوع Clamshell | FBB أو SBS مطلي بالتشتت | 200 إلى 700 gsm (نافذة CW-W) | صينية أغذية بـ 6 زوايا وغطاء مفصلي | خطافات متزامنة لـ 6 زوايا (CW-W بسرعة معتمدة 180 إلى 200 m/min) |
| غشاء انكماش LDPE للعبوات المتعددة | كرافت بكر CUK مقاوم للرطوبة | 200 إلى 800 gsm (نافذة CW-G) | حامل عبوات ملتف أو علبة كرتونية بمشبك علوي | وحدة طي مسبق 180° (CW-G بسرعة معتمدة حتى 400 m/min) |
| صينية وجبات مجمدة مشكّلة حراريًا | SBS / FBB بطلاء تشتت مزدوج | 200 إلى 700 gsm (نافذة CW-W) | صينية ذات زوايا غشائية متصلة | مادة لاصقة باردة/حرارية متوافقة وكبس هوائي |
| غلاف بليستر للبيع بالتجزئة من PVC | ورق مقوّى SBS أو FBB | 200 إلى 800 gsm (نافذة CW-G) | علبة مزدوجة الجدار بإطار عرض ذات لصق جانبي مستقيم | طي ذو لصق جانبي مستقيم حتى 400 m/min على CW-G |
| عبوة خارجية للبرطمانات البلاستيكية الصلبة | WLC أو تمويج دقيق E/F | كرتون 200 إلى 700 gsm؛ تمويج E/F | علبة كرتونية ذات قاع ذاتي القفل (auto-bottom) | خطافات القاع ذاتي القفل (180 إلى 200 m/min على CW-W) |
| حشوة إنشائية مقولبة من EPS | الكرتون المموج ذو التمويج الدقيق E أو F أو N | كرتون 200 إلى 800 gsm؛ تمويج E/F/N | فاصل متعدد الخلايا وحشوة مطوية | إطار حامل واسع الخلوص وأدوات تشكيل الفواصل |
| ظرف شحن للتجارة الإلكترونية من البولي إيثيلين | كرتون كرافت غير مبيّض أو تمويج E/B/C/AB | كرتون 250 إلى 800 gsm (نافذة CW-IL) | ظرف مطوي بشريط لاصق ذاتي وشريط فتح | خط متكامل حتى 240 m/min على CW-IL |
طلاء الحاجز مقابل قابلية اللصق: ألواح التشتت المائي ومستويات الداين واختيار المادة اللاصقة
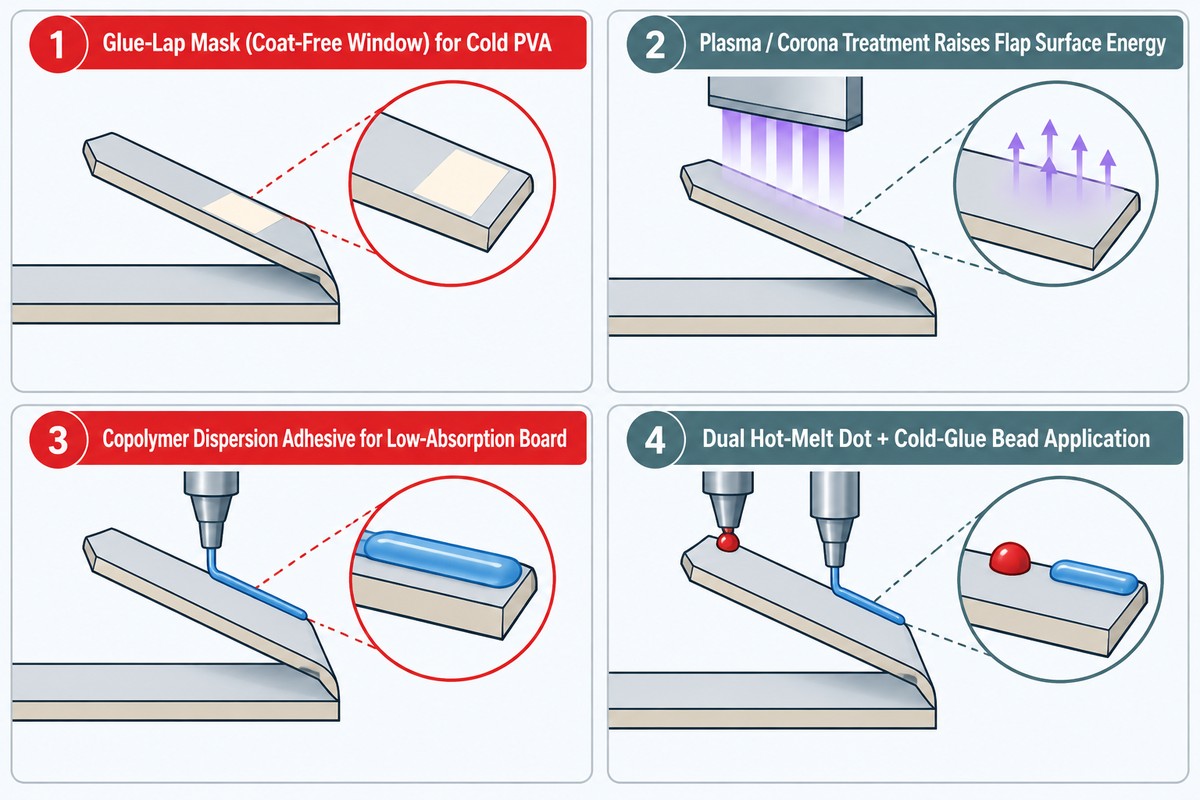
يؤدي استبدال تصفيح أغشية البولي إيثيلين بطلاءات التشتت المائي إلى تغيير آلية تكوّن الروابط اللاصقة على آلة الطي واللصق. فالورق المقوّى المطلي ذو القابلية المنخفضة لامتصاص الماء (مثل نطاق Cobb حسب ISO 535:2023 من 1 إلى 29.5 g/m² في مراجعة ScienceDirect لعام 2026) يمكن أن يبطئ تصريف الماء من المواد اللاصقة المائية. ولضمان ربط موثوق بسرعات عالية، يمكن استخدام تركيبة مادة لاصقة متوافقة، أو ألسنة لصق خالية من الطلاء، أو معالجات سطحية.
تاريخيًا، أنتجت مصانع عمليات تحويل الكرتون علبًا كرتونية مقاومة للماء والدهون عن طريق تصفيح البولي إيثيلين (PE) بالبثق على الورق المقوّى. وتحتوي أغلفة الأغذية على ورق البرشمان السيليكوني، فضلاً عن ألواح كرتون وورق مطلي بالشمع وورق مقاوم للدهون (دون الخلط بينه وبين الشحوم الصناعية المزلقة). وتتجه العلب الكرتونية القابلة للطي للأغذية الجافة والمبردة نحو تصاميم الألياف أحادية الخامة، على خلاف عبوات الكرتون المعقم التي تستخدم طبقات من الألومنيوم والبولي إيثيلين. وفي مجال إعادة تدوير الورق، ترسي طريقة الاختبار المختبري الأوروبية الموحدة لقابلية إعادة التدوير الصادرة عن Cepi وبروتوكول تقييم قابلية إعادة التدوير من 4evergreen (31 يناير 2025) اختبارات مرجعية مختبرية. وتدعم هذه المعايير مبادرة 4evergreen لتحقيق معدل إعادة تدوير بنسبة 90% للعبوات القائمة على الألياف في أوروبا بحلول عام 2030.
يتعيّن على المهندسين التمييز بين معايير تداول المواد الخام وبروتوكولات اختبار العبوات. إذ تحدد المواصفة الأوروبية EN 643:2014 معايير درجات الورق والكرتون المعاد تدويره. كما تضع حدودًا للمستويات المسموح بها من المكونات غير الورقية في النفايات وتجارة مصانع الورق. وفي المقابل، يقيّم بروتوكول 4evergreen لعام 2025 ما إذا كانت العبوة النهائية — الكرتون والطلاء الحاجز والمادة اللاصقة — تتفكك إلى لب نظيف في مصانع الورق التقليدية أو مصانع إزالة الأحبار أو المصانع المتخصصة. وقد أظهرت دراسة محكّمة في مجلة MDPI Coatings عام 2022 حول طلاءات التشتت المائي أن الورق المقوّى مزدوج الطلاء حقق معدل WVTR قدره 240 g/(m²•day) عند 23 °C في ظل رطوبة مرتفعة. وبعد معالجة غمر وشطف قصيرة في محلول مخفف من هيدروكسيد الصوديوم، بقي الطلاء مزدوج الطبقة على الكرتون. ولذلك يجب على مصانع عمليات تحويل الكرتون اختبار العلبة الكرتونية المربوطة بالكامل بدلاً من افتراض أن أي ملصق لطلاء مائي يضمن التوافق مع مصانع الورق التقليدية.
كيف تُقارن طلاءات الحواجز بالتشتت المائي بتصفيح PE من حيث ربط المادة اللاصقة في آلة الطي واللصق؟
يحد كل من تصفيح PE وطلاءات التشتت المائي من امتصاص الماء داخل الكرتون، مما يبطئ آلية التصلب بالامتصاص الشعري للمواد اللاصقة الباردة القياسية من نوع PVA ذات الأساس المائي. ويشير الدليل الفني الصادر عن PaperIndex Academy حول قيم Cobb وفق ISO 535 إلى أن اختبار Cobb60 يقيّم امتصاص الماء بقياس كتلة الماء (g/m²) خلال 60 ثانية. وتقيس المواصفة القياسية ISO 535:2023 (وكذلك TAPPI T 441 om-24) قابلية امتصاص الماء لا مسامية الهواء. وتتراوح قيم Cobb للورق المقوّى المطلي الذي شملته مراجعة ScienceDirect لعام 2026 بين 1 و29.5 g/m². وتقلل طلاءات الحواجز من التقاط الماء على سطح تلامس المادة اللاصقة. ويؤدي ذلك إلى فقدان التصريف الشعري السريع نحو شبكة السليلوز وإلى أزمنة تصلب أطول مقارنةً بالكرتون غير المطلي. ولمعالجة ذلك، يحتاج مشغّل الآلة إلى ضبط الزمن المفتوح وزمن التصلب للمادة اللاصقة بما يتوافق مع الأزمنة المحددة في النشرة الفنية.
وكما ورد في تحليل SBL Machinery لإخفاقات الطي واللصق، يمكن أن تفشل المادة اللاصقة القياسية ذات الأساس المائي المستخدمة على الأسطح المطلية بـ PE أو المقاومة للماء عندما يمنع الحاجز التغلغل. ويفيد تقرير حول عيوب لصق العلب الكرتونية القابلة للطي أعدّته Sinosun بأن 70% من عيوب لصق العلب الكرتونية القابلة للطي تعود إلى الاختيار غير الملائم للمادة اللاصقة، واختلال الضغط، ومشكلات السرعة. ويوضح دليل أفضل الممارسات للعلب الكرتونية القابلة للطي الصادر عن Lanco Adhesives أنه إذا كان الزمن المفتوح للمادة اللاصقة طويلاً جدًا، فقد تنفتح الألسنة الصلبة بالارتداد بعد مغادرة سير الكبس. ومن ناحية أخرى، إذا كان الزمن المفتوح للمادة اللاصقة قصيرًا جدًا، فقد تتكون قشرة سطحية مبكرة ولن يحدث الترابط.
لمنع انفتاح وصلات اللصق في الورق المقوّى المطلي بالحواجز، توجد أربعة ضوابط هندسية يمكن لمصانع عمليات تحويل الكرتون تطبيقها:
- حجب لسان اللصق (نافذة خالية من الطلاء): ترك لسان العلبة المخصص للصق دون طلاء أثناء تطبيق الحاجز بالروتوغرافيور أو الفلكسو، بحيث تتمكن المادة اللاصقة الباردة من مستحلب PVA من الارتباط بألياف السليلوز المكشوفة.
- ترفع المعالجة السطحية بالبلازما أو الكورونا الطاقة السطحية للسان اللصق المطلي للمساعدة على ترطيب المادة اللاصقة.
- تستبدل المواد اللاصقة التشتتية المطوّرة مستحلب PVA القياسي بمستحلبات كوبوليمر مصممة لترطيب أسطح الحواجز منخفضة الامتصاص والارتباط بها.
- يستخدم التطبيق المزدوج للمادة اللاصقة الحرارية والباردة نقطة لاصق حراري سريع التصلب من البولي أوليفين الميتالوسيني أو EVA لتوفير قوة تثبيت أولية أثناء تبريده. ثم يجف خط مجاور من المادة اللاصقة الباردة المتوافقة لتكوين الرابطة النهائية.
الارتداد المرن لخط التخديد والطي المسبق بزاوية 180° وضبط تشقق خط التحزيز للثني في الخطوط عالية السرعة
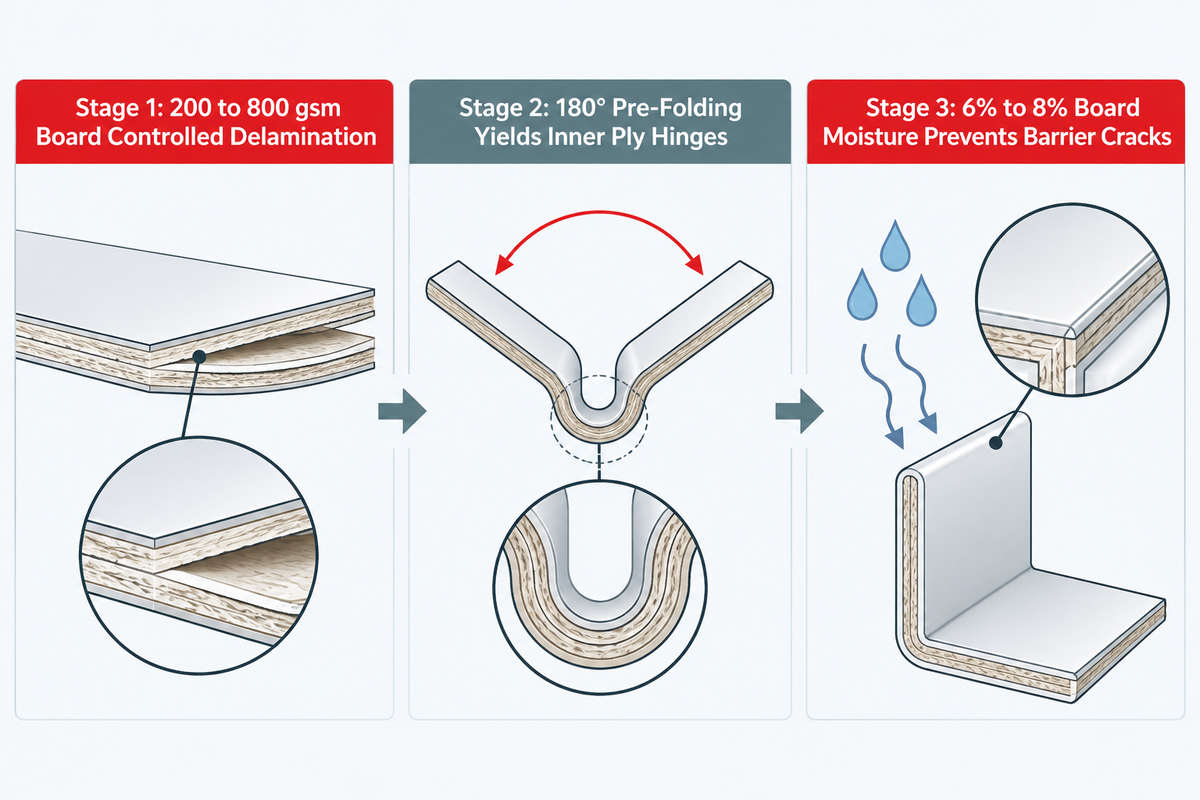
تُظهر ألواح الكرافت البكر الثقيلة والورق المقوّى المطلي بالتشتت استعادة مرنة للألياف تقاوم الطي الآلي. وتؤثر هندسة تخديد خطوط الثني والتفكك الطبقي الداخلي المحكوم ورطوبة الكرتون واتجاه الألياف في الارتداد المرن لخط التخديد وتشقق خط التحزيز للثني. ويُذكر أن الطي المسبق بزاوية 180°، الموصوف من قبل Holmen Iggesund، يتغلب على مقاومة نصب العلب على خطوط التعبئة.
بالنسبة لعلبة كرتونية من الورق المقوّى بوزن 200 إلى 800 gsm تحل محل صينية بلاستيكية صلبة، يعتمد أداء الانحناء على صلابة الخامة وسماكة الكرتون واتجاه الألياف وهندسة العلبة الكرتونية. وتبيّن الأبحاث المراجعة حول عمليات تحويل الكرتون لمواد التغليف المطلية الصادرة عن NC State BioResources أن طبقات الحاجز الهشة قد تصاب بتشققات دقيقة بسبب عدم توافق هندسة خط التحزيز للثني. ويمكن أن تعتمد إجهادات تخديد خطوط الثني على عمق الطي وكذلك على اتجاه الآلة مقابل الاتجاه العرضي (MD/CD) للألياف. وتشير دراسات العناصر المحدودة حول تخديد خطوط الثني في الورق المقوّى إلى أنه لتحقيق طي نظيف تمامًا، يجب أن يحدث التفكك الطبقي بين الطبقات بطريقة محكومة. كما يعتمد أداء خط التحزيز للثني على عمق ذلك الخط.
لماذا يُعد الطي المسبق الكامل بزاوية 180° إلزاميًا عند تشغيل الورق المقوّى الثقيل البديل للبلاستيك؟
يكسر الطي المسبق الصلابة الأولية لخط التخديد البكر قبل وصول العلبة الكرتونية إلى قسم اللصق والإغلاق النهائي. ويوضح دليل الورق المقوّى الصادر عن Holmen Iggesund حول قابلية التخديد والطي أن انخفاض مقاومة الانحناء عند خط التخديد يضمن انخفاض الارتداد المرن. كما يقلل الطي المسبق لمسطح العلبة الكرتونية بزاوية 180° من مقاومة النصب في خطوط التعبئة اللاحقة. وعلى آلة الطي واللصق عالية السرعة، يؤدي الطي المسبق لخطوط التحزيز للثني الرئيسية بزاوية 180° وفقًا لمخطط قالب القطع إلى تليين مفاصل الطبقات الداخلية قبل الإغلاق النهائي.
يقول الممارسون في r/Packaging إنه من دون التفكك الطبقي لخط التخديد والكسر المسبق للألياف، ترتد الصناديق المصنوعة من الورق المقوّى المطوي على طول وصلات اللصق السفلية. وفي نقاشات r/Packaging Design حول العلب الكرتونية المعقدة متعددة الأوجه، يضيف المختصون بعمليات تحويل الكرتون أيضًا خطوط تحزيز للثني لتخفيف الإجهاد وخطافات طي متزامنة للألسنة الثقيلة للمساعدة في القضاء على الالتواء. وأخيرًا، أكدت دراسة تغليف صادرة عن Michigan State University حول خطوط التحزيز للثني في الورق المقوّى القابل للطي أن صلابة خط التحزيز للثني تتأثر بعرض سكين التحزيز وعمق التحزيز ومحتوى الرطوبة البالغ 6% إلى 8% في الكرتون. كما أن التجفيف المفرط للكرتون قد يزيد من التشقق على طول الطلاء الحاجز.
ترقيات الأنظمة الفرعية في آلة الطي واللصق: التغذية بالشفط، وضبط استقامة العلبة، وأدوات الزوايا المتعددة، وزمن مكوث الكبس
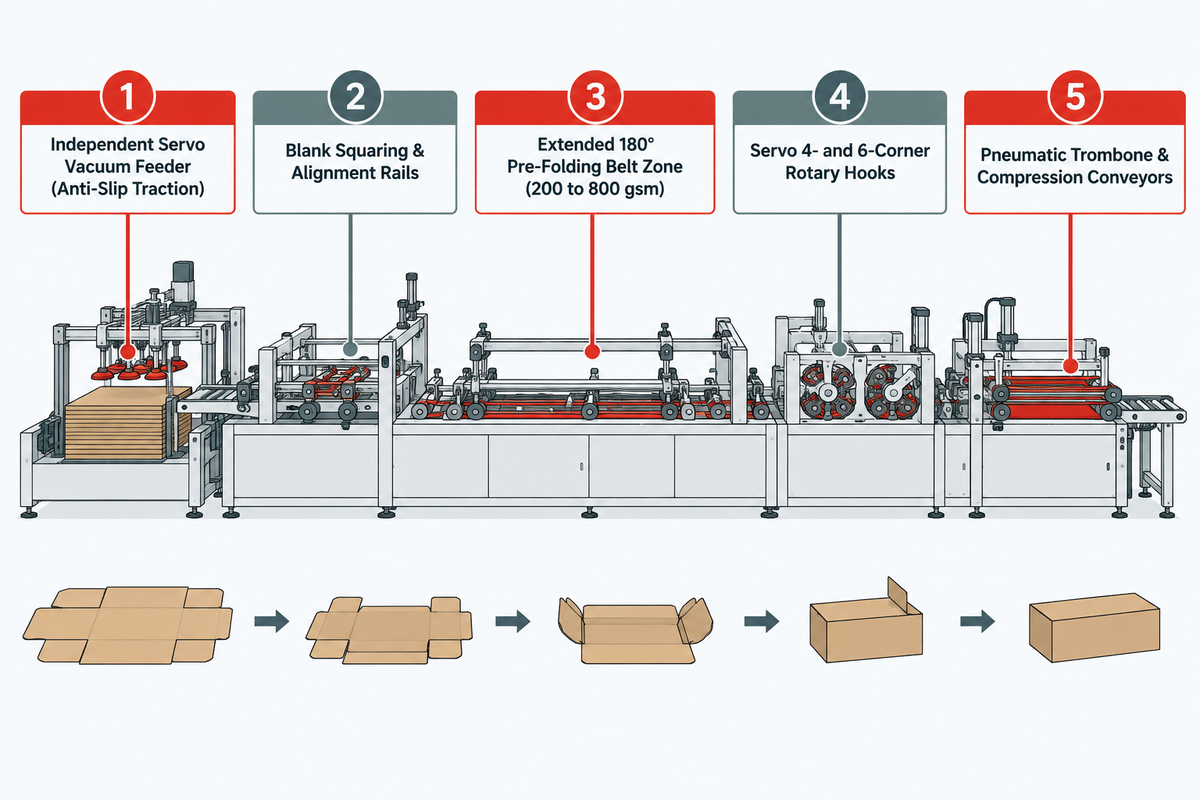
تحتاج القطع الكرتونية المسطّحة المطلية بالحواجز والصواني متعددة الزوايا إلى ترقيات في المعدات عندما تكون قدرة التغذية أو الطي أو تطبيق المادة اللاصقة أو الكبس الحالية غير كافية بعد تعديلات العملية. وتتمثل الوحدات الميكانيكية الرئيسية في التغذية المدعومة بالشفط، وقضبان ضبط المحاذاة واستقامة العلبة، والخطافات الدوارة الإلكترونية ذات 4 و6 زوايا، ووحدات تطبيق المادة اللاصقة المزدوجة، وضبط الكبس الهوائي وزمن المكوث.
تستخدم آلات طي ولصق العلب الكرتونية الحديثة تقنيات تثبيت للمساعدة في نقل القطع الكرتونية المسطّحة الصلبة بسرعات عالية. وتكشف براءة الاختراع الأوروبية EP1593482A2 (محطة الطي والتغذية في آلة الطي واللصق) عن مستويات نقل خاصة للتغذية والطي لأوعية الورق المقوّى الصلبة أو شبه الصلبة (تصنيف CPC B31B50/00). وبالإضافة إلى ذلك، تصف براءة الاختراع الأمريكية US8926485B2 ضوابط المحطات الفردية المتزامنة والمراقبة على الخط للحفاظ على استقامة القطع الكرتونية المسطّحة أثناء تغيرات السرعة.
ما ترقيات وحدة التغذية وضبط استقامة العلبة والكبس المطلوبة في آلة الطي واللصق لتشغيل الورق المقوّى المطلي بالحواجز بسرعة عالية؟
عند ترقية خط إنتاج لتشغيل أصناف SKU البديلة للبلاستيك بسرعات 180-200 m/min (على CW-W) أو حتى 400 m/min (على CW-G)، ينبغي فحص الأنظمة الفرعية الميكانيكية الخمسة التالية عبر تشكيلة آلات طي ولصق العلب الكرتونية عالية السرعة:
- وحدة التغذية بالشفط ذات محرك سيرفو مستقل: تزيد المساعدة بالشفط الهوائي في وحدة التغذية من قوة التلامس وتحسّن قوة الجر للقطع الكرتونية المسطّحة المطلية التي تميل إلى الانزلاق على السيور. ويمكن أن يحدث انزلاق السير مع أي نظام تغذية إذا كانت قوة التغذية المطلوبة أكبر من الاحتكاك المتاح.
- تعمل قضبان ضبط استقامة العلبة ومحاذاة القطع الكرتونية المسطّحة على محاذاة صواني الأغذية متعددة الزوايا والأوعية السداسية قبل دخول مسطح العلبة الكرتونية المقصوص بقالب القطع إلى سيور الطي المسبق.
- تطوي مناطق الانتقال الممتدة لسيور الطي المسبق بزاوية 180° خطوط التحزيز للثني الرئيسية تدريجيًا لتقليل خطر تشقق الطبقة الخارجية في ألواح الكرتون بوزن 200 إلى 800 gsm.
- تطوي الخطافات الدوارة ذات 4 و6 زوايا المتزامنة بنظام سيرفو الوصلات الخلفية بدقة في أنماط الصواني متعددة الزوايا، كما هو مفصل في دليل آلة طي ولصق العلب ذات الأربع أو الست زوايا.
- ينظّم قسم الترومبون الهوائي وسيور الكبس ضغط تثبيت السيور بالتساوي بينما تتصلب المواد اللاصقة التشتتية عبر ارتفاعات التراكب المتغيرة.
بالنسبة لعمليات تحويل الكرتون ذي التمويج الدقيق E أو F أو N مع الورق المقوّى المصمت، يجب أن تستوعب الإطارات الحاملة وخلوصات السيور العلوية سماكة الكرتون المموج ذي التمويج الدقيق، كما هو مفصل في دليل آلة طي ولصق علب الكرتون المموج.
تحديث آلات الطي واللصق المستقلة مقابل خطوط التعبئة والتغليف الآلية المتكاملة لأصناف SKU الورقية
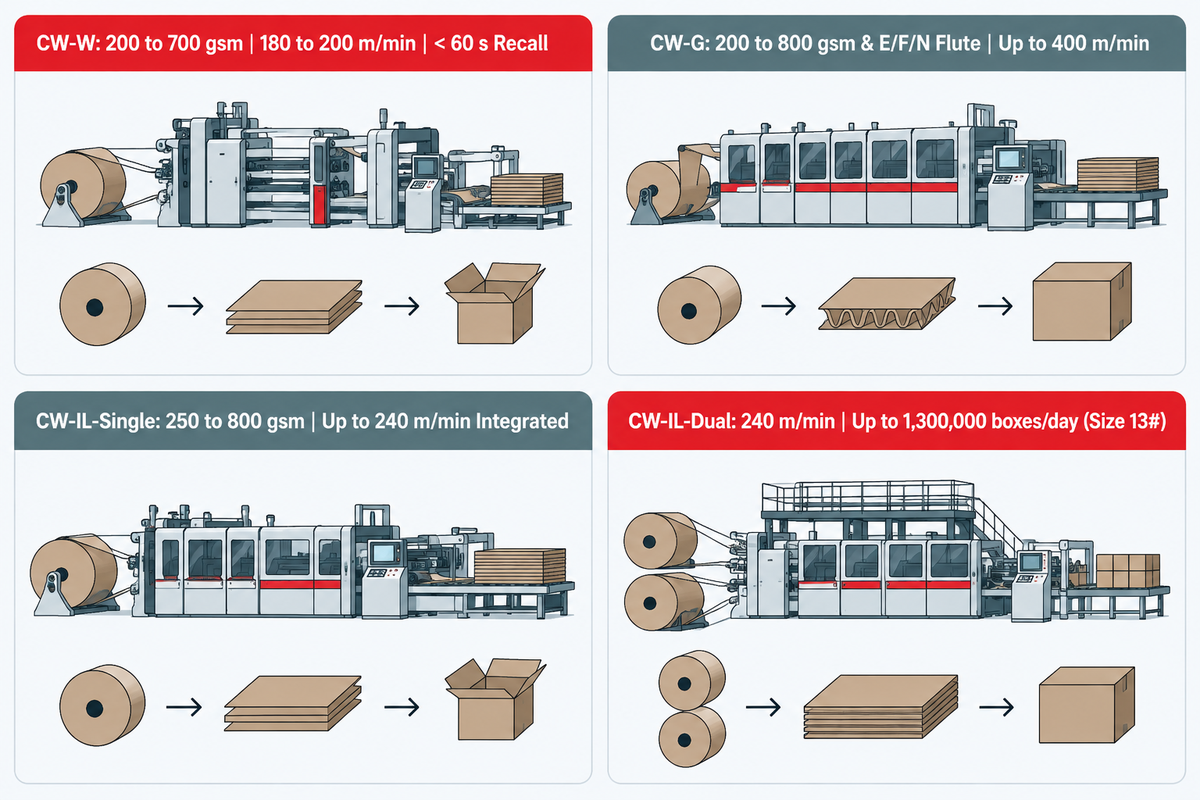
تطبّق المصانع تدقيق البوابات الأربع للتحول الورقي في العلب الكرتونية القابلة للطي للاختيار بين تحديث آلة الطي واللصق المستقلة ونشر خط تعبئة وتغليف آلي متكامل. وتناسب الترقيات على المعدات المستقلة التي تتميز بتغيير إعدادات التشغيل عبر سيرفو في أقل من 60 ثانية دفعات الإنتاج القصيرة متعددة أصناف SKU. بينما تعظّم الخطوط المتكاملة ثنائية القناة معدل الإنتاج الفعلي ليصل إلى 1,300,000 علبة/يوم للعلب الكرتونية الورقية ذات الأحجام الكبيرة.
تخدم آلات التغليف بالورق المرن (مثل آلات أظرف الشحن من Sitma Machinery) الأكياس المسطّحة، في حين يتطلب تغليف التجزئة الصلب آلات للعلب الكرتونية القابلة للطي المقصوصة بقالب القطع. وتقوم شركة Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)، التي تأسست عام 2011 في ونتشو بمقاطعة تشجيانغ، بتصنيع آلات الطي واللصق المستقلة وأنظمة خطوط التعبئة والتغليف الآلية المتكاملة. ويتوافق خط آلة الطي واللصق ثنائي القناة CW-IL-Dual مع توجيه الآلات 2006/42/EC والمواصفة EN 415-1:2014.
كيف ينبغي لمصانع العلب الكرتونية تقييم آلات الطي واللصق المستقلة مقابل خطوط التعبئة والتغليف الآلية المتكاملة عند توسيع نطاق التغليف الورقي؟
ينبغي للمصانع اختيار آلة الطي واللصق المستقلة لدفعات الإنتاج القصيرة المتكررة متعددة أصناف SKU، وخط متكامل ثنائي القناة للعلب الكرتونية الورقية عالية الحجم للأغذية والتجارة الإلكترونية. وتربط الخطوط المتكاملة التغذية المسبقة للقطع الكرتونية المسطّحة المقصوصة بقالب القطع مع الطي واللصق والعدّ وتحزيم الصناديق بسرعة عالية تصل إلى 1,300,000 علبة/يوم عند المقاس 13#. وطبّق تدقيق البوابات الأربع للتحول الورقي في العلب الكرتونية القابلة للطي قبل الإنفاق الرأسمالي.
- البوابة 1 (تكافؤ الشكل الإنشائي ودرجة الكرتون): طابق كل صنف SKU مع الآلة المحددة. تدعم CW-W الكرتون بوزن 200 إلى 700 gsm وتمويج E/F، بينما تدعم CW-G الكرتون بوزن 200 إلى 800 gsm وتمويج E/F/N.
- تميّز البوابة 2 (طلاء الحاجز بالتشتت مقابل تصنيف قابلية إعادة التفكيك إلى لب) بين قابلية اللصق وقابلية إعادة التفكيك إلى لب. وقد تدعم المعالجات السطحية التماسك، ويستكشف تقييم 4evergreen لعام 2025 بنية الكرتون والطلاء والمادة اللاصقة.
- يُحلَّل مدى تكرار قيام طواقم التشغيل بتبديل أشكال الصناديق في البوابة 3. وتقلل الحوامل المزوّدة بمحركات سيرفو مع استدعاء الضبط في أقل من 60 ثانية على CW-W (180 إلى 200 m/min) من وقت توقف التشغيل في الدفعات متعددة أصناف SKU.
- تحلّل البوابة 4 (التكامل القبلي والبعدي للخط) التعبئة اليدوية المستقلة مقابل دمج وحدات التغذية المسبقة واللصق والتحزيم عالي السرعة ضمن خط CW-IL يعمل بسرعة تصل إلى 240 m/min مع 1 إلى 2 من مشغّلي الآلة.
| نظام / محطة عمليات تحويل الكرتون | نطاق الكرتون والتمويج | السرعة المعتمدة / الإنتاج الفعلي | تغيير إعدادات التشغيل للطلبيات | حالة الاستخدام الأساسية للتحول الورقي والإنفاق الرأسمالي المرجعي CAPEX |
|---|---|---|---|---|
| آلة طي ولصق الصناديق Cenwan CW-W | كرتون 200 إلى 700 gsm؛ تمويج E/F | 180 إلى 200 m/min | < 60 s استدعاء آلي بمحرك سيرفو | تغيير إعدادات التشغيل المتكرر لأصناف SKU، ودفعات القاع ذاتي القفل و4/6 زوايا (USD 40,000–80,000 FOB) |
| آلة طي ولصق العلب الكرتونية عالية السرعة Cenwan CW-G | كرتون 200 إلى 800 gsm؛ تمويج E/F/N | سرعة السيور حتى 400 m/min | ضبط إعدادات الآلة يدويًا / شبه آلي للحوامل | دفعات طويلة لحوامل المشروبات، وأكمام الكرافت الثقيلة، وعلب التجزئة الكرتونية (USD 35,000–75,000 FOB) |
| خط التعبئة والتغليف Cenwan CW-IL-Single | كرتون 250 إلى 800 gsm؛ تمويج E/B/C/AB | حتى 240 m/min متكامل | مزامنة آلية لوصفات التشغيل | طي ولصق وعدّ وتحزيم آلي أحادي القناة (USD 80,000–160,000 FOB) |
| خط التعبئة والتغليف Cenwan CW-IL-Dual | كرتون 250 إلى 800 gsm؛ تمويج E/B/C/AB | 240 m/min (حتى 1,300,000 علبة/يوم عند المقاس 13#) | مزامنة وصفات التشغيل ثنائية القناة | أظرف التجارة الإلكترونية وعلب الأغذية الكرتونية عالية الحجم مع 1–2 من مشغّلي الآلة (USD 140,000–280,000 FOB) |
| وحدة المعالجة المسبقة بالبلازما / الكورونا على الخط | ألسنة العلب المطلية بالتشتت أو PE أو الورنيش | متزامنة مع CW-G حتى 400 m/min | صفر تغيير إعدادات التشغيل الميكانيكي | ترفع الطاقة السطحية للسان اللصق لترطيب المادة اللاصقة الباردة |
| نظام البثق المزدوج للمادة اللاصقة الباردة + الحرارية | كرتون حاجز مطلي ذو امتصاص منخفض للماء | تبديل الفوهات بتردد عالٍ | استدعاء رقمي لنمط اللصق | يستخدم نقطة لاصق حراري لقوة التثبيت الأولية ريثما تجف المادة اللاصقة الباردة |
| وحدة الخطافات الدوارة الإلكترونية لـ 4/6 زوايا | 200 إلى 700 gsm من FBB / SBS / CUK | 180 إلى 200 m/min على CW-W | ضبط الطور بنظام سيرفو | تطوي الصواني متعددة الزوايا التي تحل محل العبوات المفصلية وسلال الفاكهة البلاستيكية |
| الفحص البصري للمادة اللاصقة والقاذف الهوائي | جميع درجات الكرتون المطلية وغير المطلية | نبذ مفرد لمسطح العلبة الكرتونية حتى 400 m/min (CW-G) | يُحفظ مع وصفة أمر التشغيل | يكتشف خطوط المادة اللاصقة المفقودة أو المزاحة ويقذف القطع الكرتونية المسطّحة المعيبة قبل التعبئة |
مراقبة الجودة، والتحقق من تمزق الألياف، وقائمة جاهزية المصنع لمشاريع الانتقال من البلاستيك إلى الورق
يتطلب إنتاج الورق المقوّى الحاجز عالي السرعة فحصًا مغلق الحلقة للمادة اللاصقة واختبارات ربط مكيّفة. وبالنسبة للعلب الكرتونية الخاصة بسلسلة التبريد، يجب تقييم سلامة الطلاء الحاجز ووصلة اللصق أثناء التخزين بالتجميد والانتقال إلى الظروف المحيطة. وتجري فرق الجودة اختبارات لتقييم قوة وصلة اللصق والقدرة على مقاومة حمل مستمر قد يفتح الوصلة قبل الإفراج عن الدفعة.
لا يمكن تقييم الكرتون المطلي بالتشتت بمجرد الفحص البصري عند سير وحدة إخراج العلب. إذ قد تنفتح وصلة اللصق لاحقًا في التخزين البارد، لا سيما إذا ارتبطت المادة اللاصقة بالطبقة السطحية فقط.
كيف تمنع كاميرات الفحص للمادة اللاصقة على الخط واختبارات تمزق الألياف انفتاح العلب الكرتونية في سلسلة التبريد؟
تراقب مستشعرات المادة اللاصقة البصرية أو العاملة بالأشعة تحت الحمراء على الخط وجود خط المادة اللاصقة وموضعه وعرضه على القطع الكرتونية المسطّحة في آلات طي ولصق العلب الكرتونية عالية السرعة. وعندما يكتشف المتحكم غياب خط اللصق أو انحرافه، يزيل قاذف هوائي عالي السرعة مسطح العلبة الكرتونية ذاك قبل دخوله إلى رصة الكبس. وفي الوقت ذاته، تُسحب علب كرتونية مكيّفة لإجراء اختبارات تقشير إتلافية. وتُنفَّذ اختبارات تأهيل الترابط لتقييم وصلة اللصق ودعم العملية المتكاملة. ويحدد تمزق الألياف وتفكك الطلاء نقطة الإخفاق.
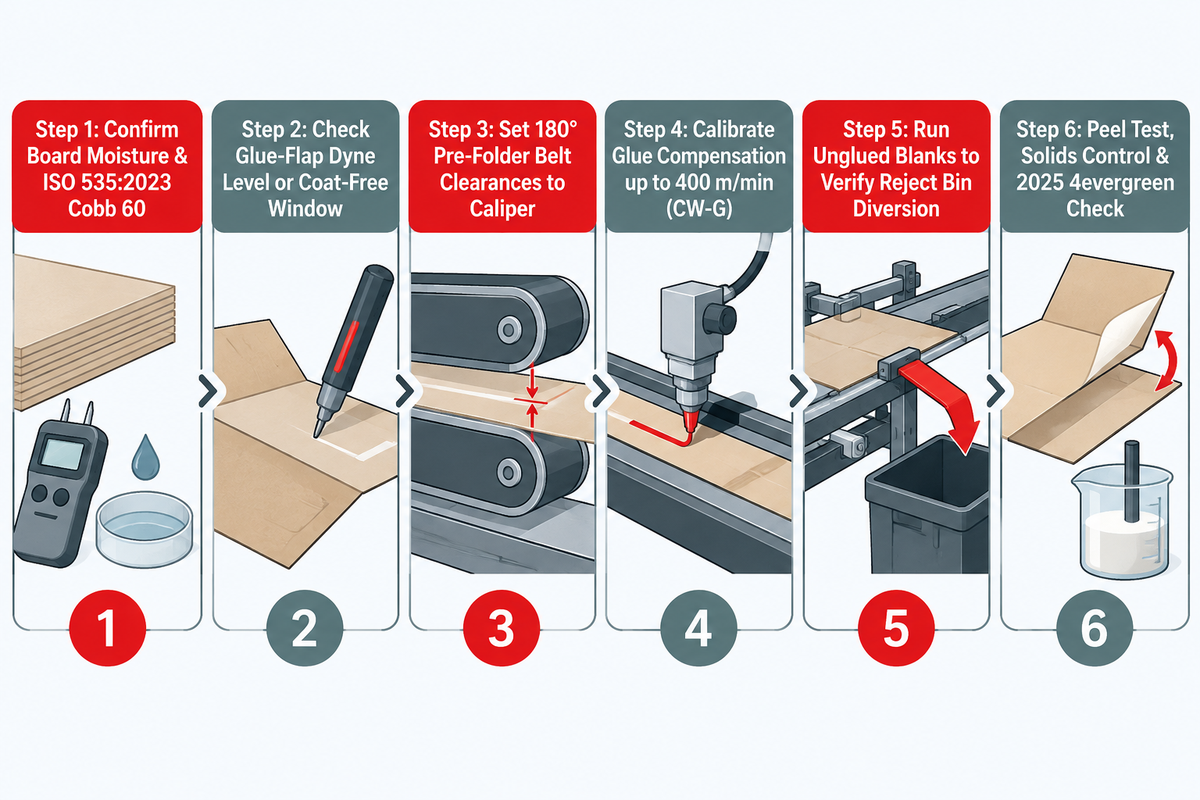
استخدم قائمة التحقق من الجاهزية قبل الإنتاج هذه قبل بدء تشغيل دفعة علب كرتونية للانتقال من البلاستيك إلى الورق:
- تأكد من رطوبة الكرتون وشهادة دفعة Cobb 60 وفق ISO 535:2023 مقابل النشرة الفنية لمصنع الورق وحمّل وحدة التغذية بناءً على ذلك.
- افحص مستوى الداين على لسان اللصق بعد المعالجة بالبلازما أو تأكد من ضبط المحاذاة لنافذة لسان اللصق الخالية من الطلاء للسماح للمادة اللاصقة الباردة بترطيب الخامة.
- اضبط خلوصات سيور وحدة الطي المسبق 180° لتطابق سماكة مسطح العلبة الكرتونية بدقة لتجنب سحق التمويج الدقيق أو تشقق الطلاءات الحاجزة.
- عاير تعويض نمط اللصق بالمشفّر عبر سرعة ضبط إعدادات الآلة والسرعة المعتمدة (حتى 400 m/min على Cenwan CW-G) للحفاظ على موضع خط اللصق. واضبط كمية المادة اللاصقة وإغلاق الفوهة وانسيابية المادة اللاصقة والكبس للتحكم في الخيوط اللاصقة والطفح الجانبي.
- مرّر قطعًا كرتونية مسطّحة غير ملصوقة عبر النظام بالسرعة المعتمدة لفحص تحويل الوحدات المعيبة إلى حاوية النبذ.
- يُقيَّم أداء الترابط من خلال اختبارات التقشير. وتُراقَب انتظامية اللصق عبر ضبط نسبة المواد الصلبة في المادة اللاصقة. ويقيّم بروتوكول 4evergreen لعام 2025 قابلية إعادة تدوير التعبئة والتغليف، بينما تحدد المواصفة EN 643 درجات الورق المسترجع. وللحصول على سيور احتياطية أو فوهات أو دعم التحديث، تواصل مع مختصينا في قطع الغيار والخدمة لآلة طي ولصق العلب الكرتونية.
الأسئلة الشائعة حول التغليف من البلاستيك إلى الورق وأتمتة العلب الكرتونية القابلة للطي
هل تستطيع آلات الطي واللصق ذات اللصق الجانبي المستقيم الحالية تشغيل الورق المقوّى ذي الحاجز بالتشتت المائي دون تعديلات في المعدات؟
تستطيع آلات الطي واللصق ذات اللصق الجانبي المستقيم الحالية تشغيل القطع الكرتونية المسطّحة المطلية بالتشتت عندما تكون قدرات التغذية والطي والكبس كافية وتستخدم ألسنة اللصق مواد لاصقة متوافقة أو نوافذ خالية من الطلاء.
توجد ثلاثة متغيرات تشغيلية تحدد ما إذا كانت ترقيات المعدات ضرورية عندما تشغّل مصانع عمليات تحويل الكرتون ألواح الحواجز بالتشتت المائي بسرعات سيور مرتفعة. أولاً، إذا انزلقت الطبقات السطحية الحاجزة الملساء على سيور وحدة التغذية المتآكلة، فإن سيور التغذية المدعومة بالشفط تزيد من قوة جر التلامس. ثانيًا، تشير قيمة Cobb المنخفضة على سطح تلامس المادة اللاصقة إلى محدودية امتصاص الماء. وفي هذه الحالة، يمكن للمصنع تطبيق معالجة بالبلازما على الخط أو استخدام مادة لاصقة تشتتية من الكوبوليمر. ثالثًا، قد يتطلب الارتداد المرن للألواح الأثقل مسدس تثبيت باللاصق الحراري أو زمن مكوث ممتدًا في الكبس الهوائي لمنع انفتاح الوصلات.
لماذا تتطلب العلب الكرتونية المصنوعة من الورق المقوّى التي تحل محل العبوات البلاستيكية المفصلية وحدات آلة الطي واللصق ذات 4 زوايا أو 6 زوايا؟
تعتمد العبوات البلاستيكية المفصلية المشكّلة حراريًا على جدران جانبية مقولبة، يحاكيها الورق المقوّى المسطّح عبر طيات صوانٍ متعددة الزوايا ذات وصلات ركنية أو غشائية.
تطوي آلة الطي واللصق ذات اللصق الجانبي المستقيم خطوط التخديد المتوازية فقط على طول اتجاه النقل. وتشمل بدائل الورق المقوّى لسلال الفاكهة البلاستيكية علبًا كرتونية مطوية متعددة الزوايا وصواني بالسحب العميق. ويمكن لعلب الوجبات الجاهزة المفصلية استخدام تصاميم مطوية ذات 6 زوايا، حيث توفر الطبقة الحاجزة وإغلاقات الزوايا إغلاقًا مقاومًا للتسرب. ويستخدم طي الوصلات القطرية الخلفية في الصواني متعددة الزوايا (بسرعات نقل 180-200m/min على Cenwan CW-W) خطافات طي عكسي وفوهات مادة لاصقة متزامنة. ثم يقوم قسم ضبط استقامة العلبة بمحاذاة زوايا الصواني لأجهزة تفريغ الصواني الآلية.
ما الفرق بين الورق المقوّى المصفّح بـ PE والكرتون المطلي بالتشتت في إعادة التدوير واللصق؟
يستخدم الورق المقوّى المطلي بالتشتت طلاءً حاجزًا مائيًا، في حين يضيف تصفيح PE طبقة غشاء بلاستيكي؛ وتعتمد قابلية إعادة التفكيك إلى لب على العبوة الكاملة وعملية مصنع الورق المستقبِل.
يربط البولي إيثيلين (PE) المصفّح بالبثق طبقة غشاء بلاستيكي متصلة بسطح الورق المقوّى. ويمكن لغشاء PE أن يعيق الترطيب وتحرير الألياف ويبقى كمخلّفات غير ليفية أثناء التفكيك إلى لب. وفي المقابل، تصنّف المواصفة EN 643 لقيم الورق المسترجع وتحدد النسب المسموح بها للمكونات غير الورقية. ويشكّل الورق المقوّى المطلي بالتشتت حاجزًا عندما يجف الطلاء المائي. وفي البحث المذكور لعام 2022 الصادر عن MDPI Coatings، حقق الورق المقوّى مزدوج الطلاء معدل WVTR قدره 240 g/(m²·day) عند 23 °C تحت رطوبة عالية، كما ترك اختبار غمر وشطف قلوي قصير بقايا من الطلاء مزدوج الطبقة. وبالنسبة للعلب الكرتونية التجارية، يقيّم بروتوكول 4evergreen لعام 2025 البنية المربوطة الكاملة.
كيف يؤثر محتوى الرطوبة في الورق المقوّى في تشقق خط التحزيز للثني أثناء الطي عالي السرعة؟
تدعم رطوبة الكرتون المكيّفة قابلية الطي؛ ويزيد التجفيف المفرط من خطر التشقق أثناء الطي المسبق بزاوية 180°.
وفقًا لدراسة صادرة عن Michigan State University، فإن صلابة خط التحزيز للثني تتحدد بعرض سكين التحزيز وعمق الاختراق ورطوبة الكرتون البالغة 6% إلى 8%، فضلاً عن اتجاه الألياف.
متى ينبغي لمصنع عمليات تحويل الكرتون اختيار التمويج الدقيق (التمويج E أو F أو N) بدلاً من الورق المقوّى المصمت القابل للطي عند استبدال البلاستيك؟
اختر الكرتون ذا التمويج الدقيق E أو F أو N عند استبدال الحشوات البلاستيكية الصلبة التي تتطلب مقاومة تكديس عالية.
تستخدم الإلكترونيات الهشة ومستحضرات التجميل الزجاجية والشحنات الأثقل وزنًا التمويج الدقيق E أو F أو N (الذي يُحوَّل حتى 800 gsm على آلات طي ولصق العلب الكرتونية من Cenwan) لمقاومة كبس التكديس الرأسي.
رقِّ خط العلب الكرتونية القابلة للطي لديك لتشغيل دفعات التغليف من البلاستيك إلى الورق
أرسل إلى مهندسي عمليات تحويل الكرتون لدينا مخطط قالب القطع المستهدف لاستبدال البلاستيك، ودرجة الورق المقوّى (200 إلى 800 gsm أو التمويج الدقيق E/F/N)، ومواصفة Cobb للطلاء الحاجز، ومستهدف الإنتاج الفعلي اليومي.
المراجع والمصادر
- دخول قواعد الاتحاد الأوروبي الجديدة بشأن التغليف حيز التطبيق (Regulation (EU) 2025/40)، المديرية العامة للبيئة في المفوضية الأوروبية، 2025–2026.
- دليل لائحة التعبئة والتغليف ونفايات التغليف EU PPWR، وزارة الأعمال والتجارة في حكومة المملكة المتحدة، 2025.
- نشر تحالف 4evergreen بروتوكول تقييم قابلية إعادة التدوير المحدّث، تحالف 4evergreen، 31 يناير 2025.
- نشر Cepi تحديثًا لطريقة الاختبار المختبري الأوروبية لقابلية إعادة التدوير، اتحاد الصناعات الورقية الأوروبية (Cepi)، 2025.
- المقارنة المرجعية لطلاءات الحواجز للتغليف الورقي: من البوليمرات الحيوية والمواد النانوية إلى المركّبات النانوية الحيوية، Progress in Organic Coatings (ScienceDirect)، 2026.
- حول أداء حاجز الغازات وقابلية إعادة التدوير لطلاءات التشتت المائي على الورق المقوّى، MDPI Coatings، 12(12), 1841.
- عمليات تحويل الكرتون وتأثيراتها في خصائص الحاجز لمواد التغليف المطلية: مراجعة، NC State University BioResources.
- دليل الورق المقوّى: قابلية التخديد والطي، المرجع الفني لشركة Holmen Iggesund.
- صلابة خطوط التحزيز للثني في الورق المقوّى القابل للطي كدالة لسكين التحزيز والضبط المسبق وعمق الاختراق ومحتوى الرطوبة، Michigan State University Libraries ETD.
- تغليف الأغذية أحادي الاستخدام في المتاجر الكبرى وبدائله: توصيات من تقييمات دورة الحياة، UNEP Life Cycle Initiative، 2023.
- تقرير حجم وحصة ونمو سوق التغليف الورقي، 2026–2034، IMARC Group، 2026.
- EP1593482A2: محطة الطي والتغذية في آلة الطي واللصق، المكتب الأوروبي لبراءات الاختراع / Google Patents.
- US8926485B2: آلة طي ولصق العلب الكرتونية وطريقة التحكم في المحطات الفردية، مكتب الولايات المتحدة لبراءات الاختراع والعلامات التجارية / Google Patents.