Póngase en contacto con Cenwan Machine Company


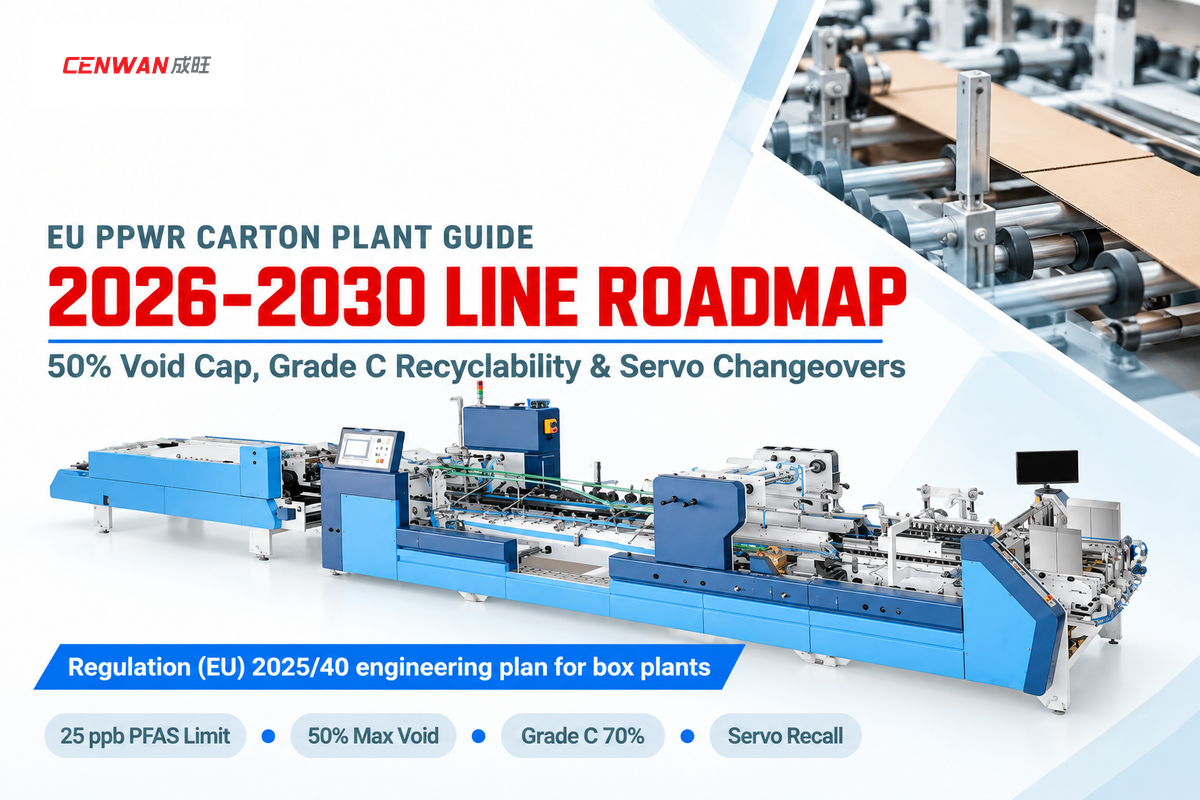
Actualizado en octubre de 2026 | Guía de ingeniería de cartón ondulado y cajas de cartón para el Reglamento (UE) 2025/40
Según el marco de envases ppwr ue bajo el Reglamento (UE) 2025/40, los transformadores de cajas de cartón afrontan tres plazos estrictos en planta. Primero, el 12 de agosto de 2026 entra en vigor un límite de 25 ppb para sustancias perfluoroalquiladas y polifluoroalquiladas (PFAS) en contacto con alimentos. Segundo, las cajas de cartón deben alcanzar una puntuación de diseño para el reciclaje (Grado C) del 70 % para 2030. Tercero, según se documenta en el Artículo 24, el límite máximo del 50 % de espacio vacío se aplica a los envases agrupados, de transporte y de comercio electrónico. Entra en vigor el 1 de enero de 2030, o tres años después de la entrada en vigor de los actos de ejecución, si esta fecha es posterior. Aunque el Artículo 29(4)(a) exime a las cajas de cartón ondulado de la cuota de reutilización del 40 %, las plantas de cajas de cartón fabrican lotes más cortos y frecuentes ajustados al tamaño.
Respuesta directa: Según el Reglamento (UE) 2025/40, las normas de envases PPWR de la UE se aplican a partir del 12 de agosto de 2026. Exigen ≥70 % de reciclabilidad en peso en 2030 y una proporción de espacio vacío ≤50 % a partir del 1 de enero de 2030 o tres años después de la entrada en vigor de los actos de ejecución. Las cajas de cartón ondulado están exentas de los objetivos de reutilización del Artículo 29 cuando los transformadores eliminan el exceso de espacio vacío y los recubrimientos no repulpables.
Puntos clave para plantas de cartón ondulado y cajas de cartón (2026–2030)
- Según el Artículo 29(4)(a), las cajas de cartón ondulado para transporte y comercio electrónico están exentas de la cuota reutilizable del 40 % en 2030 y del objetivo del 70 % en 2040.
- Según se documenta en el Artículo 24, el relleno de papel kraft, las almohadillas de aire y la espuma cuentan como espacio vacío y no reducen la proporción de vacío calculada, lo que impulsa la demanda de formatos de cajas de cartón FEFCO ajustados al tamaño.
- Según el Artículo 6 y el Anexo II, los envases deben alcanzar al menos el Grado C (70 %-79 % reciclable en peso) en 2030 y el Grado B (80 % en peso) a partir del 1 de enero de 2038.
- Con nueve cambios de formato por turno, reducir un cambio de formato completo de 18 a 3 minutos recupera 135 minutos; reducirlo de 25 a 5 minutos recupera 180 minutos.
12 de agosto de 2026
Fecha de aplicación general y límite de 25 ppb de PFAS en contacto con alimentos según el Reglamento (UE) 2025/40
Fecha de aplicación general y límite de 25 ppb de PFAS en contacto con alimentos según el Reglamento (UE) 2025/40
50 % máx. de vacío
Límite de proporción de espacio vacío del Artículo 24 para cajas de cartón agrupadas, de transporte y de comercio electrónico según el PPWR
Límite de proporción de espacio vacío del Artículo 24 para cajas de cartón agrupadas, de transporte y de comercio electrónico según el PPWR
≥70 % / ≥80 %
Reciclabilidad mínima en peso del Anexo II en 2030 (Grado C) y 2038 (Grado B) según el Artículo 6
Reciclabilidad mínima en peso del Anexo II en 2030 (Grado C) y 2038 (Grado B) según el Artículo 6
<60 segundos
Recuperación de ejes por servo en líneas Cenwan CW-W frente a 18–25 min en ajustes manuales
Recuperación de ejes por servo en líneas Cenwan CW-W frente a 18–25 min en ajustes manuales
Calendario de envases PPWR de la UE: hitos obligatorios de aplicación de 2026 a 2030
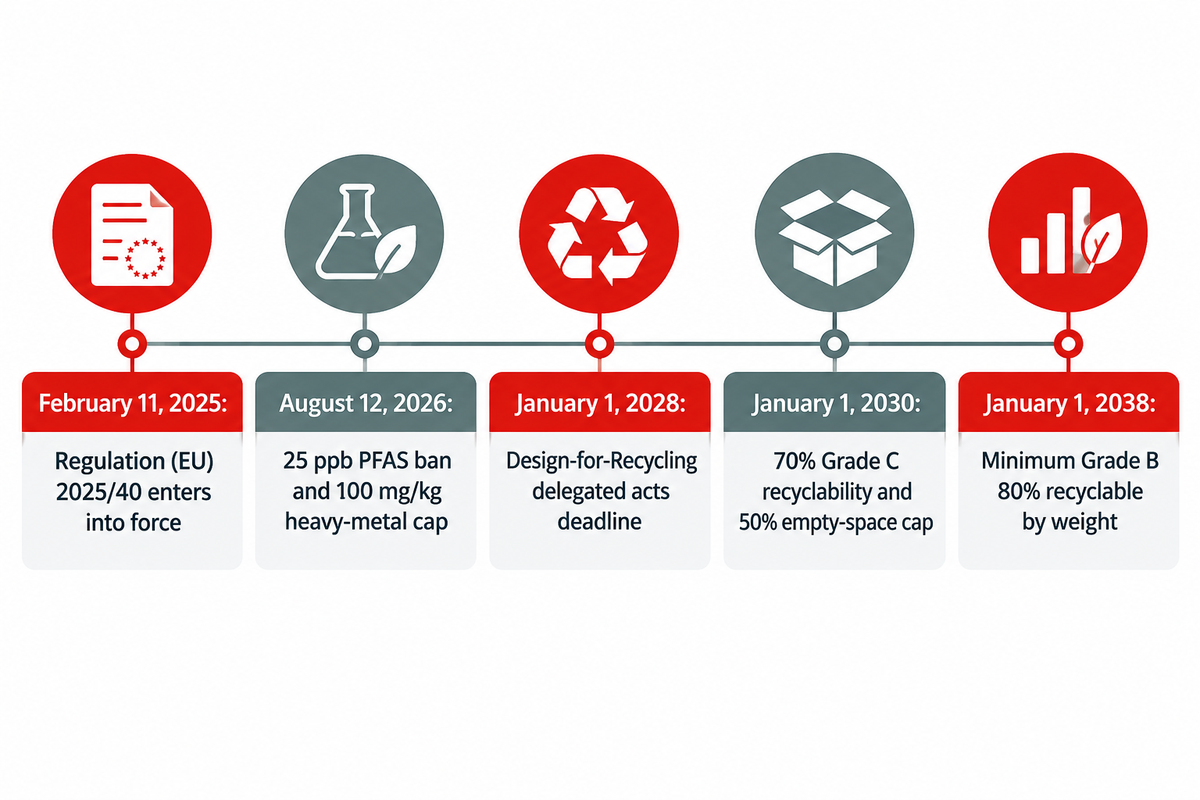
Según el Reglamento (UE) 2025/40, la norma entró en vigor el 11 de febrero de 2025 y el PPWR se aplica en los 27 Estados miembros de la UE a partir del 12 de agosto de 2026. Los grados obligatorios de diseño para el reciclaje (> 70 % reciclable en peso) entran en vigor el 1 de enero de 2030. Según se documenta en el Artículo 24, el límite máximo del 50 % de espacio vacío comienza el 1 de enero de 2030 o tres años después de la entrada en vigor de los actos de ejecución, si esta fecha es posterior. El 1 de enero de 2028 es el plazo para la adopción de los actos delegados de diseño para el reciclaje, y no un plazo para que las plantas de cajas de cartón instalen nuevos sistemas de encolado o de accionamiento servo.
El texto del Diario Oficial del Reglamento (UE) 2025/40 sobre los envases y residuos de envases en la UE es directamente aplicable en los Estados miembros de la UE, mientras que la Directiva 94/62/EC permitía la transposición a la legislación nacional. Ambos son actos legislativos vinculantes de la Unión Europea. Este nuevo reglamento europeo de envases se aplica directamente en cada Estado miembro sin retrasos de transposición nacional. El Pacto Verde Europeo y el plan de acción para la economía circular situaron esta normativa de envases en primer plano después de que Eurostat publicara 186,5 kg de residuos de envases per cápita en 2022. El PPWR establece deberes específicos de sostenibilidad a lo largo de todo el ciclo de vida de los envases comercializados en la UE. Los transformadores aportan expedientes técnicos, mientras que las empresas deben alinear sus especificaciones de transformación y envasado.
¿Qué plazos del PPWR de la UE afectan a los transformadores de cartón ondulado en agosto de 2026 frente a enero de 2030?
Según el Reglamento (UE) 2025/40, el 12 de agosto de 2026 activa límites químicos y documentales (la prohibición de 25 ppb de PFAS en contacto con alimentos, el límite de 100 mg/kg de metales pesados y los expedientes técnicos del Anexo VII), mientras que el 1 de enero de 2030 activa ≥70 % de Grado C de reciclabilidad. Para 2030, las obligaciones de ≥70 % de Grado C de reciclabilidad resultan aplicables. En virtud del Artículo 24, la proporción de espacio vacío inferior al 50 % se aplica a partir del 1 de enero de 2030, o tres años después de la entrada en vigor de los actos de ejecución, si esta fecha es posterior. Hasta esas fechas, el 12 de febrero de 2028 establece el plazo para definir el método de cálculo de vacío.
Según la nota informativa de la Comisión Europea para las partes interesadas sobre el Reglamento sobre los envases y residuos de envases, las obligaciones del PPWR entran en vigor por fases desde su adopción en 2024 hasta 2038. Los hitos principales incluyen la aplicación general en 2026, los grados de reciclabilidad en 2030 y la eliminación del Grado C en 2038. Cada transformador, titular de marca e importador debe realizar el seguimiento de esas fechas escalonadas. Asimismo, la Comisión Europea emitió la Comunicación de la Comisión C(2026) 3702 el 5 de junio de 2026 para aclarar las normas transitorias sobre las existencias en almacén. La tabla siguiente vincula cada plazo legal de los nuevos requisitos de la UE con acciones concretas en la línea de transformación.
| Fecha de aplicación | Artículo / Acto del PPWR | Umbral legal | Tipos de envase cubiertos | Acción de ingeniería en la planta de cajas de cartón |
|---|---|---|---|---|
| 11 de feb. de 2025 | Artículo 71 Entrada en vigor | El reglamento entra en vigor según se documenta en EUR-Lex | Todos los envases comercializados en la UE | Iniciar el plan plurianual de inversión de capital para líneas de transformación |
| 25 de feb. de 2026 | Decisión Delegada (UE) 2026/429 | Exime a los filmes de paletización y flejes de la reutilización al 100 % según la norma | Unitización de palés y flejado B2B | Mantener el flejado automático en línea y el enfardado retráctil en la sección de salida de la línea |
| 12 de ago. de 2026 | Artículo 5(5) Restricción de PFAS | <25 ppb de PFAS individual; <50 ppm de PFAS totales según se documenta en el Artículo 5 | Envases en contacto con alimentos y cajas de cartón para comida para llevar | Sustituir las barreras antigrasa fluoroquímicas por recubrimientos de dispersión acuosa |
| 12 de ago. de 2026 | Artículo 5(2) Metales pesados | ≤100 mg/kg en la suma de Pb, Cd, Hg y Cr(VI) según la norma | Todo el cartón ondulado, tintas y adhesivos | Auditar lotes de tintas flexográficas y certificados de fábrica de papel testliner reciclado |
| 1 de ene. de 2028 | Artículo 6(4) Actos delegados | Criterios de diseño para el reciclaje y reglas de grados de rendimiento establecidos por actos delegados de la Comisión | 30 categorías de envases en el Anexo II | Evaluar la repulpabilidad de adhesivos PVA en frío y recubrimientos según la norma |
| 12 de feb. de 2028 | Artículo 24(2) y Artículo 24(4) | Acto de cálculo de la proporción de vacío y minimización de cajas de cartón de venta | Cajas de cartón de venta primaria y fajas comerciales | Eliminar dobles fondos y cavidades sobredimensionadas en cajas de cartón comerciales |
| 12 de ago. de 2028 (o 2 años tras el acto) | Artículo 12 Sistema de etiquetado | Las etiquetas armonizadas de clasificación de materiales se aplican a partir del 12 de ago. de 2028 o 2 años después de la entrada en vigor de los actos de ejecución, si esta fecha es posterior | Cajas de cartón de consumo, agrupadas y de comercio electrónico | Programar cambios de artes finales y clichés flexográficos según el calendario aplicable |
| 1 de ene. de 2030 | Artículo 6(2) y Anexo II Tabla 3 | Grado obligatorio A (≥95 %), B (≥80 %) o C (≥70 %) según se documenta en el Anexo II | Todos los envases comercializados en la UE | Eliminar progresivamente el cartón impregnado con parafina y el cartón laminado con polietileno pesado |
| 1 de ene. de 2030 (o 3 años tras el acto) | Artículo 24(1) Límite de espacio vacío | La proporción máxima del 50 % de espacio vacío se aplica a partir del 1 de ene. de 2030 o 3 años después de la entrada en vigor de los actos de ejecución del Artículo 24(2), si esta fecha es posterior | Cajas de cartón agrupadas, de transporte y de comercio electrónico | Evaluar el equipamiento frente al programa requerido de cajas de cartón FEFCO ajustadas al tamaño |
| 1 de ene. de 2038 | Artículo 6(2)(b) Fin del Grado C | Mínimo de Grado B (≥80 % reciclable en peso) según se documenta en el Artículo 6 | Cajas de cartón y envases compuestos | La norma EN 643 clasifica el papel y cartón recuperados; el método Cepi v3 evalúa la repulpabilidad |
Las plantas que suministran a clientes de la UE deben establecer las especificaciones de las máquinas para estos requisitos de envasado al menos 18 meses antes del 1 de enero de 2030. Los titulares de marcas que retrasan el rediseño de los troqueles hasta 2029 generan cuellos de botella en las plantas de cajas de cartón al comprimir los plazos de entrega para actualizaciones de servo y troqueles rotativos.
Límites de proporción de espacio vacío del Artículo 24: cómo el tope del 50 % de vacío cambia el dimensionamiento de las cajas de cartón
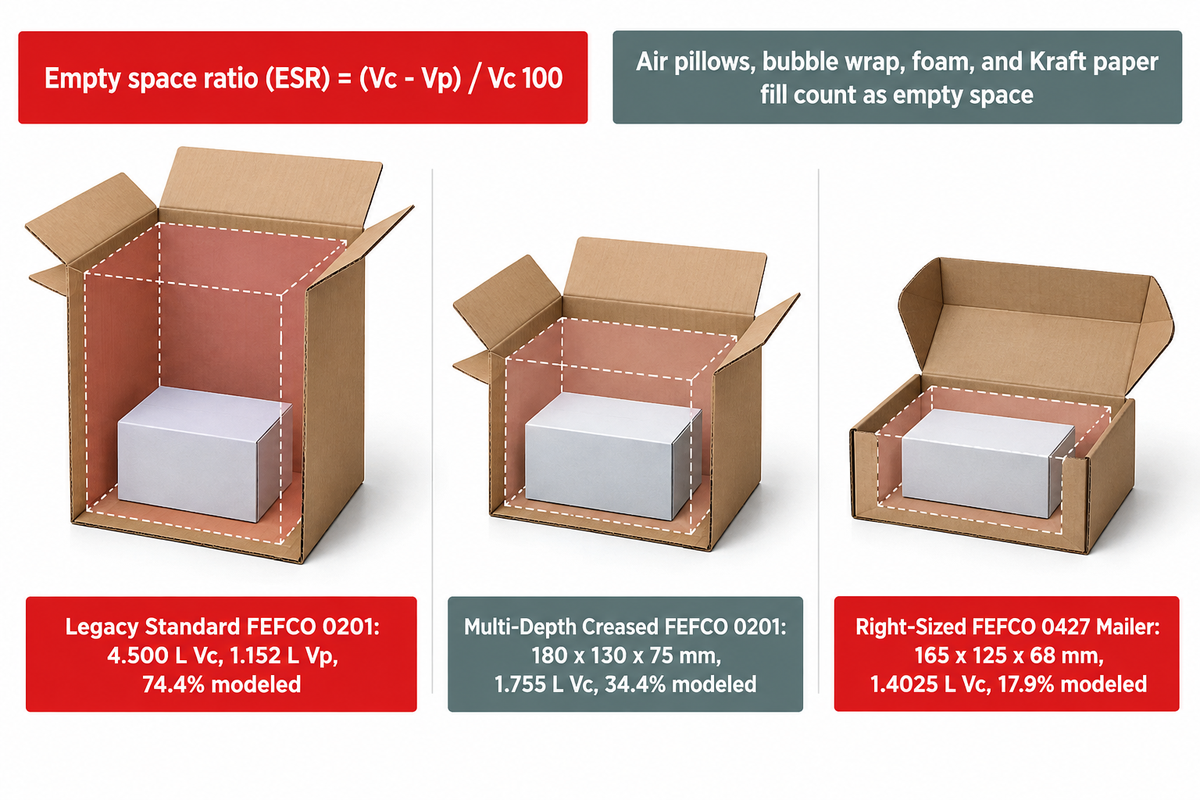
Según el Artículo 24, el PPWR introduce una fórmula estricta para la proporción de espacio vacío. Equivale al volumen interno de la caja de cartón exterior menos el volumen del envase de venta, dividido por el volumen interno de la caja de cartón exterior, limitado al 50 %. La definición de espacio vacío establece que la proporción de espacio vacío debe ser igual o inferior al 50 %. Las almohadillas de aire, el plástico de burbujas, la espuma y el relleno de papel kraft cuentan como espacio vacío.
El Artículo 24(1) establece el calendario legal para este porcentaje máximo del 50 %. Se aplica a partir del 1 de enero de 2030 o 3 años después de la entrada en vigor de los actos de ejecución del Artículo 24(2), si esta fecha es posterior. La Comisión Europea debe adoptar esas reglas de cálculo antes del 12 de febrero de 2028, teniendo en cuenta los artículos frágiles en los que el espacio adicional resulta operativamente necesario. Tal como señala el análisis de la revista MHI Solutions Magazine sobre el envasado automatizado ajustado al tamaño, limitar el espacio vacío al 50 % obliga a los centros de distribución a sustituir las cajas de cartón sobredimensionadas por formatos de cartón ondulado a medida.
¿Cómo se calcula la proporción del 50 % de espacio vacío para las cajas de cartón ondulado de envío en comercio electrónico?
Proporción de espacio vacío (ESR) = (Vc – Vp) / Vc 100 Donde Vp es el volumen del envase de venta y Vc es el volumen interno de la caja de cartón ondulado de envío. Una vez que entre en vigor el límite del Artículo 24, los envases cubiertos que superen el 50 % de espacio vacío incumplirán la norma, salvo que se aplique una exención en virtud del Artículo 24(2) o del Artículo 24(5); los ejemplos siguientes ilustran ese cálculo futuro del umbral. El ejemplo siguiente muestra cómo se calculará el umbral.
Ejemplo práctico (ajuste dimensional de caja de envío FEFCO 0201 para comercio electrónico): Datos asumidos: una marca de cosmética envía dos cajas de cartón de sérum. Cada unidad mide 120 × 80 x 60 mm. Colocadas una junto a otra a lo largo de los bordes de 80 mm, las dos cajas de cartón forman un conjunto de 160 x 120 x 60 mm con un volumen combinado de envase de venta (Vp) de 1,152 L. Ese conjunto de 160 x 120 x 60 mm cabe físicamente dentro de las tres cajas de cartón ondulado comparadas a continuación.
| Configuración de la caja de cartón | Dimensiones internas (L x W x H) | Volumen interno (Vc) | Volumen del producto (Vp) | Proporción de espacio vacío | Estado según el Artículo 24 |
|---|---|---|---|---|---|
| Caja de cartón FEFCO 0201 estándar convencional + relleno de papel kraft | 250 x 180 x 100 mm | 4,500 L | 1,152 L | 74,4 % modelado en el ejemplo | No conforme (>50 % según la norma) |
| FEFCO 0201 con hendidos de altura múltiple (plegada a 75 mm) | 180 x 130 x 75 mm | 1,755 L | 1,152 L | 34,4 % modelado en el ejemplo | Conforme (≤50 % según la norma) |
| Estuche postal troquelado FEFCO 0427 ajustado al tamaño | 165 x 125 x 68 mm | 1,4025 L | 1,152 L | 17,9 % modelado en el ejemplo | Conforme (≤50 % según la norma) |
Según lo modelado en los datos de entrada, la caja de cartón de 4,500 L deja 3,348 L de espacio vacío (74,4 %), incluso cuando se introduce papel kraft. En el ejemplo práctico, un volumen de producto de 1,152 L y un volumen interno del estuche postal de 1,4025 L dan como resultado una proporción de espacio vacío calculada del 17,9 %. Los separadores de onda diseñados a medida y el acolchado de relleno suelto pueden proteger el vidrio durante el transporte.
Dobles fondos, dobles paredes y cintas de agrupación bajo las prohibiciones de diseño del Anexo IV
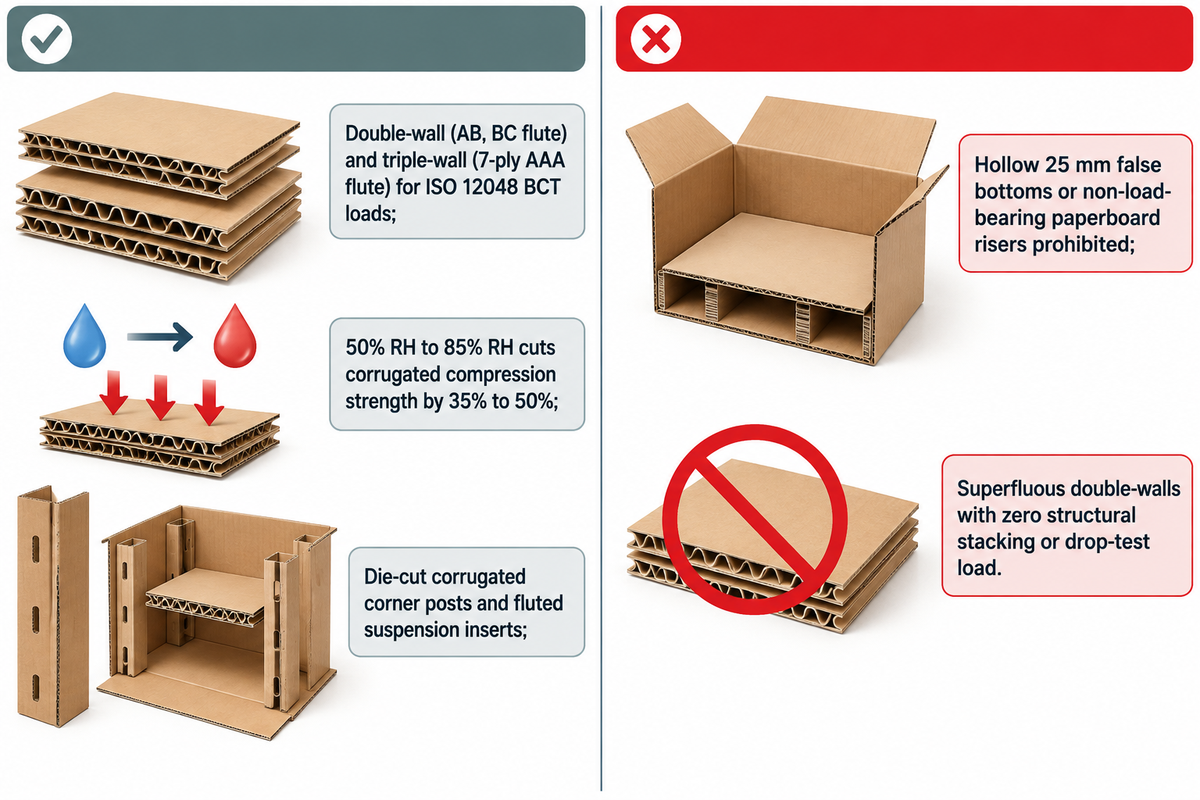
El Artículo 10 y el Anexo IV prohíben elementos de diseño del envase que únicamente aumenten el tamaño aparente del producto. Los elementos prohibidos incluyen dobles fondos, dobles paredes superfluas y fajas exteriores decorativas. El cartón ondulado de doble pared (onda AB, BC) y de triple pared (onda AAA de 7 capas) sigue siendo conforme cuando se utiliza para cargas estructurales de apilamiento documentadas con datos del ensayo de compresión de cajas de cartón (BCT) según la norma ISO 12048.
Esta regla distingue las cajas de cartón de cosmética engañosas de la ingeniería estructural de transporte. Piense en los perfiles de onda del cartón ondulado como las celosías de acero de un puente. Añadir una capa adicional de celosía es ilegal cuando solo sirve para fines estéticos, pero es legal cuando se requiere para soportar un palé de 600 kg. En virtud del Punto 1 del Anexo IV, los nuevos envases deben mantener el peso y el volumen en el mínimo necesario para la seguridad y la higiene.
¿Cuándo se califica una caja de cartón ondulado de doble pared como protección mecánica necesaria en virtud del Artículo 10?
Una caja de cartón de doble pared con onda BC o AB cumple los requisitos del Artículo 10(2) siempre que el cartón de pared simple no soporte la carga de compresión exigida según la norma ISO 12048. Los transformadores demuestran esa necesidad vinculando los valores del ensayo de compresión de canto (ECT) del cartón con las alturas de apilamiento en palé en el expediente técnico del Anexo VII.
En la práctica diaria de transformación, los ingenieros estiman la resistencia al apilamiento mediante la ecuación empírica de McKee. El valor BCT es igual a k multiplicado por el ECT y por la raíz cuadrada del espesor del cartón (h) por el perímetro de la caja de cartón (Z). Sin embargo, las estimaciones de McKee varían con la humedad del papel de cubierta. El aumento de la humedad relativa del almacén del 50 % RH al 85 % RH reduce a menudo la resistencia a la compresión del cartón ondulado entre un 35 % y un 50 %. Por lo tanto, las plantas que fabrican cajas de cartón de alta resistencia en una plegadora-encoladora para cartón ondulado deben registrar curvas físicas de ensayo ISO 12048 antes de reducir el gramaje del cartón.
Tal como informó Packaging Strategies sobre los análisis del PPWR por la Confederation of Paper Industries, los transformadores de fibra deben equilibrar la reducción de peso frente a los daños en el transporte. Reducir un 15 % el gramaje del papel de cubierta puede provocar el colapso del palé durante el transporte hacia otro Estado miembro y generar más residuos de mercancías dañadas que la fibra ahorrada.
Conforme en virtud del Artículo 10 y del Anexo IV
- Las cajas de cartón de envío de doble pared en onda BC o AB proporcionan protección estructural, con ensayos de apilamiento ISO 12048 que documentan el rendimiento de compresión para cargas pesadas en palé.
- Las cantoneras de cartón ondulado troqueladas y los soportes de suspensión ondulados sustituyen al plástico de burbujas suelto a la vez que protegen las esquinas frágiles.
- Las cajas de cartón comerciales de pared simple en microonda E o F suelen dimensionarse dentro del 15 % de las dimensiones internas del producto para minimizar el volumen vacío.
Prohibido en virtud del Artículo 10 y del Anexo IV
- Los dobles fondos huecos de 25 mm o las plataformas elevadoras de cartoncillo sin función de soporte de carga en el interior de cajas de cartón de cosmética están prohibidos en virtud del Anexo IV.
- Las fajas cosméticas de doble pared en las que la pared exterior soporta cero carga estructural de apilamiento o de ensayo de caída vulneran las reglas de minimización del Artículo 10.
- Las cajas de cartón promocionales de regalo utilizadas como envases agrupados, de transporte o de comercio electrónico quedan sujetas al límite del 50 % de espacio vacío del Artículo 24, mientras que las cajas de cartón de venta deben minimizar el volumen interno innecesario.
Grados de diseño para el reciclaje (DfR) y selección de adhesivos para líneas de cartón ondulado
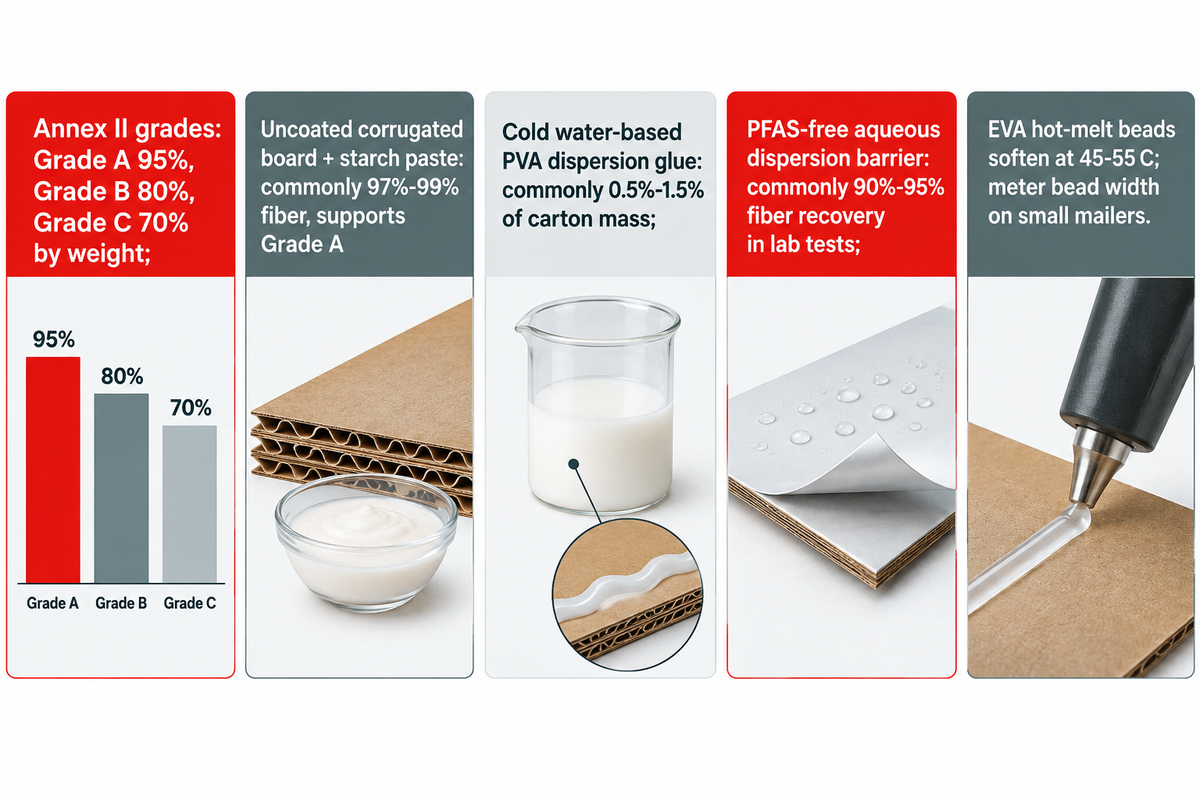
Según el Artículo 6 y la Tabla 3 del Anexo II, los envases de la UE fabricados con papel y cartón deben alcanzar el Grado C de reciclabilidad (≥70 % en peso) en 2030. A partir del 1 de enero de 2038, las cajas de cartón deben alcanzar el Grado B (≥80 %). Los adhesivos de dispersión PVA acuosos en frío y las barreras acuosas mantienen habitualmente el contenido no fibroso por debajo del 5 % para respaldar evaluaciones de Grado A (≥95 %).
La calificación legal en virtud del Anexo II utilizará criterios armonizados del Comité Europeo de Normalización (CEN) adoptados mediante actos delegados antes del 1 de enero de 2028. Hasta 2028, las fábricas de papel y los transformadores se basan en el protocolo de laboratorio Cepi Recyclability Test Method Version 3 y en el protocolo de evaluación 4evergreen como referencia de base. La norma EN 643 clasifica el papel y el cartón para reciclaje. El ensayo de repulpabilidad evalúa la liberación de fibras de la caja de cartón recubierta, los rechazos de cribado y la adhesión de la hoja. El Artículo 5 exige también que los transformadores minimicen las sustancias preocupantes en el cartón, las tintas y los adhesivos.
“El método Cepi y los valores que genera sirven de base técnica al protocolo 4evergreen para evaluar la reciclabilidad de envases a base de fibra en fábricas de reciclaje que operan procesos convencionales de repulpado y cribado.”
¿Cómo afectan el gramaje del adhesivo de la plegadora-encoladora y la cobertura de tinta al grado de reciclabilidad PPWR de una caja de cartón?
El método Cepi v3 y el protocolo 4evergreen evalúan la recuperación de fibra, los rechazos de cribado grueso y fino y la adhesión de la hoja en el repulpado de laboratorio. El Artículo 6 y el Anexo II califican la reciclabilidad de la unidad de envase completa (Grado A ≥ 95 %, Grado B ≥ 80 %, Grado C ≥ 70 %) y prevén la modulación de las tasas de Responsabilidad Ampliada del Productor (EPR). El ensayo de repulpabilidad evalúa si las partículas de adhesivo separables se retienen limpiamente en el cribado y no forman micropartículas adhesivas en la pasta de papel.
Los ensayos de laboratorio publicados por North Carolina State University BioResources sobre repulpabilidad y recuperación de fibra muestran que el papel kraft no laminado y las cajas de cartón ondulado usadas proporcionan habitualmente entre un 80 % y un 92 % de recuperación de fibra. Por el contrario, las laminaciones poliméricas pesadas retienen fibras de celulosa en los rechazos de cribado. Los datos de una encuesta a 86 fábricas de papel en el documento American Forest & Paper Association (AF&PA) Design Guidance for Recyclability confirman que los cordones gruesos de adhesivo termofusible de etileno-acetato de vinilo (EVA) se ablandan a 45–55 °C y obstruyen las cribas finas de las fábricas.
Error común de transformación (aplicación excesiva de adhesivo termofusible): los operarios aumentan con frecuencia la velocidad de la plegadora-encoladora de 150 m/min a 300 m/min sin control de encolado en lazo cerrado. Las boquillas del cabezal de adhesivo termofusible EVA se ensanchan entonces para reducir la apertura de la unión lateral encolada en piezas troqueladas de cartón de onda B. La masa de adhesivo no fibroso procedente del adhesivo termofusible EVA puede aumentar los rechazos de cribado o la contaminación por adhesivo durante el proceso de repulpado Cepi v3. El aumento de los rechazos de cribado puede reducir las puntuaciones de reciclabilidad y traducirse en tasas EPR más elevadas para el titular de la marca.
| Componente de la caja de cartón / Química | Fracción en peso habitual | Comportamiento de cribado Cepi v3 / 4evergreen | Evaluación del envase completo según el Anexo II | Consideración de diseño para 2030 / 2038 |
|---|---|---|---|---|
| Cartón ondulado no recubierto + adhesivo de almidón de maíz para ondulado | Habitualmente 97 %–99 % de fibra; 1 %–2 % de almidón | Habitualmente >96 % de rendimiento de fibra en ensayos de laboratorio | Respalda el Grado A (≥95 % según la norma) | Estructura de referencia monomaterial en fibra |
| Adhesivo de dispersión PVA acuoso en frío para unión lateral encolada | Habitualmente 0,5 %–1,5 % de la masa de la caja de cartón | Evaluado en cuanto a liberación de fibra y rechazos de cribado | Calificado en la caja de cartón completa en virtud del Anexo II | Dosificar el gramaje de aplicación en plegadoras-encoladoras de alta velocidad |
| Tinta flexográfica de base acuosa | Habitualmente 0,3 %–1,2 % de la masa de la caja de cartón | Evaluada en cuanto a lavado y adhesión de la hoja | Calificado en la caja de cartón completa en virtud del Anexo II | Evaluar Pb + Cd + Hg + Cr(VI) ≤100 mg/kg en los componentes del envase |
| Recubrimiento de barrera de dispersión acuosa libre de PFAS | Habitualmente 2,0 %–4,5 % de la masa de la caja de cartón | Habitualmente 90 %–95 % de recuperación de fibra en ensayos de laboratorio | Calificado en la caja de cartón completa en virtud del Anexo II | Sustituye a las barreras restringidas con PFAS para contacto con alimentos |
| Adhesivo termofusible EVA dosificado (grado de eliminación cohesiva) | Habitualmente 1,5 %–3,5 % de la masa de la caja de cartón | Habitualmente 82 %–90 % de rendimiento si los gránulos se retienen en el cribado | Calificado en la caja de cartón completa en virtud del Anexo II | Evitar una anchura excesiva del cordón de adhesivo en estuches postales pequeños |
| Película de polietileno (PE) extruida en una cara (<15 %) | Habitualmente 8 %–14 % de la masa de la caja de cartón | Capa de película rechazada en el ensayo de cribado grueso | Calificado según los criterios del acto delegado de 2028 | Debe alcanzar ≥70 % en 2030 y ≥80 % en 2038 según la norma |
| Ventanas de película plástica y cintas de rasgado (>5 % del peso de la unidad) | Habitualmente 6 %–18 % de la masa de la caja de cartón | Requiere evaluación separada de las reglas de plástico y de las pérdidas en el cribado | Grado determinado mediante la evaluación del envase completo | Evaluar el diseño completo frente a los umbrales de 2030 y 2038 |
| Cartoncillo laminado con PE en ambas caras / lámina de aluminio | Habitualmente 20 %–32 % de masa no fibrosa | Habitualmente <65 % de rendimiento en el repulpado estándar en fábrica de papel | En riesgo de obtener una puntuación <70 % según la norma | Requiere un flujo dedicado de clasificación de envases de cartón para bebidas |
| Cajas de cartón ondulado para productos agrícolas saturadas con cera de parafina | Habitualmente 15 %–25 % de impregnación de cera | No supera el repulpado estándar; obstruye las telas de la máquina de papel | Obtiene una puntuación <70 % según la norma | Sustituir por cartón repulpable resistente a la humedad antes de 2030 |
| Recubrimientos antigrasa fluorados con PFAS para contacto con alimentos | ≥25 ppb de PFAS individual según se documenta en el Artículo 5 | Sustancia sujeta a restricciones en cartón para contacto con alimentos | Prohibido en virtud del Artículo 5(5) | Prohibido en el mercado de la UE el 12 de ago. de 2026 |
Multiplicación de tamaños de cajas de cartón en tiradas cortas: física del cambio de formato en la plegadora-encoladora frente a límites de vacío
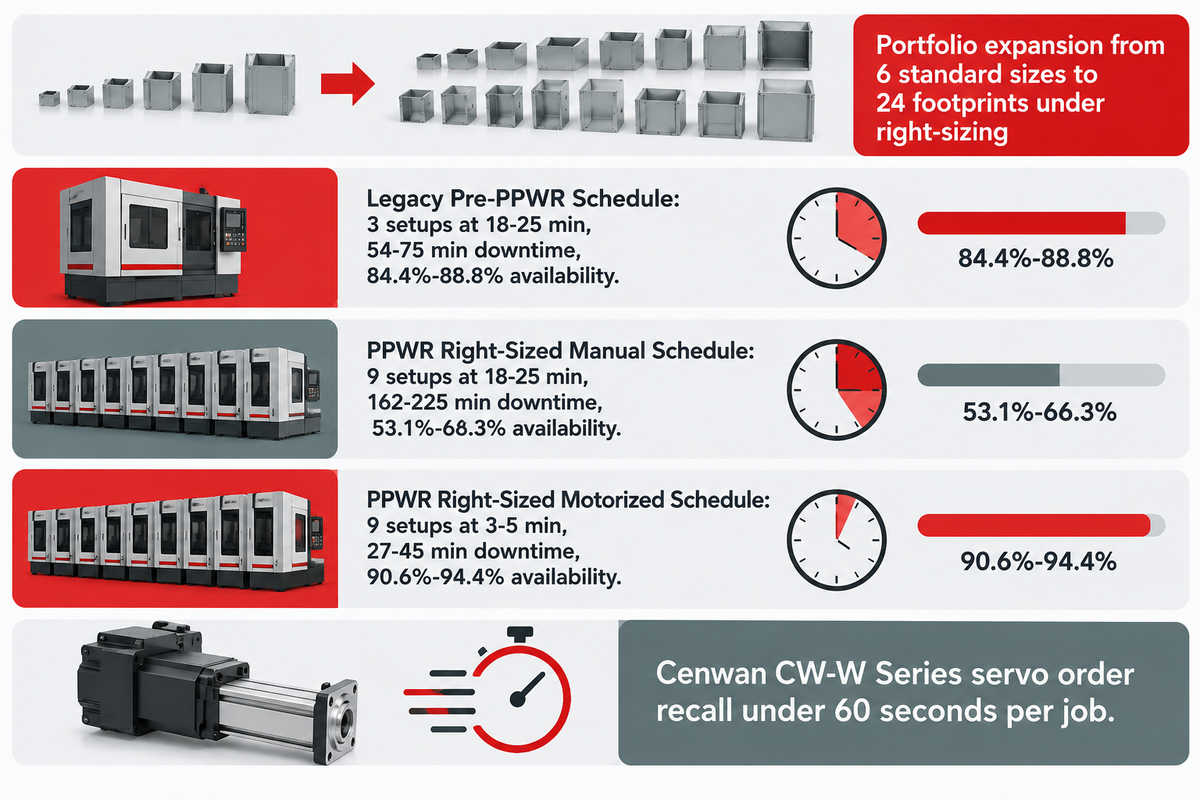
En un escenario ilustrativo de ajuste dimensional, una marca comercial o de comercio electrónico amplía su cartera de cajas de cartón de 6 tamaños estándar a 24 formatos para reducir el espacio vacío. Esta transición puede exigir también la reducción de los tiempos de cambio de formato en la planta de cajas de cartón. La recuperación de pedidos por servo puede completarse en menos de 60 segundos, pero la planificación de la capacidad debe incluir el tiempo total de cambio de formato para ser precisa.
¿Por qué los límites de espacio vacío del Artículo 24 multiplican los cambios de formato diarios de SKU en una planta de cajas de cartón?
Las marcas pueden seguir utilizando almohadillas de aire o papel kraft arrugado para amortiguación, pero el Artículo 24 contabilizará esos rellenos como espacio vacío y no ajustará la proporción de vacío calculada. Por ejemplo, un expedidor puede dividir un pedido mensual de 30.000 cajas de cartón en seis tiradas de 5.000 cajas de cartón de distintas dimensiones. Cada vez que un expedidor realiza esa división, añade un cambio de formato mecánico completo en la troqueladora y en la plegadora-encoladora del transformador.
Matriz de Vacío a Cambio de Formato en Cartón Ondulado (CVCM) para programas de producción de alta variedad
La Matriz de Vacío a Cambio de Formato en Cartón Ondulado (CVCM) es un modelo de capacidad de turno que relaciona los límites de proporción de vacío del Artículo 24 con el número diario de ajustes de máquina y la disponibilidad de la plegadora-encoladora.
Considere un turno de 480 minutos (8 horas) en una planta de cartón ondulado que abastece a centros logísticos europeos. En un programa convencional con 3 ajustes de máquina por turno de 18 a 25 minutos (dentro de un intervalo habitual de 15 a 45 minutos para el ajuste manual por husillo roscado), los operarios pierden entre 54 y 75 minutos de tiempo de parada. Cuando el ajuste dimensional eleva el turno de 3 ajustes de máquina a 9 ajustes de máquina (6 ajustes adicionales), el ajuste manual añade entre 108 y 150 minutos de tiempo de parada adicional. El tiempo de parada total por ajuste alcanza de 162 a 225 minutos (de 2.7 a 3.75 horas) por turno.
Con nueve cambios de formato por turno en una plegadora-encoladora de alta velocidad motorizada, reducir cada cambio de formato completo de 18 a 3 minutos recupera 135 minutos; reducirlo de 25 a 5 minutos recupera 180 minutos. En la Serie CW-W de Cenwan Machine, la recuperación de pedidos por servo tarda menos de 60 segundos por trabajo de producción, mientras que el tiempo total de cambio de formato incluye también la alimentación de pliegos manual y las comprobaciones de encolado. La disponibilidad del turno es uno de los factores de la Eficiencia General de los Equipos (OEE equivale a Disponibilidad por Rendimiento por Calidad). El mecanismo contador-expulsor documentado en la patente Google Patents US20110268551A1 sobre contadores-expulsores de máquinas de fabricación de cajas de cartón corrige los atascos y la desalineación de paquetes durante la agrupación de cajas de cartón, mientras que la alineación de las guías laterales por servo refuerza el factor Calidad durante la alimentación de pliegos y el plegado.
| Escenario de programa de turno (turno de 480 min) | Ajustes de máquina diarios | Tiempo por ajuste de máquina | Tiempo de parada total por ajuste | Tiempo neto de funcionamiento | % de disponibilidad del turno |
|---|---|---|---|---|---|
| Programa convencional pre-PPWR (plegadora-encoladora manual) | 3 ajustes de máquina | 18–25 min | 54–75 min | 405–426 min | 84,4 %–88,8 % modelado en el turno |
| Programa ajustado al tamaño PPWR (plegadora-encoladora manual) | 9 ajustes de máquina | 18–25 min | 162–225 min | 255–318 min | 53,1 %–66,3 % modelado en el turno |
| Programa ajustado al tamaño PPWR (ajuste completo motorizado de 3–5 min) | 9 ajustes de máquina | 3–5 min | 27–45 min | 435–453 min | 90,6 %–94,4 % modelado en el turno |
Arquitectura de equipamiento de línea de cartón ondulado: vías de modernización de canal simple frente a doble canal
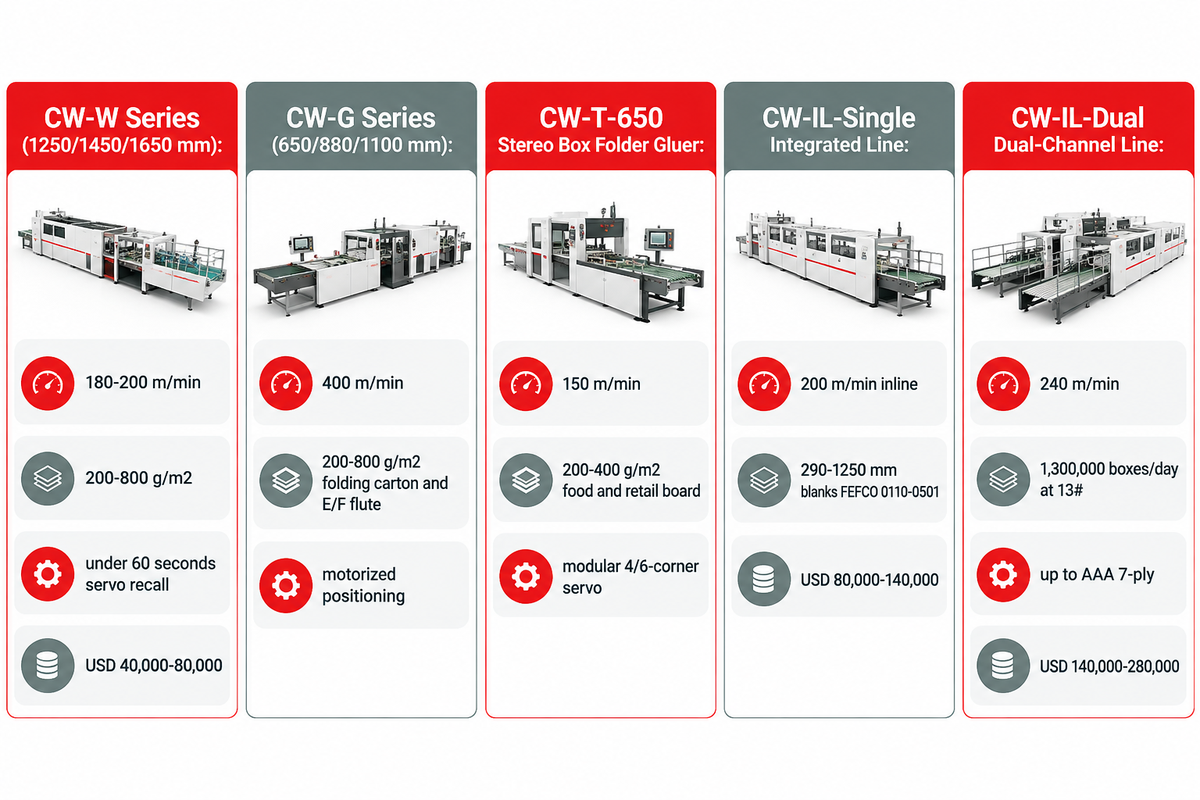
Las plantas de cajas de cartón que ejecutan de 5 a 15 cambios de formato de SKU troquelados por turno deben optar por plegadoras-encoladoras servo autónomas como la Serie CW-W de Cenwan Machine. Las plantas que producen entre 500.000 y 1.300.000 estuches postales de comercio electrónico ajustados al tamaño por día deben optar por líneas de envasado integradas de doble canal.
El Artículo 29(4)(a) exime a las cajas de cartón ondulado de las cuotas obligatorias de reutilización. La Decisión Delegada (UE) 2026/429 de la Comisión exime a los filmes de paletización y flejes de la regla de reutilización B2B al 100 %. Se establecen objetivos para los sistemas de recarga en los sectores de comida para llevar y las prohibiciones del Anexo V sobre determinados tipos de envases de plástico de un solo uso en hostelería y productos hortofrutícolas frescos trasladan millones de unidades hacia cajas de cartón de fibra sostenible.
¿Debe una planta de cartón ondulado invertir en plegadoras-encoladoras servo autónomas o en una línea integrada de envasado de doble canal para cumplir los objetivos de 2030?
Elija una plegadora-encoladora servo autónoma (entre USD 40.000 y USD 80.000) cuando el espacio disponible en planta sea inferior a 50 m 2 y los pedidos abarquen tipos de caja de fondo automático y de 4 esquinas. Para impresión, troquelado, plegado, encolado y flejado en línea, opte por una línea automática de envasado (entre USD 80.000 y USD 280.000).
Para alinear los presupuestos de inversión con las reglas de reutilización y reciclaje del Reglamento (UE) 2025/40, los ingenieros de planta pueden aplicar la Auditoría de Preparación PPWR de 3 Puertas para Plantas de Cajas de Cartón :
Puerta 1 — Verificación de reciclabilidad de fibra y adhesivo (Artículo 6): El Grado A del Anexo II representa ≥95 % de reciclabilidad en peso según se documenta en el PPWR; los efectos de los adhesivos y recubrimientos en la recuperación de fibra y en los rechazos de cribado también entran en la evaluación.
Puerta 2 — Rango de ajuste dimensional (Artículo 24): Confirme que la línea seleccionada procesa los tipos de caja, las dimensiones y los grados de cartón exigidos por los pedidos reales de la planta. Calcule la proporción de espacio vacío por separado para cada configuración envasada.
Puerta 3 — Cambio de formato por servo y auditoría de seguridad CE: La norma EN 415-1:2014 abarca la terminología y clasificación de las máquinas de envasado, mientras que la norma EN ISO 12100:2010 proporciona el marco para la evaluación de riesgos y la reducción de riesgos.
En Cenwan Machine (Zhejiang Chengwang Intelligent Packaging Equipment), nuestra fábrica de Ruian construye líneas de transformación exportadas a más de 40 países. Las configuraciones seleccionadas se suministran con documentación de conformidad CE para la Directiva de Máquinas 2006/42/EC y la Directiva CEM 2014/30/EU. La norma ISO 9001:2015 rige los sistemas de gestión de la calidad, mientras que la norma EN 415-1:2014 abarca la terminología y clasificación de las máquinas de envasado. Las plantas que modernizan máquinas encoladoras existentes pueden solicitar también kits de actualización servo y conjuntos de adhesivo en frío a través de nuestro programa de recambios y asistencia para plegadoras-encoladoras. La tabla siguiente compara cinco modelos de nuestro catálogo.
| Modelo Cenwan Machine | Velocidad máx. de correa y producción efectiva | Rango de cartón y onda | Recuperación servo / Ajuste de máquina | Nivel de precio FOB y plazo de entrega |
|---|---|---|---|---|
| Plegadora-encoladora de cajas Serie CW-W (1250 / 1450 / 1650 mm) | 180–200 m/min | Cartoncillo de 200–800 g/m2; cartón ondulado de 3 y 5 capas | <60 segundos para recuperación de parámetros servo (3–5 min de cambio de formato completo) | USD 40.000–80.000; 30–45 días laborables según se documenta en el catálogo |
| Plegadora-encoladora de alta velocidad Serie CW-G (650 / 880 / 1100 mm) | 400 m/min | Cartoncillo para cajas de cartón de 200–800 g/m2; onda E/F | Posicionamiento motorizado con memoria | Solicitar presupuesto de configuración; 30–45 días laborables según se documenta en el catálogo |
| Plegadora-encoladora de cajas tridimensionales CW-T-650 | 150 m/min | Cartoncillo para envases alimentarios y comerciales de 200–400 g/m2 | Ajuste servo modular para cajas de 4 y 6 esquinas | Solicitar presupuesto de configuración; 30–45 días laborables según se documenta en el catálogo |
| Línea integrada de impresión, troquelado, encolado y envasado CW-IL-Single | 200 m/min en línea | Piezas troqueladas de 290–1250 mm; FEFCO 0110–0501 | Recuperación de pedidos sincronizada por PLC | USD 80.000–140.000; 45–60 días laborables según se documenta en el catálogo |
| Línea plegadora-encoladora de doble canal CW-IL-Dual (17,5 x 4 x 1,8 m) | 240 m/min; 1.300.000 cajas/día @ 13# | Postal 13#–7#; ondas N, F, E, G hasta AAA de 7 capas | Ajuste servo independiente de doble vía | USD 140.000–280.000; 45–60 días laborables según se documenta en el catálogo |
Expedientes técnicos del PPWR, declaraciones de conformidad y reglas de etiquetado armonizado
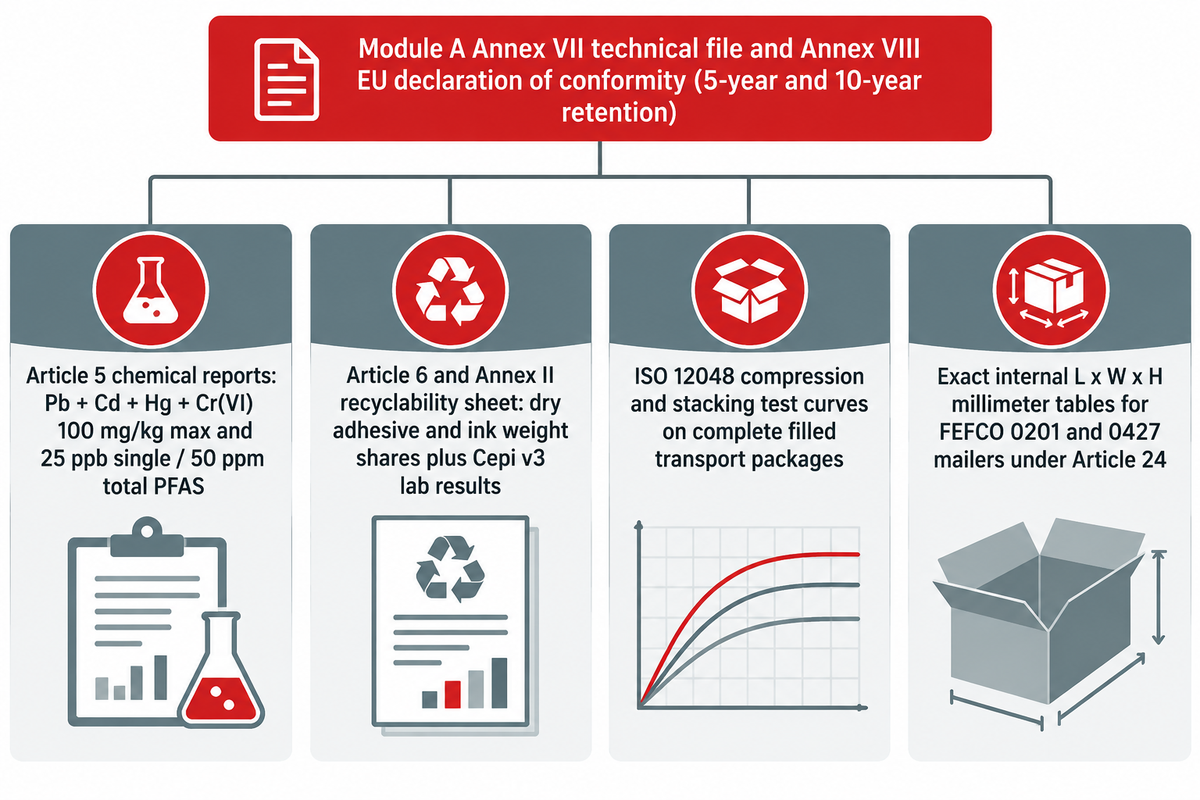
En virtud de los Artículos 15, 35 y 39, los fabricantes de envases están obligados a elaborar un expediente técnico del Anexo VII bajo el control interno de la producción del Módulo A, así como a emitir una declaración UE de conformidad del Anexo VIII. Los registros deben conservarse durante 5 años para las cajas de cartón de un solo uso y 10 años para los formatos reutilizables.
El Considerando 109 aclara una regla importante para los productos, incluidos los envases: las cajas de cartón acabadas no llevan el marcado CE. En su lugar, la conformidad se declara mediante el documento del Anexo VIII, mientras que el Artículo 12 establece el sistema de etiquetado armonizado. A partir del 12 de agosto de 2028 o dos años después de la entrada en vigor del acto de ejecución, si esta fecha es posterior, esas etiquetas vinculan los pictogramas de los materiales de las cajas de cartón con los contenedores de gestión de residuos en cada Estado miembro. Por el contrario, la maquinaria de transformación instalada en una planta de la UE debe llevar el marcado CE en virtud de la Directiva 2006/42/EC. Tal como destaca el análisis normativo de Packaging World sobre las obligaciones de EPR y del PPWR, los productores deben mantener la trazabilidad de los lotes en toda la cadena de suministro. El incumplimiento conlleva un riesgo significativo de bloqueo de acceso al mercado y de sanción administrativa en cada Estado miembro.
¿Qué datos de conformidad debe incluir un transformador de cajas de cartón en el expediente técnico del Anexo VII para los titulares de marcas de la UE?
El expediente del Anexo VII de un transformador debe contener cuatro registros: una lista de materiales, informes de ensayos químicos del Artículo 5, la ficha de grado de reciclabilidad del Anexo II y curvas BCT según la norma ISO 12048. En concreto, la lista de materiales indica las fracciones en peso de papel de cubierta, onda, adhesivo y tinta, mientras que los informes de laboratorio acreditan Pb + Cd + Hg + Cr(VI) ≤100 mg/kg y los límites de PFAS del Artículo 5(5).
Lista de comprobación de solicitud de presupuesto (RFQ) y del Anexo VII para transformadores de cajas de cartón (compilar antes de la auditoría):
- Obtener informes de análisis elemental de metales pesados y de especiación de Cr(VI) para Pb + Cd + Hg + Cr(VI) ≤ 100 mg/kg junto con informes de ensayos analíticos específicos de flúor orgánico y PFAS para materiales de envase en contacto con alimentos en virtud del Artículo 5.
- Registrar las fracciones en peso de adhesivo seco y tinta junto con los resultados de laboratorio de repulpabilidad y de rechazos de cribado al compilar las evaluaciones de reciclabilidad del Anexo II en virtud del Artículo 6.
- Los ensayos de compresión y apilamiento ISO 12048 en envases de transporte completos y llenos pueden respaldar la necesidad de protección de las cajas de cartón de doble pared en onda AB o BC durante una auditoría de envases. El ensayo de compresión de canto mide el cartón por separado.
- Proporcionar tablas exactas de dimensiones internas L x W x H en milímetros para cada SKU de caja de cartón FEFCO 0201 y estuche postal 0427. Esos datos permiten que el Sistema de Gestión de Almacenes (WMS) del expedidor seleccione una caja de cartón dentro del límite del 50 % de espacio vacío según se documenta en el Artículo 24.
Preguntas frecuentes sobre las normas de envases PPWR de la UE
¿Prohíbe el PPWR de la UE las cajas de cartón ondulado de un solo uso en 2030?
No, el Reglamento (UE) 2025/40 no prohíbe las cajas de cartón ondulado de un solo uso en 2030. Según el Artículo 29(4)(a), los envases de transporte de cartón, los paquetes de comercio electrónico y las cajas de cartón agrupadas están exentos de la cuota de reutilización del 40 % en 2030 y del objetivo del 70 % en 2040. Las cajas de cartón ondulado de un solo uso afrontan, no obstante, restricciones de sustancias, deberes de minimización de peso y requisitos de documentación técnica. En virtud del Artículo 24, los envases agrupados, de transporte y de comercio electrónico cubiertos no deben superar el 50 % de espacio vacío. Esta regla se aplica a partir del 1 de enero de 2030 o tres años después de los actos de ejecución, si esta fecha es posterior, según se documenta en el PPWR.
¿Son obligatorias las cuotas de contenido reciclado posconsumo (PCR) para los envases de papel y cartón en virtud del PPWR?
Según el Artículo 7, las cuotas obligatorias se aplican únicamente al contenido reciclado en envases de plástico, como el 30 % para botellas de bebidas de un solo uso antes de 2030 y hasta el 65 % antes de 2040. El cartón kraftliner virgen y el testliner reciclado están exentos de cuotas legales de PCR. Sin embargo, las ventanas de plástico o cintas de rasgado que superen el 5 % del peso de la caja de cartón requieren una evaluación separada, según se documenta en el Anexo II.
¿Cómo afecta la restricción de PFAS de agosto de 2026 a las cajas de cartón de uso alimentario?
A partir del 12 de agosto de 2026, el Artículo 5(5) prohíbe en el mercado de la UE los envases en contacto con alimentos si los niveles de PFAS alcanzan 25 ppb para cualquier sustancia individual regulada o 50 ppm de PFAS poliméricos y no poliméricos totales. Los transformadores de cajas de cartón están sustituyendo las barreras antigrasa fluoradas por recubrimientos de dispersión acuosa libres de PFAS. La norma EN 643 clasifica el papel y el cartón para reciclaje. El ensayo de repulpabilidad evalúa la liberación de fibra de la caja de cartón recubierta y los rechazos de cribado y comprueba la adhesión de la hoja al soporte.
¿Quién es legalmente responsable de la proporción del 50 % de espacio vacío: la planta de cajas de cartón o el expedidor?
En virtud del Artículo 24(1), la responsabilidad legal recae en el operador económico que llena la caja de cartón agrupada, de transporte o de comercio electrónico. Los transformadores suministran formatos FEFCO ajustados al tamaño y tablas de volumen.
¿Se puede utilizar maquinaria fabricada fuera de la UE para producir cajas de cartón conformes al PPWR destinadas a la exportación europea?
Sí, la maquinaria fabricada fuera de la UE puede producir cajas de cartón conformes exportadas a Europa. La maquinaria instalada dentro de una planta de la UE debe cumplir la Directiva 2006/42/EC; la norma EN 415-1:2014 abarca la terminología y clasificación de las máquinas de envasado.
Planifique la modernización de su línea de cartón ondulado para 2030 con Cenwan Machine
Dado que el equipamiento permite una aplicación precisa de adhesivo y un control exacto de los cordones de cola, considere nuestras arquitecturas integradas de línea automática de envasado. Puede contactar con nuestro equipo de ingeniería en Ruian, China, directamente para realizar un estudio de tiempo de ciclo con sus planos FEFCO.
Nota metodológica editorial y de ingeniería: Esta guía ha sido elaborada por el equipo de ingeniería de maquinaria de envasado de Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine). Todos los umbrales legales citan el Reglamento (UE) 2025/40, la Decisión Delegada (UE) 2026/429 de la Comisión y los métodos de laboratorio de repulpado Cepi v3, combinados con registros de tiempos de ciclo de instalaciones de plegadoras-encoladoras CW-W y CW-IL.
Referencias y fuentes
- Regulation (EU) 2025/40 of the European Parliament and of the Council on Packaging and Packaging Waste (PPWR) Diario Oficial de la Unión Europea (EUR-Lex)
- Packaging and Packaging Waste Regulation (PPWR) Stakeholder Implementation Briefing Dirección General de Medio Ambiente de la Comisión Europea
- Automated, Right-Sized Packaging and EU 50 % Empty Space Rules MHI Solutions Magazine
- Análisis de la Confederación de Industrias del Papel sobre las exenciones para cartón en el PPWR de la UE y los ensayos de compresión ISO 12048 — revista de estrategias de envasado
- Método de ensayo de reciclabilidad Cepi versión 3 para envases a base de fibra y clasificación EN 643 — Confederación de Industrias Europeas del Papel (Cepi)
- Assessing Repulpability and Fiber Properties in Recovered Paper Products North Carolina State University BioResources
- Guía de diseño para la reciclabilidad de envases a base de papel — Asociación Estadounidense de Bosques y Papel (AF&PA)
- US20110268551A1: Counter Ejector of Cardboard Sheet Box-Making Machine (EN 415-1:2014, EN ISO 12100:2010, ISO 9001:2015) Google Patents / USPTO
- Pallet Wrapping and Straps Exempt from 100 % Reuse Requirement Under PPWR Dirección General de Medio Ambiente de la Comisión Europea
- Análisis retrospectivo y perspectivas sobre la Responsabilidad Ampliada del Productor y el PPWR — prensa mundial del envase
Recursos relacionados sobre transformación de cartón ondulado
- Línea automática integrada de envasado (impresión, troquelado, plegado-encolado y flejado)
- Sistemas de plegadora-encoladora para cartón ondulado de onda E, F, C, B y AB
- Máquinas plegadoras-encoladoras de cajas de alta velocidad Series CW-G y CW-W
- Kits de actualización para plegadora-encoladora servo, conjuntos de adhesivo en frío y recambios
- Blog técnico de Cenwan Machine: automatización de plantas de cajas de cartón e ingeniería de línea