Entre em contacto com a Cenwan Machine Company


As tendências de produção de caixas de cartão farmacêuticas para 2026 revelam mudanças no design de embalagens associadas ao equipamento do transformador. As marcas farmacêuticas estão a adotar cartão monomaterial reciclável a par das regras de reciclabilidade do Regulamento (UE) 2025/40 (PPWR), que preservam isenções específicas para medicamentos. A serialização 2D ao nível da unidade segundo a DSCSA dos Estados Unidos e a FMD da UE também é gerida. Aplicação da DSCSA e regras da FMD da UE, folhetos eletrónicos QR opcionais ou em projeto-piloto, fechos com rasgamento de fibra, Braille tátil e divisórias para cadeia de frio. Os requisitos regulamentares legais, os acordos de qualidade do cliente e as tendências de mercado influenciam as configurações da dobradeira-coladora. Ao longo da linha, estações dedicadas mantêm o alinhamento do recorte de cartão e efetuam a pré-dobragem de vincos especificados, como 180 graus no Vinco 1 e no Vinco 3 para encartuchadoras automáticas. Os requisitos dos clientes especificam a gravação em relevo de Braille Marburg Medium para uma altura nominal de ponto de 0,20 mm e o transporte plano para a classificação de códigos de barras segundo a norma ISO/IEC 15415 Grau C (1.5). Módulos opcionais no equipamento de transformação de caixas de cartão dobráveis acrescentam a ejeção de caixa única e a monitorização de cola UV.
Atualizado em outubro de 2026
Âmbito do guia de engenharia e encaminhamento comercial
Este guia técnico analisa a forma como as mudanças regulamentares e de formatos farmacêuticos de 2025 e 2026 regem o alimentador, a pré-dobragem, a codificação, a colagem, a inspeção e os Testes de Aceitação em Fábrica (FAT) nas linhas de caixas de cartão de medicamentos. Para especificações comerciais de máquinas, comparações de modelos e orçamentos de equipamento, visite a nossa página de soluções de dobradeira-coladora automática.
As tendências de produção de caixas de cartão farmacêuticas em 2026 incluem modelos em cartão reciclável, serialização para medicamentos aplicáveis, fechos invioláveis, Braille para embalagens de medicamentos e inspeção em linha. Os transformadores apoiam estas especificações no processo de produção através da pré-quebra calibrada do vinco e do transporte estável do recorte de cartão sob as cabeças aplicadoras de impressão e visão. As opções específicas para cada trabalho de produção incluem a monitorização de cola UV e a ejeção de caixa de cartão única controlada por encoder.
- Separe a desimpedimento de linha pré-utilização regulamentar na embalagem de medicamentos da engenharia de sensores e de ejeção em operação do transformador.
- Respeite as isenções específicas para medicamentos ao abrigo do Regulamento (UE) 2025/40 enquanto se prepara para materiais recicláveis em tabuleiros secundários.
- Distinga a classificação de impressão de códigos de barras ISO/IEC 15415 da verificação do conteúdo de dados de serialização GS1.
- Valide a pré-dobragem do vinco, a uniformidade dos pontos Braille de 0,20 mm e a rejeição de falhas de caixa de cartão única no cartão real durante o FAT.
Que tendências regulamentares e de mercado estão a remodelar a produção de caixas de cartão farmacêuticas em 2026?
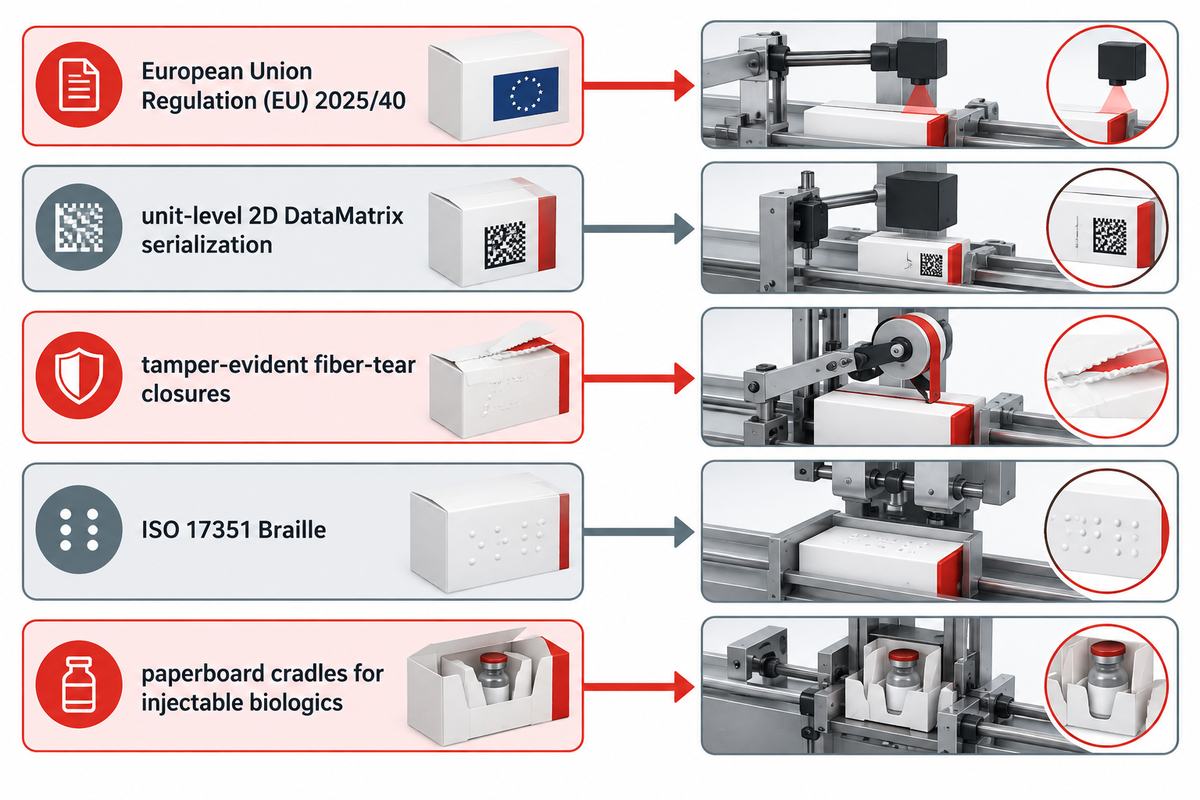
Cinco tendências regulamentares e de mercado remodelam a produção de caixas de cartão farmacêuticas em 2026. Estas incluem o Regulamento (UE) 2025/40 da União Europeia relativo aos resíduos de embalagens (com isenções específicas para medicamentos) e a serialização 2D DataMatrix ao nível da unidade ao abrigo das regras faseadas da DSCSA dos Estados Unidos e da FMD da UE. Os transformadores também respondem aos fechos invioláveis com rasgamento de fibra, ao Braille ISO 17351, aos folhetos eletrónicos QR opcionais ou em projeto-piloto e aos suportes de cartão para produtos biológicos injetáveis.
De acordo com o relatório setorial de 2026 da PMMI, 78% dos fabricantes de medicamentos já estão em processo de implementação de alterações de embalagem sustentável para cumprir as suas metas empresariais de sustentabilidade. O mesmo relatório projeta que o mercado global de maquinaria de embalagem cresça a uma taxa de crescimento anual composta (CAGR) de 7,8% até 2028. A análise de mercado da Towards Packaging avalia o mercado global alargado de embalagens farmacêuticas em USD 148,65 mil milhões em 2025. Segundo essa perspetiva de mercado, projeta-se que a receita global atinja USD 354,69 mil milhões até 2035 ao longo do período de previsão, seguindo a expansão de base acompanhada desde 2022.
O aumento dos investimentos em cuidados de saúde e o acesso mais alargado aos serviços de saúde estão a acelerar o crescimento regional tanto na Ásia-Pacífico como na América Latina. Uma maior prevalência de doenças crónicas e o aumento das aprovações de medicamentos impulsionam a procura crescente de embalagens de medicamentos em dose unitária. Contudo, a maioria dos estudos sobre a dimensão e o crescimento do mercado combina recipientes primários com caixas de cartão secundárias. Estes estudos agrupam empresas de referência como a Amcor plc e a Schott AG, que fornecem frascos, embalagens flexíveis, formatos de saquetas, embalagens blister em folha de alumínio e seringas pré-cheias, juntamente com os transformadores de caixas de cartão.
Na indústria farmacêutica, os fabricantes de caixas de cartão secundárias têm de responder a uma realidade de engenharia distinta. As empresas farmacêuticas esperam que cada solução de embalagem secundária proteja o prazo de validade do produto, apoie a adesão do doente à terapêutica e funcione de forma limpa em encartuchadoras de alta velocidade. As análises setoriais da Smurfit Westrock destacam materiais ecológicos, design centrado no doente e embalagens inteligentes em toda a cadeia de abastecimento. Os engenheiros fabris dos transformadores traduzem estas soluções de embalagem sustentável em especificações para as estações da dobradeira-coladora, em vez de descrições genéricas de bens de consumo. A Matriz de Requisitos Tendência-Estação e a Barreira de Desimpedimento de Linha Farmacêutica Zero-Defeitos sintetizam o PPWR da UE (Regulamento 2025/40), a norma 21 CFR 211.130, o Braille ISO 17351 e a engenharia OEM de dobradeiras-coladoras em duas ferramentas de decisão originais e multifuncionais para transformadores.
Matriz de Requisitos Tendência-Estação
A Matriz de Requisitos Tendência-Estação associa dez fatores atuais de regulamentação e de formato farmacêutico ao seu âmbito de aplicação, ao impacto numa estação da dobradeira-coladora e às verificações de controlo em linha.
| Tendência de Produção ou Requisito Legal | Âmbito Regulamentar ou de Mercado | Estação da Dobradeira-Coladora Afetada | Controlo em Linha ou Ensaio de Verificação |
|---|---|---|---|
| Embalagem secundária reciclável e transição voluntária para cartão monomaterial | Metas de sustentabilidade das marcas e regras de reciclabilidade do Regulamento (UE) 2025/40 (PPWR) (aplicam-se isenções específicas para medicamentos, sem imposição geral de monomaterial) | Comporta do alimentador e estação de pré-dobragem | Folga calibrada da comporta e pré-quebra do vinco sem fissuras no revestimento |
| Embalagens blister em cartão e divisórias para frascos | Substituição voluntária pelas marcas de tabuleiros secundários em PVC/PET não isentos | Dobragem de divisórias de colagem em linha reta ou ganchos rotativos condicionais de 4/6 cantos | Ganchos de dobragem sincronizados quando são especificados suportes internos de retenção multipainel |
| Serialização 2D DataMatrix ao nível da unidade | DSCSA dos Estados Unidos e FMD da UE (Regulamento Delegado 2016/161) | Correia de transporte e mesa de codificação | Acerto de registo estável do recorte de cartão e verificação do grau de impressão ISO/IEC 15415 (mínimo Grau C / 1.5) |
| Folhetos eletrónicos digitais (ePI) e divisão em múltiplos SKU | Projeto-piloto ePI da EMA e enquadramento QR para profissionais de saúde da Swissmedic (dezembro de 2025) | Eixos servo e HMI de gestão de receitas | Chamada motorizada de carros e verificação física documentada de desimpedimento de linha |
| Extremidades de caixas de cartão coladas invioláveis | Rasgamento visível de fibras na abertura, conforme descrito pela CCL Healthcare | Geometria das abas das extremidades e elementos de rasgamento cortados por matriz compatíveis com a selagem na encartuchadora a jusante | Adesão entre o adesivo e o cartão que produz danos visíveis na abertura |
| Braille tátil em caixas de cartão de medicamentos | ISO 17351 e especificação Marburg Medium (base de 1,3 mm a 1,6 mm, espaçamento entre pontos de 2,5 mm, espaçamento entre células de 6,0 mm, altura nominal de ponto de 0,20 mm) | Unidade rotativa de gravação de Braille em relevo (quando gravado em linha) | Acerto de registo das ferramentas macho/fêmea até 200 m/min sem esmagamento dos pontos sob compressão |
| Caixas de pequeno formato para frascos e ampolas | Apresentações de dose unitária de elevada potência e de ensaios clínicos | Alimentador de correia estreita e carros de pré-dobragem | Verificação da largura mínima do recorte de cartão aberto nos planos de corte reais de produção |
| Caixas de cartão para produtos biológicos e biossimilares de cadeia de frio | Cadeia de frio refrigerada face ao armazenamento à temperatura ambiente segundo a rotulagem de estabilidade do medicamento | Bicos de cola fria de dispersão (PVA) e de cola termofusível (hot-melt) | Verificação da união adesiva e do rasgamento de fibras segundo os protocolos de acondicionamento especificados pelo cliente |
| Prevenção de trocas cGMP e desimpedimento de linha | Regras de embalagem de medicamentos 21 CFR 211.130(e) e acordos de qualidade do transformador | Inspeção física pré-utilização e leitor opcional de códigos farmacêuticos (pharmacode) em linha | Desimpedimento pré-tiragem documentado aliado à leitura de códigos farmacêuticos e de cola UV especificada para o trabalho de produção |
| Remoção zero-defeitos de falhas de caixa de cartão única | Acordos de qualidade do transformador para caixas de cartão de medicamentos | Comporta opcional de ejeção de alta velocidade antes da compressão | Ejeção de recorte de cartão único seguida por encoder com confirmação por fotocélula no contentor de unidades rejeitadas |
Os limites regulamentares exigem uma atenção cuidada de engenharia. Segundo a síntese do Regulamento (UE) 2025/40 no EUR-Lex, o Regulamento relativo a Embalagens e Resíduos de Embalagens entrou em vigor a 11 de fevereiro de 2025. É aplicável na generalidade a partir de 12 de agosto de 2026 e define metas de reciclabilidade para 2030 e 2035. O PPWR prevê isenções específicas dos requisitos de reciclabilidade para embalagens primárias de medicamentos e embalagens exteriores de medicamentos necessárias para preservar a qualidade do produto. O PPWR não impõe um material único para todas as caixas de medicamentos. Ainda assim, muitas marcas estão a transferir voluntariamente tabuleiros e caixas de cartão secundárias não isentas para cartão monomaterial reciclável, preservando simultaneamente a proteção de barreira para produtos farmacêuticos sensíveis.
Como é que o PPWR e a transição para cartão monomaterial afetam a rigidez e a vincagem dos recortes de cartão?
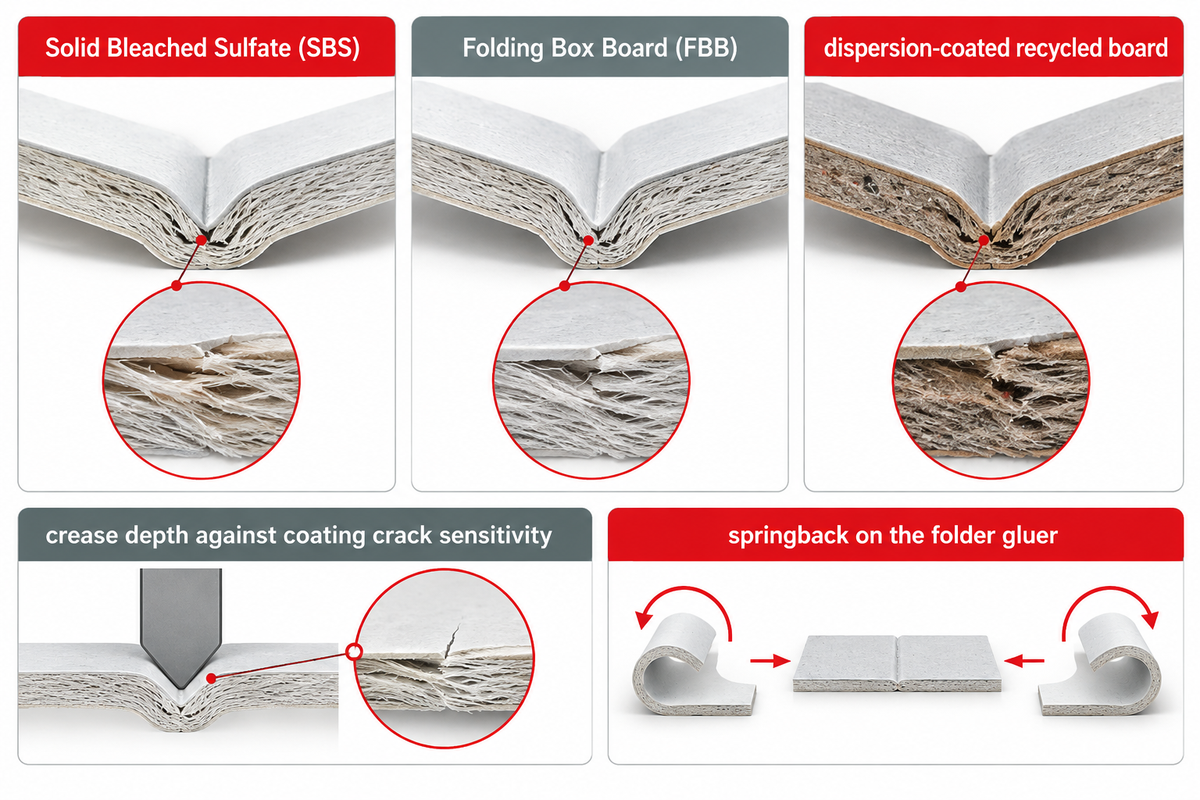
A utilização de diferentes tipos de cartão, bem como de cartão com maior teor de fibras recicladas, pode influenciar a rigidez dos recortes de cartão, a delaminação e o retorno elástico na dobradeira-coladora. Quando as marcas mudam para cartão branqueado de pasta química (SBS), cartão folding (FBB) ou cartão reciclado com revestimento de dispersão, os transformadores equilibram a profundidade do vinco face à sensibilidade à fissuração do revestimento e calibram as correias de pré-dobragem para as variações na rigidez do cartão.
A ênfase crescente na sustentabilidade empresarial está a impulsionar a substituição por cartão nas embalagens secundárias de medicamentos. Um artigo científico revisto por pares sobre a mecânica da vincagem por matriz de corte na revista BioResources Journal da NC State University analisa a forma como a vincagem delamina internamente o cartão ao nível das fibras, reduzindo assim a rigidez à dobragem. Se um vinco não for suficientemente profundo para delaminar as fibras, o cartão FBB rígido ou o cartão reciclado pode resistir à dobragem e abrir-se por retorno elástico durante a colagem. A fissuração dos revestimentos de barreira durante a vincagem enfraquece a proteção contra a humidade durante o transporte.
Não existe uma profundidade de vinco ou largura de canal universal para todos os tipos de cartão. Os transformadores estabelecem padrões de corte por matriz e de pré-dobragem com base nos dados da fábrica de papel, tais como a espessura do cartão, o teor de humidade e a direção da fibra. O cartão SBS virgem utiliza pasta química. A direção da fibra e a humidade do cartão influenciam a fissuração do vinco e o comportamento na dobragem. O cartão FBB multicamada (GC1 e GC2) utiliza uma camada intermédia de pasta mecânica que aumenta o volume e a rigidez por grama. Contudo, o cartão FBB apresenta maior elasticidade e maior retorno elástico após a dobragem. Os cartões com teor reciclado e as suas diferentes comprimentos de fibra e estruturas de camadas afetam o desempenho na dobragem. As ferramentas de vincagem e o suporte dos carros têm de ser ajustados para cada qualidade de cartão e nível de humidade.
Cenário prático: Um transformador altera uma caixa de cartão de comprimidos para doenças crónicas de um cartão laminado com PET para um recorte de cartão FBB com revestimento de dispersão. Durante os ensaios de produção a alta velocidade, as caixas de cartão acabadas apresentam microfissuras ao longo da quarta linha de vinco e um alinhamento irregular da junta lateral da caixa. Em vez de aumentar a pressão do rolo de compressão, o técnico verifica amostras à saída do alimentador e à entrada da vincagem. A verificação demonstra que o revestimento de dispersão aumenta o atrito superficial contra a espada de dobragem. A delaminação do vinco é verificada antes de cada dobra, o que elimina a fissuração da camada superficial.
O que exigem os requisitos de serialização e de códigos 2D DataMatrix na linha da dobradeira-coladora?
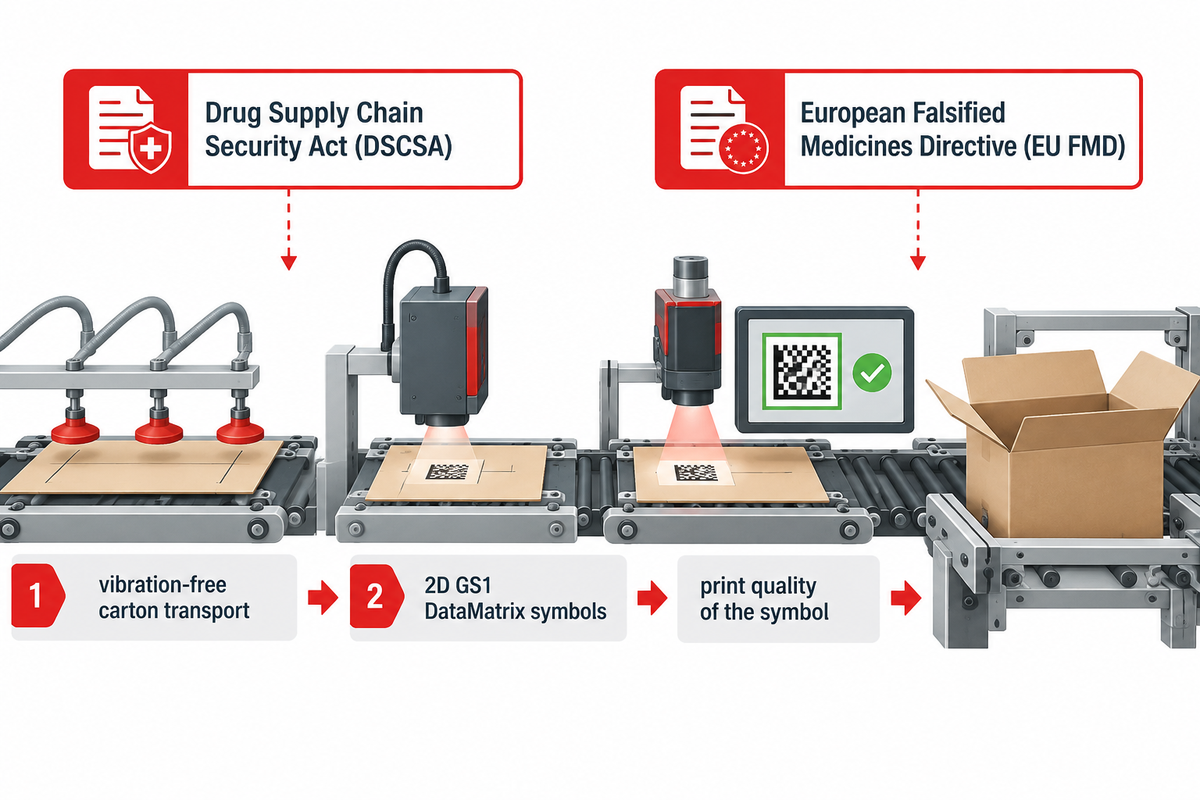
A serialização de medicamentos ao nível da unidade ao abrigo da Drug Supply Chain Security Act (DSCSA) dos Estados Unidos e da Diretiva dos Medicamentos Falsificados (EU FMD) exige um transporte estável e sem vibrações da caixa de cartão durante a impressão e a verificação por câmara. Manter a aba da caixa de cartão plana permite que os símbolos 2D GS1 DataMatrix atinjam, pelo menos, uma classificação de qualidade de impressão ISO/IEC 15415 Grau C (1.5).
Os engenheiros fabris têm de distinguir dois requisitos de serialização diferentes. O primeiro é a qualidade de impressão do símbolo, que é determinada por verificadores de câmara. De acordo com o guia de verificação ISO/IEC 15415 da Certified Labeling Solutions, os verificadores de câmara avaliam os símbolos 2D DataMatrix numa escala de 0.0 a 4.0. Os requisitos do setor estipulam habitualmente um mínimo de Grau C (1.5) na leitura. Os transformadores apontam para o Grau B (2.5) ou Grau A (3.5) durante a transformação para compensar o desgaste de impressão admissível.
A validação dos identificadores de aplicação GS1 e da unicidade do número de série exige uma avaliação distinta da aprovação no ensaio ótico ISO/IEC 15415. Os requisitos do identificador de produto da DSCSA tornaram-se aplicáveis aos fabricantes a partir de 2017 e aos reembaladores a partir de 2018. As políticas de fiscalização foram faseadas. O identificador legal inclui o NDC e um número de série único, além do número de lote e da data de validade, enquanto as implementações GS1 codificam o NDC dentro de um GTIN. Quando os transformadores imprimem códigos 2D serializados em linha numa dobradeira-coladora, o acerto de registo estável do recorte de cartão e a distância de trabalho controlada apoiam a qualidade de impressão. As correias de transporte por vácuo são uma boa forma de estabilizar o recorte de cartão. O desalinhamento rotacional pode fazer com que a impressão saia do período programado de aceitação da câmara, resultando na rejeição do código.
Conforme documentado na reportagem da Healthcare Packaging sobre a Keystone Folding Box, os transformadores que processam encomendas serializadas e antifalsificação estão a combinar dobradeiras-coladoras de alta velocidade com fluxos de trabalho dedicados de inspeção e CAD. Manter o painel de codificação livre de névoa de adesivo ou de marcas de abrasão das correias ajuda a proteger a leitura dos códigos a jusante.
Como é que as embalagens conectadas, os folhetos eletrónicos QR e os lotes de pequena tiragem estão a alterar as exigências de mudança de formato?
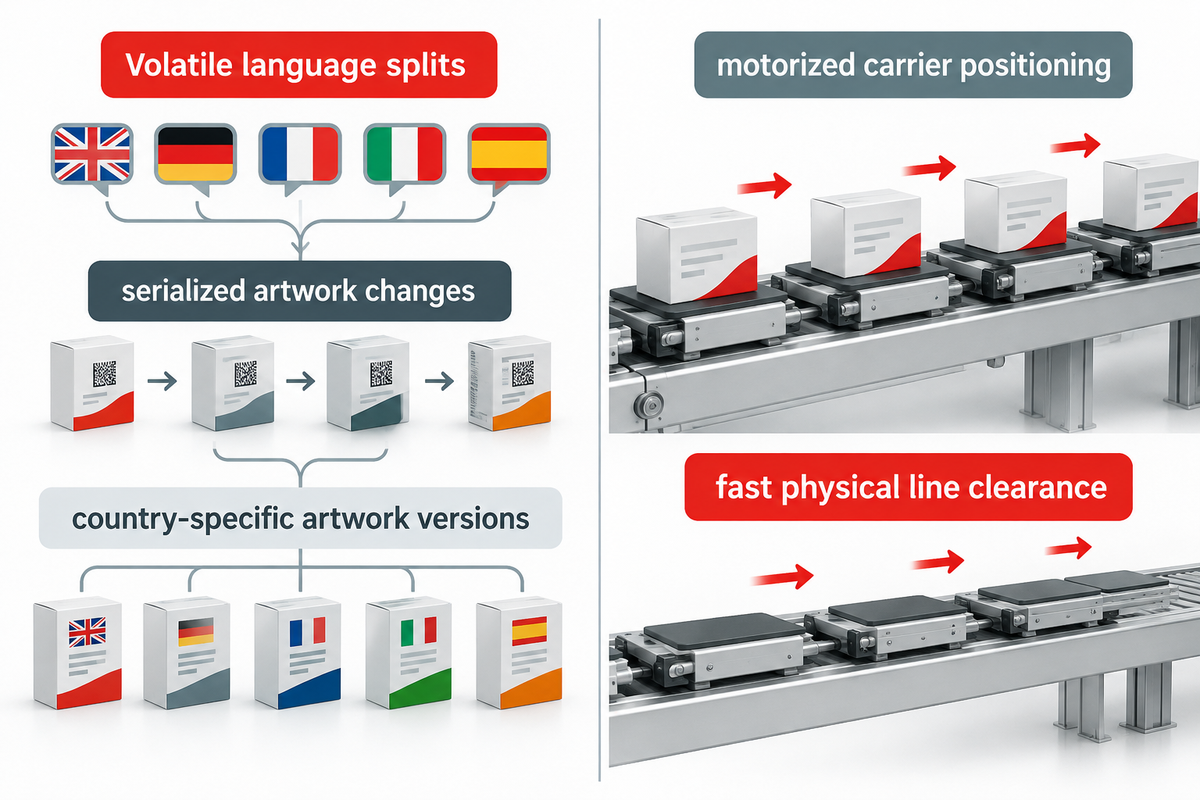
As divisões variáveis por idioma, a medicina personalizada, os biossimilares e as alterações de artes gráficas serializadas estão a fragmentar grandes encomendas de caixas de cartão em múltiplas encomendas de pequena dimensão. Os transformadores estão a produzir pequenas encomendas de forma eficiente através do posicionamento motorizado dos carros e do rápido desimpedimento físico da linha. Embora a serialização obrigatória impulsione a documentação do lote, os códigos QR opcionais ou em projeto-piloto de informação eletrónica para o doente (ePI) acrescentam versões de arte gráfica específicas para cada país que exigem mudanças de formato rápidas e isentas de erros.
Prevê-se que o aumento da investigação e desenvolvimento em medicamentos dirigidos e em embalagens especializadas faça crescer o número de referências (SKU) nos próximos anos. As autoridades regulamentares tratam de forma distinta os códigos QR de marketing ou de folheto eletrónico e os símbolos legais de serialização. A EMA está atualmente a realizar testes-piloto de Informação Eletrónica do Produto (ePI) na Europa. Entretanto, a instrução de trabalho de dezembro de 2025 da Swissmedic permite códigos QR em embalagens de medicamentos apenas para informações destinadas a profissionais de saúde, mantendo obrigatórios os folhetos impressos para os doentes. Paralelamente, os produtos biológicos órfãos, as dosagens de concentrações específicas e as embalagens regionais de mercados emergentes exigem quantidades de lote mais reduzidas.
A serialização extensiva e as variações de lotes resultam num elevado número de referências (SKU) e num importante estrangulamento operacional. Os operadores têm de conciliar as versões de artes gráficas serializadas com as receitas do trabalho de produção. O desimpedimento físico da linha também é obrigatório antes de processar a encomenda seguinte de caixas de cartão. Algumas fábricas de produção de medicamentos consolidam os lotes de enchimento para compensar esse tempo de paragem. Contudo, os transformadores de caixas de cartão suportam a proliferação de SKU enquanto procuram manter a rentabilidade. Para mais informações, consulte a nossa nota técnica sobre a redução do tempo de mudança de formato na dobradeira-coladora para lotes de pequena tiragem.
A dobradeira-coladora utiliza a memória de receitas guardadas para repor posições recorrentes de carros, correias e bicos de cola em trabalhos de produção repetidos. Esta automação ajuda a reforçar a repetibilidade entre turnos. A chamada de receitas repõe as definições guardadas da máquina, mas os operadores continuam a ter de remover os recortes de cartão residuais e concluir o desimpedimento físico da linha entre SKU para que nenhuma caixa de cartão estranha passe para o trabalho seguinte.
Como se comparam as caixas de cartão coladas invioláveis com os fechos de abas de encaixe na produção?
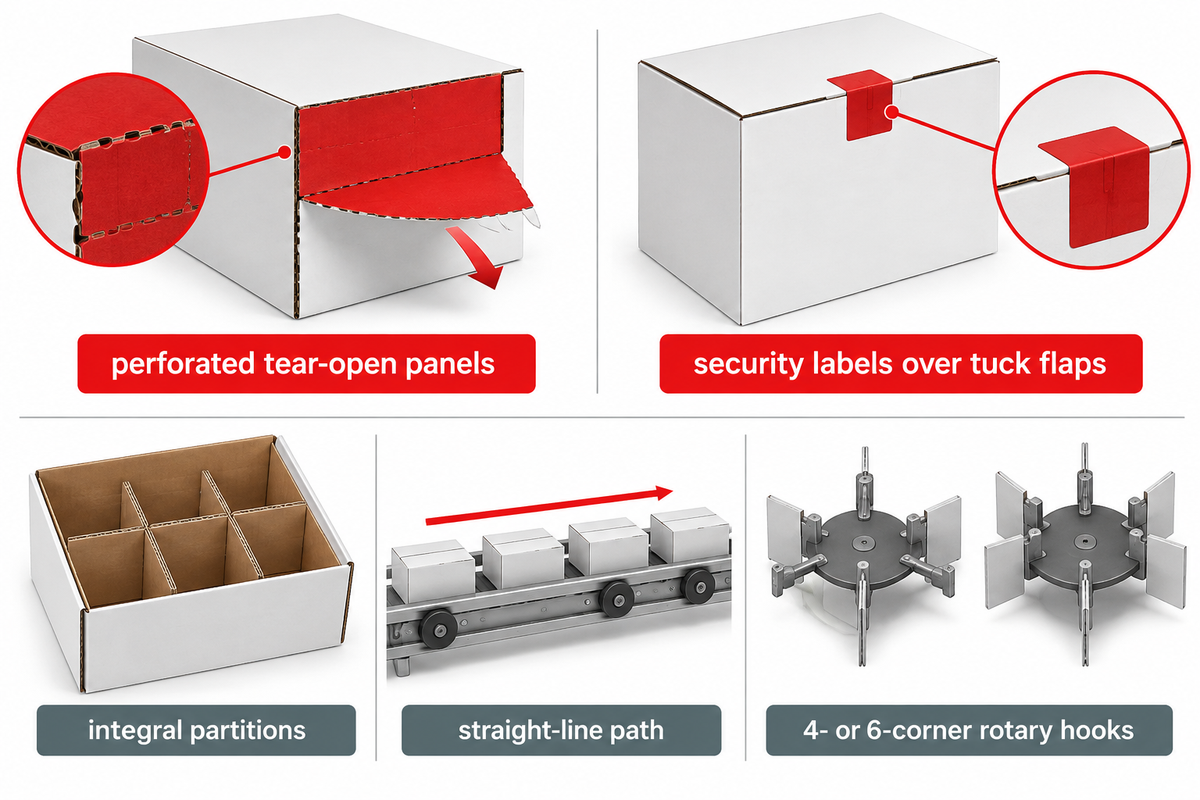
Na embalagem, as caixas de cartão de extremidades coladas utilizam fechos colados com painéis de abertura picotados, enquanto as caixas de cartão com abas de encaixe utilizam etiquetas de segurança sobre as abas de fecho. O transformador efetua a selagem e a colagem lateral dos recortes de cartão, e a encartuchadora na linha de enchimento conclui o fecho. Para caixas de cartão com divisórias integradas, o desenho do recorte de cartão e o tipo de equipamento utilizado pelo transformador variam. As mangas divisórias para painéis simples passam num percurso de colagem em linha reta, enquanto para suportes multipainel complexos são utilizados ganchos rotativos de 4 ou 6 cantos.
A CCL Healthcare disponibilizou informações adicionais (frequentemente ilustradas) sobre as soluções adotadas pelas marcas para obter evidência de violação, segurança e integridade em conformidade com os requisitos antifalsificação da FMD da UE. As caixas de cartão com abas de encaixe utilizam etiquetas de segurança, ou as marcas especificam caixas de cartão de extremidades coladas com painéis de abertura picotados que, ao serem abertos, apresentam rasgamento visível de fibras ou danos irreversíveis na tira de abertura. Adicionalmente, a Patente dos Estados Unidos US7121991B2 descreve um recorte de cartão multipainel que pode integrar paredes de dobragem auxiliares e/ou divisórias para criar compartimentos individuais na caixa de cartão.
| Tipo Estrutural de Caixa de Cartão | Operações na Dobradeira-Coladora do Transformador | Operações na Encartuchadora a Jusante | Risco Principal de Falha de Qualidade |
|---|---|---|---|
| Caixa de Cartão Standard de Abas Invertidas | Pré-quebra no Vinco 1 e no Vinco 3. Junta lateral da caixa longitudinal com cola fria e pré-dobragem das abas de encaixe por ranhura ou fricção | Armação rotativa ou por sucção, inserção de blister ou frasco e fecho mecânico da aba (mais etiqueta inviolável, se exigido) | Elevada resistência à abertura ou rasgamento da ranhura de bloqueio se o retorno elástico do Vinco 1 e do Vinco 3 for excessivo |
| Caixa de Cartão de Extremidades Coladas Invioláveis | Colagem da junta lateral da caixa, transporte de precisão de microperfurações cortadas por matriz sem rasgamento prematuro e zonas de reserva sem verniz nas abas das extremidades | Aplicação de adesivo hot-melt nas abas das extremidades e selagem por compressão para um fecho colado que apresente rasgamento visível de fibras ao ser aberto | Abertura espontânea das abas das extremidades se o verniz UV invadir as zonas de reserva de colagem ou se as microperfurações enfraquecerem o transporte do recorte de cartão |
| Caixa de Cartão com Divisória Multipainel / Suporte Interno | Configurada conforme a geometria real da caixa: dobragem de divisórias de colagem em linha reta para mangas simples, ou alimentação de cartão assimétrica larga condicional e ganchos rotativos de 4/6 cantos para suportes multipainel | Colocação por carregamento superior ou lateral de frascos, seringas ou autoinjetores em compartimentos de cartão pré-formados | Colapso da divisória interna ou formação de fios de adesivo sobre os compartimentos do dispositivo durante a dobragem a alta velocidade |
O transformador tem de manter o verniz, o revestimento aquoso e os agentes desmoldantes de silicone fora das abas de colagem ao produzir caixas de cartão de extremidades coladas invioláveis. Essa exclusão é válida tanto na aba da junta lateral da caixa do transformador como nas zonas das abas das extremidades reservadas para as selagens hot-melt na linha de enchimento. Uma única blanqueta de envernizamento desalinhada pode provocar aberturas espontâneas no terreno depois de o produto sair da linha de embalamento.
Que especificações da dobradeira-coladora apoiam a gravação de Braille ISO 17351 e as caixas de cartão de pequeno formato?
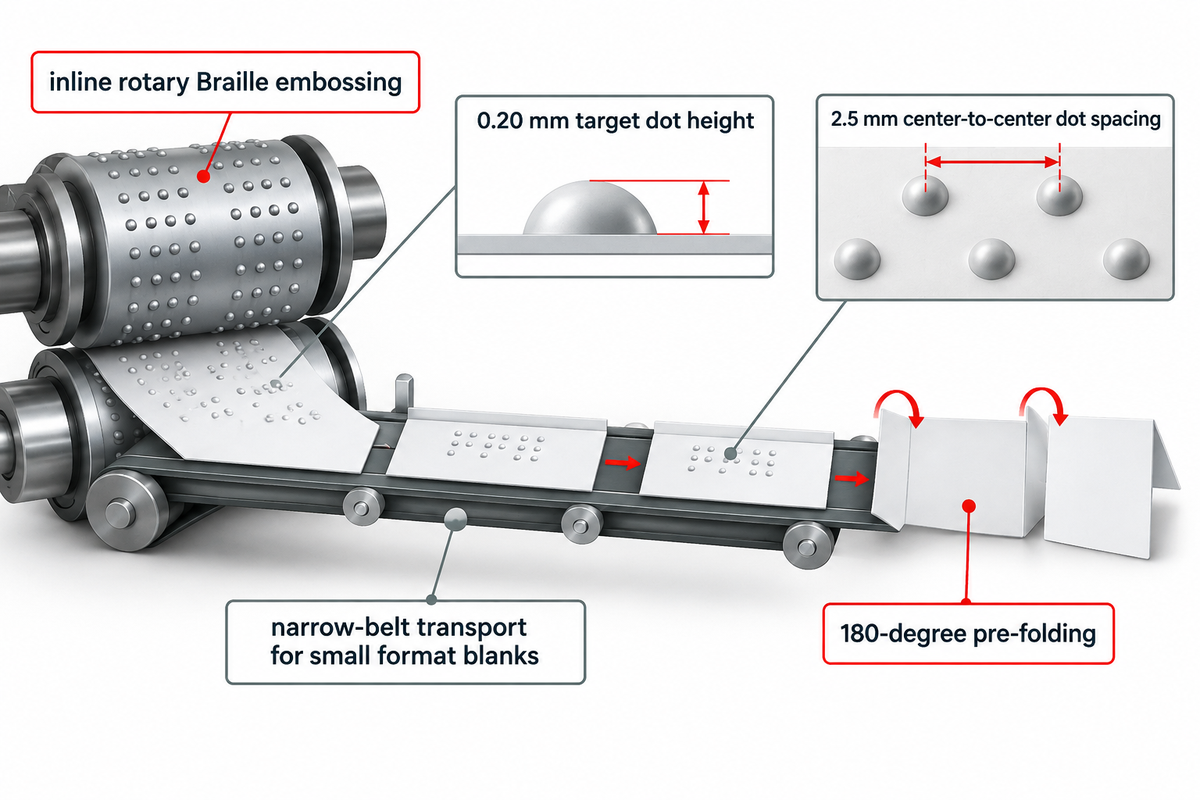
O módulo Diana Braille da Heidelberg proporciona a gravação rotativa de Braille em linha para caixas de cartão de medicamentos que seguem a norma ISO 17351 e a geometria Marburg Medium, incluindo uma altura nominal de ponto de 0,20 mm. Também suporta o transporte por correia estreita para recortes de cartão de pequeno formato. Para reduzir a força de abertura nas encartuchadoras automáticas de blisters, os transformadores especificam a pré-dobragem a 180 graus na primeira e na terceira linhas de vinco, quando exigido pelo tipo de caixa.
De acordo com a especificação técnica Marburg Medium da PharmaBraille, o Braille em medicamentos exige um diâmetro de base de ponto de 1,3 mm a 1,6 mm. A norma especifica um espaçamento entre centros de pontos de 2,5 mm, um espaçamento entre células de 6,0 mm e uma altura nominal de ponto de 0,20 mm segundo a ISO 17351. Quando os transformadores gravam Braille em linha na dobradeira-coladora em vez de na máquina de corte e vinco, as ferramentas rotativas formam os pontos de 0,20 mm à velocidade de transformação. O módulo Diana Braille da Heidelberg, por exemplo, especifica o acerto de registo da gravação rotativa a velocidades até 200 m/min (até 85 000 caixas de cartão por hora). Após a gravação em relevo, as correias dos carros e os rolos de compressão a jusante têm de passar ao lado do painel Braille para que os rolos de pressão não esmaguem os pontos elevados de 0,20 mm.
As caixas de cartão de pequeno formato para frascos, ampolas e colírios colocam um desafio mecânico distinto devido aos requisitos de largura mínima do recorte de cartão aberto e de geometria de pré-quebra. A física do papel comprova que a delaminação do vinco rege a resistência à dobragem. Na prática de transformação, a pré-dobragem a 180 graus do primeiro vinco (lado da aba de colagem) e do terceiro vinco (painel principal oposto) é uma especificação OEM estabelecida para linhas automáticas de encartuchamento. Quando o primeiro e o terceiro vincos dobram totalmente a 180 graus em torno das espadas e dos rolos, a caixa de cartão colada a plano abre-se de forma limpa sob as ventosas rotativas de vácuo. Pode explorar a geometria mecânica das correias e espadas no nosso artigo dedicado à conceção do mecanismo de pré-dobragem da dobradeira-coladora.
Para caixas de cartão miniatura de dose unitária, dê prioridade ao kit de alimentador para pilhas estreitas da máquina e a uma largura da correia central de transporte que permita a entrada da correia em painéis estreitos da caixa de cartão sem colidir com os ganchos de dobragem.
Como é que os produtos biológicos de cadeia de frio e as caixas de cartão para autoinjetores alteram os requisitos de adesivo e de dobragem?
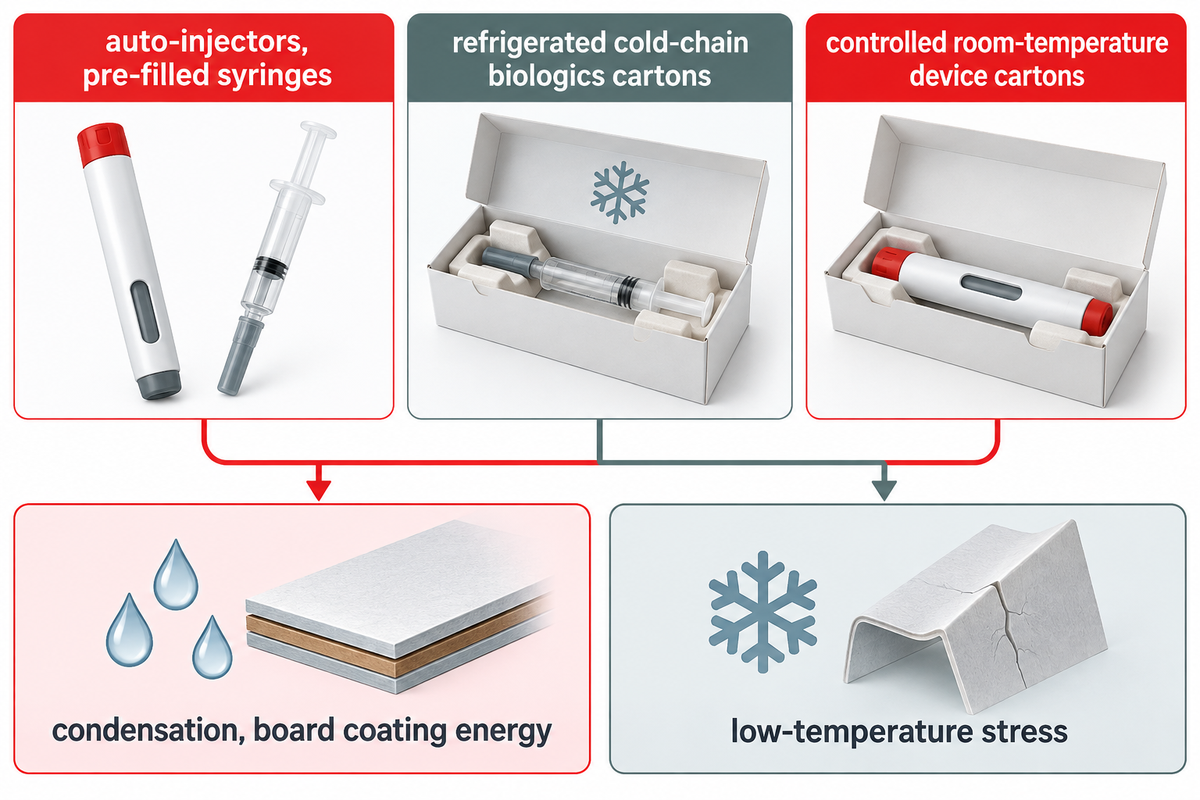
Os suportes estruturais de cartão para autoinjetores, seringas pré-cheias e dispositivos de autoadministração devem ser concebidos para manter a resistência do adesivo nas condições de armazenamento especificadas e para proteger os cilindros de vidro. Os transformadores têm de distinguir as caixas de cartão de produtos biológicos refrigerados da cadeia de frio das caixas de cartão de dispositivos conservados à temperatura ambiente controlada, de acordo com o perfil de estabilidade do medicamento. As equipas testam as juntas coladas quanto à condensação, à energia superficial do revestimento do cartão e ao esforço a baixa temperatura.
A procura crescente de dispositivos de injeção domiciliária e o aumento dos medicamentos biológicos tornaram os suportes multipainel de cartão num segmento central de transformação. Estas caixas de cartão com divisórias integradas são isentas de plástico e substituem os tabuleiros termoformados. Variam amplamente consoante a formulação. As caixas de cartão de produtos biológicos refrigerados, como canetas de anticorpos monoclonais e caixas de cartão de vacinas, são conservadas na cadeia de frio para proteger a dose dentro da caixa de cartão original contra a luz e o choque térmico. Em contrapartida, vários autoinjetores de emergência são conservados à temperatura ambiente controlada e não devem ser refrigerados. Os engenheiros de embalagem ajustam, por isso, o cartão e o adesivo ao perfil de estabilidade do medicamento, em vez de assumirem que todas as caixas de injetáveis entram numa câmara frigorífica.
Na dobradeira-coladora, a seleção de adesivos de elevado desempenho equilibra o tempo aberto, a penetração nas fibras e a resistência térmica. A cola de dispersão de acetato de polivinilo penetra no cartão não revestido e desenvolve resistência à medida que a água da cola evapora. O rasgamento de fibras ocorre quando a resistência da união do adesivo é superior à resistência do cartão. As dobradeiras-coladoras de alta velocidade utilizam adesivos hot-melt. Contudo, o guia de resolução de problemas de abertura espontânea de hot-melt da Henkel alerta que revestimentos de baixa energia superficial, tempo aberto incorreto ou compressão insuficiente fazem com que as juntas se abram sob armazenamento a frio ou ciclos de humidade. Os transformadores modificam o equipamento de bicos e discos, bem como o protocolo de acondicionamento, conforme descrito no nosso guia de configuração do sistema de colagem da dobradeira-coladora.
Cenário prático: Um transformador produz uma caixa de cartão de 6 cantos com fundo automático e suporte interno de cartão integrado para uma seringa pré-cheia refrigerada. Durante as primeiras tiragens de produção, as amostras passaram nos ensaios de tração à temperatura ambiente. Contudo, após o acondicionamento refrigerado, as juntas laterais da caixa de cartão abriram-se espontaneamente. A inspeção das uniões que falharam revela cordões de adesivo lisos e brilhantes assentes sobre um revestimento posterior estucado a caulino sem penetração nas fibras. Ao aplicar um tratamento por plasma na aba de colagem antes do jato de cola fria e ao prolongar o tempo de contacto da correia de compressão, o transformador conseguiu restabelecer o rasgamento total de fibras em condições refrigeradas.
Como é que a inspeção por visão zero-defeitos e a ejeção de caixa de cartão única evitam falhas de desimpedimento de linha?
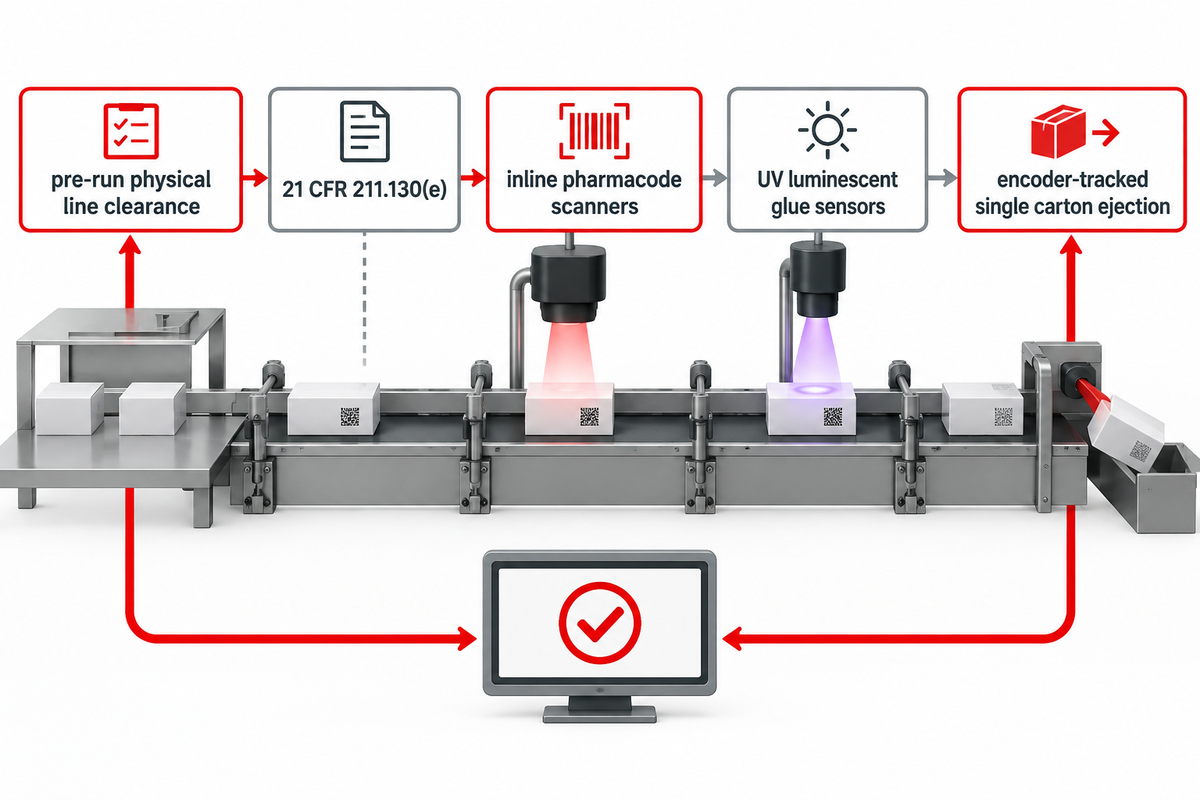
A prevenção de trocas de embalagens combina o desimpedimento físico da linha antes da tiragem e a inspeção automática em operação com a ejeção de caixa de cartão única. Nas operações de embalagem de medicamentos ao abrigo da norma 21 CFR 211.130(e), as instalações inspecionam e documentam as linhas de embalagem antes da sua utilização. Na dobradeira-coladora, os transformadores reforçam o desimpedimento de linha com leitores de código farmacêutico em linha, câmaras de visão 2D, sensores de cola luminescente UV e comportas de ejeção de caixa de cartão única seguidas por encoder que são confirmadas por uma fotocélula no contentor de unidades rejeitadas.
A engenharia de conformidade começa com uma leitura rigorosa das normas federais. Ao abrigo da norma 21 CFR 211.130(e), as instalações de embalagem e rotulagem de medicamentos são inspecionadas imediatamente antes da utilização. Esta verificação garante que os produtos farmacêuticos anteriores e os materiais de embalagem ou rotulagem inadequados foram removidos, sendo os resultados da inspeção documentados nos registos de produção do lote. Os sensores em linha na dobradeira-coladora de um transformador não substituem o desimpedimento físico da linha antes da tiragem. Em vez disso, proporcionam uma defesa de engenharia em tempo real contra recortes de cartão extraviados, linhas de cola em falta e defeitos de impressão durante a transformação a alta velocidade.
Fornecedores de equipamento como a Baumer hhs e a Heidelberg (Diana Inspection) desenvolveram sistemas de acompanhamento em malha fechada para caixas de cartão dobráveis. A cola fria de base aquosa é incolor, pelo que os transformadores utilizam adesivos aditivados com um branqueador ótico que emite fluorescência sob luz UV. Assim, a presença do adesivo é detetada por um sensor de luminescência UV e o comprimento da linha de cola é medido por um encoder. A deteção da largura e da posição da linha de cola exige uma inspeção com resolução espacial. Em simultâneo, um leitor de código farmacêutico ou uma câmara de visão 2D verifica a identidade do SKU antes do fecho da junta lateral da caixa.
Barreira de Desimpedimento de Linha Farmacêutica Zero-Defeitos
A Barreira de Desimpedimento de Linha Farmacêutica Zero-Defeitos integra nove barreiras de verificação pré-tiragem e em operação. Esta sequência é utilizada para auditar a deteção de falhas e a remoção de caixas de cartão individuais durante os Testes de Aceitação em Fábrica (FAT) e a produção normal.
| Etapa da Barreira | Alvo de Verificação | Mecanismo de Controlo ou Sensor | Disposição à Prova de Falhas e Ensaio de Desafio FAT |
|---|---|---|---|
| 1. Desimpedimento de Linha Pré-Utilização | Remoção de recortes de cartão, etiquetas e materiais inadequados do lote anterior antes de iniciar uma nova encomenda (alinhada com os princípios de inspeção da norma 21 CFR 211.130(e)) | Varredura física por duas pessoas do alimentador, guias, zonas sob proteções e contentor de unidades rejeitadas | Registo assinado de desimpedimento de linha antes de carregar a nova palete |
| 2. Bloqueio de Receita e Ferramentas | Correspondência da revisão do desenho, plano de corte, roda de Braille e tolerâncias dos sensores | Verificação da receita na HMI face ao dossier aprovado de padrões de qualidade | Bloquear o arranque se a revisão do desenho ou a disposição do Braille diferir da ordem de produção |
| 3. Verificação de Folha Dupla no Alimentador | Evitar que recortes de cartão sobrepostos ocultem uma caixa de cartão não colada ou não inspecionada | Detetor de folha dupla ultrassónico ou de calibre mecânico à saída do alimentador | Paragem imediata da embraiagem do alimentador ou ejeção monitorizada do par sobreposto |
| 4. Identidade Pharmacode / 2D em Linha | Detetar recortes de cartão de SKU estranhos ou trocas de idioma na arte gráfica | Leitor de código farmacêutico de alta velocidade ou câmara 2D DataMatrix sobre o recorte de cartão plano | Acionar o registo de acompanhamento por encoder para rejeição de caixa de cartão única a jusante |
| 5. Visão de Impressão e Superfície | Detetar janelas de lote/validade em falta, pintas de impressão ou defeitos superficiais | Câmara de inspeção de impressão para defeitos gráficos, combinada com inspeção de relevo por iluminação angular quando são especificadas verificações de Braille | Sinalizar o ID do recorte de cartão defeituoso no registo de deslocamento sem parar o acionamento principal |
| 6. Sensor de Cola Luminescente UV | Verificar a presença de adesivo na junta lateral da caixa e o comprimento da linha de cola associado ao encoder (com visão de resolução espacial quando são especificadas verificações de largura ou desvio) | Sensor ótico de luminescência UV que lê o traçador fluorescente na cola fria | Rejeitar recortes de cartão com linhas de cola curtas ou em falta antes da dobragem |
| 7. Ejeção Individual Seguida por Encoder | Remover apenas o recorte de cartão defeituoso à velocidade da linha antes da correia de compressão | Defletor pneumático ou servo de alta velocidade sincronizado com os impulsos do encoder da correia | Desviar o recorte de cartão defeituoso para a caixa de recolha de unidades rejeitadas trancada |
| 8. Fotocélula de Confirmação de Rejeição | Comprovar que o recorte de cartão defeituoso entrou fisicamente na calha trancada de unidades rejeitadas | Sensor ótico em malha fechada no interior da garganta de rejeição sincronizado com o curso do ejetor | Paragem controlada da máquina se uma unidade rejeitada esperada não interromper o feixe dentro do período programado de acompanhamento, seguida de quarentena das caixas de cartão a jusante |
| 9. Paragem de Linha por Falhas Consecutivas | Evitar desperdício descontrolado caso um bico de cola entupa ou uma guia lateral se desloque | Contador do PLC que monitoriza a frequência de rejeições consecutivas ou por janela temporal | Paragem automática do alimentador após um limiar configurado de rejeições consecutivas para verificação da causa raiz pelo operador |
A oitava etapa da barreira, a fotocélula de confirmação de rejeição, funciona como o passo final de controlo de qualidade. Por exemplo, se uma válvula pneumática libertar pressão e não desviar uma caixa de cartão defeituosa, essa caixa de cartão defeituosa avançaria para a correia de compressão sem ser detetada. Com a confirmação de rejeição em malha fechada configurada para parar a linha, o PLC inicia uma paragem quando o sinal esperado do sensor da garganta está ausente no final do período programado de acompanhamento. A dobradeira-coladora desacelera então até parar.
Como devem os transformadores de embalagens especificar e auditar uma dobradeira-coladora para caixas de cartão farmacêuticas?
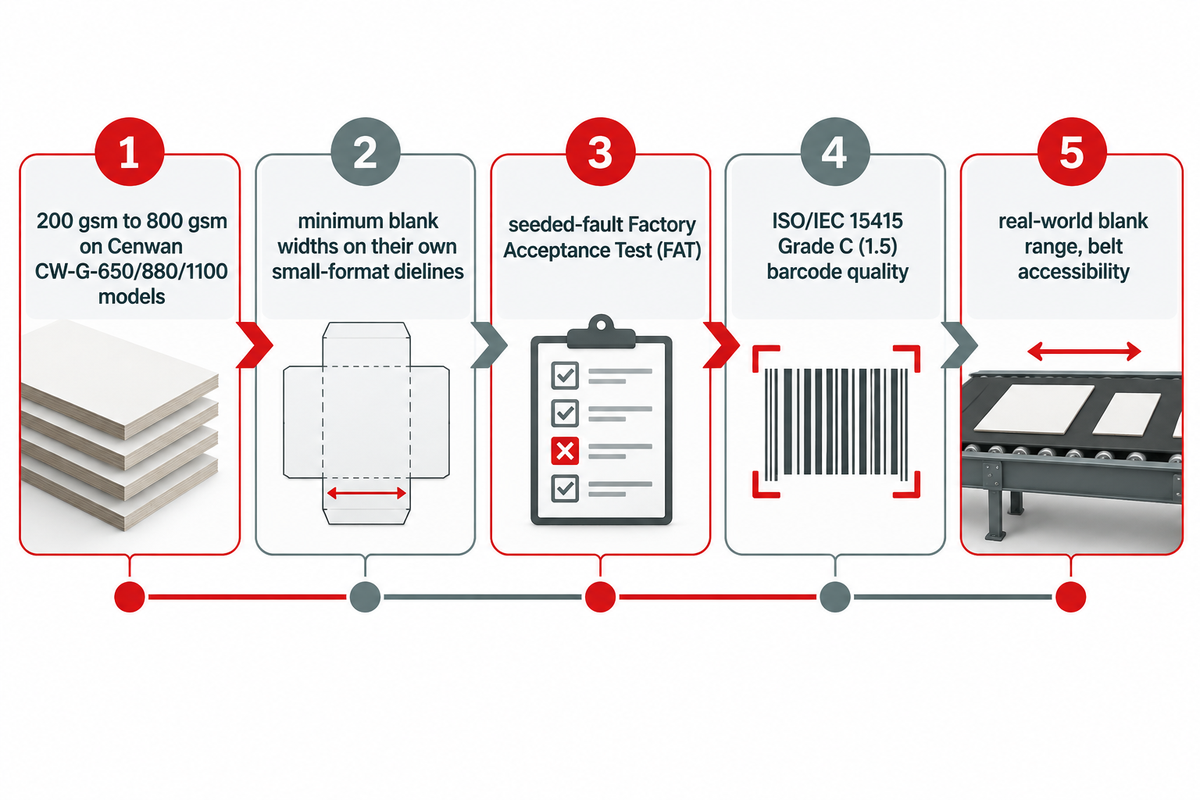
A especificação de uma dobradeira-coladora para caixas de cartão de medicamentos alinha a engenharia, a qualidade e o aprovisionamento com os planos de corte reais e os intervalos de gramagem de cartão específicos de cada modelo, por exemplo, 200 gsm a 800 gsm nos modelos Cenwan CW-G-650/880/1100. Recomenda-se aos responsáveis de compras que validem as larguras mínimas do recorte de cartão nos seus próprios planos de corte de pequeno formato e mantenham o desimpedimento físico da linha antes da tiragem. Quando especificado, um Teste de Aceitação em Fábrica (FAT) com amostras defeituosas inseridas audita a pré-dobragem a 180 graus, a altura de ponto de Braille Marburg Medium de 0,20 mm, a qualidade do código de barras ISO/IEC 15415 Grau C (1.5) e a ejeção de caixa de cartão única.
As experiências partilhadas por transformadores experientes no fórum de engenharia de dobradeiras-coladoras da PrintPlanet salientam a avaliação da gama real de recortes de cartão da máquina, da acessibilidade das correias e do apoio de assistência pós-venda em cartões duplex revestidos, SBS e reciclados. Os parâmetros verificados do catálogo público da Cenwan Machine (CW-W-1250AC-S com largura de 290-1250 mm até 200 m/min; CW-G-650/880/1100 para cartão de 200-800 gsm até 400 m/min; CW-G-650PC de 13,5 kW para fundo automático; CW-W-1250PCW de 180 m/min para 4/6 cantos) sustentam a matriz RFQ/FAT do transformador com limites explícitos entre catálogo e validação. Quando um transformador elabora um pedido de cotação (RFQ), consegue definir restrições de conceção baseadas em parâmetros certificados do catálogo público da equipa de engenharia da Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
- Envelope de Colagem em Linha Reta e Pré-Dobragem (CW-W-1250AC-S): A especificação do catálogo público indica uma gama de largura de recorte de cartão aberto de 290 mm a 1250 mm, velocidade da correia até 200 m/min e potência do motor de 22 kW para caixas de cartão exteriores e embalagens múltiplas.
- Envelope de Caixas de Cartão de 4 Dobras de Alta Velocidade (CW-G-650 / 880 / 1100): A especificação do catálogo público abrange as classes de largura de 650 mm, 880 mm e 1100 mm e suporta cartão de 200 gsm a 800 gsm a velocidades nominais até 400 m/min.
- Envelope de Fundo Automático (CW-G-650PC): A especificação do catálogo público indica uma classe de largura de 650 mm e uma configuração de acionamento de 13,5 kW para caixas de cartão dobráveis com fundo automático.
- Envelope Multipainel de 4/6 Cantos (CW-W-1250PCW): A especificação do catálogo público indica uma classe de largura de 1250 mm, velocidades até 180 m/min e 25 kW de potência com ganchos rotativos para tabuleiros de dispositivos com divisórias de 4 cantos e 6 cantos.
| Função da Equipa | Dados de Especificação para o RFQ | Método de Verificação no Teste de Aceitação em Fábrica (FAT) | Limite de Âmbito e Documentação Produzida |
|---|---|---|---|
| Engenharia Fabril | Planos de corte de produção mais pequenos e maiores, gama de cartão específica do modelo (como 200 gsm a 800 gsm nas CW-G-650/880/1100), ângulos de pré-dobragem do Vinco 1 e do Vinco 3 e portas para Braille/plasma | Realizar ensaios de produção contínuos com a caixa de cartão para frasco mais pequena e o cartão mais rígido à velocidade pretendida, verificando a recuperação do vinco a 180 graus e a altura de ponto de Braille Marburg Medium de 0,20 mm | Os limites de largura do recorte de cartão do catálogo e as velocidades máximas específicas de cada modelo são limites mecânicos. A velocidade real de tiragem depende da geometria do recorte de cartão e do tempo de presa do adesivo. |
| Garantia da Qualidade (QA) | Leitor de código farmacêutico, verificador 2D (mínimo ISO/IEC 15415 Grau C / 1.5), sensor de cola UV, ejetor de caixa de cartão única e fotocélula de rejeição | Concluir o desimpedimento físico pré-tiragem, introduzir recortes de cartão com defeitos acordados com o cliente numa tiragem real e verificar a recolha de caixa de cartão única | O FAT da máquina verifica as funções acordadas do equipamento. A qualificação do processo do transformador rege-se pelo seu sistema de qualidade e pelos acordos com os clientes, enquanto o fabricante farmacêutico é responsável pela qualificação das suas operações de embalagem de medicamentos. |
| Compras e Operações | Potência total instalada específica do modelo incluindo módulos de inspeção e auxiliares, kit de correias sobresselentes e bicos, esquemas elétricos e acordo de nível de serviço (SLA) de escalonamento | Verificar os números de série dos componentes entregues, os encravamentos das proteções de segurança, a cópia de segurança das receitas do PLC e a documentação de manutenção do operador antes da autorização para produção final | Os preços unitários e os prazos de entrega não são padronizados publicamente e exigem uma cotação formal de engenharia com base nos periféricos de inspeção instalados. |
Manter os limites máximos do catálogo público distintos das validações específicas de cada trabalho de produção defende o transformador e protege a equipa envolvida. Os ensaios FAT validam as funções acordadas do equipamento. A forma como a qualificação de processo de um transformador é validada depende do seu sistema de qualidade e dos acordos com o cliente. É da responsabilidade do fabricante farmacêutico validar a qualificação de processo das operações de embalagem. Um transformador que produza caixas miniatura de dose unitária para ampolas a par de produtos médicos mais largos não constitui, por si só, um problema. A equipa de engenharia tem de especificar ferramentas de carros para formato estreito durante a revisão da cotação de soluções de dobradeira-coladora automática, em vez de assumir que um bastidor de formato largo processa recortes de cartão miniatura sem carros especiais.
Perguntas Frequentes
Quais são as tendências de produção de caixas de cartão farmacêuticas mais importantes para os transformadores de embalagens em 2026?
Cinco mudanças regulamentares e estruturais dominam a produção em 2026.
As marcas estão a adotar modelos de cartão monomaterial reciclável alinhados com as metas de reciclabilidade do PPWR da UE, juntamente com a serialização GS1 2D DataMatrix ao nível da unidade para os medicamentos aplicáveis ao abrigo da DSCSA dos Estados Unidos e da FMD da UE. As opções de produção de caixas de cartão farmacêuticas incluem fechos colados com rasgamento de fibras, gravação de Braille Marburg Medium em linha, monitorização de cola UV e ejeção de caixa de cartão única. A CCL Healthcare também descreve estruturas de segurança com abertura destacável, enquanto os suportes multipainel de cartão substituem de forma crescente os tabuleiros secundários de plástico.
Porque é que a pré-dobragem a 180 graus é essencial nas caixas de cartão dobráveis farmacêuticas?
A pré-quebra completa reduz a resistência à abertura nas encartuchadoras de blisters.
A pré-dobragem condiciona mecanicamente os vincos para reduzir a resistência à abertura da caixa de cartão no encartuchamento a jusante. Quando especificada a 180 graus no primeiro e no terceiro vincos, as caixas de cartão coladas a plano abrem-se suavemente sob sucção por vácuo nas encartuchadoras de blisters horizontais ou verticais. Sem uma pré-quebra consistente do vinco, os recortes de cartão rígidos monomateriais ou de fibras recicladas apresentam retorno elástico que provoca encravamentos na alimentação de cartão e paragens de linha.
Como é que as dobradeiras-coladoras evitam trocas de caixas de cartão e juntas de colagem em falta na produção farmacêutica?
Os sensores sincronizados em linha acionam a ejeção monitorizada de caixa de cartão única.
As dobradeiras-coladoras modernas combinam leitores de código farmacêutico em linha, câmaras de códigos de barras 2D e detetores de cola luminescente UV antes da correia de compressão. Quando qualquer sensor deteta um SKU trocado, um cordão de cola em falta ou um recorte de cartão enviesado, o encoder acompanha essa caixa de cartão exata até um defletor de alta velocidade antes da compressão. Uma fotocélula na garganta de rejeição confirma então a remoção física para um contentor de recolha trancado.
Podem as divisórias interiores de cartão monomaterial substituir os tabuleiros de plástico termoformado nas caixas de cartão farmacêuticas?
Sim, os suportes multipainel de cartão substituem os tabuleiros secundários de plástico.
As divisórias de cartão cortadas por matriz e os suportes de 4 cantos ou 6 cantos substituem de forma crescente os tabuleiros secundários de PVC e PET não isentos para blisters ou frascos. Consoante a geometria real da caixa, as mangas divisórias simples dobram em estações de colagem em linha reta, ao passo que os suportes multipainel complexos utilizam o alinhamento de folha larga no alimentador, o acerto de registo de colagem multiponto e ganchos rotativos de dobragem sincronizados.
O que deve um transformador verificar durante um Teste de Aceitação em Fábrica (FAT) de uma dobradeira-coladora farmacêutica?
Teste recortes de cartão com defeitos simulados nas qualidades de cartão reais de produção.
Durante um Teste de Aceitação em Fábrica, os transformadores devem testar os seus planos de corte de produção mais pequenos, maiores e mais rígidos, incluindo cartões com verniz UV e abas de reserva de colagem não envernizadas. Quando especificado, a auditoria verifica a recuperação do vinco a 180 graus, a altura de ponto de Braille Marburg Medium de 0,20 mm, a qualidade do código de barras ISO/IEC 15415 Grau C (1.5) e a rejeição de falhas de caixa de cartão única. Por fim, confirme que um sinal não detetado pela fotocélula na garganta de rejeição aciona uma paragem controlada.
A inspeção por visão em linha numa dobradeira-coladora substitui o desimpedimento de linha pré-utilização cGMP?
Não, a inspeção física de desimpedimento de linha antes da tiragem continua a ser essencial.
Ao abrigo da norma 21 CFR 211.130(e), as instalações de embalagem e rotulagem de medicamentos são inspecionadas imediatamente antes da utilização. Esta verificação garante que os produtos farmacêuticos anteriores e os materiais de embalagem ou rotulagem inadequados foram removidos, sendo os resultados da inspeção documentados nos registos de produção do lote. Os sensores de código farmacêutico e de cola em linha asseguram a remoção de defeitos durante a operação, mas nunca substituem o desimpedimento físico da linha antes da tiragem.
Especifique a Configuração da Sua Dobradeira-Coladora de Caixas de Cartão
Envie os seus planos de corte de caixas de cartão mais pequenos e maiores, a gama de gramagens de cartão, os requisitos de Braille e a lista de verificação de inspeção em linha para a nossa equipa de engenharia. Analisaremos a geometria das estações, os ângulos de pré-dobragem e os critérios de aceitação FAT para a sua linha de transformação.
Elaborado a partir de textos regulamentares da União Europeia e da FDA dos Estados Unidos, investigação científica revista por pares sobre transformação de cartão, dados setoriais da PMMI e especificações técnicas de fabricantes analisados em outubro de 2026. Os cenários práticos são exemplos ilustrativos de engenharia. Siga sempre os protocolos de validação cGMP específicos da instalação e as instruções de segurança do equipamento instalado.
Referências e Fontes
- Embalagens e resíduos de embalagens (a partir de 2026): Síntese do Regulamento (UE) 2025/40 EUR-Lex, Jornal Oficial da União Europeia.
- 21 CFR 211.130: Operações de embalagem e rotulagem Electronic Code of Federal Regulations (eCFR), U.S. Food and Drug Administration.
- Transformação e os seus efeitos nas propriedades de barreira de materiais de embalagem revestidos: Uma revisão BioResources, North Carolina State University.
- Infografia farmacêutica da PMMI: Desafios de fabrico e regulamentares e futuras tendências de embalagem PMMI, The Association for Packaging and Processing Technologies.
- US7121991B2: Método e aparelho para produzir uma caixa de cartão dobrável United States Patent and Trademark Office (via Google Patents).