تواصلوا مع Cenwan Machine Company


تم التحديث في نوفمبر 2026 · بواسطة CYH · تمت المراجعة من قِبل الفريق الهندسي في Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine)
إن آلة طي ولصق العلب الكرتونية لتغليف التجارة الإلكترونية هي معدة تحويل تغذّي القطع الكرتونية المسطّحة المقصوصة من الكرتون المموج أو الورق المقوّى بسرعات اسمية تتراوح من 70 إلى 450 m/min حسب الطراز والوحدة المفعّلة. وهي تكسر خطوط التحزيز للثني مسبقًا بزاوية 180°، وتطبّق الغراء البارد أو اللاصق المصهور بالحرارة مع شريط لاصق بنزع الحماية، وتطوي علب الشحن ذات القاع ذاتي القفل أو علب الإرجاع. حدّد مواصفات خط الإنتاج لديك بناءً على عرض التشغيل (من 650 إلى 1650 mm) ومحطات السيرفو بما يتوافق مع أنماط الصناديق FEFCO 0201 و0701 و0427. وبهذه التكوينات، ستبقى المساحة الفارغة داخل الطرد ضمن حد الفراغ البالغ 50% وفق لائحة الاتحاد الأوروبي EU Regulation 2025/40 بحلول عام 2030.
لا تقوم مراكز تنفيذ الطلبات التي تشحن مباشرة إلى المستهلك بتشغيل مقاس واحد فقط من صناديق الشحن طوال الأسبوع. إذ يتعيّن على مصانع التحويل التكيّف سريعًا مع تغييرات الطلبات لعلب الشحن ذات القاع ذاتي القفل، والصناديق القابلة للإرجاع المزودة بشريط مزدوج، والصواني متعددة الارتفاعات في صناعات التغليف. إن تقييم المعدات بناءً على سرعة السير في الكتالوج أمر مضلل، لأن تغيير إعدادات التشغيل في آلات الخط المستقيم ذات الكامات الميكانيكية يستغرق 120-240 دقيقة لكل تبديل طلبية. كما أن وحدات وضع الشريط اللاصق بالقطع والتثبيت المضافة تحد السرعة الخطية عند 70-80 m/min. يغطي هذا الدليل مواصفات الصناديق، وإعدادات خلوص تموّجات الكرتون، وأنظمة المواد اللاصقة، وحسابات معدل الإنتاج الفعلي للوردية، وإجراءات اختبار القبول في المصنع (FAT).
المواصفات السريعة: الأساس الهندسي لآلة طي ولصق العلب الكرتونية للتجارة الإلكترونية
| نطاق الخامة الورقية وتموّجات الكرتون المدعوم | ورق مقوّى بوزن 180–800 gsm (سلسلة Cenwan CW-G). وتموّجات الكرتون من الفئات E وF وC وB وAB (الكرتون المموج ذو 3 طبقات و5 طبقات). |
| فئات عرض فرخ العلبة المقصوص والمسطّح قبل الطي | 130–650 mm (650PC)، و140–880 mm (880PC/1100PC)، و290–1250 mm (1250AC-S)، وحتى 1650 mm (1650PCW). |
| سرعات الخط الحاكمة حسب الوحدة | تبلغ السرعة 200–450 m/min كقدرة اسمية بخط لصق مستقيم. وتبلغ السرعة 180 m/min كقدرة اسمية بنظام سيرفو لعلب 4/6 زوايا. وتبلغ السرعة 70–80 m/min مع رؤوس KY-20T وKY-35T للشريط اللاصق. |
| إعدادات الطي المسبق والموجّهات | الطي الأول بزاوية 180° والطي الثالث بزاوية 165°. خلوص موجّه مخروطي بمقدار 4.8 mm على مثال لوح كرتون بسماكة 5.0 mm (US8512803B2). |
| المعايير المرجعية المنشورة لتغيير إعدادات التشغيل في الخط المستقيم | 5–15 min في آلات اللصق ذات الخط المستقيم من Cenwan العاملة بالسيرفو الكامل والمحرك وأذرع الربط (<5 min للضبط البُعدي) مقابل 120–240 min في آلات الخط المستقيم التقليدية ذات الكامات الميكانيكية. |
ماذا تفعل آلة طي ولصق العلب الكرتونية لتغليف التجارة الإلكترونية فعليًا؟
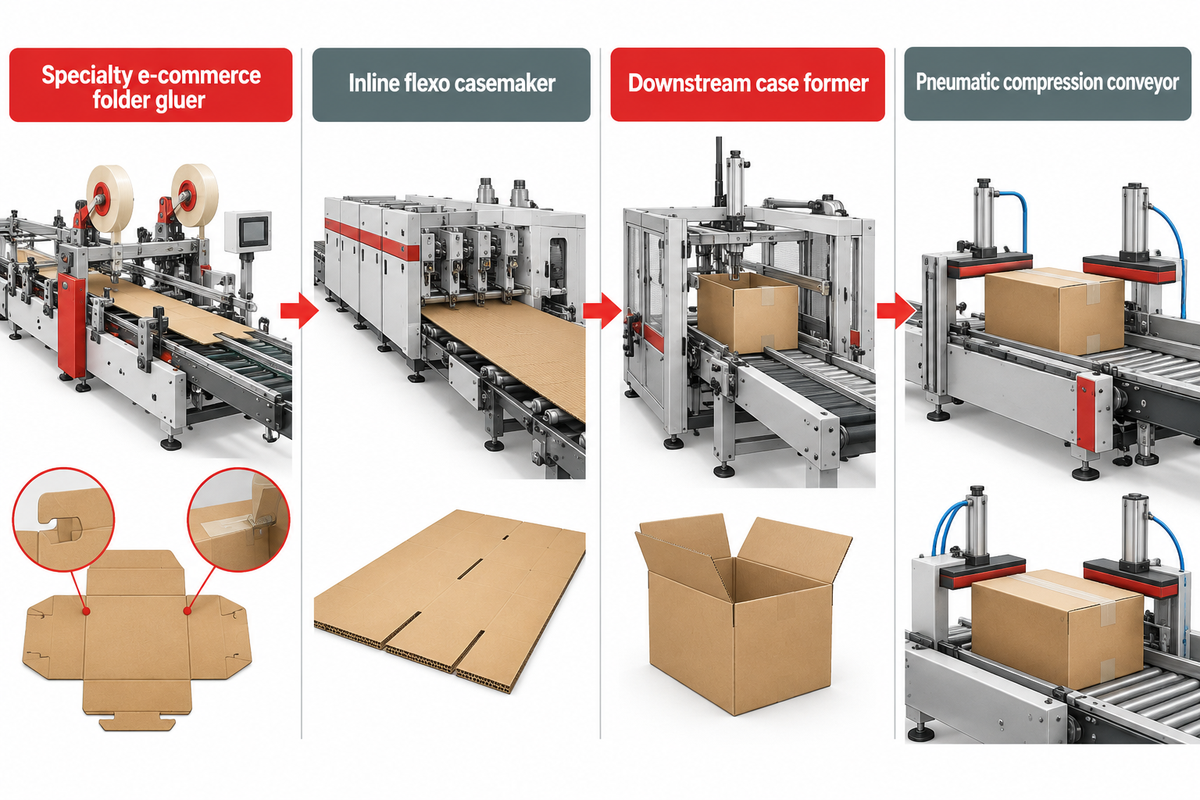
تحوّل آلات طي ولصق العلب الكرتونية المتخصصة القطع الكرتونية المسطّحة المطبوعة والمقصوصة من الورق المقوّى أو الكرتون المموج إلى علب شحن ملصوقة مسبقًا ومربوطة بشكل مسطّح بسرعات تتراوح من 70 إلى 450 m/min حسب الطراز والوحدة المفعّلة. وهي تختلف عن خطوط طباعة الفليكسو والطي واللصق المتصلة (FFG) التي تطبع وتفتح الشقوق وتلصق صناديق FEFCO 0201 من ألواح الكرتون الخام. كما تختلف عن معدات مراكز التنفيذ اللاحقة التي تنصب الصناديق قبل تعبئة المنتجات وإغلاق الغطاء العلوي.
ماذا تفعل آلة طي ولصق العلب الكرتونية لتغليف التجارة الإلكترونية فعليًا؟
تستخدم آلات طي ولصق العلب الكرتونية المتخصصة للتجارة الإلكترونية القطع الكرتونية المسطّحة الناتجة عن قوالب القطع الدوّارة أو المسطّحة، وتنفّذ كسر خطوط التحزيز للثني مسبقًا، وطي القاع ذاتي القفل، والربط بالمادة اللاصقة، ووضع الشريط اللاصق ذي الغلاف القابل للنزع. وفي المقابل، تصنّع خطوط طباعة الفليكسو والطي واللصق المتصلة صناديق الشحن القياسية المشقوقة (RSC) من طراز FEFCO 0201 في مسار واحد. أما آلات تشكيل الصناديق اللاحقة في مراكز التنفيذ فتنصب الصناديق قبل التعبئة والإغلاق المنفصلين، كما يظهر في آلة تشكيل الصناديق OCME Line 4 بسرعة 18 cases/min.
كثيرًا ما يخلط المشترون الذين يزورون مصانع إنتاج صناديق الكرتون المموج بين هذه الآلات الثلاث الموجودة على خط التغليف. فباعتبارها جزءًا أساسيًا من تصنيع العبوات، تستقبل آلة طي ولصق العلب الكرتونية القطع الكرتونية المسطّحة المقصوصة من الكرتون المموج وتنفّذ عمليات الطي واللصق عبر مراحل متعددة. ومثل آلات الكرتون المتخصصة، تقوم محطاتها بكسر خطوط التحزيز للثني مسبقًا، وتعشيق خطافات قفل القاع، وتطبيق الشريط اللاصق ذي الغلاف الواقي. ثم يحافظ الناقل الضاغط الهوائي على ثبات وصلة اللصق ريثما يتماسك الغراء ويبرد اللاصق المصهور بالحرارة.
لقد توسّع التنوع الهيكلي في شحن الطرود بسرعة كبيرة. ووفقًا للمعيار التقني لكود FEFCO الإصدار 12، أضاف التصنيف الأحدث للكرتون المموج أكثر من مائة تصميم جديد، بما في ذلك سلسلة مخصصة للبيع بالتجزئة والتجارة الإلكترونية. كما تعيد القواعد التنظيمية تشكيل حلول التغليف متعددة الأصناف. فبموجب لائحة EUR-Lex رقم (EU) 2025/40 بشأن التغليف ونفايات التغليف، يجب على المشغلين الاقتصاديين إبقاء المساحة الفارغة في عبوات التجميع والنقل والتجارة الإلكترونية عند مستوى 50% أو أقل بحلول عام 2030.
تتولى معدات مراكز التنفيذ اللاحقة مرحلة منفصلة من الإنتاج بعد خروج العلب الكرتونية من مصنع التحويل. ففي مصانع المشروبات والطرود، تفتح آلة تشكيل الصناديق علبة كرتون مسطّحة وتغلق اللسانين السفليين. ثم يُدخل جهاز التحميل المنتج، وتغلق وحدة الإغلاق العلوية الألسنة العلوية. وتوثّق الاختبارات التي نشرتها مجلة Packaging World حول آلة تشكيل الصناديق OCME Line 4 سرعة تبلغ 18 cases/min (1,080 cases/hour). ويطبّق ذلك الخط ما بين 4.95 و9.9 g من اللاصق المصهور بالحرارة لكل صندوق يتسع لعدد 18 زجاجة. وبالمثل، يصف تقرير معدات معرض Pack Expo الصادر عن Packaging Digest وحدة إغلاق علوية مدمجة بطول 10-ft L مزوّدة بوحدات قابلة للتبديل للاصق المصهور بالحرارة والشريط اللاصق.
| المعيار | آلة طي ولصق العلب الكرتونية المتخصصة للتجارة الإلكترونية | خط طباعة الفليكسو والطي واللصق المتصل (FFG) | آلة تشكيل الصناديق اللاحقة في مراكز التنفيذ |
|---|---|---|---|
| مادة الإدخال الأساسية | فرخ علبة مقصوص ومسطّح ومطبوع من الكرتون المموج أو الورق المقوّى. | لوح كرتون مموج مستطيل غير مطبوع. | علبة كرتون مسطّحة ملصوقة مسبقًا (تُعبّأ المنتجات في مرحلة لاحقة). |
| هياكل الصناديق المستهدفة | قاع ذاتي القفل FEFCO 0701، وعلبة شحن 0427، وصينية ذات 4/6 أركان، وصندوق RSC 0201. | صناديق شحن قياسية مشقوقة (RSC) من طراز FEFCO 0201. | صناديق شحن مغلقة القاع جاهزة للتعبئة اللاحقة. |
| المحطات الأساسية المدمجة | وحدة تغذية الفرخ، ووحدة الطي المسبق بزاوية 180°، وخطافات القاع ذاتي القفل، ورأس الشريط اللاصق، وضبط استقامة العلبة، والضغط. | وحدة تغذية الحافة الأمامية، ووحدات طباعة الفليكسو، ووحدة الشق الدوّارة، ووحدة الطيّ، والعدّاد القاذف. | وحدة نصب الفرخ بالشفط ووحدة لصق ألسنة القاع باللاصق المصهور بالحرارة (التحميل والإغلاق العلوي بطول 10-ft L وحدتان منفصلتان لاحقتان). |
| سرعة التشغيل النموذجية | سرعة خطية للسير الناقل تبلغ 70–450 m/min حسب الطراز والوحدة. | إنتاج مستمر في الخط المستقيم لصناديق RSC بسرعة 300–400 m/min. | 18 cases/min (1,080 cases/hour) في اختبار آلة تشكيل الصناديق OCME Line 4. |
| الجهة المالكة للمعدات | مصنع تحويل الكرتون المموج وإنتاج العلب الكرتونية القابلة للطي. | مصنع عالي الطاقة الإنتاجية لتغذية ألواح صناديق الكرتون المموج. | مستودع خدمات لوجستية 3PL أو مصنع مشروبات أو مركز تنفيذ طلبات D2C. |
المصادر: كود FEFCO الإصدار 12، ومقال Packaging World حول آلة تشكيل الصناديق OCME Line 4، ومقال Packaging Digest حول معرض Pack Expo، والكتالوجات التقنية لشركة Cenwan Machine.
ما أنماط صناديق التجارة الإلكترونية التي تتطلب وحدات قاع ذاتي القفل أو وحدات 4/6 أركان؟
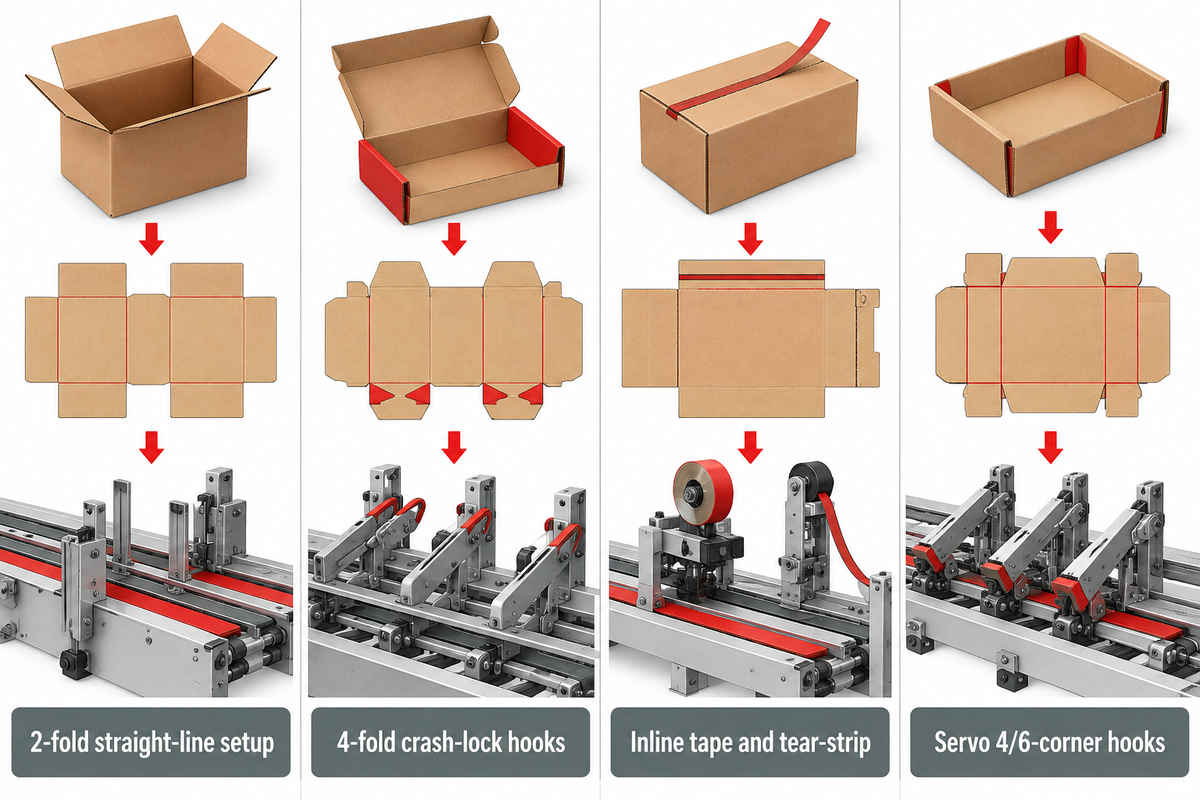
تتطلب علب كرتونية قياسية للشحن من طراز FEFCO 0201 ضبط إعدادات الآلة بخط لصق مستقيم ذي 2 طيات فقط، في حين تتطلب علب الشحن ذات القاع ذاتي القفل FEFCO 0701 كسرًا مسبقًا ذا 4 طيات وخطافات قفل سفلية. وعندما تستخدم علب الشحن المقصوصة بالقالب FEFCO 0427 إغلاقًا ذاتي اللصق، يضيف المحوّلون رؤوسًا متصلة للشريط اللاصق وشريط التمزيق بسرعة اسمية تتراوح من 70 إلى 80 m/min. أما الصواني متعددة الأوجه ذات 4/6 زوايا فتتطلب خطافات طي خلفي محكومة بالسيرفو بحد أقصى يبلغ 180 m/min.
ما أنماط صناديق التجارة الإلكترونية التي تتطلب وحدات قاع ذاتي القفل أو وحدات 4/6 أركان؟
تتطلب علب الشحن ذات القاع ذاتي القفل FEFCO 0701 قسم طي مسبق ذي 4 طيات وخطافات سفلية محمّلة بنوابض. وتستخدم علب الشحن القابلة للإرجاع FEFCO 0427 المجهّزة بإغلاق ذاتي اللصق وأشرطة تمزيق وحدات تطبيق متصلة للشريط اللاصق وشريط التمزيق (مثل الرأس KY-35T بسرعة 80 m/min والرأس KY-20T بسرعة 70 m/min).
إن اختيار آلة أساسية ثنائية الطي يحرم مصنع التحويل من عقود التجارة الإلكترونية الخاصة بالصناديق ذات القاع ذاتي القفل. فعندما تعبّئ مراكز التنفيذ آلاف الطلبات في الساعة، يحتاج المشغلون إلى صناديق ذات قاع ذاتي القفل تُنصب دون طي يدوي أو وضع شريط لاصق في القاع. وفي مواصفاتنا المنشورة لآلة طي ولصق الكرتون المموج ذات الخط المستقيم، تتعامل الآلة Cenwan CW-W-1250AC-S مع عروض الصناديق غير المطوية من 290 إلى 1250 mm. وتستخدم هذه الآلة محرك سيرفو بقدرة 22 kW وهيكلًا بوزن 8.0 T لتشغيل الكرتون المموج من فئات تموّجات E وF وC وB وAB بسرعة تصل إلى 200 m/min. وتتيح إضافة وحدة القاع ذاتي القفل لقسم الطي ثني الألسنة السفلية القطرية فوق الخطافات قبل إغلاق الجوانب.
ولمعالجة علب التغليف والورق المقوّى ذي التموّج الدقيق الأخف وزنًا، يجمع المحوّلون بين فئات العرض الأضيق وسرعات السيور الناقلة الأعلى. وتعالج الطرازات ضمن سلسلة آلات طي ولصق العلب رباعية الطي عالية السرعة و خط آلات طي ولصق العلب ذات القاع ذاتي القفل CW-G الورق المقوّى بوزن 180 إلى 800 gsm بسرعات تصل إلى 400 m/min. وتتراوح العروض التي تغطيها العلبة غير المطوية بين 130 و650 mm في طراز 650 PC ذي قدرة 13.5 kW. كما تتراوح بين 140 و880 mm في طرازي 880 PC و1100 PC ضمن هياكل ذات 2 طيات (15 m) و4 طيات (17.5 m) على التوالي. ويمكن الاطلاع على هندسة الخطافات في دليل هيكل وتعبئة صناديق القاع ذاتي القفل.
تفرض الصواني متعددة الأركان والهياكل المعيارية حدًا ميكانيكيًا ثانيًا. ففي سلسلة Cenwan CW-W-1250/1450/1650 PCW لعلب 4/6 أركان (بعرض من 290 إلى 1650 mm ومحرك بقدرة 25 kW)، تمثّل سرعة 180 m/min سرعة اللصق الفعلية المحكومة بالسيرفو لأعمال 4/6 أركان. أما السرعات المعلنة البالغة 300 إلى 400 m/min فتعكس قدرة تغذية الألواح في الخط المستقيم وليس الإنتاج الفعلي لعلب 4/6 أركان. كما أن الابتكارات الحديثة في وحدات القاع ذاتي القفل ووحدات 4/6 أركان المدمجة في آلة BOBST EXPERTFOLD 110 A3 (بسرعة سير قصوى تبلغ 450 m/min) تخفّض زمن الإعداد أثناء تغيير إعدادات التشغيل بمقدار أربعة أخماس.
مصفوفة تكوين أنماط صناديق التجارة الإلكترونية حسب المحطات
| نوع الصندوق وفئة التطبيق | محطات التحويل المطلوبة | فئة الآلة والطراز المرجعي | فئة العرض والخامة الورقية | سقف السرعة الحاكم |
|---|---|---|---|---|
| 1. صندوق كرتون مموج قياسي RSC من طراز FEFCO 0201 (فئة الخط المستقيم) | وحدة تغذية الفرخ بالشفط، وسيور ذات 2 طيات، ومسدس غراء بارد/مصهور بالحرارة، ووحدة ضبط استقامة العلبة. | طراز Cenwan CW-W-1250AC-S (بقدرة 22 kW ووزن 8.0 T). | 290–1250 mm؛ تموّجات E/F/C/B/AB وكرتون حتى 800 gsm. | سرعة خط مستقيم بالسيرفو تصل إلى 200 m/min. |
| 2. علبة ورق مقوّى FEFCO 0201 (فئة السرعة العالية ذات 2 طيات) | وحدة تغذية بالاحتكاك، وقسم نقل ذو 2 طيات (15 m)، وبكرة أو نافث غراء بارد. | Cenwan CW-G-650PC / 880PC (تكوين ذو 2 طيات). | 130–650 mm (650PC) أو 140–880 mm (880PC)؛ 180–800 gsm. | سرعة سير في الخط المستقيم تصل إلى 400 m/min. |
| 3. علبة شحن مدمجة ذات قاع ذاتي القفل FEFCO 0701 (فئة 650) | وحدة طي مسبق ذات 4 طيات بزاوية 180°/165°، وخطافات قاع ذاتي القفل، ومسدسا غراء مزدوجان. | Cenwan CW-G-650PC (13.5 kW، هيكل ذو 4 طيات بطول 17.5 m). | عرض غير مطوي 130–650 mm؛ ورق مقوّى 180–800 gsm وتموّج E/F. | تشغيل نموذجي للقاع ذاتي القفل بسرعة 150–250 m/min (الحد الأقصى 400 m/min). |
| 4. علبة شحن متوسطة المقاس ذات قاع ذاتي القفل FEFCO 0701 (فئة 880/1100) | كسر مسبق ذو 4 طيات (17.5 m)، وقفل سفلي متعدد الخطافات، وسير ضغط. | الفئة الرائدة Cenwan CW-G-880PC / CW-G-1100PC. | عرض غير مطوي 140–880 mm؛ كرتون 180–800 gsm وتموّج دقيق. | نطاق تشغيل القاع ذاتي القفل عند 150–250 m/min. |
| 5. صندوق كرتون مموج ثقيل ذو قاع ذاتي القفل FEFCO 0701 (فئة 1250) | وحدة تغذية بالشفط للخدمة الشاقة، وعارضة خطافات القاع ذاتي القفل، وضبط استقامة ثنائي المراحل. | Cenwan CW-W-1250AC-S مع وحدة قاع ذاتي القفل (22 kW). | عرض 290–1250 mm؛ تموّجات B وC وAB من 3 طبقات و5 طبقات. | قدرة اسمية للهيكل تصل إلى 200 m/min (يُشغّل بسرعة معتدلة لضمان دقة القفل). |
| 6. علبة شحن ذاتية الإغلاق FEFCO 0427 (فئة الشريط اللاصق المفرد) | جسر محاذاة ووحدة تطبيق متصلة للشريط اللاصق ثنائي الوجه KY-35T. | هيكل CW-G أو CW-W + رأس Kylin KY-35T (15 W). | عرض شريط 5–35 mm يُطبّق على علب الشحن المقصوصة من الكرتون المموج. | حتى 80 m/min مع تفاوت طولي/جانبي يبلغ ±2 mm. |
| 7. علبة شحن قابلة للإرجاع FEFCO 0427 (فئة الشريط المزدوج + شريط التمزيق) | رأس الشريط اللاصق المتصل KY-35T مقترنًا برأس شريط التمزيق KY-20T. | هيكل CW-G أو CW-W + KY-35T (15 W) وKY-20T (15 W). | شريط لاصق بعرض 5–35 mm مع شريط تمزيق بعرض 3–20 mm على علب الشحن القابلة للإرجاع. | سقف سرعة مشترك للخط يبلغ 70 m/min (يحكمه الرأس KY-20T) عند تفاوت ±2 mm. |
| 8. صينية تجارة إلكترونية فورية النصب ذات 4 أركان (فئة أركان السيرفو) | وحدة طي مسبق بزاوية 180°/165°، وخطافات طي خلفي دوّارة بالسيرفو الإلكتروني، ومسدسات غراء. | طراز Cenwan CW-W-1250PCW / 1450PCW / 1650PCW (بقدرة 25 kW). | عرض 290–1650 mm؛ ارتفاع رصة الألواح في وحدة التغذية 400 mm. | سرعة طي أركان فعلية محكومة بالسيرفو تبلغ 180 m/min. |
| 9. علبة عرض ذات 6 أركان بغطاء مفصلي (فئة الأركان المتعددة) | وحدات طي أركان 4/6 بالسيرفو أحادي الإصبع، وقاع ذاتي القفل، وجدار مزدوج. | Koenig & Bauer Duran Omega Allpro 90 أو BOBST EXPERTFOLD 110 A3. | عبوات متعددة الأركان من الورق المقوّى المصمت والتموّج الدقيق. | قدرة اسمية قصوى للسير تبلغ 400–450 m/min (يحكمها ذراع الركن العامل بالسيرفو). |
| 10. علبة شحن معقدة مدوّرة في مسار واحد (فئة القناة المزدوجة) | وحدة تدوير/قلب الفرخ على الخط (من اليسار إلى اليمين أو من اليمين إلى اليسار) والطي على مرحلتين. | BOBST EXPERTFOLD 165 GYROBOX أو خط Cenwan ذو القناة المزدوجة. | علب شحن معقدة متعددة الألواح للتجارة الإلكترونية تُحوّل في مسار واحد. | حتى 250 m/min (GYROBOX) أو 240 m/min (خط Cenwan ذو القناة المزدوجة). |
المصادر: مواصفات منتجات Cenwan Machine CW-W وCW-G، وتقرير TLMI حول BOBST EXPERTFOLD 165، وتقرير WhatTheyThink حول Omega Allpro 90، والبيانات التقنية لوحدات Kylin KY-35T/KY-20T.
كيف تغيّر تموّجات الكرتون وطبقة الورق المبطنة المعاد تدويرها إعدادات وحدة التغذية والناقل؟
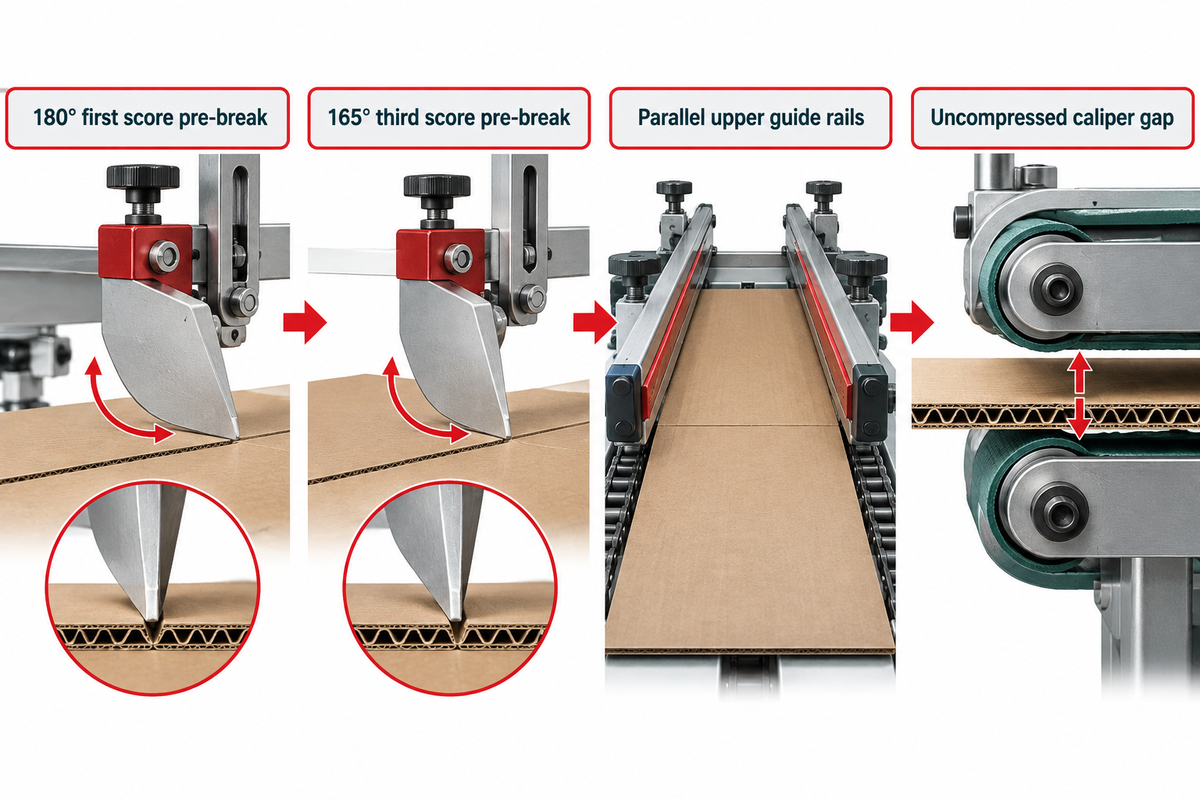
يتطلب تشغيل الكرتون المموج المعاد تدويره من فئات تموّجات E أو B أو C أو EB كسر خط التحزيز الأول مسبقًا بزاوية 180° وخط التحزيز الثالث بزاوية 165° (رصة بارتفاع 400 mm في آلة Cenwan CW-W PCW). كما يقوم المشغلون بمحاذاة قضبان توجيه السير العلوي بالتوازي مع خط المنتصف ويتجنبون الشد المفرط للسيور الناقلة.
كيف تغيّر تموّجات الكرتون وطبقة الورق المبطنة المعاد تدويرها إعدادات وحدة التغذية والناقل؟
تتطلب القطع الكرتونية المسطّحة ذات التموّج الدقيق (E وF) والكرتون المموج الثقيل (B وC وAB) زوايا طي مسبق تبلغ 180° لخط التحزيز الأول و165° لخط التحزيز الثالث لتقليل ارتداد خط التخديد. ويجمع المشغلون بين هذه الزوايا وخلوص متزامن بين السيور الناقلة العلوية والسفلية مضبوط على سماكة اللوح غير المضغوط. إذ يؤدي الشد المفرط للسيور الناقلة العلوية إلى سحق تموّجات الكرتون وتسريع تآكل السير.
يستخدم إنتاج عبوات التجارة الإلكترونية ورق التستلاينر وورق التمويج ذوي المحتوى المعاد تدويره المرتفع. ومقارنةً بالورق المقوّى البكر من الكرافت، يمتص الكرتون المموج المعاد تدويره الرطوبة بشكل غير متساوٍ، مما يؤدي إلى تقوّس على شكل حرف S في الرصة وزيادة غبار الورق عند بوابة التغذية. وفي آلة طي ولصق الكرتون المموج مثل سلسلة Cenwan CW-W PCW (بارتفاع رصة تغذية يبلغ 400 mm)، يتم الطي المسبق على مرحلتين. ويؤدي كسر خط التحزيز الأول مسبقًا بزاوية 180° وخط التحزيز الثالث بزاوية 165° إلى تقليل الذاكرة المرنة لخط التخديد في ألواح الكرتون المموج السميكة. وعندئذٍ تُفتح العلب الكرتونية المقصوصة جيدًا بموثوقية أعلى على خطوط التنفيذ الآلية.
تحكم هندسة السيور الناقلة وضغط الخلوص تربيع الصندوق والحفاظ على مقاومة ضغط الحافة (ECT) في عمليات الطي واللصق. ووفقًا لدليل المعايرة الصادر عن FoldingGluing.com، فإن عدم التوازي بمقدار 0.3 mm فقط لكل 1 متر من طول سير الطي العلوي ينتج صناديق غير مربعة ويؤدي إلى رفض 3,000 صندوق لكل 100,000 صندوق في الوردية. كما تحذّر الإرشادات التقنية الصادرة عن American International Machinery من الشد المفرط للسيور الناقلة العلوية لمنع انزلاق اللوح. فالضغط الزائد للسير يسحق تموّجات الكرتون المموج، ويتطلب استبدال السير بشكل متكرر، ويحول دون تحقيق الأداء الأمثل.
تؤدي تغيّرات السماكة بين القطع الكرتونية المسطّحة ذات التموّج الدقيق وتلك ذات الجدار المزدوج الثقيل إلى إزاحة نطاق السرعة الآمنة أيضًا. فعند تحويل الكرتون المموج الثقيل بوزن يتراوح بين 600 و800 gsm على آلة لصق ذات قاع ذاتي القفل، تخفّض المصانع سرعة الخط دون إعدادات الورق المقوّى الأخف. ويمنع تدفق الإنتاج المضبوط هذا تمزق الألسنة ويوقف ارتداد قفل القاع. ويحدث ارتداد القفل أثناء تغيّر الرطوبة الذي يؤثر بدوره في ألياف اللوح الكرتوني. ولهذا السبب يتحقق معظم المشغلين من خلوص الضغط النهائي على ألواح مقوّسة من فئات E أو B أو EB بدلًا من ألواح الكرافت البكر.
| الخامة الورقية وشكل تموّجات الكرتون | زوايا خط التحزيز في الطي المسبق | إعداد السير الناقل والموجّه | نطاق سرعة التشغيل |
|---|---|---|---|
| ورق مقوّى مصمت (180–500 gsm) | الطي الأول بزاوية 180° والطي الثالث بزاوية 135°–165°. | إبقاء قضبان الطي العلوية موازية لخط المنتصف وموازنة شد السير. | حتى 400 m/min في سلسلة CW-G ذات الخط المستقيم. |
| كرتون مموج ذو تموّج دقيق E وF | كسر مسبق للطي الأول بزاوية 180° وللطي الثالث بزاوية 165°. | ضبط الخلوص على السماكة غير المضغوطة. تجنب الشد المفرط للسيور الناقلة. | 150–250 m/min في علب الشحن ذات القاع ذاتي القفل. |
| تموّج ثقيل B وC وAB (600–800 gsm) | الطي الأول بزاوية 180° والطي الثالث بزاوية 165° (ارتفاع الرصة 400 mm). | في مثال الموجّه المخروطي لبراءة USPTO US8512803B2، أضيق خلوص يبلغ 4.8 mm على لوح كرتون بسماكة 5.0 mm. | حتى 200 m/min في الخط المستقيم؛ وتهدئة سرعة القاع ذاتي القفل لمقاومة الارتداد. |
الغراء البارد مقابل بثق اللاصق المصهور بالحرارة: أي نظام لاصق يمنع انفتاح وصلات اللصق في التجارة الإلكترونية؟
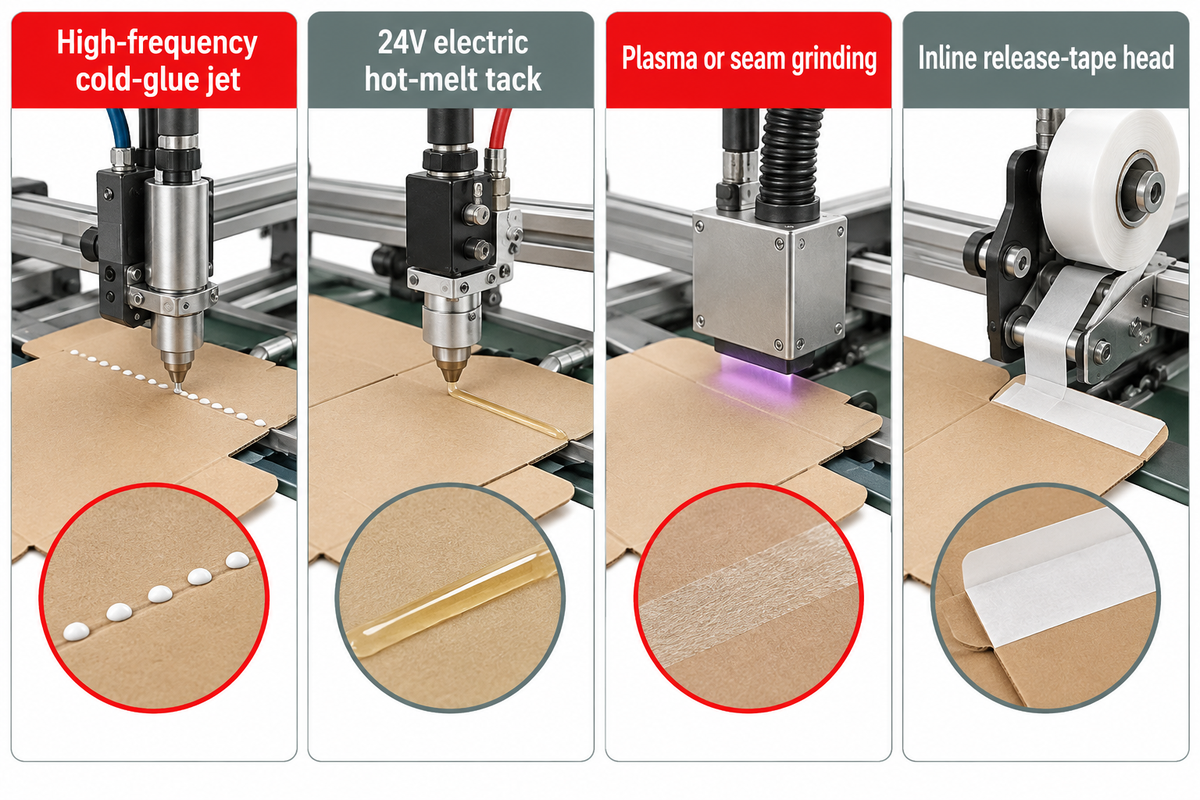
توفر الأنظمة المزدوجة للغراء البارد واللاصق المصهور بالحرارة الكهربائي حماية من انفتاح وصلة اللصق في علب الشحن المصنوعة من الكرتون المموج وصناديق D2C. إذ يمنح اللاصق المصهور بالحرارة عند مخرج الضغط تماسكًا فوريًا، بينما يتحقق الترابط النهائي بواسطة الغراء البارد ذي لزوجة 500-1000 cps الذي يتصلب بمرور الوقت.
متى ينبغي الجمع بين الغراء البارد واللاصق المصهور بالحرارة على خط إنتاج للتجارة الإلكترونية؟
استخدم مسدس لاصق مصهور بالحرارة كهربائي إلى جانب نظام غراء بارد من أسيتات البولي فينيل (PVA) أثناء تغييرات إعدادات التشغيل المتكررة (5-15 min في آلات الخط المستقيم Cenwan العاملة بالسيرفو الكامل مقابل 120-240 min في وحدات الكامات، أو 10-15 min للضبط اليدوي في الخط المستقيم مقابل 25-35 min للضبط اليدوي للقاع ذاتي القفل في المقارنة الصناعية لشركة Sinosun) لمقاومة ارتداد الألواح في الكرتون المموج أو المطلي لطلبات D2C. وفي القطع الكرتونية المسطّحة المطلية بطلاء مائي أو المصفّحة، يمكن تحقيق اللصق المزدوج عبر شريط احتياطي غير مطلي بالورنيش، أو المعالجة بالبلازما على الخط، أو كشط موضع وصلة اللصق.
إن استخدام نظام غراء بارد وحده في العلب الكرتونية ذات القاع ذاتي القفل قد يسبب انفتاح وصلات اللصق في الصناديق السميكة ذات التموّج B. كما أن الاكتفاء باللاصق المصهور بالحرارة في كل وصلة قد يلين مع الحرارة ويرفع تكاليف الشحن. ويعالج الجمع بين نظام الغراء البارد ومسدس اللاصق المصهور بالحرارة هذه المشكلة أثناء عملية الطي واللصق. ففي هذه العملية المستمرة، يعمل رأس نفث الغراء البارد عالي التردد جنبًا إلى جنب مع صمام تثبيت كهربائي للاصق المصهور بالحرارة. ويمكنك الاطلاع على أمثلة توزيع الفوهات في دليل اختيار أنظمة المواد اللاصقة والغراء لآلة طي ولصق العلب.
يتحقق استخدام أكثر كفاءة للمادة اللاصقة عبر النفث الدقيق مقارنةً باستخدام البكرات المفتوحة أو الصمامات الهوائية. إذ تستطيع رؤوس الغراء البارد مثل Baumer hhs PX 1000 تشغيل مواد لاصقة بلزوجة تصل إلى 4500 mPaS عند دورات تبديل تبلغ 750 Hz. وعندما يُطبّق الغراء على شكل نقاط متقطعة بدلًا من خط مستمر بالبكرة (الذي يعمل عند لزوجة 500 إلى 1000 cps)، تخفّض المصانع استهلاك الغراء البارد بدرجة ملحوظة. وفي دراسة آلة تشكيل الصناديق Line 4 التي نشرتها Packaging World، أدى استخدام صمامات كهربائية بجهد 24V إلى خفض استهلاك اللاصق المصهور بالحرارة من 9.9 g/case إلى 4.95 g/case واسترد تكاليفه في أقل من 6 أشهر.
“في الاختبارات التي أُجريت على آلة تشكيل الصناديق Line 4 OCME، التي تعمل بسرعة 18 cases/min (1,080 cases/hour)، استهلكت الصمامات الهوائية ما متوسطه 1.65 جرام من المادة اللاصقة لكل صمام، بإجمالي 9.9 جرام لكل صندوق باستخدام ستة صمامات.”
Packaging World، علامة Topo Chico التابعة لشركة Coca-Cola تبتكر في لصق وإغلاق الصناديق
وفي المقارنة نفسها ذات الصمامات الستة على الخط Line 4، أدى التحول إلى صمامات Valco Melton EcoStitch الكهربائية بجهد 24V إلى خفض الاستهلاك المسجل للصندوق إلى 4.95 g/case، أي بانخفاض نسبته 50% عن خط الأساس الهوائي البالغ 9.9 g/case. وإذا كان مصنعك يستخدم صمامات هوائية للاصق المصهور بالحرارة، فإن مورد المواد اللاصقة H.B. Fuller يوصي بإبقاء ضغط الهواء الداخل إلى الصمام أعلى من 50 psi لمنع تأخر استجابة الصمام وانفتاح الوصلات. أما بالنسبة إلى علب الشحن القابلة للإرجاع التي تتطلب شريطًا لاصقًا على الخط، فإن وحدة تطبيق الشريط KY-35T (بعرض 5 إلى 35 mm) تعمل بسرعة تصل إلى 80 m/min. ويعمل رأس شريط التمزيق KY-20T (بعرض 3 إلى 20 mm وقدرة 15 W) بسرعة تصل إلى 70 m/min مع تفاوت موضع يبلغ ±2 mm.
| نظام الربط / الإغلاق | معيار التشغيل والقدرة الاسمية | الاستهلاك والدقة الموثقان | أفضل تطبيق في صناديق التجارة الإلكترونية |
|---|---|---|---|
| نافث غراء بارد عالي التردد (Baumer hhs PX 1000) | لزوجة تصل إلى 4500 mPaS ودورات تبديل 750 Hz (البكرة القياسية: 500–1000 cps). | يطبّق نقاط غراء بارد متقطعة بتردد عالٍ على امتداد لسان اللصق. | صناديق RSC من الكرافت غير المطلي، وألسنة لصق القاع ذاتي القفل، وتشغيلات العلب الكرتونية عالية السرعة. |
| صمام لاصق مصهور بالحرارة كهربائي بجهد 24V (Valco Melton EcoStitch) | تشغيل كهربائي بجهد 24V (اختبار Line 4). تتطلب الصمامات الهوائية ضغط هواء >50 psi. | إجمالي مسجل يبلغ 4.95 g/case مقابل خط أساس هوائي يبلغ 9.9 g/case (1.65 g/صمام عبر 6 صمامات؛ خفض بنسبة 50%). | تماسك فوري في صناديق القاع ذاتي القفل ذات التموّج B/EB عالي الارتداد ووصلات اللصق المزدوج. |
| رؤوس الشريط اللاصق وشريط التمزيق على الخط (KY-35T / KY-20T) | KY-35T: عرض 5–35 mm، وسرعة 80 m/min. KY-20T: عرض 3–20 mm، وسرعة 70 m/min، وقدرة 15 W. | تفاوت وضع طولي وجانبي بمقدار ±2 mm عبر كامل نطاق السرعة. | مغلفات وعلب شحن التجارة الإلكترونية القابلة للإرجاع ذاتية اللصق من طراز FEFCO 0427. |
كيف تمنع محطات وحدة تغذية الفرخ والطي المسبق وضبط استقامة العلبة انحراف الوصلة (ذيل السمكة)؟
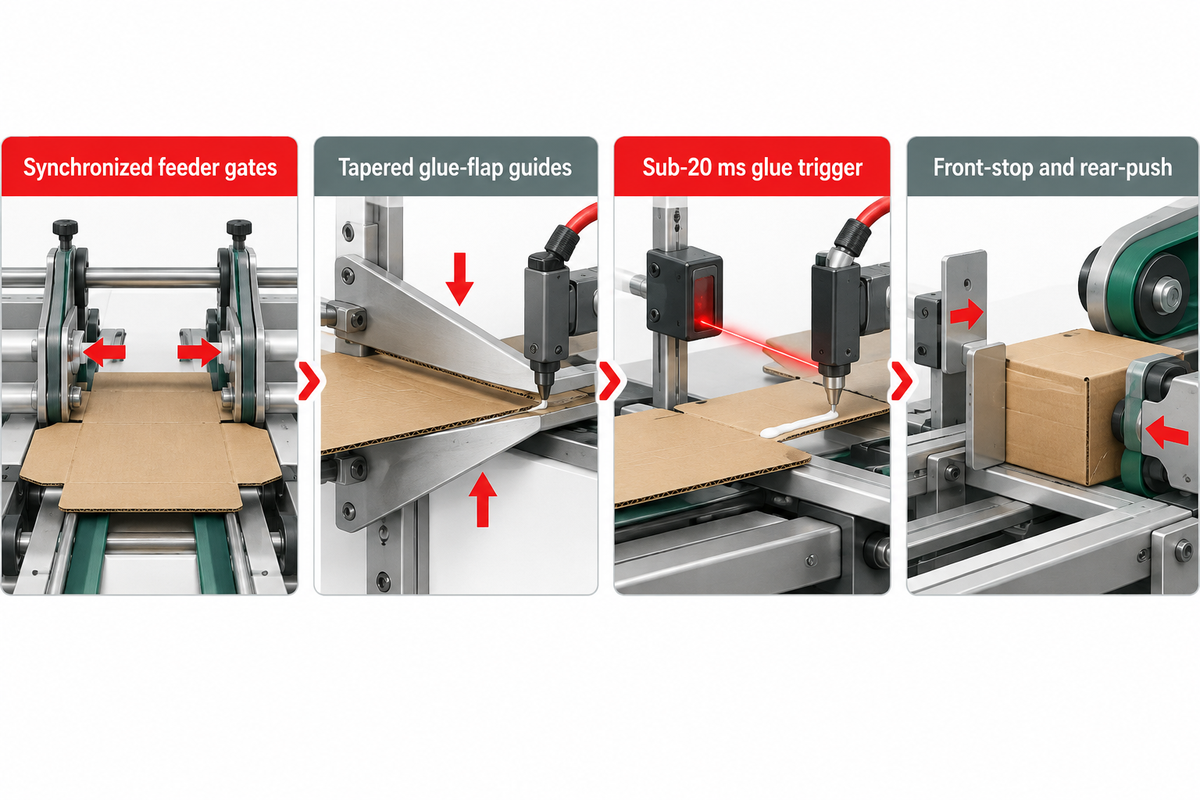
تقضي ألواح التوجيه المخروطية للسان اللصق (مثل أضيق خلوص بالغ 4.8 mm على لوح كرتون مموج بسماكة 5.0 mm في براءة USPTO Patent US8512803B2) على ظاهرة ذيل السمكة أثناء تطبيق الغراء. وتحافظ محطات ضبط استقامة العلبة ثنائية الفعل الأمامية والخلفية على محاذاة بدقة ± 0.5 mm، كما تمنع مستشعرات إطلاق الغراء الكهروضوئية الأقل من 20 ms انحراف وصلات اللصق عند سرعة 300 boxes/min.
كيف تمنع محطات وحدة تغذية الفرخ والطي المسبق وضبط استقامة العلبة انحراف الوصلة (ذيل السمكة)؟
تقضي بوابات التغذية المتزامنة وموجّهات لسان اللصق المخروطية (مثل خلوص 4.8 mm للوح بسماكة 5.0 mm في US8512803B2) ومحطات ضبط الاستقامة ثنائية الفعل على التواء الفرخ قبل الضغط. ويمنع الحفاظ على لزوجة الغراء البارد بين 500 و1000 cps وتأخر إطلاق المستشعر دون 20 ms حدوث وصلات غير ملصوقة عند سرعة 300 boxes/min.
عندما تُظهر علب الكرتون المموج للتجارة الإلكترونية فجوة أوسع في أعلى وصلة اللصق مقارنةً بأسفلها (“ذيل السمكة”)، غالبًا ما يلوم المشغلون عملية القص بالقالب. وفي الواقع، يبدأ معظم الانحراف داخل وحدة اللصق بين بوابة التغذية ومحطة الغراء ووحدة ضبط استقامة العلبة. ووفقًا لبراءة USPTO Patent US8512803B2 (Mitsubishi Heavy Industries)، فإن التلامس السفلي لمسدس الغراء يولّد قوة رد فعل تحني لوح الكرتون المموج. ولمنع الالتواء، يُستخدم لوح توجيه علوي وآخر سفلي. وفي تكوين البراءة، عندما تكون سماكة لوح الكرتون المموج 5.0 mm، يُضبط أضيق خلوص بين لوحي التوجيه العلوي والسفلي عند 4.8 mm.
يخلق التوقيت الإلكتروني في محطة اللصق فئة ثانية من المنتجات المعيبة. ففي حالة المعايرة المذكورة، أدى تأخر المستشعر الكهروضوئي بمقدار 20 ms عند معدل 300 boxes/min إلى إزاحة قدرها 3 mm في نمط الغراء عند رأس تطبيق الغراء. وتسبّب إزاحة 3 mm هذه وصلات ضعيفة أو خروج الغراء إلى الداخل مما يلصق باطن العلبة الكرتونية ببعضه. وينبغي أن تتراوح لزوجة الغراء البارد القياسية في آلة طي ولصق العلب الكرتونية الأوتوماتيكية بين 500 و1000 cps لتحقيق التوازن بين قوة الربط ومنع تجعّد طبقات الورق المبطنة الأرق.
في نهاية عملية الإنتاج، يظل الكرتون المموج محتفظًا بطاقة ارتداد عالية. وغالبًا لا تكفي مرحلة واحدة لضبط استقامة العلبة للحفاظ على دقة +- 0.5 mm عبر منطقة الضغط. وتتمثل أفضل طريقة لإبقاء علب الشحن الثقيلة مربعة في الجمع بين ضبط الاستقامة بالمصد الأمامي والدفع الخلفي مع سير الضغط الهوائي. وتساعد عملية التحقق والضبط محطة تلو الأخرى في آلة طي ولصق العلب الكرتونية المشغلين على مزامنة سرعة السير الناقل وأنظمة الفحص وضغط الكبس للحصول على منتج متسق.
| العيب الملاحظ في العلبة الكرتونية | محطة الآلة المسببة للعيب | آلية الفشل المقاسة | هدف المعايرة الكمي |
|---|---|---|---|
| ذيل السمكة (انحراف مخروطي في وصلة اللصق) | قضبان سير الطي العلوي وألواح توجيه لسان اللصق. | قوة رد فعل مسدس الغراء التلامسي تميل لسان اللصق غير المثبت في الكرتون المموج. | إبقاء القضبان العلوية ضمن توازي 0.3 mm/m؛ وفي مثال الموجّه المخروطي US8512803B2، يُضبط الخلوص عند 4.8 mm على لوح بسماكة 5.0 mm. |
| خروج الغراء الزائد أو بقاء الحافة الأمامية دون غراء | مستشعر الإطلاق الكهروضوئي وبكرة أو مسدس الغراء. | في مثال دليل المعايرة المنشور، يؤدي تأخر الإطلاق بمقدار 20 ms عند سرعة 300 boxes/min إلى إزاحة نمط الغراء بمقدار 3 mm. | تعويض زمن سبق المرمّز والحفاظ على لزوجة الغراء البارد عند 500–1000 cps. |
| عدم تربيع جسم الصندوق المطوي في الألواح السميكة | قسم ضبط استقامة العلبة ومدخل الضغط الهوائي. | مرحلة ضبط استقامة منفردة تعجز عن حفظ دقة ±0.5 mm تحت الارتداد القوي للكرتون المموج. | تفعيل ضبط الاستقامة بالمصد الأمامي مع الدفع الخلفي قبل منطقة الضغط الهوائي. |
آلة طي ولصق العلب الكرتونية المتخصصة المستقلة مقابل خط طباعة الفليكسو والطي واللصق المتصل: أيهما يناسب مزيج طلباتك؟
تناسب خطوط طباعة الفليكسو والطي واللصق المتصلة التشغيلات ذات المقاس الواحد من طراز FEFCO 0201 التي تتجاوز 100,000 صندوق في الوردية، بينما تناسب آلات طي ولصق العلب الكرتونية المتخصصة المستقلة العاملة بالسيرفو علب الشحن المقصوصة بالقالب متعددة الأصناف ذات القاع ذاتي القفل والقابلة للإرجاع. وتقلّص الأتمتة الكاملة بالسيرفو زمن تغيير إعدادات التشغيل في الخط المستقيم من 120–240 دقيقة في وحدات الكامات الميكانيكية إلى 5–15 دقيقة.
كيف يتحكم زمن الإعداد وحدود التعبئة والتكوين في التكلفة وإنتاج الوردية؟
تؤدي فترات تغيير إعدادات التشغيل الأقصر والتحزيم الآلي عند وحدة إخراج العلب إلى زيادة صافي العلب الكرتونية المقبولة لكل وردية مدتها 480 دقيقة وخفض تكلفة العمالة للوحدة. ويحدد عرض فرخ العلبة المقصوص والمسطّح (650–1650 mm) ووحدات الطي سعر الآلة من $45,000–$180,000 للخطوط المستقلة من Cenwan إلى $350,000–$600,000 لخطوط القناة المزدوجة. ويُحسب استرداد رأس مال الآلة الكاملة من دقائق الوردية المستعادة والهدر المتجنب، في حين استرد تحديث صمامات اللاصق المصهور بالحرارة الكهربائية تكلفته في أقل من 6 أشهر في اختبار Line 4 المنشور في Packaging World.
غالبًا ما يفرط مديرو المصانع الذين يقيّمون آلة طي ولصق العلب الكرتونية الأوتوماتيكية في التركيز على سرعة الكتالوج الخاصة بالآلة. وفي الواقع العملي، يتبع صافي العلب الكرتونية المقبولة لكل وردية مدتها 480 دقيقة ثلاثة متغيرات: زمن التوقف لتغيير إعدادات التشغيل بين الدفعات، ومعدلات العيوب عند السرعات العالية، واختناقات العمالة اليدوية عند وحدة إخراج العلب. إذ تلغي عمليات الضبط اليدوي التقليدية بالمفاتيح والتعبئة اليدوية البطيئة مزايا السرعة الاسمية. راجع الجدول الزمني للامتثال للائحة التغليف الأوروبية PPWR لمصانع الكرتون لمعرفة كيف سيعيد سقف الفراغ البالغ 50% بحلول عام 2030 تشكيل طلبات الصناديق. ومع اعتماد العلامات التجارية لمزيد من المقاسات المطابقة لحجم المنتج، ستزداد تغييرات إعدادات التشغيل داخل المصنع.
وفقًا للبيانات الهندسية للخط المستقيم لدى Cenwan حول طرق وكفاءة الإنتاج، تستغرق آلات طي ولصق العلب ذات الخط المستقيم العاملة بالكامات الميكانيكية ما بين 120 و240 دقيقة لإتمام تغيير إعدادات التشغيل. وتضغط الأنظمة العاملة بالسيرفو الكامل والمحرك وأذرع الربط هذه النافذة إلى ما بين 5 و15 دقيقة وتخفّض التغييرات البُعدية إلى أقل من 5 دقائق. وتستخدم آلات الخط المستقيم القياسية من 3 إلى 4 محطات مع تغيير إعدادات يدوي يستغرق 10 إلى 15 دقيقة، وسرعات سيور من 300 إلى 400 m/min، وإنتاج يتجاوز 100,000 علبة كرتون في الوردية. أما آلات القاع ذاتي القفل فتستخدم من 6 إلى 8 محطات مع تغيير إعدادات يدوي يستغرق 25 إلى 35 دقيقة، وسرعات سيور من 150 إلى 250 m/min، وإنتاج يتراوح بين 40,000 و80,000 علبة كرتون في الوردية.
يؤدي تشغيل آلة لصق القاع ذاتي القفل عند أقصى سرعة في الكتالوج إلى زيادة عيوب الألسنة وإعادة العمل في عمليات الطي واللصق. ولذلك تُشغّل آلات القاع ذاتي القفل بسرعات دون الحد الأقصى لتمكين المشغلين من ضبط تعشيق الألسنة. وعند التشغيل بالسرعة القصوى، تزداد العيوب مما يتطلب فرزًا إضافيًا لإعادة العمل. كما يمكن أن يشكّل تدوير القطع الكرتونية المسطّحة في مسار واحد تحديًا عندما تتطلب الصناديق هياكل مدمجة خاصة بالتجارة الإلكترونية. وتستطيع وحدة GYROBOX، كما ورد في تقرير TLMI حول منصة التجارة الإلكترونية BOBST EXPERTFOLD 165، تدوير القطع الكرتونية المسطّحة بسرعة تصل إلى 250 m/min. بينما يستطيع خط Cenwan المدمج ذو القناة المزدوجة تشغيل صناديق التجارة الإلكترونية بسرعة تصل إلى 240 m/min.
نموذج نقطة التعادل لصافي الصناديق المقبولة في وردية 480 دقيقة (جدول تشغيل 5 أوامر عمل للقاع ذاتي القفل)
قارن بين الضبط اليدوي بالمفاتيح واستدعاء الذاكرة بالسيرفو الكامل عبر وردية مدتها 480 دقيقة تشغّل 5 أوامر عمل للقاع ذاتي القفل (4 تبديلات طلبات) بمعدل 150 cartons/min:
- الخط A (ضبط يدوي للقاع ذاتي القفل بمعدل 30 min/تبديل): 4 تبديلات طلبات x 30 min تغيير إعدادات يدوي (متوسط المعيار المرجعي البالغ 25-35 min) = 120 min من زمن توقف الإعداد. ويترك ذلك 360 دقيقة تشغيل صافية. وعند معدل 150 cartons/min (إجمالي 54,000 علبة كرتون) – 5,400 علبة مرفوضة بسبب السرعة الزائدة، ينتج الخط A صافي 48,600 علبة كرتون مقبولة لكل وردية.
- الخط B (استخدام استدعاء ذاكرة السيرفو الأوتوماتيكي بالكامل بمعدل 10 min/تبديل): 4 تبديلات طلبات x 10 min تغيير إعدادات بالسيرفو (متوسط السيرفو الكامل البالغ 5-15 min) = 40 min من زمن توقف الإعداد. ويترك ذلك 440 دقيقة تشغيل صافية (+80 دقيقة إنتاج إضافية). وعند معدل 150 cartons/min (إجمالي 66,000 علبة كرتون) – 1,650 علبة مرفوضة عند السرعة المضبوطة، ينتج الخط B صافي 64,350 علبة كرتون مقبولة لكل وردية (+15,750 علبة كرتون مقبولة لكل وردية).
| معيار الوردية | خط قياسي ذو خط مستقيم | الخط A: قاع ذاتي القفل يدوي | الخط B: قاع ذاتي القفل بالسيرفو الكامل |
|---|---|---|---|
| المحطات وبنية الإعداد | 3–4 محطات؛ ضبط قضبان يدوي أو بالسيرفو. | 6–8 محطات؛ ضبط يدوي بالمفاتيح. | 6–8 محطات مع استدعاء آلي لمحاور السيرفو بالمحركات. |
| زمن تغيير إعدادات التشغيل لكل تبديل طلبية | 10–15 min يدويًا (120–240 min في أنظمة الكامات التقليدية). | 25–35 min للضبط اليدوي للقاع ذاتي القفل (نموذج 30 min). | 5–15 min بالسيرفو الكامل (نموذج 10 min؛ <5 min للضبط البُعدي). |
| صافي زمن التشغيل (4 تبديلات / وردية 480 دقيقة) | 420–440 min (عند 10–15 min لكل تبديل). | 360 min (120 min زمن توقف للإعداد عبر 4 تبديلات). | 440 min (40 min زمن توقف للإعداد عبر 4 تبديلات). |
| الإنتاج الإجمالي عند المعدل المرجعي 150 cartons/min | تشغيل مستمر في الخط المستقيم بسرعة 300–400 m/min. | 54,000 علبة كرتون إجمالية (360 min × 150 cartons/min). | 66,000 علبة كرتون إجمالية (440 min × 150 cartons/min). |
| صافي الإنتاج المقبول وحجم المرفوضات | >100,000 علبة كرتون لكل وردية. | 48,600 علبة كرتون مقبولة (بعد 5,400 مرفوضات بسبب السرعة الزائدة). | 64,350 علبة كرتون مقبولة (بعد 1,650 مرفوضات؛ مكسب صافٍ قدره +15,750). |
ملاحظة النطاق: يستخدم نموذج الوردية البالغ 480 دقيقة هذا معايير تغيير إعدادات التشغيل المنشورة لجدول يضم 5 أوامر عمل عند 150 cartons/min. ويختلف إنتاج الوردية الفعلي في المصنع حسب المسافة بين الألواح المتعاقبة، وعدد الأصناف اليومية، وقدرة طاقم التعبئة أو وحدة التحزيم الآلي عند وحدة إخراج العلب.
كيف ينبغي للمشترين تقييم الشركات المصنّعة والتحقق من الأداء في اختبار القبول بالمصنع (FAT)؟
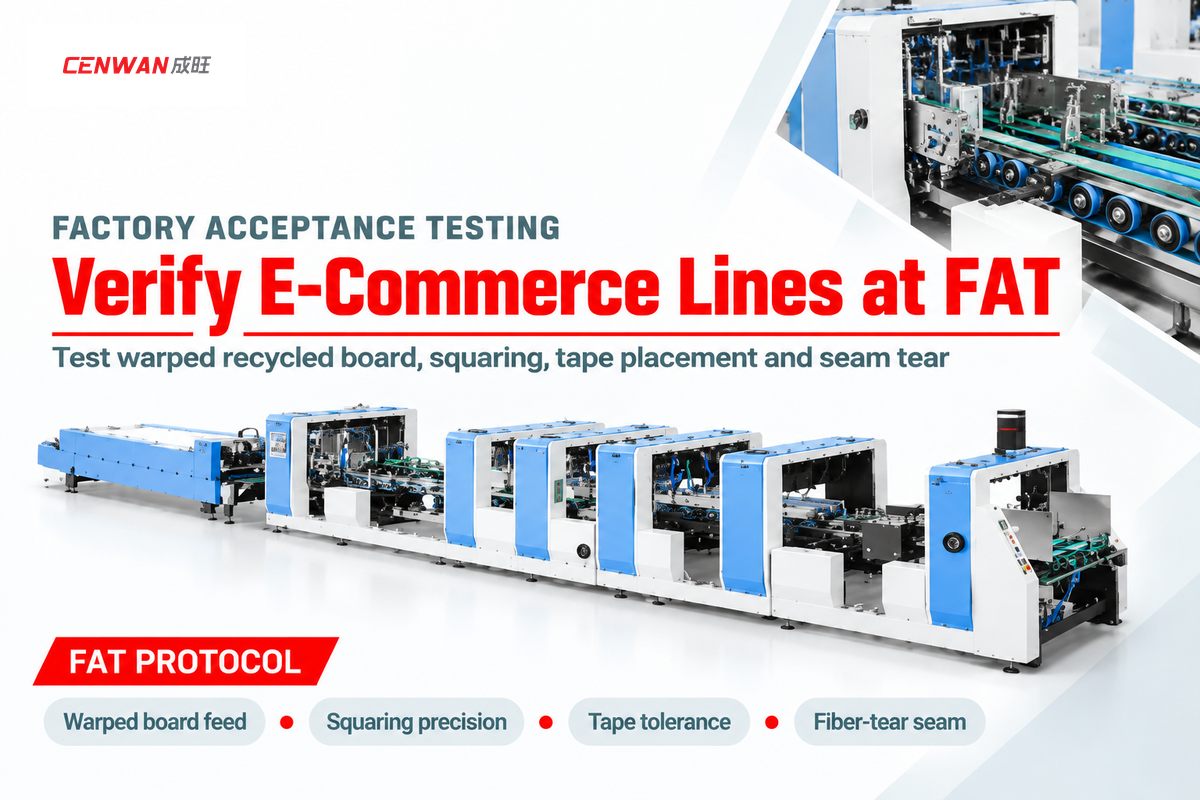
تورّد شركات BOBST وHeidelberg وKoenig & Bauer Duran وAmerican International Machinery وCenwan Machine آلات طي ولصق العلب الكرتونية للتجارة الإلكترونية. وتمتد نطاقات أسعار Cenwan المنشورة تسليم FOB نينغبو/شنغهاي من $45,000 إلى $180,000 للآلات المستقلة ومن $350,000 إلى $600,000 لخطوط القناة المزدوجة. اشترط إجراء اختبار قبول في المصنع (FAT) من 5 بوابات يتحقق من تغذية القطع الكرتونية المسطّحة المقوّسة، وضبط استقامة العلبة بدقة ±0.5 mm، ووضع الشريط اللاصق بدقة ±2 mm، ووصلات اللصق المحققة لتمزق كامل للألياف، واستدعاء تغيير إعدادات التشغيل في الخط المستقيم بالسيرفو الكامل خلال 5–15 دقيقة.
أي الشركات المصنّعة تناسب متطلبات التجارة الإلكترونية وما الذي يجب إدراجه في قائمة فحص FAT لديك؟
تناسب الشركات العالمية من الفئة 1 (BOBST وHeidelberg وKoenig & Bauer Duran وAIM Signature) المصانع متعددة الورديات التي تبحث عن خطوط مسعّرة حسب الطلب بسرعة 400–450 m/min. بينما تناسب شركة Cenwan Machine ($45,000–$180,000 للمستقلة؛ و$350,000–$600,000 للقناة المزدوجة) مصانع التحويل التي تبحث عن أسعار FOB موثقة. وتختبر قائمة فحص FAT المكونة من 5 بوابات لدينا تغذية القطع الكرتونية المسطّحة المقوّسة، وضبط الاستقامة بدقة ±0.5 mm، ووضع الشريط اللاصق بدقة ±2 mm، وتمزق الألياف الكامل وفق TAPPI T 840 om-10 / T 813، واستدعاء الخط المستقيم بالسيرفو الكامل خلال 5–15 دقيقة.
عند تقييم أفضل الشركات المصنّعة لتحويل الكرتون المموج الخاص بالتجارة الإلكترونية، يطابق العملاء فئات رأس المال مع حجم الإنتاج ويفحصون المنتجات المقترحة لكل شركة مصنّعة حسب فئة العرض والوحدة. وتُعد آلات طي ولصق العلب الكرتونية من BOBST وHeidelberg/MK Diana وKoenig & Bauer Duran وAmerican International Machinery (AIM) Signature الموردين الرئيسيين في أوروبا وأمريكا الشمالية. كما تُعد شركة B & R Moll Inc. المورد الرئيسي لآلات لصق الجيوب ومغلفات الشحن المتخصصة، في حين تُعد Alliance Machine Systems المورد الرئيسي لوحدات التغذية المسبقة ووحدات التحزيم للإنتاج الآلي عالي الحجم. ويشير تقرير WhatTheyThink حول آلة Koenig & Bauer Duran Omega Allpro 90 إلى الإنتاج في الخط المستقيم والجدار المزدوج والقاع ذاتي القفل وعلب 4/6 أركان بالسيرفو أحادي الإصبع بسرعة 400 m/min.
وفي فئة مصنّعي المعدات الأصلية الصينيين، ينظّم كتالوج آلات طي ولصق العلب الكرتونية عالية السرعة من Cenwan Machine الآلات المستقلة عبر الفئة التمهيدية CW-M، والفئة الأوتوماتيكية الرائدة عالية السرعة CW-G، وفئة السيرفو الذكي CW-W. وفي صفحة مواصفات السلسلة عالية السرعة نفسها من Cenwan، تخدم الخطوط المدمجة ذات القناة المزدوجة المصممة حسب الطلب عمليات التحويل متعددة الوحدات في مسار واحد. وتغطي نطاقات أسعار FOB المنشورة التكوينات الأساسية عبر عروض التشغيل (من 650 إلى 1650 mm)، وعدد محاور السيرفو، ورؤوس الغراء/الشريط اللاصق، والمعيار الكهربائي لبلد الوجهة. ولا تُحدّد فترة استرداد التكلفة للآلة الكاملة بثابت منفرد، بل تُقدّر من وفورات تغيير إعدادات التشغيل اليومية ومعدلات أجور العمالة في مصنعك.
لا ينبغي أن تقبل مقطع فيديو مصوّرًا في المصنع باستخدام ورق مقوّى بكر مسطّح من الكرافت إذا كان مصنعك يشغّل صناديق تجارة إلكترونية من الكرتون المموج المعاد تدويره. أرسل القطع الكرتونية المسطّحة المقصوصة الخاصة بك إلى أرضية مصنع الشركة الصانعة ونفّذ بروتوكول التحقق FAT ذا البوابات 5 لصناديق التجارة الإلكترونية الوارد أدناه. ويتضمن بروتوكول التحقق استكمال اختبارات TAPPI T 840 om-10 (لتقييم المواد اللاصقة في الوصلات المتراكبة الملصوقة) وTAPPI T 813 (اختبار الشد لوصلة المصنّع النهائية) . كما أن إتمام التجارب قبل تاريخ التطبيق العام للائحة التغليف الأوروبية PPWR في 12 أغسطس 2026 (الساري من 11 فبراير 2025) يثبت قدرة خطك على تغيير إعدادات التشغيل للأصناف المتعددة.
بروتوكول التحقق FAT ذو البوابات 5 لصناديق التجارة الإلكترونية
| بوابة التحقق FAT | فرخ العلبة التجريبي وظرف التشغيل | هدف القبول المقاس |
|---|---|---|
| البوابة 1: تغذية الكرتون المعاد تدويره المقوّس والكسر المسبق | رصة بارتفاع 400 mm في وحدة تغذية الفرخ من القطع الكرتونية المسطّحة المعاد تدويرها الخاصة بالمشتري من فئات تموّجات E وB وAB. | تغذية ألواح مستمرة دون انحشار الألواح. الطي الأول بزاوية 180° والطي الثالث بزاوية 165° مع عدم سحق تموّجات الكرتون نهائيًا. |
| البوابة 2: تربيع صناديق القاع ذاتي القفل وعلب 4/6 أركان | تشغيل قاع ذاتي القفل FEFCO 0701؛ وتشغيل صينية ذات 4/6 أركان بسرعة سيرفو تبلغ 180 m/min. | الحفاظ على دقة ضبط استقامة العلبة بمقدار ±0.5 mm عبر منطقة الضغط بواسطة ضبط استقامة ثنائي المراحل. |
| البوابة 3: الشريط اللاصق بنزع الحماية وشريط التمزيق على الخط | علبة شحن قابلة للإرجاع FEFCO 0427 مع الرأس KY-35T (80 m/min) والرأس KY-20T (70 m/min). | تفاوت وضع طولي وجانبي بمقدار ±2 mm. بقاء الغلاف الواقي القابل للنزع سليمًا. |
| البوابة 4: وصلة الغراء البارد/المصهور بالحرارة وسلامة الوصلة وفق TAPPI | غراء بارد بلزوجة 500–1000 cps مع تثبيت باللاصق المصهور بالحرارة الكهربائي (ضغط هواء >50 psi إذا كان هوائيًا). | إبقاء تأخر الإطلاق <20 ms (لتجنب إزاحة النمط البالغة 3 mm عند سرعة 300 boxes/min)؛ والتحقق من تمزق الألياف بنسبة 100% وفق TAPPI T 840 om-10 وTAPPI T 813. |
| البوابة 5: الاستدعاء الموقّت لتغيير إعدادات التشغيل متعدد الأصناف | تبديل طلبية حي في الخط المستقيم على تكوين يعمل بالسيرفو الكامل والمحرك وأذرع الربط. | تغيير إعدادات التشغيل في الخط المستقيم بالسيرفو الكامل خلال 5–15 min (<5 min للاستدعاء البُعدي) حتى أول علبة كرتون مربعة. |
تحقق من مخططات القص الهندسية للتجارة الإلكترونية لديك في تجربة حية على آلة طي ولصق العلب من Cenwan
أرسل إلينا مخططات CAD غير المطوية، وأشكال تموّجات الكرتون (E أو F أو B أو C أو EB)، وأهداف تغيير إعدادات التشغيل اليومية للأصناف. وسيقوم فريقنا الهندسي بتكوين محطة CW-G أو CW-W الدقيقة وتشغيل تجربة موثقة بالفيديو على القطع الكرتونية المسطّحة الخاصة بك.
اطلب تجربة تشغيل لعلب التجارة الإلكترونية وتقييمًا لخط الإنتاج ←الأسئلة الشائعة
كيف أتحقق مما إذا كانت آلة طي ولصق العلب الكرتونية المستعملة قادرة على تشغيل علب الشحن الحديثة ذات القاع ذاتي القفل للتجارة الإلكترونية قبل الشراء؟
شغّل تجربة اختبارية بعدد 500 فرخ علبة مقصوص ومسطّح ومقوّس من الكرتون المعاد تدويره ذي التموّج E والتموّج B بقاع ذاتي القفل على الآلة المستعملة قبل الشراء.
أثناء التجربة الحية، تحقق من محاذاة قضبان الطي العلوية (ضمن 0.3 mm لكل متر) وتأكد من أن قسم ضبط استقامة العلبة يحافظ على دقة ±0.5 mm. وافحص الهيكل للتأكد من توفر خلوص التركيب لإضافة رؤوس شريط لاصق بسرعة 80 m/min. وتحقق أيضًا مما إذا كانت تعديلات الكامات التقليدية ستستغرق من 120 إلى 240 دقيقة لكل تغيير إعدادات تشغيل.
ما الذي يحد من السرعة الصافية للخط عند تطبيق الشريط اللاصق بنزع الحماية وأشرطة التمزيق على الخط في آلة طي ولصق العلب الكرتونية؟
تحد وحدات التطبيق بالقطع والتثبيت مثل KY-35T وKY-20T سرعة علب الشحن القابلة للإرجاع للتجارة الإلكترونية عند 70-80 m/min.
بينما يعمل الهيكل الأساسي لآلة طي ولصق العلب الكرتونية بسرعة 200 إلى 400 m/min في العلب ذات الخط المستقيم، فإن وحدة تطبيق الشريط اللاصق ثنائي الوجه KY-35T (بعرض 5 إلى 35 mm) مصنّفة لسرعة تصل إلى 80 m/min. وتبلع سرعة وحدة تطبيق شريط التمزيق KY-20T (بعرض 3 إلى 20 mm وقدرة 15 W) نحو 70 m/min. وتحافظ كلتا الوحدتين على تفاوت وضع أمامي خلفي وجانبي قدره ± 2 mm عند تلك السرعة. ولذلك يحدد المحوّلون إنتاج الوردية عند 70 m/min بناءً على الحد المشترك لوحدتي التطبيق وليس على سرعة السير الناقل دون تحميل.
كيف تغيّر لائحة الاتحاد الأوروبي للتغليف ونفايات التغليف (PPWR) متطلبات آلة طي ولصق العلب الكرتونية لمصانع صناديق التجارة الإلكترونية؟
تحد اللائحة (EU) 2025/40 المساحة الفارغة في عبوات التجارة الإلكترونية والتجميع والنقل عند 50% بحلول عام 2030.
ستدخل اللائحة حيز النفاذ في 11 فبراير 2025 وسيُطبَّق العمل بها اعتبارًا من 12 أغسطس 2026 بعد فترة انتقالية مدتها 18 شهرًا. وعندما تطلب علامات التنفيذ اللوجستي مزيدًا من مقاسات الصناديق المطابقة لحجم المنتج لتقليل حشوات الفراغ، فإن تغييرات إعدادات التشغيل في الخط المستقيم بالسيرفو الكامل خلال 5 إلى 15 دقيقة تحمي زمن التشغيل الفعلي للوردية.
كم عدد المشغلين المطلوبين عند وحدة إخراج العلب في آلة طي ولصق العلب الكرتونية الأوتوماتيكية للتجارة الإلكترونية؟
يتطلب الجمع اليدوي والقلب والتحزيم عند ناقل وحدة إخراج العلب في آلة طي ولصق العلب الكرتونية الأوتوماتيكية من 2 إلى 3 عمال تعبئة لوردية تنتج من 40,000 إلى 80,000 علبة كرتون ذات قاع ذاتي القفل.
عندما يشغّل خط عالي السرعة صناديق خط مستقيم بما يتجاوز 100,000 علبة كرتون في الوردية، تصبح التعبئة اليدوية نقطة الاختناق الأساسية. ونظرًا لأن التعبئة تغدو القيد الرئيسي، يبطئ المشغلون سرعة السير الناقل إلى ما دون قدرة الآلة. ويمكن أتمتة التعبئة باستخدام مزيج من وحدة قلب الصناديق الأوتوماتيكية بالكامل، والعدّاد القاذف، ووحدة التحزيم المتصلة عند مخرج الضغط. وعندئذٍ لن يضطر مشغلو التعبئة إلى قلب الحزم وربطها يدويًا.
هل تستطيع آلة طي ولصق العلب الكرتونية معالجة صناديق اشتراكات D2C المطلية بطلاء مائي أو المصفّحة دون فشل وصلة اللصق؟
نعم، بشرط أن يستخدم لسان اللصق شريطًا احتياطيًا غير مطلي أو معالجة سطحية على الخط.
إذا كانت مخططات القص تفتقر إلى نافذة لصق غير مطلية بالورنيش، فجهّز قسم الطي المسبق بوحدة كشط ميكانيكية لوصلة اللصق لإزالة الطلاء أو بوحدة معالجة بالبلازما الجوية لرفع طاقة السطح. واقرن هذا التحضير بخط تثبيت من اللاصق المصهور بالحرارة الكهربائي وخط غراء بارد بلزوجة 500 إلى 1000 cps جرى اختباره وفق TAPPI T 840 om-10 وTAPPI T 813.
ما المعلومات التي ينبغي تضمينها في ملف طلب عرض الأسعار (RFQ) المرسل إلى مورد آلات طي ولصق العلب الكرتونية؟
أدرج مخططات قص CAD غير مطوية بمقياس 1:1 لأصغر وأكبر وأعقد أنماط صناديق FEFCO لديك، إلى جانب سماكات تموّجات الكرتون، ونطاق وزن الكرتون بـ gsm، ومعدل تكرار تغيير إعدادات التشغيل اليومي للأصناف. وحدّد ما إذا كانت علب الشحن للتجارة الإلكترونية لديك تتطلب خطافات قاع ذاتي القفل أو أذرع سيرفو لعلب 4/6 أركان (بسقف سرعة سيرفو يبلغ 180 m/min).
وضّح ما إذا كنت بحاجة إلى رؤوس شريط لاصق بنزع الحماية وشريط تمزيق على الخط (بسقف سرعة من 70 إلى 80 m/min في وحدتي KY-20T وKY-35T). وقدّم أيضًا جهد الكهرباء في المصنع، وضغط الهواء المضغوط (بحد أدنى 50 psi لصمامات الغراء)، وتخطيط التحزيم المطلوب عند وحدة إخراج العلب، والقطع الكرتونية المسطّحة المقوّسة، ونطاق اختبار FAT ذي البوابات 5.
متى ينبغي لمصنع التحويل إضافة وحدة تدبيس متصلة إلى خط آلة طي ولصق الكرتون المموج للتجارة الإلكترونية؟
أضف وحدة تدبيس متصلة للحاويات السائبة الثقيلة ذات الجدار المزدوج أو المواصفات التي تشترط وصلات مدبّسة بالسلك المعدني.
تستخدم علب شحن طرود D2C القياسية المصنوعة من تموّجات E أو F أو B (بوزن 180 إلى 800 gsm) الربط بالغراء البارد أو اللاصق المصهور بالحرارة لتجنب الدبابيس المعدنية. وتُستخدم وحدة اللصق والتدبيس المتصلة لصناديق الشحن الصناعي السائب وقطع غيار السيارات للخدمة الشاقة التي تتطلب تدبيسًا ميكانيكيًا بالسلك.
لماذا نكتب هذا الدليل
يدمج دليل المواصفات هذا بيانات الهندسة الميكانيكية المستخلصة من سجلات تشغيل آلات طي ولصق العلب الكرتونية CW-G وCW-W لدينا عبر مصانع علب شحن التجارة الإلكترونية من الكرتون المموج. ونقارن تلك المعايير المرجعية المصنعية بالمعايير الهيكلية لمنظمة FEFCO وطرق اختبار الوصلات التابعة لجمعية TAPPI وتشريعات الاتحاد الأوروبي PPWR. وينصبّ تركيزنا على تمكين محوّلي العلب الكرتونية من تقييم عروض الآلات وأزمنة تغيير إعدادات التشغيل بالسيرفو وسرعات الشريط اللاصق على الخط استنادًا إلى حسابات واضحة وشفافة قدر الإمكان. تمت المراجعة والتحرير بواسطة الفريق الهندسي في Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
المراجع والمصادر
- كود FEFCO الإصدار 12: الكود الدولي لصناديق الألياف الكرتونية للبيع بالتجزئة والتجارة الإلكترونية الاتحاد الأوروبي لمصنّعي الكرتون المموج (FEFCO)
- اللائحة (EU) 2025/40 بشأن التغليف ونفايات التغليف (قاعدة نسبة الفراغ البالغة 50%) EUR-Lex / الجريدة الرسمية للاتحاد الأوروبي
- علامة Topo Chico التابعة لشركة Coca-Cola تبتكر في لصق وإغلاق الصناديق (دراسة صمامات اللاصق المصهور بالحرارة الكهربائية مقابل الهوائية) Packaging World
- تقرير تقنيات التغليف في معرض Pack Expo: آلات إغلاق الصناديق المدمجة باللاصق المصهور بالحرارة والشريط اللاصق – Packaging Digest
- براءة الاختراع الأمريكية US8512803B2: آلة طي ولصق العلب الكرتونية وطريقة تصنيع صندوق الكرتون المموج – مكتب براءات الاختراع والعلامات التجارية الأمريكي (USPTO) / Mitsubishi Heavy Industries
- شركة BOBST تطلق إصدار التجارة الإلكترونية الجديد من آلة طي ولصق العلب EXPERTFOLD 165 Tag and Label Manufacturers Institute (TLMI)
- شركة Koenig & Bauer Duran تركّب أول آلة طي ولصق العلب Omega Allpro 90 في أمريكا الشمالية WhatTheyThink
- معيارا TAPPI T 840 om-10 وTAPPI T 813: اختبار المواد اللاصقة ومقاومة الشد في الوصلات المتراكبة الملصوقة لحاويات الكرتون المموج الجمعية التقنية لصناعة اللب والورق (TAPPI)
- لائحة الاتحاد الأوروبي للتغليف ونفايات التغليف: متطلبات الامتثال الجديدة للتجارة الإلكترونية – Greenberg Traurig LLP