Póngase en contacto con Cenwan Machine Company


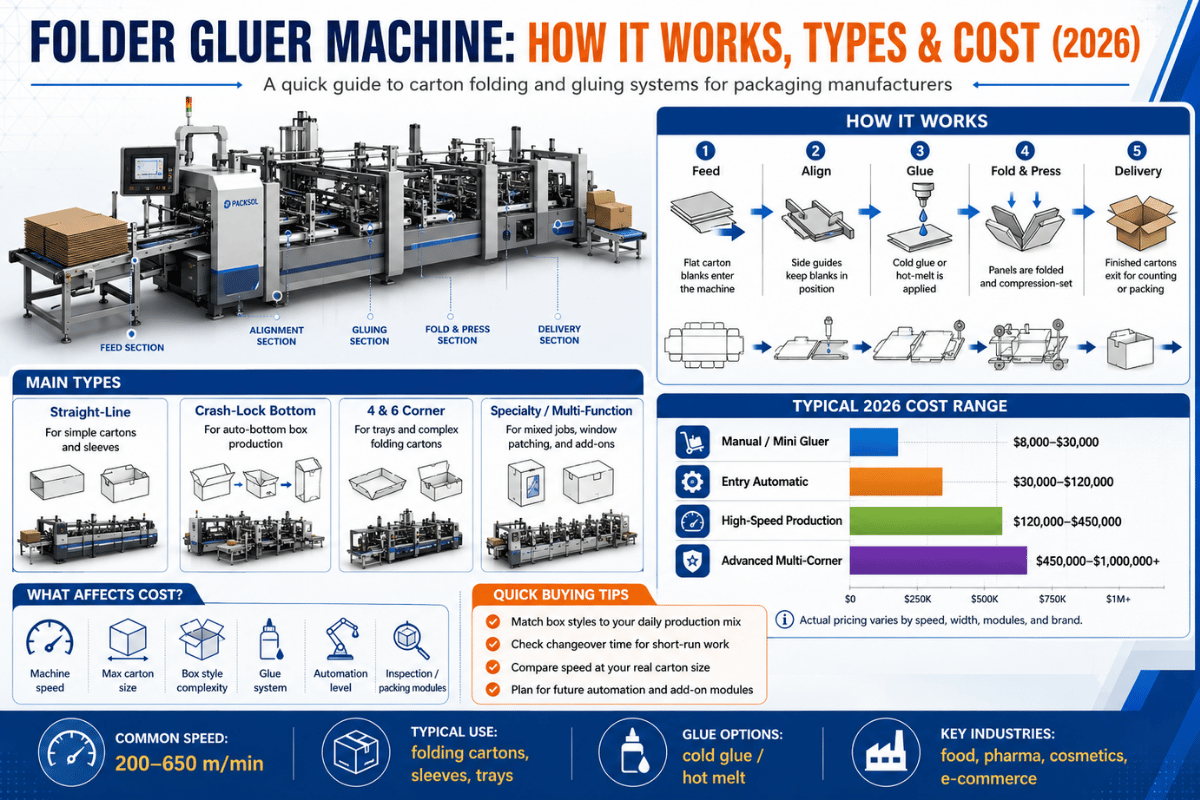
Características técnicas: máquina plegadora-encoladora
| Posición en la línea | Después de la troqueladora; convierte las planchas troqueladas en cajas acabadas y encoladas |
| Intervalo de velocidad | ~50–600 m/min, según la gama y el formato de caja |
| Producción de la plegadora-encoladora | Cajas plegables: ~20.000–40.000 cajas/hora; cartón ondulado: ~5,000–12,000/hora |
| Formatos de caja | Cajas lineales, de fondo automático, de 4/6 puntos, estuches rígidos y cajas RSC de cartón ondulado |
| Accionamiento | Servomotor, mecánico/por engranajes o semiautomático |
| Sistemas de encolado | En frío (PVA/base agua), termofusible (EVA/PUR), RF/UV |
| Anchura de formato | ~250–2.400 mm |
¿Qué es una máquina plegadora-encoladora?
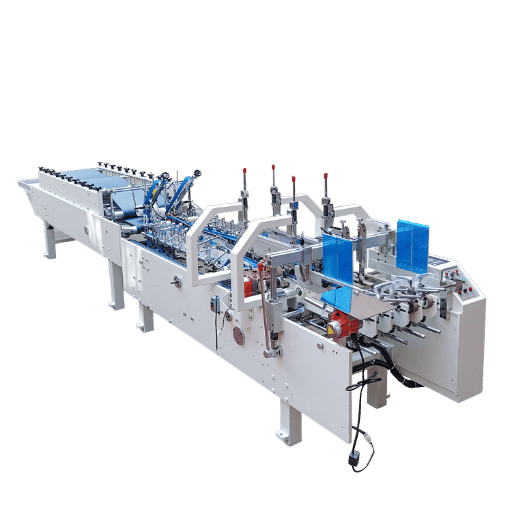 Una máquina plegadora-encoladora es un equipo de transformación automatizado que convierte planchas troqueladas y hendidas en cajas acabadas en una sola pasada continua: las alimenta, abre los hendidos previamente, las pliega, aplica el adhesivo y comprime la unión. En un taller manual, este trabajo requiere de cinco a seis personas por turno; una plegadora-encoladora lo realiza con un solo operario.
Las plegadoras-encoladoras producen cajas lineales, cajas de 4 y 6 puntos, cajas con fondo automático, fundas y cajas de expedición de cartón ondulado.
Conviene precisar dónde se integra este equipo para que los compradores no lo confundan con las máquinas que lo rodean. Las plegadoras-encoladoras se sitúan después de la impresión y el troquelado: una troqueladora produce la plancha plana y la plegadora-encoladora convierte esa plancha en una caja encolada. El personal que prepara y maneja la línea de plegado y encolado se incluye en la categoría profesional del Departamento de Trabajo de US para preparadores y operarios de máquinas de productos de papel Department of Labor trade code for paper goods machine setters and operators, la misma categoría que comprende a quienes manejan onduladoras y máquinas para fabricar cajas. Para consultar toda la gama de modelos según el formato de caja, vea el catálogo de máquinas plegadoras-encoladoras Cenwan.
¿Qué máquina se utiliza para plegar una caja?
Para plegar cajas de cartón y cajas de cartón ondulado, se utiliza la máquina plegadora-encoladora, también llamada plegadora y encoladora, máquina de plegado y encolado o encoladora de cajas. Una encartonadora o montadora de cajas es diferente: monta y llena una caja preencolada en una línea de embalaje. En resumen, la plegadora-encoladora fabrica la caja y la encartonadora la llena. Para fabricar cajas de expedición de cartón ondulado en línea a partir de una plancha, se utiliza una plegadora-encoladora flexográfica, como explicamos a continuación.Cómo funciona una máquina plegadora-encoladora: proceso paso a paso
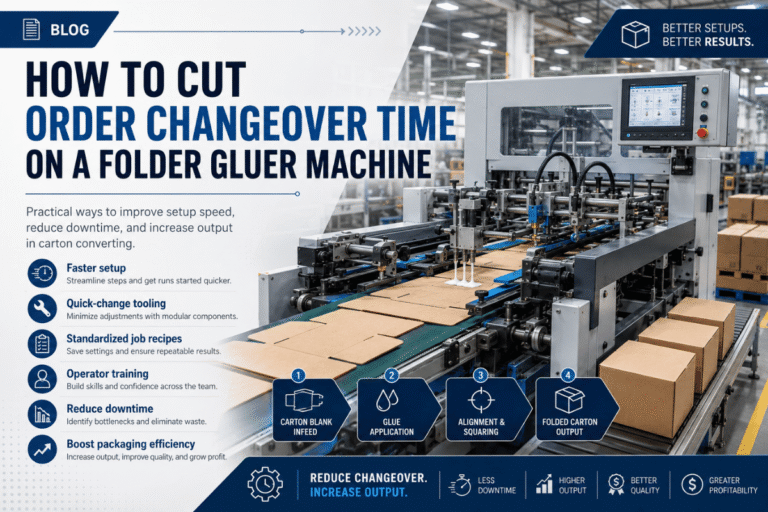
 Una máquina plegadora-encoladora hace pasar una plancha troquelada por seis estaciones de trabajo en una sola pasada continua: el alimentador, la sección de prehendido, la sección de alineación y registro, la aplicación de adhesivo, la sección de plegado y la unidad de compresión y salida. Cada estación realiza una tarea y en cada una puede originarse un defecto.
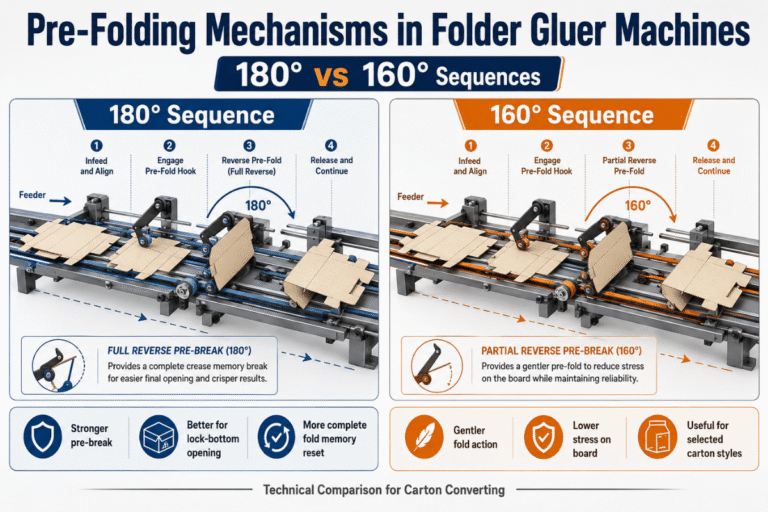
En orden, el alimentador separa las planchas de la pila, de una en una; la sección de prehendido abre y cierra los hendidos para lograr un plegado limpio; la sección de alineación escuadra la plancha; se aplica adhesivo a la solapa delantera; la sección de plegado cierra la caja; y las unidades de compresión y salida mantienen la unión bajo presión hasta que se fija el adhesivo y expulsan las planchas mal plegadas.
El registro, es decir, mantener la plancha escuadrada durante el recorrido, es la variable más importante de todo el proceso. La documentación sobre patentes de transformación en línea de cartón ondulado confirma hasta qué punto están interconectadas estas etapas: según se describe en la patente US 5.690.601, los equipos de plegado y encolado suelen incluir secciones de impresión flexográfica y ranurado previas, además de herramientas para hendir las esquinas, diseñadas para alinearse con los pliegues y producir una caja escuadrada. Si el hendido está desviado, el pliegue también lo estará; y si el pliegue está desviado, el adhesivo no quedará en su sitio.
📐 Nota de ingeniería
En una línea de encolado en frío, ajuste el nivel de adhesivo para que la rueda de goma indicadora quede sumergida aproximadamente un 80 % en el depósito y haga una tirada de prueba de 5 a 10 hojas antes de empezar la producción para ajustar la presión y la posición del pliegue. Si el nivel del depósito es demasiado bajo, se producen zonas sin adhesivo; si rebosa, aparecen hilos y exceso de adhesivo. En la salida, lo que crea una unión resistente en cartón estucado es el tiempo de permanencia bajo compresión, no la cantidad de adhesivo que se extrae del depósito.
¿Cómo funciona una plegadora-encoladora flexográfica (FFG)?
Una plegadora-encoladora flexográfica (FFG) es la versión para cartón ondulado de esta máquina y realiza varias tareas en línea en una sola pasada: alimenta e imprime la plancha mediante flexografía, ranura y troquela la caja, la pliega y encola o grapa la unión del fabricante antes de contar y expulsar las planchas acabadas. Al eliminar la manipulación entre etapas, las FFG reducen el coste de las cajas de cartón ondulado y mejoran su escuadrado, según un estudio del Institute of Packaging Professionals and Michigan State University.Sistemas de encolado: diferencias entre adhesivo en frío, termofusible y RF
 El sistema de encolado, que tiene más repercusión en el trabajo diario que la marca de la placa de características, es un aspecto que los compradores suelen analizar demasiado poco. Según el material y el formato de caja, dominan tres familias. Para la mayoría de las cajas plegables de cartón estucado blanqueado sólido (SBS), el adhesivo en frío de bajo coste y aplicación limpia (PVA, base agua) es suficiente; sin embargo, como fragua relativamente despacio, requiere compresión. Los adhesivos termofusibles (EVA o PUR reactivo) agarran prácticamente al instante y se adhieren bien a muchos tipos de material, incluidos los aceitosos, estucados, laminados y aptos para congelación, así como las cajas con fondo automático; se aplican fundidos a aproximadamente 150–180°C en el caso del EVA o 120–140°C en el del PUR reactivo, y sus consumibles son más caros. Los sistemas especiales de RF/dieléctricos y UV permiten unir sustratos difíciles o laminados cuando los adhesivos en frío o termofusibles no sirven.
Por encima de cualquier otra consideración: el contacto con alimentos.
La normativa FDA 21 CFR §175.105 establece que los adhesivos en contacto con alimentos envasados grasos o acuosos deben estar «limitados a una cantidad que no supere la razonablemente necesaria para la aplicación y que no exceda una… cantidad mínima en las costuras y zonas de borde expuestas». Para los alimentos secos, se aplican límites basados en las buenas prácticas de fabricación, por lo que quienes producen envases para alimentos, medicamentos y cosméticos deben utilizar una gama más restringida de adhesivos. Diversos manuales de referencia sobre ingeniería de envases, como el University of Minnesota Technical Assistance Program, ofrecen información detallada sobre la adhesión y el contacto con alimentos de las tres familias de adhesivos: base agua, con disolventes y termofusibles.
| Sistema de encolado | Velocidad de fraguado | Formato de caja y material más adecuados | Aspecto que debe vigilarse |
|---|---|---|---|
| Adhesivo en frío (PVA/base agua) | Fraguado lento; requiere compresión | Cajas lineales de cartón SBS estucado | Pueden quedar zonas sin adhesivo si varían el nivel del depósito o la presión |
| Termofusible EVA | Adherencia rápida | Crash-lock con fondo automático, para líneas rápidas | Si la temperatura es demasiado alta, pueden formarse hilos |
| Termofusible PUR (reactivo) | Adherencia rápida y unión final resistente | Materiales aceitosos, estucados, laminados y aptos para congelación | Coste más elevado; requiere tiempo de curado |
| RF / UV | Depende del sustrato | Sustratos difíciles o laminados | Especializado; inversión adicional |
Adhesión y contacto con alimentos según FDA 21 CFR §175.105 y manuales de ingeniería de envases.
Tipos de máquinas plegadoras-encoladoras y tecnología de accionamiento
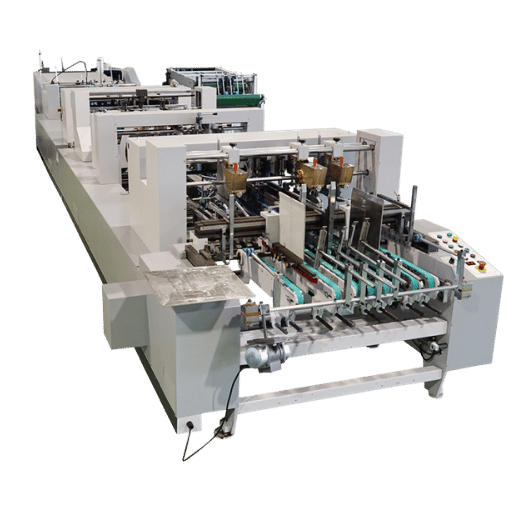 Las plegadoras-encoladoras se dividen en dos categorías, según el formato de caja y el tipo de accionamiento. En cuanto al formato, están la familia lineal (el modelo más sencillo para fabricar cajas SBL); la familia de fondo automático, que incluye cajas automáticas sin pestaña; la familia de 4/6 puntos, que requiere un hendido secundario controlado por servomotores (habitual en cajas para expositores y productos farmacéuticos); las cajas rígidas o estereoscópicas 3-D, y las cajas de envío de cartón ondulado, que se procesan en una plegadora-encoladora para cartón ondulado. Los formatos de caja de cartón ondulado procesados en estas máquinas siguen el código FEFCO, reconocido internacionalmente y actualmente en su 12.ª edición, que incluye varios formatos estándar de cajas de envío, como la conocida caja americana ranurada 0201 (RSC). En la mayoría de los casos, cada familia se ofrece en una máquina específica; en lugar de repetir aquí los detalles, consulte las páginas sobre plegadoras-encoladoras para cajas lineales y tipos de plegadoras-encoladoras automáticas para conocer en profundidad los formatos de caja.
Investigar los sistemas de accionamiento es más complicado porque los fabricantes rara vez publican sus ventajas e inconvenientes. La descripción académica clásica de las máquinas de encolado de cajas plegables de North Carolina State University sigue planteando la cuestión con precisión: la función de la máquina es mantener la plancha troquelada en registro mientras fragua el adhesivo, y la forma de hacerlo depende del accionamiento.
Accionamiento por servomotor o por engranajes: ¿qué tecnología de plegadora-encoladora es mejor?
Ninguna es claramente mejor; depende de la variedad de trabajos. El accionamiento por servomotor permite cambios de trabajo rápidos y repetibles, además de un registro preciso, por lo que resulta adecuado para plantas que cambian de trabajo a menudo, como las de cajas farmacéuticas y tiradas cortas. El accionamiento por engranajes (mecánico) cuesta menos inicialmente y es difícil de superar en tiradas largas de un único formato. La regla práctica es sencilla: si cambia de trabajo a menudo, el servomotor compensa su coste gracias al tiempo que ahorra en la puesta a punto; si realiza tiradas largas, el menor coste de inversión del accionamiento por engranajes es una ventaja.Velocidad, producción y formatos: escala de producción de las plegadoras-encoladoras
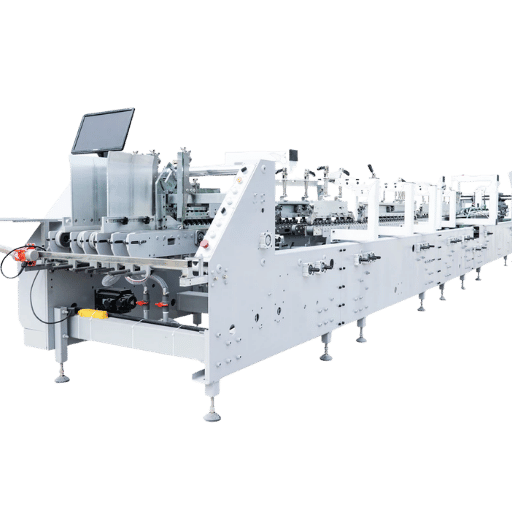 La velocidad, la especificación más alta y citada con mayor frecuencia, también es la que menos se suele entender. Una velocidad máxima más alta no significa que se produzcan más cajas acabadas. Los datos de campo lo demuestran una y otra vez. En palabras de un fabricante de equipos de transformación de envases, un rendimiento más rápido «no siempre es mejor si reduce» el rendimiento operativo. Además, a los fabricantes de cajas plegables les cuesta mantener velocidades de producción elevadas en condiciones reales, sobre todo cuando superan su capacidad para alimentar cajas y cambiar la configuración de las líneas. En la producción a alta velocidad de cajas, el verdadero cuello de botella es la fiabilidad del alimentador y la rapidez de la puesta a punto de la línea. De hecho, un informe de campo reciente describió una BOBST Post 1080 en producción con una tirada real de hasta 12.000 cajas/h, una referencia concreta y adecuada para hacerse una idea de la velocidad de una línea de cajas.
La producción depende sobre todo del formato y el tipo de caja: las cajas plegables de cartón estucado suelen alcanzar las velocidades más altas, mientras que las cajas de cartón ondulado de alta resistencia suelen tener la menor producción debido a la rigidez y el grosor del cartón (aspectos que han estudiado y modelizado ampliamente tanto el USDA Forest Service en relación con el cartón ondulado como la investigación revisada por pares sobre la resistencia a la compresión de las cajas). Utilice la siguiente escala para estimar la capacidad de producción de cajas.
| Tipo de caja | Velocidad habitual | Intervalo de cajas/hora | Volumen recomendado |
|---|---|---|---|
| Caja SBL lineal | 50–200 m/min | 20,000–40,000 | Hasta 30,000/día, un turno |
| Crash-lock con fondo automático | 120–300 m/min | 18,000–35,000 | 30,000–60,000/día |
| Caja de 4/6 puntos | 120–300 m/min | 15,000–30,000 | Cajas para expositores y productos farmacéuticos |
| Caja rígida tridimensional | 80–180 m/min | 8,000–18,000 | Productos prémium y cosméticos |
| Caja plegada por 4 lados (carga automática) | 150–300 m/min | 20,000–35,000 | Productos farmacéuticos; carga automática sin atascos |
| Caja pequeña (cosmética o especial) | 60–200 m/min | 12,000–25,000 | Tiradas cortas especiales |
| Caja RSC de cartón ondulado (FEFCO 0201) | 30–180 m/min | 5,000–12,000 | 40,000–100,000/día |
| Caja de cartón ondulado de alta resistencia | 30–150 m/min | 4,000–9,000 | Cajas de expedición de canal E/B/C |
| Línea automática integrada (doble canal) | 200–400 m/min | 25,000–40,000+ | 60.000+/día, picos de comercio electrónico |
Estos intervalos son orientativos; la producción real depende de la fiabilidad del alimentador, del número de cambios de cartón y del cartón utilizado, no solo de la velocidad máxima.
Cómo elegir la máquina plegadora-encoladora adecuada: prueba de ajuste en 6 factores
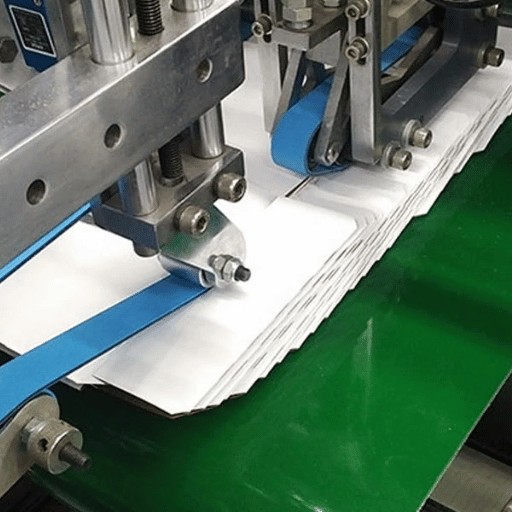 Elegir una plegadora-encoladora nunca depende de un solo factor: depende de seis. Evalúe su planta según cada factor de la prueba de compatibilidad de la plegadora-encoladora de 6 factores que aparece a continuación, en orden. Empiece por el formato de caja principal, que permite descartar la mayor parte del catálogo, y termine por el plazo de entrega de los repuestos.
El factor que suele determinar discretamente el coste de propiedad es el cambio de formato: una máquina servoaccionada solo justifica su sobreprecio si cambia de trabajo con la frecuencia suficiente para aprovecharla.
| Factor | Pregunta | Si se cumple → recomendación |
|---|---|---|
| 1. Formato de caja | ¿Cuál es su formato principal? | Crash-lock/cajas de cuatro y seis puntos → máquina servoaccionada |
| 2. Volumen | ¿Cuántas cajas al día? | >60,000/día → línea automática; <30,000 → gama básica |
| 3. Accionamiento | ¿Cuántos trabajos al día? | Muchos cambios de trabajo → servomotor; tiradas largas → engranajes |
| 4. Sistema de encolado | ¿Cartón estucado, aceitoso o para envases alimentarios? | Cartón SBS estucado → adhesivo en frío; fondo automático o material aceitoso → termofusible |
| 5. Integración | ¿Máquina independiente o en línea? | Impresión, troquelado y embalaje en línea → línea integrada |
| 6. Plazo de entrega de las piezas | ¿Cuántos días tardaría en recibir una correa de recambio? | Cross-border → demanda de repuestos con SLA ≤7 días |
¿Cuántos operarios necesita una máquina plegadora-encoladora?
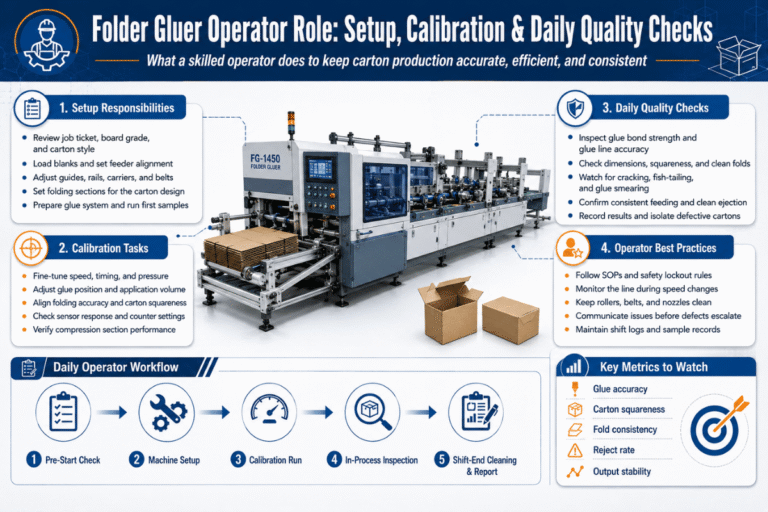
Uno. La mayoría de las máquinas plegadoras-encoladoras automáticas funcionan con un solo operario, que prepara la máquina y supervisa la producción; a menudo hay una segunda persona encargada de embalar las cajas a la salida. La puesta a punto, que dura unas dos horas y es la tarea de la línea que más depende de la habilidad del operario, es donde se concentra realmente el trabajo. Por eso, la automatización se amortiza gracias a cambios de trabajo rápidos y repetibles, no reduciendo la plantilla. Puede calcular los costes de mano de obra y la amortización con la calculadora de ROI de plegadoras-encoladoras.Coste de una máquina plegadora-encoladora: qué determina el precio
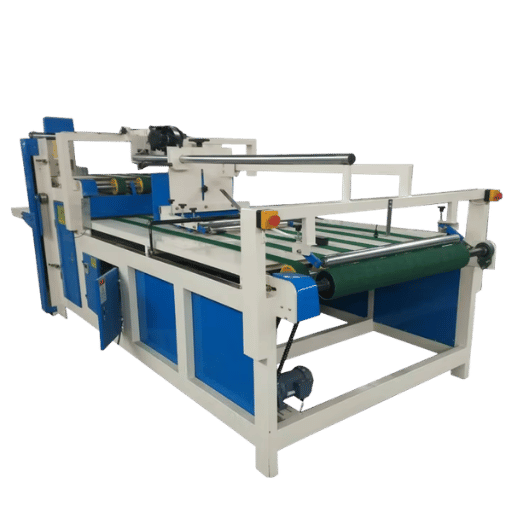 Las máquinas plegadoras-encoladoras son caras porque su precio depende de mucho más que la cantidad de acero. Entre los factores que influyen están la automatización, los servomotores, el nivel de calidad del acabado y la construcción, el tamaño y la integración de la impresión y el troquelado, no solo la velocidad máxima. Para dar una idea aproximada del orden de magnitud, las líneas industriales de plegado y encolado cuestan desde algo menos de $50.000 por una máquina básica para cajas de cartón hasta $1,5 million por una línea automática de doble canal totalmente configurada; según una fuente de formación del sector, un intervalo «razonable» para equipos comerciales va de $150.000 a $1.000.000+ CAD, en función de la configuración, la escala y la función. No dé demasiada importancia a las cifras sobre el tamaño del mercado, porque las estimaciones varían mucho, desde 0,4 billion USD hasta varios miles de millones, dependiendo de cómo se mida.
La cifra que realmente justifica la inversión es el plazo de amortización, calculado a partir de la mano de obra y los desperdicios. Un estudio académico del Institute of Packaging Professionals / Michigan State University sobre una plegadora-encoladora flexográfica confirmó que el diseño en línea reduce los costes de producción y mejora la calidad. El ahorro es sistemático: la arquitectura de plegado y encolado en línea, descrita en la patente US 5.690.601, elimina la transferencia de planchas entre impresión, troquelado, plegado y encolado, una etapa en la que las líneas no automatizadas acumulan pérdidas. En un estudio de ROI independiente sobre una FFG de gama media, con una inversión cercana a $620.000, un transformador recuperó la inversión en unos 14.5 meses, principalmente al reducir el personal de cinco operarios por turno a uno o dos. El coste de no automatizar también se hace evidente: en foros del sector, algunos transformadores indican que una sola prueba de impresión de una caja plegable puede superar los $3,000, por lo que los descartes y reprocesos de una línea manual se acumulan rápidamente.
«Según nuestra experiencia en la fabricación, lo que determina la producción diaria real de una línea es el alimentador y el tiempo de cambio de trabajo, no la velocidad máxima nominal. Estandarizamos la alimentación por servomotor y compartimos piezas de desgaste entre nuestras series, para que una planta de cualquiera de los más de 40 países a los que prestamos servicio mantenga la producción sin esperar a recibir una pieza de recambio».
Defectos habituales y problemas de calidad en las plegadoras-encoladoras: relación entre defectos y causas
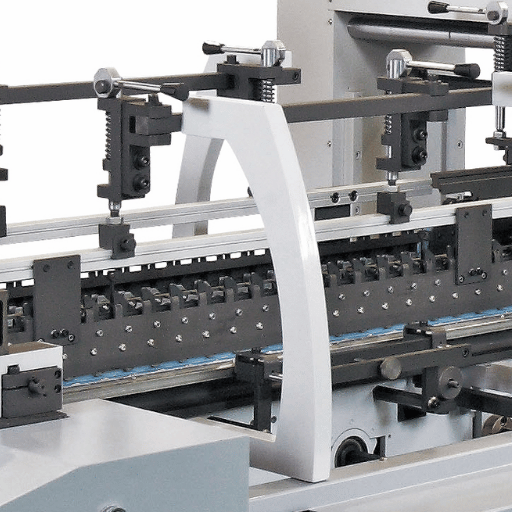 Es uno de los aspectos que la mayoría de las guías de compra no mencionan y que más conviene tener a mano junto a la plegadora-encoladora. Cuando una caja presenta un defecto, lo primero suele ser culpar al adhesivo, pero casi todos los defectos de las plegadoras-encoladoras tienen una causa mecánica relacionada con problemas en el alimentador, el registro, las correas, las secciones o los componentes. Lo vemos a menudo en el servicio técnico: si falla un sensor, el resultado puede ser un plegado incorrecto o una aplicación de adhesivo defectuosa. Si la velocidad es irregular, suele haber un problema con los motores o los controladores de velocidad. Añadir más adhesivo no corregirá un defecto de cola de pez, en el que la caja acaba pareciéndose a un pez; ese problema requiere un dispositivo de escuadrado en la sección de cartón ondulado. Utilice el diagrama siguiente para diagnosticar los problemas de calidad de las cajas de su máquina y encontrar la causa raíz.
| Defecto | Posible causa raíz | Solución o medida preventiva |
|---|---|---|
| Cola de pez (caja torcida) | Registro incorrecto en la sección de cartón ondulado | Añada o ajuste el dispositivo de escuadrado; vuelva a escuadrar las correas |
| Unión torcida o desencuadrada | Tensión incorrecta de las correas o desalineación de una sección | Vuelva a tensar las correas; alinee las secciones de plegado |
| Registro incorrecto o pliegue equivocado | Sensores de posición sucios o defectuosos | Limpie o sustituya los sensores; vuelva a ajustar el punto cero del registro |
| Falta de adhesivo o unión seca | Nivel bajo en el depósito, boquilla obstruida o presión baja | Rellene hasta que la rueda quede sumergida aproximadamente un ~80 %; limpie la boquilla y revise la bomba |
| Formación de hilos o exceso de adhesivo | Temperatura demasiado alta del termofusible o exceso de adhesivo | Baje la temperatura de fusión; reduzca el cordón de adhesivo; compruebe el patrón de aplicación |
| Apertura espontánea o unión débil | Tiempo de permanencia bajo compresión insuficiente | Aumente la presión o el tiempo en la salida; compruebe que el adhesivo sea adecuado para el material |
| Atasco o golpe en el alimentador | Planchas deformadas o ajuste incorrecto del alimentador | Vuelva a ajustar la separación del alimentador; acondicione el cartón; compruebe los hendidos |
| Velocidad inestable o con oscilaciones | Avería del motor o del controlador de velocidad | Compruebe el cableado y las conexiones; revise el accionamiento |
| Plegado irregular en cajas de 4/6 puntos | Los hendidos secundarios no se han abierto previamente | Utilice la sección de prehendido; compruebe la profundidad del hendido |
| Grietas en el pliegue o en el estucado junto al hendido | El cartón no se acondicionó antes en la línea; el estucado se agrieta en el pliegue | Acondicione el cartón a la humedad adecuada; ajuste la profundidad del hendido: no es un problema del adhesivo |
Ejemplos de soluciones a las causas raíz de defectos habituales en la transformación de cajas plegables, recopilados a partir de informes de servicio técnico de transformadores, prácticas de los operarios y la investigación de NCSU sobre cómo afecta la transformación al cartón estucado; consulte la guía de piezas y componentes de desgaste para plegadoras-encoladoras para conocer las soluciones relacionadas con componentes específicos.
Perspectivas para 2026: hacia dónde avanza la tecnología de las plegadoras-encoladoras
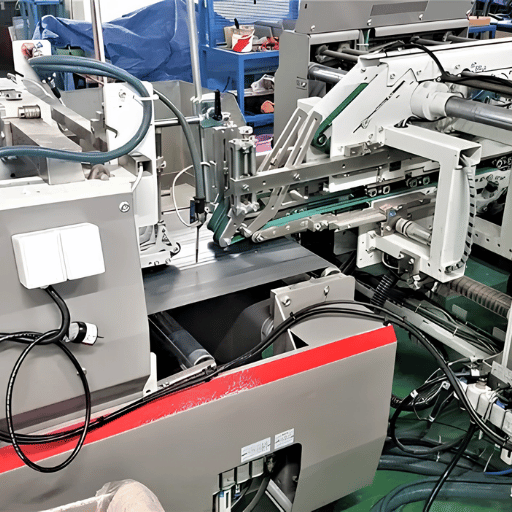 Cuatro cambios están redefiniendo cómo debe ser una nueva máquina plegadora-encoladora en 2026 y afectan a lo que conviene especificar hoy. En primer lugar, el accionamiento mecánico está dando paso al servoaccionamiento en las máquinas nuevas: según los fabricantes de equipos, se están construyendo máquinas con bastidores más robustos y servoaccionamiento integral para agilizar los cambios de formato y hacerlos repetibles. En segundo lugar, la puesta a punto se está digitalizando: el control de la presión de cola en circuito cerrado y los ajustes asistidos por IA reducen el tiempo de preparación y el desperdicio, a la vez que mejoran la eficiencia energética, con el apoyo del IIoT y el mantenimiento predictivo. En tercer lugar, la demanda del comercio electrónico sigue impulsando la integración en línea de la impresión, el troquelado, el plegado y el embalaje en una única línea. En cuarto lugar, la reciclabilidad está pasando de ser una preferencia a ser una obligación legal: el Reglamento de la UE sobre los envases y residuos de envases (2025/40) se aplica a partir de agosto de 2026 y fija como objetivo que los envases sean reciclables a escala económica para 2030. Esto orienta a los transformadores hacia colas y recubrimientos que no dificulten el reciclaje de las fibras, un factor real si exporta a Europa.
El contexto del mercado es más estable que explosivo: fuentes independientes prevén que el desarrollo de las plegadoras-encoladoras y los equipos para cajas de cartón crezca a una tasa anual compuesta (CAGR) de, como mucho, entre el 3 % y el 6 % hasta principios de la década de 2030, una vez que la propia geometría de las cajas quede normalizada por la 12.ª edición del FEFCO y su posterior adopción en nuevas series para el comercio minorista y el comercio electrónico. La conclusión práctica para los compradores es la siguiente: si va a adquirir una máquina ahora, especifique un servoaccionamiento y un bastidor preparado para la integración en línea, aunque hoy la utilice como máquina independiente; dentro de tres años, esto costará mucho menos que volver a comprar la misma máquina. El resto de los aspectos relacionados con la sostenibilidad y la manipulación del cartón se resume en estudios públicos como los de USDA Forest Service sobre cartón ondulado.
Preguntas frecuentes de los compradores sobre las máquinas plegadoras-encoladoras
P: ¿Qué es una máquina plegadora-encoladora?
Ver respuesta
Una máquina plegadora-encoladora es un equipo de transformación automatizado que forma y encola planchas troqueladas para convertirlas en cajas terminadas en una sola operación continua. Trabaja después de la troqueladora y sustituye a los cinco o seis operarios que todavía realizan manualmente el plegado y el encolado en las plantas más antiguas; hace el mismo trabajo con un solo operario. Las máquinas se clasifican según el formato de caja —lineal, con fondo automático, de 4/6 puntos, estereoscópico y de cartón ondulado— y el tipo de accionamiento: servo o mecánico.
P: ¿Cómo funciona una plegadora-encoladora flexográfica (FFG)?
Ver respuesta
Una plegadora-encoladora flexográfica procesa el cartón ondulado en línea en una sola máquina: alimenta, imprime en flexografía, ranura, troquela, pliega y encola o grapa la junta del fabricante antes de contar y apilar las planchas terminadas. Al combinar esos pasos en una sola pasada, evita la manipulación entre etapas, lo que reduce los costes y produce cajas más escuadradas que si cada paso se realiza en una máquina distinta.
P: ¿Por qué son tan caras las máquinas plegadoras-encoladoras?
Ver respuesta
El precio también refleja el nivel de automatización (por ejemplo, el servoaccionamiento), la calidad de fabricación y acabado, el ancho de formato y si la máquina se conecta en línea con equipos de impresión y troquelado; no depende necesariamente de la velocidad máxima. Una línea industrial puede costar desde unos $50.000 para una línea sencilla de cartón hasta $1,5 million para una línea automática integrada. Sin embargo, la inversión puede amortizarse en menos de dos años al reducir el número de operarios de troquelado por turno y el desperdicio.
P: ¿Cuántos operarios necesita una máquina plegadora-encoladora?
Ver respuesta
Por lo general, un operario prepara y maneja la máquina, mientras que una segunda persona se encarga de embalar las cajas en el extremo de salida. La puesta a punto, que lleva unas dos horas, es la tarea que más depende de la experiencia, por lo que la rapidez del cambio de formato importa más que el número de operarios.
P: ¿Qué es mejor para una plegadora-encoladora: el servoaccionamiento o el accionamiento por engranajes?
Ver respuesta
Depende de la combinación de trabajos que realice. Los servoaccionamientos permiten cambios de formato rápidos y repetibles, por lo que resultan rentables cuando los trabajos cambian a menudo, como en la producción farmacéutica o de cajas de cartón en tiradas cortas. Los accionamientos por engranajes cuestan menos inicialmente y son adecuados para tiradas largas de un único formato, con una inversión de capital menor.
P: ¿Qué máquina se utiliza para plegar una caja?
Ver respuesta
La máquina plegadora-encoladora pliega la caja y encola la solapa, convirtiendo una plancha troquelada en una caja terminada. Una estuchadora o montadora de cajas es distinta: monta y llena una caja previamente encolada, pero no la fabrica.
P: ¿Puede una misma plegadora-encoladora procesar tanto cajas plegables como cartón ondulado?
Ver respuesta
Dentro de ciertos límites. Algunas máquinas procesan tanto cajas plegables de cartón fino como cartón ondulado de canal micro, pero el cartón ondulado grueso de canal E/B/C requiere una plegadora-encoladora para cartón ondulado o una plegadora-encoladora flexográfica específicas, diseñadas para cartón más grueso y rígido y velocidades más bajas. Si la mayoría de sus trabajos son cajas de cartón ondulado para transporte, dimensione la máquina para el cartón que realmente procesa, en lugar de comprar una que obligue a hacer concesiones en ambos casos: la pérdida de producción y de calidad de encolado suele costar más que una segunda línea diseñada específicamente para ese trabajo.
Acerca de esta guía de plegadoras-encoladoras
Esta guía reúne fuentes públicas de ingeniería y normativa, el código de cajas FEFCO, la FDA 21 CFR 175.105, estudios del USDA y artículos revisados por pares sobre cartón ondulado, así como una patente de la USPTO sobre plegado y encolado en línea. También incluye las cifras de precio, producción y amortización que Cenwan Machine documenta en instalaciones de plegadoras-encoladoras en 40+ países. Las cifras reales varían según el formato de caja, el cartón, el coste de la mano de obra y la frecuencia de los cambios de formato; tome estos intervalos como referencia inicial, no como presupuesto. Revisado por el equipo técnico de Cenwan Machine.
Referencias y fuentes
- Código FEFCO (12.ª edición)European Federation of Corrugated Board Manufacturers / International Corrugated Case Association
- 21 CFR 175.105, AdhesivosUS FDA / Electronic Code of Federal Regulations
- Modelización no lineal por elementos finitos del cartón onduladoUSDA Forest Service
- Estimación de la resistencia a la compresión de las cajas de cartón onduladoPubMed Central (NIH)
- El impacto de la plegadora-encoladora flexográfica en la distribución de envasesInstitute of Packaging Professionals / Michigan State University
- Patente de US 5,690,601, corte y hendido con plegado y encolado en líneaUSPTO a través de Google Patents
- Proceso de encolado de cajas plegablesBioResources, North Carolina State University
- Protección de máquinas, requisitos generales (29 CFR 1910.212)US OSHA
- ANSI/PMMI B155.1-2023, requisitos de seguridad para maquinaria de embalaje y transformación
Artículos relacionados
- Gama de máquinas plegadoras-encoladoras Cenwancatálogo completo por formato de caja y categoría
- Explicación de las máquinas plegadoras-encoladoras automáticastipos, componentes y costes
- Plegadora-encoladora para cartón onduladomáquinas para canales E/B/C de alta resistencia
- Repuestos y servicio para plegadoras-encoladorascorreas, rodillos, sensores y plazo de entrega del SLA
- Plegadora-encoladora para cajas pequeñascajas especiales y tiradas cortas