Póngase en contacto con Cenwan Machine Company

Plegadora-encoladora flexográfica: puesta a punto, formación y especificaciones para plantas de cartón ondulado

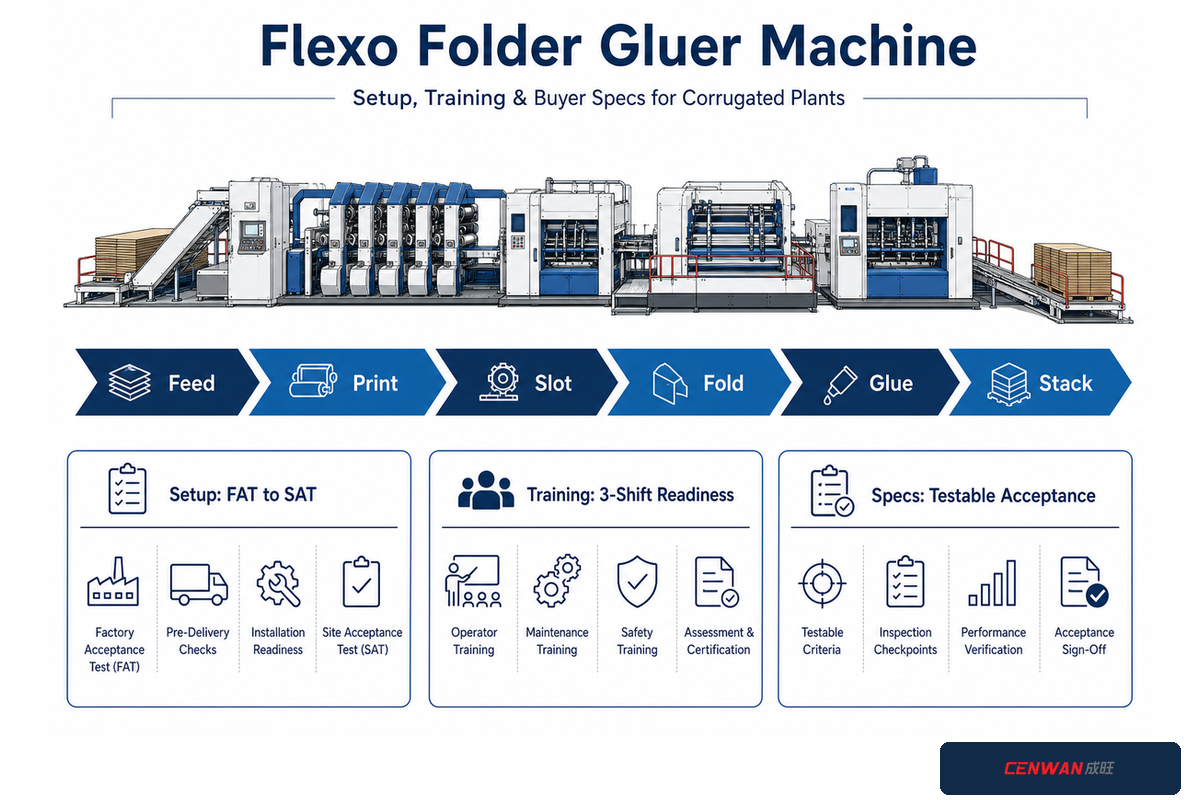
Una máquina flexográfica plegadora-encoladora es un sistema de transformación en línea que alimenta planchas de cartón ondulado, las imprime, las ranura o troquela y, a continuación, pliega, encola, cuenta y saca las cajas terminadas en una sola línea de producción. Comprar con acierto no consiste simplemente en buscar la velocidad máxima del catálogo. Hace falta acordar por escrito la compatibilidad entre la gama de cajas, los servicios de la planta, las capacidades del personal, la aceptación de muestras y el servicio técnico.
Actualizado en julio de 2026
Respuesta directa
Defina primero los trabajos reales: cartón, dimensiones de la plancha troquelada, formato de caja, colores, objetivo de impresión, ranurado o troquelado, calidad de plegado y encolado, turnos, servicios, y formato de salida. Después, exija al proveedor que demuestre la configuración acordada mediante pruebas de aceptación específicas del proyecto en fábrica y en planta.
Especificaciones que conviene recopilar antes de pedir presupuesto
| Productos | Longitud y anchura de la plancha troquelada, calidades de cartón, perfiles de canal, formatos de caja, recubrimientos, rango de alabeo y combinación mensual de trabajos |
| Impresión y transformación | Número de colores, cobertura, objetivo de registro, alcance del ranurado o troquelado, hendido, plegado, método de encolado y formato de salida |
| Planta | Espacio necesario, ruta de acceso, suministro eléctrico, aire comprimido, extracción, red, condiciones ambientales e interfaces de línea |
| Personal | Número de turnos, funciones de operarios y mantenimiento, idioma de la formación, pruebas de explicación por parte del alumno y responsables de escalado |
| Aceptación | Trabajos representativos, métodos de medición, duración de la tirada continua, documentación, defectos, reglas para repetir pruebas y autoridad para firmar la aceptación |
En resumen
- Considere la línea como una cadena: alimentador, impresión flexográfica, ranuradora o troqueladora, plegado, adhesivo y salida.
- No acepte una única velocidad máxima como prueba de producción vendible durante un turno con trabajos variados.
- Separe la aceptación en fábrica de la aceptación en planta y defina el plan de pruebas antes de emitir el pedido.
- Forme a los operarios, al personal de calidad, a los técnicos de mantenimiento y a los supervisores en sus respectivas responsabilidades.
- Use trabajos de muestra y criterios medibles de aprobado o no aprobado para comparar equipos nuevos y usados en las mismas condiciones.
¿Qué hace una máquina flexográfica plegadora-encoladora en una sola pasada?
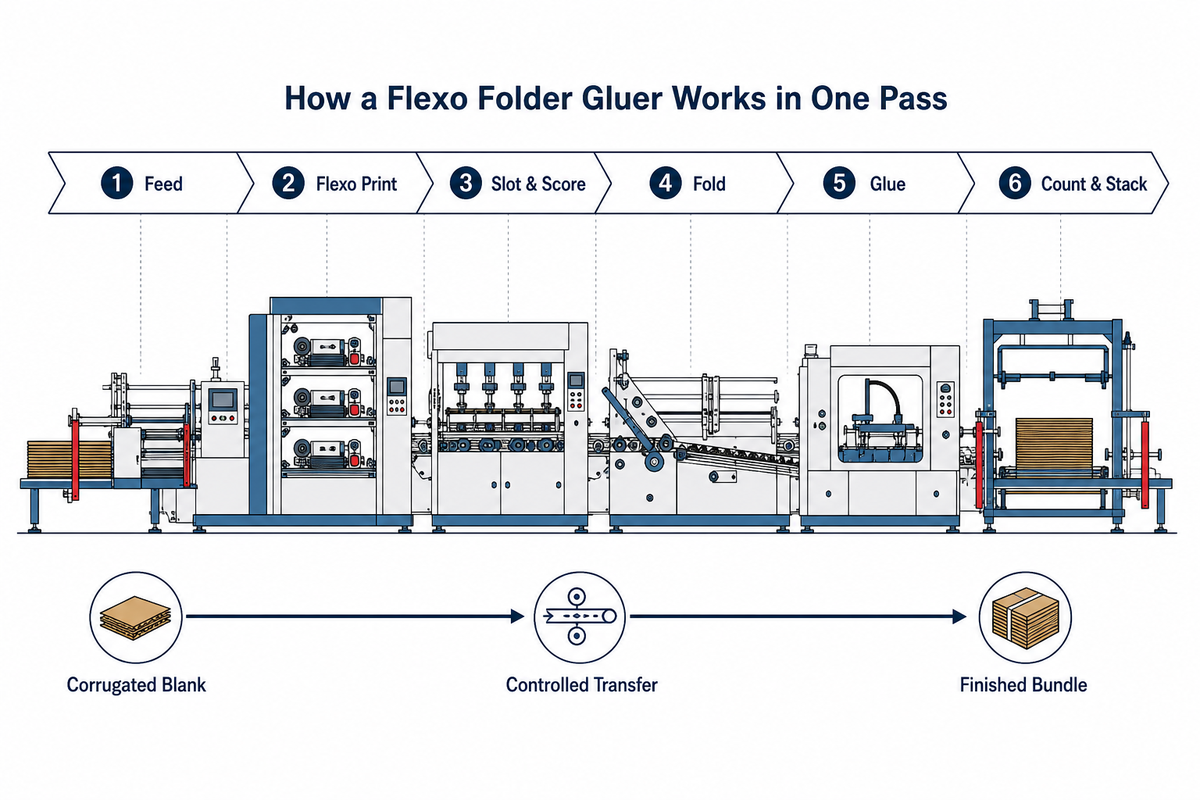
En las plantas de cartón ondulado se suele abreviar como FFG. Esta máquina reúne secciones de transformación que, de otro modo, podrían requerir maquinaria y manipulación de material independientes. Cada plancha de cartón entra por el alimentador. Las unidades flexográficas aplican la imagen. Una hendedora-ranuradora o una sección de troquelado da forma a la geometría exacta. Las guías de plegado alinean los paneles, se aplica adhesivo a la solapa de encolado y la sección de salida cuenta o agrupa las cajas.
El objetivo es obtener una caja impresa de cartón ondulado en una sola pasada, con la plancha controlada desde el alimentador hasta la cinta transportadora.
La secuencia exacta depende de la configuración. Según el proyecto, la línea puede incluir varios colores de impresión, transferencia por vacío, troquelado rotativo, ajustes servocontrolados, inspección, expulsión por contador, agrupado o conexión con un sistema de paletizado posterior. La descripción del curso Box Plant Basics de TAPPI identifica las mismas secciones principales: alimentador, impresión, hendedora-ranuradora, troqueladora, solapa de encolado, guías de plegado y salida.
- Alimentación: separar y registrar la plancha de cartón ondulado sin desviaciones ni dobles alimentaciones.
- Impresión: transferir la tinta con los colores, la cobertura y el registro especificados.
- Transformación: hendir, ranurar o troquelar la plancha según la geometría aprobada.
- Plegado y encolado: controlar la posición de los paneles, la aplicación del adhesivo, la compresión y la formación de la unión.
- Salida: contar, expulsar, agrupar o transferir las cajas aceptadas sin crear un cuello de botella en las etapas posteriores.
Si todavía está comparando las categorías básicas de plegadoras-encoladoras, empiece por la guía de máquinas plegadoras-encoladoras. Para un proyecto de impresión y transformación en línea, tenga a mano el mapa de proceso anterior al revisar el presupuesto: cada sección añadida modifica la puesta a punto, los resguardos, los servicios, la formación, los repuestos y la aceptación.
¿Qué debe estar listo antes de que llegue la máquina?
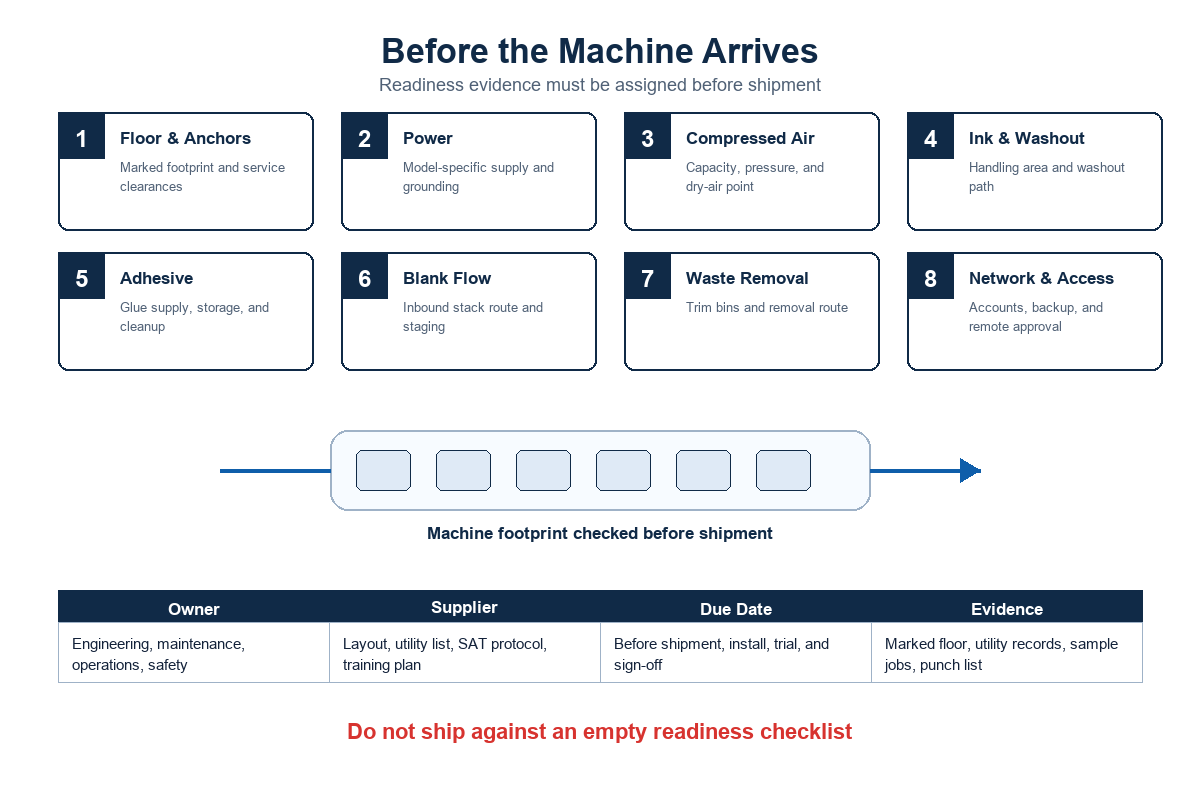
Los problemas de instalación suelen decidirse antes de que el camión llegue a la planta. Las pruebas de preparación deben demostrar más que la disponibilidad de un rectángulo vacío en el plano. Deben definir cómo entrará la máquina en el edificio, dónde se colocarán los módulos, cómo trabajarán los técnicos de forma segura a su alrededor, dónde terminarán los servicios y cómo circularán por la zona la tinta húmeda, el adhesivo, los recortes, las cajas terminadas y el personal.
No copie los datos de cimentación, tensión, presión de aire ni extracción de otro modelo. Solicite el plano y el programa de servicios firmados para la máquina exacta. Por ejemplo, las páginas públicas de Cenwan muestran requisitos distintos para las configuraciones independientes e integradas. Esta línea de impresión, troquelado, plegado y encolado no es intercambiable con una plegadora-encoladora independiente.
Referencia de puesta en marcha FFG en 8 campos
| Campo | Documentación que debe aportar el comprador antes del envío | Comprobación para autorizar el envío |
|---|---|---|
| Distribución | Espacio ocupado firmado, espacios de servicio, puestos de operario y perímetro de seguridad | Medido y marcado en el suelo de la planta |
| Acceso | Puerta, pasillo, ruta de grúa o carretilla elevadora, puntos de izado y secuencia de colocación | Ruta aprobada por la planta y el instalador tras su inspección |
| Servicios | Programa de conexiones eléctricas, neumáticas, de extracción y puesta a tierra específico del modelo | Capacidades y registros de conexión completados |
| Entorno | Temperatura, humedad, iluminación, polvo, ruido y condiciones previstas para la manipulación de tinta y adhesivo | Condiciones de la planta registradas para las tiradas de aceptación |
| Interfaces | Flujo de entrada, agrupadora o paletizadora, intercambio de datos y límites de parada de emergencia | Responsable de cada interfaz y método de prueba asignados |
| Materiales | Cartón, tinta, clichés, utillaje, adhesivo y trabajos de muestra complejos aprobados | Lotes etiquetados y acondicionados para la prueba |
| Personal | Responsables de instalación y seguridad, operarios, personal de calidad y mantenimiento, e intérprete | Cobertura de turnos y autoridad confirmadas |
| Aceptación | Plan de pruebas, mediciones, defectos, reglas para repetir pruebas, documentación y firmantes | Los puntos pendientes tienen responsables y fechas límite |
El ruido debe formar parte de esta referencia como una cuestión de exposición medida, no como una etiqueta universal de la máquina. En Estados Unidos, 29 CFR 1910.95 exige realizar mediciones cuando la exposición de los empleados pueda igualar o superar una media ponderada en el tiempo de 85 dBA durante ocho horas. En la práctica, el proceso de compra debería acordar dónde y cuándo se medirán los niveles en condiciones de producción, y dejar que el programa aplicable de la planta determine las medidas de control y la formación.
¿Cómo se deben aceptar la instalación y la puesta en marcha?
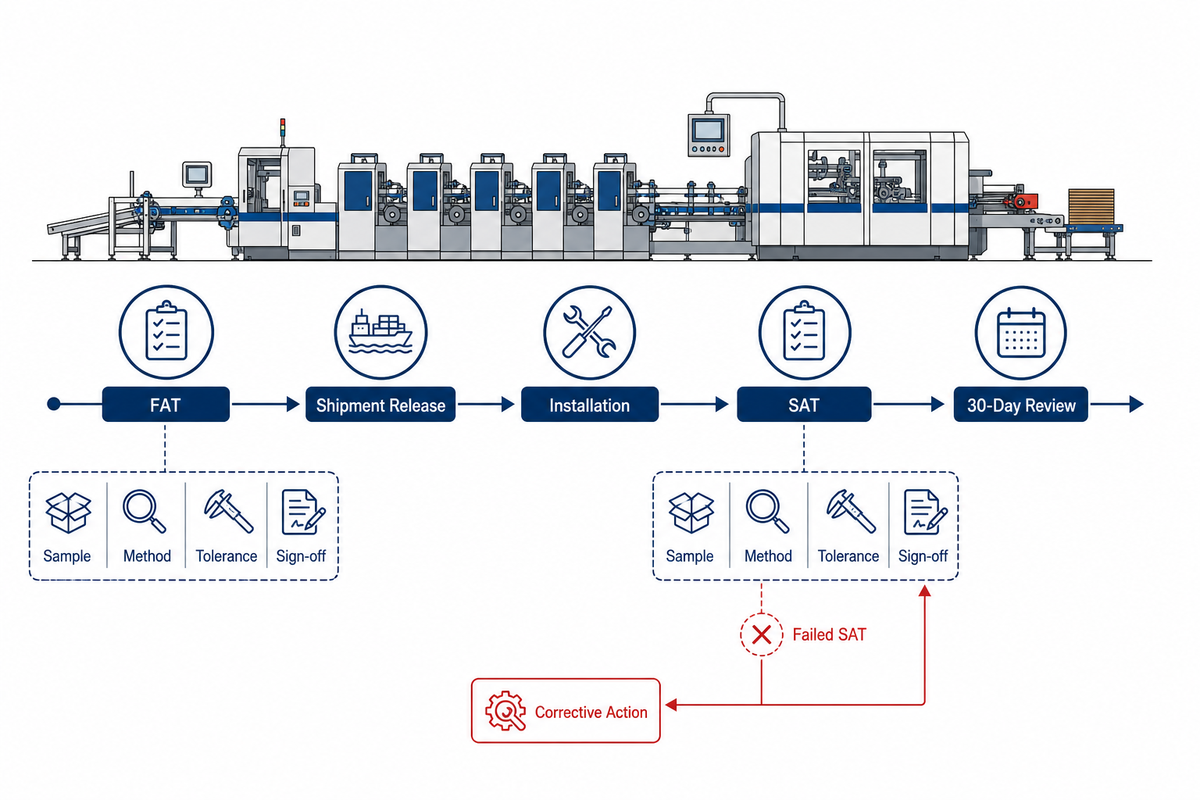
«La máquina funciona» no es un criterio de aceptación. La puesta en marcha debe incluir la verificación de la instalación, ciclos en seco, funcionamiento con resguardos, carga de recetas y trabajos, pruebas con materiales, controles de calidad, producción continua, comprobación de la formación y entrega de documentación. Mantenga los puntos pendientes en una lista firmada en lugar de dejar constancia de ellos en mensajes de chat.
IEC 62381:2024 ofrece una estructura útil: la aceptación en fábrica, la integración en fábrica, la aceptación en planta y la integración en planta son actividades distintas, y la lista de comprobación y el plan de pruebas son específicos de cada proyecto. No establece una prueba FFG universal. El comprador y el proveedor deben incluir en el contrato las pruebas pertinentes.
Registro de aceptación de especificaciones y muestras
| Campo del registro | Datos que se deben registrar |
|---|---|
| Identificación del trabajo | Plano, dimensiones de la plancha troquelada, calidad y canal del cartón, formato, colores, cliché, utillaje, tinta y adhesivo |
| Configuración firmada | Módulos instalados, versión de los controles, opciones, equipos de salida e interfaces |
| Condiciones | Estado del cartón, temperatura y humedad cuando proceda, estado de la línea y operario |
| Objetivo y método | Velocidad estable, registro, ranurado o troquelado, plegado, encolado, recuento, desperdicio, método de muestreo e instrumento |
| Resultado observado | Valor medido, número de muestras, rechazos por motivo, paradas, resultado del rearranque y duración de la tirada continua |
| Veredicto | Aprobado, aprobado con condiciones o no aprobado; responsable de las medidas correctivas, fecha límite, trabajo para repetir la prueba y firmante del comprador |
Use al menos tres trabajos representativos: la plancha troquelada normal más pequeña, la más grande y la combinación más exigente de impresión, ranurado o troquelado, plegado, encolado y salida. Añada cualquier familia de trabajos que suponga un riesgo real para el negocio. La página de alcance de ASTM D5639/D5639M-25 respalda el principio general de que los requisitos para cartón ondulado deben basarse en métodos de ensayo reconocidos por comprador y vendedor y en características seleccionadas para la operación prevista.
La aceptación de impresión también necesita un objetivo y un método de medición definidos. Cuando resulte adecuado para el trabajo y los requisitos del cliente, ISO 12647-6:2020 ofrece información sobre el control de procesos para la impresión flexográfica de envases, incluidas las aplicaciones en cartón ondulado. Aun así, los contratos deben especificar los valores reales de color, registro, muestreo, soporte y aceptación.
Tras la entrega, programe una revisión de estabilización basada en los registros de producción real. Fijarla a los 30 días es una decisión práctica para el proyecto, no una norma universal. Una lección aplicable de la guía de puesta en marcha durante el ciclo de vida del Departamento de Energía de Estados Unidos es que las pruebas, la documentación, la formación de operarios y las revisiones periódicas no deben limitarse al día de instalación.
Nota de ingeniería: la documentación de aceptación debe incluir un trabajo de muestra firmado, las condiciones de prueba, el método de medición, el resultado observado, el tratamiento de los defectos y un responsable designado. Un dato de catálogo sin esa trazabilidad sirve para una primera selección, pero no demuestra que se haya superado una prueba.
Criterio de aceptación
Si un resultado no puede vincularse a un trabajo firmado, un método, unas condiciones, una muestra y un responsable, se trata de una demostración, no de una prueba de aceptación auditable.
¿Qué formación debe recibir cada turno?
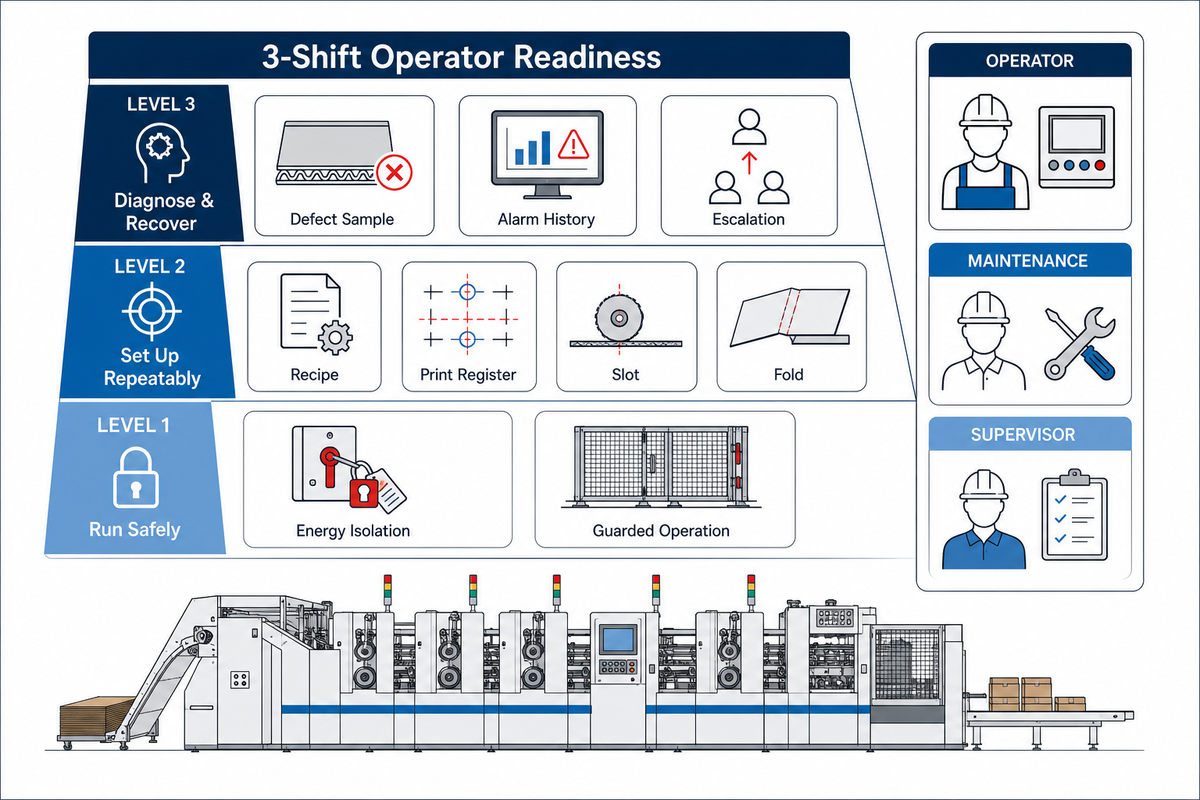
La formación solo se considera completada cuando se demuestra la competencia, no cuando se acredita la asistencia. Los operarios deben identificar las secciones, los riesgos, los controles habituales, las comprobaciones de calidad, la recuperación tras una parada controlada y los límites para escalar problemas. El personal de calidad debe conocer las normas de muestreo y defectos. El personal de mantenimiento debe conocer los procedimientos de diagnóstico, aislamiento e intervención autorizada. Los supervisores deben conocer los criterios de producción, desperdicio y reciclaje formativo.
En un artículo firmado de 2024, Jeff Wilcox, formador independiente en plegadoras-encoladoras, explica que la puesta a punto no siempre era repetible de un turno a otro y cuestiona la idea de que la automatización elimine la necesidad de las habilidades de los operarios. Esta observación coincide con el riesgo real para el comprador: una interfaz fácil de usar puede agilizar algunos ajustes, pero no garantiza que todos los equipos interpreten de igual modo el comportamiento del cartón, el estado del adhesivo, el registro de impresión, la precisión del plegado o un problema mecánico incipiente.
Escala de preparación del operario para 3 turnos
| Nivel | Demostración requerida | Prueba documental |
|---|---|---|
| 1. Explicar | Describir el proceso e identificar los riesgos, los controles, los puntos de inspección y quién puede realizar cada intervención | Lista de comprobación de explicación firmada por el formador y el alumno |
| 2. Trabajar bajo supervisión | Configurar un trabajo conocido, verificar los materiales, realizar ajustes aprobados, inspeccionar la producción y cerrar el registro del trabajo | Receta y hoja de calidad completadas con las observaciones del formador |
| 3. Trabajar de forma autónoma | Cambiar de trabajo, verificar la calidad de la primera caja, recuperarse de una parada controlada, identificar tendencias de defectos y escalar los problemas correctamente | Registro de trabajo autónomo por turno y función |
Cenwan publica una declaración que ofrece cinco días de formación de operarios en planta para una máquina plegadora y encoladora de cajas relacionada. Considérelo un punto de partida contractual para el modelo correspondiente, no una prueba de que todos los equipos sean competentes tras cinco días. Especifique el número de alumnos, los turnos, el idioma, los materiales, los ejercicios, la disponibilidad del formador y los criterios de evaluación anteriores.
La formación sobre energías peligrosas depende de la función. 29 CFR 1910.147 distingue entre empleados autorizados, afectados y otros empleados, y exige formación de reciclaje cuando cambian las funciones, la máquina, el proceso o el procedimiento, o cuando se detectan deficiencias. Un informe de accidente de OSHA relacionado con una FFG describe una lesión por aplastamiento de una mano entre rodillos durante la puesta a punto, cuando la máquina no se había desenergizado. El programa de control de energías aplicable en cada planta debe regir las operaciones de puesta a punto, limpieza, desatasco y mantenimiento.
Exija
- Formación según la función y demostraciones independientes
- Una puesta a punto verificada en cada turno de trabajo
- Criterios documentados para el reciclaje formativo y límites de escalado
- Recuperación tras una parada controlada sin anular los dispositivos de seguridad
No acepte
- La asistencia como única prueba de competencia
- Que un solo operario experto cubra informalmente todos los turnos
- La presión de producción como permiso para entrar en una zona peligrosa
- Un manual genérico sin la revisión del modelo ni del software
¿Qué especificaciones del comprador deben firmarse?
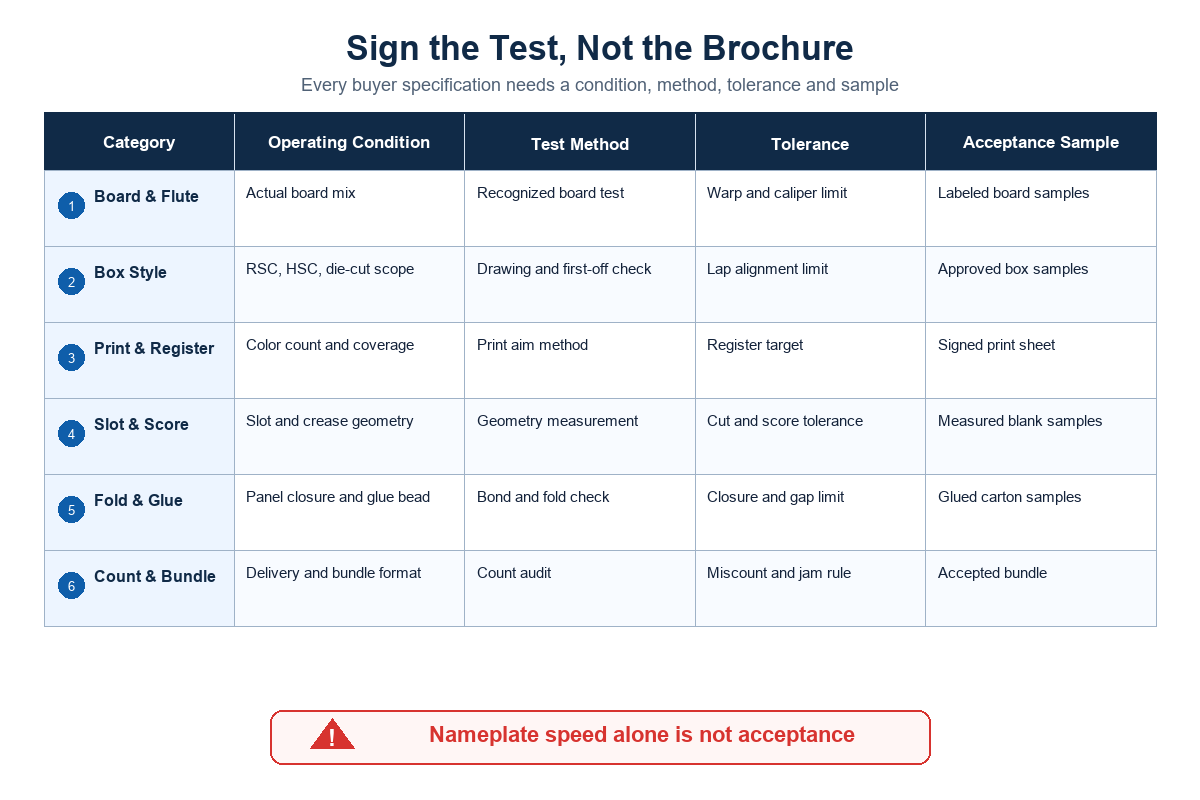
Las solicitudes de presupuesto rigurosas parten de un conjunto de datos controlado, no de un «envíeme el precio de una plegadora-encoladora automática de alta velocidad». Proporcione a todos los proveedores la misma matriz de cartones y cajas. Exija que cada respuesta indique qué elementos son estándar, opcionales, excluidos, supuestos o pendientes de prueba con muestras. Especifique la precisión requerida para el registro, la geometría de transformación, la alineación de los paneles y el recuento a la salida.
Las páginas públicas de las familias de productos de Cenwan muestran por qué es necesario firmar la configuración. Entre las distintas máquinas que se enumeran, los rangos publicados abarcan aproximadamente 180–400 m/min, 130–1.650 mm de anchura de trabajo, 13,5–25,5 kW y entre uno y tres operarios formados por turno. Son datos publicados por el fabricante sobre varios modelos, no un intervalo garantizado para una sola máquina. Compare las configuraciones de plegadoras-encoladoras para cartón ondulado pertinentes y solicite una ficha específica del modelo.
| Categoría de especificaciones del modelo | Campos que deben figurar en el programa firmado |
|---|---|
| Plancha y cartón | Dimensiones mínimas, habituales y máximas; calidad; canal; calibre; recubrimiento; alabeo; contenido reciclado; variación entre proveedores |
| Familia de cajas | RSC, HSC, formatos troquelados, plegados especiales, alineación de la solapa de encolado y distribución mensual de pedidos |
| Impresión | Número de colores, cobertura, trabajos lineales y de plenos, clichés, plan de anilox, sistema de tinta, secado, registro e inspección |
| Transformación | Hendido, ranurado, troqueladora, recorte, geometría de plegado, tipo de adhesivo —incluido el termofusible cuando se especifique—, verificación del adhesivo, compresión y salida |
| Producción | Organización de turnos, combinación de trabajos, cambios de pedido, objetivo de producción aceptada por trabajo de muestra, categorías de desperdicio y registros de paradas |
| Controles | Recetas, ejes servo, perfiles de usuario, copias de seguridad, registro de auditoría, acceso remoto, interfaces, licencias adicionales y asistencia para el software |
| Seguridad y cumplimiento | Resguardos, enclavamientos, aislamiento de energías, interfaces de parada de emergencia, declaraciones, documentación de riesgos y jurisdicción |
| Planta y servicio técnico | Servicios, espacio necesario, instalación, puesta en marcha, formación, manuales, planos, repuestos, tiempo de respuesta y canal de suministro de piezas |
| Aceptación | Pruebas en fábrica y planta, trabajos de muestra, métodos, instrumentos, tirada continua, defectos, repetición de pruebas, documentación y aceptación firmada |
Los rangos publicados de los modelos sirven como referencia inicial, no como garantía conjunta
| Familia de modelos publicada | Datos publicados por el fabricante | Comprobación del comprador |
|---|---|---|
| Serie WPA / FFG | 200–260 m/min; hasta 350 planchas/min | Probar la combinación firmada de anchura, cartón, impresión, plegado, adhesivo y salida |
| Familia CW-M / CW-G / CW-W | 180–400 m/min; 130–1.650 mm; 13,5–25,5 kW | Identificar el modelo exacto y qué valor publicado corresponde |
| Familia CW-W AC | 200 m/min; 290–1.650 mm; 22 kW | Confirmar el alcance de cartones y cajas, los servicios y el número de operarios |
| CW-IL simple / doble | 200–240 m/min; 20–22 kW; 6 bar; 14,2–17,5 m de longitud de línea | Confirmar los módulos instalados, el alcance de las interfaces y el espacio real ocupado |
| Línea de doble canal | 240 m/min en conjunto; 450–750 mm; 17,5 × 4 × 1,8 m; 20 kW | Verificar la combinación de canales, el personal, la salida y la prueba de producción conjunta |
Entrega de los controles conectados
Si el equipo incluye asistencia remota, conexión a la red de la planta, transferencia de recetas o funciones de seguridad gestionadas por software, añada un programa para los controles conectados. IEC 62443-2-1:2024 especifica requisitos para los programas de seguridad de los propietarios y operadores de sistemas de automatización y control industrial. Por tanto, el proceso de compra debe definir las cuentas asignadas a personas concretas, los permisos por función, la aprobación del acceso remoto, la conservación de registros, las pruebas de copia de seguridad y restauración, la responsabilidad de las actualizaciones, los contactos para incidentes y qué ocurre cuando finaliza la asistencia del proveedor.
En los equipos comercializados en la Unión Europea, el trabajo de conformidad aplicable también debe tener en cuenta el alcance legal concreto. El Reglamento (UE) 2023/1230 aborda la alteración de datos o software de control esenciales para la seguridad y los intentos malintencionados previsibles que afectan a la seguridad. Esto depende de la jurisdicción; no significa que todas las FFG del mundo deban seguir la misma vía legal.
Por qué la velocidad nominal no equivale a producción vendible
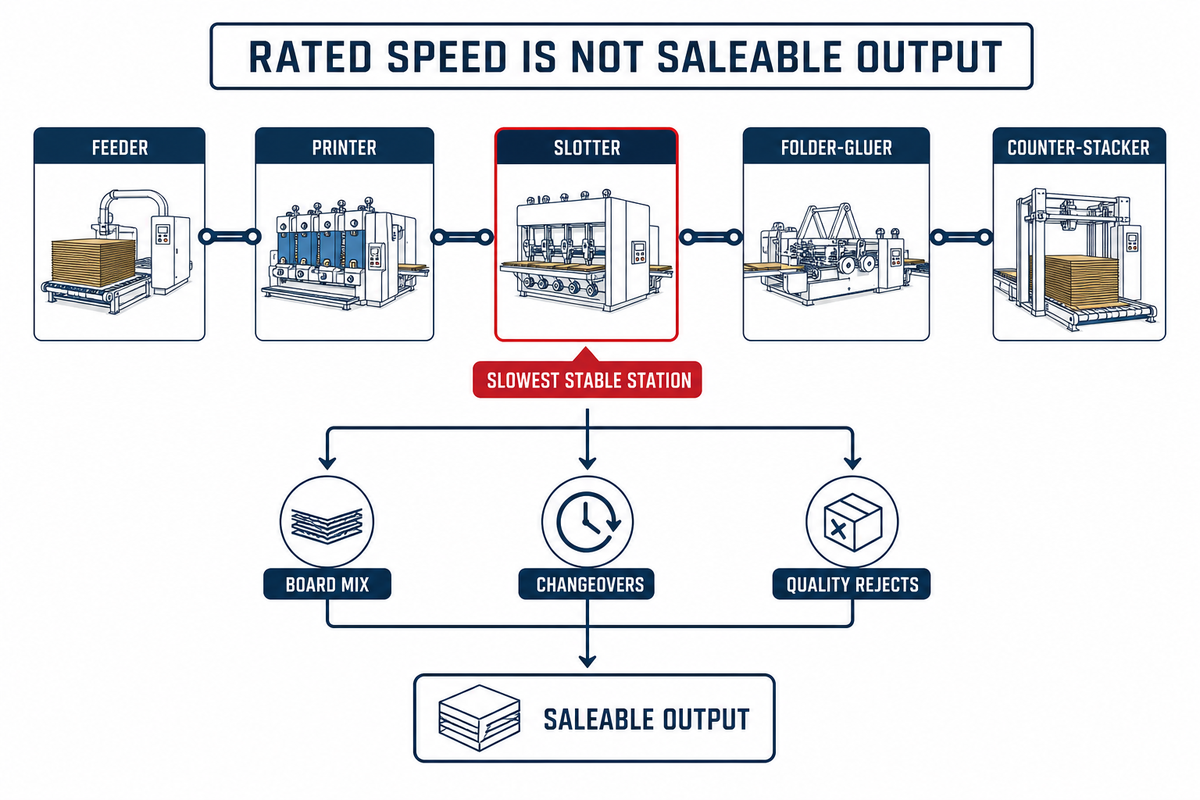
La velocidad de producción indicada en la placa describe la capacidad de una máquina en unas condiciones declaradas o no declaradas. La producción vendible es la que acepta la planta después de la puesta a punto, las paradas, los cambios de pedido, las variaciones del material, la inspección, el desperdicio y la manipulación posterior. Por tanto, la productividad debe medirse por cajas aceptadas, trabajo y turno. Una mayor velocidad del alimentador no compensa una tinta que no se ha secado, un registro inestable, una carga de troquelado, una alineación deficiente del cierre de los paneles, un encolado irregular o una agrupadora que no puede evacuar la salida.
Cadena de cuellos de botella ocultos: impresión → ranurado → cierre de paneles → adhesivo → paquete
| Eslabón | Prueba útil para tomar decisiones | Pérdida habitual que se debe clasificar |
|---|---|---|
| Alimentación/impresión | Estabilidad de la plancha, registro de alimentación, transferencia de tinta, secado, registro de impresión y resultado de la inspección | Fallos de alimentación, desviaciones, defectos de impresión y paradas para trabajar en la tinta o los clichés |
| Ranurado/troquelado | Geometría, hendido, alineación del ranurado, calidad de corte, expulsión de recortes y carga de utillaje | Aplastamiento, desgarro, recortes atascados, cambio de utillaje y reducción de velocidad |
| Cierre de paneles/adhesivo | Alineación de paneles, cintas y guías, presencia de adhesivo, unión y tiempo de compresión | Desviación en cola de pez, variación de la separación, falta de adhesivo, exceso de adhesivo y junta abierta |
| Salida | Precisión del recuento, estado de la pila, transferencia de paquetes y acumulación posterior | Atasco, pila deficiente, corrección del recuento y parada de la cinta transportadora o la agrupadora |
Calcule las cajas aceptadas por trabajo y turno a partir de registros observados, sin aplicar un porcentaje de eficiencia inventado. Separe los cambios de trabajo previstos, la espera de material, las retenciones de calidad, las paradas mecánicas y eléctricas, la limpieza y los bloqueos posteriores. Así podrá determinar si la siguiente inversión debería destinarse a otra sección de alta velocidad, una mejor preparación de los trabajos, otro sistema de salida o una formación más uniforme.
Un artículo de compra de FTA sobre cinco aspectos que se deben tener en cuenta al comprar una plegadora-encoladora plantea la misma idea práctica: la combinación de productos y las limitaciones existentes pueden perjudicar una inversión, mientras que una línea bien adaptada puede sustituir varios equipos antiguos en determinadas condiciones de planta. Para integrar el flujo, revise cómo se conectará la FFG a una línea automática de embalaje en lugar de dimensionarla de forma aislada.
¿Cómo afectan los requisitos de cartón, caja, impresión y adhesivo a la configuración?
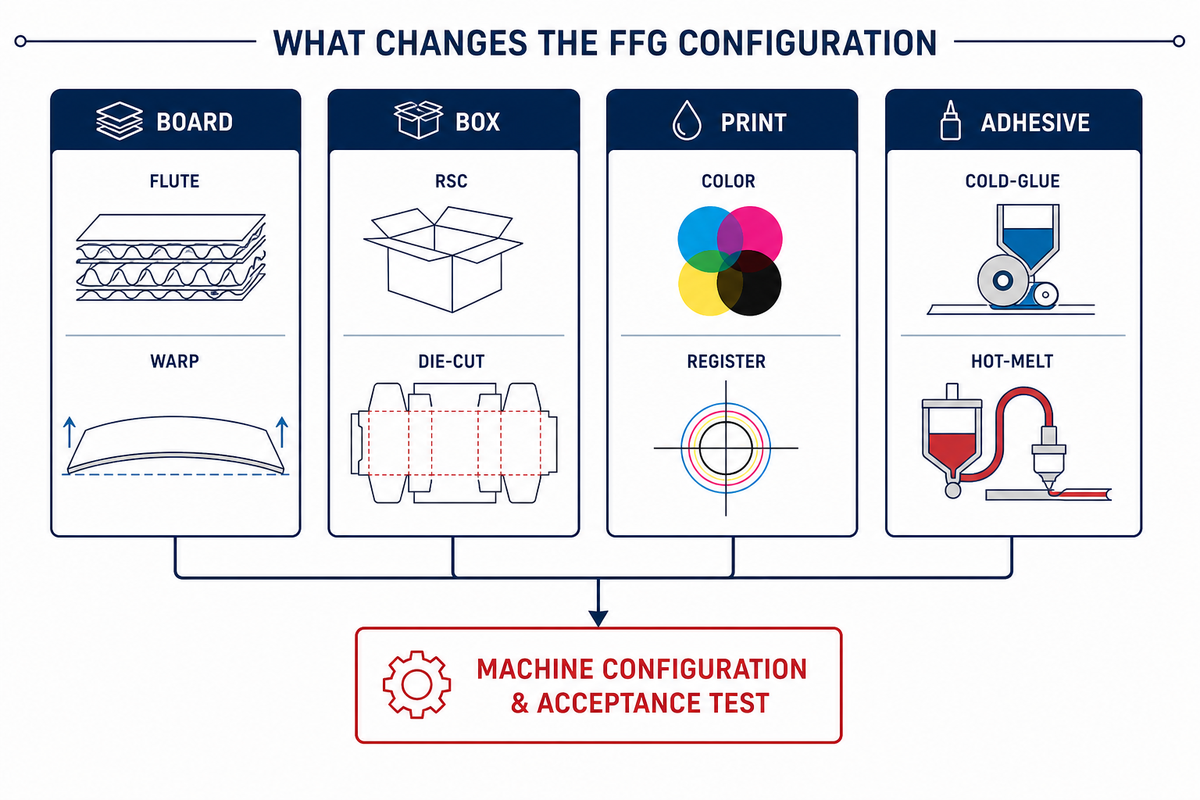
Dos plantas que solicitan la misma anchura de trabajo pueden necesitar máquinas distintas. La rigidez y el alabeo del cartón afectan a la alimentación. El canal y el calibre influyen en el hendido, el plegado y el riesgo de aplastamiento. Una cobertura de impresión elevada modifica la transferencia y el secado de la tinta. El troquelado exige utillaje y gestión de recortes. La geometría de la caja cambia el comportamiento de las guías, las cintas, la solapa de encolado, la compresión y la salida.
Prepare una matriz de trabajos de muestra que incluya tanto el volumen de negocio como la dificultad técnica. Una selección práctica incluye las planchas troqueladas normales más pequeñas y más grandes, la solapa de encolado más ancha y la más estrecha, coberturas de impresión claras y elevadas, el registro más exigente, la geometría de ranurado o troquelado más compleja, un cartón alabeado o recubierto dentro del rango permitido por la planta y un trabajo repetitivo de gran volumen.
No permita que una sola caja de demostración sencilla sustituya a esta matriz. Indique qué trabajos requieren secciones opcionales, utillaje especial, otro adhesivo, una velocidad estable inferior o un proceso independiente fuera de línea. Si la fábrica no puede probar el cartón o los consumibles exactos del comprador, acuerde un sustituto y repita en la planta la prueba que entrañe el riesgo.
Para otra familia de productos, como las cajas estereoscópicas, compare el proceso con la guía de plegadoras-encoladoras para cajas estereoscópicas. Para una aplicación lineal de alta velocidad, utilice el estimador de producción de plegadoras-encoladoras solo como ayuda de planificación; el registro firmado de las pruebas con muestras sigue siendo la prueba de aceptación.
Plegadora-encoladora flexográfica nueva o usada: ¿qué pruebas cambian?
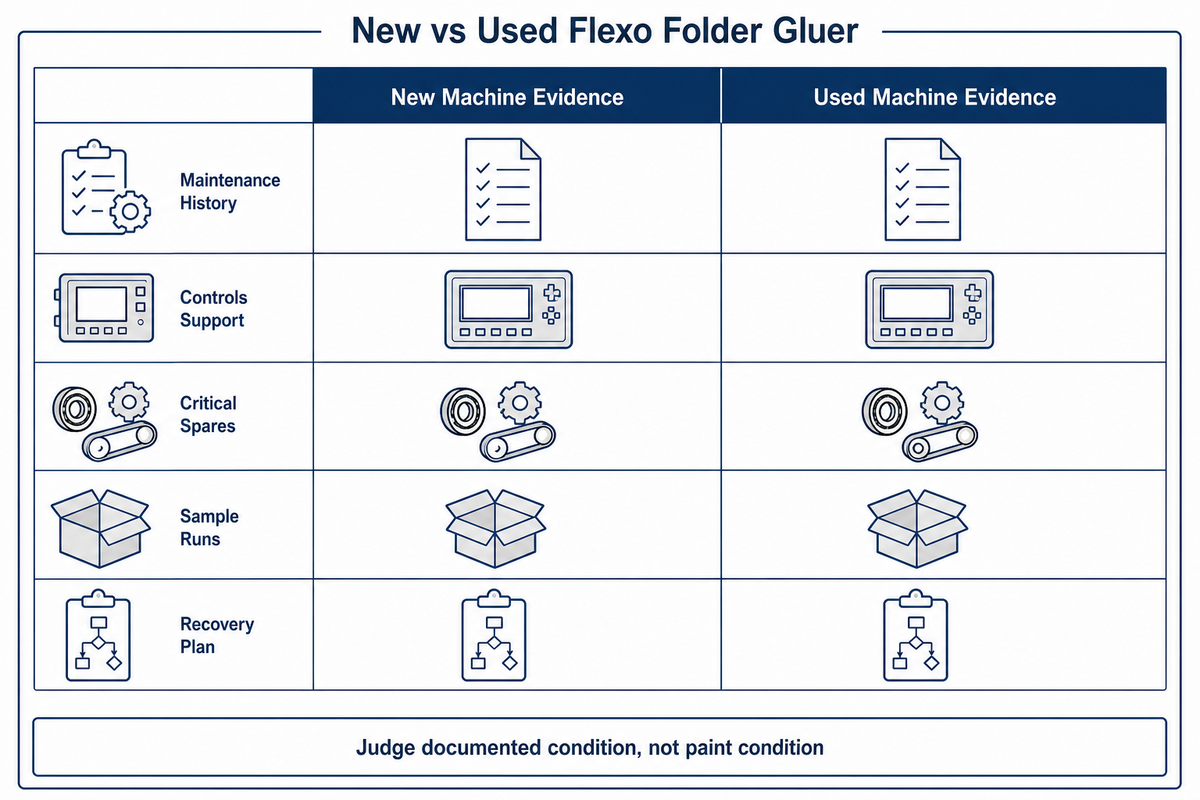
Las plegadoras-encoladoras flexográficas usadas pueden ser una opción comercial razonable, pero el precio y la identificación del catálogo son pruebas poco sólidas. Confirme la configuración instalada mediante números de serie, clichés, controles, software, módulos y opciones. Solicite, cuando esté disponible, el historial de producción, los registros de mantenimiento y reformas, el estado de los circuitos de seguridad, los esquemas eléctricos, los manuales, las contraseñas y copias de seguridad transferibles legalmente y una vía de suministro de repuestos con asistencia.
| Evidencias | Máquina nueva | Máquina usada |
|---|---|---|
| Identificación | Configuración de compra y lista actual de materiales | Configuración encontrada, número de serie y año, historial de reformas y opciones retiradas |
| Estado | Inspección en fábrica y mediciones de referencia | Anilox e impresión, rodamientos, engranajes, rodillos, cintas, guías, troquelado, adhesivo, resguardos y cableado |
| Controles | Hardware y software con asistencia, licencias, cuentas y prueba de copia de seguridad y restauración | Obsolescencia, licencias transferibles, código fuente y copias de seguridad, contraseñas y viabilidad de la asistencia remota |
| Aceptación | Pruebas en fábrica y planta según las especificaciones de compra | Inspección de la máquina tal como se encuentra, pruebas de muestra presenciadas, efectos del traslado y nueva prueba tras la instalación |
En ambos casos, exija los mismos trabajos de muestra representativos y criterios de aceptación medibles. Las líneas usadas requieren más pruebas sobre el estado y los controles; en las nuevas, es fundamental demostrar que la configuración prometida existe y funciona. Pregunte cómo se prestarán el servicio técnico y el suministro de repuestos para plegadoras-encoladoras una vez vencida la garantía y cuando los componentes de control actuales dejen de tener asistencia.
¿Qué debe incluir el RFQ y el contrato de aceptación?
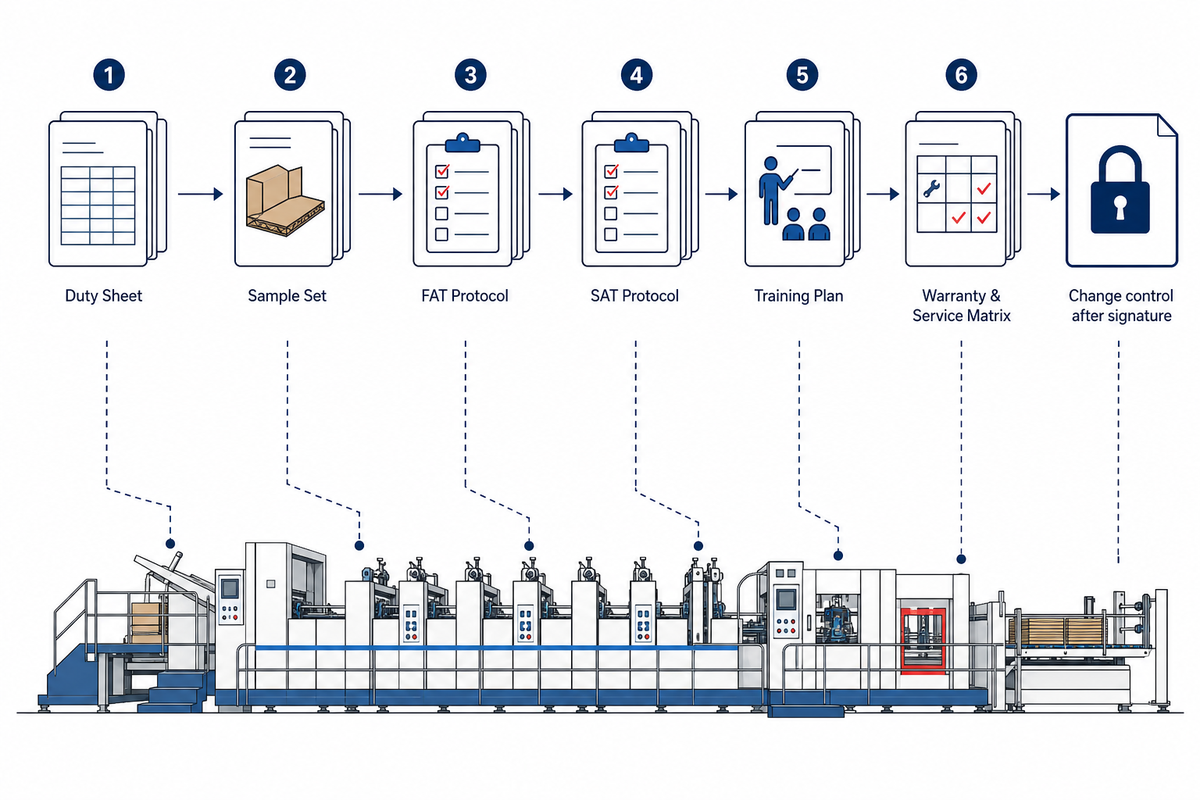
La documentación definitiva de solicitud de oferta debe permitir comparar las respuestas de los proveedores y hacer exigible la aceptación. Adjunte la matriz de productos, la situación inicial de preparación, los trabajos de muestra, el programa de formación, el calendario de controles, la lista de repuestos, las obligaciones de servicio y el plan de pruebas en fábrica y en planta. Indique quién está autorizado a firmar cada resultado.
Paquete RFQ de especificaciones y muestras
- Matriz firmada de planchas troqueladas, cartón, formatos de caja, impresión, ranurado y troquelado, cierre de paneles, adhesivo y salida
- Modelo, módulos, controles, opciones, servicios, espacio ocupado, interfaces y exclusiones
- Trabajos representativos con materiales, objetivos, métodos, muestras, periodo de tirada continua y criterios de rechazo
- Alcance de la aceptación en fábrica, la integración en fábrica, la aceptación en planta y la integración en planta, cuando proceda
- Formación por funciones y turnos, demostración de lo aprendido, tiradas independientes, criterios para repetir la formación y asistencia lingüística
- Manuales, esquemas eléctricos y neumáticos, copias de seguridad del software y las recetas, licencias, transferencia de cuentas y lista de revisiones
- Repuestos recomendados para la puesta en marcha, repuestos para dos años de funcionamiento, consumibles, plazos de entrega y aviso de obsolescencia
- Inicio de la garantía, plazo de respuesta del servicio técnico, normas de acceso remoto, contactos para escalar incidencias y proceso de repetición de pruebas de los puntos pendientes
Pida a los proveedores que desglosen el precio de la máquina base, las opciones, las herramientas, el transporte, la descarga, la instalación, la puesta en marcha, la formación, los repuestos, los desplazamientos y el servicio. No compare solo el precio anunciado de la máquina si una oferta excluye los módulos y las pruebas necesarias para producir los trabajos del comprador.
Cuando los datos estén listos, envíe la especificación de los trabajos de muestra junto con los planos y la mezcla de producción. Así, el proveedor podrá proponer una configuración e identificar qué debe validarse, en lugar de hacer suposiciones a partir de un nombre de producto genérico.
Preguntas frecuentes
¿Qué hace una plegadora-encoladora flexográfica?
Una plegadora-encoladora flexográfica alimenta planchas de cartón ondulado, las imprime con unidades flexográficas y después las ranura o troquela, pliega, aplica adhesivo y entrega las cajas contadas o agrupadas en paquetes, todo en un proceso en línea. La configuración determina el número de colores, el alcance del troquelado, los controles, la inspección y las secciones de salida.
Los compradores también deben confirmar los tipos de cartón, el tamaño mínimo y máximo habitual de las planchas troqueladas, los formatos de caja, la alineación de la solapa de encolado, las herramientas, el sistema de planchas y tintas, los controles de recetas y la manipulación posterior. Una prueba de aceptación útil sigue una muestra firmada desde el alimentador hasta el paquete y registra cada resultado de calidad, parada, motivo de rechazo y responsable, en lugar de evaluar la máquina a partir de la demostración de una sola caja fácil de producir.
¿Qué es un operario de plegadora-encoladora?
Un operario de plegadora-encoladora prepara los trabajos, verifica los materiales y las recetas, ajusta las posiciones aprobadas, comprueba la impresión, el ranurado, el cierre de los paneles y la calidad del adhesivo, responde ante las paradas controladas, registra los defectos y comunica los problemas de mantenimiento o seguridad. Su competencia debe acreditarse mediante una puesta a punto independiente y una tirada de muestra; las responsabilidades relativas a energías peligrosas deben ajustarse a OSHA 29 CFR 1910.147 cuando se apliquen las normas de Estados Unidos. El puesto no autoriza a realizar tareas de mantenimiento: los límites de las tareas, los permisos de bloqueo, la autoridad para liberar la calidad y las vías de escalado deben quedar por escrito y formar parte de la formación.
¿Cuánto cuesta una plegadora-encoladora flexográfica?
No existe un precio universal que pueda darse con rigor. La anchura, el número de colores, las secciones de impresión y troquelado, la automatización, el equipo de salida, los controles, el transporte, la instalación, la formación, los repuestos y el alcance de la aceptación influyen en la oferta. Compare proveedores con una misma configuración y un mismo paquete de trabajos de muestra, y pida a cada licitador que desglose por separado las opciones y exclusiones.
¿Cuánto debe durar la formación de los operarios?
La duración debe ajustarse al alcance de la máquina, el número de turnos, el idioma y el nivel inicial de los operarios. El número de días publicado es solo un punto de partida. Para dar la formación por completada, cada función y turno debe demostrar que sabe realizar la puesta a punto, las comprobaciones de calidad, la recuperación controlada, el escalado seguro de incidencias y la documentación en los trabajos acordados.
¿Qué debe probarse antes de la aceptación final?
Pruebe trabajos representativos, no solo una plancha fácil. Registre las condiciones del cartón y del entorno, la configuración, la puesta a punto, la velocidad estable, la impresión y el registro, el resultado del ranurado o troquelado, la precisión del cierre de los paneles, la adhesión, la salida y el recuento, los defectos, las comprobaciones de seguridad, las paradas controladas y el periodo de tirada continua definido en el contrato.
Referencias y fuentes
- TAPPI, conceptos básicos de una planta de cajas: plegadoras-encoladoras flexográficas
- Flexo Technical Association, cinco aspectos que conviene tener en cuenta al comprar una plegadora-encoladora
- ASTM D5639/D5639M-25, página del ámbito de aplicación
- IEC 62381:2024, página del ámbito de aplicación
- ISO 12647-6:2020, página del ámbito de aplicación
- OSHA 29 CFR 1910.147, control de energías peligrosas
- OSHA 29 CFR 1910.95, exposición al ruido en el trabajo
- IEC 62443-2-1:2024, página del ámbito de aplicación
- Reglamento (UE) 2023/1230
- Departamento de Energía de Estados Unidos, puesta en marcha de edificios federales
Trayectoria del fabricante
Cenwan Machine es un fabricante con sede en Wenzhou, China, de máquinas plegadoras-encoladoras, equipos de encolado de cajas de cartón ondulado y líneas integradas de embalaje. Desde hace más de 10 años, ayudamos a fabricantes de cajas de cartón ondulado y otros envases de cartón de más de 40 países a seleccionar equipos, configurar soluciones a medida y recibir asistencia para la instalación, repuestos y servicio posventa.
Nuestro blog ayuda a compradores de maquinaria para embalaje, responsables de planta y equipos de compras a conocer la tecnología de las plegadoras-encoladoras, la compatibilidad con formatos de caja, la capacidad de producción, el ROI, el mantenimiento y la selección de proveedores antes de solicitar presupuesto.
- Más de 10 años de experiencia en ingeniería de plegadoras-encoladoras
- Fábrica en Ruian, Wenzhou, Zhejiang, China
- Plegadoras-encoladoras, plegadoras-encoladoras para cartón ondulado y líneas automáticas de embalaje
- Referencias de fabricación y calidad CE / ISO 9001
- Diagnóstico remoto, asistencia con repuestos y respuesta técnica 24/7
- Experiencia con equipos y servicio en más de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de empresa
Fabricante de maquinaria B2B
Ubicación de la fábrica
Ruian, Wenzhou, Zhejiang, China
Correo electrónico
sales2@cenwanmachine.com
Teléfono / WhatsApp
+86 139 0664 6788