Póngase en contacto con Cenwan Machine Company


La transición mundial hacia los envases de plástico a papel está obligando a las plantas de transformación a renovar la forma en que diseñan, pliegan y encolan las cajas de cartón comerciales. Los propietarios de marcas buscan reducir los residuos plásticos y sustituir las bandejas de un solo uso, los envases tipo blíster articulado y los paquetes múltiples bajo film por cartón de fibra. Aunque pueda parecer un simple cambio de material, procesar cartón con recubrimiento de barrera en equipos existentes de plegado y encolado resulta mucho más exigente. Los recubrimientos de dispersión afectan negativamente a la absorción de los adhesivos de base acuosa. Las calidades de cartón de fibra más pesadas también incrementan la recuperación elástica del hendido y el peso de transporte en comparación con los films poliméricos ligeros. Las mejoras ambientales a lo largo del ciclo de vida dependen de controlar el desperdicio alimentario, la carga de transporte y el reciclaje municipal. Alinear la selección del sustrato y la química del adhesivo con el preplegado a 180 grados y la compresión resulta clave para mantener altas velocidades de línea.
Actualizado en octubre de 2026 | Revisión técnica por el equipo de ingeniería de transformación de Cenwan Machine
Conclusiones clave de ingeniería para plantas de transformación
- Calendario normativo: El Reglamento (UE) 2025/40 de la Unión Europea entró en vigor el 11 de febrero de 2025. Sus normas generales se aplicarán a partir del 12 de agosto de 2026 a todos los materiales de envasado.
- El sector mundial de envases de papel alcanzó los 448.9 mil millones de USD en 2025 y los 461.8 mil millones de USD en 2026. Las cajas de cartón plegables concentran una cuota de categoría del 45,2 %, según el informe de mercado de IMARC Group.
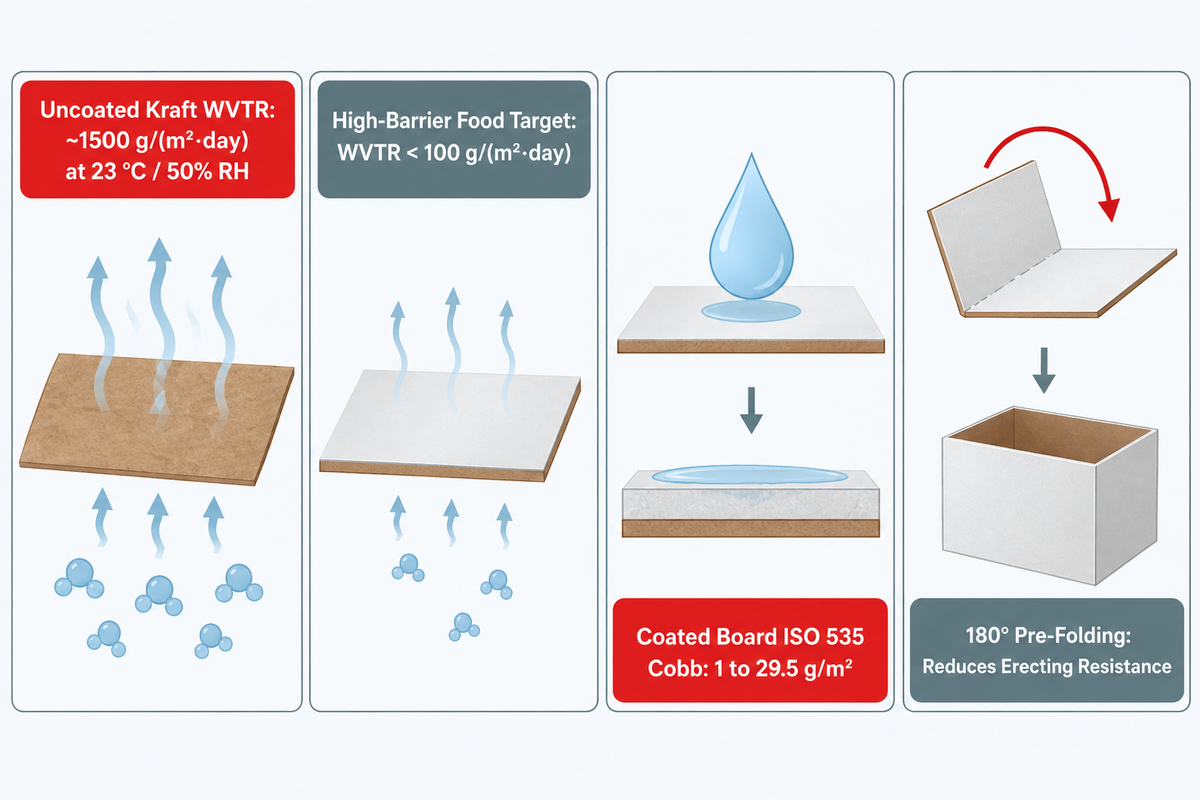
- La revisión de recubrimientos de barrera de ScienceDirect de 2026 señala que el papel Kraft sin recubrir a 23 °C y 50 % de HR presenta una WVTR de alrededor de 1500 g/(m²·day). Las aplicaciones de envasado alimentario de alto rendimiento suelen requerir una WVTR inferior a 100 g/(m²·day), en función de la sensibilidad del producto y su vida útil.
- Los errores de selección del adhesivo, los desequilibrios de presión y los descuidos en la velocidad representan el 70 % de los defectos de encolado en cajas de cartón plegables, según el informe de defectos en plegadoras-encoladoras de Sinosun.
- Las plegadoras-encoladoras de alta velocidad como la Cenwan CW-G pueden encolar cartón de 200 a 800 gsm, así como microonda E/F/N, a velocidades de hasta 400 m/min.
Las plantas de cajas de cartón plegables deben integrar cuatro variables distintas al pasar de envases de plástico a papel. Los transformadores deben coordinar la correspondencia del gramaje del cartoncillo (200 a 700 gsm en la CW-W o 200 a 800 gsm en la CW-G) con las estructuras de carga y las fichas técnicas de la fábrica papelera. Los recubrimientos de barrera por dispersión acuosa se combinan con adhesivos adecuados. Las líneas también controlan la recuperación elástica del hendido mediante la geometría de hendido y el preplegado, e incorporan utillaje multipunto cuando la geometría de la bandeja lo requiere.
Por qué el paso de envases de plástico a papel rediseña la producción de cajas de cartón plegables
Al pasar del envase de plástico al cartoncillo, cambian los procesos de producción y la física de la máquina. Conformar envases plásticos tridimensionales requiere un único ciclo de termoformado. Sustituir esos envases en una línea de transformación de piezas troqueladas planas exige cajas de cartón troqueladas multipanel, ganchos de plegado multipunto, recubrimientos de barrera y un control de compresión más estricto.
Las normas reglamentarias y los compromisos de la distribución comercial impulsan esta transición de materiales en toda la industria mundial del envase. En la UE, el Reglamento sobre los envases y residuos de envases (Reglamento (UE) 2025/40) entró en vigor el 11 de febrero de 2025. Sus disposiciones generales se aplicarán a partir del 12 de agosto de 2026, según confirma la guía para exportadores sobre el PPWR de la UE del Gobierno del Reino Unido. Cabe destacar que el Reglamento (UE) 2025/40 abarca todos los materiales de envasado, no solo el plástico. En el PPWR de la UE, los límites de PFAS para envases en contacto con alimentos se aplicarán a partir del 12 de agosto de 2026. Los requisitos de calificación de reciclabilidad para cada empresa y formato de envase regulado están previstos a partir de 2030.
Los datos del mercado reflejan la magnitud de esta demanda de transformación. Según el informe del mercado de envases de papel de IMARC Group, el sector mundial de envases de papel creció de 448.9 mil millones de USD en 2025 a 461.8 mil millones de USD en 2026. Se prevé que el sector alcance los 552.0 mil millones de USD en 2034 con una tasa de crecimiento anual compuesto del 2,25 %. Dentro de ese mercado mundial existente, las cajas de cartón plegables y estuches representan el mayor segmento de producto con un 45,2 %. Un análisis sectorial de Grand View Research independiente valora el mercado de envases de papel de 2025 en 416.1 mil millones de USD. Asimismo, proyecta 611.7 mil millones de USD para 2033 a medida que se acelera la demanda de soluciones de envasado de fibra por parte de los consumidores.
El informe sobre envasado alimentario de la UNEP Life Cycle Initiative señala que los análisis del ciclo de vida deben evaluar el envase junto con el producto alimentario que protege. Además, también debe evaluarse el peso de transporte de las piezas troqueladas de cartón de fibra más pesadas. Dado que una gran proporción del plástico producido en el mundo se destina a envases alimentarios de corta duración, unas barreras mal diseñadas pueden generar un nuevo problema de desperdicio de alimentos. Cuando las marcas pasan del plástico al papel sin un desarrollo adecuado de la barrera, el deterioro de los alimentos y el mayor peso de envío pueden anular el ahorro de material. Los transformadores responsables también confirman que las fibras vírgenes de madera proceden de prácticas forestales sostenibles. La certificación forestal respalda la gestión forestal responsable mediante requisitos de abastecimiento, protección de la biodiversidad y auditorías. Para las cadenas de custodia, existen normas acreditadas que promueven la gestión forestal responsable y/o ayudan a mitigar la deforestación y proteger los bosques primarios. El uso de pasta certificada (papel) que los hogares pueden reciclar en los flujos municipales ayuda a reducir la dependencia de los combustibles fósiles. Un producto desechable a base de papel puede reducir las emisiones de carbono del ciclo de vida vinculadas al cambio climático cuando la producción de fibra, el recubrimiento, el peso de transporte y la protección del producto arrojan conjuntamente una menor huella. Se requiere la recogida y el reciclaje efectivos de los envases para evitar que los residuos acaben en los vertederos.
¿Qué compromisos mecánicos y de barrera contra la humedad surgen al pasar de envases de plástico a papel?
Sustituir el plástico por cartoncillo requiere recubrimientos de barrera para controlar la permeabilidad a los gases y la absorción de agua. Al mismo tiempo, los cartones más pesados aumentan la recuperación elástica del hendido, el peso de envío y las exigencias de control del plegado. Tal como se documenta en un estudio de referencia sobre recubrimientos de barrera de ScienceDirect de 2026, el papel Kraft sin recubrir a 23 °C y un 50 % de humedad relativa (RH) presenta una tasa de transmisión de vapor de agua (WVTR) de alrededor de 1500 g/(m²·day). Su tasa de transmisión de oxígeno (OTR) supera los 5000 cm³/(m²·day) bajo las mismas condiciones de ensayo de 23 °C y 50 % de RH. La revisión de referencia de ScienceDirect informa que las aplicaciones de envasado alimentario de alto rendimiento suelen requerir una WVTR inferior a 100 g/(m²·day) y una OTR inferior a 100 cm³/(m²·day). Los objetivos exactos de barrera varían según la sensibilidad del alimento, la vida útil, la superficie del envase y las necesidades de respiración de los productos frescos. Para un mismo material a temperatura fija, una mayor diferencia de presión de vapor de agua incrementa por lo general la WVTR. Una humedad elevada también puede incrementar la OTR en barreras sensibles a la humedad al plastificar la capa de barrera.
Salvar esa brecha de barrera requiere recubrimientos funcionales o laminaciones que modifican el comportamiento de las plegadoras-encoladoras. Una comparativa comercial entre envases alimentarios de papel y de plástico observa que las cajas de cartoncillo multicapa o con ventana resultan más costosas de transformar que las cajas sin recubrir. Por cada capa de barrera añadida, cambian las tolerancias de hendido y encolado.
| Parámetro de rendimiento | Plástico rígido / flexible (PET, PP, PE) | Kraft / cartoncillo sin recubrir | Cartoncillo recubierto por dispersión | Impacto en la línea de plegadora-encoladora |
|---|---|---|---|---|
| WVTR | Baja permeabilidad al vapor de humedad | Aproximadamente 1500 g/(m²·day) a 23 °C / 50 % RH (revisión de 2026) | Por debajo de 100 g/(m²·day) es un objetivo alimentario citado; un estudio de dispersión independiente registró 240 g/(m²·day) | Compare resultados solo bajo condiciones de ensayo idénticas; evalúe por separado la absorción de agua de la cola |
| Transmisión de oxígeno | A espesor comparable, el PET proporciona generalmente una barrera al oxígeno más fuerte que el PE o el PP sin recubrir | > 5000 cm³/(m²·day) a 23 °C / 50 % RH (revisión de 2026) | A menudo < 100 cm³/(m²·day) en referencias alimentarias de alta barrera (varía según la sensibilidad del producto) | Las capas de barrera continuas mejoran el rendimiento, mientras que las grietas en el hendido pueden comprometerlo |
| Absorción de agua | La norma ISO 535 mide la absorción de agua por parte del papel y el cartón | Mayor absorción de agua que las calidades recubiertas a igual tiempo de exposición | La revisión de barrera de 2026 documenta valores Cobb en cartoncillo recubierto de 1 a 29,5 g/m² | La cola de dispersión de base acuosa necesita una vía de evacuación del agua; el termofusible fragua al enfriarse; la adhesión requiere humectar el recubrimiento |
| Formación de esquinas 3D | Cavidad moldeada de una sola pieza | Solapas troqueladas de encolado lineal | Bandejas de 4 / 6 esquinas con pliegue membranoso o embutición profunda | Las bandejas plegadas multipunto emplean ganchos de retroplegado y boquillas de cola sincronizadas |
| Memoria del hendido y recuperación elástica | Fijada por el enfriamiento del molde de termoformado | Las fibras del cartoncillo pueden presentar recuperación elástica tras el plegado | Elevada rigidez a la flexión en calidades de alto calibre | Holmen Iggesund describe el preplegado a 180° como un medio para reducir la resistencia al armado |
| Sensibilidad a la humedad ambiental | Absorción de humedad insignificante | La celulosa absorbe y libera humedad | El secado excesivo reduce la aptitud al plegado del cartoncillo | La geometría del hendido, la dirección de fibra y la deslaminación interlaminar también influyen en el plegado y el agrietamiento |
| Fricción superficial en el alimentador | No se alimenta en encoladoras de cajas de cartón | Tracción regida por el compuesto de la correa y la fuerza normal | Las capas superiores deslizantes de barrera pueden alterar la fricción en el alimentador | La asistencia por vacío incrementa la fuerza de contacto cuando las piezas troqueladas recubiertas patinan |
| Rutas y evaluación de reciclaje | Los plásticos se clasifican por polímero | La norma EN 643 clasifica las calidades de papel y cartón recuperados | El protocolo 4evergreen de 2025 evalúa los envases a base de fibra para fábricas papeleras convencionales, de destintado y especializadas | La evaluación abarca conjuntamente el cartón, el recubrimiento y el adhesivo |
Correspondencia de formatos plásticos a cartoncillo: selección de calidades SBS, FBB, CUK, WLC y microonda
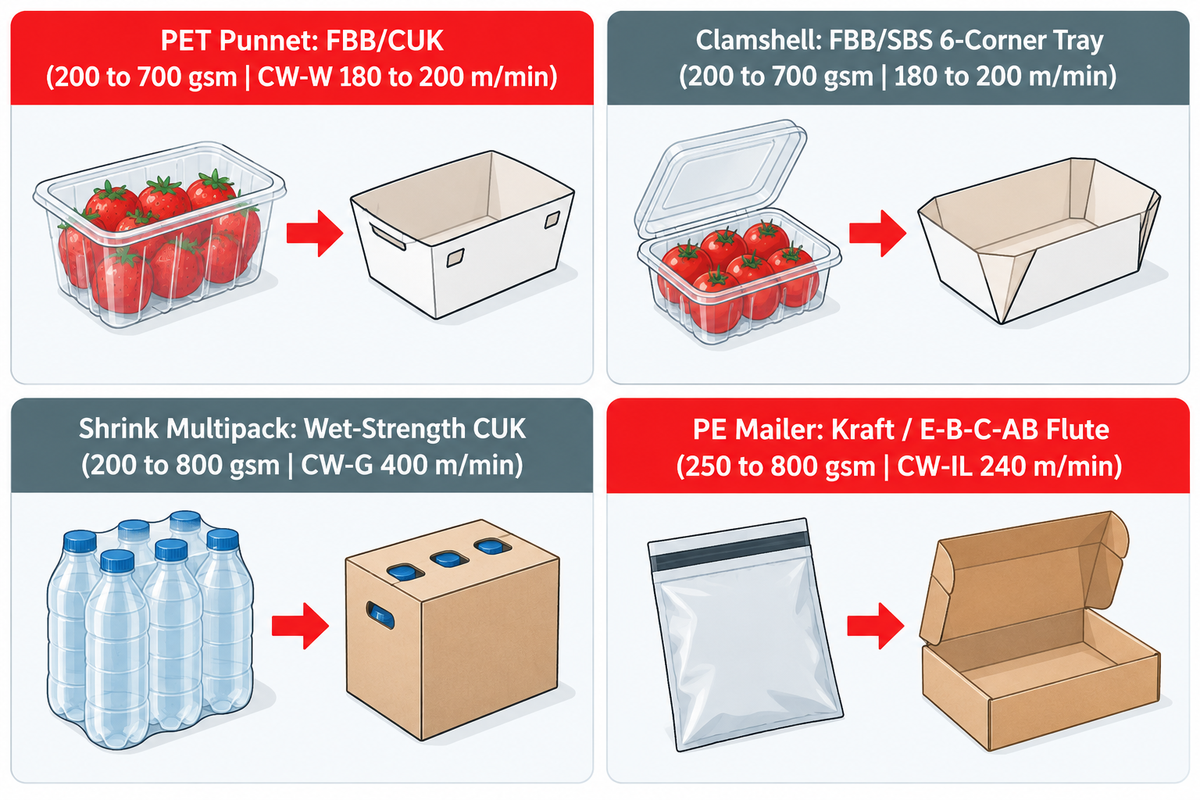
El primer paso para sustituir el plástico con éxito consiste en adecuar el régimen de trabajo mecánico del envase polimérico original al rango de gramaje verificado del cartoncillo y garantizar que la máquina de transformación pueda cumplir esa función. Los transformadores utilizan la Matriz de transición de sustrato a velocidad (SSTM) para asociar bandejas termoformadas, envases articulados y envolturas retráctiles con cartoncillo (200 a 700 gsm en la CW-W o 200 a 800 gsm en la CW-G) y cartón ondulado de microonda E/F/N.
No todos los envases de plástico se transforman en una caja de cartón plegable troquelada. Para bandejas tridimensionales poco profundas, algunos fabricantes emplean pulpa moldeada o embutición profunda 3D de cartoncillo con pisadores segmentados. Sin embargo, cuando las marcas precisan alta calidad gráfica comercial, eficiencia de envío con piezas troqueladas planas y cambios de formato rápidos entre referencias SKU, las cajas de cartón plegables troqueladas y las bandejas de cartoncillo multipunto dominan la producción de gran volumen. Publicaciones especializadas como Packaging Strategies y Packaging World han documentado cómo los transformadores sustituyen barquetas plásticas, collarines retráctiles y envases blíster por cartoncillo técnico.
Los proveedores de materiales desarrollan tecnologías de recubrimiento de barrera específicamente para estas líneas de transformación. Cada fábrica papelera ofrece distintas combinaciones de calidades entre sulfato sólido blanqueado (SBS), cartoncillo plegable (FBB), Kraft crudo estucado (CUK) y cartón gris estucado de reverso blanco (WLC). Por ello, los transformadores solicitan a la papelera las fichas técnicas de contacto alimentario y barrera, como la gama de cartoncillo con recubrimiento de barrera de Stora Enso. A continuación, los ingenieros verifican que el gramaje y el calibre de onda del material elegido se ajusten a la capacidad mecánica nominal de la plegadora-encoladora (200 a 700 gsm en la CW-W o 200 a 800 gsm en la CW-G).
¿Cómo deben elegir los transformadores entre SBS, FBB, CUK y microonda E/F/N al sustituir bandejas de plástico rígido?
Elija SBS o FBB para superficies de impresión lisas, CUK para una alta resistencia al desgarro y cartón ondulado de microonda E/F/N para una mayor compresión de apilamiento y rigidez estructural. Verifique la ventana de calibre nominal y el gramaje de la plegadora-encoladora frente a la ficha técnica de la fábrica papelera. Ensaye la carga de apilamiento, la exposición a la humedad y los requisitos de barrera (p. ej., humedad o grasa), y ajuste la velocidad de las correas para las muestras de prueba.
A continuación se presenta la Matriz de transición de sustrato a velocidad (SSTM), que relaciona ocho formatos habituales de sustitución de plástico con las familias de cartoncillo objetivo y los rangos verificados de las máquinas plegadoras-encoladoras Cenwan.
| Tipo de formato plástico sustituido | Familia de cartoncillo candidata (verificar ficha de la papelera) | Ventana de gramaje / onda de la máquina | Tipo de caja de cartón sustitutiva | Utillaje de plegadora-encoladora y ventana nominal de máquina |
|---|---|---|---|---|
| Barqueta de PET para frutas y hortalizas | FBB o CUK con barrera contra la humedad | 200 a 700 gsm (ventana CW-W) | Bandeja plegada multipunto o bandeja de embutición profunda | Ganchos de retroplegado; CW-W nominal de 180 a 200 m/min |
| Envase articulado tipo clamshell | FBB o SBS recubierto por dispersión | 200 a 700 gsm (ventana CW-W) | Bandeja alimentaria de 6 esquinas con tapa articulada | Ganchos sincronizados de 6 esquinas (CW-W nominal de 180 a 200 m/min) |
| Film retráctil LDPE para paquetes múltiples | Kraft virgen CUK resistente a la humedad | 200 a 800 gsm (ventana CW-G) | Agrupador envolvente o caja de cartón de sujeción superior | Preplegadora a 180° (CW-G nominal hasta 400 m/min) |
| Bandeja termoformada para platos congelados | SBS / FBB con doble recubrimiento de dispersión | 200 a 700 gsm (ventana CW-W) | Bandeja con fuelle de esquina membranosa | Cola fría/caliente compatible y compresión neumática |
| Carcasa blíster comercial de PVC | Cartoncillo SBS o FBB | 200 a 800 gsm (ventana CW-G) | Caja de encolado lineal de doble pared con marco ventana | Plegado de encolado lineal hasta 400 m/min en CW-G |
| Embalaje exterior para tarros de plástico rígido | WLC o microonda E/F | Cartón de 200 a 700 gsm; onda E/F | Caja de cartón de fondo automático (auto-bottom) | Ganchos de fondo automático (180 a 200 m/min en CW-W) |
| Inserto estructural de EPS moldeado | Cartón ondulado de microonda E, F o N | Cartón de 200 a 800 gsm; onda E/F/N | Separador multicelda e inserto plegado | Bastidor portacorreas de amplia holgura y utillaje para separadores |
| Sobre de polietileno para comercio electrónico | Cartón Kraft crudo o onda E/B/C/AB | Cartón de 250 a 800 gsm (ventana CW-IL) | Sobre plegado con cinta autoadhesiva y tira de apertura | Línea integrada hasta 240 m/min en CW-IL |
Recubrimiento de barrera frente a aptitud al encolado: cartones de dispersión acuosa, niveles de dinas y selección del adhesivo
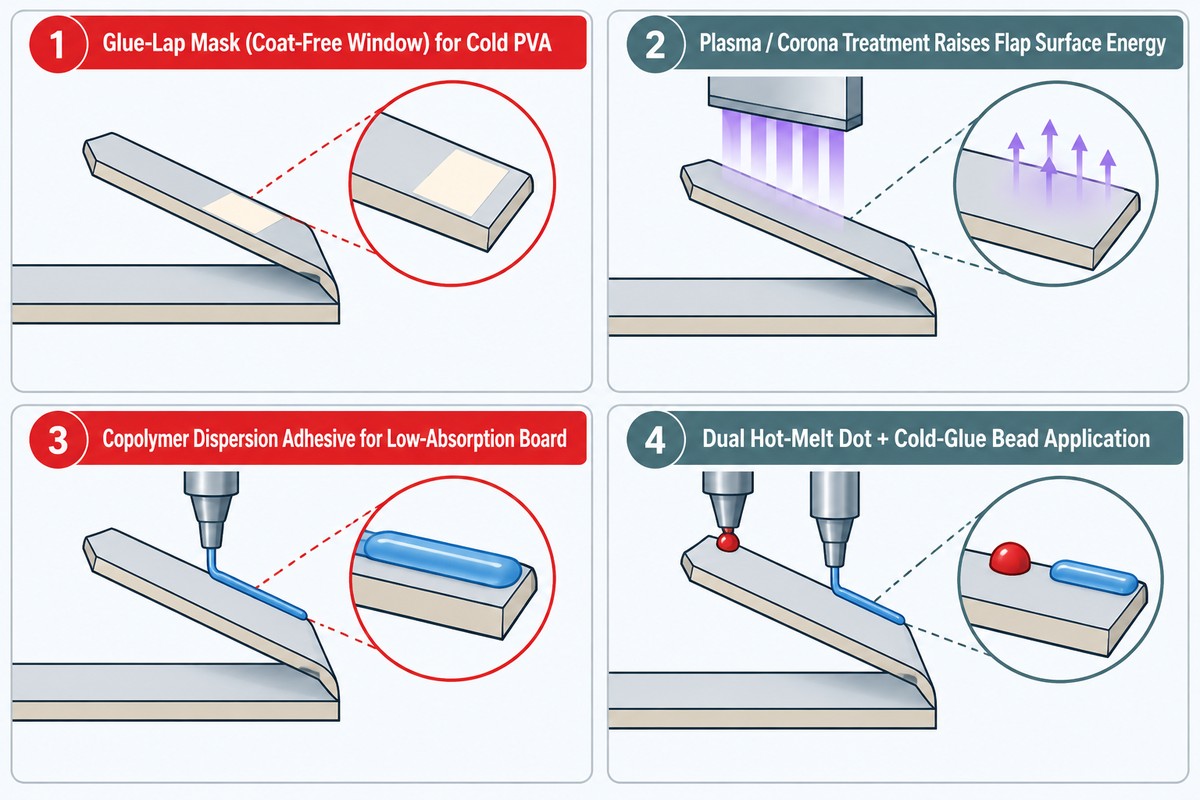
Sustituir la laminación de film de polietileno por recubrimientos de dispersión acuosa modifica la forma en que se generan las uniones adhesivas en una plegadora-encoladora. Los cartoncillos recubiertos con baja absorción de agua (como el rango Cobb según ISO 535:2023 de 1 a 29,5 g/m² en la revisión de ScienceDirect de 2026) pueden ralentizar la evacuación de agua de los adhesivos de base acuosa. Para lograr una unión fiable a alta velocidad, se puede recurrir a una formulación adhesiva compatible, solapas de encolado con reserva sin recubrimiento o tratamientos superficiales.
Históricamente, los transformadores fabricaban cajas de cartón resistentes al agua y a la grasa laminando por extrusión polietileno (PE) sobre el cartoncillo. Los envoltorios alimentarios emplean papel pergamino siliconado, así como pliegos de papel encerado y papel resistente a la grasa (que no debe confundirse con la grasa industrial lubricante). Las cajas de cartón plegables para productos secos y refrigerados están evolucionando hacia diseños de fibra monomaterial, a diferencia de los envases tipo brik de procesado aséptico que utilizan capas de aluminio y polietileno. En el reciclaje de papel, el método europeo armonizado de ensayo de laboratorio de reciclabilidad de Cepi y el Protocolo de evaluación de reciclabilidad de 4evergreen (31 de enero de 2025) establecen los ensayos de laboratorio de referencia. Estos parámetros respaldan la iniciativa 4evergreen para alcanzar una tasa de reciclaje del 90 % en los envases a base de fibra en Europa para 2030.
Los ingenieros deben diferenciar entre las normas comerciales de materias primas y los protocolos de ensayo de envases. La norma europea EN 643:2014 establece las especificaciones para las calidades de papel y cartón reciclados. También fija límites para los niveles admisibles de componentes no papeleros en los residuos y el comercio papelero. Por el contrario, el protocolo 4evergreen de 2025 evalúa si un envase terminado —cartón, recubrimiento de barrera y adhesivo— se desfibra limpiamente en fábricas papeleras convencionales, de destintado o especializadas. Un estudio revisado por pares de MDPI Coatings de 2022 sobre recubrimientos de dispersión acuosa demostró que el cartoncillo con doble recubrimiento alcanzó una WVTR de 240 g/(m²•day) a 23 °C en presencia de alta humedad. Tras un breve tratamiento de inmersión y enjuague en una solución diluida de hidróxido de sodio, el recubrimiento de doble capa permaneció aún sobre el cartón. Por consiguiente, los transformadores deben ensayar la caja de cartón unida completa en lugar de dar por sentado que cualquier etiqueta de recubrimiento acuoso garantiza la compatibilidad con una fábrica papelera convencional.
¿Cómo se comparan los recubrimientos de barrera por dispersión acuosa con la laminación de PE para la unión adhesiva en plegadora-encoladora?
Tanto la laminación de PE como los recubrimientos de dispersión acuosa limitan la absorción de agua hacia el interior del cartón, lo que ralentiza el mecanismo de fraguado por absorción capilar de las colas frías estándar de PVA de base acuosa. La guía técnica de PaperIndex Academy sobre los valores Cobb según ISO 535 señala que el ensayo Cobb60 evalúa la absorción de agua midiendo la masa de agua (g/m²) en 60 segundos. La norma ISO 535:2023 (y TAPPI T 441 om-24) mide la absorción de agua y no la porosidad al aire. Los cartoncillos recubiertos analizados en la revisión de ScienceDirect de 2026 abarcan valores Cobb de entre 1 y 29,5 g/m². Los recubrimientos de barrera reducen la captación de agua en la cara de contacto de la cola. Esto provoca la pérdida del drenaje capilar rápido hacia la red de celulosa y tiempos de fraguado más prolongados en comparación con el cartón sin recubrir. Para compensarlo, el operario debe ajustar el tiempo abierto y el tiempo de curado del adhesivo conforme a los tiempos indicados en la ficha técnica.
Tal como se analiza en el estudio de SBL Machinery sobre fallos de plegado y encolado, la cola estándar de base acuosa aplicada sobre superficies recubiertas de PE o impermeabilizadas puede fallar cuando la barrera bloquea la penetración. Un informe sobre defectos de encolado en cajas de cartón plegables, elaborado por Sinosun, afirma que el 70 % de los defectos de encolado en cajas de cartón plegables se deben a una elección inadecuada de la cola, desequilibrios de presión y problemas de velocidad. La guía de buenas prácticas de Lanco Adhesives para cajas de cartón plegables indica que, si el tiempo abierto del adhesivo es demasiado largo, las solapas rígidas pueden abrirse por recuperación elástica tras salir de la correa de compresión. Por el contrario, si el tiempo abierto del adhesivo es demasiado corto, puede formarse una película superficial prematura y no se producirá la unión.
Para evitar despegues en cartoncillo con recubrimiento de barrera, existen cuatro controles de ingeniería que las plantas de transformación pueden aplicar:
- Reserva en la solapa de encolado (ventana sin recubrimiento): Dejar la solapa de encolado sin recubrir durante la aplicación de la barrera en huecograbado o flexografía, de modo que el adhesivo frío en emulsión de PVA pueda unirse a las fibras de celulosa desnudas.
- El tratamiento superficial por plasma o corona eleva la energía superficial de la solapa de encolado recubierta para favorecer la humectación del adhesivo.
- Los adhesivos de dispersión formulados sustituyen el PVA estándar por emulsiones de copolímero diseñadas para humectar y adherirse a superficies de barrera de baja absorción.
- La aplicación dual de termofusible y cola fría emplea un punto de termofusible de poliolefina metaloceno o EVA de fraguado rápido para lograr resistencia de sujeción inicial al enfriarse. Un cordón adyacente de cola fría compatible se seca posteriormente para generar la unión definitiva.
Recuperación elástica del hendido, preplegado a 180 grados y control del agrietamiento del hendido en líneas de alta velocidad
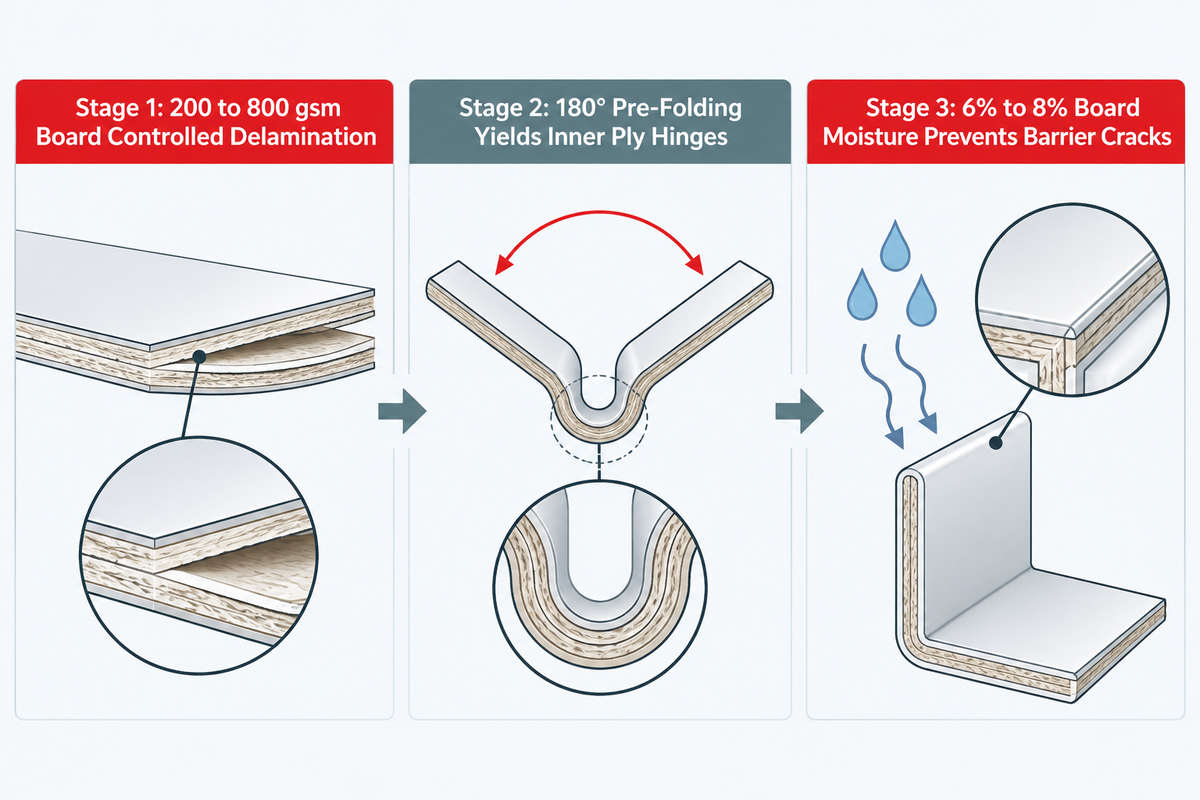
Los cartoncillos Kraft vírgenes pesados y los recubiertos por dispersión presentan una recuperación elástica de las fibras que opone resistencia al plegado automatizado. La geometría del hendido, la deslaminación interlaminar controlada, la humedad del cartón y la dirección de fibra influyen en la recuperación elástica del hendido y en el agrietamiento de la línea de hendido. El preplegado a 180 grados, descrito por Holmen Iggesund, permite superar la resistencia al armado en las líneas de llenado.
Para una caja de cartoncillo de 200 a 800 gsm que sustituye a una bandeja de plástico rígido, el comportamiento a la flexión depende de la rigidez del material, el espesor del cartón, la dirección de fibra y la geometría de la caja de cartón. Existe una investigación revisada sobre la transformación de materiales de envase recubiertos realizada por NC State BioResources que demuestra que las capas de barrera frágiles pueden sufrir microfisuras debido a una geometría de hendido inadecuada. Las tensiones de hendido pueden depender de la profundidad de plegado y también de la dirección de máquina frente a la dirección transversal (MD/CD) de las fibras. Los estudios de elementos finitos sobre el hendido del cartoncillo sugieren que, para lograr un plegado perfectamente limpio, la deslaminación de las capas debe producirse de forma controlada. El rendimiento del hendido también puede depender de la profundidad de la línea de hendido.
¿Por qué es obligatorio el preplegado completo a 180 grados al procesar cartoncillo pesado de sustitución de plástico?
El preplegado vence la rigidez inicial del hendido virgen antes de que la caja de cartón llegue a la sección final de encolado y cierre. El Manual del cartoncillo de Holmen Iggesund sobre aptitud al hendido y al plegado explica que una baja resistencia a la flexión en el hendido garantiza una baja recuperación elástica. Preplegar la pieza troquelada a 180 grados también reduce la resistencia al armado en las líneas de llenado posteriores. En una plegadora-encoladora de alta velocidad, preplegar las líneas de hendido principales a 180° según el plano de troquel de la caja de cartón conforma las bisagras de las capas internas antes del cierre final.
Los profesionales en r/Packaging señalan que, sin deslaminación del hendido ni rotura previa de la fibra, las cajas de cartoncillo plegadas sufren recuperación elástica a lo largo de las uniones encoladas de la base. En debates de r/Packaging Design sobre cajas de cartón multipanel complejas, los transformadores también añaden hendidos de alivio y ganchos de plegado sincronizados en solapas pesadas para ayudar a eliminar la torsión. Por último, un estudio sobre envases de Michigan State University acerca de los hendidos en cartoncillo plegable confirmó que la rigidez del hendido se ve afectada por la anchura del filete de hendido, la profundidad de penetración y un contenido de humedad del 6 % al 8 % en el cartón. El secado excesivo del cartón también puede incrementar el agrietamiento a lo largo de la capa de barrera.
Mejoras en subsistemas de plegadoras-encoladoras: alimentación por vacío, escuadrado, utillaje multipunto y tiempo de permanencia en compresión
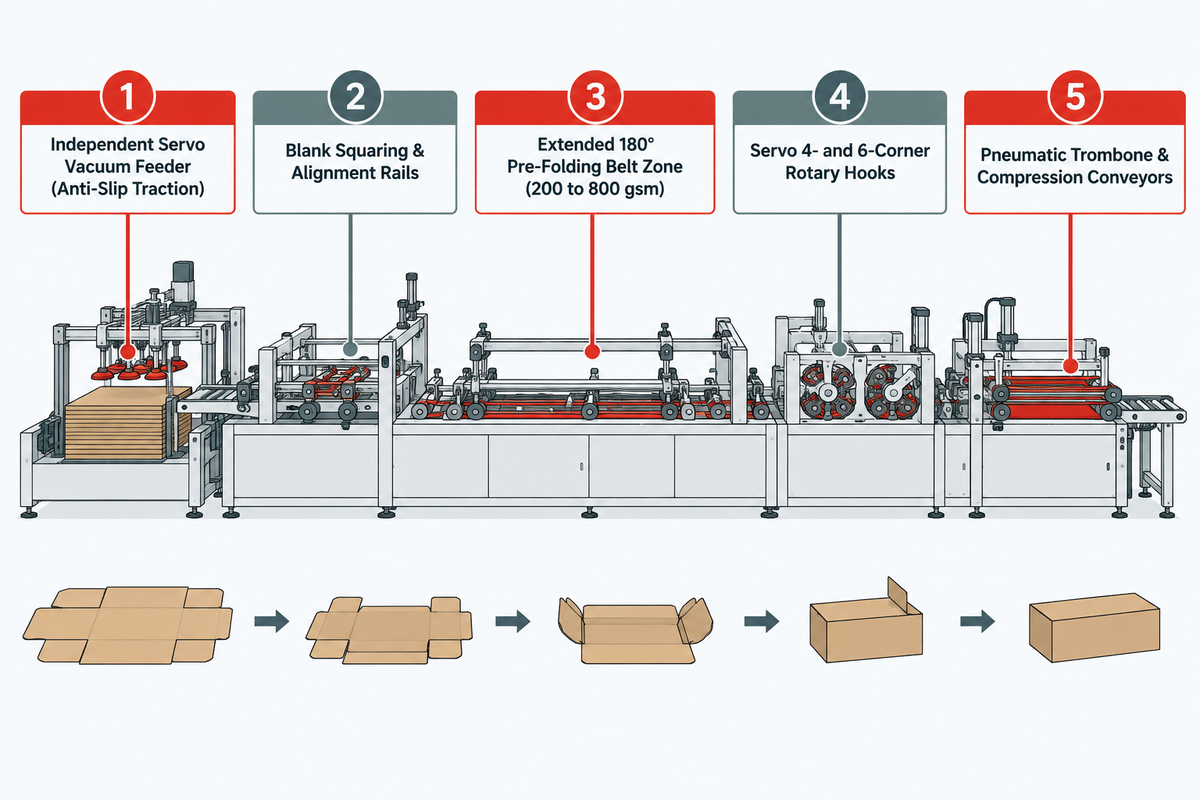
Las piezas troqueladas con recubrimiento de barrera y las bandejas multipunto requieren mejoras de equipamiento cuando la capacidad actual de alimentación, plegado, aplicación de adhesivo o compresión resulta insuficiente tras ajustar el proceso. Los módulos mecánicos clave son la alimentación asistida por vacío, los carriles de escuadrado de registro, los ganchos rotativos electrónicos de 4 y 6 esquinas, los aplicadores dobles de cola y el control neumático de compresión y tiempo de permanencia.
Las plegadoras-encoladoras modernas emplean técnicas de estabilización para ayudar a transportar piezas troqueladas de cartón rígido a altas velocidades. La patente europea EP1593482A2 (Estación de plegado y alimentación en una plegadora-encoladora) describe planos especiales de transporte de alimentación y plegado para envases de cartoncillo rígidos o semirrígidos (clasificación CPC B31B50/00). Asimismo, la patente estadounidense US8926485B2 describe controles sincronizados de estaciones individuales y monitorización en línea para mantener escuadradas las piezas troqueladas de cajas de cartón durante los cambios de velocidad.
¿Qué mejoras en el alimentador, el escuadrado y la compresión de la plegadora-encoladora se necesitan para procesar cartoncillo con recubrimiento de barrera a alta velocidad?
Al actualizar una línea para procesar referencias SKU de sustitución de plástico a velocidades de 180-200 m/min (en la CW-W) o de hasta 400 m/min (en la CW-G), deben inspeccionarse los siguientes cinco subsistemas mecánicos en toda la gama de máquinas plegadoras-encoladoras de alta velocidad:
- Alimentador por vacío con servoaccionamiento independiente: La asistencia por vacío en el alimentador aumenta la fuerza de contacto y mejora la tracción de las piezas troqueladas recubiertas que tienden a deslizarse sobre las correas. El deslizamiento puede producirse con cualquier sistema de alimentación si la fuerza de alimentación requerida supera la fricción disponible.
- Los carriles de escuadrado y alineación de piezas troqueladas alinean las bandejas alimentarias multipunto y los envases hexagonales antes de que el formato troquelado entre en las correas de preplegado.
- Las zonas extendidas de transición de correas de preplegado a 180° pliegan gradualmente los hendidos principales para disminuir el riesgo de agrietamiento de la capa exterior en cartones de 200 a 800 gsm.
- Los ganchos rotativos de 4 y 6 esquinas sincronizados por servo pliegan limpiamente los fuelles traseros en los modelos de bandejas multipunto, tal como se detalla en nuestra guía de plegadoras-encoladoras para cajas de 4 y 6 esquinas.
- El trombón neumático y los transportadores de compresión regulan de manera uniforme la presión de sujeción de las correas mientras los adhesivos de dispersión fraguan en distintas alturas de escamado.
Para la transformación de microonda E, F o N junto con cartoncillo compacto, los bastidores portacorreas y las holguras de las correas superiores deben admitir el calibre del cartón ondulado de microonda, según se detalla en nuestra guía de plegadoras-encoladoras para cartón ondulado.
Modernización de plegadoras-encoladoras autónomas frente a líneas de envasado automáticas integradas para referencias SKU en papel
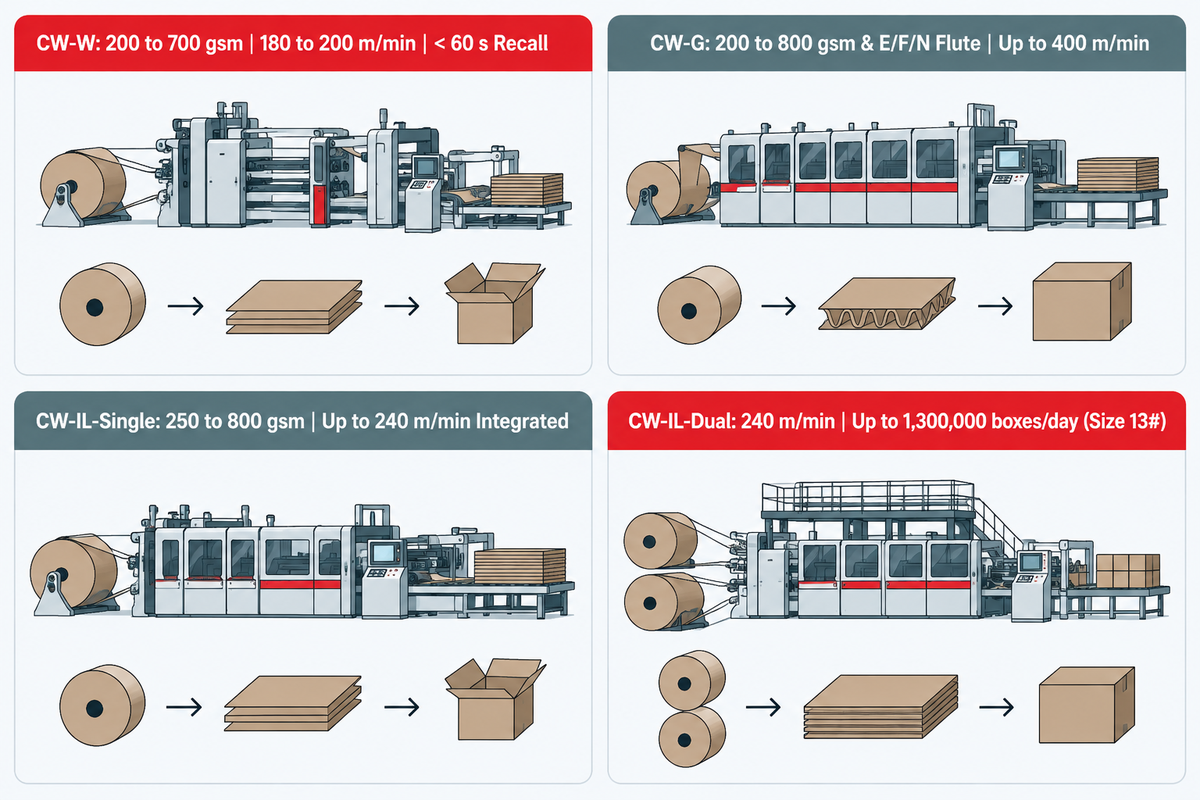
Las plantas aplican la Auditoría de 4 compuertas para el paso a papel en cajas de cartón plegables a fin de elegir entre modernizar una plegadora-encoladora autónoma o implantar una línea de envasado automática integrada. Las mejoras en equipos autónomos con cambios de formato por servo en menos de 60 segundos resultan idóneas para tiradas cortas de múltiples referencias SKU. Las líneas integradas de doble canal maximizan la producción efectiva hasta 1.300.000 cajas/día para cajas de cartón de gran volumen.
Las máquinas de envoltura con papel flexible (como las ensobradoras de Sitma Machinery) están destinadas a bolsas planas, mientras que el envase comercial rígido requiere maquinaria para cajas de cartón plegables troqueladas. Fundada en 2011 en Wenzhou, Zhejiang, Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine) fabrica plegadoras-encoladoras autónomas y sistemas llave en mano de línea de envasado automática. La línea de plegadora-encoladora de doble canal CW-IL-Dual cumple con la Directiva de Máquinas 2006/42/EC y la norma EN 415-1:2014.
¿Cómo deben evaluar las plantas de cajas de cartón las plegadoras-encoladoras autónomas frente a las líneas de envasado automáticas integradas al escalar los envases de papel?
Las plantas deben optar por una plegadora-encoladora autónoma para tiradas cortas frecuentes de múltiples referencias SKU y por una línea integrada de doble canal para cajas de cartón alimentarias y de comercio electrónico de gran volumen. Las líneas integradas conectan la alimentación previa de piezas troqueladas con el plegado, encolado, recuento y flejado de cajas a alta velocidad hasta 1.300.000 cajas/día en el tamaño 13#. Aplique la Auditoría de 4 compuertas para el paso a papel en cajas de cartón plegables antes de realizar la inversión de capital.
- Compuerta 1 (Equivalencia de formato estructural y calidad de cartón): Asocie cada referencia SKU con la máquina específica. La CW-W admite cartón de 200 a 700 gsm y onda E/F, mientras que la CW-G admite cartón de 200 a 800 gsm y onda E/F/N.
- La Compuerta 2 (Recubrimiento de barrera por dispersión frente a grado de desfibrabilidad) diferencia la aptitud al encolado de la desfibrabilidad. Los tratamientos superficiales pueden favorecer la adhesión, y la evaluación de 4evergreen de 2025 analiza la estructura conjunta de cartón, recubrimiento y adhesivo.
- En la Compuerta 3 se analiza la frecuencia con que el equipo de operarios cambia de tipo de caja. Los bastidores portacorreas con servomotores y recuperación de memoria en menos de 60 segundos en la CW-W (180 a 200 m/min) reducen el tiempo de parada en tiradas de múltiples referencias SKU.
- La Compuerta 4 (Integración de línea anterior y posterior) analiza el encajado manual autónomo frente a la integración de prealimentadores y el encolado y flejado de alta velocidad dentro de una línea CW-IL que opera hasta 240 m/min con 1 a 2 operarios.
| Sistema / estación de transformación | Rango de cartón y onda | Velocidad / producción nominal | Cambio de formato de pedido | Caso de uso principal de paso a papel y CAPEX de referencia |
|---|---|---|---|---|
| Máquina plegadora-encoladora de cajas Cenwan CW-W | Cartón de 200 a 700 gsm; onda E/F | 180 a 200 m/min | Recuperación motorizada por servo < 60 s | Cambios de formato frecuentes entre SKU, tiradas de fondo automático y 4/6 esquinas (USD 40.000–80.000 FOB) |
| Plegadora-encoladora de alta velocidad Cenwan CW-G | Cartón de 200 a 800 gsm; onda E/F/N | Velocidad de correa de hasta 400 m/min | Ajuste manual / semiautomático de bastidores | Tiradas largas de agrupadores de bebidas, fajas pesadas de Kraft, cajas de cartón comerciales (USD 35.000–75.000 FOB) |
| Línea de envasado Cenwan CW-IL-Single | Cartón de 250 a 800 gsm; onda E/B/C/AB | Hasta 240 m/min integrada | Sincronización automatizada de recetas | Plegado, encolado, recuento y flejado automatizados de un solo canal (USD 80.000–160.000 FOB) |
| Línea de envasado Cenwan CW-IL-Dual | Cartón de 250 a 800 gsm; onda E/B/C/AB | 240 m/min (hasta 1.300.000 cajas/día en tamaño 13#) | Sincronización de recetas de doble canal | Sobres de comercio electrónico y cajas de cartón alimentarias de gran volumen con 1–2 operarios (USD 140.000–280.000 FOB) |
| Unidad de pretratamiento por plasma / corona en línea | Solapas con dispersión, PE o barniz | Sincronizada con la CW-G hasta 400 m/min | Cero cambio de formato mecánico | Eleva la energía superficial de la solapa de encolado para la humectación con cola fría |
| Sistema de extrusión dual de cola fría + termofusible | Cartón de barrera recubierto con baja absorción de agua | Conmutación de boquillas de alta frecuencia | Recuperación digital de patrones | Emplea un punto de termofusible para la sujeción inicial mientras se seca la cola fría |
| Módulo de ganchos rotativos electrónicos de 4/6 esquinas | 200 a 700 gsm FBB / SBS / CUK | 180 a 200 m/min en la CW-W | Ajuste de fase por servo | Pliega bandejas multipunto que sustituyen a envases articulados y barquetas de plástico |
| Inspección óptica de cola y expulsor neumático | Todas las calidades de cartón recubiertas y sin recubrir | Expulsión individual de piezas troqueladas hasta 400 m/min (CW-G) | Guardado con la receta del trabajo de producción | Detecta cordones de cola ausentes o desplazados y expulsa las piezas troqueladas defectuosas antes del empaquetado |
Control de calidad, verificación de desgarro de fibra y lista de comprobación de preparación de planta para transiciones del plástico al papel
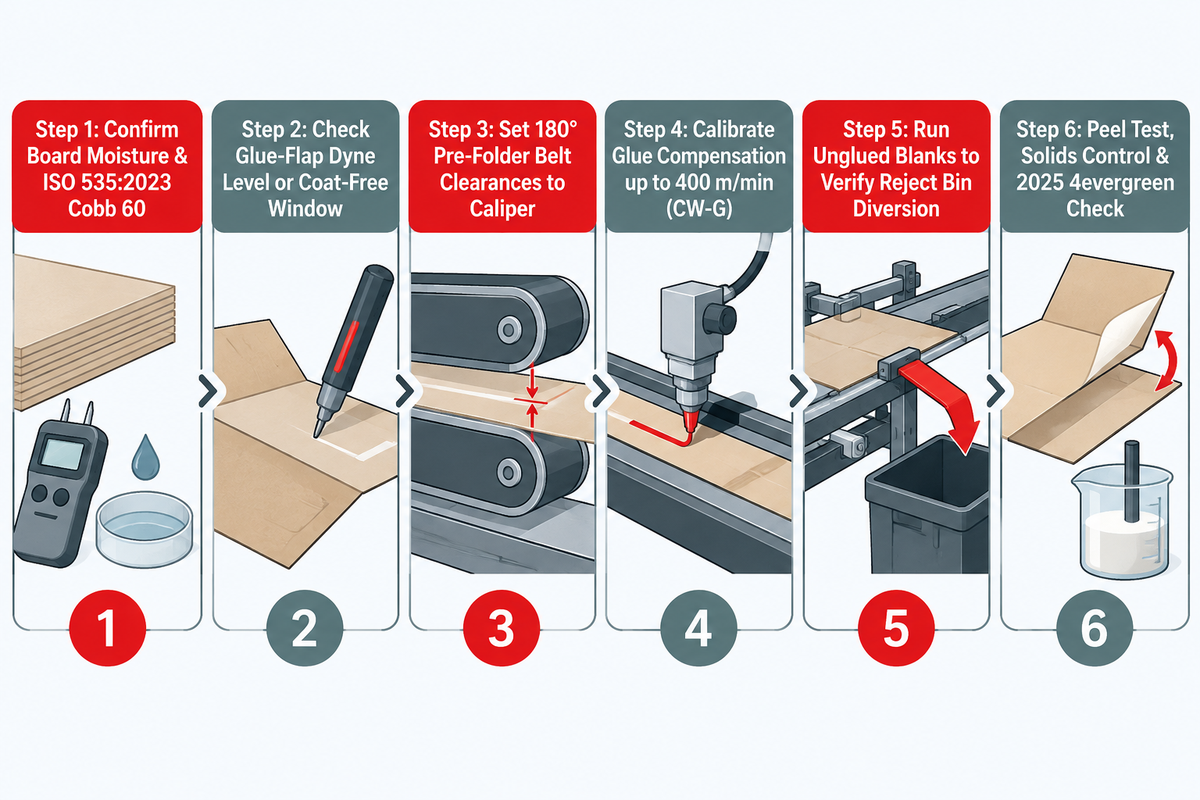
La producción de cartoncillo con barrera a alta velocidad exige una inspección de cola en bucle cerrado y ensayos de unión acondicionados. En las cajas de cartón para cadena de frío, debe evaluarse la integridad del recubrimiento de barrera y de la unión adhesiva durante el almacenamiento en congelación y la transición a condiciones ambientales. Los equipos de calidad realizan ensayos para verificar la resistencia de la unión y la capacidad de soportar una carga sostenida sin que se abra la unión antes de liberar el lote.
El cartón recubierto por dispersión no puede evaluarse mediante una simple inspección visual en la cinta de la sección de salida. La unión adhesiva puede despegarse posteriormente en el almacenamiento en frío, especialmente si el adhesivo solo se adhiere a la capa superficial.
¿Cómo evitan las cámaras de inspección de cola en línea y los ensayos de desgarro de fibra que las cajas de cartón se abran en la cadena de frío?
Los sensores de cola ópticos o infrarrojos en línea supervisan la presencia, posición y anchura del cordón sobre las piezas troqueladas en las máquinas plegadoras-encoladoras de alta velocidad. Cuando el controlador detecta la falta de un cordón o una desviación, un expulsor neumático de alta velocidad retira esa única pieza troquelada antes de que entre en la pila de compresión. Simultáneamente, se extraen cajas de cartón acondicionadas para ensayos destructivos de pelado. Se llevan a cabo pruebas de cualificación de la unión para evaluar la junta y respaldar el proceso integrado. El desgarro de fibra y la deslaminación del recubrimiento permiten identificar el punto de fallo.
Utilice esta lista de comprobación de preparación previa a la producción antes de iniciar una tirada de cajas de cartón de sustitución de plástico por papel:
- Confirme la humedad del cartón y el certificado de lote Cobb 60 según ISO 535:2023 frente a la ficha técnica de la papelera y cargue el alimentador en consecuencia.
- Compruebe el nivel de dinas de la solapa de encolado tras el tratamiento por plasma o asegure el registro de la ventana de reserva sin recubrimiento para permitir que la cola fría humecte el sustrato.
- Ajuste las holguras de las correas de la preplegadora a 180° para que coincidan exactamente con el calibre de la pieza troquelada a fin de evitar aplastar las microondas o agrietar las capas de barrera.
- Calibre la compensación del patrón de cola por encóder entre la velocidad de preparación y la velocidad nominal (hasta 400 m/min en la Cenwan CW-G) para mantener la posición del cordón. Controle la cantidad de cola, el corte de boquilla, la reología del adhesivo y la compresión para evitar el hilado y el rebose.
- Pase piezas troqueladas sin encolar por el sistema a la velocidad nominal para verificar el desvío de unidades defectuosas hacia el contenedor de rechazo.
- El rendimiento de la unión se evalúa mediante ensayos de pelado. La regularidad del encolado se supervisa mediante el control de sólidos del adhesivo. El protocolo 4evergreen de 2025 evalúa la reciclabilidad del envase, y la norma EN 643 especifica las calidades de los papeles recuperados. Para correas de recambio, boquillas o asistencia de modernización, contacte con nuestros especialistas en recambios y servicio técnico para plegadoras-encoladoras.
Preguntas frecuentes sobre los envases de plástico a papel y la automatización de cajas de cartón plegables
¿Pueden las plegadoras-encoladoras de encolado lineal existentes procesar cartoncillo con barrera de dispersión de base acuosa sin modificaciones de equipamiento?
Las plegadoras-encoladoras de encolado lineal existentes pueden procesar piezas troqueladas recubiertas por dispersión cuando la capacidad de alimentación, plegado y compresión resulta suficiente y las solapas de encolado emplean adhesivos compatibles o ventanas sin recubrimiento.
Existen tres variables de proceso que determinan si son necesarias mejoras de equipamiento cuando los transformadores procesan cartón con barrera de dispersión acuosa a velocidades de correa elevadas. En primer lugar, si las capas superiores deslizantes de barrera patinan contra correas del alimentador desgastadas, las correas de alimentación asistidas por vacío incrementan la tracción de contacto. En segundo lugar, un valor Cobb bajo en la cara de contacto de la cola indica una absorción de agua limitada. En este caso, la planta puede implantar un tratamiento por plasma en línea o utilizar un adhesivo de dispersión de copolímero. En tercer lugar, la mayor recuperación elástica del cartón pesado puede requerir un aplicador de puntos de termofusible o un tiempo de permanencia prolongado en la compresión neumática para evitar despegues.
¿Por qué las cajas de cartoncillo que sustituyen a los envases plásticos articulados tipo clamshell requieren módulos de plegadora-encoladora de 4 o 6 esquinas?
Los envases plásticos termoformados tipo clamshell se basan en paredes laterales moldeadas, que el cartoncillo plano reproduce mediante pliegues de bandeja con fuelle o membrana de múltiples esquinas.
Una plegadora-encoladora de encolado lineal pliega únicamente hendidos paralelos en la dirección de transporte. Los sustitutos de cartoncillo para las barquetas plásticas de frutas y hortalizas incluyen cajas de cartón plegadas multipunto y bandejas de embutición profunda. Las cajas de cartón articuladas para comida preparada pueden emplear diseños plegados de 6 esquinas, donde la capa de barrera y los cierres de las esquinas proporcionan un cierre resistente a las fugas. El plegado de los fuelles diagonales traseros en bandejas multipunto (a velocidades de transporte de 180-200m/min en la Cenwan CW-W) utiliza ganchos de retroplegado y boquillas de cola sincronizadas. Posteriormente, una sección de escuadrado alinea las esquinas de las bandejas para los desapiladores automáticos.
¿Cuál es la diferencia entre el cartoncillo laminado con PE y el cartón recubierto por dispersión en el reciclaje y el encolado?
El cartoncillo recubierto por dispersión utiliza un recubrimiento de barrera acuoso, mientras que la laminación con PE añade una capa de film plástico; la desfibrabilidad depende del envase completo y del proceso de la fábrica papelera receptora.
El polietileno (PE) laminado por extrusión adhiere una capa continua de film plástico a la superficie del cartoncillo. El film de PE puede dificultar la humectación y la liberación de las fibras, permaneciendo como un rechazo no fibroso durante el desfibrado. Por su parte, la norma EN 643 clasifica la materia prima de papel recuperado y especifica las tolerancias para componentes no papeleros. El cartoncillo recubierto por dispersión forma una barrera a medida que se seca el recubrimiento acuoso. En la citada investigación de 2022 de MDPI Coatings, el cartoncillo de doble recubrimiento alcanzó una WVTR de 240 g/(m²·day) a 23 °C bajo alta humedad, y un breve ensayo de inmersión alcalina y enjuague dejó aún residuos del recubrimiento de doble capa. Para las cajas de cartón comerciales, el protocolo 4evergreen de 2025 evalúa la estructura unida completa.
¿Cómo afecta el contenido de humedad del cartoncillo al agrietamiento del hendido durante el plegado a alta velocidad?
La humedad acondicionada del cartón favorece la aptitud al plegado; el secado excesivo incrementa el riesgo de agrietamiento durante el preplegado a 180 grados.
Según un estudio de Michigan State University, la rigidez del hendido es el resultado de la anchura del filete de hendido, la profundidad de penetración y una humedad del cartón del 6 % al 8 %, así como de la orientación de las fibras.
¿Cuándo debe elegir un transformador microonda (onda E, F o N) en lugar de cartoncillo compacto plegable al sustituir el plástico?
Elija cartón de microonda E, F o N al sustituir insertos de plástico rígido que requieran una elevada resistencia al apilamiento.
Los productos electrónicos frágiles, la cosmética en envase de vidrio y los envíos más pesados utilizan microonda E, F o N (transformada hasta 800 gsm en plegadoras-encoladoras Cenwan) para soportar la compresión vertical de apilamiento.
Actualice su línea de cajas de cartón plegables para tiradas de envases de plástico a papel
Envíe a nuestros ingenieros de transformación su plano de troquel objetivo para sustitución de plástico, la calidad de cartoncillo (200 a 800 gsm o microonda E/F/N), la especificación Cobb del recubrimiento de barrera y el objetivo de producción diaria.
Solicite una evaluación de ingeniería para su línea de cajas de cartón plegables
Referencias y fuentes
- Nuevas normas de la UE sobre envases entran en aplicación (Reglamento (UE) 2025/40), Dirección General de Medio Ambiente de la Comisión Europea, 2025–2026.
- PPWR de la UE, Guía del Reglamento sobre envases y residuos de envases, Departamento de Negocios y Comercio del Gobierno del Reino Unido, 2025.
- 4evergreen publica el Protocolo actualizado de evaluación de reciclabilidad, Alianza 4evergreen, 31 de enero de 2025.
- Cepi publica la actualización del método europeo de ensayo de laboratorio de reciclabilidad, Confederación de Industrias Papeleras Europeas (Cepi), 2025.
- Evaluación comparativa de recubrimientos de barrera para envases de papel: de biopolímeros y nanomateriales a bionanocompuestos, Progress in Organic Coatings (ScienceDirect), 2026.
- Sobre el rendimiento de barrera a los gases y la reciclabilidad de recubrimientos de dispersión acuosa en cartoncillo, MDPI Coatings, 12(12), 1841.
- La transformación y sus efectos sobre las propiedades de barrera de los materiales de envase recubiertos: una revisión, NC State University BioResources.
- Manual del cartoncillo: aptitud al hendido y al plegado, Referencia técnica de Holmen Iggesund.
- La rigidez de los hendidos en cartoncillo plegable en función del filete de hendido, el arreglo, la profundidad de penetración y el contenido de humedad, Michigan State University Libraries ETD.
- Envases alimentarios de supermercado de un solo uso y sus alternativas: recomendaciones a partir de análisis del ciclo de vida, UNEP Life Cycle Initiative, 2023.
- Informe de tamaño, cuota y crecimiento del mercado de envases de papel, 2026–2034, IMARC Group, 2026.
- EP1593482A2: Estación de plegado y alimentación en una plegadora-encoladora, Oficina Europea de Patentes / Google Patents.
- US8926485B2: Plegadora-encoladora y método para controlar estaciones individuales, Oficina de Patentes y Marcas de Estados Unidos / Google Patents.