تواصلوا مع Cenwan Machine Company


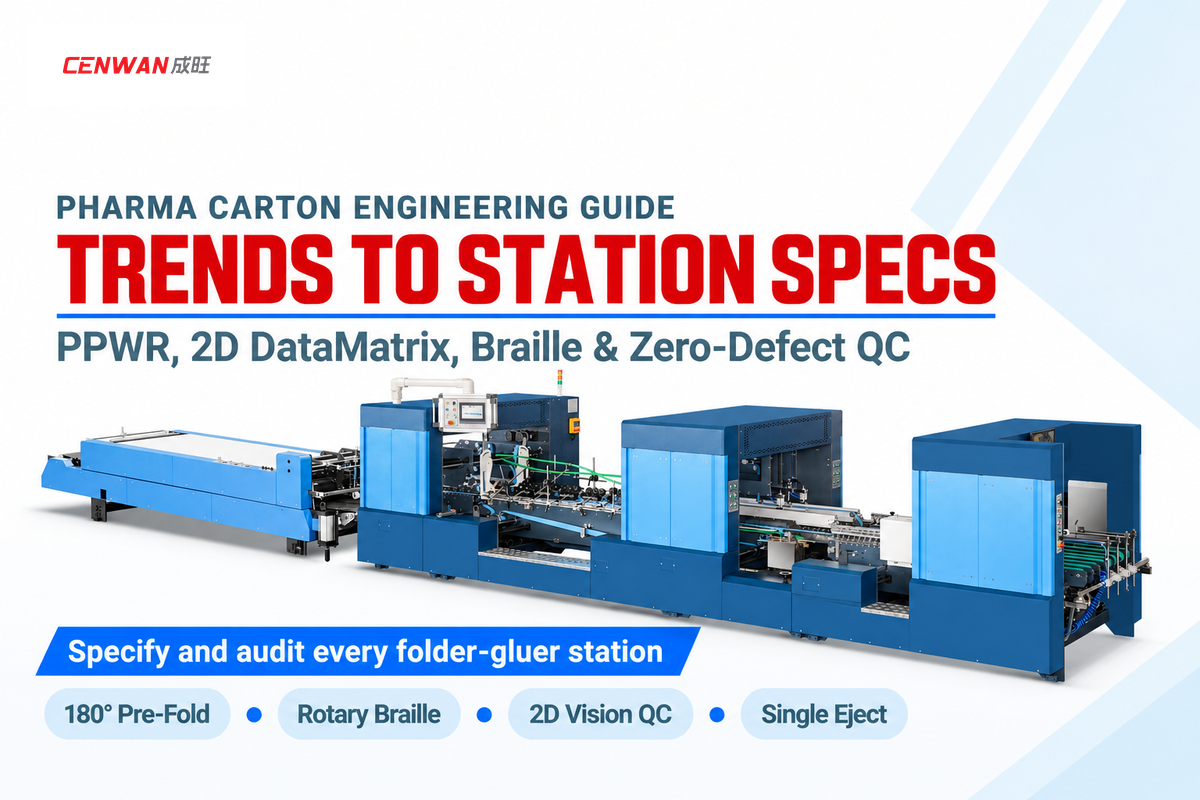
تُظهر اتجاهات إنتاج العلب الكرتونية الدوائية لعام 2026 تحوّلات في تصميم التعبئة والتغليف ترتبط بمعدّات مصانع عمليات تحويل الكرتون. تتبنّى العلامات الدوائية ورق مقوّى أحادي المادة قابلاً لإعادة التدوير إلى جانب قواعد قابلية إعادة التدوير في اللائحة الأوروبية Regulation (EU) 2025/40 (PPWR) التي تحافظ على استثناءات محدّدة للأدوية. كما تجري إدارة التسلسل الرقمي 2D على مستوى الوحدة وفق قانون DSCSA الأمريكي وتوجيه FMD الأوروبي. تطبيق DSCSA وقواعد FMD الأوروبية، والنشرات الإلكترونية الاختيارية أو التجريبية عبر رمز QR، والإغلاق الكاشف لتمزّق الألياف، وكتابة برايل البارزة، والفواصل الداخلية لسلسلة التبريد. تؤثّر المتطلبات التنظيمية القانونية واتفاقيات الجودة مع العملاء واتجاهات السوق في تكوينات آلة طي ولصق العلب الكرتونية. وعلى امتداد الخط، تحافظ المحطات المخصّصة على محاذاة مسطح العلبة الكرتونية وتجري الطي المسبق لخطوط التخديد المحدّدة، مثل زاوية 180 درجة على خط التخديد 1 وخط التخديد 3 لآلات التعلية الآلية. وتنصّ متطلبات العملاء على نقش برايل Marburg Medium بارتفاع نقطة مستهدف يبلغ 0.20 mm، والنقل المستوي لتحقيق تصنيف الرموز الشريطية وفق معيار ISO/IEC 15415 عند الدرجة Grade C (1.5). وتضيف الوحدات الاختيارية في معدّات عمليات تحويل الكرتون للعلب القابلة للطي لفظ العلبة الكرتونية المفردة ومراقبة الغراء بالأشعة فوق البنفسجية UV.
تحديث أكتوبر 2026
نطاق الدليل الهندسي والتواصل التجاري
يستعرض هذا الدليل التقني كيف تحكم التحوّلات التنظيمية وتغيّرات أشكال العبوات الدوائية في عامي 2025 و2026 وحدة التغذية، والطي المسبق، والترميز، واللصق، والفحص، واختبار القبول في المصنع (FAT) على خطوط إنتاج العلب الكرتونية الطبية. للاطلاع على المواصفات التجارية للآلات ومقارنات الطرازات وعروض أسعار المعدّات، تفضّلوا بزيارة صفحة حلول آلة طي ولصق العلب الكرتونية الآلية.
تشمل اتجاهات إنتاج العلب الكرتونية الدوائية في عام 2026 تصاميم من ورق مقوّى قابل لإعادة التدوير، والتسلسل الرقمي للأدوية المشمولة، والإغلاق الكاشف للتلاعب، وكتابة برايل للعبوات الطبية، والفحص المباشر على الخط. وتدعم مصانع عمليات تحويل الكرتون هذه المواصفات في العملية الإنتاجية من خلال الكسر المسبق المعاير لخط التحزيز للثني والنقل المستقر لفرخ العلبة المقصوص والمسطّح تحت رؤوس الطباعة والرؤية البصرية. وتشمل الخيارات المخصّصة حسب أمر التشغيل مراقبة الغراء بالأشعة فوق البنفسجية UV ولفظ العلبة الكرتونية المفردة المتتبّع بالمشفّر الدوراني (Encoder).
- افصلوا بين إخلاء الخط التنظيمي قبل التشغيل لتغليف الأدوية وبين هندسة حساسات التشغيل ولفظ العلب في مصنع عمليات تحويل الكرتون.
- راعوا الاستثناءات الدوائية المحدّدة بموجب اللائحة Regulation (EU) 2025/40 مع الاستعداد لاستخدام مواد قابلة لإعادة التدوير في الصواني الثانوية.
- ميّزوا بين تصنيف جودة طباعة الرموز الشريطية وفق معيار ISO/IEC 15415 وبين التحقّق من محتوى بيانات التسلسل وفق معيار GS1.
- تحقّقوا من الطي المسبق لخط التخديد، وانتظام نقاط برايل بارتفاع 0.20 mm، ورفض العلبة الكرتونية المفردة المعيبة على الكرتون الفعلي أثناء اختبار القبول في المصنع FAT.
ما الاتجاهات التنظيمية والسوقية التي تعيد تشكيل إنتاج العلب الكرتونية الدوائية في عام 2026؟
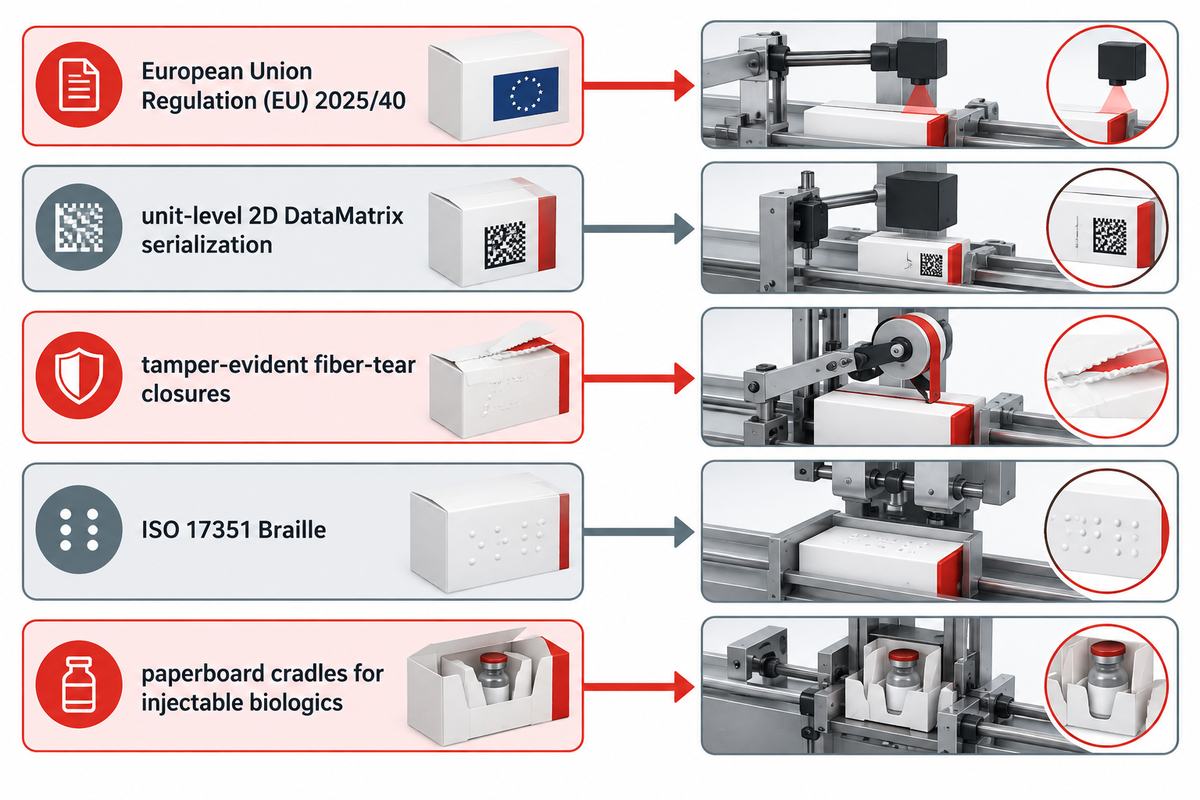
تعيد خمسة اتجاهات تنظيمية وسوقية تشكيل إنتاج العلب الكرتونية الدوائية في عام 2026. وتشمل هذه الاتجاهات لائحة الاتحاد الأوروبي Regulation (EU) 2025/40 بشأن نفايات التغليف (مع استثناءات محدّدة للأدوية) والتسلسل الرقمي على مستوى الوحدة برموز 2D DataMatrix بموجب التطبيق المرحلي لقانون DSCSA الأمريكي وتوجيه FMD الأوروبي. كما تتعامل مصانع عمليات تحويل الكرتون مع الإغلاق الكاشف للتلاعب عبر تمزّق الألياف، وكتابة برايل وفق معيار ISO 17351، والنشرات الإلكترونية الاختيارية أو التجريبية عبر رمز QR، والحوامل الداخلية من الورق المقوّى للأدوية الحيوية القابلة للحقن.
وفقاً لـ تقرير الصناعة لعام 2026 الصادر عن PMMI، شرع 78% من مصنّعي الأدوية بالفعل في تنفيذ تغييرات نحو التعبئة والتغليف المستدامة لتحقيق أهداف الاستدامة المؤسسية لديهم. ويتوقّع التقرير ذاته أن ينمو سوق آلات التعبئة والتغليف العالمي بمعدل نمو سنوي مركّب (CAGR) قدره 7.8% حتى عام 2028. ويقدّر تحليل السوق الصادر عن Towards Packaging قيمة السوق العالمي الأوسع للتغليف الدوائي بنحو USD 148.65 مليار في عام 2025. وبموجب هذه التوقعات السوقية، يُتوقّع أن تصل الإيرادات العالمية إلى USD 354.69 مليار بحلول عام 2035 عبر فترة التوقعات، استمراراً للتوسّع الأساسي المرصود منذ عام 2022.
يؤدّي ارتفاع الاستثمارات في الرعاية الصحية واتساع نطاق الوصول إلى الخدمات الطبية إلى تسريع النمو الإقليمي في كلٍّ من منطقة آسيا والمحيط الهادئ وأمريكا اللاتينية. ويدفع ارتفاع معدلات الأمراض المزمنة وتزايد اعتمادات الأدوية نحو طلب متنامٍ على عبوات الأدوية ذات الجرعة الواحدة. غير أن معظم دراسات حجم السوق ونموّه تدمج العبوات الأولية مع العلب الكرتونية الثانوية. فهي تجمع شركات كبرى مثل Amcor plc وSchott AG التي تورّد القوارير والتغليف المرن وأشكال الأكياس وعبوات البليستر من رقائق الألومنيوم والمحاقن المعبأة مسبقاً جنباً إلى جنب مع مصانع عمليات تحويل الكرتون.
داخل الصناعة الدوائية، يتعيّن على مصنّعي العلب الكرتونية الثانوية التعامل مع واقع هندسي متمايز. إذ تتوقّع شركات الأدوية من كل حل للتغليف الثانوي أن يحمي فترة صلاحية المنتج، ويدعم التزام المريض بالعلاج، ويعمل بسلاسة على آلات التعلية عالية السرعة. وتسلّط الاستعراضات الصناعية الصادرة عن Smurfit Westrock الضوء على المواد الصديقة للبيئة والتصميم المتمحور حول المريض والتغليف الذكي عبر سلسلة الإمداد. ويترجم مهندسو مصانع عمليات تحويل الكرتون حلول التغليف المستدامة هذه إلى مواصفات لمحطات آلة طي ولصق العلب الكرتونية بدلاً من الأوصاف العامة للسلع الاستهلاكية. وتجمع مصفوفة متطلبات الاتجاه إلى المحطة وبوابة إخلاء الخط الدوائي الخالي من العيوب بين لائحة EU PPWR (Regulation 2025/40) ومعيار 21 CFR 211.130 ومعيار برايل ISO 17351 وهندسة مصنّعي آلات طي ولصق العلب الكرتونية في أداتي قرار أصليتين متعدّدتي الأدوار لمصانع التحويل.
مصفوفة متطلبات الاتجاه إلى المحطة
تربط مصفوفة متطلبات الاتجاه إلى المحطة عشرة عوامل تنظيمية وتصاميم دوائية حالية بنطاقها التنظيمي وتأثيرها في محطة آلة طي ولصق العلب الكرتونية وفحوصات التحقّق المباشرة على الخط.
| اتجاه الإنتاج أو المتطلب التنظيمي | النطاق التنظيمي أو السوقي | محطة آلة طي ولصق العلب الكرتونية المتأثرة | الضبط المباشر على الخط أو فحص التحقّق |
|---|---|---|---|
| التغليف الثانوي القابل لإعادة التدوير والتحوّل الطوعي إلى ورق مقوّى أحادي المادة | أهداف الاستدامة للعلامات التجارية وقواعد قابلية إعادة التدوير في Regulation (EU) 2025/40 (PPWR) (تُطبَّق استثناءات دوائية محدّدة دون إلزام شامل بمادة أحادية) | بوّابة وحدة التغذية ومحطة الطي المسبق | خلوص معاير لبوّابة التغذية وكسر مسبق لخط التخديد دون تشقّق طبقة الطلاء |
| عبوات البليستر من الورق المقوّى وفواصل القوارير | استبدال العلامات التجارية طوعاً للصواني الثانوية المصنوعة من PVC/PET غير المستثناة | طي الفواصل بخط لصق مستقيم أو الخطافات الدوّارة المشروطة للعلب ذات 4/6 زوايا | خطافات طي متزامنة عند تحديد حوامل تثبيت داخلية متعدّدة الأوجه |
| التسلسل الرقمي على مستوى الوحدة برموز 2D DataMatrix | قانون DSCSA الأمريكي وتوجيه EU FMD الأوروبي (اللائحة المفوّضة 2016/161) | سير ناقل وطاولة الترميز | ضبط المحاذاة المستقر لمسطح العلبة الكرتونية وفحص درجة الطباعة وفق ISO/IEC 15415 (الحد الأدنى Grade C / 1.5) |
| النشرات الإلكترونية الرقمية (ePI) وتقسيمات الأصناف المتعدّدة SKU | المشروع التجريبي ePI التابع لوكالة EMA وإطار رمز QR للمختصين الصحيين من Swissmedic (ديسمبر 2025) | محاور سيرفو وواجهة التشغيل HMI لإدارة الوصفات | استدعاء الحوامل الآلي بالمحركات والتحقّق المادي الموثّق من إخلاء الخط |
| أطراف العلب الكرتونية الملصوقة الكاشفة للتلاعب | تمزّق واضح للألياف عند الفتح وفق ما تصفه شركة CCL Healthcare | هندسة لسان العلبة الطرفي وعناصر التمزيق المقصوصة بقالب القطع المتوافقة مع الإغلاق في آلة التعلية اللاحقة | ترابط بين المادة اللاصقة والكرتون يُحدث تلفاً واضحاً عند الفتح |
| كتابة برايل البارزة على العلب الكرتونية الدوائية | معيار ISO 17351 ومواصفة Marburg Medium (قاعدة من 1.3 mm إلى 1.6 mm، وتباعد النقاط 2.5 mm، وتباعد الخلايا 6.0 mm، وارتفاع النقطة المستهدف 0.20 mm) | وحدة نقش برايل الدوّارة (عند النقش المباشر على الخط) | ضبط المحاذاة بين القالبين الذكر والأنثى حتى سرعة 200 m/min دون سحق النقاط تحت الكبس |
| علب الحجم الصغير للقوارير والأمبولات | عبوات الجرعة الواحدة عالية الفعالية وعبوات التجارب السريرية | وحدة التغذية ذات السير الضيّق وحوامل الطي المسبق | التحقّق من الحد الأدنى لعرض مسطح العلبة الكرتونية المفتوح على مخططات القص الفعلية للإنتاج |
| علب كرتونية للأدوية الحيوية والبدائل الحيوية ضمن سلسلة التبريد | سلسلة التبريد المبرّدة مقابل التخزين في درجة حرارة الغرفة وفق بطاقة ثبات الدواء | فوهات الغراء البارد المشتّت (PVA) والغراء الحراري المنصهر (Hot-Melt) | التحقّق من ترابط المادة اللاصقة وتمزّق الألياف عبر بروتوكولات التكييف المحدّدة من العميل |
| منع اختلاط العبوات وفق cGMP وإخلاء الخط | قواعد تغليف الأدوية 21 CFR 211.130(e) واتفاقيات الجودة لمصنع عمليات تحويل الكرتون | الفحص المادي قبل الاستخدام وماسح الرمز الدوائي (Pharmacode) الاختياري على الخط | إخلاء موثّق قبل التشغيل مع مسح الرمز الدوائي والغراء بالأشعة فوق البنفسجية UV المحدّد لأمر التشغيل |
| إزالة العلبة الكرتونية المفردة المعيبة بمبدأ انعدام العيوب | اتفاقيات الجودة لمصنع عمليات تحويل الكرتون للعلب الكرتونية الدوائية | بوّابة لفظ اختيارية عالية السرعة قبل قسم الكبس | لفظ مسطح العلبة الكرتونية المفرد المتتبّع بالمشفّر الدوراني مع تأكيد الخلية الضوئية في حاوية المرفوضات |
تتطلّب الحدود التنظيمية عناية هندسية دقيقة. وبموجب ملخّص اللائحة Regulation (EU) 2025/40 على بوابة EUR-Lex، دخلت لائحة التعبئة والتغليف ونفايات التغليف حيّز النفاذ في 11 فبراير 2025. وتُطبَّق بصفة عامة اعتباراً من 12 أغسطس 2026 وتحدّد مستهدفات قابلية إعادة التدوير لعامي 2030 و2035. وتوفّر لائحة PPWR استثناءات محدّدة من متطلبات قابلية إعادة التدوير للتغليف الأولي للأدوية والتغليف الخارجي للأدوية الضروري للحفاظ على جودة المنتج. ولا تفرض لائحة PPWR مادة واحدة لجميع علب الأدوية. ومع ذلك، تبادر العديد من العلامات التجارية طوعاً إلى تحويل الصواني والعلب الكرتونية الثانوية غير المستثناة نحو ورق مقوّى أحادي المادة قابل لإعادة التدوير مع الحفاظ على الحماية الحاجزية للمنتجات الدوائية الحساسة.
كيف تؤثّر لائحة PPWR والتحوّلات نحو الورق المقوّى أحادي المادة في صلابة مسطح العلبة الكرتونية وتخديد خطوط الثني؟
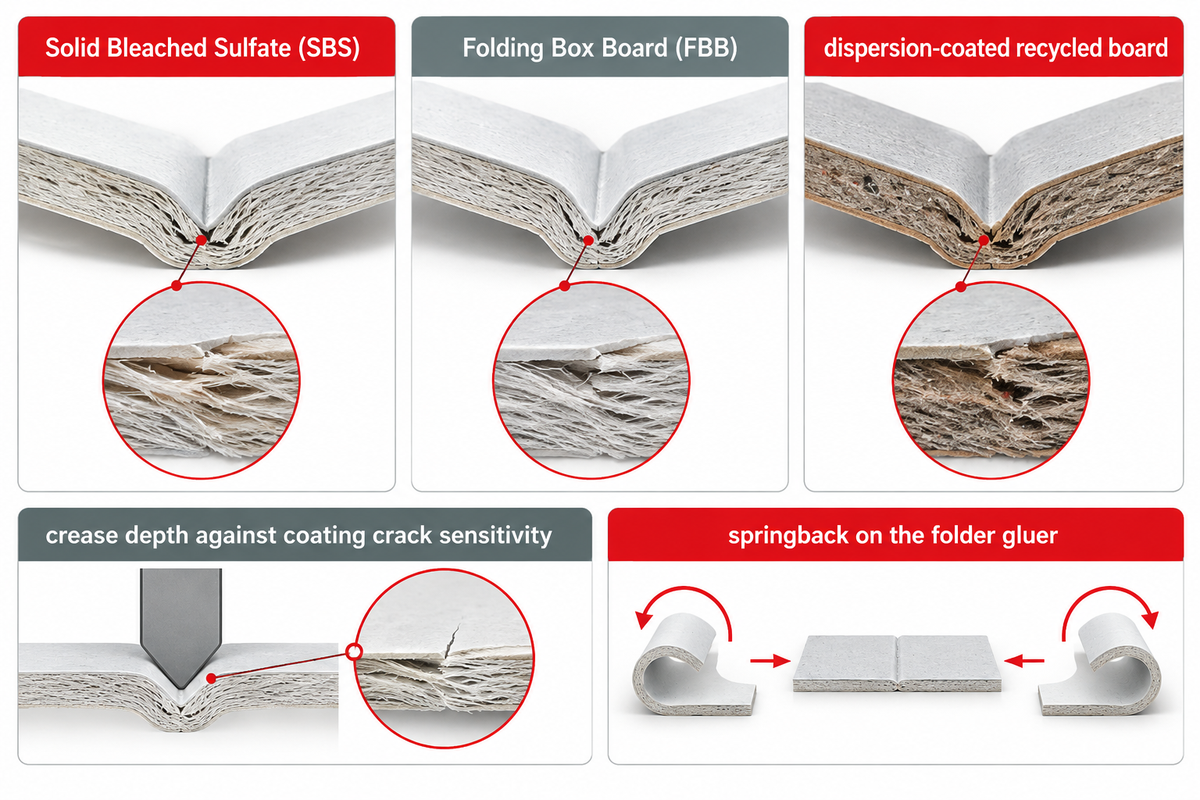
إن استخدام أنواع مختلفة من الورق المقوّى وكذلك الورق المقوّى الذي يحتوي على نسبة أعلى من الألياف المعاد تدويرها يمكن أن يؤثّر في صلابة القطع الكرتونية المسطّحة، وانفصال الطبقات، والارتداد المرن على آلة طي ولصق العلب الكرتونية. وعندما تتحوّل العلامات التجارية إلى كرتون السلفات المبيّض المصمت (SBS)، أو كرتون العلب القابلة للطي (FBB)، أو الكرتون المعاد تدويره المطلي بالتشتيت المائي، يوازن مهندسو مصانع عمليات تحويل الكرتون بين عمق خط التخديد وحساسية تشقّق الطلاء ويعايرون سيور الطي المسبق وفق تفاوتات صلابة الكرتون.
يدفع التركيز المتزايد على الاستدامة المؤسسية نحو الإحلال بالورق المقوّى عبر التغليف الثانوي للأدوية. وتناقش ورقة بحثية محكّمة حول ميكانيكا تخديد خطوط الثني بقالب القطع منشورة في مجلة BioResources Journal الصادرة عن NC State University كيف يعمل خط التخديد على فصل طبقات الورق المقوّى داخلياً على مستوى الألياف، مما يقلّل صلابة مقاومة الطي. وإذا لم يكن خط التحزيز للثني عميقاً بما يكفي لفصل الألياف، فقد يقاوم كرتون FBB الصلب أو الكرتون المعاد تدويره عملية الطي وينفتح بفعل الارتداد المرن أثناء اللصق. كما أن تشقّق طلاءات الحاجز الواقي أثناء تخديد خطوط الثني يضعف الحماية من الرطوبة أثناء النقل.
لا يوجد عمق موحّد لخط التخديد أو عرض موحّد للقناة يناسب كل درجة من درجات الكرتون. بل تحدّد مصانع عمليات تحويل الكرتون أنماط القص بقالب القطع والطي المسبق استناداً إلى بيانات مصنع الورق، مثل سماكة الكرتون ومحتوى الرطوبة واتجاه الألياف. ويستخدم كرتون SBS البكر لبّاً كيميائياً. ويؤثّر اتجاه الألياف ورطوبة الكرتون في تشقّق خط التحزيز للثني وأداء الطي. أما كرتون FBB متعدّد الطبقات (GC1 وGC2) فيستخدم طبقة وسطى من اللب الميكانيكي تعزّز السماكة الحجمية والصلابة لكل غرام. غير أن كرتون FBB يتميّز بمرونة أعلى وارتداد مرن أكبر بعد الطي. كما تؤثّر ألواح الكرتون ذات المحتوى المعاد تدويره واختلاف أطوال أليافها وبنية طبقاتها في أداء الطي. ولذلك يجب ضبط أدوات تخديد خطوط الثني ودعم الحوامل لكل درجة كرتون ومستوى رطوبة.
سيناريو تطبيقي: يُجري مصنع لعمليات تحويل الكرتون تغييراً في علبة كرتونية لأقراص علاج الأمراض المزمنة من كرتون مصفّح بطبقة PET إلى مسطح علبة كرتونية من نوع FBB مطلي بالتشتيت المائي. وخلال تجارب التشغيل عالية السرعة، تُظهر العلب الكرتونية النهائية تشقّقات دقيقة على طول خط التخديد الرابع وعدم انتظام في محاذاة وصلة اللصق. وبدلاً من زيادة ضغط أسطوانة الضغط، يفحص الفني عينات عند مخرج وحدة التغذية ومدخل قسم التخديد. ويُظهر الفحص أن الطلاء المشتّت يزيد الاحتكاك السطحي مع سيف الطي. ويجري التحقّق من انفصال الألياف في خط التحزيز للثني قبل كل طيّة، مما يقضي على تشقّق الطبقة السطحية.
ما الذي تتطلّبه إلزامات التسلسل الرقمي ورموز 2D DataMatrix على خط آلة طي ولصق العلب الكرتونية؟
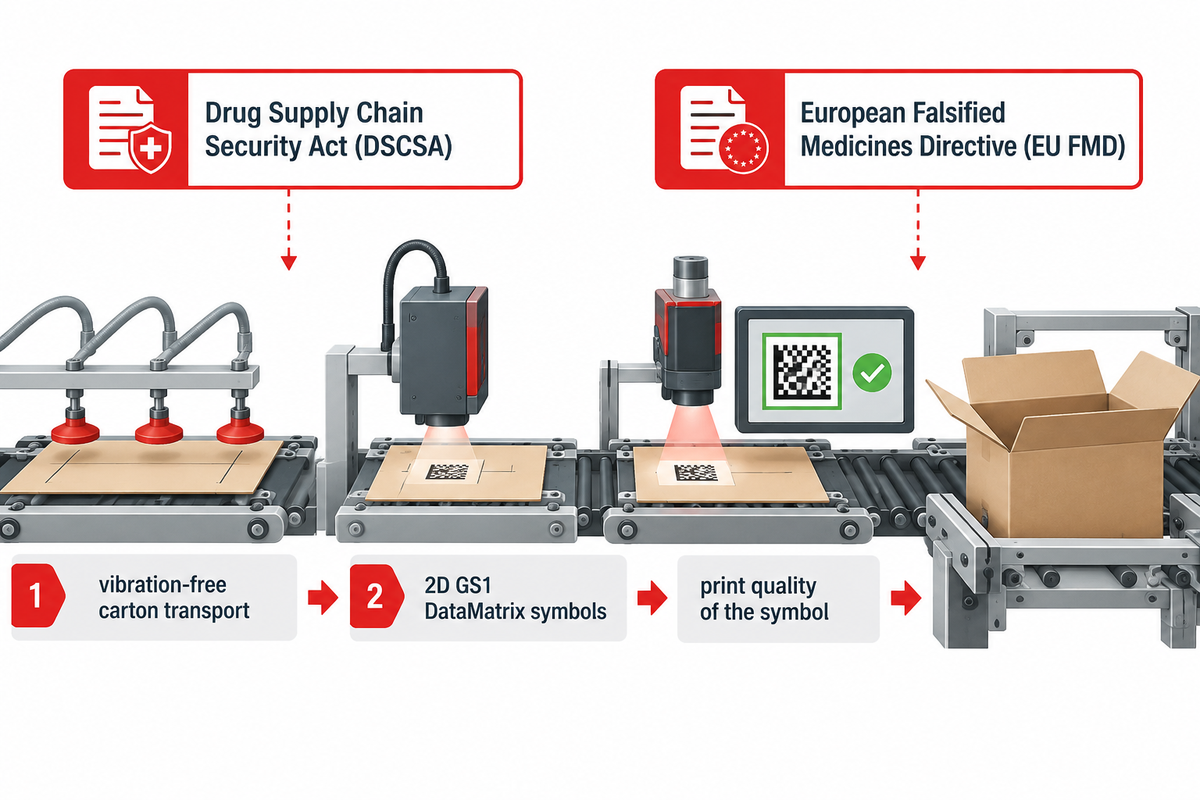
يتطلّب التسلسل الرقمي للأدوية على مستوى الوحدة بموجب قانون أمن سلسلة إمداد الأدوية الأمريكي (DSCSA) وتوجيه الأدوية المغشوشة الأوروبي (EU FMD) نقلاً مستقراً وخالياً من الاهتزازات للعلبة الكرتونية أثناء الطباعة والتحقّق بالكاميرا. ويتيح إبقاء لسان العلبة مستوياً لرموز 2D GS1 DataMatrix تحقيق درجة جودة طباعة لا تقل عن ISO/IEC 15415 Grade C (1.5).
يجب على مهندسي المصنع التمييز بين متطلبين مختلفين للتسلسل الرقمي. الأول هو جودة طباعة الرمز، والتي تحدّدها أجهزة التصنيف بالكاميرا. ووفقاً لـ دليل التحقّق من معيار ISO/IEC 15415 الصادر عن Certified Labeling Solutions، تقيّم كاميرات التصنيف رموز 2D DataMatrix على مقياس من 0.0 إلى 4.0. وتنصّ متطلبات الصناعة عادةً على حدٍّ أدنى يبلغ Grade C (1.5) عند المسح. وتستهدف مصانع عمليات تحويل الكرتون تحقيق الدرجة Grade B (2.5) أو Grade A (3.5) أثناء التحويل لتعويض تآكل الطباعة المسموح به.
يتطلّب التحقّق من معرّفات التطبيقات GS1 وتفرّد الرقم التسلسلي تقييماً منفصلاً عن اجتياز الاختبار البصري ISO/IEC 15415. وقد أصبحت متطلبات معرّف المنتج في قانون DSCSA سارية على المصنّعين منذ عام 2017 وعلى معيدي التعبئة منذ عام 2018. وجرى تطبيق سياسات الإنفاذ على مراحل. ويتضمّن المعرّف القانوني رمز الدواء الوطني NDC ورقماً تسلسلياً فريداً، إضافةً إلى رقم التشغيلة وتاريخ انتهاء الصلاحية، في حين تُدمج تطبيقات GS1 رمز NDC داخل رقم GTIN. وعندما تطبع مصانع عمليات تحويل الكرتون رموز 2D المتسلسلة مباشرةً على خط آلة طي ولصق العلب الكرتونية، فإن ضبط المحاذاة المستقر لمسطح العلبة الكرتونية والمسافة البؤرية المضبوطة يدعمان جودة الطباعة. وتُعدّ سيور النقل بالشفط الهوائي وسيلة فعّالة لتثبيت مسطح العلبة الكرتونية. إذ يمكن أن يؤدّي الانحراف الدوراني إلى خروج الطباعة عن نافذة قبول الكاميرا، مما ينتج عنه رفض الرمز.
وكما هو موثّق في تقرير Healthcare Packaging حول شركة Keystone Folding Box، تجمع مصانع عمليات تحويل الكرتون التي تنفّذ طلبيات التسلسل الرقمي ومكافحة التزييف بين آلات الطي واللصق عالية السرعة ومسارات عمل مخصّصة للفحص والتصميم بمساعدة الحاسوب CAD. ويساعد إبقاء وجه العلبة المخصّص للترميز نظيفاً من رذاذ المادة اللاصقة أو احتكاك السيور على حماية قراءة الرموز في المراحل اللاحقة.
كيف تغيّر العبوات المتصلة والنشرات الإلكترونية عبر رمز QR والتشغيلات القصيرة متطلبات تغيير إعدادات التشغيل؟
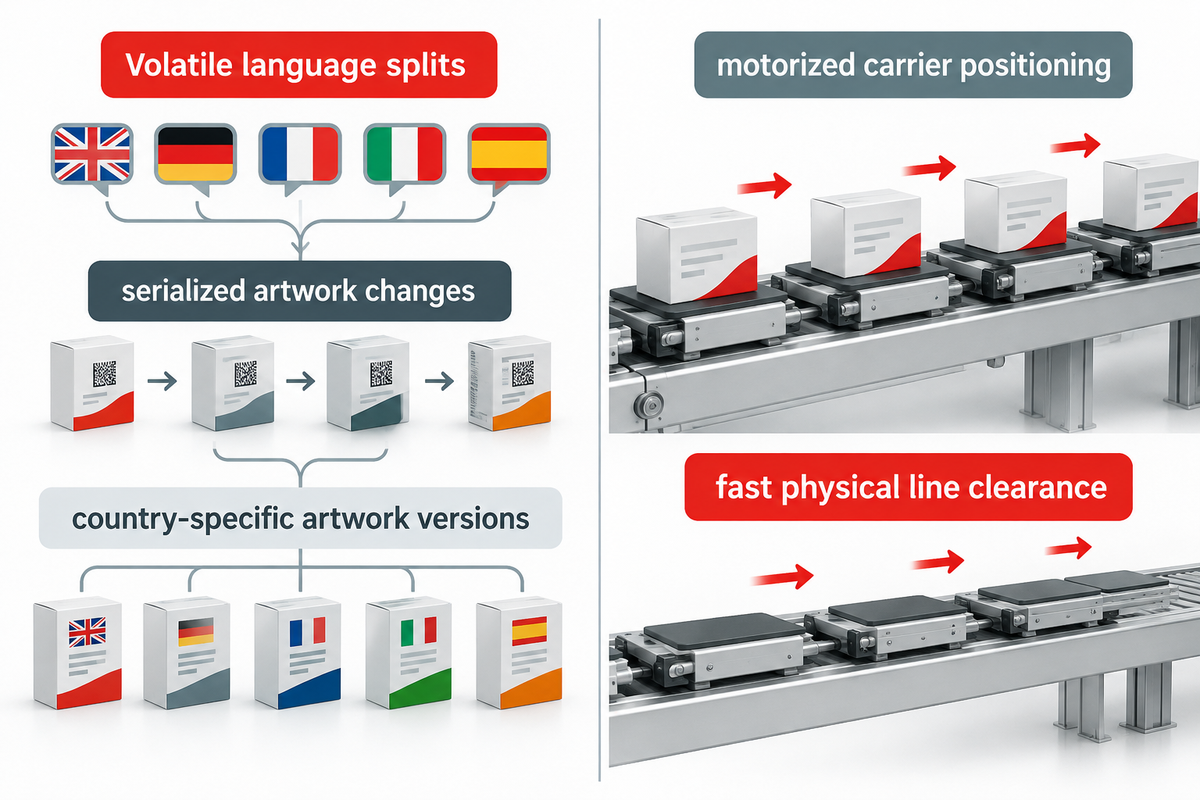
تؤدّي تقسيمات اللغات المتغيّرة، والطب الشخصي، والبدائل الحيوية، وتغييرات التصاميم الطباعية المتسلسلة إلى تجزئة طلبيات العلب الكرتونية الكبيرة إلى طلبيات صغيرة متعدّدة. وتُدير مصانع عمليات تحويل الكرتون الطلبيات الصغيرة بكفاءة من خلال التموضع الآلي للحوامل بالمحركات والإخلاء المادي السريع للخط. وبينما يدفع التسلسل الرقمي الإلزامي نحو توثيق الدفعات، تضيف رموز QR الاختيارية أو التجريبية للمعلومات الإلكترونية للمريض (ePI) نسخاً طباعية خاصّة بكل دولة تتطلّب تغيير إعدادات التشغيل بسرعة ودون أخطاء.
يُتوقّع أن يؤدّي تزايد البحث والتطوير في الأدوية الموجّهة والتغليف المتخصّص إلى زيادة عدد الأصناف (SKU) في السنوات المقبلة. وتعامل الجهات التنظيمية رموز QR التسويقية أو الخاصّة بالنشرات الإلكترونية على نحو مختلف عن رموز التسلسل الرقمي القانونية. وتُجري وكالة الأدوية الأوروبية EMA حالياً اختبارات تجريبية لمعلومات المنتج الإلكترونية (ePI) في أوروبا. وفي الوقت نفسه، تسمح تعليمات العمل الصادرة عن Swissmedic في ديسمبر 2025 بوضع رموز QR على العبوات الدوائية لمعلومات المختصين في الرعاية الصحية فقط، مع إبقاء النشرات الورقية المطبوعة للمرضى إلزامية. وإلى جانب ذلك، تتطلّب الأدوية الحيوية اليتيمة والجرعات ذات التركيزات المحدّدة والعبوات الإقليمية للأسواق الناشئة كميات تشغيل أصغر.
يؤدّي التوسّع الكبير في التسلسل الرقمي وتنوّع الدفعات إلى عدد ضخم من الأصناف (SKU) واختناق تشغيلي رئيسي. إذ يتعيّن على مشغّلي الآلات مطابقة نسخ التصاميم الطباعية المتسلسلة مع وصفات التشغيل. كما يُشترط إجراء الإخلاء المادي للخط قبل تشغيل طلبية العلب الكرتونية التالية. وتقوم بعض مصانع إنتاج الأدوية بدمج دفعات التعبئة لتعويض وقت توقف التشغيل هذا. غير أن مصانع عمليات تحويل الكرتون تتحمّل عبء تزايد الأصناف SKU مع العمل على الحفاظ على الجدوى الاقتصادية. للمزيد من التفاصيل، راجعوا موجزنا التقني حول تقليل زمن تغيير إعدادات التشغيل في آلة طي ولصق العلب الكرتونية للدفعات القصيرة.
تستخدم آلة طي ولصق العلب الكرتونية ذاكرة الوصفات المستدعاة لاستعادة المواضع المتكرّرة للحوامل والسيور وفوهات الغراء في أوامر التشغيل المتكرّرة. وتساعد هذه الأتمتة على تعزيز ثبات الأداء عبر الورديات. غير أن استدعاء الوصفات يعيد ضبط إعدادات الآلة المحفوظة، بينما يظلّ على مشغّلي الآلات إزالة القطع الكرتونية المسطّحة المتبقية وإتمام الإخلاء المادي للخط بين أصناف SKU لضمان عدم انتقال أي علب كرتونية شاردة.
كيف تُقارن العلب الكرتونية الملصوقة الكاشفة للتلاعب بإغلاقات الألسنة القابلة للإدخال في الإنتاج؟
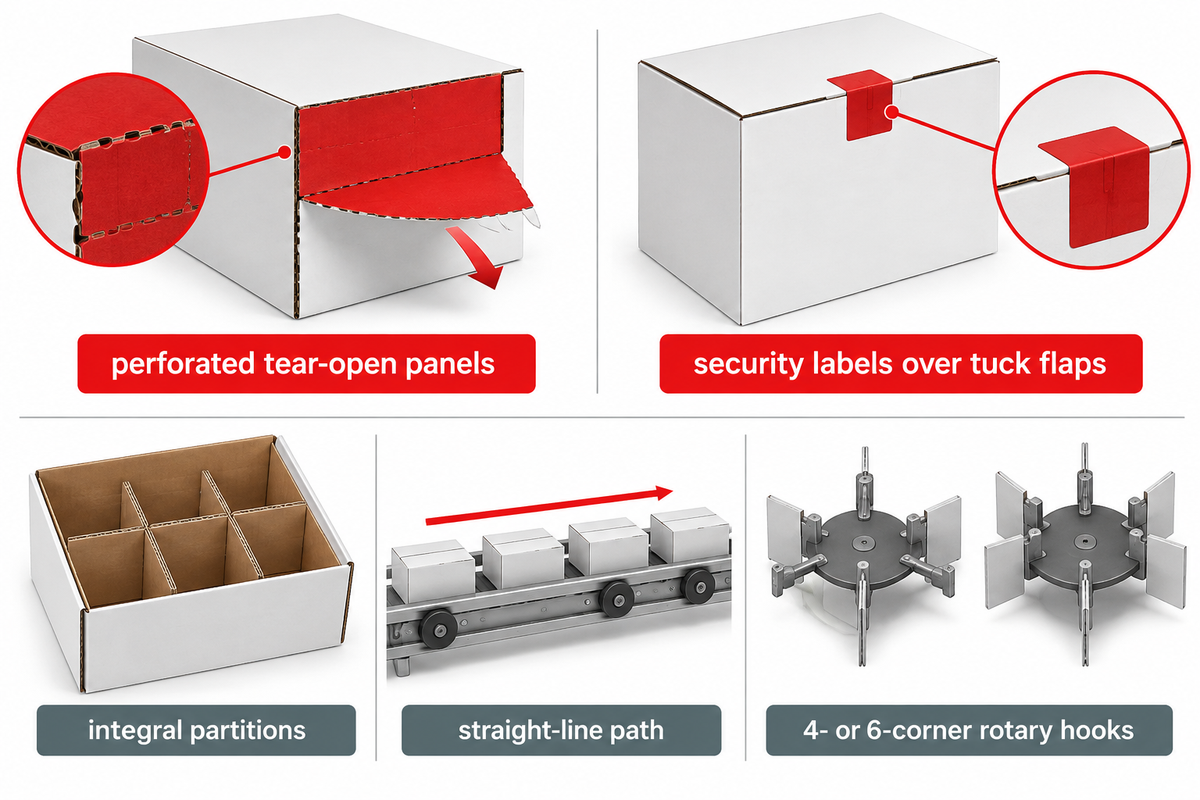
في عمليات التعبئة والتغليف، تستخدم العلب الكرتونية ذات الأطراف الملصوقة إغلاقات ملصوقة مزوّدة بألواح فتح مثقّبة قابلة للتمزيق، بينما تستخدم العلب الكرتونية ذات الألسنة القابلة للإدخال ملصقات أمان فوق ألسنة الإغلاق. ويقوم مصنع عمليات تحويل الكرتون بلصق وإغلاق الوصلة الجانبية للقطع الكرتونية المسطّحة، بينما تُكمل آلة إغلاق العلب في خط التعبئة عملية الإغلاق النهائي. أما بالنسبة إلى العلب الكرتونية المصنوعة من الورق المقوّى والمزوّدة بفواصل مدمجة، فيختلف تصميم مسطح العلبة الكرتونية ونوع المعدّات التي يستخدمها مصنع التحويل. إذ تمرّ الأكمام الفاصلة ذات الأوجه البسيطة في مسار بخط لصق مستقيم، بينما تُستخدم الخطافات الدوّارة ذات 4 أو 6 زوايا للحوامل المعقّدة متعدّدة الأوجه.
قدّمت شركة CCL Healthcare معلومات إضافية (موضّحة بالصور غالباً) حول الأساليب التي تعتمدها العلامات التجارية لتحقيق كشف التلاعب والسلامة وسلامة العبوة امتثالاً لمتطلبات مكافحة التلاعب في توجيه EU FMD الأوروبي. وتستخدم العلب الكرتونية ذات الألسنة القابلة للإدخال ملصقات أمان، أو تحدّد العلامات التجارية علباً كرتونية ذات أطراف ملصوقة بألواح فتح مثقّبة تُظهر عند فتحها تمزّقاً واضحاً للألياف أو تلفاً غير قابل للإرجاع في شريط التمزيق. وبالإضافة إلى ذلك، تصف براءة الاختراع الأمريكية US7121991B2 مسطح علبة كرتونية متعدّد الأوجه يمكن أن يدمج جدران طي مساعدة و/أو فواصل لإنشاء حجرات فردية داخل العلبة الكرتونية.
| النمط الإنشائي للعلبة الكرتونية | عمليات آلة الطي واللصق في مصنع التحويل | عمليات آلة التعلية اللاحقة | مخاطر فشل الجودة الأساسية |
|---|---|---|---|
| علبة كرتونية قياسية بألسنة إدخال متعاكسة | كسر مسبق على خط التخديد 1 وخط التخديد 3. لصق طولي لوصلة اللصق الجانبية بالغراء البارد وطي مسبق لألسنة الإغلاق ذات الشقوق أو الاحتكاك | تشكيل دوّار أو بالشفط، وإدخال البليستر أو القارورة، وإغلاق ميكانيكي للسان العلبة (مع ملصق كشف التلاعب عند الطلب) | مقاومة عالية للفتح أو تمزّق شق القفل إذا كان الارتداد المرن في خط التخديد 1 وخط التخديد 3 مفرطاً |
| علبة كرتونية كاشفة للتلاعب ذات أطراف ملصوقة | لصق وصلة اللصق الجانبية، ونقل دقيق للتثقيب الميكروي المقصوص بقالب القطع دون تمزّق مبكر، ومناطق احتياطية خالية من الغراء والورنيش على ألسنة الأطراف | تطبيق المادة اللاصقة الحرارية Hot-Melt على ألسنة الأطراف والإغلاق بالكبس للحصول على إغلاق مترابط يُظهر تمزّقاً واضحاً للألياف عند فصله | انفتاح تلقائي لألسنة الأطراف إذا امتدّ ورنيش الأشعة فوق البنفسجية UV إلى مناطق اللصق الاحتياطية أو إذا أضعف التثقيب الميكروي نقل مسطح العلبة الكرتونية |
| علبة كرتونية بفواصل متعدّدة الأوجه / حامل داخلي | تُهيّأ حسب الهندسة الفعلية للعلبة: طي الفواصل بخط لصق مستقيم للأكمام البسيطة، أو تغذية الألواح العريضة غير المتماثلة المشروطة والخطافات الدوّارة ذات 4/6 زوايا للحوامل متعدّدة الأوجه | إدخال علوي أو جانبي للقوارير أو المحاقن أو الحاقنات الذاتية داخل حجرات من الورق المقوّى مشكّلة مسبقاً | انهيار الفاصل الداخلي أو تكوّن خيوط من المادة اللاصقة عبر حجرات الجهاز أثناء الطي عالي السرعة |
يجب على مصنع عمليات تحويل الكرتون إبعاد الورنيش والطلاء المائي وعوامل الفصل السيليكونية عن ألسنة اللصق عند تصنيع العلب الكرتونية الكاشفة للتلاعب ذات الأطراف الملصوقة. ويسري هذا الاستبعاد على كلٍّ من لسان وصلة اللصق الجانبية لدى مصنع التحويل ومناطق ألسنة الأطراف المخصّصة لإغلاق الغراء الحراري Hot-Melt في خط التعبئة. إذ يمكن لبطانية طلاء واحدة غير مضبوطة المحاذاة أن تتسبّب في انفتاح العلب ميدانياً بعد مغادرة المنتج لخط التعبئة والتغليف.
ما مواصفات آلة طي ولصق العلب الكرتونية التي تدعم نقش برايل وفق ISO 17351 والعلب الكرتونية ذات الحجم الصغير؟
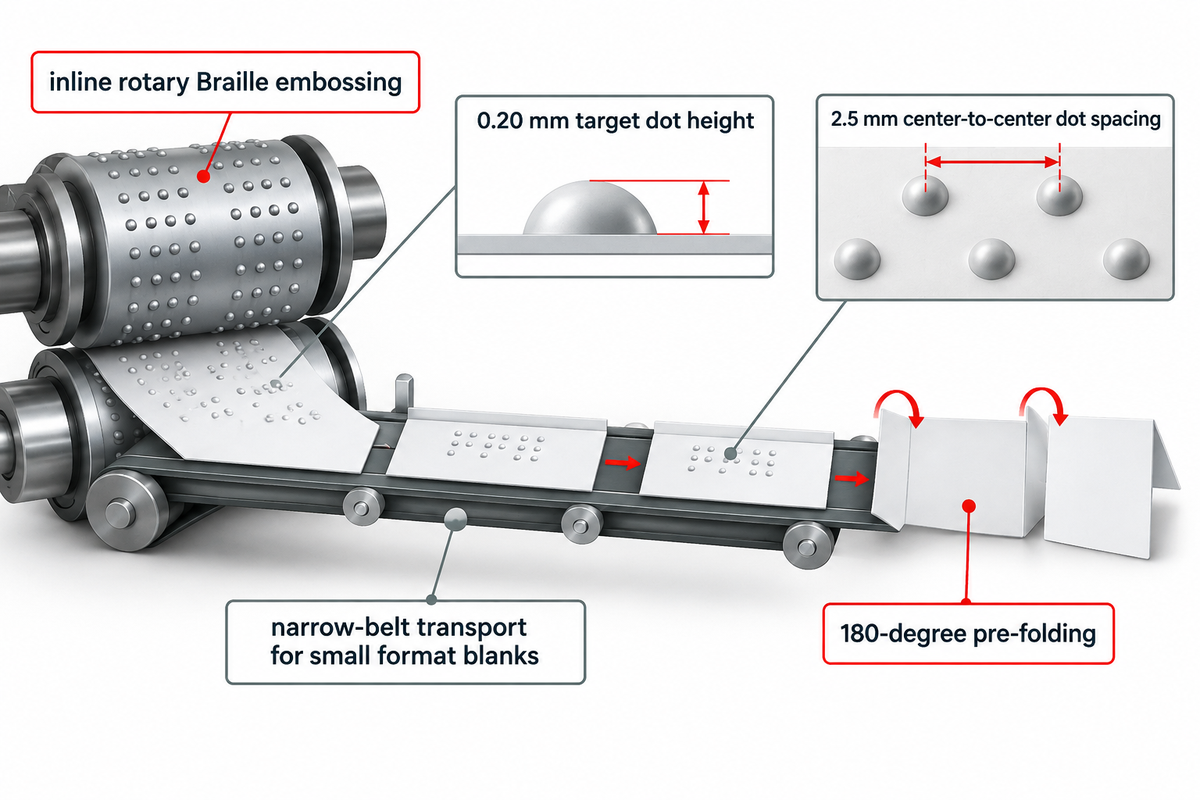
توفّر وحدة Diana Braille من شركة Heidelberg نقشاً دوّاراً مباشراً على الخط لكتابة برايل على العلب الكرتونية الدوائية التي تتبع معيار ISO 17351 وهندسة Marburg Medium، بما في ذلك ارتفاع النقطة المستهدف البالغ 0.20 mm. كما تدعم النقل بالسير الضيّق للقطع الكرتونية المسطّحة ذات الحجم الصغير. ولتقليل قوة الفتح على آلات تعلية البليستر الأوتوماتيكية، تحدّد مصانع عمليات تحويل الكرتون طيّاً مسبقاً بزاوية 180 درجة على خطي التخديد الأول والثالث حيثما يتطلّب نمط العلبة ذلك.
وفقاً لـ المواصفة التقنية Marburg Medium الصادرة عن PharmaBraille، تتطلّب كتابة برايل الدوائية قطر قاعدة نقطة يتراوح بين 1.3 mm و1.6 mm. ويحدّد المعيار تباعداً بين مراكز النقاط قدره 2.5 mm، وتباعداً بين الخلايا قدره 6.0 mm، وارتفاع نقطة مستهدف قدره 0.20 mm بموجب معيار ISO 17351. وعندما تنقش مصانع عمليات تحويل الكرتون كتابة برايل مباشرةً على خط آلة طي ولصق العلب الكرتونية بدلاً من آلة القص بقالب القطع، تشكّل الأدوات الدوّارة نقاط 0.20 mm بسرعة التحويل. وتحدّد وحدة Diana Braille من شركة Heidelberg، على سبيل المثال، ضبط محاذاة النقش الدوّار بسرعات تصل إلى 200 m/min (حتى 85,000 علبة كرتونية في الساعة). وبعد النقش البارز، يجب أن تمرّ سيور الحوامل وأسطوانات الضغط اللاحقة بمحاذاة جانبي وجه العلبة الحامل لبرايل حتى لا تسحق أسطوانات الضغط النقاط البارزة ذات الارتفاع 0.20 mm.
تفرض العلب الكرتونية ذات الحجم الصغير للقوارير والأمبولات وقطرات العين تحدّياً ميكانيكياً منفصلاً بسبب متطلبات الحد الأدنى لعرض مسطح العلبة الكرتونية المفتوح وهندسة الكسر المسبق. وتثبت فيزياء الورق أن انفصال الألياف في خط التحزيز للثني يحكم مقاومة الطي. وفي ممارسات عمليات تحويل الكرتون، يُعدّ الطي المسبق بزاوية 180 درجة لخط التخديد الأول (جهة لسان اللصق) وخط التخديد الثالث (وجه العلبة الرئيسي المقابل) مواصفة معتمدة لدى مصنّعي المعدّات الأصليين OEM لخطوط التعلية الآلية. وعندما يلتفّ خطّا التحزيز الأول والثالث بزاوية كاملة قدرها 180 درجة حول السيوف والأسطوانات، تنفتح العلبة الكرتونية الملصوقة بشكل مسطّح بسلاسة تحت كؤوس الشفط الدوّارة. ويمكنكم استكشاف الهندسة الميكانيكية للسيور والسيوف في مقالنا المخصّص حول تصميم آلية الطي المسبق في آلة طي ولصق العلب الكرتونية.
بالنسبة إلى العلب الكرتونية المصغّرة ذات الجرعة الواحدة، امنحوا الأولوية لطقم وحدة التغذية المخصّص للرّصات الضيّقة في الآلة ولعرض السير الناقل الأوسط الذي يسمح بدخول السير داخل أوجه العلبة الكرتونية الضيّقة دون الاصطدام بخطافات الطي.
كيف تغيّر الأدوية الحيوية ضمن سلسلة التبريد والعلب الكرتونية للحاقنات الذاتية متطلبات المادة اللاصقة والطي؟
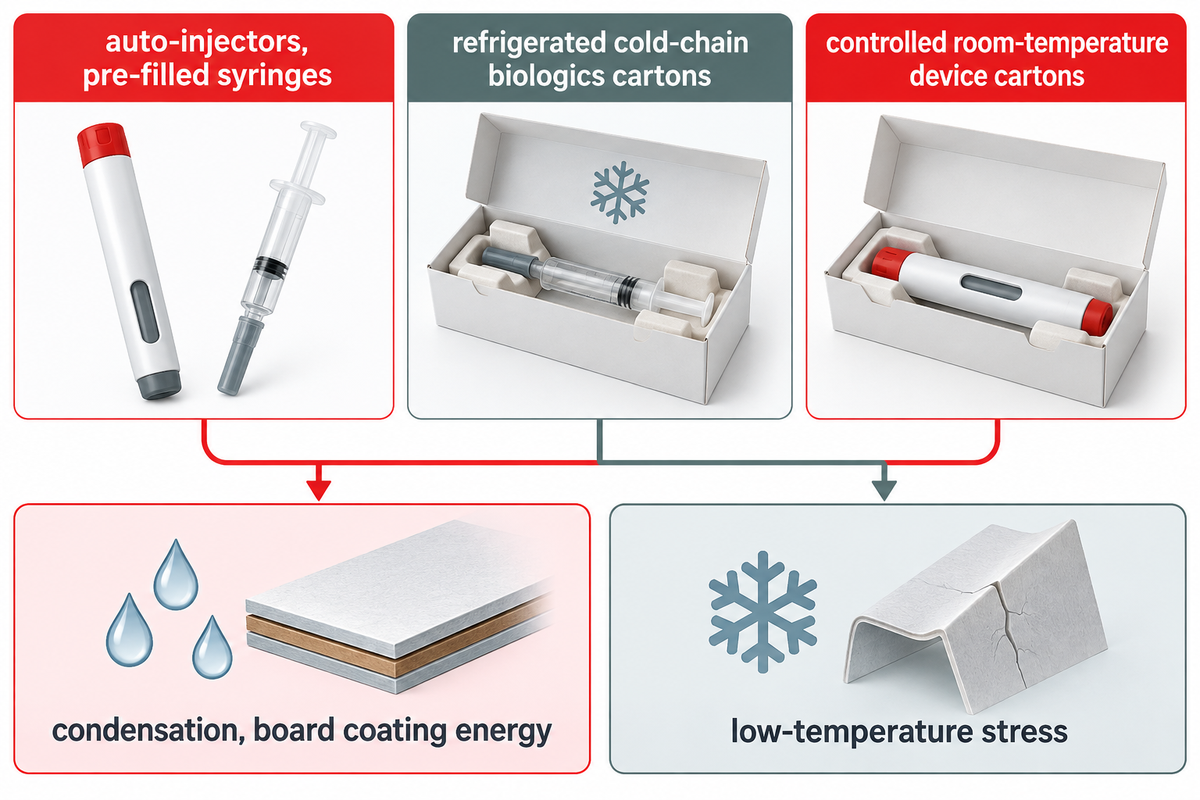
ينبغي تصميم الحوامل الإنشائية المصنوعة من الورق المقوّى للحاقنات الذاتية والمحاقن المعبأة مسبقاً وأجهزة الحقن الذاتي بحيث تحافظ على قوّة المادة اللاصقة عبر ظروف التخزين المحدّدة وتحمي الأسطوانات الزجاجية. ويجب على مصانع عمليات تحويل الكرتون التمييز بين العلب الكرتونية للأدوية الحيوية المبرّدة في سلسلة التبريد وبين العلب الكرتونية للأجهزة المخزّنة في درجة حرارة الغرفة المضبوطة وفق ملف ثبات الدواء. وتختبر الفرق الهندسية وصلات اللصق من حيث مقاومة التكاثف وطاقة سطح طلاء الكرتون والإجهاد عند درجات الحرارة المنخفضة.
لقد جعل الطلب المتزايد على أجهزة الحقن المنزلي وتنامي الأدوية الحيوية من الحوامل متعدّدة الأوجه المصنوعة من الورق المقوّى قطاعاً أساسياً في عمليات تحويل الكرتون. وهذه العلب الكرتونية ذات الفواصل المدمجة خالية من البلاستيك وتحلّ محل الصواني المشكّلة حرارياً. وهي تتباين بدرجة كبيرة تبعاً للتركيبة الدوائية. فالعلب الكرتونية للأدوية الحيوية المبرّدة، مثل أقلام الأجسام المضادة وحيدة النسيلة والعلب الكرتونية للقاحات، تُحفظ في سلسلة التبريد لحماية الجرعة داخل العلبة الكرتونية الأصلية من الضوء والصدمات الحرارية. وفي المقابل، تُحفظ عدّة حاقنات ذاتية للطوارئ في درجة حرارة الغرفة المضبوطة ويجب عدم تبريدها. ولذلك يوائم مهندسو التغليف بين الكرتون والمادة اللاصقة وملف ثبات الدواء بدلاً من افتراض أن كل علبة دواء قابل للحقن تدخل غرفة تبريد.
على آلة طي ولصق العلب الكرتونية، يوازن اختيار المادة اللاصقة عالية الأداء بين زمن الجفاف المفتوح، والتغلغل في الألياف، والمرونة الحرارية. ويتغلغل غراء التشتيت المائي من أسيتات البولي فينيل (PVA) داخل الورق المقوّى غير المطلي ويكتسب قوّته مع تبخّر الماء الموجود في الغراء. ويحدث تمزّق الألياف عندما تكون قوّة ترابط المادة اللاصقة أكبر من قوّة الورق المقوّى نفسه. وتستخدم آلات طي ولصق العلب الكرتونية عالية السرعة المواد اللاصقة الحرارية المنصهرة (Hot-Melt). غير أن دليل استكشاف مشكلات انفتاح الغراء الحراري المنصهر الصادر عن شركة Henkel يحذّر من أن الطلاءات ذات الطاقة السطحية المنخفضة أو زمن الفتح غير المناسب أو ضعف الكبس تؤدّي إلى انفتاح وصلات اللصق تحت التخزين البارد أو دورات الرطوبة. وتُجري مصانع عمليات تحويل الكرتون تعديلات على تجهيزات الفوهات وعجلات اللصق وكذلك على بروتوكول التكييف وفق ما هو موضّح في دليل تهيئة نظام اللصق في آلة طي ولصق العلب الكرتونية.
سيناريو تطبيقي: ينتج مصنع لعمليات تحويل الكرتون علبة كرتونية ذات 6 زوايا بقاع ذاتي القفل وحامل داخلي مدمج من الورق المقوّى لمحقنة معبأة مسبقاً ومبرّدة. وخلال تشغيلات الإنتاج الأولية، اجتازت العينات اختبارات الشدّ في درجة حرارة الغرفة. ولكن بعد التكييف المبرّد، انفتحت وصلات اللصق على جانب العلبة الكرتونية. ويُظهر فحص الوصلات الفاشلة وجود خطوط ملساء ولامعة من المادة اللاصقة تستقرّ فوق طبقة خلفية مطلية بالكاولين دون تغلغل في الألياف. وباستخدام المعالجة بالبلازما على لسان اللصق قبل نافث الغراء البارد وإطالة زمن التلامس تحت سير الكبس، تمكّن مصنع التحويل من استعادة التمزّق الكامل للألياف في ظروف التبريد.
كيف يمنع الفحص البصري الخالي من العيوب ولفظ العلبة الكرتونية المفردة حالات فشل إخلاء الخط؟
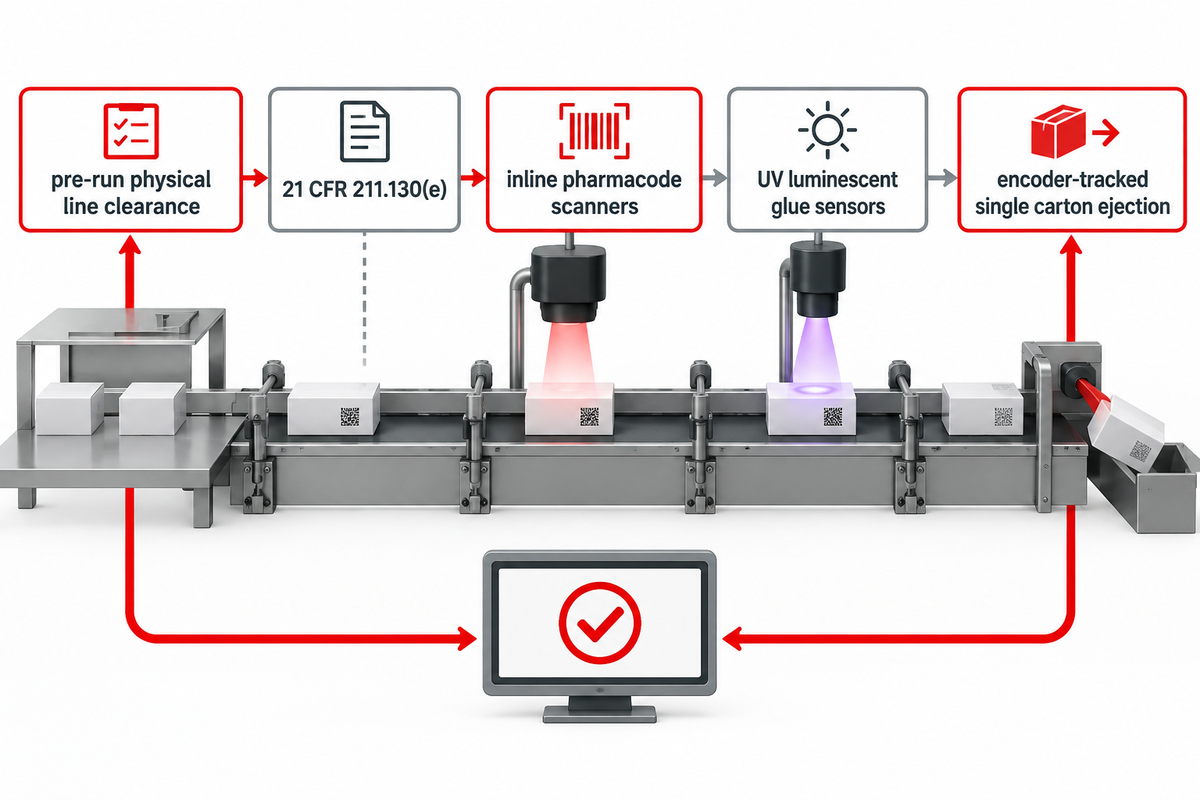
يجمع منع اختلاط العبوات بين الإخلاء المادي للخط قبل التشغيل والفحص الآلي أثناء التشغيل مع لفظ العلبة الكرتونية المفردة. ففي عمليات تغليف الأدوية الخاضعة لمعيار 21 CFR 211.130(e)، تفحص المنشآت خطوط التعبئة والتغليف وتوثّقها قبل الاستخدام. وعلى آلة طي ولصق العلب الكرتونية، تعزّز مصانع عمليات تحويل الكرتون إخلاء الخط بماسحات الرمز الدوائي المباشرة على الخط، وكاميرات الرؤية 2D، وحساسات الغراء المتألّق بالأشعة فوق البنفسجية UV، وبوّابات لفظ العلبة الكرتونية المفردة المتتبّعة بالمشفّر الدوراني والمؤكّدة بخلية ضوئية في حاوية المرفوضات.
تبدأ هندسة الامتثال بقراءة دقيقة للقواعد الفيدرالية. فبموجب 21 CFR 211.130(e)، يجري فحص مرافق تغليف الأدوية ووسمها مباشرةً قبل الاستخدام. ويضمن هذا الفحص إزالة المنتجات الدوائية السابقة ومواد التعبئة أو الوسم غير المناسبة، وتُوثَّق نتائج الفحص في سجلات إنتاج التشغيلة. ولا تحلّ الحساسات المباشرة على خط آلة طي ولصق العلب الكرتونية في مصنع التحويل محلّ الإخلاء المادي للخط قبل التشغيل. بل توفّر خط دفاع هندسي في الوقت الفعلي ضد القطع الكرتونية المسطّحة الشاردة، وخطوط الغراء المفقودة، وعيوب الطباعة أثناء عمليات تحويل الكرتون عالية السرعة.
طوّر مورّدو التجهيزات مثل Baumer hhs وHeidelberg (Diana Inspection) أنظمة تتبّع ذات حلقة مغلقة للعلب الكرتونية القابلة للطي. ونظراً لأن الغراء البارد المائي عديم اللون، تستخدم مصانع عمليات تحويل الكرتون مواد لاصقة مضافاً إليها كاشف ضوئي يتألّق تحت الأشعة فوق البنفسجية UV. وبذلك يُستشعر وجود المادة اللاصقة بواسطة حساس التألّق بالأشعة فوق البنفسجية UV، ويُقاس طول خط الغراء بواسطة مشفّر دوراني (Encoder). أما استشعار عرض خط الغراء وموضعه فيتطلّب فحصاً بصرياً ذا دقة مكانية. وفي الوقت نفسه، يتحقّق قارئ الرمز الدوائي أو كاميرا الرؤية 2D من هوية الصنف SKU قبل إغلاق وصلة اللصق الجانبية.
بوابة إخلاء الخط الدوائي الخالي من العيوب
تتضمّن بوابة إخلاء الخط الدوائي الخالي من العيوب تسعة حواجز تحقّق قبل التشغيل وأثناء التشغيل. ويُستخدم هذا التسلسل لتدقيق اكتشاف الأعطال وإزالة العلب الكرتونية المفردة أثناء اختبار القبول في المصنع (FAT) والإنتاج المعتاد.
| مرحلة البوابة | هدف التحقّق | آلية التحكم أو الحساس | الإجراء الآمن عند الفشل واختبار التحدّي في FAT |
|---|---|---|---|
| 1. إخلاء الخط قبل الاستخدام | إزالة القطع الكرتونية المسطّحة والملصقات والمواد غير المناسبة من التشغيلة السابقة قبل بدء طلبية جديدة (بما يتوافق مع مبادئ الفحص في 21 CFR 211.130(e)) | مسح مادي بواسطة شخصين لوحدة التغذية والموجّهات والمناطق الواقعة تحت الأغطية الواقية وحاوية المرفوضات | قيد موقّع في سجل إخلاء الخط قبل تحميل الطبلية الجديدة |
| 2. قفل الوصفة والأدوات | مطابقة إصدار الرسم الهندسي ومخطط القص وعجلة برايل وتفاوتات الحساسات | التحقّق من الوصفة على واجهة HMI مقابل حزمة معايير الجودة المعتمدة | إيقاف بدء التشغيل إذا اختلف إصدار الرسم الهندسي أو تخطيط برايل عن أمر التشغيل |
| 3. فحص ازدواج الفرخ في وحدة التغذية | منع القطع الكرتونية المسطّحة المتراكبة من إخفاء علبة كرتونية غير ملصوقة أو غير مفحوصة | كاشف ازدواج الفرخ بالموجات فوق الصوتية أو بمحدد السماكة الميكانيكي عند مخرج وحدة التغذية | إيقاف فوري لقابض وحدة التغذية أو لفظ متتبّع للزوج المتراكب |
| 4. التحقّق من الهوية بالرمز الدوائي / 2D على الخط | اكتشاف القطع الكرتونية المسطّحة التابعة لصنف SKU غريب أو اختلاط لغات التصميم الطباعي | ماسح رمز دوائي عالي السرعة أو كاميرا 2D DataMatrix على مسطح العلبة الكرتونية المستوي | تفعيل سجل التتبّع بالمشفّر الدوراني لرفض العلبة الكرتونية المفردة في المرحلة اللاحقة |
| 5. الرؤية البصرية للطباعة والسطح | رصد نوافذ رقم التشغيلة/الصلاحية المفقودة أو شوائب الطباعة أو عيوب السطح | كاميرا فحص الطباعة لرصد العيوب الطباعية، مقترنة بفحص النقش البارز بإضاءة مائلة عند تحديد فحوصات برايل | تعليم معرّف مسطح العلبة الكرتونية المعيب في سجل الإزاحة دون إيقاف المحرّك الرئيسي |
| 6. حساس الغراء المتألّق بالأشعة فوق البنفسجية UV | التحقّق من وجود المادة اللاصقة في وصلة اللصق الجانبية وطول خط الغراء المرتبط بالمشفّر الدوراني (مع رؤية مكانية عالية الدقة عند تحديد فحوصات العرض أو الإزاحة) | حساس بصري للتألّق بالأشعة فوق البنفسجية UV يقرأ الأثر الفلوري في الغراء البارد | رفض القطع الكرتونية المسطّحة ذات خطوط الغراء القصيرة أو المفقودة قبل الطي |
| 7. اللفظ المفرد المتتبّع بالمشفّر الدوراني | إزالة مسطح العلبة الكرتونية المعيب وحده بسرعة الخط قبل سير الكبس | ذراع قذف هوائي أو مؤازر (سيرفو) عالي السرعة متزامن مع نبضات المشفّر الدوراني للسير | تحويل مسار مسطح العلبة الكرتونية المعيب إلى صندوق تجميع المرفوضات المقفل |
| 8. الخلية الضوئية لتأكيد الرفض | إثبات دخول مسطح العلبة الكرتونية المعيب فعلياً إلى مجرى المرفوضات المقفل | حساس بصري ذو حلقة مغلقة داخل فوهة المرفوضات متزامن مع شوط الأسطوانة القاذفة | إيقاف محكوم للآلة إذا لم يقطع الفرخ المرفوض المتوقّع الشعاع الضوئي ضمن نافذة التتبّع، يتبعه عزل العلب الكرتونية اللاحقة |
| 9. إيقاف الخط عند الأعطال المتتالية | منع الهدر المتواصل في حال انسداد فوهة الغراء أو انحراف أحد الموجّهات | عدّاد وحدة التحكم المنطقية القابلة للبرمجة PLC الذي يراقب تكرار المرفوضات المتتالية أو ضمن نافذة محدّدة | إيقاف تلقائي لوحدة التغذية بعد تجاوز حدّ المرفوضات المتتالية المضبوط ليتحقّق مشغّل الآلة من السبب الجذري |
تعمل المرحلة الثامنة في البوابة، وهي الخلية الضوئية لتأكيد الرفض، بوصفها خطوة ضبط الجودة النهائية. فعلى سبيل المثال، إذا فرّغ صمّام هوائي الضغط ولم يحوّل مسار علبة كرتونية معيبة، فإن تلك العلبة الكرتونية المعيبة ستتقدّم نحو سير الكبس دون اكتشافها. ومع ضبط تأكيد الرفض ذي الحلقة المغلقة لإيقاف الخط، تبدأ وحدة التحكم PLC إيقاف التشغيل عند غياب الإشارة المتوقّعة من حساس فوهة الرفض في نهاية نافذة التتبّع. وعندئذٍ تتباطأ آلة طي ولصق العلب الكرتونية حتى تتوقّف تماماً.
كيف ينبغي لمصانع عمليات تحويل الكرتون تحديد مواصفات وتدقيق آلة طي ولصق العلب الكرتونية للعلب الدوائية؟
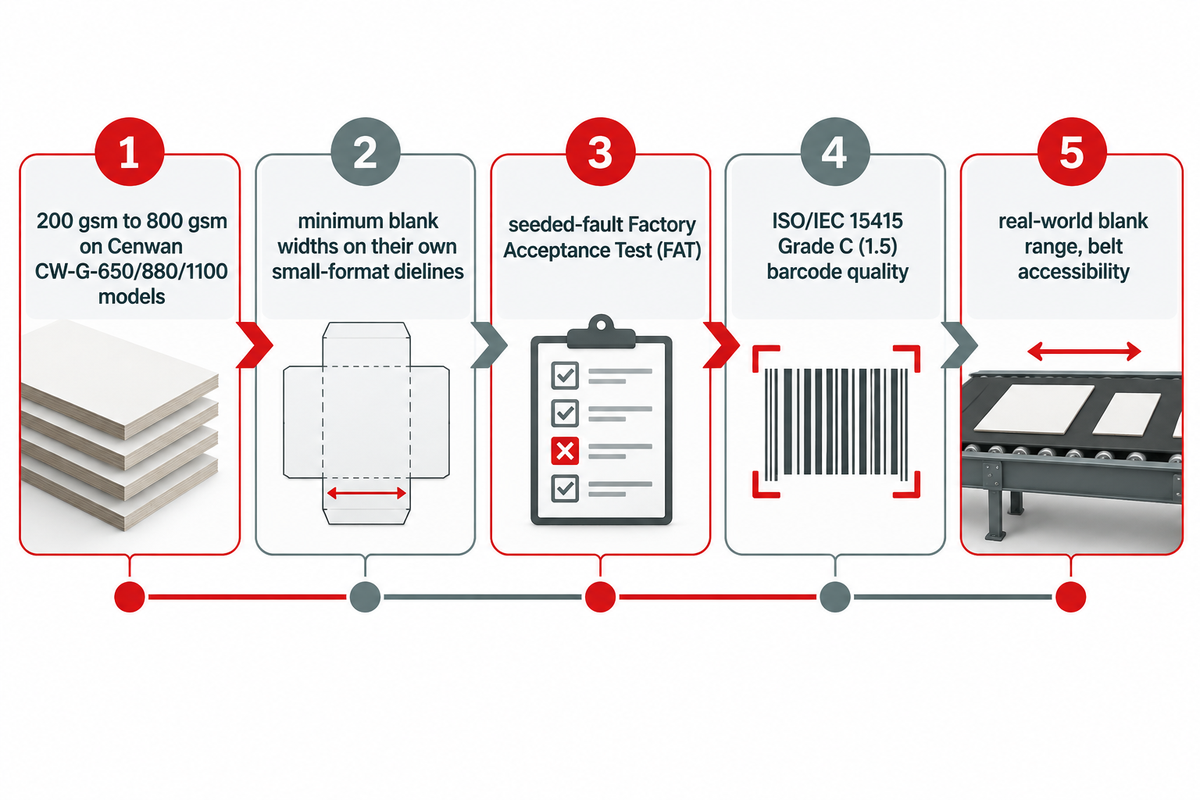
يُوائم تحديد مواصفات آلة طي ولصق العلب الكرتونية الدوائية بين أقسام الهندسة والجودة والمشتريات ومخططات القص الفعلية ونطاقات أوزان الكرتون الخاصّة بكل طراز، مثل نطاق 200 gsm إلى 800 gsm في طرازات Cenwan CW-G-650/880/1100. ويُنصح مسؤولو المشتريات بالتحقّق من الحد الأدنى لعرض مسطح العلبة الكرتونية على مخططات القص صغيرة الحجم الخاصّة بهم، والحفاظ على إجراءات الإخلاء المادي للخط قبل التشغيل. وحيثما يُحدَّد ذلك، يدقّق اختبار القبول في المصنع (FAT) باستخدام عينات معيبة مزروعة الطي المسبق بزاوية 180 درجة، وارتفاع نقطة برايل Marburg Medium البالغ 0.20 mm، وجودة الرمز الشريطي وفق ISO/IEC 15415 Grade C (1.5)، ولفظ العلبة الكرتونية المفردة.
تؤكّد الخبرات التي يشاركها مهندسو التحويل ذوو الخبرة في منتدى هندسة آلات الطي واللصق على PrintPlanet أهمية تقييم النطاق الفعلي لمسطحات العلب في الآلة، وسهولة الوصول إلى السيور، ودعم خدمات ما بعد البيع عبر ألواح الدوبلكس المطلية وكرتون SBS والكرتون المعاد تدويره. وترسّخ معايير الكتالوج العام الموثّقة لشركة Cenwan Machine (الطراز CW-W-1250AC-S بعرض 290-1250 mm وسرعة تصل إلى 200 m/min؛ والطراز CW-G-650/880/1100 للكرتون بوزن 200-800 gsm وسرعة تصل إلى 400 m/min؛ والطراز CW-G-650PC بقدرة 13.5 kW للقاع ذاتي القفل؛ والطراز CW-W-1250PCW بسرعة 180 m/min للعلب ذات 4/6 زوايا) مصفوفة RFQ/FAT لمصنع التحويل بحدود واضحة تفصل بين قيم الكتالوج والتحقّق العملي. وعندما يُعدّ مصنع التحويل طلب عرض أسعار (RFQ)، يمكنه وضع قيود التصميم استناداً إلى معايير الكتالوج العام المعتمدة من الفريق الهندسي لشركة Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine).
- نطاق اللصق الجانبي المستقيم والطي المسبق (CW-W-1250AC-S): تنصّ مواصفة الكتالوج العام على نطاق عرض لمسطح العلبة الكرتونية المفتوح من 290 mm إلى 1250 mm، وسرعة سير تصل إلى 200 m/min، وقدرة محرّك تبلغ 22 kW للعلب الكرتونية الخارجية والعبوات المتعدّدة.
- نطاق العلب الكرتونية ذات 4 طيّات عالية السرعة (CW-G-650 / 880 / 1100): تغطّي مواصفة الكتالوج العام فئات العرض 650 mm و880 mm و1100 mm وتدعم الورق المقوّى من 200 gsm إلى 800 gsm بسرعات تصميمية تصل إلى 400 m/min.
- نطاق القاع ذاتي القفل (CW-G-650PC): تنصّ مواصفة الكتالوج العام على فئة عرض 650 mm وتكوين قيادة بقدرة 13.5 kW للعلب الكرتونية القابلة للطي ذات القاع ذاتي القفل الآلي.
- نطاق العلب متعدّدة الأوجه ذات 4/6 زوايا (CW-W-1250PCW): تنصّ مواصفة الكتالوج العام على فئة عرض 1250 mm، وسرعات تصل إلى 180 m/min، وقدرة 25 kW مع خطافات دوّارة لصواني الأجهزة المقسّمة ذات 4 زوايا و6 زوايا.
| دور الجهة المعنية | مدخلات المواصفات في طلب عرض الأسعار RFQ | طريقة التحقّق في اختبار القبول في المصنع (FAT) | حدود النطاق ومخرجات التوثيق |
|---|---|---|---|
| هندسة المصنع | أصغر وأكبر مخططات قص للإنتاج، ونطاق الكرتون الخاص بالطراز (مثل 200 gsm إلى 800 gsm في طرازات CW-G-650/880/1100)، وزوايا الطي المسبق لخط التخديد 1 وخط التخديد 3، ومنافذ وحدات برايل/البلازما | تشغيل تجارب متواصلة على أصغر علبة كرتونية للقوارير وأصلب درجة كرتون عند السرعة المستهدفة، مع التحقّق من استعادة خط التخديد بزاوية 180 درجة وارتفاع نقطة برايل Marburg Medium البالغ 0.20 mm | تُعدّ حدود عرض مسطح العلبة الكرتونية في الكتالوج والسرعات القصوى الخاصّة بكل طراز حدوداً ميكانيكية قصوى. وتعتمد سرعة التشغيل الفعلية على هندسة مسطح العلبة الكرتونية وزمن تماسك المادة اللاصقة. |
| ضمان الجودة (QA) | قارئ الرمز الدوائي، وجهاز التحقّق 2D (بحدٍّ أدنى ISO/IEC 15415 Grade C / 1.5)، وحساس الغراء بالأشعة فوق البنفسجية UV، وقاذف العلبة الكرتونية المفردة، والخلية الضوئية للرفض | إتمام الإخلاء المادي قبل التشغيل، وإدخال قطع كرتونية مسطّحة ذات عيوب متفق عليها مع العميل أثناء التشغيل الفعلي، والتحقّق من التقاط العلبة الكرتونية المفردة | يتحقّق اختبار القبول في المصنع FAT للآلة من وظائف المعدّات المتفق عليها. ويخضع تأهيل العمليات لدى مصنع عمليات تحويل الكرتون لنظام الجودة الخاص به واتفاقيات العملاء، في حين يتحمّل مصنّع الأدوية مسؤولية تأهيل عمليات تغليف الأدوية لديه. |
| المشتريات والعمليات | إجمالي القدرة الكهربائية المركّبة الخاصّة بالطراز شاملةً وحدات الفحص والوحدات المساعدة، وطقم السيور الاحتياطية والفوهات، والمخططات الكهربائية، واتفاقية مستوى الخدمة (SLA) للتصعيد الفني | التحقّق من الأرقام التسلسلية للمكوّنات المسلّمة، وأقفال الأمان البينية للأغطية الواقية، والنسخ الاحتياطي لوصفات وحدة التحكم PLC، ووثائق صيانة مشغّل الآلة قبل الإفراج النهائي | أسعار الوحدات ومدّة التوريد غير موحّدة علناً وتتطلّب عرض أسعار هندسياً رسمياً بناءً على ملحقات الفحص المركّبة. |
إن الفصل بين الحدود القصوى الواردة في الكتالوج العام وعمليات التحقّق المخصّصة لكل أمر تشغيل يحمي مصنع عمليات تحويل الكرتون ويحفظ حقوق فريق العمل المعني. وتتحقّق اختبارات FAT من الوظائف المتفق عليها للمعدّات. أما كيفية التحقّق من تأهيل العمليات لدى مصنع التحويل فتخضع لنظام الجودة الخاص به واتفاقياته مع العملاء. وتقع على عاتق مصنّع الأدوية مسؤولية التحقّق من تأهيل العمليات لأنشطة التعبئة والتغليف. كما أن إنتاج مصنع التحويل لعلب أمبولات مصغّرة ذات جرعة واحدة إلى جانب منتجات طبية أعرض لا يمثّل في حدّ ذاته مشكلة. غير أنه يتعيّن على الفريق الهندسي تحديد تجهيزات الحوامل الخاصّة بالمقاسات الضيّقة أثناء مراجعة عرض الأسعار لـ حلول آلة طي ولصق العلب الكرتونية الآلية بدلاً من افتراض أن الهيكل العريض يتعامل مع القطع الكرتونية المسطّحة المصغّرة دون حوامل خاصّة.
الأسئلة الشائعة
ما أهم اتجاهات إنتاج العلب الكرتونية الدوائية لمصانع عمليات تحويل الكرتون في عام 2026؟
تهيمن خمسة تحوّلات تنظيمية وإنشائية على الإنتاج في عام 2026.
تتبنّى العلامات التجارية تصاميم من ورق مقوّى أحادي المادة قابل لإعادة التدوير تتوافق مع أهداف قابلية إعادة التدوير في لائحة EU PPWR إلى جانب التسلسل الرقمي على مستوى الوحدة برموز GS1 2D DataMatrix للأدوية المشمولة بموجب قانون DSCSA الأمريكي وتوجيه EU FMD الأوروبي. وتشمل خيارات إنتاج العلب الكرتونية الدوائية الإغلاقات الملصوقة الكاشفة لتمزّق الألياف، والنقش المباشر على الخط لكتابة برايل Marburg Medium، ومراقبة الغراء بالأشعة فوق البنفسجية UV، ولفظ العلبة الكرتونية المفردة. كما تصف شركة CCL Healthcare هياكل الأمان ذات الفتح القابل للتمزيق، في حين تحلّ الحوامل متعدّدة الأوجه المصنوعة من الورق المقوّى بصورة متزايدة محلّ الصواني البلاستيكية الثانوية.
لماذا يُعدّ الطي المسبق بزاوية 180 درجة ضرورياً للعلب الكرتونية الدوائية القابلة للطي؟
يقلّل الكسر المسبق الكامل مقاومة الفتح على آلات تعلية البليستر.
يعمل الطي المسبق على تهيئة خطوط التخديد ميكانيكياً لتقليل مقاومة فتح العلبة الكرتونية في عمليات التعلية اللاحقة. وعند تحديد زاوية 180 درجة على خطي التحزيز الأول والثالث، تنفتح العلب الكرتونية الملصوقة بشكل مسطّح بسلاسة تحت الشفط الهوائي في آلات تعلية البليستر الأفقية أو الرأسية. ومن دون كسر مسبق منتظم لخط التحزيز للثني، تُبدي القطع الكرتونية المسطّحة الصلبة أحادية المادة أو المصنوعة من الألياف المعاد تدويرها ارتداداً مرناً يسبّب انحشار الألواح في التغذية وتوقّف الخط.
كيف تمنع آلات طي ولصق العلب الكرتونية اختلاط العلب وفقدان وصلات اللصق في الإنتاج الدوائي؟
تُفعّل الحساسات المتزامنة المباشرة على الخط لفظ العلبة الكرتونية المفردة المتتبّع.
تجمع آلات طي ولصق العلب الكرتونية الحديثة بين ماسحات الرمز الدوائي المباشرة على الخط، وكاميرات الرموز الشريطية 2D، وكواشف الغراء المتألّق بالأشعة فوق البنفسجية UV قبل سير الكبس. وعندما يرصد أي حساس صنف SKU مختلطاً أو خط غراء مفقوداً أو مسطح علبة كرتونية منحرفاً، يتتبّع المشفّر الدوراني تلك العلبة الكرتونية تحديداً حتى ذراع قذف عالي السرعة قبل قسم الكبس. ثم تتحقّق خلية ضوئية في فوهة الرفض من الإزالة المادية داخل حاوية تجميع مقفلة.
هل يمكن للفواصل الداخلية المصنوعة من الورق المقوّى أحادي المادة أن تحلّ محل الصواني البلاستيكية المشكّلة حرارياً في العلب الكرتونية الدوائية؟
نعم، تحلّ الحوامل متعدّدة الأوجه المصنوعة من الورق المقوّى محلّ الصواني البلاستيكية الثانوية.
تحلّ الفواصل المقصوصة بقالب القطع من الورق المقوّى والحوامل ذات 4 زوايا أو 6 زوايا بصورة متزايدة محلّ الصواني الثانوية المصنوعة من PVC وPET غير المستثناة المخصّصة للبليستر أو القوارير. واعتماداً على الهندسة الفعلية للعلبة، تُطوى الأكمام الفاصلة البسيطة في محطات بخط لصق مستقيم، في حين تستخدم الحوامل المعقّدة متعدّدة الأوجه محاذاة الفرخ العريض في وحدة التغذية، وضبط محاذاة اللصق متعدّد النقاط، وخطافات الطي الدوّارة المتزامنة.
ما الذي ينبغي لمصنع عمليات تحويل الكرتون التحقّق منه أثناء اختبار القبول في المصنع (FAT) لآلة طي ولصق العلب الكرتونية الدوائية؟
اختبروا قطعاً كرتونية مسطّحة ذات عيوب مزروعة على درجات الكرتون الفعلية للإنتاج.
أثناء اختبار القبول في المصنع، ينبغي لمصانع عمليات تحويل الكرتون اختبار أصغر وأكبر وأصلب مخططات القص الإنتاجية لديها، بما في ذلك ألواح الكرتون المطلية بورنيش UV والمزوّدة بألسنة لصق احتياطية غير مطلية بالورنيش. وحيثما يُحدَّد ذلك، يتحقّق التدقيق من استعادة خط التخديد بزاوية 180 درجة، وارتفاع نقطة برايل Marburg Medium البالغ 0.20 mm، وجودة الرمز الشريطي وفق ISO/IEC 15415 Grade C (1.5)، ورفض العلبة الكرتونية المفردة المعيبة. وأخيراً، تأكّدوا من أن غياب إشارة الخلية الضوئية في فوهة الرفض يُطلق إيقافاً محكوماً للخط.
هل يحلّ الفحص البصري المباشر على خط آلة طي ولصق العلب الكرتونية محلّ إخلاء الخط قبل الاستخدام وفق cGMP؟
لا، يظلّ الفحص المادي لإخلاء الخط قبل التشغيل أمراً ضرورياً لا غنى عنه.
بموجب معيار 21 CFR 211.130(e)، يجري فحص مرافق تغليف الأدوية ووسمها مباشرةً قبل الاستخدام. ويضمن هذا الفحص إزالة المنتجات الدوائية السابقة ومواد التعبئة أو الوسم غير المناسبة، وتُوثَّق نتائج الفحص في سجلات إنتاج التشغيلة. وتوفّر حساسات الرمز الدوائي والغراء المباشرة على الخط إزالة العيوب أثناء التشغيل، لكنها لا تحلّ أبداً محلّ الإخلاء المادي للخط قبل التشغيل.
حدّدوا مواصفات تهيئة آلة طي ولصق العلب الكرتونية لديكم
أرسلوا أصغر وأكبر مخططات قص للعلب الكرتونية لديكم، ونطاق أوزان الكرتون، ومتطلبات برايل، وقائمة فحص الجودة المباشر على الخط إلى فريقنا الهندسي. وسنراجع هندسة المحطات وزوايا الطي المسبق ومعايير القبول في اختبار FAT لخط عمليات تحويل الكرتون لديكم.
أُعِدَّ هذا الدليل استناداً إلى النصوص التنظيمية للاتحاد الأوروبي وإدارة الغذاء والدواء الأمريكية FDA، والأبحاث المحكّمة حول عمليات تحويل الورق المقوّى، وبيانات الصناعة الصادرة عن PMMI، والمواصفات التقنية للمصنّعين التي جرت مراجعتها في أكتوبر 2026. وتُعدّ السيناريوهات التطبيقية أمثلة هندسية توضيحية. اتبعوا دائماً بروتوكولات التحقّق cGMP الخاصّة بالموقع وتعليمات السلامة للمعدّات المركّبة.
المراجع والمصادر
- التعبئة والتغليف ونفايات التغليف (اعتباراً من عام 2026): ملخّص اللائحة Regulation (EU) 2025/40 EUR-Lex، الجريدة الرسمية للاتحاد الأوروبي.
- 21 CFR 211.130: عمليات التعبئة والتغليف والوسم المدونة الإلكترونية للوائح الفيدرالية (eCFR)، إدارة الغذاء والدواء الأمريكية.
- عمليات التحويل وتأثيراتها في خصائص الحاجز الواقي لمواد التعبئة والتغليف المطلية: مراجعة علمية BioResources, North Carolina State University.
- إنفوغرافيك PMMI الدوائي: التحدّيات التصنيعية والتنظيمية واتجاهات التغليف المستقبلية PMMI, The Association for Packaging and Processing Technologies.
- US7121991B2: طريقة وجهاز لإنتاج علبة كرتونية قابلة للطي United States Patent and Trademark Office (عبر Google Patents).