Entre em contacto com a Cenwan Machine Company


A escolha da dobradeira-coladora adequada para embalagens alimentares implica avaliar a geometria das dobras da caixa de cartão, a rigidez do cartão e o tipo de adesivo seguro para alimentos. A maioria das máquinas automáticas padrão opera a 50-300 m/min em caixas de cartão dobráveis. Os modelos de alta velocidade processam cartão de 200-800 gsm e material de microcanelura E, F e N a 400-450 m/min.
As linhas de caixas de cartão alimentares também têm de impedir a expulsão de adesivo segundo a norma U.S. FDA 21 CFR 175.105 e a BRCGS Issue 7. As auditorias da BRCGS Issue 7 começaram em abril de 2025 em toda a indústria global de embalagem. De acordo com a Packaging Digest, reduzir o disco de colagem de 20mm para um orifício de bico de 0,5mm reduz o consumo de cola para metade.
Resposta direta: uma dobradeira-coladora para embalagens alimentares é uma máquina automática de dobrar e colar para cartão de 200-800 gsm e microcanelura E/F/N. Opera a 180-400 m/min com pré-dobragem a 180 graus e reposicionamento por carro servo. As válvulas de cola fechadas de 0,5 mm, os reservatórios de cola em aço inoxidável e a ejeção ótica ajudam a manter a conformidade com a norma FDA 21 CFR 175.105.
Principais conclusões de engenharia:
- A cola fria de base aquosa requer uma energia superficial de 38-42 mN/m. Segundo o guia técnico da Sinosun, os cartões alimentares revestidos a PE não tratados abrem frequentemente nas paletes três dias após a expedição.
- A substituição de um disco de colagem aberto de 20 mm por um orifício de extrusão de 0,5 mm reduz o consumo de adesivo para metade (Packaging Digest). Um cordão mais estreito também elimina a formação interna de fios de cola.
- Os sensores em linha de cola quente (hot-melt) devem ser instalados a pelo menos 30 mm do bico de uma pistola de cola aquecida (PostPress Magazine). Uma montagem mais próxima faz com que o calor radiante provoque falsas aprovações.
- A recuperação totalmente servo de trabalhos na Cenwan CW-W-1250AC-S (< 60 segundos para mudança de formato do carro servo de duas dobras) reduz a preparação da máquina em trabalhos repetidos para menos de 30 minutos. As máquinas acionadas por cames necessitam de 90-120 minutos para a mesma mudança de trabalho.
Especificações rápidas de engenharia: dobradeiras-coladoras industriais para embalagens alimentares
| Parâmetro | Referência padrão / alta velocidade | Condição de engenharia e referência |
|---|---|---|
| Velocidade nominal da correia | 50–300 m/min (padrão); 400–450 m/min (alta velocidade) | Caixas de cartão de colagem em linha reta em cartão de 250–400 gsm (Guia de Aceitação da SBL) |
| Cartão e canelura aplicáveis | Cartão de 200–800 gsm; cartão canelado de canelura E, F, N | SBS virgem, FBB, CUK e microcanelura (Série Cenwan CW-G) |
| Cadência de produção de 4/6 cantos | Até 28 000 caixas/hora | Tabuleiros de pastelaria e pronto-a-levar multicantos com ganchos servo (Packaging Strategies) |
| Limite mínimo de energia superficial para cola fria | 38–42 mN/m (dinas/cm) | Necessário para molhagem por dispersão de PVA em cartão revestido (Guia Técnico da Sinosun) |
| Ângulo de pré-dobragem e compensação | Quebra do vinco a 180°; compensação de comprimento de 60–75 mm | Primeira e terceira linhas de vinco para encartuchadoras HFFS/VFFS (Patente EP1593482A2) |
| Preparação servo para encomendas repetidas | <60 s para posicionamento do carro servo de duas dobras; menos de 30 min no total | CW-W-1250AC-S (22 kW, largura de 290–1250 mm) vs. 90–120 min manual (Especificações Cenwan) |
| Espaço livre de instalação no piso | ≥60 cm de folga lateral; reserva frontal e traseira de 1,5–2 m | Passagem de operadores e posicionamento de paletes (Norma de Instalação SBL) |
O que distingue uma dobradeira-coladora para embalagens alimentares de uma coladora de caixas de cartão convencional?
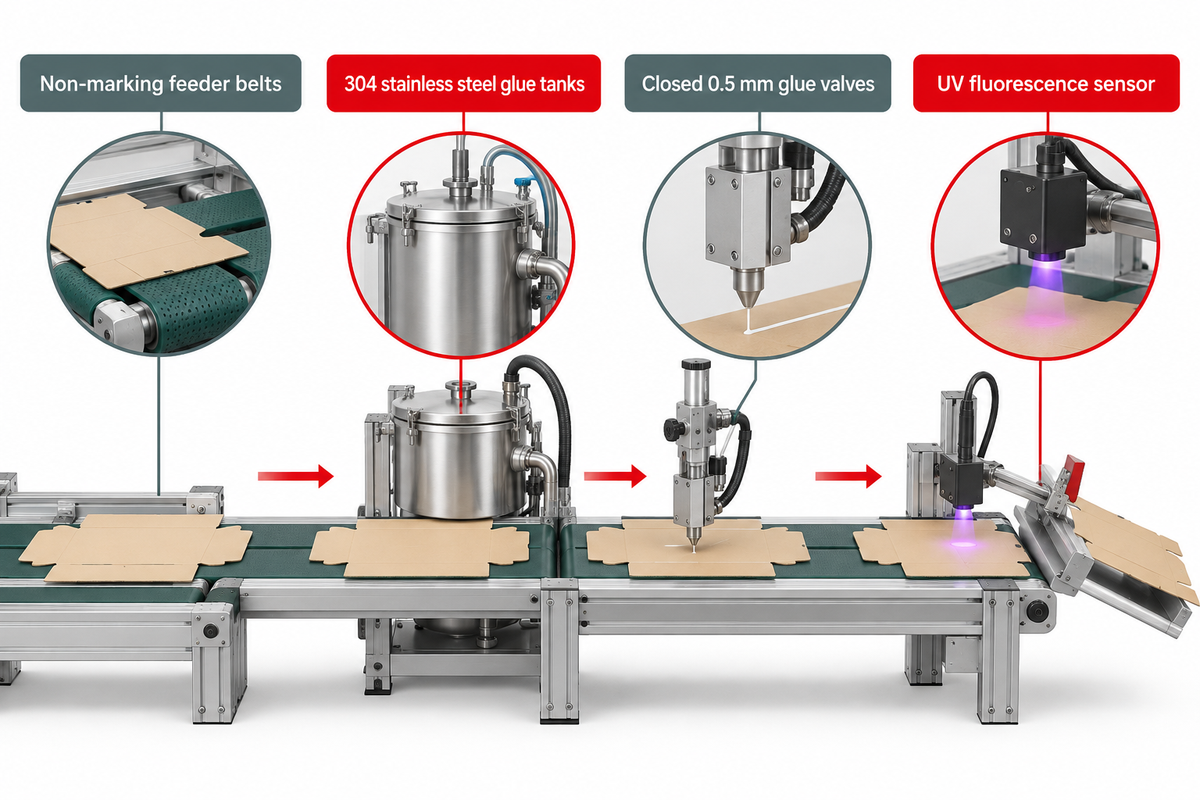
Uma dobradeira-coladora para embalagens alimentares combina mecanismos de fecho a 180-400 m/min com válvulas de cola fechadas de 0,5 mm e reservatórios de cola em aço inoxidável. As correias do alimentador que não deixam marcas e a ejeção ótica eliminam a expulsão de adesivo. Estas características permitem cumprir a norma FDA 21 CFR 175.105 e a BRCGS Issue 7.
“A quantidade de adesivo que entra em contacto com alimentos secos embalados não deve exceder os limites das boas práticas de fabrico.”
Contacto alimentar indireto e contenção de adesivos de baixa migração
De acordo com a norma 21 CFR 175.105(a)(2), os adesivos para caixas de cartão alimentares são considerados aditivos alimentares indiretos. O adesivo deve ficar separado por uma barreira funcional ou manter-se dentro dos limites vestigiais das boas práticas de fabrico (GMP) nas bordas da junta. Em maio de 2022, a regra final 2022-10531 da FDA removeu 25 plastificantes descontinuados dos regulamentos de materiais destinados ao contacto com alimentos.
Os transformadores europeus cumprem o Regulamento (CE) n.º 1935/2004 da UE e o Regulamento (CE) n.º 2023/2006 relativo às boas práticas de fabrico (GMP) durante o processo de produção. Se a cola penetrar no interior de uma caixa de cartão de cereais durante a compressão, a face interna do cartão pode transferir pasta para o recorte de cartão seguinte. Esse decalque pode contaminar a superfície destinada aos alimentos e originar uma reprovação em auditoria.
Reservatórios de cola em aço inoxidável, válvulas de extrusão de 0,5 mm e controlos de higiene
Os discos de colagem abertos projetam névoa de adesivo a uma velocidade da máquina de 250 m/min. A pasta de base aquosa também se dispersa no ar e pode misturar-se com o pó de cartão. Num estudo de caso publicado na Packaging Digest, a substituição de um orifício de cola de 20 mm por um orifício fechado de 0,5 mm reduziu o consumo de cola em 50%. O orifício mais pequeno secou mais rapidamente, travando a expulsão interna de cola.
Quando a norma BRCGS Packaging Materials Issue 7 foi publicada em outubro de 2024, as auditorias globais de higiene também se tornaram mais rigorosas. As auditorias obrigatórias de certificação começaram em abril de 2025. Mais de 7 100 unidades industriais em 94 países possuem certificação BRCGS, incluindo mais de 500 unidades certificadas ao abrigo da Issue 7. A Issue 7 exige limpeza e desimpedimento de linha documentados, alimentação de cola fechada e massa lubrificante NSF H1 acima do percurso do cartão.
Na prática industrial, os operadores de máquinas de colagem de caixas e de caixas de cartão para alimentos congelados verificam primeiro o esquadria do alimentador e o recuo da cola. Projetamos a nossa gama de máquinas dobradeiras-coladoras automáticas com reservatórios de cola em aço inoxidável 304 e suportes para válvulas eletrónicas. Estas superfícies facilitam a lavagem entre tiragens de impressão e embalamento sensíveis a alergénios.
Protocolo de auditoria de higiene e migração para dobradeiras-coladoras de grau alimentar
Utilize o protocolo de auditoria de higiene e migração para dobradeiras-coladoras de grau alimentar para verificar cada estação antes da produção de caixas.
| Estação da máquina | Modo de falha por contaminação ou migração | Especificação do equipamento | Objetivo de verificação | Norma regulamentar / industrial |
|---|---|---|---|---|
| 1. Alimentador por sucção a vácuo | Marcas de borracha preta ou abrasão de tinta na face interna do cartão destinada aos alimentos | Correias de vácuo em nitrilo carboxilado (XNBR) ou poliuretano que não deixam marcas | Zero marcas de fricção da correia a uma velocidade de alimentação de cartão de 400 m/min | BRCGS Packaging Issue 7 Cláusula 4.9 |
| 2. Aparador do alimentador e exaustor de pó | Fibras de papel soltas e pó de corte por matriz retidos no interior das caixas de cartão dobradas | Escova de acerto de registo lateral de alta velocidade + coletor de aspiração de pó a vácuo | Pressão negativa contínua ao longo das bordas do recorte de cartão | Controlo de higiene GMP CE 2023/2006 |
| 3. Pré-dobragem e guias laterais transportadoras | Pingos de óleo mineral de rolamentos sobre os recortes de cartão cortados por matriz | Rolamentos vedados lubrificados exclusivamente com massa lubrificante de grau alimentar NSF H1 | Registo completo de lubrificantes H1 em toda a zona de passagem do produto | FDA 21 CFR 178.3570 / BRCGS Issue 7 |
| 4. Reservatório inferior do disco de colagem | Proliferação bacteriana, películas secas ou ferrugem na pasta aquosa de PVA | Reservatório fechado em aço inoxidável 304 com lâminas raspadoras de libertação rápida | Drenagem completa do reservatório e lavagem com água morna em cada turno | FDA 21 CFR 175.105(a)(2) GMP |
| 5. Válvula eletrónica superior de colagem | Expulsão interna de cola sobre alimentos secos, gordurosos ou aquosos | Bico solenoide de jato fechado de 0,5 mm com compensação de velocidade por encoder | Metade do volume de cola de um orifício de 20 mm; zero transbordo interno | Referência Packaging Digest / 21 CFR 175.105 |
| 6. Cabeça aplicadora de cola quente (hot-melt) | Degradação por adesivo carbonizado ou cegueira do sensor devido ao calor radiante | Bloco distribuidor controlado por PID com sensor ótico montado a ≥30 mm da pistola | Distância térmica ≥30 mm; zero partículas carbonizadas | Norma de controlo de qualidade PostPress / Baumer hhs |
| 7. Monitor ótico UV de cola | Caixas de cartão descoladas ou com excesso de cola enviadas para as caixas de expedição | Sensor de fluorescência UV + câmara de padrão de cola fria de 16 canais | Verificação contínua da cobertura da junta lateral da caixa à velocidade máxima da correia | Controlo de impressão e colagem BRCGS Issue 7 |
| 8. Ejetor pneumático por impulsor | Caixas de cartão alimentares defeituosas misturadas em paletes conformes durante a aceleração | Cilindro de ejeção pneumática de caixa individual de alta velocidade antes da secção de prensagem | Remoção automatizada de cada recorte de cartão sinalizado | ISO 9001 / Produto não conforme BRCGS |
| 9. Correia da secção de saída e compressão | Transferência de adesivo da borda da junta lateral da caixa para o interior da caixa de cartão adjacente na telha de saída | Tapete de prensagem pneumática regulado por servo com controlo independente da tensão da correia | União com arranque de fibra e zero transferência nas bordas | Limite de migração do Artigo 3 do Regulamento UE 1935/2004 |
Adequação dos tipos de caixas de cartão alimentares às configurações da dobradeira-coladora
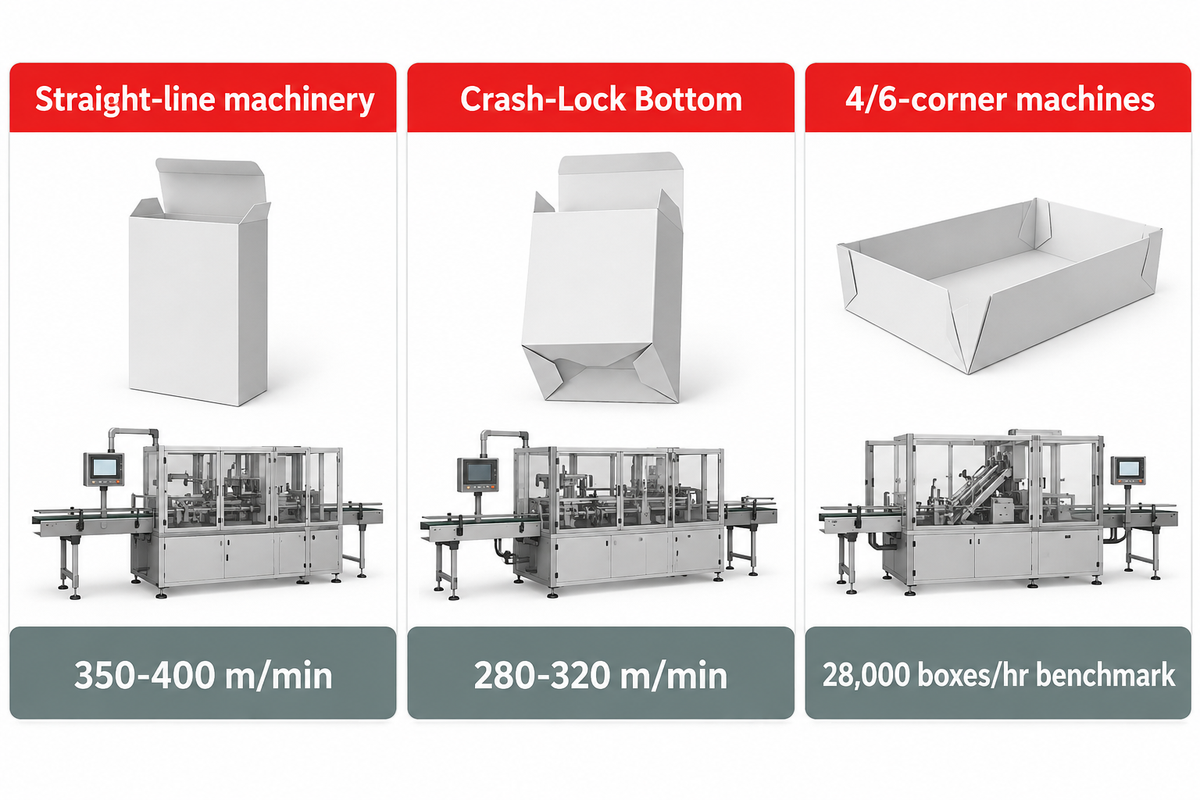
A correspondência entre o tipo de caixa de cartão alimentar e a configuração da dobradeira-coladora começa pela geometria de dobragem. As máquinas de colagem em linha reta produzem caixas de cereais e massas até 400 m/min. As máquinas de fundo automático processam caixas de cartão de snacks a velocidades até 320 m/min, enquanto as máquinas de 4/6 cantos formam tabuleiros de pastelaria até 28 000 caixas por hora.
De acordo com o guia de aceitação do comprador da SBL Machinery, as máquinas dobradeiras-coladoras automáticas padrão operam a velocidades de 50 a 300 m/min. As plataformas de alta velocidade processam recortes de cartão planos a velocidades até 400 m/min. Com caixas de cartão de colagem em linha reta, é possível atingir uma velocidade até 400 m/min com cartão plano de 250-400 gsm. Contudo, as caixas de cartão de fundo automático (280-320 m/min) e de 4/6 cantos operam a velocidades inferiores devido ao tempo de atuação dos ganchos.
Matriz de configuração de tipos de caixas de cartão alimentares e máquinas
A matriz de configuração de tipos de caixas de cartão alimentares e máquinas abaixo associa nove tipos de caixas de cartão do setor alimentar aos mecanismos de dobragem, cartão aplicável, potência do motor e modelos de dobradeiras-coladoras de caixas de cartão de alta velocidade.
| Tipo de caixa de cartão alimentar | Aplicação alimentar típica | Sequência de dobragem e ferramentas | Gama de substratos | Modelo de máquina de referência | Velocidade nominal e potência de acionamento |
|---|---|---|---|---|---|
| 1. Caixa de colagem em linha reta com abas invertidas/tipo avião | Cereais secos, massas, saquetas de chá, caixas de especiarias | Pré-dobragem a 180° do 1.º e 3.º vincos + aba de colagem da junta lateral da caixa | SBS / FBB de 200–800 gsm | Cenwan CW-G-650 / 880 / 1100 | 350–400 m/min; 21,5–25,5 kW |
| 2. Cinta de microcanelura pesada de colagem em linha reta | Pizzas congeladas, cintas para refeições prontas, embalagens familiares | Mudança de formato do carro servo de duas dobras em <60 segundos | Largura do recorte de cartão de 290–1250 mm; canelura E/F | Cenwan CW-W-1250AC-S | 200 m/min máx.; acionamento de 22 kW |
| 3. Fundo automático (auto-bottom) | Bolachas, crackers, molhos engarrafados, pratos congelados | Pré-dobragem com ganchos inferiores + aplicação de cola em duas estações | Cartão de 250–800 gsm e canelura E/F | Cenwan CW-G-650PC / Série CW-G | 280–320 m/min; acionamento de 13,5 kW |
| 4. Tabuleiro de pastelaria bi-dobrado de 4 cantos | Donuts, pastelaria, caixas de cartão tipo concha para hambúrgueres | Ganchos servo rotativos de contra-dobragem + jatos de cola de 4 cantos | FBB resistente a gorduras de 250–600 gsm | Cenwan CW-G Four-Fold / CW-W-1250PCW | Correia até 400 m/min; referência de 28 000 caixas/h |
| 5. Caixa de bolo com tampa articulada de 6 cantos | Pastelaria fina, sortidos de confeitaria, tabuleiros de catering | Ganchos servo de dobragem frontais e traseiros + bicos eletrónicos de 6 pontos | FBB de 300–700 gsm / canelura E | Cenwan CW-W-1250PCW | 180 m/min; acionamento de 25 kW |
| 6. Embalagem cónica pronto-a-levar para noodles e batatas fritas | Pás de batatas fritas para restauração rápida, caixas tipo wok | Impressão, corte por matriz e dobragem integrados em duplo canal | Cartão para copos revestido a PE de 250–450 gsm (tamanho 13#) | Cenwan CW-IL-Dual Line | 240 m/min; 1 300 000 caixas/dia |
| 7. Caixa de cartão com divisórias multicompartimento | Divisórias para chocolates artesanais, embalagens sortidas de snacks | Arados dobradores de abas internas + pelo menos 3 cabeças aplicadoras de cola | SBS / FBB de 250–500 gsm | Cenwan CW-G-880 com 3+ pistolas HHS | 180–250 m/min consoante o comprimento da aba |
| 8. Cesto porta-garrafas multipack para bebidas | Packs de 6 cervejas artesanais, suportes para água gaseificada | Ganchos reforçados de fundo automático + até 16 linhas de cola fria | CUK resistente à humidade de 400–800 gsm | Cenwan CW-W-1250PC Heavy-Duty | 150–220 m/min; prensa de alta pressão |
| 9. Caixa de expedição alimentar para comércio eletrónico (13#–7#) | Caixas de entrega de kits de refeição, caixas de subscrição de café | Impressão flexográfica em linha, corte por matriz, dobragem e embalamento | Canelura de cartão canelado E, N e F | Linha Consolidada Cenwan CW-IL-Dual | 240 m/min por canal |
Dobradeiras-coladoras de colagem em linha reta para caixas de cartão de cereais, massas e mercearia seca
Uma dobradeira-coladora de colagem em linha reta é um equipamento concebido para grandes volumes de alimentos secos. O seu princípio de funcionamento é direto: o alimentador faz o acerto de registo de cada recorte de cartão cortado por matriz, pré-quebra os vincos 1 e 3, aplica um cordão na junta lateral da caixa e depois prensa a manga a plano. Mesmo uma pequena caixa para saquetas de chá ou bolsas de especiarias exige um acerto de registo exato para dobrar e colar a plano sem enviesamento. A dobradeira-coladora de colagem em linha reta Cenwan Machine CW-W-1250AC-S opera a 22 kW com uma largura de recorte de cartão de 290 – 1250 mm e uma velocidade máx. da correia de 200 m/min. Proporciona uma mudança de formato do carro servo de duas dobras em <60 segundos na faixa de preço de USD 40 000 – 80 000.
Dobradeiras-coladoras de fundo automático para embalagens de snacks, bebidas e alimentos congelados
As bases de encaixe que abrem automaticamente na linha de embalamento são utilizadas para caixas de cartão mais pesadas de snacks e alimentos congelados. Uma dobradeira-coladora de fundo automático utiliza ganchos fixos e sapatas de dobragem para quebrar os vincos diagonais da base. O modelo de fundo automático CW-G-650PC funciona com um acionamento de 13,5 kW. A série de alta velocidade CW-G-650, 880 e 1100 processa cartão compacto de 200 – 800 gsm e microcanelura E/F/N até 400 m/min. A transferência de pressão acionada por servo reduz as taxas de unidades rejeitadas de fundo automático para metade entre 280 e 320 m/min. Pode consultar a geometria de corte no nosso guia de estrutura de caixas de fundo automático.
Dobradeiras-coladoras de 4 e 6 cantos para tabuleiros de pastelaria e caixas tipo concha
A dobragem simultânea das abas de canto frontais e traseiras é necessária nos tipos de caixas utilizados em pastelarias e pronto-a-levar. Uma dobradeira-coladora de 4 e 6 cantos utiliza ganchos servo eletrónicos de contra-dobragem sincronizados com o passo do recorte de cartão. A dobradeira-coladora de 4/6 cantos Cenwan Machine CW-W-1250PCW utiliza um acionamento de 25 kW e ganchos servo de contra-dobragem, atingindo velocidades até 180 m/min. Para volumes superiores, a linha de duplo canal CW-IL-Dual atinge velocidades até 240 m/min e pode produzir até 1 300 000 caixas de tamanho 13# por dia (USD 140 000 – 280 000). Num estudo de caso publicado na Packaging Strategies, refere-se que as máquinas de dobrar e colar flexíveis de alta velocidade atingem velocidades até 450 m/min. Conseguem produzir até 28 000 caixas por hora em caixas de cartão de 4 e 6 cantos.
Quando uma caixa de cartão alimentar inclui abas divisórias internas, os profissionais no fórum PackagingDesign recomendam uma configuração multipistola. As caixas de abas diretas com divisórias internas requerem uma coladora com pelo menos 3 cabeças aplicadoras. Conforme referido na PostPress Magazine, os suportes para bebidas podem exigir até 16 pistolas de cola fria e 16 linhas de verificação.
Pode uma única dobradeira-coladora produzir caixas alimentares de colagem em linha reta, fundo automático e 4/6 cantos?
Sim, uma dobradeira-coladora modular de quatro dobras equipada com ganchos de fundo automático e dispositivos servo de contra-dobragem processa caixas alimentares de colagem em linha reta, de fundo automático e de 4 e 6 cantos. A ativação do módulo de 4/6 cantos na série Cenwan CW-G (cartão de 200 – 800 gsm, canelura E/F) reduz o tempo de mudança de formato entre tipos de caixa de dois dias para um. Esta versatilidade estrutural permite aos transformadores responder a campanhas sazonais de embalagens alimentares sem adquirir linhas dedicadas separadas.
Estudo de caso de transformador de cartão canelado alimentar multiestilo: Um fabricante de embalagens de cartão canelado que processava cartão de 200 a 800 gsm e microcanelura E/F necessitava de uma máquina de caixas para três tipos de caixas. A fábrica produzia mangas de colagem em linha reta, caixas de fundo automático e tabuleiros de pastelaria de quatro cantos. A sua antiga máquina de dobrar por cames fixas demorava dois dias de ajuste mecânico manual na mudança de formato para tabuleiros de 4 cantos. A sua substituição por uma coladora Cenwan CW-G Four-Fold, com velocidade nominal de 400 m/min, reduziu as mudanças de formato para um único turno diurno.
Processamento de cartão de grau alimentar, revestimentos de barreira e substratos de microcanelura
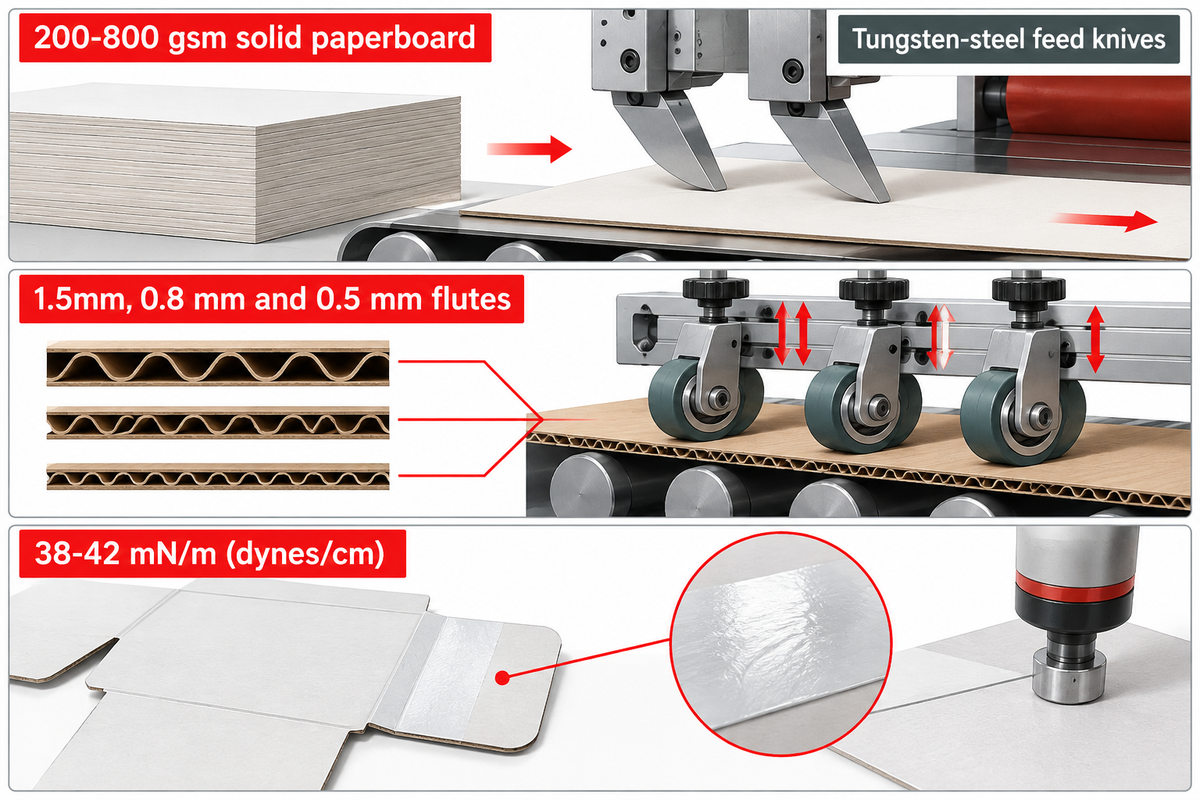
O processamento de cartão de grau alimentar, revestimentos de barreira e substratos de microcanelura exige que a tração do alimentador seja ajustada à rigidez do cartão. As linhas automáticas processam cartão compacto de 200-800 gsm (SBS, FBB, CUK) e microcanelura E, F e N. As lâminas de corte de alimentação em aço de tungsténio e as correias de compressão servo evitam o esmagamento da canelura e o retorno elástico nas linhas de vinco a velocidades de 180-400 m/min.
As perspetivas do Paperboard Packaging Council (PPC), divulgadas por Paperbox.org, projetam um crescimento anual da procura de caixas de cartão dobráveis nos Estados Unidos de 1,3%, atingindo 5,4 milhões de toneladas em 2026. Durante o mesmo período, prevê-se que o valor total das expedições nos Estados Unidos aumente de $9,5 mil milhões em 2021 para $13,3 mil milhões em 2026. A capacidade de espessura do cartão e de microcanelura (200-800 gsm e canelura E/F/N) depende da profundidade do vinco e da direção da fibra, o que deve ser confirmado com amostras reais de caixas alimentares cortadas por matriz.
Rigidez do cartão SBS virgem, FBB e CUK resistente à humidade
O cartão SBS virgem e o cartão Folding Boxboard (FBB) para caixas de cartão de laticínios, chocolates e pastelaria variam entre 200-500 gsm. As caixas de cartão para congelação e os suportes para bebidas utilizam cartão CUK (até 800 gsm) com resinas de resistência à humidade. As fibras virgens oferecem uma rigidez elevada que resiste à dobragem da caixa e tende a reabrir ao longo das linhas de vinco.
Para manter tolerâncias rigorosas em cartão virgem denso, a série Cenwan CW-G combina uma lâmina de corte de alimentação em aço de tungsténio de padrão Bobst com correias suíças Habasit. O conjunto de alimentação reforçado funciona em produção de vários turnos com desgaste mínimo. As correias e as lâminas são substituídas periodicamente.
Caixas alimentares de cartão canelado de canelura E, canelura F e canelura N: prevenção do esmagamento da canelura
As embalagens para comida quente pronta a levar utilizam caneluras de 1,5mm, 0,8 mm e 0,5 mm. As caixas de cartão canelado suportam peso e requerem uma estrutura rígida para evitar a deformação. A falta de resistência suficiente ao empilhamento resulta frequentemente do colapso das caneluras. A compressão excessiva das caneluras anula a capacidade de carga vertical do miolo canelado e enviesa a aba de colagem.
As dobradeiras-coladoras modernas evitam o esmagamento da canelura através de guias laterais de rolos ajustáveis e controlo servo da tensão da correia de transferência. Conforme citado na Packaging Digest, a substituição do transportador superior por um transportador a vácuo de baixa pressão reduz o número de peças móveis em 80% e pode aumentar a velocidade até 2 300 fpm.
Porque é que os cartões alimentares revestidos a PE, com dispersão aquosa e resistentes à gordura rejeitam a cola fria convencional?
A cola fria convencional não adere diretamente aos cartões revestidos com dispersão aquosa ou barreira alimentar porque estes revestimentos reduzem a energia superficial para 38-42 mN/m (dinas/cm). A cola formulada para fibras de celulose acima de 38 mN/m descola-se facilmente dos cartões revestidos.
Tal como descrevem a Lanco Adhesives e a SBL Machinery, os revestimentos de PE e os vernizes UV criam uma barreira impermeável à gordura. O sistema convencional de cola fria (que cura por absorção de água) não consegue formar uma união com arranque de fibra sem fresagem prévia da superfície.
Cola fria de dispersão vs. sistemas de cola quente (hot-melt) em cartão alimentar com revestimento de barreira
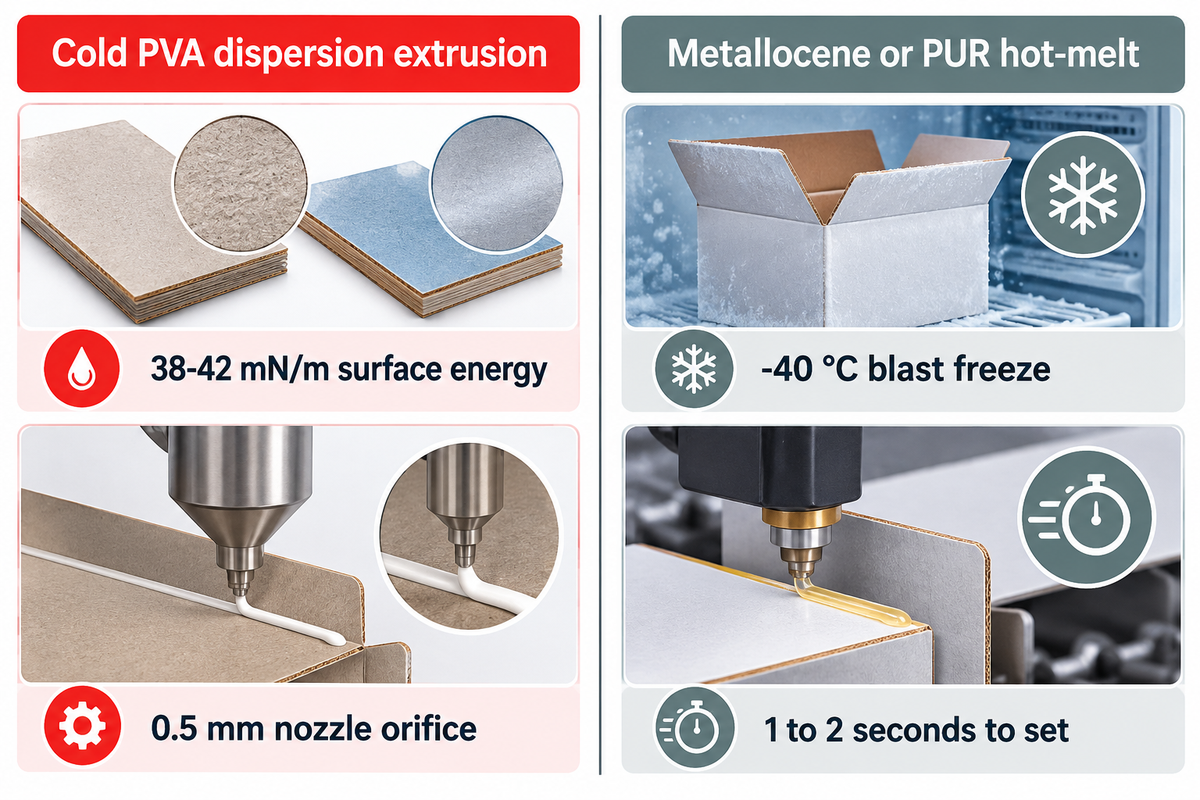
Nos sistemas de dispersão a frio, a energia superficial é mais determinante do que a temperatura de congelação. A extrusão a frio de PVA/EVA de base aquosa proporciona o menor custo de adesivo em cartão não revestido ou em janelas de reserva de colagem com energia superficial entre 38-42 mN/m. Em contrapartida, os sistemas de cola quente à base de metaloceno ou PUR são utilizados para caixas de cartão alimentares revestidas a PE ou submetidas a ultracongelação (-40 °C).
A cola fria de PVA de base aquosa só adere de forma fiável quando a aba de colagem não tem revestimento ou é tratada por efeito corona/plasma até pelo menos 38-42 dinas/cm. As caixas de cartão totalmente extrudidas com PE ou de ultracongelação (-40°C) requerem sistemas de cola quente de metaloceno ou PUR. Para mais detalhes sobre blocos de jato vs. reservatórios de disco, consulte o nosso guia de seleção de sistemas de colagem para dobradeiras-coladoras.
Falha na junta lateral em cartão alimentar revestido: Como alerta o guia de engenharia de adesivos da Sinosun, a escolha incorreta da cola numa máquina de dobrar e colar caixas raramente é detetada na correia de saída. De acordo com o relatório de campo da Sinosun, o problema manifesta-se três dias depois sob a forma de uma palete inteira rejeitada. Quando a cola fria é aplicada sobre uma laminação de película abaixo de 38-42 mN/m, forma uma película superficial fraca que se abre no armazenamento frigorífico.
Grelha de qualificação de adesivos e energia superficial para cartões de barreira
A grelha de qualificação de adesivos e energia superficial para cartões de barreira de nove linhas que se segue associa os substratos de cartão para embalagens alimentares ao seu limite mínimo de energia superficial e ao sistema recomendado de aplicação de cola.
| Substrato de cartão alimentar | Utilização típica em caixas de cartão alimentares | Energia superficial sem tratamento | Preparação necessária da aba | Sistema de colagem recomendado | Intervalo de temperatura de serviço |
|---|---|---|---|---|---|
| 1. SBS virgem não revestido (200–500 gsm) | Caixas de cartão para massas secas, farinha, chá e cereais | 44–50 mN/m | Nenhuma (fibra de celulose bruta exposta) | Extrusão de dispersão fria de PVA (bico de 0,5 mm) | -10 °C a +45 °C |
| 2. FBB revestido a caulino com janela de reserva de colagem | Bolachas, barras de cereais, cintas de mercearia seca | 40–44 mN/m na janela sem verniz | Reserva de verniz na matriz de corte sobre a aba de colagem | Extrusão ou disco de copolímero frio de PVA/EVA | -15 °C a +45 °C |
| 3. CUK resistente à humidade (400–800 gsm) | Suportes para bebidas refrigeradas, embalagens frigoríficas | 38–42 mN/m | Dispersão de copolímero de alto teor de sólidos ou ponto de fixação hot-melt | Emulsão de EVA de alta aderência inicial ou sistema duplo de cola fria + hot-melt | 0 °C a +40 °C com humidade elevada |
| 4. Cartão de barreira por dispersão aquosa | Caixas tipo concha sem plástico para hambúrgueres, tabuleiros de pastelaria | 34–38 mN/m | Tratamento corona em linha ou plasma atmosférico até ≥42 mN/m | PVA formulado para revestimentos de barreira ou cola quente de metaloceno | -20 °C a +60 °C |
| 5. Cartão revestido a PE numa face | Legumes congelados, gelados individuais | 30–32 mN/m na face de PE | Fresagem mecânica ou tratamento por plasma na aba de colagem | Projeção por jato de cola quente de poliolefina de metaloceno | -40 °C em túnel de congelação rápida a +30 °C |
| 6. Cartão para copos extrudido com PE nas duas faces | Baldes pronto-a-levar para noodles, recipientes para sopas, caixas de cartão para fritos | 30–32 mN/m em ambas as faces | Plasma atmosférico em linha + cola quente térmica | Pistola de cola quente de metaloceno ou PUR reativo | -40 °C a +85 °C em enchimento a quente |
| 7. Cartão laminado com película PET metalizada | Confeitaria fina, caixas de café de gama alta | 32–36 mN/m na película PET | Tratamento por plasma em linha ou fresagem mecânica por disco | PUR reativo ou cola quente de metaloceno de elevada resistência ao arrancamento | -20 °C a +50 °C |
| 8. Cartão para tabuleiros antigordura isento de PFAS | Tabuleiros para donuts, caixas para frango frito, caixas de cartão de pastelaria | 35–39 mN/m | Ativação por plasma até ≥42 mN/m ou janela de reserva sem revestimento | Cola fria de copolímero em emulsão ou ponto de metaloceno | -10 °C a +65 °C com gordura quente |
| 9. Cartão canelado de microcanelura E/F/N | Caixas de pizza, caixas de expedição alimentar, embalagens familiares | 40–46 mN/m (capa exterior kraft/branca) | Folga de compressão controlada para evitar o esmagamento da canelura | Pistola dupla: ponto de fixação hot-melt + cordão estrutural de PVA a frio | -20 °C a +50 °C |
Válvulas eletrónicas de extrusão sem contacto vs. discos mecânicos de colagem
Os discos mecânicos de colagem são adequados para caixas de cartão simples de colagem em linha reta, mas nas caixas de cartão alimentares multicantos utilizam-se válvulas eletrónicas de extrusão (como Baumer hhs, Nordson ou Valco Melton). Um orifício de bico de 0,5 mm reduz o volume de adesivo em 50% em comparação com uma configuração de 20 mm (Packaging Digest). Também permite aplicar pontos sucessivos de cola até 400 m/min para formar uniões de junta lateral de alta precisão.
A manutenção diária dos bicos ajuda a evitar paragens imprevistas. Segundo a lista de verificação de resolução de problemas da Folder Gluer Inc., o tempo de paragem não planeada de uma dobradeira-coladora custa entre $500 e $2 000 por hora. Os seus registos de manutenção indicam que uma purga diária de 15 minutos dos bicos previne 80% dos entupimentos de adesivo e mantém o desempenho ideal.
Combinação de cola fria e fixação por cola quente para caixas de cartão de barreira a alta velocidade
A 300 m/min, a cola fria isolada num cartão resistente à humidade pode não curar antes de a caixa de cartão sair da secção de prensagem. Um sistema de pistola dupla utiliza um ponto de cola quente de presa rápida para imobilizar a aba e um cordão de cola fria de PVA para consolidar a união com arranque de fibra. O ponto de cola quente demora 1 a 2 segundos a fixar, enquanto a cola fria necessita de alguns segundos adicionais para curar.
Pré-dobragem a alta velocidade, mudança de formato servo e inspeção de qualidade em linha
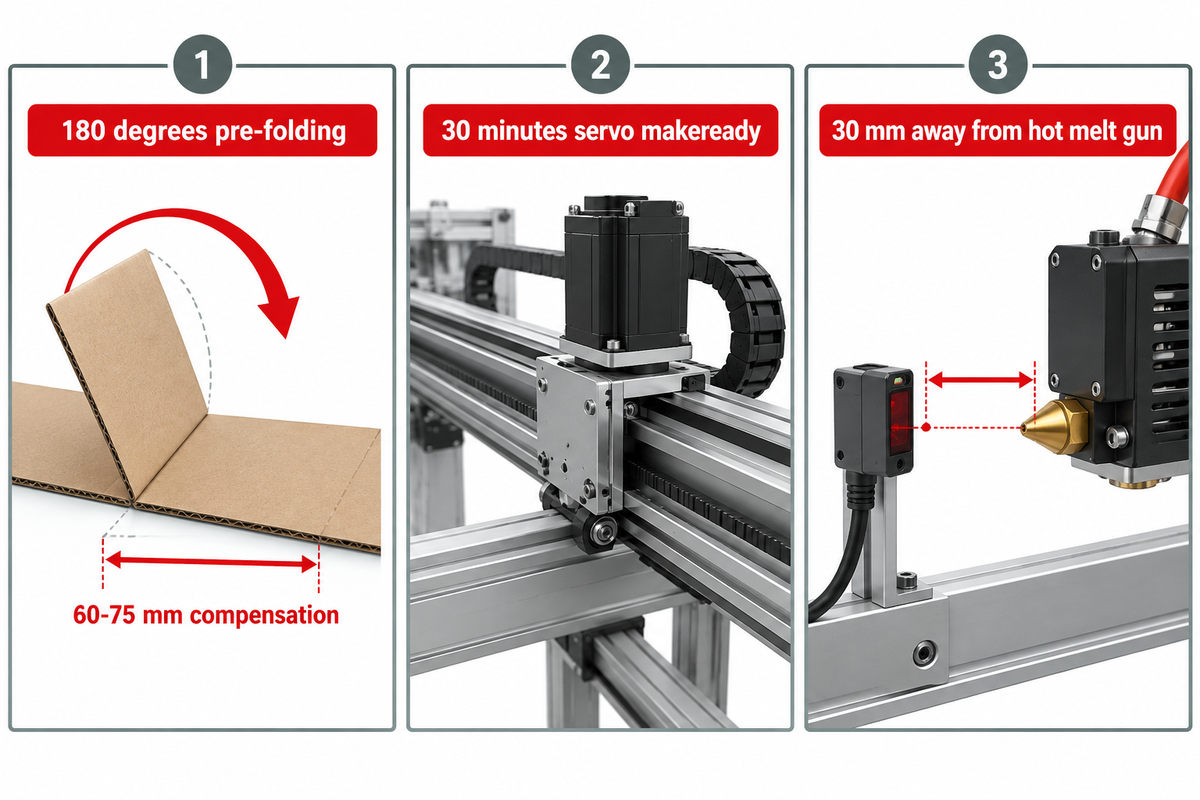
A produção contínua de caixas de cartão alimentares com revestimento de barreira apoia-se na pré-dobragem a alta velocidade, na mudança de formato por servo e na inspeção de qualidade em linha. As caixas de cartão destinadas a linhas automáticas exigem que os vincos 1 e 3 sejam pré-dobrados a 180 graus com uma compensação de 60-75 mm. Para acelerar a operação, a preparação da máquina em tiragens repetidas é reduzida para menos de 30 minutos, e os sensores óticos UV verificam a aplicação da cola antes da ejeção pneumática da caixa.
“Os sensores têm de ser mantidos a pelo menos 30 mm de distância da pistola de cola quente aquecida para não afetar o funcionamento do sensor de cola quente.”
Ângulos de pré-dobragem a 180 graus e fiabilidade de abertura nas encartuchadoras
As encartuchadoras horizontais e verticais de formação, enchimento e fecho (HFFS/VFFS) nas fábricas de cereais e pizzas congeladas extraem os recortes de cartão planos do armazém alimentador por meio de ventosas de vácuo. Se os vincos 1 e 3 forem pré-dobrados apenas a 90 ou 135 graus, a memória elástica do cartão provoca o encravamento da caixa de cartão na torre de abertura.
Para eliminar os encravamentos na abertura, as dobradeiras-coladoras alimentares de alta velocidade dobram os vincos 1 e 3 a 180 graus completos. De acordo com a Patente Europeia EP1593482A2, uma estação de dobragem a 180 graus requer uma compensação de comprimento de 0 mm a 100 mm, preferencialmente de 60 mm a 75 mm. A precisão das placas é igualmente decisiva: a Folder Gluer Inc. indica que placas de dobragem desviadas apenas 1 mm da dimensão do recorte de cartão geram uma folga visível. Consulte o nosso guia de preparação da máquina nas estações da dobradeira-coladora e verificações de esquadria para o alinhamento.
Carros servo motorizados: redução do tempo de mudança de formato em caixas de cartão alimentares multi-SKU
A diversidade de idiomas regionais e de sabores nas marcas alimentares origina frequentemente múltiplos SKU numa única encomenda de caixas de cartão. Nas dobradeiras-coladoras manuais, os operadores demoram 90 a 120 minutos a ajustar volantes manuais em cada barra de vinco e guia lateral para concluir as mudanças de formato (Dados de Engenharia de Alta Velocidade Cenwan).
A evolução do sistema de acionamento servo reduz os tempos de preparação e eleva a produtividade. Na dobradeira-coladora automática Cenwan CW-W-1250AC-S, um carro servo posiciona uma barra de 2 dobras em <60 segundos e recupera as coordenadas memorizadas do trabalho de produção em menos de 10 minutos, concluindo a preparação total da máquina em menos de 30 minutos. A CW-W-1250AC-S aumenta a eficiência operacional em fábricas que operam em vários turnos.
Estudo de caso em fábrica – linha de caixas de cartão com 18 SKU semanais: Uma fábrica de embalagens de média dimensão que produzia 18 SKU de caixas de cartão por semana perdia até 120 minutos em cada mudança de formato manual. Os operadores tinham de ajustar manualmente as barras da dobradora e os bicos de cola em cada tiragem. Com a memorização de parâmetros de trabalho na dobradeira-coladora servo Cenwan CW-W-1250AC-S, a fábrica reduziu o tempo de preparação da máquina para 30 minutos.
Monitorização ótica do cordão de cola e ejeção pneumática de caixa individual
A inspeção visual humana a velocidades de 300-400 m/min não é viável. A análise de controlo de qualidade da PostPress Magazine explica que o simples facto de um produto não ser rejeitado não garante a sua conformidade. Se um sensor térmico estiver instalado a 30 mm ou menos de uma pistola de cola quente, o calor radiante da pistola distorce a leitura do sensor e provoca falsas aprovações.
Utilize um detetor de cola quente com o afastamento adequado (distância ≥30 mm) combinado com um ejetor pneumático de caixa individual para impedir falsas aprovações. Caso falte um cordão de cola ou surja um recorte de cartão enviesado, o ejetor expulsa essa única caixa de cartão antes da correia de prensagem.
Escalões de preço das máquinas, produção efetiva por turno e economia da mudança de formato
Os períodos de retorno do investimento para máquinas dobradeiras-coladoras automáticas para embalagens alimentares são determinados pelos escalões de preço, pela produção líquida por turno e pela economia de mudança de formato. As dobradeiras-coladoras automáticas industriais situam-se entre USD 40 000-80 000 para unidades servo de colagem em linha reta. As linhas de canal duplo variam entre USD 140 000-280 000 (240 m/min e 1 300 000 caixas/dia no formato 13#), e as máquinas europeias Tier 1 novas custam USD 400 000 – 900 000+.
De acordo com a Global Market Insights, o mercado mundial de máquinas dobradeiras-coladoras atingiu USD 678,4 milhões em 2025. Prevê-se que cresça de USD 722 milhões em 2026 para USD 1,30 mil milhões em 2035, a uma taxa anual composta (CAGR) de 6,8%. As faixas de preço das máquinas excluem custos de transporte marítimo, direitos de importação e adaptações locais. Os módulos opcionais, como câmaras UV ou unidades de plasma, bem como os prazos de entrega específicos, dependem das especificações do equipamento (mediante pedido de cotação).
Escalões de equipamento de capital e prazos de entrega de aquisição
Os compradores que procuram dobradeiras-coladoras avaliam quatro escalões de equipamento ao ponderar entre uma dobradeira-coladora nova ou uma dobradora usada:
- Os sistemas de entrada de gama (por exemplo, a série Cenwan CW-M-650 / 880 / 1100) integram unidades de acionamento na faixa de 21,5 – 25,5 kW e processam gramagens de cartão de 200 – 800 gsm. As configurações suportadas incluem colagem em linha reta, fundo automático e tiragens de 4/6 cantos. Estes equipamentos são indicados para unidades de menor escala que testam novos tipos de caixas procurando uma área de implantação reduzida.
- Os modelos topo de gama (por exemplo, a série Cenwan CW-G-650 / 880 / 1100) atingem velocidades máximas até 400 m/min (350 – 400 m/min em colagem em linha reta, 280 – 320 m/min em fundo automático). Cada estrutura de 6 400 – 7 800 kg combina uma lâmina de corte de alimentação em aço de tungsténio com correias Habasit (Suíça).
- As plataformas inteligentes totalmente servo da Cenwan incluem a CW-W-1250AC-S e a CW-W-1250PCW. A primeira dispõe de um acionamento de 22 kW, largura de 290-1250 mm e custa entre USD 40 000 e 80 000. A segunda conta com um acionamento de 25 kW e atinge 180 m/min. Ambas oferecem posicionamento do carro servo de duas dobras em <60 segundos e mudança de formato repetida em <30 minutos.
- A CW-IL-Dual integra três processos (impressão flexográfica, corte por matriz e embalamento) numa única linha a 240 m/min. Cada canal tem uma capacidade de 1 300 000 caixas de tamanho 13# por dia e custa entre USD 140 000 e 280 000.
As máquinas baseadas nas plataformas BOBST, Koenig & Bauer e Heidelberg/MK operam a uma velocidade de pico 11% superior à das máquinas europeias Tier-2. A máquina de menor preço na Global Market Insights / PMMI é a Bobst Expertfolio (máquina automática para caixas de cartão dobráveis), por USD 500 000. As máquinas europeias em segunda mão podem ser adquiridas entre USD 500 000 e 1,5 milhões. Os sistemas de alimentação contínua sem controlo servo carecem de encravamentos de segurança CE. Os acionamentos por servomotor também não estão incluídos nestas máquinas. Nos Estados Unidos e na Europa, alguns fabricantes OEM conseguem construir uma máquina em conformidade com a marcação CE por cerca de 20-30% do custo de uma máquina Tier-1. Isto é viabilizado pela Zhejiang Zhongte Technology Co. Ltd (empresa-mãe da Cenwan Machine). Esta empresa possui capacidade própria para fabricar máquinas dobradeiras-coladoras. O guia de instalação da SBL Machinery indica que a instalação no local de uma máquina demora entre 2 e 3 dias e que um operador recebe formação para operar a máquina em 3 a 5 dias. Os prazos de entrega para o fabrico da máquina são determinados pelo modelo e pelas especificações (solicite uma cotação).
Cálculo prático de um turno de 480 minutos: velocidade da correia vs. caixas de cartão alimentares conformes líquidas
Cálculo prático de produção efetiva por turno (mudança de formato manual vs. totalmente servo):
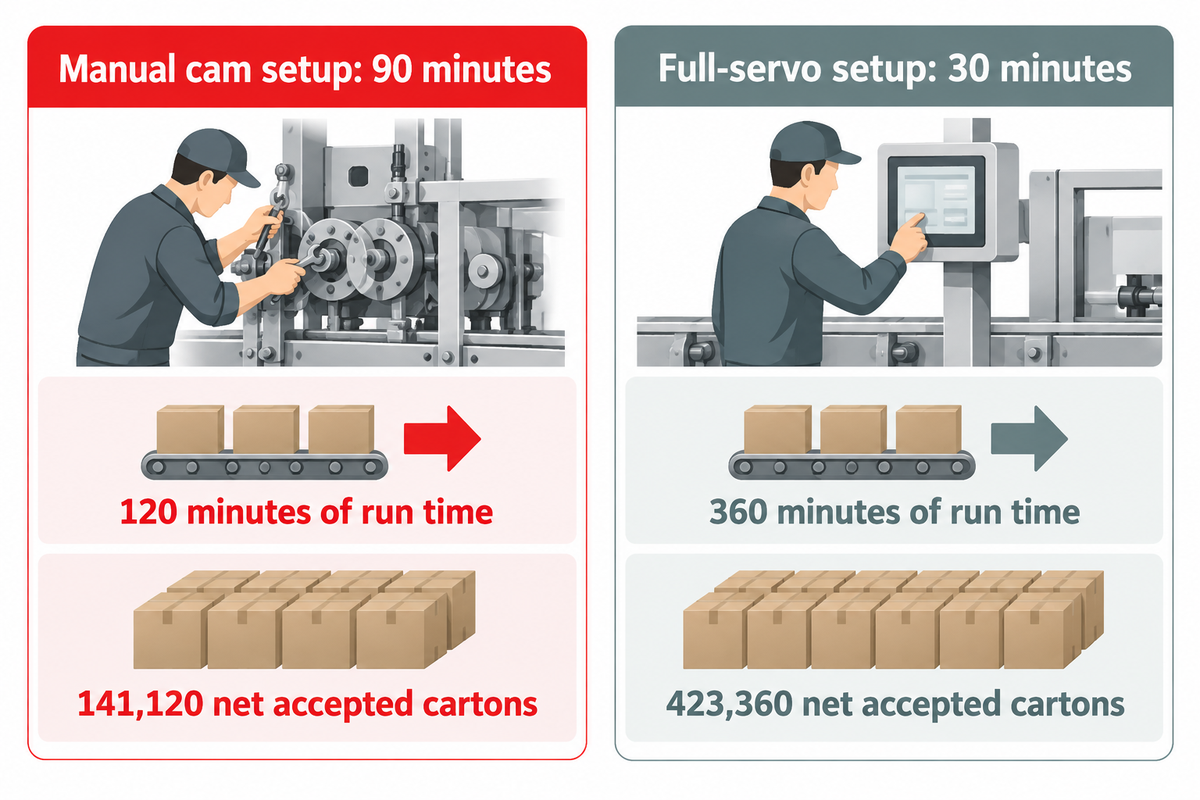
Parâmetros assumidos: Simulamos um turno de 8 horas com 4 mudanças de formato de SKU de caixas de cartão alimentares. A linha opera a 300 m/min com caixas de cartão de mercearia seca de colagem em linha reta com um passo de recorte de cartão de 0,25m (250mm). Esse passo gera 300 ÷ 0.25 = 1 200 caixas de cartão/min. A preparação manual por cames demora 90 minutos por mudança de formato (referência Cenwan de 90–120 min), contra 30 minutos na CW-W-1250AC-S totalmente servo, com uma taxa de unidades rejeitadas de 2%.
Cálculo: Na máquina manual, 4 mudanças de formato consomem 360 minutos, deixando 120 minutos de tempo de produção. A produção efetiva líquida é de 120 min × 1200 caixas de cartão/min × 0.98 = 141 120 caixas de cartão conformes líquidas. Na CW-W-1250AC-S totalmente servo, 4 mudanças de formato demoram 120 minutos, deixando 360 minutos de tempo de produção. A produção efetiva líquida é de 360 min × 1200 caixas de cartão/min × 0.98 = 423 360 caixas de cartão conformes líquidas. Com os parâmetros acima, a recuperação servo de trabalhos triplica a produção efetiva líquida por turno (+282 240 caixas de cartão/turno) à mesma velocidade da correia. Este cálculo compara apenas o tempo de preparação da máquina; a produção efetiva também é influenciada pela velocidade da linha de embalamento e pela espessura do cartão.
Quando é que uma dobradeira-coladora automatizada por servo supera uma máquina mais barata de mudança de formato manual?
Uma dobradeira-coladora automatizada por servo supera uma máquina de mudança de formato manual quando uma fábrica de caixas de cartão alimentares realiza 3 ou mais mudanças de formato de SKU por turno ou alterna tipos de caixas todas as semanas. Reduzir cada mudança de formato de 90-120 minutos para menos de 30 minutos recupera 3-6 horas de produção por turno.
A transferência de pressão controlada por servo reduz as taxas de unidades rejeitadas em caixas de cartão de fundo automático para metade face às coladoras mecânicas por cames. A substituição de uma linha semiautomática por uma linha totalmente automática sincronizada em velocidade poupa um operador por turno.
Comparação de fabricantes de dobradeiras-coladoras e ensaios de aceitação em fábrica (FAT)
A comparação entre fabricantes de dobradeiras-coladoras e ensaios de aceitação em fábrica (FAT) baseia-se na avaliação da construção mecânica e nos testes de comissionamento com recortes de cartão reais. Na transformação de caixas de cartão alimentares, os construtores europeus de nível 1 (Bobst, Koenig & Bauer, Heidelberg / MK) competem com fabricantes com certificação CE em Zhejiang, na China (Cenwan Machine, Ruian, Wenzhou) e outros. O desempenho é validado através de um protocolo FAT de três etapas a 50%, 75% e 100% da velocidade da correia com recortes de cartão alimentares reais.
Segundo a Global Market Insights, o mercado global de dobradeiras-coladoras foi avaliado em USD 678,4 milhões em 2025. Os principais fabricantes incluem o Bobst Group SA, a Koenig & Bauer AG e a Heidelberg. Os ensaios de aceitação em fábrica (FAT) aferem a integridade da junta lateral da caixa e a velocidade em substratos alimentares reais.
Comparação global de fabricantes (OEM): sistemas europeus de nível 1 vs. plataformas diretas de fábrica
As plataformas europeias como a Bobst Expertfold operam até 450 m/min e produzem 28 000 caixas de 4/6 cantos por hora (Packaging Strategies). Os sistemas Jagenberg e Diana (como a Diana 105-2 citada na patente EP1593482A2) equipam fábricas de grande volume. As linhas especializadas Bahmüller e HERMA aplicam 250 etiquetas/min com trocas de bobina em calha deslizante de 15-20 minutos (Packaging Strategies). A SBL Machinery, sediada em Taiwan, e os fabricantes industriais em Ruian e Wenzhou, em Zhejiang, fornecem máquinas de alta velocidade a transformadores de média e grande dimensão.
A Cenwan Machine preenche a lacuna de preço entre as máquinas europeias de precisão de nível 1 e os preços diretos de fábrica. Cada estrutura das séries CW-G ou CW-W cumpre os requisitos da Diretiva de Máquinas 2006/42/CE e vem equipada com uma lâmina de corte de alimentação em aço de tungsténio e correias suíças Habasit. O fornecimento de peças sobresselentes abrange mais de 40+ países.
Lista de verificação de 5 pontos para ensaio de aceitação em fábrica (FAT) e preparação do local
Execute esta lista de verificação de cinco pontos antes de autorizar o embarque e o pagamento final.
- De acordo com o protocolo de comissionamento da Folder Gluer Inc., processe os seus recortes de cartão alimentares revestidos a velocidades progressivas até atingir a velocidade nominal máxima do sistema. Verifique o arranque de fibra e o acerto de registo da aba de colagem (≤1 mm).
- Meça os ângulos de pré-dobragem do vinco 1 e do vinco 3 nos seus recortes de cartão alimentares de 600-800 gsm ou de canelura E/F. Verifique a compensação longitudinal de comprimento de 60-75 mm, conforme especificado na Patente EP1593482A2.
- Verifique o corte limpo da cola fria por jato fechado de 0,5 mm sem qualquer expulsão para o interior. Teste a ejeção pneumática de caixa individual e confirme a distância mínima de ≥30 mm entre os sensores e as pistolas de cola quente (PostPress Magazine).
- Cronometre uma mudança de formato completa do modo de colagem em linha reta para fundo automático ou 4 cantos. Confirme um posicionamento do carro servo de duas dobras em <60 segundos e uma preparação da máquina para encomendas repetidas inferior a 30 minutos.
- Reserve um espaço livre lateral mínimo de 60 cm e 1.5 a 2 m de espaço frontal e traseiro de acordo com o Guia de Instalação da SBL. Preveja 2 a 3 dias para a instalação e 3 a 5 dias para a formação da equipa de operadores, e execute uma purga dos bicos durante 15 minutos por dia segundo as diretrizes da SBL.
Perguntas frequentes
1. Que cola é segura para utilizar numa dobradeira-coladora para embalagens alimentares?
As colas quentes de EVA ou metaloceno (MCT) e as dispersões de PVA de grau alimentar são adesivos adequados para embalagens alimentares. A sua utilização requer certificação ao abrigo da norma FDA 21 CFR 175.105 e do Regulamento (CE) n.º 1935/2004 da UE. Segundo a norma 21 CFR 175.105(a)(2), o adesivo deve ficar separado por uma barreira funcional ou respeitar os limites das boas práticas de fabrico (GMP) nas juntas. Os transformadores aplicam o adesivo através de válvulas de extrusão fechadas de 0,5 mm para eliminar a expulsão interna.
2. Que velocidade de correia e produção horária de caixas de cartão pode atingir uma dobradeira-coladora para embalagens alimentares?
As dobradeiras-coladoras automáticas para caixas de cartão alimentares operam de 50 a 300 m/min nas linhas padrão e de 400 a 450 m/min nas linhas de alta velocidade. As caixas de cartão de mercearia seca de colagem em linha reta são processadas de 350 a 400 m/min nas séries Cenwan CW-G-650, 880 e 1100 (cartão de 200 a 800 gsm e microcanelura E/F/N). As caixas de cartão alimentares de fundo automático operam de 280 a 320 m/min no modelo CW-G-650PC de 13,5 kW. As máquinas de dobrar e colar flexíveis de alta velocidade produzem até 28 000 caixas por hora em tabuleiros de pastelaria de 4 e 6 cantos. A linha CW-IL-Dual da Cenwan opera dois fluxos de saída paralelos a 240 m/min (até 1 300 000 caixas de tamanho 13# por dia).
3. Como evitar o enviesamento (rabo de peixe) e a abertura das juntas em caixas de cartão alimentares com revestimento de barreira?
O enviesamento corrige-se posicionando as placas de dobragem com uma tolerância de 1 mm face às dimensões exatas do recorte de cartão e esquadrando a pilha no alimentador. Pré-dobre os vincos 1 e 3 a 180 graus com uma compensação de comprimento de 60-75 mm. O guia técnico da Sinosun refere que os revestimentos não tratados podem provocar a abertura da junta três dias depois em cartões alimentares revestidos a PE ou com dispersão aquosa. Para evitar esta falha, trate as abas por descarga corona ou plasma até 38-42 mN/m ou utilize cola quente de metaloceno ou PUR.
4. Deve um transformador de caixas de cartão alimentares comprar uma dobradeira-coladora europeia usada ou uma máquina nova equipada com servo?
Uma dobradeira-coladora servo nova supera a maioria das máquinas europeias usadas em fábricas de caixas de cartão alimentares com grande variedade de formatos. Uma dobradeira-coladora topo de gama em segunda mão custa entre USD 500 000 e USD 1,5 milhões, segundo dados da PMMI citados na Global Market Insights. Os modelos mais antigos não dispõem de recuperação do carro servo de duas dobras em <60 segundos nem de válvulas de cola de jato fechado de 0,5 mm. As máquinas servo novas das séries Cenwan CW-G ou CW-W custam 20%-30% do investimento europeu de nível 1 (USD 40 000-80 000 para a CW-W-1250AC-S) e cumprem os requisitos da norma BRCGS Issue 7.
5. Que espaço no piso, rotina de manutenção e tempo de instalação são necessários para uma dobradeira-coladora de caixas de cartão alimentares?
De acordo com o guia de instalação da SBL Machinery, são necessários no mínimo 60 cm de espaço lateral livre e 1.5 a 2 m de espaço livre frontal e traseiro para a instalação de uma dobradeira-coladora automática de caixas de cartão alimentares. Segundo o mesmo guia da SBL, a instalação no local demora 2-3 dias e a formação da equipa de operadores requer 3-5 dias. A manutenção diária ocupa 25 minutos por turno. Os operadores realizam uma verificação de 10 minutos às correias, encravamentos de segurança e sensores (mantendo-os a pelo menos 30 mm de distância das pistolas de cola quente) e uma purga de 15 minutos dos bicos (Folder Gluer Inc.). O tempo de fabrico e o transporte marítimo até ao destino variam consoante a configuração do modelo; solicite uma cotação para confirmar disponibilidade e prazos de entrega.
Referências e fontes
- U.S. Food and Drug Administration (FDA) – 21 CFR 175.105: Aditivos Alimentares Indiretos: Adesivos (eCFR)
- Cornell Law School Legal Information Institute – Texto Estatutário 21 CFR § 175.105 sobre Adesivos
- U.S. Federal Register Documento 2022-10531: Aditivos Alimentares Indiretos: Adesivos e Componentes de Cartão
- BRCGS Revisão da Norma BRCGS Packaging Materials Issue 7 (Publicada em outubro de 2024, Auditorias em vigor em abril de 2025)
- Paperboard Packaging Council (PPC) Tendências: Perspetivas do Mercado de Caixas de Cartão Dobráveis nos Estados Unidos até 2026
- European Patent Office (EPO) — Patente EP1593482A2: Estação de Dobragem numa Máquina de Dobrar e Colar (Pré-dobragem a 180° e Compensação de 60–75 mm)
- Packaging Digest — Dobradeira-Coladora Gera Benefícios de Grande Escala (Estudo de Caso sobre Orifício de 0,5 mm e Redução de 50% de Cola)
- Packaging Strategies Estudo de Caso: Produção de Caixas de Cartão de 4/6 Cantos a Alta Velocidade de 450 m/min e 28 000 Caixas/Hora
- Packaging Strategies Engenharia de Aplicadores em Linha para Dobradeiras-Coladoras Especializadas (250 Etiquetas/Min e Calhas Deslizantes)
- PostPress Magazine – Sistemas de Controlo de Qualidade Essenciais para o Sucesso na Produção em Dobradeiras-Coladoras (Distância do Sensor ≥30 mm)
- Global Market Insights — Dimensão, Quota e Previsão do Mercado de Máquinas Dobradeiras-Coladoras 2026–2035
- Lanco Adhesives – Melhores Práticas para Adesivos de Caixas de Cartão Dobráveis em Cartão Revestido e Laminado
- Sinosun Packaging Machinery — Cola Quente vs. Cola Fria em Dobradeiras-Coladoras de Caixas de Cartão (Limiar de Energia Superficial de 38–42 mN/m)
- Folder Gluer Inc. Lista de Verificação de Resolução de Problemas e Manutenção de Dobradeiras-Coladoras (Purga de 15 Minutos e Tolerância de Placa de 1 mm)
- SBL Machinery – Guia de Instalação e Aceitação de Máquinas Dobradeiras-Coladoras e 4 Falhas Comuns em Dobradeiras-Coladoras e Como Corrigi-las