Póngase en contacto con Cenwan Machine Company


Una plegadora-encoladora para envases farmacéuticos pliega y encola piezas troqueladas de cartoncillo impreso para formar estuches vacíos que suelen salir plegados en plano de la máquina. En la producción de envases, la plegadora-encoladora termina el encolado antes de que el medicamento se introduzca en el estuche. Pruebe en la máquina ofertada su pieza troquelada más pequeña, la unión encolada más difícil y el diseño impreso que más fácilmente pueda confundirse. Compare las ofertas según las cajas aceptadas por turno, con las opciones necesarias en funcionamiento.
Defina qué significa «aceptado» antes de la prueba. Un estuche vacío puede salir correctamente de la plegadora-encoladora y, aun así, abrirse mal en la estuchadora después de almacenarlo. Mantenga separados ambos resultados. El recuento a la salida de la plegadora-encoladora indica lo que ha producido el transformador. La comprobación posterior indica si los estuches se pueden alimentar y abrir en la línea de envasado.
Qué incluir en la solicitud de oferta
- Lleve piezas troqueladas impresas reales y las revisiones de los planos, incluida la caja de cartón más estrecha y una unión difícil.
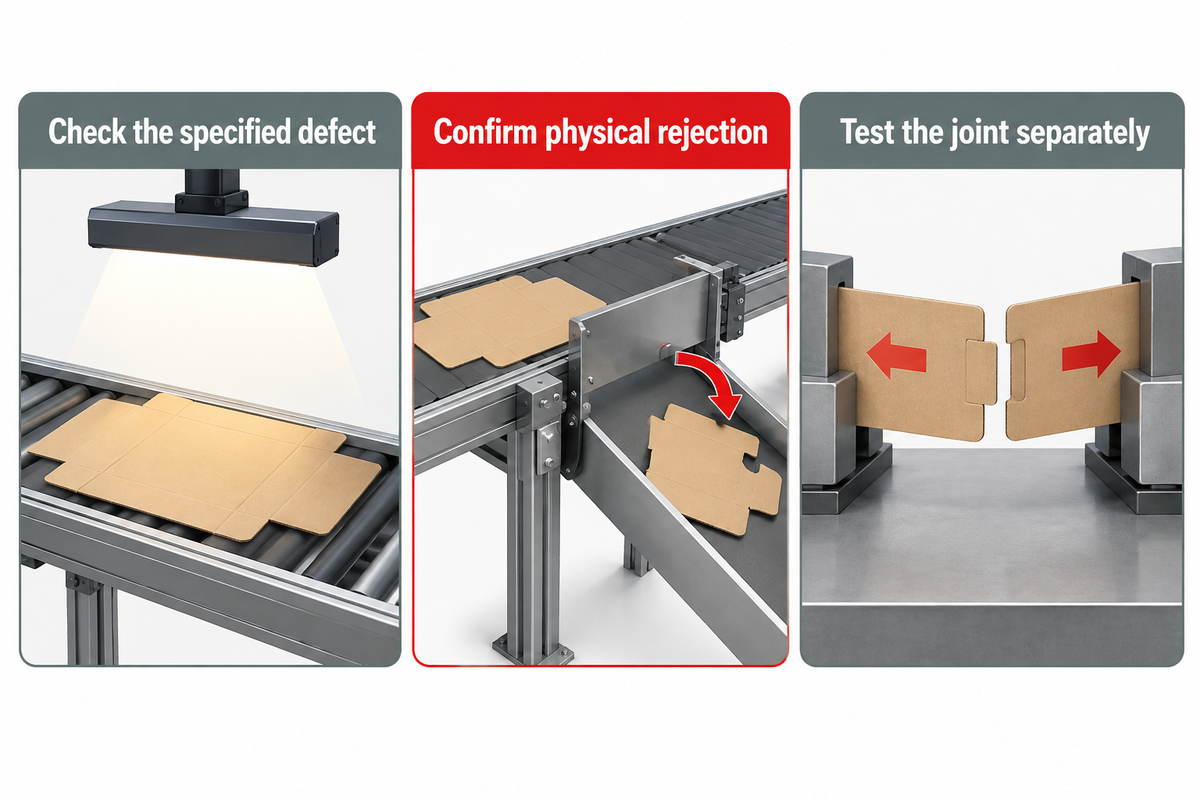
- Pida que le muestren un rechazo desviado correctamente y, después, revise los estuches conservados para comprobar la resistencia de la unión y la apertura.
- Anote por separado en la hoja de prueba las mermas de arranque, el tiempo por cambio de formato y el recuento de rechazos durante la producción.
Dónde encaja la plegadora-encoladora en una línea de estuches farmacéuticos
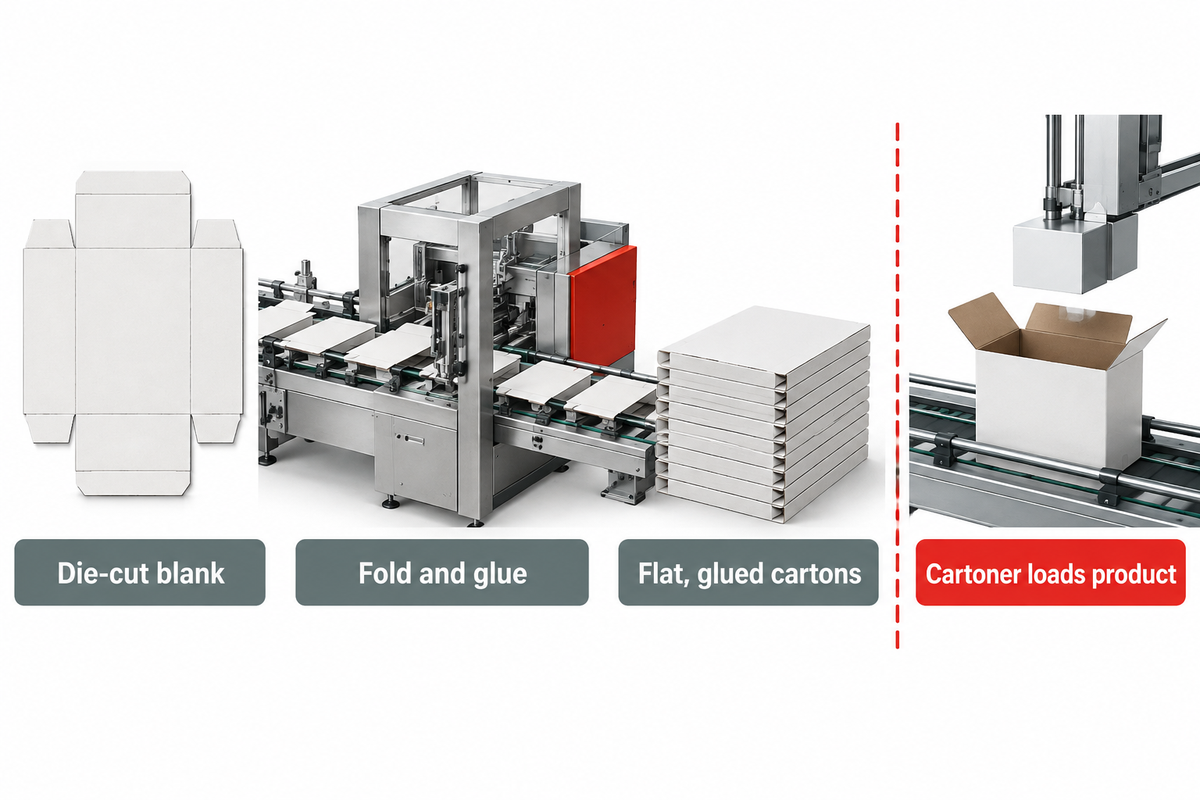
En una línea de producción de estuches de cartoncillo, la plegadora-encoladora fabrica el estuche vacío después de la impresión y el troquelado. El sistema de alimentación separa las piezas troqueladas y las guías de alineación las posicionan. El proceso de plegado y encolado une los paneles previstos, y la sección de compresión mantiene cerrada la unión encolada hasta la sección de salida. En la industria del envase, estas suelen ser etapas de producción independientes. El destino del estuche es tan importante como la forma en que sale de esta máquina. La eficiencia del envasado depende de la unión realizada en la planta de transformación y del formado de la caja que tiene lugar en la estuchadora.
¿Dónde termina la transformación del estuche y empieza el estuchado?
La transformación del estuche termina cuando se entrega plegado y encolado para la siguiente operación. La estuchadora lo montará, introducirá el producto o una muestra de prueba y cerrará el envase. El transformador suministra muestras plegadas en plano y encoladas; el envasador comprueba su apertura y alimentación en las condiciones de manipulación acordadas.
En un estuche con solapas de cierre, la unión del fabricante suele pegar el lateral de la funda. Las solapas de los extremos cumplen otra función y se cierran más adelante. Si el plano especifica un fondo automático encolado, el transformador debe plegar y encolar solapas adicionales en el fondo. La guía de tipos de estuche del Paperboard Packaging Council explica por qué hay que considerar conjuntamente el nombre del cierre y la configuración de la encoladora.
Los catálogos de maquinaria para envases pueden agrupar los equipos para fabricar cajas de cartón ondulado y las encoladoras para cartón compacto. Una encoladora semiautomática es una opción para trabajos intermitentes con alimentación manual; una línea totalmente automática puede ser adecuada si la prueba con muestras demuestra que cumple los requisitos de alimentación y manipulación. Una plegadora-encoladora flexográfica puede integrarse en una línea de cartón ondulado, en la que la impresión flexográfica y el ranurado preceden al plegado del cartón ondulado. Esta configuración permite procesar una caja de cartón ondulado de forma distinta a un estuche farmacéutico fino. Esta guía se centra en estuches de cartoncillo para envases secundarios; la capacidad para trabajar con cartón ondulado no demuestra que la máquina pueda procesar piezas troqueladas farmacéuticas pequeñas e impresas.
Elija la máquina a partir de la pieza troquelada real
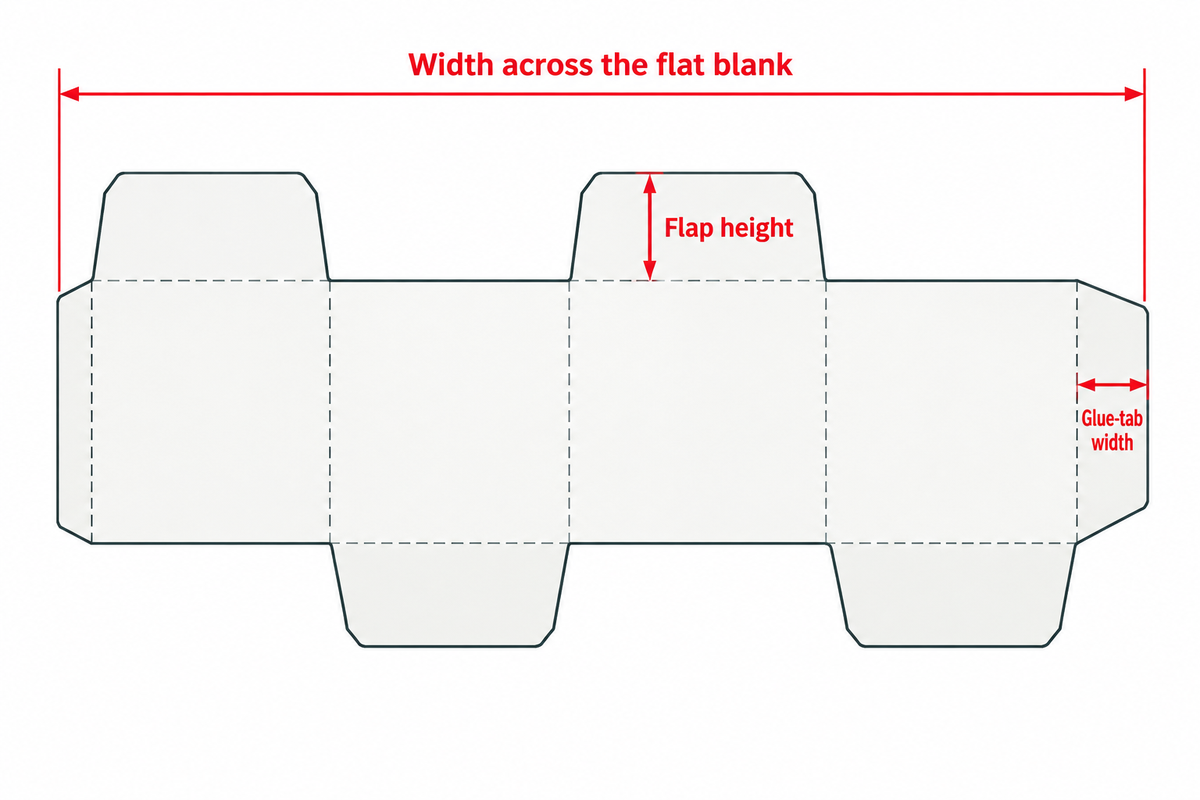
Elija herramientas para encolado lineal si el estuche solo tiene una unión lateral encolada, o añada el equipo de plegado del fondo si lleva solapas de fondo automático encoladas. Después, sitúe la pieza troquelada en el plano del proveedor con la orientación de alimentación correcta e indique el largo, el ancho, las solapas de encolado y todas las líneas de hendido.
Las dimensiones del estuche montado, por sí solas, no bastan para determinar los puntos de contacto de las correas y las guías. Defina las necesidades de producción a partir de toda la gama de piezas troqueladas de los trabajos que realiza.
¿Qué plegadora-encoladora admite el estuche más pequeño?
Para las piezas troqueladas de encolado lineal más pequeñas, empiece por la CW-G-650: en la tabla de planos de Cenwan figuran 130–650 mm para la CW-G-650 y 140–880 mm para la CW-G-880 en la misma dimensión A+B+C+D+E. El modelo más ancho eleva en 10 mm el mínimo indicado. Pruebe la pieza troquelada real más pequeña, con el material impreso y el recubrimiento correspondientes; compruebe si se alimenta y pliega repetidamente sin perder la alineación. La guía de plegadoras-encoladoras para cajas pequeñas abarca el modelo y el rango de formatos más amplios.
Cenwan indica una altura mínima de solapa de 25 mm y un rango de pestaña de encolado de 30–100 mm para la CW-G-650. Para la CW-G-880, el rango indicado de pestaña de encolado es de 25–120 mm. Si la solapa de encolado es corta, compruebe el solape real y la compatibilidad con el estuche, no solo la anchura total.
Pida al impresor material de producción, incluido el barniz o laminado real de la zona de la solapa de encolado. Dos muestras de estuche con el mismo contorno pueden comportarse de forma distinta si cambia el cartón o el acabado. Lleve ambas si se van a utilizar las dos. Indique la dirección de la fibra cuando figure en el plano o en la especificación del material; una muestra sin imprimir puede demostrar el recorrido de la pieza, pero no permite probar la unión impresa.
Si dos versiones gráficas comparten el mismo troquel y cartón, es posible que se pueda reutilizar la configuración mecánica. La comprobación del diseño impreso requiere un cambio propio. Pida al proveedor que demuestre cómo selecciona la referencia del siguiente trabajo y cómo gestiona la línea una muestra con una versión incorrecta. Una receta servo guardada puede mejorar la eficiencia y la precisión de la preparación al recuperar las posiciones de la máquina, pero no puede verificar que la pila cargada corresponda al diseño impreso indicado en la hoja de trabajo.
Cuándo añadir inspección o braille en línea
Elija inspección o estampado en relieve integrado en la encoladora para trabajos recurrentes que requieran esa función. Una plegadora-encoladora automática estándar puede realizar trabajos de encolado lineal en entornos de producción con inspección independiente. Si la encoladora va a estampar el estuche en relieve, compare las velocidades de prueba con el módulo de estampado activado y desactivado.
¿Una plegadora-encoladora para envases farmacéuticos necesita braille en línea?
Sí. Incluya braille en línea si el diseño aprobado requiere el estampado en relieve y la plegadora-encoladora va a realizar esa etapa. Si las piezas troqueladas aprobadas llegan ya estampadas, páselas por las secciones de plegado, compresión y salida para comprobar el resultado final. Acuerde con el comprador cómo se evaluarán la legibilidad y los daños en los paneles de los estuches conservados, en las condiciones especificadas.
Los datos técnicos de Diana Pharma 85 de HEIDELBERG indican un máximo de 250 m/min y una velocidad de 300 m/min sin el módulo de braille activo. Son especificaciones de esa máquina. Durante la prueba, mantenga el módulo en funcionamiento para los trabajos que lo requieran.
La misma ficha de Diana indica límites de tamaño distintos para cada tipo de caja. El largo del estuche de encolado lineal es de 55–400 mm y el ancho mínimo, de 75 mm, o 45 mm con la opción para cajas pequeñas. El largo del estuche con fondo automático es de 80–600 mm y el ancho mínimo, de 146 mm. En ambos apartados se indica cartón compacto de 200–600 g/m². Evalúe cada tipo según su propio plano; el mínimo para encolado lineal no sustituye una prueba del fondo automático.
Una comprobación de impresión o de código compara la identidad con una referencia; un sensor de cola comprueba el rastro de adhesivo en la zona supervisada. Para evaluar la resistencia de la unión hay que probar el estuche encolado. Si el proveedor ofrece una aplicación de cola ajustable, registre los parámetros utilizados con la muestra recubierta para poder reproducir la unión. El sistema de inspección ACCUCHECK de BOBST, por ejemplo, indica la expulsión automática como una capacidad independiente. No convierte una inspección de impresión en una prueba de la unión. Tenga a mano las comprobaciones de serialización y calidad de impresión del sitio si necesita también información sobre los requisitos de código o impresión.
Qué anotar en la hoja de prueba de estuches
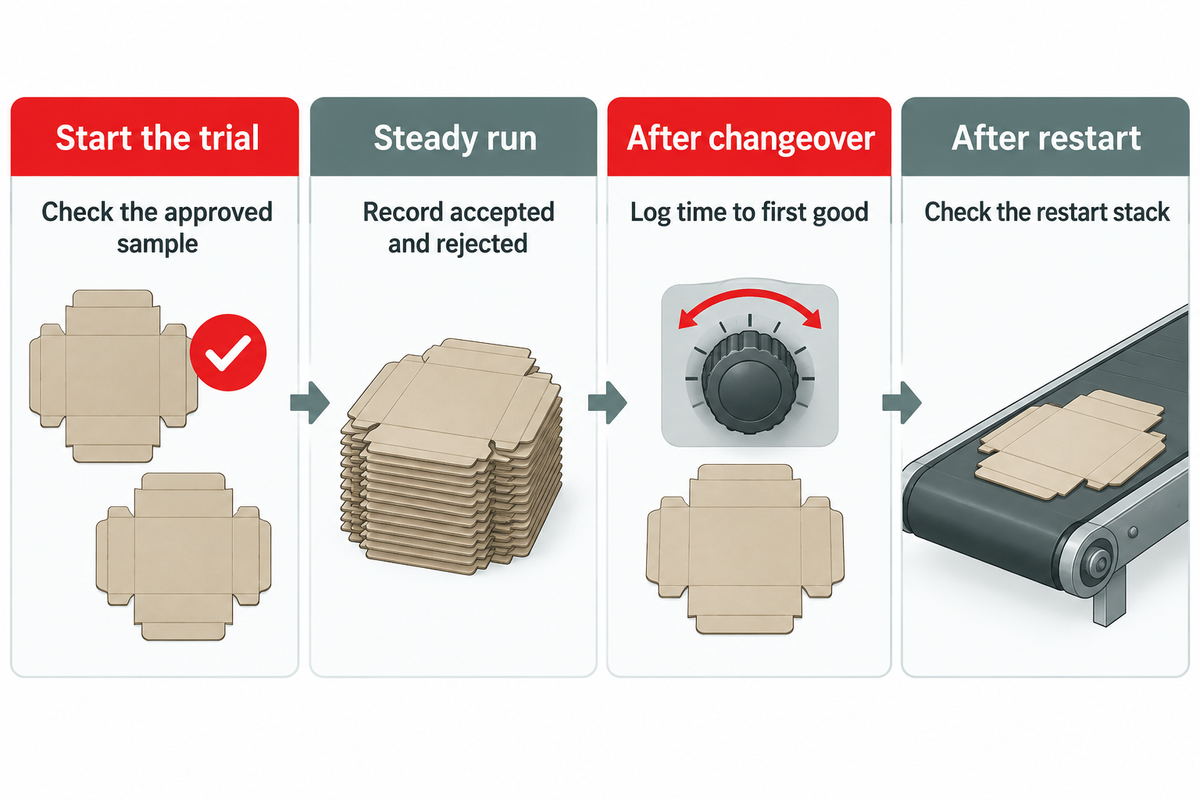
Utilice la misma hoja de prueba de estuches para todas las ofertas. Anote para cada muestra el material, la revisión del troquel, el diseño impreso, la orientación de alimentación, el adhesivo y las opciones en uso. Acuerde con el personal de producción y calidad los criterios de aceptación y cómo documentar una muestra fallida; determine también si hay que repetir alguna comprobación después de almacenar o trasladar los estuches.
| Tipo de muestra o condición de prueba | Qué observar | Datos que deben conservarse | Responsable de la decisión |
|---|---|---|---|
| Estuche de producción habitual | Procese con la configuración acordada; cuente las piezas alimentadas, los rechazos y la producción aceptada | Registro de producción y estuches aceptados identificados | Producción |
| Pieza troquelada de producción más estrecha | Observe la alimentación y la posición del pliegue después de la preparación y el reinicio | Orientación según el plano, registro de paradas y primera pila aceptada | Producción y proveedor |
| Cartón recubierto con una unión lateral difícil | Compruebe el rastro de cola y, por separado, pruebe la unión encolada | Muestras de la unión, referencias del material y del adhesivo, resultado de la prueba acordada | Calidad |
| Misma línea de troquel, muestra con diseño impreso incorrecto | Demuestre la detección de identidad y la desviación física cuando se especifique | Piezas de prueba marcadas y recuento en las salidas de rechazo y de producto aceptado | Calidad y proveedor |
| Parada y reinicio | Identifique los estuches que quedan entre la aplicación de cola y la compresión | Registro del reinicio y pila sospechosa separada | Producción y calidad |
| Repetición de un trabajo guardado | Cronometre el cambio hasta que salga una pila aceptable | Horas de inicio y fin, ajustes manuales | Producción |
| Estructura de caja distinta | Pruebe las herramientas ofertadas con el plano que incluya más pliegues | Identificación de las herramientas y muestra de estuche firmada | Proveedor y compras |
| Estuche con braille en relieve, si se requiere | Compruebe los criterios acordados de braille e impresión después de la compresión | Referencia aprobada y muestras acabadas conservadas | Calidad |
| Estuche tras el periodo de espera acordado | Compruebe la apertura y la transferencia al equipo real de carga de estuches | Identificación de la muestra conservada y resultado de apertura en la etapa posterior | Equipo de producción receptor |
¿Cómo pueden los compradores verificar que se ha retirado un estuche señalado?
Pase las piezas de prueba marcadas por la configuración de inspección acordada. Documente cada pieza introducida, cada detección y cada pieza recuperada físicamente en la salida de rechazo. Compruebe que ninguna pieza marcada llegue a la pila de producto aceptado y que los estuches válidos sigan avanzando. Utilice un procedimiento de prueba documentado e implantado y distinga las piezas de prueba de los rechazos habituales de producción.
Haga una pausa y reinicie según lo acordado para la prueba. La publicación de patente EP3941733B1, que indica a WH Leary Co como titular, describe cómo una parada puede dejar estuches encolados que aún no se han plegado o comprimido por completo. Expone la respuesta técnica de un proveedor. Registre qué ocurre en la máquina ofertada desde el reinicio hasta la primera pila aceptada, independientemente del diseño de rechazo que utilice.
Guarde un lote de estuches planos encolados para abrirlos más adelante, en la línea receptora o en la prueba de manipulación acordada. La investigación de Berry y sus colaboradores analizó la humedad y la recuperación elástica durante el hendido, el plegado y el posterior montaje. Decida qué se considera aceptable según la especificación de sus propios estuches. Si la apertura cambia después del almacenamiento, comunique el resultado de apertura posterior junto con el recuento del transformador, manteniendo fija la definición de producción aceptada.
Si la limitación está en la unión, compruebe la integridad estructural de la muestra encolada. Después, utilice las comprobaciones del rastro de adhesivo y de la unión para preparar preguntas sobre el sistema de aplicación ofertado y el adhesivo de producción.
Compare las ofertas según las cajas aceptadas por turno
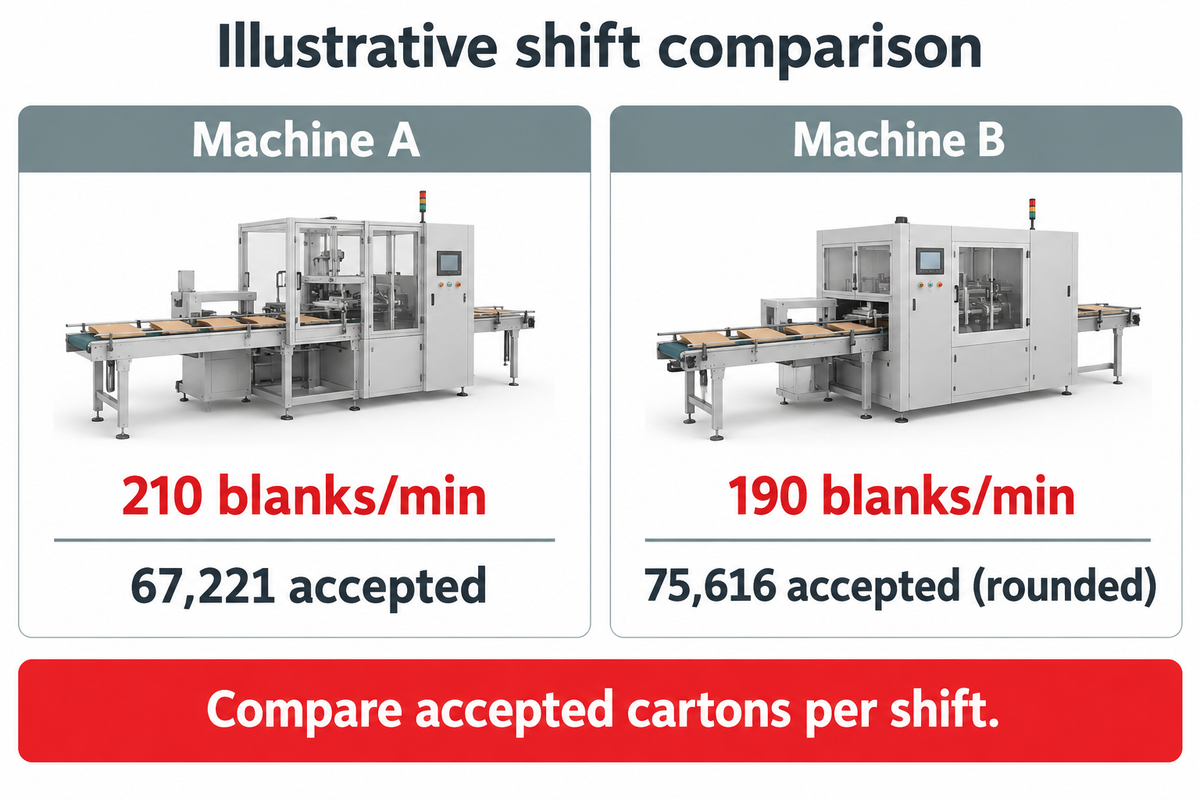
Compare los equipos según las piezas troqueladas contadas por minuto de funcionamiento, los minutos disponibles y la proporción aceptada durante ese periodo. Utilice los mismos límites de inicio y fin para ambas pruebas. Según Cenwan, la velocidad máxima de la línea en vacío es de 400 m/min para la serie de cajas pequeñas.
Anote por separado el tiempo de parada y el tiempo dedicado a los cambios de formato. La producción a alta velocidad solo mejora la productividad si la línea sigue entregando cajas aceptadas entre cambios. Para aumentar la eficiencia de producción, primero hay que identificar la pérdida que más tiempo consume del turno programado. Al comparar productividad y eficiencia, mida el cambio desde la última pila aceptada del trabajo anterior hasta la primera pila aceptada del nuevo trabajo. Registre por separado las paradas breves y el tiempo improductivo frente al tiempo de funcionamiento a velocidad reducida. El marco de pérdidas de equipos de la U.S. Environmental Protection Agency distingue por el mismo motivo el tiempo de preparación, el tiempo en espera, la velocidad reducida y los defectos: cada pérdida constituye una oportunidad de mejora distinta.
Comparación de cajas aceptadas por turno
Cajas aceptadas = piezas troqueladas por minuto de funcionamiento × minutos de funcionamiento × proporción aceptada. Minutos de funcionamiento = minutos programados menos minutos de cambio de formato y otras paradas. Para esta hoja de cálculo, considere una caja por pieza troquelada. Si las velocidades varían sustancialmente a lo largo del turno, utilice los recuentos medidos de alimentación y aceptación de cada trabajo.
| Dato o resultado | Máquina A | Máquina B |
|---|---|---|
| Alimentación durante el funcionamiento | 210 piezas troqueladas/min | 190 piezas troqueladas/min |
| Tiempo por cambio | 30 min | 12 min |
| Tiempo total de cambio de formato | 120 min | 48 min |
| Otro tiempo de parada | 30 min | 30 min |
| Tiempo de funcionamiento | 330 min | 402 min |
| Proporción aceptada durante el funcionamiento | 97 % | 99 % |
| Estimación de cajas aceptadas | 67.221 | 75.616, redondeado |
| Coste del turno que debe introducirse | Coste real de la máquina A | Coste real de la máquina B |
| Coste por cada 1.000 cajas aceptadas | Divida el coste del turno de A por las cajas aceptadas y multiplique por 1.000 | Divida el coste del turno de B por las cajas aceptadas y multiplique por 1.000 |
Multiplique 210 × 330 × 0.97 para A y 190 × 402 × 0.99 para B. La máquina B, pese a ofrecer una alimentación más lenta durante el funcionamiento, produce unas 8.395 cajas aceptadas más. La comparación cambia si varía el número de cambios de formato o el porcentaje de cajas rechazadas. Cuente por separado los residuos generados durante un cambio de formato si quedan fuera de la muestra de producción.
Para comparar costes, divida el coste asignado a un turno por el recuento de cajas aceptadas y multiplique por 1.000. Incluya los mismos costes en ambos casos: mano de obra, adhesivo, gestión de residuos y costes del equipo, asignados según el mismo criterio. En este caso, B aporta capacidad de producción. Compare los costes unitarios con los costes reales por turno de cada oferta. Si una línea más rápida no modifica la plantilla ni las horas pagadas, distinga el tiempo liberado de una reducción de los costes laborales. Utilice la herramienta de estimación de velocidad de línea y largo del estuche para una estimación inicial de la producción efectiva; para decidir una compra, sustitúyala por el recuento de piezas troqueladas.
¿Qué factores determinan el precio de una plegadora-encoladora para envases farmacéuticos?
El ancho de la máquina, algunos tipos de estuche compatibles y los módulos instalados influyen en el precio. Pida precios por separado para la inspección y expulsión, el estampado de braille, la automatización de los cambios de formato y el equipo de salida, aparte de la máquina base. El ejemplo de coste total de propiedad de Cenwan utiliza $120.000 para una CW-G nueva y $6.000 para instalación y formación. Son datos de partida para un modelo. Compare las ofertas instaladas sumando el transporte, la formación, la instalación y los recambios con el mismo criterio.
La guía de costes de la Association for Packaging and Processing Technologies incluye los costes de explotación y mantenimiento junto al coste de compra. Evalúe la rentabilidad durante el mismo periodo de explotación. Determine qué consumibles o recambios afectarán al presupuesto, qué servicio posventa se incluye y qué entrega la línea a la siguiente etapa de producción. Esto importa tanto en un trabajo de gran volumen como en una tirada corta: una apiladora más lenta puede marcar el ritmo de toda la línea.
Preseleccione máquinas según los datos que pueda demostrar cada proveedor
Si el plano del catálogo se ajusta a la pieza troquelada y el proveedor puede procesar las uniones necesarias, se puede preseleccionar una configuración compacta Cenwan CW-G. Lo mismo se aplica a la Diana Pharma 85 comercializada por HEIDELBERG si el trabajo requiere estampado en relieve en línea y encaja en el rango de estuches indicado. Por ahora, considérelas dos formas distintas de configurar una plegadora-encoladora de estuches; las ofertas solo se pueden comparar cuando ambos proveedores prueban el mismo trabajo y comunican los mismos resultados.
Pida a cada proveedor que detalle el alimentador, las estaciones de plegado, el sistema de encolado, el equipo de inspección y la unidad de rechazo reales. Una propuesta puede enumerar varias soluciones de envasado; compruebe qué componentes incluye la oferta concreta. ¿Cómo se realizan los ajustes cuando cambian los requisitos de producción? ¿El servicio posventa cubre un segundo formato de estuche? En el sector del envase, las características de una máquina industrial que reducen el esfuerzo de preparación pueden ser distintas de las que mantienen la posición de plegado en una solapa corta. Un estuche identificado como de fondo automático o de cuatro esquinas en la página de una gama puede requerir herramientas que no estén incluidas en la configuración ofertada. Solicite por escrito la configuración de la máquina ofertada, sobre todo si dos catálogos utilizan números de modelo parecidos.
Separe las comprobaciones que pueden hacerse en la fábrica del proveedor de las que dependen de su planta. Una demostración con una tirada de muestras puede mostrar el comportamiento de la alimentación y de las uniones en el equipo ofertado. Incluya los materiales de envasado que comprará y anote las comprobaciones en el registro de calidad del producto. Una prueba en planta puede verificar la línea instalada y su conexión con la apiladora o estuchadora. La guía de pruebas de aceptación de OpX diferencia las pruebas en fábrica de las realizadas en planta. Acuerde de antemano qué resultados se transferirán y cuáles habrá que repetir después de la instalación.
Envíe un paquete de prueba de estuches antes de emitir el pedido de compra
Envíe las revisiones del troquel, muestras reales de cartón e impresión, las cantidades previstas por pedido, el número previsto de cambios de formato diarios y los requisitos de inspección en la salida. Identifique los trabajos que requieren estampado en relieve o comprobaciones de identidad. Solicite una prueba programada y una lista por escrito de las opciones incluidas. Conserve junto con las ofertas los identificadores de las muestras, los recuentos y las notas reales de preparación para que compras pueda comparar las propuestas más adelante.
¿Tiene un estuche farmacéutico difícil o varias versiones del mismo troquel? Hable con Cenwan sobre la prueba de los estuches. Comparta los planos y materiales reales, y solicite una oferta de configuración que especifique qué comprobaciones se pueden demostrar antes de la compra.
Preguntas frecuentes
¿Qué debo comprobar al probar una plegadora-encoladora usada?
Procese sus piezas troqueladas reales en la máquina tal como se ofrece, incluidos los equipos de inspección o rechazo que formen parte del precio.
Pregunte si se incluyen los útiles, los manuales y los recambios, y si hay asistencia técnica disponible para los controles existentes. Aunque hoy la encoladora funcione de forma aceptable, puede que necesite reservar un presupuesto aparte para la instalación, las piezas de desgaste o la formación.
¿Qué características conviene priorizar al elegir equipos de envasado?
Priorice el alimentador, los útiles para el tipo de caja, la aplicación de adhesivo y las funciones de inspección que necesite para los pedidos que ya tiene.
Si cambia de formato con frecuencia, pida al operario que procese el siguiente trabajo en lugar de limitarse a observar cómo se carga una receta guardada. Si la línea se detiene habitualmente por el mismo motivo, compruebe qué función permite resolver ese problema antes de pagar por un accionamiento más rápido o una máquina de mayor tamaño. Para reducir el tiempo de parada, hace falta un cambio de formato repetible, no solo un motor más rápido.
¿Qué ventajas concretas aporta la automatización a la maquinaria para fabricar cajas?
La automatización puede repetir ajustes, contar las cajas de cartón y realizar operaciones que, de otro modo, dependerían del operario. En la fabricación de cajas de cartón, estos cambios pueden mejorar la eficiencia operativa cuando el problema está en repetir la preparación.
Su valor depende de la operación que consuma tiempo o genere desperdicios en su planta. Recuperar los ajustes guardados puede facilitar la repetición de trabajos, pero cualquier pieza troquelada nueva sigue necesitando aprobación. Mida el cambio de formato completo y cuente las cajas de cartón conformes para ver cuánto tiempo de producción recupera esa función.
¿Incluye el presupuesto el embalaje de las cajas plegadas en plano en cajas de transporte?
Solo si el presupuesto incluye una estación de embalaje en cajas de transporte o define el alcance de las operaciones de embalaje posteriores.
Pregunte dónde deja la encoladora las cajas de cartón, quién las cuenta y apila, y si se colocan en cajas de transporte manualmente o con equipos independientes.
¿Se puede iniciar una prueba de producción de cajas de cartón antes de seleccionar el adhesivo definitivo?
Sí, si separa la prueba mecánica de la aceptación de las cajas de cartón encoladas.
Empiece por comprobar si la pieza troquelada real se alimenta, se alinea y se pliega de forma uniforme. Documente qué adhesivo se utilizó en las muestras provisionales y marque como provisional el resultado del ensayo de unión. Cuando estén disponibles el adhesivo definitivo y el cartón impreso, repita la prueba de unión con la configuración de producción y las condiciones de acondicionamiento acordadas. Una pieza troquelada mecánicamente correcta puede requerir otro proceso de unión si cambia el recubrimiento o el adhesivo.
¿Por qué es importante la calidad en las máquinas plegadoras-encoladoras?
Una unión lateral encolada débil o una caja de cartón descuadrada pueden interrumpir la manipulación en las operaciones posteriores.
Conserve muestras identificadas del arranque y del funcionamiento estable. Si surge un problema más adelante, esos datos ayudan a distinguir los defectos originados en la plegadora-encoladora de los cambios producidos durante el almacenamiento o el traslado.
¿Cómo elijo la plegadora-encoladora adecuada si quizá incorpore un segundo tipo de caja de cartón el año que viene?
Elija una máquina para los trabajos actuales que ya estén validados y solicite por escrito una opción de ampliación para el nuevo tipo de caja de cartón.
Por ejemplo, añadir un fondo encolado puede requerir elementos que no tenga su configuración de encolado lineal. Pregunte al proveedor qué se puede instalar más adelante, en qué consiste el cambio de formato y si ambos formatos caben en el bastidor ofertado. Si el siguiente diseño ya está dibujado, llévelo a la prueba. Si aún es una posibilidad, compare el coste de reservar esa capacidad con el de incorporarla más adelante.
Referencias y fuentes
- Paperboard Packaging Council, diseños de estuches de cartón.
- Cenwan Machine, especificaciones de la plegadora-encoladora para cajas pequeñas.
- HEIDELBERG, datos técnicos de Diana Pharma 85.
- BOBST, sistema de inspección en línea ACCUCHECK.
- Patente europea EP3941733B1, sistema de rechazo de cajas de cartón.
- Berry et al., condiciones ambientales y rendimiento del cartoncillo, 2005.
- Agencia de Protección Ambiental de Estados Unidos, categorías de pérdidas de equipos.
- OpX Leadership Network, guía sobre pruebas de aceptación; PMMI, guía sobre el coste total de propiedad de la maquinaria.