Póngase en contacto con Cenwan Machine Company


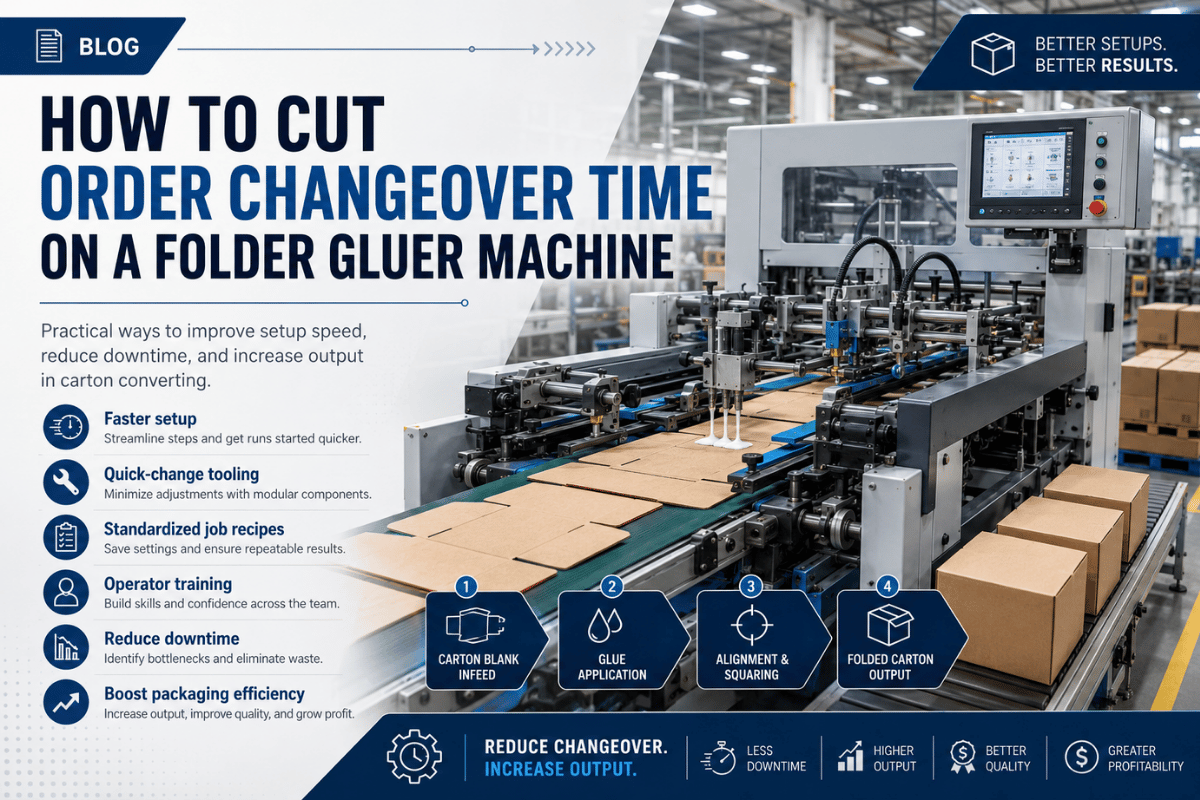
El tiempo de cambio de pedido en una máquina plegadora-encoladora es el intervalo entre la última caja buena de un trabajo y la primera caja buena del siguiente. En tiradas cortas, ese intervalo resta capacidad sin que apenas se note, más que una velocidad de producción baja. Esta guía le muestra cómo reducir el tiempo de cambio de pedido en una máquina plegadora-encoladora aplicando el método de reducción de tiempos de preparación que Toyota utilizó como base de la producción ajustada. Lo desglosamos en una auditoría de cuatro bloques, una escala de dificultad según el formato de caja y una hoja de cálculo de rentabilidad que puede aplicar a su propia línea esta semana.
Cambio de formato de un vistazo
| Qué significa «tiempo de cambio» | Última caja buena del trabajo A → primera caja buena del trabajo B |
| Objetivo SMED | Un solo dígito (menos de 10 min) en un cambio entre formatos similares |
| Principal oportunidad de mejora | Convertir la preparación interna (con la máquina parada) en preparación externa (con la máquina en marcha) |
| Formatos de caja más complejos | Fondo automático Crash y cajas de 4/6 puntos (más secciones, registro más ajustado) |
| Cómo mantener la mejora | Un procedimiento de cambio de pedido por escrito y el seguimiento del tiempo de cambio vinculado a la disponibilidad del OEE |
¿Qué se considera «tiempo de cambio» en una plegadora-encoladora?
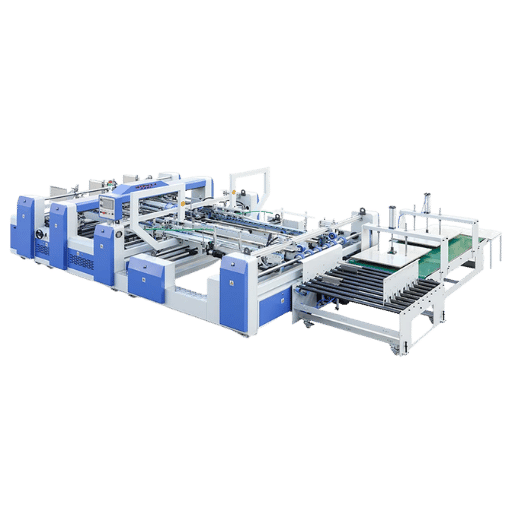
El tiempo de cambio es el intervalo entre la última caja buena fabricada para el pedido anterior y la primera caja buena y vendible del pedido siguiente. Esta definición importa porque muchos operarios solo cuentan la parte más evidente —mover físicamente las guías y las cintas— y no tienen en cuenta el tiempo que sigue corriendo mientras buscan un depósito de cola, esperan a que se apruebe una muestra o vuelven a alimentar una plancha troquelada tras un atasco. Todo lo que ocurre entre esas dos cajas buenas forma parte del cambio, tanto si alguien está usando una llave como si no.
Conviene distinguir dos términos que suelen usarse indistintamente. El cambio de pedido es toda la transición entre un trabajo y el siguiente. La puesta a punto es la parte de esa transición dedicada a ajustar la máquina, configurar la sección de encolado y escuadrar la sección de plegado hasta lograr un registro correcto y una producción uniforme. Para reducir el tiempo de cambio, hay que actuar sobre ambos aspectos: la puesta a punto y las esperas, los desplazamientos y las búsquedas que la rodean.
¿Cuánto debería durar un cambio de pedido en una plegadora-encoladora?
No hay una única cifra válida, porque una caja lineal fabricada con el mismo cartón que acaba de procesar es muy distinta de una caja con fondo automático Crash y un gramaje nuevo. Como referencia: un cambio a un formato similar en una línea bien organizada debería llevar pocos minutos; un cambio de formato moderado, entre 10–30 minutos; y un cambio completo de formato y material puede llevar 45 minutos o más de una hora en una máquina antigua con ajustes manuales. Estos intervalos son habituales en planta, pero no constituyen una norma. El objetivo no es alcanzar un referente fijado por otros, sino medir sus propios cambios de formato, clasificarlos por formato de caja y reducir los más lentos. Una máquina plegadora-encoladora moderna con recetas guardadas reduce los tres intervalos.
💡 Idea clave
Si su registro de cambios solo contabiliza el «tiempo con la llave», está midiendo la puesta a punto, no el cambio completo. Ponga en marcha el cronómetro con la última caja buena y párelo con la siguiente: normalmente, el tiempo registrado se duplica, y en esa mitad oculta están las mejoras más fáciles de conseguir.
Lo que realmente cuestan los cambios lentos
Antes de gastar dinero en reducir el tiempo de cambio, calcule cuánto le cuesta el problema. Esa cifra justificará el proyecto ante quien deba aprobarlo. El cálculo es sencillo y el resultado suele ser incómodo. Los cambios restan tiempo de producción, por lo que reducen directamente la disponibilidad de su eficacia global de los equipos (OEE), donde la puesta a punto es una de las «Seis grandes pérdidas» clásicas. Cada minuto que la máquina está parada para cambiar de pedido es un minuto en el que no puede producir cajas vendibles.
Hoja de cálculo de rentabilidad del cambio de pedido
Aplique este cálculo con sus propios datos; es el tipo de recurso que otras plantas copian discretamente:
- A, coste total de la línea por hora (máquina + operarios + gastos generales), por ejemplo, la tarifa por hora de máquina que le facilite el equipo financiero.
- B, duración media del cambio en minutos, medida desde la última caja buena hasta la primera caja buena.
- C, número de cambios de pedido al día.
- D, días laborables al año.
- Coste anual de los cambios = (A ÷ 60) × B × C × D.
- Ahorro al reducir los cambios un 50 % = esa cifra × 0.5.
Veamos un ejemplo: una línea con un coste de $180 por hora, cambios de 35 minutos de media, cuatro cambios al día y 250 días de trabajo al año pierde aproximadamente $105.000 al año en cambios de pedido. Si reduce el tiempo de cambio a la mitad, recupera unos $52.000 para la planta, sin añadir capacidad ni contratar personal y con la misma máquina. Esas cifras son solo ejemplos; lo importante es introducir sus propios datos. A medida que aumenta la producción de tiradas cortas y múltiples SKU, sube el valor de C y cada trimestre resulta más rentable reducir los cambios. Si necesita una versión estructurada para una línea automatizada, nuestra calculadora de rentabilidad del ahorro en mano de obra sigue la misma lógica e incluye el personal.
El método SMED: separar la preparación interna de la externa
La mayoría de las listas de «10 consejos» no funcionan porque ofrecen tácticas sin un marco para organizarlas. Ese marco es SMED (cambio de troquel en un solo dígito de minutos), desarrollado por el ingeniero industrial Shigeo Shingo y pieza clave del Sistema de Producción de Toyota. Su objetivo es claro: reducir el cambio a menos de 10 minutos, tratando la preparación como un proceso que se debe diseñar, no como una tarea que hay que apresurar. Tanto el Lean Enterprise Institute como el NIST Manufacturing Extension Partnership enseñan los mismos principios, y cuatro décadas de estudios académicos sobre reducción de tiempos de preparación confirman su eficacia en distintos tipos de máquinas.
¿Qué diferencia hay entre la preparación interna y la externa?
La preparación interna comprende las tareas que solo pueden hacerse con la máquina parada, como escuadrar la sección de plegado, recolocar las barras portaherramientas o enhebrar una nueva plancha troquelada. La preparación externa comprende las tareas que pueden hacerse mientras sigue en marcha el trabajo anterior, como preparar las planchas del siguiente pedido, mezclar y cargar la cola, recuperar la receta y disponer las herramientas. La medida más eficaz de SMED es convertir tareas internas en externas, porque el trabajo externo se realiza durante un tiempo que ya está pagando, sin parar la máquina. Los estudios sobre reducción de tiempos de preparación suelen demostrar que basta con separar y convertir estas dos categorías para acortar considerablemente los cambios, incluso antes de comprar equipos nuevos.
SMED consta de tres etapas: separar la preparación interna de la externa, convertir en externa tanta preparación interna como sea posible y, por último, agilizar las tareas internas restantes. Para aplicarlo a una plegadora-encoladora sin acabar con una lista de 40 tareas, agrupe el trabajo por bloques de la máquina.
Auditoría de preparación en 4 bloques
Observe un cambio de pedido y clasifique cada tarea como interna (I) o externa (E) dentro de cada bloque:
- AlimentadorPreparación de las planchas, ajustes de la guía lateral y altura de pila. La mayoría de las tareas de preparación pueden pasar a ser externas.
- Sección de plegadoGuías, barras portaherramientas, arados y ganchos. La mayoría son tareas internas, pero los preajustes y la preparación anticipada reducen el tiempo.
- Sección de encoladoPosición de la boquilla o rueda, tipo y volumen de adhesivo y patrón de aplicación. Mezclar y cargar la cola son tareas externas; ajustar la posición es una tarea interna.
- Salida y compresiónVelocidad de las cintas, presión y expulsión. Este bloque suele pasarse por alto.
«La mayor mejora en la mayoría de las líneas no se consigue con una llave más rápida, sino quitando tareas de la máquina parada. Cuando el equipo ve que puede preparar las planchas y mezclar la cola mientras sigue en marcha el trabajo actual, el tiempo de cambio baja antes incluso de tocar la máquina».
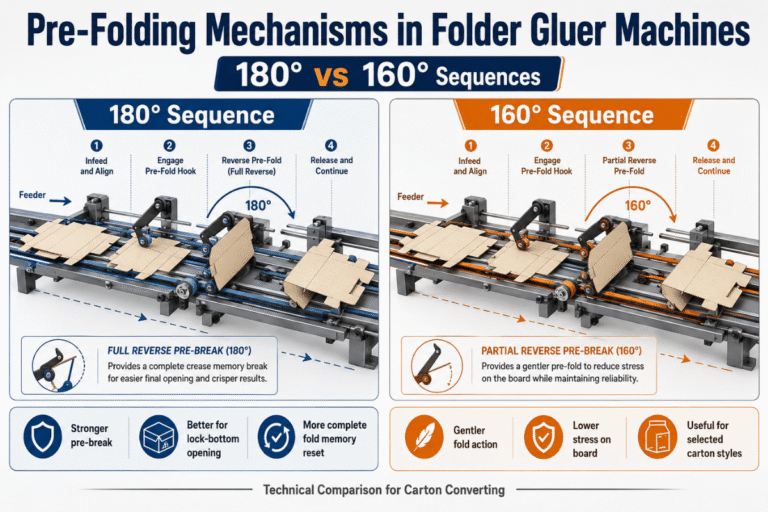
¿Qué aporta esto? Esta auditoría de preparación en 4 bloques convierte la vaga consigna de «ir más rápido» en una lista de tareas concretas que puede trasladar, eliminar o preparar de antemano. También indica qué bloque conviene automatizar primero si más adelante invierte en la línea. Los bloques de plegado y encolado interactúan con la geometría de los pliegues, por lo que conocer los mecanismos de preplegado y las secuencias de plegado resulta útil al optimizar la tercera etapa.
Aspectos de la máquina que reducen el tiempo de preparación
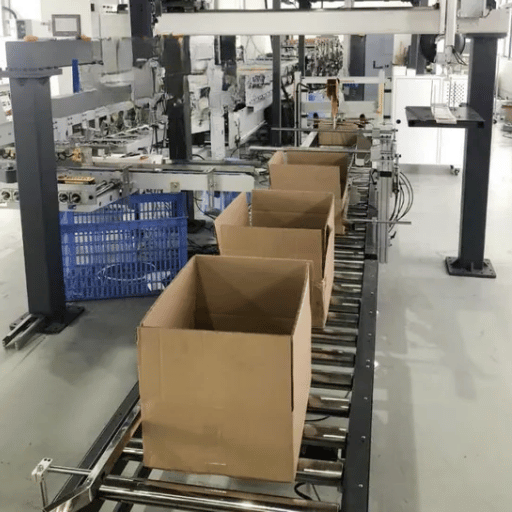
Una vez separadas las tareas internas de las externas, las características de la máquina determinan la rapidez con que se realizan las tareas internas restantes. Estas son las mejoras que conviene priorizar tanto en la máquina actual como en las especificaciones de la próxima.
- ✔Ajustes sin herramientasGuías, cintas y carriles que se ajustan a mano, sin perder tiempo buscando una llave. Evitan una de las pérdidas de tiempo más habituales en los ajustes manuales y ayudan a que los operarios nuevos trabajen con soltura antes.
- ✔Memoria de preajustes y recetasGuarde una configuración probada para cada caja y recupérela con una sola acción. Así, un ajuste manual largo se convierte en una recuperación casi instantánea y se eliminan las variaciones entre tiradas que aparecen cuando los operarios ajustan la máquina a ojo.
- ✔Barras portaherramientas y arados preajustadosEscalas graduadas y posiciones con cierre rápido para ajustar la sección de plegado con una medida concreta, sin tener que hacer cálculos a ojo.
- ✔Ayudas de registro y comprobación rápida de la primera cajaCuanto antes confirme que la caja está a escuadra y bien encolada, antes podrá detener el cronómetro del cambio.
Aquí es donde se unen la elección de la máquina y una buena disciplina de preparación. Diseñamos nuestras líneas de plegadoras-encoladoras automáticas y plegadoras-encoladoras de alta velocidad con recetas guardadas y ajustes sin herramientas precisamente porque los cálculos de la sección anterior reflejan la realidad: en trabajos con múltiples SKU, recuperar una configuración ahorra más tiempo que alcanzar una velocidad máxima elevada. Si está comparando modelos según su capacidad para cambiar de pedido, nuestra herramienta de selección de modelos permite filtrar las máquinas por las características anteriores.
📐 Nota de ingeniería
La sensibilidad del registro aumenta con la velocidad. Al subir la velocidad de la línea, una desalineación mecánica fija provoca un mayor desplazamiento lateral en cada caja. Por eso, una guía lateral algo suelta que no causa problemas a 150 m/min puede provocar atascos a 300 m/min. Al optimizar la preparación de una línea de alta velocidad, reduzca la tolerancia de la primera caja y compruebe que el solape de cola de la junta lateral se mantiene dentro de aproximadamente ±1 mm antes de dar por terminado el cambio. No acepte un ajuste «más o menos correcto» a baja velocidad para descubrir después el desvío tras producir mil cajas defectuosas.
Cómo varía el tiempo de cambio según el formato de caja
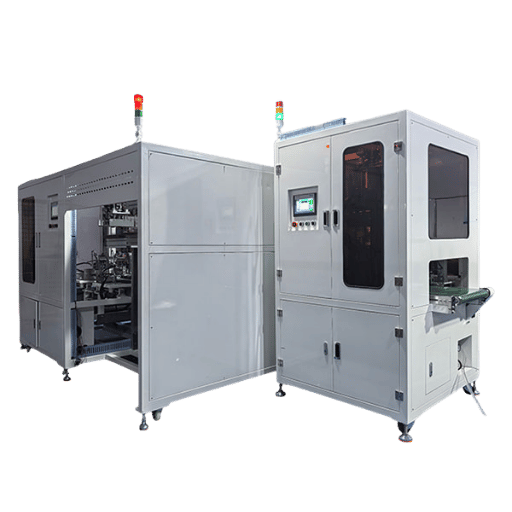
No todos los cambios son iguales, y tratarlos como si lo fueran es una de las causas de los errores de planificación. La dificultad depende del número de secciones de la máquina y de cambios de utillaje que requiere cada formato, así como de la precisión del registro. No existen tablas públicas con tiempos exactos para cada minuto, por lo que la escala siguiente clasifica el esfuerzo relativo de preparación según la complejidad mecánica y lo relaciona con los códigos de formatos de caja FEFCO. Use los intervalos como referencias habituales de planta y compárelos con sus propios registros; no son valores fijos.
| Formato de caja (FEFCO) | Secciones implicadas | Esfuerzo relativo del cambio |
|---|---|---|
| Caja lineal / RSC (0201) | Encolado de una sola junta lateral y plegado mínimo | ★ El más bajo: preparación más breve |
| Fondo automático / cierre a presión (0215) | Incluye arados y ganchos para formar el fondo | ★★ Moderado |
| Crash-lock / fondo automático (0713) | Preplegado + ganchos de fondo + registro preciso | ★★★ Alto |
| Caja de cuatro o seis puntos | Varios puntos de encolado + estaciones de plegado adicionales | ★★★★ El más alto: requiere el registro más preciso |
La escala de cambios según el formato de caja empieza a influir en la planificación en cuanto se reconoce que pasar de un fondo automático a una caja de cuatro puntos requiere mucho más tiempo que repetir el cambio de una caja lineal a otra. Las cajas FEFCO 0713 con fondo automático son populares precisamente porque se montan rápido en la fase posterior, pero la geometría del fondo hace que el cambio en la plegadora-encoladora sea más lento. Conocer el esfuerzo relativo permite agrupar y secuenciar los trabajos de forma deliberada (como se explica en la siguiente sección) y elegir la máquina adecuada: los trabajos específicos de plegado-encolado de cajas lineales se mantienen en una línea sencilla, mientras que las tiradas de cajas con fondo automático y de cajas de cuatro y seis puntos justifican máquinas diseñadas para ellas. Consulte nuestra guía sobre tipos de máquinas plegadoras-encoladoras para conocer en detalle qué máquina conviene para cada formato.
Establezca un procedimiento de cambio que los operarios sigan de verdad
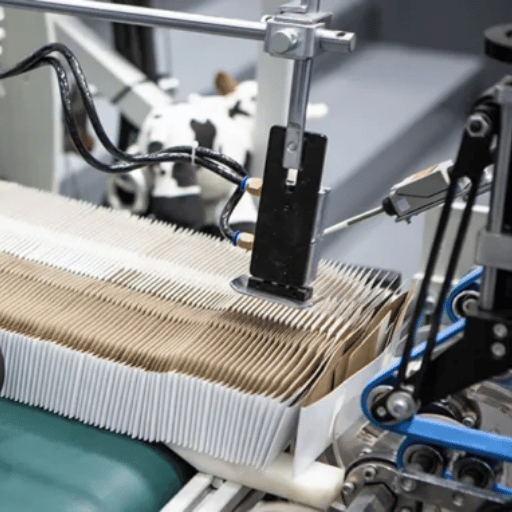
Un cambio rápido que solo puede hacer un operario no es una mejora: es un punto único de fallo. Un síntoma habitual aparece al cambiar de turno: cada operario tiene su propia manera de preparar la máquina y el nuevo turno suele repetir una puesta a punto que ya era correcta. Un veterano del sector contó que veía preparar de nuevo el mismo trabajo cada vez que cambiaba el equipo, simplemente porque no existía un procedimiento escrito. La solución es el trabajo estandarizado: un procedimiento documentado y repetible que cualquier operario formado pueda seguir de la misma manera.
- ✔Una ficha de preparación para cada cajaNúmero de receta, posiciones de las guías, ajustes de cola y comprobación de la primera caja, registrados una vez y reutilizados.
- ✔Un tablero de herramientasCada herramienta de cambio tiene un lugar etiquetado, para que nadie recorra la planta buscando una llave en mitad de la preparación.
- ✔Cambio en paralelo entre dos personasEn formatos complejos, divida las tareas del alimentador y de encolado entre dos personas para realizar a la vez las tareas internas, en lugar de hacerlas una tras otra.
- ✔Un control de la primera cajaDefina una comprobación de la «caja buena» antes de iniciar la tirada para detener el cronómetro al cumplir un criterio real, no por una impresión optimista.
⚠️ El error más habitual
Preparar la cola, las planchas y las herramientas después de parar la máquina. Así se hacen como internas tareas que son externas: justo el error que SMED busca eliminar. Prepare todo para el siguiente trabajo mientras sigue en marcha el actual y reducirá una parte del tiempo de cambio sin coste alguno.
Secuencie los trabajos para reducir el número y la duración de los cambios
El cambio más barato es el que no se hace. La planificación determina tanto la frecuencia de los cambios como su dificultad. Agrupe los formatos de caja y los grosores de cartón similares para convertir los costosos cambios de formato y material en cambios sencillos entre trabajos parecidos. Una regla práctica de las plantas con alta variedad de trabajos: no alterne una caja lineal, una de fondo automático, otra lineal y otra de fondo automático. Procese primero juntas las cajas lineales y después las de fondo automático para que la máquina mantenga los ajustes, en lugar de cambiar una y otra vez.
Guía para secuenciar trabajos (por formato de caja y cartón)
- Mismo formato y mismo cartón → procese los trabajos seguidos; el cambio será prácticamente nulo.
- Mismo formato y cartón diferente → agrupe los trabajos por grosor, de menor a mayor, para reducir los reajustes.
- Formato diferente y mismo cartón → agrupe los trabajos siguiendo la escala anterior, de los más sencillos a los más complejos.
- Formato y cartón diferentes → prográmelos al final y con la menor frecuencia posible; es el cambio más costoso.
Este es el matiz que suele pasar por alto la mayoría de los consejos de «producirlo todo por lotes»: los lotes más grandes reducen la frecuencia de los cambios de formato, pero aumentan el inventario de productos en curso y alargan los plazos de entrega, justo lo contrario de lo que busca un cliente de comercio electrónico con tiradas cortas. La teoría Lean considera los lotes grandes un coste, no una ventaja gratuita. La respuesta adecuada es encontrar un punto de equilibrio: producir lotes lo bastante grandes para que los cambios de formato sean asumibles, pero no tanto como para que las cajas terminadas se queden en el suelo esperando un camión. A medida que SMED reduce los cambios de formato a pocos minutos, ese equilibrio se desplaza hacia lotes más pequeños, porque unos cambios baratos hacen viables las tiradas cortas. Ese es el objetivo estratégico: los cambios rápidos de formato no solo ahorran minutos de preparación, sino que permiten trabajar con lotes más pequeños y responder mejor.
Mida los cambios para que las mejoras perduren: seguimiento del cambio y del OEE
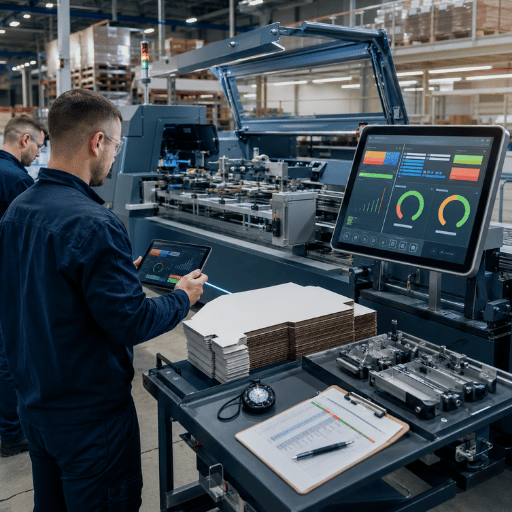
Las mejoras que no se miden se pierden poco a poco. Para que las mejoras en los cambios perduren, cronometre todos de la misma manera —desde la última caja buena hasta la primera— y anote el formato de caja. Un cronómetro y una hoja compartida dan mejor resultado que un sistema sofisticado que nadie rellena. Al cabo de unas semanas, verá con claridad qué formatos, turnos y pasos consumen más tiempo.
Después, relacione los datos con el OEE. El cambio de pedido reduce la disponibilidad, que se calcula dividiendo el tiempo de funcionamiento por el tiempo de producción planificado. Según el marco ISO 22400 para los indicadores clave de rendimiento de fabricación, cada minuto que se traslada de los cambios a la producción aumenta la disponibilidad y, con ella, el OEE total. Así obtiene una cifra que la dirección ya sigue para demostrar que el proyecto funciona. Fije un objetivo —por ejemplo, reducir un 40 % este trimestre el tiempo medio de cambio para cajas con fondo automático—, publique la cifra semanal en un tablón y las mejoras se mantendrán porque todo el mundo podrá verlas.
💡 Idea clave
Vincule los minutos de cambio a la disponibilidad del OEE y convertirá un indicador de planta en uno útil para la dirección. Esa relación permite mantener la financiación de un programa de reducción de tiempos de preparación cuando se desvanece el entusiasmo inicial.
Qué está cambiando: automatización servo y cambios de formato en pocos minutos
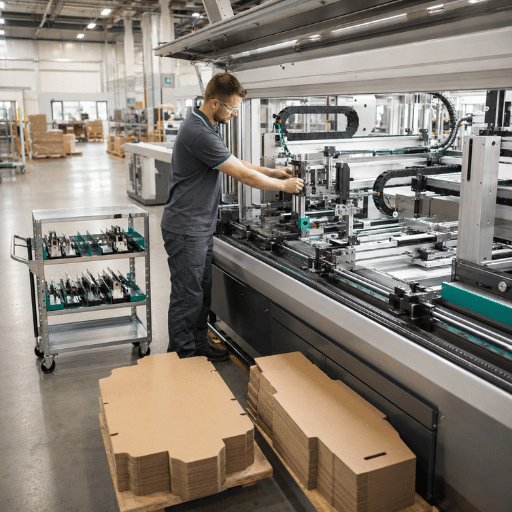
En 2026, dos factores están haciendo que los cambios de pedido ganen prioridad. El primero es la demanda: los análisis de tendencias del sector señalan los cambios más rápidos y la producción de múltiples SKU, junto con la escasez crónica de mano de obra, como las principales presiones sobre las líneas de embalaje este año. El comercio electrónico ha desplazado el trabajo de las tiradas largas de una sola caja a las tiradas cortas de muchos formatos. Por eso, el tiempo de cambio, y no la velocidad máxima, limita ahora la producción y es el principal factor que influye en la productividad y la eficiencia de la línea. El segundo factor es la oferta: según estudios de mercado del sector, el mercado de máquinas plegadoras-encoladoras, valorado en torno a USD 678 millones en 2025 y con un crecimiento aproximado del 6–7 % CAGR hasta principios de la década de 2030, está incorporando capacidad diseñada precisamente para resolver este problema.
En el suministro, la tecnología adecuada son los ajustes mediante servomotores y recetas: secciones de plegado y encolado totalmente servoaccionadas que recuperan un trabajo guardado y se reposicionan, convirtiendo lo que antes era un ajuste manual de 30 minutos en la recuperación de una receta con solo pulsar un botón y una rápida comprobación de la primera caja. Este es el objetivo a largo plazo de la lógica SMED de esta guía: la automatización convierte la preparación interna en algo casi instantáneo. Si está planificando la capacidad para 2026–2027 y su producción tiende a incluir tiradas más cortas y variadas, valore la capacidad de cambio de formato tanto como la velocidad de producción. Una máquina más rápida que tarda en cambiar de formato perderá frente a una máquina de velocidad moderada que completa el cambio en pocos minutos cuando se trabaja con una programación de alta variedad. Nuestra calculadora de rentabilidad de líneas de alta velocidad le ayuda a modelar esa compensación antes de tomar una decisión.
Preguntas frecuentes
P: ¿Cuál es un buen tiempo de cambio para una plegadora-encoladora?
Ver respuesta
Depende del formato de caja y de si cambia el material. Un cambio a un formato similar en una línea bien organizada debería llevar pocos minutos; un cambio de formato moderado suele durar entre 10–30 minutos; un cambio completo de formato y material puede llevar 45 minutos o más en una máquina manual. Mida sus propios cambios de formato según el formato de caja, en lugar de perseguir una cifra universal.
P: ¿Qué es SMED, explicado de forma sencilla?
Ver respuesta
SMED (cambio de troquel en un solo dígito de minutos) es un método para reducir los tiempos de preparación y lograr que el cambio dure menos de 10 minutos. Consiste en separar las tareas que solo pueden hacerse con la máquina parada (internas) de las que pueden hacerse mientras sigue en marcha (externas); después, se traslada tanto trabajo como sea posible a la preparación externa y se agilizan las tareas restantes.
P: ¿De verdad ahorran tanto tiempo los ajustes sin herramientas?
Ver respuesta
Sí. Buscar herramientas y trabajar con llaves consume tiempo interno que no aporta valor. Eliminar esas tareas acorta todos los cambios y facilita el trabajo a los operarios con menos experiencia.
P: ¿Por qué tardan más los cambios de cajas con fondo automático?
Ver respuesta
Una caja con fondo automático requiere preplegado, ganchos de fondo y un registro más preciso que una caja lineal. Por eso, es necesario ajustar y verificar más secciones de la máquina. La misma geometría del fondo que permite montar la caja rápidamente en la fase posterior hace más compleja su preparación en la plegadora-encoladora.
P: ¿Cuánto tiempo de inactividad causa un cambio lento en cada turno?
Ver respuesta
Multiplique la duración media de cada cambio de formato por el número de cambios realizados en el turno. Por ejemplo, 4 cambios de formato de 35 minutos suponen más de 2 horas de tiempo de producción perdido en un solo turno; ese tiempo se refleja directamente como una pérdida de disponibilidad del OEE. Introduzca sus cifras en la hoja de cálculo de retorno de la inversión de los cambios de formato anterior para calcular el importe anual.
P: ¿Puedo reducir el tiempo de cambio de formato en una máquina antigua sin comprar una nueva?
Ver respuesta
Por supuesto; de hecho, la mayoría de las medidas SMED no cuestan nada. Separar las tareas de preparación internas de las externas, preparar las planchas troqueladas y el adhesivo del siguiente trabajo antes de detener la máquina, crear una ficha de puesta a punto para cada caja para que cualquier operario repita los mismos ajustes, instalar un panel de herramientas para evitar que alguien recorra la planta buscando útiles durante un cambio de formato y secuenciar los trabajos por formato de caja para evitar cambios costosos de formato y material son medidas que puede aplicar con el equipo que ya tiene. Las plantas suelen reducir considerablemente el tiempo de cambio de formato antes de invertir un euro en maquinaria. Cuando finalmente invierta, los equipos servo con recuperación de recetas ampliarán esas mejoras en lugar de sustituir la disciplina. Por eso importa el orden: primero corrija el método y después compre la máquina. Así obtendrá el rendimiento de ambas cosas, en vez de pagar por una automatización que solo disimula un proceso desorganizado.
Elija una plegadora-encoladora diseñada para cambios de formato rápidos
Cuéntenos qué tipos de caja fabrica y cuáles son sus longitudes de tirada, y le recomendaremos una línea sin herramientas, con recuperación de recetas y dimensionada para cumplir sus objetivos de cambio de formato.
Solicite presupuesto para una plegadora-encoladora →Por qué hemos escrito este artículo
Cenwan Machine fabrica plegadoras-encoladoras para plantas de cartón ondulado y cajas plegables en más de 40 países. El tiempo de cambio de formato es la pregunta que más nos plantean nuestros clientes cuando su cartera de pedidos empieza a incluir tiradas más cortas. Hemos escrito este artículo para ofrecer un método práctico, aplicando SMED paso a paso, en lugar de otra lista genérica de consejos, porque las decisiones sobre los formatos de caja y la secuenciación de los trabajos son las que realmente permiten reducir ese tiempo.
Referencias y fuentes
- Producción ajustada y mejora de procesos: cambio rápido y reducción del tiempo de preparaciónNIST Manufacturing Extension Partnership
- Cambio de troquel en un solo minuto (SMED)Lean Enterprise Institute
- Metodología para reducir el tiempo de preparación en la producción ajustadaAuburn University, Dept. of Industrial & Systems Engineering
- Producción ajustada: introducción a las técnicas y su aplicaciónNew Jersey Institute of Technology
- Código FEFCO, sistema internacional de diseño de envases de cartón onduladoFEFCO (European Federation of Corrugated Board Manufacturers)
- Eficacia global de los equipos: coherencia con la norma ISO 22400Computers & Industrial Engineering (Elsevier)
Artículos relacionados
- Tipos de plegadoras-encoladoras: cómo adaptar el formato de caja a la máquina
- Mecanismos de preplegado en plegadoras-encoladoras: secuencias de 180° frente a 160°
- Cartoncillo y cartón ondulado: fabricación de cajas y elección de una plegadora-encoladora
- Plegadora-encoladora: gama completa y capacidades