تواصلوا مع Cenwan Machine Company


تحديث أكتوبر 2026. تمت المراجعة بواسطة الفريق الهندسي في CENWAN.
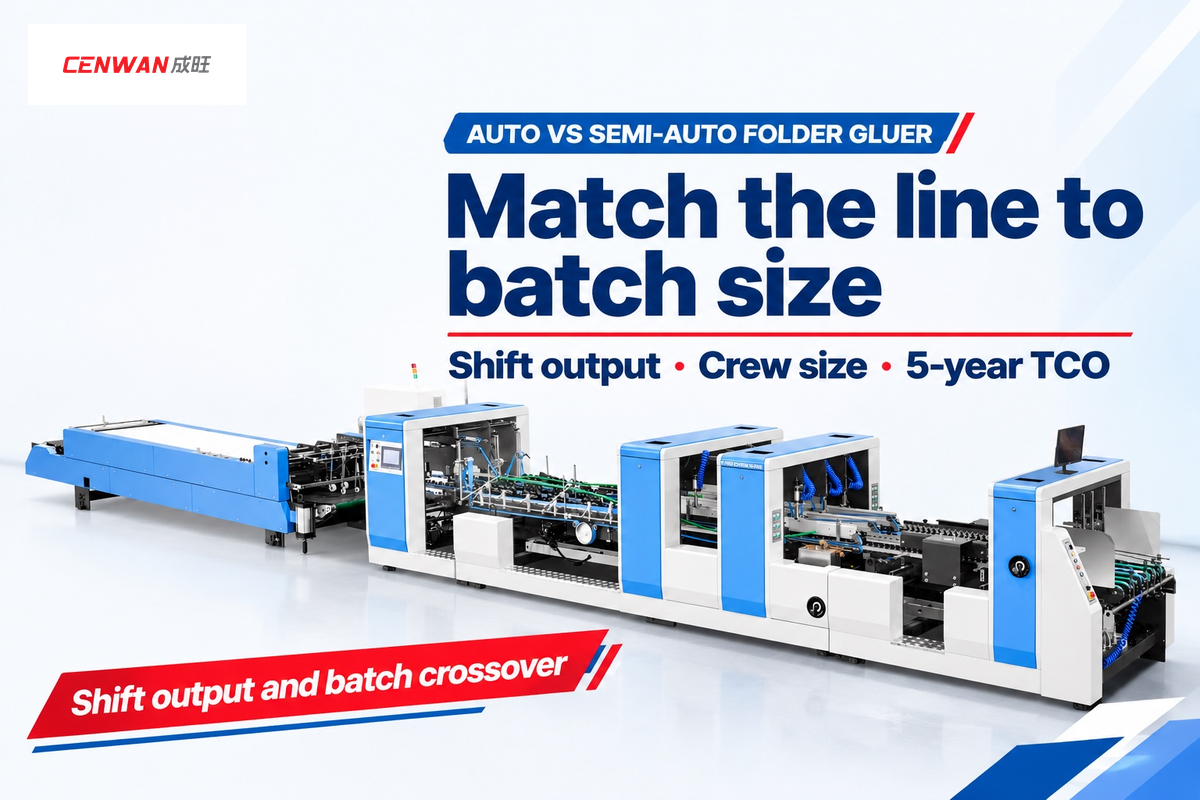
تُقيّم المقارنة بين آلة طي ولصق الكرتون الأوتوماتيكية ونصف الأوتوماتيكية مدى مكننة محطات التغذية والطي المسبق واللصق والضغط. تقوم آلة طي ولصق الكرتون الأوتوماتيكية بتغذية وطي ولصق وضغط القصاصات الكرتونية المفرودة بصورة مستمرة. وتصل الطرازات عالية السرعة إلى سرعات قصوى لسير النقل تتراوح بين 300 و 400 متر/دقيقة حسب التجهيز. وتعتمد التجهيزات الميكانيكية مثل الطي المسبق بزاوية 180 درجة وأنظمة اللصق متعددة المسدسات والضغط الهوائي على الطراز المختار ونمط العلبة. أما آلة طي ولصق الكرتون نصف الأوتوماتيكية فتُمكنن وضع الغراء والكبس فقط. في حين يواصل المشغّلون إدخال الألواح أو طي الألسنة أو تكديس الحزم يدويًا بمعدل يتراوح بين 8,000 و 12,000 علبة جاهزة لكل وردية من 8 ساعات (Sinosun). إن مواءمة أتمتة طي العلب مع الإنتاج الكثيف أو مرونة الدفعات القصيرة تعزز كفاءة التعبئة والتغليف والإنتاجية الإجمالية في قطاع التغليف. وفي صناعة التعبئة العالمية، تظل دراسة التقارير القطاعية والتقارير الحديثة وأي تقرير سوقي حالي مرتبطة بمطابقة آلة أوتوماتيكية لطي ولصق الكرتون مع أحجام دفعات الإنتاج الفعلية.
ملخص المقارنة المباشرة: عندما يتجاوز الوفر الزمني أثناء التشغيل في آلة لصق العلب الأوتوماتيكية الوقت الإضافي للإعداد، تكتمل الدفعة في زمن أقل مقارنة بالآلة نصف الأوتوماتيكية. تتطلب الآلات نصف الأوتوماتيكية ضبطًا يدويًا قصيرًا مقارنة بإعداد أولي أطول متعدد المحطات في الخطوط الأوتوماتيكية ذات حوامل السيور اليدوية ما لم تختصر الذاكرة المسبقة زمن الأوامر المتكررة (Ouye). وبينما تشير أدلة الدفعات القصيرة إلى أن الطلبيات المتوسطة دون 3,000 إلى 5,000 علبة تناسب النظام نصف الأوتوماتيكي، يُظهر مثالانا التطبيقيان لعلب الخط المستقيم نقاط تعادل زمني عند 488 و 1,543 علبة. وتُرجّح دفعات الإنتاج الطويلة المتكررة كفة المعدات الأوتوماتيكية متى بررت وفورات العمالة لعدة سنوات قيمة الاستثمار. أما الدفعات القصيرة والتغييرات اليومية المتكررة والقصاصات المفرودة الضخمة ثنائية القطع من الكرتون المموج فتُرجّح كفة المعدات نصف الأوتوماتيكية.
نظرة سريعة لاتخاذ القرار: آلة طي ولصق الكرتون الأوتوماتيكية مقابل نصف الأوتوماتيكية
| فئة الآلة ومستوى المقارنة | آلة طي ولصق الكرتون نصف الأوتوماتيكية | آلة طي ولصق الكرتون الأوتوماتيكية بالكامل |
|---|---|---|
| سرعة التشغيل الفعلي (أثناء الإنتاج) | 2,000–4,000 علبة/ساعة (دون احتساب الضبط والتوقفات) | 8,000–20,000 علبة/ساعة قياسيًا (حتى سرعة سير نقل قصوى 300–400 م/دقيقة) |
| صافي إنتاج الوردية (وردية من 8 ساعات) | 8,000–12,000 علبة/وردية (متوسط 1,000–1,500 علبة/ساعة خلال الوردية) | 60,000–100,000+ علبة/وردية (متوسط 7,500–12,500+ علبة/ساعة خلال الوردية) |
| حجم طاقم التشغيل لكل خط | 4–8 مشغّلين/وردية (للتغذية والطي المسبق والتحزيم اليدوي) | 1 مشغّل رئيسي + 1 عامل تعبئة عند وحدة إخراج العبوات (مع تجميع وتحزيم آلي) |
| زمن تغيير المقاس المعتاد | ضبط يدوي قصير للقضبان وبكرة الغراء | ضبط يدوي أطول لنمط الخط المستقيم / قاع ذاتي القفل (5–15 دقيقة باستدعاء السيرفو) |
| أساس التعادل الزمني مقابل الاقتصادي | تنهي الدفعة أسرع تحت عتبة التعادل الزمني للدفعة | تنهي الدفعة أسرع فوق Q*؛ وتقل تكلفتها حين تتجاوز وفورات العمالة فرق النفقات الرأسمالية |
| أنماط العلب المدعومة | علب الخط المستقيم (FEFCO 0201) والعلب ثنائية القطع؛ الأنماط المعقدة تتطلب خطوات يدوية | علب الخط المستقيم، وقاع ذاتي القفل (0711)، والعلب ذات 4 زوايا و 6 زوايا |
| نطاق خامات الورق المقوّى وتمويج الكرتون | ألواح الكرتون المموج أحادية الجدار وثنائية الجدار AB/BC المقوّسة | ورق مقوّى مصمت بوزن 200–800 جم/متر مربع وتمويج الكرتون N و F و E و B و C و AB |
| نطاق عرض طرازات CENWAN | ليست آلة لصق نصف أوتوماتيكية (جميع الطرازات أوتوماتيكية بالكامل) | 130–650 مم (CW-G-650) حتى 290–1,450 مم (CW-W-1450PCW) |
| المساحة الأرضية والقدرة الكهربائية المعلنة | هيكل مدمج؛ يُرجى التحقق من الطول الدقيق والقدرة بالكيلوواط في نشرة الطراز | طول 14.4–16.4 م، وزن 6,400–7,800 كجم، قدرة 21.5–25.5 كيلوواط (سلسلة CW-G) |
| سعر المعدات وأساس استرداد رأس المال | يتفاوت حسب عرض القصاصة الكرتونية المفرودة ونظام وحدة تغذية القصاصات (اطلبوا عرض سعر) | يتفاوت حسب وحدات المحطات وخيارات السيرفو (اطلبوا عرض سعر) |
لمحة عن آلة طي ولصق الكرتون الأوتوماتيكية مقابل نصف الأوتوماتيكية: مصفوفة حدود الأتمتة عبر 4 محطات
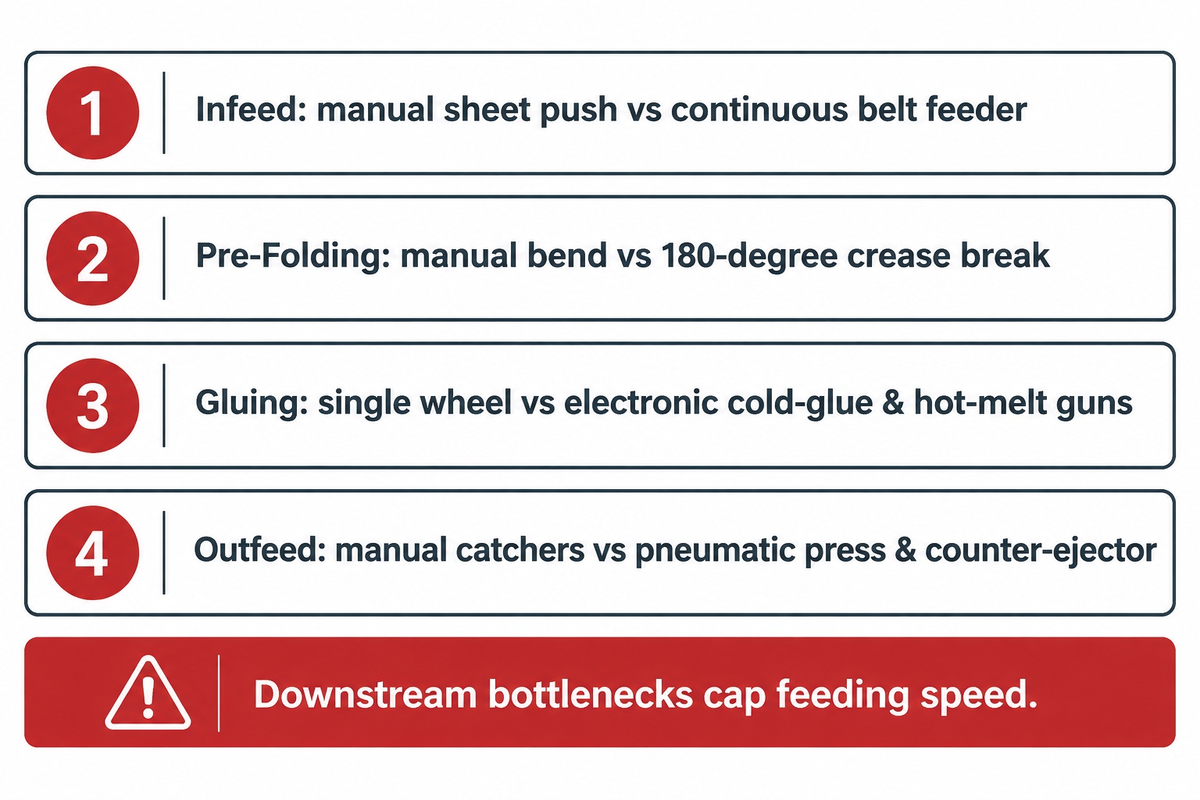
تؤتمت آلة أوتوماتيكية لطي ولصق الكرتون عمليات التغذية والطي واللصق والضغط ضمن شاسيه متواصل. وتبلغ الطرازات عالية السرعة للكرتون سرعات سير نقل تصل إلى مئات الأمتار في الدقيقة (Pulp & Paper Technology)، وحتى 400 متر/دقيقة في طرازات CENWAN CW-G. وتختلف التجهيزات الخاصة بكل آلة مثل الطي المسبق بزاوية 180 درجة واللصق متعدد المسدسات والضغط الهوائي باختلاف التكوين المختار. أما آلة طي ولصق الكرتون نصف الأوتوماتيكية فتُمكنن وضع الغراء والكبس. غير أن تغذية الألواح أو طي الألسنة أو تجميع الحزم يظل تحت تحكم المشغّل.
كثيرًا ما يلتبس الأمر على المشترين بسبب تسميات المورّدين الذين يطلقون وصف «نصف أوتوماتيكية» على ثلاث فئات مختلفة من الآلات. الفئة الفرعية الأولى هي آلة لصق مكتبية أو مغذّاة بسير نقل يطوي فيها العمال كل علبة كرتون يدويًا. والفئة الفرعية الثانية هي آلة لصق للكرتون المموج تغذي ألواحًا أحادية الجدار وتعتمد على التجميع اليدوي. أما الفئة الفرعية الثالثة فهي آلة لصق ثنائية القطع للصناديق الكبيرة مزدوجة الجدار. وحتى عند مقارنة أبرز العلامات التجارية المزودة بتقنيات ذكية، ينبغي للمشترين مطابقة كل عرض سعر مع مصفوفة حدود الأتمتة عبر 4 محطات.
تختلف أيضًا آلات طي ولصق الكرتون المستقلة عن خطوط الطباعة الفلكسوغرافية والطي واللصق المتكاملة (FFG). يدمج خط FFG المتكامل الطباعة الفلكسوغرافية والتشقبيب والطي واللصق في خط إنتاج متواصل لصناديق الكرتون المموج. كما يمكن تزويده بوحدة التكسير بالقالب الدوّار. أما آلات طي ولصق الكرتون المستقلة فتستقبل قصاصات كرتونية مفرودة مطبوعة ومقصوصة مسبقًا قادمة من ماكينة تكسير مسطحة سابقة في الخط. وترد آليات نموذجية للتغذية المسبقة وتوجيه رصات الكرتون المموج في US Patent 8,418,834 B2. كما تقدم Pulp & Paper Technology معطيات هندسية حول آلات طي ولصق الكرتون الخاصة بطي القصاصات المحززة مسبقًا إلى علب مطوية مسطحة.
| المحطة | آلة لصق نصف أوتوماتيكية بطي يدوي | آلة لصق نصف أوتوماتيكية بسير نقل للكرتون المموج | آلة طي ولصق الكرتون الأوتوماتيكية بالكامل (سلسلة CENWAN CW) |
|---|---|---|---|
| 1. التغذية والمحاذاة | يدفع المشغّل الألواح المفردة يدويًا نحو بكرة الغراء | تحميل يدوي للرصة؛ تغذية متقطعة بسير نقل أو مدعومة بالشفط | سيور وحدة تغذية القصاصات المستمرة بالاحتكاك أو بالشفط مع موجّه محاذاة |
| 2. الطي المسبق وكسر خطوط التحزيز | لا يوجد؛ يثني المشغّل خطوط التحزيز يدويًا | تطوي خطي التحزيز الرئيسيين بشكل مسطح (~180 درجة)؛ دون قسم طي مسبق | طي مسبق لخط الطي الأول بزاوية 180 درجة وخط الطي الثالث بزاوية 135 إلى 180 درجة (حسب الطراز) |
| 3. اللصق وتشكيل قاع ذاتي القفل | بكرة غراء بارد مفردة أو وحدة تطبيق غراء حراري | بكرة غراء أو فوهة غراء بارد للوصلة الجانبية | بكرة غراء بارد سفلية أو مسدسات إلكترونية للغراء البارد والحراري |
| 4. الضغط ووحدة إخراج العبوات | ضغط عبر مكبس منفصل أو قسم سير نقل | قسم سير نقل كابس؛ يقوم عمال الاستلام بالعد والتحزيم يدويًا | أقسام نقل وضغط هوائي مزودة بعدّاد وطارد للدفعات |
عند تقييم تكوينات آلة أوتوماتيكية لطي ولصق الكرتون، حددوا قدرة كل محطة في عرض السعر الفني. فالتغذية الأوتوماتيكية ستخلق اختناقًا لاحقًا في الطي أو الضغط أو وحدة إخراج العبوات إذا قلت سعتها عن معدل التغذية.
سرعة سير النقل مقابل صافي إنتاج الوردية: لماذا تختلف أرقام م/دقيقة عن عدد العلب الفعلي في الساعة
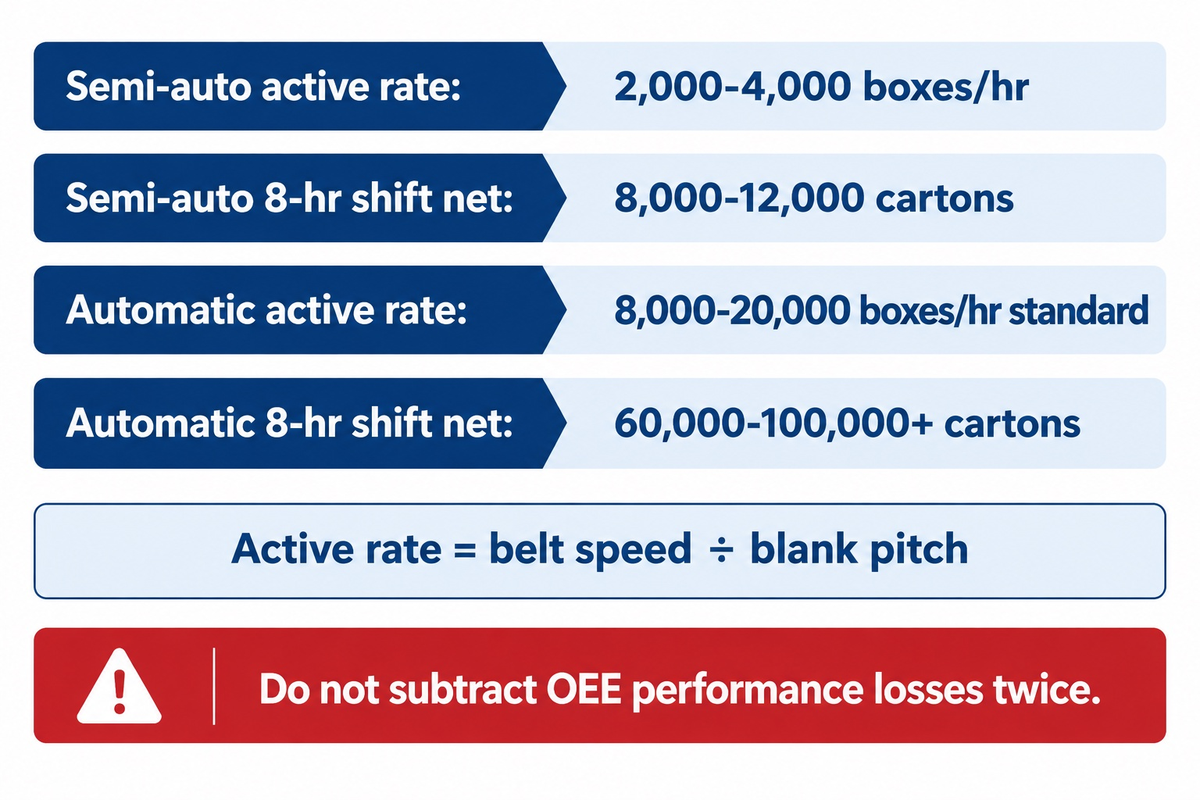
تعمل آلات طي ولصق الكرتون نصف الأوتوماتيكية بسرعة تشغيل فعلية تتراوح بين 2,000 و 4,000 علبة في الساعة أثناء الإنتاج (Ouye). وبعد احتساب تغييرات المقاس والتوقفات، يبلغ صافي الإنتاج من 8,000 إلى 12,000 علبة لكل وردية من 8 ساعات (Sinosun). ويعادل ذلك متوسط إنتاج يتراوح بين 1,000 و 1,500 علبة في الساعة. أما آلات طي ولصق الكرتون الأوتوماتيكية بالكامل فتعمل فعليًا بمعدل 8,000 إلى 20,000 علبة في الساعة في الأوامر القياسية (Ouye)، وأعلى من ذلك في العلب المطوية الصغيرة. ومع أتمتة وحدة إخراج العبوات، تنتج الخطوط المستمرة ثلاثة إلى أربعة أضعاف الإنتاج نصف الأوتوماتيكي (FoldingGluing) وتُخطَّط قرابة 100,000 علبة يوميًا.
تقيس التقديرات بالمتر في الدقيقة (م/دقيقة) سرعة سير النقل لا عدد العلب الجاهزة. إن مواءمة سرعة الإنتاج مع متطلبات خط الإنتاج تحمي جودة المخرجات والكفاءة التشغيلية معًا. ولتحويل سرعة سير النقل إلى معدل تشغيل فعلي، تُقسم سرعة سير النقل على خطوة القصاصة (طول القصاصة الكرتونية المفرودة مضافًا إليه الفاصل بين الألواح). ونظرًا لازدياد خطوة القصاصة مع طول العلبة، تحقق العلب القصيرة أعدادًا ساعية أعلى من قصاصات الكرتون المموج الطويلة عند نفس سرعة سير النقل (Pulp & Paper Technology).
في وردية من 8 ساعات، يساوي صافي الإنتاج السليم المعدل الساعي المثالي مضروبًا في 8 ساعات وفي الفعالية الكلية للمعدات (OEE). أما عند استخدام معدل التشغيل الفعلي فيُضرب هذا المعدل في ساعات التشغيل الفعلية ونسبة الجودة فقط. ولا يجوز خصم فواقد السرعة مرتين. ووفق مقارنات المورّدين من FoldingGluing، تقيّد التغذية اليدوية المشغّلين عند 30 إلى 40 لوحًا في الدقيقة. ويؤدي الإجهاد وتزويد الرصات وتوقفات الضبط عادةً إلى استقرار الإنتاج نصف الأوتوماتيكي بين 8,000 و 12,000 علبة في وردية من 8 ساعات (Sinosun).
| فئة الآلة ونمط العلبة | السرعة الاسمية | سرعة التشغيل الفعلي (دون الإعداد) | صافي إنتاج وردية 8 ساعات (شاملاً التوقفات) |
|---|---|---|---|
| نصف أوتوماتيكية بطي يدوي (صندوق كرتون مموج قياسي RSC) | حتى 70 م/دقيقة | 25–35 علبة/دقيقة (1,500–2,100/ساعة) | 8,000–10,000 علبة/وردية (متوسط 1,000–1,250/ساعة) |
| آلة لصق نصف أوتوماتيكية بسير نقل (علبة متوسطة) | حتى 120 م/دقيقة | 35–58 علبة/دقيقة (2,100–3,500/ساعة) | 8,000–12,000 علبة/وردية (متوسط 1,000–1,500/ساعة) |
| وضع أوتوماتيكي لقاع ذاتي القفل (علبة 0711) | حتى 250 م/دقيقة | 200–350 علبة/دقيقة (12,000–21,000/ساعة) | 60,000–85,000 علبة/وردية (متوسط 7,500–10,625/ساعة) |
| وضع أوتوماتيكي لنمط الخط المستقيم (علبة صغيرة) | 300–400 م/دقيقة | 400–600 علبة/دقيقة (24,000–35,000+/ساعة) | 85,000–100,000+ علبة/وردية (متوسط 10,625–12,500+/ساعة) |
كيف تُقارن نتائج آلة اللصق الأوتوماتيكية بطاولات اللصق اليدوية بالبيانات الرقمية؟
تستطيع آلة اللصق الأوتوماتيكية إنتاج 8,000 إلى 20,000 علبة جاهزة في الساعة في دفعات الإنتاج القياسية (Ouye)، أي ثلاثة إلى أربعة أضعاف الإنتاج نصف الأوتوماتيكي (FoldingGluing). وتعتمد على 1 مشغّل رئيسي و 1 عامل تعبئة عند وحدة إخراج العبوات عندما تتولى معدات التجميع والتحزيم الآلية استلام المخرجات. في المقابل تنتج طاولات اللصق اليدوية من 300 إلى 800 علبة في الساعة لكل عامل. وتعمل الوحدات نصف الأوتوماتيكية بمعدل 8,000 إلى 12,000 علبة لكل وردية من 8 ساعات بوجود 4 إلى 8 عمال عند شمول التغذية والمساعدة في الطي والتحزيم خارج الخط (Sinosun).
للوصول إلى طبليات جاهزة للشحن، تتطلب سرعة التشغيل العالية وحدة إخراج عبوات ملائمة. فالفحص اليدوي وتكديس الحزم والنقل اليدوي عند المخرج يقيّد إنتاجية الخط الساعية في العلب الصغيرة (ME-Industry). وتستلزم افتراضات الإنتاجية المرتفعة وجود تحزيم آلي أو عمالة إضافية عند المخرج. وعندما تقل قدرة التعبئة اللاحقة عن قدرة آلة طي ولصق الكرتون، يضبط المشغّلون سرعة الخط لتتوافق معها. كما تؤثر انقطاعات التغذية المسبقة لرصات الكرتون المموج (US Patent 8,418,834 B2) أو تغذية القصاصات في طرازات آلات طي ولصق الكرتون عالية السرعة في صافي إنتاج الخط.
حجم طاقم التشغيل وبيئة العمل وتكلفة العمالة السنوية لكل 1,000 علبة
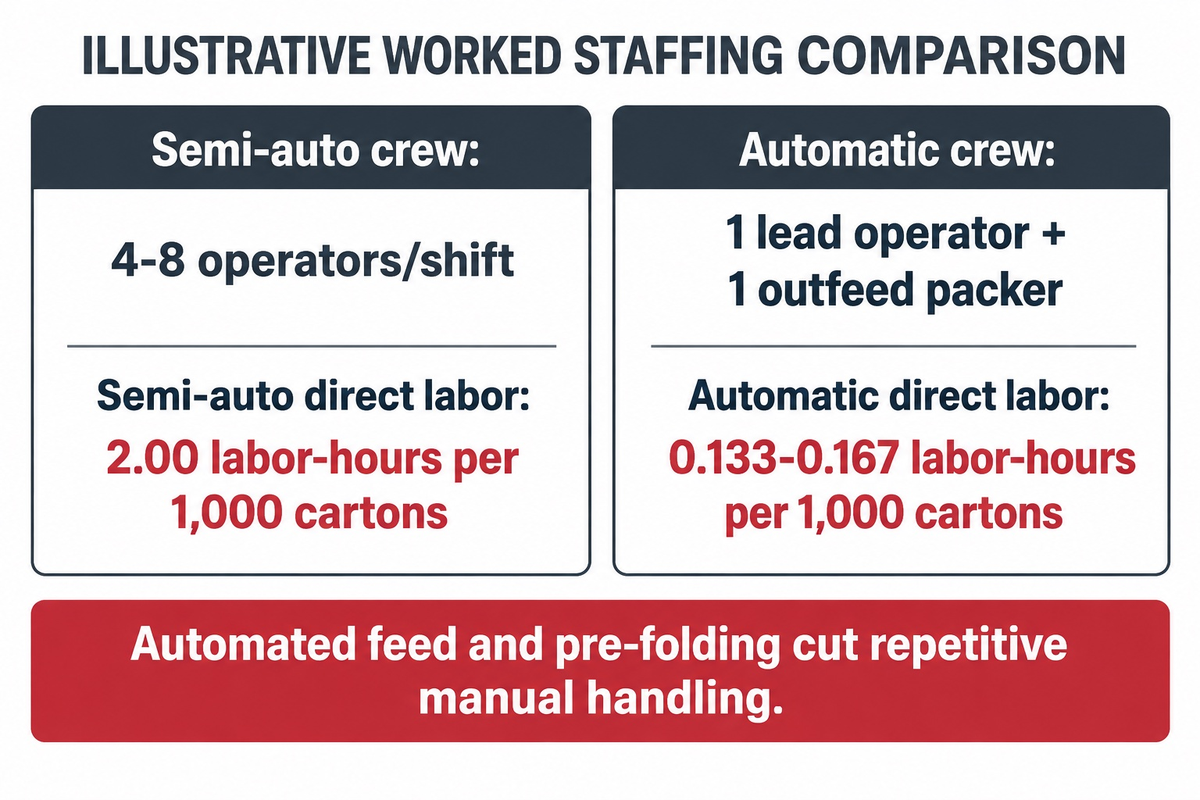
تتطلب آلة طي ولصق الكرتون نصف الأوتوماتيكية عادةً من 4 إلى 8 مشغّلين في الوردية (للتغذية والطي المسبق اليدوي ومراقبة الغراء والتحزيم خارج الخط) لإدخال القصاصات وطي الألسنة وتربيع الوصلات وتحزيم الصناديق (Sinosun). ووفق افتراضات العمالة والإنتاج في الجدول 4، تعمل آلة طي ولصق الكرتون الأوتوماتيكية بالكامل بوجود 1 مشغّل رئيسي و 1 عامل تعبئة عند المخرج مع تحزيم آلي. ويخفض هذا التغيير العمالة المباشرة من 2.00 إلى قرابة 0.133 ساعة عمل لكل 1,000 علبة.
في الخط نصف الأوتوماتيكي، تحدّ وتيرة الجهد البشري من الطاقة الإنتاجية لآلة طي ولصق الكرتون. إذ يرفع عامل واحد رصات القصاصات المقصوصة، ويثني عاملان الألسنة نحو بكرة الغراء، بينما يعدّ عامل واحد إلى ثلاثة عمال الحزم ويربطونها. ومن شأن اعتماد آلة أوتوماتيكية لطي ولصق الكرتون توفير مرونة أكبر في توزيع العمالة داخل المصنع ورفع الإنتاجية وتحسين الكفاءة والدقة بفضل سهولة التشغيل.
كما يحدّ الإجهاد البدني من إنتاج الوردية اليدوية. فالطي اليدوي المتكرر والأوضاع المجهدة والتواء الجذع تُعد من عوامل الخطر المهنية للاضطرابات العضلية الهيكلية وفق إدارة السلامة والصحة المهنية الأمريكية. في المقابل، تتناول المواصفة ISO/DIS 3153 (دليل ISO رقم 79507) تقييم وضعية الجلوس لعمال الصناعة المعرضين لاهتزازات الجسم الكامل فقط، لا أطقم آلات اللصق الواقفين. وتقلل محطات وحدة تغذية القصاصات والطي المسبق المؤتمتة من المناولة اليدوية المتكررة. ومع ذلك، يظل الحفاظ على الحواجز الواقية المتشابكة ضروريًا أثناء التنظيف وإزالة الانحشار.
“في بيئة العمل، يمكن خفض عدد وشدة الاضطرابات العضلية الهيكلية الناتجة عن الإجهاد البدني المفرط، والتكاليف المرتبطة بها، بصورة ملموسة عبر تطبيق مبادئ الهندسة البشرية.”
| مؤشر العمالة والإنتاجية | الخط نصف الأوتوماتيكي (طاقم من 4 أفراد) | الخط الأوتوماتيكي (طاقم من 2 أفراد + تحزيم آلي) |
|---|---|---|
| المشغّلون الفعليون لكل وردية | 4 عمال (1 للتغذية، 2 للطي، 1 للتحزيم؛ وحتى 6–8 في الأوامر المعقدة) | 2 عمال (1 مشغّل رئيسي، 1 عامل تعبئة عند المخرج مع تحزيم آلي) |
| إجمالي العمالة النشطة بنظام الورديتين (4,000 ساعة/سنة) | 8 عمال محطات موزعين على 2 وردية | 4 عمال محطات موزعين على 2 وردية |
| صافي الإنتاج الساعي المفترض | 2,000 علبة/ساعة | 12,000 إلى 15,000 علبة/ساعة |
| ساعات العمل المباشر لكل 1,000 علبة | 2.00 ساعة عمل لكل 1,000 علبة (4 / 2,000 × 1,000) | 0.167 ساعة عمل (عند 12,000/ساعة) إلى 0.133 ساعة عمل (عند 15,000/ساعة) |
| تكلفة العمل المباشر لكل 1,000 علبة | 2.00 × الأجر الساعي المحمّل محليًا | 0.133 إلى 0.167 × الأجر الساعي المحمّل محليًا |
يوفر دليلنا حول توزيع مشغّلي آلة طي ولصق الكرتون وسير العمل توصيفًا للأدوار وقوائم تسليم الورديات.
زمن تغيير المقاس ومعادلة التعادل الزمني للدفعة في دفعات الإنتاج القصيرة مقابل الطويلة
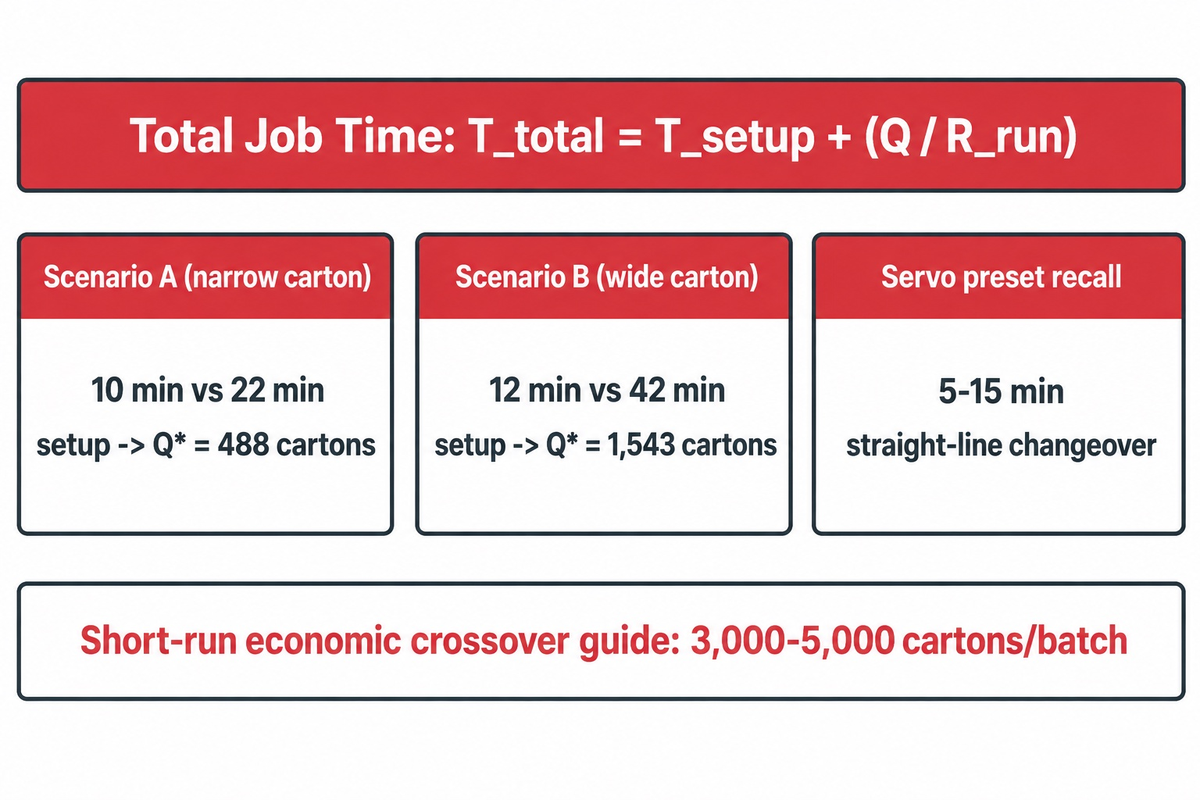
تُضبط آلة طي ولصق الكرتون نصف الأوتوماتيكية عبر تعديلات يدوية قصيرة (Ouye). في المقابل، تتطلب آلة أوتوماتيكية لطي ولصق الكرتون ذات قضبان يدوية إعدادًا أطول متعدد المحطات لعلب الخط المستقيم وعلب قاع ذاتي القفل ما لم تختصر إعدادات السيرفو المحفوظة زمن الضبط المتكرر. ورغم أن أدلة تكاليف الدفعات القصيرة توجه الطلبيات المتوسطة دون 3,000 إلى 5,000 علبة لكل دفعة نحو الآلات نصف الأوتوماتيكية، فإن مثالينا التطبيقيين أدناه يُظهران تعادلًا زمنيًا للدفعة المفردة عند 488 و 1,543 علبة.
يتساءل مصنّعو الدفعات القصيرة كثيرًا عما إذا كانت الدفعات الصغيرة تبرر اقتناء آلة أوتوماتيكية بالكامل. ولا شك أن سهولة ضبط القضبان تساعد على خفض التكاليف في جداول التشغيل المجزأة. غير أن على المشتري التمييز بين التعادل الزمني و التعادل الاقتصادي. فالتعادل الزمني يحدد أي آلة تنهي الدفعة في أقل وقت زمني فعلي. أما التعادل الاقتصادي فيحدد أي آلة تحقق وفرًا أكبر طوال عمر المعدات مع احتساب الضبط والعمالة وتكلفة الآلة. ولحساب حجم الدفعة الذي تتساوى عنده دقائق أمر التشغيل الإجمالية، استخدموا معادلة التعادل الزمني للدفعة.
معادلة التعادل الزمني للدفعة (على أساس سرعة التشغيل الفعلي):
إجمالي زمن أمر التشغيل: Tالإجمالي = Tالإعداد + (Q / Rالتشغيل)
كمية دفعة التعادل: Q* = (Tإعداد،آلي − Tإعداد،نصف آلي) / [ (1 / Rتشغيل،نصف آلي) − (1 / Rتشغيل،آلي) ]
حيث تمثل Tالإعداد زمن الضبط وتجربة العينة الأولى (بالدقائق)، وتمثل Rالتشغيل سرعة التشغيل الفعلي (علبة/دقيقة) أثناء الإنتاج المستقر (دون توقفات الضبط).
تأملوا مثالين تطبيقيين من أرض المصنع لنمط علب الخط المستقيم يطوران مفاهيم تغيير المقاس النوعية الواردة في تحليل الدفعات القصيرة لدى Ouye:
- في السيناريو أ لعلبة ضيقة بنمط الخط المستقيم، يستغرق الإعداد نصف الأوتوماتيكي 10 دقائق بسرعة 35 علبة/دقيقة (2,100/ساعة). ويستغرق الإعداد الأوتوماتيكي بحوامل يدوية 22 دقيقة بسرعة 250 علبة/دقيقة (15,000/ساعة). وبفارق إعداد قدره 12 دقيقة وفارق مقلوب سرعة يبلغ 0.02457 دقيقة/علبة، ينتج تعادل زمني قدره Q* = 12 / 0.02457 ≈ 488 علبة.
- في السيناريو ب لعلبة عريضة بنمط الخط المستقيم تتطلب إعادة تموضع كاملة للحوامل وقضبان الطي المسبق، يستغرق الإعداد الأوتوماتيكي 42 دقيقة بسرعة 180 علبة/دقيقة (10,800/ساعة) مقابل 12 دقيقة بسرعة 40 علبة/دقيقة (2,400/ساعة) على الآلة نصف الأوتوماتيكية لنفس العلبة. ويُنتج فارق الإعداد البالغ 30 دقيقة تعادلًا زمنيًا قدره Q* = 30 / (1/40 − 1/180) ≈ 1,543 علبة. وإذا قارن المصنع علبة ذات قاع ذاتي القفل بين المسارين، فلا تصح المقارنة للجانب نصف الأوتوماتيكي إلا عند إدراج جميع خطوات الطي المسبق اليدوي ونقاط الغراء والعمالة وزمن الضبط وانخفاض السرعة اليدوية في الإجمالي.
تُسهم المشغّلات الميكانيكية التي تضبط موضع أزواج سيور النقل عرضيًا في محطات المعالجة الفردية، كما هو موضح في US Patent 8,926,485 B2 (Heidelberger Druckmaschinen AG)، في تقليل جهد الضبط اليدوي للقضبان. وبالاقتران مع استدعاء إعدادات السيرفو المخزنة، تستطيع الأنظمة المؤتمتة بالكامل بالسيرفو خفض زمن تغيير أوامر تشغيل الخط المستقيم إلى نطاق 5 إلى 15 دقيقة.
| حجم دفعة الطلبية (Q) | نصف أوتوماتيكية (إعداد 12 دقيقة، 40 قطعة/دقيقة) | أوتوماتيكية قياسية (إعداد 42 دقيقة، 180 قطعة/دقيقة) | أوتوماتيكية بذاكرة سيرفو (إعداد 15 دقيقة، 220 قطعة/دقيقة) |
|---|---|---|---|
| 500 علبة | إجمالي 24.5 دقيقة | إجمالي 44.8 دقيقة | إجمالي 17.3 دقيقة (الأسرع) |
| 1,500 علبة | إجمالي 49.5 دقيقة | إجمالي 50.3 دقيقة (قرب نقطة التعادل 1,543) | إجمالي 21.8 دقيقة |
| 3,000 علبة | إجمالي 87.0 دقيقة | إجمالي 58.7 دقيقة | إجمالي 28.6 دقيقة |
| 5,000 علبة | إجمالي 137.0 دقيقة | إجمالي 69.8 دقيقة | إجمالي 37.7 دقيقة |
| 25,000 علبة | 637.0 دقيقة (10.6 ساعة) | 180.9 دقيقة (3.0 ساعات) | 128.6 دقيقة (2.1 ساعة) |
متى تتفوق آلة لصق العلب الأوتوماتيكية على العمليات اليدوية؟
تنهي آلة لصق العلب الأوتوماتيكية الدفعة في وقت أقصر من الآلة نصف الأوتوماتيكية عندما تتجاوز وفورات وقت التشغيل زمن الإعداد الإضافي، وتخفض تكلفة الملكية عندما تعوض وفورات الأجور فرق الاستثمار.
في حين تنهي الخطوط الأوتوماتيكية ذات الحوامل اليدوية دفعات الخط المستقيم الفردية أسرع بمجرد أن يعوض وقت التشغيل زمن الضبط، تضع أدلة تكاليف الدفعات القصيرة التعادل الاقتصادي حول نطاق 3,000 إلى 5,000 علبة لكل دفعة. وفي الدفعات متناهية الصغر دون استدعاء آلي للحوامل، تستهلك تعديلات الإعداد معظم الوقت الموفَّر أثناء التشغيل (Ouye). أما في دفعات الإنتاج الطويلة المتكررة، فتحرر التغذية المستمرة والعد الآلي من 2 إلى 4 مشغّلين في كل وردية.
نطاقات أوزان الورق المقوّى وتمويج الكرتون: العلب المطوية مقابل الكرتون المموج الثقيل
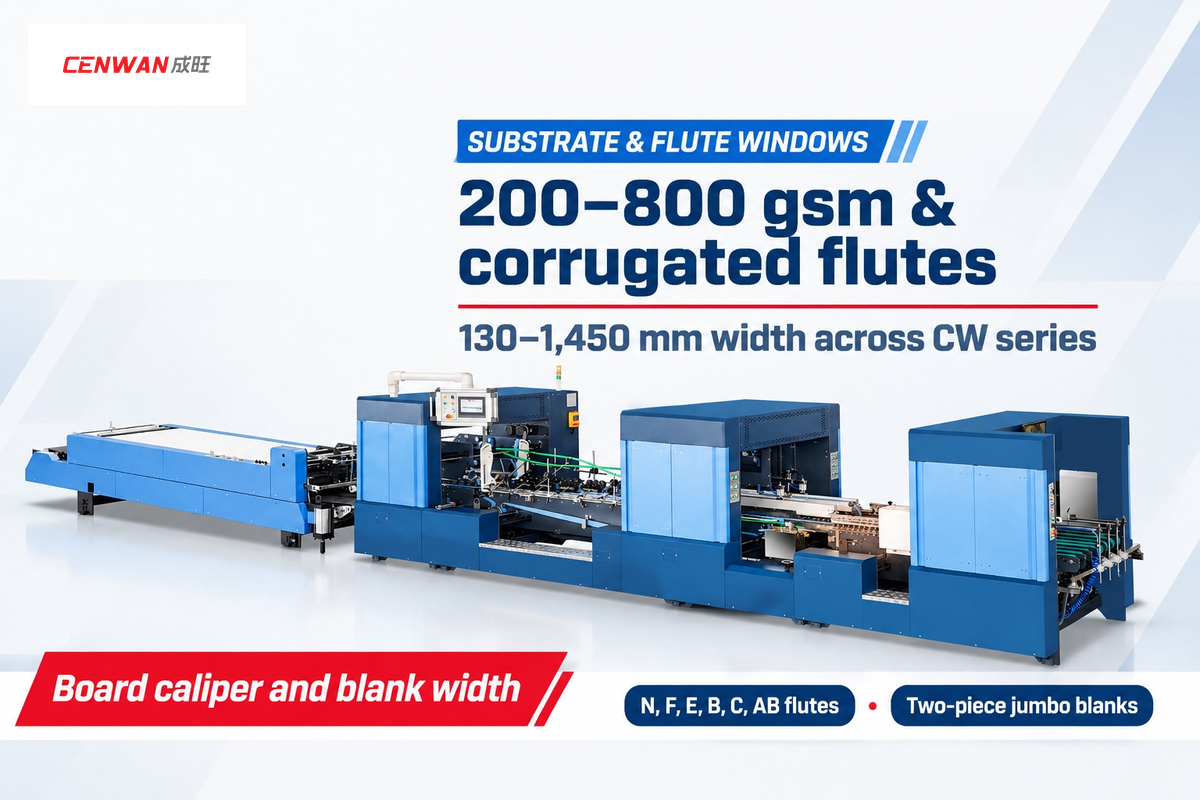
تعالج آلات طي ولصق الكرتون الأوتوماتيكية عالية السرعة الورق المقوّى المصمت بوزن 200 إلى 800 جم/متر مربع وتمويج الكرتون N و F و E و B و C و AB. وتمتد عروض القصاصات الكرتونية المفرودة من 130 مم إلى 1,450 مم عبر سلسلة CENWAN CW. وتُستخدم آلات اللصق نصف الأوتوماتيكية العريضة لمقاسات 2 قطعة أو آلات اللصق الضخمة المتخصصة عندما تتجاوز قصاصات الكرتون المموج المكوّنة من 2 قطعة حدود وحدة تغذية القصاصات ذات اللوح المفرد.
عند تقييم خامات الورق أو الكرتون المتنوعة، يُعد عرض القصاصة الكرتونية المفرودة وسماكة الورق المقوّى من المعايير الحاسمة. وتستخدم مصانع العلب المطوية التي تشغّل ورقًا مقوّى مصمتًا بوزن 200 إلى 600 جم/متر مربع وحدات تغذية بالاحتكاك ذات بوابات قابلة للضبط. بينما تستخدم آلات طي ولصق الكرتون المموج وحدات تغذية بالاحتكاك أو مدعومة بالشفط. وتساعد خلوصات التغذية وضغط التلامس الملائمان على حماية تمويج الكرتون E و B و C و AB أثناء الإدخال عند تحديد تجهيزات متخصصة (TAPPI proceedings).
توضح المواصفات المعلنة من الشركة المصنّعة لتشكيلة آلات CENWAN والمستويات نصف الأوتوماتيكية المقارنة كيف تتدرج نطاقات الخامات والعروض عبر 10 فئات من المعدات:
| الطراز / فئة الآلة والمستوى | نطاق عرض القصاصة المفرودة المعلن | نطاق الخامة الأساسية وتمويج الكرتون | تطبيقات التعبئة والتغليف النموذجية |
|---|---|---|---|
| المستوى 1: طاولة لصق يدوية / بكرة غراء | مناولة يدوية للألواح دون قيد ثابت | ألواح كرتون مموج أحادية ومزدوجة الجدار | دفعات العينات، والنماذج الأولية، والدفعات الصغيرة جدًا |
| المستوى 2: آلة طي ولصق الكرتون نصف الأوتوماتيكية المكتبية | عرض ضيق إلى متوسط حسب الطراز | ورق مقوّى ثقيل وتمويج مفرد الجدار E/B/C | صناديق شحن قياسية RSC بنمط الخط المستقيم للدفعات القصيرة |
| المستوى 3: آلة لصق نصف أوتوماتيكية بسير نقل للكرتون المموج | كرتون مموج أحادي اللوح بعرض متوسط إلى عريض | ورق مقوّى مموج E و B و C ومزدوج الجدار AB | صناديق مشقوقة قياسية (FEFCO 0201) |
| المستوى 4: آلة لصق نصف أوتوماتيكية ضخمة ثنائية القطع | تكوينات قصاصات مفرودة ضخمة مزدوجة الألواح | ورق مقوّى مموج مزدوج الجدار AB/BC مقوّس | صناديق الأجهزة المنزلية، وعلب الأثاث، والحاويات ثنائية القطع |
| المستوى 5: CENWAN CW-G-650 (أوتوماتيكية عالية السرعة) | 130–650 مم | ورق مقوّى 200–800 جم/متر مربع (كرتون حتى 800 جم/متر مربع) | علب الأدوية ومستحضرات التجميل والعلب المطوية الصغيرة |
| المستوى 6: CENWAN CW-G-880 (أوتوماتيكية عالية السرعة) | 140–880 مم | ورق مقوّى 200–800 جم/متر مربع (كرتون حتى 800 جم/متر مربع) | علب الأغذية، ومغلفات التجارة الإلكترونية، وعلب التجزئة |
| المستوى 7: CENWAN CW-G-1100 (أوتوماتيكية عالية السرعة) | 140–1,100 مم | ورق مقوّى 200–800 جم/متر مربع (كرتون حتى 800 جم/متر مربع) | حوامل المشروبات وصناديق الكرتون المموج المتوسطة ذات قاع ذاتي القفل |
| المستوى 8: CENWAN CW-W-1250AC-S (أوتوماتيكية بسيرفو لنمط الخط المستقيم) | من 290 حتى 1,250 مم | ورق مقوّى حتى 800 جم وكرتون مموج أحادي/مزدوج الجدار E و F و C و B و AB | علب عريضة متعددة الأصناف بنمط الخط المستقيم |
| المستوى 9: CENWAN CW-W-1450PCW (أوتوماتيكية لعلب 4/6 زوايا) | 290–1,450 مم | ورق مقوّى ثقيل وكرتون مموج E/B/C/AB | صواني كبيرة متعددة الزوايا، وصناديق المنتجات الزراعية، وعلب العرض |
| المستوى 10: خط فلكسو متكامل للطباعة والطي واللصق (خط FFG) | نطاق العرض المتكامل لماكينة الطباعة والتشقبيب | ورق مقوّى مموج للشحن بتمويج E و B و C و AB | صناديق شحن مشقوقة ومطبوعة بكميات كبيرة |
لاختيار نوع وحدة تغذية القصاصات المناسب لسماكة الورق المقوّى وهندسة القصاصة المفرودة، تصفحوا سلسلة آلات طي ولصق الكرتون المموج.
توافق أنماط العلب الكرتونية: الخط المستقيم، وقاع ذاتي القفل، والعلب ذات 4/6 زوايا
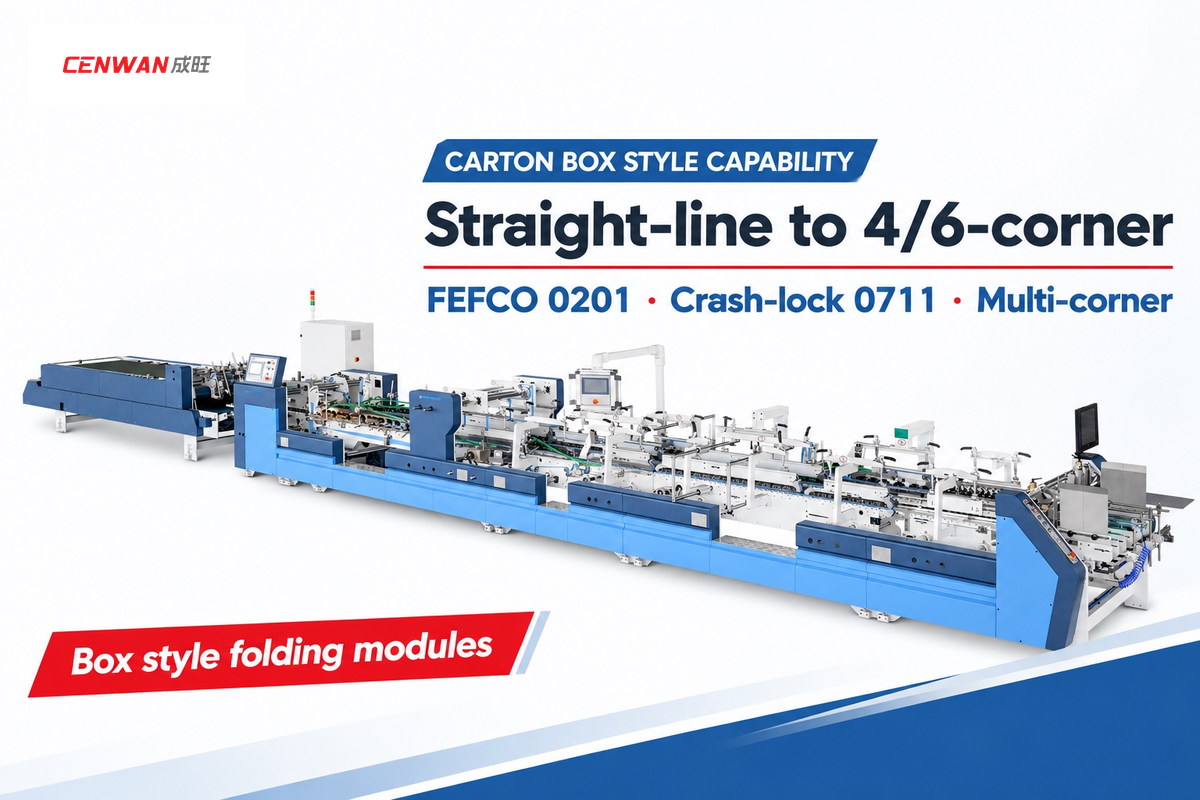
تعالج آلات اللصق نصف الأوتوماتيكية الأساسية أحادية الوصلة علب الخط المستقيم والعلب ثنائية القطع؛ بينما تتطلب علب قاع ذاتي القفل والعلب متعددة الزوايا عمليات طي ولصق إضافية تُنجز يدويًا أو بآليات مخصصة. ويستخدم الإنتاج المؤتمت لقاع ذاتي القفل آليات طي ولصق سفلية، في حين يستخدم إنتاج الصواني ذات 4 زوايا و 6 زوايا آليات طي الزوايا. كما يساعد الطي المسبق لخطوط الطي الجانبية في تهيئة العلب للتشكيل اللاحق.
يحدد مشترو التغليف الدوليون هندسة العلب باستخدام دليل FEFCO القياسي (الطبعة 12). وتُصنع الحاوية المشقوقة القياسية (FEFCO 0201) بطي القصاصة الكرتونية المفرودة بشكل مسطح بنحو 180 درجة على خطي تحزيز، بحيث يُلصق لسان وصلة المصنّع. وتوفر كلتا الآلتين نصف الأوتوماتيكية والأوتوماتيكية إغلاقًا دقيقًا وفعالًا لعلب 0201.
تُدخل التصاميم الإنشائية المعقدة عمليتين ميكانيكيتين لا تؤتمتهما آلات اللصق نصف الأوتوماتيكية الأساسية أحادية الوصلة داخل الخط:
- عندما تُغذى العلب المطوية إلى خط تعبئة آلي لاحق، تستفيد خطوط الطي الجانبية من الكسر المسبق. وحسب هندسة العلبة، تطوي محطات الطي المسبق خطوط طي اللوحين الأول والثالث مسبقًا كي تنفتح القصاصات بسلاسة (Pulp & Paper Technology)، بزاوية تصل إلى 180 درجة في وحدات الطي المسبق الأوتوماتيكية من CENWAN.
- يقوم الإنتاج المؤتمت لعلب قاع ذاتي القفل FEFCO 0711 بطي الألسنة السفلية بالخطافات ووضع غراء القاع وإغلاق الوصلة الجانبية في تمريرة واحدة. وفي الصواني ذات 4 زوايا و 6 زوايا، تطوي خطافات الطي العكسي الإلكترونية المؤتمتة في آلات طي ولصق العلب ذات 4/6 زوايا ألسنة الزوايا الخلفية بالتزامن مع كل قصاصة مفرودة.
| نمط العلبة (تصنيف FEFCO / ECMA) | هندسة الطي والطي المسبق | نصف أوتوماتيكية أساسية أحادية الوصلة | آلة لصق أوتوماتيكية متعددة الأقسام |
|---|---|---|---|
| نمط الخط المستقيم / RSC (FEFCO 0201) | طي مسطح (~180° على خطي تحزيز) | نعم (التطبيق الأساسي للوصلة الواحدة) | نعم (حتى سرعة سير نقل قصوى 300–400 م/دقيقة) |
| قاع ذاتي القفل (FEFCO 0701 / 0711) | طي ألسنة القاع بالخطافات؛ تتغير زاوية الطي المسبق حسب تصميم العلبة | يتطلب طيًا مسبقًا يدويًا خارج الخط ونقاط غراء | نعم، مع وحدة مخصصة لطي ولصق قاع ذاتي القفل |
| هياكل متعددة الألواح بفواصل داخلية | كسر خطوط طي متعددة الألواح حسب التصميم | يتطلب تقييم خطوات الطي اليدوي والتجهيزات | نعم، مع محاريث طي متخصصة مناسبة |
| صواني ذات 4 زوايا و 6 زوايا | طي ألسنة الزوايا الأمامية والخلفية | يتطلب طيًا يدويًا للزوايا أو مثبتًا مخصصًا | نعم، مع خطافات طي عكسي ميكانيكية أو بالسيرفو (CW-W-1450PCW) |
| صناديق AB ضخمة ثنائية القطع | تطابق اللوحين وطي وصلة المصنّع | نعم، على آلة لصق نصف أوتوماتيكية مخصصة ثنائية القطع | يتطلب خطًا ضخمًا متخصصًا ثنائي القطع |
لماذا تختارون آلة طي ولصق الكرتون نصف الأوتوماتيكية لمنشأتكم؟
استخدموا آلة طي ولصق الكرتون نصف الأوتوماتيكية عندما يصنّع مصنعكم حاويات كرتون مموج ضخمة ثنائية القطع أو صناديق مزدوجة الجدار مقوّسة بتمويج AB. كما تناسب هذه الآلة الدفعات القصيرة التي تقل عن 3,000 إلى 5,000 علبة حيث يتفوق الضبط اليدوي السريع وانخفاض التكلفة الأولية للمعدات على مزايا الأتمتة الكاملة (Ouye).
للإنتاج المؤتمت لعلب التجزئة ذات القاع الأوتوماتيكي أو مغلفات التجارة الإلكترونية، تعتمد آلة طي ولصق الكرتون ذات قاع ذاتي القفل على تجهيزات طي سفلية ونظام وضع غراء يطابق توزيع ألسنة اللصق في القصاصة المفرودة.
أنظمة اللصق والتحكم في انحراف ذيل السمكة وخفض نسبة الهدر
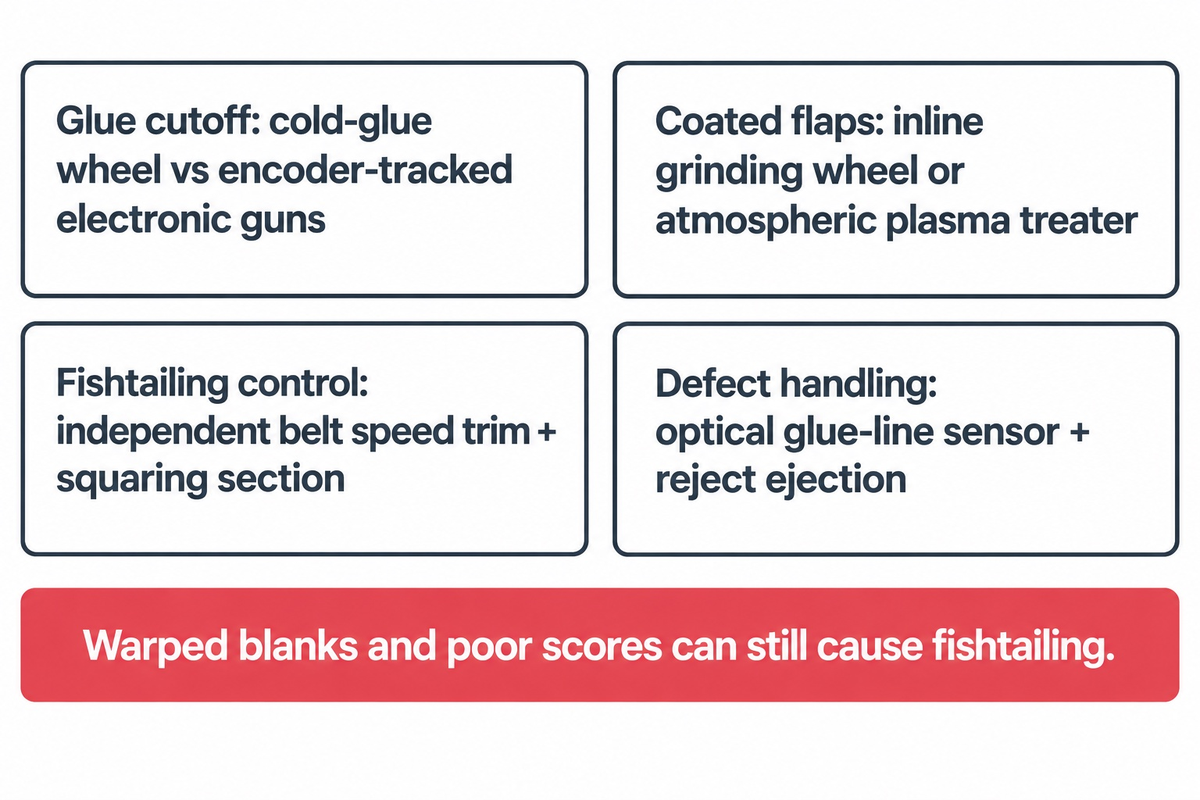
بفضل بكرات الغراء البارد أو المسدسات الإلكترونية، تطبق آلات طي ولصق الكرتون الأوتوماتيكية المادة اللاصقة بانتظام. ويساعد توازن شد سيور النقل ومعدات التربيع على ضبط محاذاة الألواح. وبذلك يتقلص انحراف ذيل السمكة في الكرتون المموج إلى الحد الأدنى.
في مصانع التحويل، تحدد عملية اللصق ما إذا كانت الصناديق ستحتفظ بزوايا قائمة أثناء التكديس على الطبليات. وتتمثل الأسباب الأربعة الرئيسية لإعادة التشغيل في آلة طي ولصق الكرتون في انفكاك وصلة الغراء، وانحراف أبعاد الصندوق، وعيوب الطي، وانحشار خط الإنتاج. وترد أنماط الأعطال هذه وظاهرة ذيل السمكة في ملاحظات استكشاف الأعطال لدى SBL و تحليلات الترقية لدى Suba.
تحدث ظاهرة ذيل السمكة عندما يتحرك اللوحان الأيمن والأيسر لصندوق الكرتون المموج عبر سيور الطي بسرعات غير متساوية أو ينطويان على خطوط تحزيز ضحلة. وتعتمد آلات اللصق نصف الأوتوماتيكية الأساسية على دفع المشغّل للقصاصة المطوية يدويًا نحو موجّه جانبي قبل الكبس. أما آلات طي ولصق الكرتون المموج الأوتوماتيكية فتجمع بين محاذاة وحدة تغذية القصاصات والسرعات المستقلة للسيور ووحدة التربيع لتقليل الانحراف قبل الضغط. ومع ذلك قد تظل القصاصات المقوّسة وخطوط التحزيز الضعيفة سببًا في ظهور الانحراف.
| بُعد ضبط الجودة | آلة طي ولصق الكرتون نصف الأوتوماتيكية | آلة طي ولصق الكرتون الأوتوماتيكية بالكامل (مع وحدات اختيارية) |
|---|---|---|
| وسيلة تطبيق الغراء الأساسية | بكرة غراء بارد ميكانيكية من الفولاذ المقاوم للصدأ (وصلة واحدة) | بكرة غراء بارد سفلية أو مسدسات إلكترونية للغراء البارد والحراري |
| التحكم في كمية الغراء والقطع | ضبط يدوي لخلوص شفرة الكاشطة | خط غراء متقطع متتبع بالإنكودر ومتزامن مع سرعة سير النقل |
| تهيئة اللسان المطلي بورنيش UV / السلوفان | كشط خارجي أو يدوي عادةً | قرص صنفرة مدمج للسان الغراء أو وحدة معالجة بالبلازما الجوية اختياريًا |
| تصحيح ذيل السمكة والانحراف | تربيع يدوي مقابل موجّه جانبي | موازنة مستقلة لسرعة سيور الطي وقسم تربيع مدمج |
| التعامل مع العلب المعيبة | فرز بصري بواسطة عمال الاستلام عند المخرج | مستشعر بصري لخط الغراء وطرد آلي للمرفوضات اختياريًا |
عند تصنيع علب مطلية بورنيش UV أو مغلفة بالأفلام، يصعب على الغراء البارد المائي PVA اختراق الطلاءات غير المسامية. وفي هذه الحالات يمكن معالجة لسان الغراء بالبلازما أو صنفرته لتحسين الالتصاق. أما الغراء الحراري فقد يصبح هشًا ويسمح بانفتاح الوصلة في بيئات التبريد. ويوضح دليل اختيار أنظمة اللصق لآلات طي ولصق الكرتون خيارات انتقاء البكرات والفوهات ووحدات معالجة الأسطح الملائمة لتشكيلة الورق المقوّى لديكم.
فئات أسعار المعدات والتكلفة الإجمالية للملكية خلال 5 سنوات وفترة الاسترداد
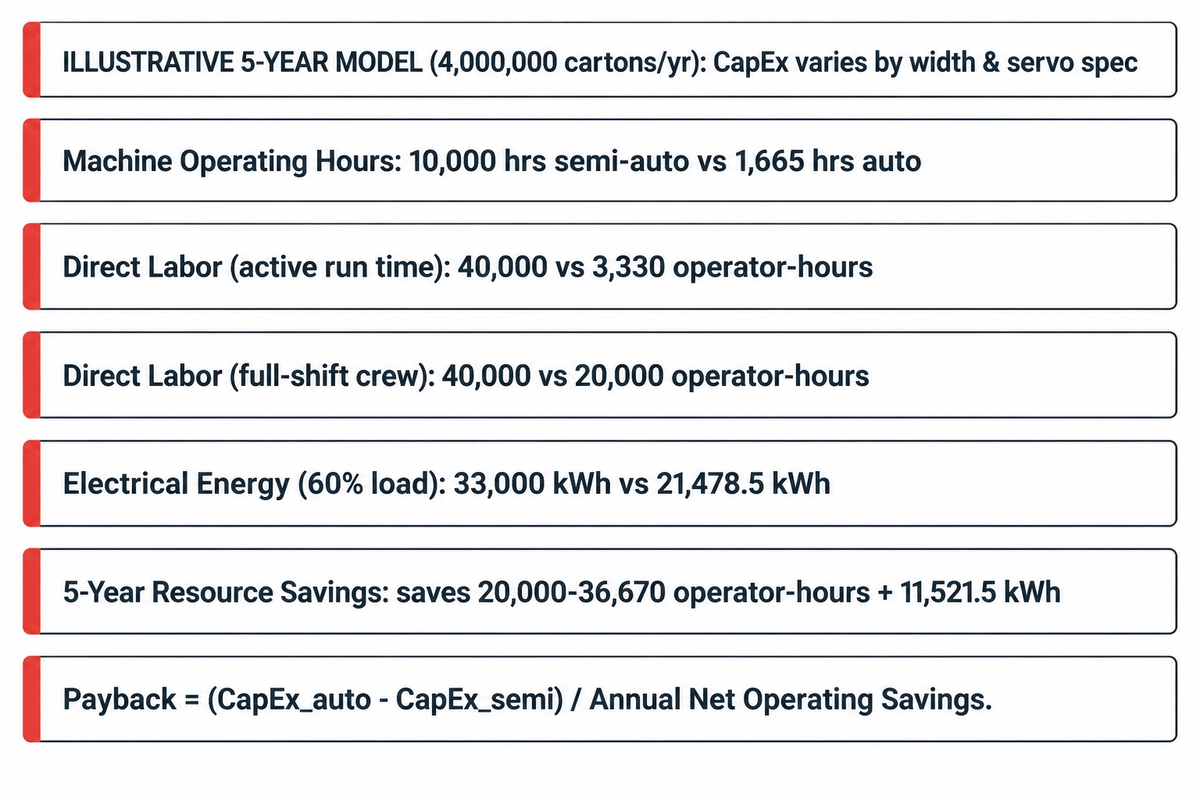
تتفاوت أسعار آلات طي ولصق الكرتون المستقلة نصف الأوتوماتيكية والأوتوماتيكية تبعًا لأقصى عرض للقصاصة المفرودة وتكوين المحطات ومستوى أتمتة السيرفو. وينبغي للمشترين طلب عرض سعر رسمي مطابق لرسومات العلب الخاصة بهم. وعلى مدى خمس سنوات، تحكم ساعات عمل المشغّلين المتراكمة واستهلاك الطاقة الكهربائية وهدر الغراء والصيانة الوقائية كلًا من التكلفة الإجمالية للملكية والعائد على الاستثمار.
إن مقارنة عروض أسعار الآلات دون احتساب ساعات التشغيل تشوّه الموازنة الرأسمالية. فساعات الطاقم المباشرة والسحب الكهربائي والصيانة وهدر الضبط تشكل معًا كل تحليل متعدد السنوات لتكلفة ملكية الآلة (Ouye؛ Pulp & Paper Technology). وتُسهم العناية اليومية السليمة في تقليل الصيانة والتوقفات المتكررة. وتحدد CENWAN القدرة الاسمية المتصلة لهذه الطرازات الأوتوماتيكية بين 21.5 و 25.5 كيلوواط. ويعتمد اختيار القاطع الكهربائي على جهد التغذية والتيار المقنن وخصائص بدء التشغيل. ويفترض نموذج الطاقة هذا متوسط حمل تشغيل يعادل 60 بالمئة من القدرة المتصلة.
نموذج تطبيقي لموارد التكلفة الإجمالية للملكية خلال 5 سنوات (بإنتاج متساوٍ قدره 4,000,000 علبة/سنة)
مدخلات الجدول التطبيقي: إلى جانب دليل الترقية حسب حجم الإنتاج وأطر تحليل التكلفة والعائد، يفترض هذا النموذج التوضيحي حجم إنتاج يبلغ 4,000,000 علبة سنويًا (20,000,000 خلال 5 سنوات). وعند صافي 2,000 علبة/ساعة، يعمل الخط نصف الأوتوماتيكي لمدة 2,000 ساعة تشغيل/سنة (10,000 ساعة آلة خلال 5 سنوات) بوجود 4 مشغّلين. وعند صافي 12,000 علبة/ساعة، ينجز الخط الأوتوماتيكي 4,000,000 علبة في نحو 333 ساعة تشغيل/سنة (مقربة إلى ساعات صحيحة، أي 1,665 ساعة آلة خلال 5 سنوات) بوجود 2 مشغّلين وتحزيم آلي. ولتوضيح السعة، فإن بلوغ 12,000,000 علبة/سنة بمعدل 2,000 علبة/ساعة سيتطلب 6,000 ساعة آلة سنويًا موزعة على ثلاث ورديات بواقع 2,000 ساعة لكل وردية.
| عنصر التكلفة الإجمالية خلال 5 سنوات (إنتاج متساوٍ 4,000,000 علبة/سنة) | الخط نصف الأوتوماتيكي (2,000 ساعة/سنة، طاقم من 4 أفراد) | الخط الأوتوماتيكي (333 ساعة/سنة، طاقم من 2 مشغّلين) |
|---|---|---|
| 1. النفقات الرأسمالية للمعدات (تسليم FOB + التشغيل التجريبي) | يتفاوت حسب العرض ومواصفات وحدة تغذية القصاصات (اطلبوا عرض سعر) | يتفاوت حسب وحدات المحطات ومواصفات السيرفو (اطلبوا عرض سعر) |
| 2. ساعات تشغيل الآلة خلال 5 سنوات | 10,000 ساعة تشغيل آلة (2,000 ساعة/سنة) | 1,665 ساعة تشغيل آلة (333 ساعة/سنة؛ وتترك 1,667 ساعة فائضة/سنة) |
| 3. العمل المباشر خلال 5 سنوات (موزعًا حسب وقت التشغيل الفعلي) | 40,000 ساعة مشغّل (4 عمال × 10,000 ساعة) | 3,330 ساعة مشغّل (2 عمال × 1,665 ساعة؛ توفّر 36,670 ساعة) |
| 4. العمل المباشر خلال 5 سنوات (في حال تخصيص طاقم وردية كاملة) | 40,000 ساعة مشغّل (4 عمال بدوام وردية كاملة) | 20,000 ساعة مشغّل (2 عمال بدوام وردية كاملة؛ توفّر 20,000 ساعة) |
| 5. الطاقة الكهربائية خلال 5 سنوات (بحمل مفترض 60 بالمئة) | 33,000 كيلوواط ساعة (5.5 كيلوواط مفترضة ← 3.3 كيلوواط × 10,000 ساعة) | 21,478.5 كيلوواط ساعة (21.5 كيلوواط لطراز CW-G-650 ← 12.9 كيلوواط × 1,665 ساعة) |
| وفورات الموارد خلال 5 سنوات (الأوتوماتيكية مقابل نصف الأوتوماتيكية) | خط الأساس المرجعي | توفّر 20,000–36,670 ساعة مشغّل + 11,521.5 كيلوواط ساعة |
| معادلة فترة الاسترداد التفاضلية | خط الأساس المرجعي | (النفقات الرأسمالية للآلة الأوتوماتيكية − النفقات الرأسمالية للآلة نصف الأوتوماتيكية) / صافي الوفورات التشغيلية السنوية |
لتقدير فترة الاسترداد في مصنعكم عبر حاسبة استرداد رأس المال من وفورات العمالة، اضربوا الأجر الساعي المحمّل في ساعات المشغّلين الموفَّرة سنويًا (4,000 ساعة/سنة لطاقم الوردية المخصص، أو 7,334 ساعة/سنة عند إعادة توزيع المشغّلين). ثم أضيفوا وفر الكهرباء السنوي (2,304.3 كيلوواط ساعة/سنة × تعرفة الكيلوواط ساعة المحلية) ووغر تقليل الهدر، واطرحوا زيادة صيانة قطع التآكل. وأخيرًا اقسموا فرق النفقات الرأسمالية للمعدات المعروضة على هذا المبلغ السنوي الموفَّر.
ما الذي ينبغي للمصنّعين إعطاؤه الأولوية عند رصد موازنة الاستثمار في آلة أوتوماتيكية لطي ولصق الكرتون؟
عند إعداد موازنات الاستثمار في آلة أوتوماتيكية لطي ولصق الكرتون، ينبغي للمصنّعين تقييم وفورات ساعات المشغّلين على مدى خمس سنوات، وتجهيزات قاع ذاتي القفل والطي المسبق، وتغييرات المقاس الآلية للدفعات القصيرة. كما يجب إدراج التحزيم الآلي عند وحدة إخراج العبوات والتجهيز الكهربائي ثلاثي الأطوار ضمن قرار الاستثمار بدل الاكتفاء بمقارنة أسعار الآلات المجردة.
اطلبوا عروض أسعار مفصّلة لبنادق رش الغراء البارد ووحدات الغراء الحراري وسيور وحدة تغذية القصاصات الاحتياطية وتدريب المشغّلين، بحيث تشترك العروض المتنافسة في حدود فنية متكافئة.
كيف تختارون: مرشح ترقية المصنع ذو 4 بوابات واقتران الخطوط الهجين
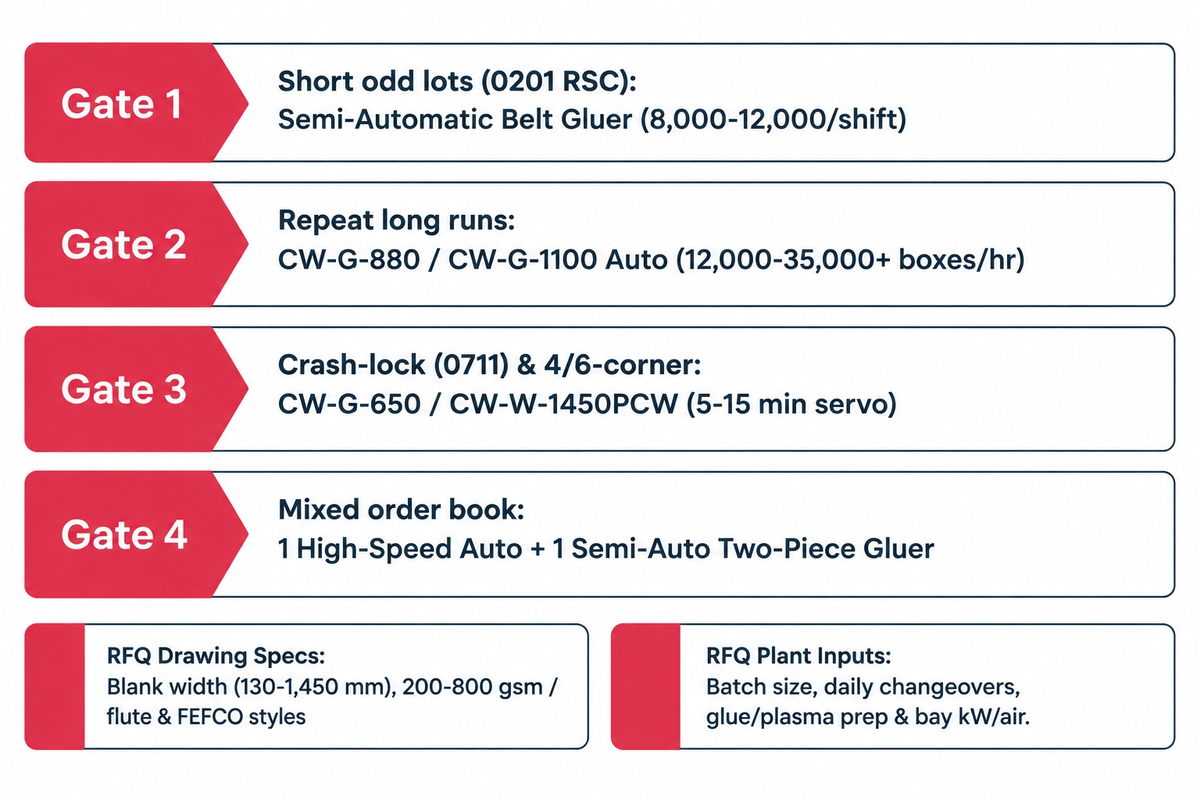
تُرجّح دفعات الإنتاج الطويلة المتكررة كفة آلة طي ولصق الكرتون الأوتوماتيكية متى بررت وفورات العمالة ووقت التشغيل قيمة الاستثمار (Suba). أما الدفعات القصيرة والتغييرات اليومية المتكررة والقصاصات المفرودة الضخمة ثنائية القطع فقد تميل لصالح المعدات نصف الأوتوماتيكية. ويمكن أيضًا تصنيع علب قاع ذاتي القفل عبر الطي واللصق اليدويين، وإن كانت الطلبيات الكبيرة تستفيد من أتمتة مخصصة لقاع ذاتي القفل.
لا تعني الترقية إلى آلة طي ولصق الكرتون الأوتوماتيكية الاستغناء عن الآلة نصف الأوتوماتيكية. فكما تُظهر نقاشات المحوّلين في منتدى التغليف PrintPlanet وخطط الترقية المرحلية (Ouye؛ Suba) وملاحظات TAPPI حول آلات اللصق المتخصصة، تعتمد مصانع الصناديق غالبًا على اقتران الخطوط الهجين. إذ تتولى آلة طي ولصق الكرتون الأوتوماتيكية عالية السرعة الطلبيات المتكررة بنمط الخط المستقيم وقاع ذاتي القفل. في حين تستوعب الوحدة نصف الأوتوماتيكية الأوامر العاجلة الصغيرة والصناديق الضخمة مزدوجة الجدار.
| بوابة القرار وملف المصنع | التكوين الموصى به | المبرر الهندسي | حدود التشغيل والمفاضلة |
|---|---|---|---|
| البوابة 1: دفعات قصيرة متفرقة تحت نقطة تعادل الدفعة (صندوق 0201 RSC) | آلة طي ولصق الكرتون نصف الأوتوماتيكية بسير نقل | الضبط اليدوي القصير وانخفاض الاستثمار الأولي يناسبان الدفعات القصيرة | الوحدة الأساسية أحادية الوصلة تنتج 8,000–12,000 صندوق لكل وردية من 8 ساعات |
| البوابة 2: دفعات طويلة متكررة فوق نقطة التعادل الزمني والاقتصادي | آلة طي ولصق الكرتون الأوتوماتيكية عالية السرعة (CENWAN CW-G-880 / 1100) | تخفض الطاقم من 4–6 عمال إلى 2 (مع التحزيم الآلي) بمعدل 12,000–35,000+ علبة/ساعة | طرازا CW-G-880 و CW-G-1100 بطول آلة 16.4 م وقدرة متصلة 25.5 كيلوواط |
| البوابة 3: إنتاج مؤتمت لعلب قاع ذاتي القفل (0711) أو 4/6 زوايا | آلة طي ولصق الكرتون الأوتوماتيكية لقاع ذاتي القفل / العلب ذات الزوايا (CW-G-650 / CW-W-1450PCW) | آليات طي ولصق مطابقة لهندسة العلبة مع وحدات طي ميكانيكية أو بالسيرفو | تتطلب إعدادًا أوليًا أطول (أو 5–15 دقيقة باستدعاء السيرفو) ومشغّلين مدرَّبين |
| البوابة 4: سجل طلبيات مختلط (دفعات قياسية متكررة + صناديق ضخمة من 2 قطعة / دفعات عاجلة) | اقتران هجين: 1 خط أوتوماتيكي عالي السرعة + 1 آلة لصق نصف أوتوماتيكية ثنائية القطع | يحمي وقت تشغيل الخط الأوتوماتيكي بتحويل الدفعات المتفرقة والقصاصات المكوّنة من 2 قطعة إلى نصف الأوتوماتيكية | يتطلب مساحة أرضية لكلا الخطين ومشغّلين متعددي المهارات |
قائمة المواصفات الفنية لطلب عرض السعر (أرفقوها مع رسوماتكم الهندسية)
- حددوا الحد الأدنى والأقصى لعرض وطول القصاصة الكرتونية المفرودة، مثل 130–650 مم مقابل 290–1,450 مم.
- اذكروا نطاق وزن الورق المقوّى المصمت (200–800 جم/متر مربع) ودرجات تمويج الكرتون (N أو F أو E أو B أو C أو مزدوج الجدار AB).
- فصّلوا أنماط علب FEFCO أو ECMA بين الخط المستقيم (0201) وقاع ذاتي القفل (0701/0711) و 4 زوايا و 6 زوايا والعلب ثنائية القطع.
- وضحوا متوسط كمية الدفعة لكل صنف، وأقل حجم للدفعة القصيرة، وعدد تغييرات المقاس اليومية.
- أكدوا متطلباتكم من المواد اللاصقة ومعالجة الأسطح لبكرات الغراء البارد السفلية والمسدسات الإلكترونية ووحدات الصنفرة أو البلازما المدمجة.
- بيّنوا الطول المتاح في صالة الإنتاج وقدرة تحمّل الأرضية والجهد ثلاثي الأطوار والقدرة بالكيلوواط وإمدادات الهواء المضغوط.
متطلبات التكامل والمرافق: طول الأرضية والحمل بالكيلوواط والهواء المضغوط والتحزيم اللاحق
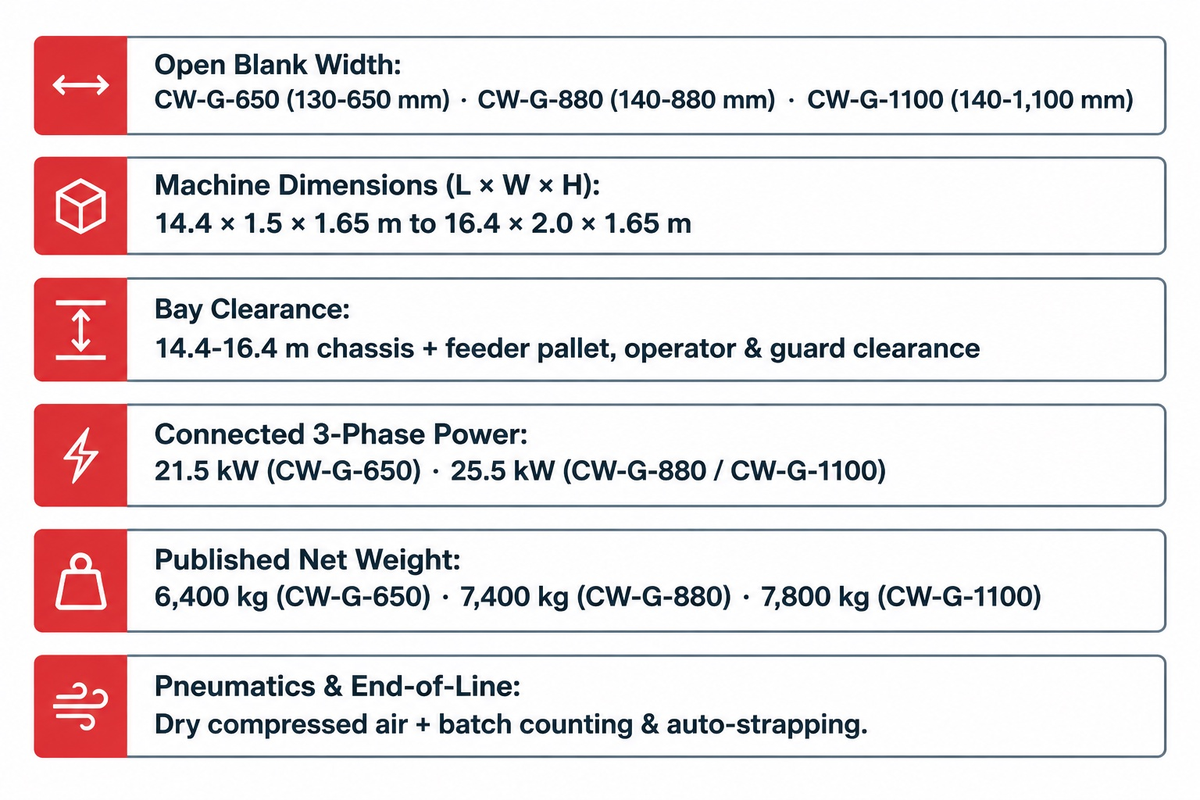
تدرج CENWAN أطوال آلات تتراوح بين 14.4 و 16.4 مترًا، وأوزانًا صافية بين 6,400 و 7,800 كجم، وقدرات كهربائية ثلاثية الأطوار متصلة بين 21.5 و 25.5 كيلوواط عبر طرازات CW-G-650 و CW-G-880 و CW-G-1100. وتراعي حسابات تحمّل الأرضية وزن الآلة المركّبة وتوزيع نقاط الارتكاز والأحمال الديناميكية أثناء التشغيل.
يجب التحقق أولًا من جاهزية المبنى قبل طلب تقنيات جديدة لقسم التحويل. فالوحدات نصف الأوتوماتيكية أحادية المحطة تشغل مساحة أرضية أقل من الخطوط الأوتوماتيكية متعددة المحطات. تحققوا دائمًا من أبعاد الآلة والقدرة المتصلة بالكيلوواط في نشرة بيانات المورّد. وتشتمل آلة طي ولصق الكرتون الأوتوماتيكية متعددة المحطات لقاع ذاتي القفل عادةً على أقسام التغذية والطي المسبق وطي القاع والطي الرئيسي والنقل والضغط. لذا افحصوا تباعد أعمدة المبنى وسعة المحوّل وخلوصات الحماية قبل الشراء.
| معيار المرافق والمساحة الأرضية | آلة لصق نصف أوتوماتيكية نموذجية | CENWAN CW-G-650 | CENWAN CW-G-880 | CENWAN CW-G-1100 |
|---|---|---|---|---|
| نطاق عرض القصاصة الكرتونية المفرودة | عرض قطعة واحدة أو قطعتين حسب الطراز | 130–650 مم | 140–880 مم | 140–1,100 مم |
| أبعاد الآلة المعلنة (الطول × العرض × الارتفاع) | هيكل مدمج (يُراجع في نشرة الطراز) | 14.4 × 1.5 × 1.65 م | 16.4 × 1.7 × 1.65 م | 16.4 × 2.0 × 1.65 م |
| تخطيط خلوصات صالة الإنتاج | طول الآلة + ممر وحدة تغذية القصاصات والطبليات | شاسيه 14.4 م + خلوص المشغّلين والطبليات | شاسيه 16.4 م + خلوص المشغّلين والطبليات | شاسيه 16.4 م + خلوص المشغّلين والطبليات |
| القدرة الكهربائية المتصلة (3 أطوار) | التحقق من القدرة بالكيلوواط في نشرة الطراز | 21.5 كيلوواط | 25.5 كيلوواط | 25.5 كيلوواط |
| الوزن الصافي المعلن للآلة | التحقق من الوزن الصافي في نشرة الطراز | 6,400 كجم | 7,400 كجم | 7,800 كجم |
| إمداد الهواء المضغوط (النيوماتيك) | مطلوب فقط عند التجهيز بمكبس هوائي | هواء مضغوط جاف للمكبس الهوائي وذراع فرز الدفعات | هواء مضغوط جاف للمكبس الهوائي وذراع فرز الدفعات | هواء مضغوط جاف للمكبس الهوائي وذراع فرز الدفعات |
طابقوا سرعة معدات التغليف اللاحقة مع مخرج آلة اللصق لديكم. فترقية آلة طي ولصق الكرتون دون إضافة عدّ الدفعات والتربيع والتحزيم الآلي تنقل الاختناق إلى سير وحدة إخراج العبوات (ME-Industry). ادرسوا حلول خط التعبئة والتغليف الأوتوماتيكي المتكامل من CENWAN لأتمتة عمليات نهاية الخط بما يشمل العدّ والتحزيم والتعبئة في الصناديق.
الأسئلة الشائعة
س: هل يمكن تشغيل آلة أوتوماتيكية لطي ولصق الكرتون وآلة نصف أوتوماتيكية معًا في المصنع نفسه؟
نعم، يُعد الجمع بين الآلتين داخل المصنع الواحد ممارسة قياسية في منشآت تصنيع الكرتون.
تتولى آلة أوتوماتيكية لطي ولصق الكرتون عالية السرعة دفعات الخط المستقيم وقاع ذاتي القفل المتكررة التي تتجاوز عتبة تعادل الإعداد. بينما تُستخدم وحدة نصف أوتوماتيكية لتنفيذ الطلبيات العاجلة الصغيرة والقصاصات غير المنتظمة وحاويات الكرتون المموج الكبيرة ثنائية القطع دون مقاطعة الخط الرئيسي ودون الحاجة إلى تغييرات مطوّلة للقضبان على الوحدة الأوتوماتيكية.
س: ما الحد الأدنى لوزن الورق المقوّى وسماكة تمويج الكرتون الذي تشغّله آلة أوتوماتيكية لطي ولصق الكرتون؟
تعالج آلات طي ولصق الكرتون الأوتوماتيكية عالية السرعة من سلسلة CENWAN CW-G الورق المقوّى القابل للطي بوزن 200 إلى 800 جم/متر مربع وبعرض قصاصة مفرودة من 130 إلى 1,100 مم.
وتشغّل طرازات السيرفو CENWAN CW-W أيضًا تمويج الكرتون أحادي الجدار E و F و C و B والورق المقوّى مزدوج الجدار AB إضافة إلى الكرتون حتى 800 جم عند ضبط بوابات وحدة تغذية القصاصات وسيور النقل وبكرات الضغط وفق سماكة الورق المقوّى.
س: كيف ينبغي للمشغّلين إدارة تآكل سيور التغذية وسيور الضغط في الخطوط عالية السرعة؟
تتآكل سيور وحدة تغذية القصاصات المطاطية عالية الاحتكاك أسرع من سيور الطي أو الضغط بسبب الفعل الكاشط لغبار الورق وإجهاد القص الناتج عن التسارع المستمر لألواح الكرتون.
ويمكن للمشغّلين إطالة العمر التشغيلي للسيور عبر شفط غبار الورق عند تبديل الورديات، وتنظيف بقايا الغراء البارد PVA بالماء الدافئ، وموازنة شد سيور النقل بين الجانبين الأيمن والأيسر.
س: هل تدعم آلات طي ولصق الكرتون نصف الأوتوماتيكية أنظمة اللصق بالغراء الحراري للعلب المطلية؟
تستخدم آلات اللصق نصف الأوتوماتيكية الأساسية بكرة غراء بارد، لكن يمكن تزويدها بمسدسات غراء حراري مستقلة ووحدات صنفرة حواف مدمجة لمعالجة الورق المقوّى المطلي.
س: ما تجهيزات الأتمتة وتصاميم الصيانة المحددة التي تقلل فترات التوقف في آلات طي ولصق الكرتون الأوتوماتيكية؟
يُعد التشحيم المركزي وسيور وحدة تغذية القصاصات سريعة الفك وأحواض الغراء المحكمة الإغلاق من أبرز تجهيزات الأتمتة الفعالة.
كما يسرّع التموضع الآلي للحوامل المدعوم بتشخيص أعطال PLC عمليات تبديل الورديات عند تقييم معدات الشركات الأعضاء في معهد مصنّعي ماكينات التعبئة والتغليف.
س: ما طول المساحة الأرضية اللازم لتركيب آلة أوتوماتيكية لطي ولصق الكرتون عالية السرعة؟
يبلغ صافي طول الهيكل لآلة طي ولصق الكرتون الأوتوماتيكية المستقلة ضمن سلسلة CENWAN CW-G-650 إلى CW-G-1100 ما بين 14.4 و 16.4 مترًا.
ويتعين على المصانع إضافة خلوص أرضي محيط لدخول طبليات التغذية وممرات حركة المشغّلين ومعدات التحزيم اللاحقة.
إفصاح تحريري ونطاق هندسي
تصنّع CENWAN آلات طي ولصق الكرتون الأوتوماتيكية عالية السرعة، وآلات لصق الكرتون المموج ذات قاع ذاتي القفل، وخطوط تحويل العلب ذات 4/6 زوايا لمصانع التعبئة حول العالم. وتُمثل أبعاد الآلات وعروض القصاصات المفرودة والأوزان الصافية والقدرات المتصلة بالكيلوواط لطرازات CW-G-650 و CW-G-880 و CW-G-1100 و CW-W-1250AC-S و CW-W-1450PCW مواصفات رسمية منشورة من CENWAN. أما إنتاجيات الورديات ومعادلات تعادل الدفعات وجداول موارد التكلفة الإجمالية للملكية خلال 5 سنوات فتجمع بين مؤشرات المورّدين المنشورة وافتراضات الحسابات التطبيقية المصرّح بها. وتختلف النتائج الفعلية في المصنع باختلاف هندسة القصاصة المفرودة وسماكة الورق المقوّى ومهارة المشغّلين وتعرفة المرافق المحلية. تمت المراجعة بواسطة الفريق الهندسي في CENWAN.
المراجع والمصادر
- الهندسة البشرية — حلول للتحكم في المخاطر والاضطرابات العضلية الهيكلية — إدارة السلامة والصحة المهنية الأمريكية (OSHA).
- US Patent 8,926,485 B2: آلة طي ولصق الكرتون وطريقة التحكم في محطات المعالجة الفردية داخلها — Heidelberger Druckmaschinen AG / USPTO، 2015.
- US Patent 8,418,834 B2: التغذية المسبقة لألواح الكرتون المموج إلى ماكينات تشطيب الصناديق — Sun Automation Inc / USPTO، 2013.
- وقائع مؤتمر حاويات الكرتون المموج TAPPI (COR9301: آلات طي ولصق الكرتون المتخصصة) — الجمعية التقنية لصناعة اللب والورق (TAPPI).
- ISO/DIS 3153 (الدليل 79507): الاهتزازات الميكانيكية — وضعية الجسم في بيئات اهتزاز الجسم الكامل — المنظمة الدولية للتوحيد القياسي (ISO).
- المدونة الدولية لصناديق الألياف الكرتونية (دليل FEFCO، الطبعة 12: السلسلتان 0201 و 0701/0711) — الاتحاد الأوروبي لمصنّعي الكرتون المموج (FEFCO).
- آلات طي ولصق الكرتون في التغليف الورقي: بنية المحطات والطي المسبق — Pulp & Paper Technology.
- آلة طي ولصق الكرتون الأوتوماتيكية مقابل نصف الأوتوماتيكية: متى تنتقلون إليها — Sinosun Packaging Machinery.
- متى ترقّون من آلة طي ولصق الكرتون نصف الأوتوماتيكية إلى الأوتوماتيكية — FoldingGluing.
- آلة اللصق نصف الأوتوماتيكية مقابل آلة طي ولصق الكرتون الأوتوماتيكية بالكامل: تحليل التكلفة والعائد للدفعات القصيرة — Ouye Carton Machine.
- 4 أعطال شائعة في آلات طي ولصق الكرتون وكيفية إصلاحها — SBL Machinery.
- مقارنة بين آلات طي ولصق الكرتون نصف الأوتوماتيكية والأوتوماتيكية بالكامل — SBL Machinery.
- أسباب الترقية إلى آلة طي ولصق الكرتون الأوتوماتيكية — Suba Solutions.
- متى تحتاج خطوط طي ولصق الكرتون إلى ترقيات أتمتة لتسريع الإنتاج — ME-Industry.